
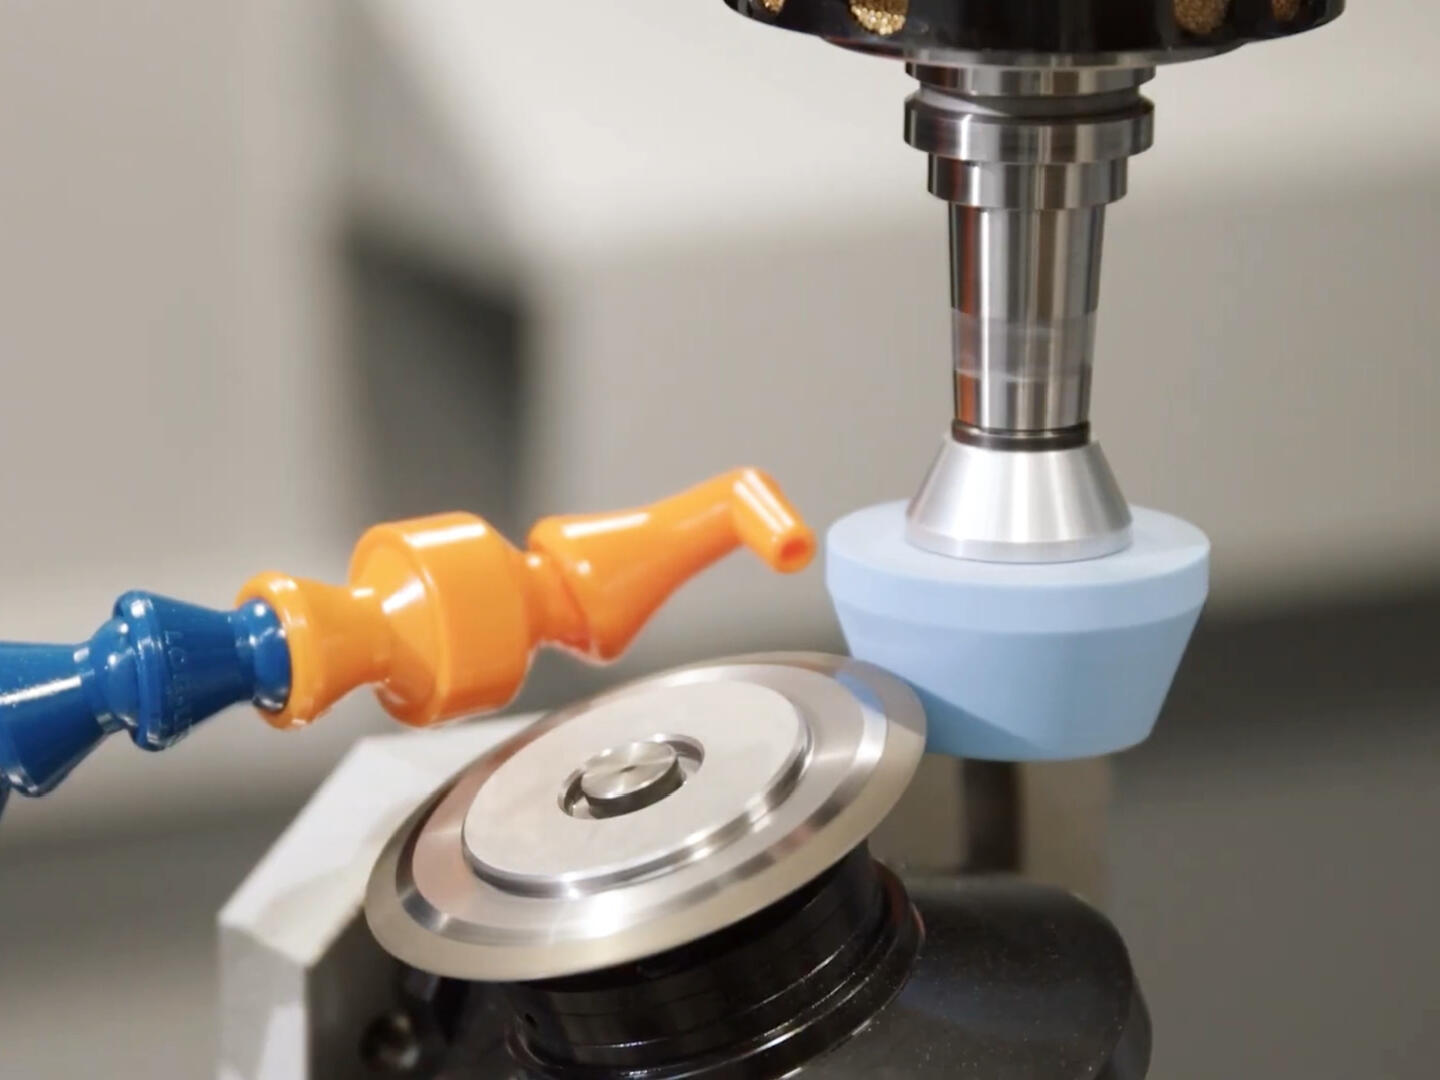

4 類型
OD · ID · 平面 · 無心
硬度 HRC 65
最大硬度
最小訂購量 1
原型 OK
國際標準化組織 9001
認證
OD 圓柱研磨 ◆
ID 孔研磨 ◆
表面研磨 ◆
無心研磨 ◆
硬化鋼 HRC 65 ◆
CBN 與鑽石輪 ◆
Ra ≤0.2µm ◆
±0.002mm 直徑公差 ◆
OD 圓柱研磨 ◆
ID 孔研磨 ◆
表面研磨 ◆
無心研磨 ◆
硬化鋼 HRC 65 ◆
CBN 與鑽石輪 ◆
Ra ≤0.2µm ◆
±0.002mm 直徑公差 ◆
服務概覽
用於精密研磨 硬化元件 與後加工精整
CNC 研磨透過高速旋轉的磨輪移除材料—可產生尺寸精度、表面粗糙度與幾何公差,這些是傳統 CNC 車削或銑削無法達成的。研磨通常是製造流程的最後一步,在熱處理後用於矯正後硬化變形並達到圖樣規格。.
我們內部提供外徑圓筒、內孔、表面與無心研磨。所有研磨類型均可與我們的 CNC 銑削與車削作業結合成單一訂單,並與我們代為管理的熱處理分包商協調。.
每一個研磨訂單都包含一份設計可製造性評估(DFM) 檢討—研磨前原料余量、磨輪選型、研磨順序與研磨後檢驗計畫在生產開始前確認。.
外徑圓筒
內徑 / 內孔
表面 / 平面
無心
後熱處理
硬化工具鋼
CBN 與鑽石輪
經 CMM 驗證
研磨類型
四種研磨作業 — 一個設施
01
OD 圓柱研磨
旋轉部件的外徑研磨。軸、主軸、銷與滾筒經過研磨後的外徑與表面粗糙度,難以在加熱處理後由於車削達成。.
直徑公差 ±0.002mm
表面 Ra ≤0.2µm
圓度 0.002mm
中心距最大長度 800mm
02
內孔/孔徑研磨
對孔、座與套的內孔研磨。H5/H6 的孔配合於硬化部件中,退火後再鑽孔無法達到所需公差。.
孔公差 H5 / H6
最小孔徑 Ø8mm
表面 Ra ≤0.4µm
後HT孔徑修正
03
表面研磨
適用於平板、工具鋼塊與夾具零件的高精度平整面研磨,需嚴密的平整、平行與垂直度,銑削無法穩定保持時之需求。.
平整度 ±0.005mm
平行度 ±0.005mm
表面 Ra ≤0.4µm
D2 / H13 / M2 工具鋼
04
無心研磨
大量無心 cylindrical 研磨。非常適合對於在大量批次中要求直徑一致性的銷釘、銷柱、滾輪與軸承運用。.
直徑公差 ±0.003mm
外徑範圍 ø2mm – ø80mm
可處理大量批次
表面 Ra ≤0.4µm
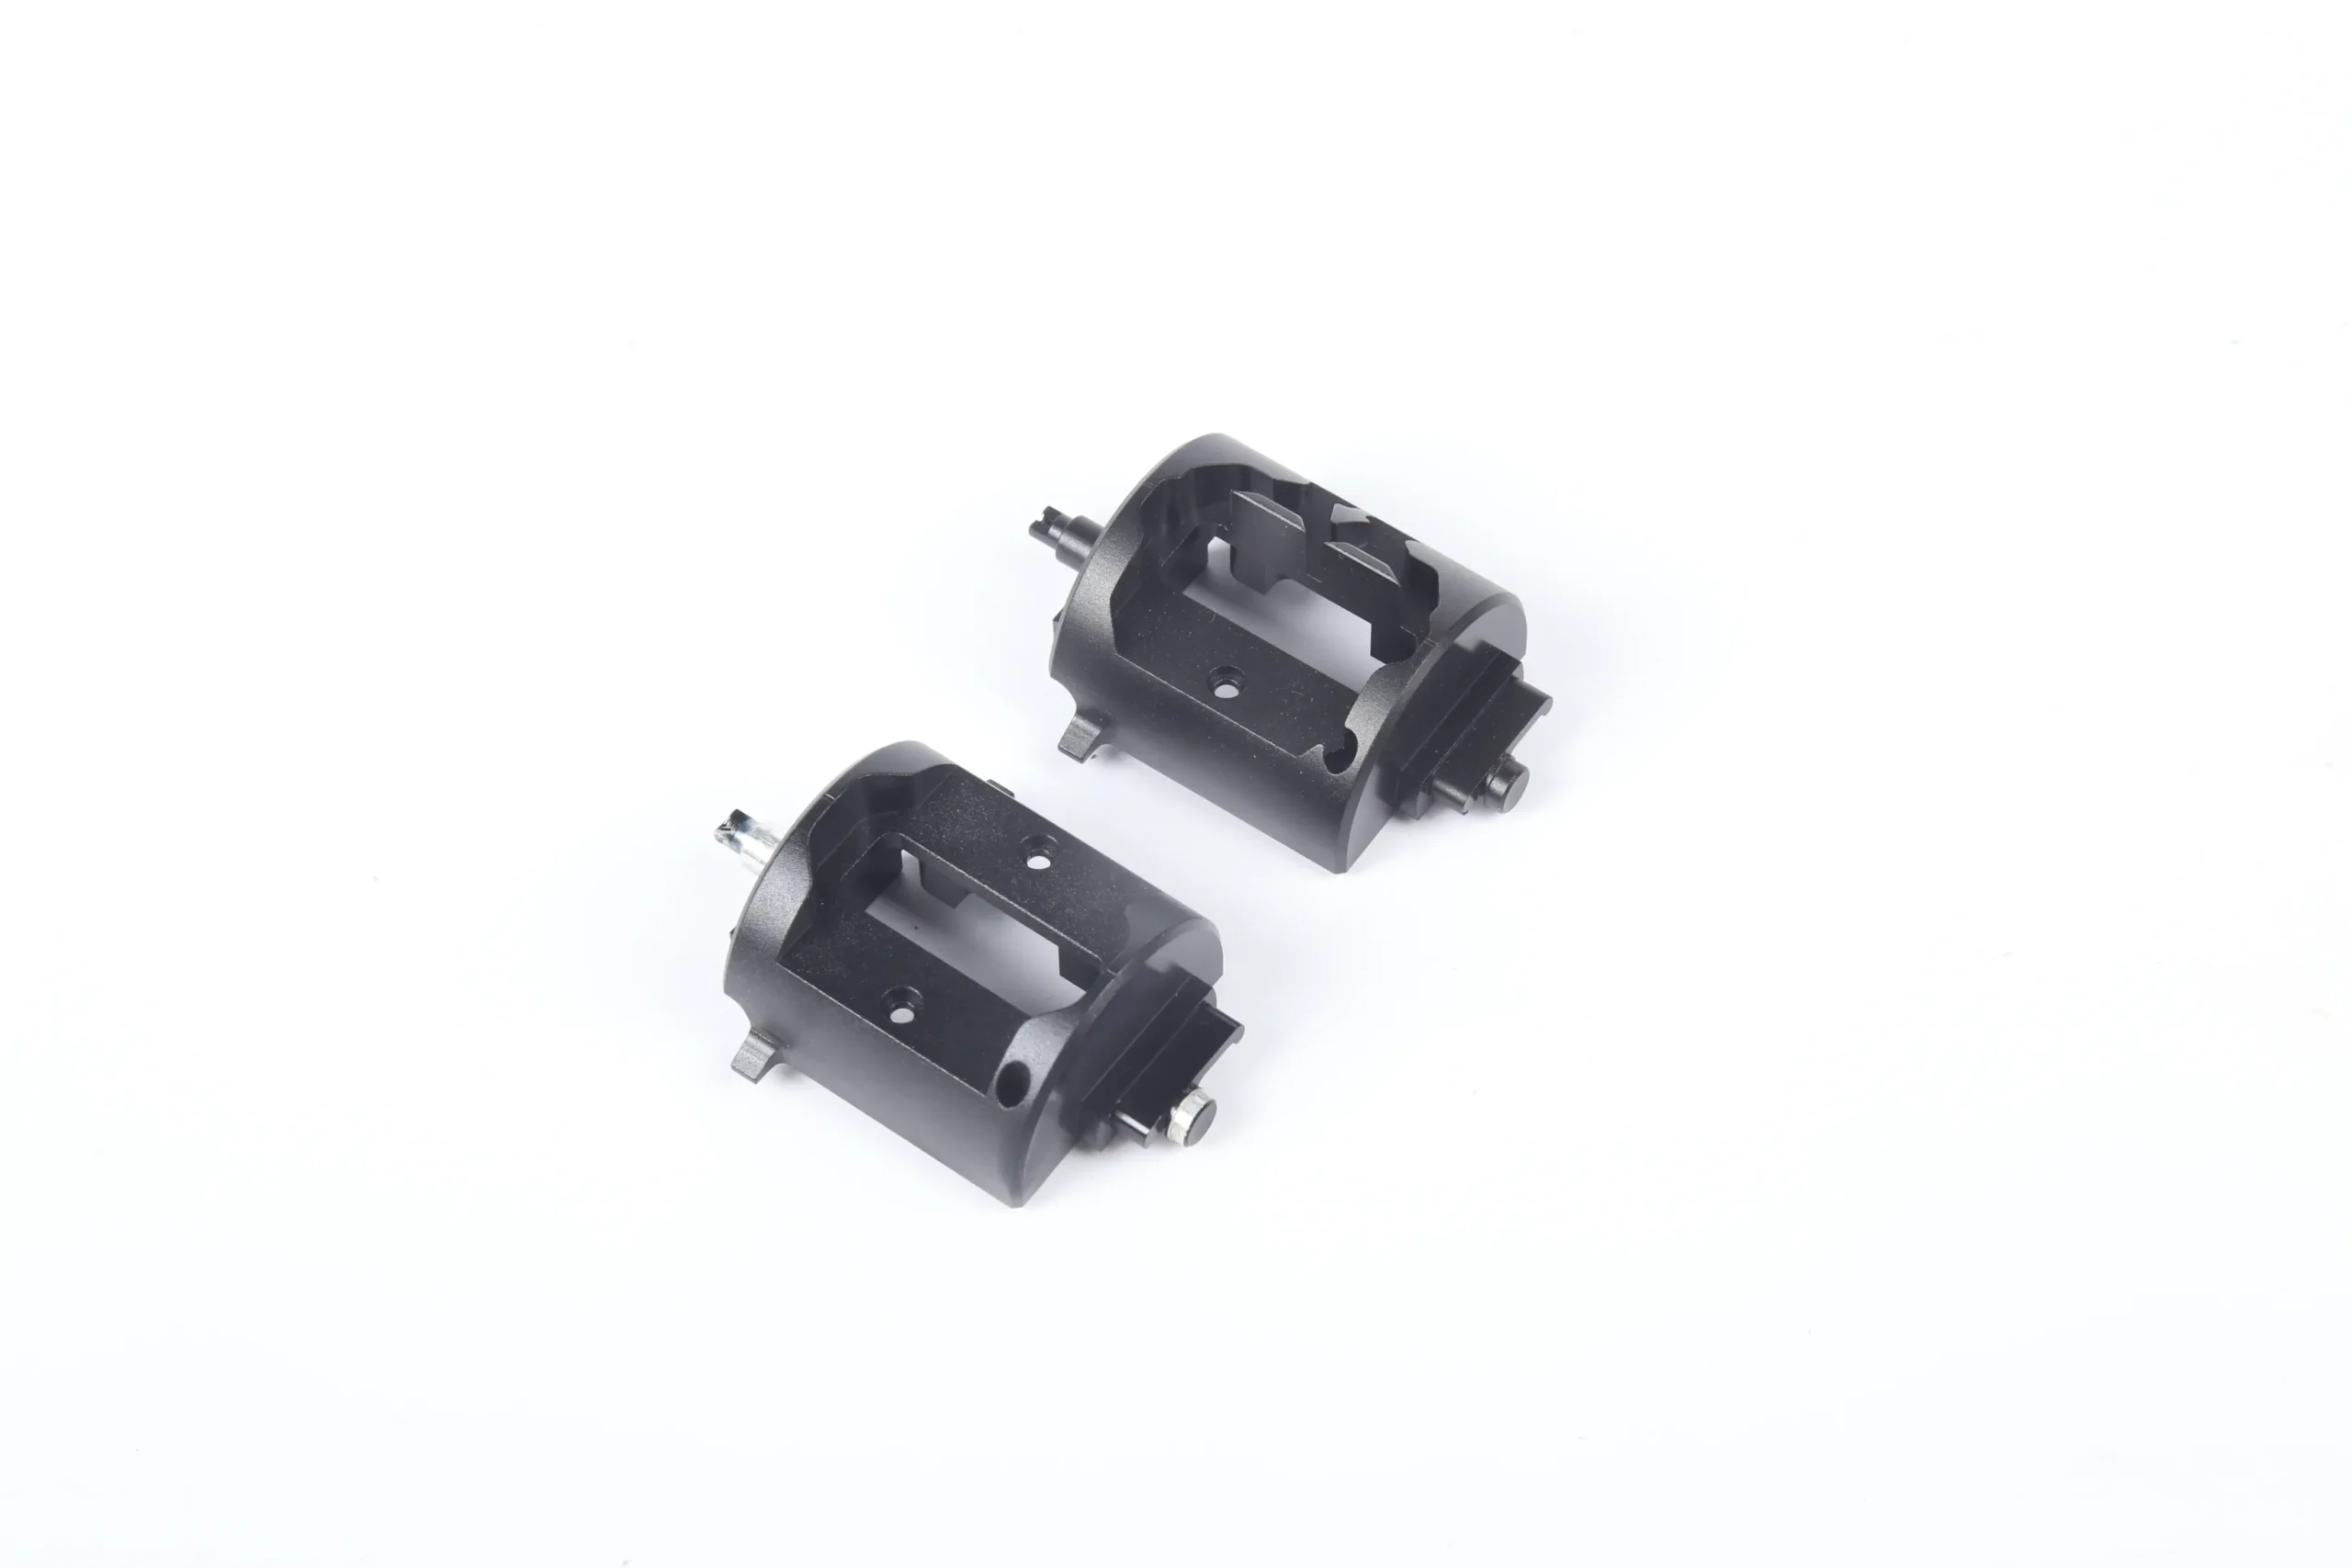


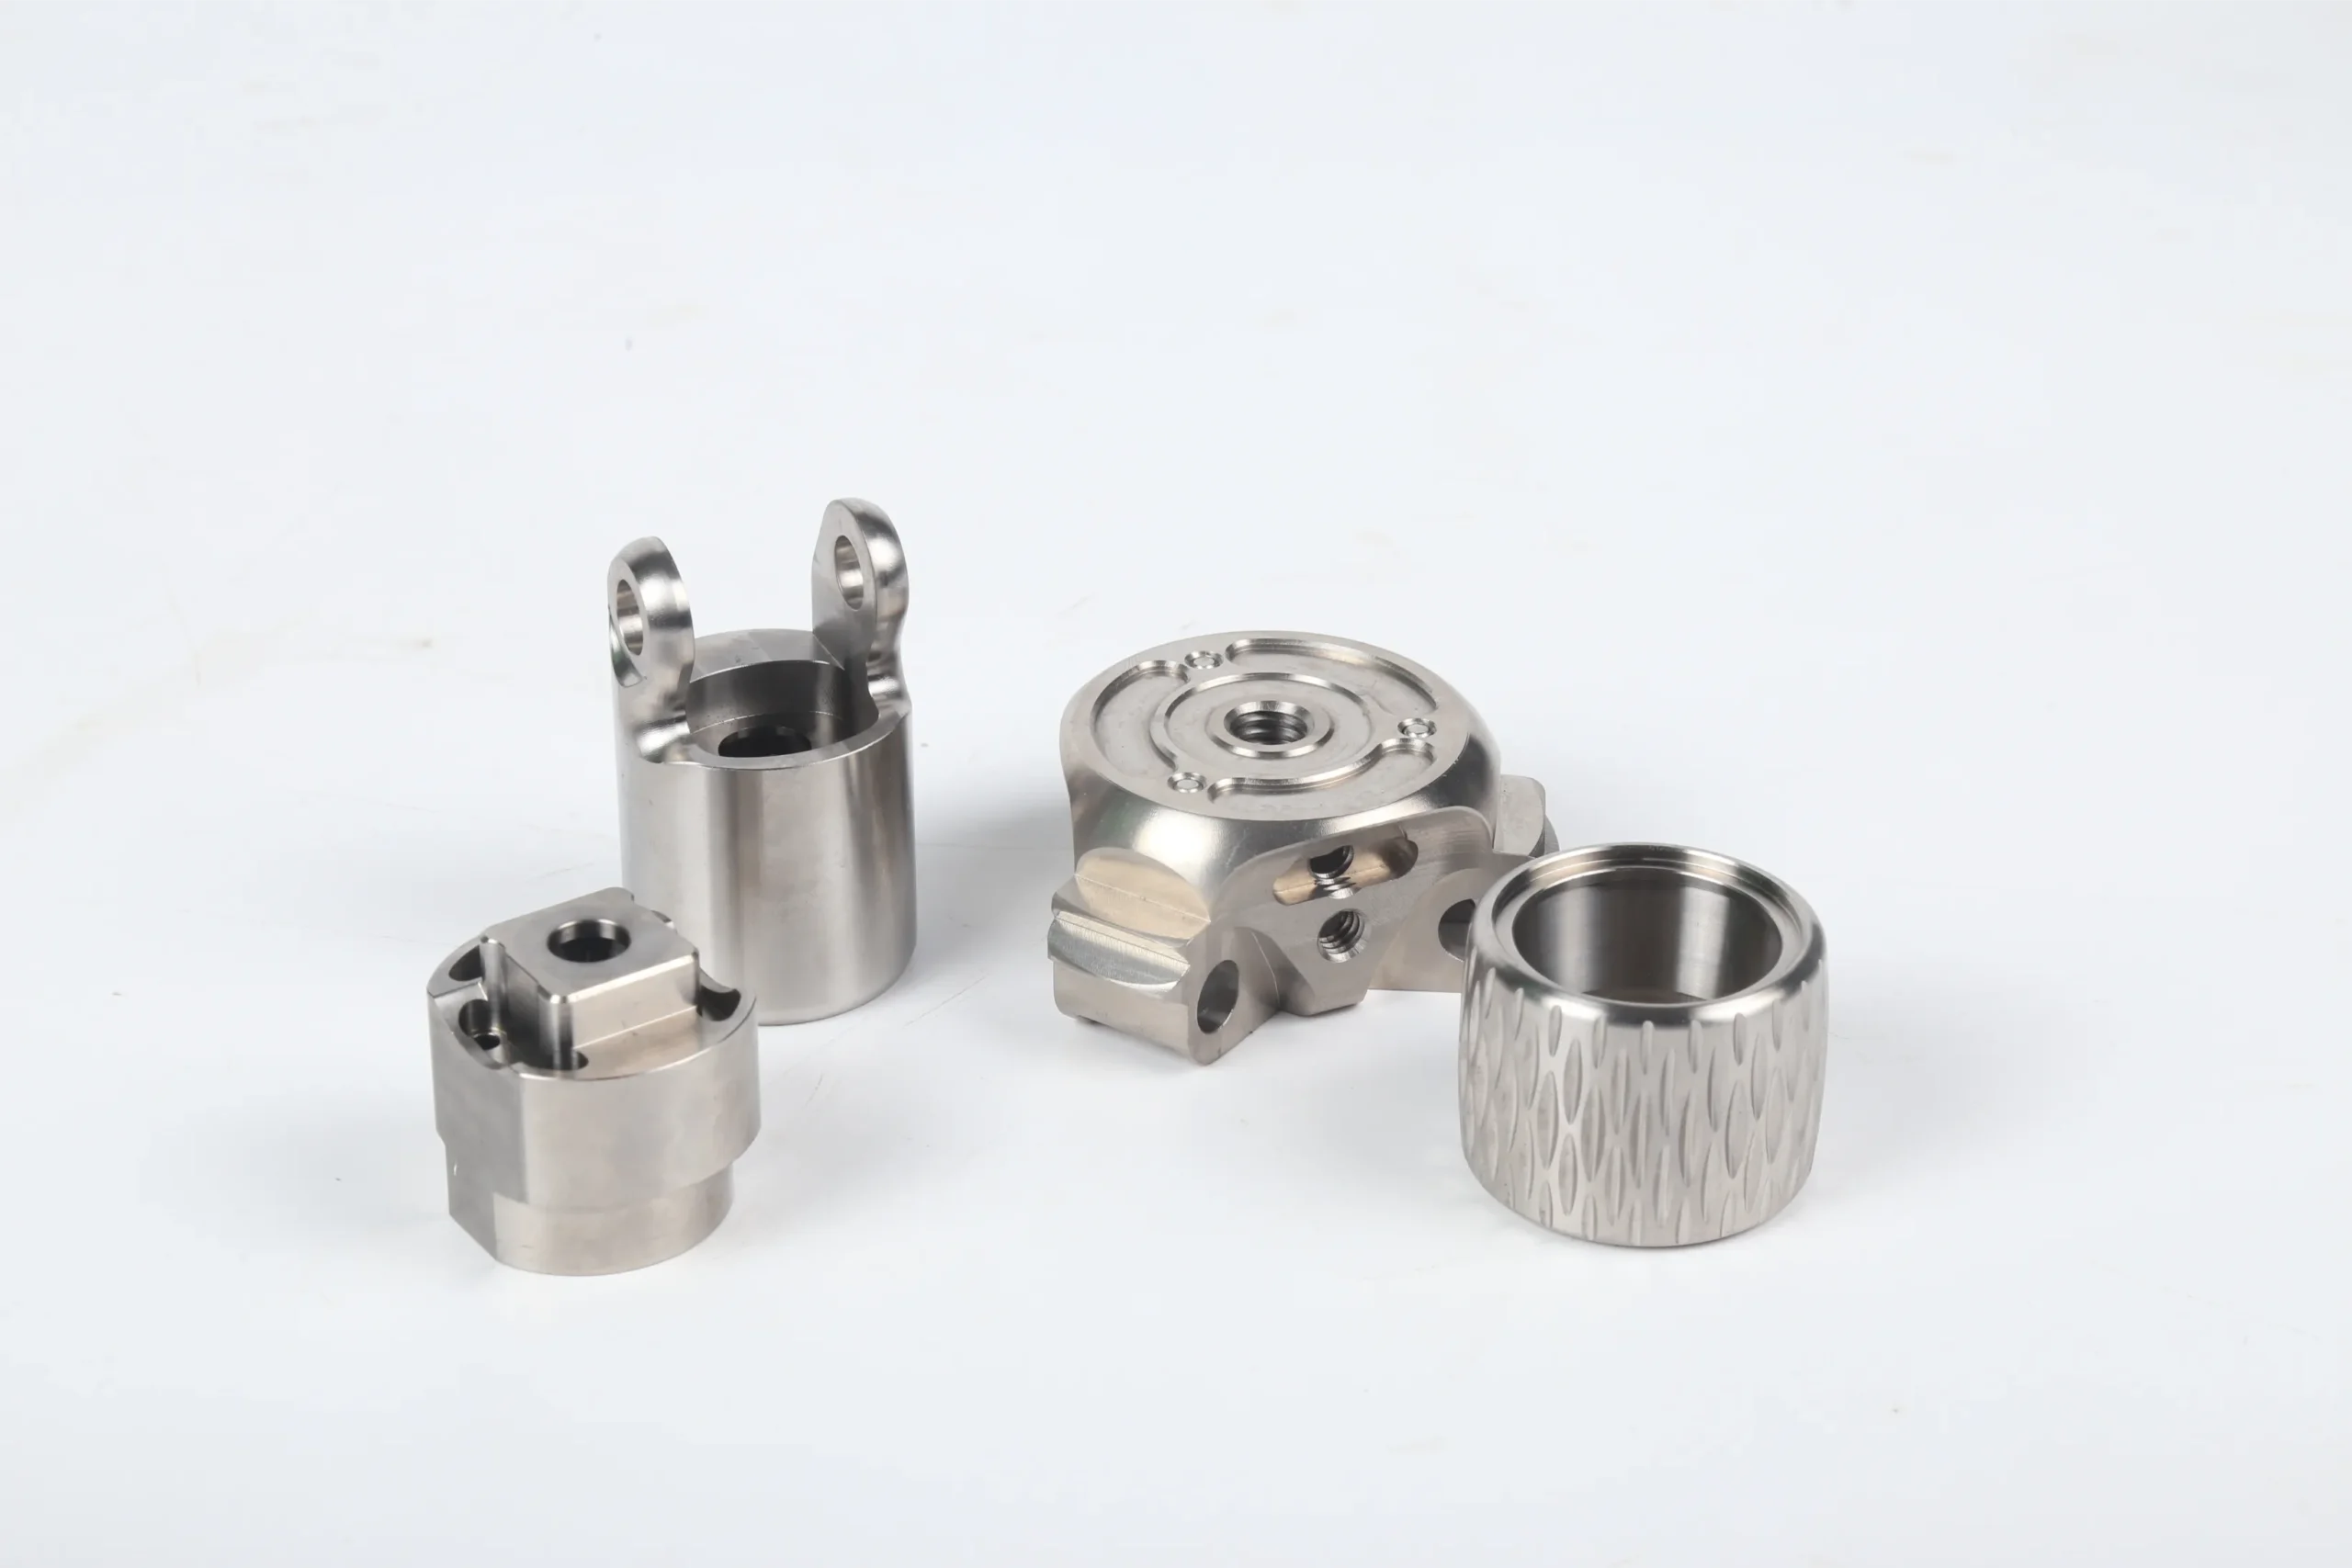
材料
材料提供 用於數控研磨
D2
D2 工具鋼
HRC 58–62 · CBN wheel
H13
H13 工具鋼
HRC 48–52 · 熱作模具鋼
42Cr
42CrMo4 / 4140
HRC 28–58 · 軸用鋼
M2
M2 高速鋼
HRC 62–65 · 工具鋼
304
不銹鋼 304
Al₂O₃ 輪 · 冷卻策略
316L 不銹鋼
不銹鋼 316L
醫療級 · 鈍化
440C
不銹鋼 440C
HRC 56–58 · 軸承鋼
TC4
Ti-6Al-4V
航太級 · CBN 輪
Al
Al 6061 / 7075
粗顆粒 · 防堵塞
Br
黃銅與銅
C360 · 非鐵合金策略
WC
碳化鎢
鑽石輪 · 精密 ID/OD
氧化鋯
工程陶瓷
Al₂O₃ · ZrO₂ · 金剛石砂輪
PK
POM
乾磨 · Ra 0.4µm OD
DL
POM / Delrin
樹脂結合砂輪 · 低熱
PT
PTFE / 特氟龍
極少量液體 · 封嚢與導向件
PA
尼龍 PA6/PA66
乾燥 · 含水分感知策略
技術規格
公差與 技術規格
外徑公差
±0.002mm
標準圓柱磨
外徑精度
±0.001mm
在精密外徑磨中
表面精加工
Ra 0.2µm
標準細磨表面
平整度
±0.005mm
平面磨
最大外徑 / 長度
300毫米 / 800mm
中心間距
最大硬度
硬度 HRC 65
CBN & 鑽石砂輪
✓
加工中量具檢查 — 於定義間隔檢查直徑✓
CMM 測量 — 圓度、圓柱度、GD&T 呼叫✓
表面粗糙度以接觸式輪廓儀驗證✓
材料證書與熱處理由書並附✓
單次訂單中結合磨削與數控銑削/車削品質保證
品質管制 精密研磨件
三坐標測量機
CMM 檢驗 — 每批次
磨後的 CMM 直徑、圓度(圓柱度)及圖樣上的所有 GD&T 呼叫的測量。每份訂單附送完整尺寸報告。.
Ra
表面粗糙度驗證
對所有磨削表面以接觸式輪廓儀測量 Ra。結果記錄並與圖樣要求比較。整批次保持砂輪整形循環。.
IP
加工中量具檢測
在磨削周期的定義間隔內,使用風量測量或接觸量儀驗證直徑。確保從第一件到批次末端的直徑一致性。.
MC
材料與 HT 證書
具有熱號可追溯性的鋼廠證書,所有訂單皆提供。當進行淬火時,包含熱處理紀錄—循環、溫度、硬度結果。.

應用領域
數控磨削 關鍵產業
機器人
作動軸、關節銷、軸承壓頭—淬火後的 h5/h6 公差
半導體
夾具板、導軌磨平至 0.005mm
醫療
導針、量具軸— SS 316L,Ra 0.2µm,陽極氧化處理
無人機與航太
鈦合金軸,輕量化元件的精確外徑與跳動
治工具與模具
D2、H13、M2 尺寸在淬火後表面磨削至 0.005mm
能源與電動車
電機軸、轉子元件—硬化軸鋼上的嚴密外徑
訂單流程
從圖樣到 成品磨削件
1
繪圖審查
研磨餘量、前研尺寸與熱處理後變形風險已確認。在切割開始前,已同意輪盤選型與研磨順序。.
2
預先研磨加工
對於加工前切削車銑以預研存量——通常直徑增加 +0.1 至 +0.3 mm。表面與特徵幾何已準備好以最小化研磨負荷。.
3
熱處理
與指定的合格分包商進行協調。HT後尺寸驗證確認變形在研磨公差範圍內,方可在排程發布前完成。.
4
數控研磨
磨削至最終尺寸。加工過程中用量具監控直徑於整個加工週期。為保持批次間一致的表面粗糙度而維持砂輪修整。.
5
檢驗與出貨
後研磨座標測量法(CMM)、Ra 測量與公差與配合驗證。檢驗報告、材料證明與熱處理記錄與出貨一起裝箱。.
常見問題
常見問題 問題們
您能透過數控研磨達成哪些公差?+
外徑/內徑公差至 ±0.002mm (±0.0001″) 作為標準,精密圓柱磨床可實現±0.001mm。表面粗糙度標準為Ra ≤0.4µm,精密研磨表面Ra ≤0.2µm,超精加工表面Ra ≤0.1µm。圓度為0.002mm。出貨前已透過在製量具量測與後段CMM驗證。.
外徑、內徑與表面研磨有何區別?+
OD(外徑圓柱體) - 機械旋轉部件的外徑。用於軸、軸銷和銷子。. ID(內部) — 從內部加工孔。用於軸承殼、襯套,以及在熱處理後需要 H5/H6 配合的精密孔徑。. 平面磨 — 產生平整、精確的表面。用於平板、刀具鋼塊,以及需要嚴格平整度與平行度的夾具元件。三者皆可在內部獲得,且可以與 CNC 車削/銑削在單一訂單中結合。.
你们可以磨哪些材料?+
淬火工具鋼(D2、H13、M2、HRC 58–65)、合金鋼與碳鋼、 不銹鋼(304、316L、440C)、鈦合金(Ti-6Al-4V)、鋁合金(6061、7075)、黃銅、銅、金剛石碳化物、工程陶瓷(Al₂O₃、ZrO₂),以及工程塑料(PEEK、POM)。研磨輪的選擇 — Al₂O₃、CBN 或金剛石,依材料與硬度於 DFM 審查時搭配。.
研磨能與 CNC 銑削與車削結合使用嗎?+
是的。常見工作流程:CNC 車削或銑削至近淨成形 → 熱處理 → CNC 研磨至最終尺寸與表面粗糙度。我們視同一筆訂單實施、協調熱處理,並研磨至處理後尺寸。每次出貨均包含材料證明、熱處理紀錄與檢驗報告。.
為什麼在熱處理前需要額外的材料許容量?+
熱處理會造成尺寸變形——對大多數鋼材等級而言,直徑通常變形0.05–0.15mm。零件必須在前磨完成的餘量超過尺寸(直徑 +0.1 至 +0.3mm),以便淬火後仍有足夠材料進行磨耗修正,達到最終圖紙尺寸。我們在 DFM 審查時會確認正確的前研材料尺寸。.
你們能磨削的最大件尺寸是多少?+
OD 圓柱研磨:最大直徑 300毫米, ,最大長度 800mm 兩端心距. 。 ID 孔加工研磨:最小孔徑 ø8mm。平面研磨:根據詢價評估所能處理的最大工件尺寸。超出標準範圍的部分將逐案評估 — 請以您的圖紙尺寸與我們聯繫。.
你們如何驗證研磨品質以及提供何種文件?+
製程中: 在指定間隔以量具驗證直徑。整批磨輪砂|整形維持。. 後加工: 使用 CMM 測量直徑、圓度與 GD&T 要求。表面粗糙度以觸針輪廓儀測量。. 文件說明: 尺寸檢驗報告、材料證書、熱處理紀錄,以及表面處理證書(如適用)。.
什麼是無心磨削,以及在何時使用?+
無心車床夾持工件於磨輪與調整輪之間的工作台刃片上——不需要中心或夾具。非常適合 大量產出的圓形件 (銷釘、銷栓、滾輪、軸承套) 在大量批次中直徑一致性為主要需求時。當零件有阶梯、鍵槽或需要定位的軸承座時,較偏好落在圓柱式(兩端對中)磨削,因為可取得良好的定位基準。.
準備好議價您的磨削任務了嗎?
請發送包含磨後尺寸、材料、硬度與表面粗糙度要求的圖樣。我們將於24小時內確認磨削方法、磨前毛胚量與交期。.