


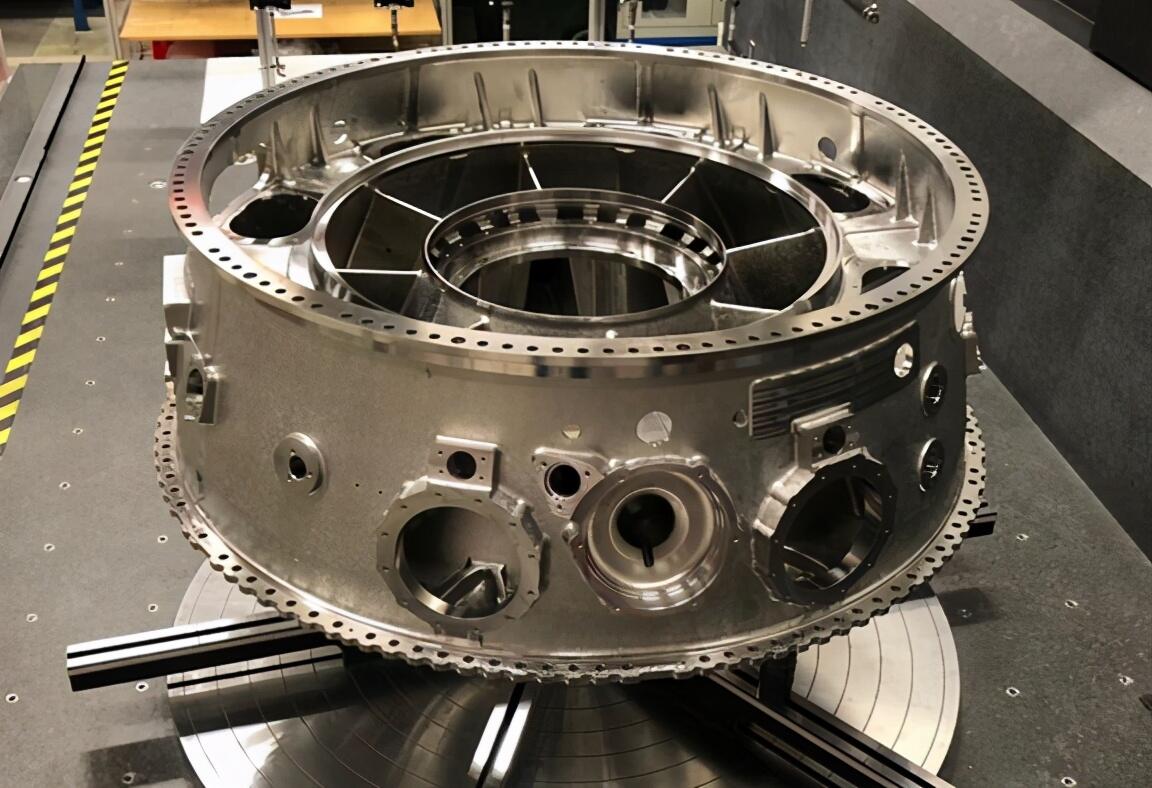
鈷合金 · Stellite 6 / 21 ✦
鎢 · W-Ni-Fe 重型合金 ✦
鉬 · TZM 合金 ✦
鉭 · 化學耐性 ✦
Nitinol · 形狀記憶 · 超彈性 ✦
航太 · 医療 · 核子 · 防務 ✦
PCD · CBN · 陶瓷工具 ✦
閥席 · 植入物 · 輻射屏蔽 ✦
鈷合金 · Stellite 6 / 21 ✦
鎢 · W-Ni-Fe 重型合金 ✦
鉬 · TZM 合金 ✦
鉭 · 化學耐性 ✦
Nitinol · 形狀記憶 · 超彈性 ✦
航太 · 医療 · 核子 · 防務 ✦
PCD · CBN · 陶瓷工具 ✦
閥席 · 植入物 · 輻射屏蔽 ✦
材料等級
五種特種金屬,, 五大極端需求
⚠ 非常難以加工
Co-Cr
Stellite 6 · Stellite 21 · ASTM F75 (CoCrMo)
磨耗、腐蝕與耐溫性——同時具備
鑄鎢鈷鈷鉻(Stellite 6)與鑄鎢鈷鈷鉻鎢(Stellite 21,ASTM F75)合金,設計用於同時抵抗磨損、腐蝕與高溫——其他材料族無法匹敵的組合。用於燃汽輪機硬化焊、閥座 Inserts、關節置換(髖關節與膝關節)植入物,以及切削工具刀尖。具快速工作硬化性——需持續切削。.
約900 MPa
拉力強度
HRC 36–46
硬度
至 900°C
使用溫度
低於標準值
可加工性
閥座 Inserts髖關節植入物渦輪刀尖切削工具
查看鈷細節
組成(Stellite 6)
| 鈷(Co) | 平衡保留值 (~60%) |
| 鉻(Cr) | 26.0–32.0% |
| 鎢 (W) | 3.0–6.0% |
| 碳(C) | 0.9–1.4% |
| 鎳 (Ni) 最大 | 3.0% |
主要特性
極端耐磨性——同時具備磨粒與黏着磨耗耐受性
在高溫下能保持硬度(高溫硬度)
加工硬化嚴重——不可忍受停留或重加工
ASTM F75 (CoCrMo): 生物相容植入級材料
⛔ 極端 — 純W
W / WHA
純W · W-Ni-Fe · W-Ni-Cu · ASTM B760 / AMS 7725
最高熔點金屬——密度、屏蔽與高溫
純鎢:熔點 3,422°C,密度 19.3 g/cm³——用於 X 射線靶、爐用加熱元件與火箭噴嘴襯里。在室溫下脆性大;需要小心、無振動加工。鎢重合金(WHA:90–97% W,平衡 Ni-Fe 或 Ni-Cu):具有延展性黏結相,使機加工大幅變得更容易,同時保持近鎢密度。用於輻射屏蔽、動能穿透體、減振配重,以及醫用准直器。.
3,422°C
熔點
19.3 g/cm³
密度
HRC 30–36
WHA 硬度
極低
可加工性
輻射屏蔽配重X 射線靶爐部件
查看鎢細節
成分(W-Ni-Fe WHA)
| 鎢 (W) | 90.0–97.0% |
| 鎳(Ni) | 2.0–5.0% |
| 鐵(Fe) | 1.0–3.0% |
| 純W密度 | 19.3 g/cm³ |
| WHA密度 | 17.0–18.5 g/cm³ |
主要特性
任何金屬元素中最高的熔點
出色的伽瑪/X射線輻射衰減
純W在室溫下脆性——WHA具有延展性
純 W 需要 PCD 工具;WHA 使用硬質合金
⛔ 極端 — 纯钼
钼 / TZM
纯钼 · TZM(Mo-0.5Ti-0.08Zr) · ASTM B386
高温強度、熱導率與低熱膨脹
钼及其 TZM 合金(鈦-鋯增強的 Mo)結合了 2,623°C 的熔點、較高的熱導率、極低的熱膨脹係數,以及在超過 1,000°C 的溫度下的良好強度保持性。用於半導體散熱器(與矽匹配的 CTE)、真空爐加熱元件與坩鍋、X 射線管陽極、火箭噴嘴喉部,以及玻璃成形模具。純態下在室溫易脆——TZM 具有增韌性,是首選的機加工級別。.
2,623°C
熔點
138 W/m·K
熱導率.
5.1 ppm/K
熱膨脹係數
極低
可加工性
散熱片爐內元件X 射線陽極火箭噴嘴喉部
查看鉬的詳細資訊
組成(TZM)
| 鉬(Mo) | 平衡(約99.4%) |
| 鈦(Ti) | 0.40–0.55% |
| 鋯(Zr) | 0.06–0.12% |
| 碳(C) | 0.01–0.04% |
主要特性
極高的熱導性——最佳散熱基板
幾乎零熱膨脹——與Si/GaAs晶片匹配的CTE
TZM:相較於純Mo具有改良的延展性和耐蠕變性
不得受衝擊——室溫易脆性斷裂風險
◆ 堅硬——易黏切的加工性
Ta
純Ta · Ta-2.5W · ASTM B708 / B365
通用耐酸性、生物相容性與耐火特性
鉭在定義性原因上非凡:它幾乎能在任何濃度下的沸點之前耐受幾乎所有酸——包括鹽酸(HCl)、硫酸(H2SO4)、硝酸(HNO3)與王水——使其成為最具侵蝕性化學處理環境中其他金屬都無法存活時的首選材料。它也完全生物相容、密度高(16.6 g/cm³),熔點為3,017°C。與其他耐火金屬相比,鉭相對具有較高的延展性與加工性——主要挑戰是其黏性、工作硬化的切削行為,而非脆性。.
3,017°C
熔點
16.6 g/cm³
密度
通用
耐酸性
中等
可加工性
酸反應器內襯外科植入物電容器陽極化學管件
查看鉭詳細資料
成分(純 Ta)
| 鉭(Ta) | ≥99.9% |
| Niobium (Nb) 最大值 | 0.10% |
| Tungsten (W) 最大值 | 0.005% |
| Oxygen (O) 最大值 | 0.015% |
主要特性
耐受所有礦物酸,包括 HCl、H₂SO₄、HNO₃、HF
完全生物相容—與骨組織之骨整合
室溫延展性高——比 W 和 Mo 更不易脆裂
未涂層金剛石鋼在整流冷卻下——防止積碳邊緣
Ta-2.5W:強度更高,腐蝕性能相似
⛔ 極端——超彈性
NiTi
NiTi合金 · ASTM F2063 · 55Ni-45Ti(重量百分比)
形狀記憶與超彈性合金——醫療與航空航天
Nitinol 是近等原子比例的鎳-鈦介金屬化合物,展現形狀記憶效應(SME)——受熱後回到預設形狀,或展現超彈性行為(SE)——在不產生永久變形的情況下可回復高達 81%應變。這是目前最難加工的合金之一:超彈性回彈、極端加工硬化、嚴重的熱產生與快速刀具磨損,需要極其謹慎的加工控制。用於腔內血管支架、導絲、正畸弓絲、致動器與航空航天螺栓。.
最多 81%
彈性拉伸
約900 MPa
抗張力強度
HRC 30–35
硬度
極端
難度
支架導絲正畸絲致動器航太用緊固件
查看Nitinol詳情
成分(Nitinol SE)
| 鎳(Ni) | 54.5–56.5%(wt) |
| 鈦(Ti) | 平衡 |
| Oxygen (O) 最大值 | 0.05% |
| 碳化物(C)最大值 | 0.02% |
| 變形溫度(Af) | 成分調整 |
主要特性
超彈性 — 彈性回復達 8% 應變
形狀記憶 — 加熱回到預設形狀
符合 ASTM F2063 生物相容性,適用於植入裝置
加工過程中極端回彈需補償
未上鍍硬質合金或 PCD,高壓冷卻,極低速
材料比較
完整性能比較 — 全部五種特種金屬
| 性質 | 鈷合金 | 鎢(WHA) | 鉬(TZM) | 鈮 | 內熵金(Nitinol) |
|---|---|---|---|---|---|
| 底層系統 | Co-Cr-W / Co-Cr-Mo | W-Ni-Fe(90–97% W) | Mo-Ti-Zr | 純 Ta / Ta-2.5W | Ni-Ti(約55/45 重量百分比) |
| 熔點 | 約1,350°C | 3,422°C(純W) | 2,623°C | 3,017°C | 約1,310°C |
| 密度 | 8.3–8.6 克/立方厘米 | 17.0–19.3 克/立方厘米 | 10.2 克/立方厘米 | 16.6 g/cm³ | 6.45 克/立方厘米 |
| 拉力強度 | 約900 MPa | 700–1,000 MPa(WHA) | 550–700 MPa(TZM) | ~270 MPa (退火) | ~900 MPa + 8% 弹性 |
| 主要特性 | 耐磨+耐腐蚀+耐高温 | 密度+屏蔽 | 熱導率+ CTE | 通用耐酸 | 形状記憶/超彈性 |
| 可加工性 | 非常硬——加工硬化 | 極端(純 W)/ 硬(WHA) | 極端——脆性、易碎 | 硬——黏性、BUE 風險 | 極端——回彈 |
| 需要模具 | PVD AlTiN 金剛石陶瓷 | PCD(純 W)/ 金剛石陶瓷(WHA) | 鋒利的未鍍覆金剛石 | 鋒利的未鍍覆金剛石 | PCD / 未鍍覆金剛石 |
| 冷卻液策略 | 高壓冷卻 | 乾式(純 W)/ 淋灌(WHA) | 乾式 / MQL | 首選 flood 冷卻 | 高壓冷卻 |
| 主要行業 | 航太、醫療、油氣 | 防禦、核能、醫療 | 半導體、航太 | 化工、醫療、核能 | 醫療、航太 |
加工說明
加工特種金屬 — 工程級挑戰
⚠
這些材料特有的挑戰!
鈷系合金:必須連續切削 — 工作硬化嚴重Sto金等級的工作硬化速率可與奧氏體不鏽鋼相當或更高。任一停頓、重新進給或工具摩擦在零進給下都會瞬間形成比整體材料硬得多的硬表面。 程序必須全程保持排屑 engagement — 在任何情況下都不得中斷切削。只有在具有積極排屑幾何的情況下才可接受中斷切削。.
!
純鎢:脆性斷裂是主要風險純鎢在高於其移動韌性溫度(DBTT,200–400°C)時由脆性轉為韌性。在室溫下,振動或中斷切削會造成裂紋而非淬取形成。固定裝夾必須完全消除振動,切削需輕柔(淺切深、低進給)以防止斷裂。前熱加工——在加工前將工件加熱至上述DBTT以上——用於複雜的純W部件。.
!
釩: 進入與退出時的邊緣崩尖管理至關重要釩與 TZM 在室溫下較脆弱——工具進入與退出工件時是風險最高的時刻。必須最大化刀具前角以降低瞬時進入力。中斷切削的退出應在降低進給速率時發生。加工前或加工中任意的操作衝擊都可能引起邊緣微裂紋,並在後續切削中擴展。.
!
鉭: 由黏性材料行為造成的堆積刀痕(BUE)鉭在加工中的行為與純鈦相似——具有加工性與黏性,促使工件材料粘附到刀具的刀背面。堆積刀痕會降低表面粗糙度,並可能導致突然的刀具失效。使用尖銳的未鍍 TiAlN 複合涂層的碳化物刀具並搭配洪流冷卻是正確做法。為了使溫度低於粘附閾值,切削速度必須採取保守策略。.
!
NE: 超彈性回彈導致尺寸控制極具挑戰性Nitinol 在切削力解除後仍可回復高達 8% 的彈性應變——意味著在受切削力作用下量得的直徑可能與最終放鬆尺寸相差 0.1–0.3 毫米。所有 Nitinol 的孔孔與軸類程序都需迭代的回彈補償。再者,每道加工回合的硬化會使後續加工逐步變硬——粗加工與精加工之間必須規劃刀具更換。.
✓
我們如何解決各材料的挑戰✓
材料特定的 CAM 策略——而非通用高溫合金方法五種材料各自有完全不同的失效模式。我們為每種材料使用專屬的 CAM 後處理器與刀路策略:鉻(鈷)合金採用連續爬切銼削、易碎的耐火金屬採用抑振刀路、Nitinol 使用回彈補償演算法、鉭採用防堆積策略。.
✓
先進的刀具庫存——根據材料分別儲備 PCD、CBN、陶瓷與未鍍碳化物我們為每種特種金屬維持獨立的刀具庫存:純 W 與 Nitinol 使用 PCD 插件;Mo、Ta 與純 Ti 相鄰材料使用未鍍銳碳化物(K 級);鉻合金後段加工使用 CBN;鉻合金粗加工使用 SiAlON 陶瓷。材料間混裝刀具禁止——污染會影響醫療與核元件的表面完整性。.
✓
脆性耐火金屬加工前的剛性夾具與振動分析對於純 W 與 Mo 工件,我們在每個工序前進行夾具剛性檢查——確保工裝設定的共振頻率遠離預期主軸轉速範圍。所有耐火金屬加工均以振動阻尼垫與實心備用夾具為標準。.
✓
Nitinol 回彈補償——迭代測量與修正Nitinol 精密特徵(孔徑、軸、密封直徑)分階段加工,於每道完成後進行中間測量。彈回偏差被測量並納入下一道修正。這種迭代方法—而非固定程式—是唯一能在 Nitinol 精密特徵上保持 ±0.02 mm 的可靠方式。.
✓
生物相容與核級清潔度規範對醫用級鈷合金(ASTM F75)、Nitinol(ASTM F2063)及鎢鋇植入件:專用加工夾具、切削液與儲存容器—與標準生產完全分開。不得與鐵系碎屑或一般切削液交叉污染。從原材料熱處理到成品的全追溯性。.
製造能力
我們的加工方式 特種金屬件
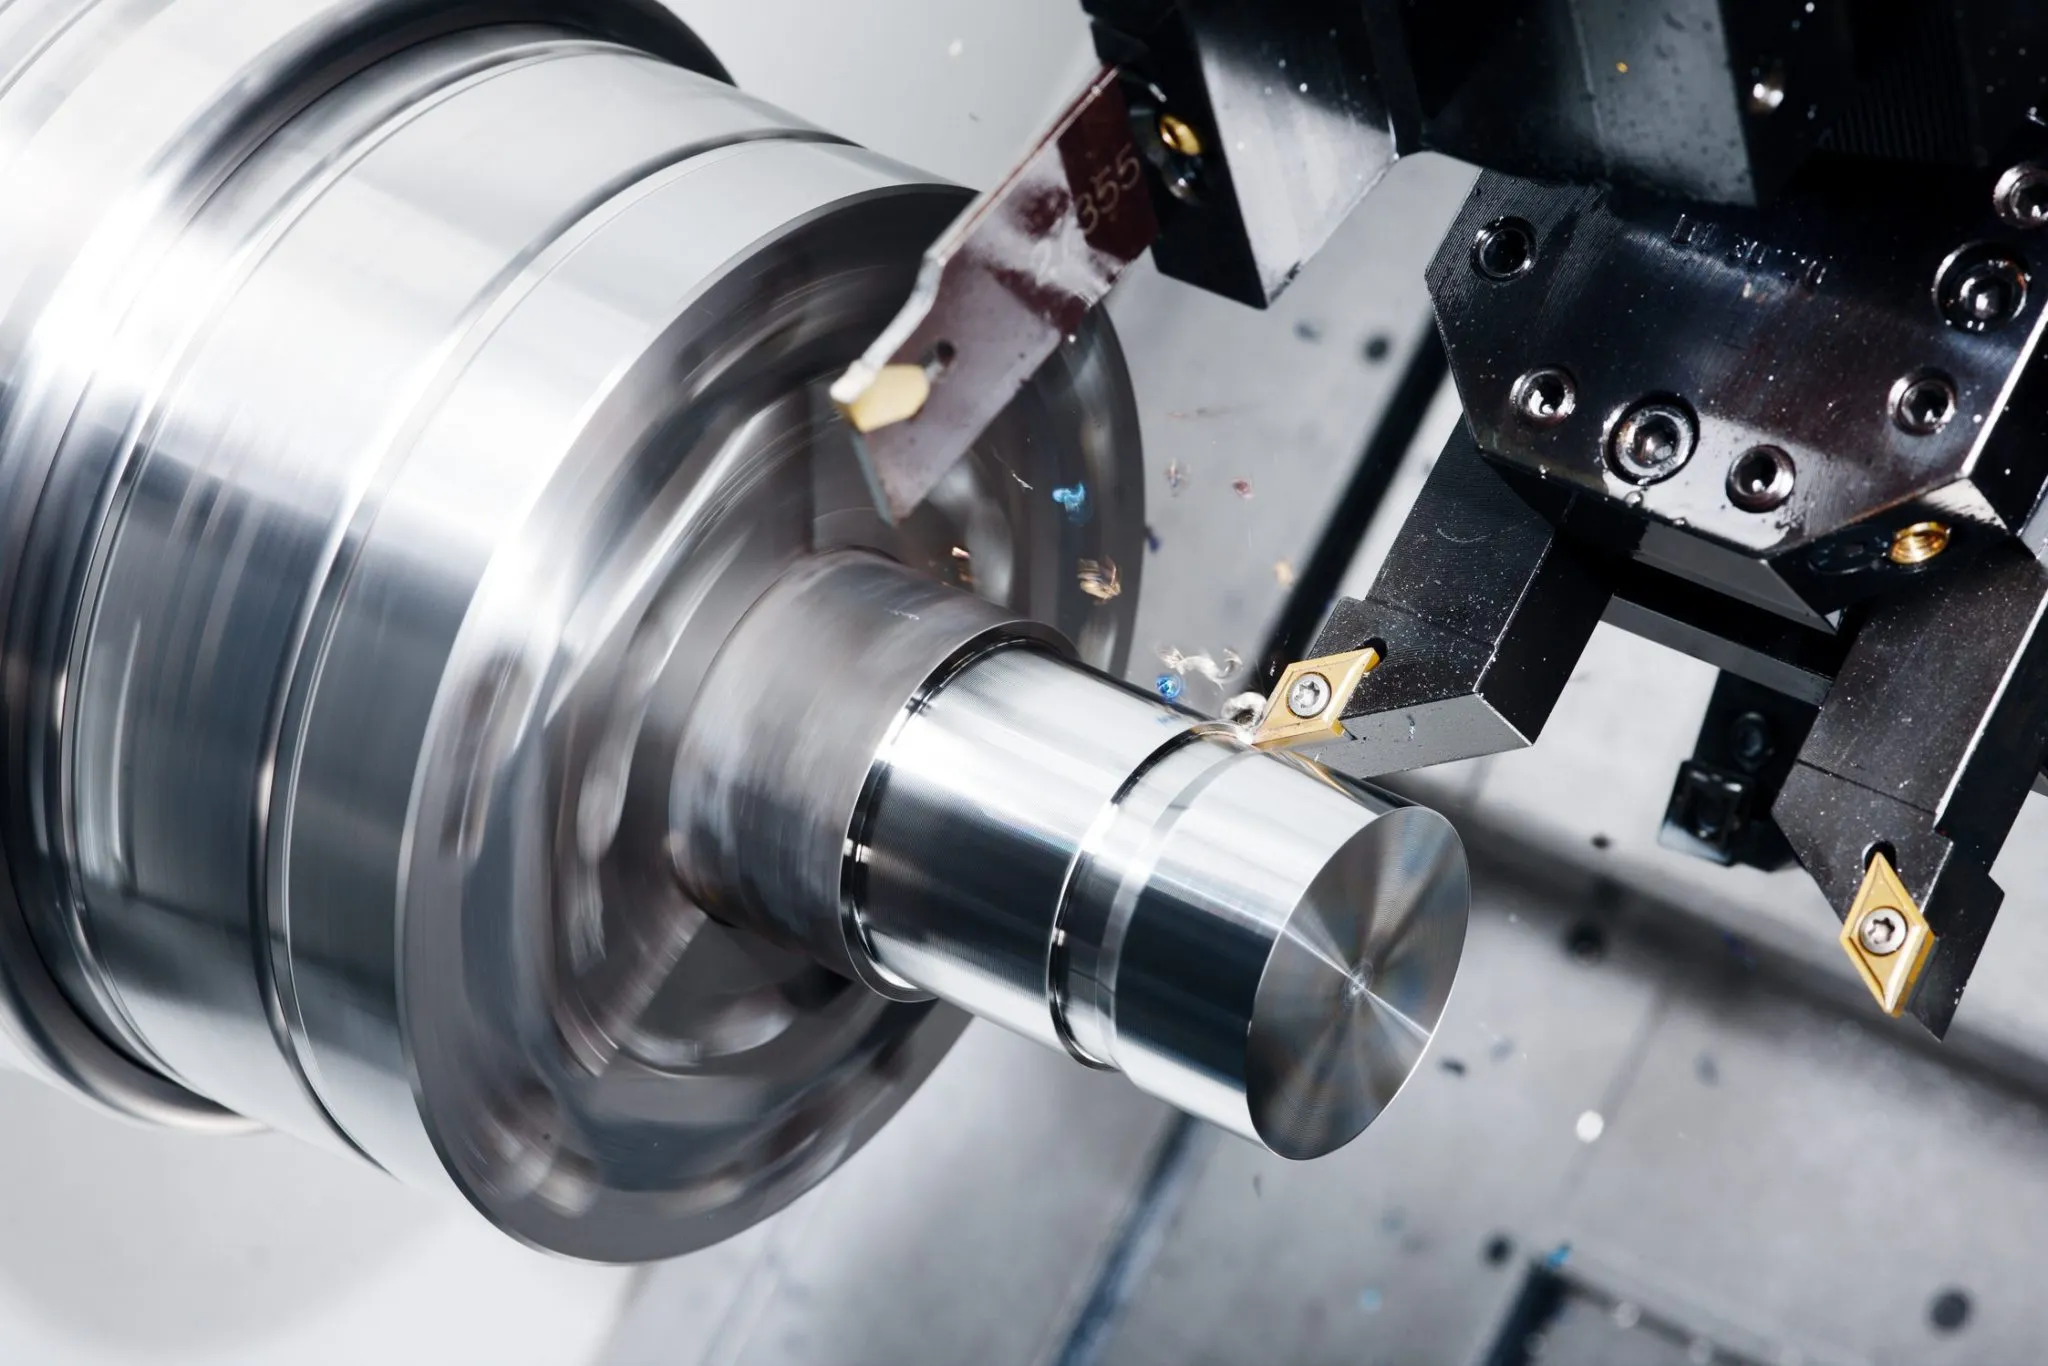
製程 / 01
CNC 車削 — 閥座、軸與植入件坯料
鈷合金(Stellite 閥座)、Nitinol 作動軸、鎢鎢合金植入件坯料與鎢重物平衡筒的精密 CNC 車削。針對各等級材料的專用刀具、高壓冷卻與連續切屑接觸策略。.

流程 / 02
CNC 銑削 — 散熱片、遮罩與結構件
二錫莫(鉭)熱擴散件、鎢輻射遮蔽塊,以及鈷合金耐磨嵌件的平面與等高形 銑削。耐火金屬的減振夾具。對 TZM 的 PCD 面銑以達到半導體級平整度與表面粗糙度。.

流程 / 03
五軸加工 — 複雜的航太與醫療幾何
五軸加工複雜的鈷基合金渦輪葉頂插芯、鉭顱顏植入板,以及 Nitinol 驅動裝配。單一工序完成可減少在各次加工間搬運脆性或超彈性材料,降低斷裂與變形風險。.
應用畫廊
典型特種金屬件 我們生產
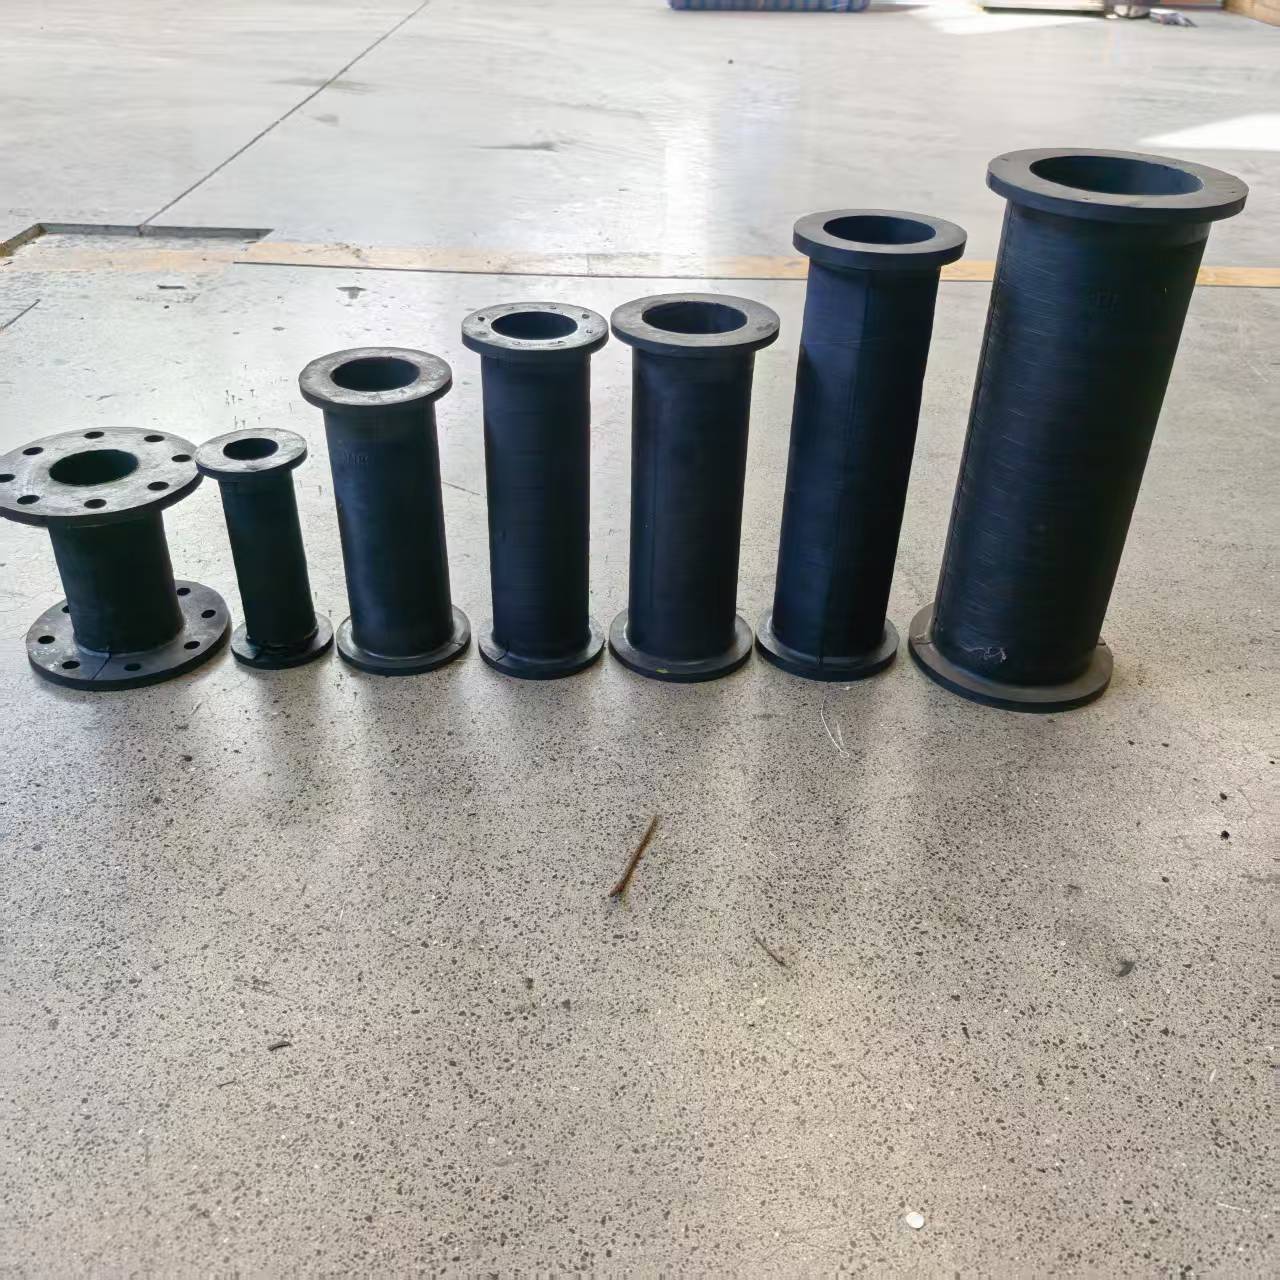 鈷 / 斯泰萊特
閥座 Inserts
材料Stellite 6 / 21 — 耐磨與耐溫
工藝數控車削 · 磨削 · 擦拭
產業石油與天然氣 · 發電 · 閥門
 鎢 WHA
輻射屏蔽聚束器
材料W-Ni-Fe 95% — 醫療 / 核
工藝CNC 銑削 · 鑽孔 · EDM
產業醫學影像 · 核子
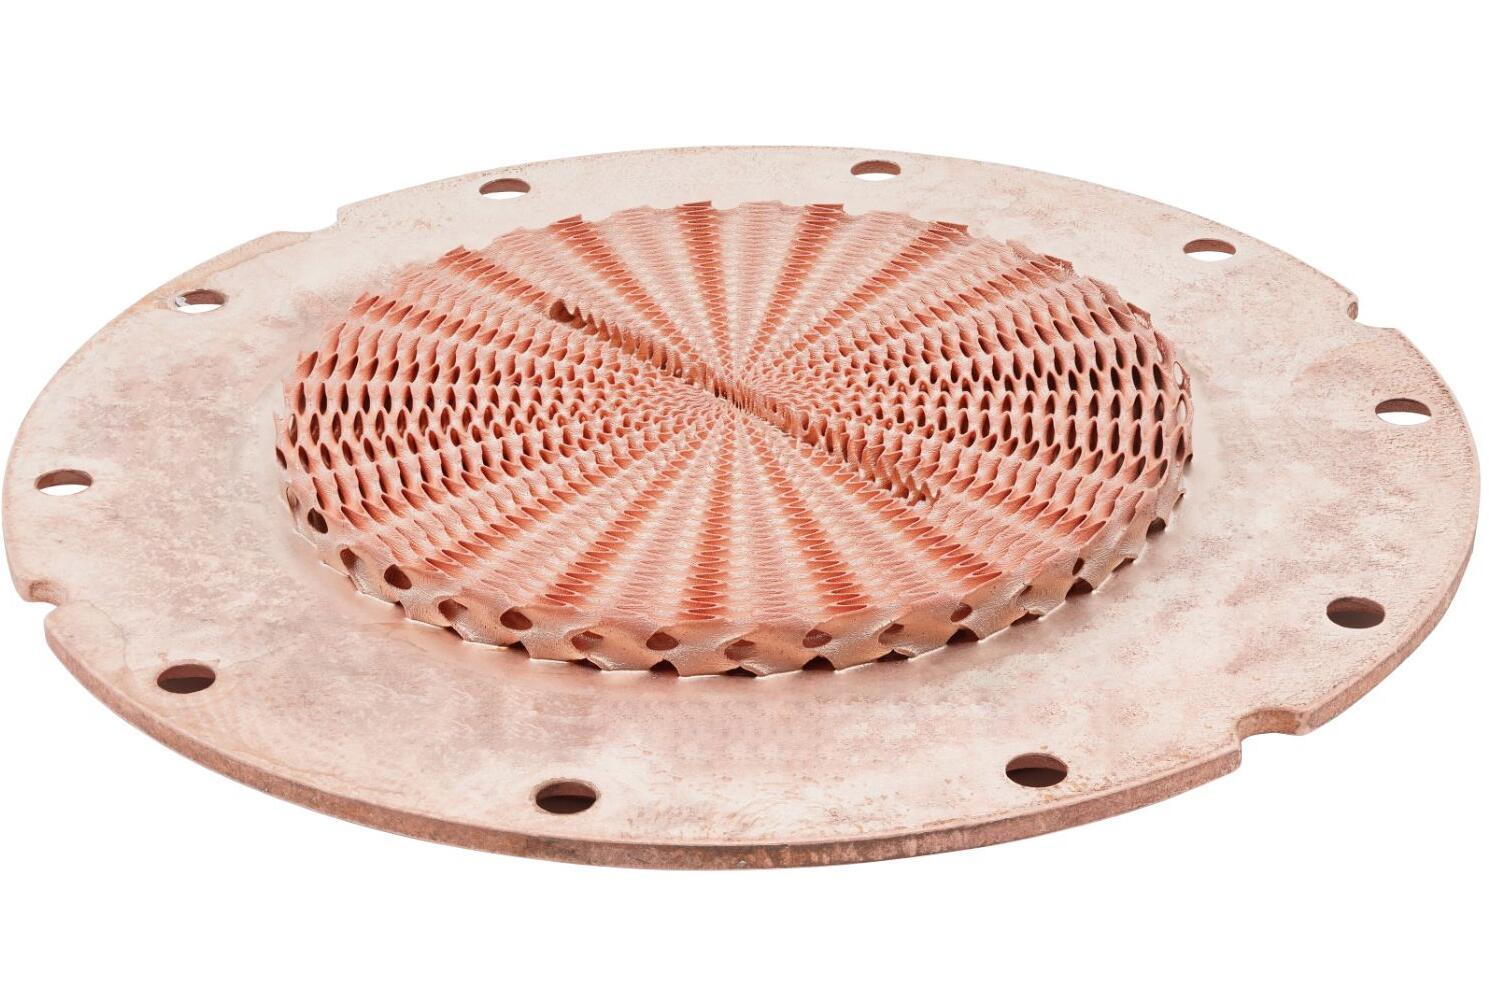 鉬 TZM
半導體散熱器
材料TZM — 與矽/GaAs 之熱膨脹係數相匹配
工藝PCD 面鑿 · 拋光
產業半導體 · 功率電子
所服務的行業
非凡金屬之所在 足夠
航太
Co / W / Mo
醫療
Co / NiTi / Ta
核子
W / Ta / Mo
防護
W 重金屬合金
半導體
钼 / TZM
化學
鈮
從原壓坯到認證部件
我們如何生產 特種金屬件
步驟 01
材料與認證審核
進料坯材按適用標準(ASTM F75、F2063、B708、B386、B760)檢驗並認證。出貨前檢驗化學成分、密度與轉變溫度(Nitinol)等指標。.
步驟 02
粗加工
選用材料專用工具:陶瓷或PVD碳化(鎢基合金)、碳化物(WHA / Ta)、未鍍覆K等級(Mo / 純W)、PCD(Nitinol)。耐火金屬的振動控制。針對鈷基與Nitinol實施連續切削。.
步驟 03
完成加工
以新工具完成最終尺寸。Nitinol:迭代彈性回彈測量與校正。耐火金屬:在切削無法達成充分尺寸控管時,採用磨削或放電加工以取得最終公差。.
步驟 04
表面處理
電解拋光(鈷基合金、Nitinol、醫療用鈮/鉭); 針對鈍化;抛光至Ra規格。於高溫使用條件下對Mo與W提供氧化保護涂層。醫療元件之清潔包裝。.
步驟 05
檢驗與交貨
全面型量測機(CMM)驗證、首件檢驗報告、材料證明與熱追溯性文件。醫療元件:生物相容性包裝、符合ISO 13485之文檔。所有證書與訂單一併出貨。.
後加工
表面處理 特種金屬件
特種金屬通常以最少表面處理供應——其固有抗蝕性或耐高溫性能為主要功能需求。若需進行表面改性,以下處理方法與相關等級相容。.
電解拋光
為植入等級的鈷基合金(ASTM F75)、Nitinol(ASTM F2063)與鉭手術元件提供超平滑且經鈍化的表面。去除微粗加工與表面污染物,提升耐腐蝕性,並降低關節表面摩擦。鈷基合金關節面可達到 Ra ≤ 0.05 μm 的效果。.
被動化
硝酸或檸檬酸鈍化以在加工後恢復原生氧化層,適用於鈷基合金、鉭與Nitinol,符合植入裝置之ASTM F86要求。可移除加工表面自由鐵污染,對醫療級生物相容性合規至關重要。.
氧化保護(Mo / W)
鉬和鎢在空氣中 300–400°C 以上會快速氧化,形成揮發性氧化物(MoO₃、WO₃),會劃傷表面並縮小尺寸。為在氧化氣氛中的高溫使用,Mo 和 W 元件會鍍以矽化物(MoSi₂)或鋁化擴散鍍層,或在真空或惰性氣氛腔中運作。.
PVD 硬質鍍層(鈷)
物理氣相沉積(PVD) TiN、TiAlN,或 DLC(類鑽石碳)鍍層, Applied to cobalt alloy wear parts where additional surface hardness or reduced friction coefficient is specified. Used on Stellite valve seats and cutting tool inserts for extended service life in abrasive or corrosive environments beyond base alloy capability.
5
特種金屬級別
3,422°C
W 熔點
±0.02mm
精密公差
24hr
報價處理時間

為何與我們合作
為何選擇我們的 特種金屬加工
5×
五種不同材料 — 五種完全不同的策略
鈷合金、鎢、鉬、鈮、Nitinol 均需要完全不同的工具、冷卻、夾具與參數策略。我們為每一種材料維持單獨的工具庫與工藝文件——避免跨材料污染或參數猜測。.
NiTi
Nitinol 彈回補償 — 迭代式,非假設式
我們在每個鋯鈦合金精密特徵上衡量並校正回彈偏移量,而非使用固定程序偏移量。這種迭代方法是維持 ±0.02 mm 在超彈性 NiTi 上的唯一可靠方法――也是區隔能加工 NiTi 的加工車間與不能加工的車間的區別。.
國際標準化組織
醫療級別程序 — ISO 13485 文件
在專用醫療程序下加工的植入級鈷合金(ASTM F75)、Nitinol(ASTM F2063)與 tantalum 元件:分開夾具、雙成分相容切削液、潔淨室包裝,並提供完整的 ISO 13485 文件以供規範提交。.
材料追溯證明(MTR)
從熱處理到成品的完整材料追溯
所有專業金屬訂單皆附具 MTR,確認化學成分、機械性質與適用標準(ASTM F75、F2063、B708、B386、B760)。整個流程保持熱號追溯。對所有新零件號提供 CMM 報告與 FAI 文件。.
專業金屬(亦稱高級或難熔金屬)包括鈷合金、鎢、鉬、釕與鈦-鎳形狀記憶合金。它們共同具備極端性質:極高熔點、卓越硬度或強度,以及強烈的化學抵抗力――使它們在航太、醫療、核能與國防應用中不可或缺。由於極端硬度、低熱導率造成的切削熱集中於刀尖、快速工作硬化,以及與標準刀具涂層的化學反應性,這些材料的加工極具挑戰性。每種合金都需要完全不同的刀具與參數策略。.
鈷合金(常以商標名 Stellite 為人熟知)為鈷-铬-鎢或鈷-铬-鉬合金,設計用於極端耐磨、耐高溫強度與耐腐蝕性的一體化性能。Stellite 6 與 Stellite 21 為最廣泛加工的等級。它們用於閥座襯、硬鋪層、切削工具、外科植入物(CoCrMo 合金符合 ASTM F75)以及渦輪葉片尖端鍍層。鈷合金的加工硬化嚴重――必須連續切削,且必須使用正層刃角的碳化刀具。.
純鋨具有金屬中最高的熔點(3,422°C),在室溫下脆性較高,只有在其延展脆性轉變溫度(約 200–400°C)以上才呈現延展性。加工需使用 PCD 刀具、非常低的切削速度(純 W 5–25 m/min)、剛性且無振動的夾具,以及謹慎的屑料管理。鋨重合金(90–97% W 搭配 Ni-Fe 黏結相)由於黏性黏結相的存在,較易加工――在中等速度下使用標準硬質合金刀具也有效。WHA 是大多數機加工應用的首選形態。.
鉬是一種耐火金屬,熔點 2,623°C,具高熱導率(138 W/m·K)、低線性膨脹(5.1 ppm/K),在高溫下仍具良好強度。它被用於半導體散熱片(與矽與 GaAs 晶片的熱膨脹匹配)、真空爐元件、X 射線管靶與火箭噴嘴襯。純鉬與 TZM 合金(Mo-0.5Ti-0.08Zr)是最常加工的等級。鉬在室溫下較脆――需要鋒利且未涂覆的碳化刀具、低振動以及控制的切削深度以防止刀口崩角。.
釕在任何濃度下的酸都幾乎不會被腐蝕,直至沸點以下仍具高耐酸性――包括鹽酸、硫酸、硝酸與王水,使其成為最具侵蝕性化學處理環境的最佳材料選擇。它同樣具完全生物相容性,熔點為 3,017°C。相較於其他耐火金屬,釕較具延展性――主要加工挑戰在於其黏膠式切削行為與在刀面上易積聚。鋒利且未涂覆的碳化刀具搭配灌入冷卻液是首選方法。它被用於化學反應器襯套、外科植入裝置硬件、電容陽極與核應用。.
Nitinol 是一種近等原子比的鎳鈦形狀記憶合金,根據組成與溫度顯示形狀記憶效應或超彈性行為。它被用於醫療導絲、支架、正畸弓絲、執行器與太空航太緊固件。Nitinol 是最難加工的合金之一:它具有超彈性(切削後會顯著回彈)、加工硬化速度快、切削區域產生極高的熱量,且對刀具具有高度磨蝕性。加工需要非常鋒利的無鍍碳化物或金剛石編寫工具、高壓冷卻、非常慢的切削速度、連續切削而不 dwelling,並進行反覆的回彈測量與精密尺寸特徵校正。.
特殊金屬的公差可依材料而異。鈷合金(Stellite):標準 ±0.02 mm,精密特徵 ±0.01 mm。鎢重合金:標準 ±0.02 mm,磨削可達更嚴格。純鎢: ±0.05 mm,因脆性所致。鉬與 TZM:±0.02–0.03 mm。鉭:±0.02 mm。Nitinol:±0.02–0.03 mm,對精密孔與軸特徵實施回彈補償。提供 CMM 檢測與材料證明於所有特種金屬元件。.
是的。所有特種金屬訂單皆提供材料檢驗報告(MTR),依相關標準:植入級鈷合金的 ASTM F75、鈷合金的 AMS 7725 或 ASTM B760、鎢重合金的 ASTM B386、鉬的 ASTM B708、鉭的 ASTM B708,以及在醫療應用中的 Nitinol 的 ASTM F2063。生產過程中維持熱號可追溯性。對於醫療器械與太空航天應用,提供完整的首件檢驗(FAI)報告、尺寸的 CMM 報告與化學成分確認。.