
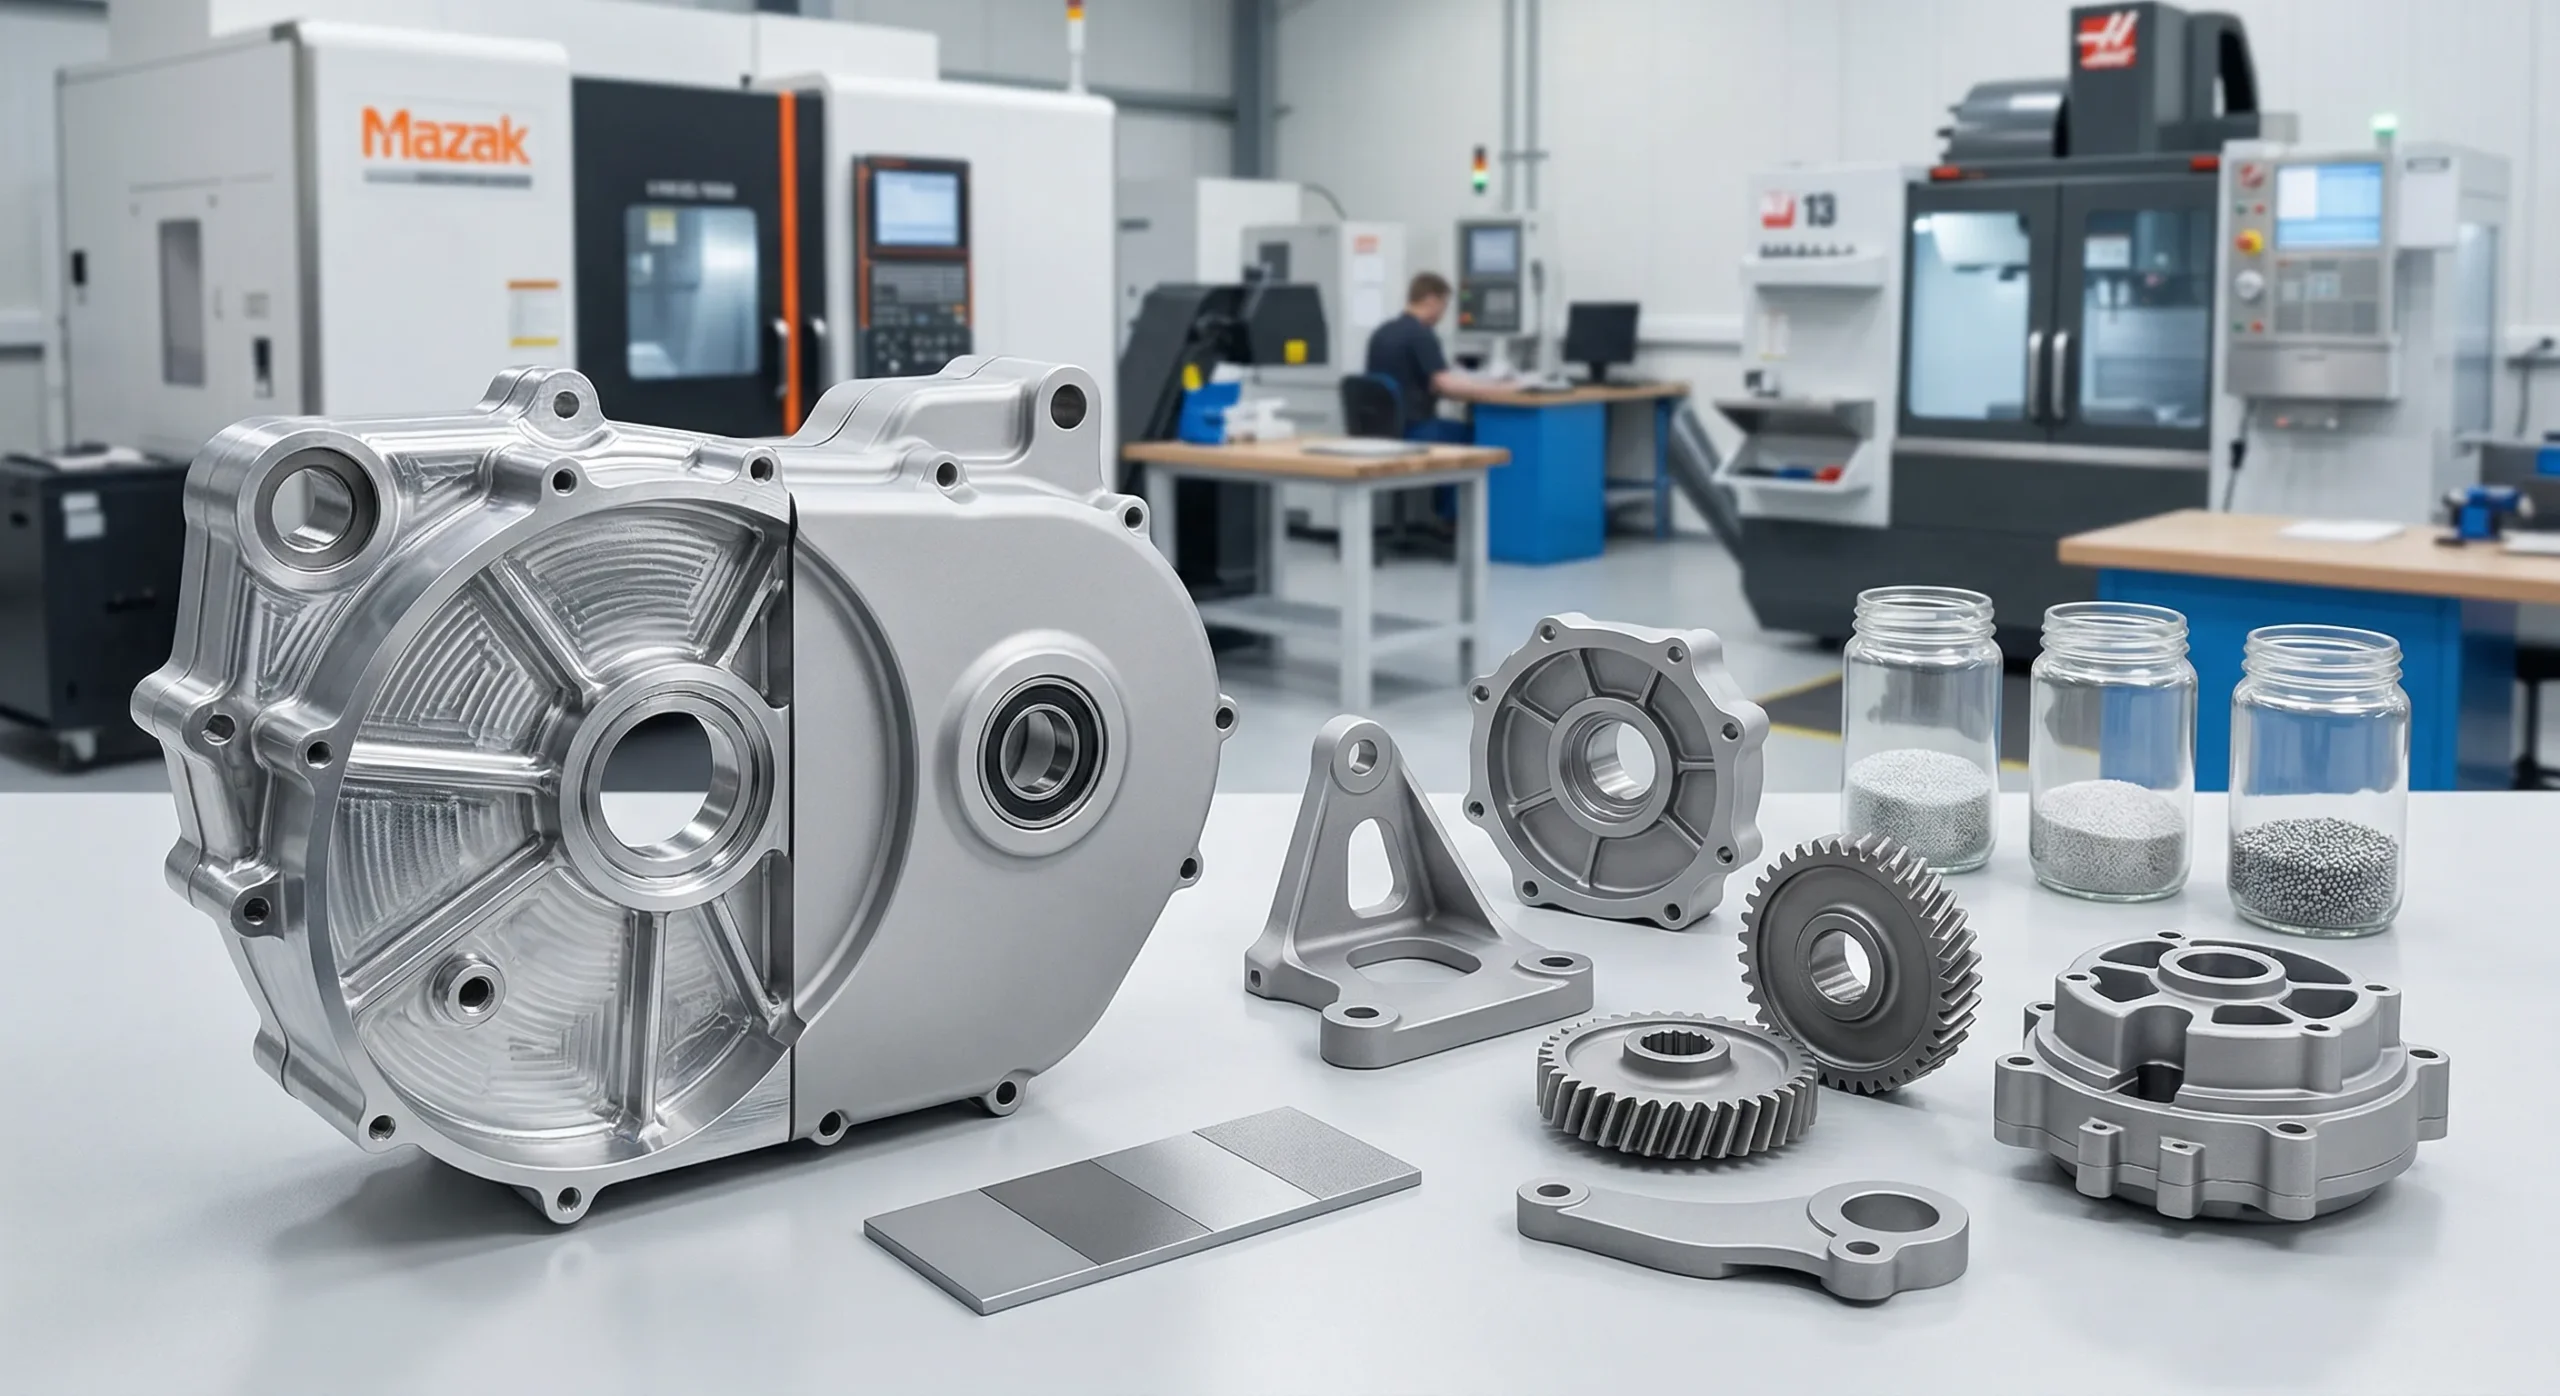
線性、角度與位置測量
 線性測量
1
線性尺寸
長、寬、高、孔直徑、孔位置、階徑—根據公差與特徵型別,使用 CMM、視覺系統、微米尺與卡尺測量。.
 角度測量
2
角度尺寸
倒角、斜削、包含角、基準點之交角 — 已以三坐標測量機旋轉測量、角塊與數位量角器驗證。.
 真位置
3
位置與間距
孔與孔之間的間距、邊緣與特徵的偏移、以基準點定位之位置與螺栓圓的精度。經 PC-DMIS 軟體於 CMM 驗證。.
在我們的檢驗實驗室內
測量中 操作
從 CMM 驗證到光學投影 — 一窺我們 QC 工段如何檢查每個部件。.

01 · CMM 實驗室
3D 座標測量

02 · 視覺
2D 光學投影儀

03 · Ra
表面粗糙度

04 · 光學
顯微鏡檢查

05 · 鍍覆
厚度與粘附力
所有 14 個幾何公差已驗證

經 CMM 驗證
全部 14 符號
標準
ASME Y14.5 · ISO 1101
如果它是你的圖紙上的註記,我們就會驗證它。我們的坐標量測機與視覺系統已程式化以讀取完整的 GD&T 特徵控制框架 — 基準參考、材料條件修改、投影公差區域,以及複合公差。.
報告以 ASME Y14.5 或 ISO 1101 格式產生,以符合您的 QC 團隊偏好。支援 PDF 與 Excel 格式,需時可提供符合 AS9102 的 FAI(先行驗證)服務。.
每一個基準(A、B、C)與特徵都映射回原始圖樣 — 使您的品質保證團隊進行交叉參考檢閱更加快速。.
符號
GD&T 公差
類型
最小公差
⏤
直線度
形狀 · 不需要基準
0.005 毫米
⏥
平整度
形狀 · 不需要基準
0.005 毫米
○
圓度 / 圓周度
形狀 · 不需要基準
0.001 公釐
⌭
圓柱度
形狀 · 不需要基準
0.002 公釐
⌒
直線形狀輪廓
輪廓 · 基準可選
0.01 公釐
⌓
表面輪廓
輪廓 · 基準可選
0.01 公釐
⫽
平行度
取向 · 基準必需
0.005 毫米
⟂
垂直度
取向 · 基準必需
0.005 毫米
∠
角度度
取向 · 基準必需
0.005 毫米
⌖
真位置
位置 · 基準必需
0.01 公釐
◎
同心度
位置 · 基準必需
0.005 毫米
⌯
對稱性
位置 · 基準必需
0.01 公釐
↗
圓跳動
跳動 · 需基準
0.005 毫米
⌰
總跳動
跳動 · 需基準
0.005 毫米
表面粗糙度與品質驗證
Ra 輪廓測量
表面粗糙度
接觸式觸針輪廓測量
Ra — 算術平均值
輪廓平均偏差 · 最常見規格
0.025 – 12.5 微米
Rz — 平均峰谷值
在 5 個取樣長度上的平均峰谷值
0.1 – 50 μm
Rq — 均方根
RMS 偏差 · 光學/電子應用
0.025 – 12.5 微米
Rt — 總輪廓高度
在整個評估長度上的最大峰谷
0.5 – 100 微米
標準
ISO 4287、ISO 4288、ASME B46.1
符合規範
 目視品質控制
視覺表面品質
缺陷檢測與外觀檢查
刮傷與凹痕(符合 MIL-PRF-13830B)
光學與精密零件的表面缺陷分級
等級 40/20
雜質與邊緣條件
去毛刺/倒角/斷邊規範
依規格
工具痕跡與加工線路
視覺檢驗與參考標準樣本
限量樣本
變色與著色
發熱痕跡、冷卻液残留、氧化跡
依 AQL
外觀等級分類
按圖面區域分級 A / B / C
自訂
孔、螺紋與內部特徵檢查
 孔深與深度
孔與孔槽檢查
內徑與深度驗證
內徑 (ID)
三點孔徑千分尺 · 3爪接觸
Ø1 – 300 毫米
孔深
數位深度量具 · 盲孔驗證
0 – 300 毫米
端槽直徑與深度
CMM探針掃描 · 階梯深度驗證
±0.005 毫米
跨孔位置
CMM基準參考位置 · 真實位置
±0.01 毫米
孔心同軸度對於外徑
被車床加工的軸與軸套的同心度
±0.005 毫米
 螺紋量規
螺紋檢查
Go / No-Go 尺與廓形驗證
公制螺紋(M / MJ)
M1 至 M64 · 6g / 6H 公差等級 · ISO 1502
合格 / 不合格
UNC / UNF / UN 螺紋
統一英寸螺紋 · 2A / 2B / 3A / 3B 配合
合格 / 不合格
管螺紋(NPT / BSPT)
錐形管螺紋 · 經壓力測試
L1 尺
螺紋廓形(光學)
節距、牙槽角、最大/最小直徑 · 顯微鏡
±0.005 毫米
盲孔的螺紋深度
有效螺紋深度驗證
±0.5 节距
材料、硬度與熱處理檢查
 硬度測試 · HRC / HV
 材證書 · 熱處理編號
 熱處理
硬度 HRC
洛氏硬度測試
HRC 20 – 70 範圍 · 150 kgf 負荷 · 工具鋼、淬硬件件、軸承
HV
維氏硬度測試
HV 50 – 1500 範圍 · 微型壓痕 · 表面硬化層
HB
布氏硬度測試
HB 100 – 650 範圍 · 適用於較軟材料與鑄件
證書
成材證書驗證
熱號可追溯性 · 化學成分 · 機械性質驗證
HT
熱處理驗證
淺表深度 · 有效深度 · 核心硬度 · 類型微觀結構檢查
PMI
正材識別
根據需求進行 XRF 合金驗證 · 航空與醫療訂單
塗層與處理檢驗

測試 01 · 耐腐蝕性
鹽霧試驗
適用於鍍層、陽極氧化與塗裝表面的加速腐蝕試驗。在嚴苛環境模擬下驗證塗層性能。.
標準ASTM B117 / ISO 9227
測試模式NSS · CASS · AASS
持續時間48 – 1000 小時
測試 02 · 塗層厚度
塗層厚度計
利用渦電流與磁感應原理對陽極氧化、鍍層與粉末塗層厚度進行非破壞性測量。.
陽極氧化 Type II5 – 25 微米
陽極氧化 Type III25 – 75 微米
精度±1 μm

Test 03 · 塗層附着力
十字切割與膠帶測試
塗料、粉末涂覆與電鍍飾面的附着力驗證。對於必須抵抗剝離的外觀與功能性塗層至關重要。.
標準ASTM D3359
方法十字切割 / 膠帶拉出
等級5B(最佳)– 0B
專用檢測方法
圓度實驗室
規格 01
0.1μm
圓度測量儀
在車削軸、軸套與軸承環上進行超精密圓度與圓柱度測量。提供極座標圖輸出與諧波分析,適用於主軸、齒輪與軸承等對偏心度高度敏感的應用。.
 顯微鏡學
規格 02
1000×
光學顯微鏡
用於表面缺陷檢測、邊緣條件評估、微觀結構觀察與小特徵視覺驗證的高倍率光學顯微鏡。.
規格 03
5μm
同心度
加工件的孔與外徑同軸性。對軸組件至關重要。.
視覺系統
規格 04
2D / 2.5D / 3D
多模式視覺測量
適用於平面輪廓的 2D 光學、配合 Z 探針的 2.5D 混合量測階梯高度、適用於完整 GD&T 驗證的 3D CMM——依測量任務而定。.
規格 05
±0.001mm
數位卡尺 / 螺距頰計
每日經校準的數字儀器,用於室外、室內、深度測量。三點式鑑頭測微器。每班盤點超過 200 項產品。.
規格 06
5年
紀錄保存
所有檢驗記錄與尺寸報告存檔長達 5 年——支援航空、醫療與國防供應鏈的可追溯性要求。.
±0.002mm
CMM 最佳精度
14
GD&T 符號
100%
在 Critical 上使用 CMM
國際標準化組織
17025
17025
可追溯校準
主控能力矩陣
完整檢驗 能力總結
我們能執行的每一項測量、我們用於執行的設備,以及我們能達到的精度——一目了然。.
| 特徵 / 參數 | 量程 | 精度 | 設備 / 方法 |
|---|---|---|---|
| 線性尺寸 | 0 – 3000 毫米 | ±0.002 毫米 | CMM · 微量測量機 · 卡尺 |
| 孔位 (真實位置) | 基準點引用 | ±0.01 毫米 | 3D座標測量儀 · PC-DMIS |
| 內徑 | Ø1 – 300 毫米 | ±0.005 毫米 | 三點孔徑量測儀 · CMM |
| 孔深 | 0 – 300 毫米 | ±0.005 毫米 | 數位深度量具 |
| 倒角孔 | Ø 與深度 | ±0.005 毫米 | CMM 探針掃描 |
| 角度尺寸 | 0° – 360° | ±0.005° | CMM 旋轉·角塊 |
| 表面粗糙度 (Ra) | 0.025 – 12.5 微米 | ±5 % | 三豐測量工具 SJ-410 |
| 圓度 | Ø2 – 300 毫米 | 0.1 微米 | 圓度測量儀 |
| 圓柱度 | L 直至 600 mm | 0.2 微米 | 圓度測量儀 |
| 平整度 / 平行度 | 任意表面 | 0.005 毫米 | 3D CMM · 花崗石平板 |
| 同心度 | 同軸特徵 | 0.005 毫米 | CMM · 量具 |
| 硬度 (HRC) | HRC 20 – 70 | ±0.5 HRC | 洛氏硬度測定儀 |
| 硬度 (HV) | HV 50 – 1500 | ±1 % | 維克斯微硬度 |
| 螺紋(Go/NoGo) | M1 – M64 · UNC/UNF | 依 ISO 1502 | 螺紋規量具 |
| 螺紋截面輪廓 | 光學投影 | ±0.005 毫米 | 顯微鏡 · 2D 視覺 |
| 鹽霧試驗 | 48 – 1000 小時 | 依 ASTM B117 | 鹽霜箱 |
| 鍍層厚度 | 0 – 1000 μm | ±1 μm | 涡流计 |
| 肉眼缺陷 | 10× – 1000× | 每份样品 | 光學顯微鏡 |
尺寸报告
部件编号
HX-AERO-2487-A
材料 / 熱處理編號
Al 7075-T6 / H-83712
| 特徵 | 名義值 | 實測值 | 狀態 |
|---|---|---|---|
| L1 總長度 | 120.000 ±0.05 | 119.987 | 通過 |
| Ø1 孔徑 | Ø 25.000 H7 | Ø 25.012 | 通過 |
| ⌖ 位置 A-B-C | ⌀ 0.025 | ⌀ 0.018 | 通過 |
| ⏥ 平面度基準 A | 0.010 | 0.005 | 通過 |
| Ra 表面粗糙度 | 1.6 μm | 1.2 μm | 通過 |
檢驗中 · 王J.
2026-03-15 · CMM-04
樣本報告
你能得到什麼 每次出貨
每個訂單均附有完整尺寸檢驗報告——與航太與醫療原廠設備相同層級的細節。無抽樣、無額外費用、無需追蹤郵件。.
報告直接由我們的 CMM PC-DMIS 軟件產生,完整的 GD&T 標注對應到你的圖樣。標準格式為 PDF 與 Excel;如需 AS9102 相容的 FAI 格式,可應需求提供。.
✓
每個關鍵尺寸皆有測量(不抽樣)
✓
熱號與鑄件證書連結到批次
✓
GD&T 標注依據 ASME Y14.5 或 ISO 1101 進行驗證
✓
檢驗員簽名與設備序號
✓
5 年檔案保存用於可追溯性