


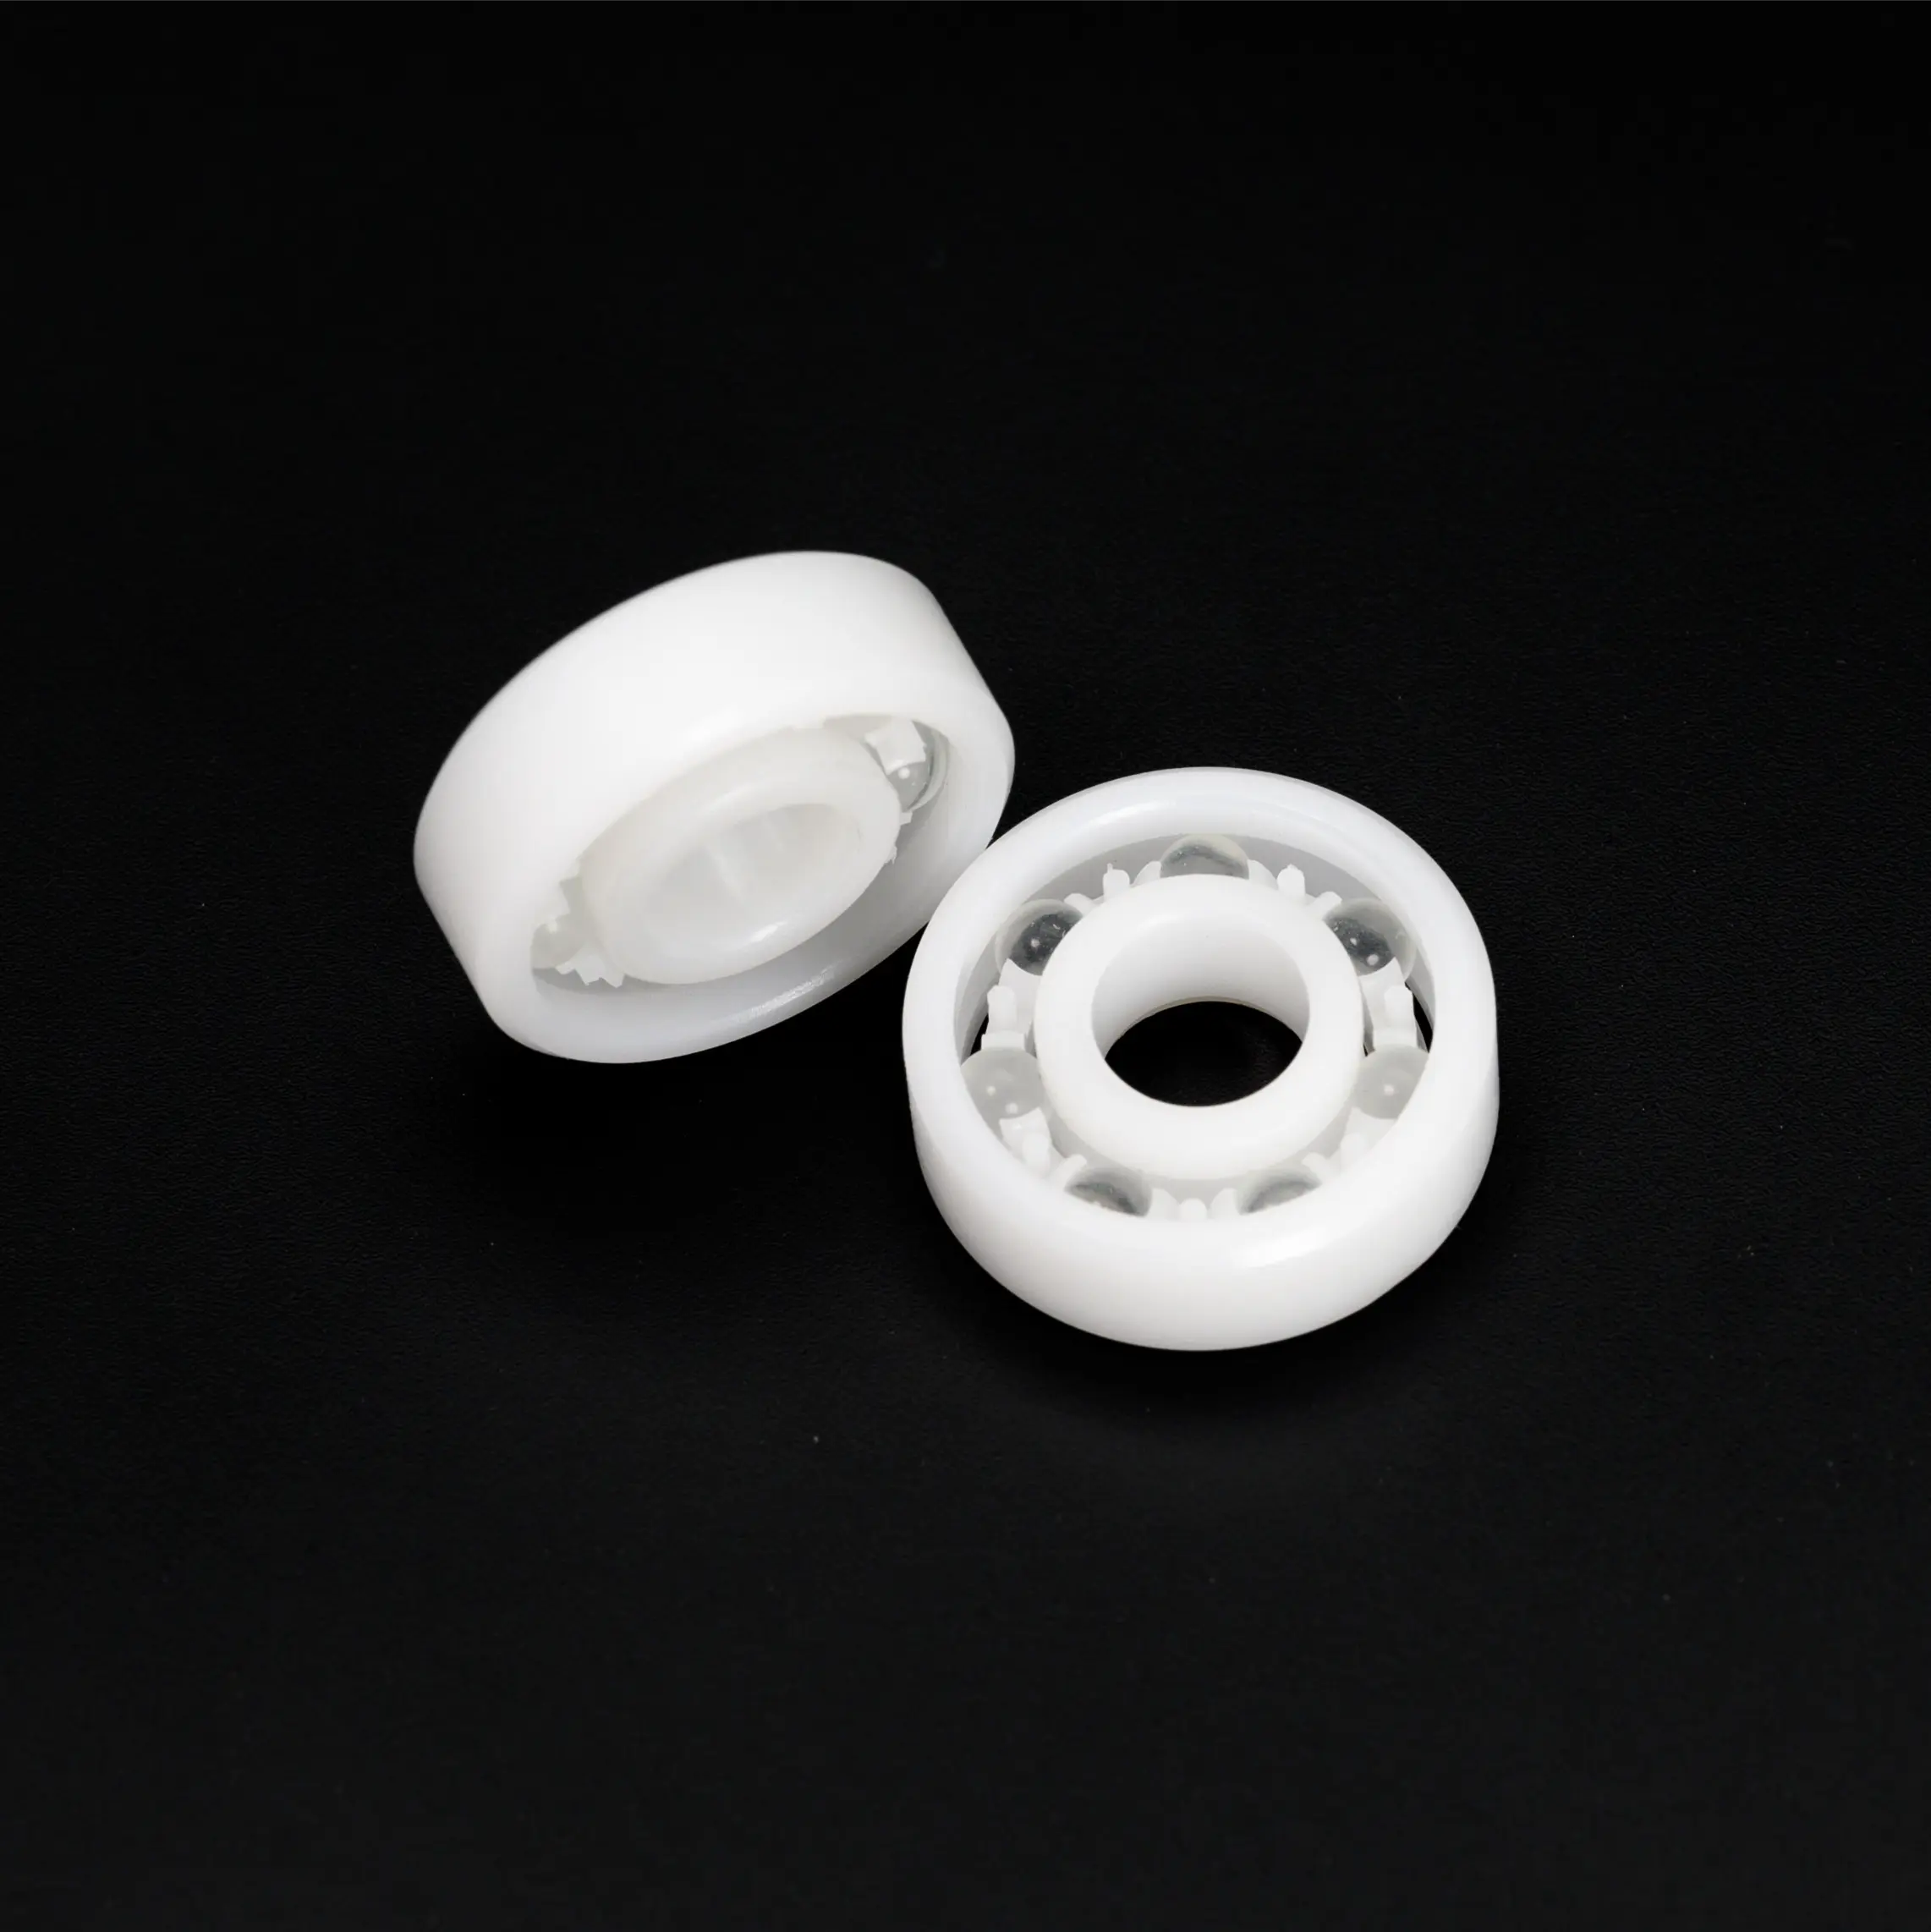
POM-H Delrin 同聚物 ✦
POM-C 偶氮聚甲醛共聚物 ✦
自動化設備元件 ✦
精密塑膠齒輪 ✦
直線滑軌與滑座 ✦
自潤滑軸套 ✦
檢測治具與夾具 ✦
導軌與導向部件 ✦
符合 FDA 食品接觸標準 ✦
POM-H Delrin 同聚物 ✦
POM-C 偶氮聚甲醛共聚物 ✦
自動化設備元件 ✦
精密塑膠齒輪 ✦
直線滑軌與滑座 ✦
自潤滑軸套 ✦
檢測治具與夾具 ✦
導軌與導向部件 ✦
符合 FDA 食品接觸標準 ✦
材料等級
兩種 POM 等級 — 了解該指定哪一種
POM-H
杜邦 Delrin® · ISO 9988 · ASTM D4181
較高的剛性與抗疲勞強度 — gears 的首選
POM 均聚物(商標 Delrin,由杜邦製造)為較高效能變體:在稍微更硬、耐疲勞性更佳方面優於 POM 共聚物——使其成為精密齒輪、扣件機構與高循環機械零件的首選等級。不過,直徑約 50 毫米以上的 POM-H棒材在截面中心存在固有的中心孔隙(在擠出過程中於幾何中心形成的空洞),在加工帶有大中心孔的零件時可能暴露。對於實心或接近實心的截面,POM-H 為首選。.
3,100 MPa
抗彎模數
68 MPa
拉力強度
M90 / R120
硬度(洛氏)
優秀
可加工性
齒輪扣件式凸輪閥座實心塊
查看 POM-H 細節
主要特性
| 密度 | 1.42 g/cm³ |
| 熔點 | 175–180 °C |
| 最大使用溫度 | 90–100 °C(續) |
| 吸水率 | 0.2%(24小時) |
| 摩擦係數(乾燥) | 0.15–0.35 |
| 可提供的顏色 | 天然色、黑色 |
相較於 POM-C 的優點
較高的彈性模數 — 在荷載下更僵硬
較高的疲勞耐久性 — 適用於循環載荷
表面硬度略高
⚠ 直線中心孔徑>50 mm 的棒材中心線孔隙 — 避免用於有大中心孔的零件
POM-C
乙醛共聚物 · Hostaform® · Celcon® · ISO 9988
同質結構 — 無孔隙,具有更好的耐化學性
POM 共聚物(亦稱為醛共聚物,商標名為 Hostaform 與 Celcon)具有均勻的橫截面且無中心線孔隙 — 因此適用於具有大中心孔、薄壁或需要孔徑與外徑同心的零件。相較於 POM-H 稍微偏軟且不那麼僵硬,但實際差異很小。POM-C 提供較好的耐化學性(特別是對鹼性清潔劑與某些有機溶劑),且略少出現應力裂紋。提供符合 FDA 的天然色與食品級顏色。.
2,800 MPa
抗彎模數
62 MPa
拉力強度
M80 / R115
硬度(洛氏)
優秀
可加工性
軸套滑塊治具指南部件擬孔部件食品接觸
查看 POM-C 詳情
主要特性
| 密度 | 1.41 g/cm³ |
| 熔點 | 162–168 °C |
| 最大使用溫度 | 90–100 °C(續) |
| 吸水率 | 0.2%(24小時) |
| 摩擦係數(乾燥) | 0.15–0.35 |
| 可提供的顏色 | 天然、黑色、藍色、紅色 |
相較於 POM-H 的優點
無中心線孔隙——整體結構均勻
更好的耐化學性——鹼性與溶劑環境
在侵蝕介質中較不易出現應力開裂
可提供符合 FDA 標準的等級(天然與顏色)
食品加工設備用金屬可檢知藍色等級
✓ 選擇 POM-H(Delrin)時……
→ 檔齒輪、凸輪與卡扣機構的最高剛性
→ 具有穩定截面的零件,中心孔很小或無中心孔
→ 高週期疲勞載荷應用
→ 輕微化學環境(非鹼性清潔劑)
✓ 選擇 POM-C(共聚物)當…
→ 中心孔大或壁薄的部件 — 無孔隙風險
→ 食品接觸、符合 FDA 要求,或衛生環境
→ 曝露於鹼性清潔劑、洗滌劑或溫和溶劑
→ 食品加工設備用金屬探測藍等級
應用領域
POM 的六大應用 橫跨
 自動化
自動化設備元件
取放末端執行器、輸送機導軌、感測器支架、氣動致動器本體,以及機械止動塊——POM 在重量輕、尺寸穩定性與自潤滑方面的組合,使其成為自動化裝配與搬運機械的首選塑料。抗腐蝕、无需潤滑,且在高速自動化的循環載荷下保持尺寸穩定。.
等級POM-C 或 POM-H
公差±0.03–0.05 mm 典型值
優勢輕量、剛性、耐腐蝕、自潤滑
 齒輪
精密塑膠齒輪
POM-H(Delrin)在承受中輕載荷驅動的齒輪中,使用直齒、斜齒、伞齒和螺桿齒輪,要求安靜運轉、抗腐蝕並省去潤滑。POM 齒輪在潔淨環境中與金屬或塑料相啟動齒輪時,雜音低且無潤滑。與尼龍相比,在濕度變化時的尺寸穩定性更佳——齒輪啮合在潮濕條件下不會收緊。.
等級偏好 POM-H(較硬)
工藝數控車削 + 齒輪分度加工
優勢安靜、無潤滑、穩定啮合
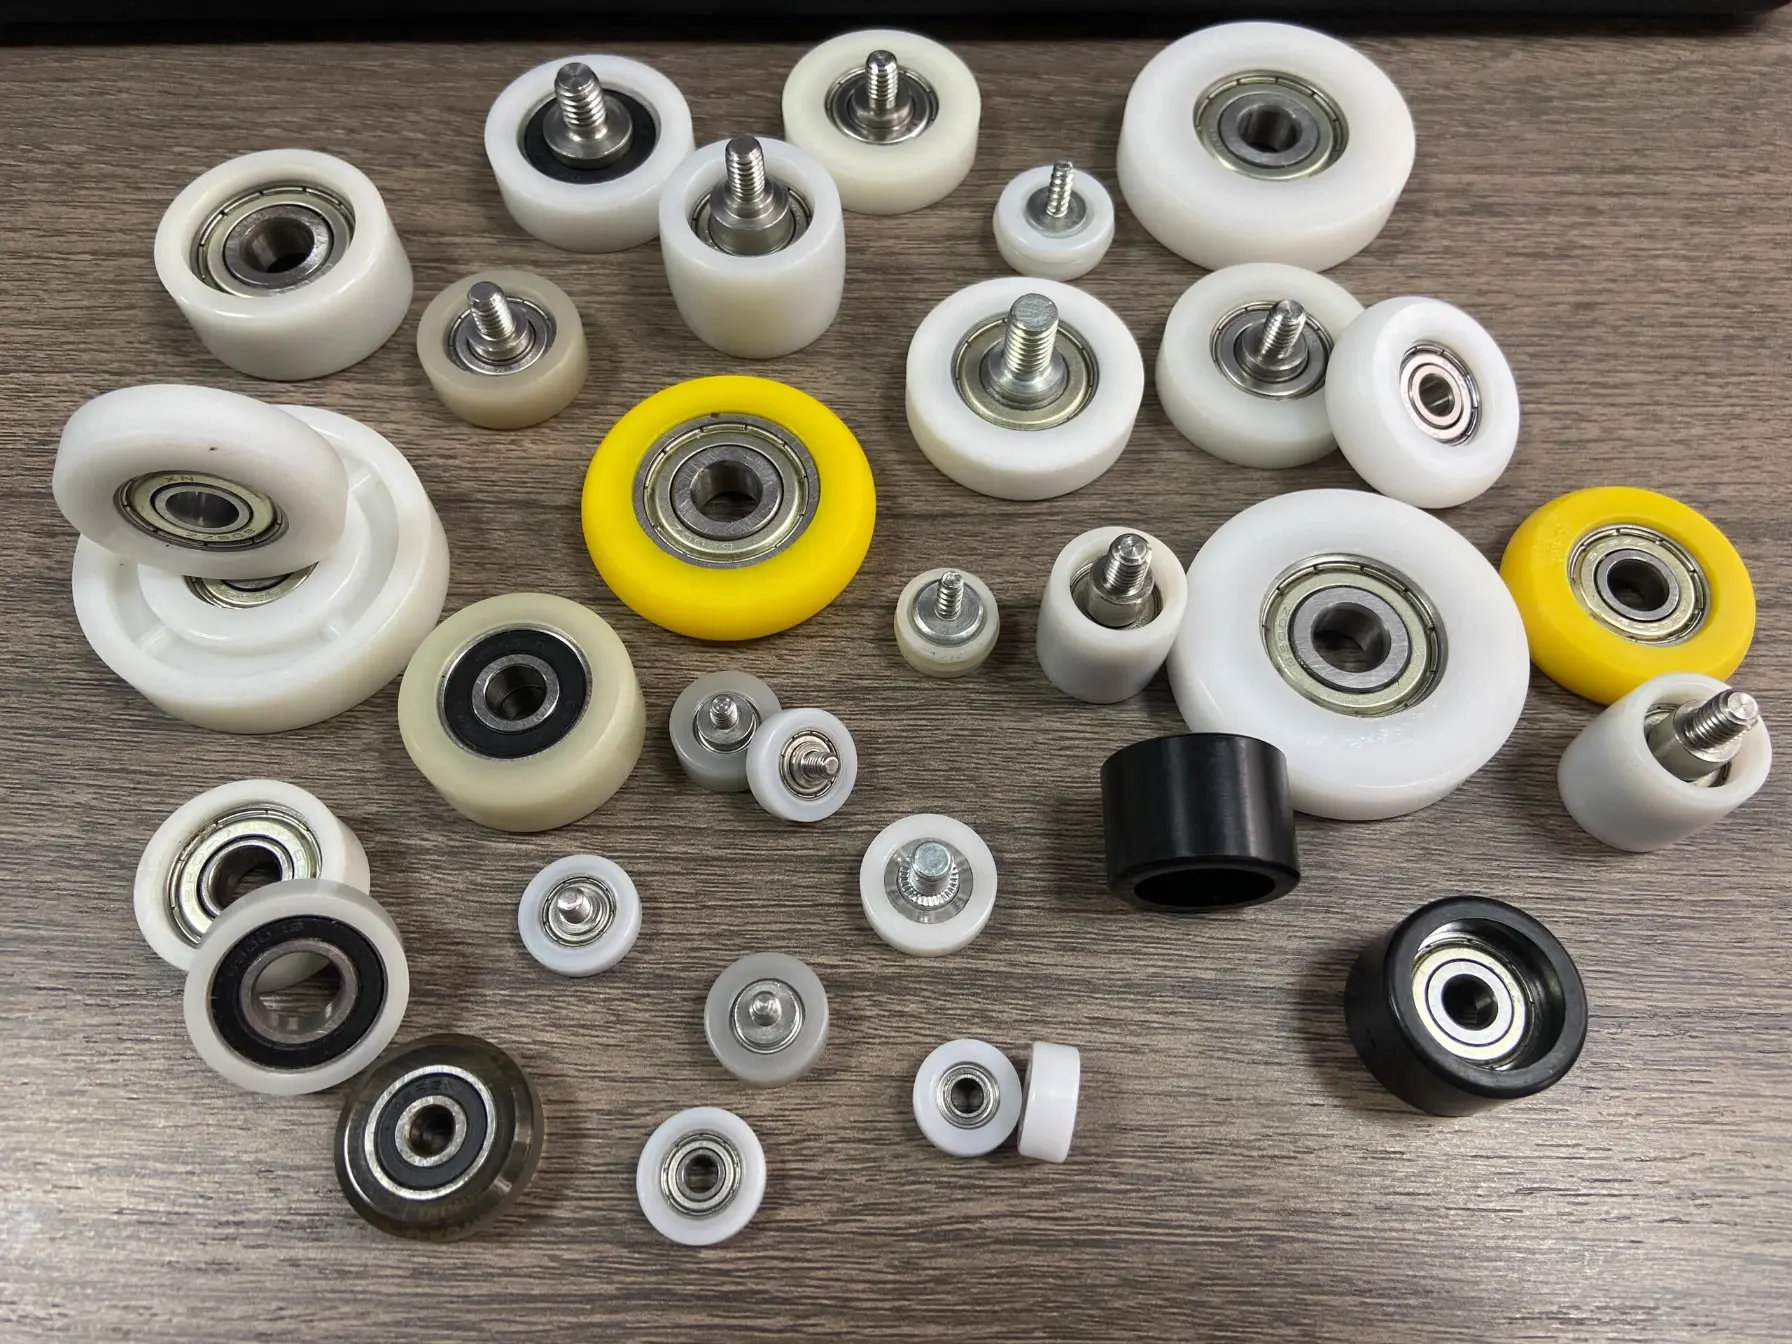
直線滑軌與滑座
直线滑块块、燕尾滑块、T-槽滑架,以及从POM-C加工的直线轴承外壳。POM的低摩擦系数(相对于钢为0.1–0.3)以及出色的耐磨性使其在无需润滑的情况下与阳极氧化铝、不锈钢和硬化导轨之间实现平滑滑动。尺寸稳定性确保在工厂环境的温度变化下保持一致的滑动间隙。.
等級优选POM-C(无孔隙)
公差导轨槽公差±0.02–0.03 mm
優勢自润滑、静音、耐腐蚀
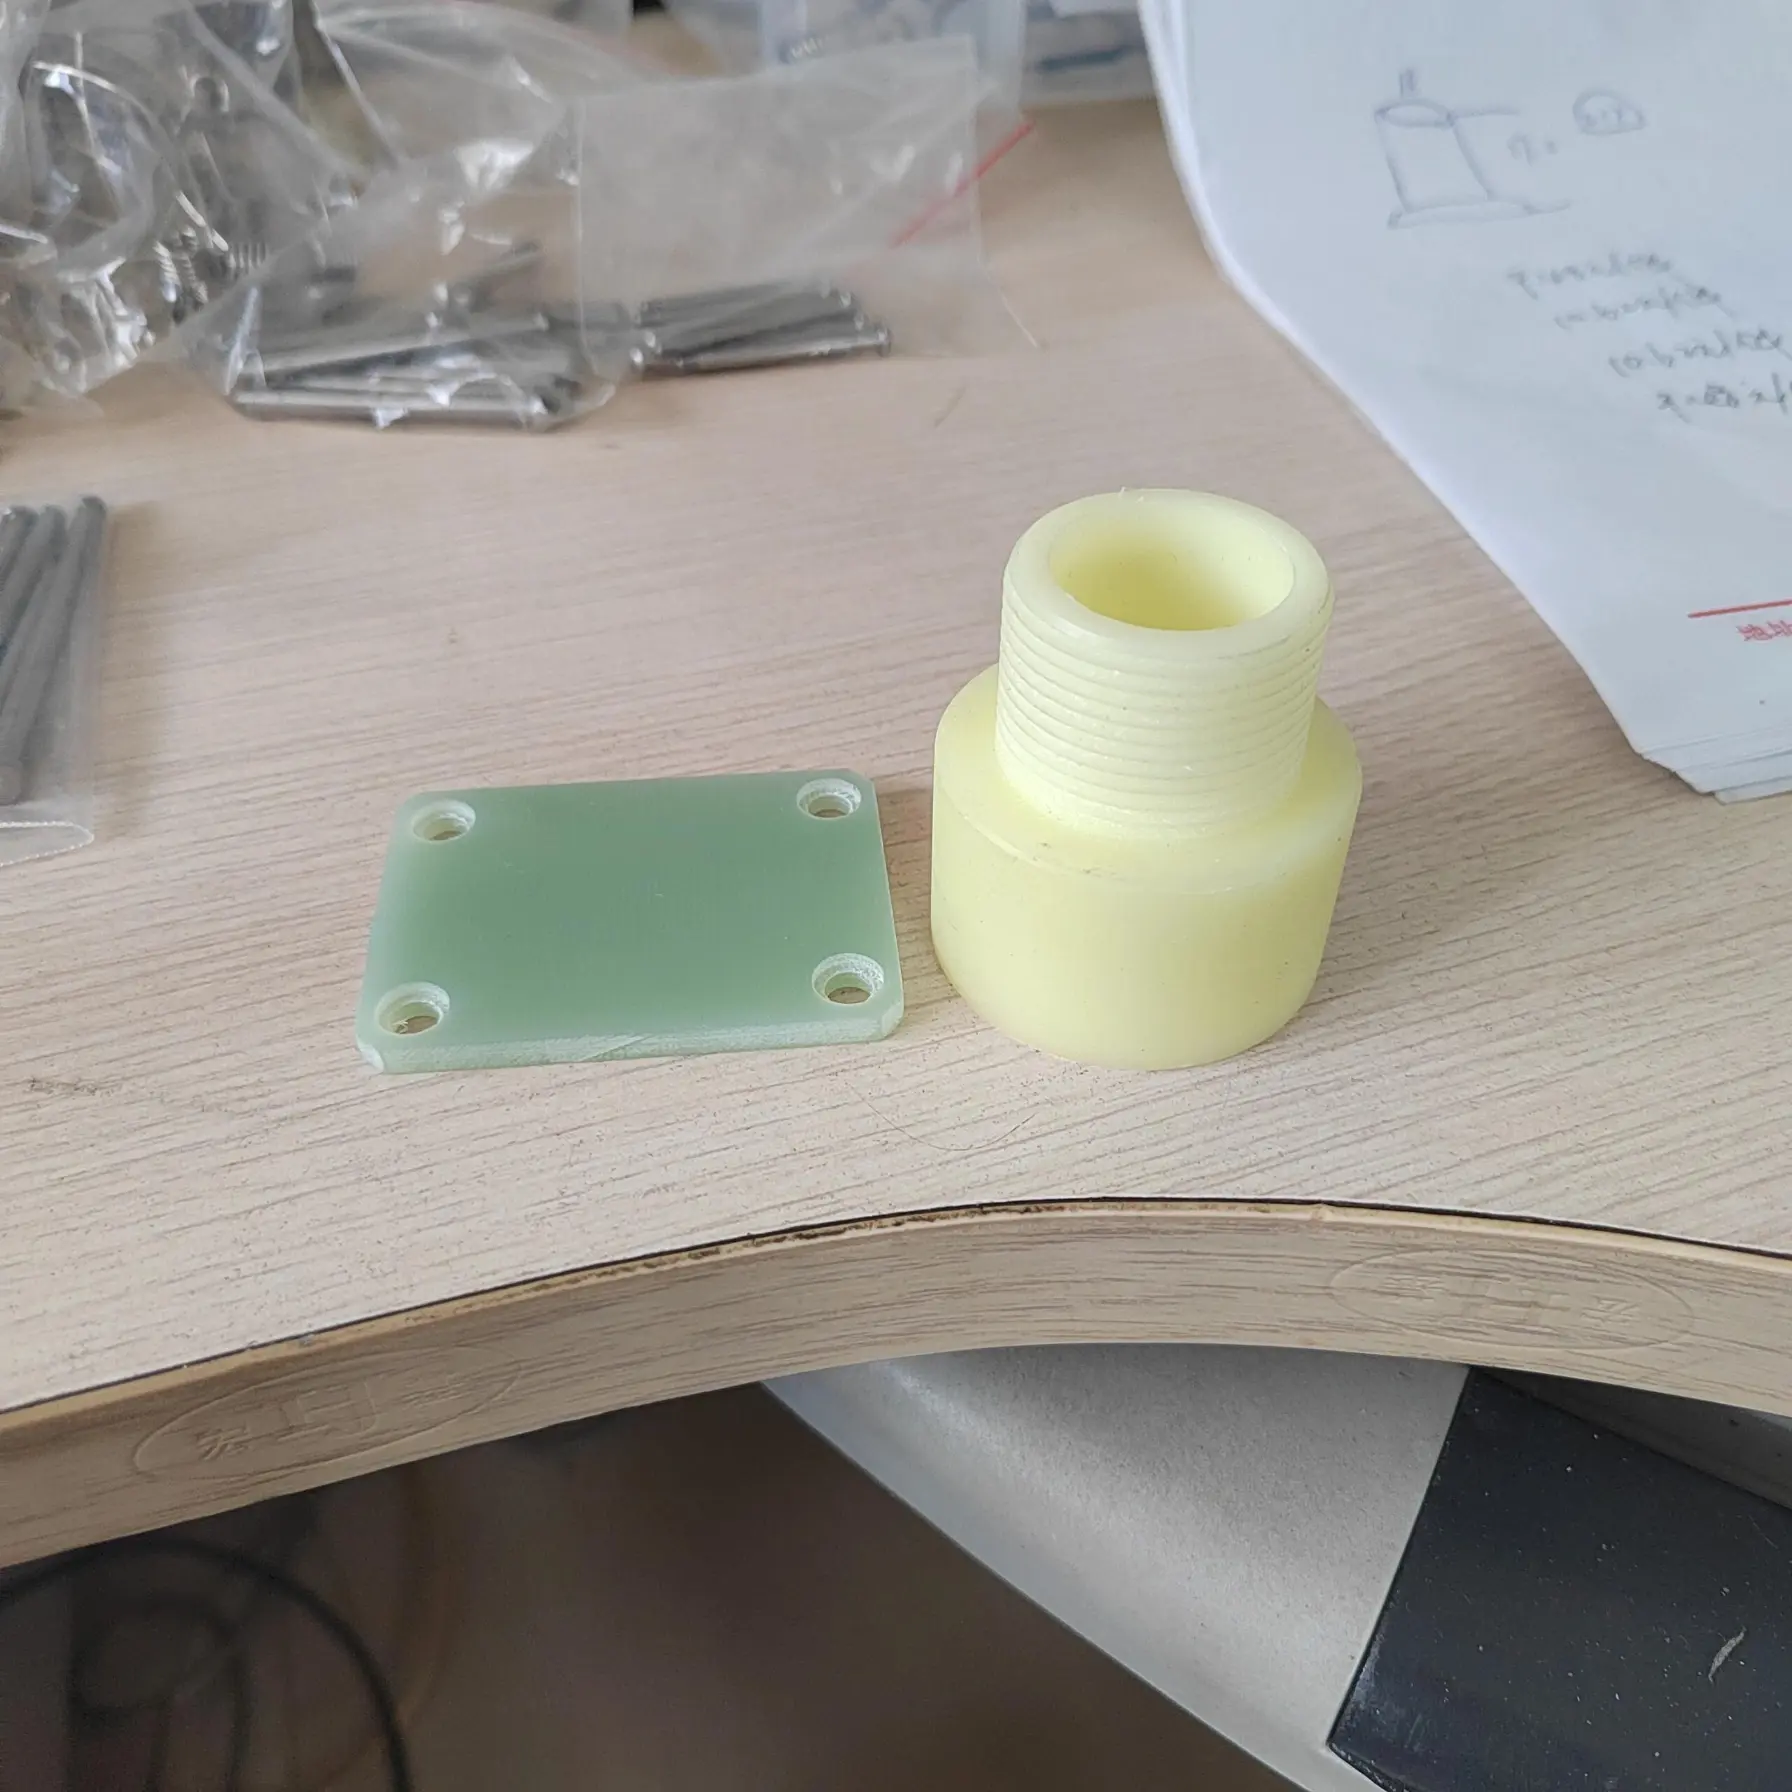 軸套
自润滑衬套与套筒
轴衬套、法兰衬套、衬套轴承,以及POM材质的推力垫在轻至中等径向载荷下使用,金属衬套容易腐蚀、产生伪量化问题,或需要定期润滑。POM衬套在与钢或铝轴的轻型机械、输送机驱动、食品加工设备以及包装机械中保持干摩擦。与青铜不同,不需要润滑——且与PTFE不同,POM在载荷下仍能保持孔径公差。.
等級POM-C(无孔浊度)
公差H7/H8 轴孔配合,±0.02 mm
優勢无油、轻量化、可提供FDA级材料
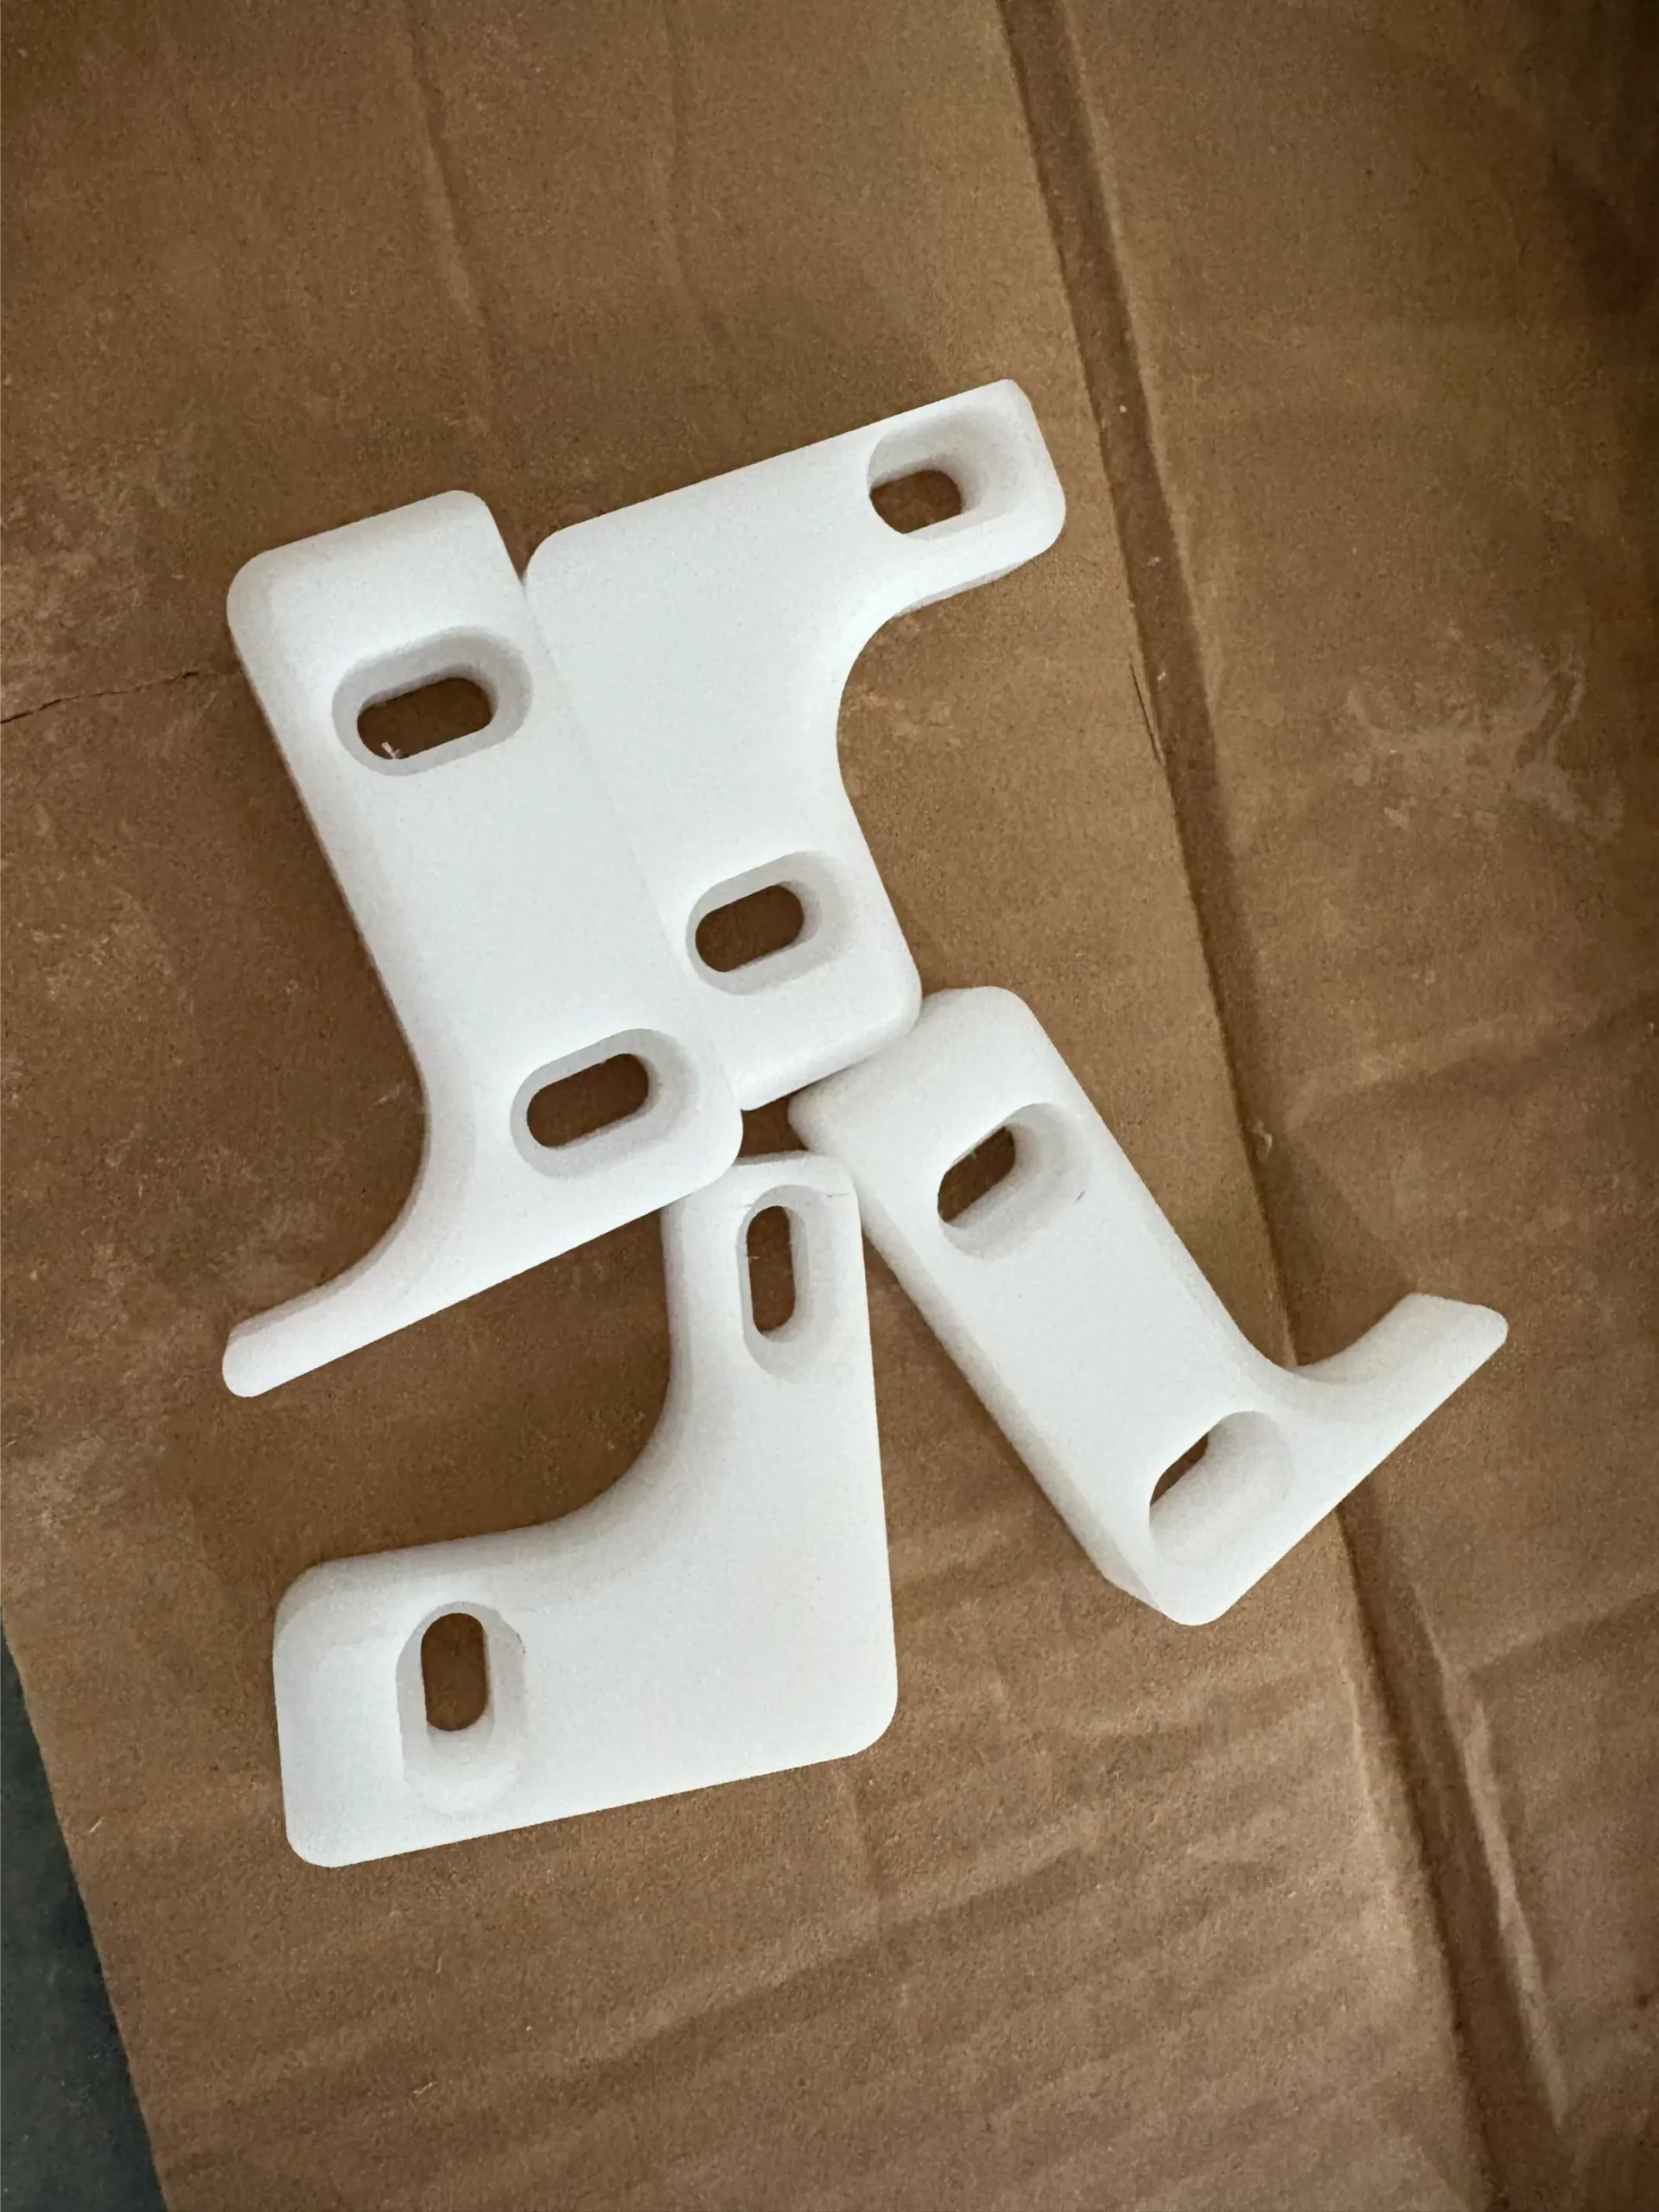 治具與裝夾治具
檢驗夾具與裝配固定裝置
Go/no-go 尺量規、裝配對位夾具、取放巢、焊接夾具與元件夾具以 POM 加工,用於生產品質控制與裝配。POM 結合剛性、尺寸穩定性(極低的濕氣吸收 — 不像尼龍那樣膨脹)、易於加工,以及非導電特性,使其成為精密工具夾具的標準塑料。即使工廠乾燥或潮濕,尺寸仍保持穩定。.
等級POM-C 或 POM-H
公差±0.02–0.05 毫米
優勢耐濕、非導電、可加工
 指南部件
導軌、耐磨條與導向件
輸送帶導軌、產品導向件、耐磨條與分道板以 POM 板材與棒材加工或切割,適用於食品與飲料、藥品及一般包裝輸送系統。POM 在瓶身、罐子與包裝負載下無需潤滑即可順暢滑動,能抵抗清潔劑與消毒劑,並符合自然/白色 POM-C 等級的 FDA 食品接觸要求。可替換的耐磨元件在滑動接觸中比多數替代塑料使用壽命長。.
等級POM-C 自然色或藍色(FDA)
工藝數控銑削 · 銑削 · 鑽孔
優勢FDA 友善、自潤滑、可清潔
材料比較
POM 與尼龍與 PTFE 的比較 — 選擇合適的塑料
| 性質 | POM-H( Delrin ) | POM-C (共聚物) | PA6 尼龍 | 聚四氟乙烯 |
|---|---|---|---|---|
| 拉力強度 | 68 MPa — 最高 | 62 MPa | 70–80 MPa | 14–35 兆帕 |
| 抗彎模數 | 3,100 MPa — 最僵硬 | 2,800 MPa | 2,500–3,000 兆帕 | 650 兆帕 |
| 24 小時內吸水率 | 0.2% — 出色 | 0.2% — 出色 | 1.5–3.0% — 顯著 | 0.01% |
| 尺寸穩定性 | 優秀 | 優秀 | 中等 — 含水分會膨脹 | 良好 |
| 摩擦係數(乾燥) | 0.15–0.35 | 0.15–0.35 | 0.3–0.5 | 0.04–0.20 — 最低 |
| 可加工性 | ★★★★★ 優秀 | ★★★★★ 優秀 | ★★★★★ 良好 | ★★★ 中等(黏膩) |
| 可達成的公差 | ±0.02 毫米 | ±0.02 mm(無孔隙) | ±0.05 mm(水分依賴) | ±0.05–0.10 毫米 |
| 最大使用溫度 | 90–100 °C | 90–100 °C | 80–120 °C | 260 °C |
| 中心線孔隙度 | 是 — 大棒材 >50 mm | 無 — 同質性 | 無 | 無 |
| FDA 食品接觸 | 是(自然等級) | 是 — 自然與顏色等級 | 是(食品級 PA) | 是 |
| 最佳於 | 齒輪、凸輪、卡扣件、實心元件 | 軸套、滑塊、鑽孔件、食品接觸 | 高溫、高衝擊元件 | 耐化學性,極低摩擦 |
加工說明
加工 POM / 丙烯酸酯 關鍵考量
⚠
值得注意的要點!
熱膨脹——比鋼大十倍POM 的熱膨脹係數(CTE)約為 110–140 ppm/K——大約比碳鋼高出約 10 倍。於 20°C 加工的部件,在 40°C 的工廠環境中會略大。對於精密孔軸配合,必須把工作溫度範圍納入間隙計算。直徑為 50 mm 的 POM 軸承在每升高 10°C 的溫度下大約會增加直徑 0.3 mm——對與鋼軸的緊配合公差而言相當顯著。.
!
POM-H 在大型棒材中的中心孔隙——對鑽孔件請指定 POM-CPOM-H 棒材在大約直徑 50 mm 以上在挤出過程中會在中心形成空洞,外層材料先固化形成芯部。當在棒材中心加工出孔(例如孔徑大於 rod 直徑的 40% 的軸徑)時,該空洞會暴露,導致粗糙多孔的孔壁表面。請始終為軸套、套筒以及任何大直徑棒材中具有顯著中心孔的部件指定 POM-C。.
!
厚料在精加工前的應力釋放POM 棒材與板材在挤出或壓制過程中含有剩餘應力。若未在精加工前進行應力釋放,加工後內部應力釋放可能導致變形——特別是薄壁或非對稱零件。對於厚料加工的精密治具、定位件與齒輪坯料,最終加工前在 120°C 誘導退火 2–4 小時。.
!
切屑管理——在某些參數下產生長切屑POM 在某些轉速/進給組合下會產生長而連續的切屑——特別是在深孔和槽口加工。若未及時清除,這些切屑可能再次切削表面。螺旋式鑽頭、深孔拉花式加工循環,以及車削時的切屑截斷刀片可防止切屑嵌塞與表面損害於量產中。.
!
無需灌流冷卻劑——空氣或霧化冷卻較佳POM 最有效的加工是以壓縮空氣降溫或輕微霧化降溫。灌流冷卻劑可能引起熱衝擊與精密件尺寸變化。材料固有的低摩擦意味著切削溫度相對適中——空氣冷卻幾乎可滿足所有 POM 加工需求,並避免因冷卻劑引起的溫度變化造成的尺寸不確定性。.
✓
為何 POM 易於加工✓
最易加工的工程塑料之一POM 產生乾淨、碎斷的切屑,始終能嚴格保持公差,並在使用銳利的高速鋼或硬質合金刀具時提供優良的表面粗糙度。與尼龍(易拉絲)、聚四氟乙烯(黏稠且難以保持公差)或聚碳酸酯(易產生應力開裂)不同,POM 從第一塊到十萬分之一,表現穩定且可重複。.
✓
耐濕穩定——公差由你加工,而非天氣POM 吸收的水分低於 0.2%,而尼龍為 1.5–3%。這意味著在車間測量的尺寸與客戶裝配廳的尺寸相同,無論夏季或冬季。對於精密治具與自動化元件而言,這是相對於尼龍的關鍵優勢。.
✓
自潤滑——成品件不需加油POM 固有的低表面能與晶體結構提供對金屬對偶件的自潤滑表面。軸承、滑塊與導向件在大多數輕負荷應用中,對鋼材與鋁材可乾作運行,無卡死或過度磨損——因此不需油封、潤滑孔與維護計畫。.
✓
快速循環時間——在各種產量下皆具生產經濟性POM 的加工速度顯著快於工程金屬——CNC 車削與銑削的循環時間通常比同等鋁件短 3–5 倍,且比不銹鋼短 8–15 倍。這使得 POM 加工件在低至中等產量時也具有經濟吸引力,即使注射成型模具成本不具合理性。.
✓
在大多數應用中無需二次去毛刺POM 在鋒利工具保持狀態時會產生最少的毛刺。大多數 POM 件僅需輕微去毛刺——不需要專門的去毛刺作業。這降低了工序步驟、搬運與與金屬需要大量去毛刺螺孔與邊緣相比的零件損傷風險。.
製造能力
我們的加工方式 POM 零件
製程 / 01
CNC 車削——軸承、軸與套環
對 POM-C 與 POM-H 軸承、法蘭套筒、定位件、軸套、以及旋轉元件的精密 CNC 車削。H7/H8 孔公差與 f7/g6 軸配合常規可保持。氣冷或霧冷。孔徑與外徑在尖銳刀具下不產生毛刺。.
流程 / 02
CNC 銑削——治具、夾具與方塊
POM 沖程治具、檢驗夾具、自動化方塊與裝機板的平面銑削、腔室銑削與輪廓加工。以尖銳的金剛石刀具呈現乾淨的邊緣定義。對於厚截面的零件,在最終加工前採用應力釋放流程,以確保交付後的尺寸穩定性。.
流程 / 03
齒輪分度—塑料齒輪與螺輪
DIN 6–8 品質的 POM-H 隆脫齒與螺旋齒輪齒輪加工。POM-H 的剛性與低含水量確保在各種運行條件下齒距與間隙的一致性。模組 0.5–6 均在台灣內部加工分度。.
工藝 / 04
鑽孔、攻螺紋與攻絲
POM 的精密鑽孔、公制與 UNC 攻絲,以及螺紋銑削。當用螺旋型絲攻時,POM 螺紋易於保持良好耐用性(可防止碎屑堵塞)。對於高循環應用,可在 POM 中超音波裝入銅或不銹鋼螺紋嵌件,以提升螺紋拉拔強度。.
加工流程 / 05
路由與型切—導軌與耐磨條
在食品、飲料與包裝產業中,用於輸送帶導軌、耐磨條與車道導引系統的 POM 片材與條材的 CNC 路由加工。符合 FDA 要求的自然色或藍色 POM-C 材料。依圖樣加工自訂型腔、安裝孔與凹槽。長度可達 2,000 mm 的長條導軌。.
製程 / 06
檢驗與物料文件
使用 CMM 對高精度 POM 零件進行尺寸檢測。 提供符合 ISO 9988、FDA 21 CFR 177.2470(食品接觸)或 RoHS 合規性的材料證明。 所有新零件編號均提供首件量檢(FAI)報告。 對醫療與食品行業客戶實施批次可追溯性。.
所服務的行業
POM / 銅酸鹽聚乙烯醇酸鹽等 取代金屬
自動化
POM-C / POM-H
食品與飲料
POM-C FDA
藥品
POM-C FDA
包裝
POM-C 導向
仪器
POM-H 夾具
汽車
POM-H 齒輪
從棒材 / 板材到成品
我們如何生產 POM 零件
步驟 01
等級與庫存選擇
根據零件幾何形狀與需求選取 POM-H 或 POM-C。確認棒材或板材形態。對 POM-H 鑄孔件進行中心線孔隙風險評估。如有需要,驗證 FDA 認證。.
步驟 02
應力釋放(如有需要)
厚截面夾具與治具坯料在最終加工前於 120°C 回溫 2–4 小時。釋放擠出/壓製應力—避免精密零件出廠後變形。.
步驟 03
CNC 加工
車削、銑削、路由、齒輪滾齒與鑽孔,使用鋯粒硬質刀具。空氣或霧冷卻。保持穩定的切屑間距。在長期大量生產中檢查溫度以確保尺寸穩定性。.
步驟 04
次級加工
超音波螺紋嵌件安裝、攻絲、攻徹至最終孔徑及輕微去毛刺。大多數情況下不需要專用去毛邊 — 銳利刀具會留下平整邊緣。.
步驟 05
檢驗與交貨
CMM 尺寸檢查、孔規驗證、表面精度檢查。材料證明(如適用,符合 FDA 要求)與首件檢驗報告與訂單一同出貨。.
後加工
後加工選項適用於 POM 零件
POM 零件通常以加工成型交貨——材料固有的表面特性即為功能需求。若需要額外表面修改、結合或提升螺紋拔出強度,以下選項可用。.
螺紋嵌件(超聲波)
經超音波安裝於 POM 零件的銅、黃銅或不銹鋼螺紋嵌件,用於高循環應用的緊固件。嵌件拔出強度為直接攻絲的 POM 螺紋之 5–10 倍。常用尺寸為 M2 至 M12。當零件需要反覆緊固與鬆開時必須使用——自動化罩、夾具調整塊和設備面板需使用。.
雷射雕刻與部件標記
直接在 POM 模具與裝夾上進行零件號碼、序號、商標與尺寸參考的雷射雕刻。白色 POM-H 與 POM-C 會產生清晰的深色標記。黑色 POM 可雷射標記成淺色以增對比。用於檢驗模具、量具與生產裝置的追溯。.
化學鑽镍(專用)
在 POM 上進行化學镀镍,需先進行表面活化(等離子或化學蝕刻),以滿足需要導電或較硬表面層的專用應用——例如受屏蔽的自動化蓋板或耐磨導向表面。前鍍加工尺寸需考慮的尺寸公差影響(通常沉積量為 10–25 μm)。.
超聲波與旋轉焊接
兩個POM部件可透過超音波焊接或旋轉焊接永久結合 — 形成不需要黏著劑的氣密密封。用於外殼、密封液體端口,以及在內部元件安裝後必須密封的兩件式組件。若設計適當的接合強度(能量導向幾何形狀),接合強度接近母材強度。.
POM-H / C
兩種等級均有現貨
±0.02mm
精密公差
0.2%
吸水率
24hr
報價處理時間
為何與我們合作
為何選擇我們的 POM加工
CLP
中心線孔隙風險諮詢 — 右等級、正確件號
我們在報價前會審視每個POM訂單的中心線孔隙風險。若POM-H零件的孔徑超過桿徑的安全比,建議改用POM-C — 防止在客戶裝配時才暴露出具有孔隙的孔徑而無法提供零件。.
THR
熱膨脹配合計算 — 適用於工作時的間隙
對軸套與滑塊配合,我們在您的運作溫度—not僅是室溫—下計算孔徑與軸徑間隙。POM 的膨脹速度是鋼的十倍;正確的裝配配合在圖紙上要在機床上也正確,而非只在加工車間內正確。.
FDA
符合 FDA 註冊等級,並具完整認證
天然與藍色金屬探測可認識 POM-C,符合 FDA 21 CFR 177.2470 規範的等級,附有材料認證。食品加工、藥品與衛生設備客戶每次交貨都提供完整的 FDA 文件——不必再追找文件。.
VOL
以高量生產與具競爭力的單件成本
POM 的快速循環使其成為大量生產中最具成本效益的 CNC 塑料之一。以棒料自動車削軸套與滑塊,月產量在 2,000–10,000 件,品質穩定——自動化原廠商自行採購標準耐磨元件的合適經濟條件。.
常見問題
常見問題 問題們
關於 POM、醛科烯酸酯(Acetal)與 Delrin 的常見問題——等級選擇、孔隙度、公差、食品接觸合規、加工考量與後處理。.
POM(聚縮醛,亦稱為 Acetal 或 Delrin—— Delrin 為杜邦的同聚物縮醛商標名)是一種半結晶型工程熱塑性塑料,以其剛性、低摩擦、優異的加工性與尺寸穩定性而聞名。它是最廣泛加工的塑料之一,因為能產生整潔的切屑、嚴格的公差,且大多數應用不需要二次後加工。POM 用於齒輪、軸套、滑塊、自動化元件、夾具與導向件等,當金屬過重或易腐蝕,或較柔軟的塑料難以提供所需的剛性與耐磨性時。.
POM-H(同聚物,商標 Delrin)具有稍高的剛性、硬度與疲労耐受性——更適合齒輪與機械零件。然而,直徑約 50 mm 以上的 POM-H 段材存在中心線孔隙(幾何中心的空洞),在加工具有大型中心孔的零件時可能暴露。POM-C(共聚物)更為均勻——沒有中心孔隙——因此更適合帶孔的精密加工零件,以及需要良好化學耐性的零件。POM-C 也提供符合 FDA 及金屬檢測食品級顏色的選項。對於大多數自動化元件、軸套與導向件,兩種等級均適用。.
POM 的標準 CNC 公差為 ±0.05 mm。對於精密孔配合、軸徑與滑塊導向尺寸,我們通常維持 ±0.02–0.03 mm。請注意,POM 的熱膨脹係數高於金屬(約為鋼的 10 倍):對於在廣泛溫度範圍內運作的零件,必須在間隙計算中考量熱膨脹。在 50 mm POM 軸套上,溫度每升高 10°C,直徑將膨脹約 0.3 mm——對於與鋼軸配合的緊密間隙公差相當顯著。.
天然色(白/象牙白) POM-C 與 POM-H 等級提供符合 FDA 21 CFR 177.2470 的可直接食品接觸配方。對於食品加工環境,藍色金屬探測可識別的 POM-C 特別有用——若任何塑料碎片脫落,會觸發加工線上的金屬探測機。對於醫療器械應用,可提供具有完整材料可追溯性與生物相容性文件的醫療級 POM,符合 ISO 10993。請於規範應用時向供應商索取 FDA 證書。.
POM 的尺寸穩定性優於尼龍(含水量吸收較少——尼龍吸收約 1.5–3% 水造成顯著尺寸變化與膨脹)、剛性較佳、摩擦係數較低、與在嚴格公差下更易加工;但尼龍具備較好的抗衝擊性、較高的疲勞強度,以及在高溫下的表現。若需在濕度變化下維持穩定尺寸的應用,例如精密齒輪、導向元件與測量夾具,強烈建議選用 POM 而非尼龍。在高衝擊或高溫應用中,尼龍可能更合適。.
POM 是最易加工的工程塑料之一,但有幾點需特別留意:1) 熱膨脹——POM 在受熱時會顯著膨脹;建議使用風冷或霧冷,避免淹沒式冷卻液。2) 應力釋放——大型 POM 零件在最終加工前應退火以釋放內應力。3) POM-H 段材的中心孔隙——對於具有大型中心孔的零件,請指定使用 POM-C 以避免中心空洞。4) 尖銳刀具——刀具鈍化會造成糊狀切屑;最佳效果為銳利的硬質合金或高速鋼刀具。5) 切屑管理——螺旋槽刀具可防止深部特徵中的長切屑再次切削。.
POM 有自然色(白色/象牙色)、黑色、藍色、紅色及其他顏色。自然 POM 是最常見的,且在食品接觸與醫療應用中純度最高。黑色 POM 含碳黑顏料,提供戶外使用的耐UV性。藍色及其他鮮豔色系用於食品加工設備的視覺識別——某些藍色等級也具金屬探測功能。顏色不顯著影響基礎機械性能(僵硬度、硬度、耐磨性),但可能影響 UV 穩定性與化學耐性。.
由於表面能低,POM 的黏著選項有限。表面經 UV/臭氧或等離子體處理後,使用氰基丙烯酸酯黏著可達成黏著,但黏著強度屬中等。機械締結(螺絲、壓入式插入件、扣合)為首選連接方式。可利用超音波裝配高強度螺栓點的螺紋嵌件。POM 可透過超音波焊接、熱板焊接或旋轉焊接來連接兩個 POM 部件。通常不做表面塗覆,因為 POM 具有固有的低摩擦和化學耐性。.