
AISI 1215 無鉛 ✦
12L14 含鉛 — 170% 可車削性 ✦
SUM24L JIS G4804 ✦
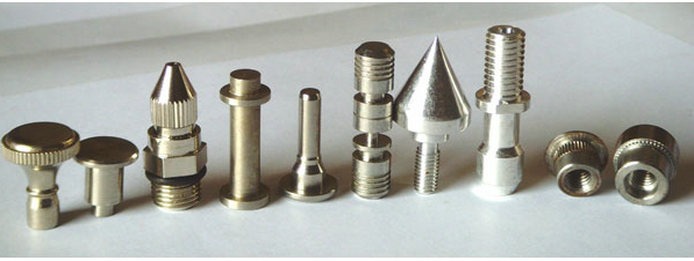
棒料自動車床加工 ✦
液壓配件與連接件 ✦
高產量高精度緊固件 ✦
螺紋軸與螺柱 ✦
短切屑·低刀具磨耗·快速循環 ✦
AISI 1215 無鉛 ✦
12L14 含鉛 — 170% 可車削性 ✦
SUM24L JIS G4804 ✦
棒料自動車床加工 ✦
液壓配件與連接件 ✦
高產量高精度緊固件 ✦
螺紋軸與螺柱 ✦
短切屑·低刀具磨耗·快速循環 ✦
材料等級
三種自由加工等級,, 一個重點:速度與表面光潔度
1215
AISI 1215 · UNS G12150 · EN 11SMnPb30(相似)
再硫化與再磷化自由加工鋼
最廣泛使用的無鉛自由加工鋼。提高的硫與磷添加促進短碎屑並降低切削力——相對於AISI B1112的加工性評分約為136%。以高切削速度產生出色的表面光潔度。無鉛選擇,適用於RoHS或環境法規禁止鉛的應用,而與12L14的加工性之差別不顯著。.
136%
可加工性
~380 MPa
拉力強度
Ra 0.4μm
表面精加工
HRB 72
硬度
化學成分
| 碳(C) | 0.09% 最大值 |
| 錳(Mn) | 0.75–1.05% |
| 磷(P) | 0.04–0.09% |
| 硫(S) | 0.26–0.35% |
| 鉛(Pb) | 無 — 無鉛 |
符合 RoHS — 不含鉛
在粗加工狀態下的出色表面光潔度
不可焊接 — 硫會造成熱裂
無法熱處理至可用的強度水平
液壓接頭聯軸器螺紋螺栓連接器
查看 1215 詳細資訊
12L14
AISI 12L14 · UNS G12144 · EN 11SMnPb37(類似)
鉛引入的再硫化自由加工鋼 — 170% 等級
市場上最容易加工的鋼材等級。向 1215 基成分中加入鉛(0.15–0.35%)作為切削界面的內部潤滑劑,降低摩擦、刀具磨損和切削溫度。12L14 相對於 AISI B1112 擁有 170% 的加工性等級,能實現顯著更高的切削速度和更長的刀具壽命,適用於高產量的棒料自動車床加工,若縮短循環時間直接影響每件成本。.
170%
可加工性
~395 MPa
拉力強度
Ra 0.4μm
表面精加工
HRB 80
硬度
⚠
12L14 含鉛(0.15–0.35%)——通常對於 EEE 應用不符合 RoHS 要求。若需要無鉛/RoHS 規範的應用,請指定 1215。.
化學成分
| 碳(C) | 最大 0.15% |
| 錳(Mn) | 0.85–1.15% |
| 磷(P) | 0.04–0.09% |
| 硫(S) | 0.26–0.35% |
| 鉛(Pb) | 0.15–0.35% |
商業上可得鋼材中最高的加工性
出色的表面仕上げ — 適用於鍍層或拋光件
含鉛量:請根據您的應用驗證 RoHS / REACH 合規性
不適合焊接或熱處理
精密緊固件儀器零件閥桿軸套
查看 12L14 細節
SUM24L
JIS G 4804 SUM24L · 相當於 AISI 12L14
含鉛自由加工鋼 — 日本標準
SUM24L 是日本工業規範(JIS G 4804)對含鉛再脫硫自由加工鋼的指定,本質上等同於 AISI 12L14。兩個標誌中的「L」後綴均表示鉛含量。SUM24L 是在日本及遠東地區製造中佔主導地位的自由加工鋼等級 —— 由日本原始設備製造商圖紙、汽車子裝配圖以及由日本公司全球生產的精密機械零件所指定。可加工性與性能在功能上等同於 12L14;材料證書參考 JIS G 4804。.
≈170%
可加工性
~390 MPa
拉力強度
Ra 0.4μm
表面精加工
HRB 78
硬度
⚠
SUM24L 含鉛 — 應擁有與 12L14 相同的 RoHS 考量。在 EU EEE 應用中指名前請先驗證符合性。.
化學成分(JIS G 4804)
| 碳(C) | 最大 0.15% |
| 錳(Mn) | 0.85–1.15% |
| 磷(P) | 0.04–0.09% |
| 硫(S) | 0.26–0.35% |
| 鉛(Pb) | 0.10–0.35% |
JIS G 4804 認證 — 在日本原廠圖面中接受
功能上等同於 12L14 — 大多數應用可互換
偏好用於日本汽車與精密機械供應鏈
鉛含量:與 12L14 相同的 RoHS 考量
自動零件精密零件軸連接器
查看 SUM24L 詳情
級別選擇指南
選擇正確的 自加工等級
⚙
當...時選擇 1215✓符合 RoHS / REACH 要求(無鉛)
✓液壓接頭、聯接件與液體連接件
✓食品、藥品或飲用水接觸部件
✓EU / EEE 應用中禁止使用含鉛鋼
✓一般大批量車削,RoHS 為考量因素
★
選用 12L14 當…✓需要最高加工性與最短節拍時間
✓大量條狀供料生產—每件成本關鍵
✓需要非常細的表面粗糙度未經加工即成品(Ra ≤ 0.4 μm)
✓緊固件、閥芯、儀器本體、精密軸
✓RoHS 不適用於您的應用
◎
選用 SUM24L 當…✓圖紙規定為 JIS G 4804 SUM24L 標準
✓日本原廠商或車輛供應鏈要求
✓客戶需要 JIS 認證的材料檢驗報告
✓東亞製造規格——JIS 超越 AISI
✓性能要求與 12L14 相同
材料比較
完整性能比較 — 1215 與 12L14 與 SUM24L
| 性質 | 1215 | 12L14 | SUM24L | 1018 鋼材(參考) |
|---|---|---|---|---|
| 標準 | AISI / UNS G12150 | AISI / UNS G12144 | JIS G 4804 | AISI 1018 |
| 可加工性等級 | 136% — 優秀 | 170% — 同級最佳 | ≈170% — 相當於 12L14 | 78%(參考) |
| 拉力強度 | ~380 MPa | ~395 MPa | ~390 MPa | ~440 MPa |
| 鉛含量 | 無 — 無鉛 | 0.15–0.35% 鉛 | 0.10–0.35% 鉛 | 無 |
| RoHS (電子電氣設備) | 符合規範 | 不符合 | 不符合 | 符合規範 |
| 表面加工(原切) | ★★★★★ Ra 0.4–0.8 微米 | ★★★★★ Ra 0.4 微米 | ★★★★★ Ra 0.4 微米 | ★★★ Ra 0.8–1.6 微米 |
| 焊接性 | 不建議 | 不建議 | 不建議 | 良好 |
| 熱處理 | 僅限淬火處理 | 僅限淬火處理 | 僅限淬火處理 | 全範圍 |
| 晶粒控制 | 短而斷裂的碎屑 | 最佳 — 短的粉末碎屑 | 最佳 — 等同於 12L14 | 長條狀絨條脆片 |
| 主要應用 | RoHS 配件、聯軸器、流體連接件 | 最大速度轉動件、緊固件、儀器本體 | 日本OEM零件,JIS規格元件 | 結構用、可焊接、一般機加工 |
加工說明
精密車削自由加工鋼材 — 關鍵考量
⚠
值得注意的要點!
12L14 的鉛含量與 SUM24L — 職業安全與健康12L14 與 SUM24L 在加工過程中都會產生細微含鉛的晶片與霧氣。加工作業必須具有充分的通風與冷卻劑漫噴,且碎屑處理必須符合含鉛金屬廢棄物的地方規定。這是任何經常加工含鉛鋼材料的工廠的標準作業做法。.
!
不適用於焊接—硫會引起熱脆裂。三種等級均含有高含硫量(0.26–0.35%)。硫在晶粒邊界形成低熔點的鐵硫化物相,造成焊接熱影響區的熱裂紋。任何在任一階段需要焊接的設計必須改用標準碳鋼1018或1045。.
!
經熱處理而受限的表面硬度1215、12L14 與 SUM24L 的低碳含量(≤0.15% C)意味著無法透過淬火與回火進行淬透處理。可進行淺層渗碳化(氣體或包裹碳化)以實現,但淨表層深度較淺(0.1–0.3 毫米)— 不適合高磨損用途。若需要機加工後仍保持硬度,請指定 1045 或 4140。.
!
鍍層時的尺寸增長—考慮孔徑表面的鍍層厚度當指定鋅鍍或化學鎳鍍時,孔徑會因鍍層沉積厚度而降低(每側通常 5–25 μm)。在鍍前需指定孔徑尺寸以避免鍍後裝配過緊。每一個需要表面處理的訂單,我們都會與客戶確認鍍前與鍍後尺寸意圖。.
✓
為何這些等級在生產中卓越✓
170% 機加工性 = 相較於標準碳鋼,170% 可達 40–70% 的更快循環時間12L14 與 SUM24L 允許的切削速度比 1018 或 1045 高 40–70% — 直接轉化為更短的循環時間與高產量棒材自動車削時的低單件成本。對於 10,000 件以上的生產量,這一差異對成本競爭力有顯著影響。.
✓
短屑控制可消除深孔與螺紋加工中的碎屑嵌紮由 12L14 與 SUM24L 產生的粉末狀碎屑能自動清除出深孔與螺紋特徵 — 不像標準碳鋼的長條狀碎屑必須透過穿心鑽削週期破碎。這讓螺紋加工與跨孔鑽削在無碎屑堵塞問題的情況下更快。.
✓
作為製成條件—現成表面尺寸光滑度高,無需二次表面處理在 12L14 與 SUM24L 的原始車加工狀態下,常規即可達到 Ra 0.4 μm,無需超精加工、磨光或拋光作業。對於鍍層件,這甚至省去了標準碳鋼車削件常需的鍍前拋光步驟。.
✓
在大量生產中的尺寸精度穩定性自由加工鋼的可預測碎屑形成與低切削力,讓大量生產批次的尺寸穩定性優異,降低檢測負擔與返工率。刀具壽命更長且更可預測,降低中途微調需求。.
製造能力
我們的加工方式 自由加工鋼件
製程 / 01
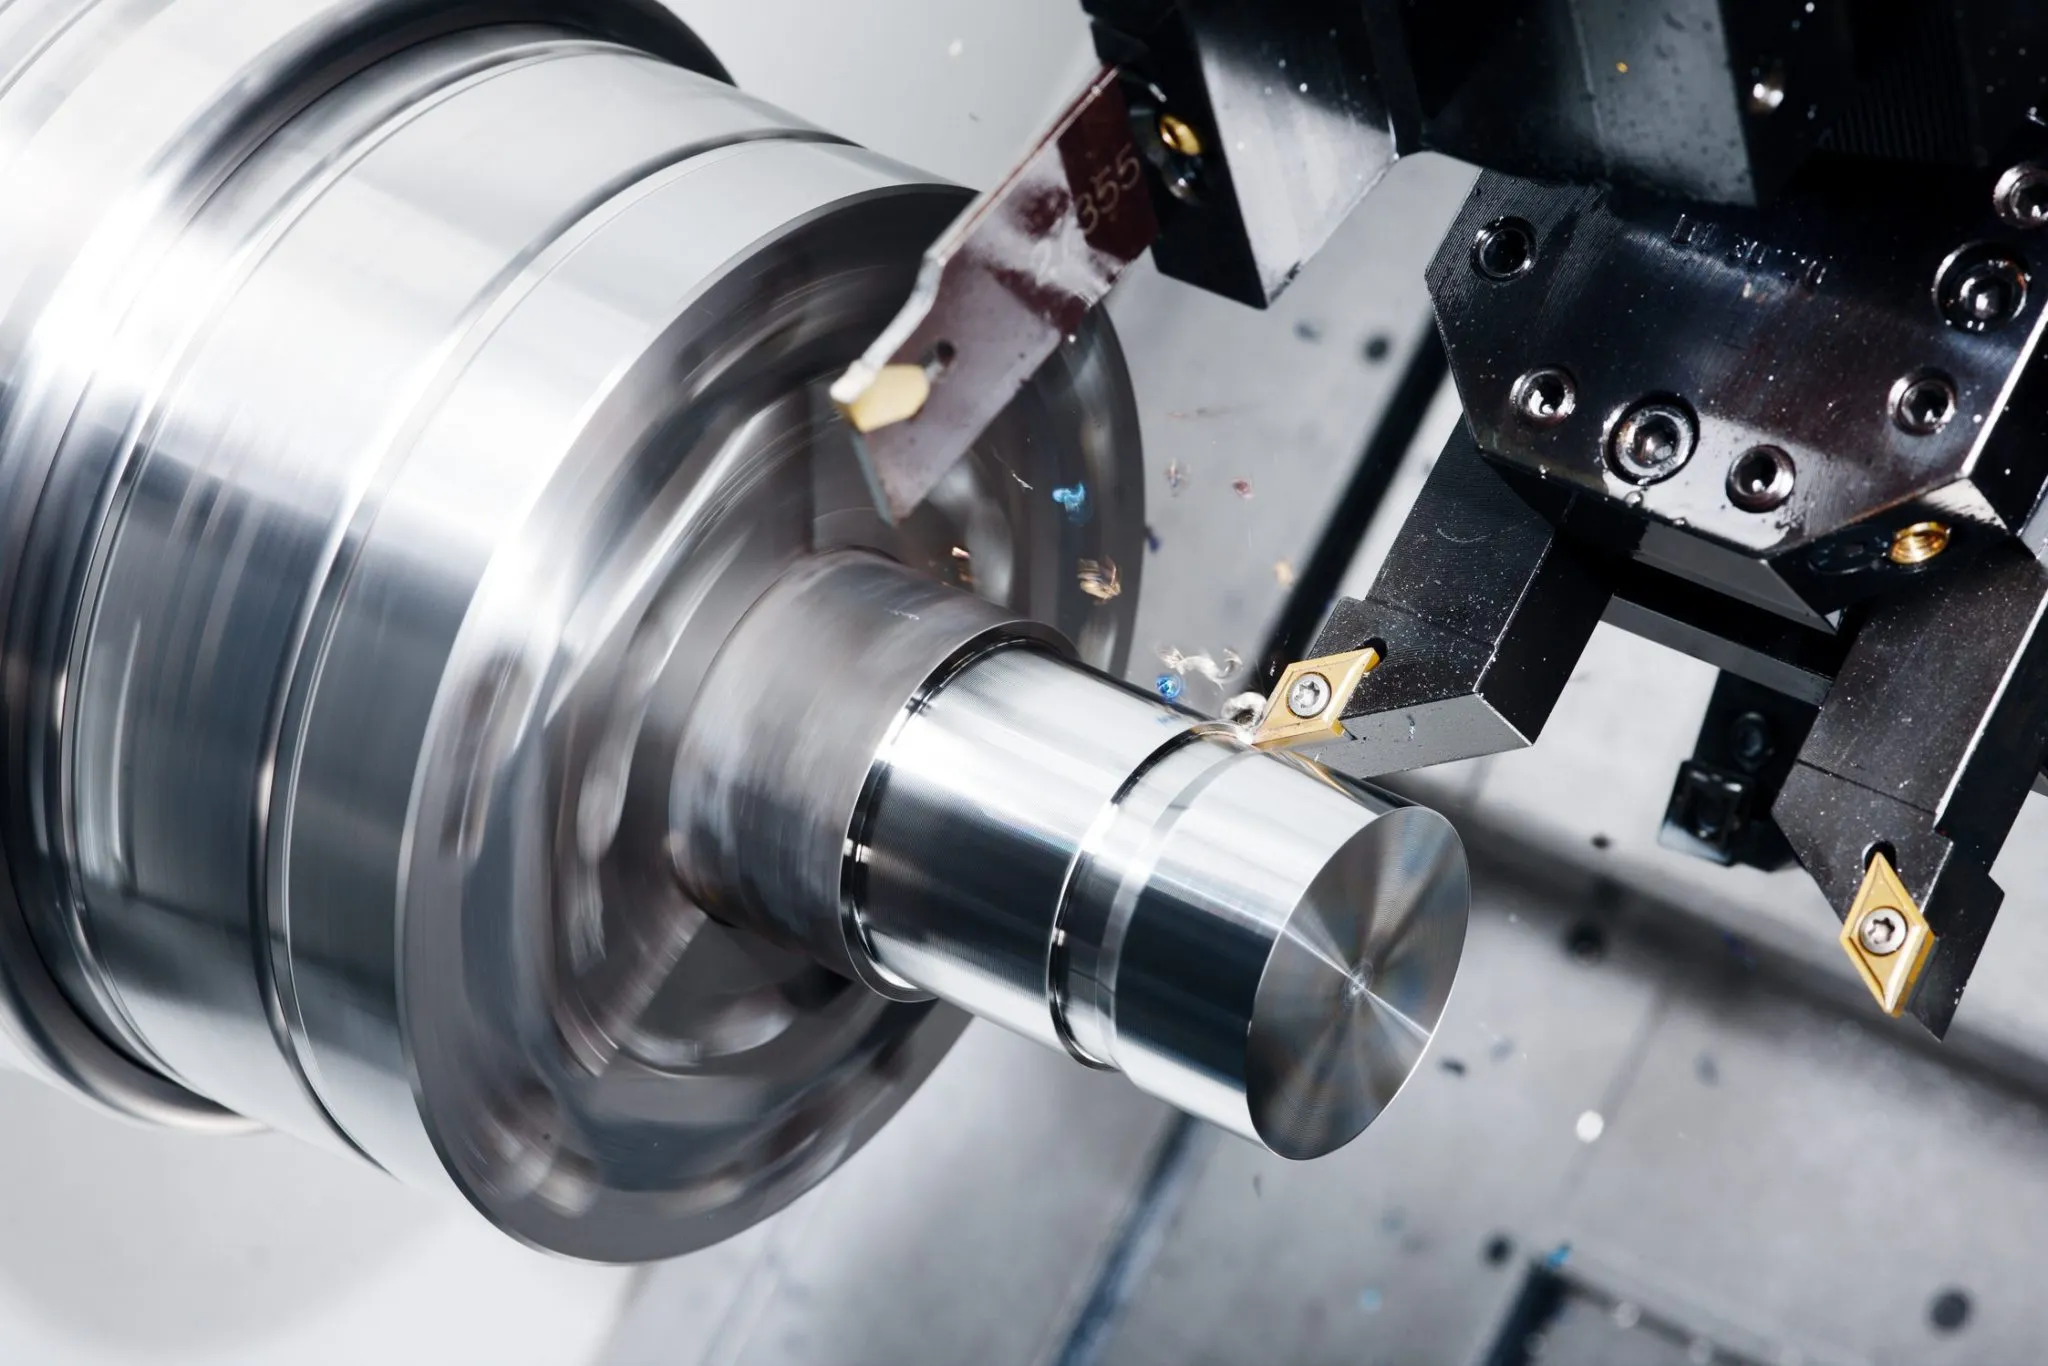
棒料自動車削—高量產
高容量CNC車削,處理1215、12L14與SUM24L的棒料。連續棒料供應、自動件件彈出,實現快速循環時間與跨班次的尺寸公差一致性。非常適合用於配件、連接件、軸與緊固件本體。.

流程 / 02
銑削、十字孔與平面
對於車削件的平面、六角特徵、十字孔、槽與鍵槽等的二次銑削加工——盡可能在同一個設定下完成。自由銼刀鋼的短刀片特性能自動清除十字孔,即使在多特徵元件上也能實現快速循環時間。.

流程 / 03
從樣機到量產——無最低訂單要求
用於設計驗證的一件樣機至50,000件以上的量產訂單。自由加工鋼在大量生產時特別經濟——快速循環、低工具耗用、從第一件到第50,000件的質量穩定。從樣機到生產使用相同的品質系統。.
應用畫廊
典型零件 我們生產
 1215
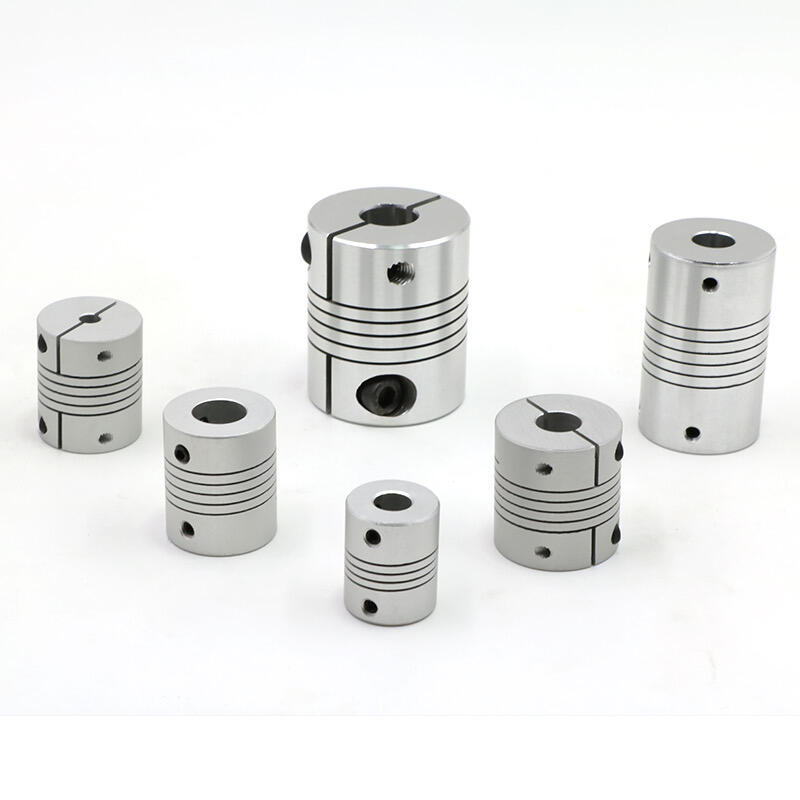
液壓配件與聯軸器
材料1215 — 無鉛,符合 RoHS
工藝自動棒料攻絲 · BSP/NPT 螺紋
產業液壓 · 氣動 · 流體動力
 12L14
精密緊固件與螺紊件
材料12L14 — 最高可加工性
工藝CNC 車削 · 螺紋滾花 / 刀削
產業汽車 · 機械 · 電子
 SUM24L
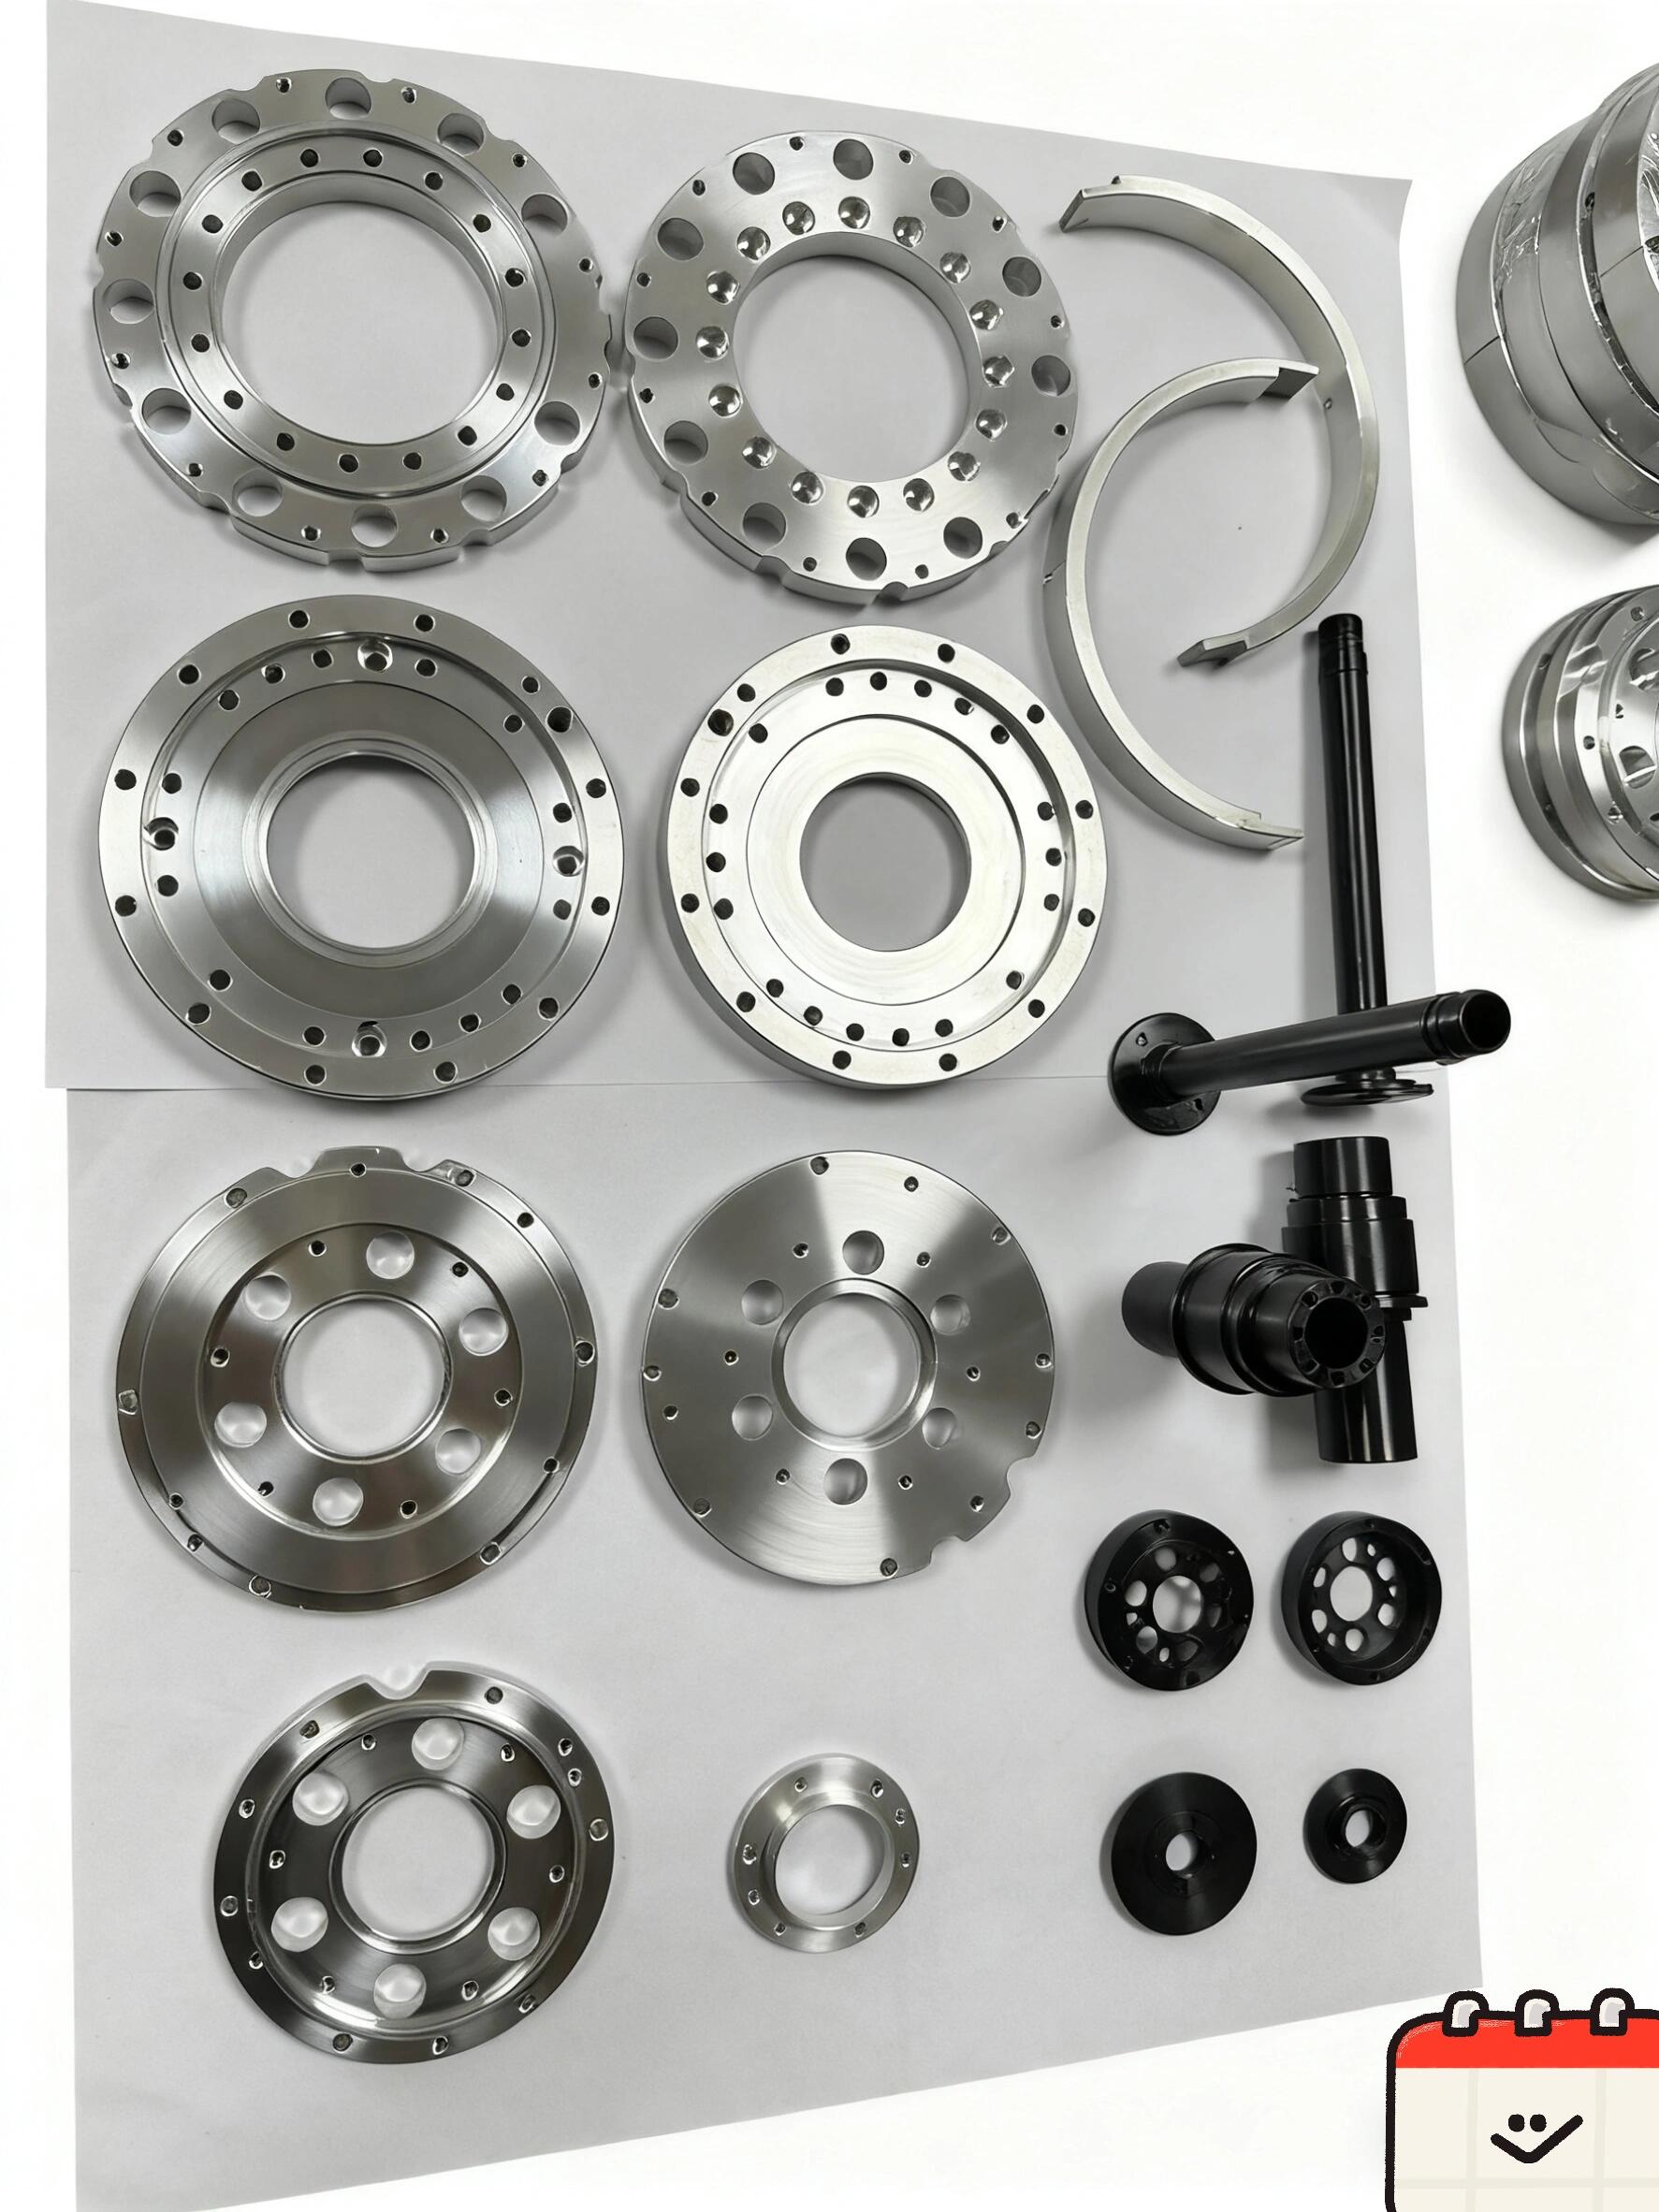
精密儀器元件
材料SUM24L — JIS 規格,表面仕上げ細緻
工藝CNC 車削 · 精細表面處理 · 鋅電鍍
產業儀器 · 感測器 · 自動化
所服務的行業
自由加工鋼的地方 主導生產
液壓
1215 接頭
汽車
12L14 / SUM24L
電子
1215(RoHS)
緊固件
12L14
機械
全部 3 等级
仪器
SUM24L / 12L14
從棒材到成品
我們如何生產 自由加工鋼件
步驟 01
棒材选择
125、12L14,或 SUM24L 条加载到棒料给进装置。材料证书已验证。等级、外径与直线度在生产放行前确认。.
步驟 02
CNC 車削
棒料供给的数控车铣在优化转速下加工。短粉末屑自清洁——不需要脉冲循环。一次夹紧完成螺纹、沟槽与滚花加工。.
步驟 03
次級加工
按需要铣削或钻孔的十字孔、平面、键槽与六角特征。去毛刺与边缘倒角在检验前完成。.
步驟 04
表面處理
按规定进行镀锌、电镀镍、黑铝氧化或磷酸盐处理。预镀与后镀的尺寸意图在处理前确认。镀层厚度已验证。.
步驟 05
檢驗與交貨
尺寸量具、螺纹量规(合格/不合格)、表面粗糙度检查。随货附带 CMM 报告、材料证书与 PPAP(若需要)。.
後加工
表面處理 自由加工鋼件
易切削钢并不具备固有耐腐蚀性——暴露在潮湿或腐蚀性环境中的部件需进行表面处理。这些材料的现成表面加工质量优异,确保涂层附着均匀与外观一致。.
镀锌电镀
最常见的易切削钢加工件表面处理。亮锌(5–15 μm)提供良好耐腐蚀性、均匀的银色外观,且成本较低。可提供蓝色、黄色或黑色铬酸盐钝化以获得额外保护。镀前加工孔尺寸经计算以确保镀后配合。.
化學鎳
均勻鎳-磷沉積層(10–50 μm)以提升耐腐蝕、耐磨與光澤外觀。尺寸增量穩定且可預測——對精密孔徑與軸徑至關重要。用於閥桿、精密軸與需要在複雜幾何形狀上形成均勻鍍層的儀器零件。.
黑色氧化與磷酸鹽化
黑色氧化轉換鍍層提供均勻的黑色外觀,尺寸變化極小(<1 μm)。鋅磷酸鹽( Parkerizing)形成多孔涂層,適合作為塗料或油品保留的底層。兩者均用於內部機械元件、液壓零件與需要低光澤黑色外觀的緊固件。.
錫鍍與鎳-錫
亮錫鍍(5–15 μm),用於可焊接表面與連接器本體與電接觸元件的輕度防腐保護。符合 RoHS。鎳-錫雙層鍍(鎳底層 + 錫頂層)可提升可焊性與在精密儀器與連接器零件上的防腐屏障。.
170%
12L14 可車削性評級
±0.005mm
精密公差
Ra 0.4μm
As-Turned 表面光潔度
24hr
報價處理時間

為何與我們合作
為何選擇我們的 自由加工鋼車削加工表面
VOL
高產量棒料自動送料車削專業
1215、12L14 與 SUM24L 是我們產量最高的車削材料。專用棒料供給機、最佳化的循環程序與換刀計畫,讓每片成本在每月 1,000 至 50 萬件範圍內仍具競爭力。.
血小板
預鍍尺寸計算 — 無鍍後驚喜
我們對每個鍍前孔徑與軸特徵計算預鍍尺寸 — 考慮鋅、無電鍍鎳或錫沉積厚度。於生產放行前於首件實測確認。消除了高容量最常見的拒收原因。.
日本工業規格
SUM24L 與 JIS G 4804 認證 — 日本原廠可用
我們庫存帶有 JIS G 4804 材料證書的 SUM24L。日本原廠繪圖若指定 SUM24L,皆以正確的 JIS 文件出貨並報價 — 未經圖樣核准不得替換材料。.
RoHS
等級建議 — 1215 vs 12L14 vs SUM24L
我們在報價前提供等級選擇建議。如果你的應用需要 RoHS 合規,我們將標註 12L14/SUM24L 的鉛含量並建議使用 1215。我們絕不在未經客戶明確同意的情況下替換等級。.
自由車削鋼(亦稱自由切削鋼)是指故意添加硫、鉛、磷或銻等元素以提升加工性、促進短屑並降低切削力的碳鋼。在需要高產量、快速循環與卓越表面品質時,且機械強度或焊接性並非最高要求時,常用於數控加工。常見等級包括 1215(含硫與磷)、12L14(含鉛、最易加工)與 SUM24L(日本 JIS 標準相當於 12L14)。自由車削鋼的加工速度比標準碳鋼快 100–150 倍以上,能在高量產情況下顯著降低每件成本。.
1215(AISI 1215,UNS G12150)是最高加工性的非鉛自由車削鋼,含有較高的硫(0.26–0.351%)與磷(0.04–0.091%),以產生短屑並減少刀具磨耗。其加工性等級約為相對於 AISI B1112 的 1361。1215 用於高容量的車削元件、液壓配件、聯接件、螺紋棒、螺柱及需要快速循環與卓越表面品質的精密軸件。它不適用於焊接、熱處理或需要顯著延展性的應用。.
12L14(AISI 12L14,UNS G12144)是一種含鉛的自由加工鋼—在1215的基礎成分中添加鉛(0.15–0.35%),使其相對於AISI B1112的機械加工性評 等約為170%,成為市場上最易加工的鋼等級。鉛的嵌入物在切削過程中充當內部潤滑劑,降低摩擦、工具磨損與切削溫度。12L14在高速 CNC 車床上可產生極佳的表面光潔度,並用於精密元件、儀器部件、緊固件、配件和軸承座。注意:12L14含鉛,受 RoHS 及 REACH 規範限制—在規劃用於消費者或食品接觸用途前,請確認符合性。.
SUM24L 是日本 JIS G 4804 標準中與 AISI 12L14 相當的自由加工鋼等級的 designation。它是一種含鉛的脫硫碳鋼,成分與機械加工性與 12L14 非常接近—兩個 designation 中的 'L' 後綴皆表示鉛含量。SUM24L 是日本及東亞製造規範中最主要的自由加工鋼等級,而 12L14 是同一合金族在北美的稱謂。這兩者在大多數 CNC 車削和精密元件應用中可互換使用。.
自由加工鋼(1215、12L14、SUM24L)在熱處理與焊接能力方面非常有限。由於其低碳含量與硫/鉛添加,無法有效地進行表面淬火或穿透式淬火以達到有用的強度水平。建議避免焊接—硫與鉛嵌入會在焊縫區域引起熱裂與多孔,且焊接時鉛會揮發產生有毒煙霧。如需要熱處理或焊接,請改選標準碳鋼(1018、1045)或合金鋼。自由加工鋼僅為加工速度與表面光潔度而優化。.
自由加工鋼(1215、12L14、SUM24L)可接受大多數標準表面處理,包括鋅電鍍(最常見)、無電鍍鎳、黑色氧化、磷酸鹽塗層,以及錫鍍。注意,12L14 和 SUM24L 含鉛——某些鍍膜設施需特殊處理,某些鍍膜工藝可能不相容。預鍍孔徑與軸尺寸必須計算以考量鍍層厚度,確保鍍後裝合正確。與你的表面處理供應商確認含鉛基材的相關事宜。.
自由加工鋼因具備優秀的切屑控制與穩定的切削特性,是最易於嚴格公差控制的材料之一。標準 CNC 車削公差為 ±0.01 mm。對於精密軸與孔的尺寸,我們通常能維持 ±0.005–0.008 mm。表面粗糙度 Ra 0.4–0.8 μm 在原始切削狀態即可實現無需額外精加工的表面光潔度。這些鋼材特別適合大量條件供給 CNC 轉削,需在大量件中維持一致公差時。.
12L14 與 SUM24L 含鉛(0.15–0.35%),通常不符合在歐盟銷售的電氣與電子設備(EEE)中的 RoHS 要求。RoHS 指令 2011/65/EU 將在同質材料中的鉛含量限制為重量0.1%。若您的應用需要 RoHS 符合,請改選 1215(無鉛)代替。1215 提供相似的機械加工性(136% 對比 170%)而不含鉛。在規定鉛含量的特定豁免或應用範圍,請事先與您的法規遵循團隊確認。.