

灰鑄鐵 EN-GJL ✦
球墨鑄鐵 / 結節鑄鐵 EN-GJS ✦
合金鑄鐵 · Ni-Hard · 高鉻 ✦
發動機缸體與汽缸頭 ✦
液壓閥體 ✦
機床底座與床身 ✦
耐磨葉輪與襯套 ✦
煞車鼓與碟盤 ✦
曲軸與差速器外殼 ✦
灰鑄鐵 EN-GJL ✦
球墨鑄鐵 / 結節鑄鐵 EN-GJS ✦
合金鑄鐵 · Ni-Hard · 高鉻 ✦
發動機缸體與汽缸頭 ✦
液壓閥體 ✦
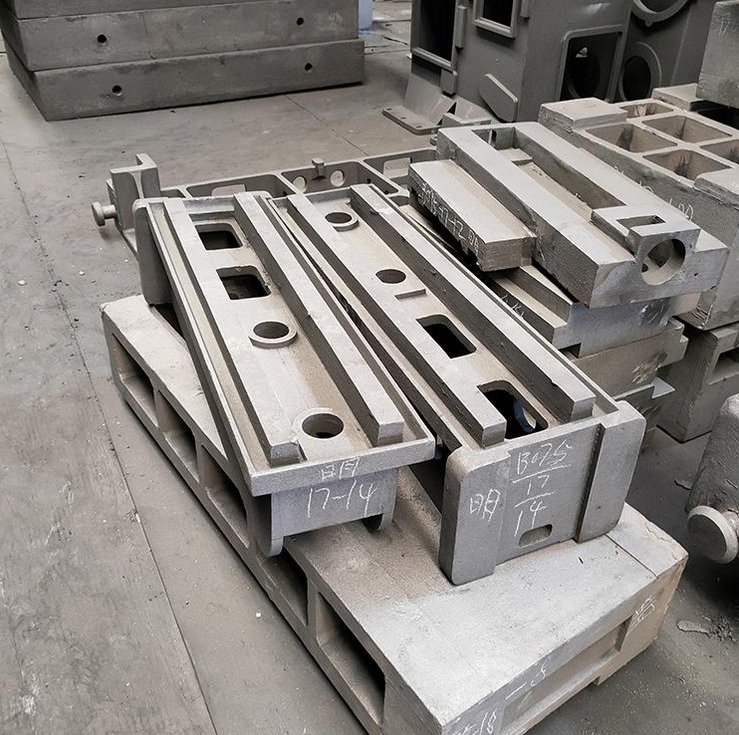
機床底座與床身 ✦
耐磨葉輪與襯套 ✦
煞車鼓與碟盤 ✦
曲軸與差速器外殼 ✦
材料等級
三種鑄鐵等級,, 三種不同強度
GJL / HT
ASTM A48 · ISO EN-GJL · GB HT 系列
片狀石墨鑄鐵——行業工作馬
最廣泛使用且成本效益最高的鑄鐵。石墨以互連片狀析出於鐵基體中,賦予灰鐵其明顯特徵:出色的阻尼、 自潤滑(石墨作為乾潤滑劑)、優良的機械加工性,以及良好的壓縮強度。灰色斷口面是其名稱的起源。幾乎在需要大型、複雜鑄件且加工精密的行業中皆有使用。.
150–350 MPa
拉力強度
600–1400 MPa
抗壓強度
HB 170–260
硬度
優秀
可加工性
常用等級標準
ASTM A48 類別 20–40
EN-GJL-150 到 GJL-300
GB HT150 / HT200 / HT250 / HT300
化學成分(典型)
| 碳(C) | 3.0–3.5% |
| 矽(Si) | 1.8–2.8% |
| 錳(Mn) | 0.5–0.9% |
| 磷(P) | ≤0.25% |
| 硫(S) | ≤0.12% |
卓越的振動阻尼性能——非常適合機床基座
自潤滑石墨片——適合滑動摩擦表面
低抗拉強度——脆性;不適用於衝擊或拉伸荷載
鑄造硬皮必須在首次加工時清削
引擎缸體氣缸蓋煞車鼓機床床身泵殼
查看灰鐵細節
GJS / QT
ASTM A536 · ISO EN-GJS · GB QT 系列
球墨鑄鐵 — 如鋼鐵般的強度,鐵的可加工性
通过在鑄造前将镁加入融熔液中,使石墨从鱗片形态转变为球狀結節。这一单一变化极大地改变了機械性能:抗張強度跃升至 400–900 MPa,延伸率高达 18%,冲擊韌性接近鋼材——而加工性仍接近灰鑄鐵。可鍊鑄鐵介於灰鐵與鋳鋼之間,是高承載結構鑄件的首選。.
400–900 MPa
拉力強度
高達 18%
延伸
HB 140–300
硬度
良好
可加工性
常用等級標準
ASTM A536 65-45-12 等級
ASTM A536 80-55-06 等級
EN-GJS-400-18 / 500-7 / 700-2
GB QT400 / QT500 / QT700
化學成分(典型)
| 碳(C) | 3.5–3.9% |
| 矽(Si) | 2.0–2.8% |
| 鎂(Mg) | 0.03–0.06% |
| 錳(Mn) | 0.1–0.5% |
| 硫(S) | ≤0.02% |
具高抗拉強度與延展性——與鑄鐵不同,它能承受沖擊
良好的疲勞抗性——適用於循環負荷應用
可熱處理(退火、正火、淬回火)以調整性質
比同等強度的鑄鋼更易加工
曲軸齒輪液壓閥差動殼懸架零件
查看可延性鐵細節
合金CI
高鉻·鎳硬·鎳耐腐·ASTM A532
為極端磨損、高溫與腐蝕抗性而設計
合金鑄鐵透過刻意加入鉻、鎳、鉬或銅等元素以產生在標準灰鐵或球鐵中無法實現的特性。高鉻白鐵(15–30% Cr)在礦業與礦物加工中可達 HRC 55–65 ,實現極端耐磨。Ni-Hard(4% Ni、2% Cr)提供優異的耐磨性並提升韌性。奧斯坦尼斯人 Ni-Resist 鐵在高溫(最高可達 800°C)下提供耐腐蝕與尺寸穩定性。這些等級適用於標準鑄鐵因磨損、受熱或化學侵蝕而失效的情況。.
HRC 55–65
硬度(Hi-Cr)
至 800°C
Ni-Resist 溫度
極端
耐磨性
低於標準值
可加工性
常見類型
Hi-Chrome 白鐵(15–28% Cr)
Ni-Hard(ASTM A532 類 I)
Ni-Resist 亞穩鋼(ASTM A436)
合金化要點(高鉻,典型)
| 碳(C) | 2.4–3.5% |
| 鉻(Cr) | 15.0–28.0% |
| 鉬(Mo) | 0.5–3.5% |
| 鎳 (Ni) 最大 | 最多至2.5% |
| 矽(Si) | 0.5–1.2% |
極端耐磨性——在耐磨使用中比灰鑄鐵壽命長10–100倍
需要碳化物或CBN刀具——非常硬,難加工
單件鑄件的硬度可能有顯著變化
Ni-Resist:耐腐蝕與耐高溫,並非以耐磨為主
耐磨襯板泵葉輪污泥部件破碎機環高溫部件
查看合金鐵細節
級別選擇指南
選擇正確的 鑄鐵等級
⬛
當…時選擇灰口鑄鐵✓機床底座、床身與立柱需減振
✓發動機缸體、氣缸蓋與排氣歧管
✓制動鼓、制動盤與摩擦部件
✓泵與壓縮機外殼 — 大量生產的成本效益
✓應用主要是壓縮性 — 低抗拉荷載
⬤
選擇延展性鑄鐵的情境為:✓高抗拉或衝擊荷載——灰鐵會斷裂
✓曲軸、齒輪與汽車結構件鑄件
✓液壓閥體與承壓零件
✓疲勞荷載零件——與灰鐵相比具卓越疲勞壽命
✓以較低成本取得鋼鐵等同性能且更易加工的鑄鋼等效特性
◆
選擇合金鑄鐵的情境為:✓極端磨耗——礦業、礦物處理、泥漿泵
✓標準灰鐵或延展性鑄鐵的使用壽命不可接受
✓高於 300°C 的高溫使用環境(Ni-Resist)
✓腐蝕性化學環境(奧氏體 Ni-Resist)
✓破碎機磨損件、泵內襯與旋風分離器零件
材料比較
完整性能比較 — 灰色·可塑性高·合金鑄鐵
| 性質 | 灰鑄鐵 | 可塑性鐵 | 合金鑄鐵(Hi-Cr) | 1045 鋼(參考) |
|---|---|---|---|---|
| 石墨形式 | 鱗片狀—互相連接 | 球狀結晶 | 碳化物基體(白色) | 無(鋼) |
| 拉力強度 | 150–350 MPa | 400–900 MPa | ~500–700 MPa(脆性) | ~570–700 MPa |
| 延伸 | <1%—脆性 | 2–18%—可塑性 | <1%—極脆 | 16–22% |
| 硬度 | HB 170–260 | HB 140–300 | HRC 55–65(高鉻) | HB 170–220 |
| 振動阻尼 | 優秀 — 全部中最佳 | 良好 | 中等 | 差 |
| 耐磨性 | 中等 | 良好 | 極端 — 10–100× 灰度 | 中等 |
| 可加工性 | ★★★★★ 最佳 | ★★★★★ 良好 | ★ 非常困難 | ★★★★★ 良好 |
| 焊接性 | 可在預熱後使用 | 可在預熱後使用 | 通常不建議 | 良好 |
| 熱處理 | 僅用於減壓 | 全範圍(退火、Q&T) | 減壓/退火 | 全範圍 |
| 主要用途 | 引擎零件、機械底座、制動 | 曲軸、齒輪、液壓 | 磨損襯板、泥漿泵、破碎機 | 軸、齒輪、結構件 |
加工說明
加工鑄鐵 — 工程師需要知道的
⚠
鑄鐵加工的主要挑戰!
每個鑄件表面硬化的硬皮層——第一道切削必須穿透其下方所有鑄鐵鑄件都具有外部淬冷皮層,包含砂粒夾雜、氧化皮,以及由模具表面快速固化所致的更硬層。這層皮比下面的材料硬得多,若第一道切削淺於穿透整個硬皮,會損壞刀具。第一道切削的切削深度必須始終超過皮深(通常為3–5 mm),切勿在生鑄鐵上進行擦碎切削。.
!
磨料石墨加速刀具侧刃磨损儘管石墨層是乾性潤滑,於微觀尺度上具有機械磨蝕性。它們在硬質合金刀片上造成漸進性側刃磨損——特別是在刀具在切削與未切削表面之間轉換的深度切削線處。鑄鐵刀具磨損穩定且可預測,但需要定期更換刀片,特別是在從硬皮層切換到塊材時。.
!
乾式或最小量潤滑(MQL)為佳——大多數等級不宜使用 floods(大量冷卻液)灰鑄鐵通常以乾式或最少量潤滑加工。大量冷卻液在間歇切削時會對工件造成熱震,且由於石墨的自潤滑特性,並不顯著提升表面品質。合金鑄鐵(尤其高鉻白鐵)必須乾式加工——冷卻液引起的熱循環會在硬質相材料表面造成微裂紋。.
!
合金鑄鐵硬度變異——需預料工具出人意料高鉻與 Ni-Hard 合金鐵在單一鑄件內可能因不同截面厚度的冷卻速率差異而出現顯著硬度變化。較快冷卻之區域可能為 HRC 65,而相鄰較厚之區域則為 HRC 55。此種不可預測性要求在加工合金鐵時採取保守的切削參數與頻繁的刀具壽命檢查。.
!
鑄件中的孔隙——加工薄壁時留意空洞當薄壁被加工時,鑄件內部的空洞與孔隙可能暴露。在承諾加工薄壁尺寸之前,務必先確認鑄件品質標準(例如 ASTM A128,射線或超音波檢驗等級)。.
✓
我們如何處理鑄鐵加工✓
第一道通過的切削深度被設定為清除每塊鑄件的外皮我們的 CAM 程式會設定一個最低的第一道切削深度,考量鑄件的表面狀況。對於粗糙的鑄件帶有大量鏽皮的情況,我們會在程式化前與客戶預覽鑄件料厚,確保第一道刀具通過能在所有表面完全清除硬皮。.
✓
特定等級的工具—灰鑄鐵用無涂層的硬質合金、可鍍層用、鍺碳化物(CBN)用於合金灰鑄鐵:無涂層或輕度鍍層的硬質合金——不使用冷卻液、速度快、經濟。球鐵:PVD 鍍層硬質合金(AlTiN),速度略慢以因應較硬的結晶模。合金鑄鐵:CBN(立方氮化硼)或 PCD 插刀——高鉻白鐵高於 HRC 50 的實用工具唯一選擇。.
✓
鑄件的基準確認——首次切割前的定位夾具鑄鐵鑄件到貨即有固有尺寸變異。我們在夾具固定前先確認基準點與壁型材,並驗證各表面是否有足夠加工餘量,方才進行第一刀操作。這可避免在昂貴鑄件的中途作業時才發現加工餘量不足。.
✓
精密灰鐵件的應力釋放驗證對於灰鐵的精密機床底座與軸承外殼,在加工前我們會確認鑄件是否經過應力釋放(550–600°C)。加工未經應力釋放的鑄件時會釋放殘留應力,造成加工後的逐步變形。所有精密灰鐵加工均須明確指定並驗證已經應力釋放.
✓
合金鐵之保守參數 — 保護 CBN 投資用於合金鐵加工的 CBN 刀片價格昂貴。我們在開始合金鐵加工前,採用保守的切削速度、確定的切屑負荷與機床剛性測試,以最大化 CBN 刀具壽命,避免高價耐磨件鑄件出現邊緣失效的災難性後果。.
應用畫廊
典型鑄鐵零件 我們加工
 灰鐵
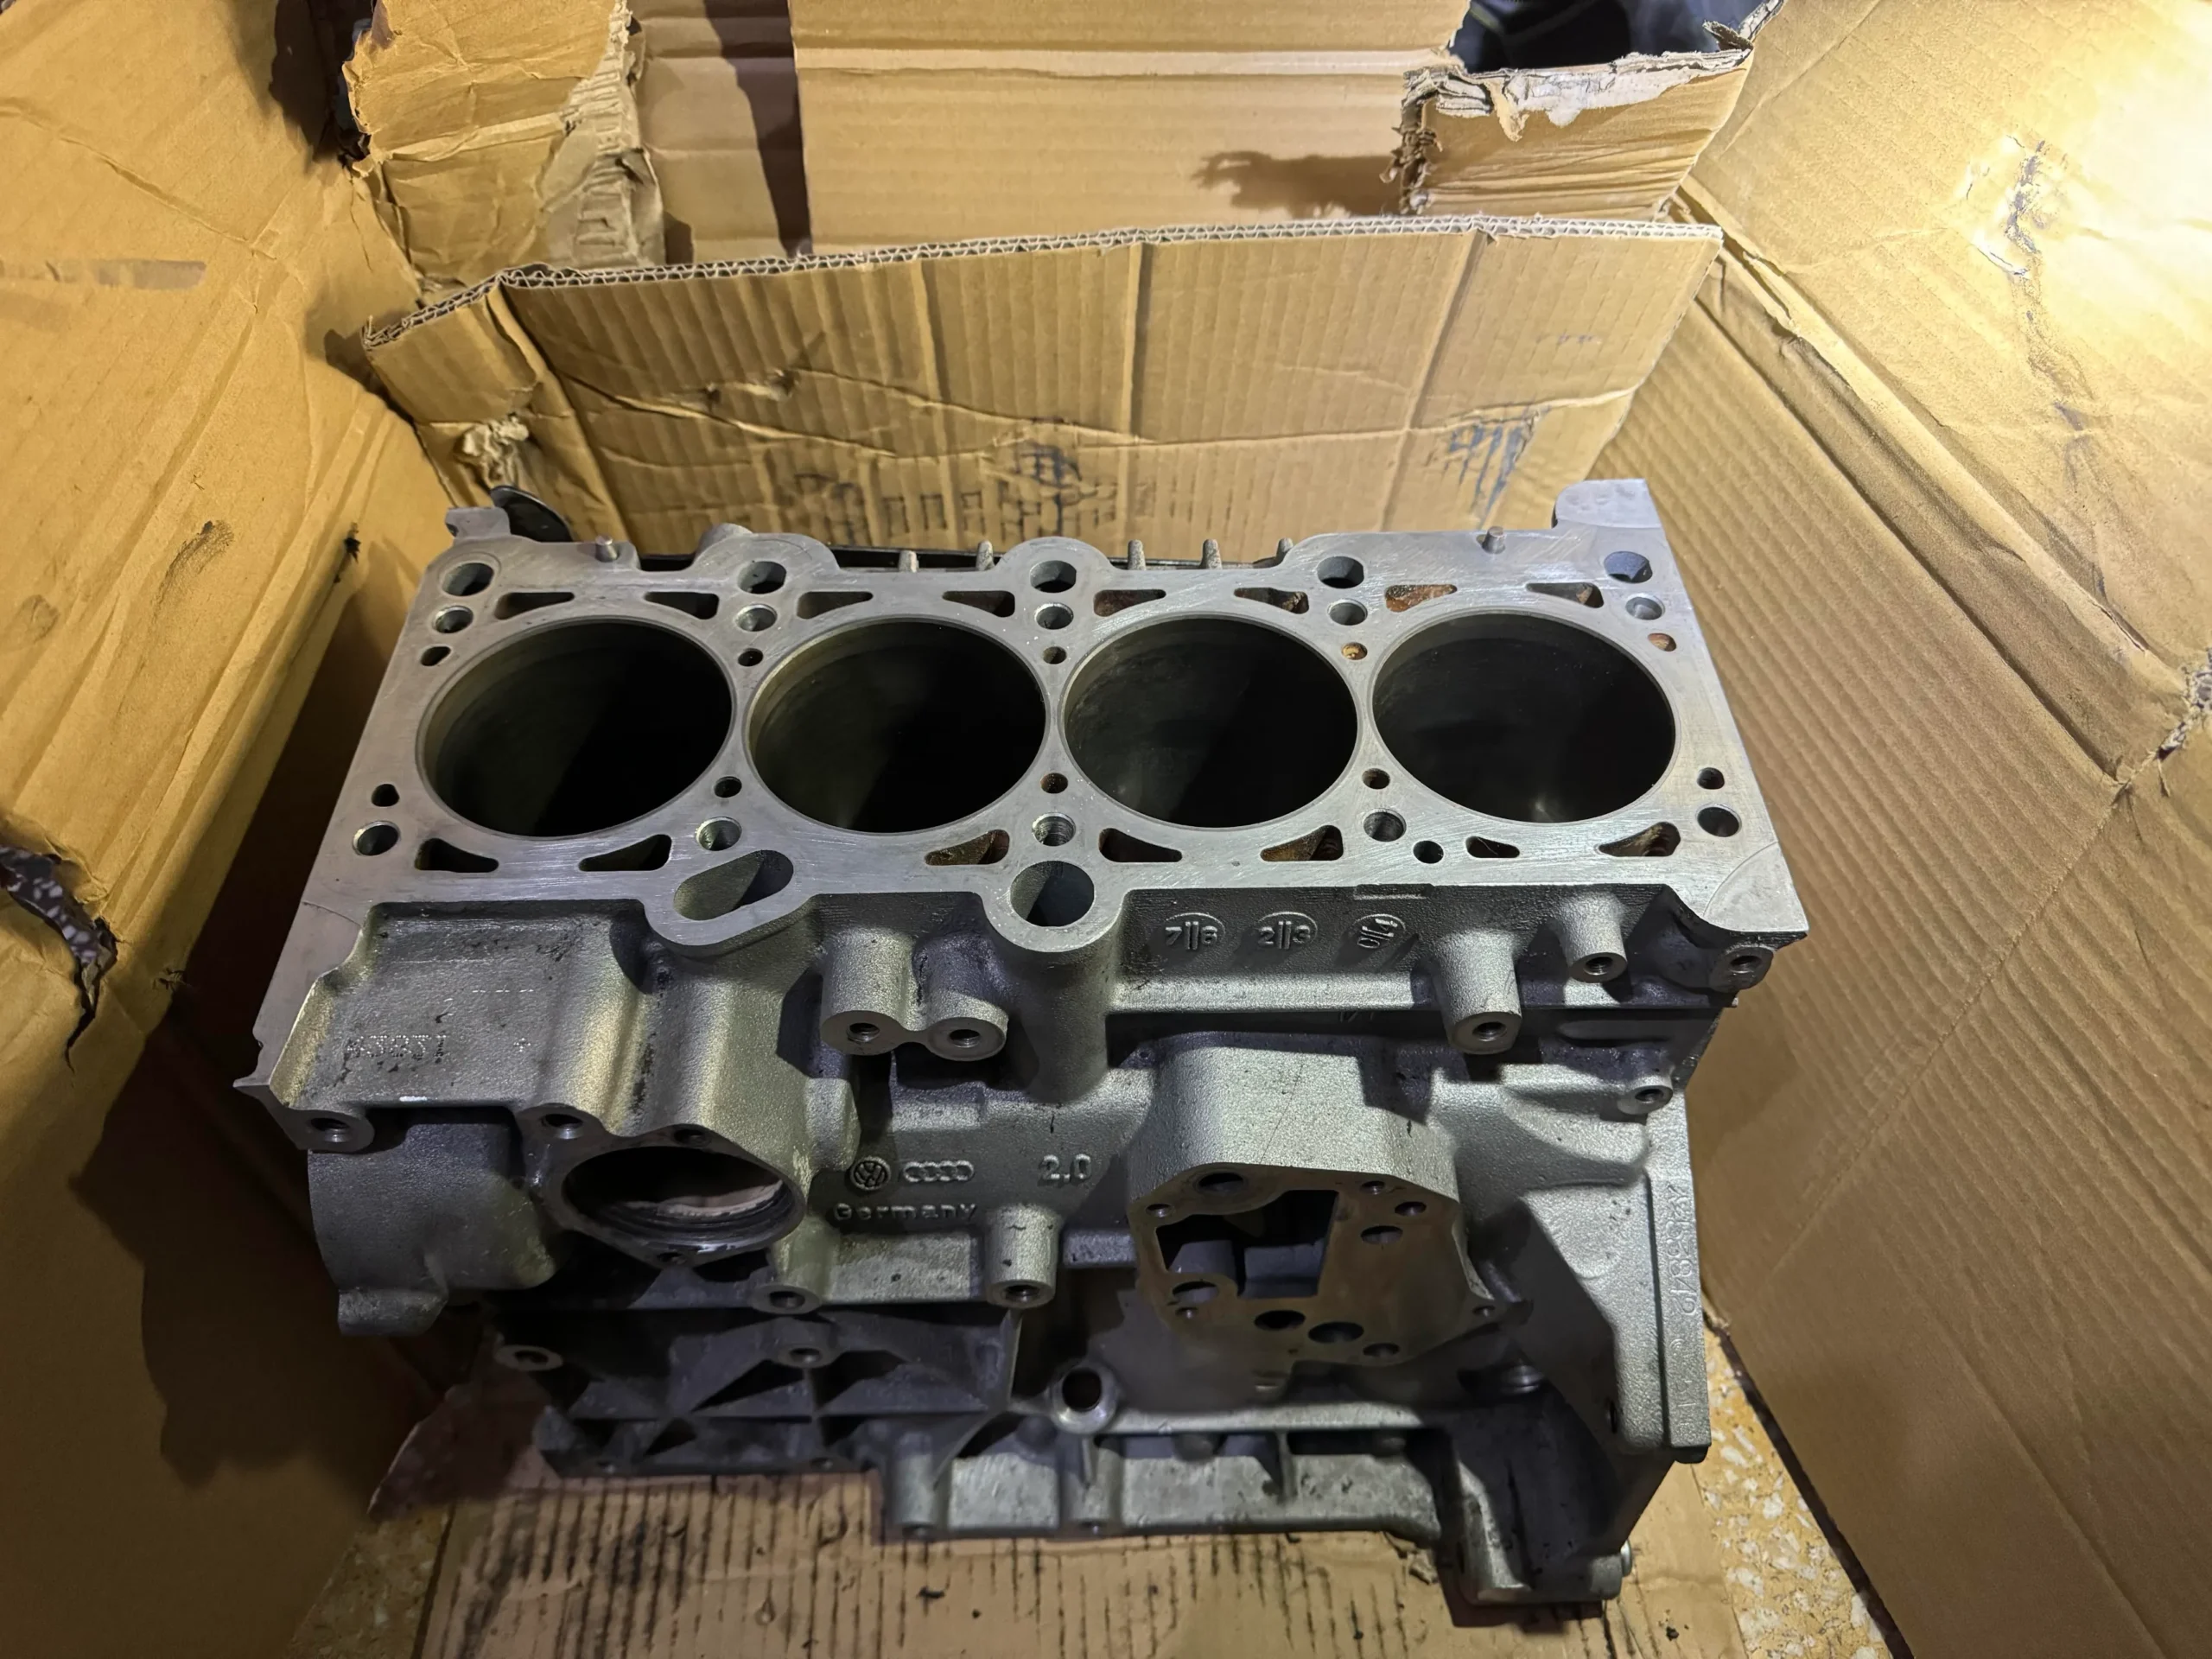
發動機缸體與汽缸頭
材料灰鐵 HT250 / EN-GJL-250
工藝CNC 銑削 · 鑽孔 · 縫齒精研
產業汽車 · 動力設備
 可塑性鐵
液壓閥體與歧管
材料球鐵 QT500 / EN-GJS-500-7
工藝CNC 銑削 · 鑽孔 · 螺紋加工
產業液壓 · 液壓動力 · 移動式
 灰鐵
機床底座與床身
材料灰鐵 HT300 / EN-GJL-300
工藝端面銑削 · 磨削 · 刮削
產業機床 · 工業設備
所服務的行業
鑄鐵穿透 每個重工業
汽車
灰鐵與球鐵
機床
灰鐵
泵與閥
灰鐵與球鐵
礦業
合金鐵
重型機械
可塑性鐵
高溫
Ni-Resist
從原始鑄件到成品零件
我們如何生產 鑄鐵零件
步驟 01
鑄件檢閱與基準檢查
進料鑄件經表面狀況、鑄件標準證書與所有機加工面的料公差檢查。釋放到加工前,已完成應力釋放與硬度驗證。.
步驟 02
粗加工 — 去皮
第一道走刀深度足以完全清除所有表面上硬化铸造皮的部件。依等級使用特定刀具:無鍍層硬質合金(灰色),鍍層硬質合金(韌性), CBN(合金鋼鐵)。.
步驟 03
完成加工
最終鑽孔、配合面、螺紋孔與精密特徵。對關鍵軸承與定位表面進行鑽孔與磨削。依等級需要乾式或最小量潤滑(MQL).
步驟 04
表面處理
按規定使用防鏽油、磷酸鹽塗層、鋅鍍或油漆。需保護塗層不得覆蓋的加工面與孔洞處於遮罩狀態。.
步驟 05
檢驗與交貨
坐標測量機(CMM)尺寸報告、鑄件證明、硬度記錄(鋁鐵合金)、以及壓力測試紀錄(如適用)— 全部隨同訂單出貨。.
後加工
表面處理 鑄鐵零件
鑄鐵具有有限的天然耐腐蝕性——石墨鐵矩陣在潮濕環境中會腐蝕。表面處理需求介於內部元件使用簡單防鏽油,外部部件在潮濕環境下需完整塗裝或鍍層系統之間。.
防鏽油 / VCI(揮發性腐蝕抑制劑)
對鑄鐵內部機械元件而言最簡單且最常見的表面處理。防鏽油膜或 VCI 紙提供運輸與儲存期間的保護。加工表面上油,未加工表面保持原鑄造狀態。適用於機床底座、齒輪箱外殼與工業設備鑄件的標準做法。.
磷酸鹽處理與黑色氧化
鋅磷酸鹽(Parkerizing)形成多孔層,能保留油脂以提供防腐與提升油漆附着力。黑色氧化可提供均勻深色外觀且尺寸變化最小。兩者皆用於需要外觀與輕微防腐保護的汽車鑄鐵元件、閥體與液壓件。.
環氧樹脂漆與粉末塗裝
鑄鐵泵體、閥體與戶外設備在濕潤或腐蝕環境中使用的雙組份環氧塗料或聚酯粉末鍍。 成型的孔與座面在塗漆前會被遮蔽。 對鑄鐵在水、化學品及戶外使用情況下提供優異的防腐保護。 完整的 RAL/Pantone 顏色匹配可用。.
鋅鍍與化學鎳
鋅電鍍提供對延展性鑄鐵緊固件、支架及小型液壓元件的耐腐蝕保護。化學鎳用於高尺寸一致性與耐腐蝕性,適用於精密延展性鑄鐵閥體與儀表零件。注意:灰鐵因 graphite flake 多孔性而需在酸浴鍍前進行特殊前處理 — 在指定前請與鍍裝廠確認。.
3
鑄鐵等級
900 兆帕
球墨鑄鐵抗拉強度
硬度高達 HRC 65
合金鐵最大硬度
24hr
報價處理時間

為何與我們合作
為何選擇我們的 鑄鐵加工
SKN
皮膚清除第一道工序 — 模具鑄件上無工具災難
我們用第一道加工深度來編程每個鑄鐵作業,能完全清除硬化鑄件表層。這一單一原則可防止最常見且代價最高的鑄鐵加工失敗:第一道切削過淺而導致≥½班次的生產設定被破壞。.
CBN
合金鑄鐵的CBN能力 — 不外包
高鉻白鐵與Ni-Hard需要CBN刀具,多數CNC車間不願囤貨。我們使用CBN與PCBN在內部加工合金鑄鐵耐磨部件,對每件工件進行硬度點檢與尺寸公差的CMM驗證。.
STR
在精密灰鐵加工前的應力釋放確認
對於精密機械底座、軸承外殼與平整度關鍵的灰鐵元件,我們在加工前驗證鑄件是否已經經過應力釋放 — 防止後續機加工造成的逐漸變形,破壞精密灰鐵工件。.
文件
完整鑄件文件 — ASTM、CMM、硬度
每件鑄鐵訂單都附有鑄件材料證明(ASTM A48、A536 或 A532)、CMM尺寸報告,以及合金鐵的硬度紀錄。必要時附有耐壓測試紀錄。交貨後不再追討文件。.
鑄鐵是一族碳含量超過2%(通常為2.5–4.5%)的鐵-碳合金,在固化過程中多餘的碳以石墨或鐵碳化物形式析出。這種顯微組織賦予鑄鐵的定義性特徵:出色的抗壓強度、卓越的減震性能、來自石墨的潤滑特性,以及雖然硬度高但可加工性良好。鑄鐵廣泛用於機床底座、引擎缸體、泵體、制動部件,以及需要剛性、耐磨性和尺寸穩定性的重型結構件。.
灰鑄鐵是最廣泛使用的鑄鐵等級,其特徵是在鐵素體或鐵素體-珠光體組織中以鳳尾石墨形式析出的石墨。常見等級包括 ASTM A48 Class 20–40、ISO EN-GJL-150 至 EN-GJL-300,以及 GB HT150–HT350。灰鑄鐵具有出色的機加工性、優異的減振性、良好的抗壓強度以及低成本。用於引擎缸體、汽缸頭、機床底座、制動鼓、泵體與變速箱外殼。其抗拉強度中等(150–350 MPa),但抗壓強度是其3–5倍。.
球鐵是通過在熔體中加入鎂而製造的,這會使石墨在凝固時形成球狀結構而非鳳尾狀,顯著提升抗拉強度(400–900 MPa)、延伸率(可達18%)以及衝擊韌性,與灰鑄鐵相比,接近鋼材的性質,同時保留良好加工性。常見等級包括 ASTM A536 Grade 65-45-12、80-55-06,以及 EN-GJS-400-18 至 EN-GJS-700-2。球鐵用於曲軸、齒輪、差動箱、液壓閥體,以及需要同時具備鑄鐵的可加工性與較高機械強度的結構件。.
合金鑄鐵在鑄鐵中加入鉻、鎳、鉬或銅等元素,以使其性質超越標準灰鐵或球鐵。高鉻白鐵(15–30% Cr)可達 HRC 55–65 的極端耐磨性。 Ni-Hard 提供出色的耐磨性與增強的韌性。 馬氏體型 Ni-Resist 鐵在高達 800°C 的高溫下仍具腐蝕抵抗與尺寸穩定性。當標準鑄鐵無法滿足耐磨、耐高溫或耐腐蝕的使用需求時,會指定合金鑄鐵——它們的加工難度顯著高,需要使用 CBN 工具。.
鑄鐵加工面臨若干特定挑戰:(1)硬皮/硬化層—原鑄表面含有氧化皮、砂粒夾雜與快速硬化的層,若第一道刀未切穿其下方,工具會快速受損。(2)磨蝕性石墨—石墨鳞片會加速刀具的溝腹磨損。(3)乾式或近乾式加工—鑄鐵通常以乾式或微量潤滑劑進行加工,因為灑水冷卻可能造成熱震。(4)多孔性—內部氣孔在加工薄壁時可能導致尺寸意外變化。(5)合金鐵硬度變異—高鉻白鐵在同一鑄件內的硬度可能有顯著差異。.
灰鑄鐵與球鐵的標準 CNC 加工公差為旋削特徵±0.02 mm,銑削特徵±0.05 mm。對於精密軸承孔與密封面,灰鐵與球鐵的公差控制為±0.010–0.015 mm。合金鑄鐵通常由於硬度變異,在加工特徵上可達±0.02–0.03 mm。請注意,鑄件本身存在固有的尺寸變異—在加工開始前,必須考量基準點選取與夾具策略以因應鑄件變異。所有精密鑄鐵元件皆提供 CMM 檢測報告。.
鑄鐵具有有限的固有耐腐蝕性,石墨鐵基體在潮濕或濕潤環境中會腐蝕。表面處理取決於應用:機床底座與內部元件通常僅提供防銹油。中等環境的零件採用黑色氧化、磷酸鹽塗層或鋅鍍。潮濕環境中的泵體和閥門外殼採用環氧塗料或粉末塗層。請注意,灰鑄鐵在未經適當預處理的情況下不得以酸性工藝電鍍,因為石墨片網路可能捕捉氫並造成鼓脹。.
鑄鐵焊接是可行的,但需要專業工序。焊接灰鑄鐵必須預熱到 300–600°C 以防止熱影響區裂紋。使用鎳基焊條或鑄鐵焊條。球鐵比灰鐵更易焊接,但仍需預熱。高鉻合金鐵通常被認為不可焊。至於熱處理:灰鑄鐵可進行應力消除(550–600°C)以降低鑄造殘餘應力,便於精加工。球鐵可退火變軟,或正火淬火回火以提高硬度。.