info@hxcnc.com 深圳, 中國 24小時內回覆
ISO 9001:2015 立即取得報價
  1. 首頁
  2. /
  3. 表面處理
  4. /
  5. 機械拋光
  6. /
  7. 震動去毛刺與表面光整
機械拋光 — 流程 04 / 06

振動拋光
完成-
光

大批量拋光以實現穩定去毛刺、邊緣圓角與表面光滑——同時處理所有表面,包括內部特徵,手工工具無法持久觸及。批次 1 至 500+ 件,受控邊緣半徑 0.05–0.3 mm,Ra 在單周期中由 3.2 提升至 0.8。.

邊緣半徑 0.05–0.3 mmRa 3.2 至 0.8 μm所有表面單周期批次 1 至 500+ 件所有金屬
振動精加工翻滾 CNC 加工零件 陶瓷介質 去毛刺 邊緣倒角 批次
0.05–0.3 毫米
邊緣半徑
Ra 3.2 至 0.8
表面改善
500+ 件
每次循環
振動拋光是什麼

大批量拋光 — 所有表面、所有邊緣、單周期

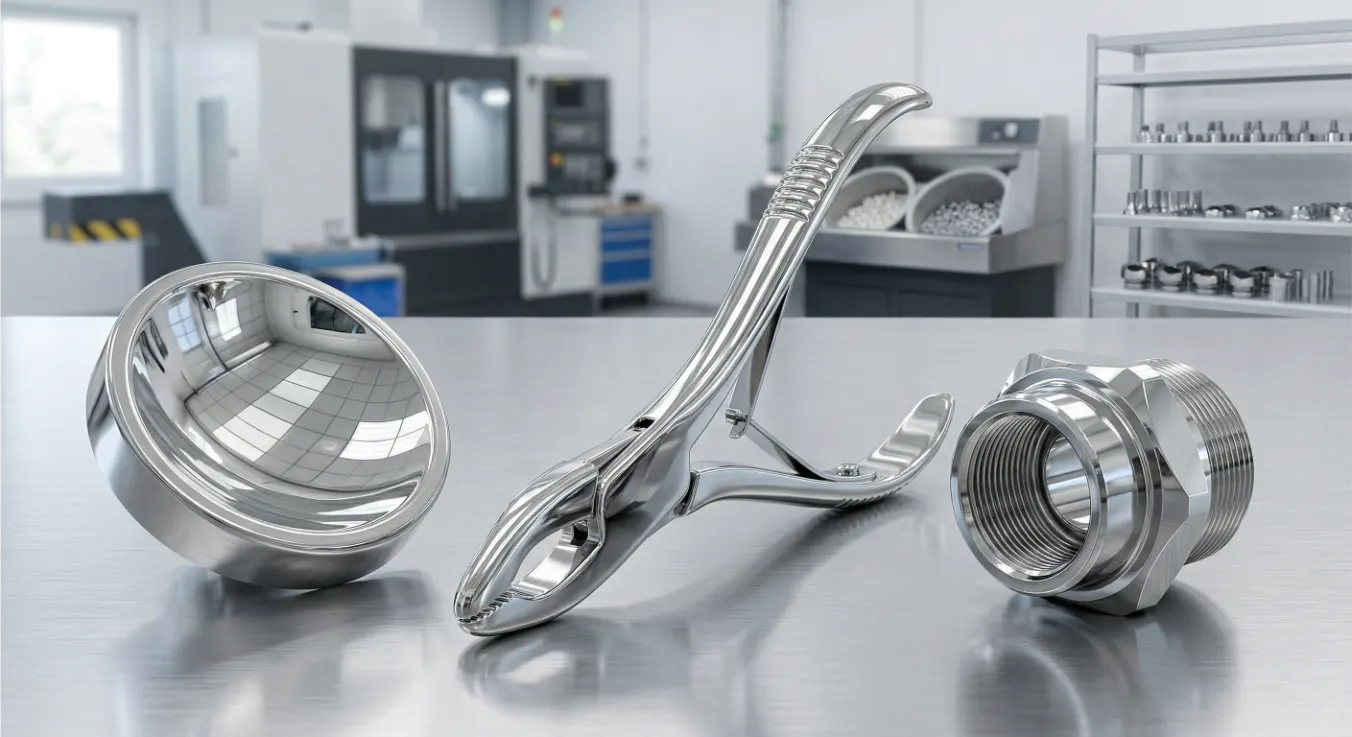
振動式拋光在碗中放置工件,加入研磨介質並施加振動運動。介質同時接觸每個工件的每個可觸及表面。. 外部特徵、內部口袋、槽、穿孔與複雜幾何形狀 在同一循環中完成所有去毛邊與表面改良,無需逐件處理。.

這是相較於手動除毛刺的主要優點:一個帶有 30 個交叉孔的液壓歧管需要 30 次由人操作的單獨除毛刺作業。相同零件在振動盆中,所有 30 個交叉孔同時在一個 45 分鐘的循環中完成除毛刺,結果一致且受控。.

媒體選擇決定結果。. 陶瓷介質積極去毛刺並打磨邊緣( Ra 3.2 至 0.8 μm)。塑膠介質在不去除大量材料的情況下,溫和地打磨較軟的金屬。鋼球打磨至亮麗表面( Ra 0.2 μm),不切削。根據所需的邊緣狀態、表面光潔度、材料與公差,我們在 DFM 選擇介質。.

🔄
同時覆蓋所有表面
內部孔、槽、腔與十字孔在一次加工循環內皆被媒介接觸到。沒有遺漏的內部特徵,這些特徵在量產中無法手動去毛刺而保持一致。.
📐
受控的一致邊緣半徑
振動式拋光可產生受控、可重複的邊緣半徑(0.05–0.3 毫米)——不像手工去毛刺那樣依賴操作者。對密封應用與抗疲勽性能關鍵部件至關重要。.
📦
批量效率 1 至 500+ 件
單次循環可在不分件處理的情況下處理 1 到 500+ 件。每件的人工成本與手工去毛刺相比,在批次大於約 20 件時顯著下降。.
振動拋光結果受控質量研磨精加工
陶瓷去毛刺
Ra 3.2 至 0.8 μm
塑膠拋光
Ra 1.6 到 0.4 μm
鋼球
Ra 0.2 μm 亮面
邊緣半徑
0.05–0.30 毫米
循環時間
20–120 分鐘
3 種介質類型

介質選擇決定表面加工效果 — 去毛刺、拋光,或鏡面

陶瓷介質振動精加工 去毛刺 邊緣倒角 齒輪齒孔 Ra
陶瓷
介質01 — 陶瓷介質

陶瓷介質 — 具侵蝕性的去毛刺與邊緣圓整

以氧化鋁為結合的陶瓷介質是振動式精整的主力,用於 在所有金屬上進行激進去毛刺與邊緣圓整. 。可提供三角形、圓柱形、星形與楔形:三角形用於外部特徵,圓柱形用於孔與槽,星形用於凹入通道。硬而致密,耐用長久。.

標準 40–60 分鐘的陶瓷循環可產生:邊緣半徑 0.05–0.15 mm;Ra 從加工面約 3.2 μm 改善至約 0.8–1.2 μm;所有可接觸邊緣的毛刺皆被削除。延長至 90–120 分鐘可產生高達 0.3 mm 的邊緣半徑。每個表面材質去除量為 0.01–0.05 mm — 精密孔與密封面在振動精整前必須打上遮蔽。.

邊緣半徑:0.05–0.3 mm(循環時間與介質尺寸相關)
Ra 改善:3.2 改善為 0.8–1.2 μm 鋼與鋁
材料去除量:0.01–0.05 mm 每個表面 — 遮蔽精密孔
循環時間:根據材料與所需邊緣半徑為 40–120 分鐘
所有金屬激進去毛刺邊緣半徑 0.05–0.3 mm產量
塑料介質振動精加工 銅鋁鋅 合金 Die-Cast 輕柔前陽極化 亮化
塑膠
媒體 02 — 塑膠介質

塑膠介質 — 對軟金屬的溫和拋光

聚酯樹脂或脲樹脂結合的塑膠介質比陶瓷軟——邊緣鈍化較少,材料移除量最小。適用於 較軟的材料(鋁、黃銅、銅、鋅壓鑄) 以及必須保留嚴格尺寸公差的零件。在拋光混合物中(僅皂基,無研磨粒子)可在鋁表面產生明亮的預陽極化表面,Ra 0.4 μm。.

塑膠介質常用於作為 陶瓷之後的第二階段:先用陶瓷去毛刺,再用塑膠做表面美觀提升。這兩階段序列在單批處理中即可實現完全去毛刺與明亮的預陽極化表面。在黑陽極化前,對鋁壓鑄外殼非常有效。.
邊緣半徑:0.05–0.12 mm,比陶瓷更溫和
Ra 改善:1.6 到 0.4–0.8 μm 的鋁與黃銅
材料去除量:每個表面 0.002–0.01 mm,極低的
最佳適用於:軟金屬、嚴格公差、預陽極光亮
鋁、黃銅、銅、鋅嚴密公差預陽極化亮化輕柔動作
鋼材打光球振動抛光 黃銅 銅 Ra 0.2 μm 鏡面亮光 壓縮應力
鋼珠
介質 03 — 鋼材磨光球

鋼材磨光球 — 鏡面磨光,壓縮應力

淬硬鋼珠不切割 — 它們 透過壓縮塑性變形將表面打亮, 將微觀峰值壓平至表面而不移除大量材料。結果是明亮近鏡面光潔度(Ra 0.2 μm)以及具壓縮應力的表面層,能提升疲勞壽命。最適合用於黃銅、銅與鋁材裝飾件。.

應用包括:裝飾用黃銅配件、連接器針接觸面(降低接觸阻抗)、以及需要非方向性光亮表面的鋁制相機零件。鋼珠滾光不去毛刺——若需要去毛刺,必須先進行陶瓷或塑料去毛刺循環。此工序使用僅肥皂成分且不含磨料的配方——零件出光亮清潔,準備鍍前處理。.

表面作用:壓縮性滾光,無材料去除
達成的 Ra 值:0.2 μm 光亮表面
疲勞利處:壓縮表面應力,改善使用壽命
最佳適用於:黃銅、銅、鋁裝飾、連接觸點
鏡面滾光 Ra 0.2 μm抗壓應力黃銅與銅裝飾件
技術參數

振動研磨規格 — 我們設定與記錄的內容

在路線卡上記錄的所有加工參數。媒體、化合物、循環時間,以及在首次量產前於 DFM 確認的遮罩。.

參數 規格 我們如何控制它 測量
媒體類型與形狀 陶瓷 / 塑料 / 鋼珠依 DFM 規格
每種材料、Ra 目標值與所需的邊緣半徑
路線卡上的媒體類型與形狀。為鋼珠拋光設置專用碗,以防止鋼珠污染陶瓷循環。. 與參考值的邊緣半徑視覺比較。在帶有 Ra 說明的零件上進行 Ra 輪廓儀測量。邊緣半徑在 DFM 合格時進行測量。.
循環時間 20 分鐘輕度去毛刺 / 45–60 分鐘標準 / 90–120 分鐘大半徑
每種材料與所需的邊緣半徑
由計時器控制。每條路線卡的循環時間。若為較大半徑需延長時間,須經主管簽核後方可繼續。. 在 DFM 合格時於首件上測量邊緣半徑。批量變更時重複測量。.
化合物 切削用陶瓷基拋光劑 / 拋光用塑膠與鋼的拋光劑 / 衝洗結束
按媒體類型
每 SOP 的化合物濃度。每日檢查並補充。監測 pH 值以防止部件染色或變色。. 完成後對部件染色或化合物殘留進行肉眼檢查。沖洗水 pH 值檢查已記錄。.
遮蔽 精密孔 H7/H6 / 封口面 / 關鍵螺紋形狀
依 DFM 規格
精密特徵用橡膠塞和蠟。路線圖圖示上的遮蔽規格。裝入碗前已確認。. 首件遮蔽特徵在循環後的尺寸檢查。肉眼檢查遮蔽在整個循環中的保持情況。.
碗裝載比 60–70% 填充 / 一般為以體積計算的媒體與部件之比約為 3:1
依碗體積與部件幾何形狀
路線卡上的裝載規格。適當的媒體比例可防止操作過程中碗內部部件彼此接觸。. 每次循環後對部件間接觸痕跡進行肉眼檢查。生產樣本的邊緣半徑檢查。.
材料去除 陶瓷:0.01–0.05 mm / 塑料:0.002–0.01 mm / 鋼珠:接近零
依媒體類型與循環時間
在 DFM 的精密孔位容許量,貼 masking 作為主要保護,針對震動式拋光表面相鄰之精密孔。. 若公差關鍵,首件以 CMM 或千分尺比較。將所有精密孔的遮蔽作為標準化例行作業。.
案例研究

實際震動式拋光專案 — 方法、挑戰與結果

三個生產震動式拋光作業,使用實際媒材、循環參數與量測結果。.
振動精加工 陶瓷 4140 鋼 液壓歧管 十字孔 去毛刺 CNC
液压
案例 01 — 鋼材 4140 — 陶瓷 — 斜孔去毛刺

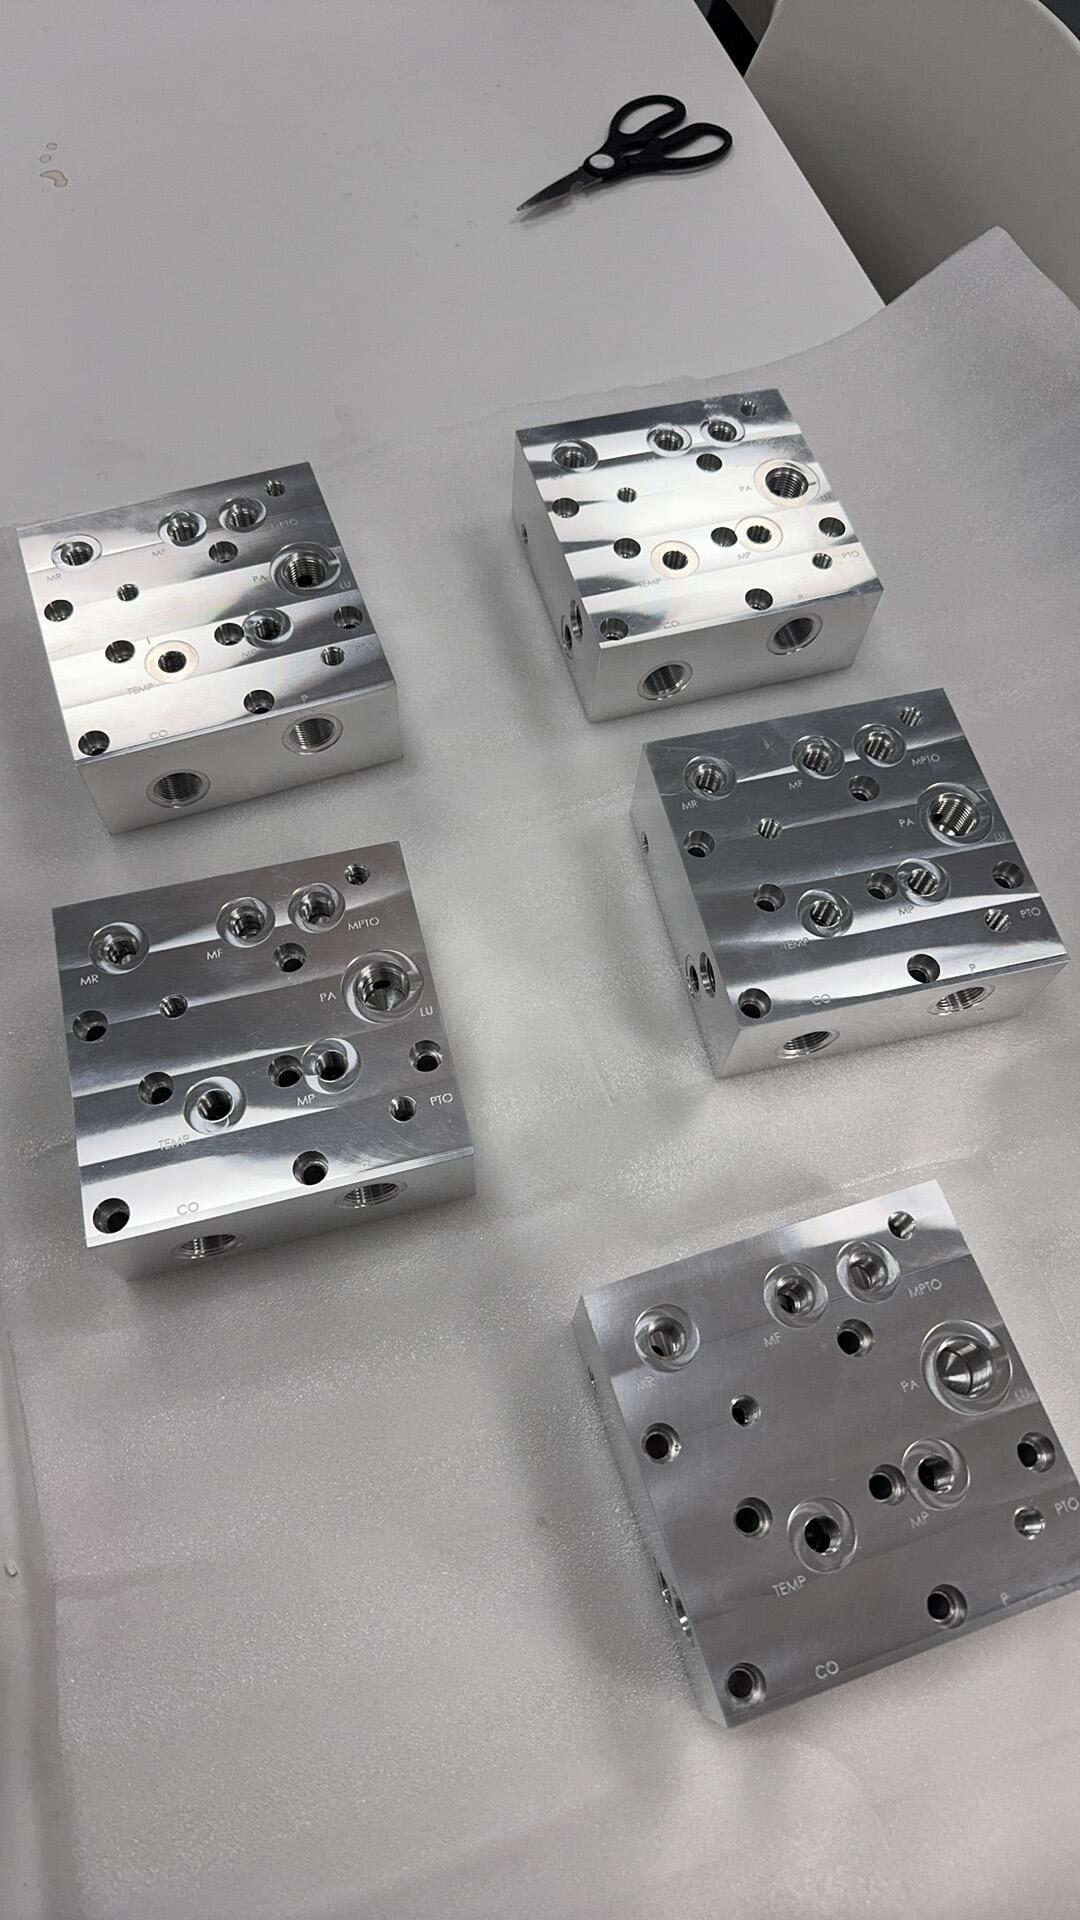
液壓歧管 — 18 號斜孔去毛刺,邊緣半徑 0.1 mm,48 件耗時 60 分鐘
材料AISI 4140 合金鋼 HRC 28–32,數控加工液壓歧管
数量每月 48 件
要求全部 18 處斜孔交界處去毛刺。所有交界處的邊緣半徑為 0.08–0.12 mm。100% 觸覺探頭驗證。預鍍鋅磷酸鹽與 PTFE 塗層。.
挑戰內部斜孔交界處在 6 mm 直徑孔內,角度為 90 度,無法用手工去毛刺。先前流程:TEM 熱去毛刺,每件 40 分鐘。每月 48 件時成本過高。.
解決方案陶瓷圓柱媒材 5x10 mm 進入 6 mm 孔內,與交界邊緣接觸。全部 48 件同時完成 60 分鐘循環。碗體完成後於所有交界處使用 100% 觸覺線探針檢查。.
結果邊緣半徑測量於 0.09–0.11 毫米 在所有 18 個交叉點。100% 觸覺檢查通過。循環時間: 60 分鐘可完成 48 件 相較 TEM 的 32 小時。12 個月內未出現現場毛刺失敗。.
R 0.09–0.11 毫米 / 60 分鐘完成 48 件 / 0 次失敗查詢
塑料介質振動加工 鋁 A380 鋁合金壓鑄 殼體 黑色陽極化 2000 件 亮面 CNC
消費者產品
案例 02 — Al A380 鑄造件 — 塑膠介質 — 預陽極

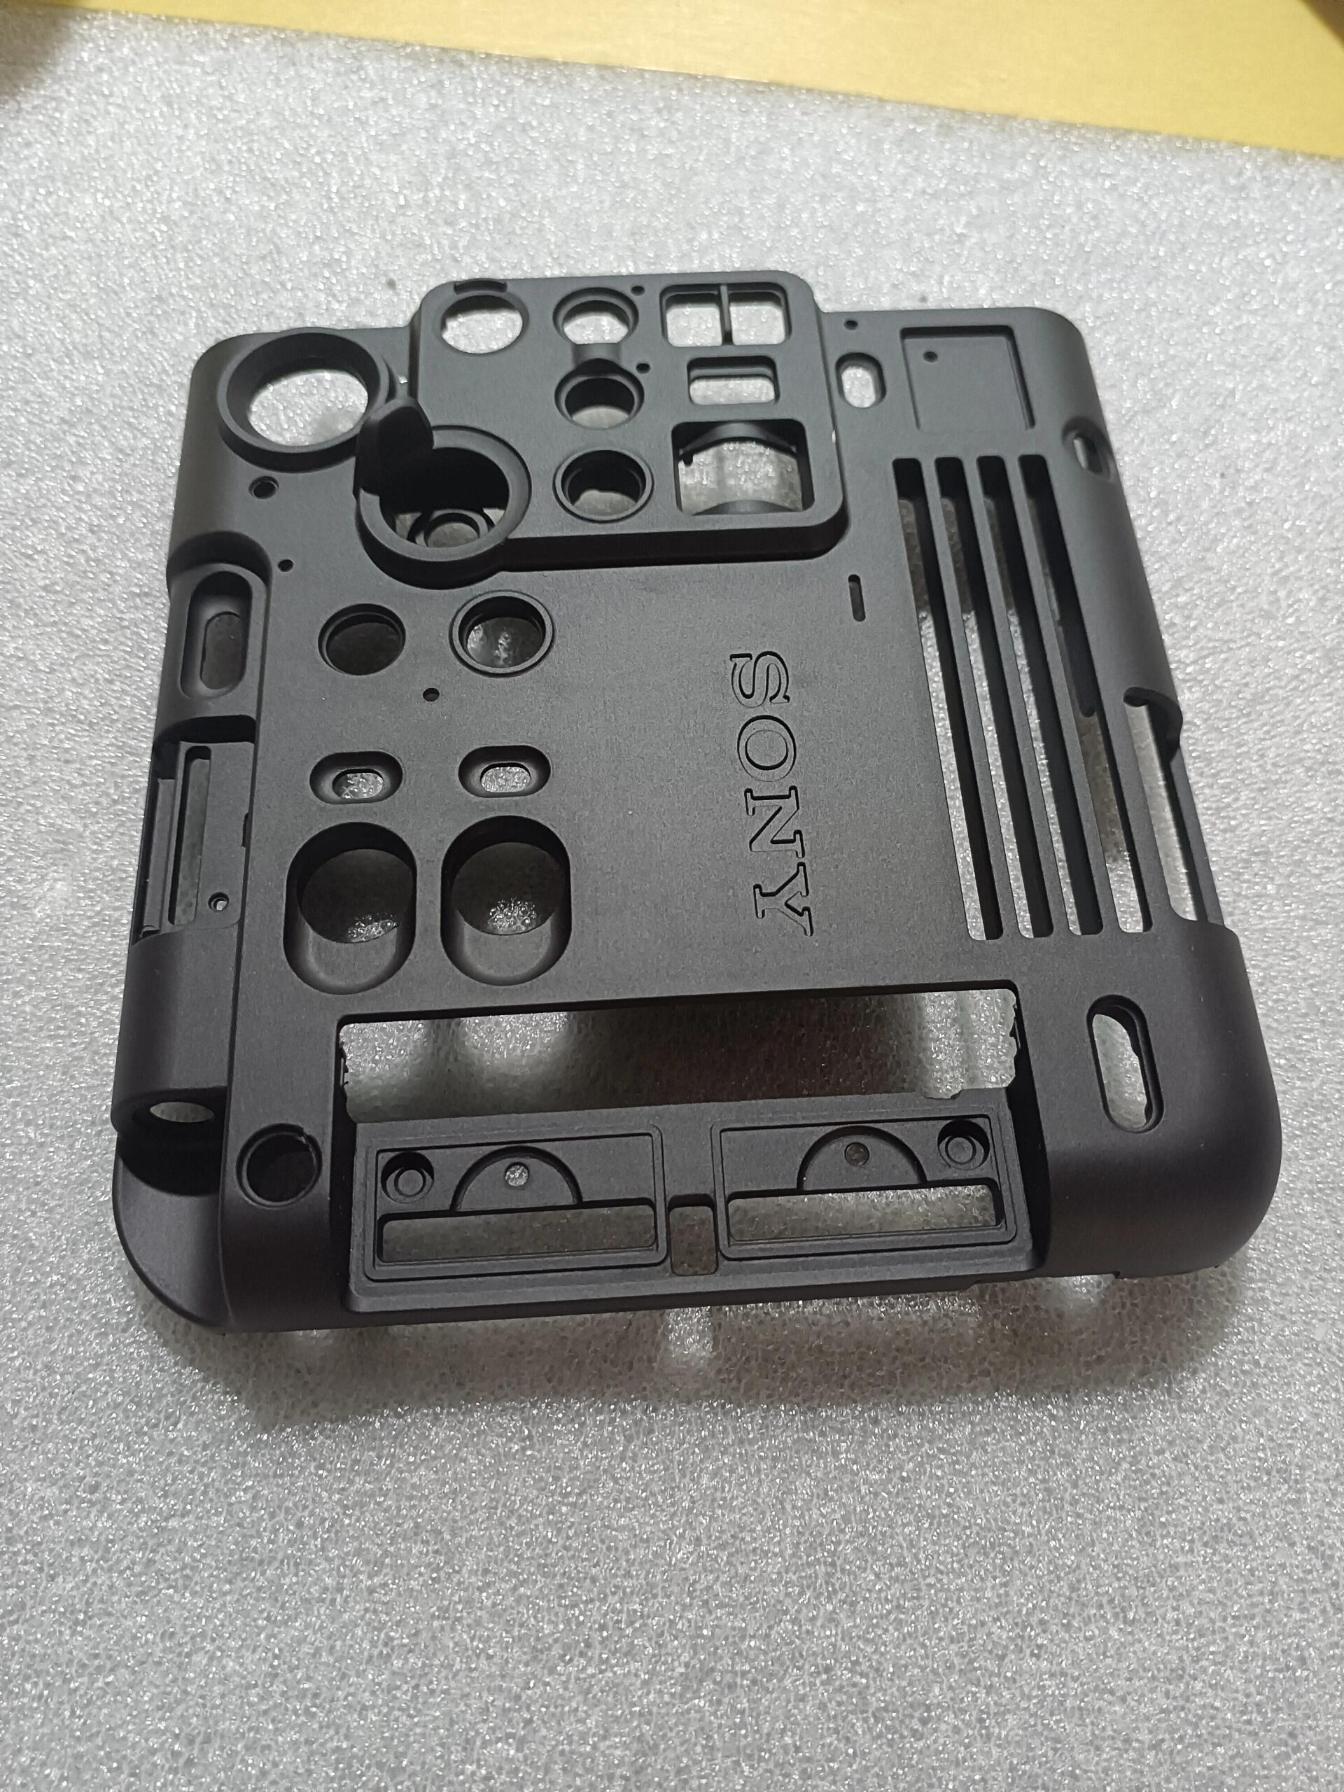
鑄造外殼 — 塑膠去毛刺與提亮,黑色陽極氧化色彩統一 DeltaE 0.7

材料鋁材 A380 鑄造成型,配有 CNC 加工的安裝面
数量每批 2,000 件,週產量
要求去毛刺所有 CNC 加工邊緣。Ra 0.8 微米為上限。在黑色陽極氧化前提亮表面。碗中部件間接觸不留刮痕。.
挑戰每週 2,000 件 — 手工去毛刺在經濟上不可行。鑄造微孔隙透過陶瓷介質粗化而非磨平。.
解決方案塑膠楔形介質 10x10 毫米,在拋光化合物中。循環 45 分鐘。介質與件比 3:1,防止碗中件件接觸。.
結果Ra 0.6 微米 拋碗後測得。黑色陽極氧化色彩統一: DeltaE 0.7 平均值 跨批次。2000 件需要 45 分鐘。未觀察到零件對零件刮傷。.
Ra 0.6 μm / DeltaE 0.7陽極處理 / 2000 件需時 45 分鐘查詢
鋼材打光球 銅件 連接針 Ra 0.15 μm 鏡面亮光 振動精加工 CNC
電子連接器
外殼 03 — 黃銅 C360 — 鋼鐵拋光 — Ra 0.2 μm

黃銅連接針 — 鋼珠拋光 Ra 0.2 μm,60,000 件無涂層不良

材料黃銅 C360,CNC 車削的連接針,直徑 2.5 mm,長 18 mm
数量每次生產 10,000 件,月產
要求Ra 0.2 μm 明亮表面。用於疲勞規格的壓縮表面應力。表面乾淨以直接銅擊板附着。.
挑戰先前人工拋光:太慢且不穩定。由於拋光化合物造成的表面污染,電鍍不良。.
解決方案鋼珠拋光球直徑 5 毫米,使用皂基單獨化合物。20 分鐘循環。4:1 的介質與零件比例可防止接觸。無研磨性化合物—表面潔淨即可直接鍍覆。.
結果Ra 測量於 0.12–0.18 微米. 鍍覆零件缺陷為零 60,000 件在 6 次生產批次中. 客戶聲稱:拋光表面比以前使用過的任何拋光表面都要好。.
Ra 0.12–0.18 微米 / 0 缺陷 / 60,000 件查詢
適用性指南

振動工藝最佳選擇的時機 — 以及何時使用替代方法

勾
大批量生產
陶瓷 40–60 分鐘
在 20 件以上批次中為最佳選擇。與人工去毛刺相比,批量效率顯著降低成本。所有表面同時達到。.
勾
複雜的內部幾何
瓷質圓柱介質
圓柱體進入孔和交叉孔——手工去毛刺無法一致地觸及內部交點。.
警告
緊公差孔 H7/H6
帶遮罩的瓷質
在筒前對精度孔進行遮蔽。若未遮蔽,材質去除量為 0.01–0.05 mm,將影響孔徑。.
勾
軟金屬 鋁與黃銅
塑料介質
低衝擊性塑料可防止過度圓化,並在鋁、黃銅及壓鑄鋅上維持尺寸控制。.
勾
明亮裝飾性表徵
鋼材拋光珠
在黃銅與銅上達到 Ra 0.2 μm 的亮面鏡面。批量時比人工拋光更好更快。.
警告
安全關鍵邊緣
陶瓷加上 100% 檢驗
先振動再進行 100% 目視與觸覺檢查,放大 10 倍。以序號為單位記錄。.
停止
易碎薄壁零件
使用手工去毛刺
壁厚小於 1.5 mm 與懸臂特徵在媒介衝擊下可能變形。在投入生產前於 DFM 進行評估。.
勾
MOQ 1 原型
任何媒介 MOQ 1
單件在與之相容媒介的碗中批量處理。對需要穩定去毛刺的原型而言具成本效益。.
常見問題

振動拋光 — 技術問答

有關為 CNC 加工零件指定振動拋光的關鍵技術問題。.

陶瓷媒介大約去除 每面 0.01–0.05 mm 在標準的 40–60 分鐘循環內。細塑膠介質可去除 0.002–0.01 mm。鋼珠鍍光基本不移除材料——僅為壓縮變形。.

對於大多數在加減公差為正負 0.1 mm 或更鬆動的外部表面,不需要預先磨前補償。對於 精密孔 H7/H6、密封軸徑與螺紋牙距徑: 在震動抛光前遮罩該特徵。實用規則:若某一特徵的圖徵公差為正負 0.05 mm 或更嚴格,請在碗前遮罩。.

可以,只要使用正確形狀與尺寸的介質。. 汽缸介質 (5x5 mm 或 5x10 mm)可進入直徑約 4 mm 的孔,從內部接觸相交邊緣。對於較小的孔(2–4 mm):使用小型圓柱形或球-錐形介質。對於長徑比大於 5 的非常深孔,介質可能無法到達全深度——需以旋轉去毛工具或 TEM 來補充深部內部特徵。.

完成後:通過校準的金屬絲探針檢查每個相交處。探針在所有四個象限都必須無阻力通過。若有阻力,則對該特定相交處進行定向去毛然後再讓工件進入下一步。.

可以——最小訂購量為 1 件。單件件在碗中與相容介質一起加工。如件型較脆弱或異常,則在專用單件區中加工,或採用 4:1 的介質與件比,以防止件與件之間的接觸。.

對於單一原型,我們建議在投入正式生產前進行資格驗證,以確認實際件上的邊緣半徑與 Ra。資格驗證需要 45–60 分鐘,並產出撰寫生產工藝規範所需的尺寸資料。.

振動抛光:碗在 25–50 Hz 振動,從而在工件上形成連續的滾動與介質滑動動作。比翻滾更溫和,適用於脆弱工件與精密零件。介質更有效地滑動進入凹槽與內部特徵.

桶式翻滾:零件在旋轉的傾斜筒中級聯。更具攻擊性——對於堅固鑄件與沖壓件的重型去毛刺速度較快,但零件對零件的撞擊風險較高。不適用於脆弱或薄壁的 CNC 零件。.

我們對所有 CNC 加工零件使用振動精加工——相較於桶式翻滾更可控且更溫和,適合精密零件。.

獲取報價

寄出您的圖紙。.
取得報價。.

每次詢價皆含 DFM 檢視—公差可行性、材料確認與製程方式在量產前確認。最低訂購量 1 件。.

24hr
報價回覆
最小訂購量 1
樣件可用
國際標準化組織
9001:2015
📐
每次詢價均進行 DFM 檢視
公差可行性、定位夾具策略與材料確認。具體、可操作的回饋—非泛泛的抗辯。.
🎯
首件檢驗—標準
每批新作的 FAI 報告。每次出貨皆附材質證明與表面處理證明。.
🔄
相同流程:從原型到量產
自原型的加工計畫適用於量產批次;放大規模時不需重新鑑定。.
⚙
3 / 4 / 5 軸 CNC +車削
複雜結構件、軸、殼體與傳動元件。金屬與工程塑膠。.
ISO 9001:2015 3/4/5 軸銑床 CNC 車削 座標測量儀檢驗 全球交付