
1018 碳鋼 ✦
1045 碳鋼 ✦
CNC 車削 ✦
CNC 騎模加工 ✦
五軸加工 ✦
軸與法蘭 ✦
齒輪與支架 ✦
黑色氧化與鎳鋅鍍 ✦
原型至量產 ✦
1018 碳鋼 ✦
1045 碳鋼 ✦
CNC 車削 ✦
CNC 騎模加工 ✦
五軸加工 ✦
軸與法蘭 ✦
齒輪與支架 ✦
黑色氧化與鎳鋅鍍 ✦
原型至量產 ✦
材料等級
常見碳鋼 我們加工的等級

1018
低碳鋼 1018
優秀的焊接性、良好的加工性能、容易成形與製造。偏好用於結構件和可焊接元件,對高強度不是首要需求。.
支架板材框架焊接元件
查看 1018 詳細資訊

1020
低碳鋼 1020
比 1018 較高的碳含量但機械性能有改善。良好的加工性、焊接性與適度的強度平衡。常見於淬火處理元件。.
硬化處理銷釘通用零件
查看 1020 詳細資訊

1045
中碳鋼 1045
比 1018 擁有更高的強度與硬度。可熱處理至 HRC 55+。適用於承載與高耐磨的應用——軸、齒輪與鍵的主導碳鋼選擇。.
軸齒輪鍵承載
查看 1045 詳細資訊

其他
自訂碳鋼等級
我們可依需求加工 1215、12L14、1060、1075 等碳鋼等級。告訴我們您的材料需求,我們將確認可用性、加工性說明與交期。.
10601075121512L14
請求自訂等級
等級選擇
1018 與 1045 — 哪一種適用於您的零件?

選擇錯誤的等級會增加成本並縮短零件壽命。1018 與 1045 在基本應用上有本質性差異 — 下表可在上傳圖面前協助您選擇正確的等級。.
| 性質 | 1018 鋼 | 1045 鋼 |
|---|---|---|
| 碳含量 | 0.14–0.20% | 0.43–0.50% |
| 可加工性 | ★★★★★ 優秀 | ★★★★★ 良好 |
| 拉力強度 | 約 400 MPa | ~570–700 MPa |
| 焊接性 | ★★★★★ 優秀 | ★★★ 中等 |
| 熱處理可成形 | 有限 | ✓ 是 — HRC 55+ |
| 表面精加工 | 良好 | 非常好 |
| 典型零件 | 支架、框架、板件、焊接件、夾具 | 軸、齒輪、銷、鍵、承載部件 |
| 推薦用途 | 一般結構、製造結構、原型 | 機械傳動、高強度工業零件 |
不確定要指定哪個等級? 上傳您的圖紙並告訴我們的應用。我們在報價前會就最佳碳鋼等級提供建議。.
製造能力
設備與工藝 碳鋼
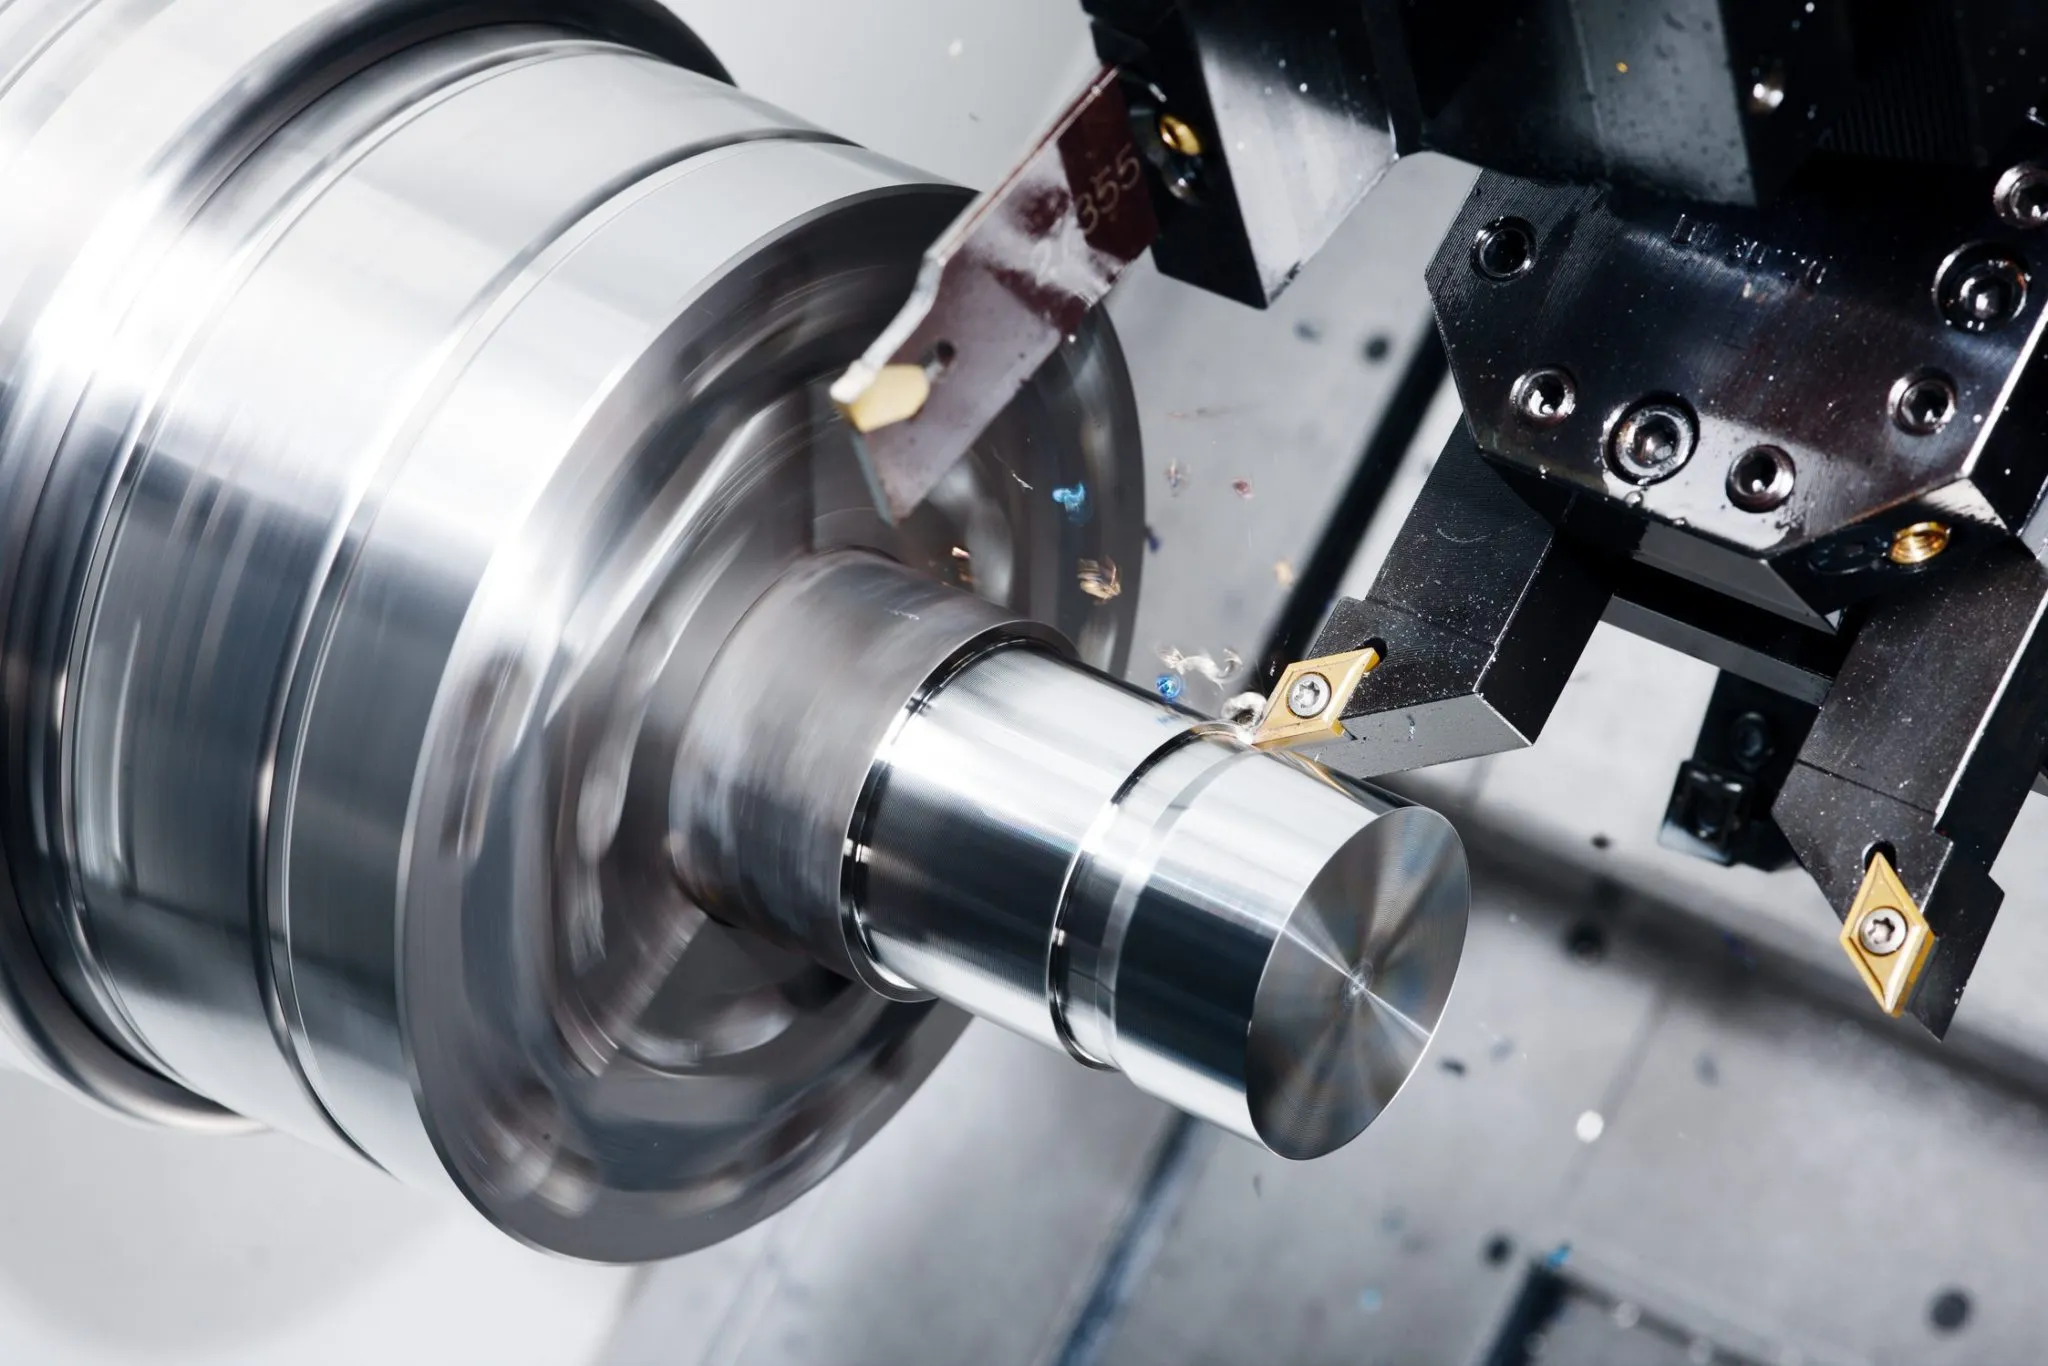
製程 / 01
碳鋼CNC車削
用於軸、法蘭、銷及旋轉碳鋼零件的精密外徑及內徑車削。1018與1045都能在受控刀屑形成的情況下乾淨加工。一次工位實現十字孔與平面的主動刀具機構。.
軸法蘭銷釘套筒螺紋件

流程 / 02
碳鋼CNC銑削
3軸和4軸銑削,用於1018與1045的支架、外殼、底板與結構件。碳鋼的熱管理控制切削參數。銑面公差可達±0.01毫米。.
支架板材外殼底部件

流程 / 03
5軸加工——複雜碳鋼部件
在5軸機床單次工位完成的複雜外殼、多面結構件與客製碳鋼元件。消除精密碳鋼組件的重新定位誤差。.
複雜外殼結構零件多面零件
應用畫廊
典型碳鋼部件 我們生產
1018 首選
碳鋼支架
材料1018 / 1020
工藝CNC銑削 · 鑽孔 · 自攻
產業結構 · 裝備 · 自動化
 1045 / 4140
碳鋼齒輪
材料1045 / 合金鋼
工藝CNC 車削 · 齒輪分度
產業傳動 · 應用於機器人 · 機械
專案案例研究
碳鋼零件 我們已完成
案例 / 01
1045鋼傳動軸 — 驅動系統組裝
材料
1045 鈷碳鋼棒,先經熱處理至 HRC 28–32 再進行精車工序
工藝
CNC 旋削(外徑、內徑、分段)→ 熱處理 → 外徑圓柱砂輪研磨 → CMM 檢測
挑戰
同心度 ≤0.008 mm 在長度 380 mm 的軸上跨越的軸承端徑。熱處理變形需經後 HT 研磨以恢復公差。.
成果
穩定每月 500 件生產量。所有零件通過裝配同心度量規。連續 8 批次零不良.
結果: 在所有關鍵端徑上實現同心度 ≤0.006 mm。零件使用壽命較前供應商的 1040 等級延長至 40%。.
請求相似零件 →
案例 / 02
1018 鋼材料安裝支架 — 自動化設備線
材料
1018 热轧钢板,客户提供的材料规格与工厂证书要求
工藝
数控铣削(轮廓 + 槽腔 + 槽) → 钻孔并攻丝 M8–M12 → 去毛刺 → 锌镀(黄色铬酸盐)
挑戰
位置公差 ±0.05 mm 在 14 个螺栓孔布置的跨距 320 mm 的支架上 — 需要夹具设计与在加工过程中的定位销量检具。.
成果
1200 件订单在 12 个工作日内交付。提供首件检验报告。所有孔模式公差在 ±0.03 mm 内。客户以 2 倍数量再次下单。.
結果: 消除了因前供应商孔位漂移而导致的螺栓装配返工。该支架系列生产线停机时间降至为零。.
請求相似零件 →

外殼 / 03
定制 1045 钢齿轮箱外壳 — 工业输送线
材料
1045 钢锭,机加工前正火以消除残余应力
工藝
五轴铣削(外部轮廓 + 内部腔) → 精密镗孔(轴承座 Ø62H7) → 去毛刺 → 粉末涂层(RAL 9005)
挑戰
两个 Ø62H7 轴承座 必須在中心距離為180 mm時同軸度在0.015 mm 以內。5 軸單裝設定對保持此公差至關重要,無需重新夾具。.
成果
CMM 驗證的同軸度 ≤0.012 mm,適用於全部40個外殼。軸承壓裝裝配完成,無返工。客戶確認外殼可進行3年生產。.
結果: 40 件交貨附完整 CMM 尺寸報告與材質證明。首次就通過資格審核——任何關鍵特徵均符合圖樣,無偏差。.
請求相似零件 →
從原材料到成品
我們的加工方式 碳鋼零件
每一份碳鋼訂單均遵循受控生產序列——從材料進料到包裝出貨。.
步驟 01
原材料
1018 / 1045 板材、棒材、或刀具用坯料,採用完整車間認證——在裁切前核對 熱號與化學成分。.
步驟 02
CNC 加工
按圖樣車削、銑削、五軸加工、鑽孔與攻絲。受控切削參數可控群熱生成與碳鋼表面粗糙度。.
步驟 03
次級加工
去毛刺、倒角、熱處理(對 1045 零件)、研磨(需時)與表面精整——由我方統一單一來源流程協調完成。.
步驟 04
檢驗
按圖樣進行尺寸檢驗。關鍵尺寸通過 CMM 驗證。出具完整尺寸報告與材質證明,於放行前審核。.
步驟 05
最終交付
零件包裝具防銹保護、標示批號,並附帶尺寸報告、材質證明與包裝清單一併出貨。全球交付。.

為何與我們合作
為何選擇我們的 碳鋼加工
GR
常見碳鋼等級的經驗
1018、1020、1045——我們每天在車削、銑削與五軸中心上運行這些材料。對每一等級的最佳切削參數、已知刀具壽命與可預測的表面光潔度。.
FL
靈活加工——軸、支架、板件、客製件
從 Ø8 mm pin 軸到 800 × 500 mm 結構底板——我們在同一設施內加工全系列碳鋼件型,無需外包給二級供應商。.
QC
原型到量產的穩定品質
相同的圖紙基準檢驗計畫、相同的檢驗流程、相同的材料證明——不論是訂購5件或5000件。所有量產訂單皆提供首件檢驗報告。.
FS
表面處理、檢測及完整文件化
黑色氧化、鋅鍍、粉末塗裝、鎳——統一由單一來源管理。材料證書、CMM 報告與尺寸報告於每筆訂單提供。.