info@hxcnc.com 深圳, 中國 24小時內回覆
ISO 9001:2015 立即取得報價
後處理與精加工

表面
處理

從機械拋光與珠珠噴砂到硬質陽極、PVD 除鏽及 DLC——我們提供完整的表面處理流程,提升您的 CNC 加工件的外觀、耐腐蝕性、耐磨性能與功能特性。.

25+
工藝
5
類別
Ra 0.05μm
鏡面拋光
陽極化件
拋光金屬
鍍覆件
陽極氧化 ✦ 拋光 ✦ 珠砂拋光 ✦ 硬質陽極 ✦ 鎳鍍 ✦ 粉末塗裝 ✦ DLC 涂層 ✦ PVD / CVD 涂層 ✦ 被動化 ✦ 鉻鍍 ✦ 聚四氟乙烯塗層 ✦ 雷射雕刻 ✦ 陽極氧化 ✦ 拋光 ✦ 珠砂拋光 ✦ 硬質陽極 ✦ 鎳鍍 ✦ 粉末塗裝 ✦ DLC 涂層 ✦ PVD / CVD 涂層 ✦ 被動化 ✦ 鉻鍍 ✦ 聚四氟乙烯塗層 ✦ 雷射雕刻 ✦
01
機械表面處理
改變表面質感、光潔度與清潔度的物理過程
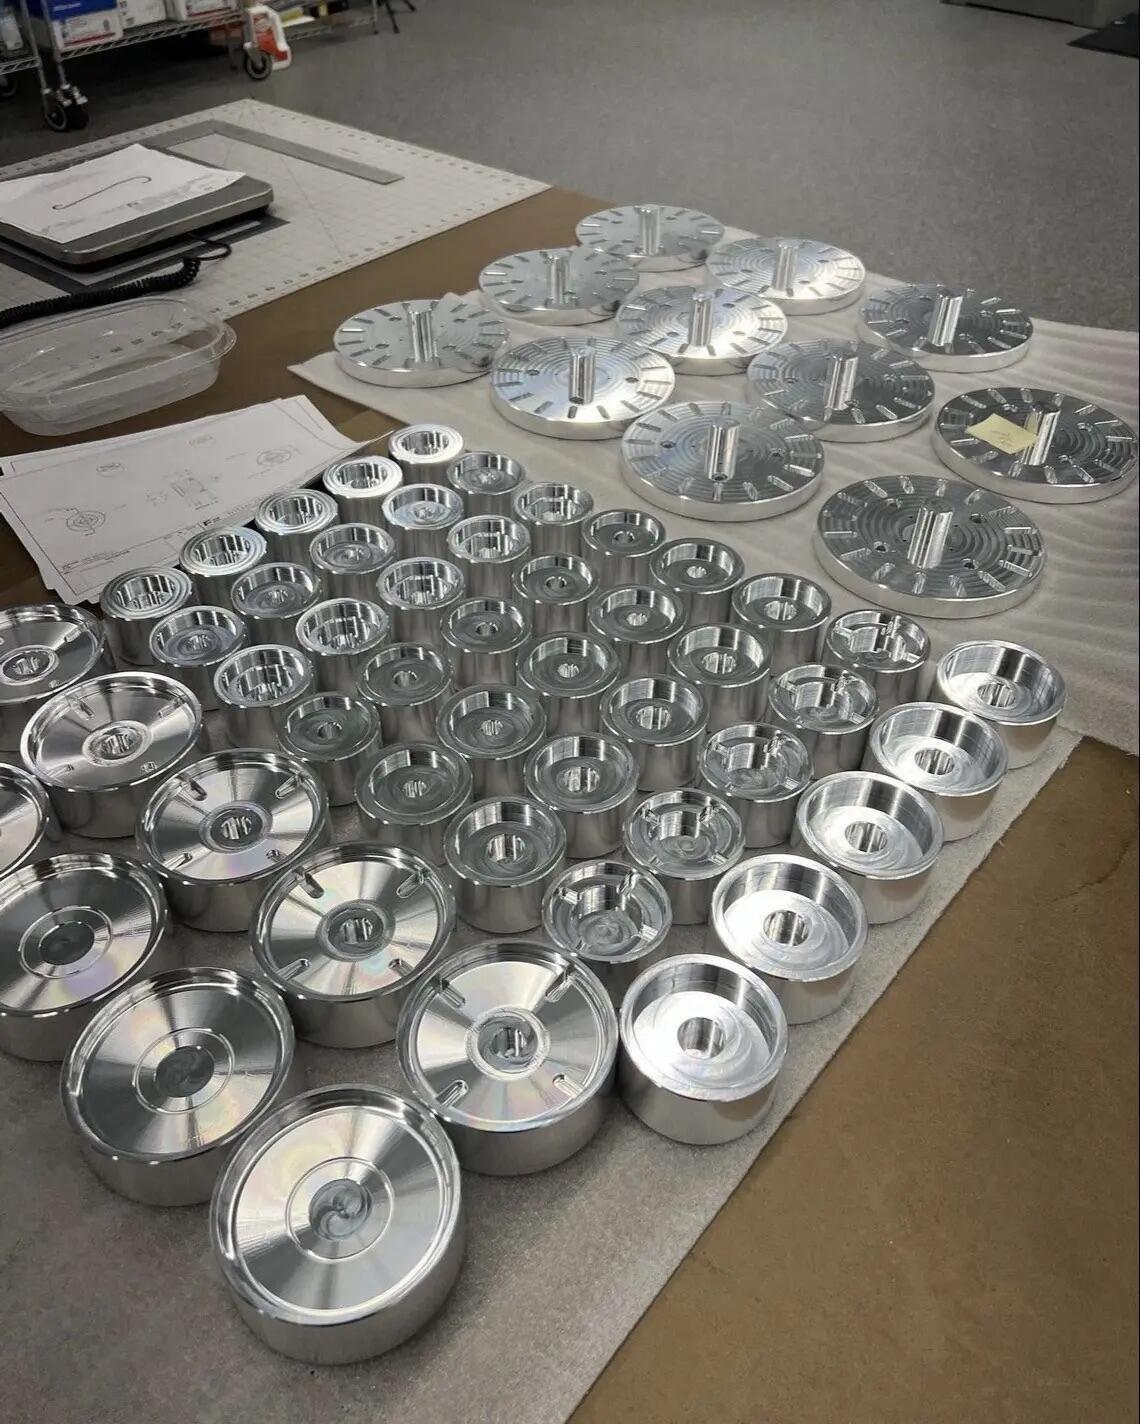
拋光
拋光
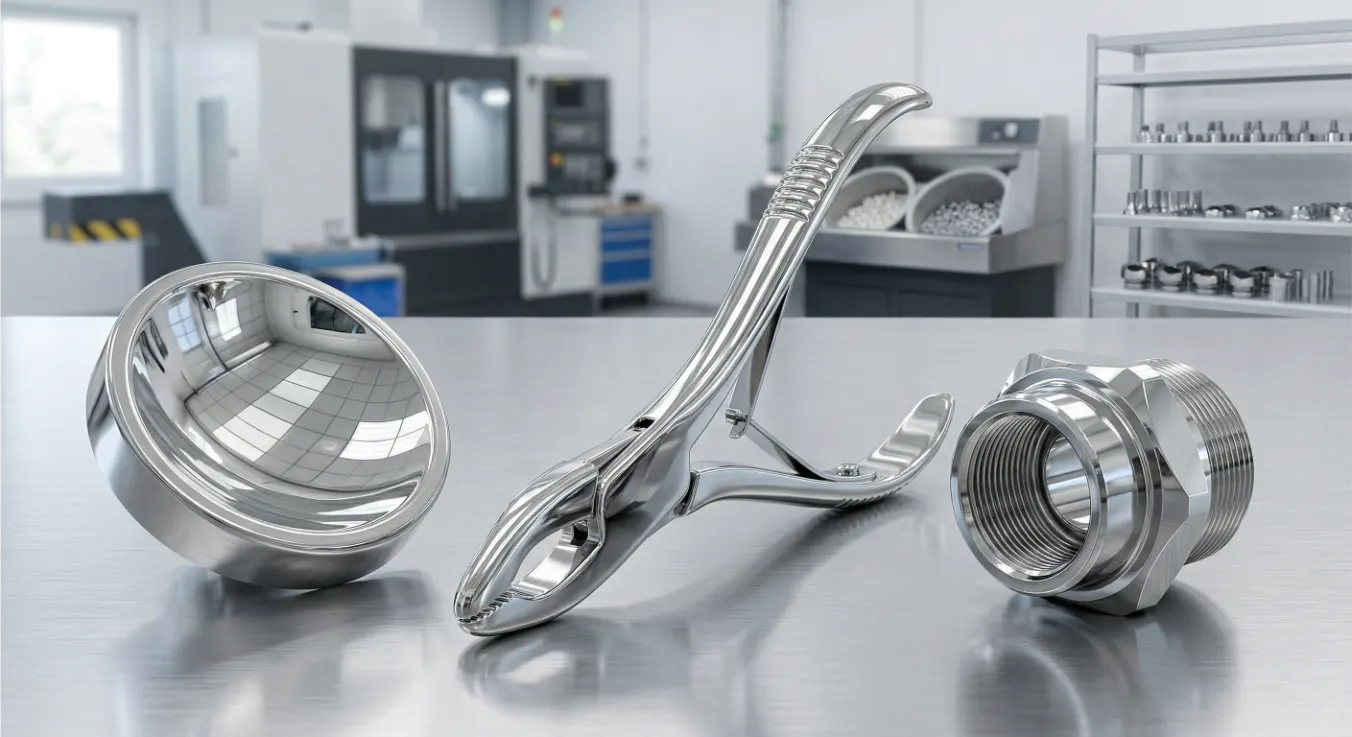
機械加工與電比例拋光以實現鏡面級表面。Ra 減至 0.05 μm。適用於不銹鋼、鋁、銅鋅與鈦等材料,用於醫療、光學與裝飾部件。.
Ra 0.05 微米鏡面拋光不銹鋼 / 鋁 / 鈦
了解更多
拉絲
刷紋 / 梳髮紋 Finish
使用研磨帶或墊片進行定向顆粒作業。產生一致的緞紋光澤,具有可見的線性紋理。常見於不銹鋼與鋁的消費與工業部件。.
線性紋理緞紋光澤裝飾用
了解更多
珠砂拋光
珠磨/噴砂
以高速度推動的磨料媒介產生均勻的霧面或緞紋質感。去除加工痕跡、改善表面均勻性,並為陽極氧化或塗層做準備。.
玻璃珠氧化鋁預陽極前處理
了解更多
震動去毛刺與表面光整
振動拋光/翻滾
以陶瓷或塑料媒介在振動盆中進行大量拋光。能高效率同時去毛邊、切斷邊緣,並改善大量小至中等部件的表面粗糙度。.
高容量邊緣破壞批次處理
了解更多
去毛刺
去毛刺
手動、機械或熱力去除邊緣與孔洞上的加工毛刺。對於功能件至關重要,毛刺可能導致裝配失敗、密封損壞或污染。.
手動機械熱力
了解更多
倒角與切削崩邊處理
倒角與邊緣整形
受控的邊緣幾何修改——對銳角施以倒角、半徑與融合邊緣。提升安全性、防止塗層剝落,符合航空航太邊緣要求(AMS 2488).
受控半徑AMS 2488航太
02
化學表面處理
用於防腐與表面改性的電化學與化學轉換過程
陽極氧化 最受歡迎
化學 · 特色工藝

氧化膜陽極化(Type II)

電化學氧化將鋁表面轉化為硬而多孔的鋁氧化層——天然具有耐腐蝕性、電絕緣性,且易於染色。Type II陽極氧化是要求外觀一致性與中等耐磨性的鋁件的 industry 標準。.

厚度:5–25 μm透明 / 黑色 / 彩色 鋁合金 6061 / 7075 / 6063MIL-A-8625 類型 II
完整流程詳情
不銹鋼被鉻酸化
被動化
對不銹鋼進行化學處理,去除游離鐵污染並加強天然鉻氧化保護層。顯著提高在潮濕、鹽霧及化學環境中的耐腐蝕性。.
ASTM A967AMS 2700304 · 316L · 17-4PH
了解更多
化學氧化黑化
化學氧化 / 黑化
熱堿性黑化(黑色氧化)適用於鋼件——呈現啞光黑外觀、輕微耐腐蝕能力,且尺寸變化極小 (<0.001 mm)。常見於工具、夾具與機械元件。.
黑色氧化尺寸變化 ~0鋼件
了解更多
酸洗洗滌
酸洗與酸浴
酸 bath 處理,移除金屬表面的定性結垢、銹、熱鈍色及氧化層。用於焊接、鍍覆或塗裝的前處理步驟,以及在熱影響區變色後恢復不銹鋼表面。.
除垢前處理熱影響區清潔
了解更多
03
電鍍
金屬鍍覆沉積,提供腐蝕防護、導電性、硬度與美觀

電鍀透過電化學過程,將薄而均勻的金屬層沉積到基材上。鍍金屬的選擇決定其功能性特性——防腐、硬度、導電性、可焊性或外觀。我們提供 7 種鍍類型以涵蓋所有應用需求。.

Zn
鋅鍍
一般防腐保護。藍亮或黃色鉻酸鹽鈍化。.
了解更多 →
Ni
鎳鍍
亮鍍或化學鍍鎳。對複雜幾何形狀提供均勻覆蓋。耐磨與防腐蝕性。.
了解更多 →
Cr
鉻鍍
硬鉻用於耐磨表面;裝飾性鉻用於外觀。高硬度 Hv 800–1000。.
了解更多 →
Cu
銅鍍
高導電性基底層。用作下鍍或用於 EMI 屏蔽應用。.
了解更多 →
Ag
銀鍍
最高電導率。射頻元件、接觸表面與天線連接器。.
了解更多 →
Au
金鍍
抗腐蝕性接觸表面。連接器、PCB接點與精密儀器零件。.
了解更多 →
Sn
錫鍍
優良的可焊性與食品接觸安全性。用於電子端子與食品處理設備配件。.
04
鍍裝與塗裝
有機與功能性塗層工藝,用於保護、美觀與低摩擦表面
粉末塗裝
粉末塗裝
經靜電噴涂熱固性聚合物粉末,在高溫固化。產生耐用、抗剝落且耐UV的塗層,厚度60–100 μm。提供完整的RAI/LPantone色系,具有霧面、光澤、啞光與紋理飾面。.
60–100 微米完整的RAL色系啞光 / 光澤 / 紋理
了解更多
液體噴漆
液體塗料 / 噴塗塗裝
適用於結構複雜的幾何形狀、薄壁零件,或在粉末塗裝溫度不適用的情況下的傳統液體塗料噴塗。提供底漆+面漆系統,並可選自訂RAL色。.
複雜幾何形狀自訂顏色低溫工藝
了解更多
電泳塗裝
電泳塗裝 / 電泳塗層
電性沉積的塗層能滲透腔體、盲孔與複雜內部結構,達到完美均勻性—使用噴塗難以實現。提供卓越的防腐保護,厚度15–25 μm。.
15–25 微米內部表面複雜幾何形狀
了解更多
特氟龍聚四氟乙烯塗層
PTFE / 特氟龍塗層
噴涂後經烘焙的 PTFE 塗層可形成極低摩擦、化學惰性且不黏附的表面。適用於閥體、模具表面、食品接觸部件以及必須消除黏滑現象的機械導向件。.
μ 0.04–0.10不黏附化學惰性
了解更多
不確定該塗層為何種類?
我們將為您的部件推薦合適的工藝
與工程師談談 →
05
高性能功能性處理
針對極端磨耗、溫度與精度需求的先進表面工程
硬質陽極
硬質陽極氧化(Type III)
26–75 μm 密集氧化層。Hv 350–550,具卓越的耐磨與介電性。MIL-A-8625 Type III。.
了解更多 →
類金剛石碳
DLC 涂層
鑽石鍛層碳—Hv 2000–8000, μ <0.1, 1–5 μm。近乎零維度影響。切削工具、模具、引擎部件、精密軸。.
了解更多 →
PVD CVD 塗層
PVD / CVD 涂層
TiN、TiAlN、CrN、AlCrN—Hv 2200–3300。適用於高操作溫度下的切削工具、模具嵌件及滑動表面的耐磨與抗氧化性能。.
了解更多 →
雷射蝕刻/標記
雷射標記與雕刻
永久、高精度的雷射標記,用於部件編號、標誌、QR 碼與序列號。無墨水、無化學品。也提供墊印與絲印以進行彩色品牌標示。.
了解更多 →
高性能鍍層比較
工藝 硬度 厚度 摩擦(μ) 最高溫度
硬質陽極氧化(Type III) Hv 350–550 25–75 微米 0.35–0.5 180°C
DLC 涂層 Hv 2000–8000 1–5 微米 <0.1 350°C
TiN PVD Hv 2200 2–5 μm 0.4–0.6 600°C
TiAlN PVD Hv 3300 2–6 μm 0.4–0.6 900°C
陶瓷塗層 Hv 1200+ 100–300 μm 0.3–0.5 900°C
快速參考

工藝選擇 指南

工藝 主要優點 基材 典型厚度
拋光外觀,表面粗糙度 Ra 0.05 μm,生物相容性不銹鋼、鋁、釩、黃銅材料移除
珠砂拋光均勻的亞光質感,前鍍前處理所有金屬僅表面
陽極氧化 Type II耐腐蝕性、顏色、絕緣僅限鋁5–25 μm
硬質陽極硬度 Hv 500 以上、耐磨僅限鋁25–75 微米
被動化對不銹鋼的耐腐蝕性不銹鋼僅轉換
鋅鍍一般防腐、低成本鋼、鐵5–25 μm
鎳鍍均勻覆蓋、中等腐蝕大多數金屬5–50 μm
硬質鍍鉻耐磨 Hv 900,低摩擦鋼,SS20–500 μm
粉末塗裝耐用色彩,抗剝落鋼,鋁60–100 微米
聚四氟乙烯塗層不沾黏,低摩擦 μ <0.1大多數金屬15–30 μm
DLC 涂層極硬度,近乎零摩擦鋼,Ti,WC1–5 微米
PVD / CVD工具壽命,抗氧化性鋼鐵,碳化物2–6 μm
25+
精加工工藝
Ra 0.05μm
最高表面品質
Hv 8000
最大 DLC 硬度
24hr
報價處理時間
獲取報價

寄出您的圖紙。.
取得報價。.

每次詢價皆含 DFM 檢視—公差可行性、材料確認與製程方式在量產前確認。最低訂購量 1 件。.

24hr
報價回覆
最小訂購量 1
樣件可用
國際標準化組織
9001:2015
📐
每次詢價均進行 DFM 檢視
公差可行性、定位夾具策略與材料確認。具體、可操作的回饋—非泛泛的抗辯。.
🎯
首件檢驗—標準
每批新作的 FAI 報告。每次出貨皆附材質證明與表面處理證明。.
🔄
相同流程:從原型到量產
自原型的加工計畫適用於量產批次;放大規模時不需重新鑑定。.
⚙
3 / 4 / 5 軸 CNC +車削
複雜結構件、軸、殼體與傳動元件。金屬與工程塑膠。.
ISO 9001:2015 3/4/5 軸銑床 CNC 車削 座標測量儀檢驗 全球交付