

品質系統
我們的四大支柱 品質管理
品質不僅是單一檢驗步驟 — 它是一個整合的管理系統。我們結合 ISO 9001 品質管理框架、ERP 可追溯性平台、結構化的繪圖審查會議,以及客戶滿意度服務循環。.
支柱 01
品質系統
ISO 9001 框架
我們已全面實施 ISO 9001:2015 品質管理系統—標準化每一技術、管理與作業流程,確保每一份訂單的穩定產品品質。.
支柱 02
ERP 可追溯性
完整工作流程追蹤
我們的ERP管理系統追蹤整個工作流程——訂單、採購、生產排程、品質檢驗、進出倉庫——為每個部件從原材料到交付提供實時追溯.
支柱 03
圖面評估
DFM 評審會議
提交圖面時,我們立即組織評估會議,以驗證工藝可行性、尺寸精度、成本目標與交期;在開始生產前,確保能做得到並做得到好.
支柱 04
售後服務
100% 滿意度保證
我們提供全面的售後支援,解決客戶提出的任何品質問題。每個問題都追根究底,並紀錄矯正措施計畫——確保 100% 的客戶滿意度.
品質工作流程
五階檢驗 — 從圖紙到出貨
每一筆訂單都須通過五道強制檢驗關卡。任何零件若未通過當前檢查,便不得進入下一階段。絕不例外,絕不取巧。.
1
階段 01
繪圖與 DFM 檢討
工程團隊在任何報價出具前,會審查公差堆疊、材料規格、表面加工與製程可行性。.
2
階段 02
進料檢查
磨床證書驗證、尺寸檢查、熱號記錄、硬度取樣,方可讓材料進入生產。.
3
階段 03
首件檢驗
對每一批次的第一件產品進行全尺寸驗證。FAI 報告於量產前需核准。.
4
階段 04
製程中檢驗
在每個關鍵加工步驟進行 SPC 監控於關鍵尺寸、定期抽檢與操作人員自我檢查。.
5
階段 05
成品與包裝檢驗
在關鍵特徵進行 CMM 驗證、表面檢查、計數驗證、防鏽包裝 — 之後裝運。.
大型檢驗設備
視覺測量 系統
 2D
×3
設備 / 01
2D 視覺測量
光學轮廓投影儀
非接觸式 CCD 光學測量,用於平面輪廓、孔位與 2D 輪廓。對沖壓、車削與機加工部件提供亞微米解析度的快速尺寸驗證。.
解析度0.001 公釐
XY 走行300 × 200 毫米
方法非接觸
最佳於2D 轮廓与位置
 2.5D
×2
設備 / 02
2.5D 视觉测量
視覺 + 觸發探針混合
結合光學 XY 測量與觸發探針 Z 軸感測,用於測量台階高度、深度及有限的三維特徵。比完整的坐標測量機(CMM)在日常機加工幾何驗證方面快得多。.
精度0.003 公釐
行程400 × 300 × 200 毫米
方法光學 + Z 探針
最佳於台階高度與深度
 3D CMM
×4
設備 / 03
3D 座標測量機
完整 GD&T 驗證
觸針 CMM 進行完整的 3D 尺寸檢驗 — 驗證每個 GD&T 標註:實位、平行度、垂直度、平整度、同心度以及複雜的輪廓公差。.
精度0.002 公釐
行程700 × 500 × 400 毫米
軟體PC-DMIS
最佳於關鍵 GD&T 特徵
小型檢測設備
精密量測 工具
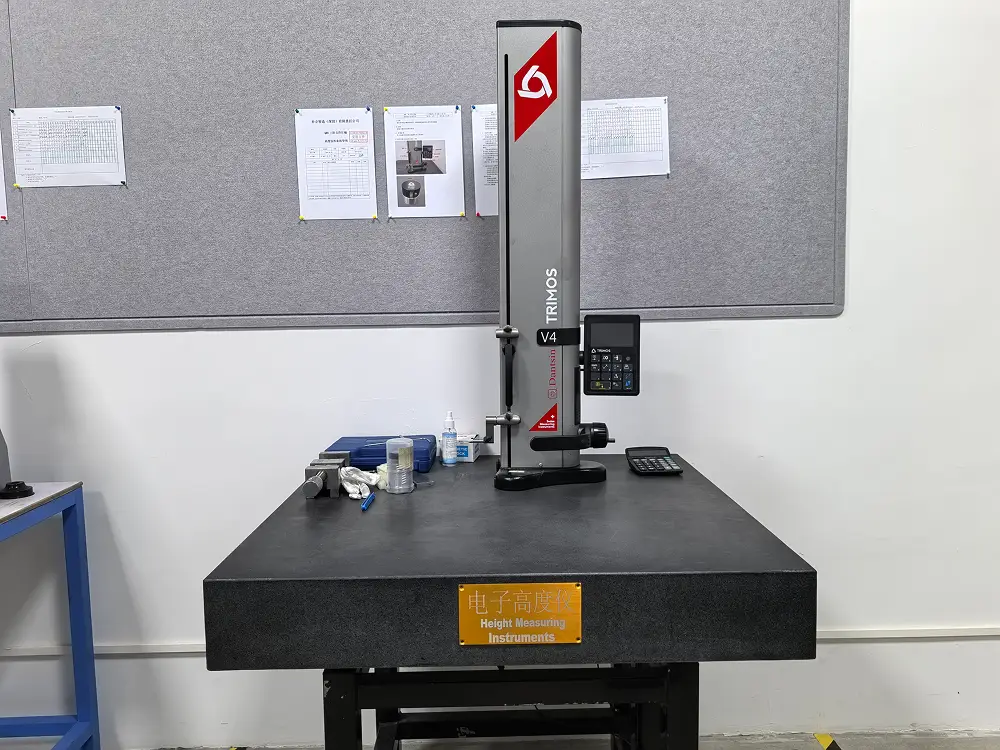
工具 01 · ×3 單位
數位深度量具
用於盲孔、倒角、階梯及肩部的高精度深度測量。解析度 0.001 毫米,量程 0–300 毫米。.

工具 02 · ×2 單位
工業顯微鏡
用於表面缺陷檢查、邊緣條件評估與小特徵視覺驗證的高倍率光學顯微鏡。.

工具 03 · ×4 單位
內徑千分尺
三點接觸千分尺,用於孔徑、軸套及筒套的精密內徑測量。解析度 0.001 毫米。.

工具 04 · ×1 單位
鹽霧試驗箱
用於表面處理零件的加速腐蝕測試。符合 ASTM B117 / ISO 9227。NSS、CASS、AASS 測試模式。.

工具 05 · ×2 單位
表面粗糙度測試儀
接觸式探針輪廓儀,用於加工、磨削、拋光表面的 Ra / Rz / Rq / Rt 讀數。符合 ISO 4287 / 4288。.

檢驗能力
我們 測量
我們的檢驗實驗室配置完善,可驗證圖樣上的每個尺寸 —— 從基本尺寸到複雜的 GD&T 要素。以下為每份訂單測量的全部範圍。.
✓
線性與角度尺寸
長、寬、高、孔位、孔深 · ±0.001 毫米
✓
GD&T 驗證
真實位置 · 平行度 · 垂直度 · 平面度 · 同心度
✓
孔與內部特徵
內徑 · 內螺紋 · 貫孔深度 · 橫孔定位
✓
表面品質
Ra / Rz / Rq 粗糙度 · 視覺表面缺陷檢驗
✓
材料特性
硬度(HRC / HV) · 車間證明書驗證 · 熱處理驗證
✓
塗層與表面處理
鹽霧腐蝕 · 氧化膜厚度 · 鍍層附著力
±0.002mm
CMM 精度
15+
檢驗系統
100%
新零件的 FAI
<0.3%
缺陷率
品質文件
您所收到的內容 每一筆訂單
每次出貨都包含您的品質控制(QC)團隊所期待的文件。沒有抽樣偏差、沒有額外費用、沒有追蹤郵件。.
材料證明
原材料供應商的爐號可追溯之鋼材/材料證明,化學成分與機械性能依規格驗證。.
爐號連結
尺寸報告
涵蓋您圖樣上每個關鍵尺寸的完整座標測量報告(CMM)。每個尺寸的實測值、公差與是否合格狀態。.
經 CMM 驗證
首件檢驗
對每個新計畫的首件提供符合 AS9102 的 FAI 報告。航空及醫療訂單需提供,適用於所有新生產批次。.
AS9102 格式
表面粗糙度報告
每個有公差粗糙度標註的表面之 Ra / Rz 測量結果。外觀敏感表面可提供影像證據。.
符合 ISO 4287
符合性聲明
應要求提供 RoHS、REACH 與材料聲明。受規範產業可取得衝突礦物聲明。.
符合 RoHS · REACH
裝箱清單與 CO C
具部件數量、批號與包裝方式的詳細裝箱清單。品質經理簽署之符合性證明書。.
批次可追溯性
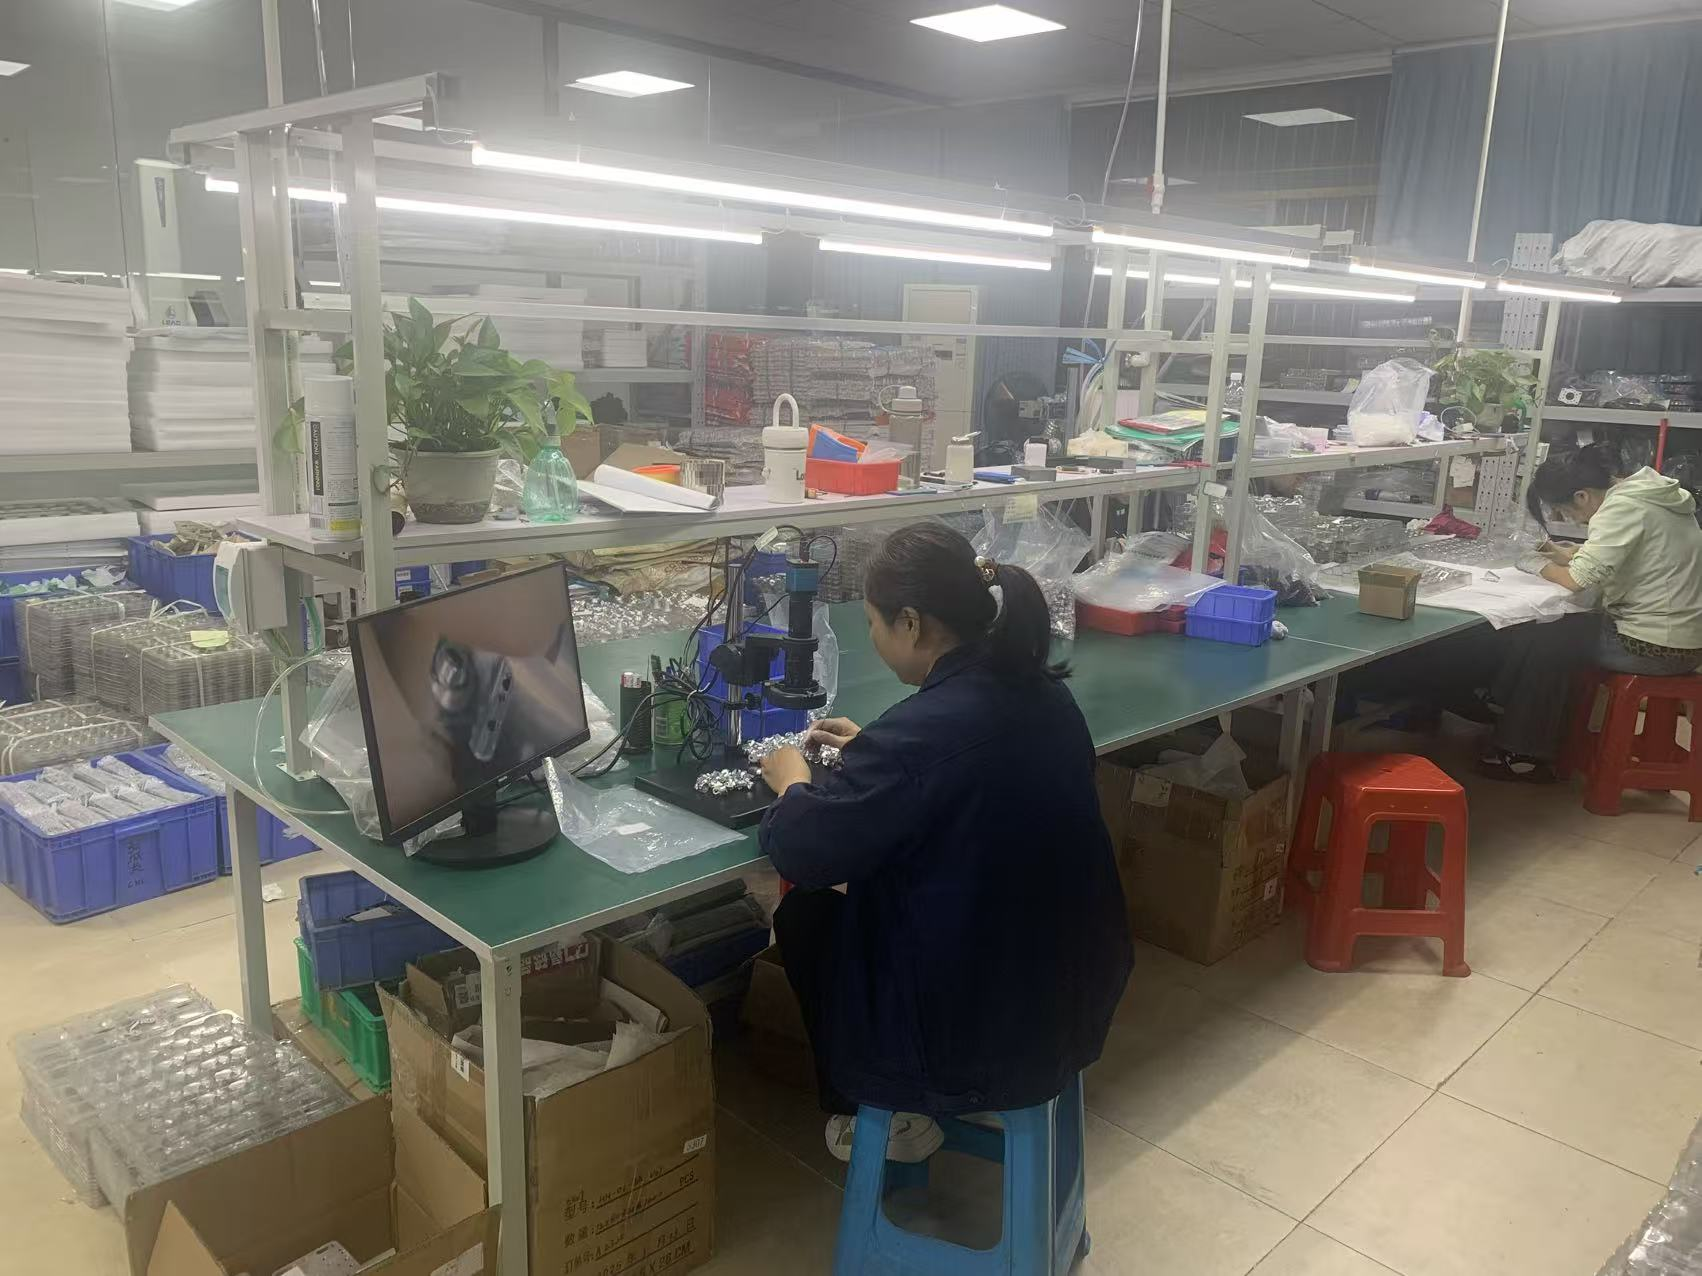
01 號房 · 1 樓
主檢測實驗室

02 室 · 二樓
視覺實驗室

03 室 · 二樓
檢測室
QC 團隊與設施
三個專用 檢測室
品質控制由跨三個專用檢測設施的專門團隊運行。每個房間都經過校準、恆溫控製,並由認證品質工程師值班。.
檢測設備每天以校準參考塊進行驗證。CMM 與視覺系統按 ISO 17025 可追溯性年度外部校正。.
一樓 — 主檢測實驗室
3D CMM · 2.5D 視覺 · 在製程中驗證
二樓 — 視覺實驗室
2D 視覺 · 顯微鏡 · 表面粗糙度 · 深度量測
測試檯室 — 材料與環境
鹽霧試驗 · 硬度 · 圈厚度 · 材料驗證
認證
已審核。已紀錄。. 值得信賴的。.
我們的品質體系已通過多項國際標準認證 — 提供您的供應鏈所需的合規文件。.
國際標準化組織
ISO 9001
品質管理 · 2015
AS
9100
9100
AS 9100
航太品質管理系統
國際標準化組織
13485
13485
ISO 13485
醫療設備
IATF
IATF 16949
汽車
RoHS
RoHS / REACH
歐盟合規
品質承諾
我們的承諾在於 數字
品質是一個數字,而非口號。以下是我們自我衡量的標準——每一筆訂單、每一個班次、每一個零件。.
<0.3%
缺陷率
行業領先的缺陷率透過五階檢測與 SPC 監控維持。.
100%
在 Critical 上使用 CMM
每個部件的每一個關鍵尺寸都需經 CMM 驗證——不採用選樣。.
<24hr
問題回應
品質問題在 24 小時內確認,根本原因分析於 5 個工作日內完成。.
5yr
文件留存
所有品質記錄保留 5 年——為航空與醫療專案提供可追溯性支持。.