
Сліди течії — це видимі смуги, кільця або хвилі, які виникають, коли фронт полімеру, що просувається, нерівномірно відтворює поверхню форми.
Дефект зазвичай пов’язаний із нестабільною швидкістю фронту потоку, передчасним утворенням шкірки, різкими змінами у перерізі або геометрії литника, або невідповідністю між температурою смоли, температурою форми та профілем заповнення.
Ефективне усунення несправностей починається з правильного визначення сліду. Сліди течії, струменіння, лінії зварювання, розбризкування, помутніння та варіації блиску можуть виглядати схоже, але не мають універсального способу виправлення.
Часто слідують за шляхом потоку або розходяться від литника.
Підтвердьте фактичну поведінку розплаву, форми та заповнення перед зміною оснащення.
Сріблясті смуги та сліди черв'яків зазвичай потребують іншого вирішення.
Фізика слідів течії
Розплавлений полімер не рухається по порожнині як суцільна пробка. Гарячіший матеріал рухається через ядро потоку, повертає назовні на фронті, що просувається, і контактує з холоднішою поверхнею форми. Такий характерний рух називається фонтанний потік.
Поведінка фонтанного потоку
Матеріал з нижчою в'язкістю рухається через центр шляху потоку.
Передня частина розплаву рухається до поверхні порожнини.
Тепло передається у форму, і поверхневий шар починає замерзати.
Затримка або нерівномірне охолодження залишає смуги у блиску, текстурі або орієнтації.
Якщо фронт значно сповільнюється або шкірка замерзає занадто рано, подальший матеріал може просунутися поверх або деформувати частково замерзлий шар. Результат може виглядати як чергування смуг блиску, кілець або хвиль замість рівномірно відтвореної поверхні.
Прилипання-ковзання та нестабільність фронту потоку
“Прилипання-ковзання” — корисна описова модель для деяких візерунків слідів потоку. Поверхневий шар тимчасово прилипає або замерзає до форми, тиск позаду нього зростає, і матеріал знову рухається вперед. Повторна затримка може залишати періодичні смуги.
Однак не кожен слід потоку спричинений буквальним розривом замерзлої шкірки. В'язкоеластична поведінка, зміни швидкості зсуву, помутніння біля входу, переходи перерізу, добавки до смоли та відтворення поверхні форми можуть створювати подібні візуальні ефекти. Діагностика повинна ґрунтуватися на візерунку, розташуванні, даних процесу та контрольованих випробуваннях.
Сліди потоку проти ліній зварювання, струменіння та розбризкування
| Дефект | Типовий вигляд | Діагностична підказка | Поширений механізм |
|---|---|---|---|
| Сліди потоку | Хвилі, кільця або смуги, що слідують за шляхом потоку | Часто змінюються з температурою форми або профілем швидкості | Нестабільний фронт, передчасне утворення шкірки або перехід у секції/літнику |
| Лінії зварювання | Тонка лінія, де окремі фронти з'єднуються | Сліди навколо отворів, штифтів або декількох літників | Недостатнє з'єднання фронтів, що сходяться |
| Струменіння | Слід у вигляді змії або мотузки | Поширене навпроти обмежувального літника, що входить у відкритий простір | Вільний струмінь розплаву не формує фонтанного потоку |
| Висолювання | Сріблясті смуги у напрямку потоку | Спочатку перевірте вологість, леткі речовини, повітря або деградацію | Газ або пара порушили поверхню полімеру |
Швидке розрізнення: Хвилястий візерунок біля літника може бути слідом потоку або помутнінням біля літника. Срібляста смуга частіше є висолюванням. Неперервна лінія, де зустрічаються два фронти, швидше за все є лінією зварювання.
Основні причини та корекція параметрів машини
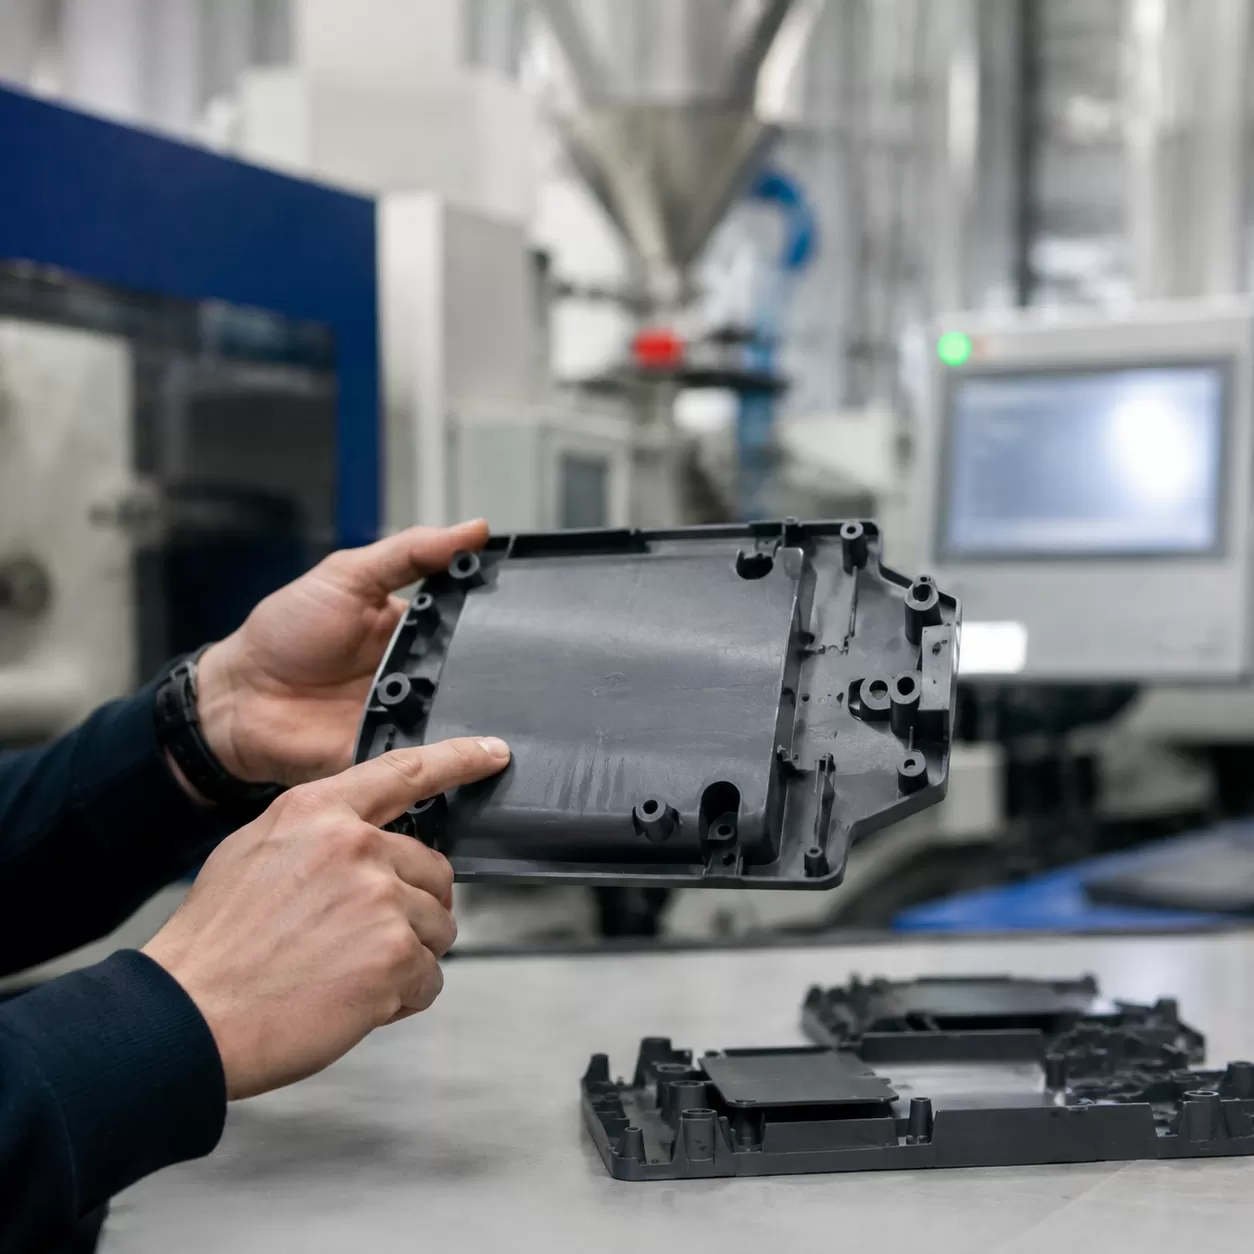
Налаштування машини зазвичай є першим етапом пошуку несправностей, оскільки вони можуть підтвердити, чи є дефект чутливим до процесу, перш ніж розглядати модифікацію форми. Запишіть базовий цикл і змінюйте лише один контрольований фактор за раз.
Температура розплаву та форми
Низька температура плавлення підвищує в'язкість. Холодна поверхня форми прискорює утворення шкірки та може перешкоджати рівномірному відтворенню текстури або блиску.
Випробування: Підвищуйте температури в межах затвердженого вікна обробки постачальника смоли та перевіряйте фактичні умови води в інструменті та поверхні форми.
Швидкість впорскування
Фронт, що затримується, може передчасно охолонути. Надмірна швидкість через малий затвор може створити струменевість, матовість, опік або високий зсув.
Випробування: Використовуйте поетапну швидкість для формування фронту біля затвору та підтримуйте стабільний об'ємний потік при зміні секцій.
Перемикання та ущільнення
Раннє перемикання з швидкості на тиск може уповільнити фронт до того, як форма буде об'ємно заповнена. Ущільнення переважно контролює усадку після заповнення.
Випробування: Підтвердіть відсоток заповнення при перемиканні, повторюваність подушки, герметичність затвору та реакцію тиску в формі.
Випадкові підвищення тиску
Більший тиск може приховати одну проблему, але спричинити облой, внутрішні напруження, надмірне ущільнення або зміну розмірів.
Випробування: Виправте поведінку швидкості, температури та перемикання перед тим, як розглядати піковий тиск як основний засіб.
Температура розплаву та форми
Підвищуйте температуру лише в межах затверджених обмежень смоли та інструменту. Надмірна температура плавлення може деградувати полімер, збільшити цикл, утворити леткі речовини або змінити колір. Надмірна температура форми може збільшити прилипання або час охолодження, навіть якщо покращує відтворення поверхні.
Профіль швидкості та тиск заповнення
Мета — не просто “швидко”. Мета — стабільна швидкість фронту, відповідна затвору, товщині стінки, в'язкості смоли та геометрії форми. Повільніший сегмент входу в затвор допомагає запобігти струменевості, за яким слідує більша швидкість через основну форму. Тиск має залишатися доступним для досягнення заданої швидкості без перевищення обмежень машини, форми чи деталі.
Тиск утримання та герметичність затвору
Тиск утримання зазвичай не може усунути слід потоку, створений під час раннього заповнення після замерзання поверхні. Однак він може впливати на блиск, западини, усадку та контакт із стінкою форми в зоні затвору. Випробування ущільнення повинні базуватися на вазі деталі, тиску в формі, реакції розмірів і часі герметизації затвору, а не на безсистемному підвищенні.
Дисципліна процесу: Підтвердьте точність температури циліндра, час перебування, стабільність відновлення, подушку, ефективність зворотного кільця та баланс водяного контуру перед тим, як зробити висновок, що геометрія форми є дефектною.
Коригування оснащення та конструкції форми
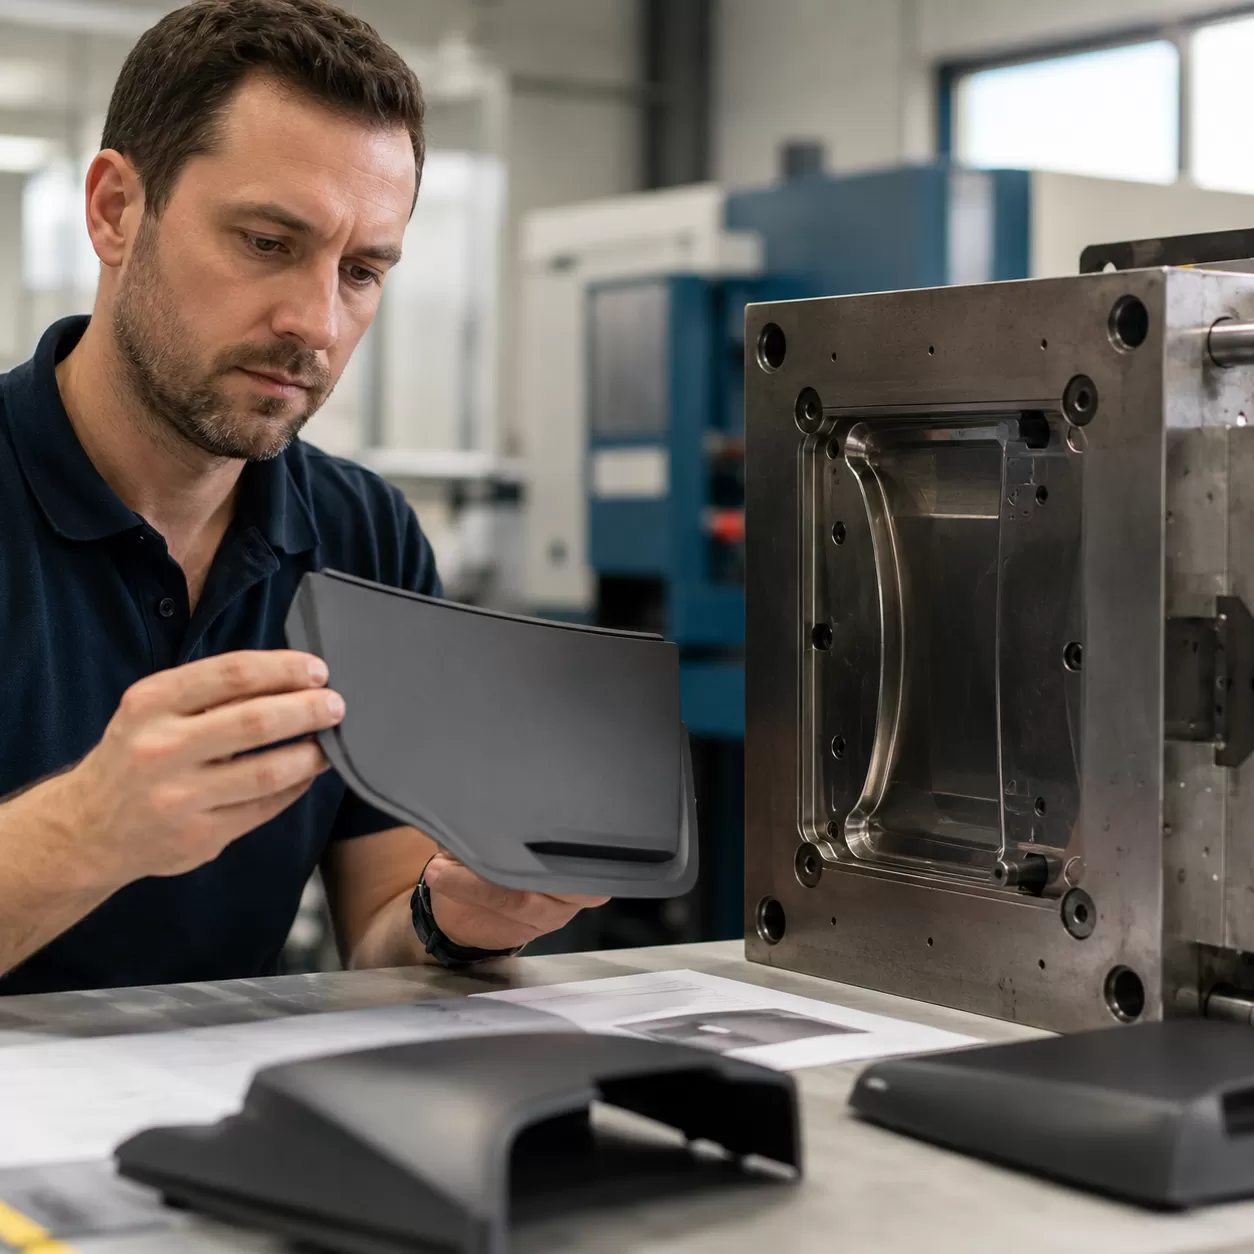
Якщо дефект зберігається в межах розумного вікна процесу, перевірте затвор, канал, товщину порожнини, охолоджувальний контур, вентиляцію та стан поверхні. Точність сердечник форми та складні компоненти порожнини допомагають зберегти ці характеристики під час експлуатації у великих обсягах.
Розташування та геометрія затвора
- Зменшіть різке розширення: Малий затвор, що випускає матеріал у широку відкриту порожнину, може спричинити струменіння або нестабільну орієнтацію поверхні.
- Підтримуйте заповнення від товстого до тонкого, де це можливо: Це може покращити передачу тиску, але розташування затвора також повинно враховувати лінії зварювання, зовнішній вигляд, орієнтацію волокон, деформацію та видалення затвора.
- Використовуйте віялові, табличні, плівкові або інші розподільчі затвори, коли це доречно: Вони можуть розподіляти потік і зменшувати локалізоване зсувне навантаження або затворний блиск.
- Перевірте замерзання затвора: Затвор, який замерзає занадто рано, обмежує ущільнення та звужує стабільне вікно процесу.
Контроль холодної пробки
Колодязь для холодної пробки може захоплювати відносно прохолодний матеріал з наконечника сопла або передньої частини каналу до того, як він потрапить на косметичну поверхню порожнини. Його розташування та об’єм повинні визначатися схемою ливника та каналу. Захоплення холодної пробки не є заміною для корекції надмірного охолодження сопла, контролю підтікання або поганого теплового балансу.
Баланс каналів, вентиляція та охолодження
Багатопорожнинні форми слід оцінювати на реологічний баланс, а не лише на однакову довжину каналів. Кожна порожнина повинна мати подібні втрати тиску та час заповнення. Охолоджувальні контури також повинні уникати великих різниць температури поверхні, які проявляються у вигляді глянцевих смуг.
Вентиляція повинна дозволяти вихід витісненого повітря та газів без утворення задирок. Глибина вентиляції дуже залежить від типу смоли та визначається в’язкістю, тиском, довжиною контактної поверхні, станом форми та підтримкою лінії роз’єму. Вентиляційні канали повинні проектуватися на основі перевірених рекомендацій щодо матеріалу, а не просто описуватися як “глибокі”.”
Поверхня інструменту та зношування
Зношення затвору, відкладення, корозія, пошкоджена текстура та нерівномірне полірування можуть створювати або посилювати косметичні відмінності. HXCNC підтримує інструментальне оснащення через обробку інструментальної та прес-форми сталі, точне шліфування, а також контрольоване полірування поверхні.
Вибір і підготовка матеріалу
Перед зміною марки смоли переконайтеся, що поточна смола правильно ідентифікована, висушена, оброблена та перероблена. Зміна партії, відсоток вторинної сировини, колірний концентрат, добавки та забруднення можуть змінити в'язкість і зовнішній вигляд поверхні.
Волога та леткі речовини
Полікарбонат, нейлон, ПЕТ, ПБТ, ТПУ та інші гігроскопічні матеріали потребують контрольованого сушіння. АБС також може утворювати плями при наявності вологи або летких речовин, хоча його чутливість до сушіння відрізняється від нейлону чи ПК. Надмірне сушіння може бути шкідливим для деяких смол, тому час, температура, точка роси та допустимий час перебування повинні відповідати даним постачальника.
Сріблясті смуги повинні стати приводом для перевірки на вологу та деградацію, перш ніж їх позначати як сліди течії. Подібні вимоги до поводження з матеріалом також застосовуються при виготовленні оброблених деталей з АБС, ПК та ПММА.
В'язкість і швидкість плину розплаву
Швидкість плину розплаву — це індекс контролю якості, що вимірюється за визначених умов; це не повний опис в'язкості лиття під тиском при всіх швидкостях зсуву. Марка з вищою плинністю може легше заповнювати тонку порожнину, але також може змінити механічні властивості, усадку, схильність до задирок і статус кваліфікації.
| Спостереження за матеріалом | Ймовірний ефект | Перевірка | Контрольована реакція |
|---|---|---|---|
| Волога або леткі речовини | Плями, бульбашки, деградація або поверхневі смуги | Тест на вологу, точка роси сушарки, перевірка очищення | Сушити згідно зі специфікацією постачальника та усунути забруднення |
| Висока видима в'язкість | Втрата тиску, затримка, передчасне замерзання | Дослідження неповного заповнення та дані тиску/швидкості | Оптимізуйте температуру, швидкість потоку, литник або затверджену марку |
| Дуже високотекуча марка | Легше заповнення, але збільшення облоя або компроміси властивостей | Кваліфікація матеріалу та розмірне випробування | Збалансуйте швидкість, зусилля затиску, пакування та герметизацію литника |
| Нестабільний рівень вторинної сировини або добавок | Змінна в'язкість, колір, блиск або деградація | Відстежуваність партії та контрольоване змішування | Стабілізуйте рецептуру та процедуру обробки |
Матриця усунення дефектів слідів потоку

Таблиця нижче є відправною точкою для діагностики. Підтверджуйте кожну підозрювану причину контрольованою зміною, а не застосовуйте всі засоби одночасно.
| Спостереження | Перевірте спочатку | Контрольований експеримент | Зверніть увагу на |
|---|---|---|---|
| Хвилі або кільця біля литника | Перехід литника, холодний згусток, помутніння біля литника, температура форми | Встановіть швидкість входу через литник поетапно; перевірте температуру сопла та інструменту | Струменіння, опік від зсуву, збільшений час охолодження |
| Тьмяні смуги вниз за течією | Затримка передньої частини потоку або дисбаланс охолодження | Запустіть послідовність коротких впорскувань і відрегулюйте швидкість за положенням | Спалах або захоплений газ при більшій швидкості |
| Повторюваний кільцевий візерунок | Поведінка з прилипанням-ковзанням, температура стінки, перехід секції | Підвищіть температуру форми в межах допустимого і стабілізуйте швидкість потоку | Зміни часу циклу та викиду |
| Зміна блиску біля воріт | Зсув, геометрія воріт, орієнтація, перехід тиску | Зменшіть початкову швидкість або розширте потік шляхом модифікації воріт | Короткий впорск або видиме переміщення лінії зварювання |
| Сріблясті смуги | Волога, повітря, леткі речовини або деградація | Перевірте умови сушіння та очищення перед зміною конструкції форми | Пересушування або надмірна температура розплаву |
Рекомендований порядок тестування на виробничому майданчику
Класифікуйте мітку. Запишіть місце розташування, напрямок, блиск, текстуру, номер порожнини та чи слідує вона за шляхом потоку.
Зафіксуйте базову лінію. Збережіть температури, час заповнення, позицію переходу, максимальний тиск, подушку, відновлення гвинта, охолодження та партію матеріалу.
Запустіть короткі впорскування. Спостерігайте, де фронт затримується, струменить, розділяється або змінює секцію.
Перевірте стан матеріалу. Підтвердьте сушіння, забруднення, повторне подрібнення, час перебування та деградацію.
Коригуйте одну сім’ю процесу за раз. Випробуйте термічні умови, потім профіль швидкості та передачу, потім пакування, якщо це актуально.
Огляньте форму. Перевірте знос затвору, холодні відсіки, вентиляцію, баланс охолодження, відкладення та стан поверхні.
Підтвердьте виправлення. Підтвердьте кілька циклів, всі порожнини, розміри, зовнішній вигляд та відсутність нових дефектів.
Точні компоненти прес-форм від HXCNC
Стабільний процес формування залежить від повторюваної геометрії інструменту. Зношені затвори, пошкоджені перекриття, неоднорідні вставки або погано оброблені поверхні потоку можуть звузити вікно процесу та ускладнити контроль косметичних дефектів.
HXCNC виготовляє точні сердечники прес-форм, порожнини, вставки, слайди, кулачки та допоміжні компоненти інструменту через точної обробки ЧПУ. Стратегія інспекції може бути узгоджена з розмірами затвору, профілями порожнин, ущільнювальними поверхнями та критичними до зносу елементами через можливості інспекції.
Покриття та обробка поверхні повинні обиратися відповідно до фактичної функції інструменту. Сервіс електропокриття може підходити для певної сталевої фурнітури, але це не стандартна обробка для точних порожнин прес-форм або поверхонь потоку полімеру. Вставки прес-форм можуть замість цього вимагати полірування, текстурування, загартування, азотування, PVD-покриття, гальванування або іншої перевіреної обробки.
Часті запитання
Чому сліди потоку часто з’являються біля затвору?
Затвор створює різку зміну тиску, швидкості зсуву, площі потоку та орієнтації. Якщо розплав виходить з малого затвору у значно більшу порожнину, фронт може струменити або стати нестабільним. Холодний матеріал, низька температура форми або агресивний перехід швидкості можуть зробити слід більш помітним.
Чи може зміна марки смоли усунути сліди плину?
Іноді. Затверджена марка з більш відповідним реологічним профілем може рівномірніше заповнювати порожнину. Зміна все одно повинна бути кваліфікована за міцністю, усадкою, зовнішнім виглядом, хімічною стійкістю, вимогами регулювання та розмірною стабільністю. Нову смолу не слід використовувати для приховування пошкодженого литника або незбалансованої системи охолодження.
Як допомагає поетапний профіль швидкості впорскування?
Швидкісні етапи, засновані на позиції, можуть уповільнювати розплав через вузький литник, прискорювати його через широку тонку ділянку та знову зменшувати швидкість біля кінця заповнення або чутливого вентиля. Мета — стабільна швидкість фронту потоку, а не постійна швидкість гвинта по всій порожнині.
Чи є сліди плину лише косметичним дефектом?
Багато з них є переважно косметичними, але основна причина може також свідчити про погане з'єднання, захоплення газу, високі внутрішні напруження, неуніфіковану орієнтацію або нестабільний процес. Деталі, що використовуються під тиском, для ущільнення, в оптичних, медичних або критично важливих для безпеки застосуваннях, слід оцінювати не лише за зовнішнім виглядом.