
CNC обробка POM / Ацеталь / Делрін
POM / ацетал
Обробка на ЧПУ
POM-H (Делрін)
POM-C (Кополімер)
Частини автоматизації
Шестерні та втулки
Затискачі та направляючі частини
Прецизійна CNC обробка POM гомополімеру (Делрін) та POM кополімеру (Ацеталь) для компонентів автоматизації, шестерень, слайдерів, втулок, затискачів та направляючих частин — де метал занадто важкий або корозійний, і де критично важливі розмірна стабільність, самозмащення та постійна толерантність у виробничих кількостях.

Коефіцієнт тертя.
0.1–0.3

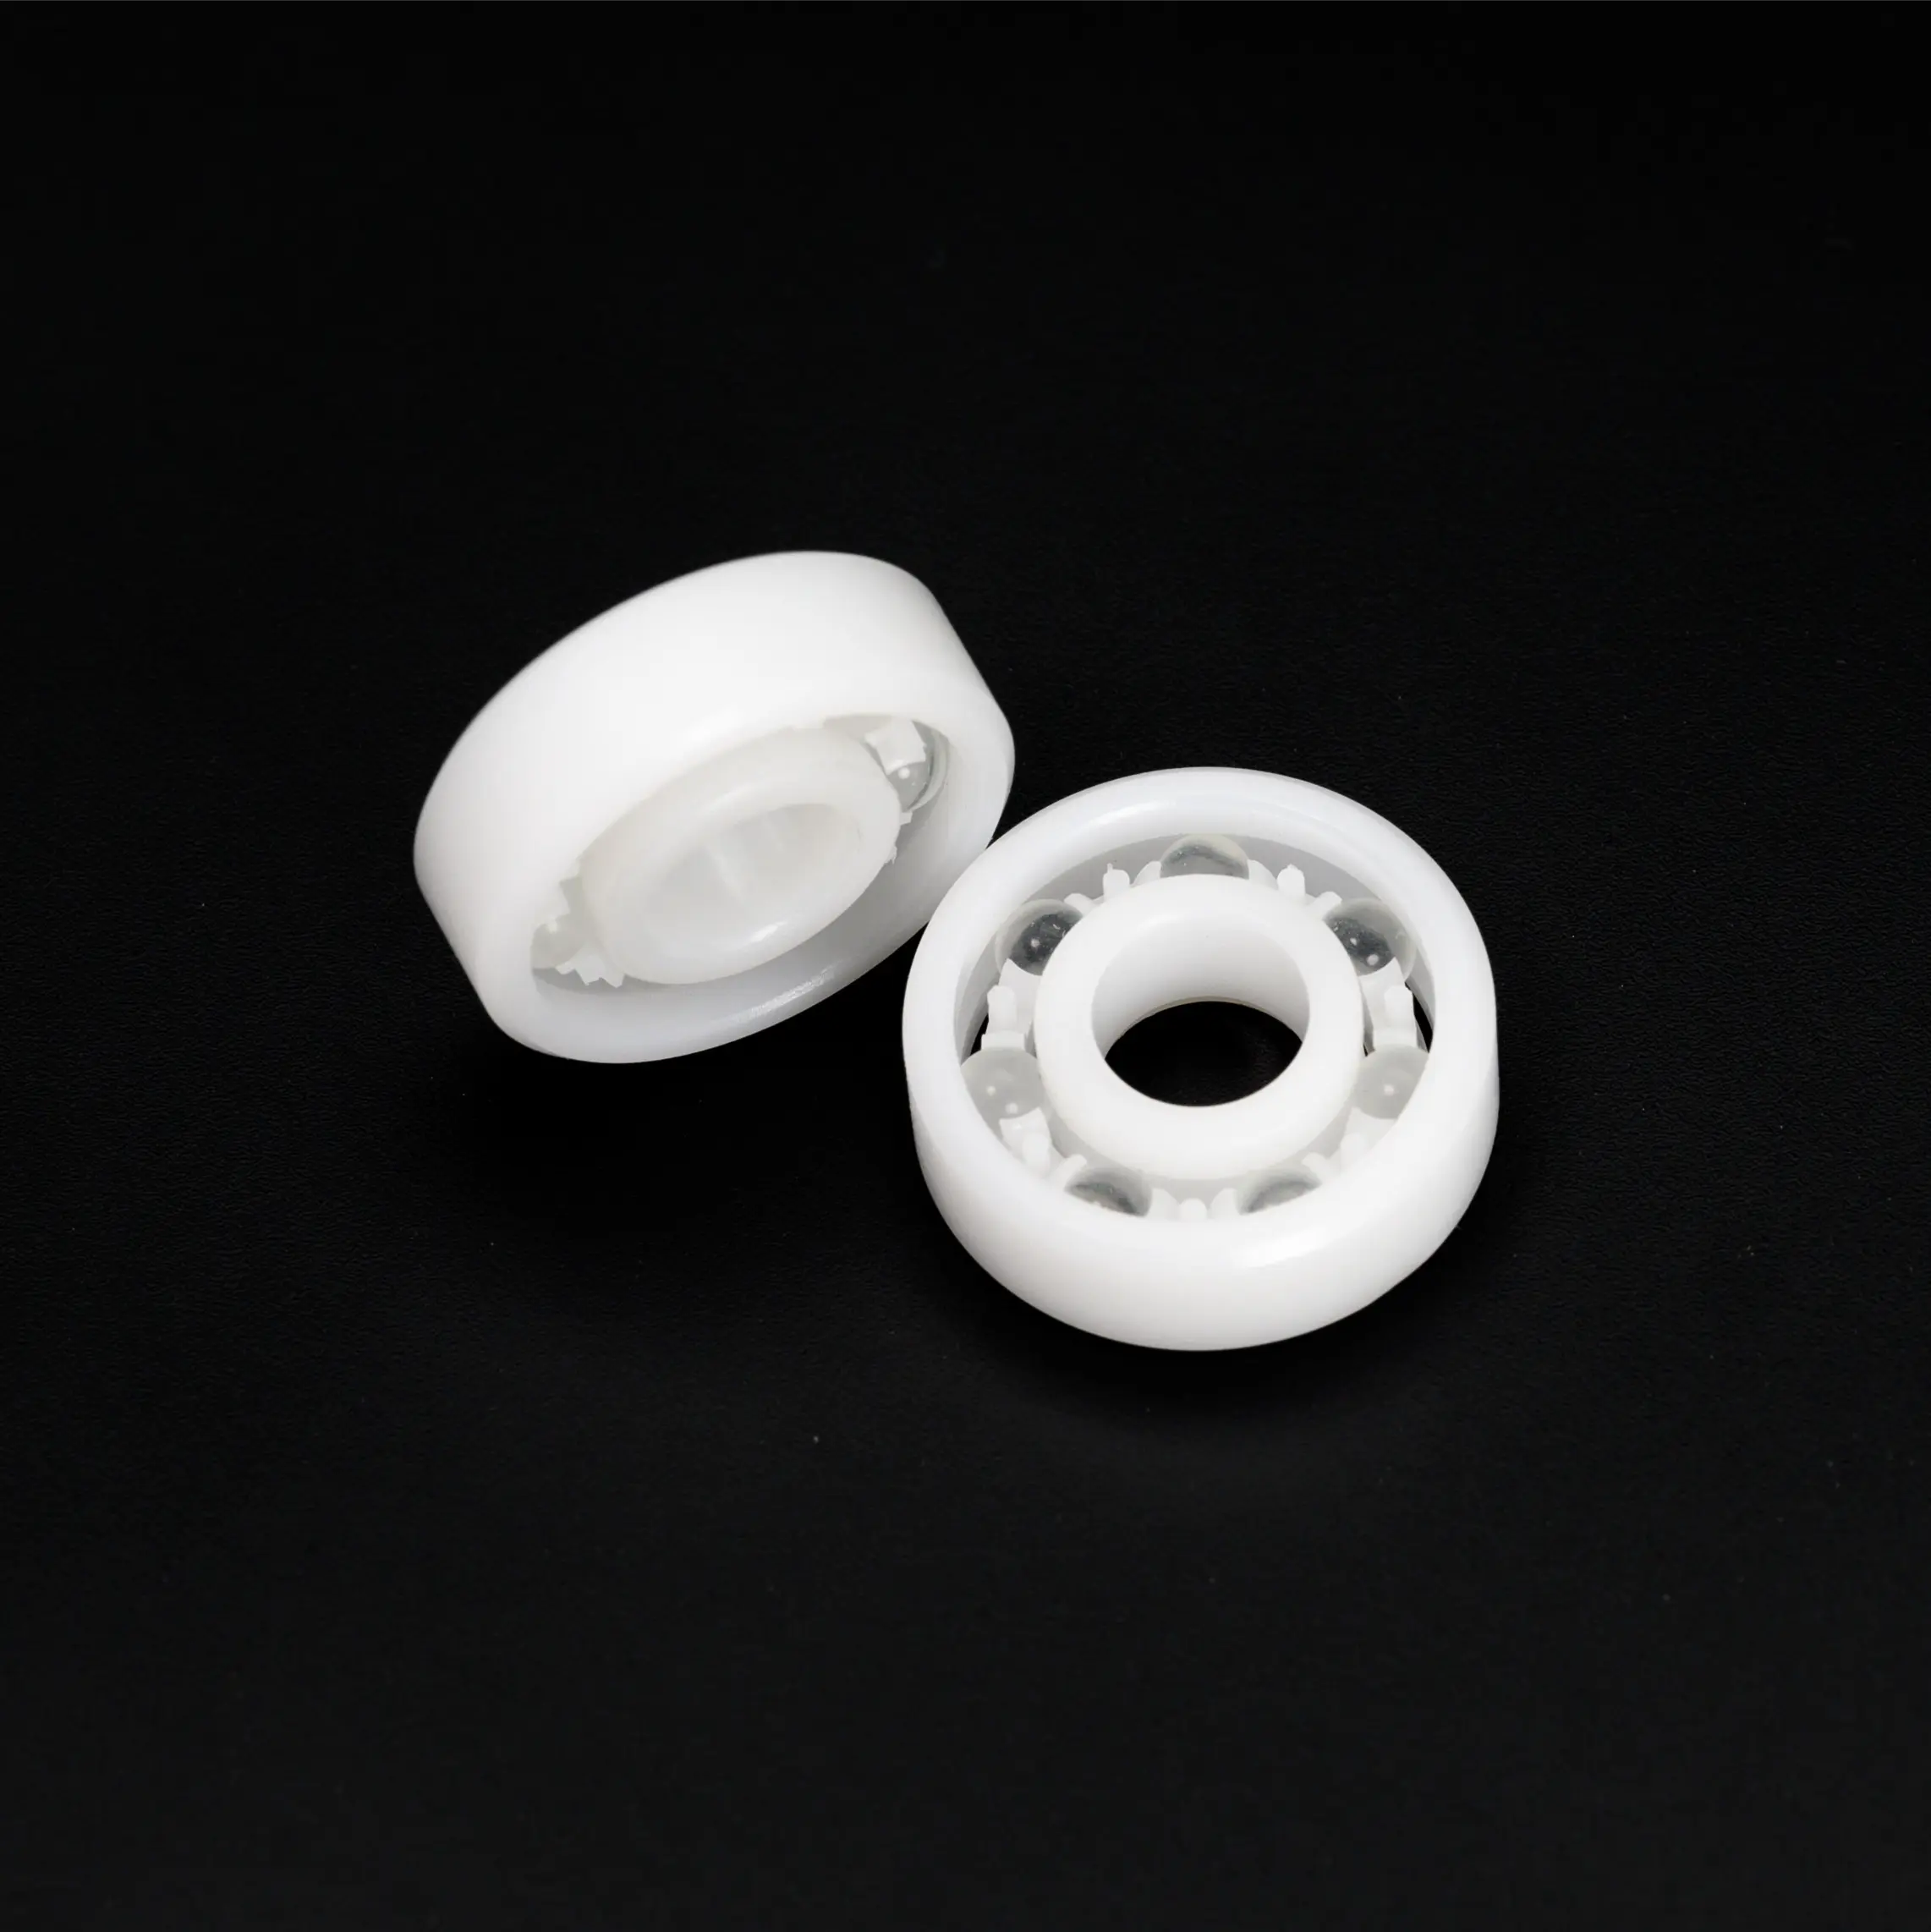
Гомополімер Делрін POM-H ✦
Кополімер Ацеталь POM-C ✦
Компоненти автоматичного обладнання ✦
Прецизійні пластикові шестерні ✦
Лінійні слайдери та візки ✦
Самозмащувальні втулки ✦
Затискачі та фіксатори для перевірки ✦
Направляючі рейки та директорські частини ✦
Продукти, що відповідають вимогам FDA ✦
Гомополімер Делрін POM-H ✦
Кополімер Ацеталь POM-C ✦
Компоненти автоматичного обладнання ✦
Прецизійні пластикові шестерні ✦
Лінійні слайдери та візки ✦
Самозмащувальні втулки ✦
Затискачі та фіксатори для перевірки ✦
Направляючі рейки та директорські частини ✦
Продукти, що відповідають вимогам FDA ✦
Марки materiaлів
Два градації POM — Знайте, яку з них вказати
POM-H
DuPont Delrin® · ISO 9988 · ASTM D4181
Вища жорсткість та міцність на втомлення — переважно для зубчастих коліс
POM гомополімер (торгова назва Delrin, виробництво DuPont) є варіантом з вищими характеристиками: трохи жорсткіший, твердіший і з кращою міцністю на втомлення, ніж POM кополімер — що робить його переважним класом для прецизійних зубчастих коліс, механізмів з фіксацією та механічних частин з високим циклом. Однак, стрижні POM-H діаметром понад приблизно 50 мм мають вроджену пористість центральної лінії (порожнина в геометричному центрі, створена під час екструзії), яка може бути виявлена під час обробки частин з великими центральними отворами. Для суцільних або майже суцільних перетинів POM-H є першим вибором.
3,100 МПа
Модуль гнучкості
68 МПа
Розтягувальна міцність
M90 / R120
Твердість (Роквелл)
Відмінний
Зварюваність
ШестерніФіксаціїКаміСидіння клапанівСуцільні блоки
Переглянути деталі POM-H
Ключові властивості
| Щільність | 1.42 г/см³ |
| Температура плавлення | 175–180 °C |
| Макс. робоча температура | 90–100 °C (продовження) |
| Водопоглинання | 0.2% (24 години) |
| Коефіцієнт тертя (сухий) | 0.15–0.35 |
| Доступні кольори | Природний, Чорний |
Переваги над POM-C
Вищий модуль вигину — жорсткіший під навантаженням
Вища витривалість до втоми — краще для циклічного навантаження
Трохи краща твердість поверхні
⚠ Пористість по центру в стержні > 50 мм — уникайте для частин з великими центральними отворами
ПОМ-С
Кополімер ацеталю · Hostaform® · Celcon® · ISO 9988
Гомогенна структура — без пористості, краща хімічна стійкість
Кополімер POM (також називається кополімером ацеталю, торгові назви Hostaform і Celcon) має однорідний переріз без пористості по центру — що робить його правильним вибором для частин з великими центральними отворами, тонкими стінками або точними вимогами до концентричності отвору до зовнішнього діаметра. Трохи м'якший і менш жорсткий, ніж POM-H, але різниця на практиці незначна. POM-C пропонує кращу хімічну стійкість (особливо до лужних миючих засобів і деяких органічних розчинників) і трохи менш схильний до тріщин від напруги. Доступний у природних кольорах, що відповідають вимогам FDA, та безпечних для харчування.
2 800 МПа
Модуль гнучкості
62 МПа
Розтягувальна міцність
M80 / R115
Твердість (Роквелл)
Відмінний
Зварюваність
ВтулкиСлайдериШаблониНаправляючі частиниОтворені частиниКонтакт з їжею
Переглянути деталі POM-C
Ключові властивості
| Щільність | 1.41 г/см³ |
| Температура плавлення | 162–168 °C |
| Макс. робоча температура | 90–100 °C (продовження) |
| Водопоглинання | 0.2% (24 години) |
| Коефіцієнт тертя (сухий) | 0.15–0.35 |
| Доступні кольори | Природний, Чорний, Синій, Червоний |
Переваги над POM-H
Відсутність пористості по центру — рівномірна структура по всій площі
Краща хімічна стійкість — лужні та розчинникові середовища
Менше піддається тріщинам від напруги в агресивних середовищах
Доступні сорти, що відповідають вимогам FDA (природний та кольоровий)
Металошукачевий синій сорт для обладнання харчової промисловості
✓ Виберіть POM-H (Delrin), коли…
→ Максимальна жорсткість для шестерень, кулачків та механізмів з фіксацією
→ Частини з твердим перетином без або з невеликим центральним отвором
→ Застосування з високими циклічними навантаженнями
→ Легкі хімічні середовища (не лужні мийні засоби)
✓ Виберіть POM-C (Кополімер), коли…
→ Частини з великими центральними отворами або тонкими стінками — без ризику пористості
→ Контакт з їжею, відповідність вимогам FDA або гігієнічні середовища
→ Вплив лужних мийних засобів, миючих засобів або легких розчинників
→ Металошукачевий синій сорт для обладнання харчової промисловості
Області застосування
Шість застосувань, де POM Виділяється
 Автоматизація
Компоненти автоматичного обладнання
Ефектори кінцевого захоплення, направляючі рейки конвеєра, кріплення датчиків, корпуси пневматичних актуаторів та механічні стопори — комбінація легкості, розмірної стабільності та самозмащення POM робить його першим вибором для автоматизованих збірних та обробних машин. Не кородує, не потребує змащення та зберігає свої розміри під циклічними навантаженнями високошвидкісної автоматизації.
КласPOM-C або POM-H
Допуск±0.03–0.05 мм типово
ПеревагаЛегкий, жорсткий, не корозійний, самозмащувальний
 Шестерні
Прецизійні пластикові шестерні
Циліндричні шестерні, спіральні шестерні, конічні шестерні та черв'ячні колеса з POM-H (Delrin) для приводів легкого та середнього навантаження, де потрібна безшумна робота, корозійна стійкість та усунення змащення. Шестерні POM працюють з металевими або пластиковими шестернями з мінімальним шумом і без змащення в чистих умовах. Вони віддаються перевагу над нейлоном через стабільність розмірів при змінах вологості — зчеплення шестерень не затягується в умовах вологості.
КласPOM-H віддається перевага (жорсткіший)
ПроцесЧПУ-токарна обробка + зубчаста зачеплення
ПеревагаБезшумний, безмасляний, стабільний зчеплення
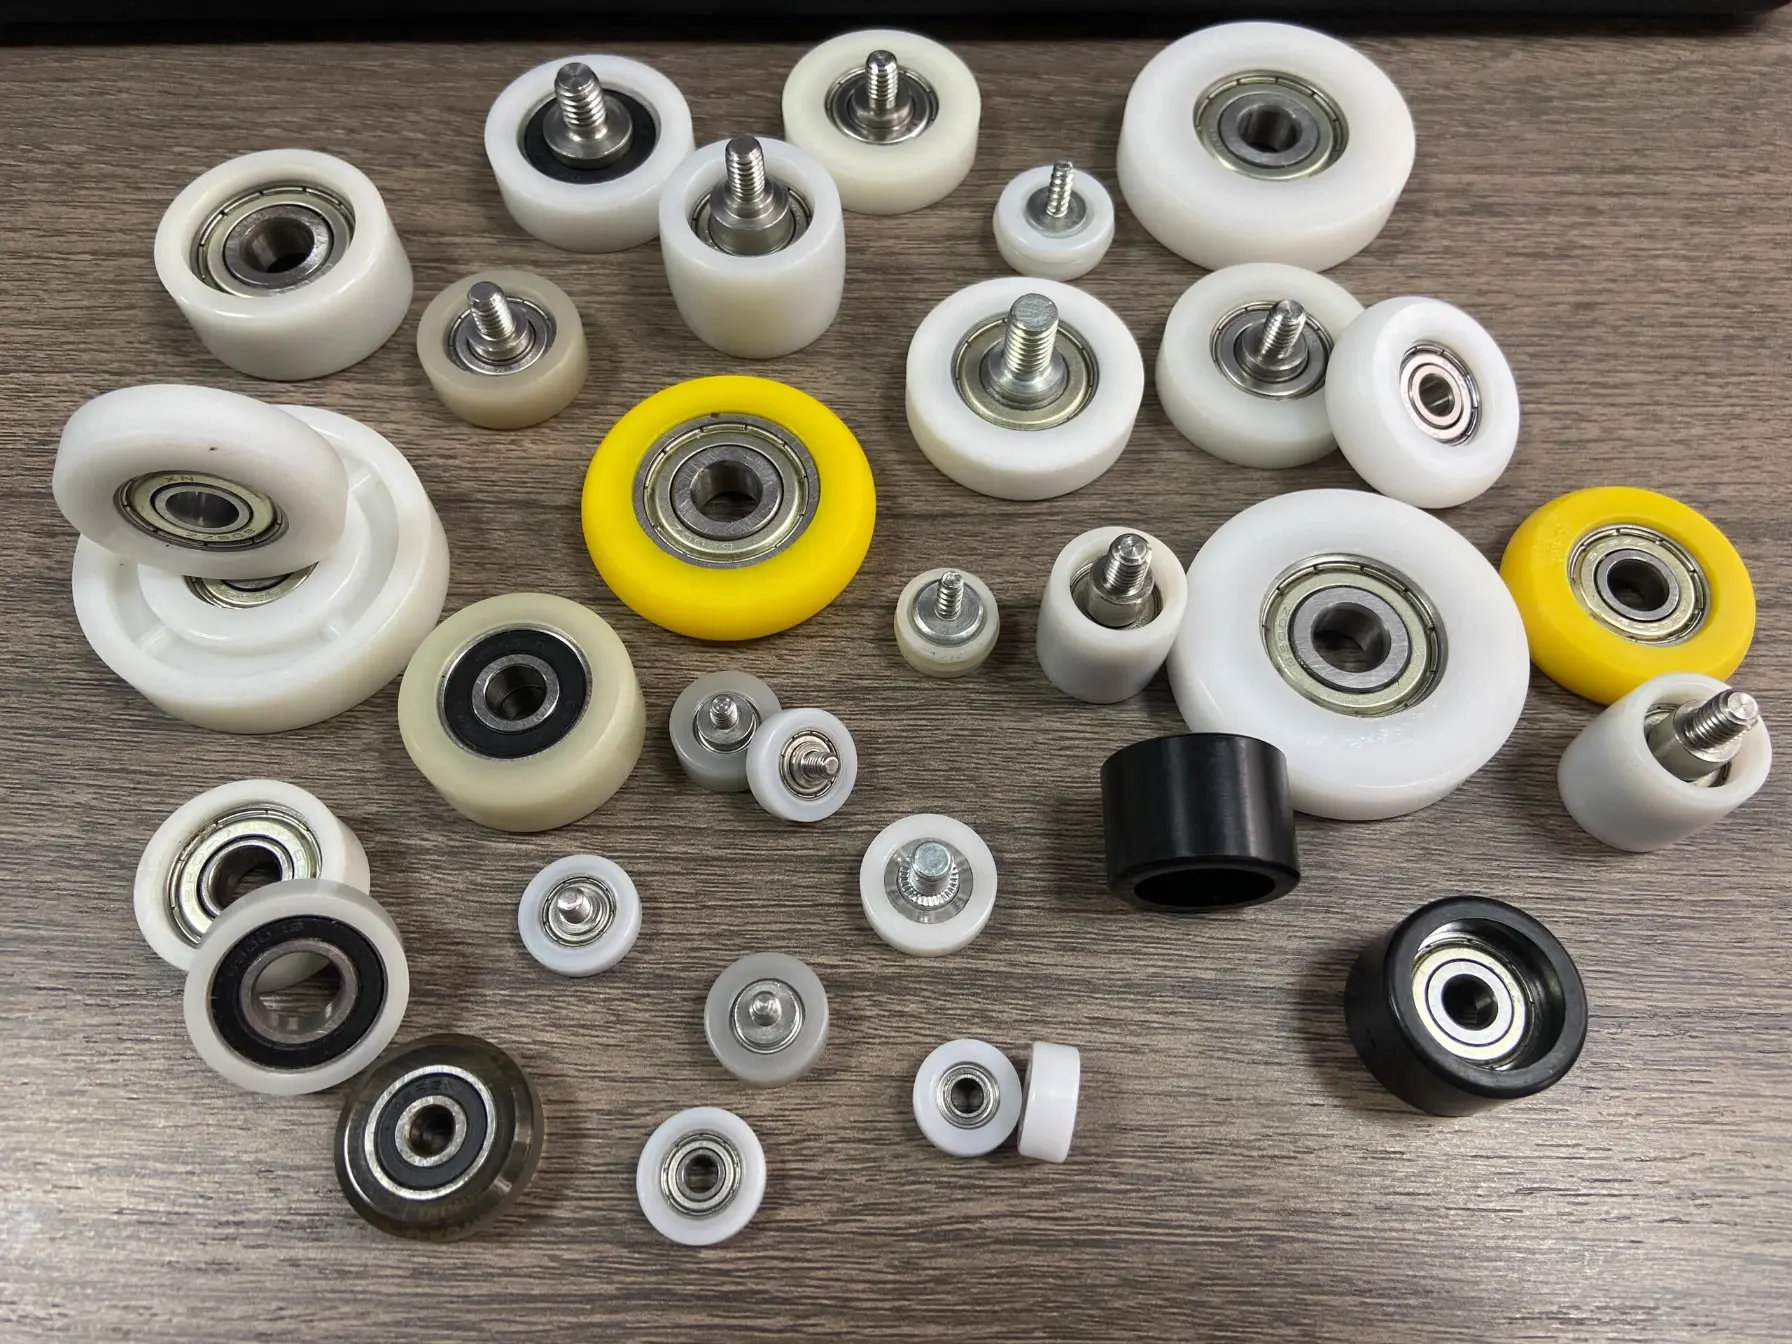
Лінійні слайдери та візки
Лінійні слайд-блоки, слайдери з пазами, каретки T-слота та корпуси лінійних підшипників, оброблені з POM-C. Низький коефіцієнт тертя POM (0.1–0.3 проти сталі) та відмінна зносостійкість дозволяють плавний ковзний рух проти анодованого алюмінію, нержавіючої сталі та загартованих напрямних без змащення в багатьох випадках. Стабільність розмірів забезпечує постійний зазор ковзання при змінах температури в умовах виробництва.
КласPOM-C віддається перевага (без пористості)
Допуск±0.02–0.03 мм на напрямних пазах
ПеревагаСамозмащувальний, безшумний, без корозії
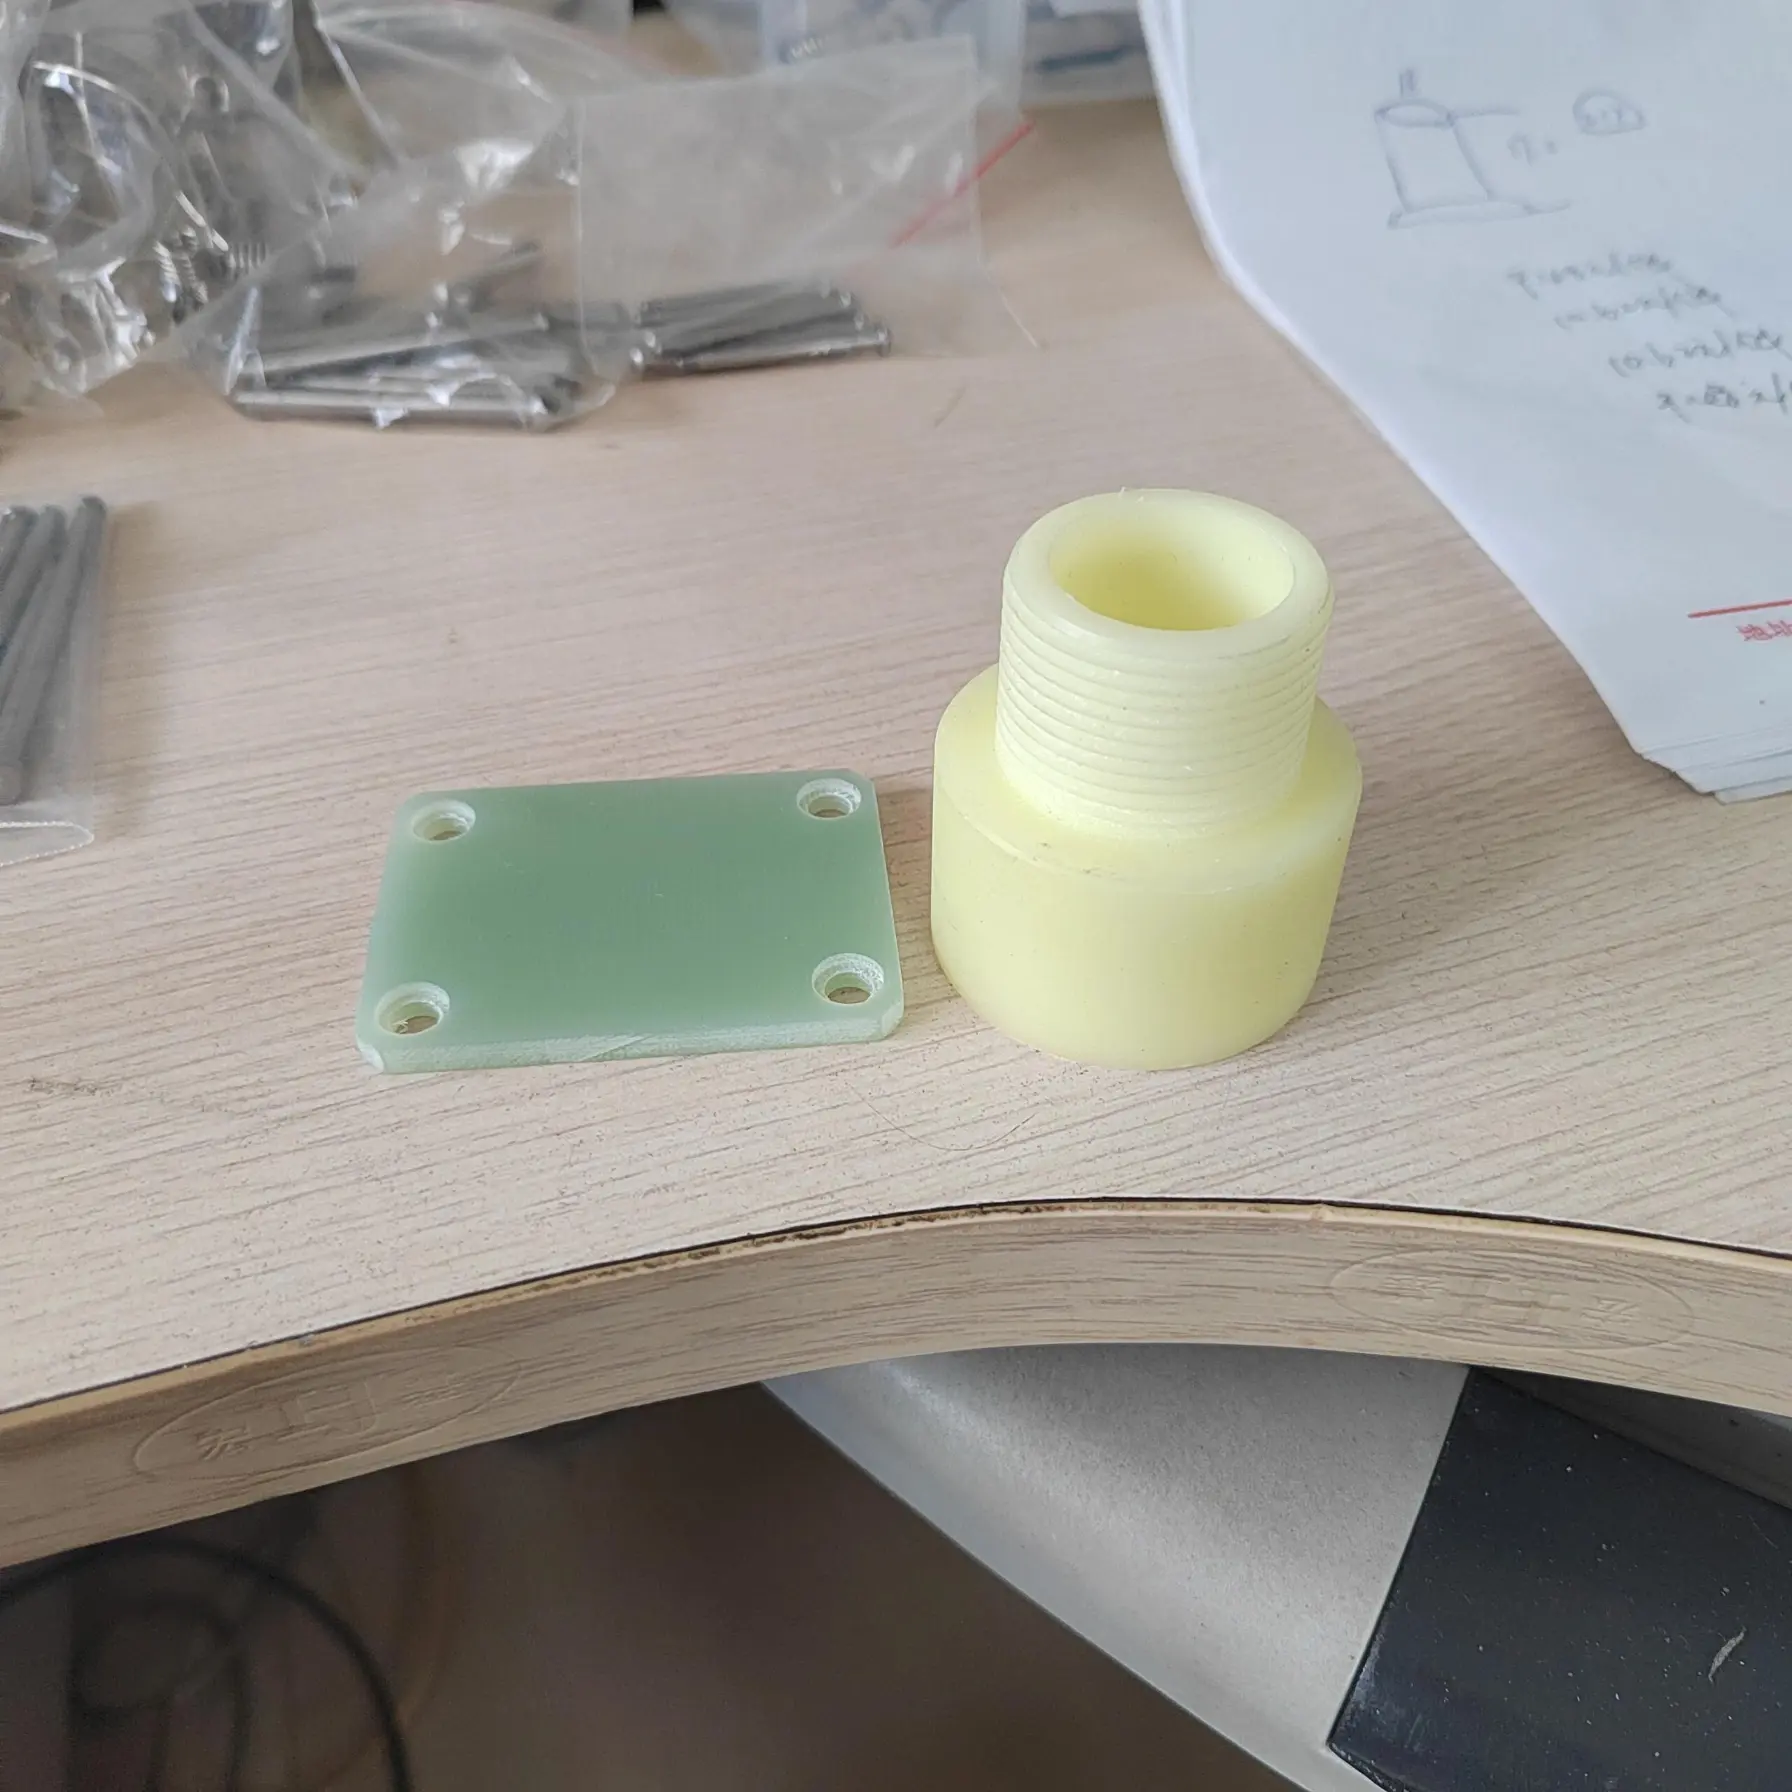 Втулки
Самозмащувальні втулки та рукави
Втулки для валів, фланцеві втулки, втулки-опори та підшипники тиску з POM для легких та середніх радіальних навантажень, де металеві втулки можуть корозіювати, створювати гальванічні проблеми або вимагати регулярного змащення. Втулки POM працюють без змащення проти сталевих або алюмінієвих валів у легкому обладнанні, конвеєрних приводах, обладнанні для обробки їжі та упаковки. На відміну від бронзи, змащення не потрібно — і на відміну від PTFE, POM утримує точні допуски отворів під навантаженням.
КласPOM-C (без пористості отвору)
ДопускH7/H8 посадка, ±0.02 мм
ПеревагаБезмасляний, легкий, доступний класу FDA
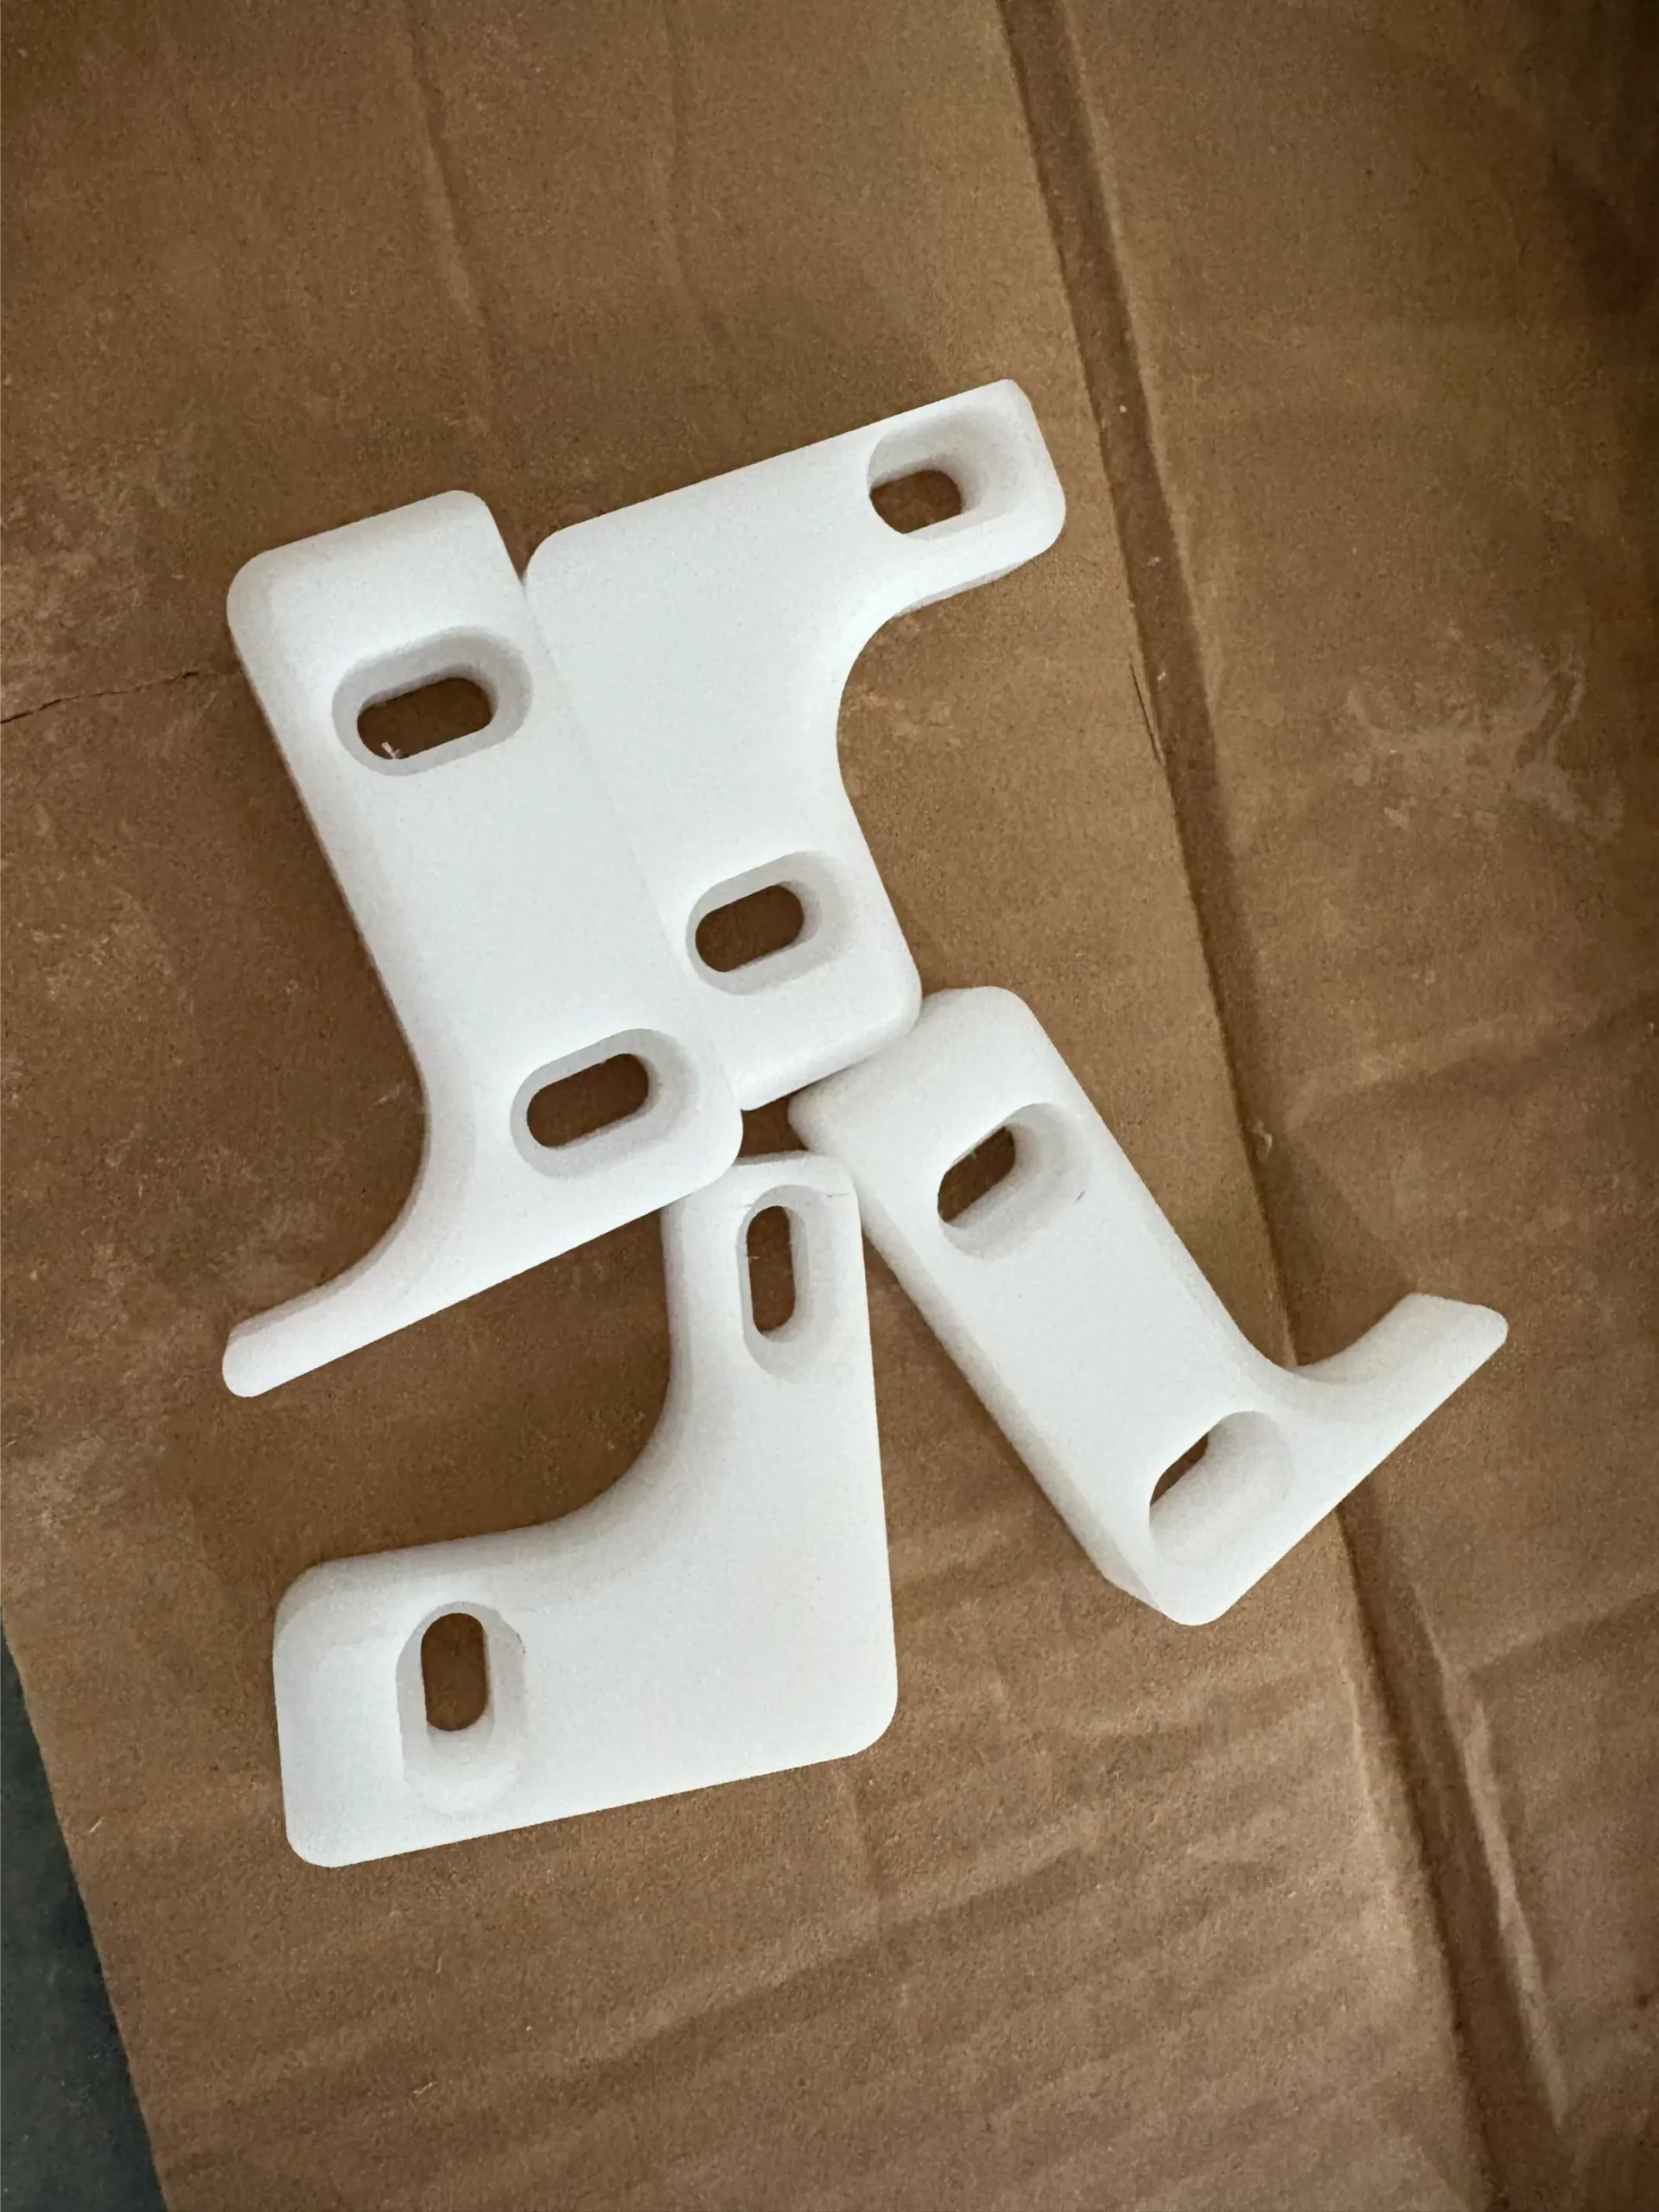 Шаблони та пристрої
Контрольні шаблони та збірні пристрої
Го/но-го вимірювальні інструменти, шаблони для вирівнювання збірки, гнізда для підбору та розміщення, зварювальні пристрої та утримувачі компонентів, оброблені з POM для контролю якості виробництва та збірки. Комбінація жорсткості, розмірної стабільності (надзвичайно низьке поглинання вологи — не розширюється, як нейлон), легкість обробки та некондуктивні властивості POM роблять його стандартним пластиком для прецизійних інструментів. Розміри залишаються стабільними, незалежно від того, чи є завод сухим чи вологим.
КласPOM-C або POM-H
Допуск±0.02–0.05 мм
ПеревагаСтабільний до вологості, некондуктивний, оброблювальний
 Направляючі частини
Направляючі рейки, зносостійкі смуги та деталі напрямку
Направляючі рейки конвеєра, директори продуктів, зносостійкі смуги та роздільники смуг, оброблені або вирізані з пластини та прутка POM для конвеєрних систем харчової та напоїв, фармацевтичних та загальних упаковок. POM плавно ковзає під навантаженнями пляшок, банок та упаковок без змащення, стійкий до миючих засобів та дезінфектантів, і відповідає вимогам FDA щодо контакту з харчовими продуктами в натуральному/білому класі POM-C. Змінні зносостійкі компоненти, які перевершують більшість альтернативних пластиків у ковзному контакті.
КласPOM-C натуральний або синій (FDA)
ПроцесЧПУ-фрезерування · маршрутизатор · свердління
ПеревагаБезпечний для FDA, самозмащувальний, чистий
Порівняння матеріалів
POM проти нейлону проти PTFE — Виберіть правильний пластик
| Властивість | POM-H (Делрін) | POM-C (Кополімер) | PA6 нейлон | PTFE |
|---|---|---|---|---|
| Розтягувальна міцність | 68 МПа — найвищий | 62 МПа | 70–80 МПа | 14–35 МПа |
| Модуль гнучкості | 3100 МПа — найжорсткіший | 2 800 МПа | 2500–3000 МПа | 650 МПа |
| Вбирання води (24 години) | 0.2% — відмінно | 0.2% — відмінно | 1.5–3.0% — значно | 0.01% |
| ДDimensional Stability | Відмінний | Відмінний | Помірно — розширюється з вологістю | Добре |
| Коефіцієнт тертя (сухий) | 0.15–0.35 | 0.15–0.35 | 0.3–0.5 | 0.04–0.20 — найнижчий |
| Зварюваність | ★★★★★ Відмінний | ★★★★★ Відмінний | ★★★★ Добре | ★★★ Помірний (жувальний) |
| Досяжна толерантність | ±0.02 мм | ±0.02 мм (без пористості) | ±0.05 мм (залежно від вологості) | ±0.05–0.10 мм |
| Макс. робоча температура | 90–100 °C | 90–100 °C | 80–120 °C | 260 °C |
| Центральна пористість | Так — великий стрижень >50 мм | Немає — однорідний | Немає | Немає |
| FDA Контакт з їжею | Так (природний клас) | Так — природні та кольорові класи | Так (харчовий PA) | Так |
| Найкраще для | Шестерні, кулачки, фіксатори, суцільні частини | Втулки, слайдери, просвердлені частини, контакт з їжею | Частини високої температури, високого удару | Хімічна стійкість, екстремально низький тертя |
Примітки з обробки
Обробка POM / Ацеталь — Ключові моменти
⚠
Пункти, на які слід звернути увагу!
Теплове розширення — в 10 разів більше, ніж у сталіPOM має коефіцієнт теплового розширення (CTE) приблизно 110–140 ppm/K — приблизно в 10 разів вищий, ніж у вуглецевій сталі. Частини, оброблені при 20°C, будуть трохи більшими в середовищі заводу при 40°C. Для точних підгонок отвору до валу діапазон робочих температур повинен бути врахований у розрахунках зазору. Втулка POM діаметром 50 мм розшириться приблизно на 0,3 мм в діаметрі при підвищенні температури на 10°C — значно для тісних підгонок проти сталевих валів.
!
Центральна пористість POM-H у великій прутці — вказати POM-C для просвердлених частинПрутки POM-H діаметром понад приблизно 50 мм розвивають центральну порожнину під час екструзії, оскільки зовнішній матеріал затвердіє перед ядром. Коли отвір просверлений через центр прутка (наприклад, втулка з діаметром отвору >40% діаметра прутка), ця порожнина відкривається — утворюючи грубу, пористу поверхню отвору. Завжди вказуйте POM-C для втулок, рукавів та будь-якої частини з значним центральним отвором з великодіаметрального прутка.
!
Розвантаження напруги перед точною обробкою товстого матеріалуПрутки та пластини POM містять залишкові напруги з процесу екструзії або пресування. Частини, оброблені з товстого матеріалу без попереднього розвантаження напруги, можуть деформуватися після обробки, оскільки внутрішні напруги звільняються — особливо на тонкостінних або асиметричних частинах. Для точних шаблонів, пристроїв та заготовок з товстого матеріалу, відпустіть при 120°C протягом 2–4 годин перед остаточною обробкою.
!
Управління стружкою — довгі стружки при деяких параметрахPOM може виробляти довгі, безперервні стружки при певних комбінаціях швидкості/подачі — особливо на глибоких отворах і пазах. Ці стружки можуть повторно різати поверхню, якщо їх не прибрати. Спіральні свердла, цикли свердління з відступом на глибоких отворах та вставки для розриву стружки під час токарних операцій запобігають гніздуванню стружки та пошкодженню поверхні під час виробничих циклів.
!
Не потрібне зрошення — переважно стиснене повітря або туманPOM обробляється найефективніше з охолодженням стисненим повітрям або легким туманом. Заливка охолоджуючої рідини може викликати термічний шок і зміни розмірів на точних деталях. Внутрішнє низьке тертя матеріалу означає, що температури різання помірні — охолодження повітрям є достатнім для практично всіх операцій обробки POM і уникає невизначеності розмірів через зміни температури, викликані охолоджуючою рідиною.
✓
Чому POM — це радість для обробки✓
Один з найбільш оброблювальних інженерних пластиківPOM виробляє чисті, ламкі стружки, постійно дотримується суворих допусків і забезпечує відмінну поверхневу обробку з гострим HSS або карбідним інструментом. На відміну від нейлону (який розтягується і ворситься), PTFE (липкий і важкий для дотримання допусків) або полікарбонату (схильного до тріщин від напруги), POM поводиться передбачувано і повторювально від першої деталі до десяти тисячної.
✓
Стабільність вологості — допуск це те, що ви обробляєте, а не те, якою є погодаPOM поглинає менше 0,2% води — в порівнянні з 1,5–3% для нейлону. Це означає, що розміри, виміряні на виробничому майданчику, є такими ж, як і розміри в збірному залі замовника, незалежно від того, літо це чи зима. Для точних шаблонів і автоматизованих компонентів це критична перевага над нейлоном.
✓
Самозмащення — змащення не потрібне в готовій деталіВнутрішня низька поверхнева енергія та кристалічна структура POM забезпечують самозмащувальну поверхню проти металевих сполучних частин. Втулки, слайдери та направляючі частини працюють без змащення з сталлю та алюмінієм без заклинювання або надмірного зносу в більшості легких навантажень — усуваючи необхідність у змащувальних отворах, змащувальних ніпелях та графіках обслуговування.
✓
Швидкі цикли — економічно вигідне виробництво при будь-якому обсязіPOM обробляється значно швидше, ніж інженерні метали — цикли обробки на ЧПУ для токарних і фрезерних робіт зазвичай в 3–5 разів коротші, ніж відповідні алюмінієві деталі, і в 8–15 разів коротші, ніж нержавіюча сталь. Це робить оброблені деталі з POM економічно привабливими навіть для малих і середніх обсягів, де витрати на інструменти для лиття під тиском є неприпустимими.
✓
У більшості застосувань не потрібна вторинна обробка зняття задирокPOM обробляється з мінімальним утворенням задирок, коли підтримується гострий інструмент. Більшість деталей POM вимагають лише легкого зняття задирок — без спеціальної операції з обробки задирок. Це зменшує етапи процесу, обробку та потенційні пошкодження деталей у порівнянні з металами, які вимагають значної обробки задирок різьбових отворів і країв.
Виробничі можливості
Як ми обробляємо Деталі POM
ПРОЦЕС / 01
Токарна обробка ЧПУ — втулки, вали та кільця
Точна токарна обробка втулок POM-C та POM-H, фланцевих рукавів, прокладок, валкових кілець та обертових компонентів. Допуски на отвори H7/H8 та посадки валів f7/g6 зазвичай дотримуються. Охолодження повітрям або туманом. Без задирок на отворах або зовнішніх діаметрах з гострим інструментом.
ПРОЦЕС / 02
Фрезерування ЧПУ — шаблони, пристрої та блоки
Плоске фрезерування, фрезерування кишень і профілювання POM шаблонів, перевірочних пристроїв, автоматизованих блоків і монтажних пластин. Чітке визначення країв з гострим карбідом. Протокол зняття напруги застосовується до деталей товстих секцій перед остаточною обробкою для забезпечення стабільності розмірів після доставки.
ПРОЦЕС / 03
Обробка зубчастих коліс — пластикові зубчасті колеса та черв'ячні колеса
Обробка зубчастих коліс POM-H, прямозубих, спіральних та черв'ячних коліс до якості DIN 6–8. Жорсткість POM-H та низьке поглинання вологи забезпечують стабільний крок між зубцями та зазор в умовах експлуатації. Модуль 0.5–6 обробляється на місці.
ПРОЦЕС / 04
Свердління, нарізка різьби та нарізка
Точне свердління отворів, нарізка метричної та UNC різьби, а також фрезерування різьби в POM. Різьба POM добре тримається при нарізці спіральними фрезами (запобігає накопиченню стружки). Для високонавантажених застосувань різьбові вставки (латунні або нержавіючі) можуть бути ультразвуково встановлені в POM для покращеної міцності на витягування різьби.
ПРОЦЕС / 05
Фрезерування та профільне різання — Направляючі рейки та зносостійкі смуги
CNC-фрезерування плит та смуг POM для направляючих рейок конвеєра, зносостійких смуг та систем направлення в харчовій, напоїв та упаковки. Природний або синій POM-C, що відповідає вимогам FDA. Індивідуальні профілі, монтажні отвори та виїмки обробляються за кресленнями. Довгі рейки до 2000 мм.
ПРОЦЕС / 06
Інспекція та документація на матеріали
Вимірювальна інспекція з CMM на точних деталях POM. Сертифікати матеріалів з посиланням на ISO 9988, FDA 21 CFR 177.2470 (контакт з їжею) або відповідність RoHS. Звіти про інспекцію першої статті (FAI) на всі нові номери деталей. Відстежуваність партій для медичних та харчових клієнтів.
Послуги у галузях
Де POM / Ацеталь Замінює метал
Автоматизація
POM-C / POM-H
Харчова продукція та напої
POM-C FDA
Фармацевтика
POM-C FDA
Упаковка
Посібники POM-C
Інструменти
Заготовки POM-H
Автомобільна промисловість
Шестерні POM-H
Від стержня/пластини до готового виробу
Як ми виробляємо Деталі POM
КРОК 01
Вибір градації та запасів
POM-H або POM-C обираються на основі геометрії частини та вимог. Підтверджено форму стержня або пластини. Оцінено ризик пористості по осі для частин з отвором POM-H. Перевірено сертифікат FDA, якщо це необхідно.
КРОК 02
Стрес-розрядка (за потреби)
Заготовки для зажимів та фіксаторів товстостінні, відпрацьовані при 120°C протягом 2–4 годин перед остаточною обробкою. Знімає напруги екструзії/пресування — запобігає деформації після доставки на точних частинах.
ЕТАП 03
Обробка на ЧПУ
Токарна обробка, фрезерування, маршрутизація, нарізка зубців шестерень та свердління з використанням гострих карбідних інструментів. Повітряне або туманне охолодження. Постійний вивід стружки. Температура перевіряється під час тривалих виробничих циклів для підтвердження розмірної стабільності.
ЕТАП 04
Другорядні операції
Установка ультразвукових різьбових вставок, нарізка, розгортання до остаточного розміру отвору та легке зняття задирок. У більшості випадків не потрібна спеціальна обробка задирок — гострі інструменти залишають чисті краї.
ЕТАП 05
Інспекція та поставка
Перевірка розмірів CMM, верифікація вимірювального інструменту, перевірка обробки поверхні. Сертифікат матеріалу (відповідність FDA, де це застосовно) та звіт FAI надсилаються з замовленням.
Пост-обробка
Опції постобробки для Деталі POM
Частини POM зазвичай постачаються в обробленому вигляді — властивості поверхні матеріалу є функціональною вимогою. Коли потрібна додаткова модифікація поверхні, з'єднання або підвищена міцність на витягування різьби, доступні наступні варіанти.
Вставки з різьбленням (ультразвук)
Мідні або нержавіючі сталеві різьбові вставки, встановлені ультразвуковим способом у частини POM для застосувань з високим циклом закріплення. Міцність на витягування вставки в 5–10 разів вища, ніж у безпосередньо нарізаних різьбах POM. Стандартні розміри від M2 до M12. Потрібні для частин, де гвинти неодноразово затягуються та розкручуються — автоматизаційні кришки, блоки регулювання зажимів та панелі обладнання.
Лазерне гравіювання та позначення деталей
Лазерне гравіювання номерів частин, серійних номерів, логотипів та розмірних посилань безпосередньо на заготовках та фіксаторах POM. Білий POM-H та POM-C створюють чітке темне маркування. Чорний POM може бути лазерно маркований світлим для контрасту. Використовується для відстеження на перевірочних зажимах, калібрувальних інструментах та виробничих фіксаторах.
Безелектролітне нікельове покриття (спеціалізоване)
Безелектролітне нікелювання на POM можливе після активації поверхні (плазмове або хімічне травлення) для спеціалізованих застосувань, що вимагають провідного або більш твердого поверхневого шару — таких як захищені автоматизаційні кришки або зносостійкі направляючі поверхні. Вплив допуску розмірів (зазвичай 10–25 мкм осадження) повинен бути врахований у розмірах перед покриттям.
Ультразвукове та обертальне зварювання
Дві деталі POM можуть бути постійно з'єднані ультразвуковим зварюванням або обертальним зварюванням — створюючи герметичний ущільнення без клеїв. Використовується для корпусів, герметичних рідинних портів та двочастинних збірок, які повинні бути ущільнені після встановлення внутрішніх компонентів. Сила з'єднання наближається до сили основного матеріалу при правильному проектуванні з'єднання (геометрія енергетичного направляча).
POM-H / C
Обидва градації в наявності
±0,02mm
Точність допуску
0.2%
Водопоглинання
24hr
Час розрахунку ціни
Чому варто з нами
Чому обирають нас для Обробка POM
CLP
Попередження про пористість по центру — правильна градація, правильна деталь
Ми перевіряємо кожне замовлення POM на ризик пористості по центру перед наданням ціни. Якщо деталь POM-H має отвір, що перевищує безпечне співвідношення для діаметра стержня, ми радимо перейти на POM-C — запобігаючи доставці деталей з пористими отворами, які виявляються лише під час складання клієнтом.
THR
Розрахунок посадки термічного розширення — зазори, які працюють в експлуатації
Для посадок втулок і ковзунів ми розраховуємо зазор між отвором і валом при вашій робочій температурі — не лише при кімнатній температурі. POM розширюється в 10 разів швидше, ніж сталь; правильна посадка на кресленні повинна бути правильною в машині, а не лише в майстерні.
FDA
Градії, що відповідають вимогам FDA, з повною сертифікацією
Природний та синій металодетектований POM-C у градаціях, що відповідають вимогам FDA 21 CFR 177.2470, наявні та постачаються з сертифікацією матеріалу. Клієнти з харчової обробки, фармацевтики та гігієнічного обладнання отримують повну документацію FDA з кожною доставкою — без необхідності переслідувати документи.
Об’єм
Високий обсяг виробництва за конкурентною ціною за одиницю
Швидкі цикли POM роблять його одним з найбільш економічних CNC пластиків у великих обсягах. Обробка втулок і ковзунів з подачею прутка на 2000–10000 шт/місяць з постійною якістю — правильна економіка для автоматизації OEM, які постачають стандартні зношувані компоненти.
Поширені запитання
Часто задавані Питання
Загальні запитання про POM, ацеталь та Делрін — вибір градації, пористість, допуски, відповідність вимогам харчового контакту, міркування щодо обробки та післяобробки.
POM (полиоксиметилен, також відомий як ацеталь або Делрін — Делрін є торговою маркою DuPont для гомополімерного ацеталю) є напівкристалічним інженерним термопластиком, відомим своєю винятковою комбінацією жорсткості, низького тертя, відмінної оброблюваності та розмірної стабільності. Це один з найбільш широко оброблюваних пластиків, оскільки він виробляє чисті стружки, тримає тісні допуски і не вимагає вторинної обробки для більшості застосувань. POM використовується для зубчастих коліс, втулок, ковзунів, компонентів автоматизації, шаблонів і направляючих частин, де метал був би занадто важким або корозійним, а м'які пластики не мають необхідної жорсткості та зносостійкості.
POM-H (гомополімер, торгова назва Delrin) має трохи вищу жорсткість, твердість і стійкість до втоми — віддається перевага для зубчастих коліс і механічних частин. Однак, стрижень POM-H діаметром понад приблизно 50 мм має пористість в центрі (порожнина в геометричному центрі), яка може бути виявлена під час обробки частин з великими центральними отворами. POM-C (кополімер) є більш однорідним — без центральної пористості — що робить його переважним для точно оброблених частин з отворами та для частин, які вимагають хорошої хімічної стійкості. POM-C також доступний у кольорах, що відповідають вимогам FDA та виявляються металошукачами для харчових продуктів. Для більшості компонентів автоматизації, втулок і направляючих частин підходить будь-який клас.
Стандартна CNC толерантність для POM становить ±0,05 мм. Для точних посадок отворів, діаметрів валів та розмірів напрямних слайдерів ми зазвичай дотримуємося ±0,02–0,03 мм. Зверніть увагу, що POM має вищий коефіцієнт теплового розширення, ніж метали (приблизно 10× сталі): для частин, що працюють в широкому температурному діапазоні, теплове розширення повинно враховуватися при розрахунках зазору. 50 мм втулка з POM розшириться приблизно на 0,3 мм в діаметрі при підвищенні температури на 10°C — це суттєво для тісних посадок проти сталевих валів.
Природні (білі/слонова кістка) градації POM-C та POM-H доступні у формулах, що відповідають вимогам FDA, придатних для безпосереднього контакту з їжею відповідно до FDA 21 CFR 177.2470. Для харчових виробничих середовищ особливо корисний синій POM-C, що виявляється металошукачами — якщо будь-який пластиковий фрагмент відколеться, він активує металошукачі на виробничій лінії. Для медичних пристроїв доступний медичний POM з повною трасованістю матеріалів та документацією з біосумісності відповідно до ISO 10993. Завжди запитуйте сертифікат FDA у вашого постачальника для регульованих застосувань.
POM має кращу розмірну стабільність, ніж нейлон (значно нижче поглинання вологи — нейлон поглинає 1,5–3% води, що викликає значні зміни розмірів і набухання), кращу жорсткість, нижчий коефіцієнт тертя та кращу оброблюваність для точних допусків. Нейлон має кращу ударну стійкість, вищу втомну міцність і кращу продуктивність при підвищених температурах. Для застосувань, що вимагають стабільних розмірів при змінах вологості — прецизійні шестерні, направляючі компоненти та вимірювальні пристрої — POM є значно кращим вибором, ніж нейлон. Для застосувань з високими ударами або високими температурами нейлон може бути більш доречним.
POM є одним з найпростіших інженерних пластиків для обробки, але кілька аспектів є важливими: (1) Термальне розширення — POM значно розширюється при нагріванні; охолодження повітрям або туманом є переважним над заливним охолодженням. (2) Розвантаження напруги — великі деталі з POM слід відпустити перед остаточною обробкою, щоб зняти залишкові напруги. (3) Пористість по центру в стержні POM-H — для деталей з великими центральними отворами вказуйте POM-C, щоб уникнути центральної порожнечі. (4) Гострі інструменти — тупі інструменти викликають розмазування; гострі карбідні або HSS інструменти дають найкращі результати. (5) Управління стружкою — спіральні фрези запобігають повторному різанню довгих стружок у глибоких елементах.
POM доступний у натуральному (білий/слоновий), чорному, синьому, червоному та інших кольорах. Натуральний POM є найпоширенішим і має найвищу чистоту для контакту з їжею та медичних застосувань. Чорний POM містить пігмент чорного вугілля, який забезпечує стійкість до УФ-випромінювання для зовнішніх застосувань. Сині та інші яскраві кольори використовуються в обладнанні для обробки їжі для візуальної ідентифікації — деякі сині сорти також можуть бути виявлені металошукачами. Колір не впливає суттєво на основні механічні властивості (жорсткість, твердість, зносостійкість), але може впливати на УФ-стійкість та хімічну стійкість.
POM має обмежені можливості з'єднання через свою низьку поверхневу енергію. Адгезивне з'єднання можливе з цианоакрилатом після активації поверхні ультрафіолетом/озоном або обробки плазмою, але міцність з'єднання є помірною. Механічне з'єднання (гвинти, прес-фіт вставки, замкові з'єднання) є переважним методом з'єднання. Різьбові вставки можуть бути встановлені ультразвуковим способом для точок з'єднання з високою міцністю. POM можна зварювати ультразвуковим зварюванням, зварюванням на гарячій плиті або обертальним зварюванням для з'єднання двох частин POM. Покриття поверхні зазвичай не застосовується, оскільки POM має вроджену низьку тертя та хімічну стійкість.