
Marcajele de flux sunt benzi vizibile, inele sau valuri create atunci când frontul de polimer în avans nu reproducează uniform suprafața matriței.
Defectul este de obicei asociat cu o viteză instabilă a frontului de flux, formarea prematură a pielii, schimbări bruste în secțiune sau geometria poartelor, sau o nepotrivire între temperatura rășinii, temperatura matriței și profilul de umplere.
Depanarea eficientă începe prin identificarea corectă a marcajului. Marcajele de flux, jetarea, liniile de sudură, splay, blush și variația luciului pot părea similare, dar nu au o corecție universală.
Adesea urmează traseul fluxului sau radiază din poartă.
Confirmați comportamentul real al topiturii, matriței și umplerii înainte de a schimba uneltele.
Dâre de argint și urme de vierme necesită de obicei o soluție diferită.
Fizica marcajelor de flux
Polimerul topit nu se deplasează printr-o cavitate ca un dop solid. Materialul mai cald se deplasează prin miezul canalului de flux, se întoarce spre exterior la frontul de avans și intră în contact cu suprafața mai rece a matriței. Această mișcare caracteristică este cunoscută sub numele de flux de fântână.
Comportamentul fluxului de fântână
Materialul cu vâscozitate mai scăzută se deplasează prin centrul traseului de flux.
Frontul avansat se rostogolește spre suprafața cavității.
Căldura se transferă în matriță iar stratul de suprafață începe să înghețe.
Întârzierea sau răcirea neuniformă lasă benzi în luciu, textură sau orientare.
Dacă frontul încetinește semnificativ sau pielea îngheață prea devreme, materialul ulterior poate avansa peste sau distorsiona stratul parțial înghețat. Rezultatul poate apărea ca benzi alternante de luciu, cercuri sau valuri, mai degrabă decât o suprafață uniform replicată.
Alunecare și instabilitate a frontului de flux
“Alunecarea” este un model descriptiv util pentru unele modele de marcaje de flux. Un strat de suprafață aderă temporar sau îngheață pe matriță, presiunea se acumulează în spatele lui, iar materialul avansează din nou. Întârzierea repetată poate lăsa benzi periodice.
Totuși, nu fiecare marcaj de flux este cauzat de o ruptură literală a unei pieli înghețate. Comportamentul viscoelastic, schimbările de rată de forfecare, blush-ul de pe poartă, tranzițiile de secțiune, aditivii pentru rășină și replicarea suprafeței matriței pot produce efecte vizuale similare. Diagnosticul trebuie să se bazeze pe pattern, locație, date ale procesului și încercări controlate.
Marcaje de flux vs. linii de sudură, jetare și splay
| Defect | Aspect tipic | Indiciu de diagnostic | Mecanism comun |
|---|---|---|---|
| Marcaje de flux | Valuri, inele sau benzi care urmează traseul fluxului | Se schimbă adesea în funcție de temperatura matriței sau profilul de viteză | Front instabil, formare timpurie a pielii sau tranziție secțiune/gură |
| Linii de sudură | Linii fine unde fronturile separate se reunesc | Urme în jurul găurilor, pinilor sau gurilor multiple | Fuziune insuficientă a fronturilor convergente |
| Jetare | Urme asemănătoare unui șarpe sau formă de frânghie | Obicei opus unei guri restrictive care intră în spațiu deschis | Jetul de topire liberă nu reușește să stabilească un flux de fântână |
| Splay | Fire strălucitoare argintie în direcția fluxului | Investigați mai întâi umiditatea, volatilele, aerul sau degradarea | Gaz sau vapori au perturbat suprafața polimerului |
Diferență rapidă: Un model de valuri aproape de poartă poate fi o urmă de flux sau o pată de poartă. O urmă argintie este mai frecvent splay. O linie continuă unde se întâlnesc două fronturi este mai probabil o linie de sudură.
Cauze principale și corecții ale parametrilor mașinii
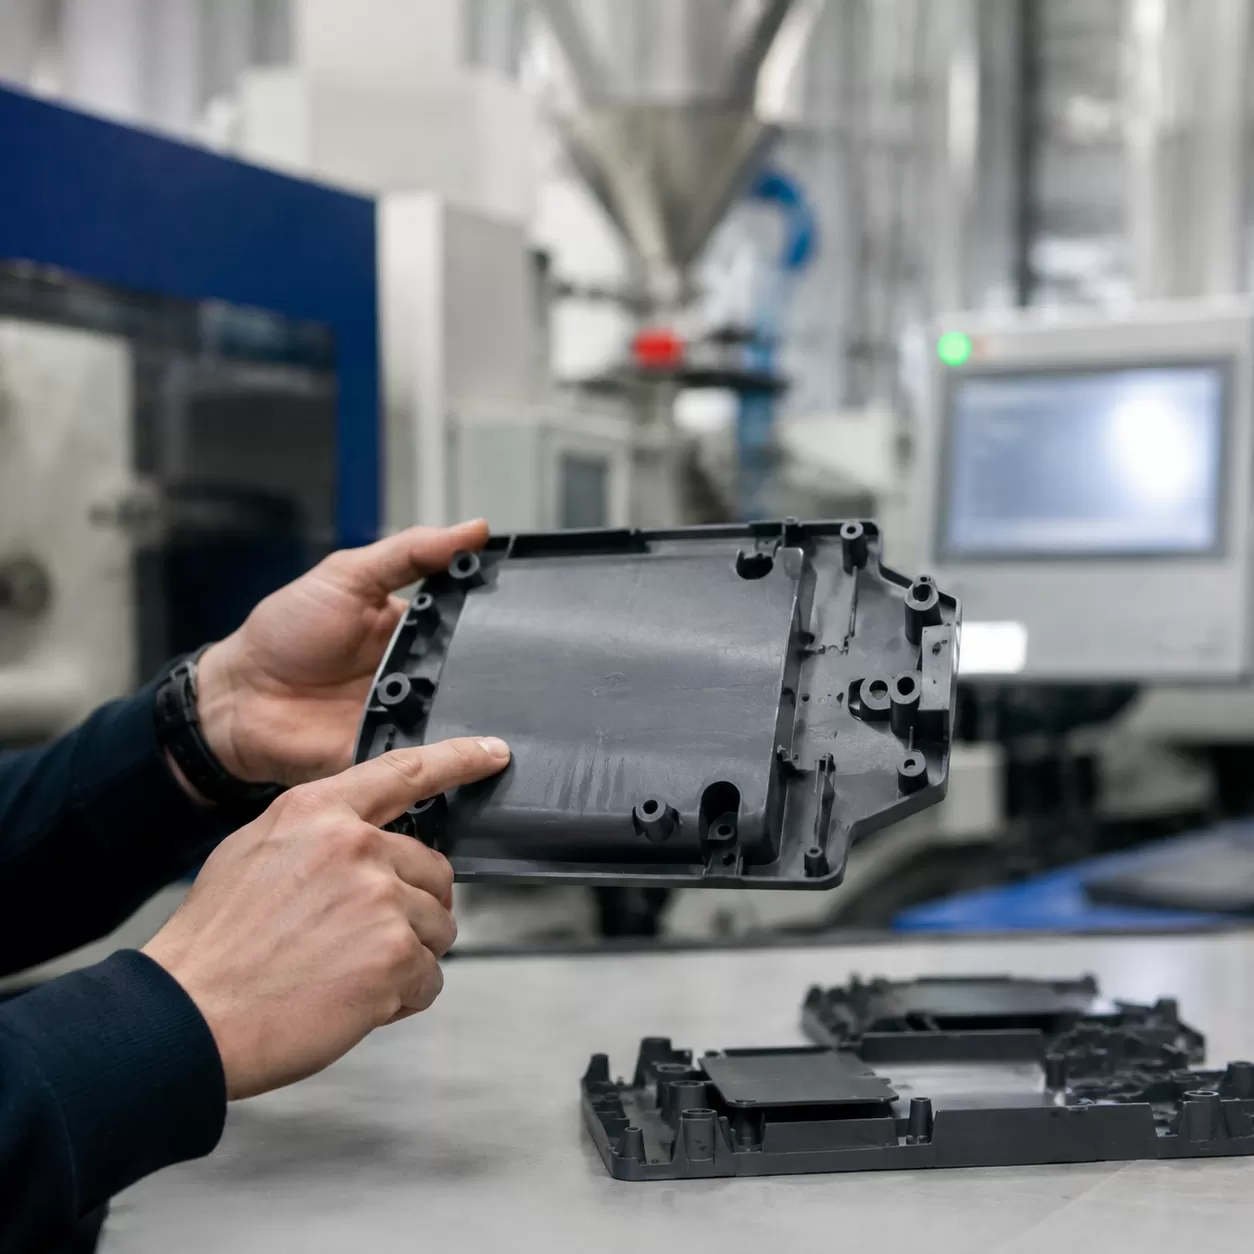
Ajustările mașinii sunt de obicei primul nivel de depanare deoarece pot confirma dacă defectul este sensibil la proces înainte de a se lua în considerare o modificare a matriței. Înregistrați ciclul de bază și modificați un factor controlat pe rând.
Temperatura topiturii și a matriței
Temperatura scăzută a topiturii crește vâscozitatea. O suprafață rece a cavității accelerează formarea pielii și poate împiedica replicarea texturii sau luciului uniform.
Test: Creșteți temperaturile în intervalul aprobat de procesare al furnizorului de rășini și verificați condițiile reale ale sculei-apei și ale suprafeței cavității.
Viteza de injecție
Un front care ezită se poate răci prematur. Viteza excesivă printr-o poartă mică poate crea jetare, pată, ardere sau shear ridicat.
Test: Utilizați viteza etapizată pentru a stabili frontul la poartă și pentru a menține un flux volumetric stabil prin schimbări de secțiune.
Transfer și umplere
O transfer de viteză către presiune timpurie poate încetini frontul înainte ca cavitatea să fie complet umplută volumetric. Împachetarea controlează în principal contracția după umplere.
Test: Confirmă procentul de umplere la transfer, repetabilitatea pernei, etanșeitatea porții și răspunsul la presiunea cavității.
Creșteri ale presiunii aleatorii
Presiunea mai mare poate ascunde un simptom în timp ce cauzează flash, stres încorporat, supraîmpachetare sau schimbare dimensională.
Test: Corectează viteza, temperatura și comportamentul de transfer înainte de a trata presiunea maximă ca soluție principală.
Temperatura topiturii și a matriței
Crește temperatura doar în limitele aprobate ale rășinii și matriței. Temperatura excesivă a topiturii poate degrada polymerul, crește timpul de ciclu, genera volatile sau schimba culoarea. Temperatura excesivă a matriței poate crește lipirea sau timpul de răcire chiar și atunci când îmbunătățește reproducerea suprafeței.
Profilul de viteză și presiunea de umplere
Ținta nu este pur și simplu “rapidă”. Ținta este o viteză stabilă a frontului adecvată pentru poartă, grosimea peretelui, vâscozitatea rășinii și geometria cavității. Un segment de intrare în poartă mai lent poate ajuta la prevenirea jetării, urmat de o viteză mai mare prin cavitatea principală. Presiunea trebuie să rămână disponibilă pentru a atinge viteza comandată fără a depăși limitele mașinii, matriței sau piesei.
Presiunea de menținere și etanșeitatea porții
Presiunea de menținere nu poate, în mod normal, să șteargă o urmă de flux creată în timpul umplerii timpurii după ce suprafața s-a solidificat. Totuși, poate influența luciul zonei porții, tasarea, contracția și contactul cu peretele cavității. Încercările de împachetare trebuie să se bazeze pe greutatea piesei, presiunea în cavitate, răspunsul dimensional și timpul de etanșare a porții, mai degrabă decât pe creșteri indiscriminante.
Disciplină în proces: Confirmă acuratețea temperaturii în cilindru, timpul de rezidență, consistența recuperării, perna, performanța inelului de verificare și echilibrul circuitului de apă înainte de a concluziona că geometria matriței este defectă.
Corecții în proiectarea matriței și a uneltelor
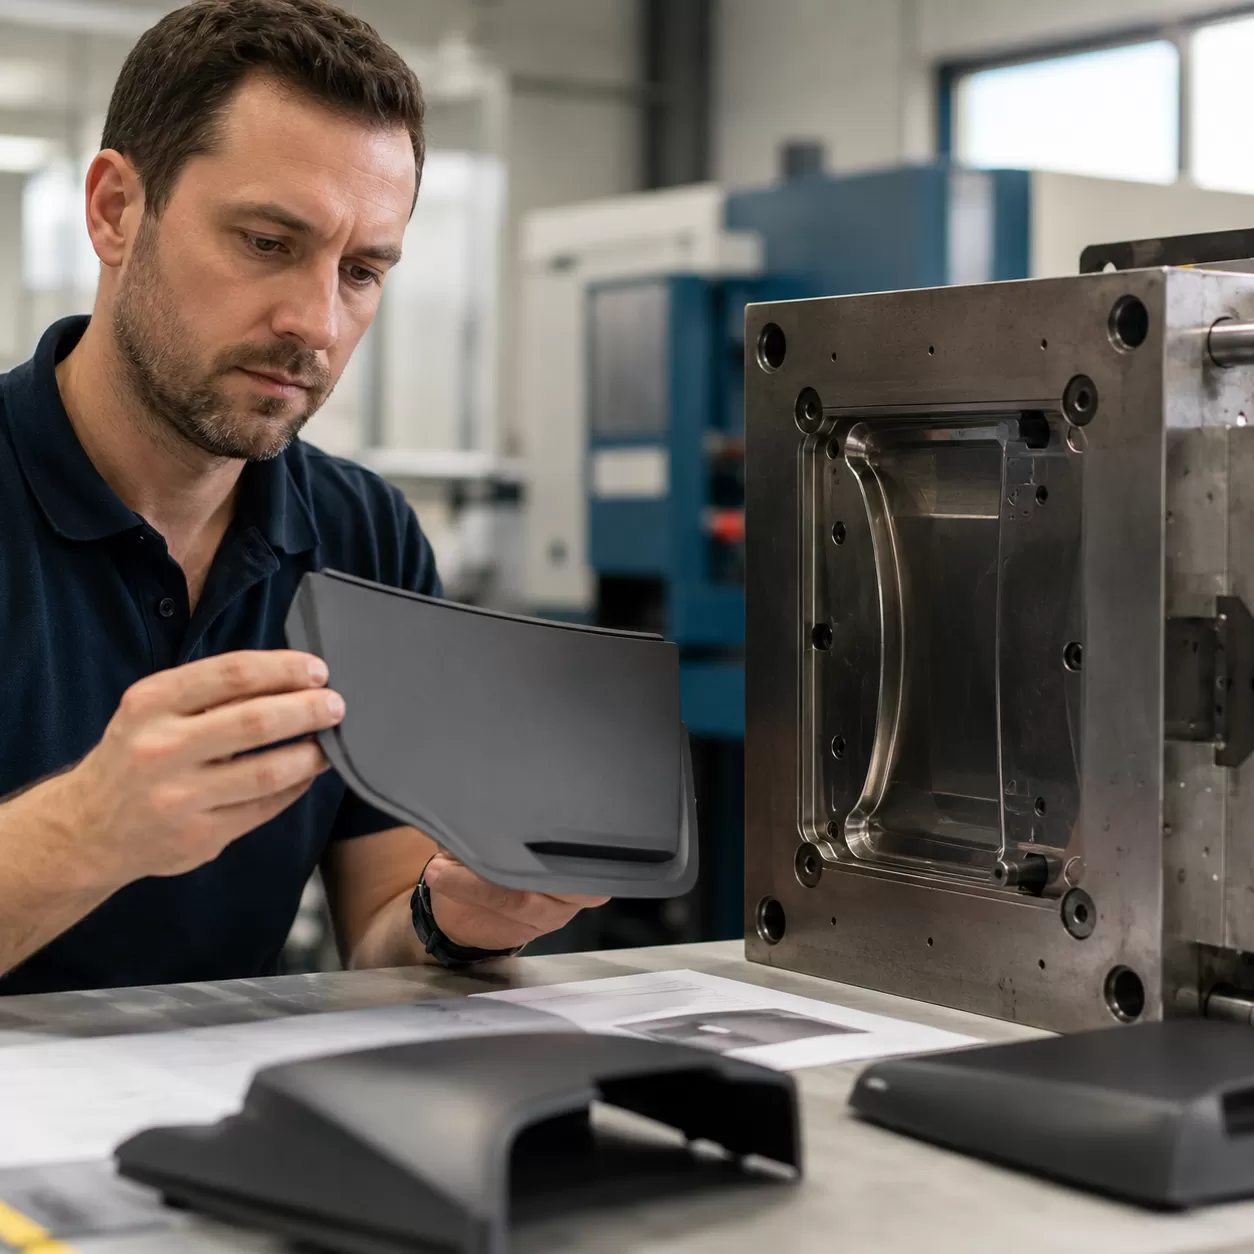
Dacă un defect persistă pe o fereastră de proces rezonabilă, revizuiește poarta, traseul, grosimea cavității, circuitul de răcire, ventilația și condiția suprafeței. Precizie miezul matriței și componentele complexe ale cavității ajută la păstrarea acestor caracteristici prin servicii de volum mare.
Locația și geometria porții
- Reduce expansiunea bruscă: O poartă mică care descarcă într-o cavitate largă și deschisă poate crea jetare sau orientare instabilă a suprafeței.
- Sprijiniți umplerea de la gros la subțire acolo unde este posibil: Aceasta poate îmbunătăți transmiterea presiunii, dar locația porții trebuie să ia în considerare și liniile de sudură, aspectul, orientarea fibrelor, deformarea și eliminarea porții.
- Utilizați porți de tip ventilator, tablou, film sau alte tipuri de dispersie atunci când este cazul: Acestea pot distribui fluxul și pot reduce frecarea localizată sau petele de porțiune.
- Verificați înghețarea porții: O poartă care se întărește prea devreme limitează umplerea și restrânge fereastra de proces stabilă.
Controlul bulei reci
Un puț pentru bule reci poate captura material relativ răcoros de la vârful duzei sau de la fața canalului înainte ca acesta să ajungă pe suprafața cavității cosmetice. Locația și volumul său trebuie să se bazeze pe configurația de sprijin și canal. Captarea bulei reci nu înlocuiește corectarea răcirii excesive a duzei, controlul scurgerii sau echilibrul termic slab.
Echilibrul canalului, ventilația și răcirea
Moldurile cu mai multe cavități trebuie evaluate pentru echilibrul rheologic, nu doar pentru lungimea egală a canalului. Fiecare cavitate trebuie să experimenteze o pierdere de presiune și un timp de umplere comparabile. Circuitele de răcire trebuie să evite diferențe mari de temperatură pe suprafață, care se pot manifesta ca benzi lucioase.
Ventilația trebuie să permită evacuarea aerului și gazelor deplasate fără a permite formarea de scurgeri. Adâncimea ventilației este foarte specifică pentru rășină și depinde de vâscozitate, presiune, lungimea zonei de contact, condiția matriței și suportul liniei de separare. Ventilațiile trebuie să fie proiectate conform ghidurilor validate pentru materiale, nu doar descrise ca “profunde”.”
Suprafața și uzura instrumentului
Uzura poartelor, depunerile, coroziunea, textura deteriorată și lustruirea neuniformă pot crea sau amplifica variațiile cosmetice. HXCNC sprijină uneltele prin prelucrare de oțel pentru unelte și matrițe, șlefuire de precizie, și lustruire controlată a suprafeței.
Selecția și pregătirea materialelor
Înainte de a schimba gradul de rășină, confirmați că rășina curentă este identificată corect, uscată, manipulată și procesată corespunzător. Schimbările de lot, procentul de regranulare, concentratele de culoare, aditivii și contaminările pot modifica vâscozitatea și aspectul suprafeței.
Umiditatea și volatilele
Polycarbonatul, nylonul, PET, PBT, TPU și alte materiale higroscopice necesită uscare controlată. ABS poate produce, de asemenea, splay atunci când există umiditate sau volatile, deși sensibilitatea sa la uscare diferă de cea a nylonului sau PC-ului. Uscarea excesivă poate fi dăunătoare pentru unele rășini, astfel încât timpul, temperatura, punctul de rouă și timpul de rezidență permis trebuie să urmeze datele furnizorului.
Dârele de argint ar trebui să declanșeze o investigație privind umiditatea și degradarea înainte de a fi etichetate ca urme de flux. Considerațiile similare privind manipularea materialelor se aplică și în cazul fabricării pieselor prelucrate din ABS, PC și PMMA.
Vâscozitate și Rată de flux de topire
Rata de flux de topire este un indice de control al calității măsurat în condiții specificate; nu reprezintă o descriere completă a vâscozității pentru turnarea prin injecție în toate ratele de forfecare. O clasă cu flux mai mare poate umple mai ușor o cavitate subțire, dar poate schimba și proprietățile mecanice, contracția, tendința de flash și statutul de calificare.
| Observația materialului | Efect probabil | Verificare | Răspuns controlat |
|---|---|---|---|
| Umiditate sau volatile | Splay, bule, degradare sau dâre pe suprafață | Test de umiditate, punctul de rouă al usii, inspecție de purjare | Uscare conform specificațiilor furnizorului și eliminarea contaminării |
| Vâscozitate aparentă ridicată | Pierdere de presiune, ezitare, îngheț precoce | Studiu de scurtare și date despre presiune/viteză | Optimizare temperatură, debit, poartă sau grad aprobat |
| Grad de debit foarte ridicat | Umplere mai ușoară, dar cu flash crescut sau compromisuri de proprietate | Calificarea materialului și testul dimensional | Reechilibrare viteză, clemă, ambalare și etanșare poartă |
| Nivel inconsistenț regranulare sau aditiv | Vâscozitate variabilă, culoare, luciu sau degradare | Trasabilitate lot și test de amestec controlat | Stabilizarea formulei și a procedurii de manipulare |
Matrice de depanare Flow-Mark

Tabelul de mai jos reprezintă un punct de pornire pentru diagnostic. Confirmă fiecare cauză suspectată printr-o schimbare controlată, în loc să aplici toate remedii simultan.
| Observație | Verificați mai întâi | Test controlat | Atenție la |
|---|---|---|---|
| Valuri sau inele aproape de poartă | Tranziție poartă, dop rece, roșeață a porții, temperatura mucegaiului | Viteză de intrare în poartă; verificare temperatură duză și unealtă | Jetare, ardere prin forfecare, timp de răcire mai lung |
| Benzi opace downstream | Întârziere în frontul fluxului sau dezechilibru de răcire | Executați o secvență de dozare scurtă și ajustați viteza după poziție | Flash sau gaz prins la viteză mai mare |
| Model repetat de inele | Comportament de alunecare, temperatura peretelui, tranziție secțiune | Ridicați temperatura mucegaiului în limite și stabilizați debitul de flux | Schimbări în timpul ciclului și ejectare |
| Schimbare de luciu la poartă | Tăiere, geometria porții, orientare, tranziție de presiune | Reduceți viteza inițială sau răspândiți fluxul cu modificarea porții | Shot scurt sau relocare a liniei de sudură vizibile |
| Dungi de argint | Umiditate, aer, volatile sau degradare | Verificați condițiile de uscare și purgare înainte de a schimba designul matriței | Supra-uscare sau temperatură excesivă a topiturii |
Ordinea recomandată de teste pe terenul de lucru
Clasificați marca. Înregistrați locația, direcția, luciul, textura, numărul cavității și dacă urmează traseul fluxului.
Blocați linia de bază. Salvați temperaturile, timpul de umplere, poziția de transfer, presiunea maximă, perna, recuperarea șurubului, răcirea și lotul de material.
Executați shot-uri scurte. Observați unde frontul ezită, jeturi, split-uri sau schimbări de secțiune.
Verificați condiția materialului. Confirmați uscare, contaminare, regranulare, timpul de rezidență și degradare.
Ajustați o familie de procese o dată. Testați condițiile termice, apoi profilul de viteză și transferul, apoi ambalarea unde este relevant.
Inspectați matrița. Revizuiți uzura porților, găurile de răcire, ventilațiile, echilibrul de răcire, depunerile și condiția suprafeței.
Validați reparația. Confirmați multiple cicluri, toate cavitățile, dimensiunile, aspectul și absența defectelor noi.
Componente de precizie pentru matrițe de la HXCNC
Un proces de turnare stabil depinde de geometria repetabilă a instrumentului. Porțile uzate, supapele deteriorate, inserțiile neuniforme sau suprafețele de flux slab finisate pot restrânge intervalul de proces și pot face dificil controlul defectelor cosmetice.
HXCNC fabrică miezuri, cavități, inserții, glisiere, came și componente de suport pentru matrițe prin prelucrare CNC de precizie. Strategia de inspecție poate fi aliniată cu dimensiunile porților, profilele cavităților, suprafețele de etanșare și caracteristicile critice pentru uz, prin capacitățile de inspecție ale HXCNC.
Acoperirile și tratamentele de suprafață trebuie selectate în funcție de funcția reală a instrumentului. Un serviciu de e-coating poate fi potrivit pentru anumite componente de oțel downstream, dar nu este un tratament implicit pentru cavitățile de matriță de precizie sau suprafețele de flux ale polimerilor. Inserțiile de matriță pot necesita în schimb lustruire, texturare, întărire, nitrurare, acoperire PVD, placare sau alt tratament validat.
Întrebări frecvente
De ce apar adesea urme de flux aproape de poartă?
Poarta creează o schimbare bruscă de presiune, rată de forfecare, suprafață de flux și orientare. Dacă topirea iese dintr-o poartă mică într-o cavitate mult mai mare, frontul poate jeta sau deveni instabil. Materialul rece, temperatura scăzută a matriței sau o tranziție agresivă de viteză pot face ca marca să fie mai vizibilă.
Poate schimbarea gradei de rășină elimina urmele de flux?
Uneori. O gradă aprobată cu un profil rheologic mai potrivit poate umple cavitatea mai uniform. Schimbarea trebuie să fie încă calificată pentru rezistență, contracție, aspect, rezistență chimică, cerințe de reglementare și performanță dimensională. O rășină nouă nu trebuie folosită pentru a ascunde o poartă deteriorată sau un sistem de răcire dezechilibrat.
Cum ajută un profil de viteză de injecție etapizat?
Etapele de viteză bazate pe poziție pot încetini topirea printr-o poartă restrictivă, o pot accelera printr-o secțiune subțire și largă, și o pot reduce din nou aproape de sfârșitul umplerii sau într-un orificiu sensibil. Scopul este o viteză stabilă a frontului de flux, nu o viteză constantă a șurubului pe întreaga cavitate.
Sunt urmele de flux doar cosmetice?
Multe sunt în principal cosmetice, dar cauza de bază poate indica, de asemenea, o fuziune slabă, gaz prins, stres încorporat ridicat, orientare neuniformă sau procesare instabilă. Părțile utilizate în aplicații de presiune, etanșare, optice, medicale sau critice pentru siguranță trebuie evaluate dincolo de aspectul exterior.