
Les marques de flux sont des bandes visibles, des anneaux ou des vagues créés lorsque le front du polymère en progression ne reproduit pas uniformément la surface du moule.
Le défaut est généralement associé à une vitesse de front de flux instable, à une formation prématurée de peau, à des changements brusques dans la section ou la géométrie de la porte, ou à un décalage entre la température de la résine, la température du moule et le profil de remplissage.
Un dépannage efficace commence par l'identification correcte de la marque. Les marques de flux, le jetage, les lignes de soudure, la splay, le blush et la variation de brillance peuvent sembler similaires, mais elles ne partagent pas toutes une correction universelle.
Souvent suivent le trajet du flux ou rayonnent depuis la porte.
Confirmer le comportement réel du melt, du moule et du remplissage avant de modifier l'outillage.
Les stries argentées et les traces de vers nécessitent généralement une solution différente.
La physique des marques de flux
Le polymère fondu ne se déplace pas à travers une cavité comme un bouchon solide. Le matériau plus chaud traverse le noyau du canal de flux, tourne vers l'extérieur à l'avant du flux, et contacte la surface plus froide du moule. Ce mouvement caractéristique est connu sous le nom de flux de fontaine.
Comportement du flux de fontaine
Le matériau à viscosité plus faible circule au centre du trajet de flux.
Le front d'avancement roule vers la surface de la cavité.
La chaleur se transfère dans l'outil et la couche de surface commence à geler.
Une hésitation ou un refroidissement non uniforme laisse des bandes dans la brillance, la texture ou l'orientation.
Si le front ralentit considérablement ou si la peau gèle trop tôt, le matériau ultérieur peut avancer sur ou déformer la couche partiellement gelée. Le résultat peut apparaître sous forme de bandes de brillance alternantes, d'anneaux ou de ondulations plutôt qu'une surface uniformément reproduite.
Glissement et instabilité du front de flux
“Le ” stick-slip » est un modèle descriptif utile pour certains motifs de marques de flux. Une couche de surface adhère ou gèle temporairement contre le moule, la pression s'accumule derrière, puis le matériau d'avance se remet en mouvement. Une hésitation répétée peut laisser des bandes périodiques.
Cependant, toutes les marques de flux ne sont pas causées par une rupture littérale de la peau gelée. Le comportement viscoélastique, les changements de taux de cisaillement, le blush de la porte, les transitions de section, les additifs de résine et la reproduction de la surface du moule peuvent produire des effets visuels similaires. Le diagnostic doit donc s'appuyer sur le motif, l'emplacement, les données du processus et des essais contrôlés.
Marques de flux vs. lignes de soudure, jetage et splay
| Défaut | Apparence typique | Indice de diagnostic | Mécanisme commun |
|---|---|---|---|
| Marques de flux | Vagues, anneaux ou bandes suivant le trajet du flux | Change souvent avec la température de moule ou le profil de vitesse | Front instable, formation précoce de peau ou transition section/gâchette |
| Lignes de soudure | Fine ligne où des fronts séparés se rejoignent | Traces autour des trous, broches ou multiples gâchettes | Fusion insuffisante des fronts convergents |
| Jetage | Trace en forme de serpent ou de corde | Opposé courant une gâchette restrictive entrant dans un espace ouvert | Jet de fusion libre ne parvenant pas à établir un flux de fontaine |
| Éclaboussure | Raies argentées dans la direction du flux | Étudiez d'abord l'humidité, les volatiles, l'air ou la dégradation | Un gaz ou une vapeur a perturbé la surface du polymère |
Distinction rapide : Un motif en vagues près d'une porte peut être une marque de flux ou une rougeur de porte. Une traînée argentée est plus souvent un éclatement. Une ligne continue où deux fronts se rencontrent est plus probablement une ligne de soudure.
Causes profondes et corrections des paramètres de la machine
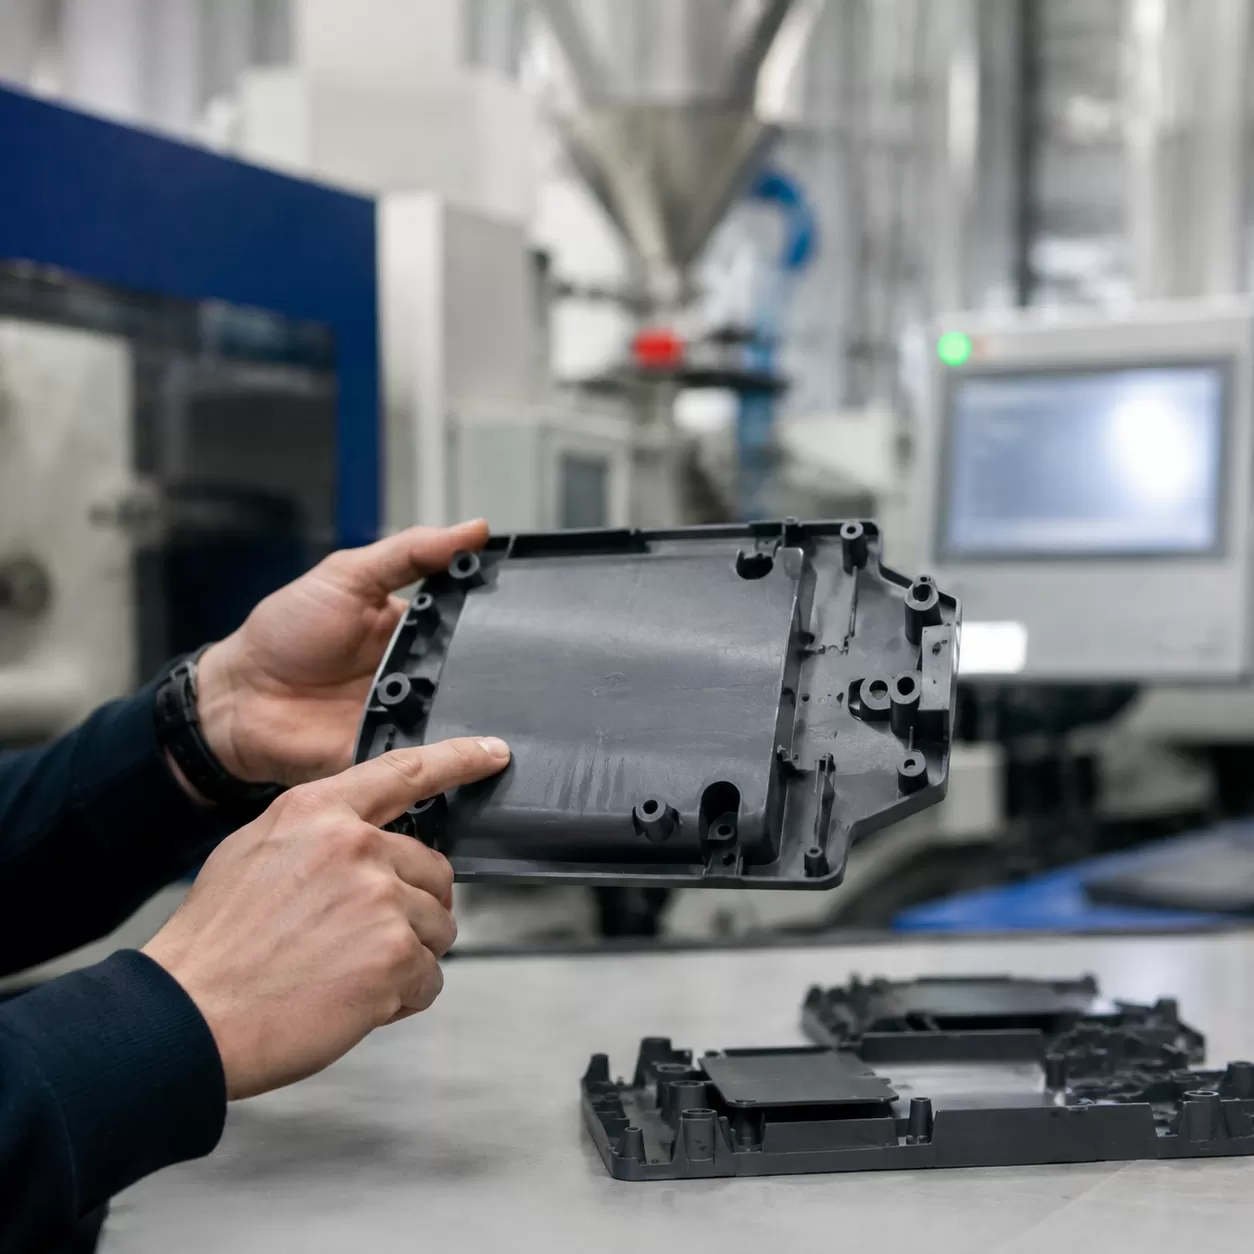
Les réglages de la machine sont généralement la première étape de dépannage car ils peuvent confirmer si le défaut est sensible au processus avant qu'une modification du moule ne soit envisagée. Enregistrez le cycle de référence et modifiez un facteur contrôlé à la fois.
Température de fusion et de moule
Une température de fusion basse augmente la viscosité. Une surface de cavité froide accélère la formation de peau et peut empêcher une texture ou un brillant uniformes.
Essai : Augmentez les températures dans la fenêtre de traitement approuvée par le fournisseur de résine et vérifiez les conditions réelles de l'outil, de l'eau et de la surface de la cavité.
Vitesse d'injection
Un front qui hésite peut refroidir prématurément. Une vitesse excessive à travers une petite porte peut plutôt créer un jet, une rougeur, une brûlure ou une haute cisaillement.
Essai : Utilisez une vitesse progressive pour établir le front à la porte et maintenir un flux volumétrique stable lors des changements de section.
Transfert et maintien de pression
Un transfert précoce de vitesse à pression peut ralentir le front avant que la cavité ne soit remplie volumétriquement. La compression contrôle principalement le retrait après le remplissage.
Essai : Confirmez le pourcentage de remplissage lors du transfert, la répétabilité du coussin, l'étanchéité de la porte et la réponse de la pression de la cavité.
Augmentations de pression aléatoires
Une pression plus élevée peut masquer un symptôme tout en provoquant des flashs, des contraintes moulées, un sur-remplissage ou un changement dimensionnel.
Essai : Corriger la vitesse, la température et le comportement de transfert avant de considérer la pression de pointe comme le remède principal.
Température de fusion et de moule
Augmenter la température uniquement dans la limite autorisée par la résine et l'outil. Une température de fusion excessive peut dégrader le polymère, augmenter le temps de cycle, générer des volatils ou changer la couleur. Une température de moule excessive peut augmenter l'adhérence ou le temps de refroidissement même si elle améliore la reproduction de la surface.
Profil de vitesse et pression de remplissage
L'objectif n'est pas simplement d'être “ rapide ”. L'objectif est une vitesse de front stable adaptée à la porte, à l'épaisseur de paroi, à la viscosité de la résine et à la géométrie du moule. Un segment d'entrée de porte plus lent peut aider à prévenir le jetting, suivi d'une vitesse plus élevée dans le cavity principal. La pression doit rester disponible pour atteindre la vitesse commandée sans dépasser les limites de la machine, du moule ou de la pièce.
Pression de maintien et étanchéité de la porte
La pression de maintien ne peut généralement pas effacer une marque de flux créée lors du remplissage initial après que la surface a gelé. Elle peut cependant influencer la brillance de la zone de la porte, le retrait, la contraction et le contact avec la paroi du cavity. Les essais de packing doivent être basés sur le poids de la pièce, la pression du cavity, la réponse dimensionnelle et le temps d'étanchéité de la porte plutôt que sur des augmentations indifférentes.
Discipline du processus : Confirmer la précision de la température du baril, le temps de résidence, la cohérence de récupération, le coussin, la performance du joint de contrôle et l'équilibre du circuit d'eau avant de conclure que la géométrie du moule est défectueuse.
Corrections de conception d'outillage et de moule
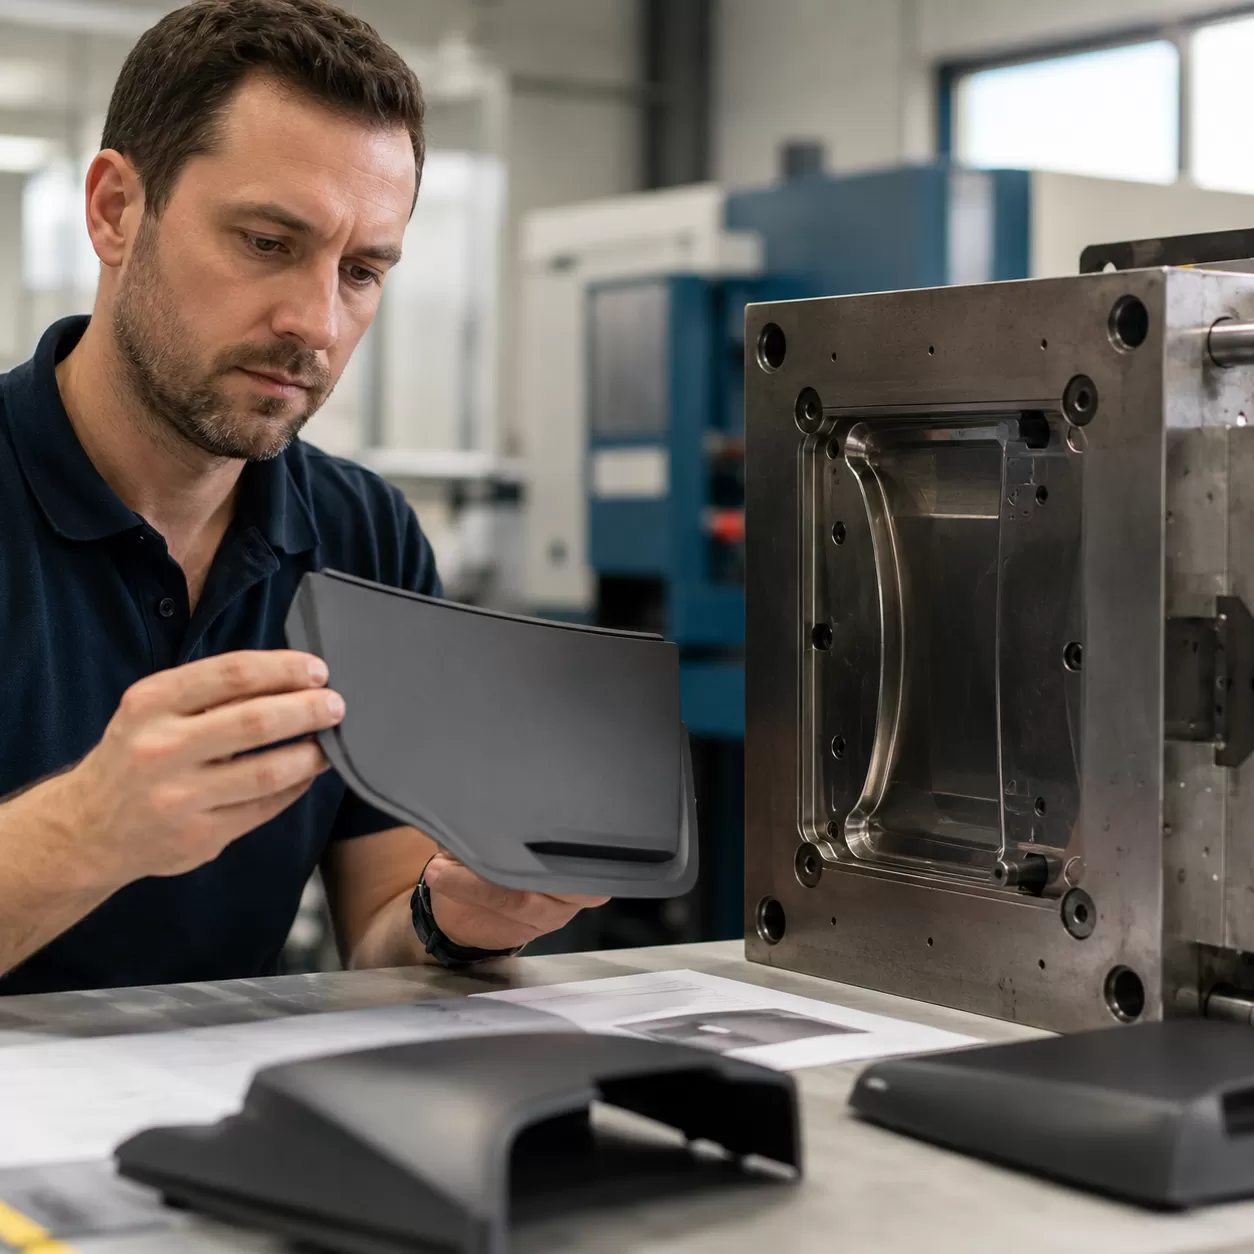
Si un défaut persiste sur une fenêtre de traitement raisonnable, revoir la porte, le canal, l'épaisseur du cavity, le circuit de refroidissement, la ventilation et l'état de surface. La précision du noyau du moule et des composants de cavity complexes aide à préserver ces caractéristiques lors d'une utilisation à volume élevé.
Emplacement et géométrie de la porte
- Réduire l'expansion brusque : Une petite porte déchargeant dans un cavity large et ouvert peut créer du jetting ou une orientation de surface instable.
- Soutenir le remplissage épais-vers-fins lorsque cela est pratique : Cela peut améliorer la transmission de pression, mais l'emplacement du porte doit également prendre en compte les lignes de soudure, l'apparence, l'orientation des fibres, la déformation et la suppression du porte.
- Utilisez un porte-ventilateur, un onglet, un film ou d'autres portes de distribution lorsque cela est approprié : Ceux-ci peuvent répartir le flux et réduire la cisaillement localisé ou le blush du porte.
- Vérifiez le gel du porte : Un porte qui se fige trop tôt limite le moulage et réduit la fenêtre de processus stable.
Contrôle du bouchon froid
Un bon système de capture du bouchon froid peut piéger le matériau relativement froid provenant de la pointe de la buse ou de l'avant du canal avant qu'il n'atteigne la surface de la cavité esthétique. Son emplacement et son volume doivent être basés sur la disposition de la buse et du canal. La capture du bouchon froid ne remplace pas la correction d'un refroidissement excessif de la buse, le contrôle de la salive ou un mauvais équilibre thermique.
Équilibre du canal, ventilation et refroidissement
Les moules à cavités multiples doivent être évalués pour leur équilibre rhéologique, pas seulement pour la longueur égale du canal. Chaque cavité doit connaître une perte de pression et un temps de remplissage comparables. Les circuits de refroidissement doivent également éviter de grandes différences de température de surface qui se traduisent par des bandes de brillance.
La ventilation doit permettre à l'air et aux gaz déplacés de s'échapper sans permettre la formation de bavures. La profondeur des évents est très spécifique au matériau et dépend de la viscosité, de la pression, de la longueur de la zone de contact, de l'état du moule et du support de la ligne de séparation. Les évents doivent être conçus à partir de guides de matériaux validés, et non simplement décrits comme “ profonds ”.”
Surface de l'outil et usure
L'usure du porte, les dépôts, la corrosion, la texture endommagée et le polissage irrégulier peuvent créer ou amplifier des variations esthétiques. HXCNC soutient l'outillage à travers usinage de l'acier pour outils et moules, meulage de précision, et contrôlé polissage de surface.
Sélection et préparation des matériaux
Avant de changer de grade de résine, confirmer que la résine actuelle est correctement identifiée, séchée, manipulée et traitée. Les changements de lot, le pourcentage de régrind, la concentration de couleur, les additifs et la contamination peuvent modifier la viscosité et l'apparence de la surface.
Humidité et volatils
Les matériaux hygroscopiques tels que le polycarbonate, le nylon, le PET, le PBT, le TPU et autres nécessitent un séchage contrôlé. L'ABS peut également produire des éclaboussures en présence d'humidité ou de volatils, bien que sa sensibilité au séchage diffère de celle du nylon ou du PC. Un séchage excessif peut être nuisible pour certains résines, donc le temps, la température, le point de rosée et la résidence autorisée doivent suivre les données du fournisseur.
Les stries argentées doivent déclencher une investigation sur l'humidité et la dégradation avant d'être étiquetées comme marques de flux. Des considérations similaires de manipulation des matériaux s'appliquent également lors de la fabrication pièces usinées en ABS, PC et PMMA.
Viscosité et Taux d'écoulement à la fusion
Le taux d'écoulement à la fusion est un indice de contrôle qualité mesuré dans des conditions spécifiées ; il ne décrit pas complètement la viscosité lors de l'injection sous tous les taux de cisaillement. Un grade à écoulement plus élevé peut remplir plus facilement une cavité fine, mais il peut également modifier les propriétés mécaniques, le retrait, la tendance au flash et le statut de qualification.
| Observation du matériau | Effet probable | Vérification | Réponse contrôlée |
|---|---|---|---|
| Humidité ou volatils | Éclaboussures, bulles, dégradation ou stries de surface | Test d'humidité, point de rosée du séchoir, inspection de purge | Séchage selon la spécification du fournisseur et élimination de la contamination |
| Viscosité apparente élevée | Perte de pression, hésitation, gel précoce | Étude de tirage court et données de pression/vitesse | Optimiser la température, le débit, la porte ou la qualité approuvée |
| Qualité de flux très élevé | Remplissage plus facile mais augmentation des bavures ou compromis de propriétés | Qualification du matériau et essai dimensionnel | Rééquilibrer la vitesse, la pince, l'emballage et le joint de la porte |
| Niveau de régrind ou d'additif incohérent | Viscosité, couleur, brillance ou dégradation variables | Traçabilité du lot et essai de mélange contrôlé | Stabiliser la formulation et la procédure de manipulation |
Matrice de dépannage Flow-Mark

Le tableau ci-dessous est un point de départ pour le diagnostic. Confirmer chaque cause suspectée par un changement contrôlé plutôt que d'appliquer toutes les solutions simultanément.
| Observation | Vérifiez d'abord | Essai contrôlé | Surveiller |
|---|---|---|---|
| Vagues ou anneaux près de la porte | Transition de la porte, bouchon froid, blush de la porte, température du moule | Vitesse d'entrée de la porte de l'étape ; vérifier la température de la buse et de l'outil | Projection, brûlure par cisaillement, temps de refroidissement plus long |
| Bandes ternes en aval | Hésitation à l'avant de l'écoulement ou déséquilibre de refroidissement | Exécuter une séquence de tir court et ajuster la vitesse par position | Éclaboussure ou gaz piégé à haute vitesse |
| Motif de bagues répétées | Comportement de blocage-glissement, température de la paroi, transition de section | Augmenter la température du moule dans les limites et stabiliser le débit | Changements de temps de cycle et d'éjection |
| Changement de brillance à la porte | Cisaillement, géométrie de la porte, orientation, transition de pression | Réduire la vitesse initiale ou répartir le flux avec modification de la porte | Coulée courte ou déplacement de la ligne de soudure visible |
| Rayures argentées | Humidité, air, volatils ou dégradation | Vérifier l'état de séchage et de purge avant de changer la conception du moule | Séchage excessif ou température de fusion trop élevée |
Ordre recommandé pour les tests en atelier
Classer la marque. Enregistrer l'emplacement, la direction, la brillance, la texture, le numéro de cavité, et si cela suit le trajet du flux.
Bloquer la ligne de base. Enregistrer les températures, le temps de remplissage, la position de transfert, la pression maximale, le coussin, la récupération de la vis, le refroidissement et le lot de matériau.
Effectuer des coulées courtes. Observer où le front hésite, jaillit, se divise ou change de section.
Vérifier l'état du matériau. Confirmer le séchage, la contamination, la régranulation, le temps de résidence et la dégradation.
Ajuster une famille de processus à la fois. Tester les conditions thermiques, puis le profil de vitesse et le transfert, puis le pack si pertinent.
Inspecter le moule. Examiner l'usure de la porte, les puits de coulée froide, les évents, l'équilibre du refroidissement, les dépôts et l'état de la surface.
Validez la correction. Confirmer plusieurs cycles, tous les cavités, dimensions, apparence et l'absence de nouveaux défauts.
Composants de moules de précision de HXCNC
Un processus de moulage stable dépend de la géométrie répétable de l'outil. Des portes usées, des coupures endommagées, des inserts non uniformes ou des surfaces d'écoulement mal finies peuvent réduire la fenêtre de processus et rendre les défauts esthétiques difficiles à contrôler.
HXCNC fabrique des noyaux, cavités, inserts, glissières, cames et composants d'outillage de précision à travers l'usinage CNC de précision. La stratégie d'inspection peut être alignée avec les dimensions des portes, les profils de cavités, les faces d'étanchéité et les caractéristiques critiques à l'usure via les des capacités d'inspection.
Revêtements et traitements de surface doivent être sélectionnés en fonction de la fonction réelle de l'outillage. Un service de revêtement électronique peut convenir à certains composants en acier en aval, mais ce n'est pas un traitement par défaut pour les cavités de moules de précision ou les surfaces d'écoulement de polymère. Les inserts de moule peuvent plutôt nécessiter un polissage, une texturation, un durcissement, une nitruration, un revêtement PVD, un placage ou un autre traitement validé.
Foire aux questions
Pourquoi les marques d'écoulement apparaissent-elles souvent près de la porte ?
La porte crée un changement brusque de pression, de taux de cisaillement, de surface d'écoulement et d'orientation. Si la matière fondue sort d'une petite porte dans une cavité beaucoup plus grande, le front peut projeter ou devenir instable. La matière froide, une température de moule basse ou une transition de vitesse agressive peuvent rendre la marque plus visible.
Changer de grade de résine peut-il éliminer les marques d'écoulement ?
Parfois. Un grade approuvé avec un profil rhéologique plus adapté peut remplir la cavité de manière plus uniforme. Le changement doit toujours être qualifié pour la résistance, le retrait, l'apparence, la résistance chimique, les exigences réglementaires et la performance dimensionnelle. Une nouvelle résine ne doit pas être utilisée pour dissimuler une porte endommagée ou un système de refroidissement déséquilibré.
Comment un profil d'injection à vitesse progressive aide-t-il ?
Les étapes de vitesse basées sur la position peuvent ralentir la matière fondue à travers une porte restrictive, l'accélérer à travers une section mince et large, puis la réduire à nouveau près de la fin du remplissage ou d'une ventilation sensible. L'objectif est une vitesse de front d'écoulement stable, et non une vitesse de vis constante dans toute la cavité.
Les marques d'écoulement sont-elles uniquement esthétiques ?
Beaucoup sont principalement esthétiques, mais la cause sous-jacente peut également indiquer une fusion médiocre, un gaz piégé, une contrainte élevée intégrée dans le moulage, une orientation non uniforme ou un processus instable. Les pièces utilisées dans des applications de pression, d'étanchéité, optiques, médicales ou critiques pour la sécurité doivent être évaluées au-delà de leur apparence seule.