
流痕是可見的帶狀、環狀或波浪狀,當推進的聚合物前端未能均勻重現模具表面時產生。.
此缺陷通常與不穩定的流動前端速度、過早形成的薄膜、截面或閘口幾何形狀的突變,或樹脂溫度、模具溫度與充填曲線之間的不匹配有關。.
有效的故障排除始於正確識別該痕跡。流痕、噴射、焊線、飛邊、泛白和光澤變化可能看起來相似,但它們並不共享一個通用的修正方法。.
常沿著流動路徑或從閘口向外放射。.
在更換模具前,確認實際的熔體、模具和充填行為。.
銀色條紋和蠕蟲痕跡通常需要不同的解決方案。.
流痕的物理原理
熔融聚合物在模腔內的運動並非像固體塞子一樣。較熱的材料沿著流道的中心移動,在推進前端轉向外側,並接觸較冷的模具表面。這種特徵運動被稱為 噴泉流動.
噴泉流動行為
較低粘度的材料沿著流動路徑的中心移動。.
前端向腔體表面滾動。.
熱傳導到工具中,表層開始冷卻凝固。.
猶豫或不均勻冷卻會在光澤、紋理或取向上留下條紋。.
如果前端大幅放慢或皮層過早凝固,後續材料可能會覆蓋或扭曲部分冷卻層。結果可能呈現交替的光澤帶、環或漣漪,而非均勻複製的表面。.
粘滑和流前不穩定性
“粘滑”是一個描述某些流動痕跡模式的有用模型。表層暫時粘附或凝固在模具上,壓力在其後累積,然後推進的材料再次移動。反覆猶豫可能會留下周期性條紋。.
然而,並非所有流動痕跡都是由於冷卻皮層的實際破裂引起的。粘彈性行為、剪切速率變化、閘口暈染、截面轉變、樹脂添加劑和模具表面複製都可能產生類似的視覺效果。因此,診斷應依據圖案、位置、工藝數據和受控試驗。.
流動痕跡與焊線、噴射和側向擴散
| 缺陷 | 典型外觀 | 診斷線索 | 常見機制 |
|---|---|---|---|
| 流動痕跡 | 沿流動路徑的波紋、環或帶狀 | 經常隨模溫或速度曲線變化 | 前緣不穩定、早期起皮或段/閘門過渡 |
| 焊線 | 分離前緣重新合併的細線 | 孔洞、銷針或多閘門周圍的軌跡 | 匯聚前緣融合不足 |
| 噴射 | 蛇行或繩索狀的痕跡 | 常見於限制性閘門進入開放空間的相反位置 | 自由熔融噴射未能建立噴泉流 |
| 分散 | 流動方向的銀色條紋 | 首先檢查水分、揮發物、空氣或降解情況 | 氣體或蒸氣擾亂聚合物表面 |
快速判斷: 閘門附近的波紋可能是流動痕跡或閘門暈染。銀色條紋更常見於分散。兩個前緣相遇形成的連續線更可能是焊線。.
根本原因與機器參數調整
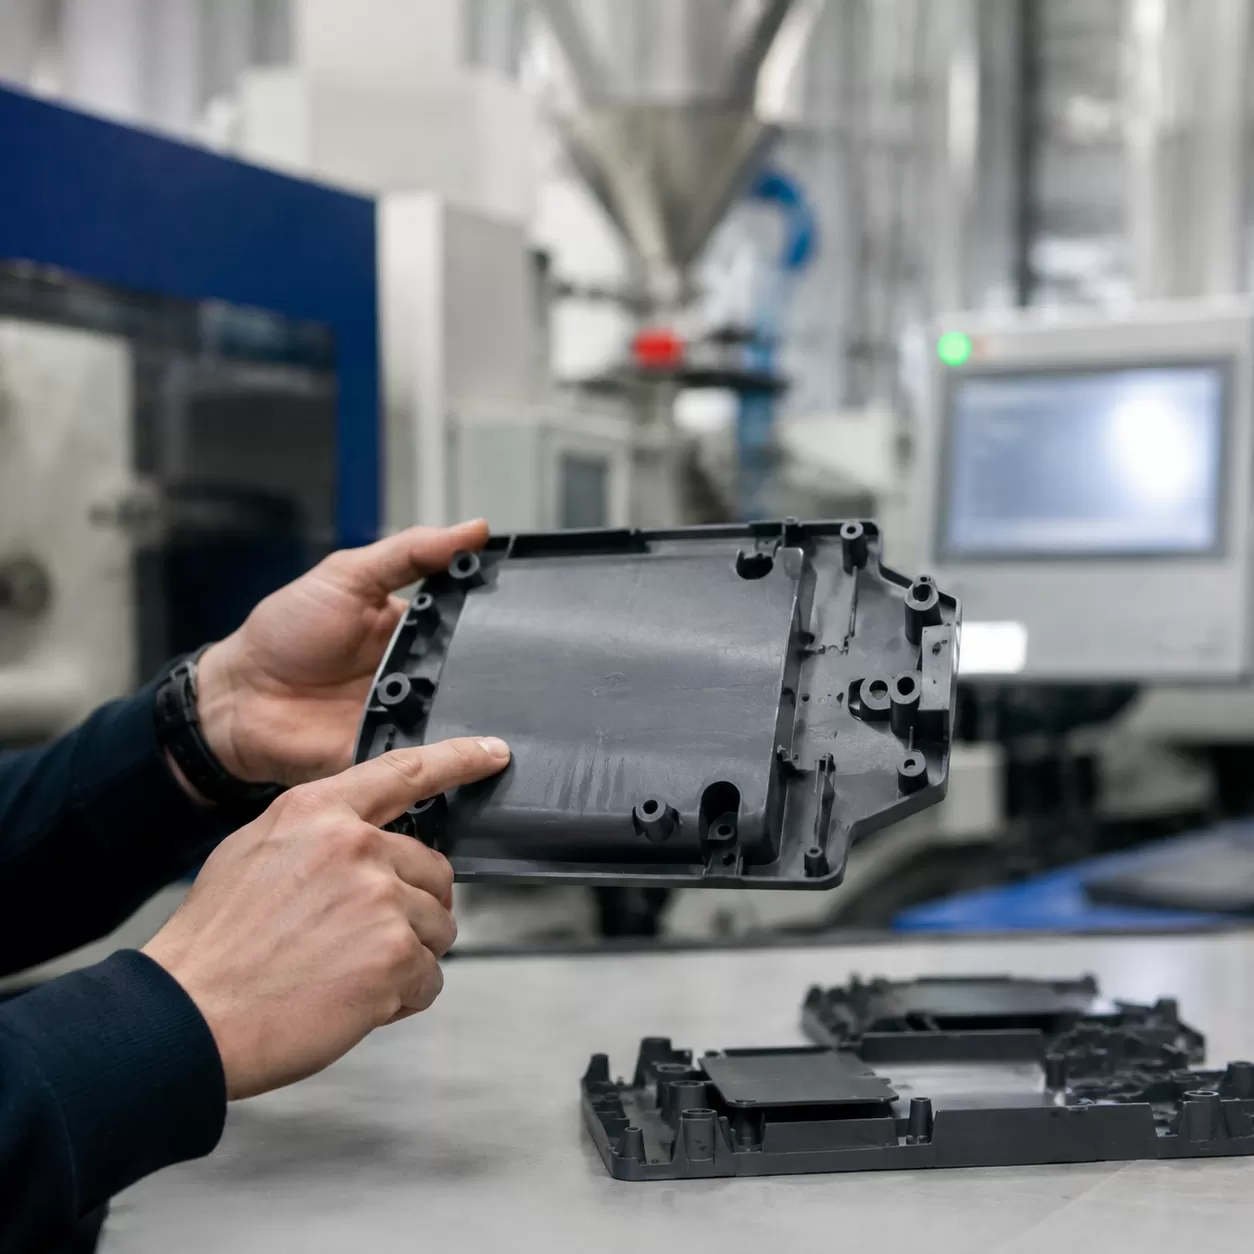
機器調整通常是第一層故障排除,因為它可以確認缺陷是否對工藝敏感,然後再考慮模具修改。記錄基線循環並逐一改變一個受控因素。.
熔體溫度與模具溫度
低熔點溫度會提高粘度。冷腔表面會加速皮層形成,並可能阻礙均勻的質感或光澤複製。.
試驗: 在樹脂供應商批准的加工範圍內提高溫度,並驗證實際模具水和腔面狀況。.
注射速度
前端猶豫可能會過早冷卻。通過小閘口過快的速度反而可能產生噴射、泛白、燒焦或高剪切。.
試驗: 使用階段速度在閘口建立前端,並在截面變化處保持穩定的體積流動。.
轉移與包裝
過早的速度到壓力轉移可能會在腔體充滿前放慢前端。包裝主要控制充填後的收縮。.
試驗: 確認轉移時的充填百分比、緩衝重複性、閘口密封和腔體壓力反應。.
隨機壓力升高
過多的壓力可能掩蓋某個症狀,同時造成澆口、模內應力、過度包裝或尺寸變化。.
試驗: 在將峰值壓力作為主要解決方案之前,先校正速度、溫度和轉移行為。.
熔體溫度與模具溫度
僅在批准的樹脂和模具範圍內提高溫度。過高的熔體溫度可能會降解聚合物、增加循環時間、產生揮發物或改變顏色。過高的模具溫度可能會增加粘模或冷卻時間,即使它改善了表面複製。.
速度輪廓與充填壓力
目標不僅僅是“快速”。目標是根據閘口、壁厚、樹脂粘度和腔體幾何形狀,保持穩定的前端速度。較慢的閘口進入段可以幫助防止噴射,接著在主腔內以較高速度進行。壓力必須保持可用,以實現指令速度而不超出機器、模具或零件限制。.
保持壓力與閘口密封
在表面已凝固後,保持壓力通常無法抹除在早期充填時產生的流動痕跡。但它可以影響閘口區域的光澤、下沉、收縮和與腔壁的接觸。包裝試驗應基於零件重量、腔體壓力、尺寸反應和閘口密封時間,而非盲目增加。.
工藝紀律: 在確定模具幾何形狀有缺陷之前,請確認桶溫度準確性、停留時間、回收一致性、緩衝、檢查環性能以及水路平衡。.
模具和模具設計修正
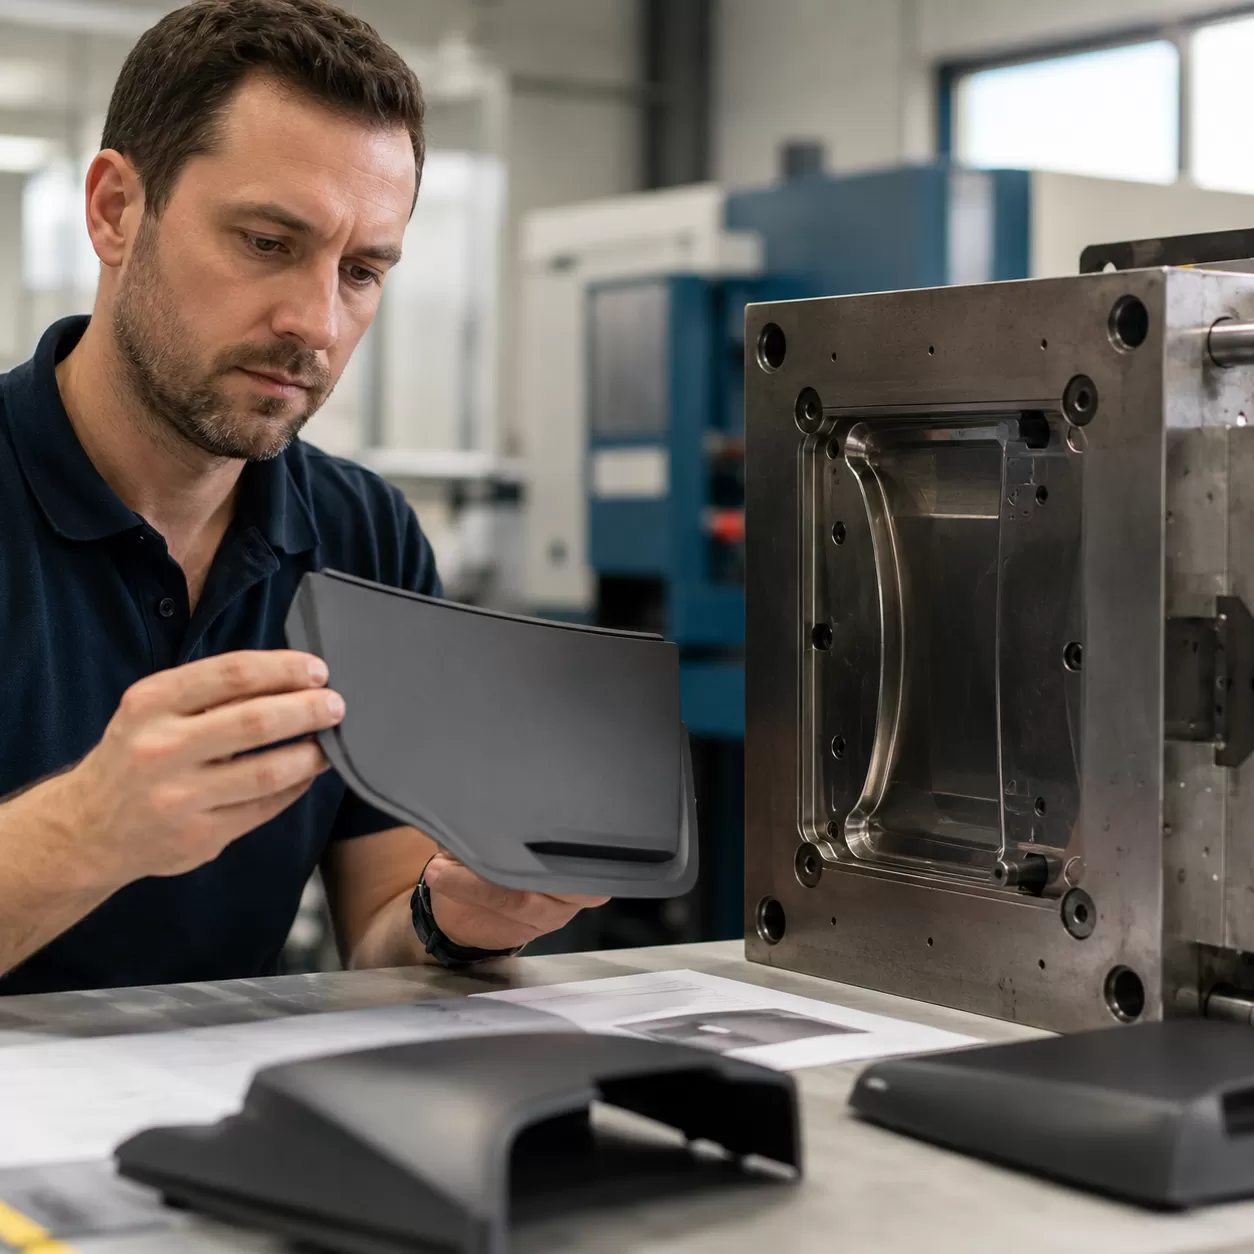
如果缺陷在合理的加工範圍內仍然存在,請檢查閘口、流道、型腔厚度、冷卻電路、排氣和表面狀況。精密 模芯和複雜型腔組件 幫助在大量使用中保持這些特徵。.
閘口位置與幾何形狀
- 減少突發擴張: 將小閘口排放到寬闊開放的型腔中,可能會產生噴射或表面方向不穩定的問題。.
- 在實用範圍內支持由厚到薄的填充: 這可以改善壓力傳遞,但閘口位置也必須考慮焊線、外觀、纖維取向、翹曲和閘口移除。.
- 在適當時使用扇形、隔板、薄膜或其他擴散閘口: 這些可以分散流動,減少局部剪切或閘口 blush。.
- 檢查閘口凝固: 過早凝固的閘口會限制包裝並縮小穩定的加工窗口。.
冷料控制
冷料槽可以捕捉從噴嘴尖端或流道前端流出的較冷材料,避免其到達外觀型腔表面。其位置和容量應根據流道和噴嘴布局來決定。冷料捕捉並不能取代修正過度冷卻、滴漏控制或熱平衡不良。.
流道平衡、排氣與冷卻
多腔模具應評估流變平衡,不僅僅是流道長度相等。每個腔體應經歷類似的壓力損失和充填時間。冷卻電路也應避免產生較大的表面溫差,以免形成光澤帶。.
排氣必須讓排出的空氣和氣體逸出,且不允許產生飛邊。排氣深度高度依賴樹脂的粘度、壓力、接合長度、模具狀況和分模線支撐。排氣孔應根據經驗驗證的材料指南設計,而非僅描述為“深”。”
模具表面與磨損
模具磨損、沉積物、腐蝕、紋理損壞和拋光不均會造成或加劇外觀差異。HXCNC 支援透過以下方式進行加工 工具和模具鋼加工, 精密研磨, 以及受控的 表面拋光.
材料選擇與準備
在更換樹脂等級之前,請確認目前的樹脂已正確識別、乾燥、處理和加工。批次變更、回收料比例、色母粒、添加劑和污染都可能改變黏度與表面外觀。.
水分與揮發物
聚碳酸酯、尼龍、PET、PBT、TPU 等吸濕性材料需要受控乾燥。ABS 在存在水分或揮發物時也可能產生噴濺,儘管其乾燥敏感度與尼龍或 PC 不同。過度乾燥可能對某些樹脂有害,因此時間、溫度、露點和允許停留時間必須遵循供應商資料。.
銀色條紋應觸發水分和降解調查,然後再將其標記為流痕。在製造 ABS、PC 和 PMMA 機械加工零件.
時,也適用類似的材料處理考量
黏度與熔體流率.
| 熔體流率是在特定條件下測量的品質控制指標;它並非在所有剪切速率下對射出成型黏度的完整描述。高流動等級可能更容易填充薄腔,但它也可能改變機械性能、收縮率、飛邊趨勢和認證狀態。 | 材料觀察 | 驗證 | 可能影響 |
|---|---|---|---|
| 受控回應 | 水分或揮發物 | 噴濺、氣泡、降解或表面條紋 | 水分測試、乾燥機露點、吹掃檢查 |
| 乾燥至供應商規格並消除污染 | 壓力損失、遲疑、早期結冰 | 短射研究與壓力/速度數據 | 優化溫度、流量、閘門或認可等級 |
| 非常高流量等級 | 較易充填但增加飛邊或性能折衷 | 材料資格認證與尺寸測試 | 重新平衡速度、夾緊、包裝與閘門密封 |
| 再生料或添加劑水平不一致 | 黏度、顏色、光澤或降解變化 | 批次追蹤與受控混合試驗 | 穩定配方與處理程序 |
流動標記故障排除矩陣

下表為診斷起點。請透過受控變更確認每個懷疑原因,而非同時應用所有解決方案。.
| 觀察 | 首先檢查 | 受控試驗 | 注意事項 |
|---|---|---|---|
| 閘門附近的波紋或環圈 | 閘門轉換、冷料塊、閘門紅潤、模具溫度 | 階段閘門進入速度;確認噴嘴與模具溫度 | 噴射、剪切燒傷、較長的冷卻時間 |
| 下游鈍帶 | 流前遲疑或冷卻不平衡 | 執行短射序列並根據位置調整速度 | 高速下的閃光或困住的氣體 |
| 重複的環狀圖案 | 粘滑行為、壁溫、段落轉換 | 在限制範圍內提高模溫並穩定流量 | 循環時間與脫模變化 |
| 閘口處光澤變化 | 剪切、閘口幾何形狀、方向、壓力轉變 | 通過閘口修改降低初速或擴散流動 | 短射或可見焊線位置變更 |
| 銀色條紋 | 水分、空氣、揮發物或降解 | 在更換模具設計前驗證乾燥與清洗狀況 | 過度乾燥或過高的熔體溫度 |
建議的車間測試順序
分類標記。. 記錄位置、方向、光澤、紋理、型腔編號以及是否沿流動路徑。.
鎖定基準線。. 保存溫度、充填時間、轉移位置、峰值壓力、緩衝、螺桿回復、冷卻和材料批次。.
進行短射。. 觀察前端何處猶豫、噴射、裂紋或變換段落。.
驗證材料狀況。. 確認乾燥、污染、再粒、停留時間和降解情況。.
一次調整一個工藝系列。. 測試熱狀況,然後是速度輪廓和轉移,再到包裝(如適用)。.
檢查模具。. 檢查閘口磨損、冷料槽、排氣孔、冷卻平衡、沉積物和表面狀況。.
驗證修正措施。. 確認多個循環、所有型腔、尺寸、外觀,並且沒有新缺陷。.
來自HXCNC的精密模具零件
穩定的成型過程依賴於可重複的模具幾何形狀。磨損的閘口、損壞的封閉件、不均勻的插入件或粗糙的流動表面都可能縮小工藝範圍,並使外觀缺陷難以控制。.
HXCNC生產精密模芯、型腔、插入件、滑塊、凸輪和支撐工具零件,通過 精密數控加工. 檢測策略可以根據閘口尺寸、型腔輪廓、密封面和磨損關鍵特徵,配合HXCNC的 檢測能力.
鍍層和表面處理應根據實際模具功能選擇。一個 電鍍服務 可能適用於某些下游鋼鐵硬件,但並非用於精密模腔或聚合物流動表面的預設處理。模具插入件可能需要拋光、紋理、硬化、氮化、PVD鍍層、電鍍或其他經驗證的處理。.
常見問答
為什麼流動痕跡常出現在閘口附近?
閘口會產生壓力、剪切速率、流動面積和方向的急劇變化。如果熔體從小閘口流出進入較大的型腔,前端可能噴射或變得不穩定。冷材料、低模具溫度或激烈的速度轉變都會使痕跡更明顯。.
更換樹脂等級能消除流動痕跡嗎?
有時候。經過認可的等級具有更適合的流變特性,可能會使空腔充填更均勻。更換仍需符合強度、收縮、外觀、化學抗性、法規要求和尺寸性能的資格。新樹脂不應用於掩蓋受損的閘口或不平衡的冷卻系統。.
階段式注塑速度配置如何幫助?
基於位置的速度階段可以在限制性閘口處減慢熔體流動,在寬薄區域加速,並在充填結束或敏感排氣處再次降低。目標是保持穩定的流前速度,而不是整個空腔中保持恆定的螺桿轉速。.
流動痕跡只是外觀問題嗎?
許多主要是外觀問題,但其根本原因也可能表示融合不良、氣體困 trapped、模內應力高、取向不均或加工不穩定。在壓力、密封、光學、醫療或安全關鍵應用中使用的零件應超越外觀進行評估。.