
- Головна
- /
- Обробка поверхні
- /
- Механічна обробка
- /
- Полірування
Поверхня
Полірування-
ення
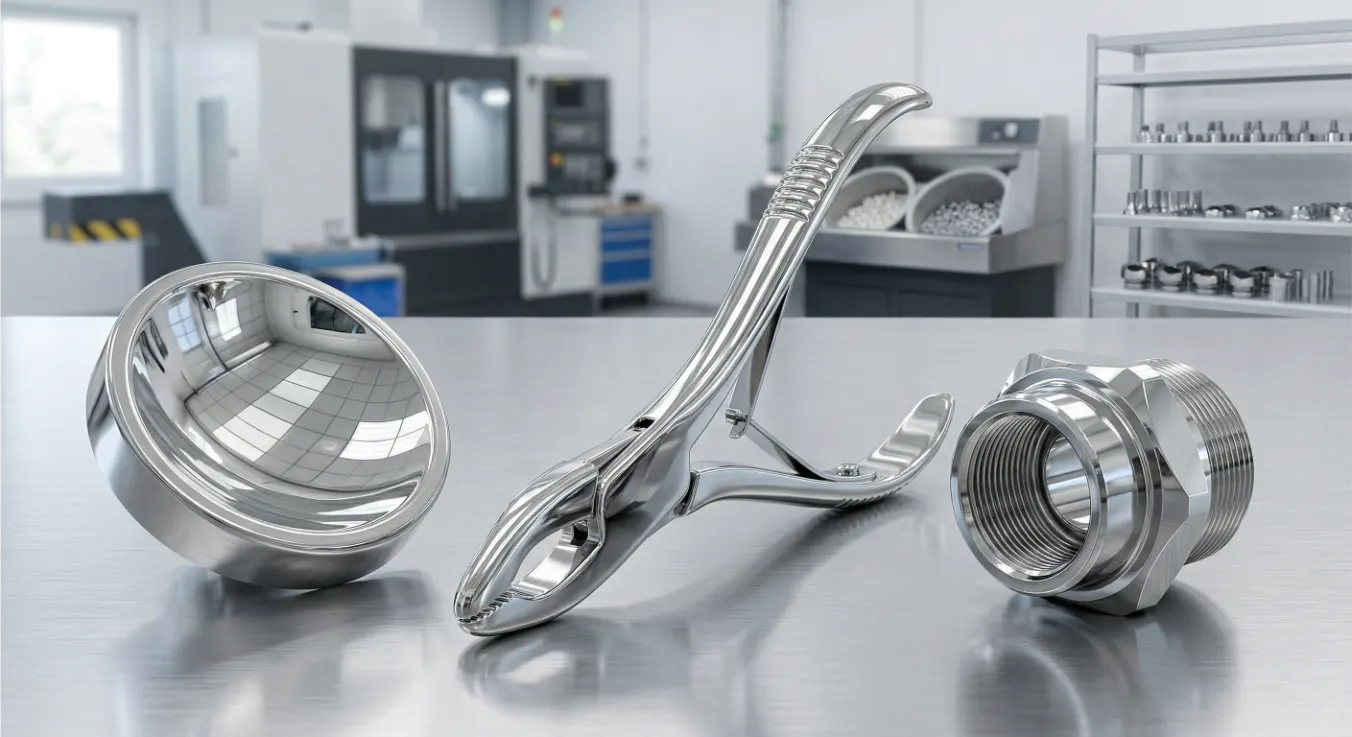
Ми видаляємо кожен слід від інструменту, лінію подачі та подряпини від обробки — перетворюючи вашу частину з ЧПУ з Ra 3.2 μm після обробки на Ra ≤ 0.05 μm дзеркальне оздоблення. П’ять методів полірування, всі матеріали, Ra вимірюється профілометром і документується на кожному замовленні.
Прогресивне видалення абразиву —
Від обробленої поверхні до дзеркала в виміряних кроках
Полірування — це контрольована, прогресивна послідовність абразивних етапів — кожен етап видаляє малюнок подряпин, залишений попереднім етапом, і замінює його на більш тонкий. Починаючи з Ra після обробки (зазвичай Ra 0.8–3.2 μm), кожен етап зменшує глибину подряпин і висоту піків, поки не буде досягнуто цільового Ra.
Основне правило: ви не можете пропускати абразиви. Перехід від абразиву 240 грит безпосередньо до полірувальної пасти залишає подряпини 240 грит, які паста не може видалити — ви поліруєте навколо них, а не через них. Наші маршрути полірування спроектовані з урахуванням початкового Ra та цільового Ra: початковий абразив, кількість проміжних етапів і фінальний клас пасти вказуються на картці маршруту перед початком роботи.
Ra є виміряним розмірним параметром (ISO 1302 / ISO 4287) — не візуальна оцінка. Ми вимірюємо Ra за допомогою контактного профілометра після полірування на кожній деталі з позначкою Ra в кресленні. Місце вимірювання, напрямок і довжина хвилі зрізу (λc) вказані в DFM. Результати фіксуються в звіті про перевірку.
Правильний метод для кожної геометрії —
Матеріал та ціль Ra
Прогресивне ручне полірування
Застосовується навченими полірувальниками за допомогою обертових фетрових насадок, фланцевих коліс, абразивних пальців та алмазних полірувальних плівок. Цей метод є необхідним для складних 3D профілів, вільних поверхонь та внутрішніх контурів до яких не може дістатися машинне полірування. Оператор працює за документованою послідовністю абразивності: P240 → P400 → P800 → P1200 → P2000 → 3 мкм алмазна паста → 1 мкм паста → 0.25 мкм алмазна паста.
Кожен етап перевіряється під ріжучим світлом під кутом 45° перед переходом до наступної абразивності. Загальна помилка оператора — занадто великий тиск на етапі пасти — призводить до локального розмазування та нерівномірного відбиття. Наші полірувальники використовують легкі, перекриваючі рухи з новою пастою на чистій фетровій насадці на кожному етапі. Ріжуче світло під кутом 45° виявляє будь-які залишкові подряпини з попереднього етапу перед переходом деталі.
Електролітичне (електрохімічне) полірування
Деталь занурюється в кислотний електроліт, і подається постійний струм — метал розчиняється з вершин поверхні швидше, ніж з западин (вища щільність струму на вершинах), згладжуючи поверхню за допомогою електрохімічної дії без будь-якого механічного контакту. Результат — винятково однорідний Ra на всіх поверхнях, з якими контактує електроліт — включаючи внутрішні отвори, заглиблення та перехресні отвори, до яких не може дістатися ручне полірування.
Електролітичне полірування одночасно видаляє забруднення вільним залізом і збагачує пасивний шар оксиду хрому на нержавній сталі — забезпечуючи пасивацію, еквівалентну або кращу за пасивацію азотною кислотою ASTM A967. З цієї причини це є бажаною остаточною обробкою поверхні для медичних пристроїв з нержавіючої сталі, обладнання для обробки їжі та внутрішніх частин фармацевтичних судин. Окрема стадія пасивації не потрібна після електролітичного полірування.
Полірування пряжкою та машиною
Напівавтоматичне полірування абразивною пряжкою, колесом та бобінг-машиною для плоских поверхонь, циліндричних зовнішніх діаметрів, простих кривих та зовнішніх труб. Постійна швидкість пряжки та контрольований тиск контакту забезпечують більш рівномірний Ra, ніж ручне полірування на регулярній геометрії — при значно вищій продуктивності. Використовується для попереднього анодного закінчення плоских алюмінієвих панелей (Ra ≤ 0.4 мкм перед анодуванням типу II), закінчення труб і прутків з нержавіючої сталі, а також полірування зовнішніх діаметрів циліндричних компонентів перед покриттям.
Полірування пряжкою створює направлений малюнок подряпин — зерно рухається в одному постійному напрямку. Це часто прийнятно або бажано (створюючи вигляд матового сатину). Для ненаправленого полірування ми переходимо до полірування колеса з коливаннями з використанням складу. Полірування пряжкою зазвичай в 3–8 разів швидше, ніж ручне полірування на регулярній геометрії.
Шліфування та суперфінішинг
Ультраточні абразивні процеси для досягнення Ra ≤ 0.1 μm та виняткової плоскості (≤ 0.5 μm / 100 мм) одночасно. Шліфування використовує чавунну або керамічну поверхневу плиту з абразивною суспензією — деталь переміщується у випадковому малюнку вісімки, усереднюючи будь-які високі точки для отримання математично плоскої поверхні. Використовується для сідел клапанів, гідравлічних ущільнюючих поверхонь та оптичних плиток, де Ra сам по собі недостатньо — також потрібно контролювати відхилення плоскості.
Суперфінішинг використовує зворотно-поступальний абразивний камінь, що застосовується до обертових циліндричних поверхонь (підшипникові доріжки, вали, вали колінчастого вала) під легким тиском і з ріжучою рідиною. Процес видаляє поверхневий аморфний шар, залишений шліфуванням, і створює текстуру з плато — піки видалені, долини збережені — що утримує мастило в експлуатації та значно зменшує знос при обкатці в підшипниках з високим навантаженням.
Специфікації полірування — Що ми вказуємо, контролюємо та вимірюємо
Кожен параметр нижче вказується на етапі DFM, застосовується під час виробництва та перевіряється під час інспекції.
| Параметр | Характеристика | Як ми це контролюємо | Вимірювання |
|---|---|---|---|
| Шероховатість поверхні Ra | Ra 0.05 – 0.8 мкм Згідно з кресленням або вимогою застосування | Спроектована послідовність абразиву на картці маршруту. Початковий абразив з обробленого Ra, діамантова суміш для Ra ≤ 0.2 мкм. | Контактний профілометр ISO 4287. Місце та напрямок вказані на етапі DFM. |
| Видалення матеріалу | 0.005 – 0.05 мм на поверхню Електролітичний: 0.005–0.02 мм · Ручне дзеркало: 0.03–0.05 мм | Запас матеріалу додано на етапі DFM. Прецизійні отвори виміряні для номіналу після полірування перед обробкою. | Порівняння CMM або мікрометром до/після полірування на першій деталі. Документується для елементів з жорсткими допусками. |
| Послідовність абразиву | P240 → P400 → P800 → P1200 → P2000 → 3 мкм → 1 мкм → 0.25 мкм Відрегульовано на початковий Ra та цільовий Ra | Послідовність на картці маршруту. Не може бути змінена без інженерних змін. Інспектор перевіряє відповідність. | Підпис на картці маршруту. Візуальна перевірка освітленням на кожному етапі перед переходом до наступного абразиву. |
| Температура поверхні | < 120 °C безперервно · < 60 °C for hardened steel > HRC 55 Застосовується до всіх механічних методів полірування | Перервне полірування з періодами охолодження. Моніторинг пирометром для загартованої сталевої форми. | Контактний пирометр на поверхні деталі. Документовано для загартованих частин, де існує ризик відпустки (> 160 °C). |
| Електролітичні параметри | 3–8 A/dm² · 3–12 хв · 50–70 °C ванна Стандартні умови ванни з нержавіючої сталі | Температура та густина струму контролюються безперервно. Час за таймером. Склад електроліту відповідно до SOP. | Попереднє/після вимірювання Ra. Візуальна перевірка однорідності. Тест на соляний спрей для медичних/харчових частин. |
| Специфікація маскування | Всі отвори H8 і тісніше · Всі різьби · Всі ущільнювальні поверхні Вказано в DFM на маршрутній карті | Заглушки, кришки, віск та стрічка, призначені для полірувальних сполук. Перевірено перед початком полірування кожної партії. | Візуальна перевірка замаскованих елементів до і після. CMM перевірка замаскованих точних отворів після полірування. |
Реальні проекти — Специфікація, виклик та виміряний результат
Три виробничі роботи з полірування з фактичними цілями Ra, матеріалами, викликами та результатами, виміряними профілометром.

Корпус хірургічного інструменту — Ra ≤ 0.2 μm + Пасивація

Впорскувальна форма — SPI A1 дзеркальне покриття, Ra ≤ 0.025 μm
Гідравлічний клапан — Плоскість ≤ 0.5 μm, 350 бар обслуговування
Полірування за матеріалом — Метод, Ra та ключові нотатки
Полірування — Детальні технічні відповіді
Звичайні технічні питання щодо специфікації полірування на частинах, оброблених на ЧПУ — з інженерними відповідями.
Паз для ущільнювального кільця: Ra ≤ 0.8 мкм — ущільнювальне кільце деформується, щоб заповнити незначні нерівності. Надмірне полірування до Ra ≤ 0.05 мкм збільшує витрати без функціональної вигоди. Динамічне ущільнення штока поршня: Ra ≤ 0.2 мкм — занадто гладко (Ra < 0.05 мкм) заважає утриманню мастила в ущільнювальній плівці та збільшує знос ущільнення. Металеве ущільнення клапана: Ra ≤ 0.4 мкм + площинність ≤ 1 мкм. Отвір гідравлічного циліндра: Ra ≤ 0.4 мкм, оброблений на плато.
Зв'яжіться з нами, вказавши тип ущільнення, рідину та робочий тиск — ми рекомендуємо правильний Ra, щоб вам не доводилося надмірно специфікувати.
Полірування ручного дзеркала (Ra 1.6 мкм → Ra 0.05 мкм): приблизно 0.03–0.05 мм на поверхню. Тонке ручне полірування (Ra 0.8 мкм → Ra 0.2 мкм): 0.01–0.02 мм. Електролітичне полірування: 0.005–0.015 мм. Шліфування: 0.001–0.005 мм.
Для більшості зовнішніх поверхонь це в межах нормальної допускної толерантності — попереднє полірування не потребує компенсації розмірів. Для точних отворів з жорсткими допусками (H7/H6), діаметрів ущільнень та діаметрів кроку різьби: ми розраховуємо попередній розмір полірування на DFM, щоб постполірувальний розмір відповідав номіналу креслення. Точні елементи, які не повинні бути поліровані, маскуються перед початком полірування.
Пассивація (ASTM A967 нітратна або лимонна кислота) розчиняє вільне залізо з поверхні та відновлює природний пасивний шар оксиду хрому. Це не покращує шорсткість поверхні і не видаляє сліди обробки.
Електролітичне полірування гладить поверхню (зменшує Ra), видаляє більше вільного заліза, ніж пасивація, і утворює пасивний шар, збагачений хромом, товщиною 30–50× більшою, ніж стандартна пасивація. Співвідношення хром/залізо після електрополірування (Cr:Fe > 1.5) значно вище, ніж після пасивації — краща корозійна стійкість у тестуванні на соляний туман. Для медичних і харчових контактних нержавіючих сталей: електрополірування є переважним одноетапним обробленням — окремий етап пасивації не потрібен.
Так — метод залежить від геометрії отвору. Електролітичне полірування: досягає всіх внутрішніх поверхонь, з якими контактує електроліт — включаючи сліпі отвори, перехресні отвори та глибокі вузькі отвори. Найбільш ефективно для покращення внутрішньої поверхні нержавіючої сталі. Шліфування: полірує внутрішні діаметри отворів за допомогою розширювального абразивного каменю — досягає Ra ≤ 0.2 мкм і одночасно коригує циліндричність отвору. Діапазон ∅5–∅300 мм. Гнучкі абразивні інструменти: спірально намотані абразивні листи — для коротких отворів ∅8–∅50 мм, які потребують Ra ≤ 0.4 мкм. Дуже вузькі глибокі отвори (L/D > 10, діаметр < 3 мм): електролітичне полірування є єдиним практичним варіантом.
Ra вимірюється за допомогою контактного профілометра (тип стилуса) відповідно до ISO 4287. Основні параметри вимірювання: довжина оцінювання (ln = 5 × відсікання λc — наприклад, для Ra 0.05–0.4 мкм: λc = 0.25 мм, ln = 1.25 мм). Радіус стилуса: стандарт 2 мкм.
Звіт про перевірку показує: виміряне значення Ra в кожному вказаному місці, напрямок вимірювання, ідентифікатор приладу та дату калібрування (відстежується до NIST/NPL), а також відповідність/невідповідність допуску креслення. Для перевірки першої статті критичних частин ми включаємо повний профіль поверхні як PDF-додаток.
Шліфування вказується, коли обидва Ra і рівність повинні контролюватися одночасно — ручне/стрічкове полірування покращує Ra, але не контролює рівність. Вказуйте шліфування, коли: відхилення рівності повинно бути ≤ 1 мкм (полірування не може досягти цього стабільно).
Типові застосування шліфування: сидіння гідравлічних клапанів (метал-до-металу ущільнення під високим тиском), оптичні плоскі поверхні та вікна (плоскість ≤ λ/4), поверхні прецизійних вимірювальних приладів (сертифікована плоскість для трасування калібрування), сидіння кульових клапанів (газонепроникне закриття). Наші шліфувальні пластини мають діаметр від 100 мм до 400 мм, що дозволяє обробляти деталі до 350 × 250 мм для шліфування плоскості.