
Обробка поверхні — Категорія 4 / 5SPC · 6 процесів
Розпилення та
покриття
Послуги
Шість процесів розпилення та покриття для металевих та пластикових деталей із ЧПУ — порошкове покриття, рідке розпилення фарби, електрокорозійне покриття, покриття з PTFE/Τефлону, керамічне покриття та сухий мастильний матеріал на основі PTFE. Відповідність кольору RAL/Pantone · безпекові варіанти для харчових продуктів · кераміка високої температури до 1600°C.
Типова товщина покриття за процесом
Порошкове покриття
60–120 мкм
Рідке розпилення фарби
40–120 мкм
Грунт E-контакт
15–25 мкм
ПТФЕ покриття
15–35 мкм
Керамічне розпилення
50–500 мкм
-200–260°C
Діапазон PTFE
6
Процеси
RAL/PMS
Підкладка кольору
FDA
Їжа безпечно
1600°C
Макс. кераміка
Мінімальне замовлення 1
Без мінімуму
🎨
Порошкове покриття
🖌
Розпилювальна фарба
⚡
Е-Покриття
🧪
PTFE покриття
🔥
Кераміка
🔩
PTFE композит
Порошкове покриття 60–120 мкм RAL/PMS ◆Вологе розпилення 2K поліуретан епоксидний ◆Е-катодне ґрунтування ±2 мкм ◆PTFE тефлон CoF ≤0.1 Безпечно для їжі ◆Керамічний Al₂O₃ Cr₂O₃ до 1600°C ◆PTFE композитний сухий мастильний шар ◆
Порошкове покриття 60–120 мкм RAL/PMS ◆Вологе розпилення 2K поліуретан епоксидний ◆Е-катодне ґрунтування ±2 мкм ◆PTFE тефлон CoF ≤0.1 Безпечно для їжі ◆Керамічний Al₂O₃ Cr₂O₃ до 1600°C ◆PTFE композитний сухий мастильний шар ◆
Всі 6 процесів
Розпилення та покриття —
Від порошкової покраски до керамічної термічної напилення
Процеси покриття наносять органічні або неорганічні плівки на деталі з ЧПУ для захисту від корозії, кольору, хімічної стійкості, антипригарності або теплового бар’єрa. Вибір процесу залежить від матеріалу основи, робочої температури та функціональної вимоги.

SPC-01
Обробка 01
Порошкове покриття
Електростатичне сухе порошкове покриття, нанесене на заземлений металевий деталь та запечене в печі при 180–200°C з формуванням безперервної полімерної плівки. Першокласний метод покриття для сталевих та алюмінієвих деталей ЧПУ, що потребують міцного кольору та захисту від корозії. Шар 60–120 мкм в один шар — товщий та міцніший за мокре фарбування на такій же товщині, з кращою ударною стійкістю, стійкістю до відшарування та УФ-стабільністю. Фініш: глянець (60–90 GU), сатин (25–60 GU), мат (<25 GU), текстура (апельсинові корки, зморшку, молоток), металлік. Кольори: повний ряд RAL Classic/Design та відповідність Pantone TPX. Нуль VOC (без розчинників). Стійкість до корозії: 500–1000+ годин сольової аерозольної експозиції (ASTM B117) з попереднім обробленням (піскоструй + цинковий фосфат або хром-фрі конверсія). Обмеження: потребує запікання в печі — не придатний для теплопочутливих пластиків або з'єднань з гумовими ущільнювачами. Мінімальна товщина плівки ~40 мкм; дуже тонкі <30 мкм плівки важко стабільно досягати.
Шар60–120 мкм
Кислотний дощ500–1000+ год
КолірСумісність RAL / Pantone
Сталь · Алюміній · ДСПОтримати пропозицію

SPC-02
Обробка 02
Розпилювальне покриття / Рідке покриття
Системи мокрого розпилювального фарбування для оброблених CNC металевих та пластикових деталей, де порошкове покриття недоречне — чутливі до температури підкладки, складні кольорові формули OEM, металеві або перламутрові ефекти та дуже тонкі шари. Системи: 2K поліуретановий верхній шар (висока хімічна та зносостійкість, збереження блиску, сервіс до 90°C); 2K епоксидний грунт + поліуретановий верхній шар (макс. зчеплення та корозійна стійкість); одноупаковочний повітряно-сухий для прототипів та партій короткого тиражу. Толщина шару: грунт 25–40 мкм + верхній шар 40–80 мкм = загалом 65–120 мкм. Точне відповідність кольорам RAL Classic та Design, Pantone TPX, NCS та OEM формула-матчинг кольорів (Ford, GM, Toyota стандартні бази кольорів доступні). Металічні та перламутрові ефекти (алюмінієві пластинки, перлівита мика) досяжні. Текстури: гладка, дрібна текстура, груба текстура, молотковий ефект. Грунт-основа для пластику доступний для підкладок ABS, PC, PP та GRP.
Шар40–120 мкм
Система2K PU · 2K Епоксидна
КолірБудь-який RAL/PMS/OEM
Сталь · Алюміній · Пластик · GRPОтримати пропозицію
SPC-03
ПРОЦЕСС 03
Електродисперсійне покриття / Електрофоретичне покриття
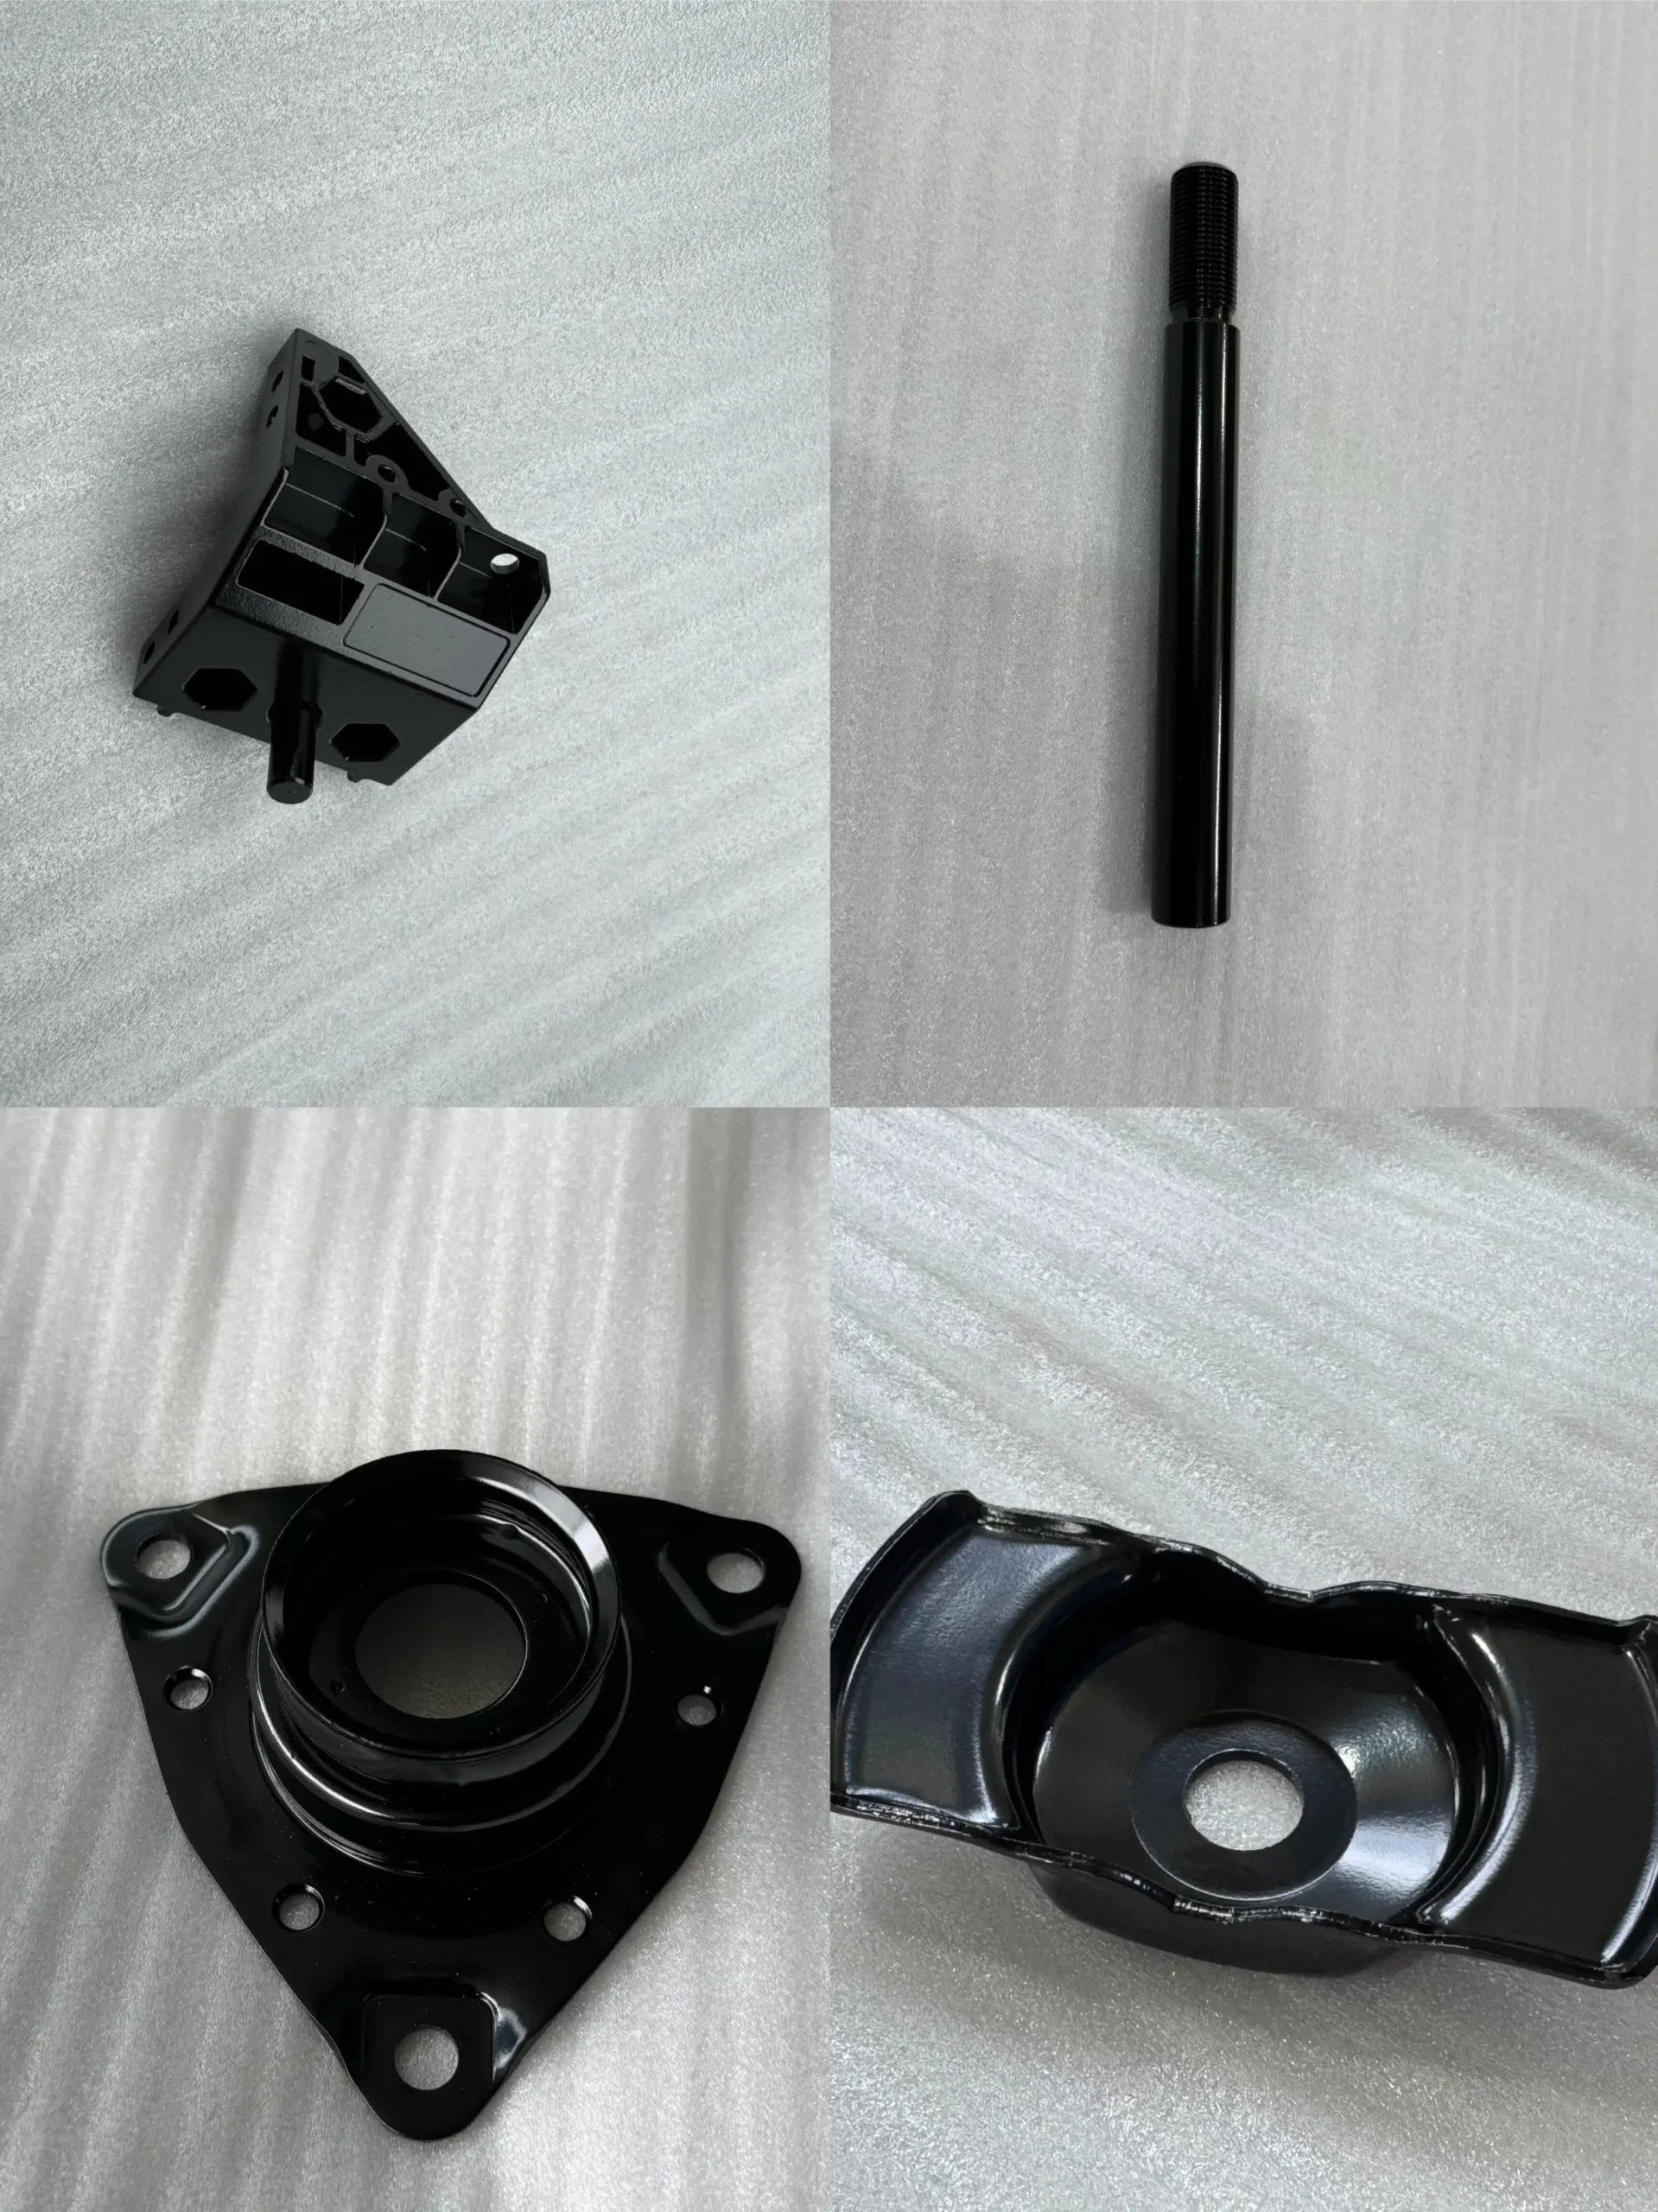
Електрохімічне нанесення ґрунтовки (катапостійне e- покриття) для деталей зі сталі та алюмінію — деталь занурюють у водний Paint bath, а постійний струм депонує однорідний шар ґрунтовки на всіх поверхнях. Головна перевага порівняно з розпилювальною ґрунтовкою: e-coat рівномірно покриває внутрішні канали, зварні з’єднання, поглиблення та складну геометрію, до якої розпилювальне обладнання не може дістати consistently. Товщина плівки 15–25 мкм ±2 мкм на всіх поверхнях незалежно від геометрії. Стійкість до корозії як ґрунтовки: 300–500 годин за сольовим туманом самостійно; 1000+ годин при верхньому покритті порошковим. e-coat є стандартною автомобільною ґрунтовкою для складних зварних збірок з сталі (body-in-white, підрамники, кронштейни). Для обробки оброблюваних деталей: гідравлічні колекторі, складні виготовлення та будь-яка деталь, де потрібний захист внутрішньої поверхні від корозії. E-coat є функціональною ґрунтовкою — сірого або чорного кольору — і ґрунтується верхнім покриттям порошковим або рідким для остаточного вигляду.
Шар15–25 μм ±2μм
Сольова скипка (ґрунтовка)300–500 год
ПокриттяВсі поверхні включно з внутрішніми
Сталь · АлюмінійОтримати пропозицію
SPC-04
ОПРАЦЮВАННЯ 04
Покриття PTFE / Тефлон
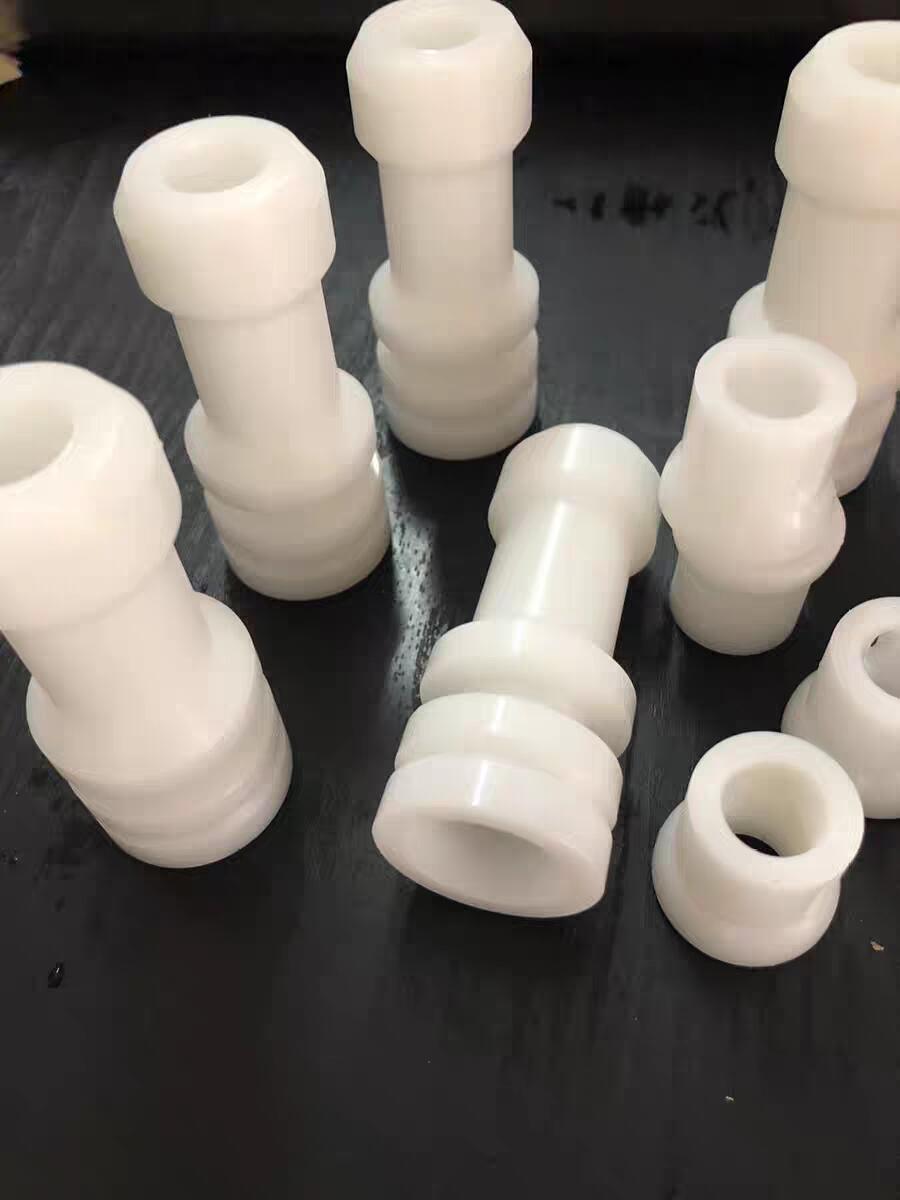
Флуоро-полімерне покриття (PTFE, Тефлон) для металевих деталей з точним механічним обробленням, що потребують нековзання, низького тертя, хімічної стійкості або високотемпературної стабільності. Наноситься як водний дисперсійний розчин і спікається при 350–400°C. Коефіцієнт тертя ≤0,1 — серед найнижчих серед будь-яких твердої поверхні. Робоча температура: від -200°C до +260°C безперервно, пікова +300°C. Хімічна стійкість: майже до всіх кислот, лугів, розчинників та масел. Безпечно для харчових продуктів за FDA. Шар 15–35μм (один шар); 35–75μм (подвійне покриття — ґрунтовка + верхній шар — краща адгезія та відсутність мікропористості для занурювальних застосувань). Варіанти кольорів: стандартний сірий, чорний, коричневий; доступні індивідуальні кольори. Попередня підготовка поверхні критично важлива — піскоструй Ra 3–6μm перед покриттям для максимальної адгезії. Застосування: форми та компоненти для харчової обробки, деталі фармацевтичного виробництва, корпуси та стебла клапанів, поверхні випуску лиття під тиском та обладнання з хімічною обробкою.
Шар15–75 мкм
Коефіцієнт тертя≤ 0.1
Діапазон температур-200 до +260°C
Сталь · Al · нержавіюча сталі · чавунОтримати пропозицію
SPC-05
Обробка 05
Керамічне покриття
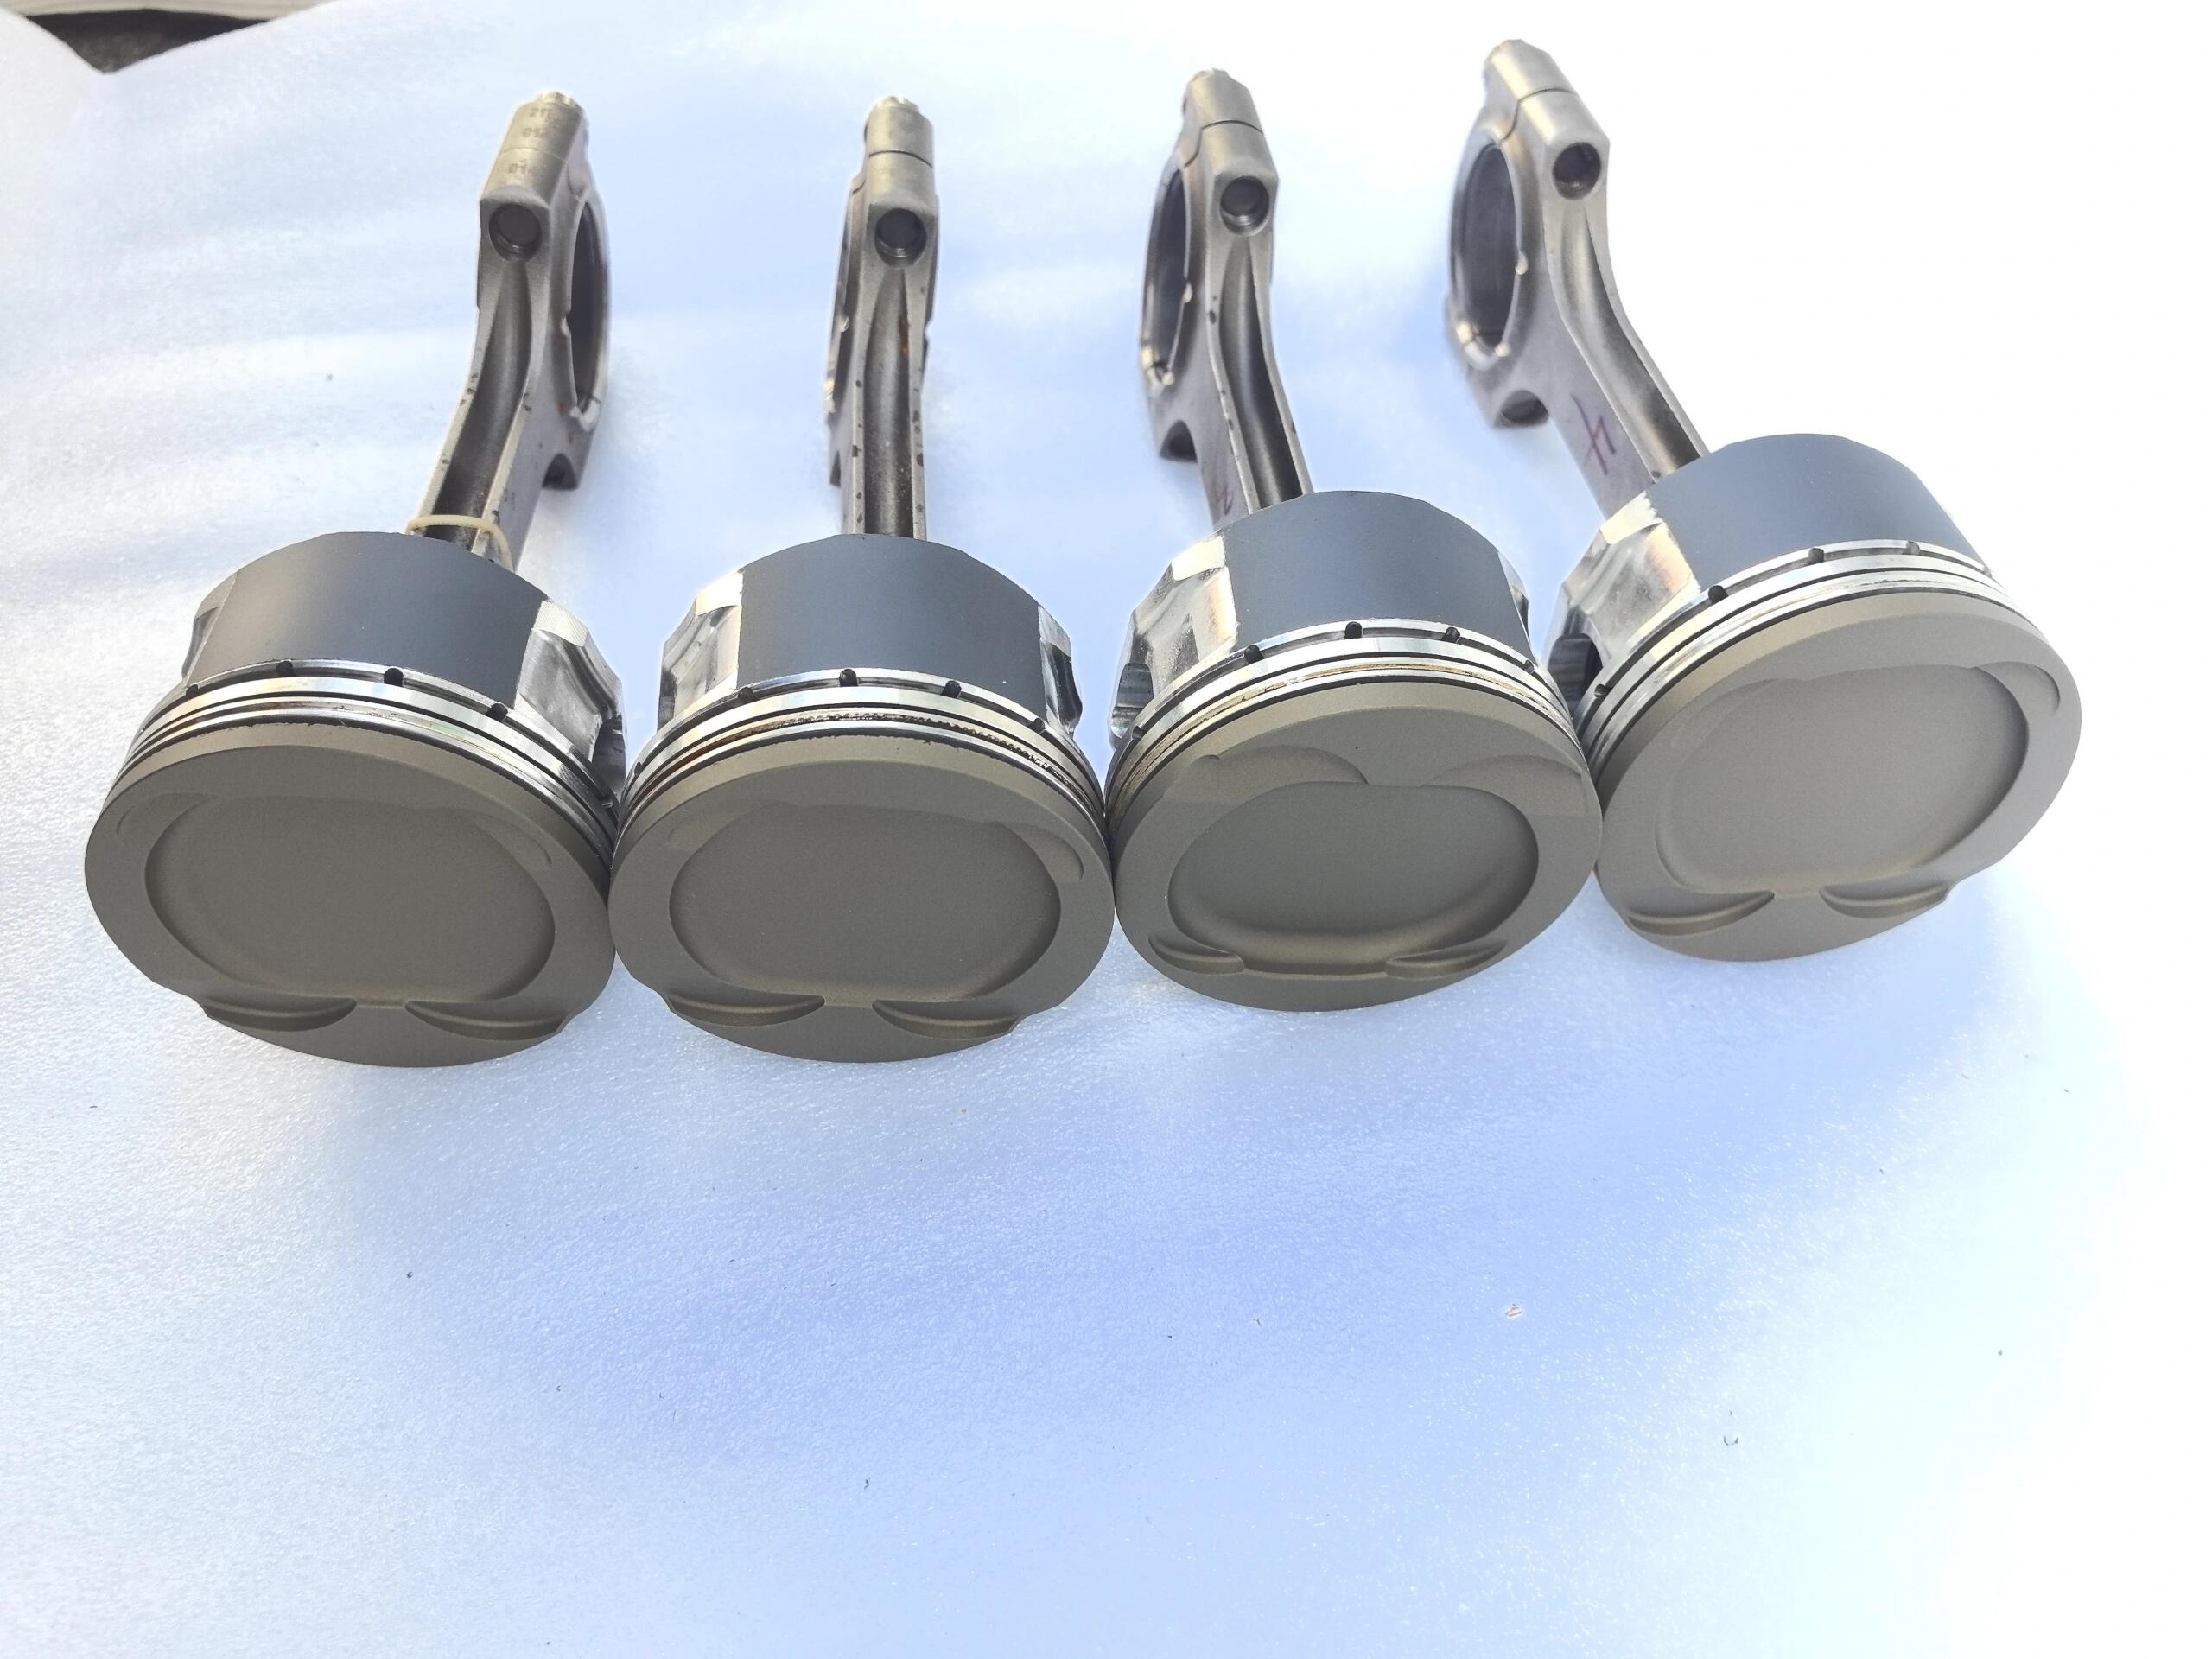
Термічне розпилення та плазмене розпилення керамічних покриттів для високотемпературних, зносостійких та електрично ізольованих застосувань. Оксид алюмінію (Al₂O₃): твердість HV 1200–1600; електричний ізолятор (ізольована від напруги діелектрична міцність 15–20 кВ/мм); білий/сірий; експлуатація до 1600°C — зазначено для високовольтної електричної ізоляції та помірної зносостійкості на роликах та направляючих. Оксид хрому (Cr₂O₃): твердість HV 1700–2000 (одні з найтвердіших покриттів під час розпилення); темно-зелений; експлуатація до 900°C в окислювальній середовищі — зазначено для extreme wear та корозії у агресивних середовищах (механізми паперу та текстилю, компоненти насосів). Цирконій-цирконієва система з иттрієвою стабілізацією (YSZ) як термічне бар'єрне покриття: експлуатація до 1200°C на надлегову підкладку з металевого NiCrAlY або NiAl — лінії камінних камер турбін, випускні компоненти. Усі керамічні покриття наносяться над металевим покриттям NiCrAlY або NiAl для зчеплення та сумісності термічного розширення. Можливий після-розпилювальний шліфуванням для дотримання розмірних допусків.
ТвердістьHV 1200–2000
Макс. температура1600°C (Al₂O₃)
Шар50–500 мкм
Сталь · суперлегована сталь · титанОтримати пропозицію
Технічна довідка
Товщина покриття та Ключові властивості
📏
Товщина покриття за процесом
Порошкове покриття
60–120 мкм
Вологий розпил
40–120 мкм
Кераміка
50–500 мкм
PTFE покриття
15–75 мкм
Е-Покриття
15–25 мкм
PTFE сухий фільм
10–30 мкм
⚙
Ключові дані процесу
CoF PTFE
≤0.1
Найнижчий тертя серед покриттів. Антипригарний, хімічно стійкий, безпечний для харчових продуктів за FDA. -200 до +260°C.
Керамічна твердість
HV 2000
Cr₂O₃ — найдhardший термічний покрив для розпилення. Виняткова зносостійкість у агресивних середовищах. Служба до 900°C.
Рівномірне покриття E-Coat
±2 μм
Покриває внутрішні канали, зварні шви, поглиблення рівномірно. 300–500 годин сольовий туман як ґрунт.
Порошкова соляна пушка
1000+ год
ASTM B117 із попередньою обробкою фосфатом цинку. Колір RAL/Pantone, нуль VOC, нуль відходів.
Можливість
Вибір правильної покриття для
Вашого застосування
🔥
Температура: перше рішення
Температура визначає, який клас покриття застосовний: PTFE до +260°C; 2K поліуретан до +90°C; порошкове покриття до +120°C за стандартом (термічно стабільні марки до +200°C); керамічне термічне розпилення до +900–1600°C. Ми підтверджуємо робочу температуру під час DFM та дискваліфікуємо покриття, яке не зможе витримати експлуатаційне середовище.
🎭
Затінення прецизійних поверхонь
Усі прецизійні отвори, різьби, ущільнювальні фаски та контактні поверхні занерешуються перед покриттям. Товщина покриття (60–120 мкм для порошкової покриття) запобігатиме зчепленню різьб та збірці посадок отворів, якщо вони не занерешені. Специфікація занерешування узгоджена під час DFM та послідовно застосовується до кожної партії.
🍽
Відповідність покриття кухонно безпеці FDA
Покриття PTFE (Тефлон) відповідає вимогам FDA 21 CFR для застосувань з контактом з харчовими продуктами. Композит PTFE для сухої плівки для підшипників харчового обладнання та ковзаючих поверхонь, де забороняється використання рідких змащень. Забезпечено сертифікати матеріалів та заяви відповідності FDA для клієнтів харчової та фармацевтичної галузей.
Наша перевага
Чому інженери обирають наші Послуги з покриття
Темп
Вибір за першою температурою
Ми дискваліфікуємо покриття, яке не може витримати вашу робочу температуру перед рекомендацією системи. Порошкове покриття, яке виходить з ладу при 150°C на інструменті для форм, коштує більше, ніж вказати правильне покриття PTFE за DFM.
Е-Покриття
Е-покриття для внутрішнього покриття
Ми зазначаємо ґрунт е-покриття для будь-якої складної збірки зі сталі з внутрішніми каналами, що потребують захисту від корозії — розпилювальний ґрунт не може рівномірно дістатися до внутрішніх поверхонь. Узгоджена рівномірність е-покриття ±2 мкм забезпечує нанесення ґрунтового шару на кожну поверхню, як внутрішню, так і зовнішню.
RAL
Точне зіставлення кольорів
Ми використовуємо пакетне зіставлення порошкового та водного фарбування за наданими кодами кольорів RAL, Pantone TPX, NCS або OEM з допуском (dE ≤1.5). Зразки кольору зберігаються для повторних партій, щоб забезпечити узгодженість кольору протягом виробничих запусків.
Маскування
Документоване точне маскування
Специфікація маскування для кожної деталі документується на маршрутизаторній карті — різьби, отвори, ущільнювальні поверхні, контактні поверхні. Одне й те саме маскування застосовується до кожної деталі у кожній партії. Немає повторної обробки для різьблення, заблокованого порошком, або для отворів, що не збираються.
Поширені запитання
Розпилення та покриття — Загальні питання
Порошкове покриття: електростатичний сухий процес, випікання у печі 180–200°C, 60–120 мкм, нуль ВОК, відмінна стійкість до ударів/сколів/УФ, повний діапазон RAL, доступні текстури. Найкраще для сталі та алюмінію, які потребують міцного захисного кольору. Рідке розпилення фарби: рідке розпилення, повітряне висихання або слабке випікання, 40–120 мкм, точне зіставлення OEM-потрібного кольору, металеві/перлівні ефекти, сумісність із пластиковою підкладкою. Найкраще там, де неможливо застосувати порошок (термочутливі деталі, точна формула OEM, металеві ефекти).
Е-у Coat (катаптеретна грунтовка) розподіляється рівномірно ±2 мкм на всіх поверхнях включаючи внутрішні канали, зварні шви та виїмки, які не може досягати розпилювана грунтовка. 15–25 мкм. Випробування солоною зупкою 300–500 годин самостійно, 1000+ годин з верхнім шаром. Е- coating є функціональною сірою/чорною грунтовкою — верхнеокрасована порошковою або мокрою фарбою. Стандартна автомобільна грунтовка для складних сталевих вузлів. Ми вказуємо е- Coat для будь-якої обробленої або виробленої з сталі деталі з вимогами захисту внутрішніх поверхонь від корозії.
Температура обслуговування покриття PTFE: -200°C до +260°C безперервно, +300°C пікова. CoF ≤0.1. Схвалено безпечно для харчових продуктів FDA. Хімічно стійкий до майже всіх кислот, лугів, розчинників та масел. Не підходить для ковзного контакту металем із металом — м'яке (твердкість олівця 2H), зношуване гострим металом. Вказати DLC або тверде хрому для зносостійкого ковзання. PTFE для антипригарних, хімічної стійкості та поверхонь без контакту або м'якого контакту.
Al₂O₃ (алюміній оксид): до 1600°C, HV 1200–1600, електричний ізолятор, біло-сірий. Cr₂O₃: до 900°C, HV 1700–2000 (найтвердіше розпилювальне покриття), надзвичайна зносостійкість. Тепловий бар'єр YSZ: до 1200°C на суперсплаві з обв’язковим шаром — компоненти турбіни. Усі нанесені поверх NiCrAlY/NiAl обвитий шар. Після розпилення шліфування до допуску доступне. Рекомендуємо керамічний тип за DFМ на підставі робочої температури, вимог до зносу та корозійного середовища.
Структуровані дані (FAQPage + ItemList + Service схема) вбудовані · Підлягають Google FAQ розширеним результатам