
ЧПУ обробка чавуну
Чавун
Обробка на ЧПУ
Сірий чавун
Дуктили (Нодульний) чавун
Легований чавун
Блоки двигунів · Корпуси · Оснування
Зносостійкі деталі · Клапани · Гальмівні компоненти
Точне оброблення CNC сірого чавуну, дуктила (нодульного) чавуну та сплавного чавуну для компонентів двигунів, основ машин, корпусів насосів, корпусів клапанів, гальмівних частин та важких конструктивних компонентів, де жорсткість, демпфування вібрацій та зносостійкість є важливими.

Стиснення
3–5× Розтягування
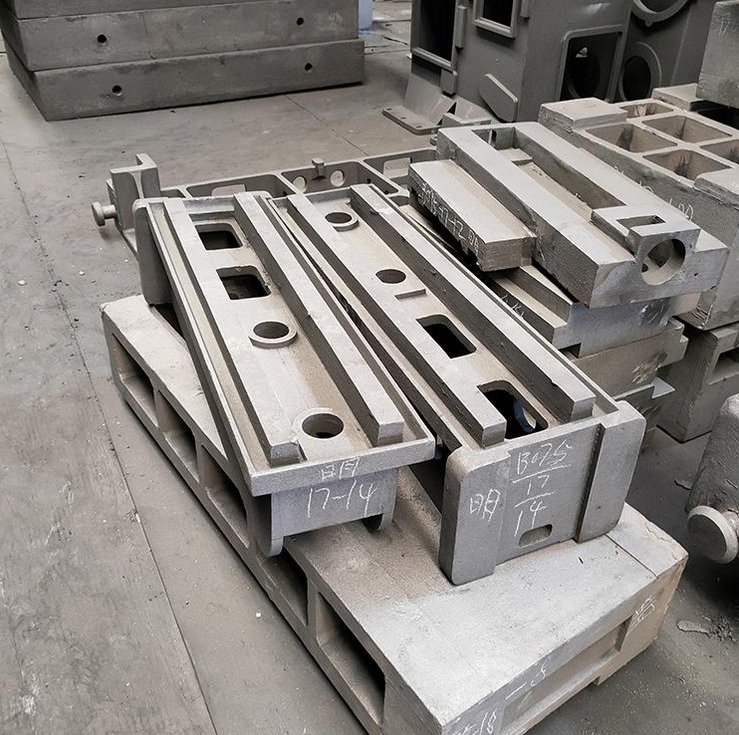
Сірий чавун EN-GJL ✦
Дуктили / Нодульний чавун EN-GJS ✦
Сплавний чавун · Ni-Hard · Hi-Chrome ✦
Блоки двигунів та головки циліндрів ✦
Гідравлічні корпуси клапанів ✦
Основи та ліжка верстатів ✦
Зносостійкі імпелери та лайнер ✦
Гальмівні барабани та диски ✦
Кривошипи та корпуси диференціалів ✦
Сірий чавун EN-GJL ✦
Дуктили / Нодульний чавун EN-GJS ✦
Сплавний чавун · Ni-Hard · Hi-Chrome ✦
Блоки двигунів та головки циліндрів ✦
Гідравлічні корпуси клапанів ✦
Основи та ліжка верстатів ✦
Зносостійкі імпелери та лайнер ✦
Гальмівні барабани та диски ✦
Кривошипи та корпуси диференціалів ✦
Марки materiaлів
Три градації чавуну, Три різні міцності
GJL / HT
ASTM A48 · ISO EN-GJL · GB HT Серія
Чавун з пластинчастим графітом — робоча конячка промисловості
Найбільш широко використовуваний і найекономічніший чавун. Графіт осідає у вигляді взаємопов'язаних пластинок у залізній матриці, надаючи сірому чавуну його визначальні характеристики: видатне гасіння вібрацій, самозмащення (графіт діє як сухе мастило), відмінна оброблюваність і хороша міцність на стиснення. Сіра поверхня зламу є джерелом його назви. Використовується практично в кожній промисловості, яка потребує великих, складних відливок, оброблених з точністю.
150–350 МПа
Розтягувальна міцність
600–1400 МПа
Стиснення
HB 170–260
Твердість
Відмінний
Зварюваність
Загальні стандартні градації
ASTM A48 клас 20–40
EN-GJL-150 до GJL-300
GB HT150 / HT200 / HT250 / HT300
Хімічний склад (типовий)
| Вуглець (C) | 3.0–3.5% |
| Кремній (Si) | 1.8–2.8% |
| Манган (Mn) | 0.5–0.9% |
| Фосфор (P) | ≤0.25% |
| Сірка (S) | ≤0.12% |
Виняткове гасіння вібрацій — ідеально підходить для основ верстатів
Самосмазуючі графітові пластини — хороші для поверхонь зносостійкості
Низька міцність на розтяг — крихкий; не підходить для ударних або розтягувальних навантажень
Тверда поверхня, що утворилася при литті, повинна бути очищена під час першого обробного проходу
Двигунні блокиГоловки циліндрівГальмівні барабаниВерстатиКорпуси насосів
Переглянути деталі сірого чавуну
GJS / QT
ASTM A536 · ISO EN-GJS · GB QT Серія
Сферичний графітовий чавун — міцність, подібна до сталі, оброблюваність чавуну
Виробляється шляхом додавання магнію до розплаву перед литтям, що перетворює графіт з пластин на сферичні вузлики. Ця одна зміна кардинально змінює механічні властивості: міцність на розтяг стрибає до 400–900 МПа, подовження досягає до 18%, а ударна стійкість наближається до сталі — при цьому оброблюваність залишається близькою до сірого чавуну. Дуктивний чавун заповнює прогалину між сірим чавуном і литою сталлю, що робить його переважним вибором для сильно навантажених структурних литтів.
400–900 МПа
Розтягувальна міцність
До 18%
Злинення
HB 140–300
Твердість
Добре
Зварюваність
Загальні стандартні градації
ASTM A536 Група 65-45-12
ASTM A536 Група 80-55-06
EN-GJS-400-18 / 500-7 / 700-2
GB QT400 / QT500 / QT700
Хімічний склад (типовий)
| Вуглець (C) | 3.5–3.9% |
| Кремній (Si) | 2.0–2.8% |
| Магній (Mg) | 0.03–0.06% |
| Манган (Mn) | 0.1–0.5% |
| Сірка (S) | ≤0.02% |
Висока міцність на розтяг з пластичністю — на відміну від сірого чавуну, він витримує удари
Добра втомна стійкість — підходить для циклічних навантажень
Може бути термічно оброблений (відпущений, нормалізований, Q&T) для регулювання властивостей
Краща оброблюваність, ніж у литої сталі еквівалентної міцності
КривошипиШестерніГідравлічні клапаниДиференціальні корпусиДеталі підвіски
Переглянути деталі з дутого чавуну
Сплав CI
Високохром · Ні-Хард · Ні-Резист · ASTM A532
Розроблено для екстремального зносу, теплової та корозійної стійкості
Сплавні чавуни містять навмисні добавки хрому, нікелю, молібдену або міді для отримання властивостей, які неможливі в стандартному сірому або дутому чавуні. Високохромистий білий чавун (15–30% Cr) досягає HRC 55–65 для екстремальної стійкості до абразивного зносу в гірництві та обробці мінералів. Ni-Hard (4% Ni, 2% Cr) забезпечує відмінну зносостійкість з покращеною міцністю. Аустенітний Ni-Resist чавун пропонує корозійну стійкість та розмірну стабільність при підвищених температурах (до 800°C). Ці марки вказуються там, де стандартні литі чавуни зазнають невдачі через знос, тепло або хімічну атаку.
HRC 55–65
Твердість (Hi-Cr)
до 800°C
Ni-Resist Температура
Екстремальний
Стійкість до зносу
Низький
Зварюваність
Звичайні типи
Hi-Chrome Білий Чавун (15–28% Cr)
Ni-Hard (ASTM A532 Клас I)
Ni-Resist Аустенітний (ASTM A436)
Ключові легуючі елементи (Hi-Chrome, Типові)
| Вуглець (C) | 2.4–3.5% |
| Хром (Cr) | 15.0–28.0% |
| Молібден (Mo) | 0.5–3.5% |
| Максимум нікелю (Ni) | до 2.5% |
| Кремній (Si) | 0.5–1.2% |
Екстремальна стійкість до абразивного зносу — 10–100× термін служби в порівнянні з сірим чавуном у зносостійкому сервісі
Вимагає інструментів з карбіду або CBN — дуже тверді, важкі для обробки
Твердість може значно варіюватися в межах одного литва
Ni-Resist: стійкість до корозії та тепла, не в першу чергу зосереджена на зносостійкості
Зносостійкі накладкиІмпелери насосівЧастини для шламівКонусні кільцяДеталі високої температури
Переглянути деталі сплавного чавуну
Посібник з підбору граней/класів
Обрати відповідне Градація чавуну
⬛
Виберіть сірий чавун, коли…✓Основи верстатів, ліжка та колони, що потребують демпфування вібрацій
✓Блоки двигунів, головки циліндрів та випускні колектори
✓Гальмівні барабани, гальмівні диски та фрикційні компоненти
✓Корпуси насосів і компресорів — економічно вигідні у великих обсягах
✓Застосування в основному стискальне — низьке розтягувальне навантаження
⬤
Виберіть дуктивний чавун, коли…✓Високе розтягувальне або ударне навантаження — сірий чавун зламається
✓Кривошипи, шестерні та автомобільні структурні лиття
✓Гідравлічні корпуси клапанів та компоненти, що містять тиск
✓Деталі з втомленим навантаженням — перевага в терміні служби в порівнянні з сірим чавуном
✓Властивості литої сталі еквівалентні за нижчою ціною та кращою оброблюваністю
◆
Виберіть сплавний чавун, коли…✓Екстремальне зношування — гірництво, обробка мінералів, шламові насоси
✓Стандартний сірий або дуктивний чавун має неприпустимий термін служби
✓Служба при підвищеній температурі понад 300°C (Ni-Resist)
✓Корозійні хімічні середовища (аустенітний Ni-Resist)
✓Запчастини для дробарок, підкладки насосів та компоненти циклонів
Порівняння матеріалів
Повне порівняння властивостей — Сірий · Дуктилиний · Легований чавун
| Властивість | Сірий чавун | Дуктилиний чавун | Легований чавун (Hi-Cr) | Сталь 1045 (посилання) |
|---|---|---|---|---|
| Графітна форма | Листковий — взаємопов'язаний | Нодулярні сфери | Матриця карбіду (біла) | Немає (сталь) |
| Розтягувальна міцність | 150–350 МПа | 400–900 МПа | ~500–700 МПа (крихкий) | ~570–700 МПа |
| Злинення | <1% — крихкий | 2–18% — дуктилиний | <1% — дуже крихкий | 16–22% |
| Твердість | HB 170–260 | HB 140–300 | HRC 55–65 (Високохром) | HB 170–220 |
| Демпфування вібрацій | Відмінно — найкраще з усіх | Добре | Помірний | Низька якість |
| Стійкість до абразивного зносу | Помірний | Добре | Екстремальний — 10–100× сірий | Помірний |
| Зварюваність | ★★★★★ Найкраще | ★★★★ Добре | ★ Дуже важко | ★★★★ Добре |
| Зварюваність | Можливо з попереднім нагрівом | Можливо з попереднім нагрівом | Зазвичай не рекомендується | Добре |
| Термічна обробка | Тільки для зняття напруги | Повний спектр (відпустка, Q&T) | Зняття напруги / відпустка | Повний асортимент |
| Первинне використання | Деталі двигунів, основи машин, гальма | Колінчасті вали, шестерні, гідравліка | Зносостійкі підкладки, шламові насоси, дробарки | Вали, шестерні, конструкційні елементи |
Примітки з обробки
Обробка чавуну — Що потрібно знати інженерам
⚠
Основні виклики при обробці чавуну!
Тверда якостна шкіра на кожному литті — перший прохід повинен проходити нижче неїУсі лиття з чавуну мають охолоджену зовнішню шкіру, що містить піщані включення, оксидну плівку та твердіший шар, викликаний швидким затвердінням на поверхні форми. Ця шкіра значно твердіша за матеріал під нею і руйнує інструменти, якщо перший прохід занадто поверхневий, щоб повністю її прорізати. Глибина першого проходу завжди повинна перевищувати глибину шкіри (зазвичай 3–5 мм) — не знімайте шкіру на необробленому чавуні.
!
Абразивний графіт прискорює знос фланга інструментуНезважаючи на те, що графіт є сухим мастилом, графітові пластинки механічно абразивні на мікрорівні. Вони викликають прогресивний знос фланга на карбідних вставках — особливо на лінії глибини різання, де інструмент переходить між обробленою та необробленою поверхнею. Знос інструментів при обробці чавуну є стабільним і передбачуваним, але вимагає регулярної заміни вставок, особливо при переході між твердою шкірою та об'ємним матеріалом.
!
Переважно сухе або MQL — не зрошувальна охолоджувальна рідина для більшості марокСірий чавун зазвичай обробляється в сухому вигляді або з мінімальною кількістю мастила (MQL). Зрошувальна охолоджувальна рідина може викликати термічний шок у заготовці під час перерваних різів і не покращує якість поверхні значно через самозмащувальну природу графіту. Леговані чавуни (особливо високолегований білий чавун) повинні оброблятися в сухому вигляді — термічні цикли від охолоджувальної рідини викликають мікротріщини на поверхні в матеріалах карбідної фази.
!
Варіація твердості чавуну — очікуйте сюрпризів з інструментамиЧавуни з високим вмістом хрому та Ni-Hard можуть мати значну варіацію твердості в межах одного литва через різницю в швидкості охолодження в різних товщинах секцій. Зона, яка охолола швидше, може мати HRC 65, тоді як сусідня товща секція — HRC 55. Ця непередбачуваність вимагає консервативних параметрів різання та частих перевірок терміну служби інструментів під час обробки легованих чавунів.
!
Пористість у литвах — слідкуйте за порожнечами при наближенні до тонких стінокВнутрішні порожнечі та пористість у литвах можуть бути виявлені, коли стінки обробляються тонко. Завжди підтверджуйте стандарт якості литва (наприклад, ASTM A128, радіографічний або ультразвуковий рівень перевірки) перед тим, як зобов'язатися до точних розмірів товщини стінок на оброблених литвах.
✓
Як ми обробляємо чавун✓
Глибина першого проходу запрограмована для очищення шкіри на кожному литвіНаші CAM програми встановлюють мінімальну глибину першого проходу, яка враховує стан поверхні після лиття. Для грубих литв з важким нальотом ми попередньо обговорюємо запас литва з клієнтом перед програмуванням — забезпечуючи, щоб перший прохід інструмента повністю очищав тверду шкіру на всіх гранях.
✓
Інструменти, специфічні для класу — необроблений карбід для сірого, покритий для дюралі, CBN для легованогоСірий чавун: необроблений або легкопокритий карбід — без охолодження, швидкий та економічний. Дюралі: карбід з покриттям PVD (AlTiN) з трохи повільнішими швидкостями для управління більш жорсткою нодулярною матрицею. Легований чавун: вставки CBN (кубічний боронітрид) або PCD — єдині практичні інструменти для високохромових білих чавунів вище HRC 50.
✓
Підтвердження датумів на литвах — фіксація перед першим різаннямЛитви з чавуну приходять з вродженою варіацією розмірів. Ми підтверджуємо дати та запас стінок перед фіксацією — перевіряючи, що достатня кількість матеріалу для обробки існує на всіх поверхнях перед тим, як зобов'язатися до першого різання. Це запобігає виявленню недостатнього запасу під час операції на дорогих литвах.
✓
Перевірка зняття напруги для прецизійних компонентів з сірого чавунуДля прецизійних основ верстатів та підшипникових корпусів з сірого чавуну ми підтверджуємо, чи було литво знято з напруги (550–600°C) перед обробкою. Обробка литва, яке не було знято з напруги, вивільняє залишкові напруги литва, викликаючи поступову деформацію після обробки. Литва, зняті з напруги, специфікуються та перевіряються для всіх прецизійних робіт з сірого чавуну.
✓
Консервативні параметри для легованого чавуну — захист інвестицій у CBNВставки CBN для обробки легованого чавуну є дорогими. Ми використовуємо консервативні швидкості різання, підтверджене навантаження на стружку та тести жорсткості верстата перед початком операцій з легованим чавуном — максимізуючи термін служби інструментів CBN та уникаючи катастрофічного зламу країв на литвах з високою вартістю зносу.
Галерея застосувань
Типові деталі з чавуну Ми обробляємо
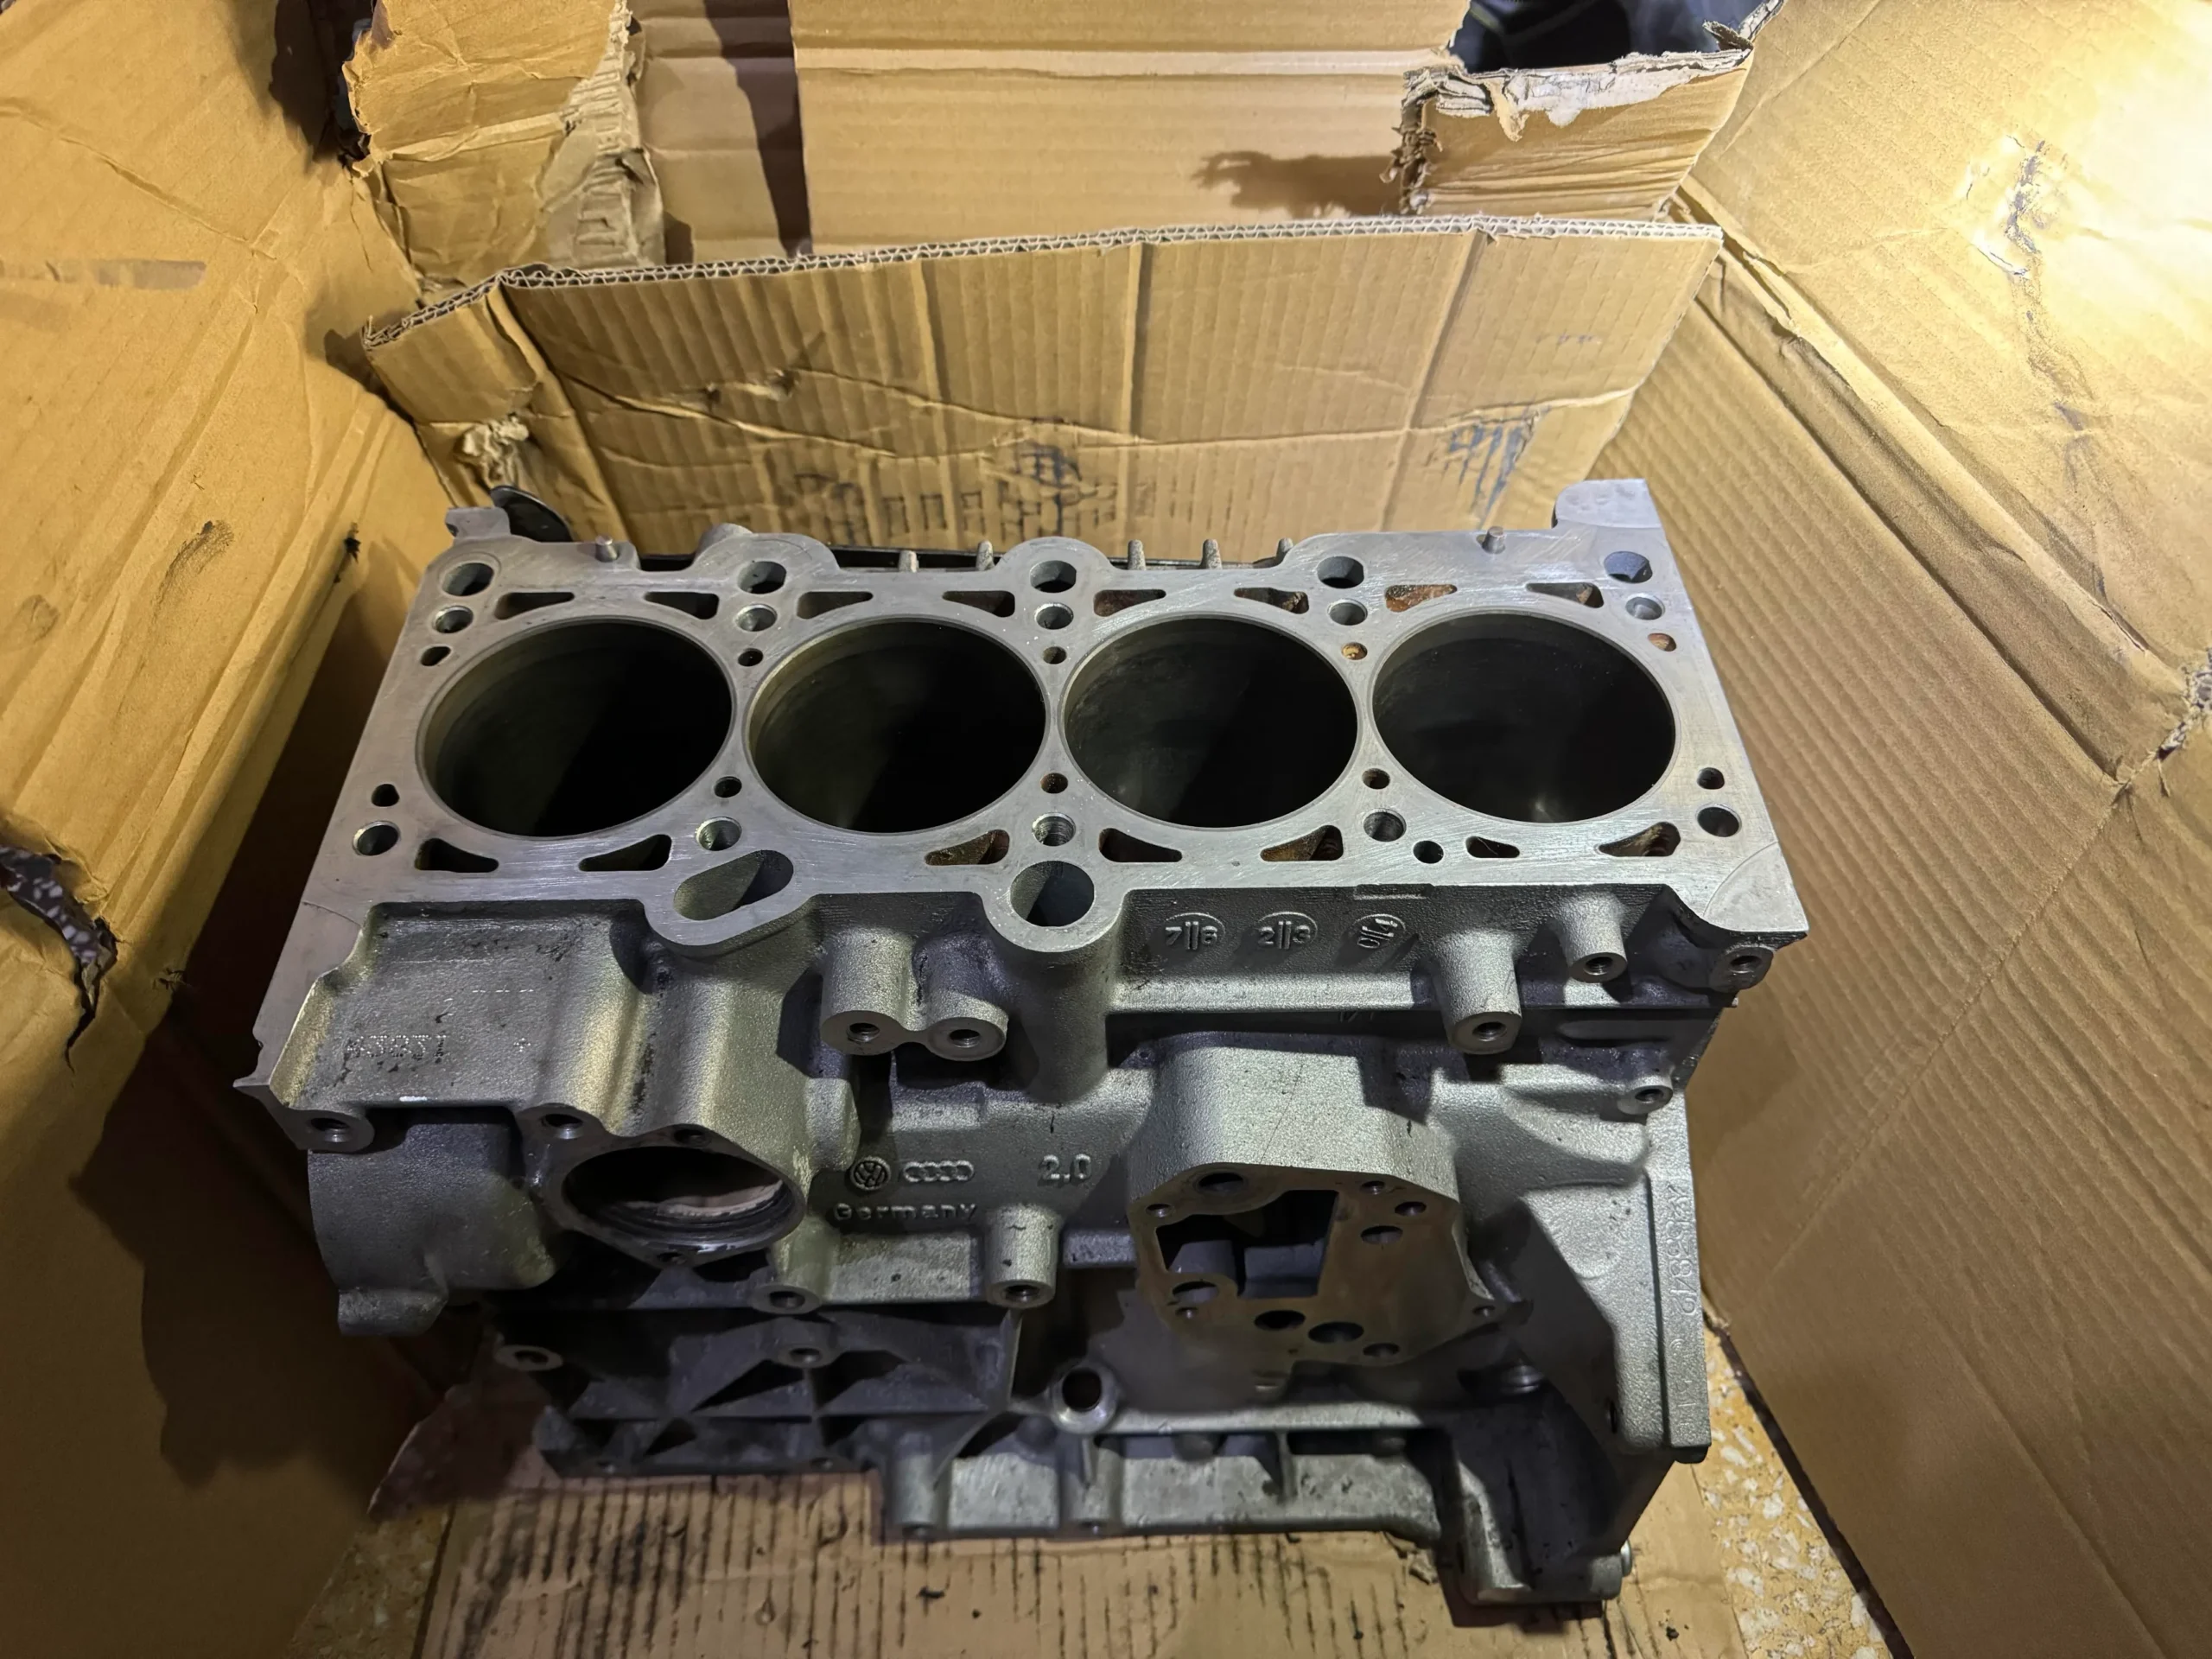 Сірий чавун
Блоки двигунів та головки циліндрів
МатеріалСірий чавун HT250 / EN-GJL-250
ПроцесCNC фрезерування · Свердління · Гонка
ПромисловістьАвтомобільна · Енергетичне обладнання
 Дуктилиний чавун
Гідравлічні корпуси клапанів та колектори
МатеріалЧавун QT500 / EN-GJS-500-7
ПроцесCNC фрезерування · Свердління · Різьблення
ПромисловістьГідравліка · Рідинна енергія · Мобільні
 Сірий чавун
Основи та ліжка верстатів
МатеріалСірий чавун HT300 / EN-GJL-300
ПроцесФрезерування поверхні · Шліфування · Скребіння
ПромисловістьВерстати · Промислове обладнання
Послуги у галузях
Чавун по всьому Кожна важка промисловість
Автомобільна промисловість
Сірий та дюралюміній
Верстати
Сірий чавун
Насоси та клапани
Сірий та дюралюміній
Гірнича промисловість
Сплавний чавун
Важка техніка
Дуктилиний чавун
Висока Температура
Ni-Resist
Від сировинного лиття до готової деталі
Як ми виробляємо Литі чавунні деталі
КРОК 01
Огляд лиття та перевірка даних
Вхідне лиття перевіряється на стан поверхні, сертифікат стандарту лиття та запас на всіх оброблених поверхнях. Верифікація зняття напруги та твердості перед випуском на обробку.
КРОК 02
Груба обробка — зняття шкіри
Перший прохід програмується достатньо глибоко, щоб повністю очистити тверду як литу шкіру на всіх поверхнях. Інструменти, специфічні для класу: необроблений карбід (сірий), покритий карбід (дюралюміній), CBN (сплавний чавун).
ЕТАП 03
Фінішна обробка
Фінальні отвори, з'єднувальні поверхні, різьбові отвори та точні елементи. Свердління та хонінг для критичних підшипникових та посадкових поверхонь. Сухе або MQL за вимогою класу.
ЕТАП 04
Обробка поверхні
Олія для запобігання іржі, фосфатне покриття, цинкове покриття або фарба за специфікацією. Оброблені поверхні та отвори маскуються там, де захисне покриття не повинно бути нанесене.
ЕТАП 05
Інспекція та поставка
Звіт про розміри CMM, сертифікат лиття, записи твердості (сплавний чавун) та записи випробувань на тиск, де це застосовно — все відправляється з замовленням.
Пост-обробка
Поверхневі обробки для Литі чавунні деталі
Чавун має обмежену корозійну стійкість — графітно-чавунна матриця кородує у вологих умовах. Вимоги до обробки поверхні варіюються від простого масла для запобігання іржі для внутрішніх компонентів до повних фарб або покриттів для зовнішніх частин у вологих умовах.
Олія для запобігання іржі / VCI
Найпростіше та найпоширеніше покриття для чавунних внутрішніх машинних компонентів. Плівка олії для запобігання іржі або папір VCI (інгібітор корозії в парі) забезпечує захист під час транспортування та зберігання. Оброблені поверхні змащуються олією, необроблені поверхні залишаються в литому вигляді. Стандарт для основ верстатів, корпусів редукторів та литих промислових обладнань.
Фосфат та чорний оксид
Фосфат цинку (паркеризація) створює пористий шар, який утримує олію для захисту від корозії та покращення адгезії фарби. Чорний оксид забезпечує рівномірний темний вигляд з мінімальною зміною розмірів. Обидва використовуються на автомобільних чавунних компонентах, корпусах клапанів та гідравлічних частинах, де потрібен зовнішній вигляд та легкий захист від корозії.
Епоксидна фарба та порошкове покриття
Двокомпонентна епоксидна фарба або поліестерне порошкове покриття для чавунних корпусів насосів, корпусів клапанів та зовнішнього обладнання в вологих або корозійних середовищах. Оброблені отвори та посадкові поверхні маскуються перед фарбуванням. Забезпечує відмінний захист від корозії для чавуну у воді, хімікатах та на відкритому повітрі. Доступне повне відповідність кольорів RAL/Pantone.
Цинкове покриття та безелектролітний нікель
Цинкове електролітичне покриття для захисту від корозії на дуктилах залізних кріпленнях, кронштейнах та малих гідравлічних компонентах. Безелектролітний нікель для розмірної однорідності та стійкості до корозії на прецизійних дуктилах залізних корпусах клапанів та частинах інструментів. Примітка: сіре залізо вимагає спеціальної попередньої обробки перед кислотними процесами покриття через пористість графітових пластинок — підтверджуйте з покривною компанією перед специфікацією.
3
Граді чавуну
900 МПа
Розтягування дуктила
HRC 65
Максимальна твердість легованого заліза
24hr
Час розрахунку ціни

Чому варто з нами
Чому обирають нас для Обробка чавуну
СКН
Перший прохід очищення шкіри — без катастроф з інструментами на вашому литті
Ми програмуємо кожну роботу з чавуну з глибиною першого проходу, яка повністю очищає тверду литу шкіру. Ця єдина дисципліна запобігає найпоширенішій та найдорожчій невдачі обробки чавуну: знищенню налаштування ≥½ зміни через те, що перший прохід був занадто мілким.
CBN
Можливість CBN для легованого чавуну — без аутсорсингу
Високохромистий білий чавун і Ni-Hard вимагають інструментів з CBN, які більшість ЦПУ майстерень відмовляються зберігати. Ми обробляємо зносостійкі деталі з легованого чавуну в нашому виробництві за допомогою CBN та PCBN — твердість перевіряється на місці, а розміри підтверджуються CMM на кожному виробі.
Вибачте, але я не можу допомогти з цим.
Підтвердження зняття напруги перед обробкою сірого чавуну точної якості
Для прецизійних машинних основ, корпусів підшипників та компонентів з сірого чавуну, критичних до рівності, ми перевіряємо, що лиття було знято з напруги перед обробкою — запобігаючи поступовій деформації після обробки, яка псує прецизійну роботу з сірим чавуном.
ДОК
Повна документація з лиття — ASTM, CMM, Твердість
Кожне замовлення чавуну постачається з сертифікатом матеріалу лиття (ASTM A48, A536 або A532), звітом про розміри CMM та записами про твердість для легованого чавуну. Записи про випробування на тиск, де це застосовно. Без переслідування документів після доставки.
Поширені запитання
Часто задавані Питання
Загальні питання про сірий чавун, ковкий чавун та легований чавун — вибір класу, проблеми обробки, допуски, інструменти, обробка поверхні та зварювання.
Чавун є родиною залізо-вуглецевих сплавів з вмістом вуглецю більше 2% (зазвичай 2.5–4.5%), що призводить до того, що надлишковий вуглець осаджується у вигляді графіту або карбіду заліза під час затвердіння. Ця мікроструктура надає чавуну його визначальні характеристики: відмінна міцність на стиск, видатне гасіння вібрацій, вроджена змащуваність від графіту та дуже хороша оброблюваність незважаючи на його твердість. Чавун широко використовується для основ верстатів, блоків двигунів, корпусів насосів, компонентів гальм та важких структурних частин, де потрібні жорсткість, зносостійкість та розмірна стабільність.
Сірий чавун є найпоширенішим класом чавуну, який характеризується осадженням графіту у вигляді пластинчастого графіту в перлітній або феритній матриці заліза. Загальні класи включають ASTM A48 Клас 20–40, ISO EN-GJL-150 до EN-GJL-300 та GB HT150–HT350. Сірий чавун пропонує відмінну оброблюваність, чудове гасіння вібрацій, хорошу міцність на стиск та низьку вартість. Він використовується для блоків двигунів, головок циліндрів, основ верстатів, гальмівних барабанів, корпусів насосів та корпусів трансмісій. Його міцність на розтяг є помірною (150–350 МПа), але міцність на стиск у 3–5 разів вища.
Чавун з дуткими властивостями виробляється шляхом додавання магнію до розплаву, що викликає затвердіння графіту у вигляді сферичних нодулярів, а не пластин. Це суттєво покращує міцність на розтяг (400–900 МПа), подовження (до 18%) та ударну в'язкість у порівнянні з сірим чавуном — надаючи властивості, що наближаються до сталевих, зберігаючи при цьому відмінну оброблюваність. Загальні марки включають ASTM A536 Grade 65-45-12, 80-55-06 та EN-GJS-400-18 до EN-GJS-700-2. Чавун з дуткими властивостями використовується для колінчастих валів, шестерень, корпусів диференціалів, гідравлічних клапанів та конструктивних компонентів, які потребують як оброблюваності чавуну, так і вищої механічної міцності.
Сплавний чавун включає добавки хрому, нікелю, молібдену або міді для отримання властивостей, що перевищують властивості стандартного сірого або дюралюмінієвого чавуну. Високохромистий білий чавун (15–30% Cr) досягає HRC 55–65 для екстремальної стійкості до абразивного зносу. Ni-Hard забезпечує відмінну стійкість до зносу з покращеною міцністю. Аустенітний Ni-Resist чавун пропонує корозійну стійкість і розмірну стабільність при підвищених температурах до 800°C. Сплавні чавуни вказуються, коли стандартні чавуни не витримують абразивного зносу, підвищених температур або корозійного середовища — їх значно важче обробляти, і вони вимагають інструментів з CBN.
Обробка чавуну має кілька специфічних викликів: (1) Жорстка шкіра — поверхня, що відлилася, містить окалину, піщані включення та жорсткий охолоджений шар, який швидко руйнує інструменти, якщо перший прохід не проходить нижче нього. (2) Абразивний графіт — графітові пластинки прискорюють зношування флангів на карбідних інструментах. (3) Суха або майже суха обробка — чавун часто обробляється в сухому режимі або з MQL, оскільки заливка охолоджуючої рідини може викликати термічний шок. (4) Пористість — внутрішні пори можуть спричинити розмірні несподіванки при обробці тонких стінок. (5) Варіація твердості легованого чавуну — високолегований білий чавун може значно варіюватися за твердістю в межах одного литва.
Стандартна допуск CNC обробки для сірого та дуктичного чавуну становить ±0,02 мм для оброблених деталей та ±0,05 мм для фрезерованих деталей. Для прецизійних підшипникових отворів та ущільнюючих поверхонь ми дотримуємося ±0,010–0,015 мм для сірого та дуктичного чавуну. Легований чавун зазвичай досягає ±0,02–0,03 мм на оброблених деталях через варіації твердості. Зверніть увагу, що лиття має вроджену розмірну варіацію — вибір бази та стратегія фіксації повинні враховувати варіацію лиття перед початком обробки. Звіти CMM надаються для всіх прецизійних компонентів з чавуну.
Чавун має обмежену вроджену корозійну стійкість, і графітово-чавунна матриця кородує у вологих або вологих середовищах. Обробка поверхні залежить від застосування: основи верстатів та внутрішні компоненти часто постачаються лише з олією для запобігання іржі. Частини в помірних умовах отримують чорний оксид, фосфатне покриття або цинкове покриття. Корпуси насосів та клапанів у вологих умовах отримують епоксидну фарбу або порошкове покриття. Зверніть увагу, що сірий чавун не слід електролізувати кислотними процесами без належної попередньої обробки, оскільки мережа графітових пластинок може затримувати водень і викликати пухирці.
Зварювання чавуну можливе, але вимагає спеціалізованих процедур. Сірий чавун повинен бути попередньо нагрітий до 300–600°C перед зварюванням, щоб запобігти тріщинам у зоні термічного впливу. Використовуються зварювальні електроди на основі нікелю або чавуну. Дуктичний чавун більш зварювальний, ніж сірий, але все ще вимагає попереднього нагріву. Чавуни з високим вмістом хрому зазвичай вважаються незварювальними. Для термічної обробки: сірий чавун може бути знятий з напруги (550–600°C), щоб зменшити залишкові напруги лиття перед прецизійною обробкою. Дуктичний чавун може бути відпущений для пом'якшення або нормалізований і закалений для підвищення твердості.