
Следы течения — это видимые полосы, кольца или волны, возникающие, когда фронт полимера, продвигаясь, не воспроизводит поверхность формы равномерно.
Дефект обычно связан с нестабильной скоростью фронта потока, преждевременным образованием корки, резкими изменениями в сечении или геометрии литника, либо несоответствием между температурой смолы, температурой формы и профилем заполнения.
Эффективный поиск неисправностей начинается с правильного определения следа. Следы течения, выбросы, линии спайки, пятна, помутнение и различия в блеске могут выглядеть похоже, но не имеют универсального способа устранения.
Часто следуют по пути потока или расходятся от литника.
Проверьте фактическое поведение расплава, формы и заполнения перед изменением оснастки.
Серебристые полосы и следы червей обычно требуют другого способа устранения.
Физика следов течения
Расплавленный полимер не движется по полости как твердая пробка. Более горячий материал проходит через центр канала потока, поворачивает наружу на переднем фронте и соприкасается с более холодной поверхностью формы. Это характерное движение называется фонтанный поток.
Поведение фонтанного потока
Материал с меньшей вязкостью движется через центр пути потока.
Продвигающийся фронт движется к поверхности полости.
Тепло передается в инструмент, и поверхностный слой начинает замерзать.
Задержка или неравномерное охлаждение оставляют полосы на блеске, текстуре или ориентации.
Если фронт значительно замедляется или поверхностный слой замерзает слишком рано, последующий материал может продвинуться поверх или исказить частично замерзший слой. В результате могут появиться чередующиеся полосы блеска, кольца или ряби вместо равномерно воспроизведённой поверхности.
Залипание-скольжение и нестабильность фронта потока
“Залипание-скольжение” — полезная описательная модель для некоторых рисунков следов потока. Поверхностный слой временно прилипает или замерзает к форме, за ним накапливается давление, и продвигающийся материал снова начинает двигаться. Повторяющаяся задержка может оставлять периодические полосы.
Однако не каждый след потока вызван буквальным разрывом замерзшего слоя. Вязкоупругие свойства, изменения скорости сдвига, матовость у литника, переходы сечений, добавки в смолу и воспроизведение поверхности формы могут вызывать схожие визуальные эффекты. Поэтому диагностика должна основываться на рисунке, расположении, данных процесса и контролируемых испытаниях.
Следы потока против линий спайки, струйности и пятен
| Дефект | Типичный внешний вид | Диагностический признак | Обычный механизм |
|---|---|---|---|
| Следы потока | Волны, кольца или полосы, следующие по пути потока | Часто изменяется с температурой формы или профилем скорости | Нестабильный фронт, раннее образование корки или переход между секциями/вратами |
| Линии сварки | Тонкая линия, где отдельные фронты соединяются | Следы вокруг отверстий, штифтов или нескольких врат | Недостаточное слияние сходящихся фронтов |
| Струйность | След в виде змеи или веревки | Часто встречается напротив ограничительного врата, ведущего в открытое пространство | Свободная струя расплава не формирует фонтанный поток |
| Разбрызгивание | Серебристые полосы по направлению потока | Сначала проверьте влажность, летучие вещества, воздух или деградацию | Газ или пар нарушил поверхность полимера |
Быстрое различие: Волнообразный рисунок возле врата может быть следом потока или пятном врата. Серебристая полоса чаще всего — разбрызгивание. Непрерывная линия, где встречаются два фронта, скорее всего, линия сварки.
Коренные причины и корректировка параметров машины
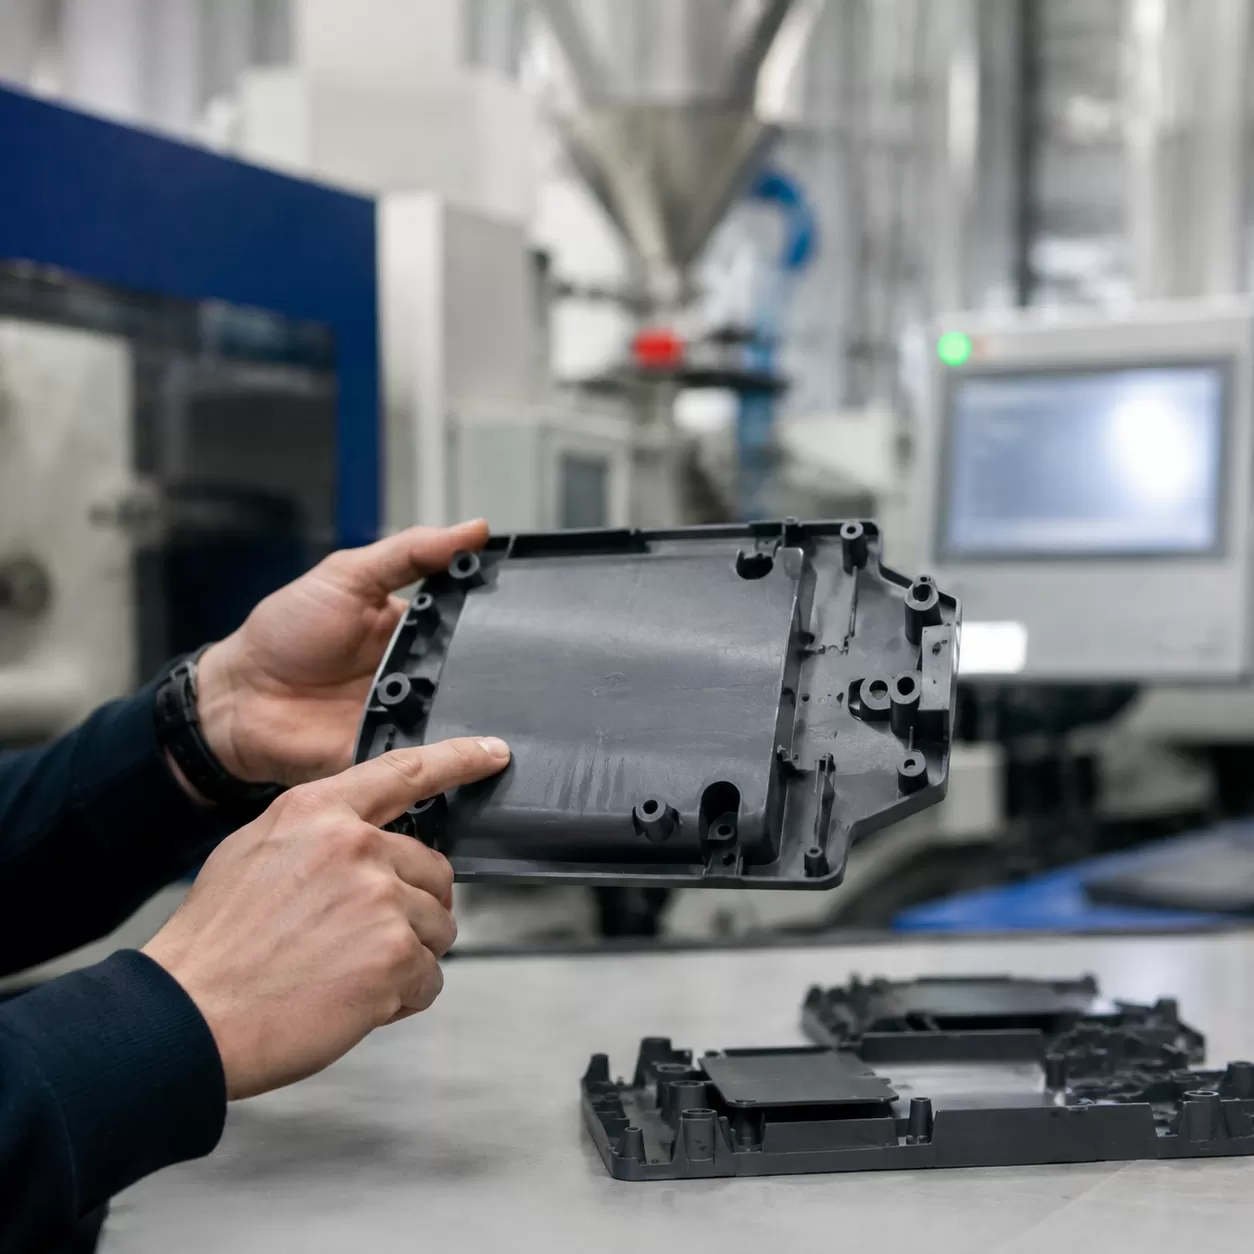
Настройка машины обычно является первым этапом устранения неисправностей, так как позволяет определить, чувствителен ли дефект к процессу до внесения изменений в форму. Зафиксируйте базовый цикл и изменяйте по одному контролируемому фактору за раз.
Температура расплава и формы
Низкая температура расплава повышает вязкость. Холодная поверхность полости ускоряет образование корки и может препятствовать равномерному воспроизведению текстуры или блеска.
Испытание: Увеличьте температуру в пределах одобренного окна переработки поставщика смолы и проверьте фактические условия воды в инструменте и поверхности полости.
Скорость впрыска
Фронт, который задерживается, может преждевременно остыть. Чрезмерная скорость через маленькие литники может вызвать струйное течение, помутнение, подгорание или высокое сдвиговое напряжение.
Испытание: Используйте ступенчатую скорость, чтобы сформировать фронт у литника и поддерживать стабильный объемный поток при изменении сечения.
Переключение и дозаполнение
Раннее переключение с скорости на давление может замедлить фронт до полного объемного заполнения полости. Дозаполнение в первую очередь контролирует усадку после заполнения.
Испытание: Подтвердите процент заполнения при переключении, повторяемость подушки, герметизацию литника и реакцию давления в полости.
Случайных увеличений давления
Повышение давления может скрыть один симптом, но вызвать облой, внутренние напряжения, переполнение или изменение размеров.
Испытание: Скорректируйте скорость, температуру и поведение переключения до того, как рассматривать пиковое давление как основное решение.
Температура расплава и формы
Повышайте температуру только в пределах допустимых значений для смолы и оснастки. Чрезмерная температура расплава может привести к разложению полимера, увеличению времени цикла, образованию летучих веществ или изменению цвета. Чрезмерная температура формы может увеличить прилипание или время охлаждения, даже если улучшает воспроизведение поверхности.
Профиль скорости и давление заполнения
Цель — не просто “быстро”. Цель — стабильная скорость фронта, соответствующая литнику, толщине стенки, вязкости смолы и геометрии полости. Более медленный участок входа в литник помогает предотвратить струйное течение, за которым следует более высокая скорость в основной полости. Давление должно оставаться достаточным для достижения заданной скорости без превышения ограничений машины, формы или изделия.
Давление удержания и герметизация литника
Давление удержания обычно не может устранить след течения, образовавшийся на ранней стадии заполнения после замерзания поверхности. Однако оно может влиять на блеск в области литника, усадку, усадочные раковины и контакт с поверхностью полости. Испытания по дозаполнению должны основываться на массе изделия, давлении в полости, размерной стабильности и времени герметизации литника, а не на безразборном увеличении давления.
Дисциплина процесса: Перед тем как сделать вывод о дефекте геометрии формы, подтвердите точность температуры цилиндра, время пребывания, стабильность восстановления, подушку, работу обратного кольца и баланс водяных контуров.
Корректировки оснастки и конструкции формы
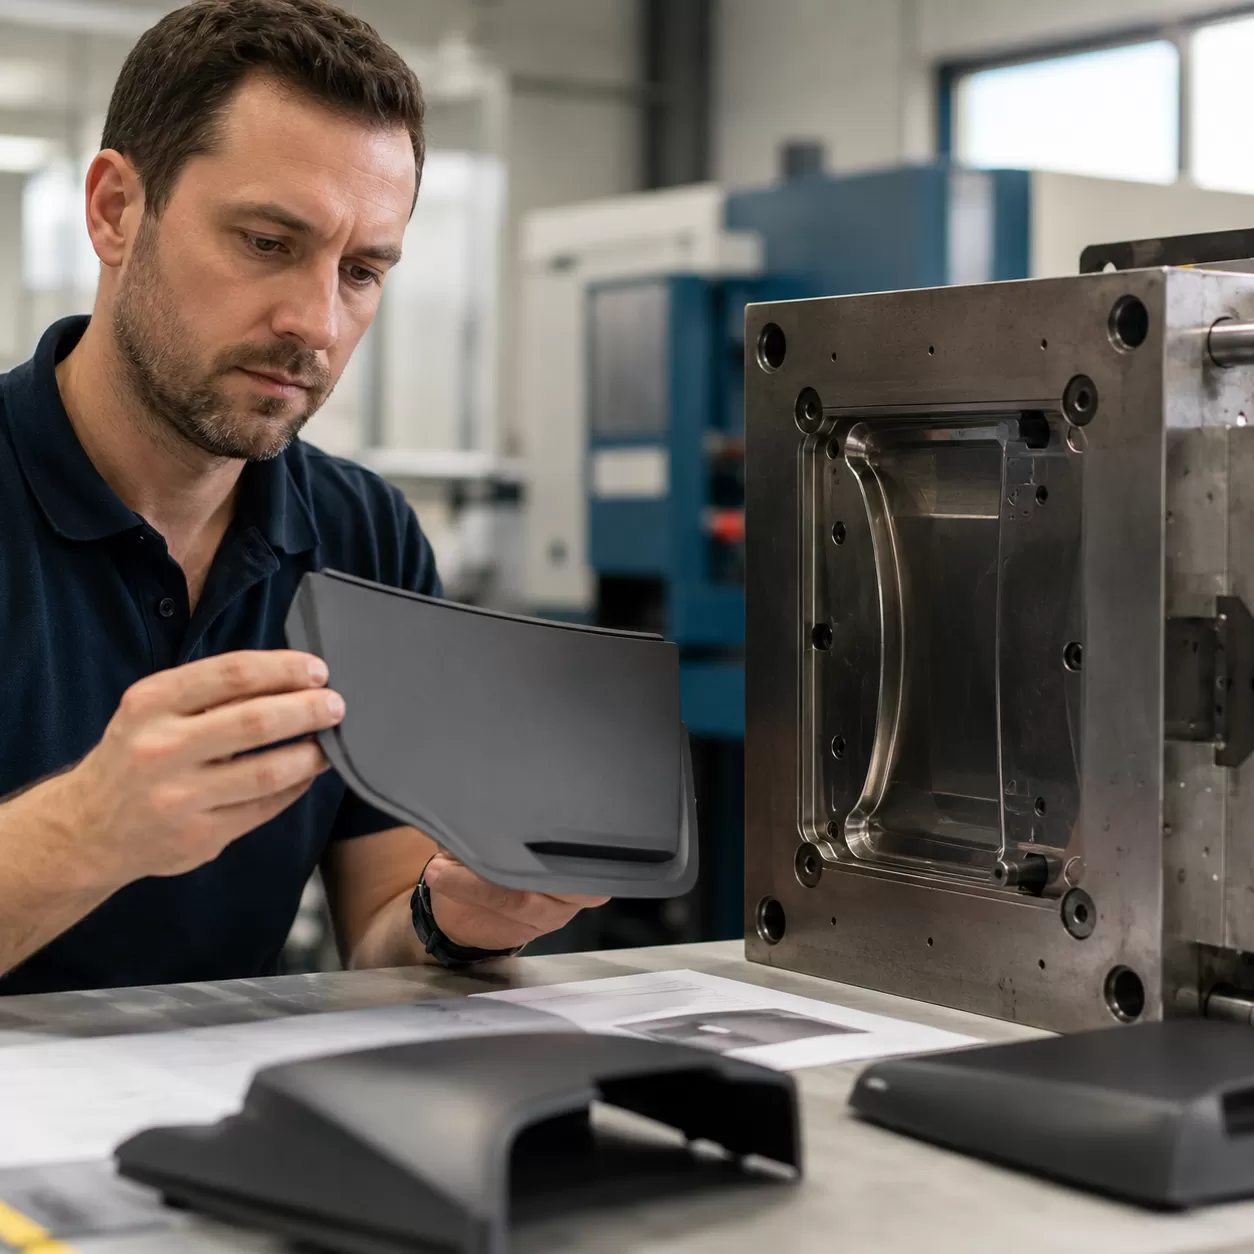
Если дефект сохраняется в пределах разумного технологического окна, проверьте литниковое отверстие, литниковую систему, толщину полости, охлаждающий контур, вентиляцию и состояние поверхности. Точность сердечника формы и сложных компонентов полости помогает сохранить эти характеристики при эксплуатации в условиях большого объема производства.
Расположение и геометрия литникового отверстия
- Снизьте резкое расширение: Маленькое литниковое отверстие, выходящее в широкую открытую полость, может вызвать струйное течение или нестабильную ориентацию поверхности.
- Поддерживайте заполнение от толстой к тонкой части, где это возможно: Это может улучшить передачу давления, но расположение литникового отверстия также должно учитывать линии сварки, внешний вид, ориентацию волокон, коробление и удаление литника.
- Используйте веерные, табличные, пленочные или другие распределяющие литники, когда это уместно: Они могут распределять поток и снижать локализованный сдвиг или побеление у литника.
- Проверьте замерзание литника: Литниковое отверстие, которое замерзает слишком рано, ограничивает уплотнение и сужает стабильное технологическое окно.
Контроль холодного шлака
Колодец для холодного шлака может захватывать относительно холодный материал с наконечника сопла или передней части литника до того, как он достигнет косметической поверхности полости. Его расположение и объем должны определяться схемой литника и распределителя. Захват холодного шлака не заменяет корректировку чрезмерного охлаждения сопла, контроль подтекания или плохой тепловой баланс.
Баланс литников, вентиляция и охлаждение
Многогнездные формы должны оцениваться по реологическому балансу, а не только по равной длине литников. Каждая полость должна испытывать сопоставимые потери давления и время заполнения. Охлаждающие контуры также должны избегать больших различий температуры поверхности, которые проявляются в виде глянцевых полос.
Вентиляция должна обеспечивать выход вытесняемого воздуха и газов без образования облоя. Глубина вентиляционных каналов строго зависит от типа смолы и определяется вязкостью, давлением, длиной площадки, состоянием формы и поддержкой по линии разъема. Вентиляционные каналы должны проектироваться на основе проверенных рекомендаций по материалу, а не просто описываться как “глубокие”.”
Поверхность инструмента и износ
Износ затвора, отложения, коррозия, повреждённая текстура и неравномерная полировка могут создавать или усиливать косметические дефекты. HXCNC поддерживает инструментальную оснастку через механическую обработку инструментальной и штамповой стали, прецизионная шлифовка, а также контролируемую полировку поверхности.
Выбор и подготовка материала
Перед сменой марки смолы убедитесь, что текущая смола правильно идентифицирована, высушена, обработана и переработана. Изменения партии, процент вторичной переработки, цветовой концентрат, добавки и загрязнения могут изменить вязкость и внешний вид поверхности.
Влага и летучие вещества
Поликарбонат, нейлон, ПЭТ, ПБТ, ТПУ и другие гигроскопичные материалы требуют контролируемой сушки. АБС также может давать полосы при наличии влаги или летучих веществ, хотя его чувствительность к сушке отличается от нейлона или ПК. Чрезмерная сушка может быть вредна для некоторых смол, поэтому время, температура, точка росы и допустимое время пребывания должны соответствовать данным поставщика.
Серебристые полосы должны стать поводом для проверки на наличие влаги и деградации до того, как они будут определены как следы течения. Аналогичные требования к обращению с материалом применяются при производстве обработанных деталей из АБС, ПК и ПММА.
Вязкость и скорость течения расплава
Скорость течения расплава — это индекс контроля качества, измеряемый при определённых условиях; это не полное описание вязкости при литье под давлением на всех скоростях сдвига. Марка с более высокой текучестью может легче заполнить тонкую полость, но также может изменить механические свойства, усадку, склонность к образованию облоя и статус квалификации.
| Наблюдение за материалом | Вероятный эффект | Проверка | Контролируемый ответ |
|---|---|---|---|
| Влага или летучие вещества | Полосы, пузыри, деградация или поверхностные следы | Тест на влагу, точка росы сушилки, проверка очистки | Сушить по спецификации поставщика и устранить загрязнения |
| Высокая кажущаяся вязкость | Потеря давления, задержка, раннее замерзание | Исследование короткого впрыска и данные по давлению/скорости | Оптимизируйте температуру, расход, литниковое отверстие или утверждённую марку |
| Марка с очень высокой текучестью | Легче заполнение, но увеличение облоя или компромиссы по свойствам | Квалификация материала и размерное испытание | Сбалансируйте скорость, усилие смыкания, дозировку и герметизацию литника |
| Непостоянный уровень вторичного сырья или добавок | Переменная вязкость, цвет, блеск или деградация | Отслеживаемость партии и испытание контролируемой смеси | Стабилизируйте состав и процедуру обращения |
Матрица устранения дефектов следов течения

Таблица ниже является отправной точкой диагностики. Подтвердите каждую предполагаемую причину с помощью контролируемого изменения, а не применяйте все меры одновременно.
| Наблюдение | Проверьте сначала | Контролируемое испытание | Обратите внимание на |
|---|---|---|---|
| Волны или кольца возле литника | Переход литника, холодный шлам, помутнение у литника, температура формы | Установите скорость входа в литник по этапам; проверьте температуру сопла и инструмента | Струйное наполнение, термическое разложение, увеличение времени охлаждения |
| Тусклые полосы по потоку | Задержка фронта потока или дисбаланс охлаждения | Выполните последовательность коротких впрысков и отрегулируйте скорость по позиции | Вспышка или захваченный газ на высокой скорости |
| Повторяющийся кольцевой рисунок | Эффект проскальзывания, температура стенки, переход сечения | Повышайте температуру формы в пределах нормы и стабилизируйте скорость потока | Изменения времени цикла и выброса |
| Изменение блеска у литникового отверстия | Сдвиг, геометрия литника, ориентация, переход давления | Уменьшите начальную скорость или распределите поток с помощью модификации литника | Короткий впрыск или видимое смещение линии спая |
| Серебристые полосы | Влага, воздух, летучие вещества или разложение | Проверьте условия сушки и продувки перед изменением конструкции формы | Чрезмерная сушка или слишком высокая температура расплава |
Рекомендуемый порядок тестирования на производстве
Классифицируйте след. Запишите местоположение, направление, блеск, текстуру, номер полости и следует ли он по пути потока.
Зафиксируйте исходные данные. Сохраните температуры, время заполнения, положение перехода, максимальное давление, подушку, восстановление шнека, охлаждение и партию материала.
Запустите короткие впрыски. Наблюдайте, где фронт задерживается, выбрасывается, разделяется или меняет сечение.
Проверьте состояние материала. Подтвердите сушку, загрязнение, вторичную переработку, время пребывания и деградацию.
Корректируйте одну семейство процессов за раз. Проверьте термические условия, затем профиль скорости и переход, затем упаковку, где это актуально.
Осмотрите форму. Проверьте износ литников, холодные ловушки, вентиляционные отверстия, баланс охлаждения, отложения и состояние поверхности.
Подтвердите исправление. Проверьте несколько циклов, все полости, размеры, внешний вид и отсутствие новых дефектов.
Прецизионные компоненты пресс-форм от HXCNC
Стабильный процесс литья зависит от повторяемой геометрии инструмента. Изношенные литники, поврежденные запорные элементы, неравномерные вставки или плохо обработанные поверхности потока могут сузить рабочее окно процесса и усложнить контроль косметических дефектов.
HXCNC производит прецизионные сердечники пресс-форм, полости, вставки, направляющие, кулачки и вспомогательные компоненты инструмента через точной ЧПУ обработки. Стратегия инспекции может быть согласована с размерами литников, профилями полостей, уплотнительными поверхностями и критически изнашиваемыми элементами через HXCNC’s возможности инспекции.
Покрытия и обработки поверхности должны подбираться в соответствии с фактической функцией инструмента. Сервис электропокрытия может подходить для определённой стальной фурнитуры, но не является стандартной обработкой для прецизионных полостей пресс-форм или поверхностей потока полимера. Вставки пресс-форм могут вместо этого требовать полировки, текстурирования, закалки, азотирования, PVD-покрытия, гальванизации или другой подтверждённой обработки.
Часто задаваемые вопросы
Почему следы потока часто появляются возле литника?
Литник создаёт резкое изменение давления, скорости сдвига, площади потока и ориентации. Если расплав выходит из маленького литника в гораздо большую полость, фронт может выбрасываться или становиться нестабильным. Холодный материал, низкая температура формы или агрессивный переход скорости могут сделать след более заметным.
Может ли изменение марки смолы устранить следы течения?
Иногда. Одобренная марка с более подходящим реологическим профилем может заполнить полость более равномерно. Изменение всё равно должно быть квалифицировано по прочности, усадке, внешнему виду, химической стойкости, требованиям нормативных документов и размерной стабильности. Новую смолу не следует использовать для сокрытия повреждённого литника или несбалансированной системы охлаждения.
Как помогает поэтапный профиль скорости впрыска?
Стадии скорости, основанные на положении, могут замедлить расплав через ограничительный литник, ускорить его через широкую тонкую секцию и снова снизить скорость ближе к концу заполнения или чувствительному вентиляционному отверстию. Цель — стабильная скорость фронта потока, а не постоянная скорость шнека по всей полости.
Являются ли следы течения только косметическим дефектом?
Многие из них в первую очередь косметические, но основная причина может также указывать на плохое сплавление, захват газа, высокое внутреннее напряжение, неравномерную ориентацию или нестабильную обработку. Детали, используемые в условиях давления, герметизации, оптики, медицины или критически важных для безопасности приложениях, должны оцениваться не только по внешнему виду.