info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Accueil/ Matériaux/ Fonte — grise · ductile · fonte alliée
Usinage CNC en fonte

Fonte
Usinage CNC

Fonte grise Fonte ductile (nodulaire) Fonte d'acier alliée Blocs-moteur · Carters · Socles Pièces d'usure · Soupapes · Composants de frein

Usinage CNC de précision de la fonte grise, de la fonte ductile (nodulaire) et de la fonte alliée pour composants moteurs, socles de machines-outils, carters de pompes, corps de soupapes, pièces de frein et éléments structurels lourds nécessitant rigidité, amortissement des vibrations et résistance à l'usure.

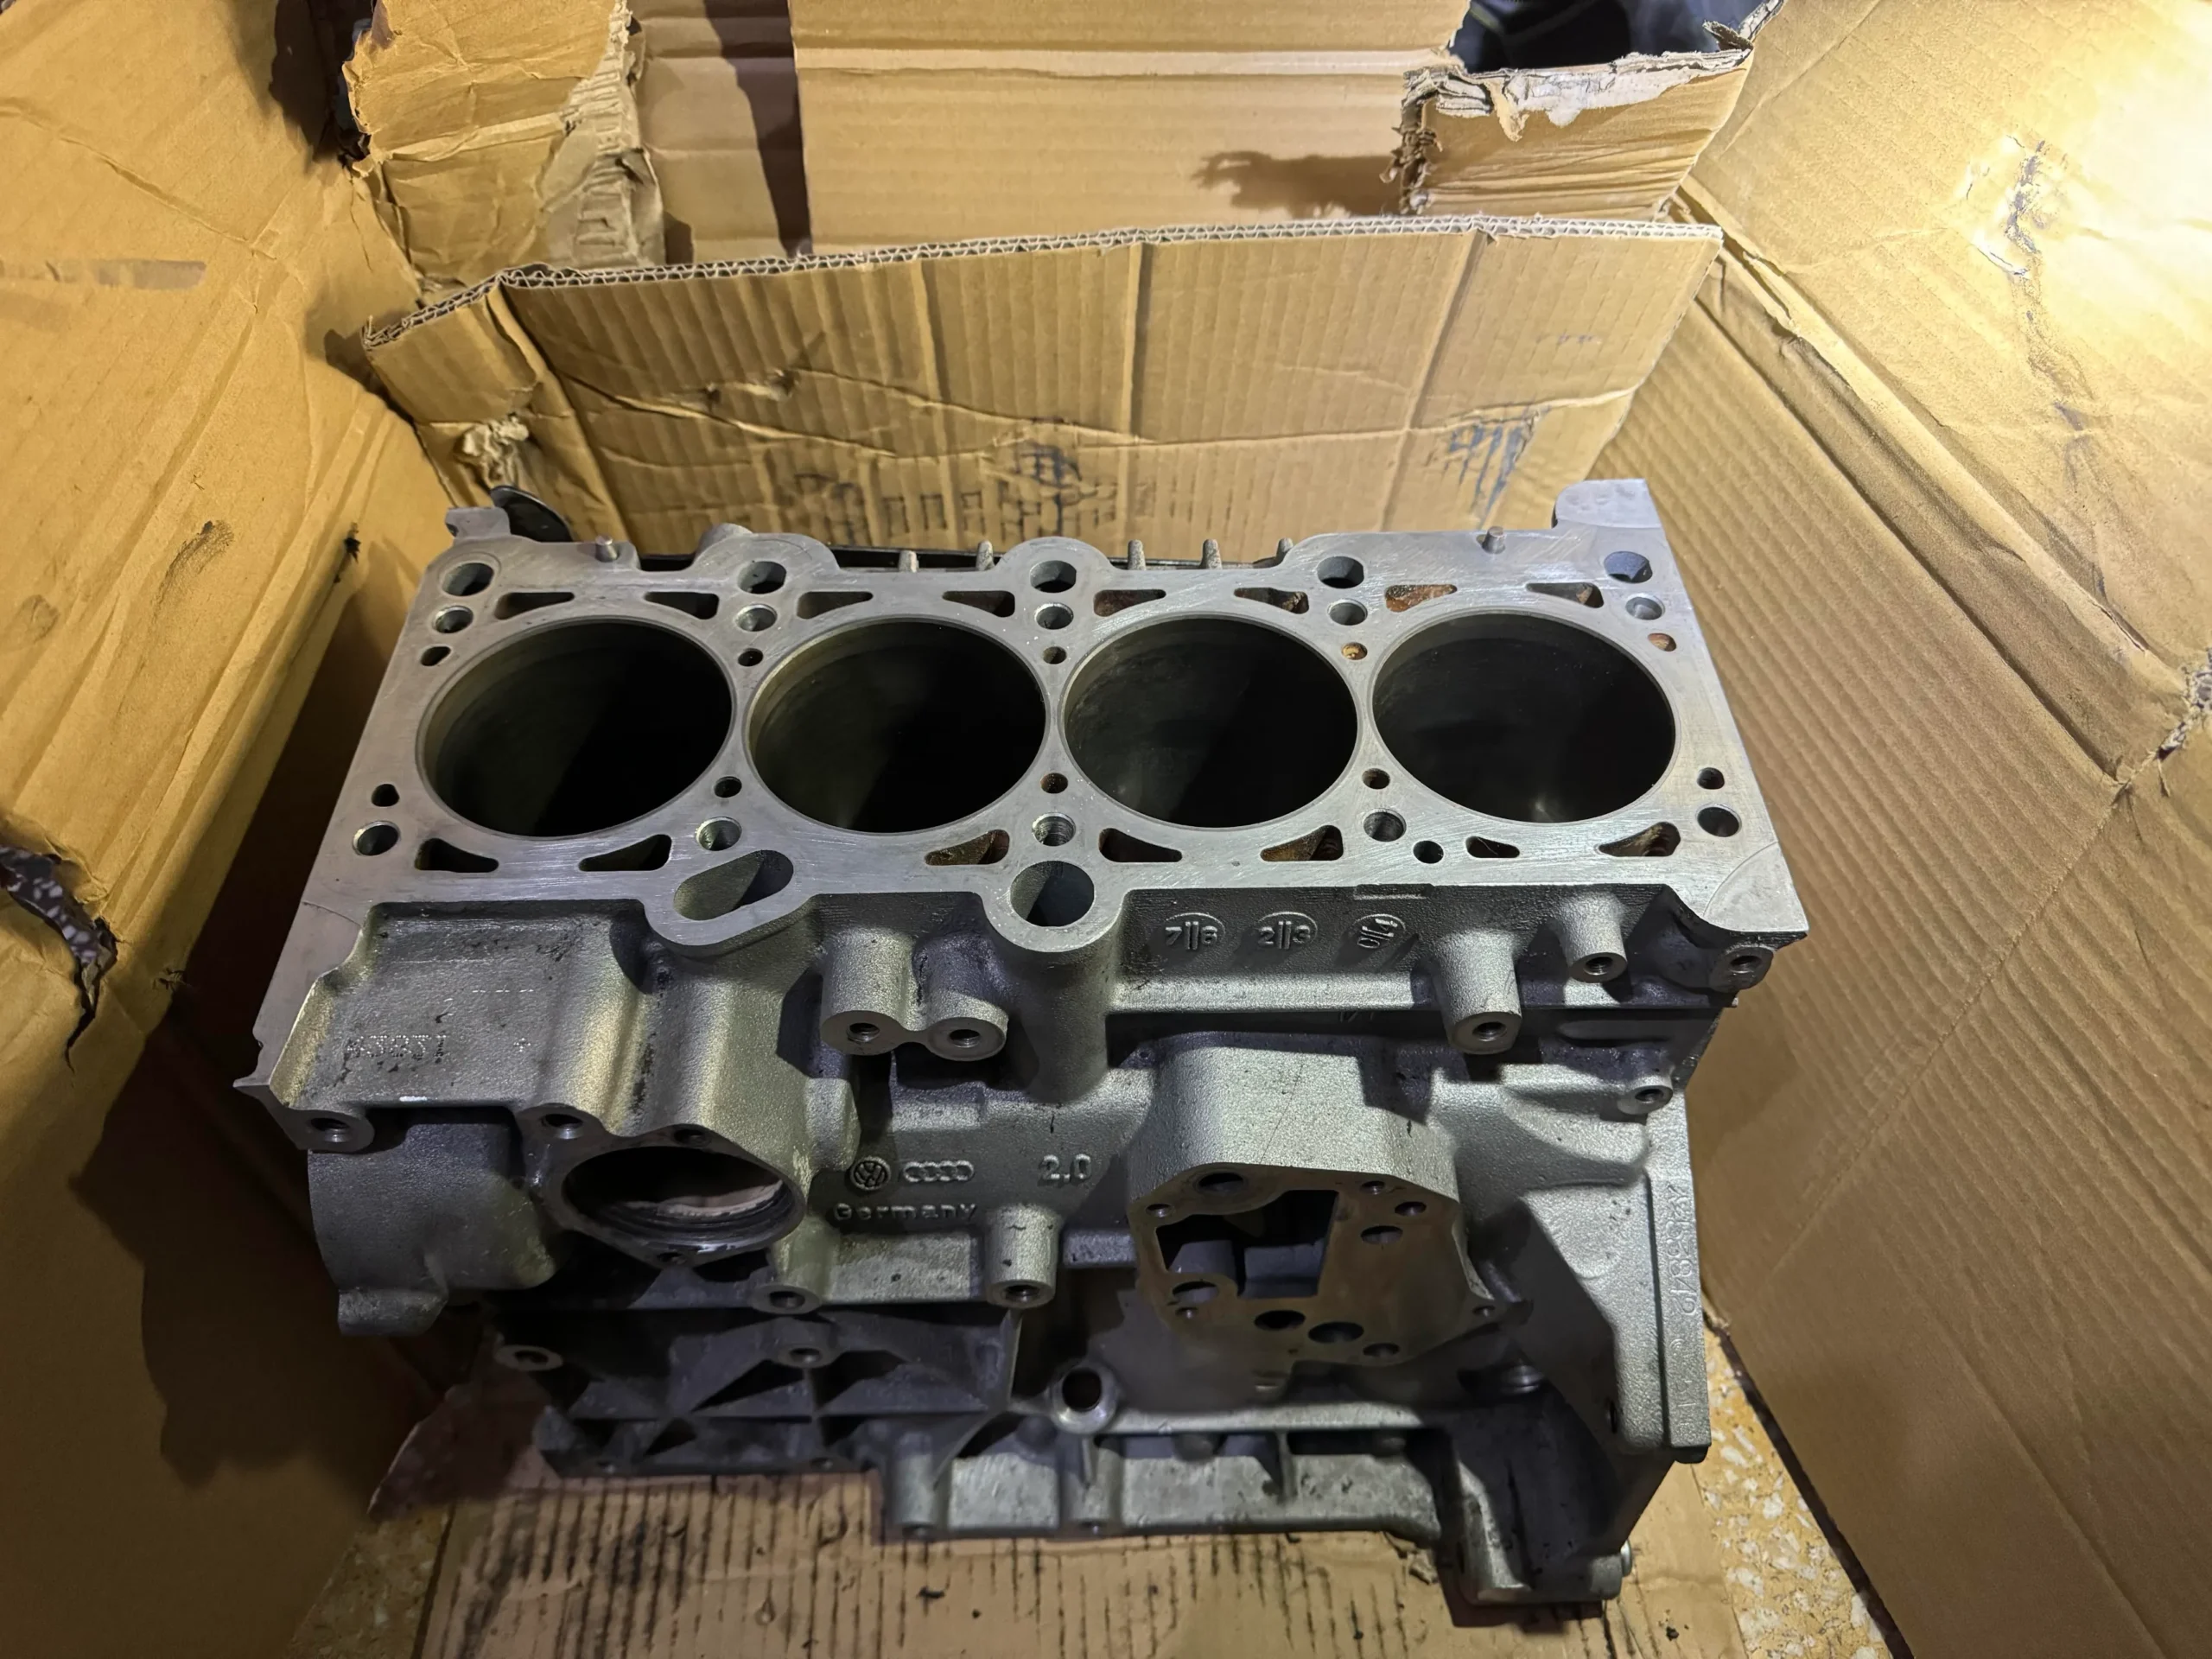
Bloc moteur en fonte usiné CNC, logement de frein à tambour
Résistance à la compression
3–5× résistance à la traction
Logement de pompe en fonte grise usiné CNC
3 grades
Grise / Ductile / Alliée
900 MPa
Résistance à la traction de la fonte ductile
HRC 55+
Dureté de la fonte alliée
24h
Délai de devis
Fonte grise EN-GJL ✦ Fonte ductile / nodulaire EN-GJS ✦ Fonte alliée · Ni-Hard · Hi-Chrome ✦ Blocs-moteur et culasses ✦ Corps de vannes hydrauliques ✦ Socles et bancs de machines-outils ✦ Aubes et revêtements résistants à l'usure ✦ Tambours et disques de frein ✦ Vilebrequins et carters de différentiel ✦ Fonte grise EN-GJL ✦ Fonte ductile / nodulaire EN-GJS ✦ Fonte alliée · Ni-Hard · Hi-Chrome ✦ Blocs-moteur et culasses ✦ Corps de vannes hydrauliques ✦ Socles et bancs de machines-outils ✦ Aubes et revêtements résistants à l'usure ✦ Tambours et disques de frein ✦ Vilebrequins et carters de différentiel ✦
Grades de matériaux

Trois nuances de fonte, Trois résistances différentes

GJL / HT
ASTM A48 · ISO EN-GJL · Série HT FR
Fonte à graphite en flocons — Le cheval de bataille de l'industrie
Le graphite précipite sous forme de flocons interconnectés dans la matrice ferrique, conférant à la fonte grise ses caractéristiques distinctives : excellente absorption des vibrations, auto-lubrification (le graphite agit comme un lubrifiant sec), excellente usinabilité et bonne résistance à la compression. La surface de rupture grise est à l'origine de son nom. Utilisée dans pratiquement tous les secteurs nécessitant des pièces moulées de grande taille et complexes usinées avec précision.
150–350 MPa
Résistance à la traction
600–1400 MPa
Résistance à la compression
HB 170–260
Dureté
Excellent
Usinabilité
Normes courantes
ASTM A48 Classe 20–40 EN-GJL-150 à GJL-300 FR HT150 / HT200 / HT250 / HT300
Composition chimique (typique)
Carbone (C)3.0–3.5%
Silicium (Si)1.8–2.8%
Manganèse (Mn)0.5–0.9%
Phosphore (P)≤0.25%
Soufre (S)≤0,12%
Amortissement exceptionnel des vibrations — idéal pour les bases de machines-outils
copeaux de graphite auto-lubrifiants — adaptés aux surfaces de glissement
Faible résistance à la traction — cassant ; non destiné aux charges d'impact ou de traction
Une peau dure comme coulée doit être dégagée lors du premier passage de usinage
Blocs moteurCulassesCloisons de freinLits de machineCarters de pompe
Voir les détails de la fonte grise
GJS / QT
ASTM A536 · ISO EN-GJS · Série GB QT
Fonte à Graphite Sphéroïdal — Résistance semblable à celle de l'acier, Machinabilité de la fonte
Produite en ajoutant du magnésium à la fusion avant la coulée, ce qui transforme le graphite en nodules sphériques. Ce changement unique modifie radicalement les propriétés mécaniques : la résistance à la traction passe à 400–900 MPa, l'allongement atteint jusqu'à 18%, et la résistance à l'impact approche celle de l'acier — tout en conservant une bonne machinabilité proche de celle de la fonte grise. La fonte ductile comble le fossé entre la fonte grise et l'acier moulé, ce qui en fait le choix privilégié pour les pièces structurelles fortement chargées.
400–900 MPa
Résistance à la traction
Jusqu'à 18%
Allongement
HB 140–300
Dureté
Bon
Usinabilité
Normes courantes
ASTM A536 Gr. 65-45-12 ASTM A536 Gr. 80-55-06 EN-GJS-400-18 / 500-7 / 700-2 GB QT400 / QT500 / QT700
Composition chimique (typique)
Carbone (C)3.5–3.9%
Silicium (Si)2.0–2.8%
Magnésium (Mg)0.03–0.06%
Manganèse (Mn)0.1–0.5%
Soufre (S)≤0.02%
Haute résistance à la traction avec ductilité — contrairement à la fonte grise, elle résiste aux chocs
Bonne résistance à la fatigue — adaptée aux applications de chargement cyclique
Peut être traitée thermiquement (recuite, normalisée, Q&T) pour ajuster les propriétés
Meilleure machinabilité que l'acier moulé de résistance équivalente
BiellesEngrenagesVannes hydrauliquesCarters de différentielPièces de suspension
Voir les détails de la fonte ductile
ALLIAGE CI
Hi-Chrome · Ni-Hard · Ni-Resist · ASTM A532
Conçu pour une résistance extrême à l'usure, à la chaleur et à la corrosion
Les fontes alliées incorporent des ajouts délibérés de chrome, de nickel, de molybdène ou de cuivre pour produire des propriétés impossibles à obtenir avec la fonte grise ou ductile standard. La fonte blanche à haute teneur en chrome (15–30% Cr) atteint une dureté HRC 55–65 pour une résistance extrême à l'abrasion dans l'exploitation minière et le traitement des minéraux. Ni-Hard (41% Ni, 21% Cr) offre une excellente résistance à l'usure avec une meilleure ténacité. La fonte austénitique Ni-Resist offre une résistance à la corrosion et une stabilité dimensionnelle à haute température (jusqu'à 800°C). Ces grades sont spécifiés lorsque les fontes standard échouent en raison de l'usure, de la chaleur ou de l'attaque chimique.
HRC 55–65
Dureté (Hi-Cr)
jusqu'à 800°C
Température Ni-Resist
Extrême
Résistance à l'usure
Faible
Usinabilité
Types courants
Fonte blanche à haute teneur en chrome (15–28% Cr) Ni-Hard (Classe I ASTM A532) Ni-Resist austénitique (ASTM A436)
Alliage clé (Hi-Chrome, typique)
Carbone (C)2.4–3.5%
Chrome (Cr)15.0–28.0%
Molybdène (Mo)0.5–3.5%
Nickel (Ni) maxjusqu'à 2,5%
Silicium (Si)0.5–1.2%
Résistance extrême à l'abrasion — durée de vie 10 à 100 fois supérieure à celle du fer gris en service d'usure
Nécessite des outils en carbure ou CBN — très dur, difficile à usiner
La dureté peut varier considérablement au sein d'une seule pièce moulée
Ni-Resist : résistance à la corrosion et à la chaleur, pas principalement axé sur l'usure
Revêtements d'usureImpellers de pompesPièces pour bouesAnneaux de concasseurPièces haute température
Voir les détails de l'acier allié
Guide de sélection des grades

Choisir le bon Classe de fonte

⬛
Choisissez la fonte grise lorsque…
✓Bases, bancs et colonnes de machines-outils nécessitant un amortissement des vibrations
✓Blocs moteurs, culasses et collecteurs d'échappement
✓Tambours de frein, disques de frein et composants de friction
✓Corps de pompe et de compresseur — rentables en grands volumes
✓L'application est principalement en compression — faible charge de traction
⬤
Choisissez la fonte malléable lorsque…
✓Charge de traction ou d'impact élevée — la fonte grise se fracturerait
✓Vilebrequins, engrenages et pièces moulées structurelles automobiles
✓Corps de vannes hydrauliques et composants sous pression
✓Pièces soumises à la fatigue — durée de vie en fatigue supérieure par rapport à la fonte grise
✓Propriétés équivalentes à l'acier moulé à moindre coût et meilleure usinabilité
◆
Choisissez la fonte alliée lorsque…
✓Abrasion extrême — exploitation minière, traitement des minéraux, pompes à boues
✓La fonte grise ou malléable standard a une durée de vie inacceptable
✓Service à température élevée au-dessus de 300°C (Ni-Resist)
✓Environnements chimiques corrosifs (Ni-Resist austénitique)
✓Pièces d'usure de concasseur, chemises de pompe et composants de cyclone
Comparaison des matériaux

Comparaison complète des propriétés — Fonte grise · malléable · alliée

Propriété Fonte grise Fonte malléable Fonte alliée (Hi-Cr) Acier 1045 (réf)
Forme du graphite Lamellaire — interconnectée Sphéroïdales Matrice de carbure (blanche) Aucun (acier)
Résistance à la traction 150–350 MPa 400–900 MPa ~500–700 MPa (fragile) ~570–700 MPa
Allongement <1% — fragile 2–18% — ductile <1% — très fragile 16–22%
Dureté HB 170–260 HB 140–300 HRC 55–65 (Hi-Cr) HB 170–220
Amortissement des vibrations Excellent — le meilleur de tous Bon Modéré Pauvre
Résistance à l'abrasion Modéré Bon Extrême — 10–100× gris Modéré
Usinabilité ★★★★★ Meilleur ★★★★ Bon ★ Très difficile ★★★★ Bon
Soudabilité Possible avec préchauffage Possible avec préchauffage Généralement déconseillé Bon
Traitement thermique Détente uniquement Gamme complète (recuit, Q&T) Détente / recuit Gamme complète
Utilisation principale Pièces de moteur, bases de machines, freins Arbres à cames, engrenages, hydraulique Revêtements d'usure, pompes à boue, concasseurs Arbres, engrenages, structurel
Notes de usinage

Usinage de fonte — Ce que les ingénieurs doivent savoir

⚠
Principaux défis de l'usinage de la fonte
!
Une peau dure comme la fonte brute sur chaque pièce — la première passe doit aller en dessousToutes les pièces en fonte ont une peau extérieure refroidie contenant des inclusions de sable, une échelle d'oxyde, et une couche plus dure causée par une solidification rapide à la surface du moule. Cette peau est nettement plus dure que le matériau en dessous et détruit les outils si la première passe est trop peu profonde pour la couper entièrement. La profondeur de coupe de la première passe doit toujours dépasser la profondeur de la peau (généralement 3–5 mm) — ne pas faire de coupe légère sur de la fonte brute.
!
Le graphite abrasif accélère l'usure du flanc de l'outilBien qu'il s'agisse d'un lubrifiant sec, les flocons de graphite sont mécaniquement abrasifs à l'échelle microscopique. Ils provoquent une usure progressive du flanc sur les inserts en carbure — en particulier au niveau de la ligne de profondeur de coupe où l'outil transitionne entre la surface coupée et non coupée. L'usure de l'outil dans la fonte est régulière et prévisible mais nécessite des changements réguliers d'inserts, surtout lors du passage entre la peau dure et le matériau en vrac.
!
Préférer le sec ou la lubrification à quantité minimale (MQL) — pas de liquide de coupe en crue pour la plupart des gradesLa fonte grise est généralement usinée à sec ou avec une lubrification à quantité minimale (MQL). Le liquide de coupe en crue peut provoquer un choc thermique lors de coupes interrompues et n'améliore pas significativement la qualité de la surface en raison de la nature auto-lubrifiante du graphite. Les fontes alliées (en particulier la fonte blanche à haut chrome) doivent être usinées à sec — le cycle thermique du liquide de coupe provoque des microfissures en surface dans les matériaux à phase en carbure.
!
Variation de dureté de la fonte alliée — attendez-vous à des surprises avec l'outilLes fontes alliées à haut chrome et Ni-Hard peuvent présenter une variation significative de dureté à travers une seule pièce en raison des différences de vitesse de refroidissement selon l'épaisseur de la section. Une zone qui a refroidi plus rapidement peut atteindre HRC 65 alors qu'une section adjacente plus épaisse est à HRC 55. Cette imprévisibilité exige des paramètres de coupe conservateurs et des vérifications fréquentes de la durée de vie de l'outil lors de l'usinage de fontes alliées.
!
Porosité dans les pièces moulées — surveiller les vides lors de l'approche de parois finesLes vides internes et la porosité dans les pièces moulées peuvent être exposés lorsque les parois sont usinées fines. Toujours confirmer la norme de qualité de la pièce moulée (par exemple, ASTM A128, inspection radiographique ou ultrasonique) avant de s'engager dans des dimensions de paroi fines sur des pièces usinées.
✓
Comment nous gérons l'usinage de la fonte
✓
Profondeur de passage initial programmée pour éliminer la peau sur chaque usinageNos programmes CAM fixent une profondeur de coupe minimale de premier passage qui prend en compte l'état de surface brut. Pour les pièces brutes avec une échelle importante, nous prévisualisons la marge de matière avec le client avant la programmation — garantissant que le premier passage de l'outil élimine complètement la peau dure sur toutes les faces.
✓
Outils spécifiques à la nuance — carbure non revêtu pour gris, revêtu pour ductile, CBN pour alliageFonte grise : carbure non revêtu ou légèrement revêtu — sans liquide de refroidissement, rapide et économique. Fonte ductile : carbure revêtu PVD (AlTiN) avec des vitesses légèrement plus faibles pour gérer la matrice nodulaire plus résistante. Fonte d'alliage : inserts en CBN (borure de bore cubique) ou PCD — l'outillage pratique unique pour les fontes blanches à haut chrome au-dessus de HRC 50.
✓
Confirmation des points de référence sur les pièces moulées — fixation avant le premier usinageLes pièces en fonte présentent une variation dimensionnelle inhérente. Nous confirmons les points de référence et la matière sur les parois avant la fixation — en vérifiant qu'il reste suffisamment de matière pour l'usinage sur toutes les surfaces avant de commencer le premier passage. Cela évite de découvrir une matière insuffisante en cours d'opération sur des pièces coûteuses.
✓
Vérification du relâchement de contrainte pour les composants en fonte grise de précisionPour les bases de machines-outils de précision et les boîtiers de roulements en fonte grise, nous vérifions si la pièce a été relâchée de contrainte (550–600°C) avant l'usinage. Usiner une pièce non relâchée de contrainte libère les tensions résiduelles de la pièce, provoquant une déformation progressive après usinage. Les pièces relâchées de contrainte sont spécifiées et vérifiées pour tous les travaux de précision en fonte grise.
✓
Paramètres conservateurs pour l'alliage de fer — protéger l'investissement en CBNLes inserts en CBN pour l'usinage de l'alliage de fer sont coûteux. Nous utilisons des vitesses de coupe conservatrices, une charge de copeau confirmée et des tests de rigidité de la machine avant de commencer les opérations sur l'alliage — maximisant la durée de vie de l'outil en CBN et évitant une défaillance catastrophique du bord sur des pièces de haute valeur.
Galerie d'applications

Pièces typiques en fonte Nous usinons

Culasse de bloc moteur en fonte grise usinée CNC Fonte grise
Blocs-moteur et culasses
MatériauFonte grise HT250 / EN-GJL-250
ProcessusFraisage CNC · Alésage · Honage
Secteur d'activitéAutomobile · Équipements électriques
Corps de vanne hydraulique en fonte ductile usiné CNC Fonte malléable
Corps de valves hydrauliques et collecteurs
MatériauFonte ductile QT500 / EN-GJS-500-7
ProcessusFraisage CNC · Alésage · Filetage
Secteur d'activitéHydrauliques · Énergie fluide · Mobile
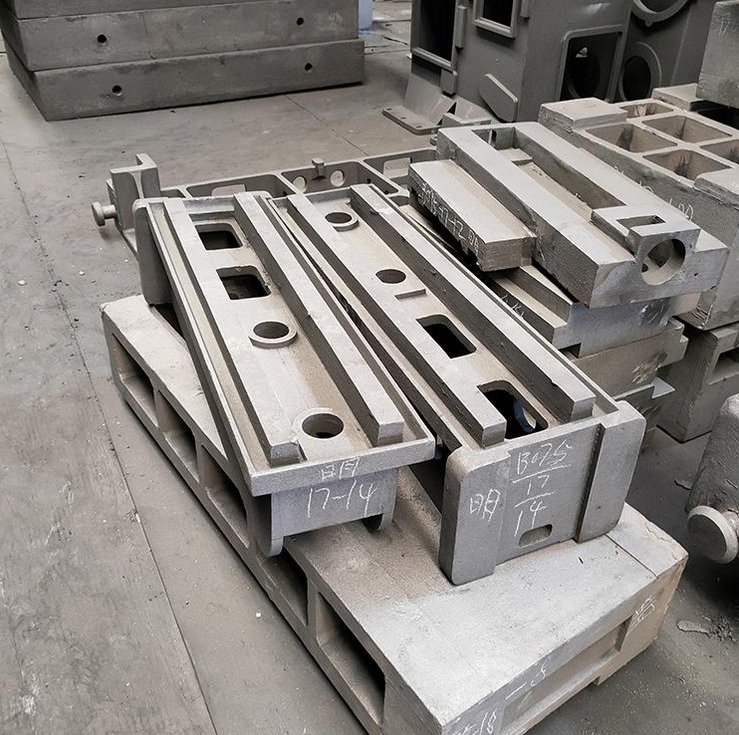
Base de lit de machine-outil en fonte grise usinée CNC Fonte grise
Socles et bancs de machines-outils
MatériauFonte grise HT300 / EN-GJL-300
ProcessusFraisage de face · Meulage · Ébavurage
Secteur d'activitéOutils de machine · Équipements industriels
Secteurs desservis

Fonte traversante Chaque industrie lourde

🚗
Automobile
Grise & ductile
⚙
Outils de machine
Fonte grise
💧
Pompes & Vannes
Grise & ductile
⛏
Extraction minière
Fonte alliée
🏗
Machines lourdes
Fonte malléable
🔥
Haute Température
Ni-Resist
De la coulée brute à la pièce finie

Comment nous produisons Pièces en fonte

ÉTAPE 01
Revue de coulée & Vérification du point de référence
Inspection de la coulée entrante pour l'état de surface, certificat de conformité de la coulée et marge de stock sur toutes les faces usinées. Détente de stress et vérification de la dureté avant la mise en service de l'usinage.
ÉTAPE 02
Usinage grossier — Enlèvement de la peau
Première passe programmée suffisamment profonde pour éliminer complètement la peau dure de la coulée sur toutes les faces. Outils spécifiques au grade : carbure non revêtu (gris), carbure revêtu (ductile), CBN (acier allié).
ÉTAPE 03
Usinage de finition
Alésages finaux, faces d’accouplement, trous filetés et caractéristiques de précision. Alésage et rectification pour les surfaces critiques de roulements et d’assise. Sec ou MQL selon le grade.
ÉTAPE 04
Traitement de surface
Huile de protection contre la rouille, traitement de phosphate, galvanisation zinc ou peinture selon les spécifications. Faces et alésages usinés masqués lorsque le revêtement protecteur ne doit pas être appliqué.
ÉTAPE 05
Contrôle et livraison
Rapport dimensionnel CMM, certificat de coulée, dossiers de dureté (acier allié) et dossiers d’essais de pression si applicable — tous expédiés avec la commande.
Post-traitement

Traitements de surface pour Pièces en fonte

La fonte a une résistance à la corrosion limitée inhérente — la matrice en fer graphite se corrode dans des environnements humides. Les exigences de traitement de surface varient d’une simple huile préventive contre la rouille pour les composants internes à des systèmes complets de peinture ou de galvanisation pour les pièces externes en service humide.

Huile Préventive contre la Rouille / VCI
La finition la plus simple et la plus courante pour les composants internes en fonte. Une couche d’huile préventive ou un papier VCI (inhibiteur de corrosion par vapeur) offre une protection lors du transport et du stockage. Les faces usinées sont huilées, les surfaces non usinées laissées telles quelles. Standard pour les bases de machines-outils, carters de boîtes de vitesses et pièces moulées pour équipements industriels.
Tous les gradesPièces de machinesComposants Internes
Phosphatage & Oxydation Noire
Le phosphate de zinc (Parkerisation) crée une couche poreuse qui retient l’huile pour la protection contre la corrosion et une meilleure adhérence de la peinture. L’oxydation noire offre une apparence sombre uniforme avec un changement dimensionnel minimal. Les deux sont utilisés sur des composants en fonte pour l’automobile, corps de soupapes et pièces hydrauliques où l’apparence et une protection contre la corrosion légère sont nécessaires.
Grise & ductileAutomobileCoût Faible
Peinture Époxy & Revêtement en Poudre
Peinture époxy bicomposante ou revêtement en poudre polyester pour les carters de pompes en fonte, corps de vannes et équipements extérieurs en environnement humide ou corrosif. Les alésages et faces d’assise usinés sont masqués avant la peinture. Offre une excellente protection contre la corrosion pour la fonte en eau, produits chimiques et service extérieur. Colorimétrie RAL/Pantone complète disponible.
Carters de pompeExtérieurService Humide
Galvanisation Zinc & Nickel sans Plomb
Galvanisation zinc pour la protection contre la corrosion sur fixations en fonte ductile, supports et petites pièces hydrauliques. Nickel sans plomb pour l’uniformité dimensionnelle et la résistance à la corrosion sur les corps de vannes en fonte ductile de précision et pièces d’instrumentation. Note : la fonte grise nécessite un traitement préalable spécifique avant les processus de galvanisation acide en raison de la porosité des flocons de graphite — confirmer avec la société de galvanisation avant de spécifier.
Fonte malléablePetites PiècesExigences de pré-traitement.
3
Grades de fonte
900 MPa
Résistance à la traction de la fonte ductile
HRC 65
Dureté maximale de la fonte alliée
24hr
Délai de devis
Atelier d'usinage CNC en fonte, perçage et fraisage, fonte grise ductile
Pourquoi travailler avec nous

Pourquoi nous choisir pour Usinage de la fonte

SKN
Première passe de dégraissage — Aucun désastre d'outillage sur votre pièce en fonte
Nous programmons chaque travail de fonte avec une profondeur de première passe qui élimine complètement la peau dure de la moulure. Cette discipline unique évite l’échec le plus courant et coûteux de l’usinage de la fonte : détruire une configuration d’au moins une demi-shift parce que la première passe a été trop superficielle.
CBN
Capacité CBN pour la fonte alliée — Pas de sous-traitance
La fonte blanche au chrome élevé et Ni-Hard nécessitent des outils CBN que la plupart des ateliers CNC refusent de stocker. Nous usinons en interne les pièces d’usure en fonte alliée avec du CBN et du PCBN — dureté vérifiée par pointage et dimension vérifiée par CMM sur chaque pièce.
STR
Confirmation de la détente de contrainte avant le travail de précision sur la fonte grise
Pour les bases de machines de précision, les logements de roulements et les composants en fonte grise sensibles à la planéité, nous vérifions que la pièce a été déstressée avant l’usinage — évitant la déformation progressive post-usinage qui ruine la précision des pièces en fonte grise.
Dossier
Documentation complète de la moulure — ASTM, CMM, dureté
Chaque commande de fonte est livrée avec un certificat de matériau de moulure (ASTM A48, A536 ou A532), un rapport dimensionnel CMM, et des enregistrements de dureté pour la fonte alliée. Enregistrements de test de pression si applicable. Aucun suivi documentaire après livraison.
FAQ

Foire Aux Questions

Questions fréquentes sur la fonte grise, la fonte ductile et la fonte alliée — sélection de grades, défis d’usinage, tolérances, outillage, traitement de surface et soudure.

La fonte est une famille d’alliages fer-carbone avec une teneur en carbone supérieure à 2% (généralement 2,5–4,5%), ce qui provoque la précipitation du carbone excédentaire sous forme de graphite ou de carbure de fer lors de la solidification. Cette microstructure confère à la fonte ses caractéristiques distinctives : excellente résistance à la compression, absorption exceptionnelle des vibrations, lubricité inhérente grâce au graphite, et très bonne machinabilité malgré sa dureté. La fonte est largement utilisée pour les bases de machines-outils, les blocs moteurs, les carters de pompe, les composants de frein et les pièces structurelles lourdes où la rigidité, la résistance à l’usure et la stabilité dimensionnelle sont requises.
La fonte grise est la nuance de fonte la plus largement utilisée, caractérisée par la précipitation de graphite en flocons dans une matrice de fer perlitiques ou ferritiques. Les nuances courantes incluent ASTM A48 Classe 20–40, ISO EN-GJL-150 à EN-GJL-300, et GB HT150–HT350. La fonte grise offre une excellente machinabilité, une absorption vibratoire remarquable, une bonne résistance à la compression et un faible coût. Elle est utilisée pour les blocs moteurs, les culasses, les bases d'outils de machine, les tambours de frein, les corps de pompe et les carters de boîte de vitesses. Sa résistance à la traction est modérée (150–350 MPa) mais sa résistance à la compression est 3 à 5 fois plus élevée.
La fonte ductile est produite en ajoutant du magnésium à la fusion, ce qui provoque la solidification du graphite sous forme de nodules sphériques plutôt que de flocons. Cela améliore considérablement la résistance à la traction (400–900 MPa), l'allongement (jusqu'à 18%) et la résistance à l'impact par rapport à la fonte grise — offrant des propriétés proches de celles de l'acier tout en conservant une excellente machinabilité. Les nuances courantes incluent ASTM A536 Grade 65-45-12, 80-55-06, et EN-GJS-400-18 à EN-GJS-700-2. La fonte ductile est utilisée pour les vilebrequins, engrenages, carters de différentiel, corps de soupapes hydrauliques et composants structurels nécessitant à la fois la machinabilité de la fonte et une résistance mécanique supérieure.
La fonte alliée intègre des ajouts de chrome, nickel, molybdène ou cuivre pour produire des propriétés supérieures à celles de la fonte grise ou ductile standard. La fonte blanche à haute teneur en chrome (15–30% Cr) atteint une dureté HRC 55–65 pour une résistance extrême à l'abrasion. Ni-Hard offre une excellente résistance à l'usure avec une meilleure ténacité. La fonte austénitique Ni-Resist offre une résistance à la corrosion et une stabilité dimensionnelle à des températures élevées jusqu'à 800°C. Les fontes alliées sont spécifiées lorsque les fontes standard échouent en raison de l'usure abrasive, des températures élevées ou des services corrosifs — elles sont nettement plus difficiles à usiner et nécessitent des outils en CBN.
L'usinage de la fonte présente plusieurs défis spécifiques : (1) Peau dure — la surface brute contient des écailles, des inclusions de sable et une couche refroidie dure qui détruit rapidement l'outil si la première passe ne coupe pas en dessous. (2) Graphite abrasif — les flocons de graphite accélèrent l'usure du flanc sur les outils en carbure. (3) Usinage à sec ou presque à sec — la fonte est souvent usinée à sec ou avec MQL car un liquide de coupe en crue peut provoquer un choc thermique. (4) Porosité — les vides internes peuvent entraîner des surprises dimensionnelles lors de l'usinage de parois fines. (5) Variabilité de dureté de la fonte alliée — la fonte blanche à haute teneur en chrome peut varier considérablement en dureté à travers une seule pièce moulée.
La tolérance standard d'usinage CNC pour la fonte grise et ductile est de ±0,02 mm pour les caractéristiques tournées et de ±0,05 mm pour les caractéristiques fraisées. Pour les alésages de précision des roulements et les faces d'étanchéité, nous maintenons ±0,010–0,015 mm sur la fonte grise et ductile. La fonte alliée atteint généralement ±0,02–0,03 mm sur les caractéristiques usinées en raison de la variabilité de dureté. Notez que les pièces moulées ont une variation dimensionnelle inhérente — la sélection du point de référence et la stratégie de fixation doivent tenir compte de cette variabilité avant l'usinage. Des rapports CMM sont fournis pour tous les composants en fonte de précision.
La fonte a une résistance à la corrosion limitée inhérente et la matrice en fer graphite se corrode dans des environnements humides ou mouillés. Le traitement de surface dépend de l'application : les bases d'outils de machine et les composants internes sont souvent fournis avec une huile préventive contre la rouille uniquement. Les pièces dans des environnements modérés reçoivent un oxyde noir, un traitement phosphate ou un placage zinc. Les corps de pompe et les carters de soupape en service humide reçoivent une peinture époxy ou un revêtement en poudre. Notez que la fonte grise ne doit pas être électroplacée avec des procédés acides sans traitement préalable approprié, car le réseau de flocons de graphite peut piéger l'hydrogène et provoquer des cloques.
La soudure de la fonte est possible mais nécessite des procédures spécialisées. La fonte grise doit être préchauffée entre 300 et 600°C avant la soudure pour éviter la fissuration de la zone affectée par la chaleur. Des électrodes à base de nickel ou de fonte sont utilisées. La fonte ductile est plus facilement soudable que la fonte grise mais nécessite également un préchauffage. Les fontes alliées à haute teneur en chrome sont généralement considérées comme non soudables. Pour le traitement thermique : la fonte grise peut être soulignée (550–600°C) pour réduire les contraintes résiduelles avant un usinage de précision. La fonte ductile peut être annealée pour adoucir, ou normalisée, trempée et revenu pour augmenter la dureté.
Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale