info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Acasă/ Materiale/ Fontă cenușie — Gri · Ductil · Fontă aliaj
Prelucrare CNC a fontei

Fontă
Prelucrare CNC

Fontă cenușie Fontă ductilă (nodulară) Fontă din aliaj de font Blocuri motor · Carcase · Baze Piese de uzură · Supape · Componente de frână

Prelucrare CNC de precizie a fontelor de gri, fontelor ductile (nodulare) și fontelor din aliaj pentru componente de motor, baze de mașini-unelte, carcase de pompe, corpuri de supape, piese de frână și componente structurale grele unde rigiditatea, amortizarea vibrațiilor și rezistența la uzură sunt esențiale.

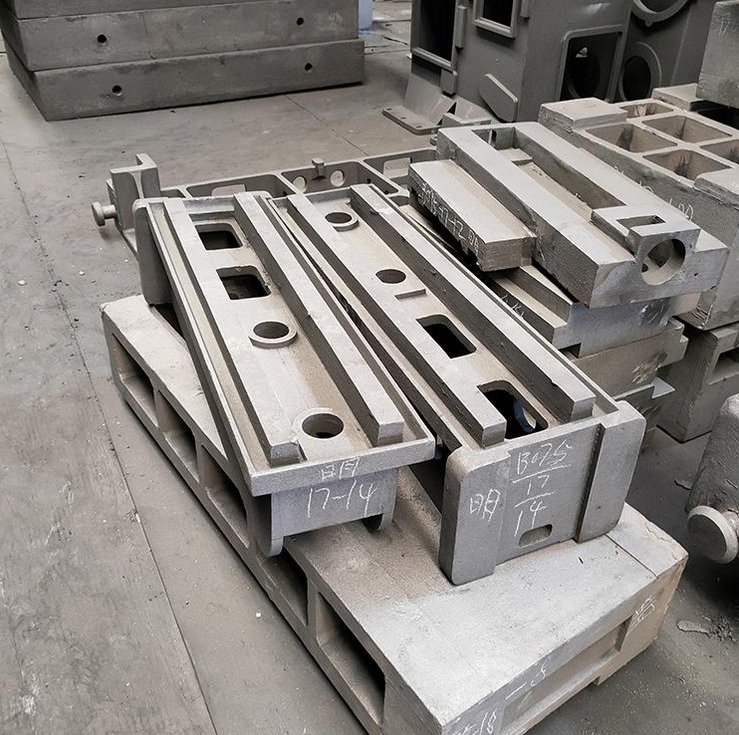
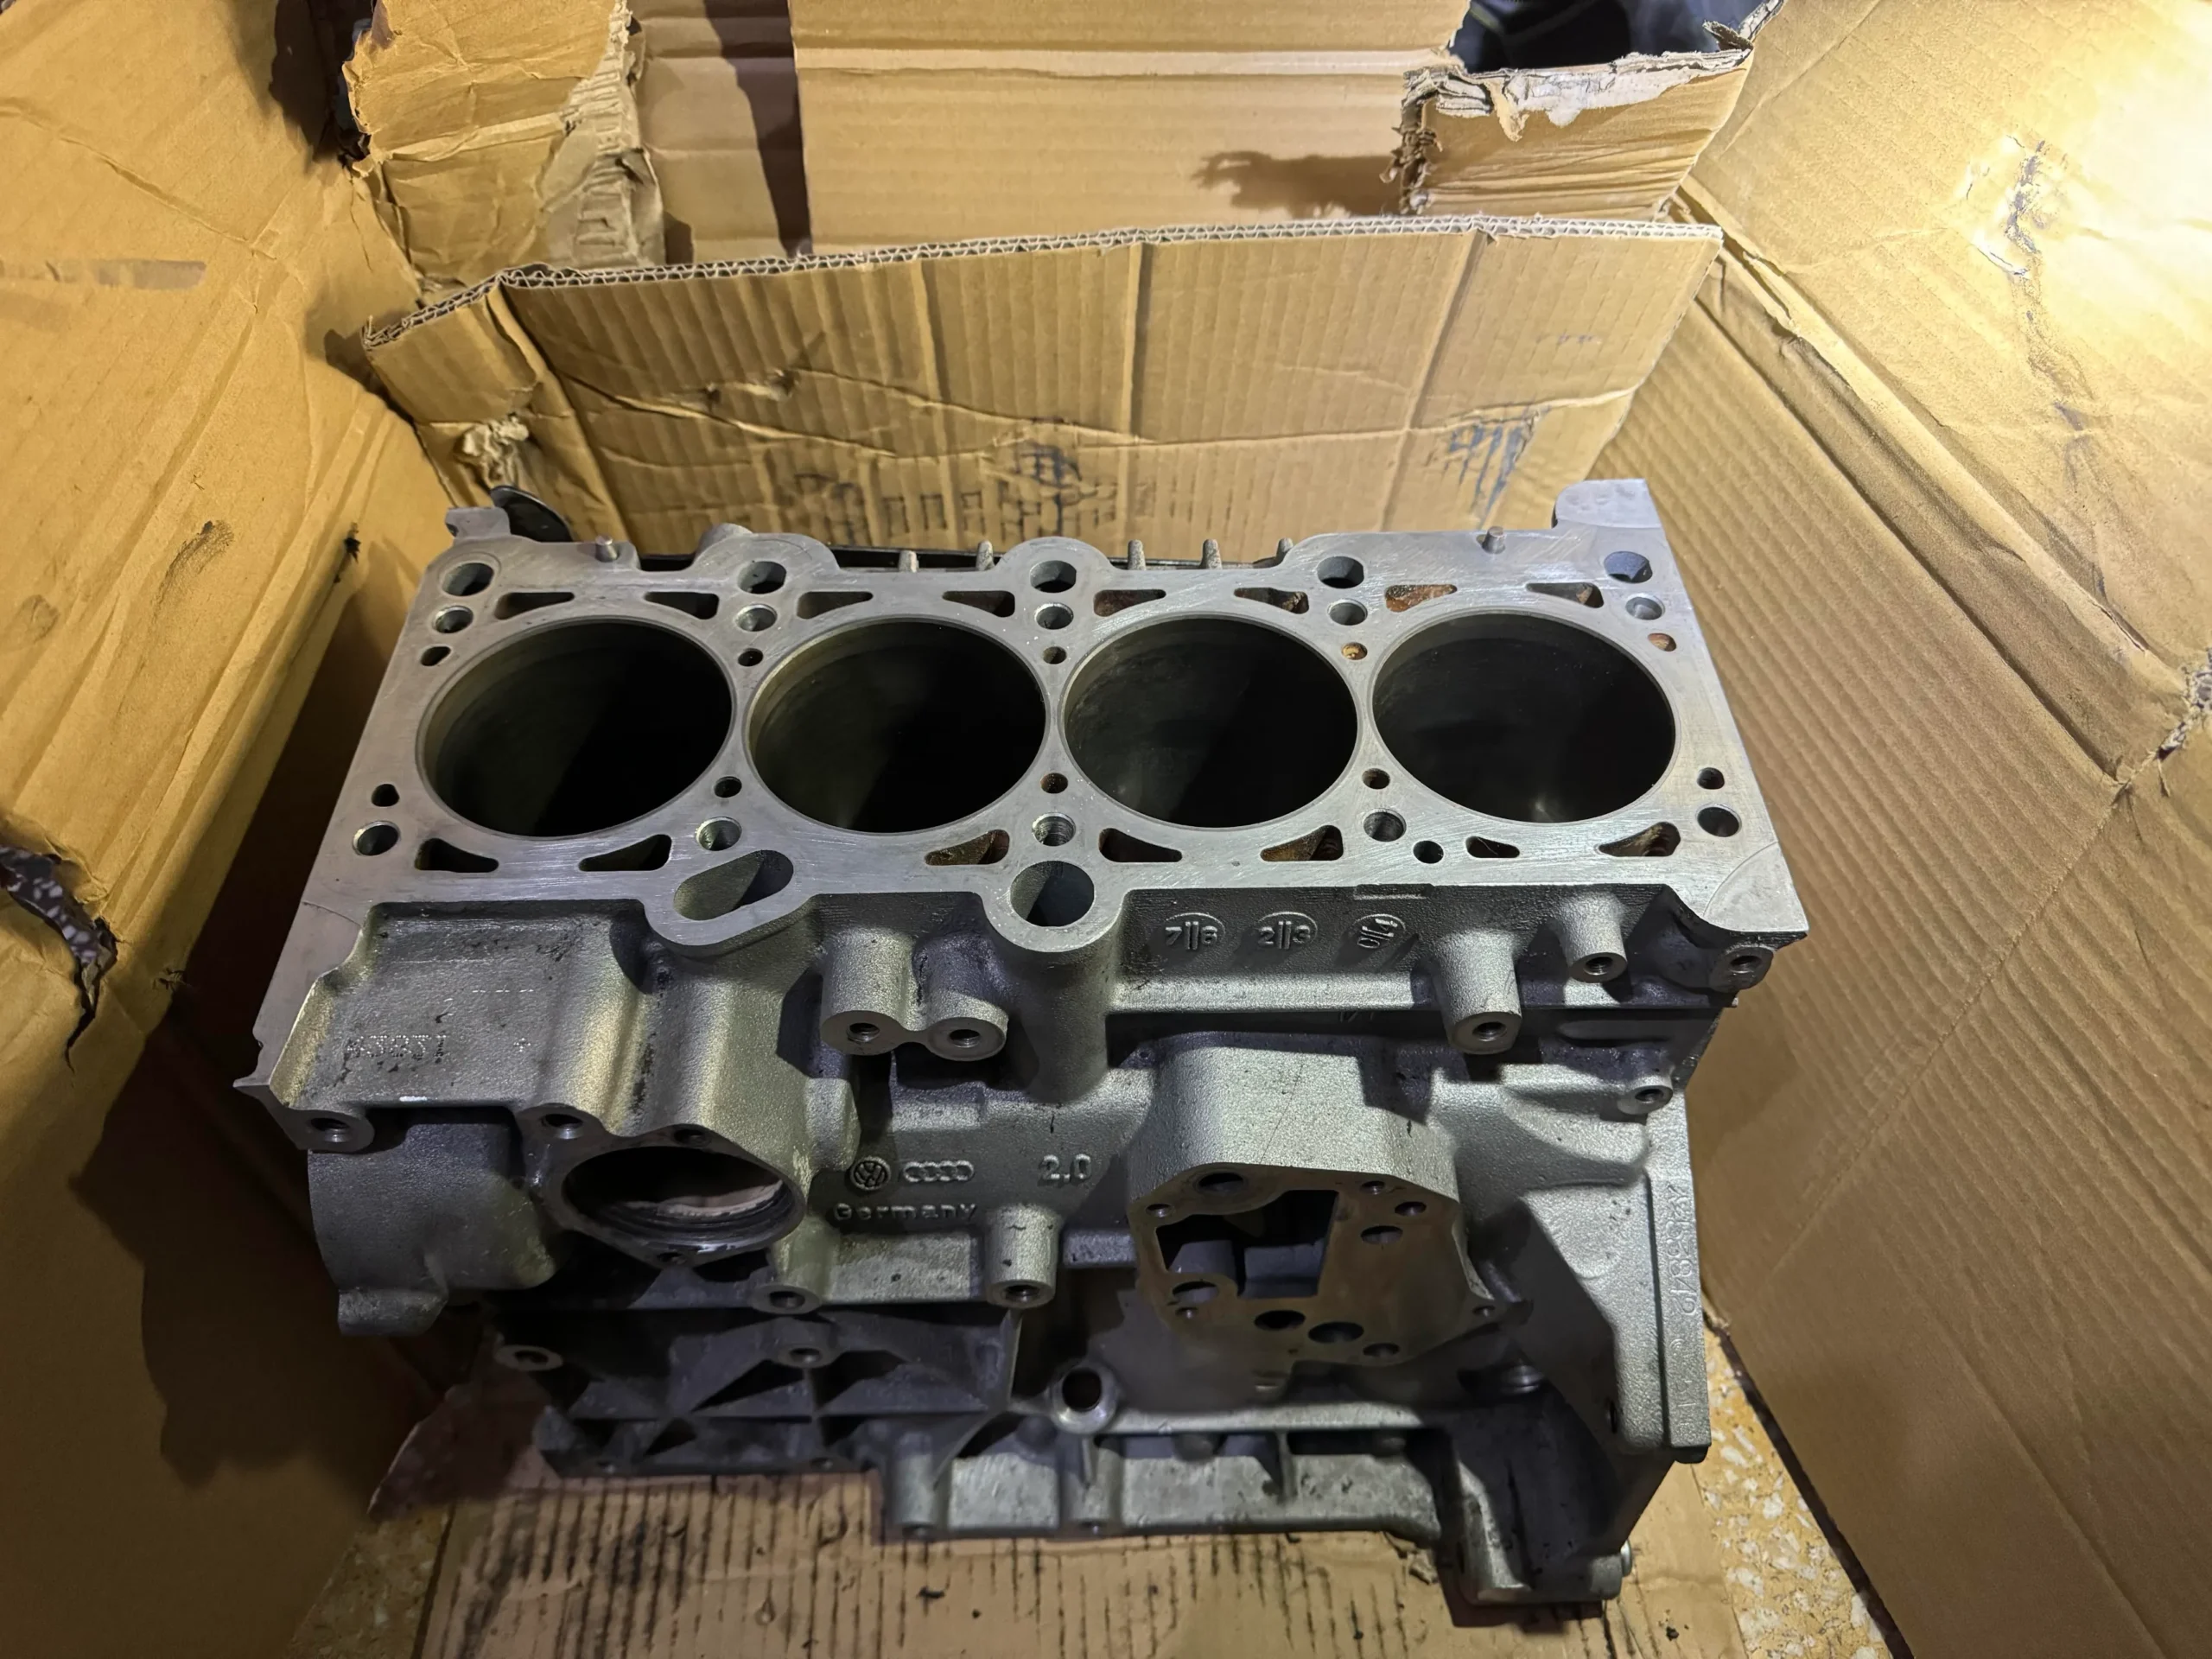
Carcasă de bloc motor prelucrată CNC din fontă, suport de frână
Rezistența la compresiune
3–5× Rezistența la tracțiune
Prelucrare CNC a carcasei de pompă din fontă gri pentru bore de găurire
3 Clase
Gri / Ductil / Aliaj
900 MPa
Rezistența la tracțiune a fontelor ductile
HRC 55+
Duritatea fontelor din aliaj
24 de ore
Timp de răspuns pentru ofertă
Fontă cenușie EN-GJL ✦ Fontă ductilă / nodulară EN-GJS ✦ Fontă din aliaj · Ni-Hard · Hi-Chrome ✦ Blocuri motor și capete de cilindri ✦ Corpuri de supape hidraulice ✦ Baze și paturi pentru mașini-unelte ✦ Impulsoare și lineri rezistenți la uzură ✦ Tamburi și discuri de frână ✦ Chiulase și carcase de diferențial ✦ Fontă cenușie EN-GJL ✦ Fontă ductilă / nodulară EN-GJS ✦ Fontă din aliaj · Ni-Hard · Hi-Chrome ✦ Blocuri motor și capete de cilindri ✦ Corpuri de supape hidraulice ✦ Baze și paturi pentru mașini-unelte ✦ Impulsoare și lineri rezistenți la uzură ✦ Tamburi și discuri de frână ✦ Chiulase și carcase de diferențial ✦
Grade de materiale

Trei grade de fontă turnată, Trei rezistențe diferite

GJL / HT
ASTM A48 · ISO EN-GJL · Seria GB HT
Fontă grafit flake — Muncitorul industriei
Cea mai utilizată și mai rentabilă fontă. Grafitul precipită sub formă de fulgi interconectați în cadrul matricei de fontă, oferind fonta cenușie caracteristicile definitorii: amortizare excelentă a vibrațiilor, auto-ungere (grafitul acționează ca un lubrifiant uscat), prelucrabilitate excelentă și rezistență bună la compresiune. Suprafața de fractură cenușie este originea numelui său. Folosită în aproape toate industriile care necesită turnări mari și complexe prelucrate la precizie.
150–350 MPa
Rezistență la tracțiune
600–1400 MPa
Rezistența la compresiune
HB 170–260
Duritate
Excelent
Așchiere
Standarde comune de calitate
ASTM A48 Clasa 20–40 EN-GJL-150 până la GJL-300 GB HT150 / HT200 / HT250 / HT300
Compoziție chimică (tipică)
Carbon (C)3.0–3.5%
Siliciu (Si)1.8–2.8%
Mangan (Mn)0.5–0.9%
Fosfor (P)≤0.25%
Sulfur (S)≤0.12%
Absorbție excepțională a vibrațiilor — ideal pentru baze de mașini-unelte
fulgi de grafit auto-lubrianți — buni pentru suprafețe de frecare alunecătoare
Rezistență la tracțiune scăzută — friabil; nu pentru impact sau încărcare în tracțiune
Suprafață dură, proaspăt turnată, trebuie curățată la prima prelucrare
Blocuri motorCapete de cilindriTambururi de frânăBaze de mașiniCarcase de pompe
Vezi detalii despre fonta cenușie
GJS / QT
ASTM A536 · ISO EN-GJS · Seria GB QT
Fontă cu grafit sferoidal — Rezistență asemănătoare oțelului, mașinabilitate a fontelor
Produs prin adăugarea de magneziu în topitură înainte de turnare, ceea ce transformă grafitul din fulgi în noduli sferici. Această schimbare transformă dramatic proprietățile mecanice: rezistența la tracțiune sare la 400–900 MPa, prelungirea ajunge până la 18%, iar rezistența la impact se apropie de cea a oțelului — în timp ce mașinabilitatea rămâne aproape de cea a fontelor cenușii. Fonta ductilă face legătura între fonta cenușie și oțel turnat, fiind alegerea preferată pentru turnări structurale supuse la sarcini mari.
400–900 MPa
Rezistență la tracțiune
Până la 18%
Alungire
HB 140–300
Duritate
Bine
Așchiere
Standarde comune de calitate
ASTM A536 Gr. 65-45-12 ASTM A536 Gr. 80-55-06 EN-GJS-400-18 / 500-7 / 700-2 GB QT400 / QT500 / QT700
Compoziție chimică (tipică)
Carbon (C)3.5–3.9%
Siliciu (Si)2.0–2.8%
Magneziu (Mg)0.03–0.06%
Mangan (Mn)0.1–0.5%
Sulfur (S)≤0.02%
Rezistență la tracțiune ridicată cu ductilitate — spre deosebire de fonta cenușie, rezistă la impact
Bună rezistență la oboseală — potrivit pentru aplicații cu încărcare ciclică
Poate fi tratată termic (întărire, normalizare, Q&T) pentru ajustarea proprietăților
Mașinabilitate mai bună decât oțelul turnat de rezistență echivalentă
biele de arboreCoroaneValve hidrauliceCarcase diferențialePiese de suspensie
Vizualizați Detalii despre Fonta Ductilă
ALLOY CI
Hi-Chrome · Ni-Hard · Ni-Resist · ASTM A532
Proiectat pentru Uz Extrem, Rezistență la Căldură și Coroziune
Fonta aliajată include adăugiri deliberate de crom, nichel, molibden sau cupru pentru a produce proprietăți imposibile în fonta gri sau ductilă standard. Fonta albă cu crom înalt (15–30% Cr) atinge HRC 55–65 pentru rezistență extremă la abraziune în minerit și prelucrarea mineralelor. Ni-Hard (41% Ni, 21% Cr) oferă o rezistență excelentă la uzură cu o duritate îmbunătățită. Fonta Ni-Resist austenitică oferă rezistență la coroziune și stabilitate dimensională la temperaturi ridicate (până la 800°C). Aceste grade sunt specificate acolo unde fonta standard nu reușește din cauza uzurii, căldurii sau atacului chimic.
HRC 55–65
Duritate (Hi-Cr)
până la 800°C
Temperatură Ni-Resist
Extremă
Rezistență la Uzură
Scăzut
Așchiere
Tipuri Comune
Fontă Albă Hi-Chrome (15–28% Cr) Ni-Hard (Clasa ASTM A532 I) Ni-Resist Austenitic (ASTM A436)
Elemente Cheie de Aliaj (Hi-Chrome, Tipic)
Carbon (C)2.4–3.5%
Crom (Cr)15.0–28.0%
Molybdenum (Mo)0.5–3.5%
Nichel (Ni) maximpână la 2.51% Ni
Siliciu (Si)0.5–1.2%
Rezistență extremă la abraziune — de 10–100× durata de viață față de fonta cenușie în condiții de uzură
Necesită scule din carbură sau CBN — foarte dur, dificil de prelucrat
Duritatea poate varia semnificativ pe o singură turnare
Ni-Resist: rezistență la coroziune și temperaturi ridicate, nu focalizat în principal pe uzură
Linii de uzurăElice de pompăPiese pentru nămolInel de concasorPiese pentru temperaturi înalte
Vizualizați detalii despre aliaj de fontă
Ghid de selecție a calității

Alegerea potrivită Grad de fontă turnată

⬛
Alegeți fonta cenușie atunci când…
✓Baze, paturi și coloane pentru mașini-unelte care necesită amortizare a vibrațiilor
✓Blocuri motor, capete de cilindri și colectoare de evacuare
✓Tamburi de frână, discuri de frână și componente de frecare
✓Carcase de pompe și compresoare — rentabile în volume mari
✓Aplicația este în principal compresivă — încărcare tensională redusă
⬤
Alege Fontă Ductilă când…
✓Încărcare tensională mare sau impact — fonta cenușie s-ar putea fractura
✓Biele, angrenaje și turnări structurale auto
✓Corpuri de supape hidraulice și componente care conțin presiune
✓Piese supuse oboselii — durată de viață superioară a oboselii comparativ cu fonta cenușie
✓Proprietăți echivalente ale oțelului turnat, la cost mai redus și cu o prelucrare mai bună
◆
Alege Fontă Turnată aliaj când…
✓Uzură extremă — minerit, prelucrare minerală, pompe pentru nămol
✓Fonta cenușie standard sau fonta ductilă are o durată de viață inacceptabilă
✓Serviciu la temperaturi ridicate peste 300°C (Ni-Resist)
✓Medii chimice corozive (Ni-Resist austenitic)
✓Piese de uzură pentru concasoare, garnituri pentru pompe și componente pentru cicloni
Compararea Materialelor

Comparare completă a proprietăților — Fontă cenușie · Fontă ductilă · Fontă aliaj

Proprietate Fontă cenușie Fontă ductilă Fontă din aliaj (Hi-Cr) Oțel 1045 (ref)
Formă de grafit fulg — interconectat Sferule nodulare Matrice de carbură (albă) Niciunul (oțel)
Rezistență la tracțiune 150–350 MPa 400–900 MPa ~500–700 MPa (fragil) ~570–700 MPa
Alungire <1% — fragil 2–18% — ductil <1% — foarte fragil 16–22%
Duritate HB 170–260 HB 140–300 HRC 55–65 (Hi-Cr) HB 170–220
Absorbție a vibrațiilor Excelent — cel mai bun dintre toate Bine Moderată Prost
Rezistență la abraziune Moderată Bine Extrem — 10–100× gri Moderată
Așchiere ★★★★★ Cel mai bun ★★★★ Bine ★ Foarte dificil ★★★★ Bine
Sudabilitate Posibil cu preîncălzire Posibil cu preîncălzire În general, nerecomandat Bine
Tratament termic Doar pentru reducerea stresului Gamă completă (încălzire, Q&T) Reducerea stresului / annealing Gamă completă
Utilizare principală Piese de motor, baze de mașini, frâne Biele, angrenaje, hidraulice Linii de uzură, pompe de nămol, concasor Axe, angrenaje, structural
Note de prelucrare

Prelucrare prin turnare din fontă — Ce trebuie să știe inginerii

⚠
Principalele provocări în prelucrarea fontei
!
Piele dură ca turnată pe fiecare piesă turnată — prima trecere trebuie să meargă sub eaToate piesele turnate din fontă au o piele exterioară călită care conține incluziuni de nisip, crustă de oxid și un strat mai dur cauzat de solidificarea rapidă la suprafața matriței. Această piele este semnificativ mai dură decât materialul de dedesubt și distruge sculele dacă prima trecere este prea superficială pentru a o tăia complet. Adâncimea de așchiere la prima trecere trebuie să depășească întotdeauna adâncimea pielii (tipic 3–5 mm) — nu se face așchiere superficială pe fontă brută.
!
Grafitul abraziv accelerează uzura flancului sculeiÎn ciuda faptului că este un lubrifiant uscat, fulgii de grafit sunt abrazivi mecanic la scară microscopică. Aceștia provoacă uzura progresivă a flancului pe plăcuțele de carbură — în special la linia de adâncime de așchiere unde scula face tranziția între suprafața așchiată și cea neașchiată. Uzura sculei în fontă este constantă și predictibilă, dar necesită schimbări regulate ale plăcuțelor, mai ales la trecerea de la pielea dură la materialul de bază.
!
Preferabil uscat sau MQL — nu lichid de răcire în jet pentru majoritatea gradelorFonta cenușie este prelucrată de obicei uscată sau cu lubrifiere minimă (MQL). Lichidul de răcire în jet poate provoca șoc termic în piesa de prelucrat în timpul așchierilor întrerupte și nu îmbunătățește semnificativ calitatea suprafeței datorită naturii auto-lubrifiante a grafitului. Fonta aliate (în special fonta albă cu conținut ridicat de crom) trebuie prelucrată uscată — ciclarea termică de la lichidul de răcire provoacă microfisurarea suprafeței în materialele cu fază de carbură.
!
Variația durității fontei aliate — așteptați-vă la surprize la sculeFonta aliate cu conținut ridicat de crom și Ni-Hard pot prezenta variații semnificative de duritate pe o singură piesă turnată datorită diferențelor de viteză de răcire la diferite grosimi de secțiune. O zonă care s-a răcit mai rapid poate avea HRC 65, în timp ce o secțiune adiacentă mai groasă are HRC 55. Această imprevizibilitate necesită parametri de așchiere conservatori și verificări frecvente ale duratei de viață a sculei la prelucrarea fontei aliate.
!
Porozitatea în piesele turnate — fiți atenți la goluri la apropierea de pereți subțiriGolurile interne și porozitatea din piesele turnate pot fi expuse atunci când pereții sunt prelucrați subțiri. Confirmați întotdeauna standardul de calitate al piesei turnate (de exemplu, ASTM A128, nivelul de inspecție radiografică sau cu ultrasunete) înainte de a vă angaja la dimensiuni strânse ale grosimii peretelui pe piesele turnate prelucrate.
✓
Cum gestionăm prelucrarea fontei
✓
Adâncimea primei treceri programată pentru a elimina pielea pe fiecare piesă turnatăProgramele noastre CAM stabilesc o adâncime minimă de așchiere la prima trecere care ia în considerare starea suprafeței ca turnată. Pentru piesele turnate brute cu crustă groasă, previzualizăm alocația de material brut cu clientul înainte de programare — asigurându-ne că prima trecere a sculei elimină complet pielea dură pe toate fețele.
✓
Scule specifice gradului — carbură neacoperită pentru fontă cenușie, acoperită pentru fontă maleabilă, CBN pentru fontă aliateFontă cenușie: carbură neacoperită sau ușor acoperită — fără lichid de răcire, rapidă și economică. Fontă maleabilă: carbură acoperită prin PVD (AlTiN) cu viteze ușor mai mici pentru a gestiona matricea nodulară mai dură. Fontă aliate: plăcuțe CBN (nitrură de bor cubică) sau PCD — singurele scule practice pentru fonta albă cu conținut ridicat de crom peste HRC 50.
✓
Confirmarea datelor pe piesele turnate — fixare înainte de prima așchierePiesele turnate din fontă sosesc cu variații dimensionale inerente. Confirmăm datele și grosimea peretelui înainte de fixare — verificând că există suficient material de prelucrat pe toate suprafețele înainte de a ne angaja la prima așchiere. Acest lucru previne descoperirea unui material insuficient în timpul operațiunii pe piese turnate costisitoare.
✓
Verificarea detensionării pentru componente de precizie din fontă cenușiePentru baze de mașini-unelte de precizie și carcase de rulmenți din fontă gri, confirmăm dacă piesa turnată a fost detensionată (550–600°C) înainte de prelucrare. Prelucrarea unei piese turnate netensionate eliberează tensiunile reziduale de turnare, provocând distorsiuni graduale după prelucrare. Piesele turnate detensionate sunt specificate și verificate pentru toate lucrările de precizie din fontă gri.
✓
Parametri conservatori la fonta aliate — protejați investiția în CBNPlăcuțele CBN pentru prelucrarea fontei aliate sunt scumpe. Folosim viteze de așchiere conservatoare, sarcină de așchie confirmată și teste de rigiditate a mașinii înainte de a începe operațiunile pe fontă aliate — maximizând durata de viață a sculelor CBN și evitând defectarea catastrofală a muchiei pe piese turnate de înaltă valoare rezistente la uzură.
Galerie de aplicații

Piese tipice din fontă Prelucrăm

Cap de cilindru pentru motor din fontă cenușie, prelucrat CNC Fontă gri
Blocuri motor și capete de cilindri
MaterialFontă gri HT250 / EN-GJL-250
ProcesFreza CNC · Alezare · Honuire
IndustrieAuto · Echipamente de putere
Corp supapă hidraulic din fontă ductilă, prelucrat CNC Fontă ductilă
Corpuri și Manifolde supape hidraulice
MaterialFontă maleabilă QT500 / EN-GJS-500-7
ProcesFreza CNC · Alezare · Filetare
IndustrieHidraulice · Putere fluidă · Mobile
Bază pentru patul mașinii din fontă cenușie, prelucrat CNC Fontă gri
Baze și paturi pentru mașini-unelte
MaterialFontă gri HT300 / EN-GJL-300
ProcesFreza frontală · Rectificare · Răzuire
IndustrieMașini-unelte · Echipamente industriale
Industrii deservite

Fontă în Toate Industriile Grele

🚗
Automotive
Fontă gri și maleabilă
⚙
Mașini-unelte
Fontă gri
💧
Pompe și supape
Fontă gri și maleabilă
⛏
Minerit
Fontă aliaj
🏗
Utilaje grele
Fontă ductilă
🔥
Temperaturi Ridicate
Ni-Resist
De la turnare brută la piesa finită

Cum producem Piese din fontă

PASUL 01
Revizuirea turnării și verificarea cotelor de referință
Turnarea primită este inspectată pentru condiția suprafeței, certificatul de standard de turnare și adaosul de prelucrare pe toate fețele prelucrate. Detensionarea și duritatea sunt verificate înainte de eliberarea pentru prelucrare.
PASUL 02
Prelucrare brută — Îndepărtarea stratului superficial
Prima trecere este programată suficient de adânc pentru a îndepărta complet stratul dur de suprafață brută de turnare pe toate fețele. Scule specifice calității: carbură neacoperită (gri), carbură acoperită (ductilă), CBN (fontă aliate).
PASUL 03
Prelucrare finală
Alezașe finale, fețe de îmbinare, găuri filetate și caracteristici de precizie. Alezare și rectificare pentru suprafețe critice de rulment și de așezare. Uscat sau MQL, conform cerințelor calității.
PASUL 04
Tratament de suprafață
Ulei de protecție împotriva ruginii, fosfatare, placare cu zinc sau vopsire, conform specificațiilor. Fețele prelucrate și alezașele sunt mascate acolo unde stratul protector nu trebuie aplicat.
PASUL 05
Inspecție și Livrare
Raport dimensional CMM, certificat de turnare, înregistrări de duritate (fontă aliate) și înregistrări de testare la presiune, unde este cazul — toate expediate odată cu comanda.
Post-Procesare

Tratament de suprafață pentru Piese din fontă

Fonta are o rezistență intrinsecă limitată la coroziune — matricea grafit-fier se corodează în medii umede. Cerințele de tratament de suprafață variază de la simplu ulei de protecție împotriva ruginii pentru componente interne, la vopsire completă sau sisteme de placare pentru piese externe în serviciu umed.

Ulei de protecție împotriva ruginii / VCI
Cel mai simplu și mai comun finisaj pentru componente interne de mașini din fontă. Un strat de ulei de protecție împotriva ruginii sau hârtie VCI (inhibitor de coroziune prin vapori) oferă protecție în timpul transportului și depozitării. Fețele prelucrate sunt unse, suprafețele neprelucrate rămân brute de turnare. Standard pentru baze de mașini-unelte, carcase de cutii de viteze și piese turnate pentru echipamente industriale.
Toate gradelePiese de MașiniComponente interne
Fosfat și Oxid negru
Fosfatul de zinc (Parkerizare) creează un strat poros care reține ulei pentru protecție împotriva coroziunii și aderenta îmbunătățită a vopselei. Oxidul negru oferă o aparență uniformă închisă la culoare cu modificări dimensionale minime. Ambele sunt utilizate pe componente din fontă auto, corpuri de supape și piese hidraulice unde este necesară aspectul și o protecție ușoară împotriva coroziunii.
Fontă gri și maleabilăAutomotiveCost redus
Vopsea epoxidică și acoperire cu pulbere
Vopsea epoxidică cu două componente sau acoperire cu pulbere din poliester pentru carcase de pompe din fontă, corpuri de supape și echipamente exterioare în medii umede sau corozive. Găurile prelucrate și suprafețele de așezare sunt mascate înainte de vopsire. Oferă o protecție excelentă împotriva coroziunii pentru fontă în apă, substanțe chimice și servicii în aer liber. Disponibilă potrivire completă a culorilor RAL/Pantone.
Carcase de pompeExteriorServiciu umed
Galvanizare zinc și Nichel fără electroliză
Galvanizare zinc pentru protecție împotriva coroziunii pe elemente de fixare din fontă ductilă, suporturi și componente hidraulice mici. Nichelul fără electroliză pentru uniformitatea dimensională și rezistența la coroziune pe corpuri de supape din fontă ductilă de precizie și piese de instrumentație. Notă: fonta gri necesită un tratament special înainte de procesele de placare cu acid din cauza porozității fulgilor de grafit — confirmați cu firma de placare înainte de specificare.
Fontă ductilăPiese miciNecesar de pre-tratament.
3
Grade de fontă
900 MPa
Rezistența la tracțiune a fontelor ductile
HRC 65
Rezistență maximă a aliajului de fontă
24hr
Timp de răspuns pentru ofertă
Atelier de prelucrare CNC a fontelor, găurire și frezare pentru fontă ductilă cenușie
De ce să lucrați cu noi

De ce să ne alegeți pentru Prelucrare fontă

SKN
Primul pas clar pentru piele — Fără dezastre de prelucrare pe turnătoria ta
Programăm fiecare lucrare din fontă cu o adâncime de primul pas care elimină complet stratul dur de pe suprafața turnată. Această disciplină unică previne cea mai frecventă și costisitoare eșec de prelucrare a fontelor: distrugerea unei setări de ≥½ schimb din cauza faptului că primul pas a fost prea superficial.
CBN
Capacitate CBN pentru fontă aliaj — Fără externalizare
Oțel alb cu crom ridicat și Ni-Hard necesită scule CBN pe care cele mai multe ateliere CNC refuză să le păstreze în stoc. Prelucrăm piese de uzură din fontă aliată în interior cu CBN și PCBN — duritatea verificată prin puncte și dimensiunile verificate cu CMM pe fiecare piesă.
STR
Confirmare de Eliberare a Tensiunii înainte de Lucrări de Fontă Gri de Precizie
Pentru baze de mașini de precizie, carcase de rulmenți și componente de fontă gri critice pentru planeitate, verificăm dacă turnarea a fost supusă eliberării de tensiune înainte de prelucrare — prevenind deformările post-prelucrare care strică lucrările de fontă gri de precizie.
DOC
Documentație completă a turnării — ASTM, CMM, Duritate
Fiecare comandă de fontă este livrată cu certificat de material de turnare (ASTM A48, A536 sau A532), raport dimensional CMM și înregistrări de duritate pentru fontă aliată. Înregistrări de testare a presiunii, unde este cazul. Fără urmărirea documentelor după livrare.
Întrebări frecvente

Întrebări frecvente Întrebări

Întrebări frecvente despre fonta gri, fonta ductilă și fontă aliată — selecția calității, provocări de prelucrare, toleranțe, scule, tratamente de suprafață și sudură.

Fonta este o familie de aliaje de fier-carbon cu un conținut de carbon mai mare de 2% (de obicei 2,5–4,5%), ceea ce determină precipitația excesului de carbon sub formă de grafit sau carbure de fier în timpul solidificării. Această microstructură conferă fontelor caracteristicile definitorii: rezistență excelentă la compresiune, amortizare remarcabilă a vibrațiilor, lubrifiere naturală datorită grafitului și o foarte bună prelucrabilitate, în ciuda durității. Fonta este utilizată pe scară largă pentru baze de mașini-unelte, blocuri de motoare, carcase de pompe, componente de frână și piese structurale grele unde sunt necesare rigiditatea, rezistența la uzură și stabilitatea dimensională.
Fonta gri este cea mai utilizată clasă de fontă, caracterizată prin precipitația de grafit sub formă de fulgi în interiorul unei matrice de fier perlitic sau ferritic. Clasele comune includ ASTM A48 Clasa 20–40, ISO EN-GJL-150 până la EN-GJL-300 și GB HT150–HT350. Fonta gri oferă o prelucrare excelentă, o amortizare remarcabilă a vibrațiilor, o rezistență bună la compresiune și costuri reduse. Este utilizată pentru blocuri de motoare, capete de cilindri, baze de mașini-unelte, tamburi de frână, carcase de pompe și carcase de cutii de viteze. Rezistența sa la tracțiune este moderată (150–350 MPa), dar rezistența la compresiune este de 3–5 ori mai mare.
Fonta ductilă este produsă prin adăugarea de magneziu în topitură, ceea ce determină solidificarea grafitului sub formă de noduli sferici în loc de fulgi. Aceasta îmbunătățește dramatic rezistența la tracțiune (400–900 MPa), prelungirea (până la 18%) și rezistența la impact comparativ cu fonta gri — oferind proprietăți apropiate de cele ale oțelului, păstrând în același timp o excelentă prelucrabilitate. Clasele comune includ ASTM A536 Grade 65-45-12, 80-55-06 și EN-GJS-400-18 până la EN-GJS-700-2. Fonta ductilă este utilizată pentru biele, angrenaje, carcase de diferențial, corpuri de supape hidraulice și componente structurale care necesită atât prelucrare ușoară, cât și rezistență mecanică superioară.
Fonta aliată include adăugări de crom, nichel, molibden sau cupru pentru a obține proprietăți peste cele ale fontelor gri sau ductile standard. Fonta albă cu crom ridicat (15–30TP3T Cr) atinge HRC 55–65 pentru o rezistență extremă la abraziune. Ni-Hard oferă o rezistență excelentă la uzură, cu o duritate îmbunătățită. Fonta Ni-Resist austenitică oferă rezistență la coroziune și stabilitate dimensională la temperaturi ridicate până la 800°C. Fonta aliată este specificată atunci când fonta standard nu face față uzurii abrasive, temperaturilor ridicate sau serviciului coroziv — fiind semnificativ mai dificil de prelucrat și necesitând scule CBN.
Prelucrarea fontelor prezintă mai multe provocări specifice: (1) Piele dură — suprafața ca în turnare conține scară, incluziuni de nisip și un strat dur de răcire rapidă care distruge rapid sculele dacă prima trecere nu taie sub acesta. (2) Grafit abraziv — fulgii de grafit accelerează uzura flancului pe sculele de carburi. (3) Prelucrare uscată sau aproape uscată — fonta este adesea prelucrată uscat sau cu MQL, deoarece răcirea cu lichid de răcire poate cauza șoc termic. (4) Porozitate — golurile interne pot cauza surprize dimensionale la prelucrarea pereților subțiri. (5) Variabilitatea durității fontelor aliat — fonta albă cu crom ridicat poate varia semnificativ în duritate pe o singură turnare.
Toleranța standard de prelucrare CNC pentru fonta gri și ductilă este ±0,02 mm pentru caracteristici rotite și ±0,05 mm pentru cele frezate. Pentru găurile de rulmenți de precizie și suprafețele de etanșare, menținem ±0,010–0,015 mm pentru fonta gri și ductilă. Fonta aliată atinge de obicei ±0,02–0,03 mm pe caracteristici prelucrate datorită variabilității durității. Rețineți că turnările au o variație dimensională inerentă — selecția punctului de referință și strategia de fixare trebuie să țină cont de variabilitatea turnării înainte de prelucrare. Raporturile CMM sunt furnizate pentru toate componentele de fontă de precizie.
Fonta are o rezistență limitată la coroziune inerentă, iar matricea de fontă cu grafit corodează în medii umede sau umede. Tratamentul de suprafață depinde de aplicație: bazele de mașini-unelte și componentele interne sunt adesea livrate doar cu ulei preventiv de rugină. Piesele din medii moderate primesc oxid negru, acoperire cu fosfat sau zincare. Carcasele de pompe și corpurile de supape în medii umede primesc vopsea epoxidică sau acoperire pudră. Rețineți că fonta gri nu trebuie acoperită electrochimic cu procese acide fără pre-tratament adecvat, deoarece rețeaua de fulgi de grafit poate captura hidrogen și poate cauza blisterare.
Sudarea fontelor este posibilă, dar necesită proceduri specializate. Fonta gri trebuie preîncălzită la 300–600°C înainte de sudare pentru a preveni crăparea zonei afectate de căldură. Se folosesc electrozi pentru sudură pe bază de nichel sau pentru fontă. Fonta ductilă este mai ușor de sudat decât fonta gri, dar tot necesită preîncălzire. Fonta aliată cu crom ridicat este în general considerată nedepozabilă. Pentru tratament termic: fonta gri poate fi supusă eliberării de tensiune (550–600°C) pentru reducerea tensiunilor reziduale din turnare înainte de prelucrare de precizie. Fonta ductilă poate fi annealată pentru a o înmuia sau normalizată și quenchată și temperată pentru a crește duritatea.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală