info@hxcnc.com Шэньчжэн, Китай Ответ в течение 24 часов
Главная/ Материалы/ Чугун серый — серый чугун · ковкий чугун · сплавной чугун
Обработка латуни на ЧПУ

чугун
ЧПУ-обработка

Чугун серый Ковкий (сipel) чугун Легированная чугуневая сталь Блоки двигателей · Корпусы · Опоры Изнашиваемые детали · Редукторы · Тормозные узлы

Прецизионная ЧПУ обработка серого чугуна, ковкого (модулярного) чугуна и сплавных видов чугуна для двигательных компонентов, оснований станков, корпусов насосов, корпусов клапанов, тормозных деталей и тяжеловесных несущих конструкций, где критичны жесткость, демпфирование вибраций и износостойкость.

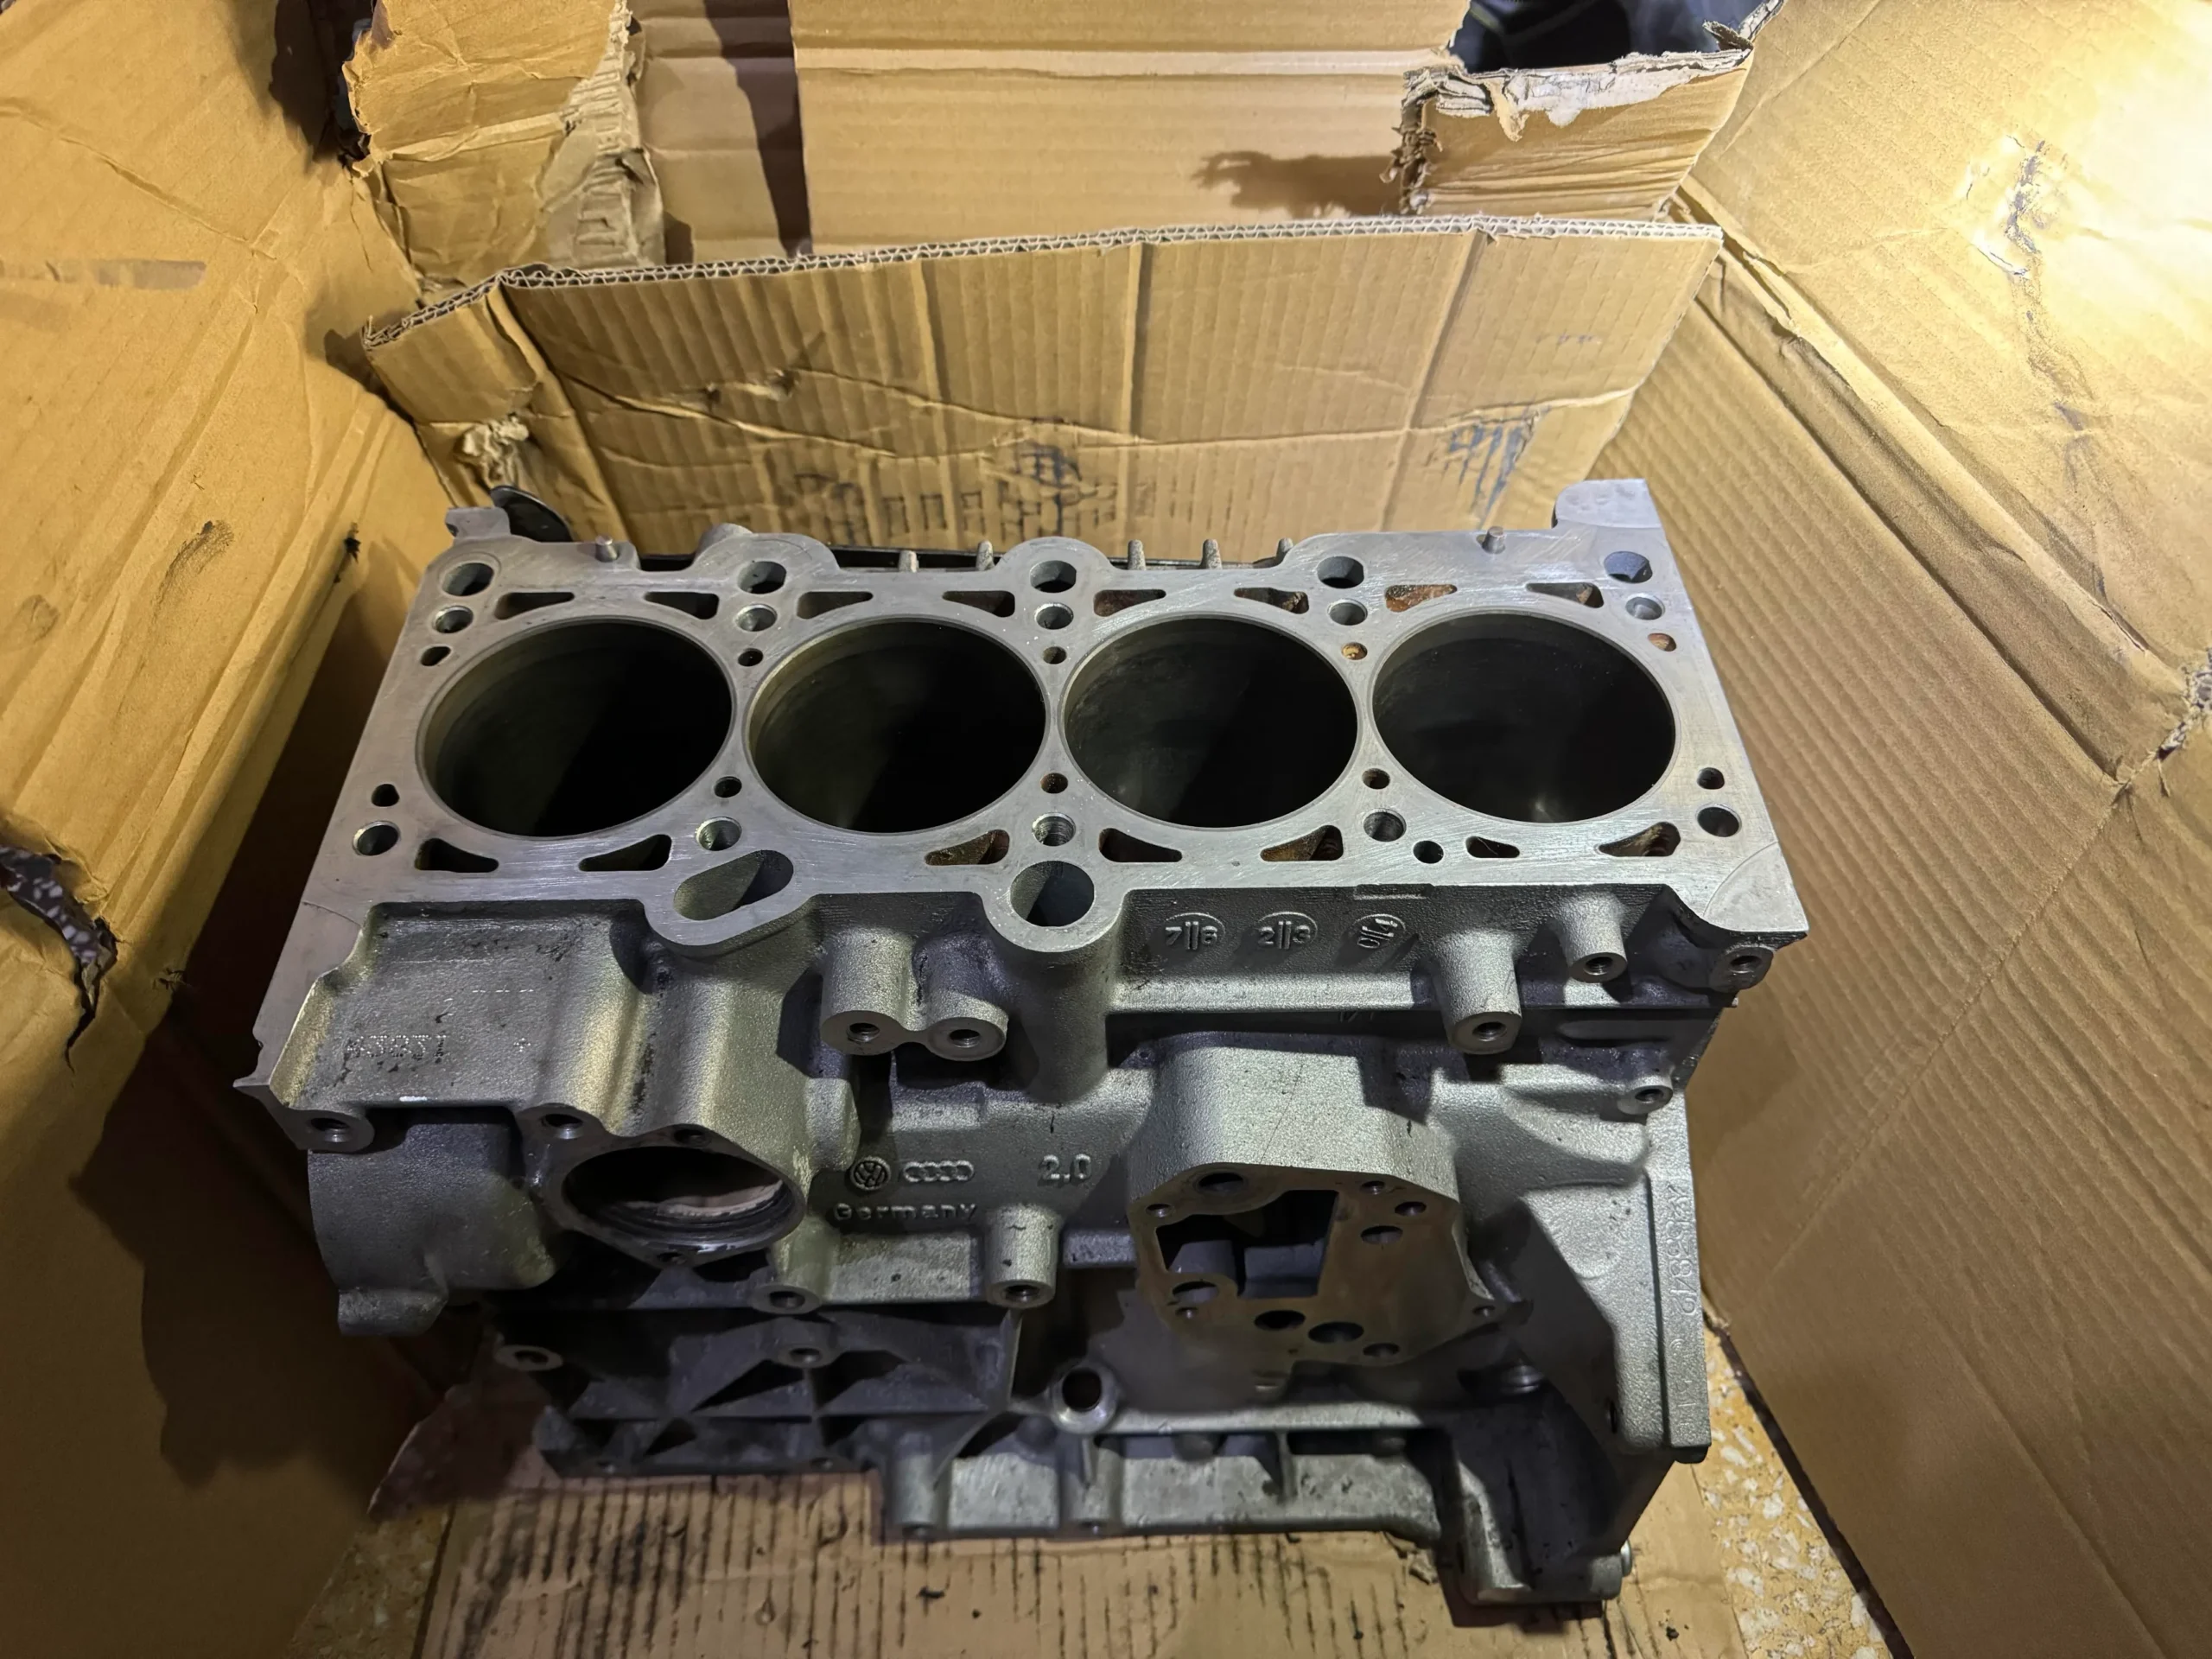
Коробка блока двигателя чугунного цилиндра и крышка
Прочность на сжатие
3–5× прочность на растяжение
Коробка насосного корпуса из серого чугуна, обработка на ЧПУ
3 класса
Серый / ковкий / сплавной
900 МПа
Растяжение ковкого чугуна
HRC 55+
Твердость сплавного чугуна
24ч
Срок изготовления
Серый чугун EN-GJL ✦ Ковкий / модульный чугун EN-GJS ✦ Сплавной литой чугун · Ni-Hard · Hi-Chrome ✦ Блоки двигателей и головки цилиндров ✦ Гидравлические корпуса клапанов ✦ Основания и станочные т итоге ✦ Износостойкие импеллеры и вставки ✦ Тормозные барабаны и диски ✦ Коленчатые валы и корпуса дифференциалов ✦ Серый чугун EN-GJL ✦ Ковкий / модульный чугун EN-GJS ✦ Сплавной литой чугун · Ni-Hard · Hi-Chrome ✦ Блоки двигателей и головки цилиндров ✦ Гидравлические корпуса клапанов ✦ Основания и станочные т итоге ✦ Износостойкие импеллеры и вставки ✦ Тормозные барабаны и диски ✦ Коленчатые валы и корпуса дифференциалов ✦
Маркировка материалов

Три grades чугунной сталь, Три различных прочности

GJL / HT
ASTM A48 · ISO EN-GJL · GB HT серия
Ломографитовый чугун — рабочая лошадка индустрии
Наиболее широко используемый и наиболее экономичный чугун. Графит образуется в виде взаимосвязанных чешуек в матрице чугуна, что и определяет характерные свойства серого чугуна: выдающиеся демпфирующие свойства, самосмазка (графит выступает как сухой смазка), отличная машиностроительная обрабатываемость и хорошая предел прочности на сжатие. Поверхность серая трещинообразовательная является источником его названия. Используется практически во всех отраслях, требующих крупные, сложные литья, обработанные с прецизионной точностью.
150–350 МПа
Прочность на растяжение
600–1400 МПа
Прочность на сжатие
HB 170–260
твёрдость
Отлично
Обрабатываемость
Общие стандарты класса
ASTM A48 класс 20–40 EN-GJL-150 до GJL-300 GB HT150 / HT200 / HT250 / HT300
Химический состав (типичный)
Углерод (C)3.0–3.5%
Кремний (Si)1.8–2.8%
Марганец (Mn)0.5–0.9%
Фосфор (P)≤0.25%
Сера (S)≤0.12%
Исключительное демпфирование вибраций — идеальное основание для станочных оснований
Самосмазывающиеся графитовые хлопья — хороши для поверхностей, подверженных износу в скольжении
Низкая растяжимая прочность — хрупкая; не рассчитана на ударные или растягивающие нагрузки
Твердая отливочная поверхность должна быть очищена на первом режиме обработки
Блоки двигателяГоловки цилиндровБарабаны тормозовШпалы станковКорпусы насосов
Посмотреть детали серого чугуна
GJS / QT
ASTM A536 · ISO EN-GJS · GB QT серии
Шаровидственно-graphite железо — прочность, подобная стали, мicaемость литья
Производится добавлением магния в расплав перед литьём, что превращает графит из хлопьев в сферические нодули. Это одно изменение кардинально трансформирует механические свойства: предел прочности на растяжение подскакивает до 400–900 MPa, удлинение достигает до 18%, а ударная вязкость приближается к стали — при этом обрабатываемость остаётся близкой к серому чугуну. Чугун с долговърной структурой заполняет разрыв между серым чугуном и литыми стали, делая его предпочтительным выбором для нагруженных конструкционных отливок.
400–900 МПа
Прочность на растяжение
До 18%
Удлинение
HB 140–300
твёрдость
Хороший
Обрабатываемость
Общие стандарты класса
ASTM A536 Гр. 65-45-12 ASTM A536 Гр. 80-55-06 EN-GJS-400-18 / 500-7 / 700-2 GB QT400 / QT500 / QT700
Химический состав (типичный)
Углерод (C)3,5–3,9%
Кремний (Si)2,0–2,8%
Магний (Mg)0,03–0,06%
Марганец (Mn)0,1–0,5%
Сера (S)≤0,02%
Высокая прочность на растяжение с пластичностью — в отличие от серого чугуна выдерживает удары
Хорошая усталостная прочность — подходит для циклических нагрузок
Можно термически обрабатывать (отпуск, нормализация, закалка и отпуск) для настройки свойств
Лучшая обрабатываемость по сравнению с литым стальным аналогичной прочности
Кривошипные коленчатые валыШестерниГидравлические клапаныКоробки дифференциаловЧасти подвески
Посмотреть детали ковкого чугуна
СПЕЦИАЛЬНЫЙ КОМПОНЕНТ CI
Высокохромистая · Ni-Hard · Ni-Resist · ASTM A532
Разработано для экстремального износа, тепла и устойчивости к коррозии
Легированные чугунные сплавы включают целенаправленные добавления хрома, никеля, молибдена или меди для формирования свойств, недостижимых в стандартном сером или ковком чугуне. Белый чугун с высоким содержанием хрома (15–30% Cr) достигает HRC 55–65 для экстремальной стойкости к истиранию в горной и минералогической переработке. Ni-Hard (4% Ni, 2% Cr) обеспечивает превосходную износостойкость с улучшенной ударной вязкостью. Аустенитный Ni-Resist чугун обеспечивает коррозионную стойкость и размерную устойчивость при повышенных температурах (до 800 °C). Эти grades указываются в случаях, когда стандартные чугуны не справляются с износом, теплом или химической агрессией.
HRC 55–65
Твердость (Hi-Cr)
до 800°C
Температура Ni-Resist
Экстремальный
Износостойкость
Низко
Обрабатываемость
Распространенные типы
Высокохромистый белый чугун (15–28% Cr) Ni-Hard (ASTM A532 Класс I) Ni-Resist аустенитный (ASTM A436)
Ключевые легирующие элементы (Hi-Chrome, Типичные)
Углерод (C)2,4–3,5%
Хром (Cr)15.0–28.0%
Молибден (Mo)0.5–3.5%
Никель (Ni) максдо 2.5%
Кремний (Si)0.5–1.2%
Экстра стойкость к изнашиванию — 10–100× срок службы по сравнению с серым чугуном в рабочем изнашивании
Требуется инструмент carbide или CBN — очень прочный, труднообрабатываемый
Твердость может значительно варьироваться по всей литой заготовке
Ni-Resist: коррозионная и тепловая стойкость, не основной упор на износ
Износостойкие вкладышиКрыльчатки насосовШламовые деталиКольца дробилкиЭлементы при высоких температурах
Подробнее об деталях сплава железа
Руководство по выбору Grade

Выбор подходящего Класс чугуна

⬛
Выберите серый чугун, когда…
✓Подмости станочных станин, оснований и колонн, требующих демпфирования вибраций
✓Блоки цилиндров, головки цилиндров и выпускные коллекторы
✓Тормозные барабаны, диски и фрикционные элементы
✓Корпусы насосов и компрессоров — экономичны в больших объёмах
✓Применение в основном сжимающее — низкая растягивающая нагрузка
⬤
Выберите ковкий чугун, когда…
✓Высокая растягивающая или ударная нагрузка — серый чугун может треснуть
✓Кривошипы, шестерни и конструкционные отливки для автомобилей
✓Гидравлические корпусы клапанов и сосуды под давлением
✓Детали с усталостью — превосходная усталостная прочность по сравнению с серым чугуном
✓Литые стальные эквивалентные свойства при меньших затратах и лучшей обрабатываемости
◆
Выбирайте литой чугун с легированием когда…
✓Крайнее изнашивание — добыча, переработка минерального сырья, насосы шлюзовые и шламоносные
✓Стандартный серый или хрупкий чугун имеет неприемлемый срок службы
✓Работа при повышенной температуре свыше 300°C (Ni-Resist)
✓Коррозионно- химические среды (качественный аустенит Ni-Resist)
✓Изнашивающиеся детали дробилок, кожухи насосов и компоненты циклонов
Сравнение материалов

Полное сравнение свойств — Серый · Литой со снипами · Литой сплавной чугун

Свойство Чугун серый Литой чугун Литой чугун с добавками (Hi-Cr) Сталь 1045 (примечание)
Форма графита Кластеры — взаимосвязанные Шаровидный графит Карбидная матрица (белая) Нет (сталь)
Прочность на растяжение 150–350 МПа 400–900 МПа ~500–700 МПа (хрупкий) ~570–700 МПа
Удлинение <1% — хрупкий 2–18% — вязкий <1% — очень хрупкий 16–22%
твёрдость HB 170–260 HB 140–300 HRC 55–65 (Hi-Cr) HB 170–220
Вибрационная демпфирование Отлично — лучшее из всех Хороший Умеренный Плохо
Износостойкость Умеренный Хороший Экстремальный — 10–100× серый Умеренный
Обрабатываемость ★★★★★ Лучшее ★★★★ Хороший ★ Очень сложно ★★★★ Хороший
Сварочность Возможность с предварительным прогревом Возможность с предварительным прогревом Обычно не рекомендуется Хороший
Термообработка Только снятие напряжения Полный диапазон (отпуск, закалка и отпускание) Снятие напряжения / отпуск Полный диапазон
Основное применение Детали двигателя, основания станков, тормоза Коленчатые валы, шестерни, гидравлика Носить вкладыши, шламовые насосы, дробилки Валы, шестерни, конструкционные
Примечания по обработке

Обтачивание чугуна — Что инженерам нужно знать

⚠
Ключевые проблемы обработки чугуна
!
Твёрдая как-чугунная оболочка на каждом литье — первый проход должен проходить ниже неёУ всех чугунных отливок наружная охлаждённая оболочка содержит песочные включения, оксидную пленку и более твердый слой, образованный при быстрой затвердевании на поверхности формы. Эта оболочка значительно твёрже материала под ней и разрушает инструмент, если первый проход не достаточно глубоко прорежет её полностью. Глубина резания первого прохода всегда должна превышать глубину оболочки (обычно 3–5 мм) — не выполняйте легкое резание по неотшлифованному чугуну.
!
Абразивный графит ускоряет износ рабочей кромки инструментаНесмотря на то, что графит является сухим смазочным материалом, графитовые хлопья механически абразивны на микроуровне. Они вызывают постепенный износ рабочей кромки карбидных вставок — особенно на линии глубины резания, где инструмент переходит между режущей и необработанной поверхностями. Износ инструмента при обработке чугуна предсказуем, но требует регулярной замены вставок, особенно при переключении между твёрдой оболочкой и основным материалом.
!
Сухой режим или MQL предпочтительны — не использовать заливающий охлаждающий поток для большинства марокСерая чугунная сталь обычно обрабатывается сухим способом или с минимальной подачей смазки (MQL). Заливной охлаждающий поток может вызвать термическое шокирование обрабатываемой заготовки во время прерывистых резов и не улучшает качество поверхности из-за самосмазывания графита. Легированные чугунные стали (особенно хромистая белая сталь) должны обрабатываться сухим способом — термические циклы от охлаждающей жидкости вызывают микротрещины на поверхности карбидно-фазовых материалов.
!
Твердость легированного чугуна варьируется — ожидать неожиданный износ инструментаЧугунные сплавы с высоким содержанием хрома и Ni-Hard могут иметь значительную вариацию твёрдости по всему литью из-за различий скорости охлаждения в разных участках толщины. Зона, охладившаяся быстрее, может иметь HRC 65, в то время как соседний более толстый участок — HRC 55. Такая непредсказуемость требует консервативных параметров резания и частых проверок срока службы инструмента при обработке сплавных чугунов.
!
Пористость в отливках — следите за пустотами при приближении к тонким стенкамВнутренние пустоты и пористость в литье могут проявляться, когда стенки проходят тонкой обработке. Всегда подтверждайте стандарт качества литья (например, ASTM A128, уровень радиографического или ультразвукового контроля) перед согласием на строгие толщины стенок на обработанных литьях.
✓
Как мы обрабатываем чугунную литье
✓
Глубина первого прохода запрограммирована так, чтобы сзади снять кожу на каждом отливеНаши CAM-программы устанавливают минимальную глубину резания первого прохода, которая учитывает состояние поверхности после отливки. Для черновых литьев с большой накипью мы предварительно обсуждаем допуск на заготовку с заказчиком перед программированием — обеспечивая, чтобы первый проход инструмента полностью снимал твердую кожу по всем Faces.
✓
Инструментование с учетом марки стали — непокрытая карбидная для серого, покрытая — для ковкого, CBN для сплаваСерый чугун: непокрытая или слабо покрытая карбидная — без охлаждающей жидкости, быстрая и экономичная. Ковкий чугун: карбид с покрытием PVD (AlTiN) с немного более низкими скоростями для управления более прочной нодулярной матрицей. Сплавной чугун: вставки CBN (кубический азот boron) или PCD — единственный практичный инструмент для высокохромистых белых чугунов выше HRC 50.
✓
Подтверждение базовых поверхностей на отливках — фиксация перед первым резомЧугунные отливки поступают с присущими допусками. Мы подтверждаем базисы и припуск на стенки перед фиксацией — убеждаясь, что на всех поверхностях существует достаточный резательный запас перед началом первого реза. Это предотвращает обнаружение недостаточного запаса во время работы на дорогих отливках.
✓
Проверка снятия остаточного напряжения для компонентов прецизионного серого железаДля прецизионных станочных оснований и подшипниковых крышек из серого железа мы подтверждаем, ободрено ли отливку снятием остаточного напряжения (550–600°C) перед обработкой. Обработка нерасслабленной отливки высвобождает остаточные напряжения литья, что вызывает постепенное искажение после обработки. Отливки, подвергшиеся отпуску, специфицированы и проверяются для всей прецизионной работы с серым железом.
✓
Консервативные параметры на сплавах железа — защищайте вложение CBNВставки CBN для обработки сплавов железа дорогие. Мы используем консервативные скорости резания, подтвержденную подачу заготовки и тесты прочности станка перед началом операций со сплавами железа — максимально продлевая срок службы инструмента CBN и избегая катастрофических повреждений кромки на отливках высокоценимых деталей.
Галерея применений

Типичные детали из чугуна Мы обрабатываем

Головка блока цилиндров из серого чугуна, обработка на ЧПУ Серый чугун
Блоки двигателей и головки цилиндров
МатериалСерый чугун HT250 / EN-GJL-250
ПроцессЧПУ фрезерование · расточка · прецизионная шарошка
ПромышленностьАвтомобильная промышленность · Системы силовой установки
Гидравлический корпус клапана из прокатанного чугуна сковывания Литой чугун
Гидравлические корпусa клапанов и коллекторы
МатериалДюральный чугун QT500 / EN-GJS-500-7
ПроцессЧПУ фрезерование · расточка · резьбонарезание
ПромышленностьГидравлика · Гидросистема · Мобильная техника
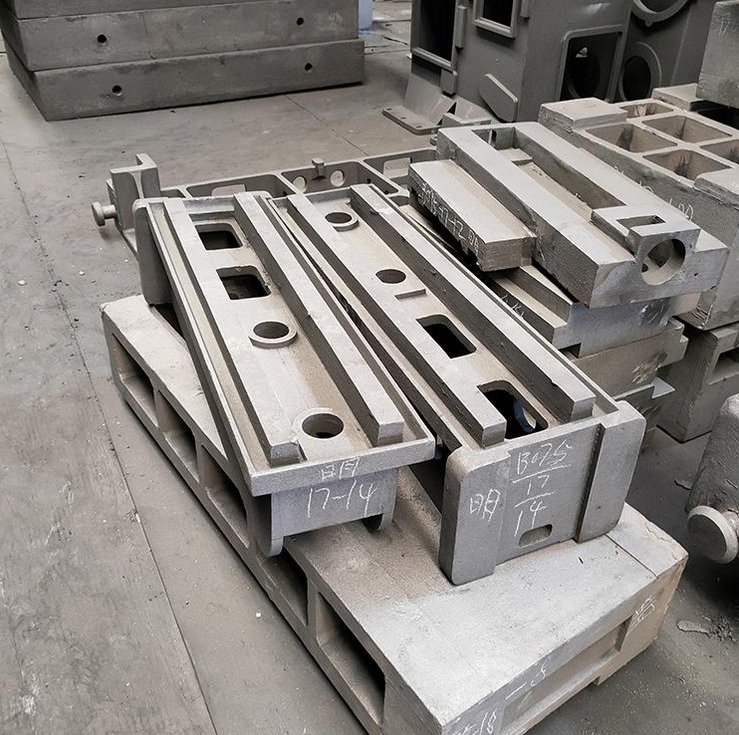
Кулачная станина станочного блока из серого чугуна, обработка на ЧПУ Серый чугун
Основания и станочные т итоге
МатериалСерый чугун HT300 / EN-GJL-300
ПроцессФасонная фрезеровка · Шлифование · Скобление
ПромышленностьМеталлорежущий инструмент · Промышленное оборудование
Обработанные отрасли

Чугун по всему масштабу Каждая тяжелая промышленность

🚗
Автомобильный
Серый и литейный чугун
⚙
Точные инструменты
Серый чугун
💧
Насосы и клапаны
Серый и литейный чугун
⛏
Горнодобывающая
Сплавной чугун
🏗
Тяжелая техника
Литой чугун
🔥
Высокая температура
Ni-Resist
От сырой ливарной заготовки до готовой детали

Как мы производим Детали из чугуна

ШАГ 01
Обзор литья и контроль базирования
Входящий литьё инспектировано по состоянию поверхности, сертификату соответствия литья и запасу по всем обрабатываемым поверхностям. Расслабление напряжений и твёрдость проверены перед отпуском на мехобработку.
ШАГ 02
Черновая обработка — снятие кожуры
Первая операция запрограммирована достаточно глубоко, чтобы полностью очистить твердую обсадочную кожуру по всем лицам. Инструментальные материалы, специфичные для grades: незакалённая твердина (серый цвет), покрытая твердина (ковкий чугун), CBN (легированный чугун).
ШАГ 03
Обработка отделки
Финальные отверстия, соединительные faces, резьбовые отверстия и точные детали. Сверловка и шлифовка для критически важных bearing и посадочных поверхностей. Сухая или МQL по требованию марки.
ШАГ 04
Поверхностная обработка
Ржавчиностойкая жидкость, фосфатирование, гальваника цинк или покраска по спецификации. Обработанные поверхности и отверстия закрыты маской, если защитное покрытие не должно применяться.
ШАГ 05
Инспекция и поставка
CMM-измерительный отчёт, сертификат литья, данные по твёрдости (легированное железо) и записи испытаний давлением по мере необходимости — всё поставляется с заказом.
Постобработка

Поверхностные обработки для Детали из чугуна

Чугун имеет ограниченную естественную коррозионную стойкость — графитовый чугуновый матрикс корродирует в влажных условиях. Требования к поверхностной обработке варьируются от простой масляной смазки против коррозии для внутренних компонентов до полного покрытия краской или гальваникой для внешних деталей в влажной среде.

Масло против коррозии / VCI
Самое простое и распространённое покрытие для внутренних узлов станочной оснастки из чугуна. Масляная плёнка против коррозии или бумага VCI (ингибитор паровой коррозии) обеспечивают защиту во время транспортировки и хранения. Обработанные поверхности смазаны маслом, необработанные поверхности оставлены как есть. Стандарт для оснований станков, корпусов коробок передач и литых деталей промышленного оборудования.
Все маркиДетали машинВнутренние компоненты
Фосфатирование и черное оксидирование
Фосфатирование цинка ( Parkerizing ) создаёт пористый слой, удерживающий масло для защиты от коррозии и улучшения сцепления краски. Черное оксидирование обеспечивает однородный темный внешний вид с минимальными изменениями размеров. Оба метода применяются к деталям из чугунного литья, корпусам клапанов и гидравлическим деталям, где необходим внешний вид и умеренная защита от коррозии.
Серый и литейный чугунАвтомобильныйНизкая стоимость
Эпоксидная краска и порошковое покрытие
Двухкомпонентная эпоксидная краска или полиэстеровое порошковое покрытие для корпусных чугунных насосов, корпусов клапанов и уличного оборудования в влажных или коррозионных средах. Обработанные чистящие канавки и уплотнительные поверхности закрываются маской перед покраской. Обеспечивает отличную защиту от коррозии для чугуна в воде, химикатах и на открытом воздухе. Доступно полное соответствие цветам RAL/Pantone.
Корпусы насосовУличныйРабота во влажных условиях
Цинковое лужение и никелирование без электролита
Электролитическое цинковое лужение для защиты от коррозии на болтах и крепежах из серого чугуна, скобах и мелких гидравлических деталях. Никелирование без электролита для равномерности размеров и устойчивости к коррозии на прецизионных корпусах клапанов из литого под давлением чугуна и приборных частях. Примечание: графитовый чешуйчатый пористость серого чугуна требует особой подготовки перед кислородным лужением — подтвердить у лужерного предприятия перед указанием.
Литой чугунМелкие деталиТребования к предварительной обработке.
3
Стали чугуна
900 МПа
Растяжение ковкого чугуна
HRC 65
Сплавное железо максимальная твердость
24hr
Срок изготовления
Чугунная обработка в ЧПУ: корпус подшипников и фрезерование серого и вязко-стружевого чугуна
Почему выбирают нас

Почему выбирают нас для Чугунная обработка

СКН
Очистка кожи — Первый проход без технологических сбоев на вашей отливке
Мы программируем каждую задачу обработки чугуна так, чтобы первый проход полностью очищал твердую после литья поверхность. Эта единая дисциплина предотвращает наиболее частые и дорогие проблемы обработки чугуна: разрушение настройки на ≥½ смены из-за слишком мелкого первого прохода.
CBN
Возможности CBN для сплавного чугуна — без аутсорсинга
Белый хромистый чугун и Ni-Hard требуют инструментов CBN, которые большинство цехов с числовым управлением предпочитают не держать в запасе. Мы обрабатываем износоустойчивые детали сплавного чугуна внутри компании с использованием CBN и PCBN — твердость проверена на месте и размерный контроль CMM на каждом изделии.
STR
Подтверждение снятия напряжений перед точной работой с серым чугуном
Для прецизионных оснований станков, подшипниковых корпусов и компонентов из серого чугуна с критической плоскостной точностью мы проверяем, что литьё прошло отпуск под давлением перед обработкой — что предотвращает постепенное искажении после обработки, которое портит точность изделий из серого чугуна.
ДОК
Полная документация по литью — ASTM, CMM, твердость
Каждый заказ на чугунную отливку поставляется вместе с сертификатом материалов литья (ASTM A48, A536 или A532), отчётом по размерам CMM и записями о твердости сплавного железа. Записи о проведённом испытании под давлением — по мере необходимости. Никаких задержек с документами после доставки.
Часто задаваемые вопросы

Часто задаваемые Вопросы

Распространённые вопросы о сером чугунe, серодуплексном чугуне и литях из сплавов — выбор grade, сложности обработки, допуски, оснастка, поверхностная обработка и сварка.

Чугун — это семейство железо-углеродистых сплавов с содержанием углерода более чем 21% (обычно 2,5–4,5%), из-за чего избыток углерода осаждается в графит или железный карбид во время затвердевания. Эта микроструктура обеспечивает чугуну его определяющие характеристики: отличную прочность на сжатие, выдающуюся демпфирование вибраций, естественную смазочность за счёт графита и очень хорошую обрабатываемость при своей твёрдости. Чугун широко используется для оснований станков, блоков двигателей, корпусов насосов, тормозных деталей и тяжёлых конструкционных деталей, требующих жёсткости, износостойкости и размерной стабильности.
Серый чугун — самый широко используемый сорт чугуна, характеризующийся тем, что графит выпадает в виде пластинок внутри перлитно-ферритной матрицы. Распространённые grades включают ASTM A48 Class 20–40, ISO EN-GJL-150 до EN-GJL-300 и GB HT150–HT350. Серый чугун обладает великолепной обрабатываемостью, отличным демпфированием вибраций, хорошей прочностью на сжатие и низкой стоимостью. Он применяется для блоков двигателей, головок цилиндров, оснований станков, тормозных барабанов, корпусов насосов и корпусов редукторов. Эластичность на растяжение умеренная (150–350 МПа), но прочность на сжатие в 3–5 раз выше.
Ковко-литой чугун получают добавлением магния в расплав, что заставляет графит застывать в виде сферических нодулей, а не пластинок. Это значительно улучшает прочность на растяжение (400–900 МПа), удлинение (до 18–1%), и ударную вязкость по сравнению с серым чугуном — приближая свойства к стали, но сохраняя отличную обрабатываемость. Распространённые grades включают ASTM A536 Grade 65-45-12, 80-55-06 и EN-GJS-400-18 до EN-GJS-700-2. Ковко-литой чугун применяется для шатунов, зубчатых колес, корпусов дифференциала, гидравлических корпусов клапанов и конструкционных элементов, требующих как обрабатываемости чугуна, так и более высокой механической прочности.
Сплавленный чугун включает добавки хрома, никеля, молибдена или меди для получения свойств, превосходящих стандартный серый или ковко-литой чугун. Белый хромистый чугун (15–30% Cr) достигает HRC 55–65 для экстремальной износостойкости. Ni-Hard обеспечивает отличную износостойкость с улучшенной прочностью на удар и прочности. Аустенитный Ni-Resist чугун обеспечивает коррозионную стойкость и размерную стабильность при повышенных температурах до 800°C. Сплавленные чугуны применяются, когда стандартные чугуны не справляются с износом, высокими температурами или коррозией — они заметно труднее поддаются обработке и требуют инструментов на основе кубического нетрайнного алмаза (CBN).
Обработка чугуна влечет за собой несколько специфических проблем: (1) Жесткая поверхностная оболочка — после литья поверхность содержит зазоры, песчаные включения и жесткую охлажденную прослойку, которая быстро уничтожает инструмент, если первый проход не резит ниже нее. (2) Абразивный графит — графитовые хлопья ускоряют износ режущего кромки керамических инструментов. (3) Сухая или почти сухая обработка — чугун часто обрабатывают без смазки или с минимальным количеством охлаждающей жидкости, так как полная промывка может вызвать термический удар. (4) Пористость — внутренние пустоты могут вызывать размерные сюрпризы при обработке тонкостенных деталей. (5) Различия по твердости сплавного чугуна — высокохромистый белый чугун может заметно различаться по твердости в пределах одной отливки.
Стандартный допуска обработки серого и висмутно-орe foguèt чугуна на ЧПУ составляет ±0,02 мм для точеных элементов и ±0,05 мм для фрезерованных. Для точных посадочных корпусов и уплотняющих поверхностей допускается ±0,010–0,015 мм для серого и вязко-стружевого чугуна. Сплавной чугун обычно достигает ±0,02–0,03 мм на обработанных элементах из-за вариабельности твердости. Заметьте, что сами литья имеют присущие вариации размеров — выбор базовой точки и стратегия зажима должны учитывать вариацию литья до начала обработки. Отчеты CMM предоставляются для всех прецизионных изделий из чугуна.
Чугун имеет ограниченную коррозионную стойкость, и графитовая матрица может корродировать во влажной или влажной среде. Выбор обработки поверхности зависит от применения: основания станков и внутренние компоненты часто поставляются только с масляной защитой от ржавчины. Части в умеренных условиях получают черный оксид, фосфатирование или никелирование. Корпусы насосов и корпусные детали в условиях влажной эксплуатации получают эпоксидную краску или порошковое покрытие. Обратите внимание, что серый чугун не следует подвергать электропроцессам с кислотами без должной подготовительной обработки, так как сеть графитовых чешуек может задерживать водород и вызывать пузырение.
Сварка чугуна возможна, но требует специализированных процедур. Серый чугун необходимо подогревать до 300–600°C перед сваркой, чтобы предотвратить растрескивание при термо-усадке. Используются сварочные стержни на никелевой основе или стержни для чугуна. Достаточно сваривать кристаллически, но для литейного чугуна это требует подогрева. Хромистые сплавы обычно считаются неваримыми. Что касается термообработки: серый чугун может быть снят под напряжения (550–600°C) для снижения остаточных напряжений до начала точной обработки. Деформированный чугун можно отпустить, чтобы смягчить, или нормализовать и закалить и отпустить для повышения твердости.
Получить предложение

Отправьте ваш чертеж.
Получить предложение.

Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.

24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015 Фрезерование 3/4/5 осей Токарная обработка на станках с ЧПУ CMM-инспекция Глобальная доставка