info@hxcnc.com Shenzhen, Китай Відповідь протягом 24 годин
Категорія продукції
BRS — 001 до 012

Підшипникова сталь
Точність
Зносостійкі деталі

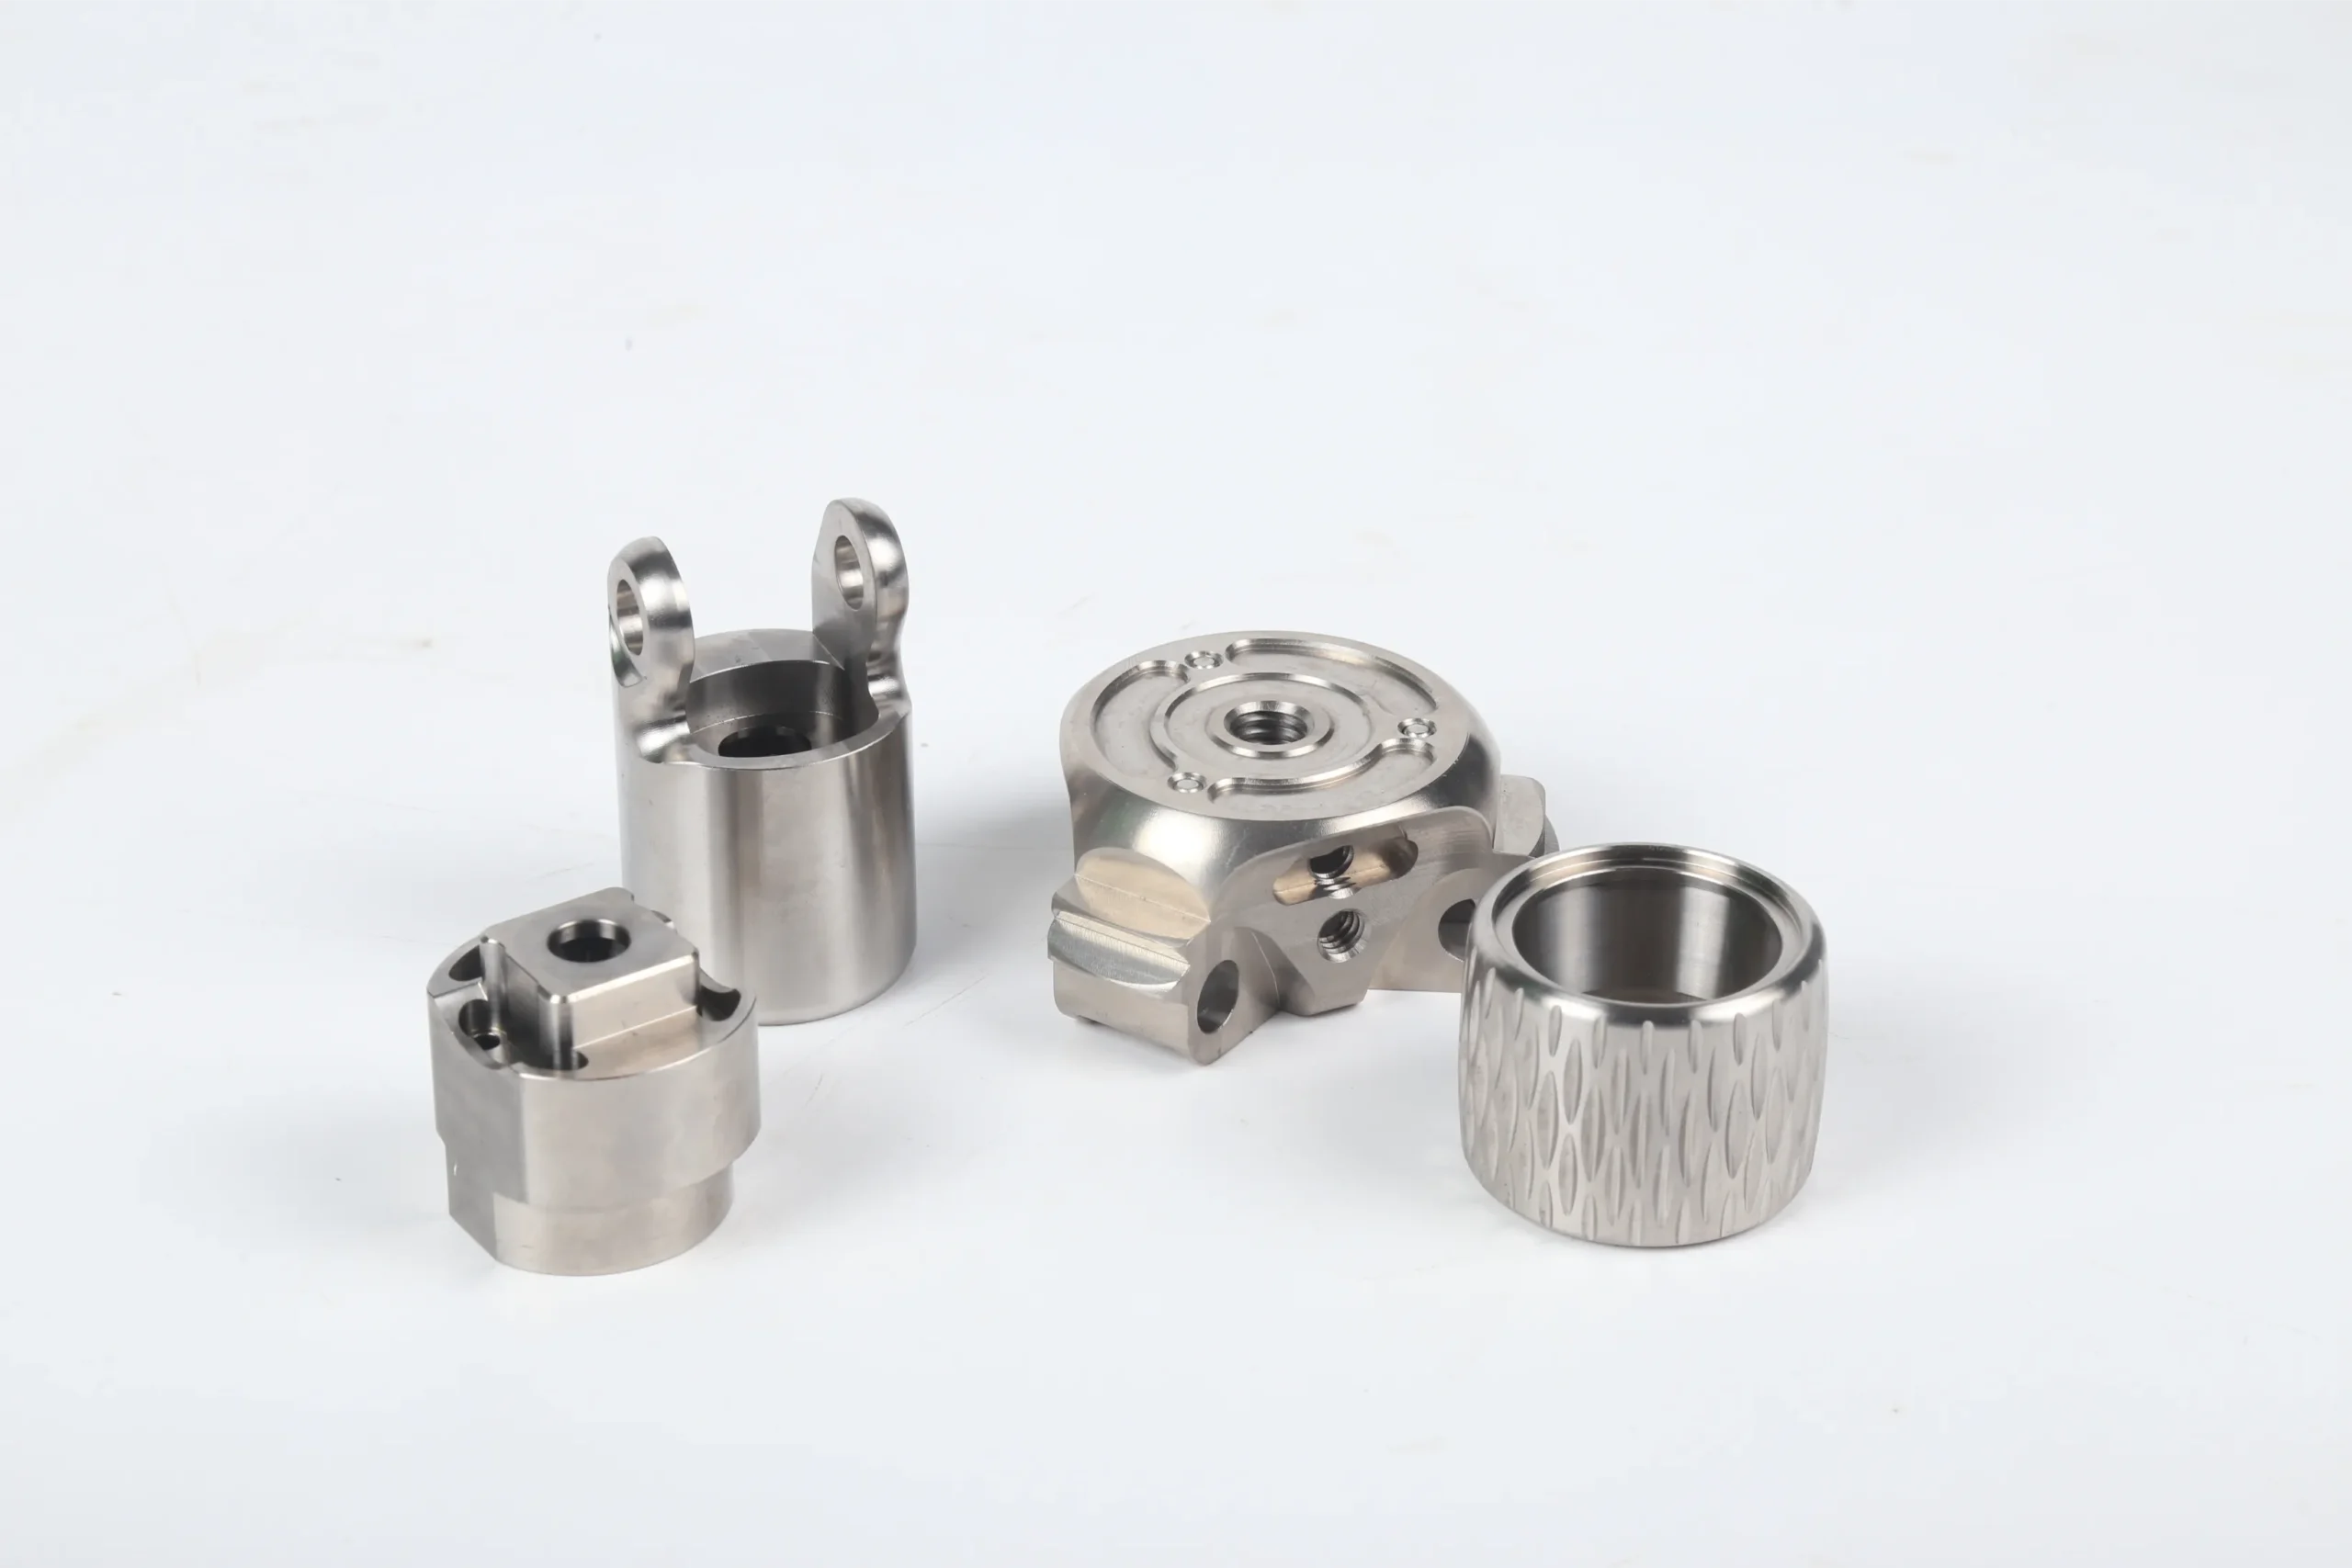
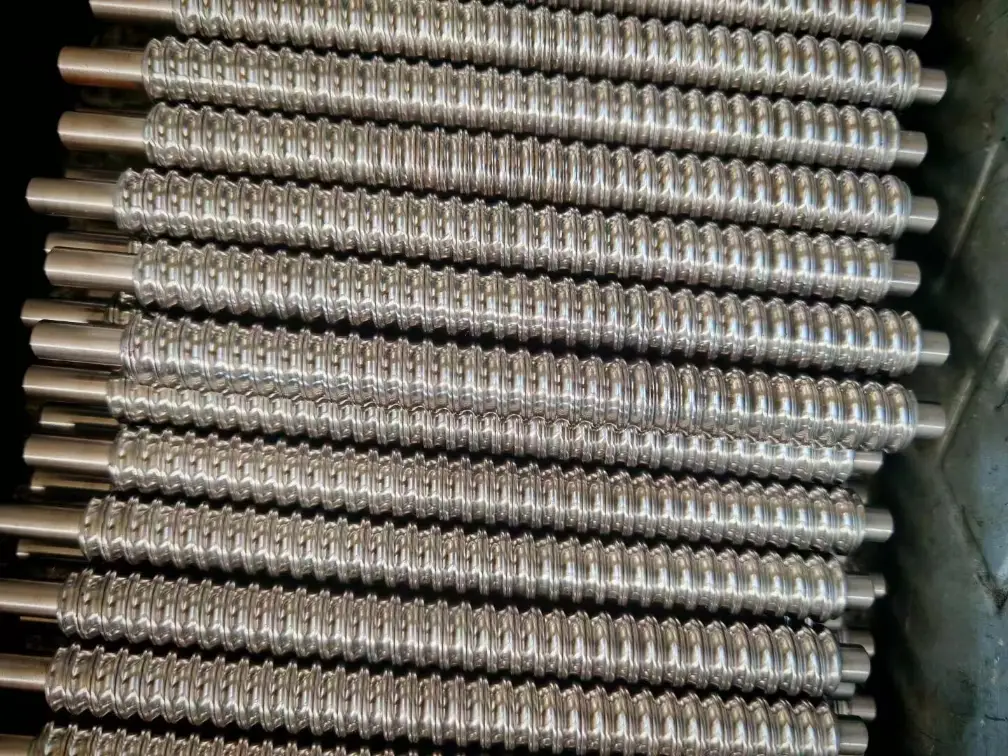
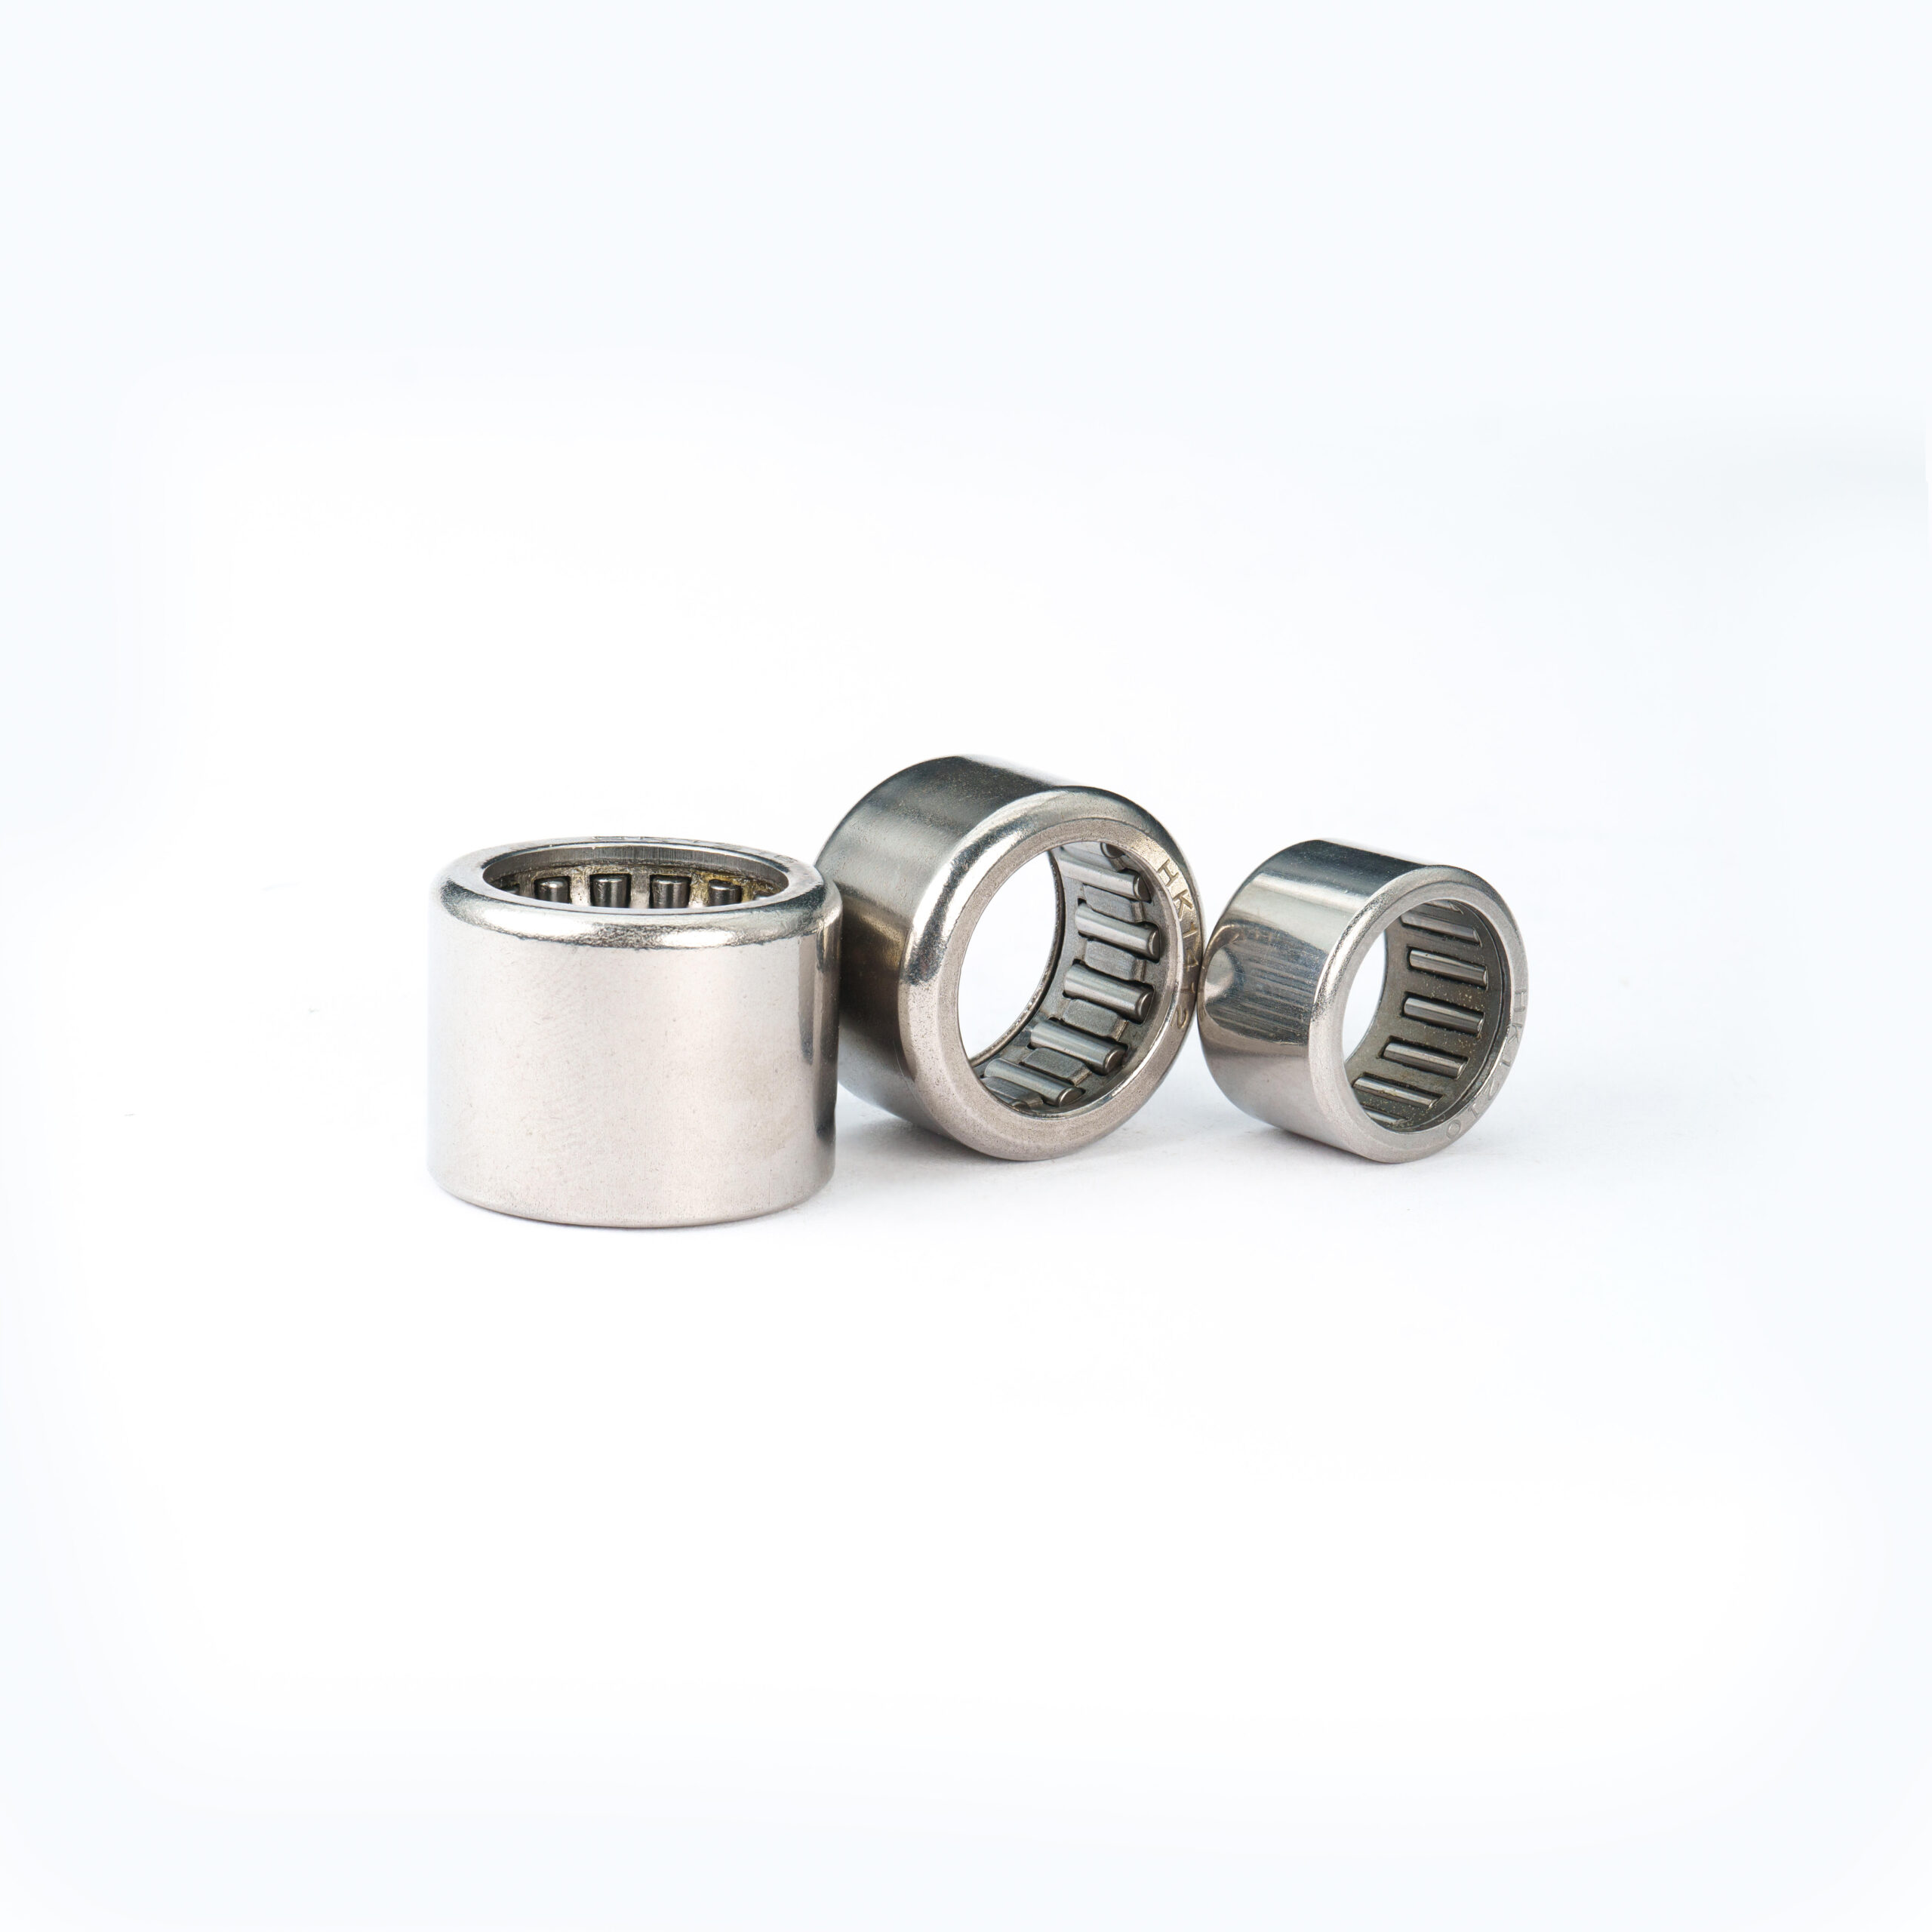
12 ліній продукції, оброблених з підшипникової сталі GCr15 (52100/SUJ2/100Cr6) — підшипникові кільця, вали-ролики, направляючі вали, направляючі голчасті ролики, вали з штифтами, частини шпинделя, направляючі колеса, зносостійкі втулки та компоненти лінійного руху. HRC 60–64. Шліфування до h5/H6. Доріжка Ra ≤0.05 мкм.

Шкала твердості Роквелла — Частини GCr15 проти звичайних класів
Q235
HRB85
45# N
HRC20
42CrMo
HRC32
40Cr
HRC42
GCr15
HRC60
GCr15
HRC64 ▶
М’якийСереднійТвердийДуже твердийКлас підшипників
GCr15, загартований до HRC 60–64 — стандарт для застосувань з контактним зносом
Прецизійні частини валу роликового підшипника GCr15
HRC 64
Макс. твердість
Зносостійка втулка підшипника з обробленою поверхнею
Ra 0.05 мкм
Доріжка SF
12
Лінії продукту
HRC 60–64
Твердість GCr15
h5 / H6
Допуск на обробку
Ra ≤0.05μm
Доріжка SF
24hr
Час розрахунку ціни
Кільця підшипників ✦ Вали роликів ✦ Частини направляючих голчастих роликів ✦ Вали зносостійких штифтів ✦ Частини прецизійних шпинделів ✦ Направляючі колеса ✦ Частини валів з високою твердістю ✦ Зносостійкі втулки ✦ Прецизійні направляючі вали ✦ Частини лінійного руху ✦ Частини механізму кочення ✦ Механічні зносостійкі частини ✦ Кільця підшипників ✦ Вали роликів ✦ Частини направляючих голчастих роликів ✦ Вали зносостійких штифтів ✦ Частини прецизійних шпинделів ✦ Направляючі колеса ✦ Частини валів з високою твердістю ✦ Зносостійкі втулки ✦ Прецизійні направляючі вали ✦ Частини лінійного руху ✦ Частини механізму кочення ✦ Механічні зносостійкі частини ✦
Повний асортимент продукції

12 підшипникова сталь
Лінії продукції зносостійких матеріалів

Виберіть вкладку категорії · GCr15 / 52100 / SUJ2 · HRC 60–64 · Обробка після загартування · MOQ 1 шт.
Замовити всі товари →
Вал ролика GCr15 з високою твердістю підшипникова сталь
Вали та частини роликів 4 продукти · BRS-001 до 004 Цитувати →
Чотири лінії продуктів з загартованих та відшліфованих валів з підшипникової сталі GCr15 — роликові вали, зносостійкі штифтові вали, частини валів з високою твердістю та прецизійні направляючі вали. Всі OD відшліфовані після загартування до допуску h5/h6. Циліндричність ≤0.002–0.003 мм. Обробка поверхні Ra ≤0.1–0.2 μм стандарт; Ra ≤0.05 μм відшліфовано для прецизійних шпинделів та направляючих застосувань.
Прецизійний направляючий вал GCr15 з хромом h5 циліндричність лінійний підшипник
BRS-009
ВАЛИ / 009 — РЕКОМЕНДОВАНІ
Прецизійні направляючі вали
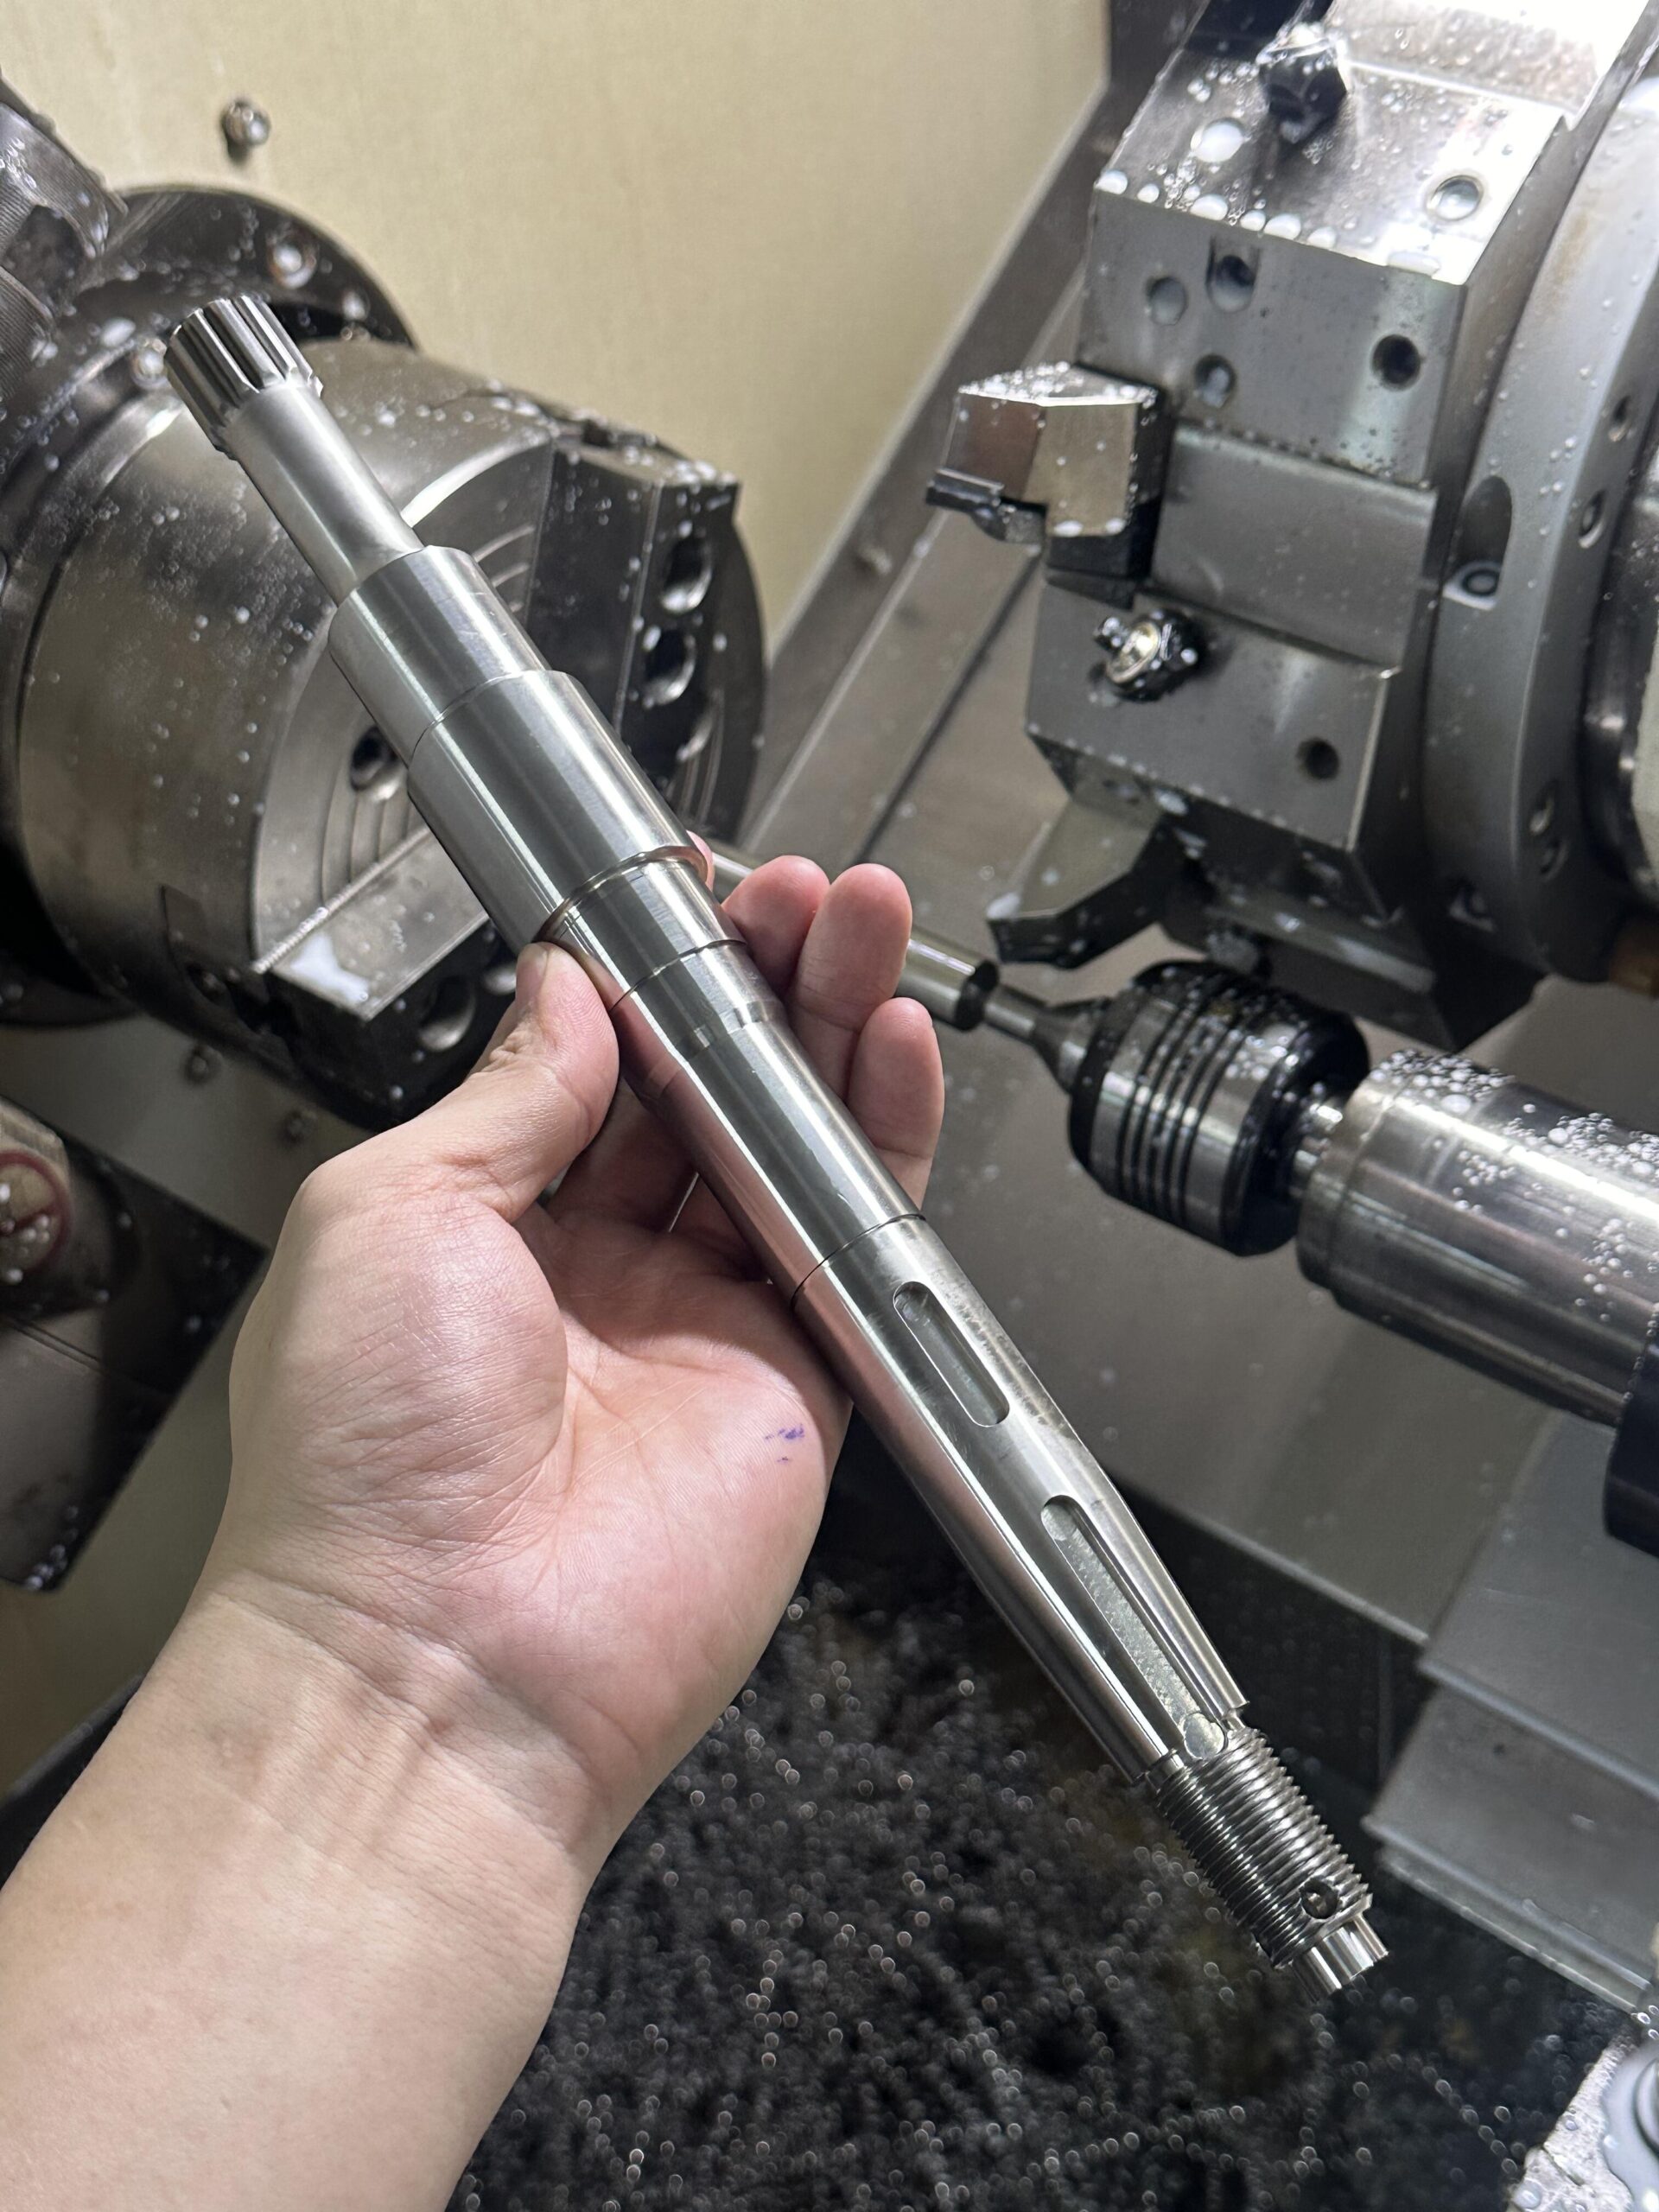
Загартовані та відшліфовані прецизійні лінійні направляючі вали для рециркуляційних кулькових втулок (лінійні підшипники), голчастих роликових втулок та простих лінійних направляючих. GCr15, загартовані HRC 60–64; допуск OD h5 (±0.003–0.005 мм на номінальний діаметр); циліндричність ≤0.003 мм по всій довжині вала — критична специфікація, оскільки внутрішній діаметр лінійного підшипника підтримує радіальний зазор вздовж вала, і будь-яке відхилення циліндричності викликає локалізований контактний стрес і шум підшипника. Прямолінійність ≤0.01 мм/м; Ra ≤0.1 μм стандарт, Ra ≤0.05 μм відшліфовано для найвищої точності лінійних етапів. Варіант з хромовим покриттям (15–25 μм, HV 1000+) для максимального терміну служби на високих циклах, високошвидкісних лінійних осях — хромовані направляючі вали потім повторно відшліфовані до розміру OD після покриття. Зкошені кінці та центровані для стійкості під час шліфування. Діапазон діаметра Ø4–Ø80 мм стандарт; більші за запитом.
h5 OD · ≤0.003мм цил. Ra ≤0.1 мкм Прямолінійність ≤0.01/м Варіант з хромом
GCr15 · SUJ2 · 100Cr6 Отримати пропозицію
Вал ролика GCr15 HRC 60-64 h6 оброблений Ra ≤0.2μm
BRS-002
ВАЛИ / 002
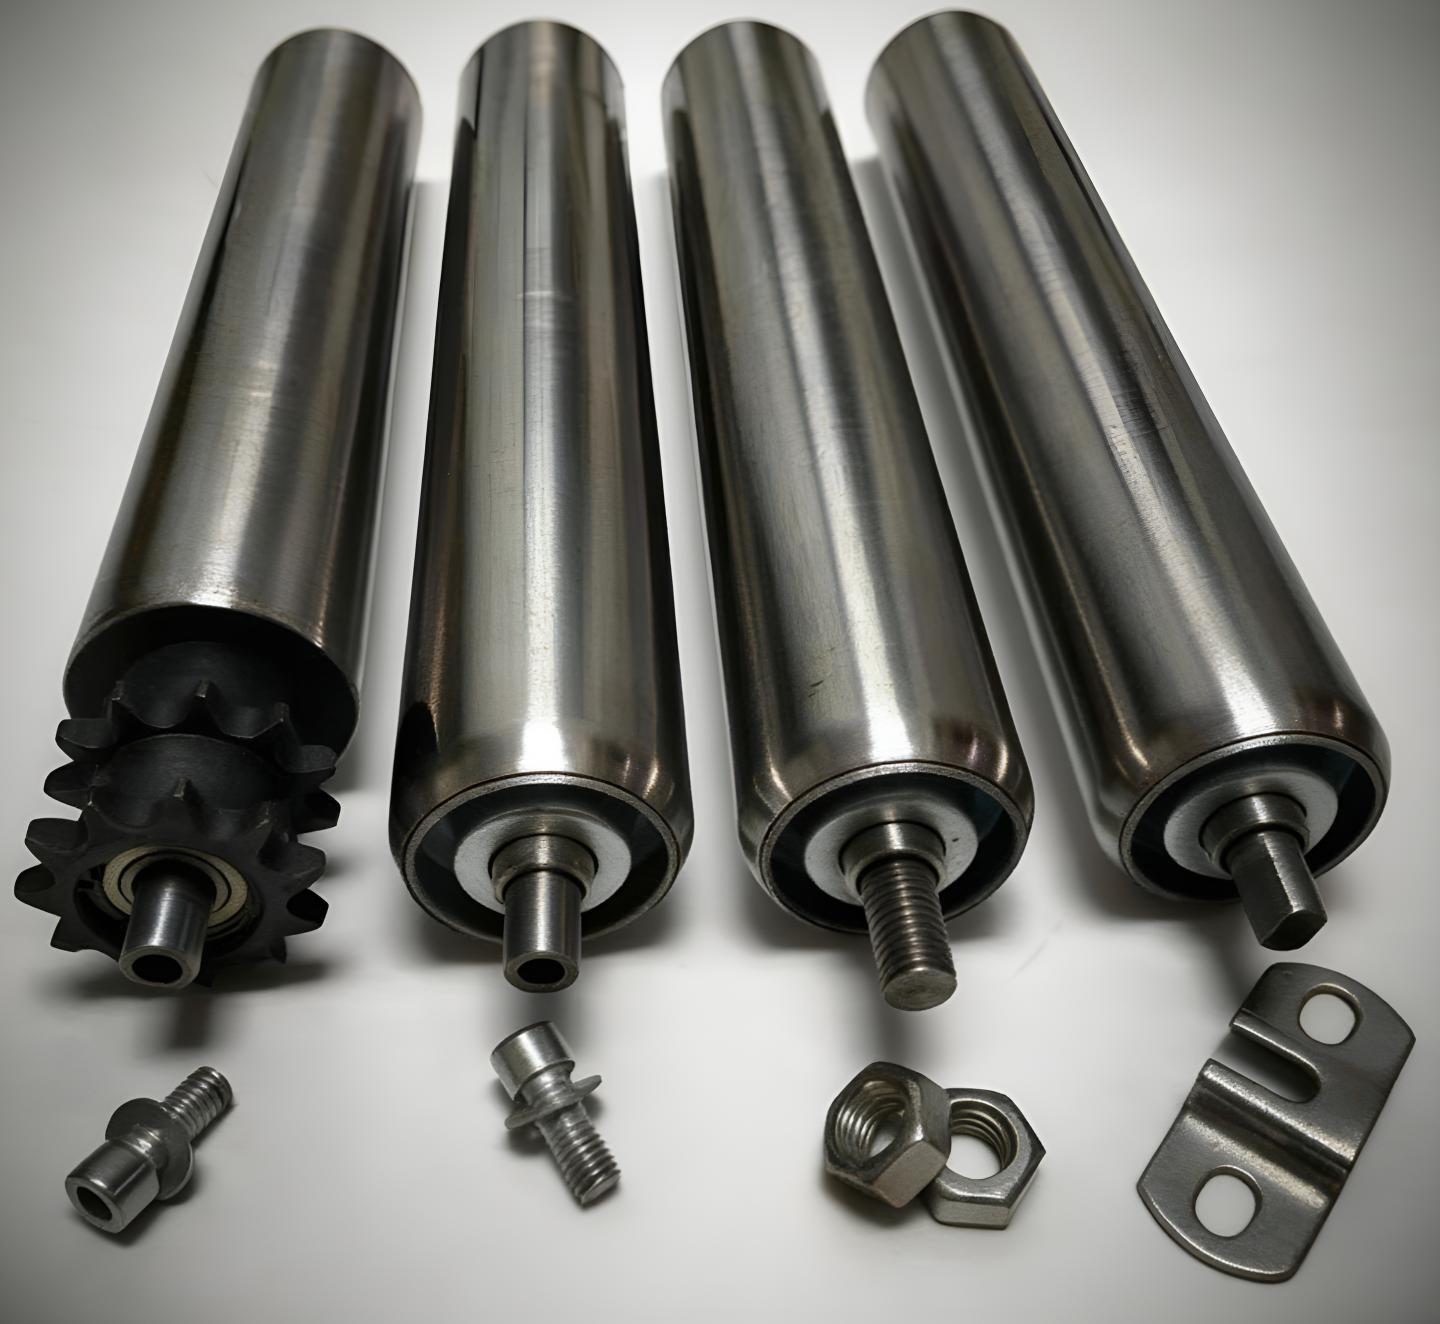
Вали роликів
Загартовані та відшліфовані роликові вали та вали слідкувача за кулачком. GCr15 HRC 60–64; OD h6; циліндричність ≤0.003 мм; Ra ≤0.2 μм. Зкошені або радіусні кінці. Використовуються для конвеєрних роликів, слідкувачів за кулачком та валів підтримки роликових елементів, де твердість шийки повинна відповідати твердісті роликового елемента.
h6 · HRC 60–64Ra ≤0.2μм
GCr15 · 40Cr HTОтримати пропозицію
Зносостійкий вал GCr15 загартований h6 циліндричність
BRS-004
Вал / 004
Вали зносостійких штифтів
Загартовані валові вали та осі для суглобів з високим циклом. GCr15 HRC 60–64; OD h6; циліндричність ≤0.002 мм. Ra ≤0.2 μm стандарт. Варіант з хромовим покриттям для додаткової корозійної та зносостійкості. Зкошений передній кінець; варіант з утримувальною канавкою.
h6 · Цил. ≤0.002мм
GCr15 · SUJ2Отримати пропозицію
Частина валу з високою твердістю GCr15 Cr12MoV HRC 60-64 прес-інструмент
BRS-007
Валоси / 007
Частини валів з високою твердістю
Вали та стрижні загального призначення з високою твердістю з GCr15 або Cr12MoV. HRC 60–64; OD h6; циліндричність ≤0.003 мм. Використовуються в пресових інструментах, холодних формувальних матрицях та елементах машин, де потрібна максимальна твердість та зносостійкість.
HRC 60–64Варіант Cr12MoV
GCr15 · Cr12MoV · D2Отримати пропозицію
Матеріали: GCr15 · SUJ2 · 100Cr6 · 40Cr (HT) · Cr12MoV · D2
Запитати всі 4 →
Прецизійна частина шпинделя GCr15 з обробленою поверхнею
Підшипникові кільця та частини шпинделя 2 Продукти · BRS-001 до 005 Цитувати →
Заготовки підшипникових кілець та оброблені підшипникові кільця з GCr15, а також ультра-високоточні корпуси шпинделів для верстатів та інструментів. Доріжка підшипникового кільця суперфінішована до Ra ≤0.05 μm. Шпиндель OD h4/h5; круглість ≤0.001 мм. Всі підшипникові кільця постачаються з звітом про концентричність. Частини шпинделя з варіантом стабільності розмірів (кріогенна обробка) для довгострокової точності позиціонування.
Оброблений підшипниковий кільце GCr15 з концентричністю OD ID
BRS-001
ПІДШИПНИК / 001 — РЕКОМЕНДОВАНИЙ
Кільця підшипників
Заготовки внутрішніх та зовнішніх кілець підшипників GCr15 та оброблені кільця для нестандартних розмірів підшипників. Постачаються в двох станах: (A) грубо оброблені + загартовані HRC 60–64, готові до циліндричної та внутрішньої обробки — всі поверхні з допуском на обробку ±0.3 мм; (B) оброблені — OD h5, отвір H6, паралельність площини ±0.005 мм, концентричність OD/отвір ≤0.003 мм, профіль доріжки оброблений до ±0.005 мм. Суперфінішування доріжки до Ra ≤0.05 μm доступне — це усуває напругу на поверхні, викликану обробкою, та сліди, які ініціюють підповерхневі тріщини втоми під навантаженням кочення. Кріогенна обробка (-80°C) після загартування доступна для максимальної стабільності розмірів. Тест на твердість на одиницю включений.
OD h5 · Отвір H6 Концентричність ≤0.003мм Ra ≤0.05μм SF Кріогенний варіант
GCr15 · SUJ2 · 100Cr6 Отримати пропозицію
Прецизійна частина шпинделя GCr15 h4 круглість оброблений верстат
BRS-005
ПІДШИПНИК / 005
Частини прецизійних шпинделів
Високоточні корпуси шпинделів для шпинделів верстатів, вимірювальних приладів та прецизійних обертових стадій. GCr15 HRC 60–64; OD h4/h5; круглість ≤0.001 мм; Ra ≤0.05 мкм (суперфініш). Кріогенна обробка для тривалої розмірної стабільності. Звіт про круглість і циліндричність CMM включено.
h4/h5 ODКруглість ≤0.001мм
GCr15 · SUJ2Отримати пропозицію
Нестандартний підшипниковий кільце GCr15 оброблений на ЧПУ
BRS-001B
ПІДШИПНИК / 001B
Індивідуальні нестандартні кільця підшипників
Нестандартні кільця підшипників для застарілих, великодіаметричних та специфічних для застосування підшипників, які недоступні з каталогів. Індивідуальний OD, отвір та ширина за кресленням. GCr15 оброблені в тих же операціях, що й стандартні кільця підшипників. MOQ 1 штука.
Нестандартний розмірMOQ 1 штука
GCr15 · SUJ2Отримати пропозицію
Матеріали: GCr15 · SUJ2 · 100Cr6 / 52100
Замовити всі 3 →
Направляюче колесо трекового ролика голчастий ролик GCr15 ЧПУ
Направляючі колеса та голчасті направляючі 2 продукти · BRS-006 до 003 Цитувати →
Направляючі колеса та ролики для лінійних профільованих рейок та кругових напрямних, а також частини направляючих клітинок для голчастих підшипників лінійних та обертових вузлів. Профіль OD направляючого колеса оброблений до ±0.005 мм; отвір H6; GCr15 HRC 60–64. Профіль направляючої рейки для голок оброблений до ±0.005 мм; поверхня Ra ≤0.1 мкм для стабільного контакту голок.
Направляюче колесо трекового ролика GCr15 HRC 60-64 OD профіль оброблений отвір H6
BRS-006
НАПРЯМНІ / 006 — РЕКОМЕНДОВАНІ
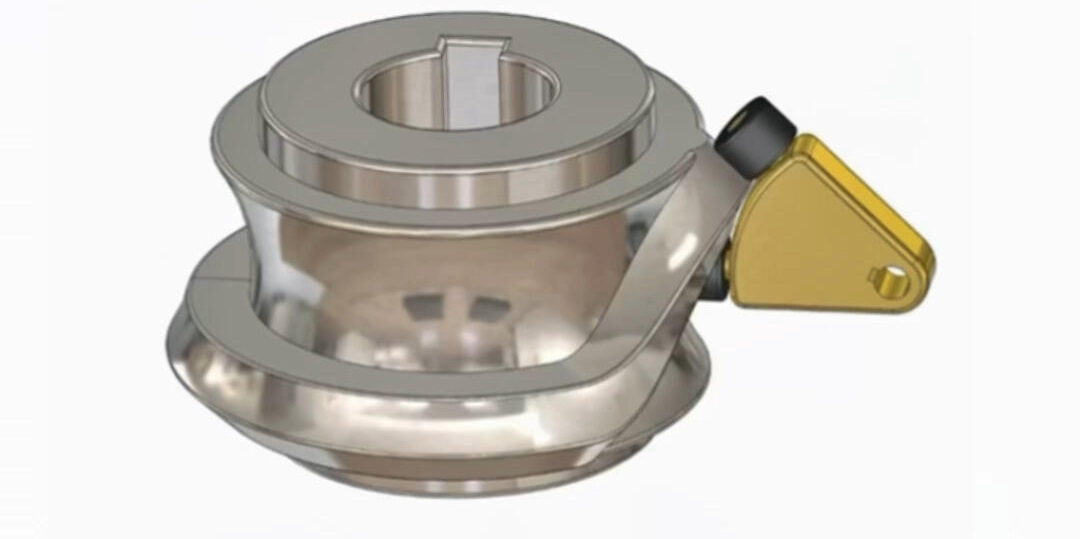
Направляючі колеса та ролики
Закалені направляючі колеса та ролики GCr15 для V-канавок, плоских рейок та профільованих рейок лінійних та обертових напрямних систем. Профіль OD оброблений до ±0.005 мм — допуск профілю безпосередньо визначає точність слідкування. Отвір H6 для монтажу на вал; концентричність OD/отвір ≤0.003 мм для рівномірного радіального викиду під час контактного обертання. Ra ≤0.2 мкм на контактній поверхні OD. Доступні профілі з двома фланцями, одним фланцем та плоским OD. Індивідуальний кут V-канавки, діаметр фланця та ширина контакту за кресленням. Застосування: лінійні направляючі ролики портальних кранів, ролики кулачкових рейок, направляючі колеса конвеєра та колеса кареток автоматизованих систем зберігання/вилучення. Варіант OD з твердим хромом для максимальної зносостійкості робочої поверхні.
Профіль OD ±0.005мм Отвір H6 Концентричність ≤0.003мм Індивідуальний профіль
GCr15 · SUJ2 · Cr12MoV Отримати пропозицію
Частина направляючого голчастого ролика GCr15 профіль оброблений лінійний голчастий підшипник
BRS-003
НАПРЯМКИ / 003
Частини направляючих голчастих роликів
Прецизійні направляючі для голчастих роликів та лінійні направляючі для голчастих рейок. GCr15 HRC 60–64; поверхня контакту голок Ra ≤0.1 мкм; допуск профілю ±0.005 мм. Використовуються в лінійних підшипникових вузлах з плоскою кліткою та індивідуальних направляючих для голчастих роликів, де стандартні розміри кліток недоступні.
Ra ≤0.1 мкмІндивідуальний профіль
GCr15 · SUJ2Отримати пропозицію
Індивідуальний направляючий ролик GCr15 профіль оброблений на ЧПУ
BRS-006B
НАПРЯМКИ / 006B
Індивідуальні кулачки та ролики
Корпуси роликів кулачків та профільовані ролики з нестандартною геометрією зовнішнього діаметра (круглі, готичні арки або індивідуальні криві). Профіль оброблений до ±0.005 мм за допомогою CNC обробки профілю. GCr15 HRC 60–64. Отвір H6; варіант різьби для кулачків типу стержня.
Індивідуальний профіль зовнішнього діаметраТип стержня
GCr15 · Cr12MoVОтримати пропозицію
Матеріали: GCr15 · SUJ2 · 100Cr6 · Cr12MoV
Замовити всі 3 →
Втулка зносостійка частина лінійного руху механізму GCr15 індивідуальна знос
Втулки, лінійні та роликові частини 4 продукти · BRS-008 до 012 Цитувати →
Зносостійкі втулки, частини корпусу для лінійного руху, компоненти механізмів кочення та індивідуальні механічні зносостійкі частини з GCr15 та інструментальної сталі. Концентрисність зовнішнього/внутрішнього діаметра втулки ≤0.003 мм; отвір H6 оброблений після загартування. Отвір корпусу для лінійного руху H6; твердість поверхні HRC 58–64. Всі частини з вимірювальним звітом та записом тесту на твердість.
Зносостійка втулка GCr15 HRC 60-64 OD/ID концентричність H6 оброблений отвір
BRS-008
ВТУЛКИ І ЛІНІЙНІ / 008 — РЕКОМЕНДОВАНІ
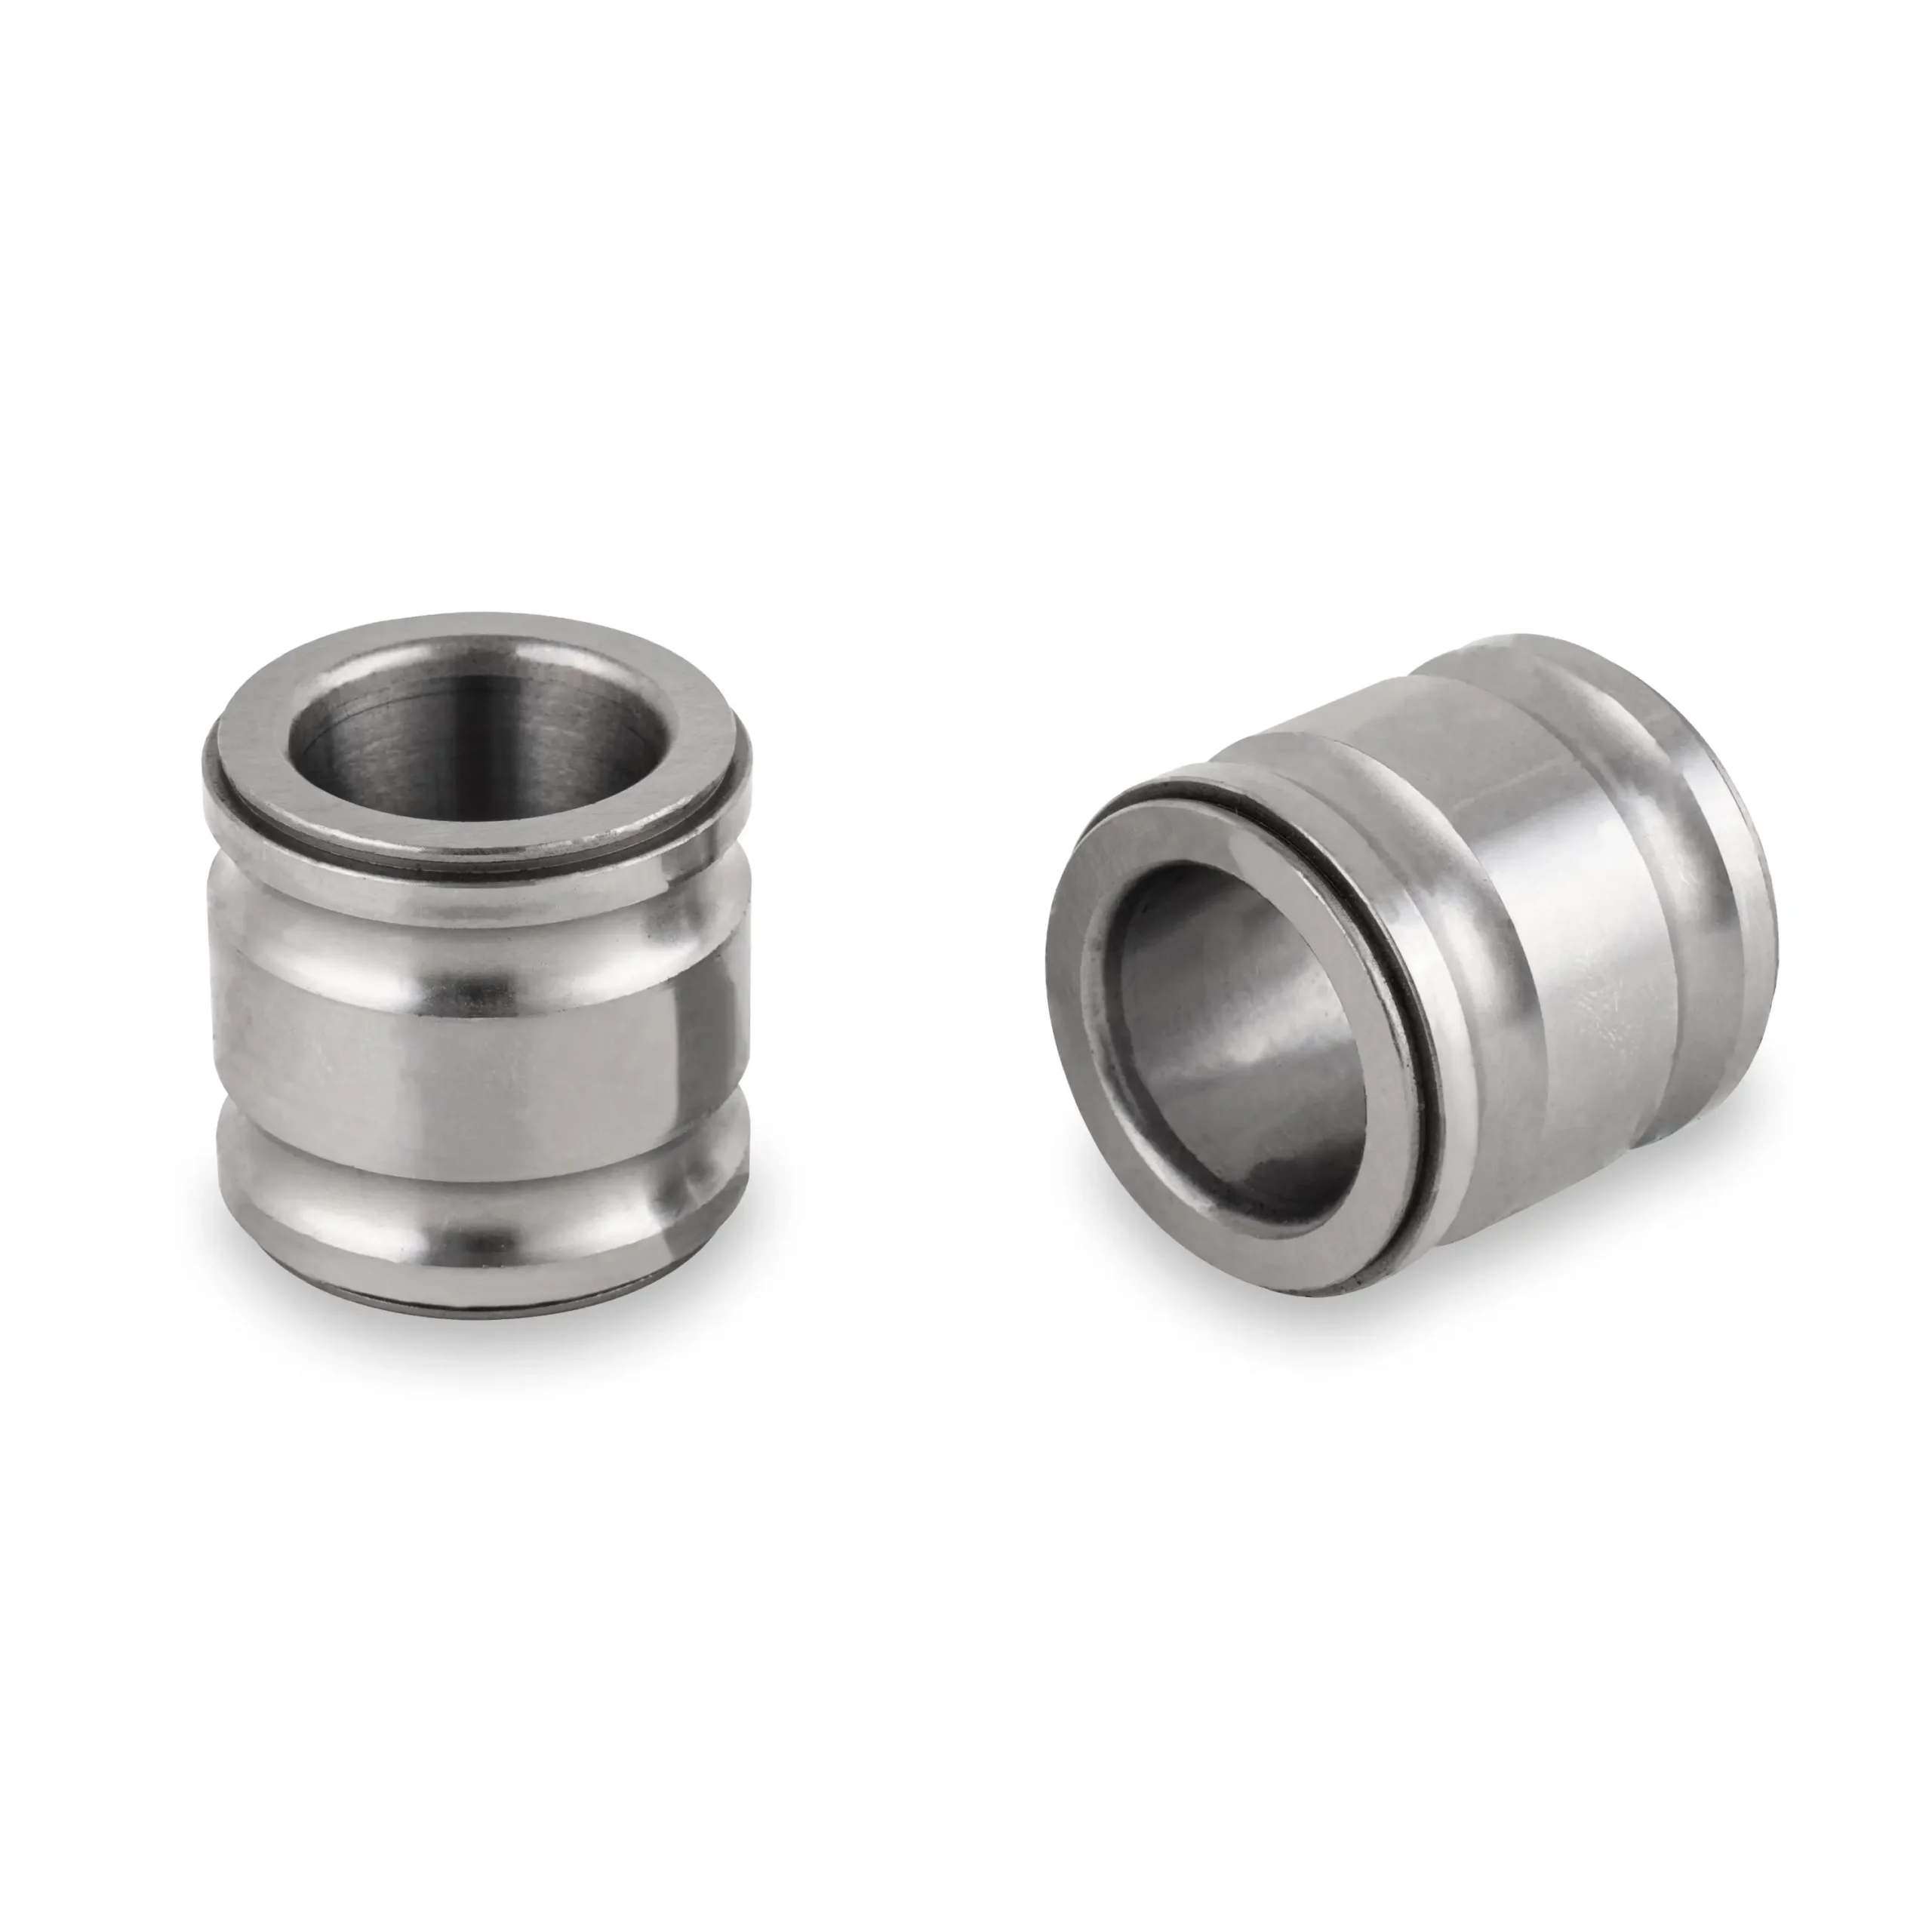
Зносостійкі втулки
Загартовані втулки з підшипникової сталі GCr15 для високонавантажених, високочастотних застосувань, де бронзові або стандартні сталеві втулки мають недостатній термін служби. Загартовані HRC 60–64 після грубої обробки; отвір та зовнішній діаметр оброблені після загартування для усунення деформації від термічної обробки. Концентрисність зовнішнього/внутрішнього діаметра ≤0.003 мм — забезпечує рівномірну товщину стінки та рівномірний розподіл навантаження по отвору втулки, запобігаючи локалізованій концентрації напруги. Отвір H6 оброблений до Ra ≤0.2 мкм; зовнішній діаметр k6 для втручання в корпус. Варіанти масляного каналу та отвору для змащення — оброблені перед загартуванням у заздалегідь узгоджених місцях. Версії з фланцевими втулками. Застосування: втулки напрямних прес-інструментів, елементи напрямних для ін'єкційного формування, втулки кулачків, втулки ланцюгових зірочок та втулки шарнірних з'єднань у високонавантажених машинах. Постачаються з звітом про концентрацію CMM та сертифікатом тесту на твердість.
Зовнішній/внутрішній діаметр ≤0.003 мм HRC 60–64 H6 отвір · k6 зовнішній діаметр CMM + сертифікат твердості
GCr15 · SUJ2 · Cr12MoV Отримати пропозицію
Матеріали: GCr15 · SUJ2 · 100Cr6 · Cr12MoV · D2 інструментальна сталь
Запитати всі 4 →
Виробничі можливості

Що вимагають сталеві частини підшипників
Поза стандартним загартуванням і обробкою

💎
Суперфінішинг — Ra ≤0.05 μm після шліфування
Поверхні доріжок і точні зовнішні діаметри шпинделя суперфінішовані до Ra ≤0.05 μm — в 8 разів краще, ніж шліфування Ra ≤0.4 μm. Суперфінішинг усуває сліди шліфування та поверхневий розтягувальний стрес, які ініціюють тріщини втоми від кочення. Для кілець підшипників це безпосередньо подовжує термін служби доріжок втоми під час навантаження від кочення.
Ra ≤0.05μмДоріжкиЧастини шпинделя
❄
Кріогенна обробка — довгострокова стабільність
Кріогенна обробка (-80°C до -196°C) після загартування перетворює залишковий аустеніт на мартенсит — зменшує довгострокове зміщення розмірів до <1 μm протягом років. Для точних направляючих валів і частин шпинделя в вимірювальному обладнанні або верстатах, де стабільність розмірів з часом є специфікацією, а не припущенням.
-196°C обробка<1μm зміщенняШпиндель / направляюча
⚙
Шліфування після загартування — h5/H6 збережено
Всі частини GCr15 шліфуються після загартування — не до. Загартування спотворює розміри на 0.05–0.2 мм. Шліфування до загартування виробляє частину, яка відповідає допуску до загартування, але не після. Циліндричне шліфування після загартування відновлює зовнішній діаметр h5/h6 і отвір H6 до специфікації після усунення спотворення.
Шліфування після термообробкиh5 / H6Циліндричність ≤0.003mm
📊
Твердості — 100% тест на кожну частину
Кожна частина з загартованої сталевої підшипникової сталі проходить тестування на твердість за допомогою тестера Роквелла перед відправкою. HRC 60–64 перевіряється по кожній частині — не за вибіркою з партії. Середнє значення HRC 62 в партії може включати окремі частини з HRC 57 (занадто м'які), які план вибірки пропустить. Тестування по кожній частині — єдиний спосіб гарантувати відповідність специфікації.
100% за частинуHRC 60–64Звіт за замовленням
◎
Концентричність ≤0.003 мм — OD до отвору
Концентричність зовнішнього діаметра/отвори підшипникового кільця та втулки ≤0.003 мм — вимірюється за допомогою CMM після шліфування. Для підшипникового кільця концентричність OD/отвори визначає ексцентриситет доріжки до корпусу, що навантажує кочення елементів нерівномірно і зменшує термін служби підшипника. Не припускається з налаштування шліфування — вимірюється та звітується.
≤0.003ммВиміряно CMMЗвіт за частину
📐
Циліндричність направляючого вала — повна довжина
Циліндричність направляючого вала ≤0.003 мм вимірюється по всій довжині вала — не лише на кінцях. Вал, який має h5 на обох кінцях, але вигинається або звужується в середині, генерує змінний радіальний зазор у лінійному підшипнику і викликає заклинювання в місці відхилення. Ми вимірюємо та звітуємо про циліндричність у кількох секціях.
Вимірювання по повній довжині≤0.003ммБагато секцій
Специфікації точності

Допуски та посилання на твердість — Деталі з підшипникової сталі

📐
Допуски за ознакою
Зовнішній діаметр направляючого вала
h5 / ±0.003мм
Стандарт OD вала
h6 / ±0.006мм
Отвір (втулка)
H6
Зовнішній діаметр шпинделя
h4 / ±0.002мм
OD/Отвір Концентричний
≤0.003 мм
Циліндричність
≤0.003 мм
Круглість (Шпиндель)
≤0.001 мм
Поверхня (Траєкторія SF)
Ra ≤0.05 мкм
🔩
Твердість та Матеріал Посилання
Твердість GCr15
HRC 60–64
Повністю загартований. Однорідне ядро та поверхня. Стандартна специфікація сталей для підшипників.
Твердість Cr12MoV
HRC 60–62
Високовуглецева хромова інструментальна сталь. Вищий вміст вуглецю, ніж у GCr15. Для матриць та частин з високим зносом.
Траєкторія Ra
≤0.05μm
Суперфіншований підшипниковий кільцевий траєкторія. Видаляє шар напруги від шліфування. Подовжений термін втоми.
Направляючий вал Ra
≤0.1μm
Прецизійний зовнішній діаметр направляючого вала. Стандарт для лінійного направлення з рециркуляційними кульками.
Кріогенний
-196°C
Додаткове оброблення після загартування. Перетворює залишковий аустеніт. <1мкм довгостроковий дрейф.
Тест на твердість
100%
Кожен елемент протестовано. Звіт HRC на кожен елемент. Не вибірково — перевірено.
Вибір матеріалу

Сталі для підшипників Прецизійні зносостійкі деталі

Вибір класу сталей для підшипників визначається однорідністю твердості, розмірною стабільністю після термічної обробки та стійкістю до втоми при коченні.

МАТ / 01
GCr15 (52100 / SUJ2 / 100Cr6)
HRC 60–64 · C 0.95–1.05% · Cr 1.4–1.65%
Універсальна сталь для підшипників для всіх підшипникових кілець, направляючих валів, валів роликів та зносостійких втулок. Найкраща стійкість до втоми при коченні. Однорідно загартована до HRC 60–64. Відмінна розмірна стабільність після правильної термічної обробки та кріогенної обробки.
Всі деталі підшипниківСтандартний клас
МАТ / 02
Cr12MoV (еквівалент D2)
HRC 60–62 · Високовуглецева хромова інструментальна сталь
Для зносостійких втулок, спеціальних зносостійких деталей та деталей направляючих кулачків, які вимагають більшого обсягу карбіду, ніж GCr15. Краща зносостійкість, ніж у GCr15 у випадках ковзання. Стандарт для втулок направляючих форм, елементів направляючих для ін'єкційного формування та важких зносостійких накладок.
Зносостійкі втулкиНаправляючі форми
МАТ / 03
SUJ2 / 100Cr6 / AISI 52100
Міжнародні еквіваленти GCr15 · Така ж специфікація
Міжнародні еквіваленти класів — SUJ2 (JIS, Японія), 100Cr6 (EN, Європа), 52100 (AISI, США) — всі відповідають одній і тій же хімічній композиції та характеристикам продуктивності, як GCr15. Ми можемо постачати та сертифікувати будь-які з цих класів для експортних замовлень, які вимагають специфічних стандартів країни. Сертифікат заводу з позначенням класу відповідно до вимог замовника.
Експортні замовленняБудь-який стандарт
МАТ / 04
D2 інструментальна сталь (Cr12)
HRC 58–62 · Найкраща зносостійкість при ковзанні
Найкраща стійкість до зношування та абразивного зносу звичайних інструментальних сталей завдяки високому вмісту карбіду ванадію. Використовується для виготовлення спеціальних зносостійких накладок, елементів штампів та матриць, а також деталей машин, де абразивний знос (а не втома від кочення) є основним механізмом руйнування.
Абразивний зносЗносостійкі накладки
<<діv class="num">MAT / 05
M2 HSS (високолегована швидкорізальна сталь)
HRC 62–65 · Найкраща гаряча твердість
Для спеціальних зносостійких частин та елементів шпинделя, які вимагають збереження твердості при підвищених робочих температурах (понад 200°C), де GCr15 м'якшає. Також використовується для частин носа шпинделя в застосуваннях з високошвидкісним різанням. Досяжна HRC 62–65. Важче обробляти, ніж GCr15 — всі деталі обробляються після загартування.
Високотемпературний зносНоси шпинделя
Поверхневі обробки

Обробка поверхні для Прецизійних частин підшипникової сталі

Обробка поверхні для загартованих частин підшипникової сталі повинна зберігати розмірну точність, досягнуту прецизійним шліфуванням — більшість покриттів вимагає допуску на етапі DFM.

✦
Холодне хромування
10–30 мкм, HV 1000–1200. Наноситься після шліфування, потім повторно шліфується до остаточного розміру OD. Стандарт для направляючих валів та валів роликів, які вимагають максимальної стійкості до зносу OD та корозійної стійкості. Допуск на хромування повинен бути вказаний — товщина покриття контролюється, а допуск надається на етапі попереднього шліфування.
Направляючі валиВали роликів
🔲
Чорний оксид
Нульова зміна розмірів (<0.5 мкм). Легка корозійна захист і запобігання іржі для частин підшипникової сталі, змащених маслом. Наноситься після прецизійного шліфування — зберігає всі допуски h5/h6. Стандартна обробка для зберігання та транспортування шліфованих частин підшипникової сталі перед складанням.
Всі шліфовані частиниЗахист під час транспортування
💧
Безелектролітний нікель (3–5 мкм)
Тонкий EN (3–5 мкм) для захисту від корозії направляючих валів та валів роликів у вологих та хімічних середовищах, де жорсткий хром є надмірним. Тісний контроль розмірів — товщина вказана та підтверджена на DFM. Наноситься після прецизійного шліфування; повторно вимірюється після покриття.
Вологе середовище.Хімічний контакт
🌟
PVD TiN / TiAlN (2–4 мкм)
Фізичне осадження пари TiN (золотий, HV 2300) або TiAlN (сірий, HV 3500). Практично нульова зміна розмірів (2–4 мкм на поверхню). Максимальна твердість поверхні для зовнішніх діаметрів направляючих валів у середовищах з абразивними частинками — покриття твердіше, ніж жорсткий хром, який воно замінює, без термічного стресу хромового покриття.
Абразивне середовище.Покритий PVD
❄
Упаковка для захисту від масла
Всі шліфовані сталеві частини підшипників упаковані з маслом-інгібітором корозії та індивідуально загорнуті у плівку VCI (летючий інгібітор корозії). Захищає суперфінішовані та шліфовані поверхні під час транспортування та зберігання. Шліфовані поверхні Ra ≤0.05 мкм особливо схильні до іржі під час транспортування, якщо не захищені — ми ніколи не відправляємо незахищені загартовані шліфовані частини.
Всі шліфовані частиниСтандарт
💎
Суперфініш (Ra ≤0.05 мкм)
Не покриття — операція обробки поверхні. Хонінг або вібраційне суперфінішування після циліндричного шліфування до Ra ≤0.05 мкм. Видаляє сліди шліфування та залишкові напруження на поверхні. Стандарт для доріжок підшипникових кілець та зовнішніх діаметрів прецизійних шпинделів. Значно подовжує термін служби втоми при коченні в порівнянні з поверхнями, які тільки шліфовані.
ДоріжкиЗовнішній діаметр шпинделя
Виконавчий процес виробництва

Від малюнка до Суперфінішована, сертифікована частина підшипника зі сталі

01
Огляд DFМ
Клас, процес HT, допуск на шліфування, специфікація кріогену та обсяг суперфінішу підтверджені. Відповідь протягом 24 годин.
02
Матеріал
Заготівка або брус GCr15 отримані з млиновим сертифікатом. Хімічний склад за номером плавлення перевірено.
03
Грубе оброблення
Грубо оброблено до ±0.3 мм допуску на шліфування на всіх поверхнях. Профілі доріжок попередньо оброблені.
04
Закалювання та кріо
Повністю закалене HRC 60–64. Кріогенна обробка (-196°C), якщо вказано. Записано тест на твердість для кожної деталі.
05
Точне шліфування
Шліфування зовнішнього діаметра + внутрішнього отвору після HT. Суперфініш доріжки до Ra ≤0.05 мкм, де вказано.
06
CMM та доставка
Звіт про концентричність + циліндричність CMM. Запис HRC на одиницю. Пакет масла VCI. Сертифікат млина в комплекті.
Наша перевага

Чому точні інженери Визначте наші частини з підшипникової сталі

SF
Суперфініш Ra ≤0.05μm — клас для доріжок
Доріжки підшипникових кілець та зовнішні діаметри шпинделя суперфіншовані до Ra ≤0.05 μm — якість поверхні виробника підшипників. Залишкові сліди шліфування при Ra ≤0.4 μm ініціюють підповерхневі тріщини втоми під навантаженням кочення. Ми їх усуваємо. Різниця між підшипниковим кільцем, яке витримує 10 мільйонів циклів, і тим, що ламається на 1 мільйоні.
100%
Твердість на одиницю — кожна окрема частина
Кожна загартована частина з підшипникової сталі перевіряється за шкалою Роквелла перед доставкою. HRC 60–64 підтверджується на одиницю — не вибірково за партією. Партія з однією недостатньо загартованою частиною з HRC 55 є поломкою в полі. Тестування на одиницю усуває цей ризик. HRC записується та звітується за номером деталі.
ПОСТ
Шліфування після загартування — не до
Всі зовнішні та внутрішні характеристики точно шліфуються після загартування та кріогенного оброблення. Загартування спотворює на 0.05–0.2 мм. Шліфування до загартування не має сенсу для точної частини. Шліфування після загартування відновлює допуск h5/H6 після завершення спотворення і не повториться.
❄
Кріогенне оброблення — розмірна стабільність
Кріогенне оброблення доступне для точних направляючих валів та частин шпинделя, де важлива довгострокова позиційна стабільність. Перетворює залишковий аустеніт на мартенсит. Зменшує розмірний дрейф до <1 μm протягом років. Не пропонується як преміум — пропонується як рішення для нестабільності залишкового аустеніту, яку більшість постачальників ігнорує.
Часті запитання

Точні частини з підшипникової сталі — Загальні питання

Технічні питання щодо класів підшипникової сталі, допусків, суперфінішування та процесу загартування для точних частин зношування.

GCr15 (52100/SUJ2/100Cr6) — це високолегована хромова сталь (C ~1%, Cr ~1.5%), загартована до HRC 60–64 — найвищої твердості, досяжної в стандартній сталі без поверхневого карбонізування. Однорідний розподіл дрібних карбідів забезпечує виняткову стійкість до втоми при коченні та зносостійкість. у порівнянні з карбонізованою легованою сталлю (20CrMnTi, HRC 58–62): GCr15 має перевагу в однорідності загартування, кращу розмірну стабільність і твердішу мартенситну матрицю — ось чому всі виробники підшипників використовують її для виробництва кілець і кочених елементів.
Діаметр: h4 (±0.002мм) для частин шпинделя; h5 (±0.003–0.005мм) для напрямних валів; h6 для валів роликів. Отвір: H6 для втулок і підшипникових кілець. Циліндричність: ≤0.001мм для частин шпинделя; ≤0.003мм для напрямних валів і валів роликів. Концентричність діаметра/отвора: ≤0.003мм. Обробка поверхні: Ra ≤0.05μм суперфінішовані доріжки; Ra ≤0.1 мкм направляючі вали; Ra ≤0.2μм стандартна шліфовка. Усі допуски дотримані після гартування — шліфування після термічної обробки.
GCr15 загартовується шляхом аустенізації при 840–860°C потім охолоджується в олії для досягнення однорідної твердості HRC 60–64 по всьому перетину. Низькотемпературне відпускання при 150–180°C знімає напругу від охолодження, зберігаючи твердість. Кріогенна обробка (-80°C до -196°C) після охолодження перетворює залишковий аустеніт на мартенсит — важливо для розмірної стабільності в прецизійних направляючих валах та частинах шпинделя. Запис термічної обробки (параметри процесу + тест на твердість на кожну деталь) включений з кожним замовленням.
Циліндричне шліфування забезпечує Ra ≤0.4 мкм, але залишає напружений залишковий поверхневий стрес та мікрошліфувальні сліди. Під навантаженням кочення ці місця є початковими точками для підповерхневих тріщин втоми, які розвиваються і викликають відшарування. Суперфінішинг (хонінг або вібраційне фінішування до Ra ≤0.05 мкм) видаляє напружений поверхневий шар і сліди — драматично подовжуючи термін служби втоми при коченні. Для кілець підшипників, які зазнають більше 10 мільйонів циклів контакту, різниця між лише шліфованими та суперфінішованими дорожками може перевищувати 3×.
Так — два стани постачання: (A) Грубо оброблені + загартовані HRC 60–64 з ±0.3 мм допуском на шліфування на всіх поверхнях — готові до ваших шліфувальних операцій; (B) Фінішно оброблені до OD h5, отвір H6, концентричність ≤0.003 мм, профіль дорожки ±0.005 мм, з можливим суперфінішем до Ra ≤0.05 мкм. Доступні нестандартні розміри кілець підшипників на замовлення з MOQ 1 штука. Сертифікат заводу та звіт про тестування на твердість є стандартом для всіх замовлень кілець підшипників.
A прецизійний направляючий вал (精密导向轴): OD h5, циліндричність ≤0.003 мм по всій довжині, прямолінійність ≤0.01 мм/м, Ra ≤0.1 мкм — всі шліфовані після термічної обробки GCr15 HRC 60–64. Необхідний для направляючих лінійних підшипників з рециркуляційними кульками. A простий вал (光轴): зазвичай h6 OD, Ra ≤0.4 мкм, без строгих специфікацій циліндричності або прямолінійності. Замінювання простого валу на направляючий вал у лінійній підшипниковій системі зазвичай викликає змінний радіальний зазор, шум підшипника та передчасний вихід з ладу в точках, де відхилення циліндричності концентрує контактний стрес.
Для загартованого GCr15 (пріоритет збереження розмірів): Чорний оксид — зміна <0,5 мкм, легкий захист, зберігає всі допуски на шліфування, стандартний захист під час транспортування; Тверде хромування — 10–30 мкм, HV 1000+, наноситься після шліфування, потім повторно шліфується до остаточного розміру OD, для направляючих валів і валів роликів, що вимагають максимального терміну служби; Тонкий EN — 3–5 мкм безелектролітний нікель, захист від корозії для вологих середовищ; PVD TiN/TiAlN — 2–4 мкм, HV 2300–3500, покриття для абразивного середовища. Всі покриття з вказаною товщиною та перевіреними розмірами після покриття.
MOQ: 1 штука для нестандартних розмірів. Стандартні терміни виконання: прості загартовані та шліфовані частини (валки, вали роликів): 7–12 робочих днів (включає час термічної обробки). Прецизійно шліфовані направляючі вали та кільця підшипників: 10–15 робочих днів. Суперфінішовані частини шпинделя та доріжки підшипникових кілець: 12–20 робочих днів. Обсяги виробництва 50+ штук: ціни надаються індивідуально. Точний термін виконання підтверджується в кожній пропозиції.

Структуровані дані (FAQPage + ItemList + Product schema), вбудовані в заголовок сторінки · Придатні для розширених результатів Google FAQ

Отримати кошик

Надішліть свій малюнок.
Отримати пропозицію.

Кожне звернення включає перевірку DFM — перевірку толерантності, підтвердження матеріалу та підхід до процесу, підтверджені до початку виробництва. Мінімальний обсяг замовлення 1 шт.

24hr
Відповідь на пропозицію
Мінімальне замовлення 1
Прототипи OK
ISO
9001:2015
📐
Огляд DFM кожного запиту
Допустимість допусків, стратегія фіксації та підтвердження матеріалу. Конкретні, actionable відгуки — не загальна відмова.
🎯
Перша серія випробувань — стандарт
звіт FAI на кожен новий запуск. Сертифікати на матеріал та обробку поверхні включені з кожною поставкою.
🔄
Той самий процес: від прототипу до виробництва
План процесу з вашого прототипу застосовується до виробничих партій. Ніякої повторної атестації при масштабуванні.
⚙
КНЦ з 3 / 4 / 5 осей + токарна обробка
Складні структурні деталі, валу, корпуси та компоненти трансмісії. Метали та інженерні пластмаси.
ISO 9001:2015 Фрезерування 3/4/5 осей ЧПУ точіння КІМП (CMM) інспекція Глобальна доставка