info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Catégorie de produit
BRS — 001 à 012

Acier pour roulements
Précision
Pièces d'usure

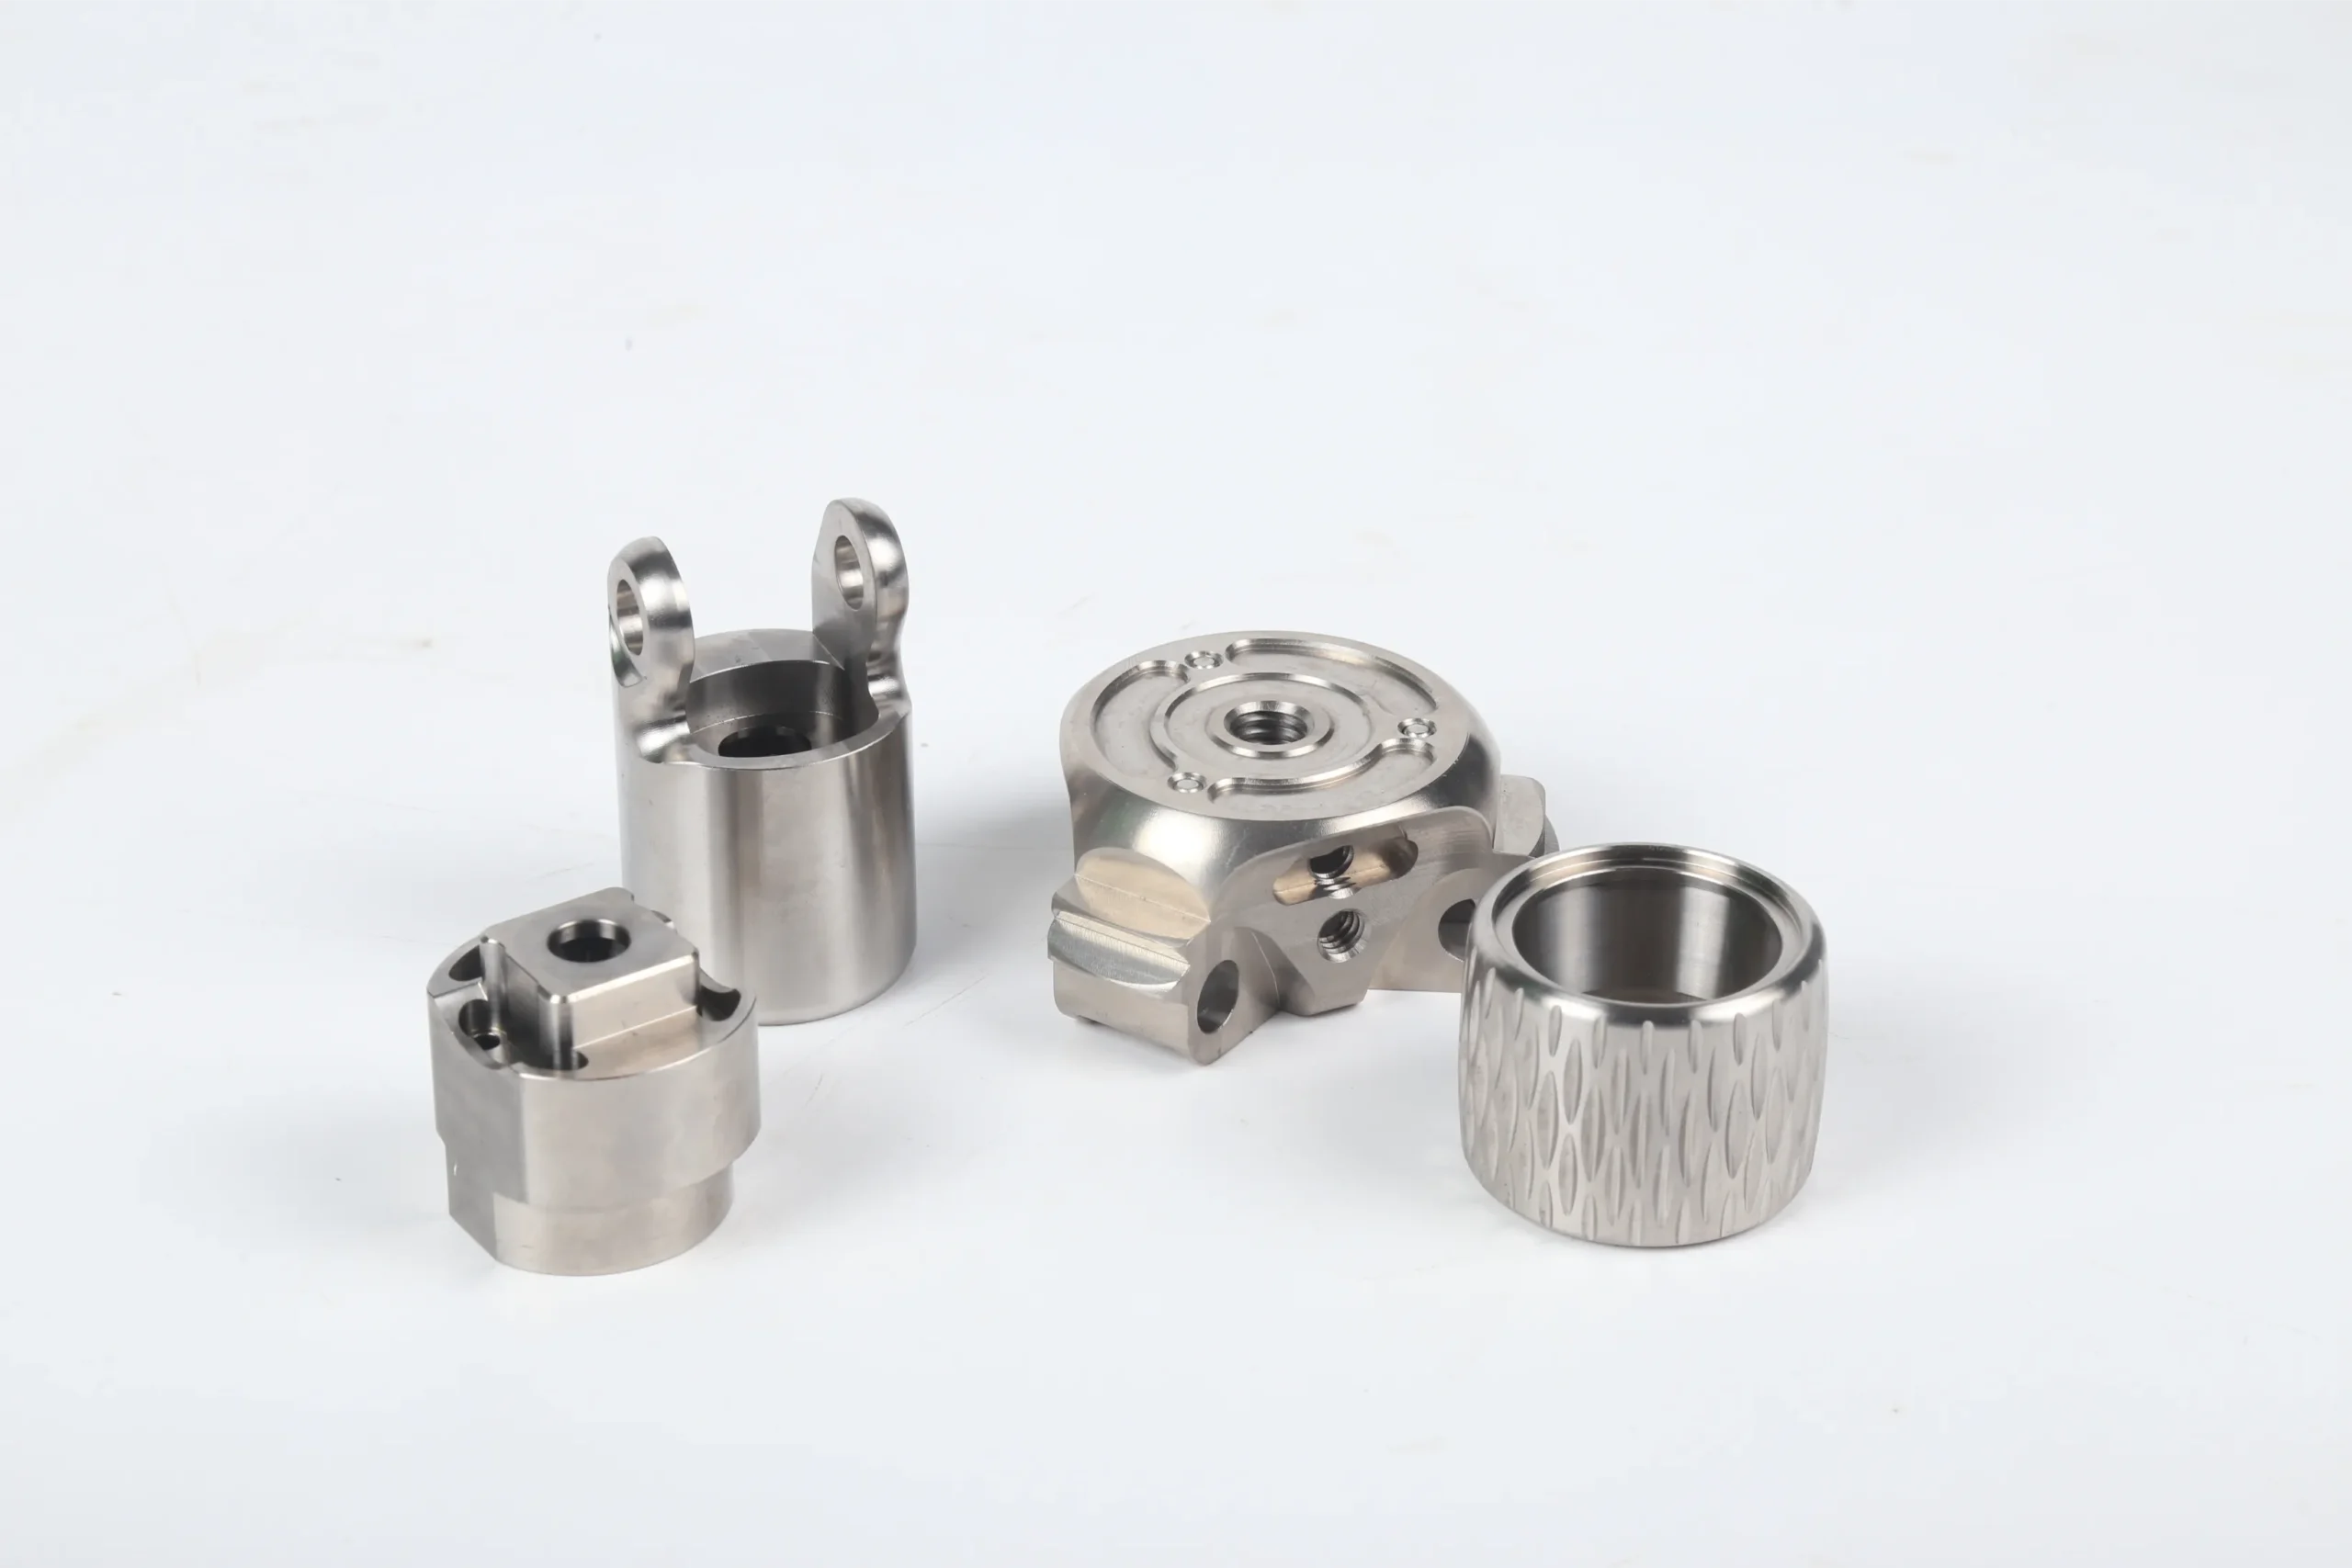
12 gammes de produits usinés à partir d'acier à roulements GCr15 (52100/SUJ2/100Cr6) — anneaux de roulements, arbres à rouleaux, arbres guides, guides à rouleaux à aiguilles, arbres à broches, pièces d'arbre, roues guides, bagues d'usure et composants de mouvement linéaire. Dureté HRC 60–64. Usiné à h5/H6. Piste de roulement Ra ≤0,05 μm.

Échelle de dureté Rockwell — Pièces GCr15 vs Grades courants
Q235
HRB85
45# N
HRC20
42CrMo
HRC32
40Cr
HRC42
GCr15
HRC60
GCr15
HRC64 ▶
SoupleMoyenneDurTrès durClasse de roulement
GCr15 trempé à cœur jusqu'à HRC 60–64 — la norme pour les applications d'usure par contact roulant
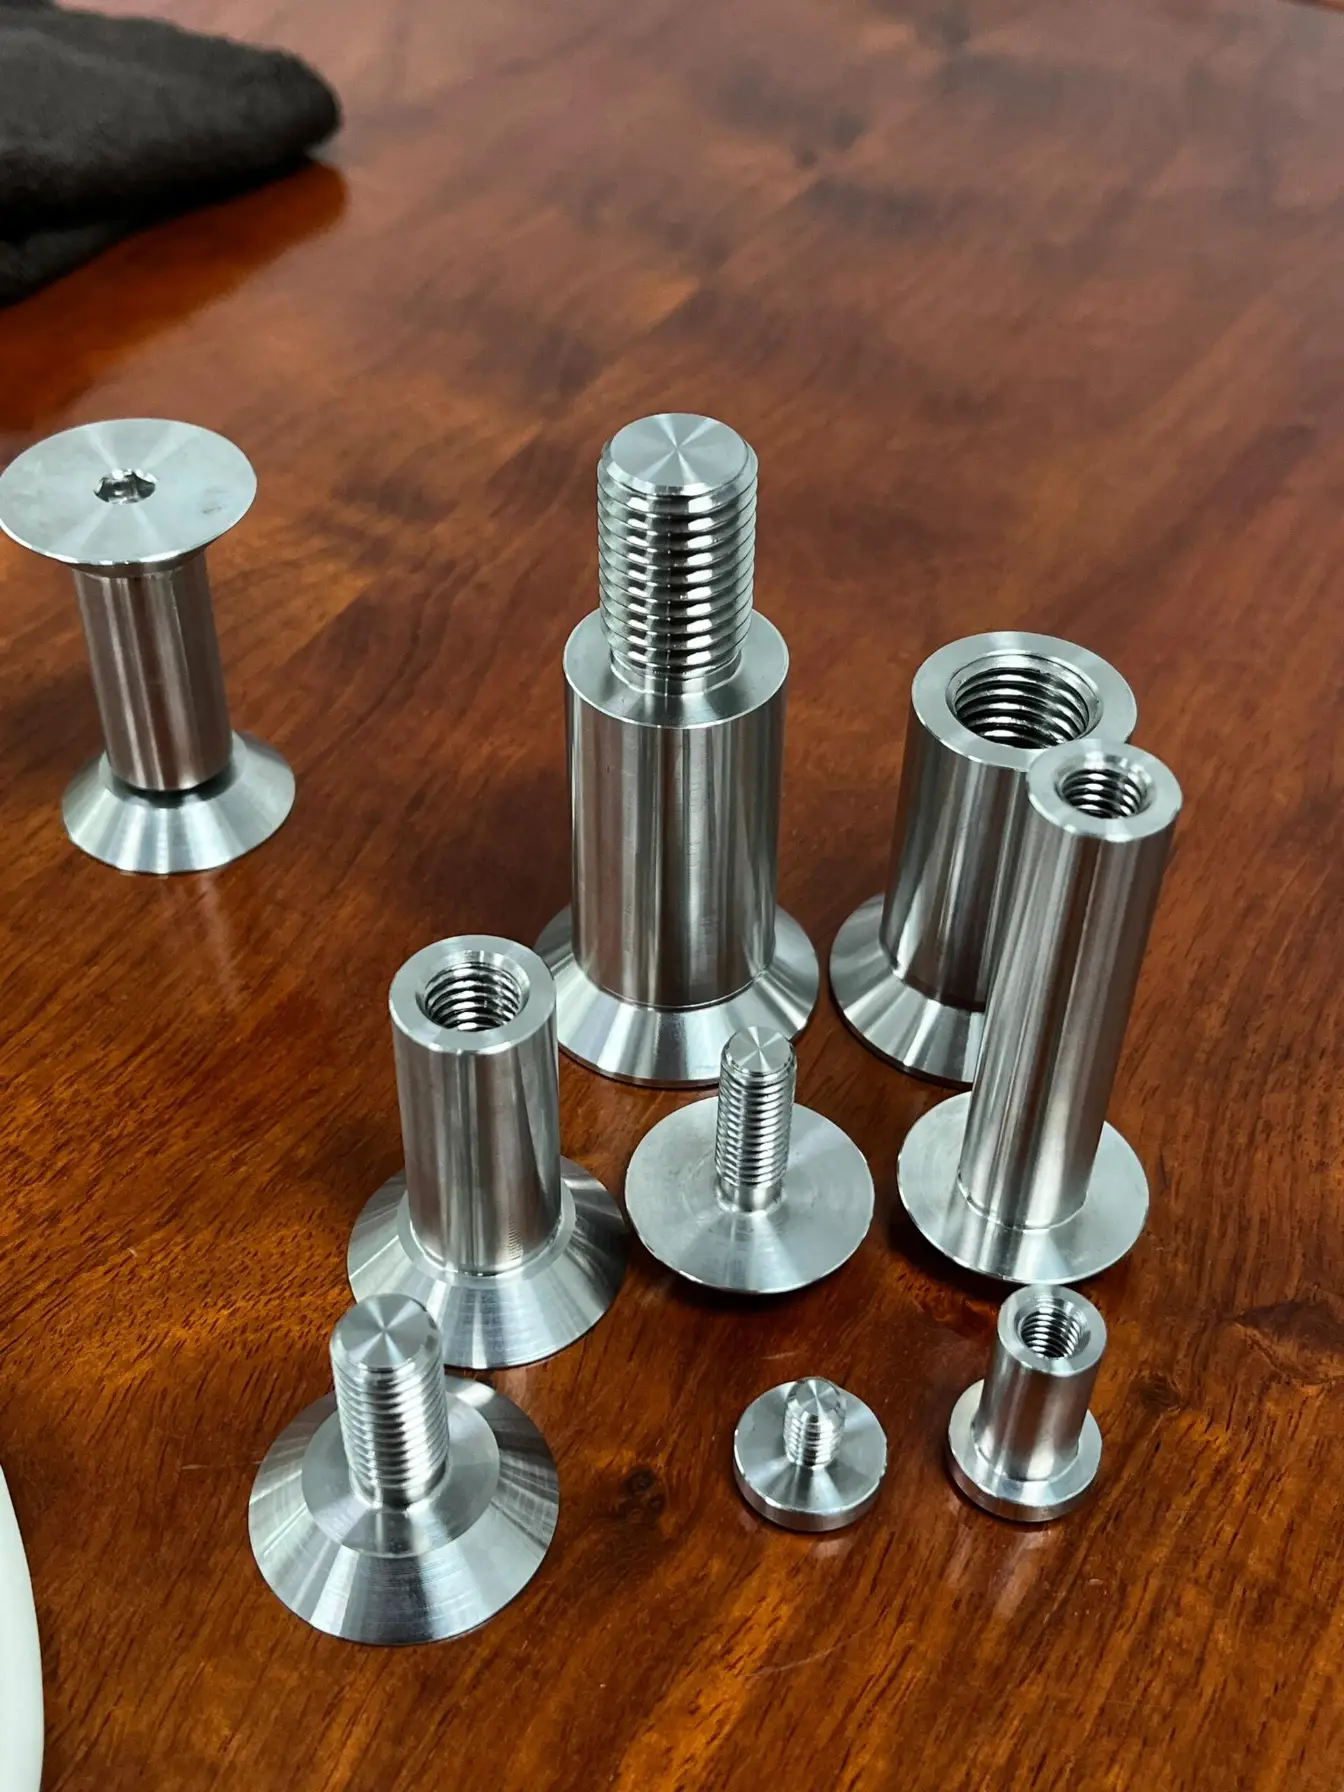
Pièces de précision en acier à roulement GCr15 arbre de roulement guide
HRC 64
Dureté maximale
Anneau de roulement, usure de la douille de broche, piste de roulement usinée superfinie
Ra 0,05μm
Piste de roulement SF
12
Gamme de produits
HRC 60–64
Dureté GCr15
h5 / H6
Tolérance au sol
Ra ≤0,05μm
Piste de roulement SF
24hr
Délai de devis
Anneaux de roulement ✦ Arbres de rouleaux ✦ Pièces de guide à rouleaux à aiguille ✦ Axes de broche résistants à l'usure ✦ Pièces de broche de précision ✦ Roue de guidage ✦ Pièces d'arbre à haute dureté ✦ Doublures résistantes à l'usure ✦ Broches de guidage de précision ✦ Pièces de mouvement linéaire ✦ Pièces du mécanisme de roulement ✦ Pièces d'usure mécanique ✦ Anneaux de roulement ✦ Arbres de rouleaux ✦ Pièces de guide à rouleaux à aiguille ✦ Axes de broche résistants à l'usure ✦ Pièces de broche de précision ✦ Roue de guidage ✦ Pièces d'arbre à haute dureté ✦ Doublures résistantes à l'usure ✦ Broches de guidage de précision ✦ Pièces de mouvement linéaire ✦ Pièces du mécanisme de roulement ✦ Pièces d'usure mécanique ✦
Gammes de produits complètes

Acier à roulement 12
Lignes de produits de pièces d'usure de précision

Sélectionnez un onglet de catégorie · GCr15 / 52100 / SUJ2 · HRC 60–64 · Traitement thermique après trempe · MOQ 1 pièce
Demander tous les produits →
Axe de rouleau GCr15, broche, guide d'arbre, acier à roulement à haute dureté
Arbres et pièces de rouleau 4 produits · BRS-001 à 004 Devis →
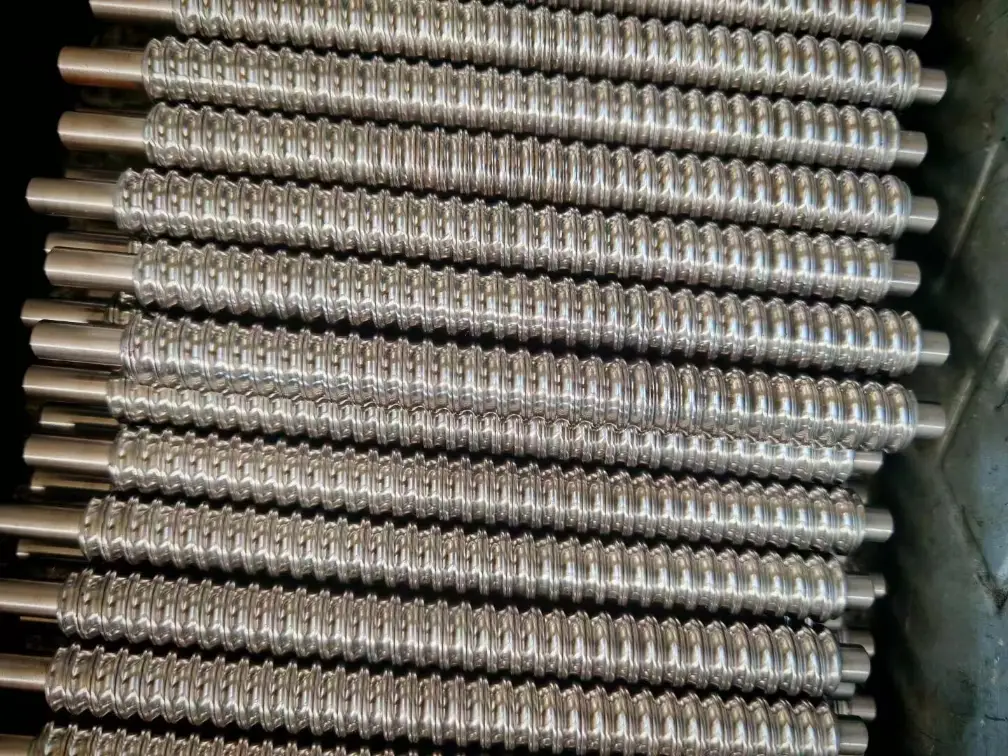
Quatre gammes de produits d'arbres trempés et usinés en acier à roulement GCr15 — arbres à rouleaux, arbres à broches résistants à l'usure, pièces d'arbre à haute dureté, et arbres guides de précision. Tous les diamètres extérieurs usinés après trempe selon la tolérance h5/h6. Cylindricité ≤0,002–0,003 mm. Finition de surface Ra ≤0,1–0,2 μm standard ; Ra ≤0,05 μm poli pour applications de broches de précision et guides.
Arbre guide de précision GCr15, chromé dur, cylindricité, roulement linéaire
BRS-009
ARBRES / 009 — EN VEDETTE
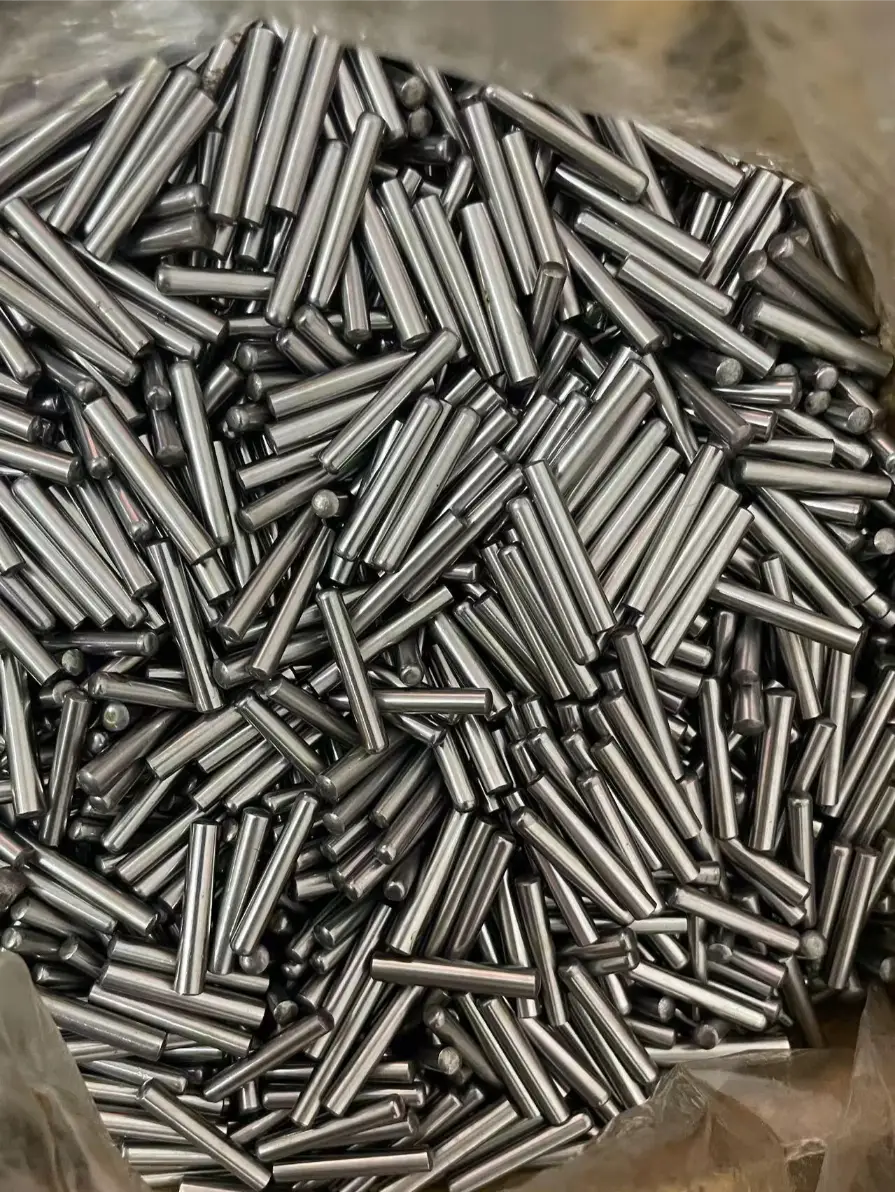
Broches de guidage de précision
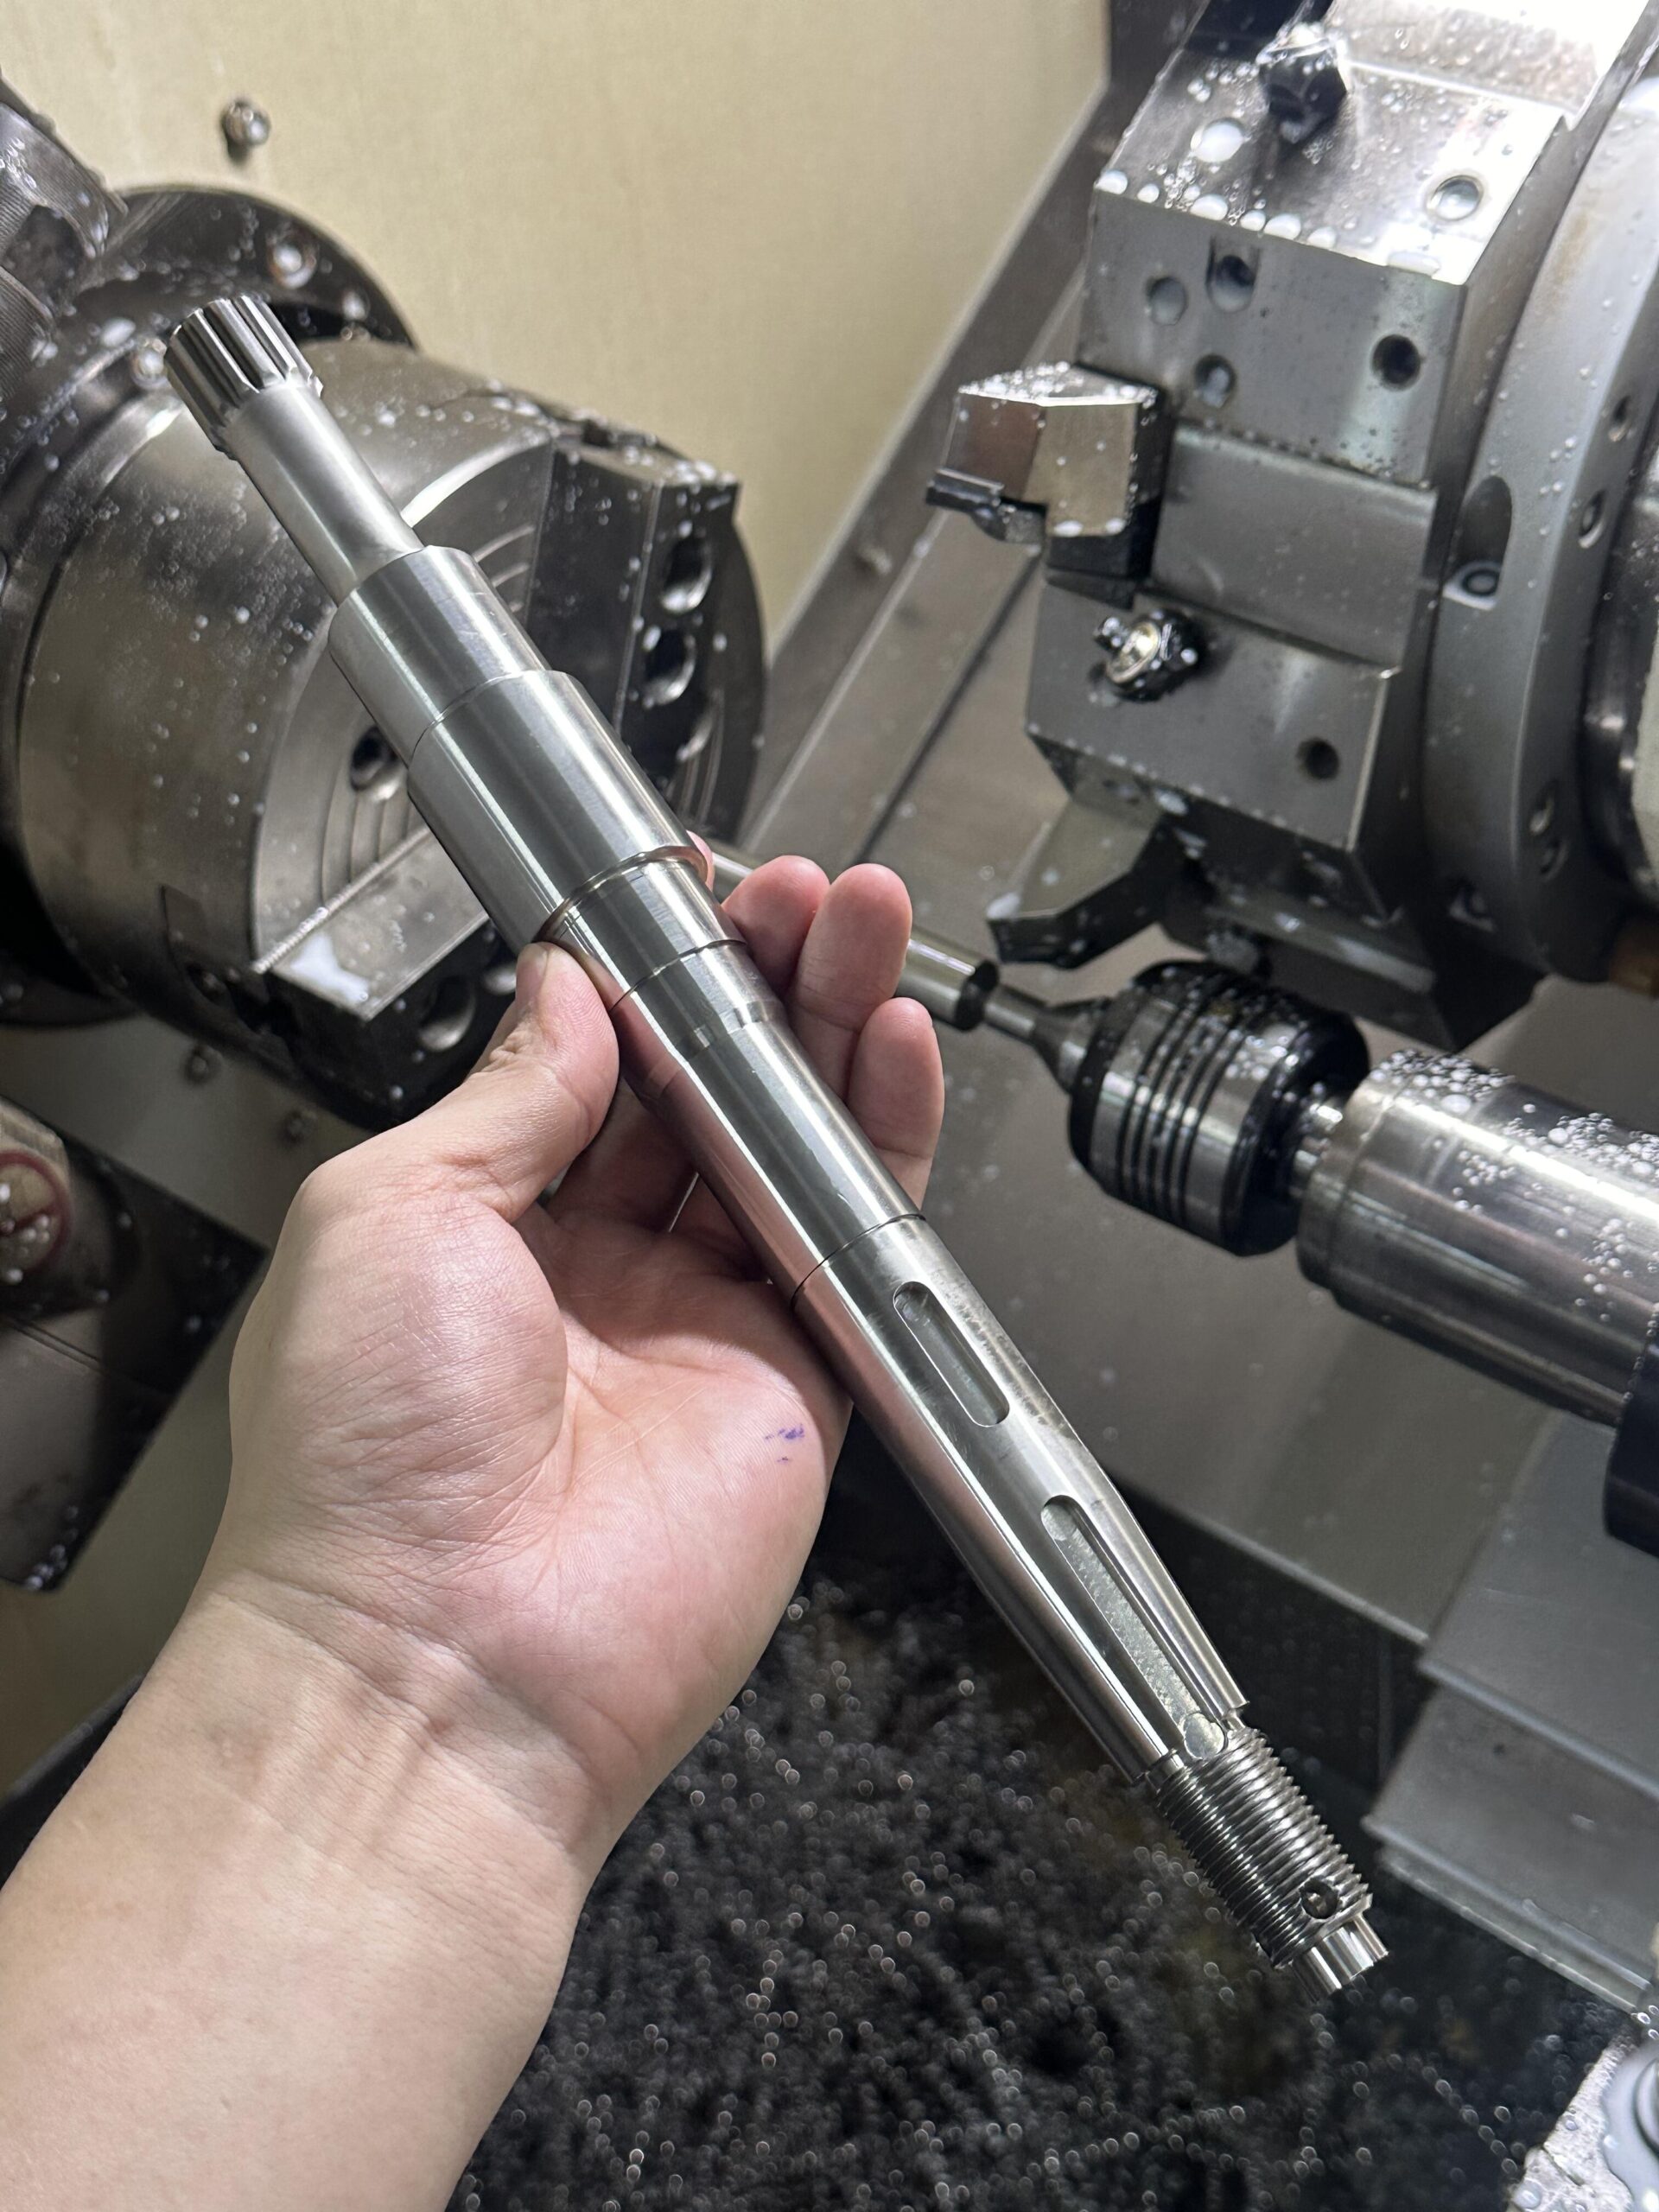
Arbres guides linéaires de précision trempés et usinés pour roulements à billes à recirculation (guides linéaires), douilles à rouleaux à aiguille, et guides linéaires lisses. GCr15 trempé à travers, HRC 60–64 ; tolérance OD h5 (±0,003–0,005 mm sur le diamètre nominal) ; cylindricité ≤0,003 mm sur toute la longueur de l'arbre — spécification critique car le diamètre intérieur du roulement linéaire maintient un jeu radial le long de l'arbre, toute déviation de cylindricité produisant un stress de contact localisé et du bruit dans le roulement. Rectitude ≤0,01 mm/m ; Ra ≤0,1 μm standard, Ra ≤0,05 μm poli pour les stages linéaires de haute précision. Option de chromage dur (15–25 μm, HV 1000+) pour une durée d'usure maximale sur des axes linéaires à haute fréquence et haute vitesse — arbres guides chromés puis re-usiné à la dimension extérieure après le chromage. Extrémités chanfreinées et centrées pour un maintien stable lors de l'usinage. Gamme de diamètre standard Ø4–Ø80 mm ; plus grand sur demande.
OD h5 · ≤0,003mm cyl. Ra ≤0,1μm Rectiligne ≤0,01/m Option chromage dur
GCr15 · SUJ2 · 100Cr6 Obtenir un devis
Axe de rouleau GCr15, HRC 60-64, h6, Ra usiné ≤0,2μm
BRS-002
ARBRES / 002
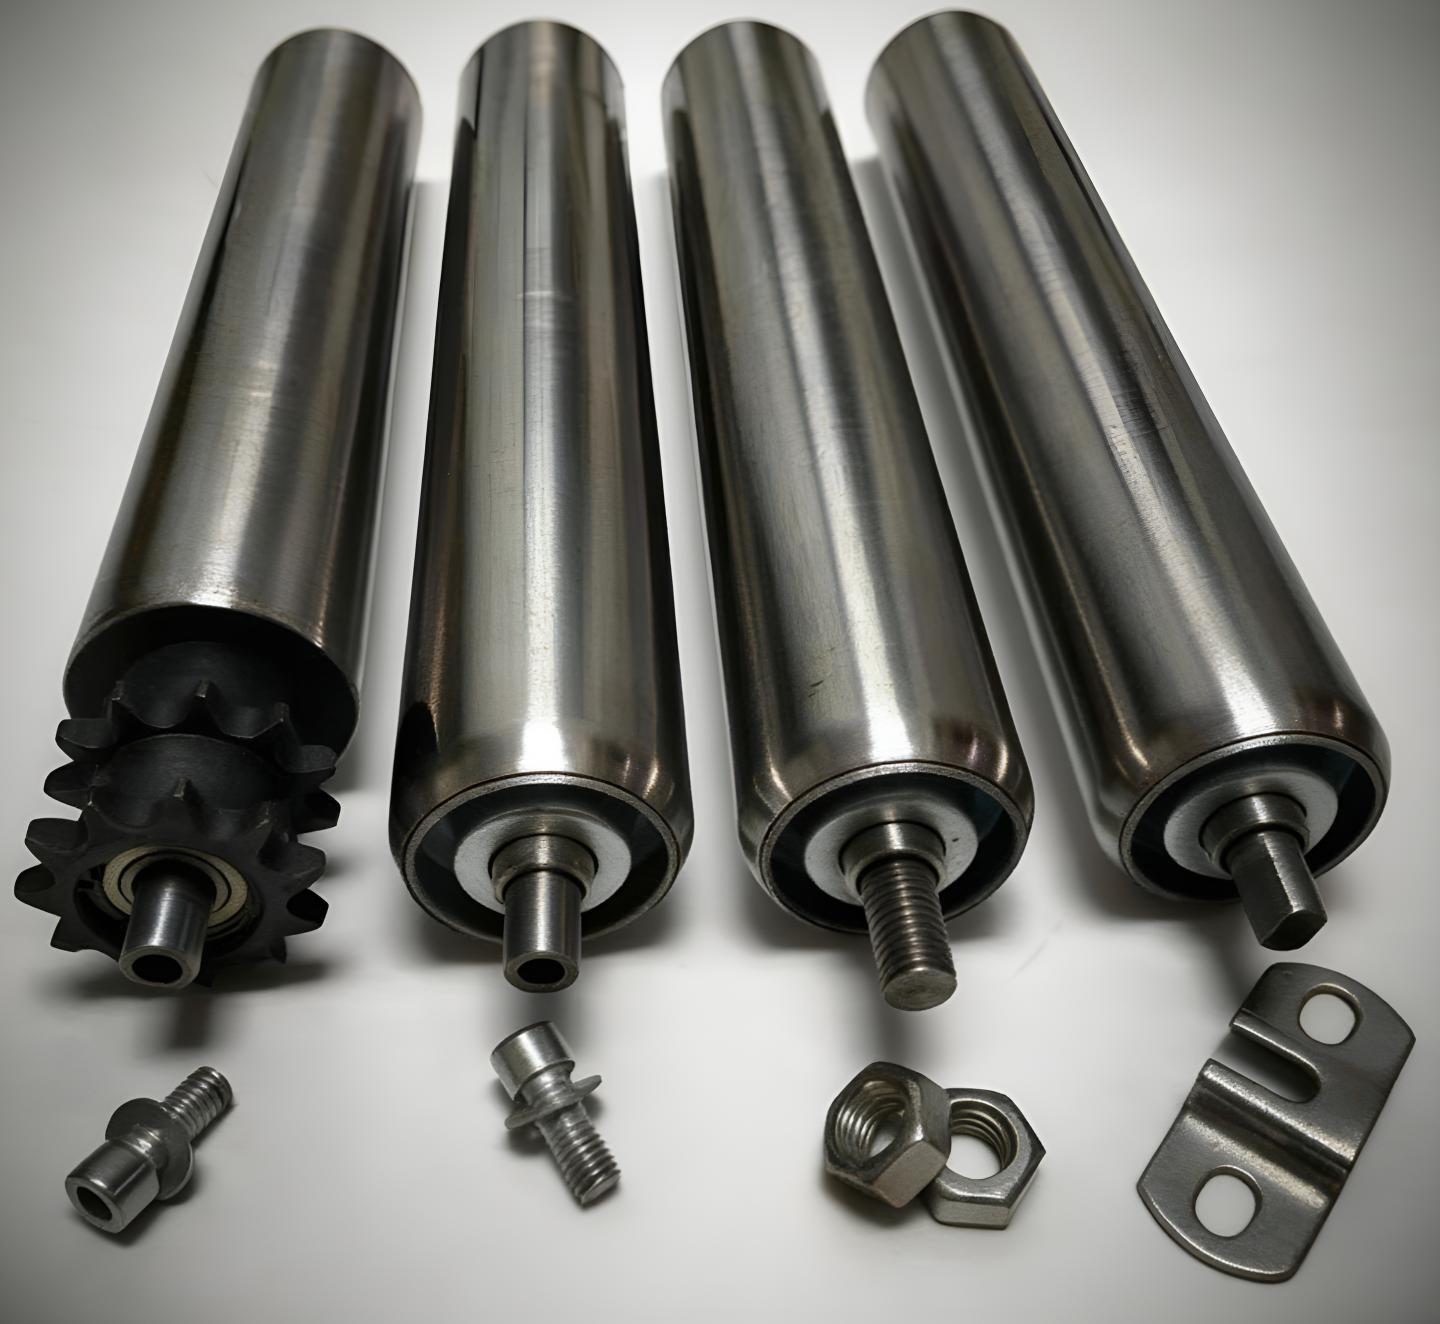
Arbres de rouleaux
Arbres de rouleaux trempés et rectifiés ainsi que arbres de poussoirs de came. GCr15 HRC 60–64 ; Ø extérieur h6 ; cylindricité ≤0,003 mm ; Ra ≤0,2 μm. Extrémités chanfreinées ou radiées. Utilisés pour les rouleaux de convoyeur, les poussoirs de came et les arbres de support à éléments roulants où la dureté du journal doit correspondre à celle de l'élément roulant.
h6 · HRC 60–64Ra ≤0,2μm
GCr15 · 40Cr HTObtenir un devis
Axe de broche résistant à l'usure GCr15, trempé, cylindricité h6
BRS-004
ARBRES / 004
Axes de broche résistants à l'usure
Arbres de broches trempés et axes de pivot pour joints d'articulation à haute cyclicité. GCr15 HRC 60–64 ; Ø extérieur h6 ; cylindricité ≤0,002 mm. Ra ≤0,2 μm standard. Option de plaquage au chrome dur pour une résistance accrue à la corrosion et à l'usure. Extrémité d'entrée chanfreinée ; option de rainure de retenue.
h6 · Cyl. ≤0,002mm
GCr15 · SUJ2Obtenir un devis
Pièce d'arbre à haute dureté GCr15, Cr12MoV, HRC 60-64, outil de presse
BRS-007
ARBRE / 007
Pièces d'arbre à haute dureté
Pièces d'arbres et de barres à haute dureté polyvalentes en GCr15 ou Cr12MoV. HRC 60–64 ; Ø extérieur h6 ; cylindricité ≤0,003 mm. Utilisées dans les outils de presse, les matrices de formage à froid et les éléments de machine où une dureté maximale et une résistance à l'usure sont requises.
HRC 60–64Option Cr12MoV
GCr15 · Cr12MoV · D2Obtenir un devis
Matériaux : GCr15 · SUJ2 · 100Cr6 · 40Cr (HT) · Cr12MoV · D2
Demandez tous les 4 →
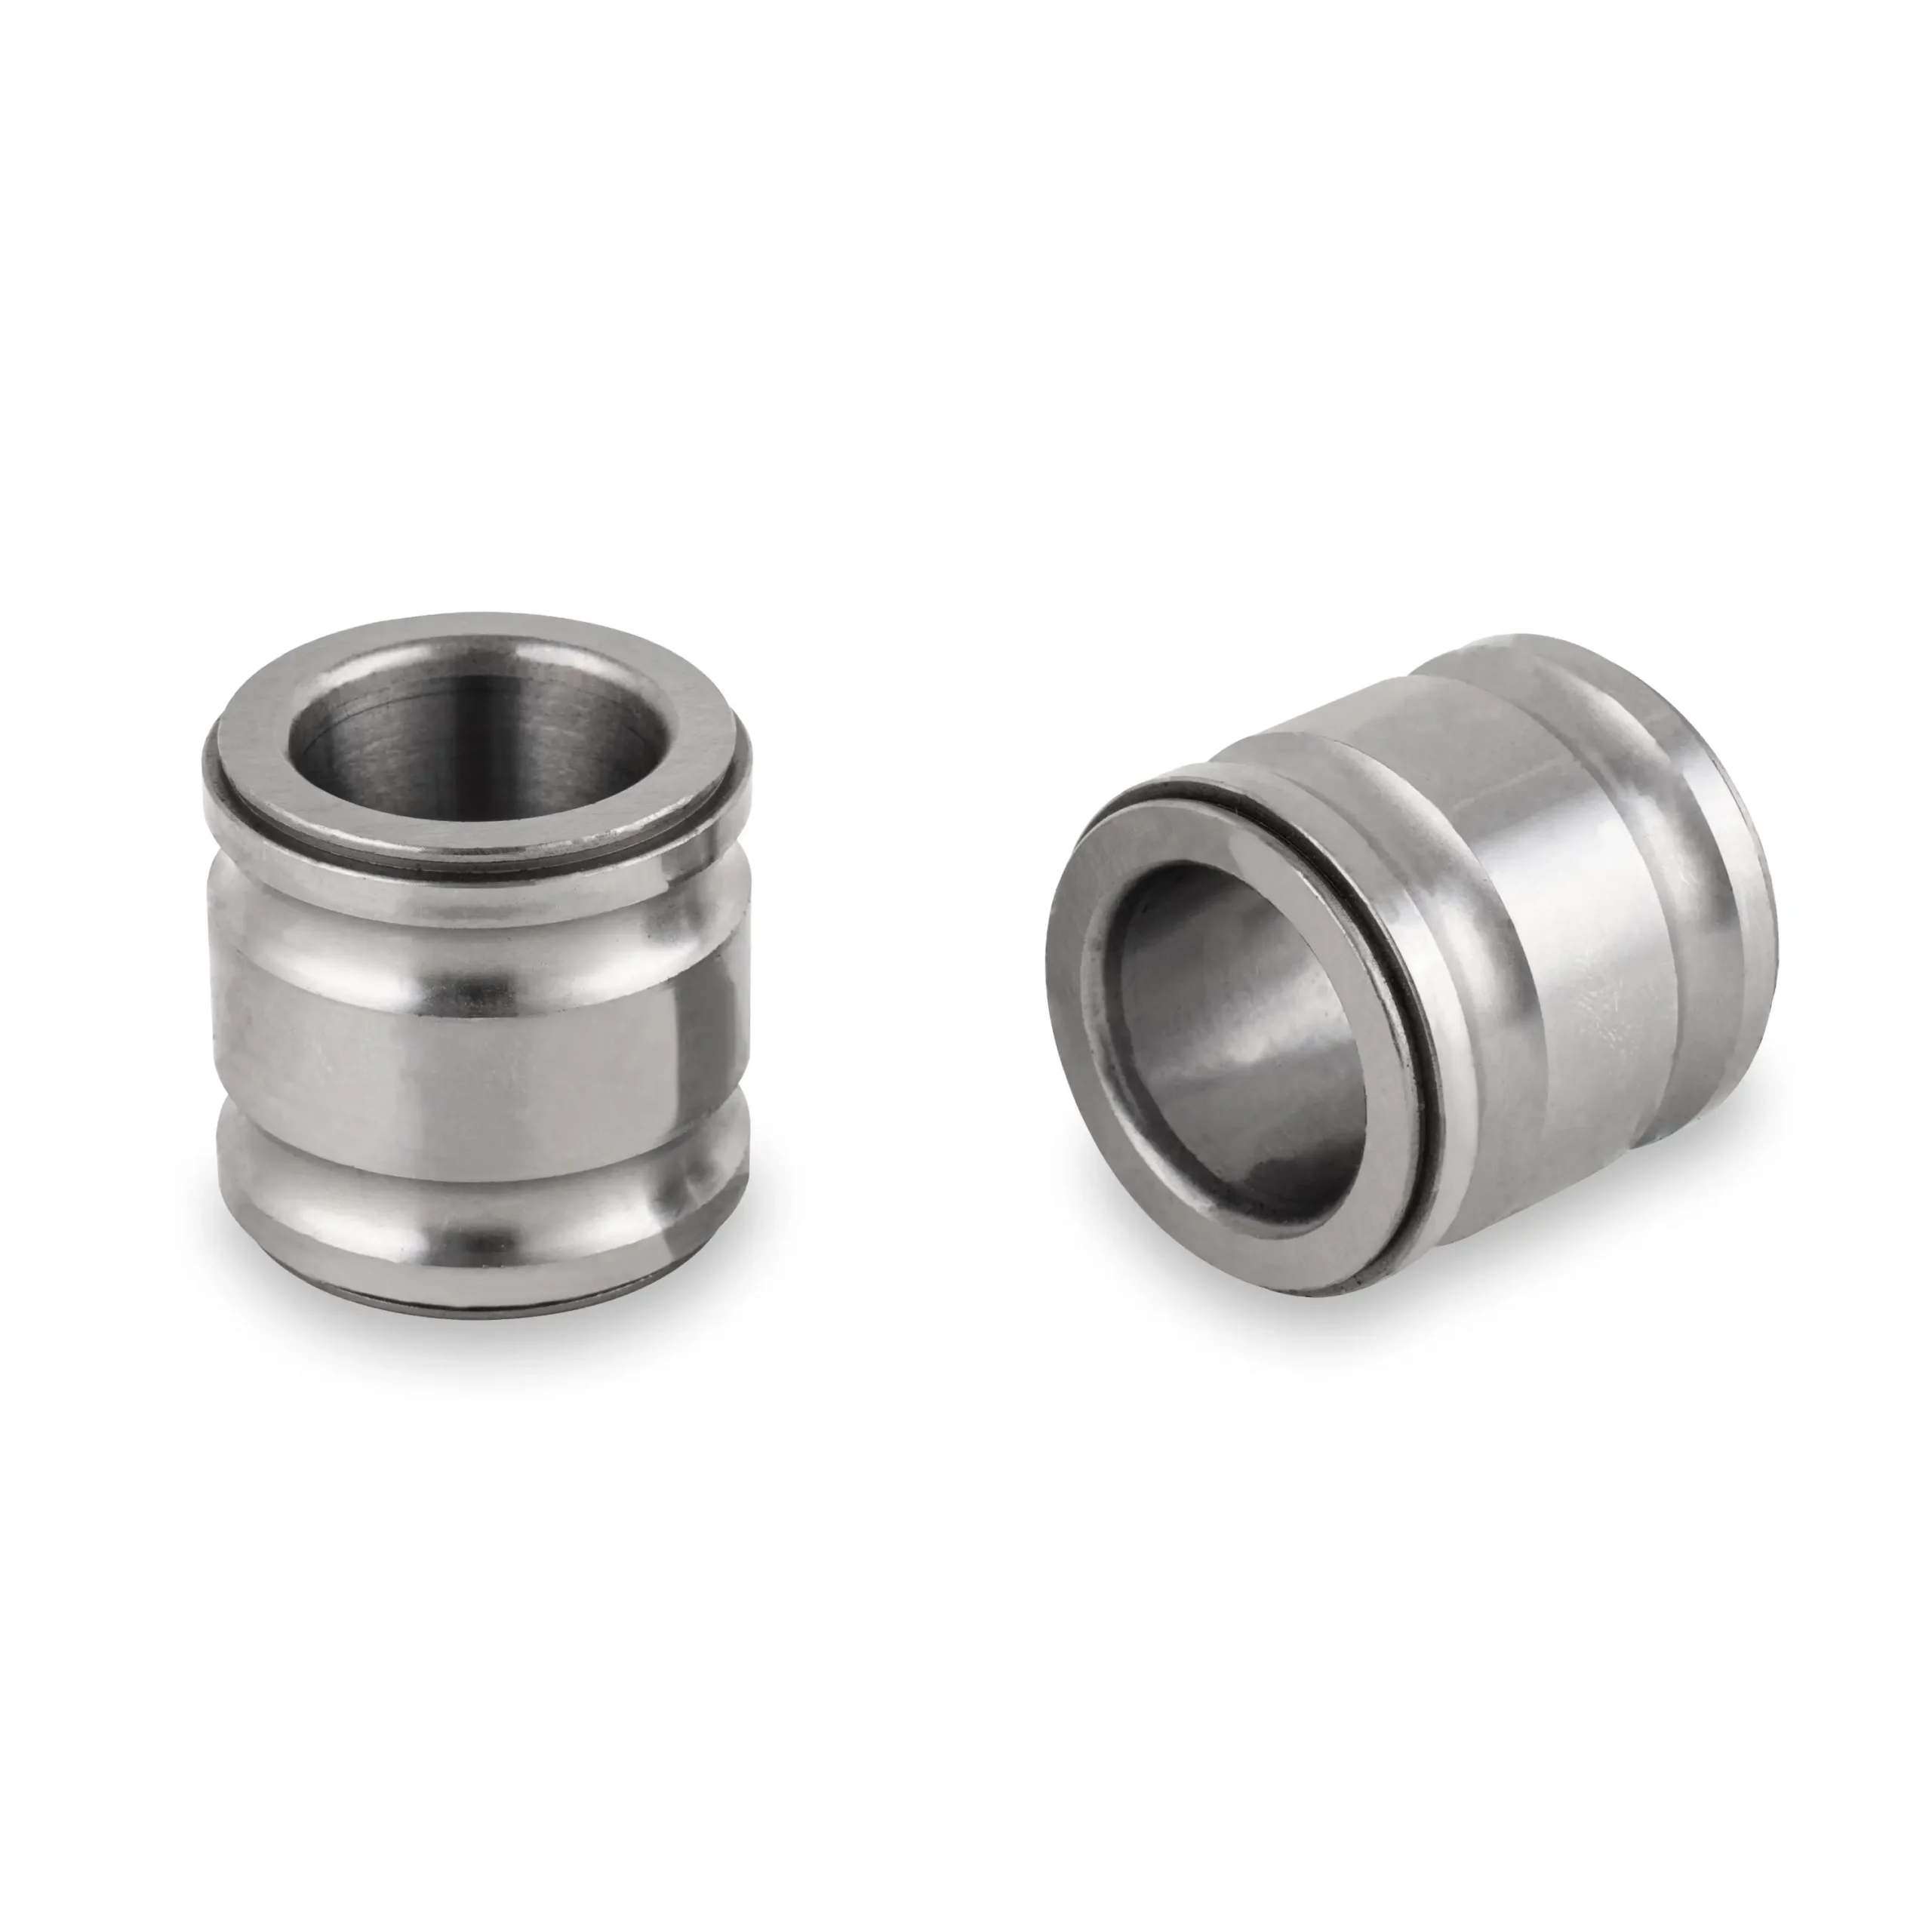
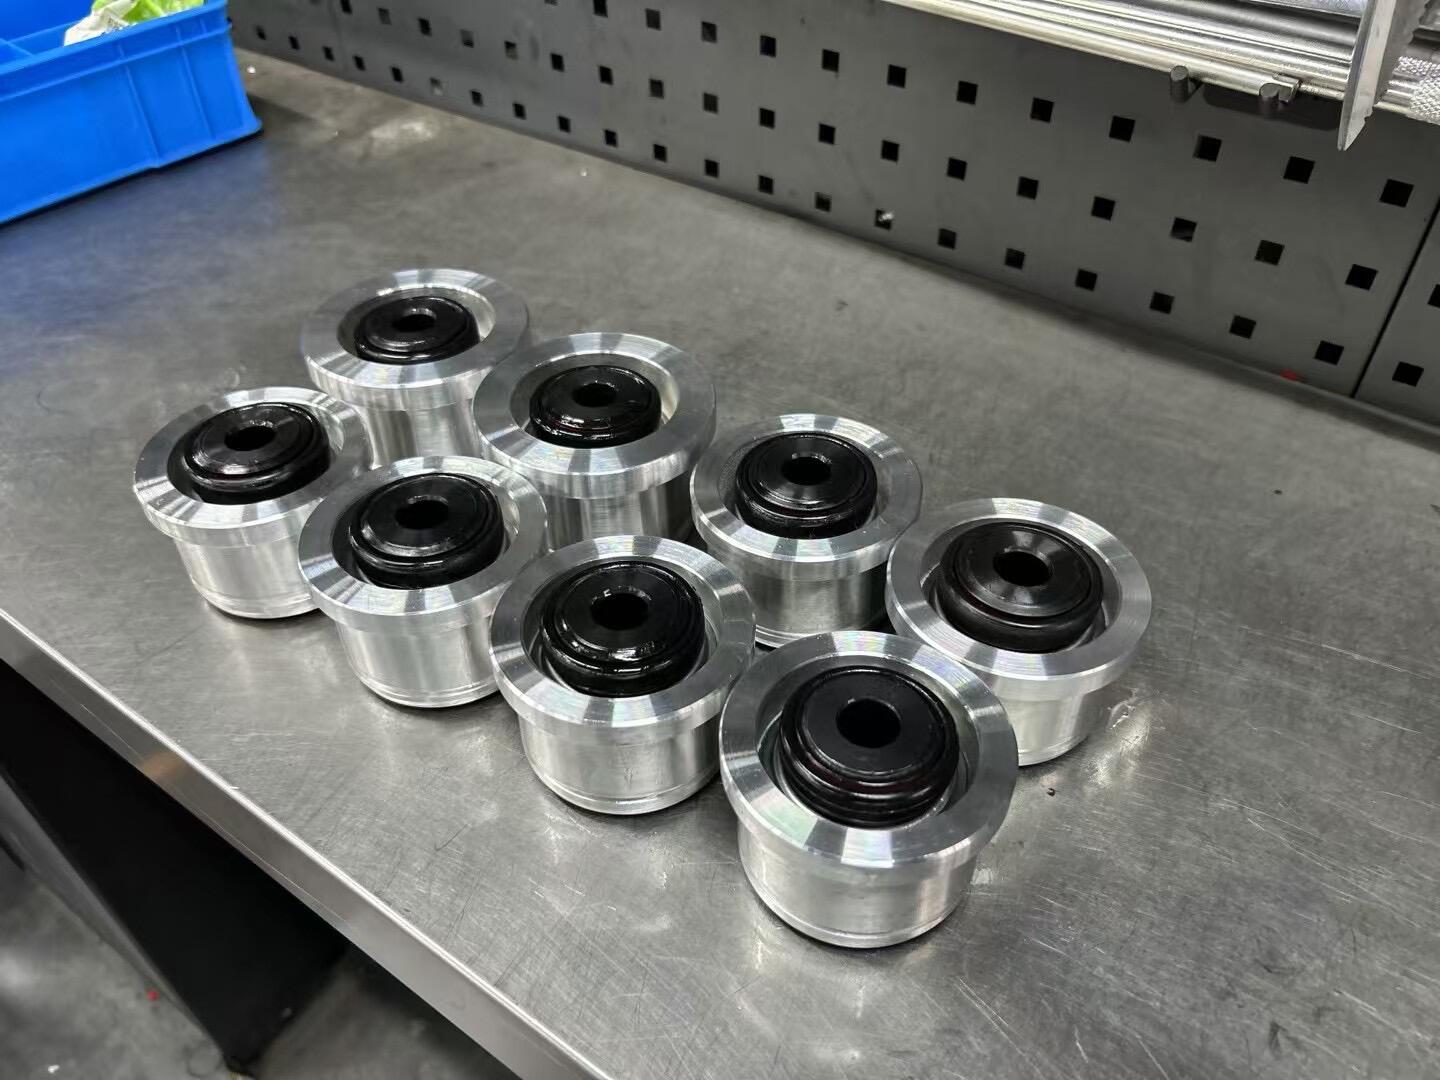
Anneau de roulement GCr15, pièce de broche de précision, piste de roulement superfinie
Anneaux de roulement et pièces de broche 2 produits · BRS-001 à 005 Devis →
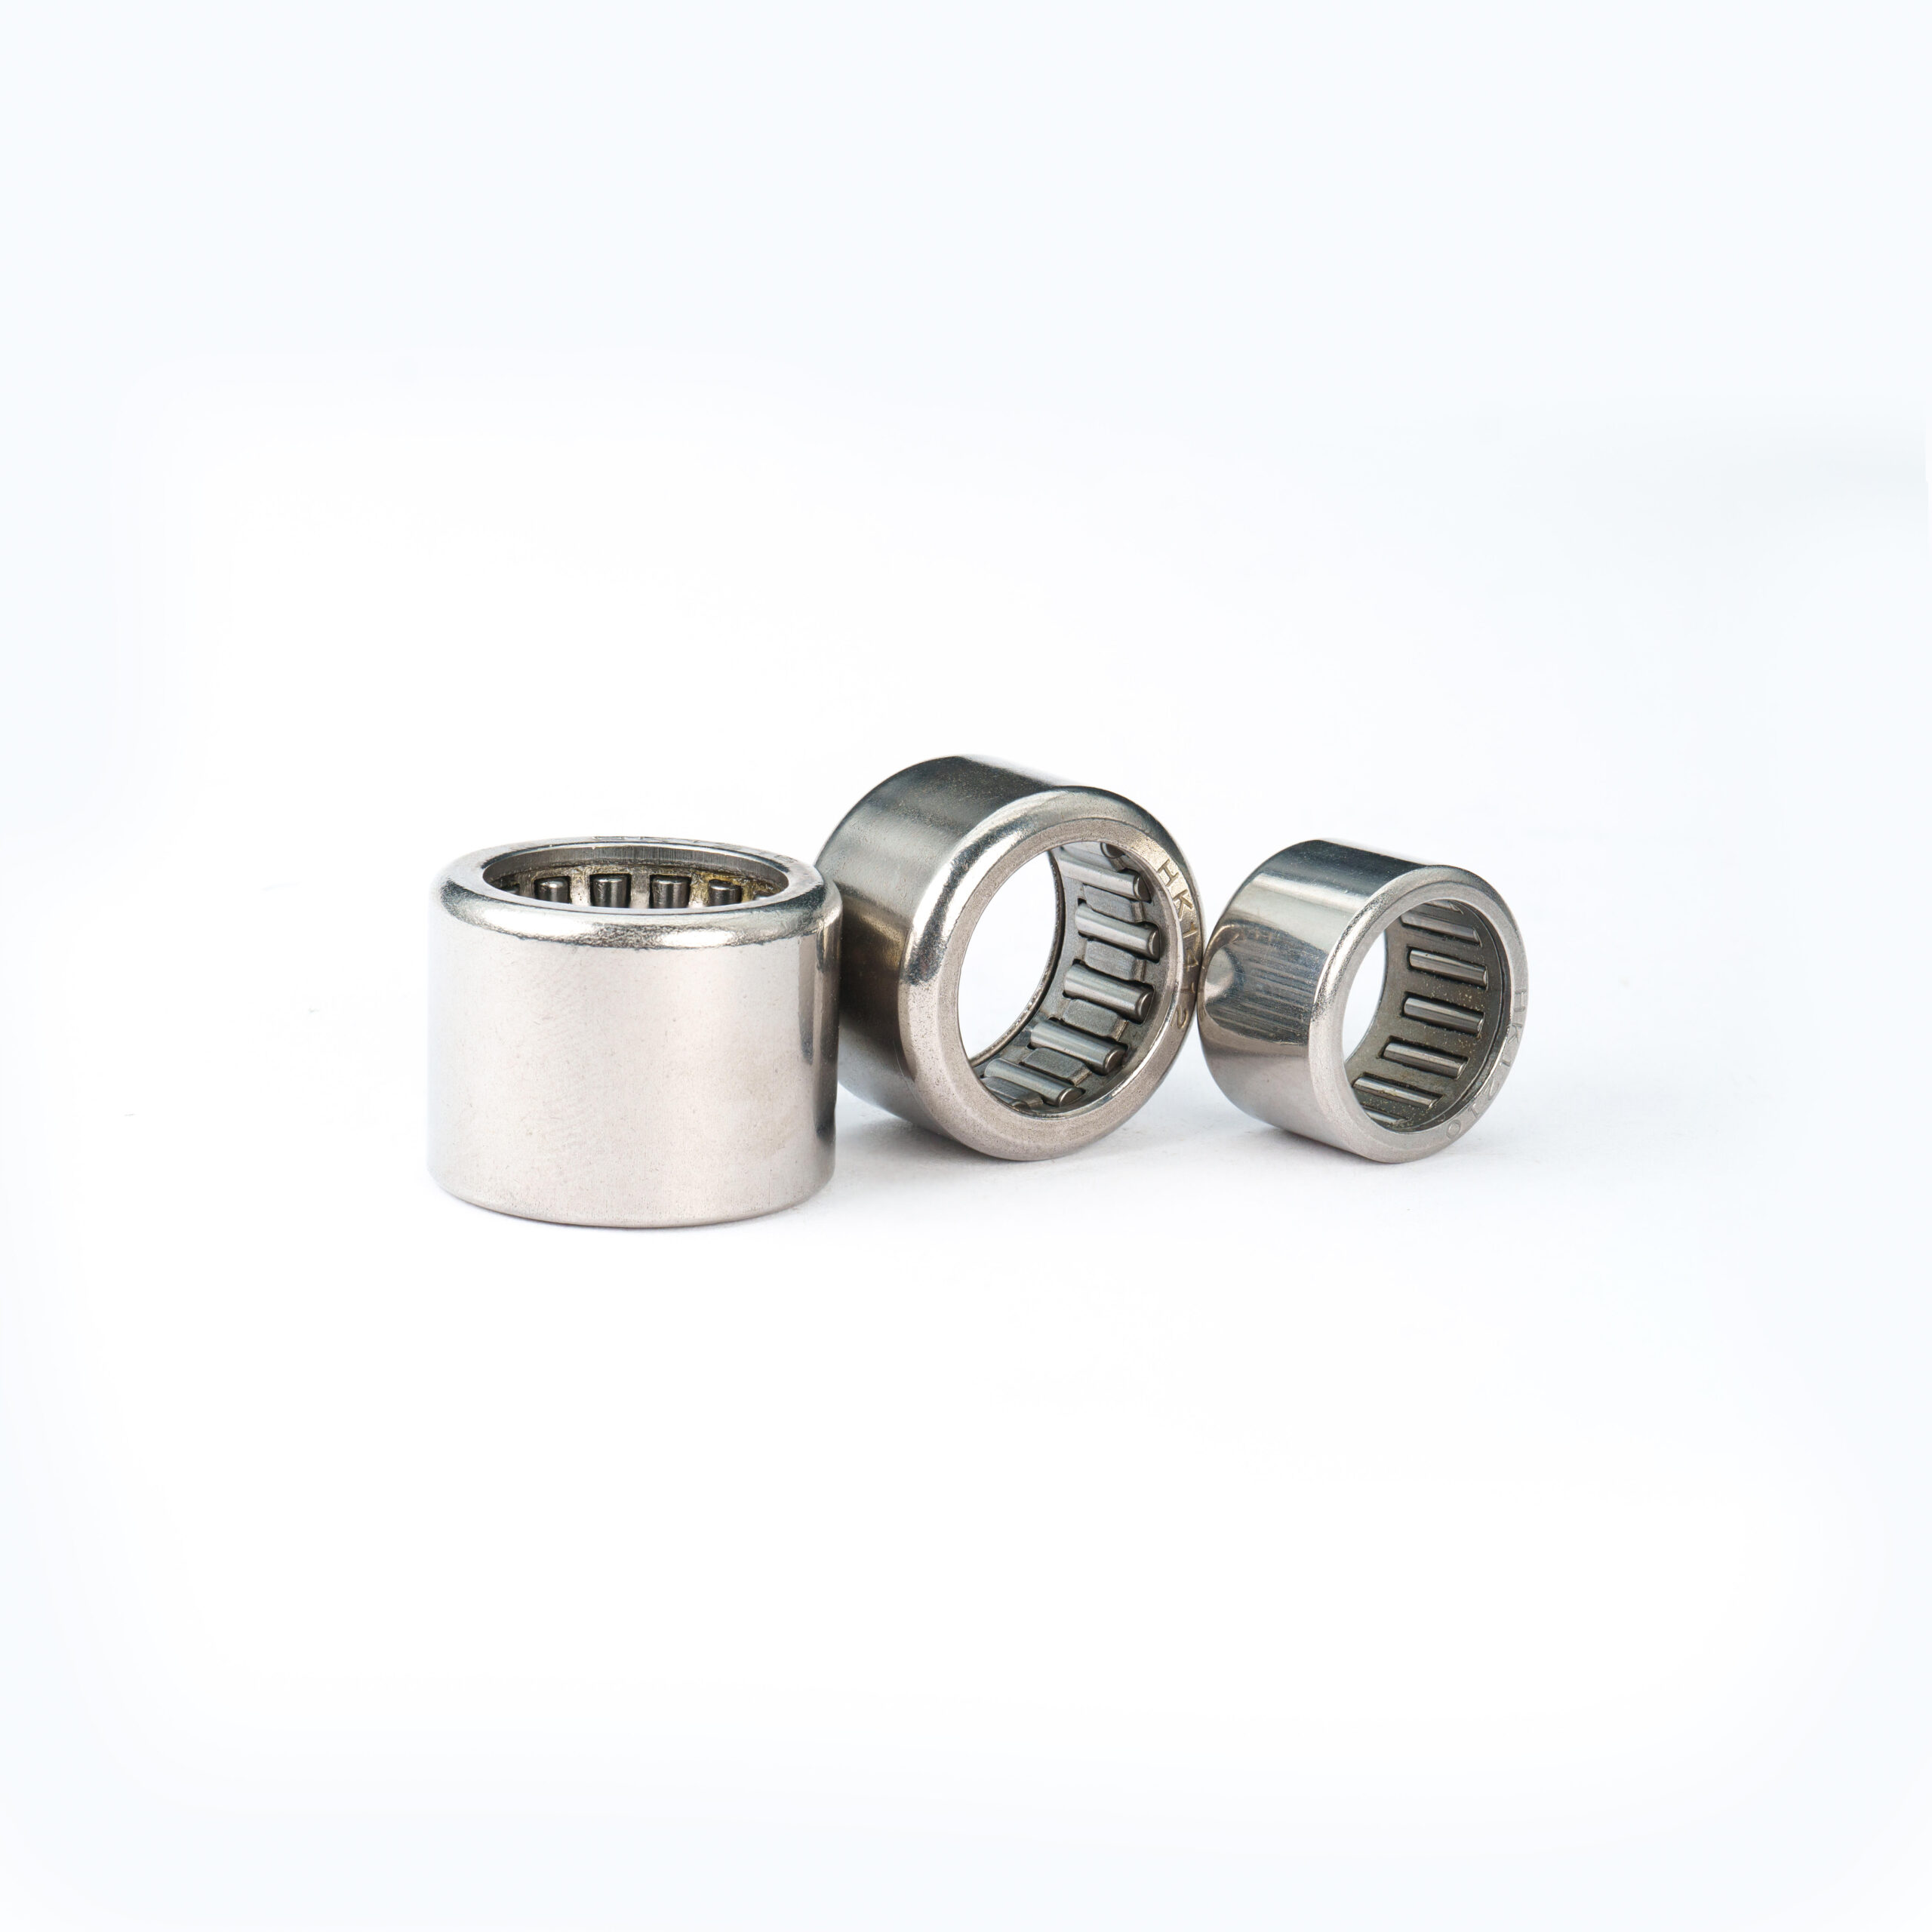
Blancs de bagues de roulement et anneaux de roulement finis en GCr15, ainsi que corps de broche à ultra-haute précision pour applications de machines-outils et d'instruments. Piste de roulement de la bague finie à Ra ≤0,05 μm. Ø de la broche h4/h5 ; circularité ≤0,001 mm. Toutes les bagues de roulement livrées avec rapport de concentricité. Pièces de broche avec option de stabilité dimensionnelle (traitement cryogénique) pour une précision de position à long terme.
Anneau de roulement GCr15, finition superfinie de la piste, concentricité OD/ID
BRS-001
ROUE / 001 — EN VEDETTE
Anneaux de roulement
Blancs de bagues de roulement en GCr15 pour la piste intérieure et extérieure, et anneaux finis pour tailles de roulements personnalisés et non standard. Livrés en deux états : (A) tournés grossièrement + trempés HRC 60–64, prêts pour le rectifiage cylindrique et intérieur par le client — toutes les surfaces avec une tolérance de rectification de ±0,3 mm ; (B) finis — Ø extérieur h5, alésage H6, parallélisme de face ±0,005 mm, concentricité Ø/alésage ≤0,003 mm, profil de la piste rectifié à ±0,005 mm. Superfinition de la piste à Ra ≤0,05 μm disponible — cela élimine les contraintes de surface induites par le rectifiage et les marques qui initient des fissures de fatigue sous charge de contact roulant. Traitement cryogénique (-80°C) après trempe disponible pour une stabilité dimensionnelle maximale. Test de dureté par pièce inclus.
OD h5 · Alésage H6 Concentrique ≤0,003mm Ra ≤0,05μm SF Option cryogénique
GCr15 · SUJ2 · 100Cr6 Obtenir un devis
Pièce de broche de précision, GCr15, rondeur, machine-outil de finition superfinie
BRS-005
ROUE / 005
Pièces de broche de précision
Corps de broches de haute précision pour broches d'outils de machine, instruments de mesure et tables tournantes de précision. GCr15 HRC 60–64 ; OD h4/h5 ; circularité ≤0,001 mm ; Ra ≤0,05 μm (superfinition). Traitement cryogénique pour une stabilité dimensionnelle à long terme. Rapport de circularité et de cylindricité CMM inclus.
OD h4/h5Circularité ≤0,001mm
GCr15 · SUJ2Obtenir un devis
Anneau de roulement personnalisé, taille non standard, GCr15, usinage CNC de finition ground
BRS-001B
ROUE / 001B
Anneaux de roulement non standard personnalisés
Anneaux de roulement non standard pour roulements obsolètes, de grand diamètre, et spécifiques à l'application, non disponibles dans les catalogues. OD, alésage et largeur personnalisés selon dessin. Finition par rectification GCr15 dans les mêmes opérations que les anneaux de roulement standard. MOQ 1 pièce.
Taille non standardQuantité minimale de commande 1 pièce
GCr15 · SUJ2Obtenir un devis
Matériaux : GCr15 · SUJ2 · 100Cr6 / 52100
Demande Tout 3 →
Roue de guidage, galet de piste, rouleau à aiguille, guide, GCr15, CNC
Roue de guidage et guides à aiguille 2 produits · BRS-006 à 003 Devis →
Roue de guidage et galets de piste pour applications de guidage linéaire sur rail profilé et piste circulaire, et pièces de cage de guidage à rouleaux à aiguilles pour assemblages linéaires et rotatifs à roulement à aiguilles. Profil de la roue de guidage OD rectifié à ±0,005 mm ; alésage H6 ; GCr15 HRC 60–64. Profil de la piste de guidage à aiguilles rectifié à ±0,005 mm ; surface Ra ≤0,1 μm pour un contact constant des aiguilles.
Roue de guidage, galet de piste, GCr15, HRC 60-64, profil de l'OD, alésage ground, H6
BRS-006
GUIDES / 006 — EN VEDETTE
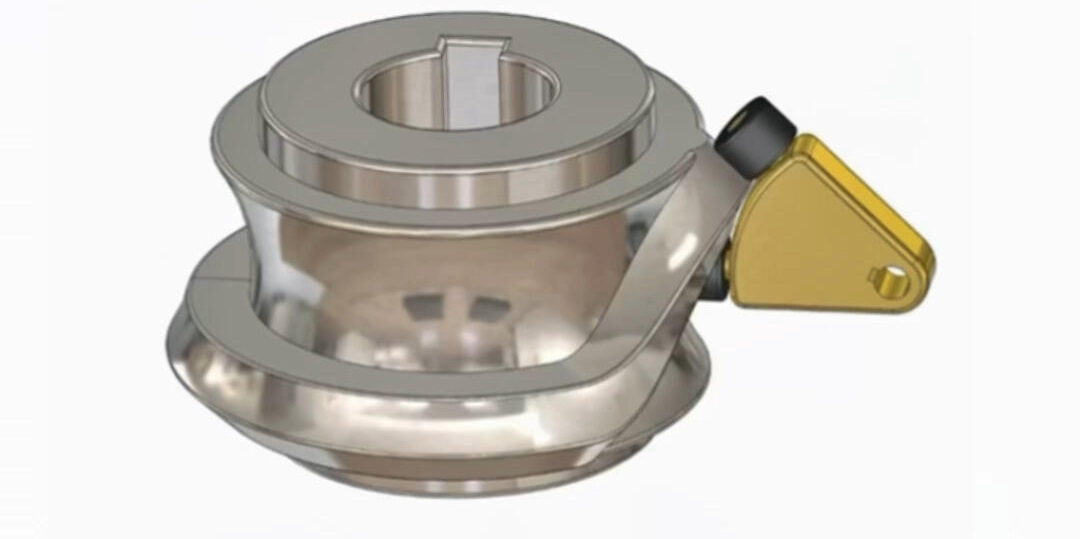
Roue de guide et galets de rail
Roue de guide en GCr15 trempé et galets de rail pour systèmes de guidage linéaire et rotatif à gorge en V, rail plat et profilé. Profil de diamètre extérieur usiné à ±0,005 mm — la tolérance de profil détermine directement la précision de suivi. Alésage H6 pour montage sur arbre ; concentricité OD/alésage ≤0,003 mm pour une rotation radiale uniforme lors du contact de roulement. Ra ≤0,2 μm sur la face de contact OD. Profils à deux flasques, à un seul flasque et profilés OD plats disponibles. Angle de gorge en V personnalisé, diamètre de flasque et largeur de contact selon dessin. Applications : rouleaux de guidage de portique linéaire, rouleaux de piste de came, roues de guidage de convoyeur et roues de chariot pour systèmes de stockage/rangement automatisés. Option de chromage dur OD pour une durée maximale d'usure de la surface de roulement.
Profil de OD ±0,005mm Alésage H6 Concentrique ≤0,003mm Profil personnalisé
GCr15 · SUJ2 · Cr12MoV Obtenir un devis
Pièce de guide à rouleaux à aiguille, GCr15, profil ground, roulement linéaire à aiguille
BRS-003
GUIDES / 003
Pièces de guide à rouleaux à aiguille
Guides de cage de roulement à aiguilles de précision et guides linéaires de rails à aiguilles. GCr15 HRC 60–64 ; surface de contact des aiguilles Ra ≤0,1 μm ; tolérance de profil ±0,005 mm. Utilisés dans les assemblages de roulements à aiguilles linéaires à cage plate et guides de retenue de rouleaux à aiguilles personnalisés lorsque les tailles standard de cage ne sont pas disponibles.
Ra ≤0,1μmProfil personnalisé
GCr15 · SUJ2Obtenir un devis
Galet de came personnalisé, profil de guide, GCr15, usinage CNC ground
BRS-006B
GUIDES / 006B
Rouleaux de came et de piste personnalisés
Corps de rouleaux de came personnalisés et rouleaux de piste profilés avec géométrie de profil OD non standard ( couronné, arche gothique ou courbe personnalisée). Profilé usiné à ±0,005 mm par rectification de profil CNC. GCr15 HRC 60–64. Alésage H6 ; option de filetage pour tiges de rouleaux de came de type tige.
Profil OD personnaliséType d'étudiant
GCr15 · Cr12MoVObtenir un devis
Matériaux : GCr15 · SUJ2 · 100Cr6 · Cr12MoV
Demande Tout 3 →
Douille d'usure, pièce de mouvement linéaire, mécanisme roulant, GCr15, usure personnalisée
Douilles, pièces linéaires et roulantes 4 produits · BRS-008 à 012 Devis →
Bagues résistantes à l'usure, pièces de logement pour mouvement linéaire, composants du mécanisme roulant, et pièces mécaniques résistantes à l'usure sur mesure en GCr15 et acier à outils. Concentricité OD/ID de la bague ≤0,003 mm ; alésage H6 usiné après trempe. Alésage du logement de mouvement linéaire H6 ; dureté de surface HRC 58–64. Toutes les pièces avec rapport dimensionnel et certificat d'essai de dureté.
Douille résistante à l'usure, GCr15, HRC 60-64, concentricité OD/ID, alésage ground, H6
BRS-008
BOUGES & LINÉAIRE / 008 — EN VEDETTE
Doublures résistantes à l'usure
Bagues en acier à roulement trempé GCr15 pour applications à haute charge et à nombreux cycles où les bagues en bronze ou en acier standard ont une durée d'usure insuffisante. Trempé à travers HRC 60–64 après tournage grossier ; alésage et OD usinés après trempe pour éliminer la déformation thermique. Concentricité OD/ID ≤0,003 mm — garantit une épaisseur de paroi uniforme et une répartition homogène de la charge sur l'alésage de la bague, évitant la concentration locale de stress. Alésage H6 usiné à Ra ≤0,2 μm ; OD k6 pour un ajustement à interference dans le logement. Options de rainure d'huile et de trou de lubrification — usinées avant trempe à des emplacements préalablement convenus. Versions avec bride. Applications : bagues guides pour outils de presse, éléments guides pour moules d'injection, bagues de galet de came, bagues de pignon de chaîne, et bagues d'articulation dans des machines à haute charge. Fournies avec rapport de concentricité CMM et certificat d'essai de dureté.
OD/ID ≤0,003mm HRC 60–64 Alésage H6 · OD k6 Certificat CMM + dureté
GCr15 · SUJ2 · Cr12MoV Obtenir un devis
Matériaux : GCr15 · SUJ2 · 100Cr6 · Cr12MoV · Acier à outils D2
Demandez tous les 4 →
Capacité de fabrication

Ce que nécessitent les pièces en acier pour roulements
Au-delà du traitement thermique et du tournage standard

💎
Superfinition — Ra ≤0,05 μm après meulage
Surfaces de piste et OD de l'arbre de précision superfinis à Ra ≤0,05 μm — 8× mieux que Ra usiné ≤0,4 μm. La superfinition élimine les marques de meulage et les contraintes de surface qui initient les fissures de fatigue par contact roulant. Pour les anneaux de roulement, cela prolonge directement la durée de vie en fatigue de la piste sous charge de contact roulant.
Ra ≤0,05μmPistesPièces de broche
❄
Traitement cryogénique — Stabilité à long terme
Le traitement cryogénique (-80°C à -196°C) après la trempe convertit l'austénite résiduelle en martensite — réduit la dérive dimensionnelle à long terme à <1 μm sur plusieurs années. Pour les arbres de guidage de précision et les pièces de broche dans les équipements de mesure ou les machines-outils où la stabilité dimensionnelle dans le temps est une spécification, pas une hypothèse.
-196°C traitement<1μm de dériveBroche / guide
⚙
Après durcissement — maintenu h5/H6
Toutes les pièces en GCr15 usinées après durcissement — pas avant. Le durcissement déforme les dimensions de 0,05 à 0,2 mm. Le meulage avant durcissement produit une pièce conforme aux tolérances avant le durcissement mais pas après. Le meulage cylindrique après durcissement restaure le diamètre extérieur h5/h6 et le trou H6 selon la spécification après élimination de la déformation.
Meulage après traitement thermiqueh5 / H6Cylindricité ≤0,003 mm
📊
Dureté — Test individuel 100% sur toutes les pièces
Chaque pièce en acier à roulement durci est testée à la dureté sur un duromètre Rockwell avant livraison. HRC 60–64 vérifié par pièce — non échantillonné par lot. Une moyenne de lot de HRC 62 pourrait inclure des pièces individuelles à HRC 57 (trop molle) que le plan d’échantillonnage manquerait. Le test par pièce est la seule façon de garantir la conformité à la spécification.
100% par pièceHRC 60–64Rapporté par commande
◎
Concentricité ≤0,003 mm — diamètre extérieur au trou
Concentricité du cercle de roulement et du manchon diamètre extérieur/trou ≤0,003 mm — mesurée par CMM après usinage. Pour un cercle de roulement, la concentricité entre le diamètre extérieur et le trou détermine l’éccentricité de la piste par rapport au logement, ce qui charge de manière non uniforme les éléments roulants et réduit la durée de vie du roulement. Non supposée à partir de la configuration de l’usinage — mesurée et rapportée.
≤0,003mmMesurée par CMMRapport par pièce
📐
Cylindricité de l’arbre guide — longueur complète
Cylindricité de l'arbre guide ≤0,003 mm mesurée sur toute la longueur de l'arbre — pas seulement aux extrémités. Un arbre h5 aux deux extrémités mais qui se plie ou s'amincit au milieu génère un jeu radial variable dans le roulement linéaire et provoque un blocage à l'emplacement de la déviation. Nous mesurons et rapportons la cylindricité sur plusieurs sections.
Mesure sur toute la longueur≤0,003mmMulti-section
Spécifications de précision

Tolérances & Référence de dureté — Pièces en acier pour roulements

📐
Tolérances par Fonctionnalité
Diamètre extérieur de l'arbre guide
h5 / ±0,003mm
Diamètre extérieur standard de l'arbre
h6 / ±0,006mm
Alésage (poussoir)
H6
Diamètre extérieur de la broche
h4 / ±0,002mm
Concentricité OD/Alésage
≤0,003 mm
Cylindricité
≤0,003 mm
Rondeur (Broche)
≤0,001 mm
Surface (Piste SF)
Ra ≤0,05 μm
🔩
Référence de dureté et de matériau
Dureté GCr15
HRC 60–64
Traitement thermique par trempe. Noyau et surface uniformes. Spécification standard de l'acier pour roulements.
Dureté Cr12MoV
HRC 60–62
Acier de outillage au chrome à haute teneur en carbone. Carbone plus élevé que GCr15. Pour matrices et pièces à forte usure.
Piste de roulement Ra
≤0,05μm
Piste de bague de roulement finie en superfinition. Élimine la couche de stress de meulage. Durée de vie en fatigue prolongée.
Axe de guidage Ra
≤0,1μm
Diamètre extérieur de l'axe de guidage de précision. Standard pour la guidage linéaire à galets à recirculation.
Cryogénique
-196°C
Traitement post-trempe optionnel. Convertit l'austénite résiduelle. Déviation à long terme <1μm.
Test de dureté
100%
Chaque pièce testée. Rapport HRC par pièce. Non échantillonné — vérifié.
Choix des matériaux

Grades d'acier pour roulements Pièces d'usure de précision

Le choix du grade d'acier pour roulements est guidé par l'uniformité de la dureté, la stabilité dimensionnelle après traitement thermique, et la durée de vie en fatigue de contact en roulement.

MAT / 01
GCr15 (52100 / SUJ2 / 100Cr6)
HRC 60–64 · C 0,95–1,05% · Cr 1,4–1,65%
L'acier à roulement universel pour toutes les bagues de roulement, arbres guides, arbres à rouleaux et bagues d'usure. Meilleure durée de vie en fatigue de contact roulant. Trempé en profondeur de manière uniforme à HRC 60–64. Excellente stabilité dimensionnelle après un traitement thermique approprié et un traitement cryogénique.
Toutes les pièces de roulementClasse standard
MAT / 02
Cr12MoV (équivalent D2)
HRC 60–62 · Acier de outillage au carbone-chrome de haute qualité
Pour les bagues d'usure résistantes, pièces d'usure personnalisées et pièces de guide de came nécessitant une fraction de volume de carbure plus élevée que GCr15. Meilleure résistance à l'usure que GCr15 dans les applications d'usure en glissement. Norme pour les bagues guides de matrices, éléments guides de moules d'injection et liners d'usure robustes.
Bagues d'usureGuides de matrices
MAT / 03
SUJ2 / 100Cr6 / AISI 52100
Équivalents internationaux de GCr15 · Même spécification
Les grades équivalents internationaux — SUJ2 (JIS, Japon), 100Cr6 (EN, Europe), 52100 (AISI, USA) — répondent tous à la même composition chimique et à la même spécification de performance que GCr15. Nous pouvons fournir et certifier n'importe lequel de ces grades pour des commandes d'export nécessitant des normes spécifiques du pays. Certificat d'usine avec désignation de grade selon la demande du client.
Commandes d'exportN'importe quelle norme
MAT / 04
Acier à outils D2 (Cr12)
HRC 58–62 · Meilleure résistance à l'usure en glissement
Meilleure résistance à l'usure en glissement et à l'abrasion parmi les aciers à outils courants grâce à une forte teneur en carbure de vanadium. Utilisé pour les liners d'usure personnalisés, les éléments de poinçon et de matrice, et les pièces d'usure de machine où l'usure abrasive (plutôt que la fatigue de contact roulant) est le principal mécanisme de défaillance.
Usure abrasiveLiners d'usure
<<div class="num">MAT / 05
M2 HSS (Acier à haute vitesse)
HRC 62–65 · Meilleur dureté à chaud
Pour pièces d'usure personnalisées et éléments de broche nécessitant une rétention de dureté à des températures de fonctionnement élevées (au-dessus de 200°C) où le GCr15 se ramollit. Utilisé également pour les pièces de nez de broche dans les applications de coupe à grande vitesse. HRC 62–65 atteignable. Plus difficile à usiner que le GCr15 — toutes les surfaces sont rectifiées après traitement thermique.
Usure à haute températureNez de broche
Traitements de surface

Finition de surface pour Pièces de précision en acier à roulement

Le traitement de surface pour les pièces en acier à roulement durci doit préserver la tolérance dimensionnelle obtenue par rectification de précision — la plupart des revêtements nécessitent une marge de tolérance lors de l'étape DFM.

✦
Plombage en chrome dur
10–30 μm, HV 1000–1200. Appliqué après la rectification, puis re-rectifié à la dimension finale de l'OD. Standard pour les arbres de guidage et les arbres à rouleaux nécessitant une résistance maximale à l'usure de l'OD et une résistance à la corrosion. La tolérance du chromage doit être spécifiée — l'épaisseur du revêtement est contrôlée et une marge est prévue lors de la rectification avant le revêtement.
Axes de guidageArbres de rouleaux
🔲
Oxide noir
Aucun changement dimensionnel (<0,5 μm). Protection contre la corrosion légère et prévention de la rouille pour les pièces en acier à roulement lubrifiées à l'huile. Appliqué après la rectification de précision — préserve toutes les tolérances h5/h6. Traitement standard de stockage et de transit pour les pièces en acier à roulement rectifiées avant montage.
Toutes les pièces rectifiéesProtection contre la transit
💧
Nickel sans électrolyte (3–5 μm)
EN mince (3–5 μm) pour la protection contre la corrosion des arbres guides et arbres à rouleaux dans des environnements humides et chimiques où le chrome dur est sur-dimensionné. Contrôle dimensionnel précis — épaisseur spécifiée et confirmée lors du DFM. Appliqué après rectification de précision ; re-mesuré après la galvanisation.
Environnement humide.Contact chimique
🌟
Revêtement PVD TiN / TiAlN (2–4 μm)
Revêtement en dépôt physique de vapeur TiN (or, HV 2300) ou TiAlN (gris, HV 3500). Changement dimensionnel quasi nul (2–4 μm par surface). Dureté maximale de surface pour les diamètres extérieurs des arbres guides dans des environnements à particules abrasives — le revêtement est plus dur que le chrome dur qu’il remplace sans le stress thermique de la galvanisation au chrome.
Environnement abrasif.Revêtu PVD
❄
Emballage de protection contre l'huile
Toutes les pièces en acier de roulement usinées sont emballées avec de l'huile inhibitrice de corrosion et enveloppées individuellement dans un film VCI (inhibiteur de corrosion volatil). Protège les surfaces superfinies et usinées pendant le transit et le stockage. Les surfaces usinées Ra ≤0,05 μm sont particulièrement susceptibles à la rouille lors du transit si elles ne sont pas protégées — nous n’expédions jamais de pièces durcies et usinées sans protection.
Toutes les pièces rectifiéesStandard
💎
Superfinition (Ra ≤0,05 μm)
Pas un revêtement — une opération de finition de surface. Honing ou superfinition vibratoire après rectification cylindrique pour Ra ≤0,05 μm. Élimine les marques de rectification et le stress résiduel de traction en surface. Standard pour les pistes de bagues de roulement et les diamètres extérieurs de broches de précision. Prolonge considérablement la durée de vie en fatigue de contact de roulement par rapport aux surfaces uniquement usinées.
PistesDiamètre extérieur de la broche
Flux de production

De dessin à Pièce en acier de roulement superfinie, certifiée

01
Revue DFM
Classe, processus HT, tolérance d’usinage, spécification cryogénique et portée de la superfinition confirmés. Réponse en 24h.
02
Matériau
Billet ou barre GCr15 réceptionné avec certificat d’usine. Composition chimique vérifiée selon le numéro de lot.
03
Tournage grossier
Tourné grossièrement avec une tolérance d’usinage de ±0,3 mm sur toutes les surfaces. Profils de piste pré-tournés.
04
Traitement thermique & Cryogénie
Durci à travers HRC 60–64. Traitement cryogénique (-196°C) si spécifié. Test de dureté par pièce enregistré.
05
Meulage de précision
Rectification cylindrique extérieure + intérieur de l'alésage après traitement thermique. Surfaçage superfin des pistes à Ra ≤0,05μm si spécifié.
06
CMM & Livraison
Rapport de concentricité et de cylindricité CMM. Enregistrement HRC par pièce. Pack d'huile VCI. Certificat d'origine joint.
Notre Avantage

Pourquoi choisir les ingénieurs de précision Spécifier nos pièces en acier pour roulements

SF
Superfinition Ra ≤0,05μm — Grade de piste
Surfaçage superfin des pistes de l'anneau de roulement et des OD de l'arbre à roulement à Ra ≤0,05 μm — qualité de surface du fabricant de roulements. Les marques de meulage qui restent à Ra ≤0,4 μm initient des fissures de fatigue sous la surface sous charge de contact roulant. Nous les éliminons. La différence entre un anneau de roulement qui dure 10 millions de cycles et un qui échoue à 1 million.
100%
Dureté par pièce — Chaque pièce individuelle
Chaque pièce en acier pour roulements trempée est testée Rockwell avant livraison. HRC 60–64 vérifié par pièce — non échantillonné par lot. Un lot avec une pièce sous-durcie à HRC 55 est une défaillance sur le terrain. Les tests par pièce éliminent ce risque. HRC enregistré et rapporté par numéro de pièce.
POSTE
Rectifié après trempe — Pas avant
Toutes les caractéristiques de l'OD et de l'alésage sont rectifiées avec précision après trempe et traitement cryogénique. La trempe déforme de 0,05 à 0,2 mm. La rectification avant trempe est inutile pour une pièce de précision. La rectification après trempe restaure la tolérance h5/H6 après la déformation et celle-ci ne se reproduira pas.
❄
Traitement cryogénique — Stabilité dimensionnelle
Traitement cryogénique disponible pour les arbres guides de précision et les pièces d'arbre où la stabilité positionnelle à long terme est importante. Convertit l'austénite résiduelle en martensite. Réduit la dérive dimensionnelle à <1 μm sur plusieurs années. Non offert en tant que service premium — proposé comme la solution à l'instabilité de l'austénite résiduelle que la plupart des fournisseurs ignorent.
Foire aux questions

Pièces de précision en acier pour roulements — Questions fréquentes

Questions techniques sur les grades d'acier pour roulements, tolérances, superfinition et processus de trempe pour les pièces d'usure de précision.

GCr15 (52100/SUJ2/100Cr6) est un acier au carbone élevé au chrome (C ~1%, Cr ~1.5%) trempé à travers. HRC 60–64 — la dureté maximale atteignable dans l'acier standard sans carburisation de surface. La distribution uniforme de carbures fins offre une résistance exceptionnelle à la fatigue de contact de roulement et à l'usure. contre acier allié carburé (20CrMnTi, HRC 58–62) : GCr15 possède une meilleure uniformité de dureté traversante, une meilleure stabilité dimensionnelle, et une matrice martensitique plus dure — c'est pourquoi tous les fabricants de roulements l'utilisent pour la production d'anneaux et d'éléments roulants.
Ø extérieur : h4 (±0,002mm) pour les pièces d'arbre ; h5 (±0,003–0,005mm) pour les arbres guides ; h6 pour les arbres de rouleaux. Diamètre intérieur : H6 pour les bagues et les anneaux de roulement. Cylindricité : ≤0,001mm pour les pièces d'arbre ; ≤0,003mm pour les arbres guides et les arbres de rouleaux. Concentricité Ø extérieur/diamètre intérieur : ≤0,003mm. Finition de surface: Ra ≤0,05μm pistes de course superfinies ; Ra ≤0,1μm arbres de guidage ; Ra ≤0,2μm usinage standard. Toutes les tolérances respectées après durcissement — rectification après traitement thermique haute température.
GCr15 est à cœur durci par austénitisation à 840–860°C puis trempé à l'huile pour obtenir une dureté HRC uniforme de 60–64 à travers la section. Le revenu à basse température 150–180°C débarrasse des contraintes de trempe tout en conservant la dureté. Le traitement cryogénique (-80°C à -196°C) après trempe convertit l'austénite résiduelle en martensite — important pour la stabilité dimensionnelle dans les arbres de guidage de précision et les pièces d'arbre. Le dossier de traitement thermique (paramètres du procédé + test de dureté par pièce) est inclus avec chaque commande.
Le rectifiage cylindrique produit un Ra ≤0,4 μm mais laisse une contrainte résiduelle de traction en surface et des marques de micro-finition. Sous charge de contact roulant, celles-ci sont les sites d'initiation des fissures de fatigue sous-surface qui se propagent et causent l'écaillage. Le superfinissage (égrenage ou finition vibratoire à Ra ≤0,05 μm) élimine la couche de surface stressée et les marques — prolongeant considérablement la durée de vie en fatigue de contact roulant. Pour les anneaux de roulement qui subiront plus de 10 millions de cycles de contact, la différence entre une piste seulement rectifiée et une piste superfinie peut dépasser 3×.
Oui — deux états d'approvisionnement : (A) Rough-turned + durci HRC 60–64 avec une tolérance de rectification de ±0,3 mm sur toutes les surfaces — prêt pour vos opérations de rectification ; (B) Fini-sol à OD h5, alésage H6, concentricité ≤0,003mm, profil de la voie ±0,005mm, avec finition superfinition optionnelle jusqu'à Ra ≤0,05μm. Tailles de bagues de roulement non standard personnalisées disponibles avec MOQ 1 pièce. Certificat de fabrication et rapport d'essai de dureté standard sur toutes les commandes de bagues de roulement.
A arbre de guidage de précision (轴精密导向): OD h5, cylindricité ≤0,003mm sur toute la longueur, rectitude ≤0,01mm/m, Ra ≤0,1μm — tous usinés après HT GCr15 HRC 60–64. Nécessaire pour la guidage linéaire à roulement à billes recirculantes. Un arbre simple (光轴): typiquement h6 OD, Ra ≤0,4μm, sans spécifications strictes de cylindricité ou de rectitude. Remplacer un arbre simple par un arbre de guidage dans une application de roulement linéaire entraîne généralement une variation du jeu radial, du bruit du roulement, et une défaillance prématurée aux points où la déviation de cylindricité concentre la contrainte de contact.
Pour GCr15 trempé (priorité à la préservation dimensionnelle): oxyde noir — changement <0,5μm, protection légère, préserve toutes les tolérances usinées, protection standard lors du transport ; Chrome dur — 10–30μm, HV 1000+, appliqué après usinage puis re-usiné à la dimension finale OD, pour arbres de guidage et arbres à rouleaux nécessitant une durée de vie maximale à l'usure ; EN mince — 3–5μm nickel sans électrolyte, protection contre la corrosion pour environnements humides ; PVD TiN/TiAlN — 2–4μm, HV 2300–3500, revêtement pour environnement abrasif. Tous les revêtements avec épaisseur spécifiée et dimension post-plaque vérifiée.
MOQ : 1 pièce pour tailles personnalisées. Délais de livraison standard : pièces simples trempées et usinées (arbres à broches, arbres à rouleaux) : 7–12 jours ouvrables (inclut le temps de traitement thermique). Arbres guides et anneaux de roulement usinés avec précision : 10–15 jours ouvrables. Pièces d'arbre de broche et pistes d'anneau de roulement superfinies : 12–20 jours ouvrables. Quantités de production 50+ pièces : devisées individuellement. Délai de livraison exact confirmé dans chaque devis.

Données structurées (FAQPage + ItemList + Product schema) intégrées dans l'en-tête de la page · Éligible pour les résultats enrichis FAQ de Google

Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale