info@hxcnc.com Shenzhen, Китай Відповідь протягом 24 годин
Категорія продукції
<1×10⁻⁸ · Ra 0.8µm · ≤0.01mm Плоский · EP + Підготовка зварювання
VCH / 001 — 008

Ультра-чистий CNC
Запчастини вакуумної камери

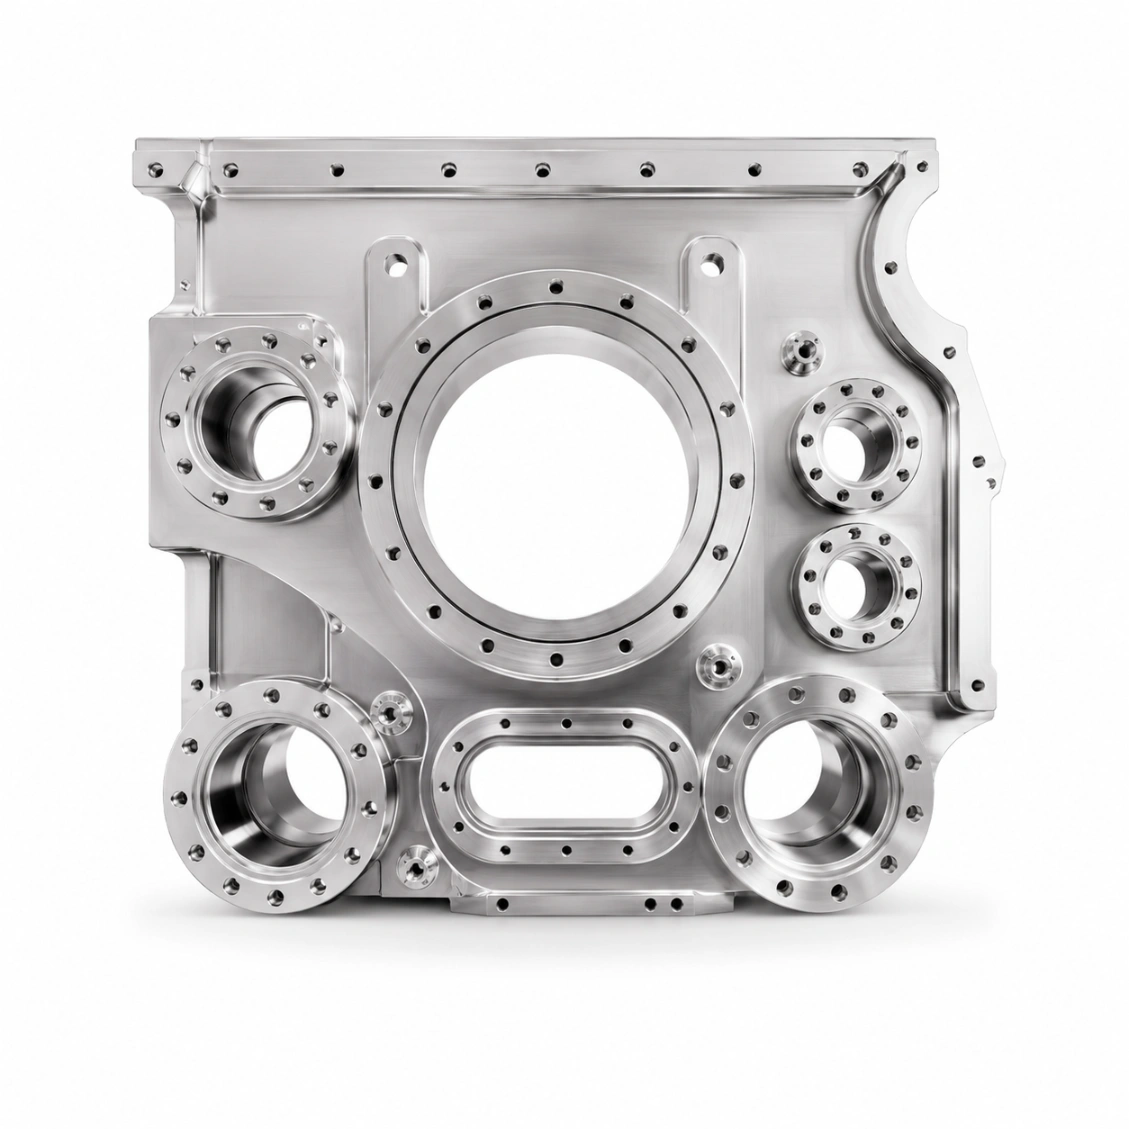
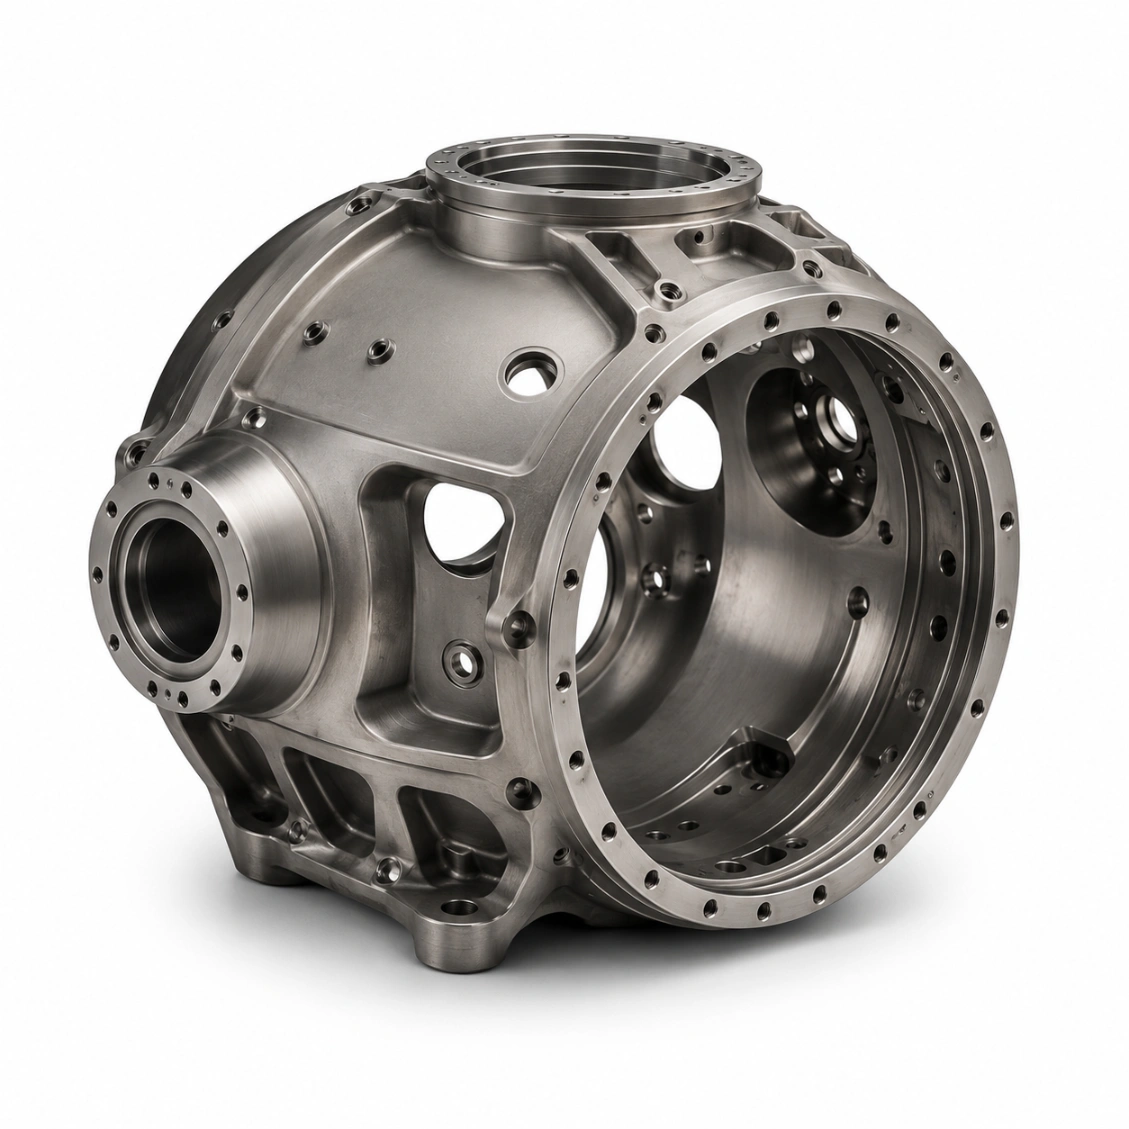
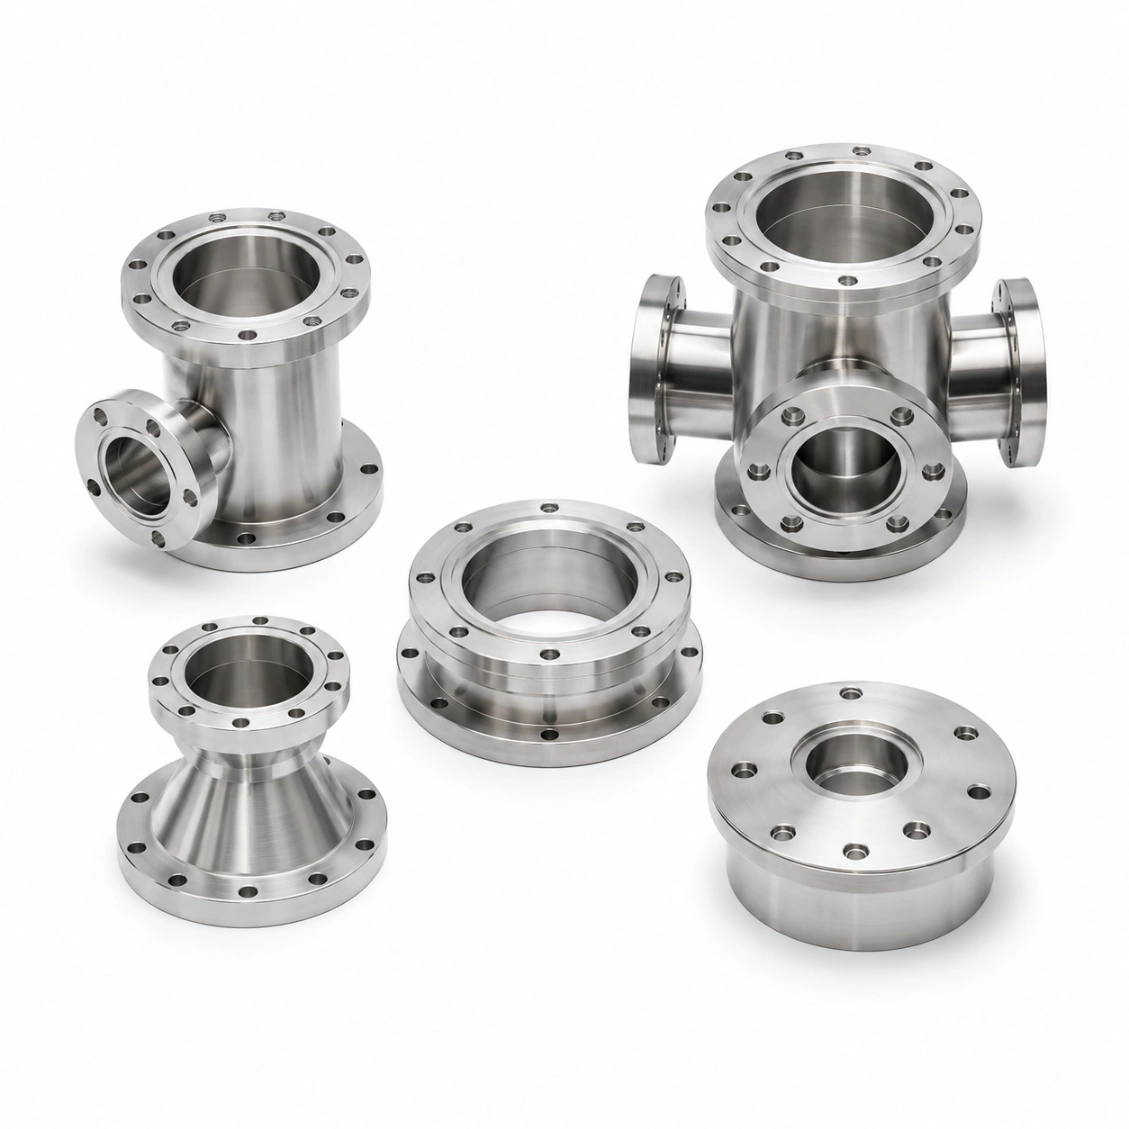
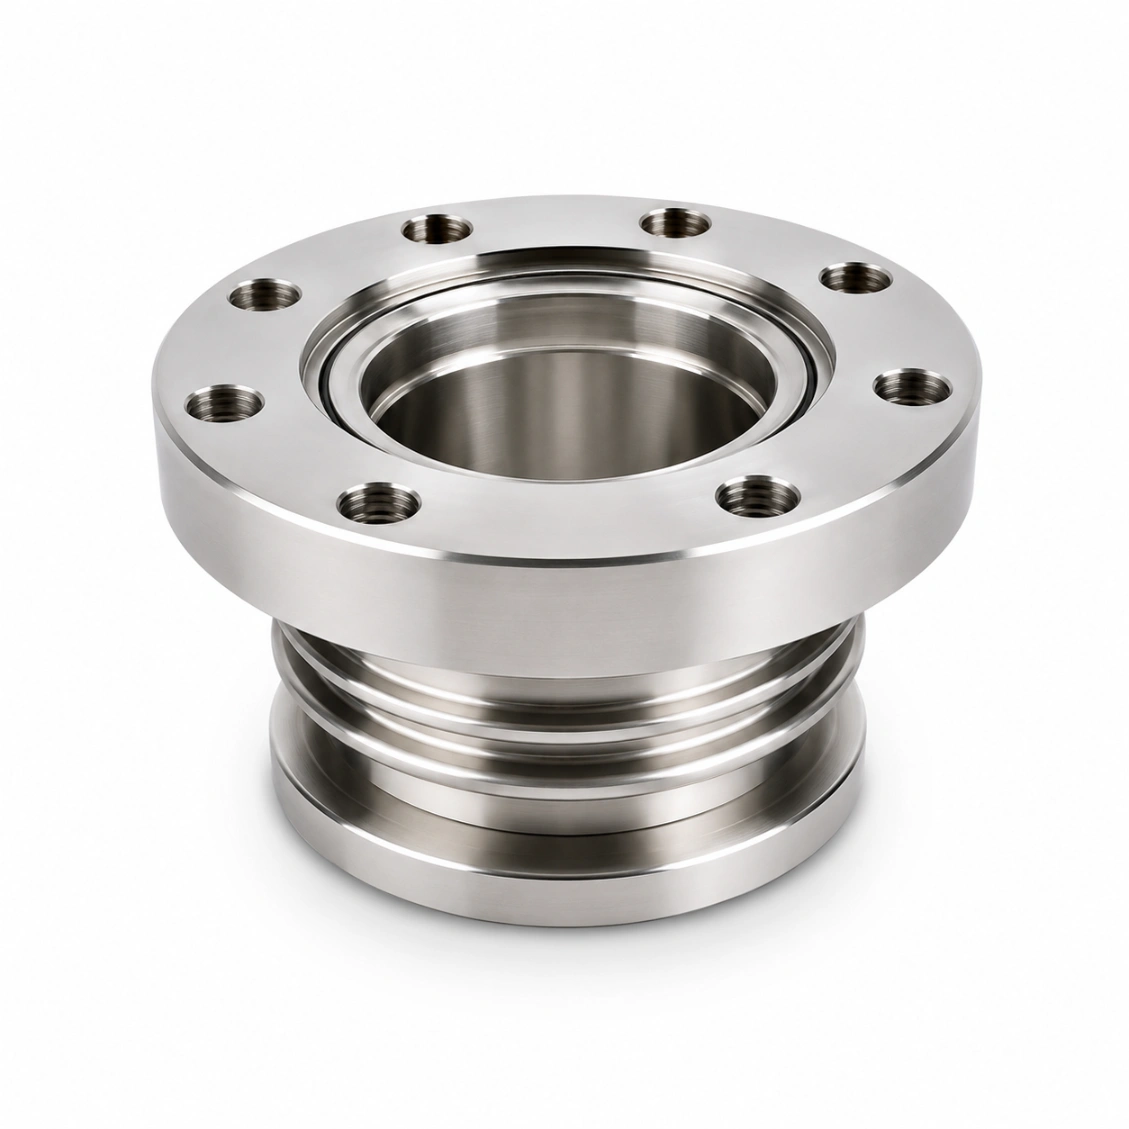
Прецизійно оброблені компоненти вакуумної камери з ЧПУ — площини фланців Ra 0.8 µm, рівність ≤ 0.01 mm, вся геометрія підготовки зварювання оброблена відповідно до специфікації. SUS316L електрополірований, тест на витік гелію <1×10⁻⁸ mbar·l/s. Для камер процесу напівпровідників, дослідницьких вакуумних систем та промислового вакуумного обладнання.

<10⁻⁸
Утечка гелію
Ra 0.8µm
Площина фланця
≤0.01mm
Плоскостність
ЧАСТИНА DWG · VCH-000 СТІНА ПРОЦЕСНОЇ КАМЕРИ · SUS316L EP ISO 9001 · ВИПІКАННЯ 300°C
1 бар Атм. Тиск
CF + KF Порти
ВАКУУМ P < 10⁻⁸ мбар CF · НОЖЕВИЙ КРАЙ KF KF VCR · ГАЗ / ДАТЧИК 1 бар 1 бар t≥6мм СТІНА · проти ТИСКУ 6мм DN100 8мм DN160 10мм DN250 Перевірка DFM ПІДГОТОВКА ЗВАРЮВАННЯ · V-ГРОВ корінь 1мм AWS / ISO 9692 60° V-гривка корінна поверхня 1 мм ✓ TIG / EBW ✓ перевірено CMM ВИПІКАННЯ · P-КРИВА ЧАС / год лог P без випікання 150°C 300°C ◀ ВГТ МАТЕРІАЛ · КЛАС УТЕЧІ МАТЕРІАЛ УТЕЧА ВИКОРИСТАННЯ SUS316L EP ◀ <10⁻¹⁰ UHV напів SUS316L <10⁻⁸ дослідження HV SUS304 <10⁻⁷ промисловий Al 6061 HA <10⁻⁶ оптичний · світло Ti Грейд 5 <10⁻⁹ простір / немагнітний МАСШТАБ 1 : 5 · ММ
Напівпровідникові · Дослідження · Оптичні · Космічні · Медичні · Промислові
Випадки використання
SUS316L EP · 304 · Al 6061 · Ti Grade 5
Матеріали
48hr Цитата · 8-денний прототип
Послуга
<1×10⁻⁸
Хід витоку
мбар·сіль сир helium тест
Ra 0.8µм
Площина фланця
гладкість ущільнювальної поверхні
≤0.01мм
Плоскостність
клас поверхні фланця
8 днів
Найшвидша доставка
макети замовлення
Виклики обробки

Виклики обробки частин вакуумної камери

Компоненти вакуумної камери повинні витримувати різницю атмосферного тиску в 1 бар, зберігаючи герметичну поверхню ущільнення — що вимагає ретельного балансу між структурною цілісністю, розмірною точністю та чистотою поверхні.

⛨
Товщина стінки проти тиску
Стіни вакуумної камери повинні витримувати різницю тиску в 1 бар (≈ 10 N/cm²) без випинання або вигинання. Перевірка DFM HXC контролює товщину стінки відносно діаметра камери та межі міцності матеріалу — занадто тонка викликає деформацію, занадто товста додає вагу та площу для вивільнення газів.
▱
Плоскість фланцевої поверхні
Усі поверхні фланців на компонентах камери повинні бути плоскими до ≤ 0.01 мм — будь-яке відхилення викликає нерівномірне прилягання ущільнювача та створює шляхи витоку. HXC обробляє всі поверхні фланців на прецизійних шліфувальних верстатах або великих фрезерних верстатах з ЧПУ.
⚒
Геометрія підготовки зварювання
Багато частин вакуумної камери зварюються з іншими компонентами. Підготовка до зварювання (кут канавки, коренева поверхня, глибина фаски) повинна бути оброблена відповідно до специфікацій AWS або ISO 9692, щоб зварювальний процес забезпечив герметичне з'єднання з повним проникненням.
Наша Робота

Частини вакуумної камери, які ми виготовили

Структурні компоненти вакуумної камери для напівпровідників, досліджень та промислових систем.
Замовити Подібну Деталь →
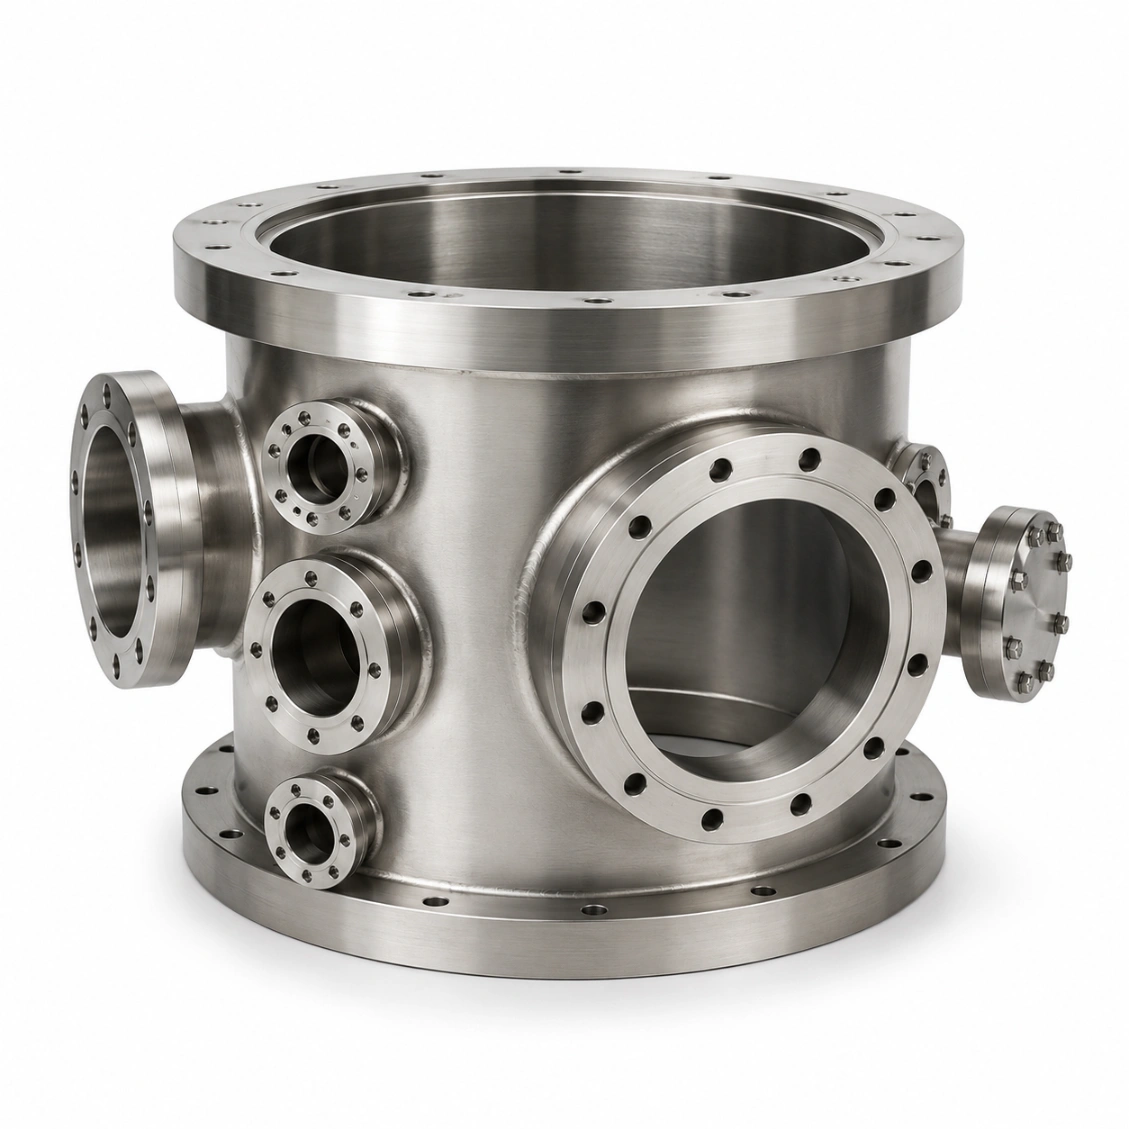
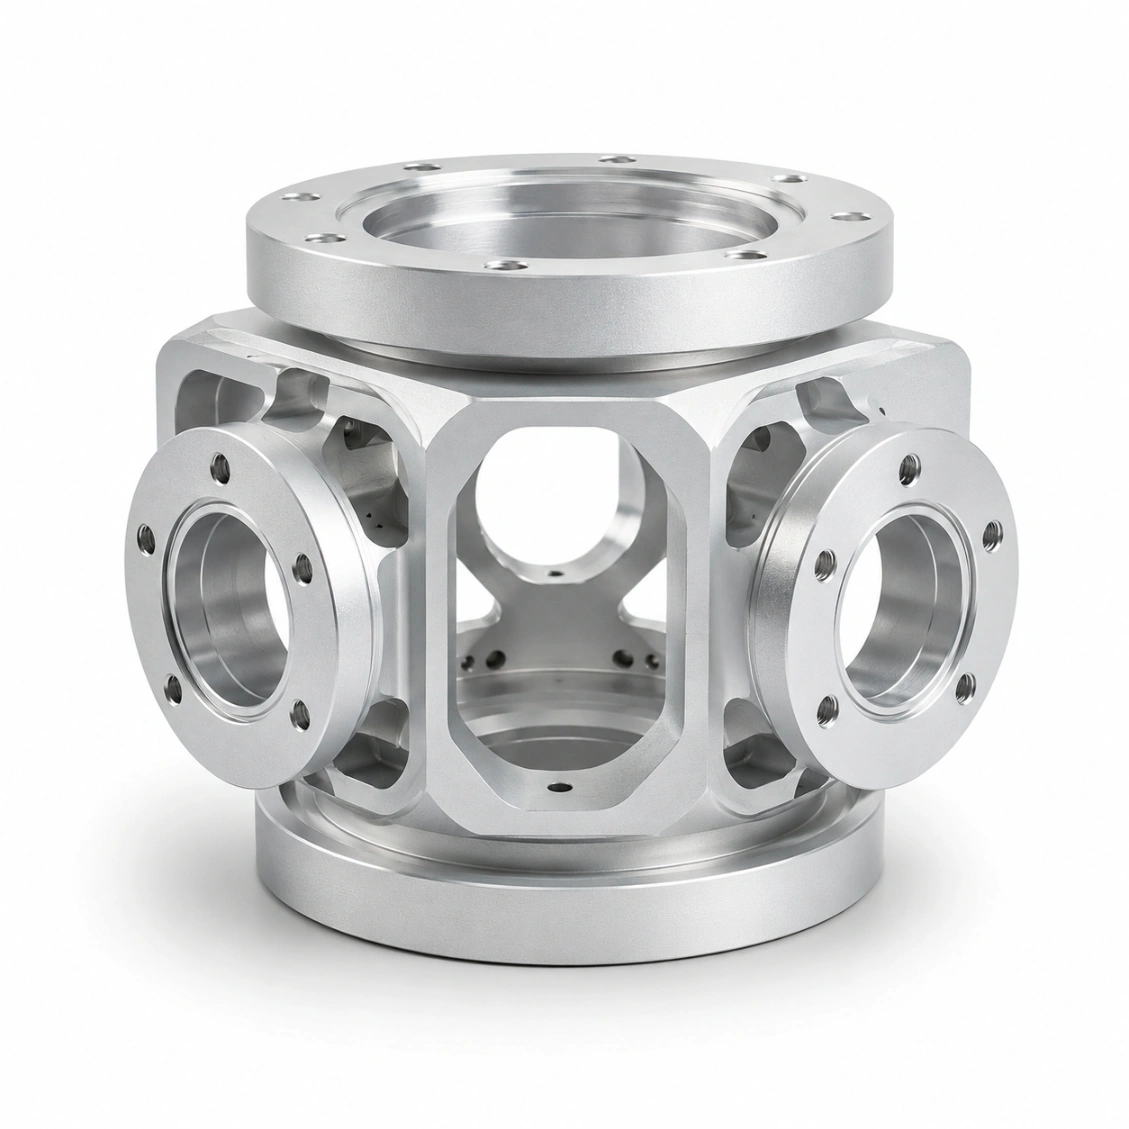
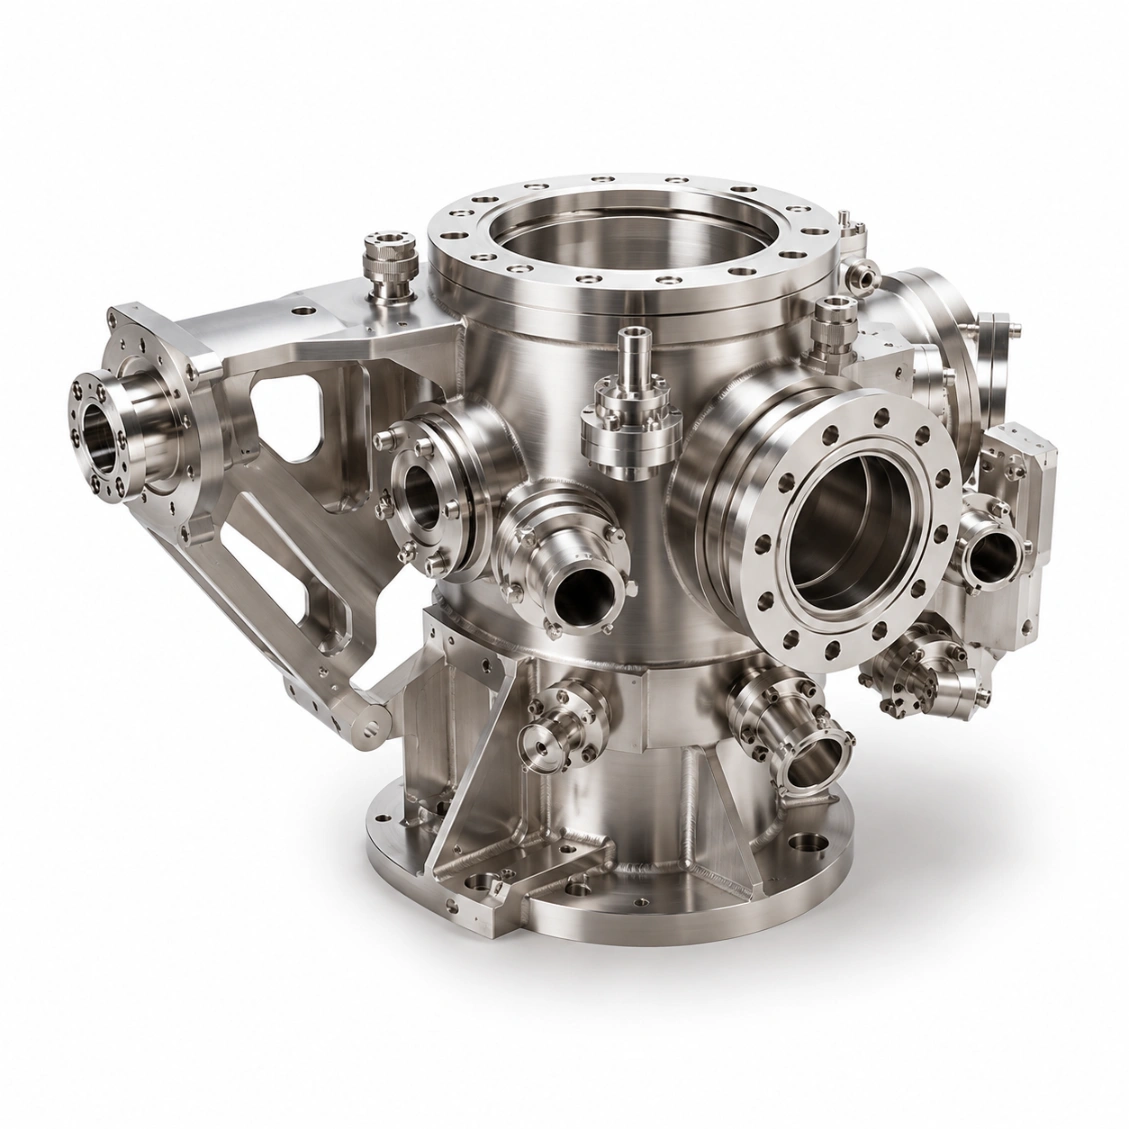
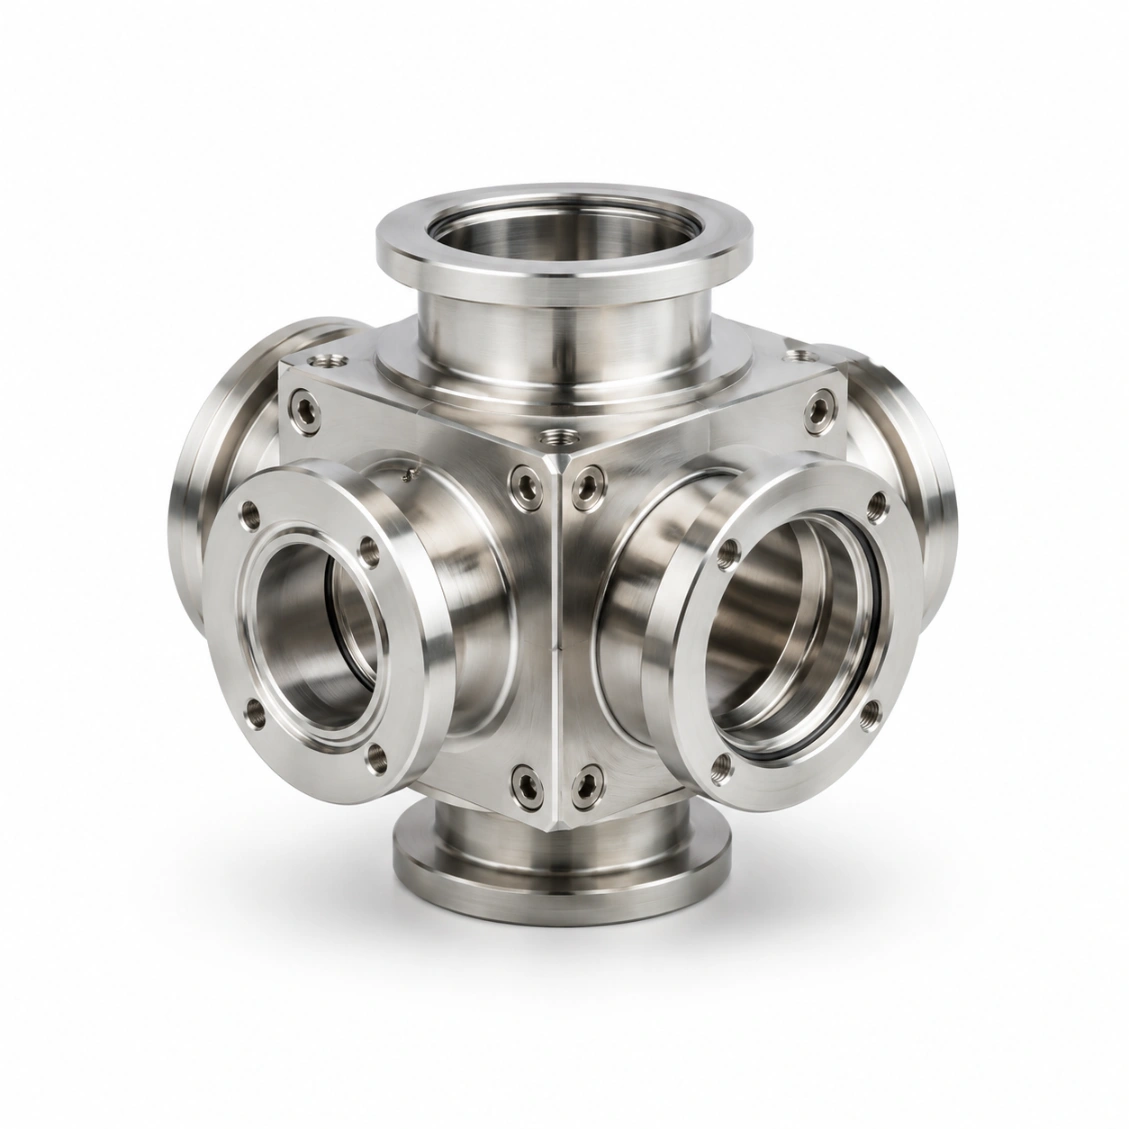
Корпус процесної камери напівпровідників
Стіна дослідницької УВЧ камери
Верхня частина оптичної вакуумної камери
Стіна медичного стерилізатора
Секція камери симуляції космосу
Дверцята вакуумної печі
Бічна панель камери покриття
Партія частин вакуумної камери
Можливості та допуски

Що Ми Можемо Доставити

Типові характеристики для цього типу продукту — підтверджуйте точні вимоги за запитом.

Швидкість витоку<1×10⁻⁸ мбар·л/с (тест на гелій)
Плоскість фланцевої поверхні≤ 0.01 мм
Ra поверхні фланця0.8 мкм
Товщина стінкиВід 6 мм (залежно від діаметра камери)
Максимальна частина конверта800 × 800 × 600 мм
Фланцеві стандартиCF, KF, ISO-K, індивідуальний
МатеріалиSUS316L, SUS304, Al 6061, Ti Grade 5
Підготовка до зварюванняAWS / ISO 9692 відповідно до специфікації
Обробка поверхніEP, пасивація, жорстке анодування
тест на витік повітря за допомогою геліюСтандарт перед відправкою
Термін виготовлення (прототип)8–14 днів
Час виготовлення (партія)14–24 дні
Як це працює

Від креслення до частини, готової до вакууму

Завантажте своє креслення — огляд DFM, обробка, обробка поверхні, випробування на витік, та відправка в узгоджений термін.

01
Завантажити малюнок
STEP, DXF, PDF. Включіть стандарти фланців, клас витоку та вимоги до поверхні.
02
DFM та цитата
Безкоштовний огляд DFM — товщина стінки, підготовка до зварювання, доцільність фланця. Пропозиція протягом 48 годин.
03
Обробка, обробка та тестування
CNC обробка, обробка поверхні (EP / пасивація), інспекція CMM, випробування на витік гелію.
04
Доставляємо по всьому світу
Звіт про інспекцію + сертифікат випробування на витік в комплекті. DHL / FedEx / морський вантаж.
Відгуки

Довіряють інженери вакуумних систем

★★★★★
"Плоскість фланця стінки камери була відмінною — складання з нашим ущільненням з ножовим краєм відбулося ідеально. Випробування на витік показало 4×10⁻¹⁰ мбар·л/с, що значно нижче специфікації."
MK
Мартін К.
Інженер вакуумних систем · Україна
★★★★★
"Геометрія підготовки зварювання була точною відповідно до ISO 9692 — наш зварник зміг виготовити вакуумно-щільне з'єднання з першої спроби. Пакет документації завершено та відстежується."
SL
Софі Л.
Інженер процесного обладнання · Україна
★★★★★
"HXC з самого початку зрозуміла вимоги до UHV для нашої дослідницької камери. Внутрішні поверхні EP, сертифікат витоку гелію, упаковка для чистих приміщень — все вирішено."
JT
Джеймс Т.
Дослідницький інженер · Україна
Поширені запитання

Часто задавані питання про обробку частин вакуумної камери

Питання з інженерії та закупівлі, на які відповідає наша команда вакуумних систем.

Товщина стінки залежить від діаметра камери та матеріалу. Типові значення для нержавіючої сталі: DN100: мінімум 6 мм; DN160: 8 мм; DN250: 10 мм; DN400: 12–15 мм. Для алюмінію товщина стінки повинна бути збільшена на ~30% відносно сталі для того ж діаметра, щоб зберегти ту ж структурну маржу. Перегляд DFM від HXC підтверджує товщину стінки щодо різниці атмосферного тиску та міцності матеріалу.
HXC обробляє всі стандартні вакуумні фланцеві стандарти в компонентах камери: CF (ConFlat) — з ріжучим краєм, для UHV; KF (Klein Flange) — з O-кільцем, для середнього вакууму; ISO-K / ISO-F — великого діаметра; та VCR — газопроводу. Також підтримуються нестандартні інтерфейси фланців на замовлення та фланці, специфічні для обладнання. Усі розміри фланців перевірені CMM.
Частина камери зібрана з пустих фланців (з використанням відповідного типу ущільнення для кожного стандарту фланця), під тиском з гелію зовні, та зонда мас-спектрометра на вакуумній стороні виявляє будь-який гелій, що проходить. Чутливість: 1×10⁻¹⁰ мбар·л/с. Надано сертифікат випробування з посиланням на калібрування, дату та виміряну швидкість витоку.
Так — HXC регулярно обробляє геометрію підготовки до зварювання (V-канавка, U-канавка, J-канавка) у компонентах камери відповідно до AWS або ISO 9692. Зварник замовника потім з'єднує частину з її парним компонентом. Ми також координуємо з партнерами по зварюванню TIG для повних підвузлів камери, коли це необхідно. Доступне тестування витоку гелію після зварювання з'єднання.
Для UHV напівпровідникових та дослідницьких камер: електрополіровані внутрішні поверхні (Ra 0.4 мкм) — зменшують швидкість вивітрювання в 5–10 разів у порівнянні з обробленими лише. Для HV промислових камер: пасивований SUS316L є достатнім. Для алюмінієвих камер: тверде анодування на внутрішній поверхні підвищує твердість і зменшує поглинання вологи. Усі оброблення сумісні з чистими приміщеннями.
Максимальний об'єм частини: 800 × 800 × 600 мм в одній установці. Великі компоненти обробляються в секціях і зварюються. Для дуже великих корпусів камер (DN1000+), HXC співпрацює з фахівцями з прокатки та зварювання; HXC обробляє прецизійні фланцеві поверхні та порти після прокатки корпусу.
SUS316L: стандарт для HV та UHV — низьке вивітрювання, придатний для випікання до 300°C, електрополірований, зварювальний. SUS304: промислові вакуумні застосування, нижча вартість. Al 6061 з твердим анодуванням: легкі камери (оптичні, мобільне обладнання), межа випікання 150°C. Ti Грейд 5: немагнітні та критичні до корозії застосування. Надані сертифікати матеріалу.
Прототип: 8–14 днів. Малий тираж (5–20 шт.): 14–24 дні. Виробництво: 18–30 днів. Камери УВЧ з ЕП та повною документацією: додати 3–4 дні.
Отримати кошик

Надішліть свій малюнок.
Отримати пропозицію.

Кожне звернення включає перевірку DFM — перевірку толерантності, підтвердження матеріалу та підхід до процесу, підтверджені до початку виробництва. Мінімальний обсяг замовлення 1 шт.

24hr
Відповідь на пропозицію
Мінімальне замовлення 1
Прототипи OK
ISO
9001:2015
📐
Огляд DFM кожного запиту
Допустимість допусків, стратегія фіксації та підтвердження матеріалу. Конкретні, actionable відгуки — не загальна відмова.
🎯
Перша серія випробувань — стандарт
звіт FAI на кожен новий запуск. Сертифікати на матеріал та обробку поверхні включені з кожною поставкою.
🔄
Той самий процес: від прототипу до виробництва
План процесу з вашого прототипу застосовується до виробничих партій. Ніякої повторної атестації при масштабуванні.
⚙
КНЦ з 3 / 4 / 5 осей + токарна обробка
Складні структурні деталі, валу, корпуси та компоненти трансмісії. Метали та інженерні пластмаси.
ISO 9001:2015 Фрезерування 3/4/5 осей ЧПУ точіння КІМП (CMM) інспекція Глобальна доставка