info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Categorie Produs
<1×10⁻⁸ · Ra 0.8µm · ≤0.01mm Flat · EP + Pregătire pentru sudură
VCH / 001 — 008

Ultra-Curată CNC
Piese pentru cameră de vid

Componente structurale prelucrate CNC de înaltă precizie pentru camere de vid — fețe de flanșă Ra 0.8 µm, planeitate ≤ 0.01 mm, toate geometria pregătirii pentru sudură prelucrată conform specificațiilor. SUS316L electropolish, test de scurgere cu heliu <1×10⁻⁸ mbar·l/s. Pentru camere de proces semiconductor, sisteme de vid pentru cercetare și echipamente industriale de vid.

<10⁻⁸
Scurgere cu Helium
Ra 0.8µm
Fața de flanșă
≤0.01mm
Planeitate
DESEN PART · VCH-000 PERETE CAMERĂ DE PROCES · SUS316L EP ISO 9001 · COPTARE 300°C
Presiune de 1 bar Atm.
Porturi CF + KF
VID P < 10⁻⁸ mbar CF · MARGINE-FOARFECE KF KF VCR · GAZ / MANOMETRU 1 bar 1 bar t≥6mm PERETE · față de PRESIUNE 6mm DN100 8mm DN160 10mm DN250 Verificare DFM Pregătire sudură · V-Groove rădăcină 1mm AWS / ISO 9692 V-groove la 60° fața rădăcinii 1 mm ✓ TIG / EBW ✓ Verificat CMM Coacere · Curba-P TIMP / h înregistrare P fără coacere 150°C 300°C ◀ UHV MATERIAL · CLASĂ SCURGERE MATERIAL SCURGERE UTILIZARE SUS316L EP ◀ <10⁻¹⁰ UHV semi SUS316L <10⁻⁸ cercetare HV SUS304 <10⁻⁷ industrial Al 6061 HA <10⁻⁶ optică · lumină Ti Gradul 5 <10⁻⁹ spațiu / non-mag SCALĂ 1 : 5 · MM
Semi · Cercetare · Optic · Spațiu · Med · Industrie
Cazuri de utilizare
EP SUS316L · 304 · Al 6061 · Ti Gradul 5
Materiale
48hr Citat · Proto 8-Zile
Serviciu
<1×10⁻⁸
Rata de scurgere
mbar·l/s test cu heliu
Ra 0.8µm
Fața de flanșă
gradul suprafeței de etanșare
≤0.01mm
Planeitate
gradul suprafeței flanșei
8 zile
Livrare cea mai rapidă
comenzi pentru prototipuri
Provocări în prelucrare

Provocări în prelucrarea pieselor pentru camera de vid

Componentele camerei de vid trebuie să reziste la diferența de presiune atmosferică de 1 bar în timp ce mențin o suprafață de etanșare etanșă — necesitând un echilibru atent între integritatea structurală, precizia dimensională și curățenia suprafeței.

Grosimea peretelui vs Presiune
Peretele camerei de vid trebuie să reziste la o diferență de presiune de 1 bar (≈ 10 N/cm²) fără a se deforma sau a se umfla. Recenzia DFM a HXC verifică grosimea peretelui în raport cu diametrul camerei și rezistența la cedare a materialului — prea subțire cauzează deformări, prea groasă adaugă greutate și suprafață de degazare.
Planitatea suprafeței flanșei
Toate suprafețele de flanșă ale componentelor camerei trebuie să fie plane până la ≤ 0,01 mm — orice abatere cauzează așezarea neuniformă a garniturii și creează căi de scurgere. HXC prelucrează toate suprafețele de flanșă pe freze de suprafață de precizie sau freze CNC cu masă mare.
Geometria pregătirii pentru sudură
Multe piese ale camerei de vid sunt sudate la alte componente. Pregătirea pentru sudură (unghiul canelurii, fața rădăcinii, adâncimea unghiului) trebuie să fie prelucrată conform specificațiilor AWS sau ISO 9692 pentru ca procedura de sudură să producă o îmbinare etanșă la vid cu penetrare completă.
Lucrările noastre

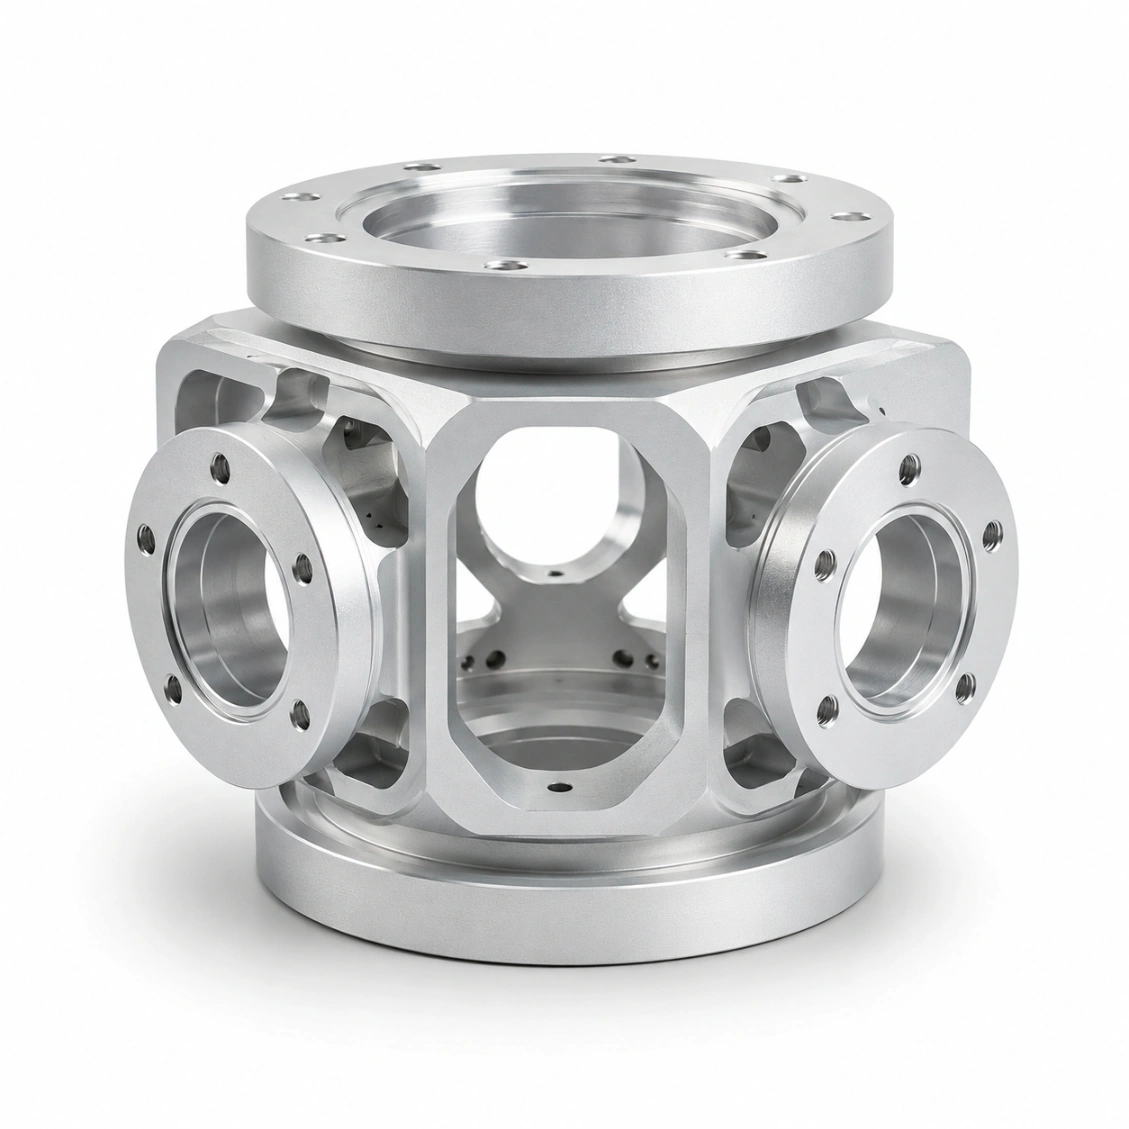
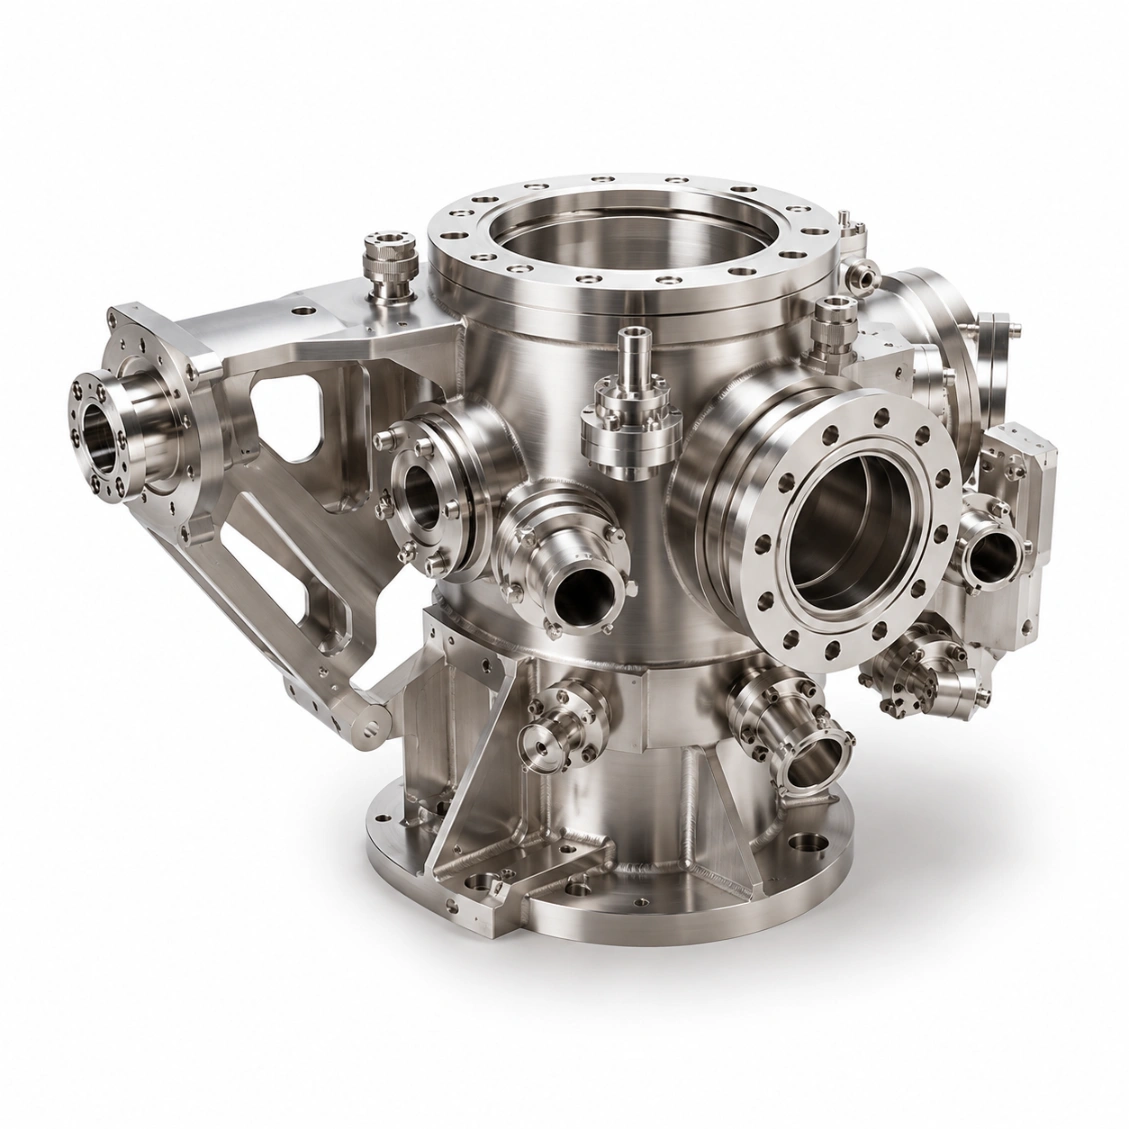
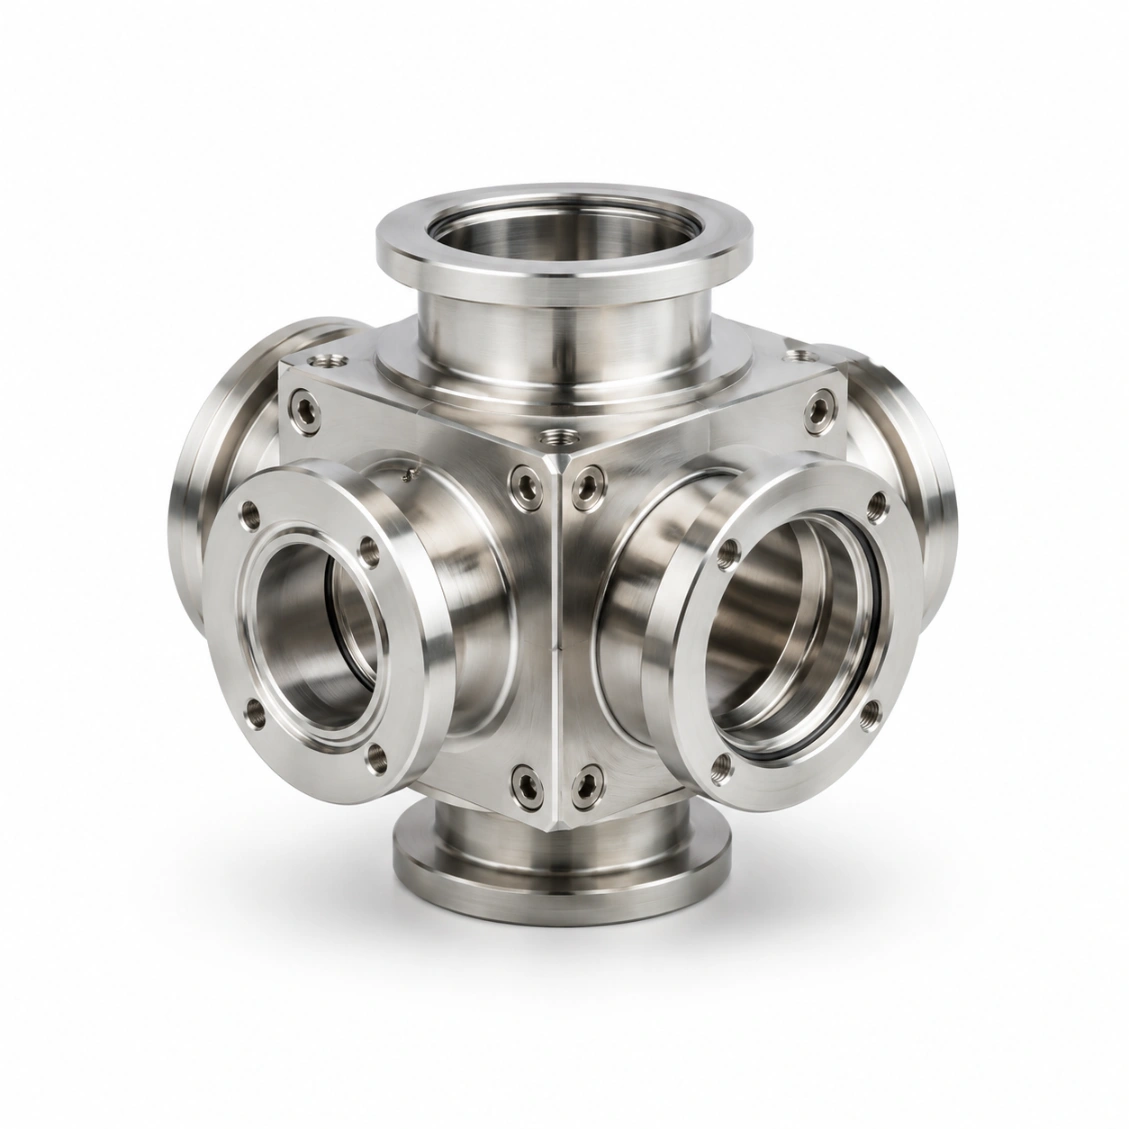
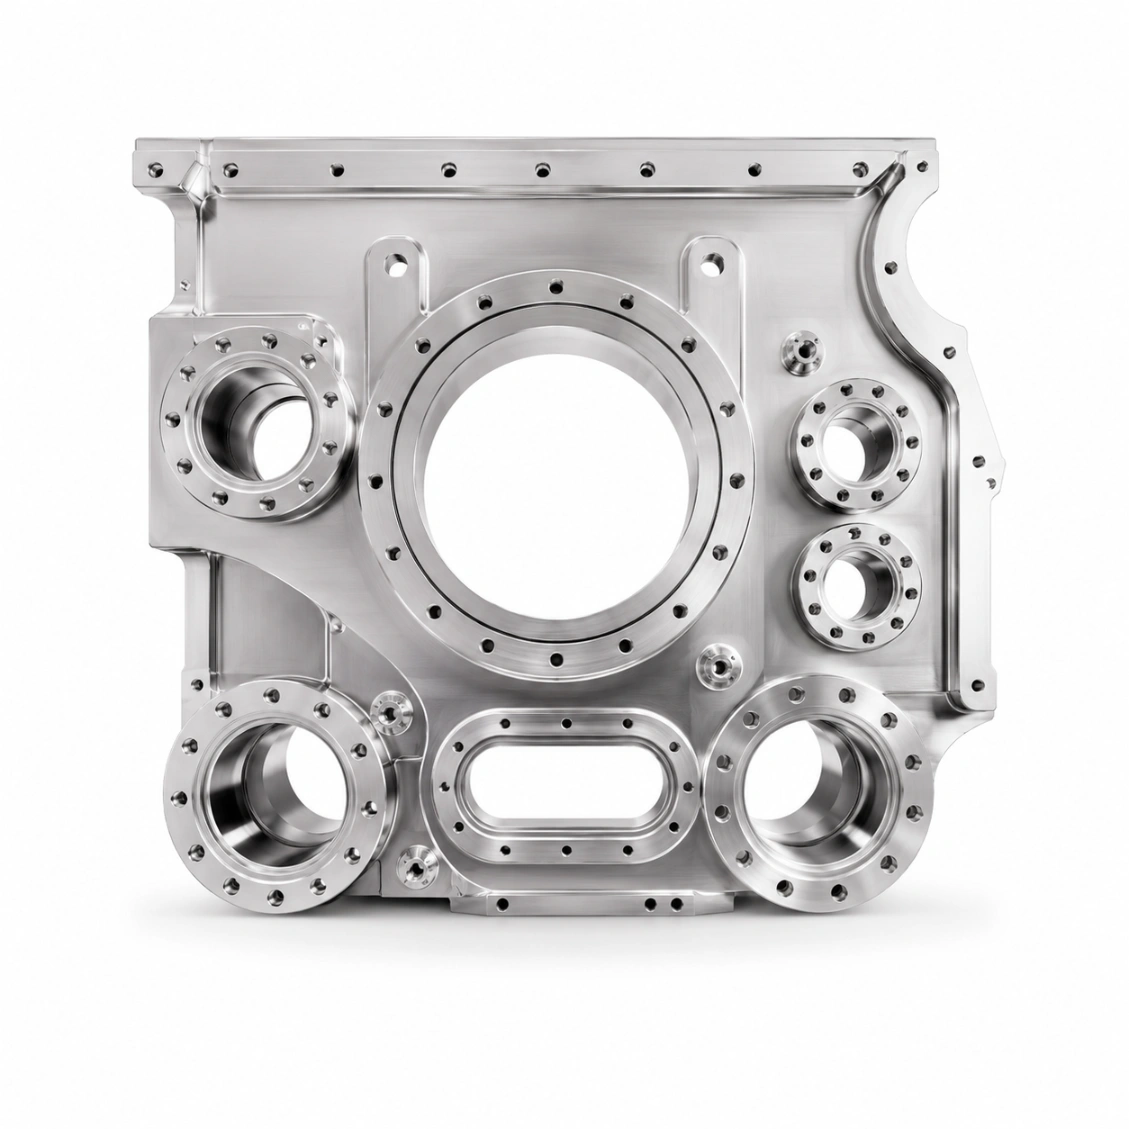
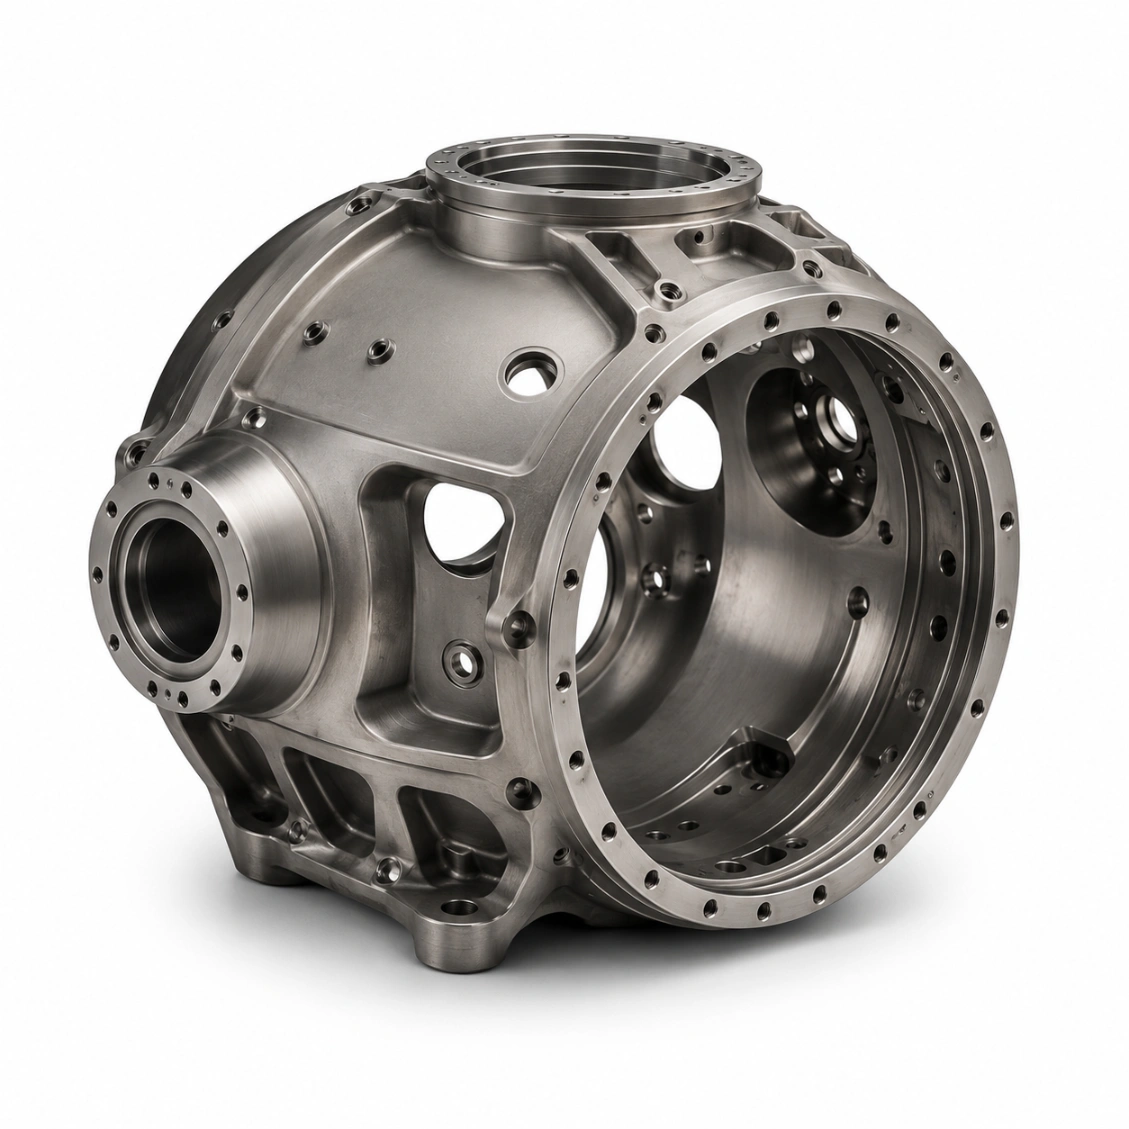
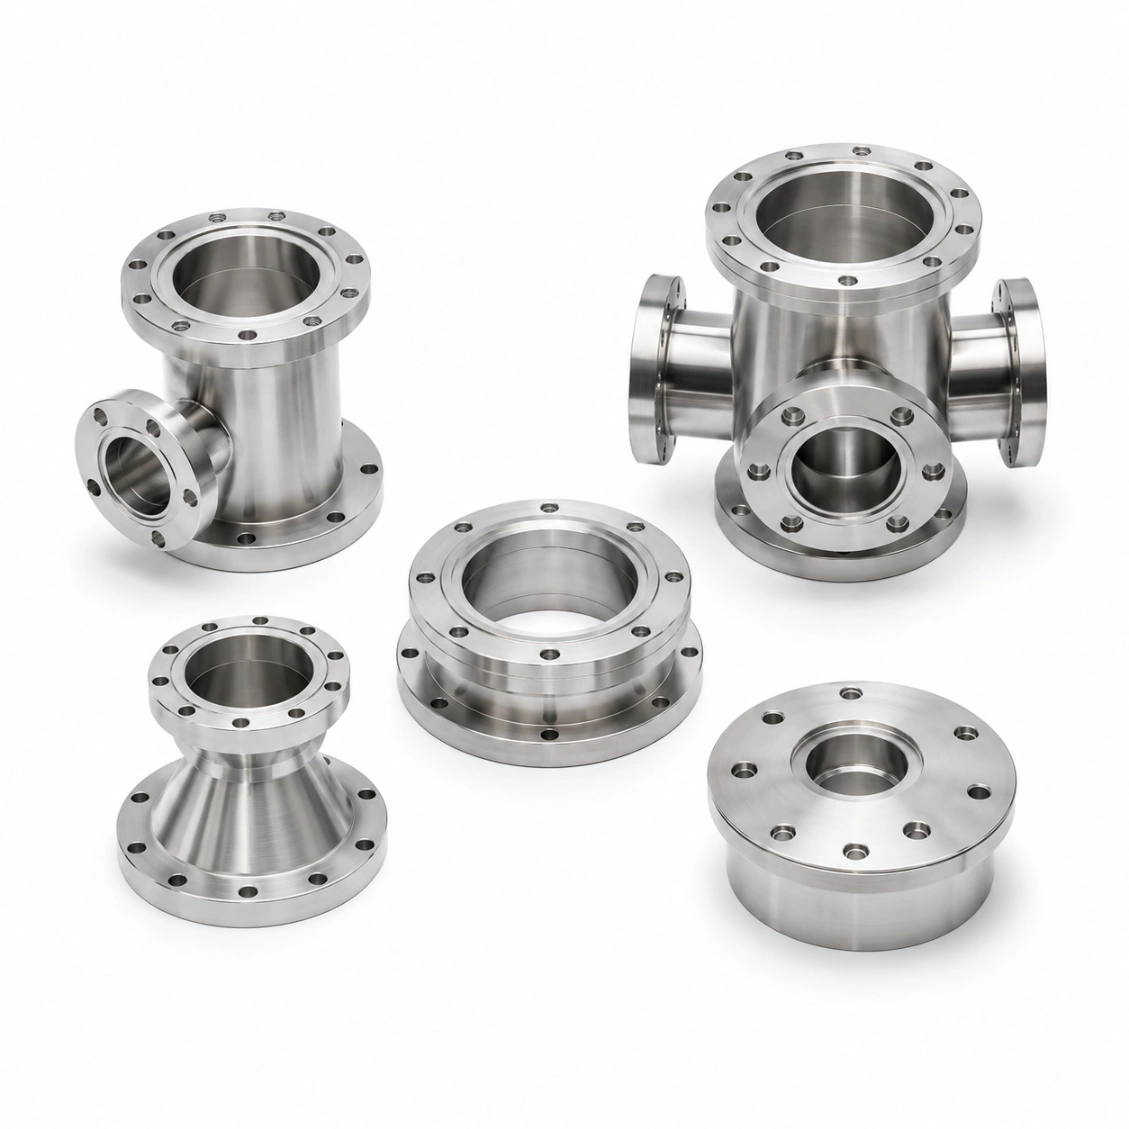
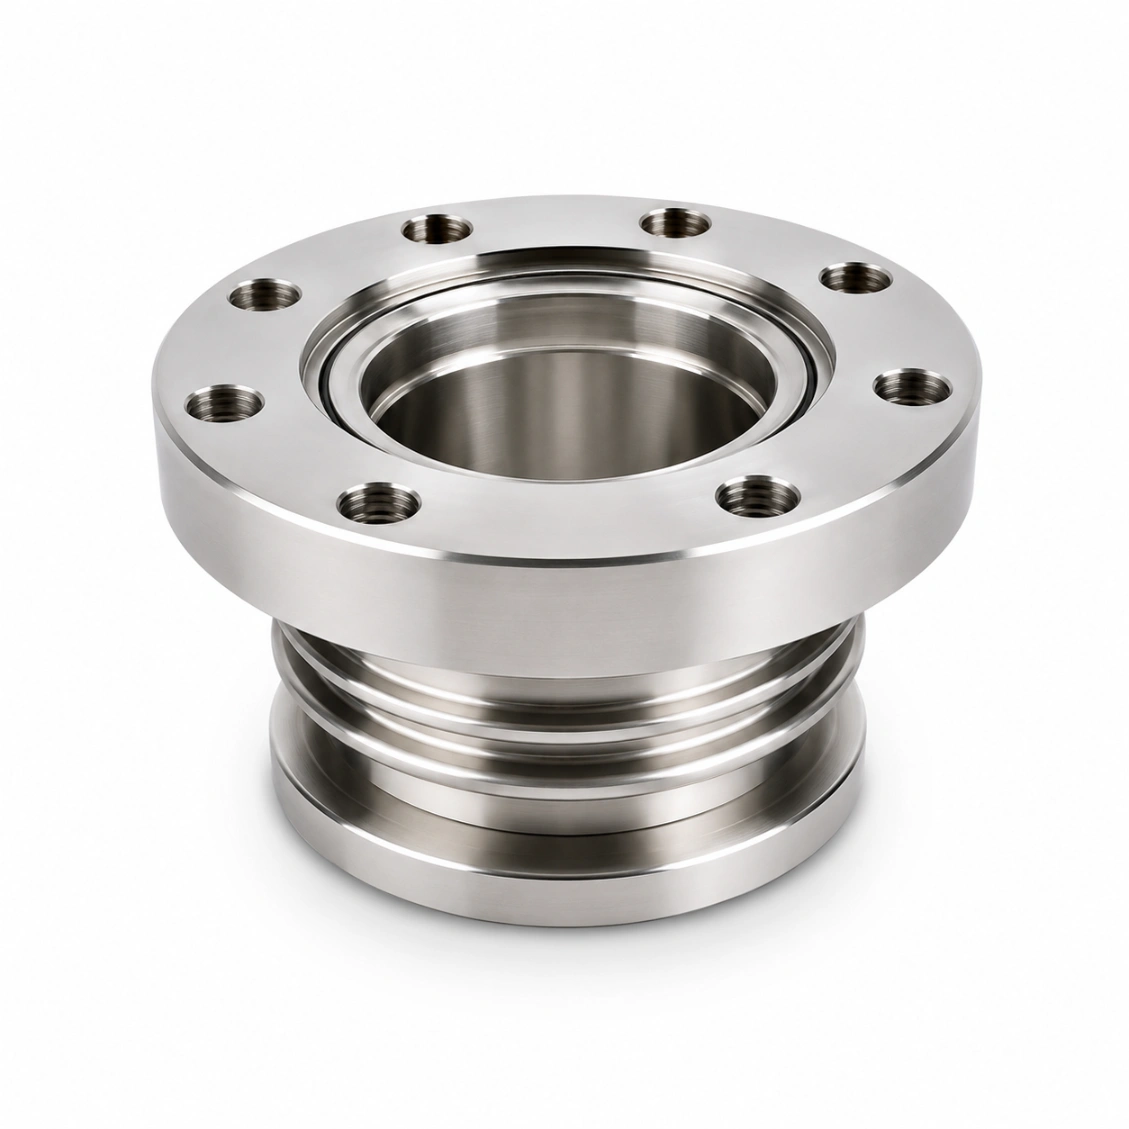
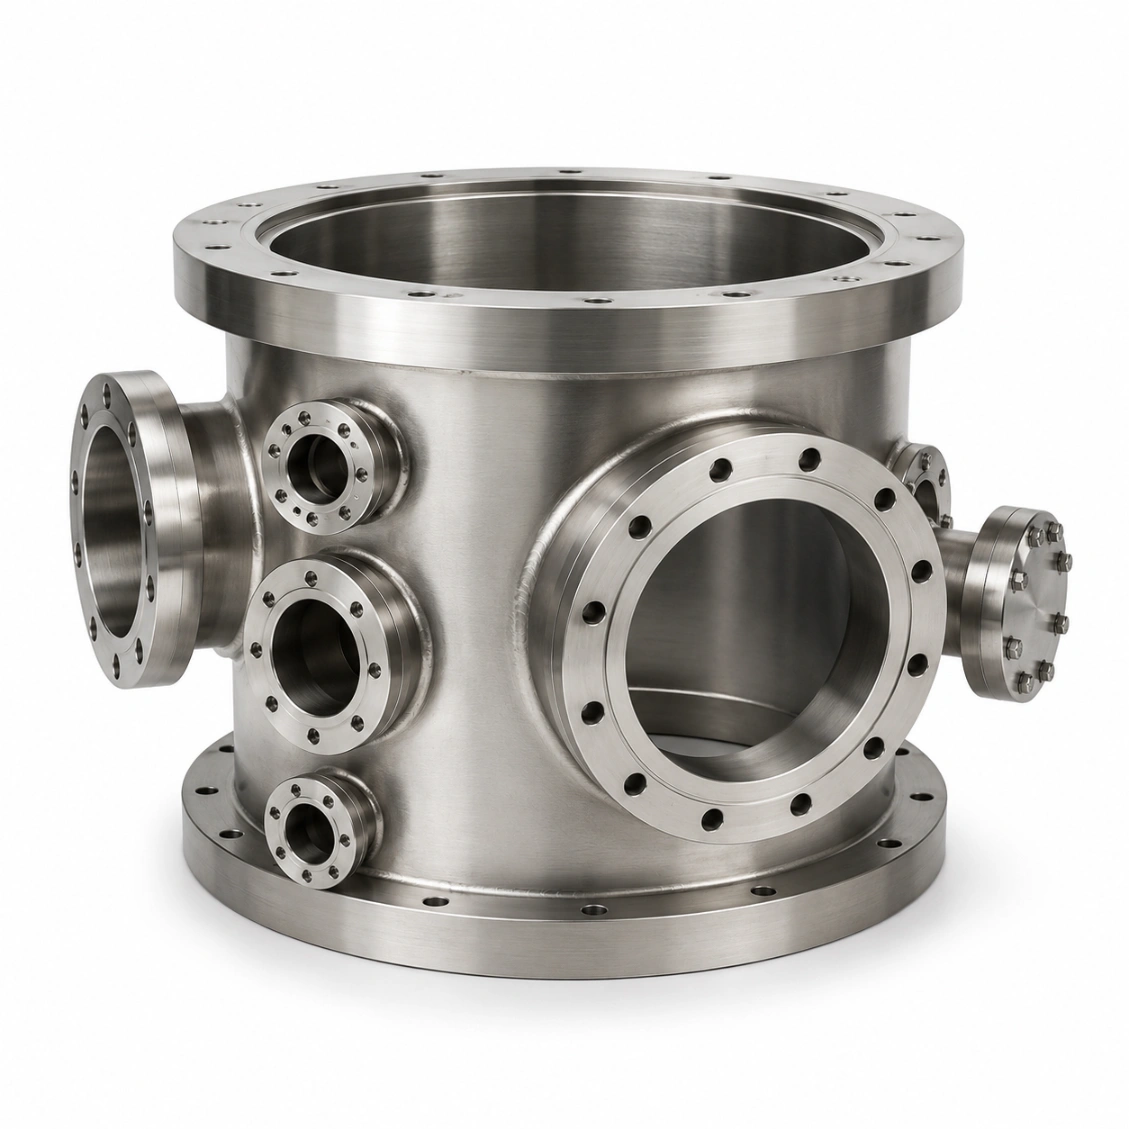
Piese ale camerei de vid pe care le-am realizat

Componente ale camerei de vid structurală pentru sisteme semiconductoare, cercetare și industriale.
Solicită piesă similară
Corp de cameră pentru proces semiconductor
Perete Cameră UHV de Cercetare
Partea Superioară a Camerei de Vacuum Optică
Perete Cameră de Sterilizare Medicală
Secțiunea Camerei de Simulare Spațială
Ușa Cuptorului de Vacuum
Panou lateral al Camerei de Coating
Lot de Piese pentru Cameră de Vacuum
Capacități și toleranțe

Ce putem livra

Specificații tipice pentru acest tip de produs. Confirmă cerințele exacte la solicitare.

Rată de scurgere<1×10⁻⁸ mbar·l/s (test cu heliu)
Nesimetria suprafeței flanșei≤ 0.01 mm
Fața flanșei Ra0.8 µm
Grosimea pereteluiDe la 6 mm (depinde de diametrul camerei)
Envelopa maximă a piesei800 × 800 × 600 mm
Standarde pentru flanșeCF, KF, ISO-K, personalizat
MaterialeSUS316L, SUS304, Al 6061, Ti Gradul 5
Pregătirea suduriiAWS / ISO 9692 conform specificației
Tratament de suprafațăEP, passivare, anodizare dură
Test de scurgere cu heliuStandard înainte de livrare
Timp de livrare (proto)8–14 zile
Timp de livrare (lot)14–24 zile
Cum funcționează

De la desen la piesa gata pentru vid

Încărcați desenul dvs. — revizuire DFM, prelucrare, tratament de suprafață, test de etanșeitate și livrare în termenul convenit.

01
Încărcați desenul
STEP, DXF, PDF. Include standardele pentru flanșe, clasa de scurgere și cerințele pentru suprafață.
02
DFM & Ofertă
Revizuire gratuită DFM — grosimea peretelui, pregătirea sudurii, fezabilitatea flanșei. Ofertă în 48 de ore.
03
Mașină, Tratare & Testare
Prelucrare CNC, tratament de suprafață (EP / passivare), inspecție CMM, test de scurgere cu heliu.
04
Livrare în întreaga lume
Raport de inspecție + certificat de testare a scurgerii incluse. DHL / FedEx / transport maritim.
Recenzii

Încredere de către Ingineri Sisteme Vacuum

★★★★★
"Planitatea flanșei peretelui camerei a fost excelentă — asamblarea din prima încercare cu garnitura noastră cu lamă de cuțit a sigilat perfect. Testul de scurgere a arătat 4×10⁻¹⁰ mbar·l/s, mult sub specificații."
MK
Martin K.
Inginer Sisteme Vacuum · România
★★★★★
"Geometria pregătirii pentru sudură a fost exactă conform ISO 9692 — sudorul nostru a reușit să realizeze o îmbinare etanșă la vacuum din prima încercare. Pachetul de documentație complet și trasabil."
SL
Sophie L.
Inginer Echipamente Proces · România
★★★★★
"HXC a înțeles cerințele UHV pentru camera noastră de cercetare încă de la început. Suprafațele interne EP, certificat de scurgere cu heliu, ambalare în cameră curată — toate gestionate."
JT
James T.
Inginer Cercetare · România
Întrebări frecvente

Întrebări frecvente despre prelucrarea pieselor pentru camere de vacuum

Întrebări de inginerie și achiziții răspunse de echipa noastră de sisteme vacuum.

Grosimea peretelui depinde de diametrul camerei și de material. Valori tipice pentru oțel inoxidabil: DN100: minim 6 mm; DN160: 8 mm; DN250: 10 mm; DN400: 12–15 mm. Pentru aluminiu, grosimea peretelui trebuie crescută cu aproximativ 30% față de oțel pentru același diametru pentru a menține aceeași marjă structurală. Revizuirea DFM a HXC confirmă grosimea peretelui în raport cu diferența de presiune atmosferică și rezistența la tracțiune a materialului.
HXC prelucrează toate standardele de flanșe de vacuum standard în componentele camerei: CF (ConFlat) — margine ascuțită, pentru UHV; KF (Conector Klein) — O-ring, pentru vacuum mediu; ISO-K / ISO-F — diametru mare; și VCR — linie de gaz. Interfețe de flanșe personalizate non-standard și flanșe proprietare specifice echipamentului sunt de asemenea suportate. Toate dimensiunile flanșei sunt verificate cu CMM.
Partea camerei este asamblată cu flanșe goale (folosind tipul de garnitură adecvat pentru fiecare standard de flanșă), presurizată cu heliu extern, și sonda spectrometru de masă pe partea de vacuum detectează orice heliu care trece prin. Sensibilitate: 1×10⁻¹⁰ mbar·l/s. Se furnizează certificat de testare cu referință de calibrare, dată și rată de scurgere măsurată.
Da — HXC prelucrează în mod obișnuit geometria de pregătire pentru sudură (V-groove, U-groove, J-groove) în componentele camerei conform AWS sau ISO 9692. Sudorul clientului apoi unește piesa cu componenta de cuplare. De asemenea, coordonăm cu parteneri de sudură TIG pentru sub-ansambluri complete ale camerei atunci când este necesar. Testarea scurgerii de heliu post-sudură a îmbinării este disponibilă.
Pentru camerele semiconductoare și de cercetare UHV: suprafețe interne electropolishate (Ra 0,4 µm) — reduce rata de degazare de 5–10× comparativ cu doar prelucrarea mecanică. Pentru camere industriale HV: SUS316L pasivizat este suficient. Pentru camere din aluminiu: anodizare dură pe suprafața interioară crește duritatea și reduce absorbția de umiditate. Toate tratamentele sunt compatibile cu camere curate.
Dimensiunea maximă a piesei: 800 × 800 × 600 mm într-o singură etapă. Componentele mai mari sunt prelucrate în secțiuni și sudate. Pentru corpuri de camere foarte mari (DN1000+), HXC colaborează cu specialiști în rulare și sudură; HXC prelucrează suprafețele de flanșe de precizie și porturile după ce corpul este rulat.
SUS316L: standard pentru HV și UHV — degazare redusă, bakeabil la 300°C, electropolishabil, sudabil. SUS304: aplicații industriale de vid, cost mai mic. Al 6061 anodizat dur: camere ușoare (optică, echipamente mobile), limită de bake 150°C. Ti Gradul 5: aplicații non-magnetice și critice pentru coroziune. Certificate de material de la fabricant sunt furnizate.
Prototip: 8–14 zile. Lot mic (5–20 buc): 14–24 zile. Producție: 18–30 zile. Camere UHV cu EP și documentație completă: se adaugă 3–4 zile.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală