
Вибір неправильного процесу лиття металу може зірвати весь ваш виробничий графік і перевищити бюджет.
Кожен інженер-механік та фахівець із закупівель знає, що вибір між литтям у піщані форми та литтям під тиском, або вибір інвестиційного лиття (лиття за виплавлюваними моделями), — це не лише про формування металу, а й про керування чистотою поверхні та розмірною точністю, контроль затвердіння розплавленого металу, і мінімізацію дефектів точного лиття.
У цьому комплексному посібнику ми розглядаємо 11 основних типів лиття, які використовуються в сучасному виробництві. Від великосерійного лиття під високим тиском (HPDC) до спеціалізованого виробництва центрифужного лиття і технологій лиття в оболонкові форми, ми детально розповідаємо, коли саме застосовувати кожен метод.
Ще важливіше, ми розглядаємо критично важливий наступний крок: як післяобробка лиття за допомогою ЧПУ-обробки заповнює розрив між необробленою заготовкою з ливарного виробництва та високоточною, готовою до складання деталлю.
Ось що вам потрібно знати, щоб оптимізувати наступний виробничий цикл.
Розуміння основ: що таке ливарний процес?
Коли потрібно виготовити складні, порожнисті або масивні металеві деталі, традиційні методи різання та обробки часто не підходять. Саме тут на допомогу приходить ливарний процес . У нашому виробництві ми розглядаємо лиття як фундаментальний міст між рідкою металургією та інженерними деталями, максимально наближеними до кінцевої форми.
У своїй основі ливарний процес металу передбачає заливання розплавленого металу у спеціально спроєктовану порожнину форми. Після того як рідкий метал охолоне та пройде затвердіння розплавленого металу, він набуває точної форми форми. Ми використовуємо цей метод виробництва для виготовлення всього — від важких блоків двигунів до складних аерокосмічних деталей, які було б неможливо або надто дорого обробити з цільної заготовки.
Основна механіка лиття металу
Хоча існує багато спеціалізованих процесу лиття металу, кожен наш проєкт проходить базовий чотириступеневий термодинамічний і механічний цикл:
- Виготовлення моделі та форми: Ми створюємо репліку фінальної деталі (модель), щоб сформувати негативну порожнину у формі, враховуючи точні припуски на усадку.
- Плавлення та заливання: Цільовий сплав нагрівається у печі вище точки плавлення та заливається у ливникову систему форми.
- Затвердіння: Рідкий метал охолоджується всередині порожнини форми. На цьому етапі формується структура зерна, механічні властивості та можливі дефектів точного лиття такі як газова пористість або усадка.
- Виймання з форми та очищення: Затверділу деталь виймають із форми, а зайві ливники, випори та облой обрізають перед подальшою обробкою.
Витратні форми проти постійних форм
Щоб обрати правильний підхід для вашої виробничої серії, спочатку потрібно зрозуміти основний поділ у оснащенні: витратні форми проти постійних форм.
| Особливість | Лиття у витратні форми | Лиття у постійні форми |
|---|---|---|
| Матеріал форми | Пісок, гіпс, віск або оболонка (знищуються для вилучення деталі) | Металеві прес-форми (зазвичай сталь або чавун, використовуються багаторазово) |
| Обсяг виробництва | Ідеально підходить для малих і середніх обсягів та прототипування | Найкраще для великосерійного, автоматизованого виробництва |
| Складність конструкції | Може обробляти складну геометрію та глибокі піднутрення | Обмежено необхідністю механічного виштовхування деталі |
| Вартість оснащення | Низька початкова вартість, висока вартість за одиницю | Висока початкова вартість оснащення, дуже низька вартість за одиницю |
| Обробка поверхні | Змінна; від грубої до середньо-гладкої | Відмінний чистотою поверхні та розмірною точністю |
11 основних типів процесів лиття

Різні проєкти вимагають різних виробничих підходів. Вибір правильного процесу лиття металу повністю залежить від обсягу виробництва, вибору матеріалу та необхідної точності розмірів. Ось огляд 11 основних методів лиття, які використовуються в сучасному виробництві.
1. Лиття в пісок (зелений пісок і хімічно зв’язаний)
Лиття в пісок — це найпоширеніший метод у галузі, який підходить майже для будь-якого металевого сплаву.
- Зелений пісок: Використовує суміш піску, глини та води для створення багаторазових форм. Це надзвичайно економічно вигідно для великих компонентів.
- Хімічно зв’язаний: Використовує синтетичні смоли для зв’язування піску, забезпечуючи міцнішу форму, кращу якість поверхні та точніші допуски.
2. Інвестиційне лиття (лиття за виплавлюваними моделями)
Інвестиційне лиття — це основний процес для складних геометрій та виняткової якості поверхні. Воскову модель покривають керамічною суспензією для створення форми, а віск виплавляється перед заливкою розплавленого металу. Цей метод часто використовується для виготовлення складних аерокосмічних та промислових деталей, таких як високопродуктивні лопаті турбін і напрямні апарати.
3. Лиття під високим тиском (HPDC)
HPDC впорскує розплавлений метал у сталеву форму під величезним тиском. Це надзвичайно швидко, що робить процес ідеальним для масового виробництва кольорових металів, таких як алюміній і цинк. Цей процес забезпечує чудову точність розмірів і тонкостінні конструкції.
4. Лиття під низьким тиском (LPDC)
LPDC заповнює форму з нижнього резервуара за допомогою газу під низьким тиском. Такий контрольований, висхідний потік зменшує захоплення повітря, значно мінімізуючи дефекти точного лиття, такі як газова пористість. Переважно використовується для критичних автомобільних компонентів, таких як алюмінієві диски.
5. Лиття у постійні форми (лиття під дією сили тяжіння)
На відміну від лиття у пісок, лиття у постійні форми використовує багаторазові сталеві або чавунні форми. Розплавлений метал заливається безпосередньо у форму під дією сили тяжіння. Це забезпечує кращі механічні властивості та якість поверхні, ніж лиття у пісок, що робить його ідеальним для середньосерійного виробництва.
6. Центрифугальне лиття
Ця технологія заливає розплавлений метал у швидко обертову форму. Центрифугальна сила відкидає важкий метал до зовнішніх стінок, а легші домішки збираються в центрі й видаляються механічною обробкою. Це провідний метод виготовлення циліндричних деталей, таких як труби, втулки та міцні з’єднувальні вали.
7. Лиття у оболонкові форми
Лиття у оболонкові форми — це розвиток лиття у пісок, що використовує суміш піску, покритого смолою, яка нагрівається на металевому шаблоні для формування тонкої, затверділої оболонки. Ця технологія забезпечує значно кращу точність розмірів і швидкість виробництва порівняно з традиційними піщаними формами.
8. Прес-лиття
Прес-лиття поєднує елементи лиття та кування. Розплавлений метал твердне під сильним тиском, який створює гідравлічний прес. Цей процес повністю усуває внутрішню пористість, забезпечуючи відмінні механічні властивості прес-лиття та високу структурну цілісність.
9. Лиття за виплавлюваними пінополістирольними моделями
Подібно до інвестиційного лиття, цей процес використовує модель з пінополістиролу замість воску. Піна закопується у незв’язаний пісок, а розплавлений метал, що надходить, миттєво випаровує піну, точно повторюючи її форму. Це дозволяє створювати дуже складні внутрішні канали без використання стрижнів.
10. Лиття у гіпсові форми
Цей метод використовує суміш гіпсового розчину замість піску для формування форми. Гіпс має низьку теплопровідність, що дозволяє розплавленому металу повільно охолоджуватися та заповнювати надзвичайно дрібні деталі. Це забезпечує відмінну якість поверхні, але обмежується використанням лише кольорових металів, таких як мідь та алюміній.
11. Вакуумне лиття
Вакуумне лиття використовує вакуумну систему для втягування розплавленого металу у порожнину форми. Усунення опору повітря гарантує, що метал заповнює кожну мікродеталь і усуває повітряні кишені. Широко використовується для швидкого прототипування форм для лиття та тонкостінних конструктивних елементів.
Порівняльний інженерний гід: Який з 11 різних типів процесу лиття найкращий для вашого проєкту?

Вибір правильного методу з 11 різних типів процесу лиття значною мірою залежить від обсягу виробництва, бюджету та необхідної точності. Наприклад, лиття під високим тиском ідеально підходить для масового виробництва виробів із цинку чи алюмінію, але не є оптимальним для нержавіючої сталі через надзвичайно високі температури плавлення.
Коли ваш проєкт вимагає максимальної міцності та стійкості до корозії, вибір інвестиційного лиття для деталі з нержавіючої сталі гарантує чудову точність розмірів до остаточної механічної обробки.
Матриця сумісності матеріалів
різний процесу лиття металу обробляють певні сплави залежно від їх температур плавлення та особливостей охолодження.
| Процес лиття | Алюміній і магній | Цинкові сплави | Мідь і бронза | Сталь і нержавіюча сталь | Чавун |
|---|---|---|---|---|---|
| Лиття в піщані форми | Відмінний | Добре | Відмінний | Відмінний | Відмінний |
| Інвестиційне лиття | Добре | Середня | Відмінний | Відмінний | Добре |
| Лиття під високим тиском | Відмінний | Відмінний | Середня | Не рекомендується | Не рекомендується |
| Лиття у постійні форми | Відмінний | Добре | Добре | Середня | Середня |
| Центрифужне лиття | Добре | Середня | Відмінний | Відмінний | Відмінний |
Аналіз вартості, обсягу та допусків
Балансування початкових витрат на оснащення з витратами на одиницю продукції визначає загальну рентабельність вашого виробничого циклу. Нижче наведено структурований аналіз того, як ці основні процеси співвідносяться щодо чистотою поверхні та розмірною точністю.
-
Лиття в піщані форми
- Обсяг виробництва: Низький до середнього (1 до 10 000 штук)
- Вартість оснащення: Дуже низька
- Вартість за одиницю: Середній
- Допуск за розмірами: ±0,030 дюйма до ±0,050 дюйма
- Чистота поверхні: Груба (300 до 560 мкд Ra)
-
Інвестиційне лиття (лиття за виплавлюваними моделями)
- Обсяг виробництва: Від низького до високого (10 до 100 000+ штук)
- Вартість оснащення: Середній до високого
- Вартість за одиницю: Високий
- Допуск за розмірами: ±0,005 дюйма до ±0,010 дюйма
- Чистота поверхні: Відмінна (60 до 125 мкд Ra)
-
Лиття під високим тиском (HPDC)
- Обсяг виробництва: Висока (10 000 до 1 000 000+ штук)
- Вартість оснащення: Дуже висока
- Вартість за одиницю: Дуже низька
- Допуск за розмірами: ±0,002 дюйма до ±0,005 дюйма
- Чистота поверхні: Дуже гладка (32 до 63 мкд Ra)
-
Лиття у постійні форми
- Обсяг виробництва: Середній до високого (1 000 до 100 000 штук)
- Вартість оснащення: Високий
- Вартість за одиницю: Низький до середнього
- Допуск за розмірами: ±0,010 дюйма до ±0,020 дюйма
- Чистота поверхні: Добра (90 до 200 мкд Ra)
Чому точне лиття вимагає післялиттєвої обробки на ЧПУ
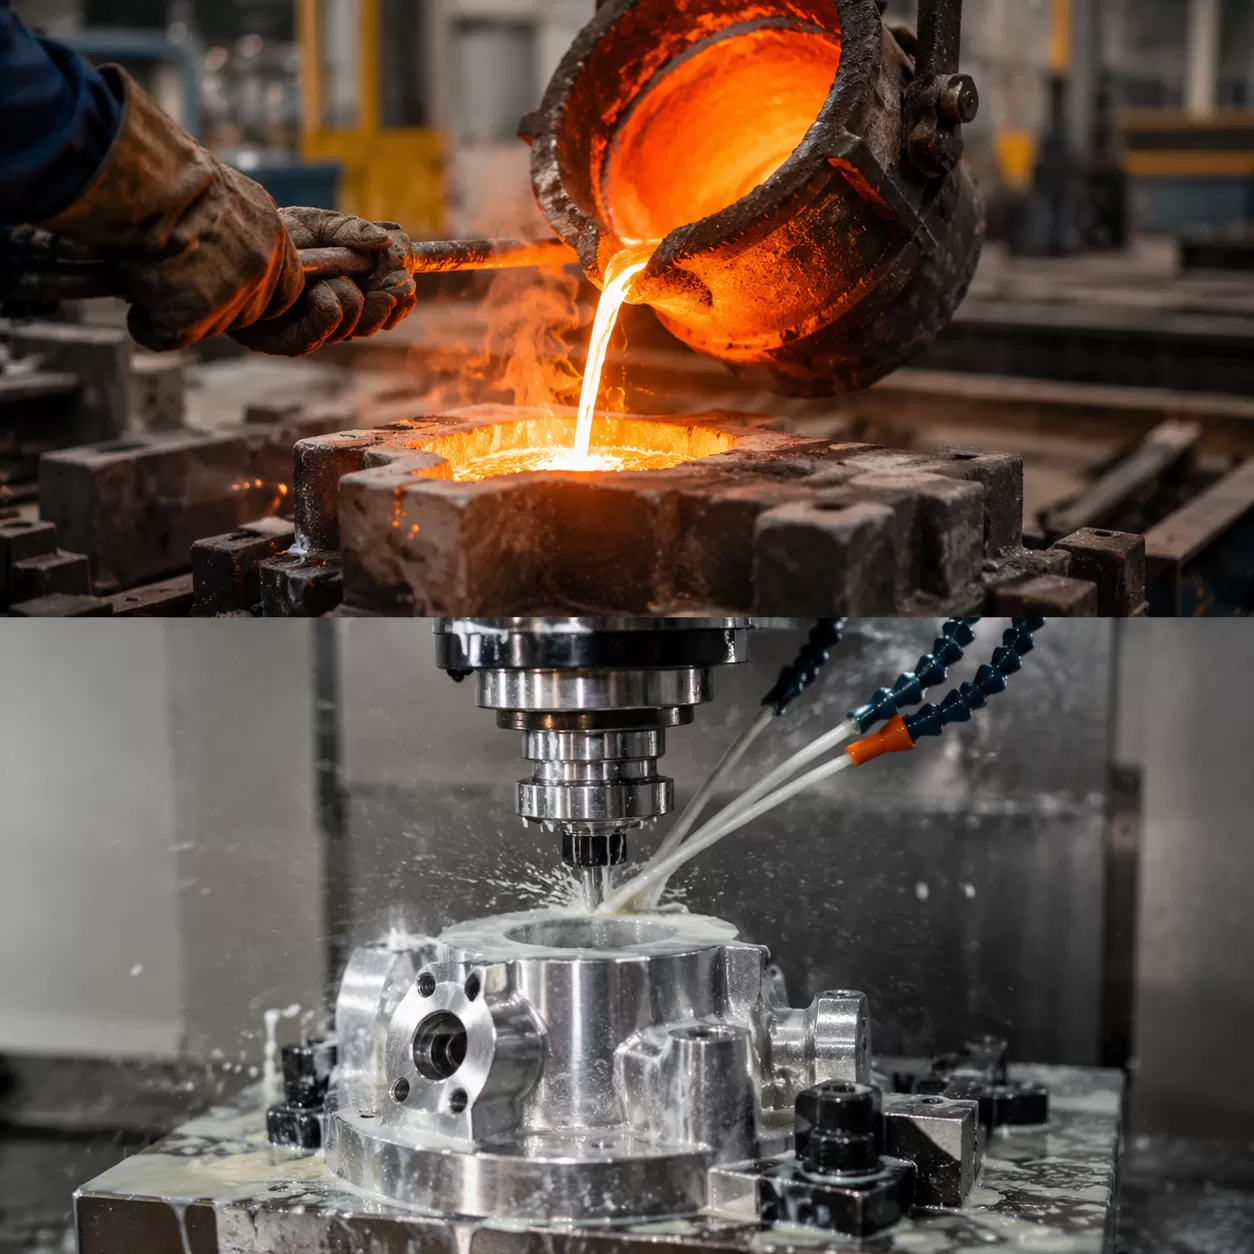
Хоча процеси металевого лиття надзвичайно ефективні для створення складних геометрій, вони рідко дають готову, ринкову деталь прямо з форми. Для досягнення справжньої інженерної досконалості вторинна обробка є обов’язковою.
Реальність лиття з майже готовою формою
Більшість методів точного лиття дають те, що ми називаємо майже готові компоненти. Вони схожі на кінцевий продукт, але їм бракує точної розмірної точності, необхідної для критичних промислових застосувань.
- Усадка та деформація: Коли розплавлений метал твердне, він природно стискається, що призводить до мікроскопічних розмірних відхилень.
- Шорсткість поверхні: Навіть високоякісне інвестиційне лиття залишає поверхню, яка часто занадто шорстка для середовищ з високим тертям або щільних ущільнень.
- Сумісні елементи: Критичні елементи, такі як різьбові отвори, канавки для ущільнювачів та ідеально рівні сполучні поверхні, неможливо надійно відливати і їх потрібно обробляти з високою точністю.
Масштабування виробництва з багатовісними рішеннями точного оброблення від HXCNC
У HXCNC ми з’єднуємо розрив між сирими відливками та високопродуктивними компонентами. Наші сучасні багатовісні ЧПУ-обробні рішення спеціально розроблені для доопрацювання литих деталей, забезпечуючи відповідність найсуворішим стандартам аерокосмічної, автомобільної та медичної галузей.
Використовуючи наш сучасний виробничий комплекс, ми усуваємо потребу у багатьох налаштуваннях, значно скорочуючи цикл виробництва та зберігаючи суворі геометричні допуски. Незалежно від того, чи ваш проект включає алюмінієві литі деталі або складні інвестиційні відливки з нержавіючої сталі, наші можливості вторинної обробки забезпечують точні допуски та бездоганну якість поверхні, яких вимагає ваше застосування.
Часті запитання (FAQ) щодо 11 різних типів процесу лиття
Який є найпоширенішим процесом лиття металу?
Лиття в піщані форми є безумовно найпоширенішим процесом лиття металів, на який припадає понад 70% усіх металевих відливок, вироблених у світі. Його популярність пояснюється винятковою економічністю, гнучкістю щодо різних сплавів і здатністю виготовляти деталі від невеликих кронштейнів до масивних компоненти для промислової автоматизації.
Який метод лиття забезпечує найвищу точність розмірів?
Інвестиційне лиття (за втраченим воском) та лиття під високим тиском (HPDC) забезпечують найвищу точність розмірів і відмінну чистоту поверхні. Інвестиційне лиття віддають перевагу для складних, готових до використання геометрій із чорних і кольорових металів, тоді як HPDC є основним вибором для великосерійних, високоточних деталей із кольорових металів.
Як запобігти дефектам точного лиття, таким як газова пористість?
Запобігання дефектам точного лиття вимагає суворого контролю якості процесу затвердіння розплавленого металу. Основні профілактичні заходи включають:
- Правильна вентиляція: Забезпечення легкого виходу захоплених газів із форми.
- Обробка дегазацією: Видалення розчиненого водню з рідкого металу перед заливкою.
- Контроль температури: Підтримання оптимальної температури заливки для зменшення турбулентності.
- Конструкція форми: Використання оптимізованих литникових каналів і стояків для забезпечення рівномірного охолодження.
Чому литі деталі потребують додаткової обробки на ЧПУ?
Хоча сучасні процесу лиття металу дають майже готові до використання деталі, вони рідко відповідають надзвичайно жорстким допускам, необхідним для функціонального машинобудування. Вторинна обробка на верстатах з ЧПК необхідна для:
- Досягнення точних розмірних допусків (до тисячних часток дюйма).
- Створення ідеально гладких сполучних поверхонь і різьбових отворів.
- Виправлення незначних поверхневих дефектів, що залишилися після лиття у форму.
- Забезпечення ідеальної співвісності для обертових деталей, таких як високошвидкісні вали та прецизійний шпиндель.