
Неправильный выбор процессов литья металлов может сорвать весь ваш производственный график и превысить бюджет.
Каждый инженер-механик и специалист по закупкам знает, что выбор между литьём в песчаные формы и литьём под давлением, или выбор литья по выплавляемым моделям (потерянный воск), — это не просто формование металла, это управление качеством поверхности и точностью размеров, контроль затвердевания расплавленного металла, и минимизация дефектов точного литья.
В этом подробном руководстве мы разбираем 11 основных типов литья, используемых в современной промышленности. От массового литье под высоким давлением (HPDC) до специализированного центробежного производства литья и техники литья в оболочковые формы, мы подробно рассказываем, когда применять каждый метод.
Что ещё важнее, мы рассматриваем следующий критический этап: как обработка отливок на станках с ЧПУ после литья устраняет разрыв между необработанной заготовкой литейного производства и высокоточным, готовым к сборке компонентом.
Вот что вам нужно знать, чтобы оптимизировать следующий производственный цикл.
Понимание основ: что такое процесс литья?
Когда необходимо изготовить сложные, полые или массивные металлические детали, традиционные методы резки и обработки часто не справляются. Именно тогда процесс литья приходит на помощь. В нашем предприятии мы рассматриваем литьё как фундаментальный мост между сырой жидкой металлургией и инженерными компонентами, близкими к окончательной форме.
В основе процесса литья металлов лежит заливка расплавленного металла в специально разработанную форму. После того как жидкий металл остынет и пройдет затвердевания расплавленного металла, он принимает точную форму формы. Мы используем этот метод производства для изготовления всего — от тяжёлых блоков двигателей до сложных аэрокосмических компонентов, которые невозможно или слишком дорого обрабатывать из цельной заготовки.
Основные механизмы литья металлов
Хотя существует множество специализированных процессов литья металлов, каждый наш проект проходит фундаментальный четырёхэтапный термодинамический и механический цикл:
- Изготовление модели и формы: Мы создаём реплику конечной детали (модель), чтобы сформировать отрицательную полость внутри формы, учитывая точные допуски на усадку.
- Плавление и заливка: Целевой сплав нагревается в печи выше температуры плавления и заливается в литниковую систему формы.
- Затвердевание: Жидкий металл охлаждается внутри полости формы. Эта фаза определяет структуру зерна, механические свойства и возможные дефектов точного литья такие как газовая пористость или усадка.
- Извлечение и очистка: Затвердевшая деталь извлекается из формы, и мы удаляем лишние литники, питатели и облой перед отправкой на последующую обработку.
Одноразовые формы против постоянных форм
Чтобы выбрать правильный подход для вашего производственного цикла, необходимо сначала понять основное различие в оснастке: одноразовые формы и постоянные формы.
| Особенность | Литьё в одноразовые формы | Литьё в постоянные формы |
|---|---|---|
| Материал формы | Песок, гипс, воск или оболочка (разрушаются для извлечения детали) | Металлические пресс-формы (обычно стальные или чугунные, используются многократно) |
| Объем производства | Идеально подходит для малых и средних серий, а также для прототипирования | Лучше всего подходит для крупносерийного, автоматизированного производства |
| Сложность конструкции | Может справляться с высокой геометрической сложностью и глубокими поднутрениями | Ограничено необходимостью механического извлечения детали |
| Стоимость оснастки | Низкая первоначальная стоимость, высокая стоимость за изделие | Высокая стоимость оснастки, очень низкая стоимость за изделие |
| Отделка поверхности | Переменная; от грубой до средней гладкости | Отлично качеством поверхности и точностью размеров |
11 основных типов литейных процессов

Различные проекты требуют разных производственных подходов. Выбор правильного метода литья металлов полностью зависит от объёма производства, выбора материала и требуемой точности размеров. Ниже приведён обзор 11 основных методов литья, используемых в современной промышленности.
1. Литьё в песчаные формы (зелёный песок и химически связанный)
Литьё в песчаные формы — самый широко используемый метод в отрасли, подходящий практически для любого металлического сплава.
- Зелёный песок: Использует смесь песка, глины и воды для создания многоразовых форм. Это очень экономично для крупных компонентов.
- Химически связанный: Использует синтетические смолы для связывания песка, обеспечивая более прочную форму, лучшую поверхность и более точные допуски.
2. Литьё по выплавляемым моделям (Инвестиционное литьё)
Инвестиционное литьё — основной процесс для сложных геометрий и исключительного качества поверхности. Восковая модель покрывается керамической суспензией для создания формы, а воск выплавляется перед заливкой расплавленного металла. Этот метод часто используется для производства сложных аэрокосмических и промышленных деталей, таких как высокоэффективные лопасти турбин и направляющие лопатки.
3. Литьё под высоким давлением (HPDC)
HPDC впрыскивает расплавленный металл в стальную форму под огромным давлением. Это невероятно быстрый процесс, идеально подходящий для массового производства цветных металлов, таких как алюминий и цинк. Этот процесс обеспечивает отличную точность размеров и тонкостенные конструкции.
4. Литьё под низким давлением (LPDC)
LPDC заполняет форму из нижнего резервуара с помощью низкого давления газа. Этот контролируемый, восходящий поток снижает захват воздуха, значительно минимизируя дефекты точного литья, такие как газовая пористость. Предпочтительно для критически важных автомобильных компонентов, например, алюминиевых колес.
5. Литьё в постоянные формы (Гравитационное литьё)
В отличие от литья в песчаные формы, литьё в постоянные формы использует многоразовые стальные или чугунные формы. Расплавленный металл заливается непосредственно в форму под действием силы тяжести. Обеспечивает лучшие механические свойства и качество поверхности по сравнению с литьём в песчаные формы, идеально подходит для среднесерийного производства.
6. Центробежное литьё
Этот метод заливает расплавленный металл в быстро вращающуюся форму. Центробежная сила прижимает тяжёлый металл к внешним стенкам, а лёгкие примеси собираются в центре и удаляются механически. Это основной способ производства цилиндрических деталей, таких как трубы, втулки и прочные соединительные валы.
7. Литьё в оболочковые формы
Литьё в оболочковые формы — это развитие песчаного литья, использующее смесь песка с покрытием из смолы, нагреваемую на металлическом шаблоне для формирования тонкой, затвердевшей оболочки. Этот метод обеспечивает значительно лучшие допуски размеров и более высокую скорость производства по сравнению с традиционными песчаными формами.
8. Литьё с прессованием
Литьё с прессованием сочетает элементы литья и ковки. Расплавленный металл затвердевает под сильным давлением, создаваемым гидравлическим прессом. Этот процесс полностью устраняет внутреннюю пористость, обеспечивая выдающиеся механические свойства и высокую структурную прочность.
9. Литьё по выжигаемой пене
Похожий на инвестиционное литьё, этот процесс использует модель из пенополистирола вместо воска. Пена закапывается в несвязанный песок, а поступающий расплавленный металл мгновенно испаряет пену, принимая её точную форму. Позволяет создавать очень сложные внутренние каналы без необходимости использования стержней.
10. Литьё в гипсовые формы
Этот метод использует смесь гипсового раствора вместо песка для формирования формы. Гипс обладает низкой теплопроводностью, что позволяет расплавленному металлу медленно остывать и заполнять мельчайшие детали. Он обеспечивает превосходную чистоту поверхности, но ограничен применением только для цветных металлов, таких как медь и алюминий.
11. Вакуумное литьё
Вакуумное литьё использует вакуумную систему для втягивания расплавленного металла в полость формы. Устранение сопротивления воздуха гарантирует заполнение металлом всех микродеталей и отсутствие воздушных полостей. Широко применяется для быстрого прототипирования литейных форм и тонкостенных конструкционных деталей.
Сравнительное инженерное руководство: какой из 11 различных видов литейных процессов лучше всего подходит для вашего проекта?

Выбор правильного метода из 11 различных видов литейных процессов в значительной степени зависит от объёма производства, бюджета и требуемой точности. Например, литьё под высоким давлением отлично подходит для массового производства изделий из цинка или алюминия, но не подходит для нержавеющей стали из-за высоких температур плавления.
Если вашему проекту необходимы максимальная прочность и коррозионная стойкость, выбор инвестиционного литья для деталей из нержавеющей стали обеспечивает отличную размерную точность до проведения окончательной механической обработки.
Матрица совместимости материалов
отличной процессов литья металлов работают с определёнными сплавами в зависимости от их температур плавления и особенностей охлаждения.
| Процесс литья | Алюминий и магний | Цинковые сплавы | Медь и бронза | Сталь и нержавеющая сталь | чугун |
|---|---|---|---|---|---|
| Литье в песчаные формы | Отлично | Хороший | Отлично | Отлично | Отлично |
| Инвестиционное литьё | Хороший | Удовлетворительно | Отлично | Отлично | Хороший |
| Литьё под высоким давлением | Отлично | Отлично | Удовлетворительно | Не рекомендуется | Не рекомендуется |
| Литьё в постоянные формы | Отлично | Хороший | Хороший | Удовлетворительно | Удовлетворительно |
| Центробежное литьё | Хороший | Удовлетворительно | Отлично | Отлично | Отлично |
Сравнение стоимости, объёма и допусков
Баланс между начальными затратами на оснастку и стоимостью единицы продукции определяет общую рентабельность вашего производственного цикла. Ниже приведена структурная разбивка того, как эти основные процессы соотносятся по качеством поверхности и точностью размеров.
-
Литье в песчаные формы
- Объём производства: Низкий до средний (от 1 до 10 000 штук)
- Стоимость оснастки: Очень низкая
- Себестоимость единицы продукции: Средний
- Размерный допуск: ±0,030 дюйма до ±0,050 дюйма
- Чистота поверхности: Грубая (от 300 до 560 мкдюйм Ra)
-
Инвестиционное литьё (по выплавляемым моделям)
- Объём производства: Низкий до высокий (от 10 до 100 000+ штук)
- Стоимость оснастки: Средний до высокий
- Себестоимость единицы продукции: Высокий
- Размерный допуск: ±0,005 дюйма до ±0,010 дюйма
- Чистота поверхности: Отличная (от 60 до 125 мкдюйм Ra)
-
Литьё под высоким давлением (HPDC)
- Объём производства: Высокий (от 10 000 до 1 000 000+ штук)
- Стоимость оснастки: Очень высокий
- Себестоимость единицы продукции: Очень низкая
- Размерный допуск: ±0,002 дюйма до ±0,005 дюйма
- Чистота поверхности: Очень гладкая (от 32 до 63 мкдюйм Ra)
-
Литьё в постоянные формы
- Объём производства: Средний до высокий (от 1 000 до 100 000 штук)
- Стоимость оснастки: Высокий
- Себестоимость единицы продукции: Низкий до средний
- Размерный допуск: ±0,010 дюйма до ±0,020 дюйма
- Чистота поверхности: Хорошая (от 90 до 200 мкдюйм Ra)
Почему точное литьё требует последующей обработки на станках с ЧПУ
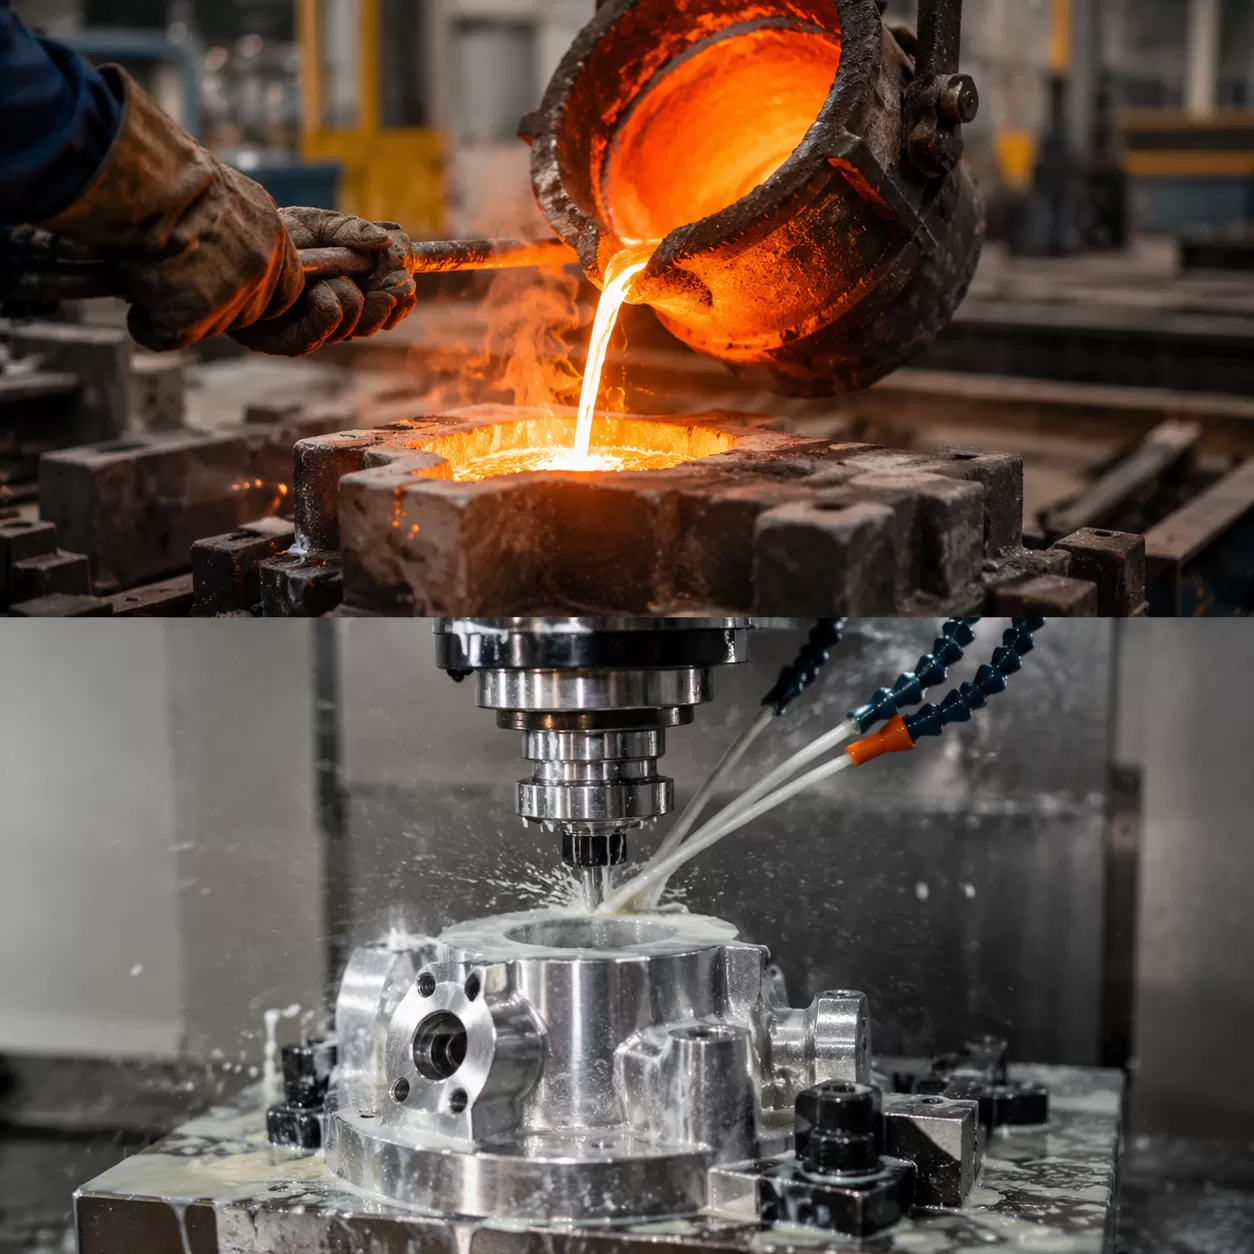
Хотя процессы литья металлов чрезвычайно эффективны для создания сложных геометрий, они редко дают готовую к рынку деталь прямо из формы. Для достижения настоящего инженерного совершенства вторичная обработка обязательна.
Реальность литья с приближённой формой
Большинство методов точного литья дают то, что мы называем приближённая к готовой форма компоненты. Они выглядят как конечный продукт, но им не хватает точной размерной точности, необходимой для критически важных промышленных применений.
- Усадка и деформация: Когда расплавленный металл затвердевает, он естественным образом сжимается, что приводит к микроскопическим отклонениям размеров.
- Шероховатость поверхности: Даже высококачественное литьё по выплавляемым моделям оставляет поверхность, которая часто слишком шероховата для сред с высоким трением или плотных уплотнений.
- Сопрягаемые элементы: Критические элементы, такие как резьбовые отверстия, канавки под уплотнительные кольца и идеально плоские сопрягаемые поверхности, невозможно надёжно отлить и их необходимо вырезать с высокой точностью.
Масштабирование производства с помощью многоосевых решений точной обработки HXCNC
В HXCNC мы устраняем разрыв между необработанными отливками и высокоэффективными компонентами. Наши современные многоосевые решения обработки на станках с ЧПУ разработаны специально для доработки литых деталей, обеспечивая соответствие самым строгим стандартам аэрокосмической, автомобильной и медицинской промышленности.
Используя наши современные производственные мощности, мы устраняем необходимость в нескольких установках, значительно сокращая производственный цикл при сохранении строгих геометрических допусков. Независимо от того, включает ли ваш проект алюминиевые литые детали под давлением или сложные инвестиционные отливки из нержавеющей стали, наши возможности вторичной обработки обеспечивают точные допуски и безупречную чистоту поверхности, необходимые вашему применению.
Часто задаваемые вопросы (FAQ) о 11 различных типах литейных процессов
Какой процесс литья металлов является самым распространённым?
Литейное производство в песчаных формах является самым широко используемым процессом литья металлов, на его долю приходится более 70% всех металлических отливок, производимых в мире. Его популярность обусловлена исключительной экономичностью, гибкостью по отношению к различным сплавам и возможностью изготовления компонентов от небольших кронштейнов до массивных компонентов промышленной автоматизации.
Какой метод литья обеспечивает наивысшую точность размеров?
Литьё по выплавляемым моделям (lost wax) и литьё под высоким давлением (HPDC) обеспечивают наивысшую точность размеров и превосходное качество поверхности. Литьё по выплавляемым моделям предпочтительно для сложных, готовых к использованию геометрий из черных и цветных металлов, тогда как HPDC используется для массового производства деталей из цветных металлов с высокой точностью.
Как предотвратить дефекты точного литья, такие как газовая пористость?
Предотвращение дефектов точного литья требует строгого контроля качества процесса затвердевания расплавленного металла. Ключевые меры профилактики включают:
- Правильная вентиляция: Обеспечение возможности легкого выхода захваченных газов из формы.
- Обработка дегазацией: Удаление растворённого водорода из жидкого металла перед заливкой.
- Контроль температуры: Поддержание оптимальной температуры заливки для снижения турбулентности.
- Конструкция формы: Использование оптимизированных литников и питателей для обеспечения равномерного охлаждения.
Почему литые детали требуют вторичной обработки на станках с ЧПУ?
Хотя современные процессов литья металлов дают детали, близкие к готовой форме, они редко соответствуют сверхкритическим допускам, необходимым для функционального машиностроения. Вторичная обработка на ЧПУ необходима для:
- Достижения точных размерных допусков (до тысячных долей дюйма).
- Создания идеально гладких сопрягаемых поверхностей и резьбовых отверстий.
- Коррекции незначительных поверхностных дефектов, оставленных литейной формой.
- Обеспечения идеальной концентричности для вращающихся деталей, таких как высокоскоростные валы и точный шпиндель.