info@hxcnc.com Shenzhen, Chine Réponse dans les 24 heures
Accueil/Traitement de surface/Pulvérisation / Revêtement
Traitement de surface — Catégorie 4 / 5SPC · 6 Processus

Pulvérisation &
Revêtement
Services

Six processus de pulvérisation et de revêtement pour pièces métalliques et plastiques usinées CNC — revêtement en poudre, peinture en spray humide, e-coat, revêtement PTFE/Téflon, revêtement céramique, et lubrifiant en film sec composite PTFE. Correspondance des couleurs RAL/Pantone · Options sans danger pour l'alimentation · Céramique haute température jusqu'à 1600°C.

Épaisseur typique de revêtement par processus
Revêtement en poudre
60–120 μm
Peinture en spray humide
40–120 μm
Primaire E-Coat
15–25 μm
Revêtement PTFE
15–35 μm
Spray céramique
50–500 μm
-200–260°C
Gamme PTFE
6
Processus
RAL/PMS
Correspondance des couleurs
FDA
Sûr pour l'alimentation
1600°C
Max en céramique
MOQ 1
Pas de minimum
🎨
Peinture en poudre
🖌
Peinture en spray
⚡
E-Coat
🧪
Revêtement PTFE
🔥
Céramique
🔩
Composite PTFE
Revêtement en poudre 60–120μm RAL/PMS ◆Spray humide 2K Polyuréthane Époxy ◆Primaire Époxy Cataphorétique E-Coat ±2μm ◆PTFE Teflon CoF ≤0.1 Sûr pour l'alimentation ◆Céramique Al₂O₃ Cr₂O₃ jusqu'à 1600°C ◆Lubrifiant en film sec composite PTFE ◆ Revêtement en poudre 60–120μm RAL/PMS ◆Spray humide 2K Polyuréthane Époxy ◆Primaire Époxy Cataphorétique E-Coat ±2μm ◆PTFE Teflon CoF ≤0.1 Sûr pour l'alimentation ◆Céramique Al₂O₃ Cr₂O₃ jusqu'à 1600°C ◆Lubrifiant en film sec composite PTFE ◆
Tous les 6 processus

Spray & Revêtement —
Du revêtement en poudre au spray thermique en céramique

Les processus de revêtement déposent des films organiques ou inorganiques sur des pièces usinées CNC pour la protection contre la corrosion, la couleur, la résistance chimique, la performance antiadhésive ou la barrière thermique. Le processus est choisi en fonction du matériau du substrat, de la température de service et de la fonction requise.

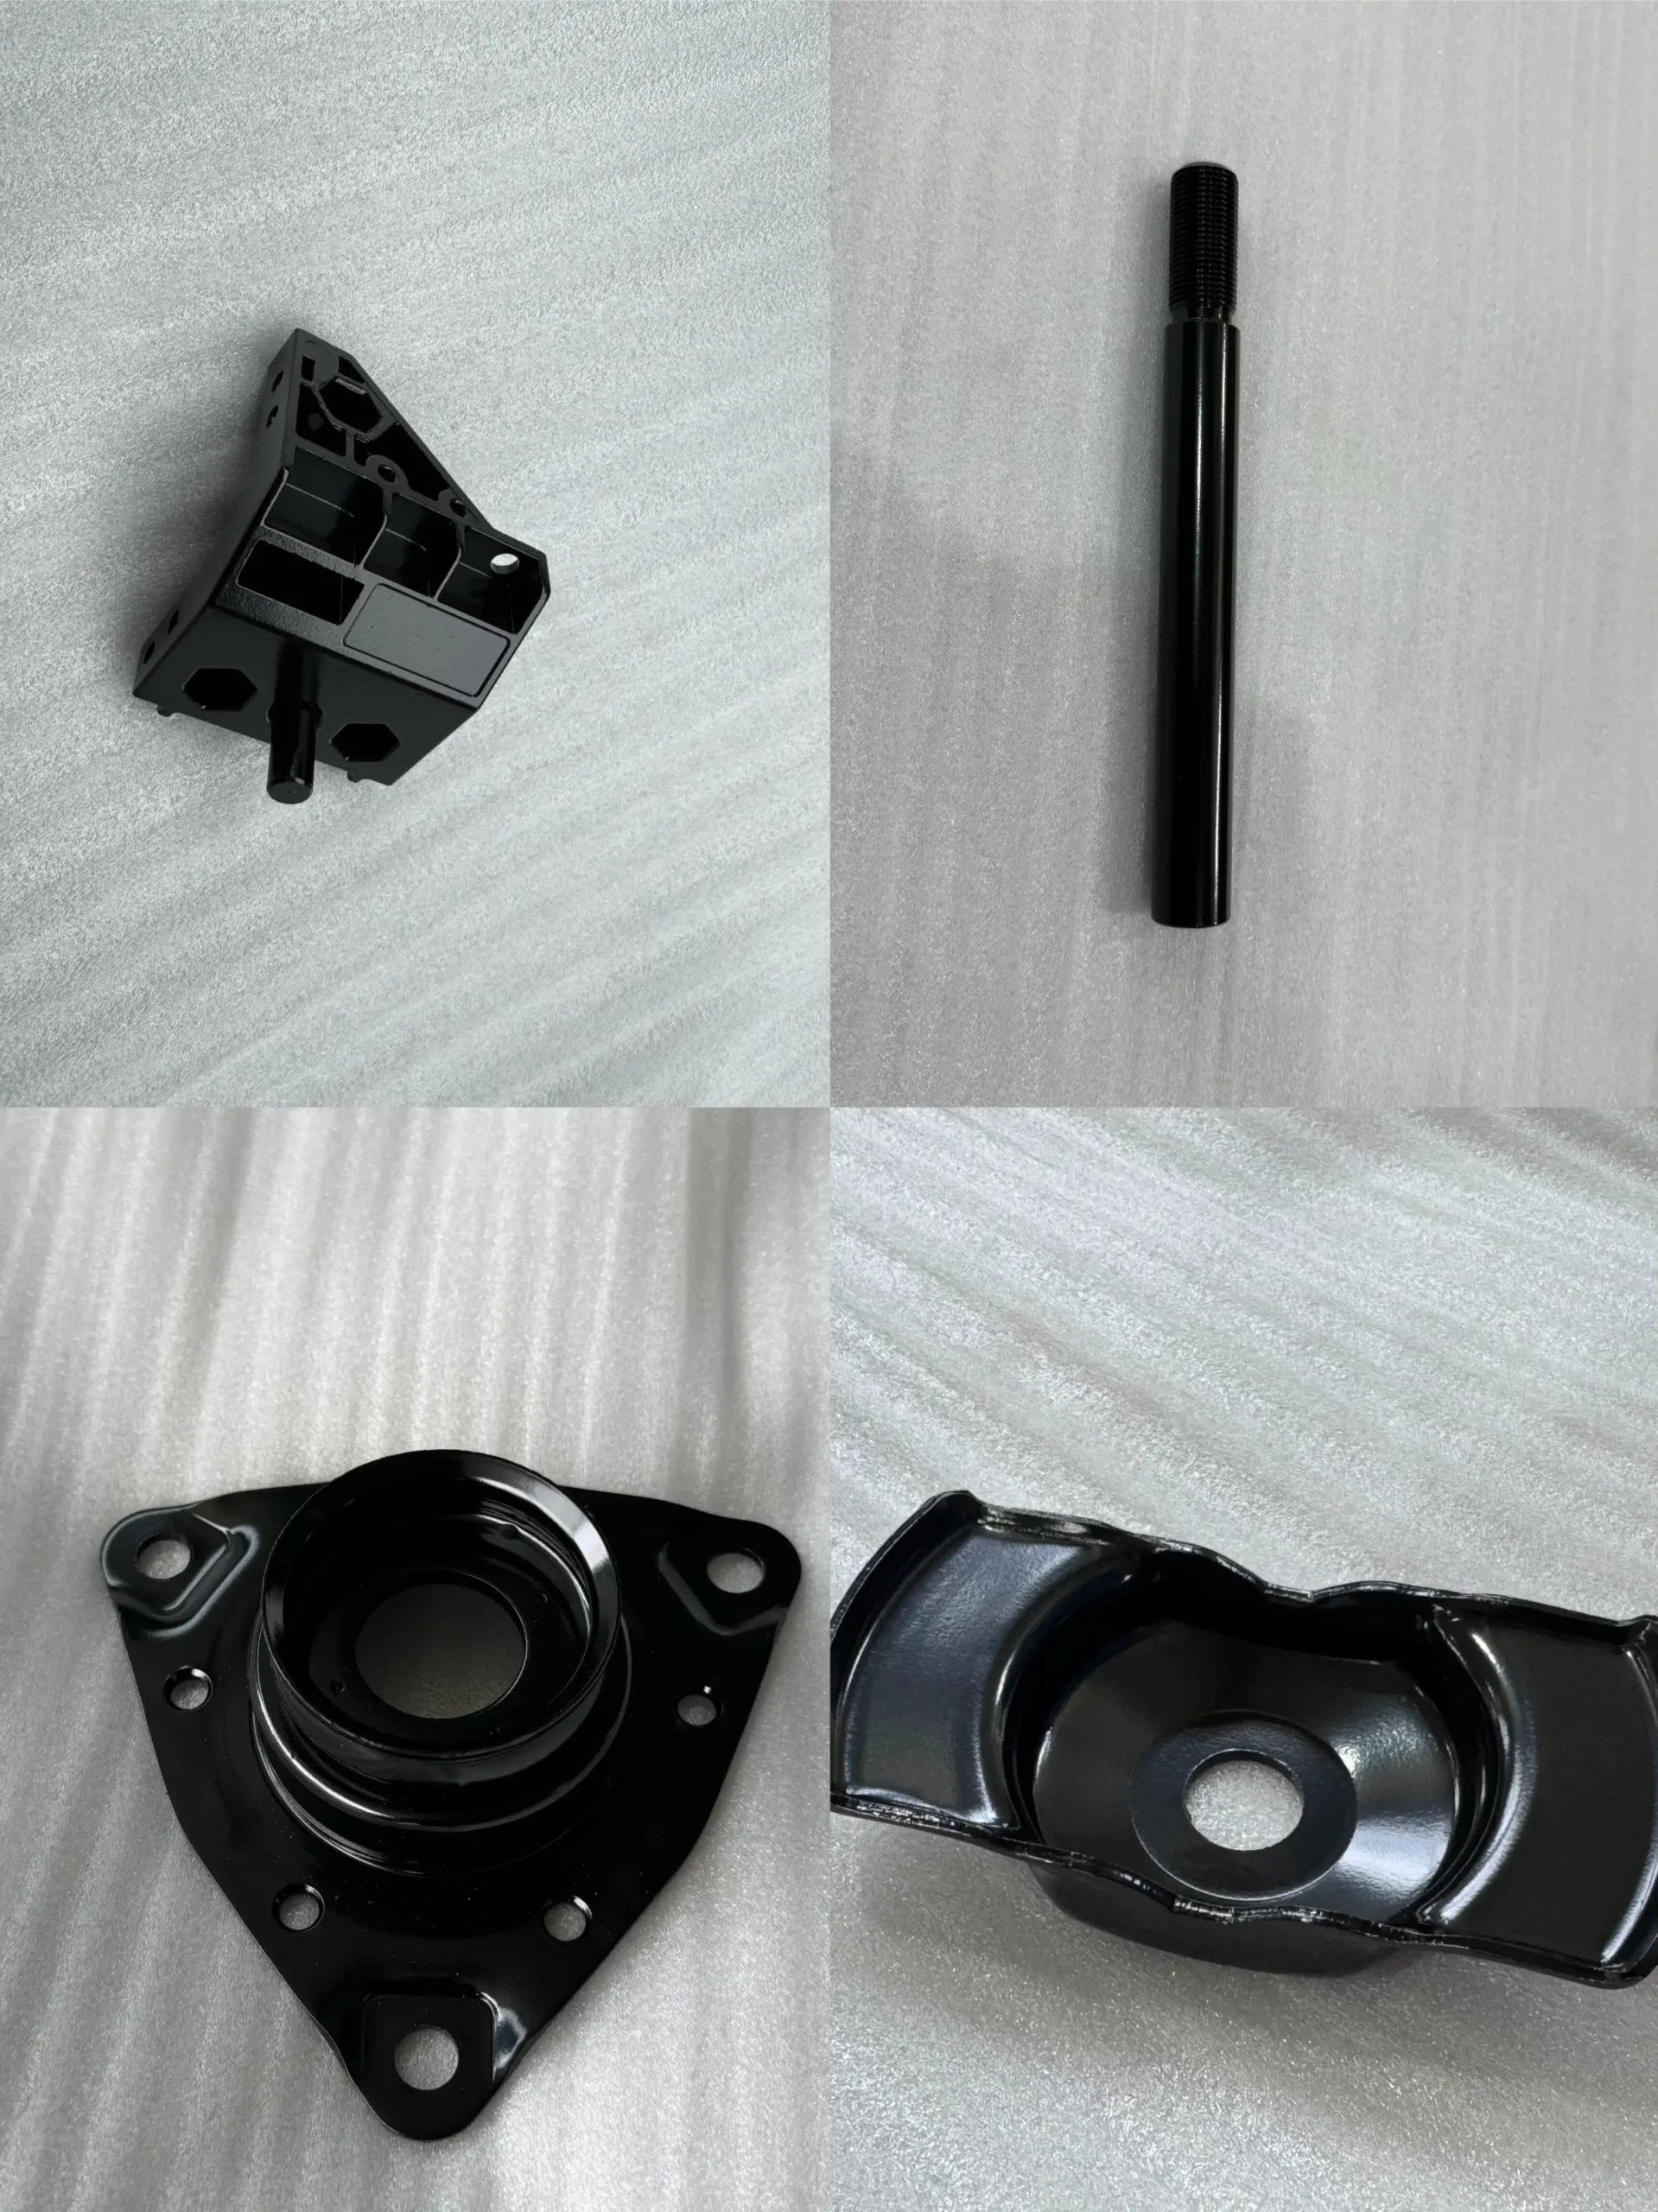
Revêtement en poudre sur pièce en acier usinée CNC, aluminium, couleur RAL Pantone, finition brillante, mate, texture.
SPC-01
PROCESSUS 01
Revêtement en poudre
Poudre sèche électrostatique appliquée à une pièce métallique mise à la terre et cuite au four à 180–200°C pour former un film polymère continu. La méthode de revêtement de premier choix pour les pièces CNC en acier et en aluminium nécessitant une protection durable contre la couleur et la corrosion. Couche de 60–120μm en une seule couche — plus épaisse et plus résistante que la peinture humide à la même épaisseur, avec une meilleure résistance aux chocs, à l’écaillage et à la stabilité UV. Finitions : brillant (60–90 GU), satiné (25–60 GU), mat (<25 GU), texture (peau d’orange, ridé, marteau), et métallique. Couleurs : gamme complète RAL Classique/Design et correspondance Pantone TPX. Zéro COV (sans solvants). Résistance à la corrosion : 500–1000+ heures de brouillard salin (ASTM B117) avec prétraitement (sablage + phosphate de zinc ou conversion sans chrome). Limitations : nécessite une cuisson au four — non adapté aux plastiques sensibles à la chaleur ou aux assemblages avec joints en caoutchouc. Épaisseur minimale de film ~40μm ; les films très fins <30μm sont difficiles à réaliser de manière cohérente avec la poudre.
Gamme complète RALZéro COVCure à 180–200°C
Couche60–120 μm
Test de spray salin500–1000+ heures
CouleurCorrespondance RAL / Pantone
Acier · Aluminium · MDFObtenir un devis
Peinture en spray humide 2K polyuréthane époxy CNC usinée en métal plastique, couleur RAL, couche de finition supérieure.
SPC-02
PROCESSUS 02
Peinture en spray / Peinture liquide
Systèmes de peinture en spray humide pour pièces métalliques et plastiques usinées par CNC où le revêtement en poudre n'est pas approprié — substrats sensibles à la chaleur, formules de couleurs OEM complexes, effets métalliques ou nacrés, et exigences de film très fin. Systèmes : couche de finition en polyuréthane 2K (haute résistance chimique et à l'abrasion, maintien de la brillance, service jusqu'à 90°C) ; primaire époxy 2K + couche de finition en polyuréthane (adhérence maximale et résistance à la corrosion) ; peinture en une seule couche à séchage à l'air pour prototypes et petites séries. Construction de la couche : primaire 25–40μm + couche de finition 40–80μm = total 65–120μm. Correspondance exacte des couleurs RAL Classique et Design, Pantone TPX, NCS, et formules OEM (banques de couleurs standard Ford, GM, Toyota disponibles). Effets métalliques et nacrés (paillettes d'aluminium, mica nacré) réalisables. Textures : lisse, texture fine, texture grossière, effet martelé. Primaire plastique disponible pour substrats ABS, PC, PP et GRP.
PU / Époxy 2KEffets métalliquesSubstrat plastique
Couche40–120 μm
SystèmePU 2K · Époxy 2K
CouleurTout RAL/PMS/OEM
Acier · Alu · Plastique · GRPObtenir un devis
Primaire électrophorétique E-coat, cataphorétique CNC, acier, aluminium, géométrie complexe, canaux internes uniformes.
SPC-03
PROCESSUS 03
E-Coat / Revêtement électrophorétique
Imprégnation de primaire électrochimique (e-coat cathodique) pour pièces en acier et aluminium — la pièce est immergée dans un bain de peinture aqueuse et un courant continu dépose une couche de primaire uniforme sur toutes les surfaces. Avantage clé par rapport au primaire en spray : l'e-coat recouvre uniformément les canaux internes, les joints de soudure, les recesses et les géométries complexes que l’équipement de pulvérisation ne peut pas atteindre de manière cohérente. Épaisseur de film 15–25μm ±2μm sur toutes les surfaces, quelle que soit la géométrie. Résistance à la corrosion en tant que primaire : 300–500 heures de brouillard salin seul ; plus de 1000 heures lorsqu'il est recouvert d'une poudre. L'e-coat est le primaire automobile standard pour les assemblages en acier soudé complexes (carrosserie, sous-ensembles, supports). Pour pièces usinées : collecteurs hydrauliques, fabrications complexes, et toute pièce nécessitant une protection contre la corrosion des surfaces internes. L'e-coat est un primaire fonctionnel — gris ou noir — et est recouvert d'une poudre ou d'une peinture liquide pour l'aspect final.
Couverture interne±2μm uniformeUniquement primaire
Couche15–25 μm ±2μm
Brouillard salin (primaire)300–500 hr
CouvertureToutes surfaces y compris internes
Acier · AluminiumObtenir un devis
Revêtement PTFE Teflon, pièce en métal usinée CNC, antiadhésif, alimentaire, résistant aux produits chimiques, faible friction, moule de valve.
SPC-04
PROCESSUS 04
Revêtement PTFE / Teflon
Revêtement en fluoropolymère (PTFE, Teflon) pour pièces métalliques usinées par CNC nécessitant une surface antiadhésive, faible friction, résistance chimique ou haute température. Appliqué sous forme de dispersion aqueuse et fritté à 350–400°C. Coefficient de friction ≤0,1 — parmi les plus faibles de toutes les surfaces solides. Température de service : -200°C à +260°C en continu, +300°C en pointe. Résistance chimique : pratiquement tous les acides, alcalis, solvants et huiles. Approuvé conforme à la FDA pour la sécurité alimentaire. Épaisseur de couche 15–35μm (couche unique) ; 35–75μm (double couche primaire + couche de finition — meilleure adhérence et couverture sans trous pour applications immersives). Options de couleur : gris standard, noir, brun ; couleurs personnalisées disponibles. La préparation de surface est cruciale — sablage Ra 3–6μm avant le revêtement pour une adhérence maximale. Applications : moules et composants pour l’industrie alimentaire, pièces pour la transformation pharmaceutique, corps et tiges de vannes, surfaces de démoulage pour injection, équipements de traitement chimique.
CoF ≤0,1Conforme à la FDA pour la sécurité alimentaire-200 à +260°C
Couche15–75 μm
CoF≤ 0,1
Plage de Température-200 à +260°C
Acier · Al · Inox · FonteObtenir un devis
Revêtement thermique céramique par projection plasma, pièce usinée CNC, Al₂O₃ Cr₂O₃, haute température, résistant à l'usure, turbine.
SPC-05
PROCESSUS 05
Revêtement céramique
Revêtements céramiques par projection thermique et plasma pour des applications à haute température, résistantes à l'usure et isolantes électriques. Oxyde d'aluminium (Al₂O₃) : dureté HV 1200–1600 ; isolant électrique (15–20 kV/mm résistance diélectrique) ; blanc/gris ; service jusqu'à 1600°C — spécifié pour l'isolation électrique à haute tension et une résistance modérée à l'usure sur rouleaux et guides. Oxyde de chrome (Cr₂O₃) : dureté HV 1700–2000 (parmi les plus durs des revêtements par projection thermique) ; vert foncé ; service jusqu'à 900°C en atmosphère oxydante — spécifié pour une usure extrême et une corrosion dans des milieux agressifs (machines à papier et textiles, composants de pompes). Zircornia stabilisée à l'yttria (YSZ) pour revêtement thermique : service jusqu'à 1200°C sur un substrat en superalliage avec couche de liaison métallique — parois de chambres de combustion de turbines, composants d'échappement. Tous les revêtements céramiques appliqués sur une couche de liaison métallique NiCrAlY ou NiAl pour l'adhérence et la compatibilité à l'expansion thermique. Polissage après projection pour respecter la tolérance dimensionnelle disponible.
HV 1200–2000Jusqu'à 1600°CAl₂O₃ · Cr₂O₃ · YSZ
DuretéHV 1200–2000
Température maximale1600°C (Al₂O₃)
Couche50–500 μm
Acier · Superalliage · TitaneObtenir un devis
Référence Technique

Épaisseur du revêtement & Propriétés clés

📏
Épaisseur du revêtement par procédé
Peinture en poudre
60–120 μm
Projection humide
40–120 μm
Céramique
50–500 μm
Revêtement PTFE
15–75 μm
E-Coat
15–25 μm
Film sec PTFE
10–30 μm
⚙
Données Clés du Processus
Coefficient de frottement PTFE
≤0,1
Friction la plus faible de tous les revêtements. Antiadhésif, résistant aux produits chimiques, conforme à la FDA pour l'alimentation. -200 à +260°C.
Dureté céramique
HV 2000
Cr₂O₃ — revêtement thermique le plus dur. Usure extrême en milieu agressif. Service jusqu’à 900°C.
Uniformité de la couche E-Coat
±2 μm
Revêtit uniformément les canaux internes, soudures, rainures. 300–500 heures de spray salin en tant que primaire.
Spray salin en poudre
plus de 1000 heures
ASTM B117 avec pré-traitement au phosphate de zinc. Couleur RAL/Pantone, zéro COV, zéro déchet.
Capacité

Choisir le bon revêtement pour
Votre application

🔥
Température : la première décision
La température détermine la classe de revêtement applicable : PTFE jusqu'à +260°C ; polyuréthane 2K jusqu'à +90°C ; peinture en poudre standard jusqu'à +120°C (grades thermiquement stables jusqu'à +200°C) ; projection thermique en céramique pour +900–1600°C. Nous confirmons la température de service lors du DFM et disqualifions les revêtements qui ne peuvent pas survivre à l'environnement opérationnel.
PTFE 260°CPoudre 120°CCéramique 1600°C
🎭
Masquage des surfaces de précision
Tous les trous de précision, filetages, faces d'étanchéité et surfaces de contact sont masqués avant le revêtement. L'épaisseur du revêtement (60–120μm pour la peinture en poudre) empêchera l'engagement des filetages et l'assemblage des ajustements de trous s'ils ne sont pas masqués. La spécification de masquage est convenue lors du DFM et appliquée de manière cohérente à chaque lot.
Fil de filtage masquéMasques de perçageJoints protégés
🍽
Conformité du revêtement sûr pour l'alimentation selon la FDA
Revêtements PTFE (Téflon) conformes à la FDA 21 CFR pour les applications en contact avec les aliments. Film sec composite en PTFE pour les roulements de machines alimentaires et surfaces de glissement où les lubrifiants liquides sont interdits. Certificats de matériaux et déclarations de conformité FDA fournis pour les clients du secteur alimentaire et pharmaceutique.
FDA 21 CFRPTFE sûr pour l'alimentationFilm sec pharmaceutique
Notre Avantage

Pourquoi les ingénieurs choisissent nos Services de revêtement

Temp
Sélection basée sur la température
Nous disqualifions les revêtements qui ne peuvent pas survivre à votre température de service avant de recommander un système. Un revêtement en poudre qui échoue à 150°C sur un outil de moulage coûte plus cher que de spécifier le bon revêtement PTFE lors du DFM.
E-Coat
E-Coat pour la couverture interne
Nous spécifions une couche de primaire e-coat pour tout assemblage complexe en acier avec des canaux internes nécessitant une protection contre la corrosion — le primaire en spray ne peut pas atteindre de manière cohérente les surfaces internes. La uniformité de ±2μm du e-coat garantit que chaque surface, interne et externe, reçoit la couche de primaire.
RAL
Correspondance précise des couleurs
Nous effectuons un appariement par lot de poudre et de peinture humide selon les codes couleur RAL, Pantone TPX, NCS ou OEM fournis avec une mesure de tolérance (dE ≤1,5). Des panneaux de référence couleur sont conservés pour les lots de réapprovisionnement afin d'assurer la cohérence des couleurs tout au long des séries de production.
Masque
Masquage précis documenté
La spécification de masquage pour chaque pièce est documentée sur la fiche de route — filetages, trous, faces d'étanchéité, surfaces de contact. Le même masquage est appliqué à chaque pièce dans chaque lot. Aucun retouche pour les filetages bloqués par la poudre ou les trous qui ne s'assemblent pas.
FAQ

Spray & Revêtement — Questions fréquentes

Revêtement en poudre: processus sec électrostatique, cuisson au four 180–200°C, 60–120μm, zéro COV, excellente résistance aux chocs/éclats/UV, gamme complète RAL, textures disponibles. Idéal pour l'acier et l'aluminium nécessitant une couleur protectrice durable. Peinture en spray humide: liquide pulvérisé, séchage à l'air ou cuisson à basse température, 40–120μm, correspondance exacte de la couleur OEM, effets métalliques/perles, compatible avec substrat plastique. Idéal lorsque la poudre ne peut pas être appliquée (pièces sensibles à la chaleur, formule OEM exacte, effets métalliques).
E-coat (apprêt cataphorétique) dépose uniformément ±2μm sur toutes les surfaces y compris les canaux internes, soudures et recesses que le primaire en spray ne peut atteindre. 15–25μm. Résistance à la corrosion par brouillard salin de 300–500 heures seule, plus de 1000 heures avec la couche de finition. L'E-coat est un apprêt fonctionnel gris/noir uniquement — recouvert d'une couche de poudre ou de peinture humide. Primaire automobile standard pour les assemblages complexes en acier. Nous spécifions l'e-coat pour toute pièce en acier usinée ou fabriquée avec des exigences de protection contre la corrosion des surfaces internes.
Température de service du revêtement PTFE : -200°C à +260°C en continu, +300°C en pointe. CoF ≤0,1. Approuvé conforme à la FDA pour la sécurité alimentaire. Résistant chimiquement à presque tous les acides, alkalis, solvants et huiles. Non adapté au contact glissant métal sur métal — douceur (dureté de crayon 2H), abrasé par un métal tranchant. Spécifier DLC ou chrome dur pour une résistance à l'usure. PTFE pour antiadhésif, résistance chimique, et surfaces sans contact ou en contact doux.
Al₂O₃ (alumine): jusqu'à 1600°C, HV 1200–1600, isolant électrique, blanc/gris. Cr₂O₃: jusqu'à 900°C, HV 1700–2000 (revêtement de projection le plus dur), résistance extrême à l'usure. Barrière thermique YSZ: jusqu'à 1200°C sur superalliage avec couche de liaison — composants de turbine. Tout appliqué sur une couche de liaison NiCrAlY/NiAl. Ponçage après projection pour respecter la tolérance disponible. Nous conseillons le type de céramique en fonction de la température de service, des exigences d'usure et de l'environnement corrosif.

Données structurées (FAQPage + ItemList + schéma Service) intégrées · Éligible aux résultats enrichis FAQ de Google

Obtenir un devis

Envoyez votre dessin.
Obtenez un devis.

Chaque demande comprend une revue DFM — faisabilité des tolérances, confirmation du matériau et approche du processus avant le début de la production. MOQ 1 pièce.

24hr
Réponse au devis
Quantité Minimum de Commande 1
Prototypes OK
ISO
9001:2015
📐
Revue DFM sur chaque demande
Faisabilité des tolérances, stratégie de fixation et confirmation des matériaux. Retour spécifique et exploitable — pas de refus générique.
🎯
Inspection du premier article — Standard
Rapport FAI sur chaque nouvelle série. Certificats de matériaux et de traitement de surface inclus avec chaque expédition.
🔄
Même processus : Prototype à Production
Le plan de processus de votre prototype s'applique aux lots de production. Pas de requalification lors de la montée en gamme.
⚙
Usinage CNC 3 / 4 / 5 axes + tournage
Pièces structurelles complexes, arbres, boîtiers et composants de transmission. Métaux et plastiques d'ingénierie.
ISO 9001:2015 Fraisage 3/4/5 axes Tournage CNC Inspection CMM Livraison mondiale