
Категорія продукції
Порожнистий ID/OD 40% · IT5 підшипник · Кабельний прохід · 6-DOF
RR / 001 — 008
Порожнистий, оптимізований для інерції
Вали обертання робота
Прецизійно оброблені на верстатах з ЧПУ вали суглобів робота для 6-DOF промислових і колаборативних роботів — легкі порожнисті конструкції з Al 7075 та Ti Grade 5, інтегровані фланці гармонічного / циклоїдного / планетарного редуктора, місця для підшипників IT5, кабельний прохід для чистого прокладання через кожен суглоб.
IT5
Місце підшипника / Фланець
40%
Порожнистий ID / OD
−40%
Маса проти суцільного
ЧАСТИНА DWG · RR-000 ВАЛ СУГЛОБА РОБОТА · Al 7075-T6 HA
ISO 9001 · IT5 ЗЕМЛЯ · КАБЕЛЬНИЙ ПРОХІД
Порожнистий · −40% Маса
Гармонічний фланець
6-DOF · Кобот · SCARA · Дельта · Хірургічний · Дрон
Типи роботів
Al 7075 · Ti 5 · 42CrMo4 · 20CrMnTi · SUS316L
Матеріали
48hr Комерція · 5-денний прототип
Послуга
IT5
Сидіння підшипника / Фланець
стандарт з'єднання робота
стандарт з'єднання робота
40%
Порожнистий ID / OD
дизайн кабелю з наскрізним отвором
дизайн кабелю з наскрізним отвором
−40%
Зменшення маси
проти суцільного валу
проти суцільного валу
5 днів
Найшвидша доставка
прототипи валів
прототипи валів
Наша Робота
Замовити Подібну Деталь →
Вали обертання робота, які ми виготовили
Прецизійно оброблені на верстатах з ЧПУ вали обертання робота для автомобільної, робототехнічної, аерокосмічної, медичної та промислової сфери.
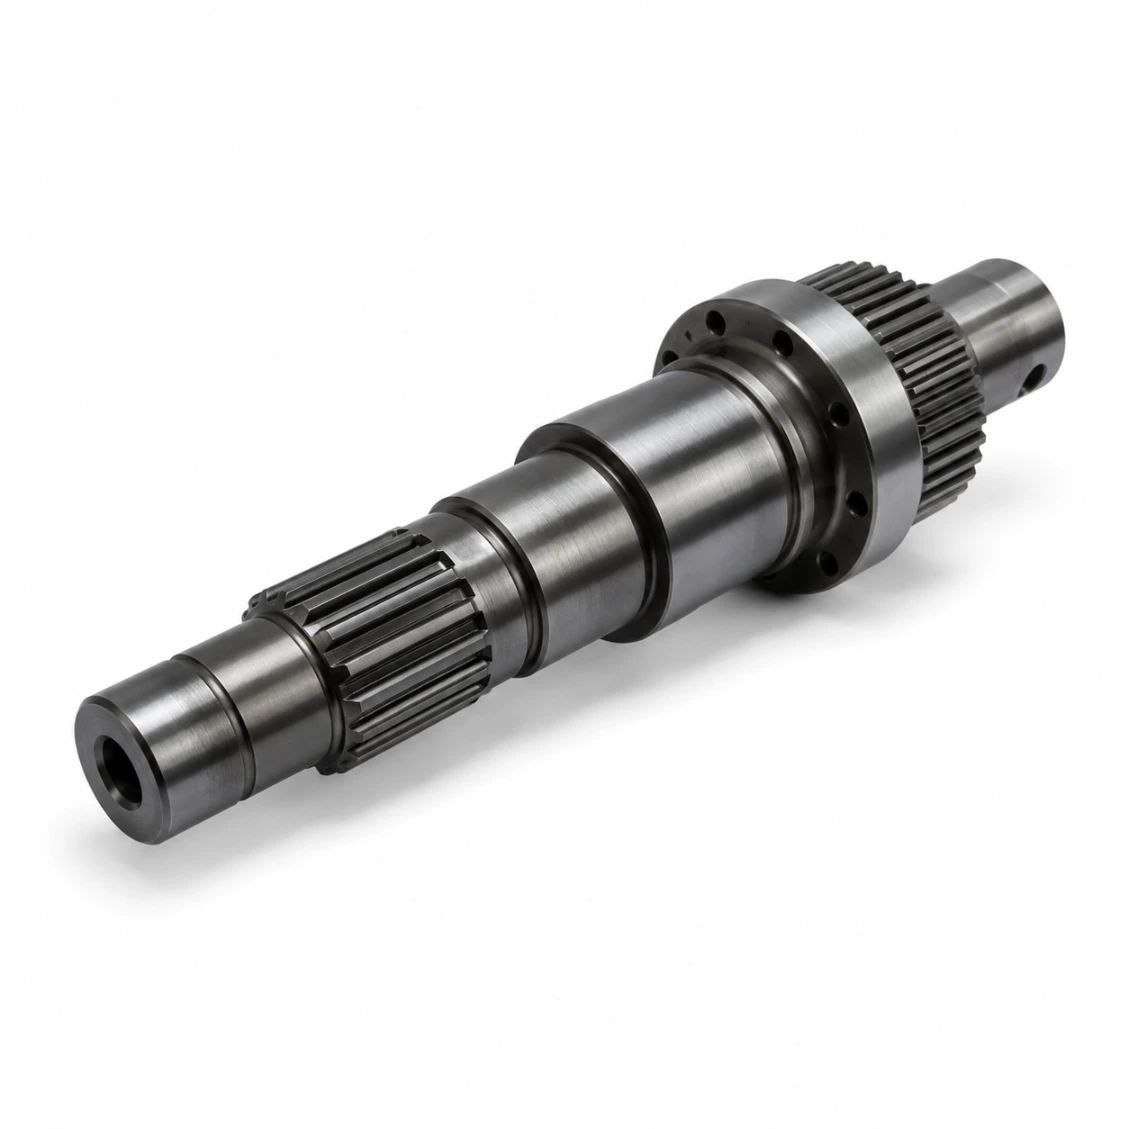 42CrMo4 · Промисловий
Вал обертання робота — промисловий 6-осевий
42CrMo4 · Загартований · 200 шт.
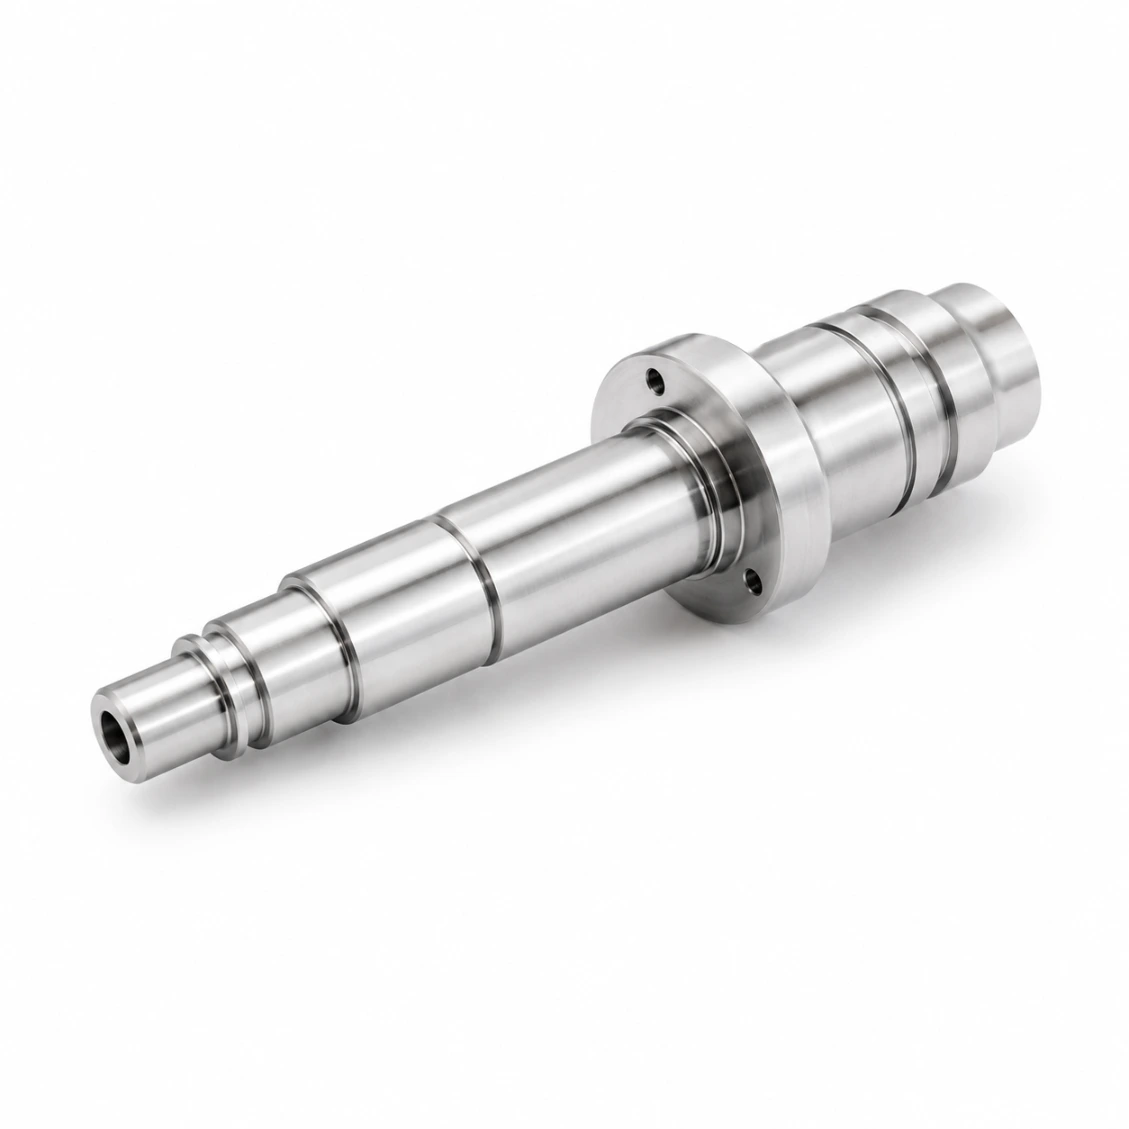 SUS316L · Хірургічний
Вал обертання робота — хірургічний робот
SUS316L · Пасивований · 50 шт
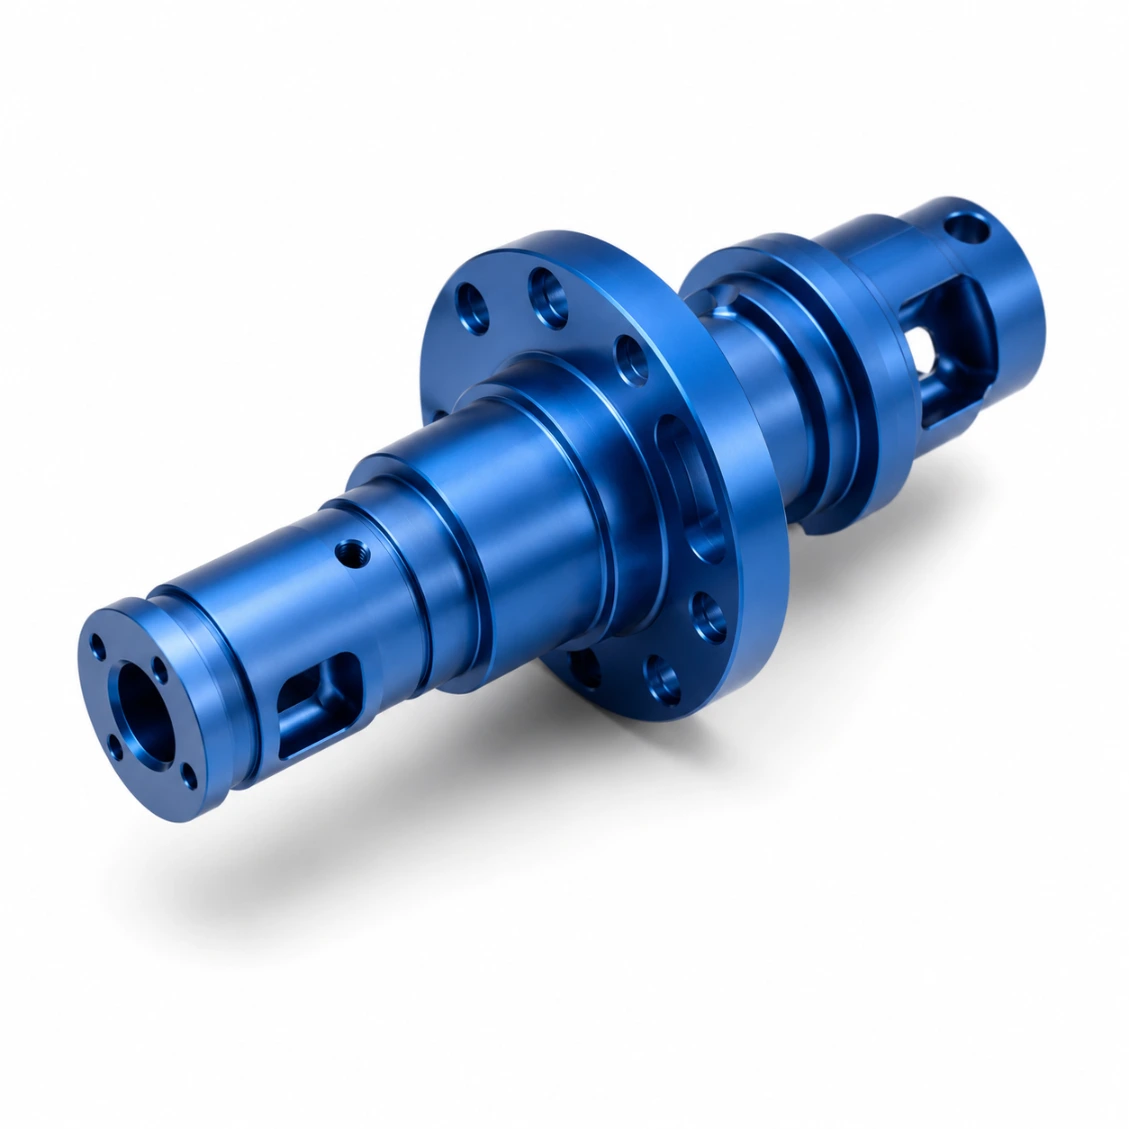 Al 7075 · Кобот
Вал обертання робота — кобот
Al 7075 HA · Порожнистий · 80 шт.
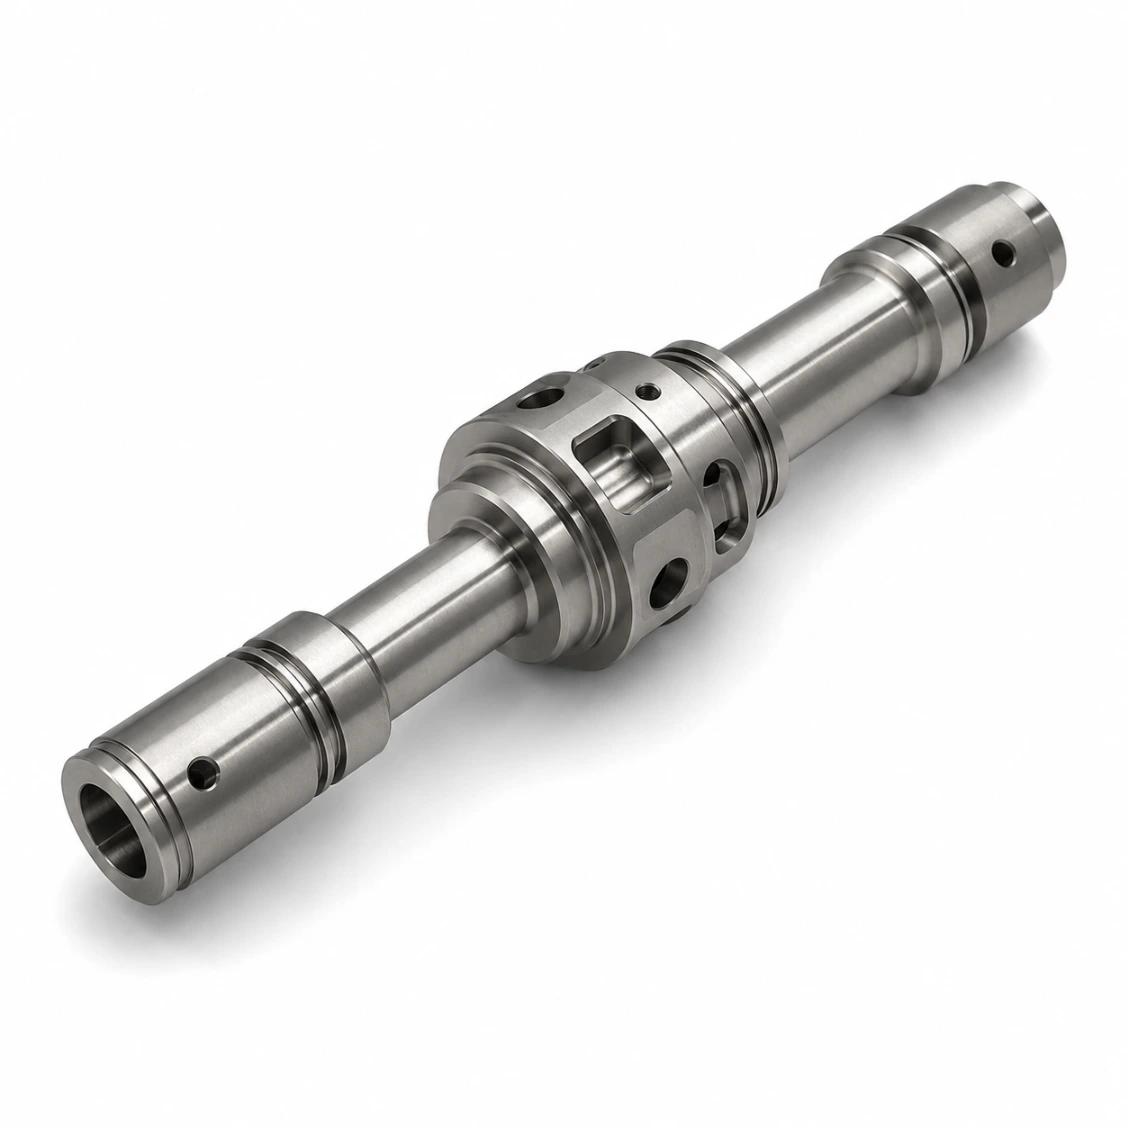 Ti Grade 5 · Аеро
Вал обертання робота — аероманіпулятор
Ti Група 5 · 15 шт
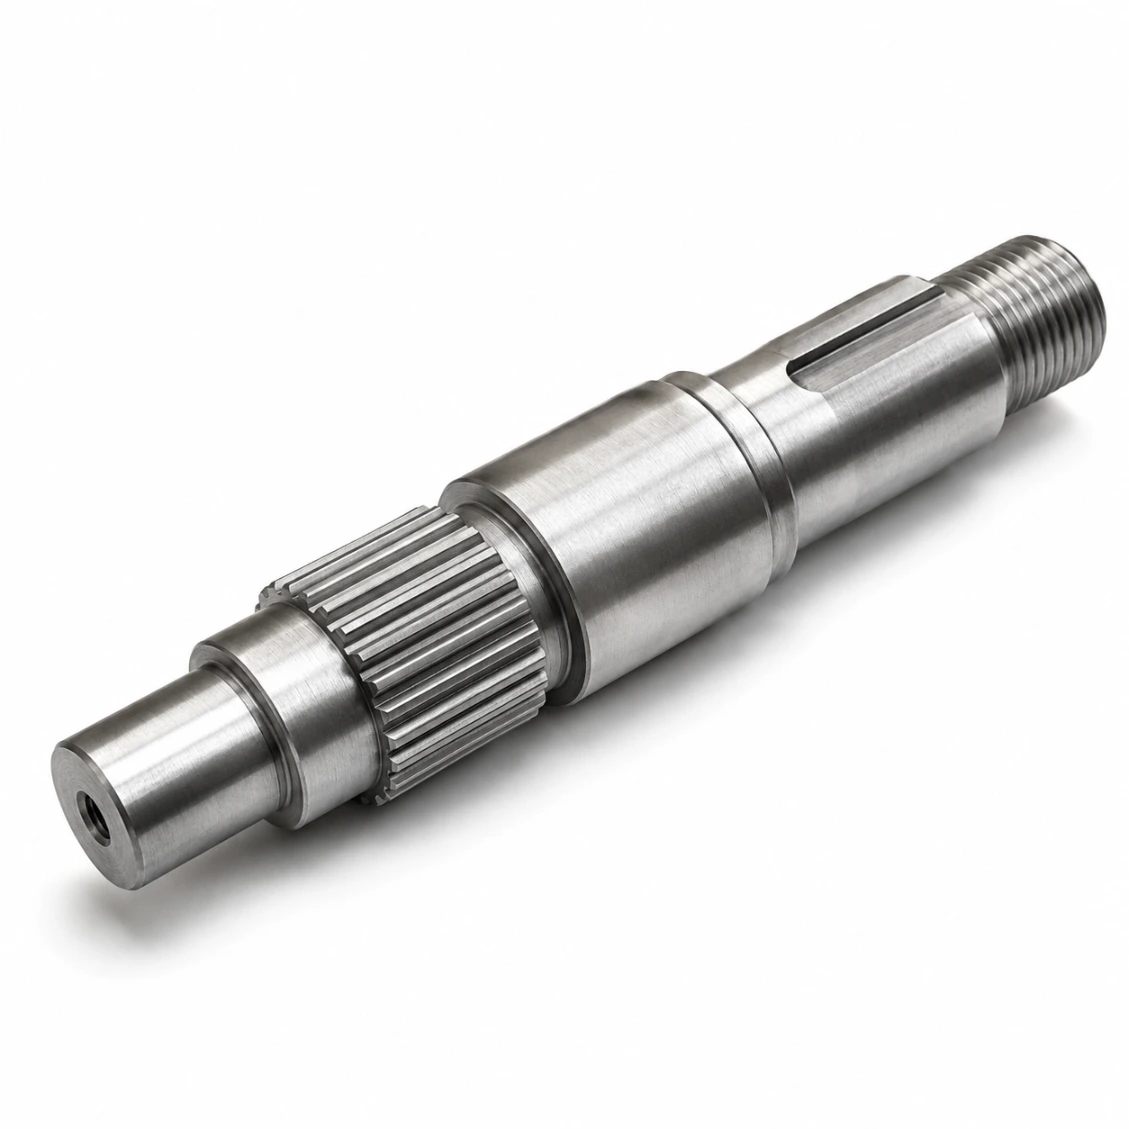 Al 6061 · SCARA
Вал обертання робота — SCARA
Al 6061 · 300 шт.
 Ti 5 · Дрон
Вал обертання робота — гімбал для дронів
Ti Grade 5 · Ra 0.2µm · 100 шт.
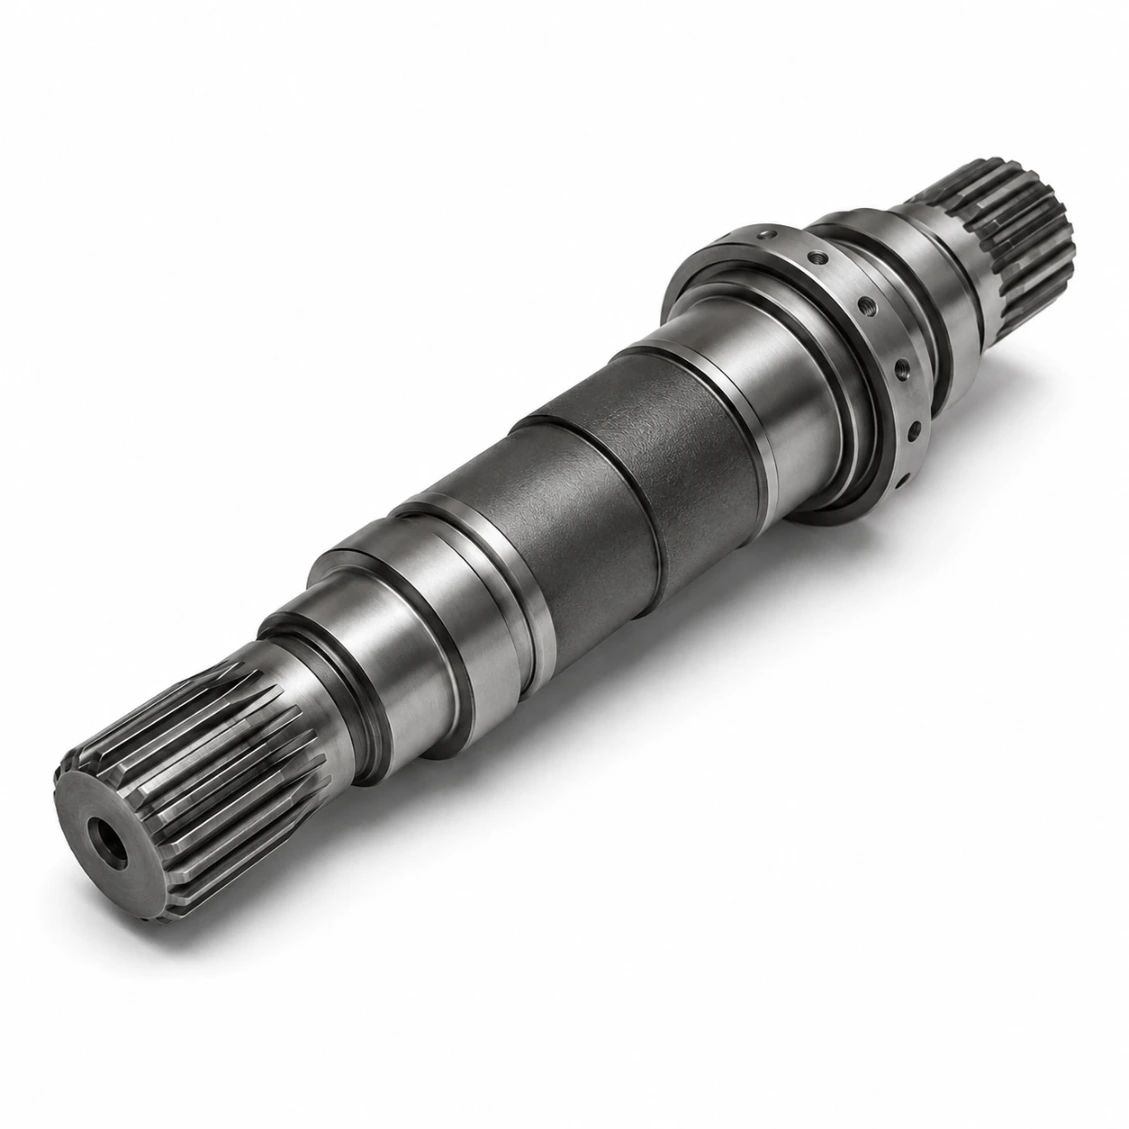 20CrMnTi · Важкий
Вал обертання робота — гармонічний вихід
20CrMnTi · Карбюризований · 150 шт
 Перевірено CMM
Вал обертання робота — Повний CMM
Кожен елемент виміряний CMM
Як це працює
Від креслення до готового виробу
Завантажте ваш чертеж — матеріал, допуски та термообробка. Коммерційна пропозиція за 48 годин.
01
Завантажити малюнок
STEP, DXF, PDF або ескіз із ключовими розмірами та допусками.
02
Котирування за 48 годин
Матеріал, процес, обробка поверхні та тверді строки постачання.
03
ЧПУ-машина та контроль
Прецизійна токарна обробка, шліфування, верифікація CMM, термообробка поверхні.
04
Доставляємо по всьому світу
Повний вимірювальний звіт. DHL / FedEx / морські перевезення.
Відгуки
Надійний виробник валів обертання робота
★★★★★
"Видатна збереженість розмірів у кожній партії. Звіт CMM повністю відповідала нашому вхідному контролю. Час виготовлення — обіцяний."
AK
Олексій К.
Механічний інженер · Україна
★★★★★
"Огляд DFM від HXC виявив дві проблеми дизайну до виробництва. Готові деталі були бездоганні з першого разу. Сильна рекомендація."
SL
Софі Л.
Інженер з дизайну · Франція
★★★★★
"Три роки закупівлі прецизійних валів у HXC. Якість стабільна, строки надійні, інженери завжди на зв'язку."
JT
Джеймс Т.
Старший інженер · Україна
Поширені запитання
Вали обертання робота — Часто задавані питання
Технічні та питання з постачання відповідають нашими інженерами.
Вал обертання робота — це основний обертовий елемент у з'єднанні осі робота — він передає вихідний момент редуктора (гармонічний привід, циклоїдний або планетарний) на наступне з'єднання робота. У робота з 6 ступенями свободи є 6 валів обертання, кожен з яких несе вагу всіх наступних з'єднань плюс вантаж. Вони повинні бути жорсткими (опиратися на вигин під навантаженням), легкими (мінімізувати інерцію) та точними (посадочні місця під підшипники відповідно до IT5 для нульового зворотного ходу з'єднання).
Обертальна інерція зростає з радіусом⁴ — видалення матеріалу з центру вала зменшує інерцію набагато ефективніше, ніж скорочення вала або зменшення його ваги ззовні. Порожнистий вал обертання робота може бути на 40–60% легшим, ніж суцільний вал з лише 15–25% зменшенням жорсткості на вигин — дуже вигідний компроміс для продуктивності робота. Крім того, порожнистий отвір прокладає кабелі та пневматичні лінії через з'єднання, уникаючи зовнішніх кабельних пучків, які можуть заважати і обмежувати діапазон руху з'єднання.
Більшість промислових осей робота використовують один з: Фланець гармонічного приводу (генератор хвиль), прикріплений безпосередньо до вала; Отвори для штифтів виходу циклоїдного диска, що з'єднуються з фланцем виходу вала; З'єднання шліца (DIN 5480 або індивідуальне) від виходу редуктора до отвору вала. Тип інтерфейсу залежить від вибраного редуктора — HXC виготовляє всі три типи інтерфейсів і може порадити щодо бажаного інтерфейсу для вашої моделі редуктора.
Торсійна жорсткість з'єднувального вала визначає, наскільки з'єднання вигинається під навантаженням — вигин 0.001° на першому з'єднанні викликає помилку позиціонування на кінцевому ефекторі робота, яка зростає з довжиною руки. Для руки довжиною 1 метр вигин 0.001° викликає помилку позиції 0.017 мм на інструменті. Ось чому вали обертання робота проектуються з максимальною діаметром вала, дозволеним бюджетом ваги — навіть невелике збільшення діаметра вала значно підвищує торсійна жорсткість.
Прототип (1–5 шт., порожнистий оброблений + шліфований): 5–8 днів. Маленька партія (10–50 шт.): 8–14 днів. Виробництво (100–1,000 шт.): 12–18 днів. Твердо-анодований Al 7075: додати 3–5 днів. Титан: додати 3–5 днів. Доступне термінове виробництво.
Al 7075-T6 тверде анодування — найпоширеніший вибір для колаборативних роботів та легких 6-осних маніпуляторів. Ti Грейд 5 — аерокосмічні роботи та хірургічні маніпулятори, які вимагають високої жорсткості до ваги. 42CrMo4 (індукційно загартовані) — промислові 6-осні роботи з вантажем 10+ кг. 20CrMnTi (карбюризовані) — промислові роботи з важким вантажем та палетизатори. SUS316L — хірургічні / харчові / фармацевтичні роботи.
Типові вали обертання роботів використовують ID / OD = 0.6–0.8. При ID / OD = 0.75 (за замовчуванням HXC для колаборативних роботів) вал має масу ~44% та ~68% крутильну жорсткість еквівалентного суцільного вала — втрата жорсткості 32% за збережену масу 56% є відмінним компромісом. Внутрішній отвір для кабелю повинен бути розміром для кабельного пакету (зазвичай Ø 12–20 мм для 6-ї осі колаборативного робота, Ø 25–40 мм для більших промислових роботів).
Так — HXC обробляє фланці для монтажу гармонічного приводу, фланці для циклоїдних дисків з отворами для штифтів, елементи виходу з шліцом та фланці з прямим болтовим кріпленням відповідно до специфікації геометрії виробника редуктора (Harmonic Drive, Nabtesco, Sumitomo, Spinea). Вкажіть номер моделі редуктора на вашому кресленні, і ми обробимо відповідний інтерфейс з точністю до 0.005 мм.
Порожнистий отвір розмірений так, щоб вмістити кабельний пакет плюс невеликий зазор для термічного розширення та незначного вигину. HXC обробляє отвір ID з фаскою 1–2° на обох кінцях, щоб полегшити установку кабелю та запобігти пошкодженню ізоляції під час складання. Для роботів з постійним обертанням осі використовуються ковзні кільця на з'єднанні замість кабелів; отвір вала в цьому випадку вміщує збірку ковзного кільця.