info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Acasă/ Materiale/ POM / Acetal / Delrin — Roți dințate · Bucșe · Glisiere · Șuruburi · Piese de ghidare
Prelucrare CNC POM / Acetal / Delrin

POM / Acetal
Prelucrare CNC

POM-H (Delrin) POM-C (Copolymer) Piese pentru automatizări Roți dințate și bucșe Șuruburi și piese de ghidare

Prelucrare CNC de precizie a homopolimerului POM (Delrin) și copolimerului POM (Acetal) pentru componente de automatizare, roți dințate, glisiere, bucșe, șuruburi și piese de ghidare — unde metalul este prea greu sau coroziv, și unde stabilitatea dimensională, auto-ungerea și toleranța constantă pe întreaga cantitate de producție sunt esențiale.

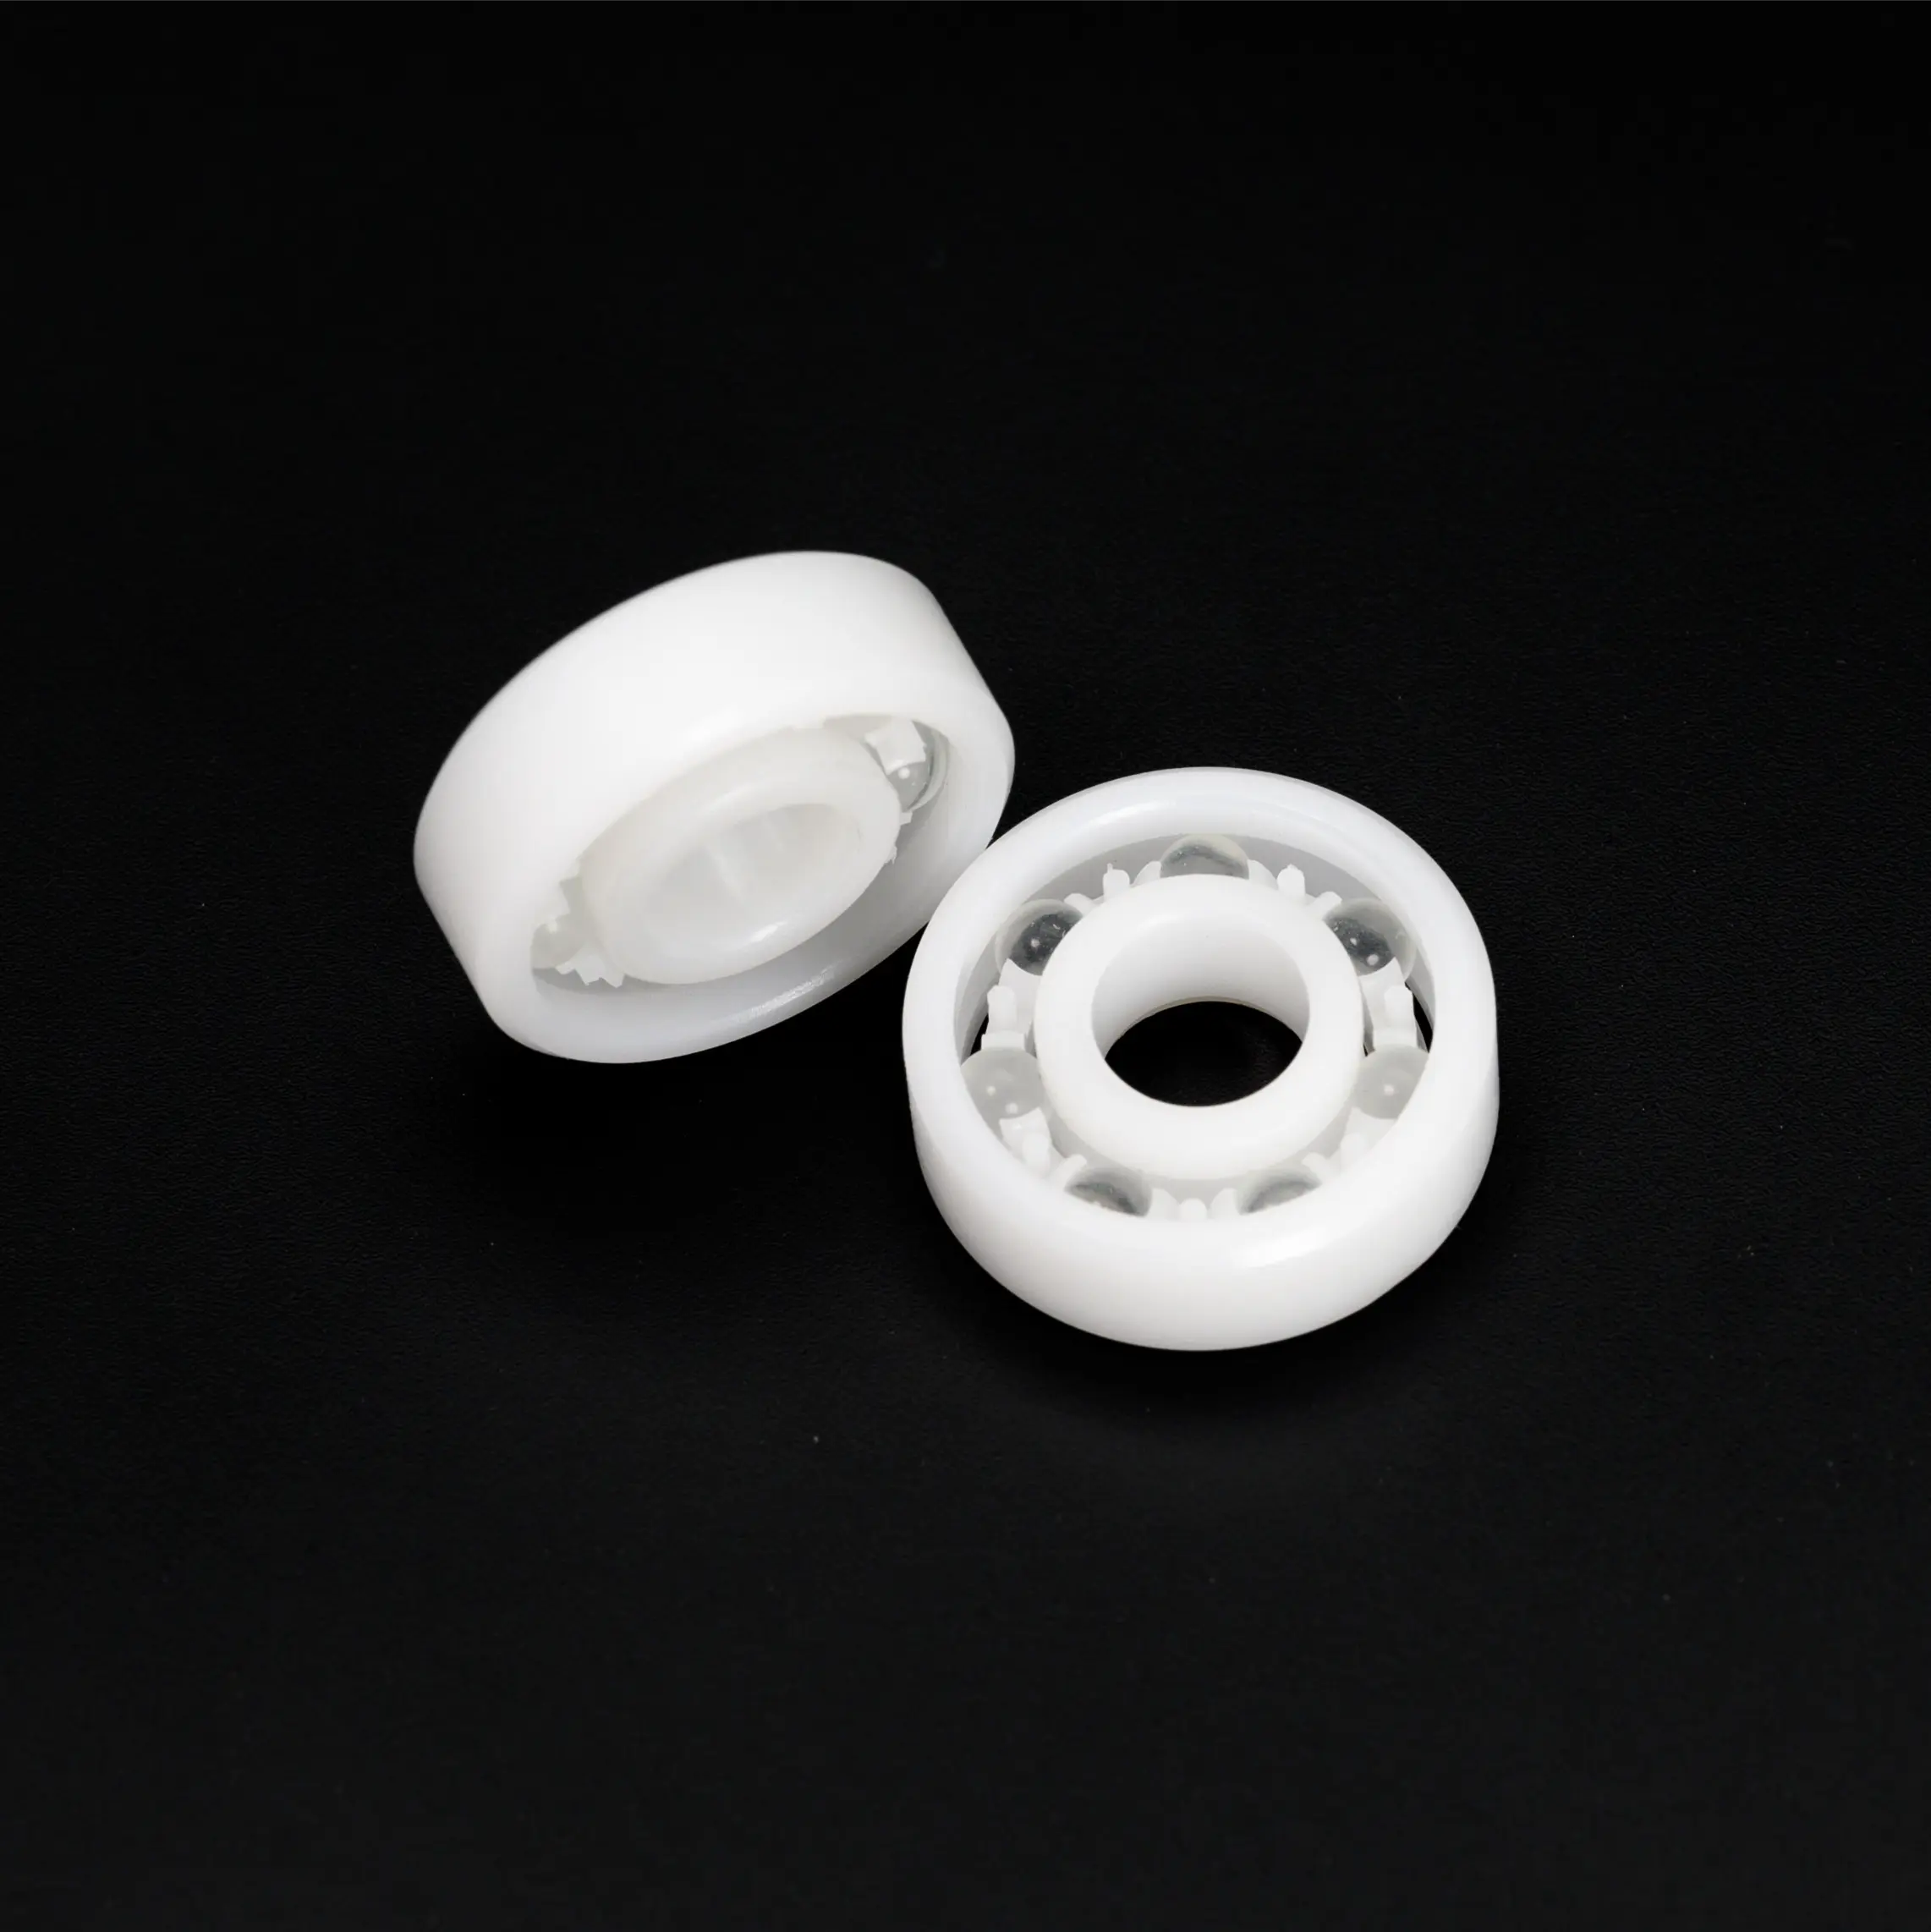
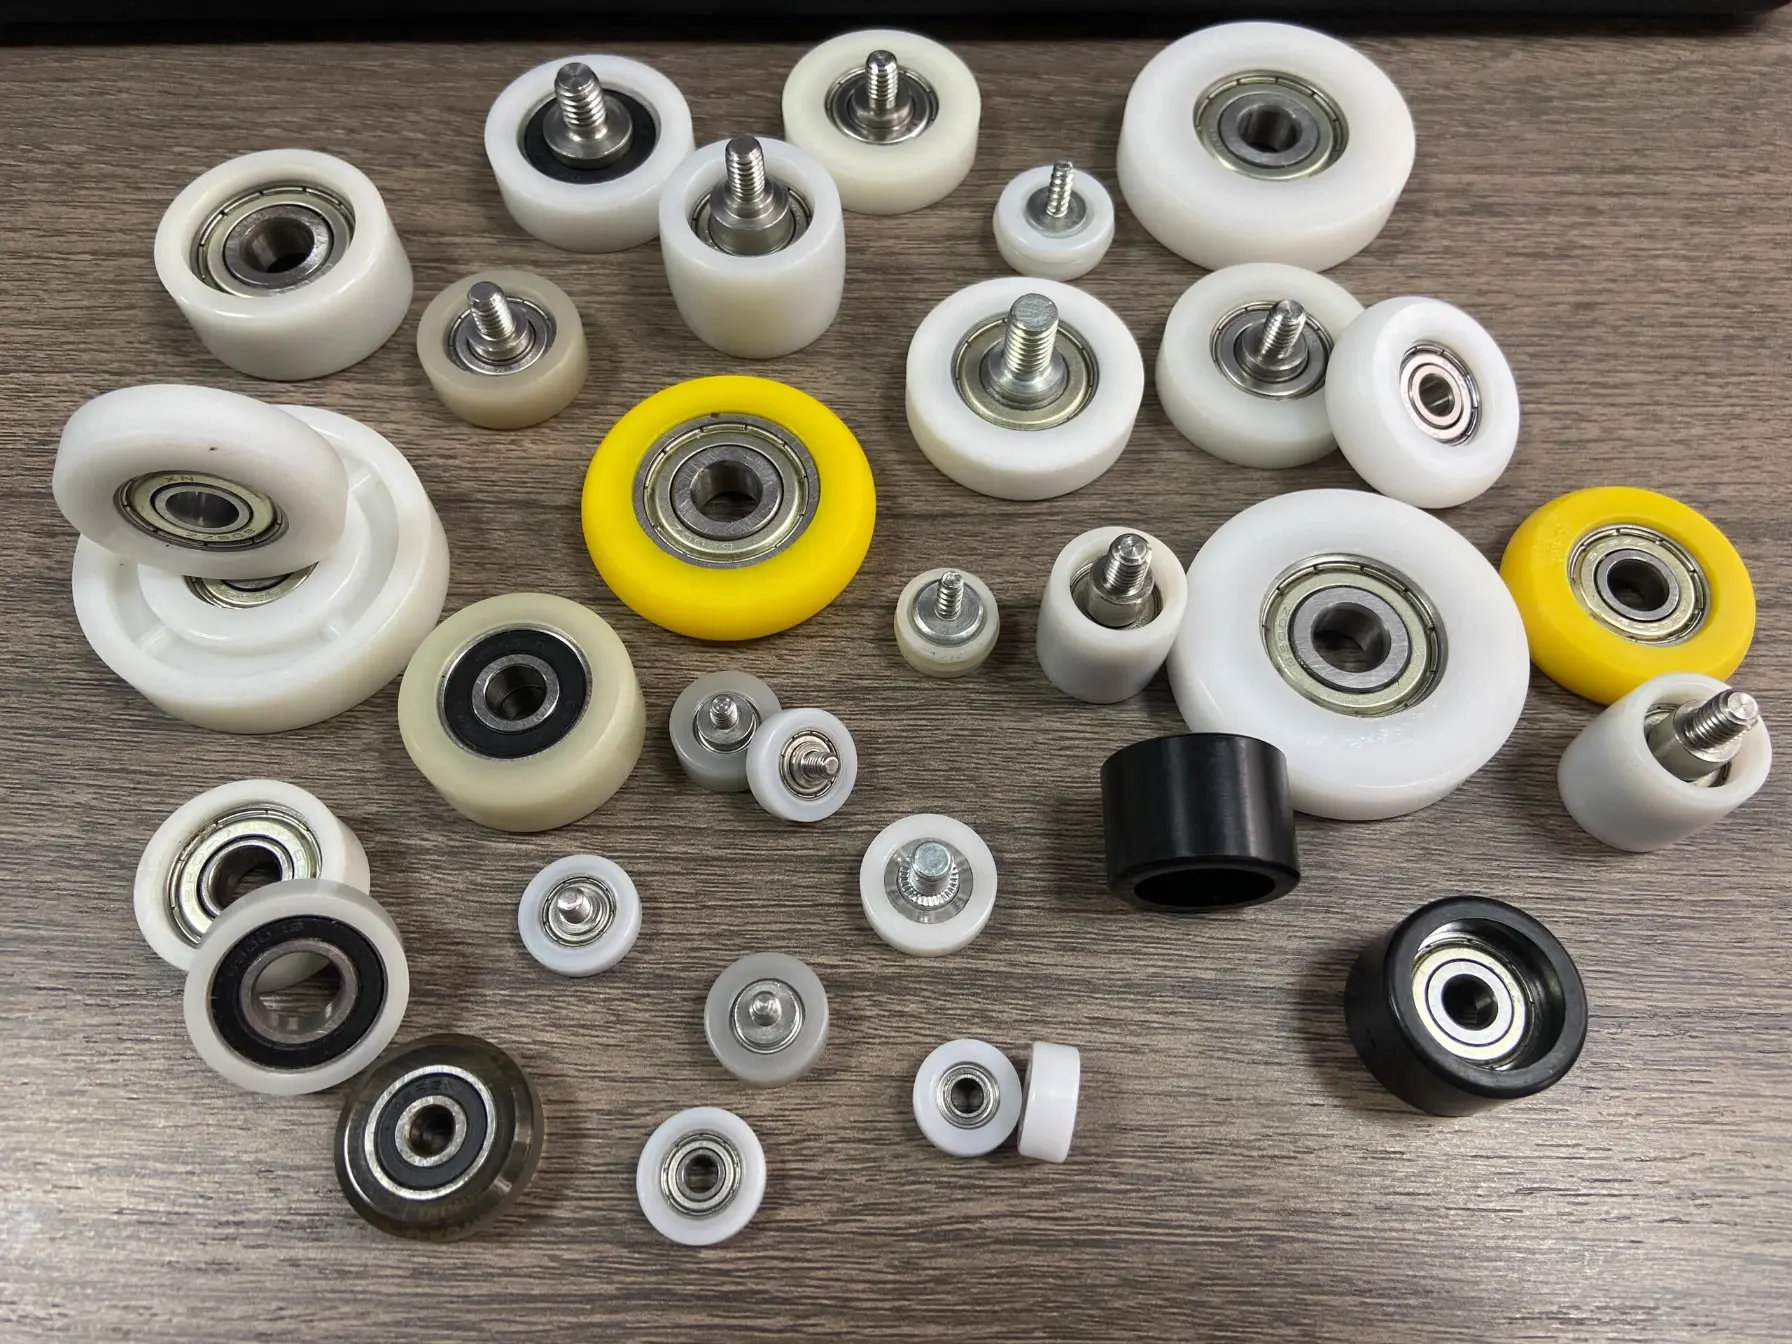
POM Acetal Delrin Angrenaje prelucrate CNC Bucșe Piese de automatizare
Coeficient de frecare.
0.1–0.3
POM CNC Turnate Bucșe Ghidaj de glisare Automatizare
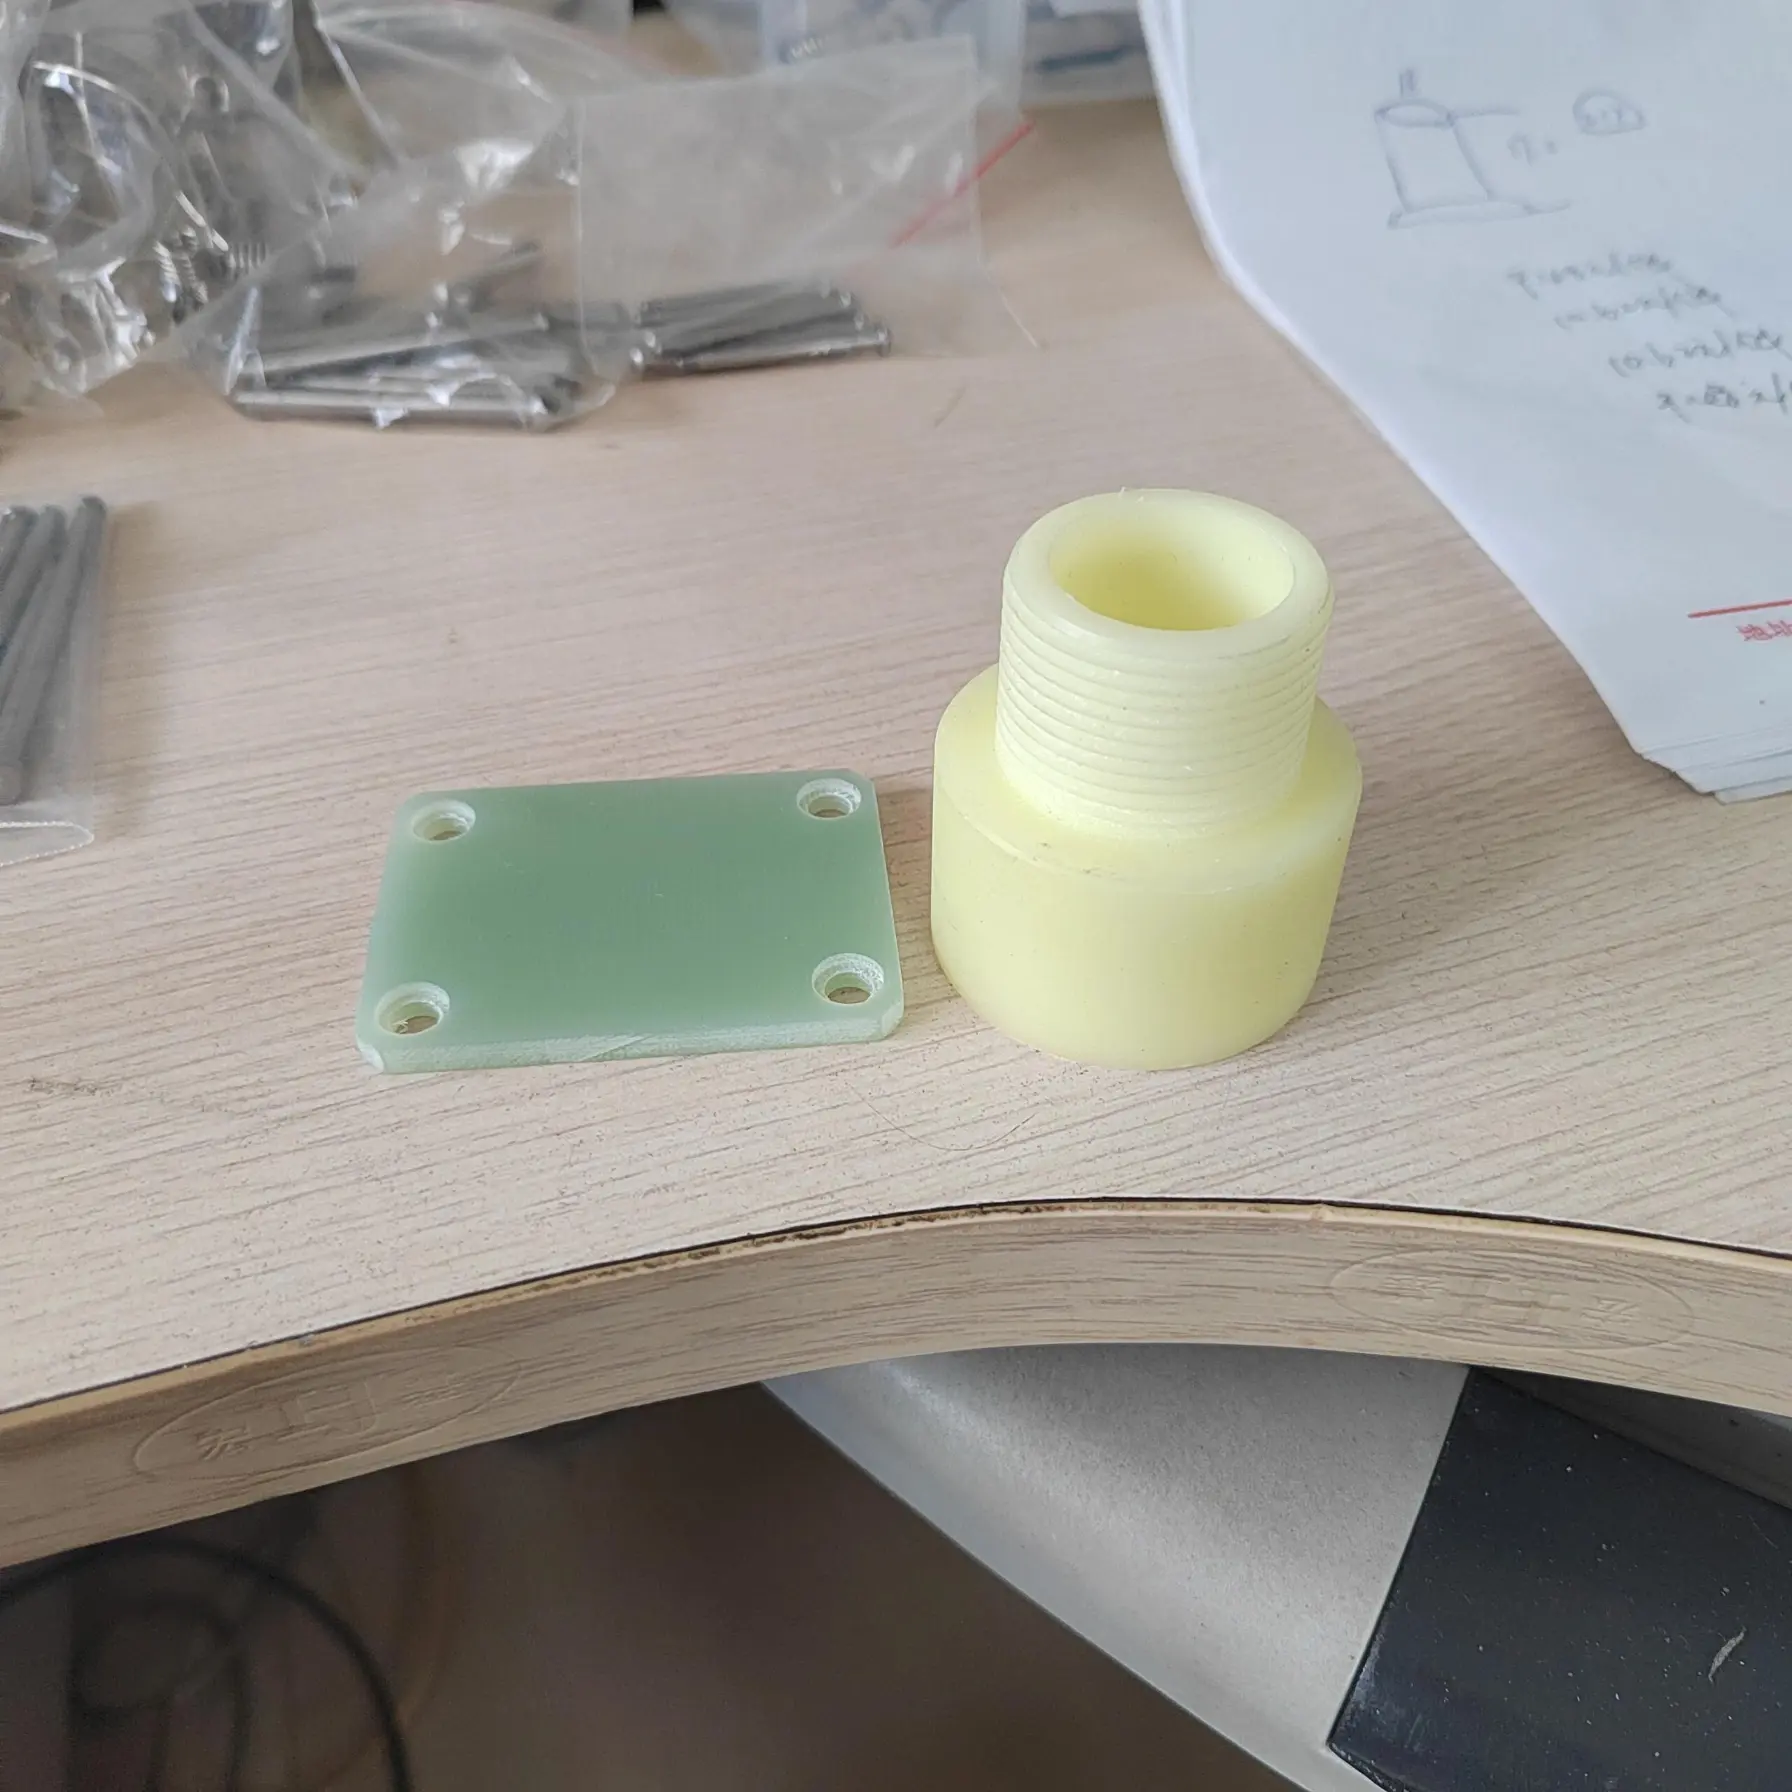
Acetal Delrin Gaură prelucrată CNC Angrenaj jig
POM-H / POM-C
Două grade în stoc
±0,02 mm
Toleranță de precizie
0.1–0.3
Coeficient de frecare
24 de ore
Timp de răspuns pentru ofertă
POM-H Homopolimer Delrin ✦ POM-C Copolymer Acetal ✦ Componente pentru echipamente de automatizare ✦ Roți dințate din plastic de precizie ✦ Glisiere și carenaje liniare ✦ Bucșe auto-ungătoare ✦ Șuruburi și dispozitive de inspecție ✦ Ghidaje și Piese de Regizare ✦ Conformitate cu standardele FDA pentru contactul cu alimentele ✦ POM-H Homopolimer Delrin ✦ POM-C Copolymer Acetal ✦ Componente pentru echipamente de automatizare ✦ Roți dințate din plastic de precizie ✦ Glisiere și carenaje liniare ✦ Bucșe auto-ungătoare ✦ Șuruburi și dispozitive de inspecție ✦ Ghidaje și Piese de Regizare ✦ Conformitate cu standardele FDA pentru contactul cu alimentele ✦
Grade de materiale

Două clase POM — Știți care să specificați

POM-H
DuPont Delrin® · ISO 9988 · ASTM D4181
Rigiditate și rezistență la oboseală mai mare — Preferat pentru roți dințate
POM homopolimer (denumirea comercială Delrin, fabricat de DuPont) este varianta de performanță superioară: ușor mai rigid, mai dur și cu o rezistență la oboseală mai bună decât copolimerul POM — fiind gradul preferat pentru roți dințate de precizie, mecanisme cu prindere snap și piese mecanice cu cicluri mari. Totuși, barele POM-H cu diametre peste aproximativ 50 mm prezintă porozitate inerentă în linia centrală (un gol în centrul geometric creat în timpul extrudării) care poate fi expus atunci când se prelucrează piese cu găuri mari centrale. Pentru secțiuni solide sau aproape solide, POM-H este prima alegere.
3.100 MPa
Modul de flexural
68 MPa
Rezistență la tracțiune
M90 / R120
Duritate (Rockwell)
Excelent
Așchiere
CoroanePrinderi rapideCameSupape de supapăBlocuri solide
Vezi Detalii POM-H
Proprietăți cheie
Densitate1.42 g/cm³
Punct de topire175–180 °C
Temperatura maximă de serviciu90–100 °C (continuă)
Absorbția de apă0.2% (24h)
Coeficient de frecare (uscat)0.15–0.35
Culori disponibileNatural, Negru
Avantaje față de POM-C
Modul de flexură mai mare — mai rigid sub încărcare
Rezistență mai bună la oboseală — mai potrivit pentru încărcări ciclice
Duritate superficială ușor mai bună
⚠ Porozitate pe linia centrală în tijă > 50 mm — evitați pentru piese cu găuri mari centrale
POM-C
Copolymer de Acetal · Hostaform® · Celcon® · ISO 9988
Structură omogenă — Fără porozitate, Rezistență chimică mai bună
Copolymerul POM (numit și copolymer de acetal, denumiri comerciale Hostaform și Celcon) are o secțiune transversală uniformă fără porozitate pe linia centrală — fiind alegerea corectă pentru piese cu găuri centrale mari, pereți subțiri sau cerințe precise de concentricitate între gaură și diametrul exterior. Ușor mai moale și mai puțin rigid decât POM-H, dar diferența este mică în practică. POM-C oferă o rezistență chimică mai bună (în special la soluții alcaline și anumite solvenți organici) și este ușor mai puțin predispus la crăparea cauzată de stres. Disponibil în culori naturale conforme cu standardele FDA și sigure pentru alimente.
2.800 MPa
Modul de flexural
62 MPa
Rezistență la tracțiune
M80 / R115
Duritate (Rockwell)
Excelent
Așchiere
RulmențiGlisiereCiocanePiese de ghidarePiese găuriteContact cu alimente
Vezi Detalii POM-C
Proprietăți cheie
Densitate1,41 g/cm³
Punct de topire162–168 °C
Temperatura maximă de serviciu90–100 °C (continuă)
Absorbția de apă0.2% (24h)
Coeficient de frecare (uscat)0.15–0.35
Culori disponibileNatural, Negru, Albastru, Roșu
Avantaje față de POM-H
Fără porozitate pe linia centrală — structură uniformă pe întregul material
Rezistență chimică mai bună — medii alcaline și solvenți
Mai puțin predispus la crăparea cauzată de stres în medii agresive
Grade conforme cu standardele FDA disponibile (natural și colorat)
Grad albastru detectabil cu metal pentru echipamente de procesare a alimentelor
✓ Alege POM-H (Delrin) atunci când…
→ Rigidez maximă pentru roți dințate, came și mecanisme cu fixare rapidă
→ Piese cu secțiune transversală solidă, fără sau cu gaură centrală mică
→ Aplicații cu solicitări de oboseală în cicluri ridicate
→ Medii chimice blânde (fără curățători alcalini)
✓ Alege POM-C (Copolymer) atunci când…
→ Piese cu găuri centrale mari sau pereți subțiri — fără risc de porozitate
→ Contact cu alimente, conformitate cu FDA sau medii igienice
→ Expunere la curățători alcalini, detergenți sau solvenți ușori
→ Grad albastru detectabil pentru echipamente de procesare a alimentelor
Zone de aplicare

Șase aplicații în care POM Excelează

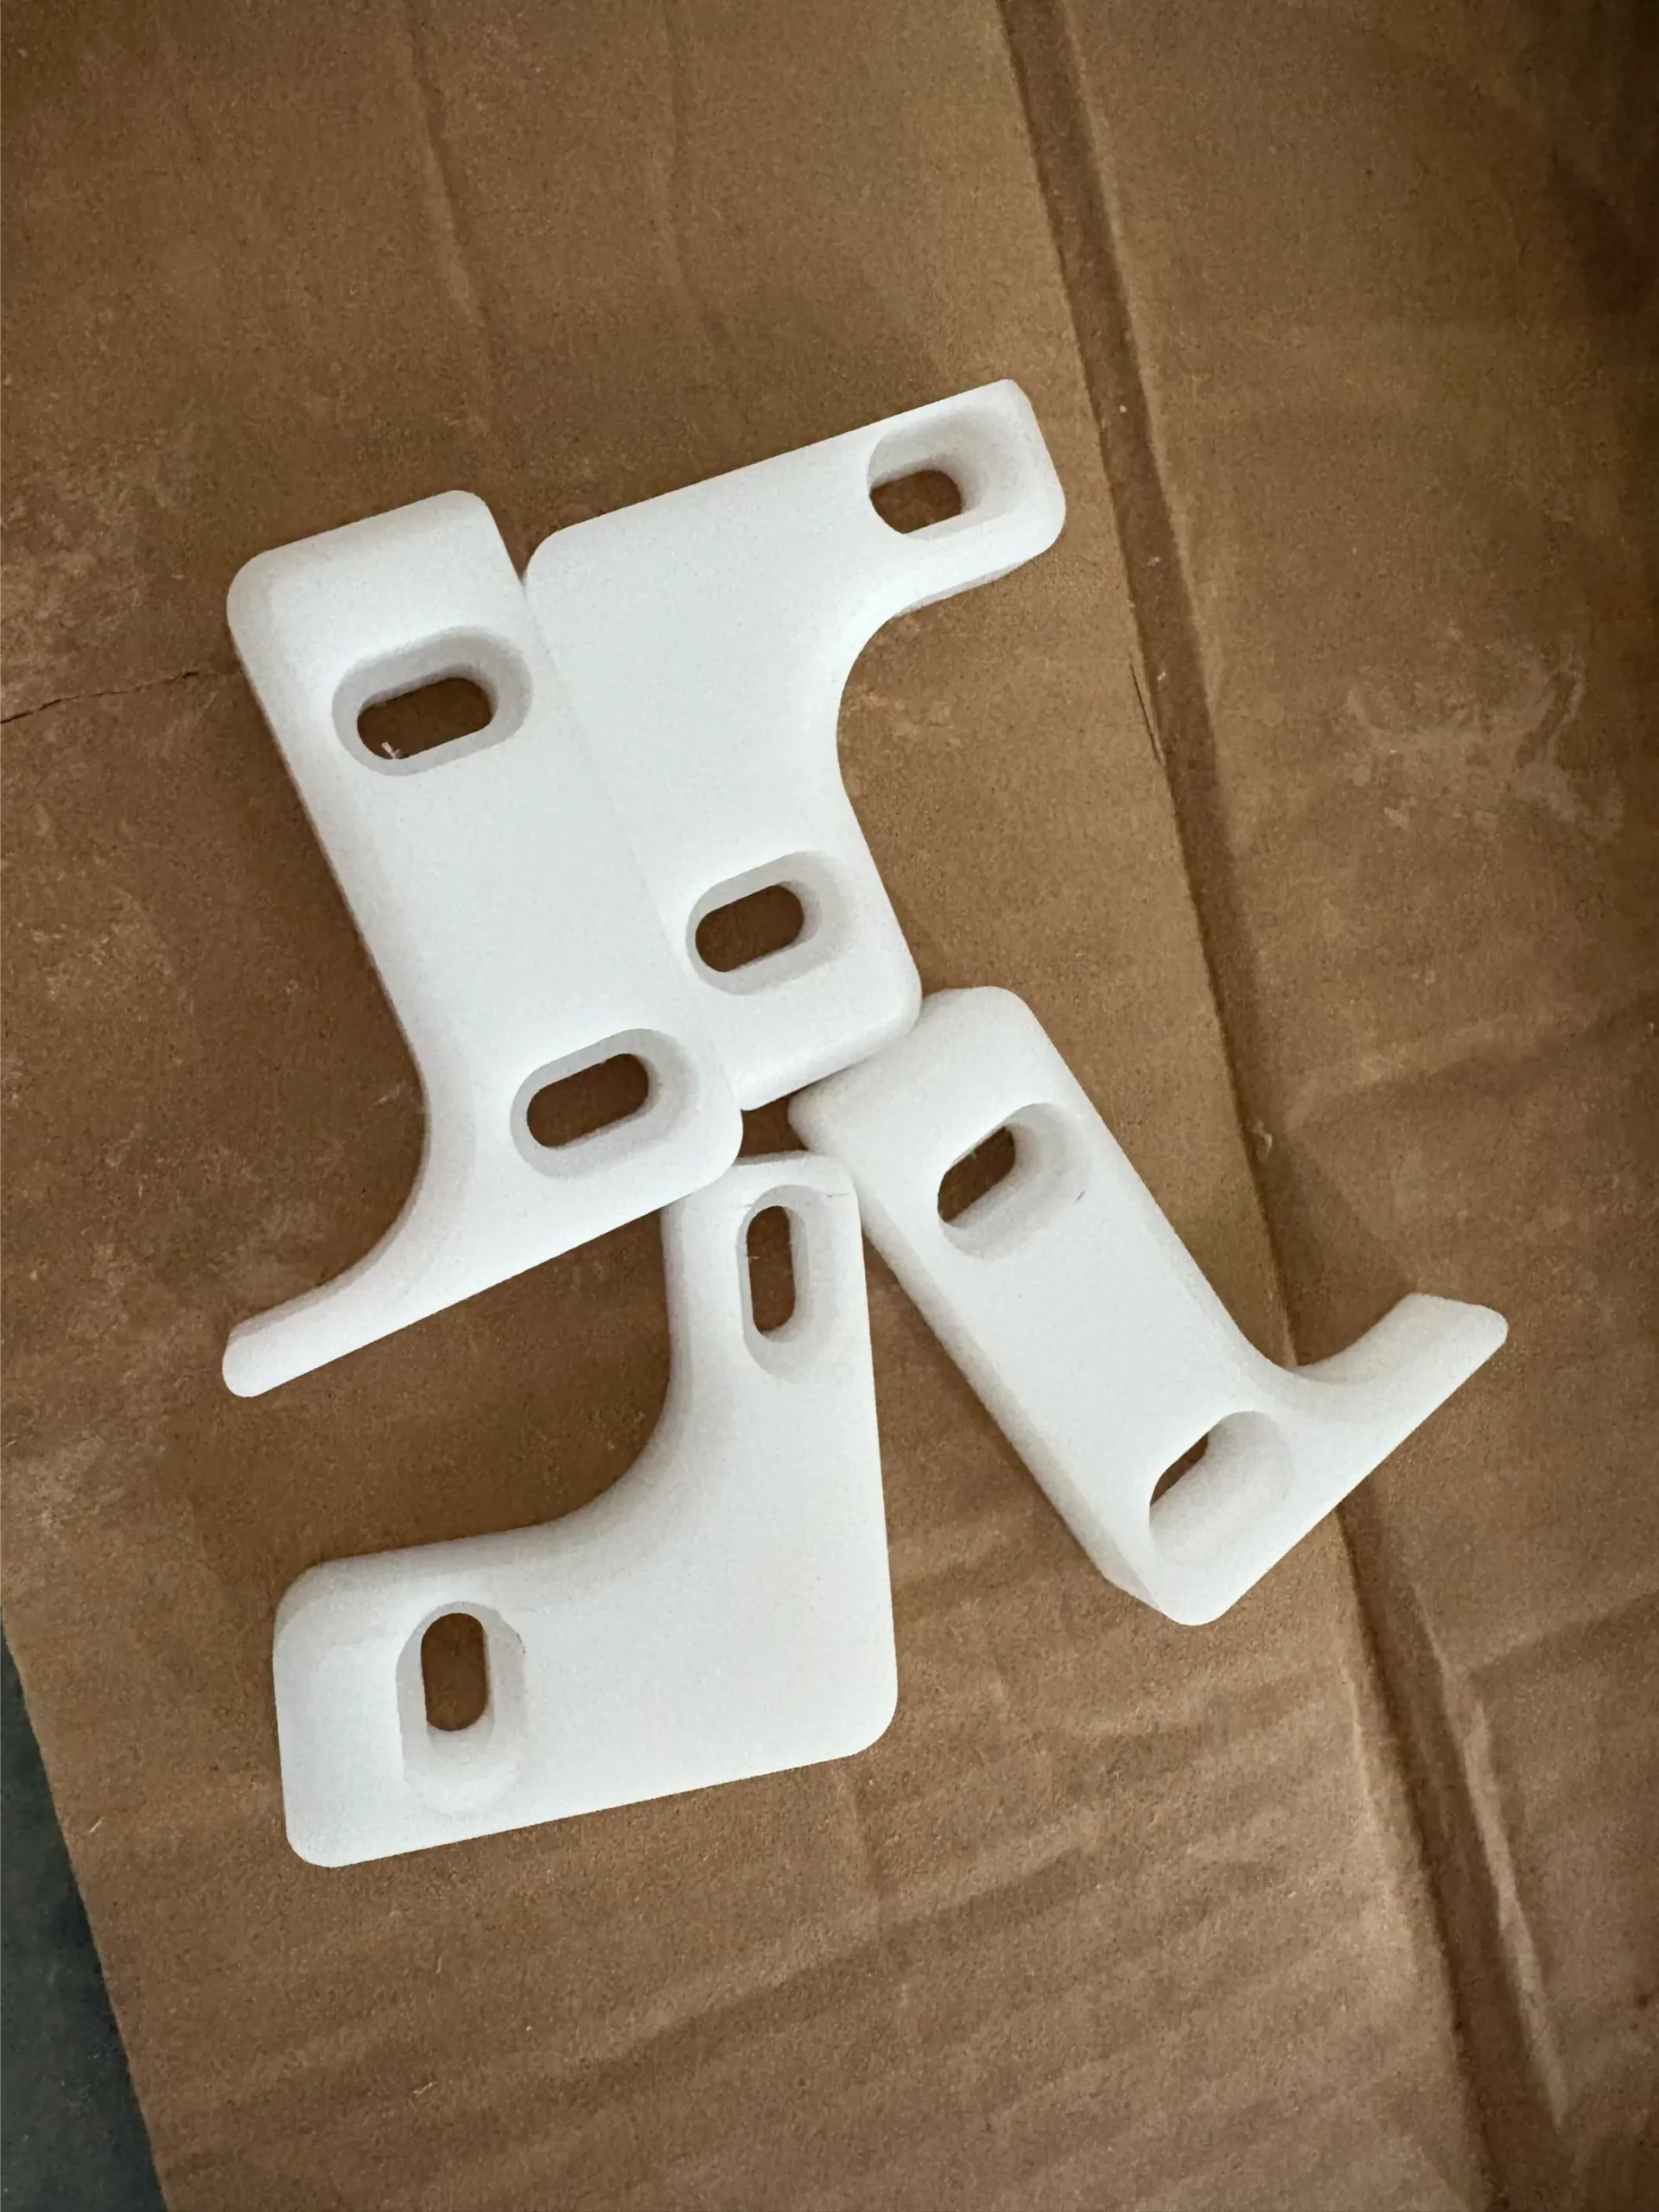
POM Componente echipamente de automatizare prelucrate CNC Automatizare
Componente pentru echipamente de automatizare
Efectori de preluare și plasare, șine de ghidare pentru transportoare, suporturi pentru senzori, corpuri pentru actuatori pneumatici și blocuri de oprire mecanice — combinația de greutate redusă, stabilitate dimensională și auto-ungere a POM îl face plasticul preferat pentru mașini automate de asamblare și manipulare. Nu corodează, nu necesită ungere și își menține dimensiunile sub solicitări ciclice ale automatizării de mare viteză.
CalitatePOM-C sau POM-H
Toleranță±0.03–0.05 mm tipic
AvantajUșor, rigid, necoroziv, auto-ungere
Preluare și plasarePiese pentru transportoareMontaje pentru senzoriBlocaje de oprire
POM Angrenaj din plastic acetal prelucrat CNC de înaltă precizie Coroane
Roți dințate din plastic de precizie
Coroane, angrenaje elicoidale, angrenaje conice și roți melc în POM-H (Delrin) pentru transmisii cu sarcină ușoară până la medie, unde se solicită funcționare silențioasă, rezistență la coroziune și eliminarea lubrifierii. Angrenajele din POM rulează împotriva angrenajelor metalice sau din plastic cu zgomot minim și fără lubrifiere în medii curate. Preferate față de nailon pentru stabilitatea dimensională în fața schimbărilor de umiditate — cuplajul angrenajelor nu se strânge în condiții umede.
CalitateSe preferă POM-H (mai rigid)
ProcesFrezare CNC + Hobbing pentru angrenaje
AvantajSilence, fără ulei, cu cuplaj stabil
Angrenaje drepteElicoidalConicRoți melc
POM Carriage de glisare liniară prelucrată CNC Automatizare Glisiere
Glisiere și carenaje liniare
Blocuri de alunecare liniară, glisiere cu dantelă, carenaje cu șurub T și carcase pentru rulmenți liniari prelucrate din POM-C. Coeficientul scăzut de frecare al POM (0.1–0.3 față de oțel) și rezistența excelentă la uzură permit o mișcare de alunecare lină și netedă împotriva aluminiului anodizat, oțelului inoxidabil și șine de ghidare întărite, fără lubrifiere în multe cazuri. Stabilitatea dimensională asigură o distanță constantă de alunecare în fața variațiilor de temperatură din mediile de fabricare.
CalitateSe preferă POM-C (fără porozitate)
Toleranță±0.02–0.03 mm pe șine de ghidare
AvantajAutolubrifiant, silențios, rezistent la coroziune
Alunecări liniareDovetailBlocuri cu canelură în T
POM Bucșă auto-lubrifiantă prelucrată CNC pe arbore Rulmenți
Bucșe și țevi auto-lubrificante
Bucșe pentru arbore, bucșe cu flanșă, rulmenți de tip sleeve și discuri de sprijin din POM pentru sarcini radiale ușoare până la medii, unde bucșele metalice s-ar coroda, ar crea probleme galvanice sau ar necesita ungere regulată. Bucșele din POM funcționează uscate împotriva arborilor din oțel sau aluminiu în utilaje ușoare, transportoare, echipamente de procesare a alimentelor și utilaje de ambalare. Spre deosebire de bronz, nu necesită lubrifiere — și spre deosebire de PTFE, POM menține toleranțe strânse ale găurilor sub sarcină.
CalitatePOM-C (fără porozitate a găurii)
ToleranțăPotrivire pentru găuri H7/H8, ±0.02 mm
AvantajFără ulei, ușor, disponibil de calitate FDA
Bucșe pentru arboreCu flanșăDiscuri de sprijin
POM Dispozitiv de inspecție jig prelucrat CNC Mese de lucru și dispozitive
Dispozitive de inspecție și dispozitive de asamblare
Calibre go/no-go, dispozitive de aliniere pentru asamblare, cuiburi pentru pick-and-place, dispozitive de sudură și suporturi pentru componente prelucrate din POM pentru controlul calității producției și asamblare. Combinația de rigiditate, stabilitate dimensională (absorbție extrem de scăzută a umidității — nu se umflă ca nylonul), ușurința de prelucrare și proprietățile non-conductive fac din POM plasticul standard pentru dispozitive de unelte de precizie. Dimensiunile rămân stabile indiferent dacă fabrica este uscată sau umedă.
CalitatePOM-C sau POM-H
Toleranță±0.02–0.05 mm
AvantajStabil în umiditate, non-conductiv, prelucrabil
Calibre go/no-goCuiburiAliniere
POM Șină de ghidare Director Bandă de uzură Transportor prelucrată CNC Piese de ghidare
Ghidaje pentru șine, benzi de uzură și piese de direcție
Ghidaje pentru transportoare, directori pentru produse, benzi de uzură și divizoare de culoare prelucrate sau tăiate din plăci și bare din POM pentru sisteme de transport pentru alimente și băuturi, farmaceutice și ambalare generală. POM alunecă lin sub sarcini de sticle, cutii și pachete fără lubrifiere, rezistă agenților de curățare și dezinfectare și îndeplinește cerințele FDA pentru contactul cu alimentele în gradul natural/alb POM-C. Componente de uzură înlocuibile care depășesc majoritatea plasturilor alternativi în contact alunecător.
CalitatePOM-C natural sau albastru (FDA)
ProcesFrezare CNC · Ruteare · Găurire
AvantajSigur pentru FDA, auto-lubrifiant, curățabil
Ghidaje pentru transportoareBenzi de uzurăDirectoriGrad FDA
Compararea Materialelor

POM vs Nailon vs PTFE — Alege Plasticul Potrivit

Proprietate POM-H (Delrin) POM-C (Copolymer) Nailon PA6 PTFE
Rezistență la tracțiune 68 MPa — Cel mai mare 62 MPa 70–80 MPa 14–35 MPa
Modul de flexural 3.100 MPa — Cea mai rigidă 2.800 MPa 2.500–3.000 MPa 650 MPa
Absorbția de Apă (24h) 0.2% — Excelent 0.2% — Excelent 1.5–3.0% — Semnificativ 0.01%
Stabilitatea Dimensională Excelent Excelent Moderate — se umflă cu umiditate Bine
Coeficient de frecare (uscat) 0.15–0.35 0.15–0.35 0.3–0.5 0.04–0.20 — Cea mai scăzută
Așchiere ★★★★★ Excelent ★★★★★ Excelent ★★★★ Bine ★★★ Moderate (gelatină)
Toleranță realizabilă ±0,02 mm ±0.02 mm (fără porozitate) ±0.05 mm (depinde de umiditate) ±0.05–0.10 mm
Temperatura maximă de serviciu 90–100 °C 90–100 °C 80–120 °C 260 °C
Porozitate pe linia centrală Da — bară mare >50 mm Niciunul — omogen Niciunul Niciunul
Contact alimentar FDA Da (grad natural) Da — grade naturale și de culoare Da (PA de grad alimentar) Da
Cel Mai Bun Pentru Angrenaje, came, sisteme de prindere, piese solide Bucșe, glisiere, piese prelucrate, contact alimentar Piese pentru temperaturi înalte, rezistență la impact ridicat Rezistență chimică, frecare extrem de redusă
Note de prelucrare

Prelucrarea POM / Acetal — Considerente cheie

⚠
Aspecte de luat în considerare
!
Dilatație termică — de 10 ori mai mare decât oțelulPOM are un coeficient de dilatare termică (CTE) de aproximativ 110–140 ppm/K — de aproximativ 10 ori mai mare decât oțelul carbon. Piesele prelucrate la 20°C vor fi ușor mai mari într-un mediu de fabrică de 40°C. Pentru potriviri precise ale alezajului cu arborele, intervalul de temperatură de funcționare trebuie luat în considerare în calculele de joc. O bucșă POM de 50 mm se va dilata cu aproximativ 0,3 mm în diametru la fiecare creștere de temperatură de 10°C — semnificativ pentru potriviri cu joc redus cu arbori din oțel.
!
Porozitate centrală POM-H în tije mari — specificați POM-C pentru piese prelucrateStocul de tije POM-H cu diametrul mai mare de aproximativ 50 mm dezvoltă un gol central în timpul extrudării, deoarece materialul exterior se solidifică înainte de miez. Când un alezaj este prelucrat prin centrul tijei (de exemplu, o bucșă cu diametrul alezajului >40% din diametrul tijei), acest gol este expus — producând o suprafață a alezajului aspră și poroasă. Specificați întotdeauna POM-C pentru bucșe, manșoane și orice piesă cu un alezaj central semnificativ dintr-o tijă cu diametru mare.
!
Detensionare înainte de prelucrarea de precizie a materialului grosStocul de tije și plăci POM conține tensiuni reziduale din procesul de extrudare sau presare. Piesele prelucrate din material gros fără detensionare prealabilă se pot deforma după prelucrare, pe măsură ce tensiunile interne sunt eliberate — în special pe piesele cu pereți subțiri sau asimetrice. Pentru dispozitive de precizie, matrițe și piese brute pentru angrenaje din material gros, recoaceți la 120°C timp de 2–4 ore înainte de prelucrarea finală.
!
Gestionarea așchiilor — așchii lungi la anumiți parametriPOM poate produce așchii lungi și continue la anumite combinații de viteză/avans — în special pe alezaje și caneluri adânci. Aceste așchii se pot re-tăia suprafața dacă nu sunt evacuate. Burghiele cu flaut spiralat, ciclurile de găurire intermitentă pe găuri adânci și plăcuțele cu rupere de așchii la operațiile de strunjire previn încolăcirea așchiilor și deteriorarea suprafeței în loturile de producție.
!
Nu este necesar lichid de răcire prin imersie — se preferă aer comprimat sau ceațăPOM este prelucrat cel mai eficient cu răcire cu aer comprimat sau ceață ușoară. Lichidul de răcire prin imersie poate provoca șoc termic și variații dimensionale pe piesele de precizie. Frecarea intrinsecă scăzută a materialului înseamnă că temperaturile de tăiere sunt modeste — răcirea cu aer este suficientă pentru practic toate operațiunile de prelucrare a POM și evită incertitudinea dimensională cauzată de schimbările de temperatură induse de lichidul de răcire.
✓
De ce POM este o plăcere de prelucrat
✓
Unul dintre cele mai prelucrabile materiale plastice inginereștiPOM produce așchii curate, rupte, menține toleranțe strânse în mod constant și oferă un finisaj de suprafață excelent cu scule ascuțite din HSS sau carbură. Spre deosebire de nailon (care formează fire și scame), PTFE (lipicios și dificil de menținut toleranța) sau policarbonat (predispus la fisurarea sub tensiune), POM se comportă previzibil și repetabil de la prima piesă până la a zecea mie.
✓
Stabil la umiditate — toleranța este ceea ce prelucrați, nu cum este vremeaPOM absoarbe mai puțin de 0,21% apă — comparativ cu 1,5–3% pentru nailon. Aceasta înseamnă că dimensiunile măsurate în atelier sunt aceleași cu dimensiunile din hala de asamblare a clientului, indiferent dacă este vară sau iarnă. Pentru dispozitive de precizie și componente de automatizare, acesta este un avantaj critic față de nailon.
✓
Autolubrifiant — nu este necesară ungerea în piesa finităEnergia de suprafață scăzută intrinsecă a POM și structura sa cristalină oferă o suprafață autolubrifiantă împotriva pieselor metalice de îmbinare. Bucșele, glisoarele și piesele de ghidare funcționează uscat împotriva oțelului și aluminiului fără blocare sau uzură excesivă în majoritatea aplicațiilor cu sarcină ușoară — eliminând necesitatea găurilor de acces pentru lubrifiere, niplurilor de grăsime și programelor de întreținere.
✓
Timp de ciclu rapid — economic pentru producție la orice volumPOM se prelucrează semnificativ mai rapid decât metalele inginerești — timpii de ciclu la strunjire și frezare CNC sunt de obicei de 3–5 ori mai scurți decât la piesele echivalente din aluminiu și de 8–15 ori mai scurți decât la oțelul inoxidabil. Acest lucru face ca piesele prelucrate din POM să fie atractive economic chiar și pentru volume mici spre medii, unde costurile de scule pentru turnare prin injecție sunt nejustificabile.
✓
Nu este necesară debavurarea secundară în majoritatea aplicațiilorPOM se prelucrează cu formare minimă de bavuri atunci când sculele ascuțite sunt întreținute. Majoritatea pieselor din POM necesită doar o ușoară degroșare — fără operațiune dedicată de debavurare. Acest lucru reduce etapele procesului, manipularea și potențialul de deteriorare a piesei față de metalele care necesită debavurare extinsă a găurilor filetate și a marginilor.
Capacități de fabricație

Cum Prelucrăm Piese din POM

PROCES / 01
Strunjire CNC — Bucșe, Axe și Inele de fixare
Strunjire CNC de precizie a bucșelor, manșoanelor cu flanșă, distanțierelor, inelelor de fixare și componentelor rotative din POM-C și POM-H. Toleranțe de alezaj H7/H8 și ajustări de arbore f7/g6 menținute în mod obișnuit. Răcire cu aer sau ceață. Fără bavuri pe alezaje sau diametre exterioare cu scule ascuțite.
POM-C & POM-HAjustare alezaj H7RulmențiDistanțiere
PROCES / 02
Frezare CNC — Dispozitive, Fixări și Blocuri
Freza plană, freza de buzunar și frezarea de contur pentru dispozitive POM, dispozitive de inspecție, blocuri de automatizare și plăci de montaj. Definiție curată a muchiilor cu carbură ascuțită. Protocol de detensionare aplicat pieselor cu secțiune groasă înainte de prelucrarea finală pentru a asigura stabilitatea dimensională post-livrare.
Mese de lucru și dispozitiveBlocuri de automatizareEliberat de stres
PROCES / 03
Tăiere roți dințate — Roți dințate din plastic și melci
Tăiere roți dințate din POM-H cu dantură dreaptă, elicoidală și melci conform calității DIN 6–8. Rigiditatea și absorbția redusă de umiditate a POM-H asigură un pas constant dinte-la-dinte și un joc uniform în condiții de funcționare. Module 0.5–6 tăiate în atelier propriu.
POM-HDrepte și elicoidaleDIN 6–8Roți melc
PROCES / 04
Găurire, Filetare și Tarodare
Găurire de precizie, filetare metrică și UNC și frezare de filet în POM. Filetele din POM rezistă bine atunci când sunt filetate cu tarozuri cu așchie spiralată (previne acumularea de așchii). Pentru aplicații cu cicluri înalte, inserturile filetate (din alamă sau oțel inoxidabil) pot fi instalate prin ultrasunete în POM pentru o rezistență superioară la smulgere a filetului.
M2–M30Filetare prin frezareInserturi din alamă
PROCES / 05
Frezare și tăiere de contur — Ghidaje și benzi de uzură
Frezare CNC a plăcii și a stocului de bandă POM pentru ghidaje de transportoare, benzi de uzură și sisteme de ghidare a benzilor în industriile alimentară, băuturilor și ambalajelor. Stoc de POM-C natural sau albastru, conform standardelor FDA. Profiluri personalizate, găuri de montaj și rezerve prelucrate conform desenului. Șine de lungime mare până la 2.000 mm.
POM-C Natural/AlbastruGrad FDAȘine lungiTransportor
PROCES / 06
Inspecție și Documentație Materiale
Inspecție dimensională cu CMM pe piese de POM de precizie. Certificate de material care fac referire la ISO 9988, FDA 21 CFR 177.2470 (contact alimentar) sau conformitate RoHS furnizate. Rapoarte de inspecție pentru primul articol (FAI) pentru toate noile coduri de piese. Trasabilitatea loturilor pentru clienții din industria medicală și alimentară.
Rapoarte CMMCertificat FDAISO 9988FAI
Industrii deservite

Unde se folosește POM / Acetal Înlocuiește metalul

🤖
Automatizare
POM-C / POM-H
🍔
Alimentar și băuturi
POM-C FDA
💊
Farmaceutic
POM-C FDA
📦
Ambalare
Ghidaje POM-C
🔬
Instrumente
Mecanisme POM-H
🚗
Automotive
Coroane POM-H
De la tijă / placă la piesa finită

Cum producem Piese din POM

PASUL 01
Selecție de calitate și stoc
POM-H sau POM-C selectate în funcție de geometria și cerințele piesei. Formă de bară sau placă confirmată. Riscul de porozitate pe linia centrală evaluat pentru piesele POM-H găurite. Certificatul FDA verificat dacă este necesar.
PASUL 02
Detensionare (dacă este necesar)
Blancuri pentru șuruburi și dispozitive de prindere din secțiune groasă, anulate la 120°C timp de 2–4 ore înainte de prelucrare finală. Eliberează stresurile de extrudare/pressare — previne deformările post livrare pe piese de precizie.
PASUL 03
Prelucrare CNC
Tăiere, frezare, rutare, hobbing pentru angrenaje și găurire cu scule de carbură ascuțite. Răcire cu aer sau ceață. Claritate constantă a așchiilor. Temperatura verificată pe serii lungi de producție pentru a confirma stabilitatea dimensională.
PASUL 04
Operațiuni secundare
Instalare de inserții filetate ultrasonice, filetare, reaming pentru dimensiunea finală a găurii și degroșare ușoară. În majoritatea cazurilor, nu este necesară o operațiune dedicată de degroșare — sculele ascuțite lasă margini curate.
PASUL 05
Inspecție și Livrare
Verificare dimensională cu CMM, verificare cu boremetru, inspecție a finisajului suprafeței. Certificat de material (conformitate FDA, unde este cazul) și raport FAI expediate împreună cu comandă.
Post-Procesare

Opțiuni de post-procesare pentru Piese din POM

Părțile din POM sunt de obicei furnizate prelucrate — proprietățile inerente ale suprafeței materialului reprezintă cerința funcțională. Când este necesară o modificare suplimentară a suprafeței, asamblare sau creșterea rezistenței la extragerea filetelor, sunt disponibile următoarele opțiuni.

Inserții filetate (ultrasonice)
Inserții filetate din alamă sau oțel inoxidabil instalate ultrasonic în părțile din POM pentru aplicații cu fixare de înaltă ciclicitate. Rezistența la extragere a inserției de 5–10× mai mare decât filetele POM filetate direct. Dimensiuni standard M2 până la M12. Necesare pentru părțile unde șuruburile sunt strânse și slăbite repetat — carcase de automatizare, blocuri de ajustare pentru șuruburi și panouri de echipament.
M2–M12Alamă / Oțel inoxidabilCuplu Mare
Gravură cu laser și marcaj de piese
Gravare laser a numerelor de piesă, numerelor de serie, logo-urilor și referințelor dimensionale direct pe șuruburi și dispozitive din POM. POM-H și POM-C alb produc o marcaj clar închis. POM negru poate fi marcat cu laser pentru contrast mai bun. Folosit pentru trasabilitate pe șuruburi de inspecție, instrumente de calibrare și dispozitive de producție.
Numere de piesăTrasabilitateNatural & Negru
Nichel electroless (Specializat)
Placarea cu nichel electroless pe POM este posibilă după activarea suprafeței (cu plasmă sau etching chimic) pentru aplicații specializate care necesită o suprafață conductivă sau mai dură — cum ar fi carcase de automatizare ecranate sau suprafețe de ghidare rezistente la uzură. Impactul asupra toleranței dimensionale (de obicei 10–25 μm depunere) trebuie luat în considerare în dimensiunile pre-mecanizare înainte de placare.
SpecializatConductivActivare a suprafeței necesară
Sudură cu ultrasunete și spin
Două părți din POM pot fi unite permanent prin sudură ultrasonică sau sudură prin rotație — creând o etanșare hermetică fără adezivi. Folosit pentru carcase, porturi de fluid etanșe și ansambluri din două piese care trebuie sigilate după instalarea componentelor interne. Rezistența îmbinării se apropie de rezistența materialului de bază cu un design corect al îmbinării (geometria directorului de energie).
Etanșare hermeticăFără adezivCarcase
POM-H / C
Ambele grade în stoc
±0.02mm
Toleranță de precizie
0.2%
Absorbția de apă
24hr
Timp de răspuns pentru ofertă
De ce să lucrați cu noi

De ce să ne alegeți pentru Prelucrare POM

CLP
Avertisment privind porozitatea liniei centrale — Gradul corect, Piesa corectă
Revizuim fiecare comandă POM pentru riscul de porozitate a liniei centrale înainte de ofertare. Dacă o piesă POM-H are o gaură care depășește raportul sigur pentru diametrul tijei, recomandăm trecerea la POM-C — prevenind livrarea de piese cu găuri poroase care apar doar în timpul asamblării de către client.
THR
Calculul pentru ajustarea expandării termice — Spații libere care funcționează în serviciu
Pentru ajustările de bushing și glisor, calculăm spațiul liber al găurii și al axului la temperatura de funcționare — nu doar la temperatura camerei. POM se dilată de 10 ori mai repede decât oțelul; ajustarea corectă pe desen trebuie să fie corectă în mașină, nu doar în atelier.
FDA
Grade conforme cu standardele FDA, cu certificare completă
POM-C natural și detectabil metalic albastru, conforme cu standardele FDA 21 CFR 177.2470, stocate și furnizate cu certificare de material. Clienții din domeniul procesării alimentelor, farmaceutic și echipamente igienice primesc documentație completă FDA la fiecare livrare — fără a fi nevoie de urmărire a documentelor.
VOL
Producție de volum mare la costuri competitive pe bucată
Timpurile rapide de ciclu ale POM îl fac unul dintre cele mai economice plastice CNC pentru volum. Turnarea pe bară a bushing-urilor și glisorilor la 2.000–10.000 bucăți/lună cu calitate constantă — economia potrivită pentru OEM-urile de automatizare care achiziționează componente standard de uzură.
Întrebări frecvente

Întrebări frecvente Întrebări

Întrebări frecvente despre POM, Acetal și Delrin — selecția gradei, porozitatea, toleranțele, conformitatea cu contactul alimentar, considerentele de prelucrare și post-procesare.

POM (Polioximetilen, numit și Acetal sau Delrin — Delrin fiind denumirea comercială a DuPont pentru acetal homopolimer) este un thermoplastic tehnic semi-cristalin cunoscut pentru combinația sa excepțională de rigiditate, frecare scăzută, prelucrabilitate excelentă și stabilitate dimensională. Este unul dintre cele mai prelucrate plastice deoarece produce așchii curate, menține toleranțe stricte și nu necesită finisare secundară pentru majoritatea aplicațiilor. POM este utilizat pentru angrenaje, rulmenți, glisiere, componente pentru automatizări, șuruburi și piese de ghidare unde metalul ar fi prea greu sau ar coroda, iar plasticele mai moi nu oferă rigiditatea și rezistența la uzură necesare.
POM-H (homopolimer, denumirea comercială Delrin) are o rigiditate, duritate și rezistență la oboseală ușor mai ridicate — preferat pentru angrenaje și piese mecanice. Totuși, bara de POM-H cu diametrul peste aproximativ 50 mm are porozitate pe linia centrală (un gol în centrul geometric) care poate fi expus în timpul prelucrării pieselor cu găuri mari centrale. POM-C (copolimer) este mai omogen — fără porozitate centrală — fiind preferat pentru piese prelucrate de precizie cu găuri și pentru piese care necesită o bună rezistență chimică. POM-C este disponibil și în culori alimentare conforme cu FDA și detectabile cu metal. Pentru cele mai multe componente de automatizare, bucșe și piese de ghidare, oricare dintre grade este potrivită.
Toleranța standard CNC pentru POM este ±0.05 mm. Pentru ajustări de găuri de precizie, diametre de arbori și dimensiuni ale ghidajelor de glisare, menținem în mod obișnuit ±0.02–0.03 mm. Rețineți că POM are un coeficient de dilatare termică mai mare decât metalele (aproximativ de 10 ori oțelul): pentru piese care funcționează într-un interval larg de temperaturi, dilatarea termică trebuie luată în calcul la determinarea jocurilor. Un bucșon de POM de 50 mm se va dilata cu aproximativ 0.3 mm în diametru pentru o creștere de temperatură de 10°C — semnificativ pentru ajustări strânse împotriva arborilor de oțel.
Gradele naturale (alb/ivory) de POM-C și POM-H sunt disponibile în formulări conforme cu FDA, potrivite pentru contact direct cu alimente conform FDA 21 CFR 177.2470. Pentru medii de procesare a alimentelor, POM-C albastru detectabil cu metal este deosebit de util — dacă se desprinde vreun fragment de plastic, declanșează detectoarele de metal de pe linia de procesare. Pentru aplicații medicale, este disponibil POM de calitate medicală cu trasabilitate completă a materialului și documentație de biocompatibilitate conform ISO 10993. Întotdeauna solicitați certificatul FDA de la furnizor pentru aplicații reglementate.
POM are o stabilitate dimensională mai bună decât nylonul (absorbție de umiditate mult mai scăzută — nylonul absoarbe 1.5–3% apă, cauzând modificări dimensionale semnificative și umflare), o rigiditate mai bună, un coeficient de frecare mai mic și o prelucrare mai ușoară pentru toleranțe strânse. Nylonul are o rezistență mai bună la impact, o rezistență mai mare la oboseală și performanțe mai bune la temperaturi ridicate. Pentru aplicații care necesită dimensiuni constante în condiții de umiditate variabilă — angrenaje de precizie, componente de ghidare și dispozitive de măsurare — POM este preferat în mod clar față de nylon. Pentru aplicații cu impact ridicat sau temperaturi ridicate, nylonul poate fi mai potrivit.
POM este unul dintre cele mai ușor de prelucrat plasticuri tehnice, dar există câteva considerente importante: (1) Dilatarea termică — POM se dilată semnificativ odată cu încălzirea; răcirea cu aer sau ceață este preferabilă față de răcirea cu lichid. (2) Eliberarea stresului — piesele mari de POM trebuie annealate înainte de prelucrare finală pentru a elibera stresurile reziduale. (3) Porozitatea pe linia centrală în cazul barei de POM-H — pentru piese cu găuri mari centrale, specificați POM-C pentru a evita golul central. (4) Instrumente ascuțite — unelte tocite cauzează pete de smălțuire; cele din carbură sau HSS asigură cele mai bune rezultate. (5) Gestionarea așchiilor — unelte cu canelură spiralată previn recutirea din așchii lungi în caracteristici adânci.
POM este disponibil în culori naturale (alb/ivory), negru, albastru, roșu și alte culori. POM natural este cel mai comun și are cea mai înaltă puritate pentru contactul cu alimentele și aplicațiile medicale. POM negru conține pigment de carbon negru, oferind rezistență UV pentru aplicații în exterior. Culorile albastre și alte culori strălucitoare sunt utilizate în echipamente de procesare a alimentelor pentru identificare vizuală — unele grade albastre sunt, de asemenea, detectabile cu metal. Culoarea nu afectează semnificativ proprietățile mecanice de bază (rigiditate, duritate, rezistență la uzură), dar poate influența stabilitatea UV și rezistența chimică.
POM are opțiuni limitate de lipire datorită energiei superficiale scăzute. Lipirea cu adeziv cianoacrilat este posibilă după activarea suprafeței prin UV/ozon sau tratament cu plasmă, dar rezistența la lipire este moderată. Fixarea mecanică (șuruburi, inserții presate, clichet) este metoda preferată de îmbinare. Inserțiile filetate pot fi instalate ultrasonic pentru puncte de fixare de înaltă rezistență. POM poate fi sudat prin sudură ultrasonică, sudură cu placă caldă sau spinare pentru unirea a două piese de POM. Acoperirea suprafeței nu este, în general, aplicată, deoarece POM are o frecare și o rezistență chimică înnăscută scăzută.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală