info@hxcnc.com Шэньчжэн, Китай Ответ в течение 24 часов
Главная/ Материалы/ POM / Ацетал / Delrin — Шестерни · Подшипники · Скользящие детали · Плашки · Направляющие детали
POM / Ацетал / Delrin ЧПУ обработка

POM / ацетал
ЧПУ-обработка

POM-H (Delrin) POM-C (кополимер) Автоматизационные детали Зубья и подшипники Плашки и направляющие детали

Прецизионная обработка ПОМ-полимера (Delrin) и ПОМ- copolymer (Acetal) для компонентов автоматизации, зубьев, скольжений, подшипников, плашек и направляющих деталей — там, где металл слишком тяжел or коррозионно-устойчив, и где критичны стабильность размеров, самосмазывание и одинаковая допуск на больших объемах производства.

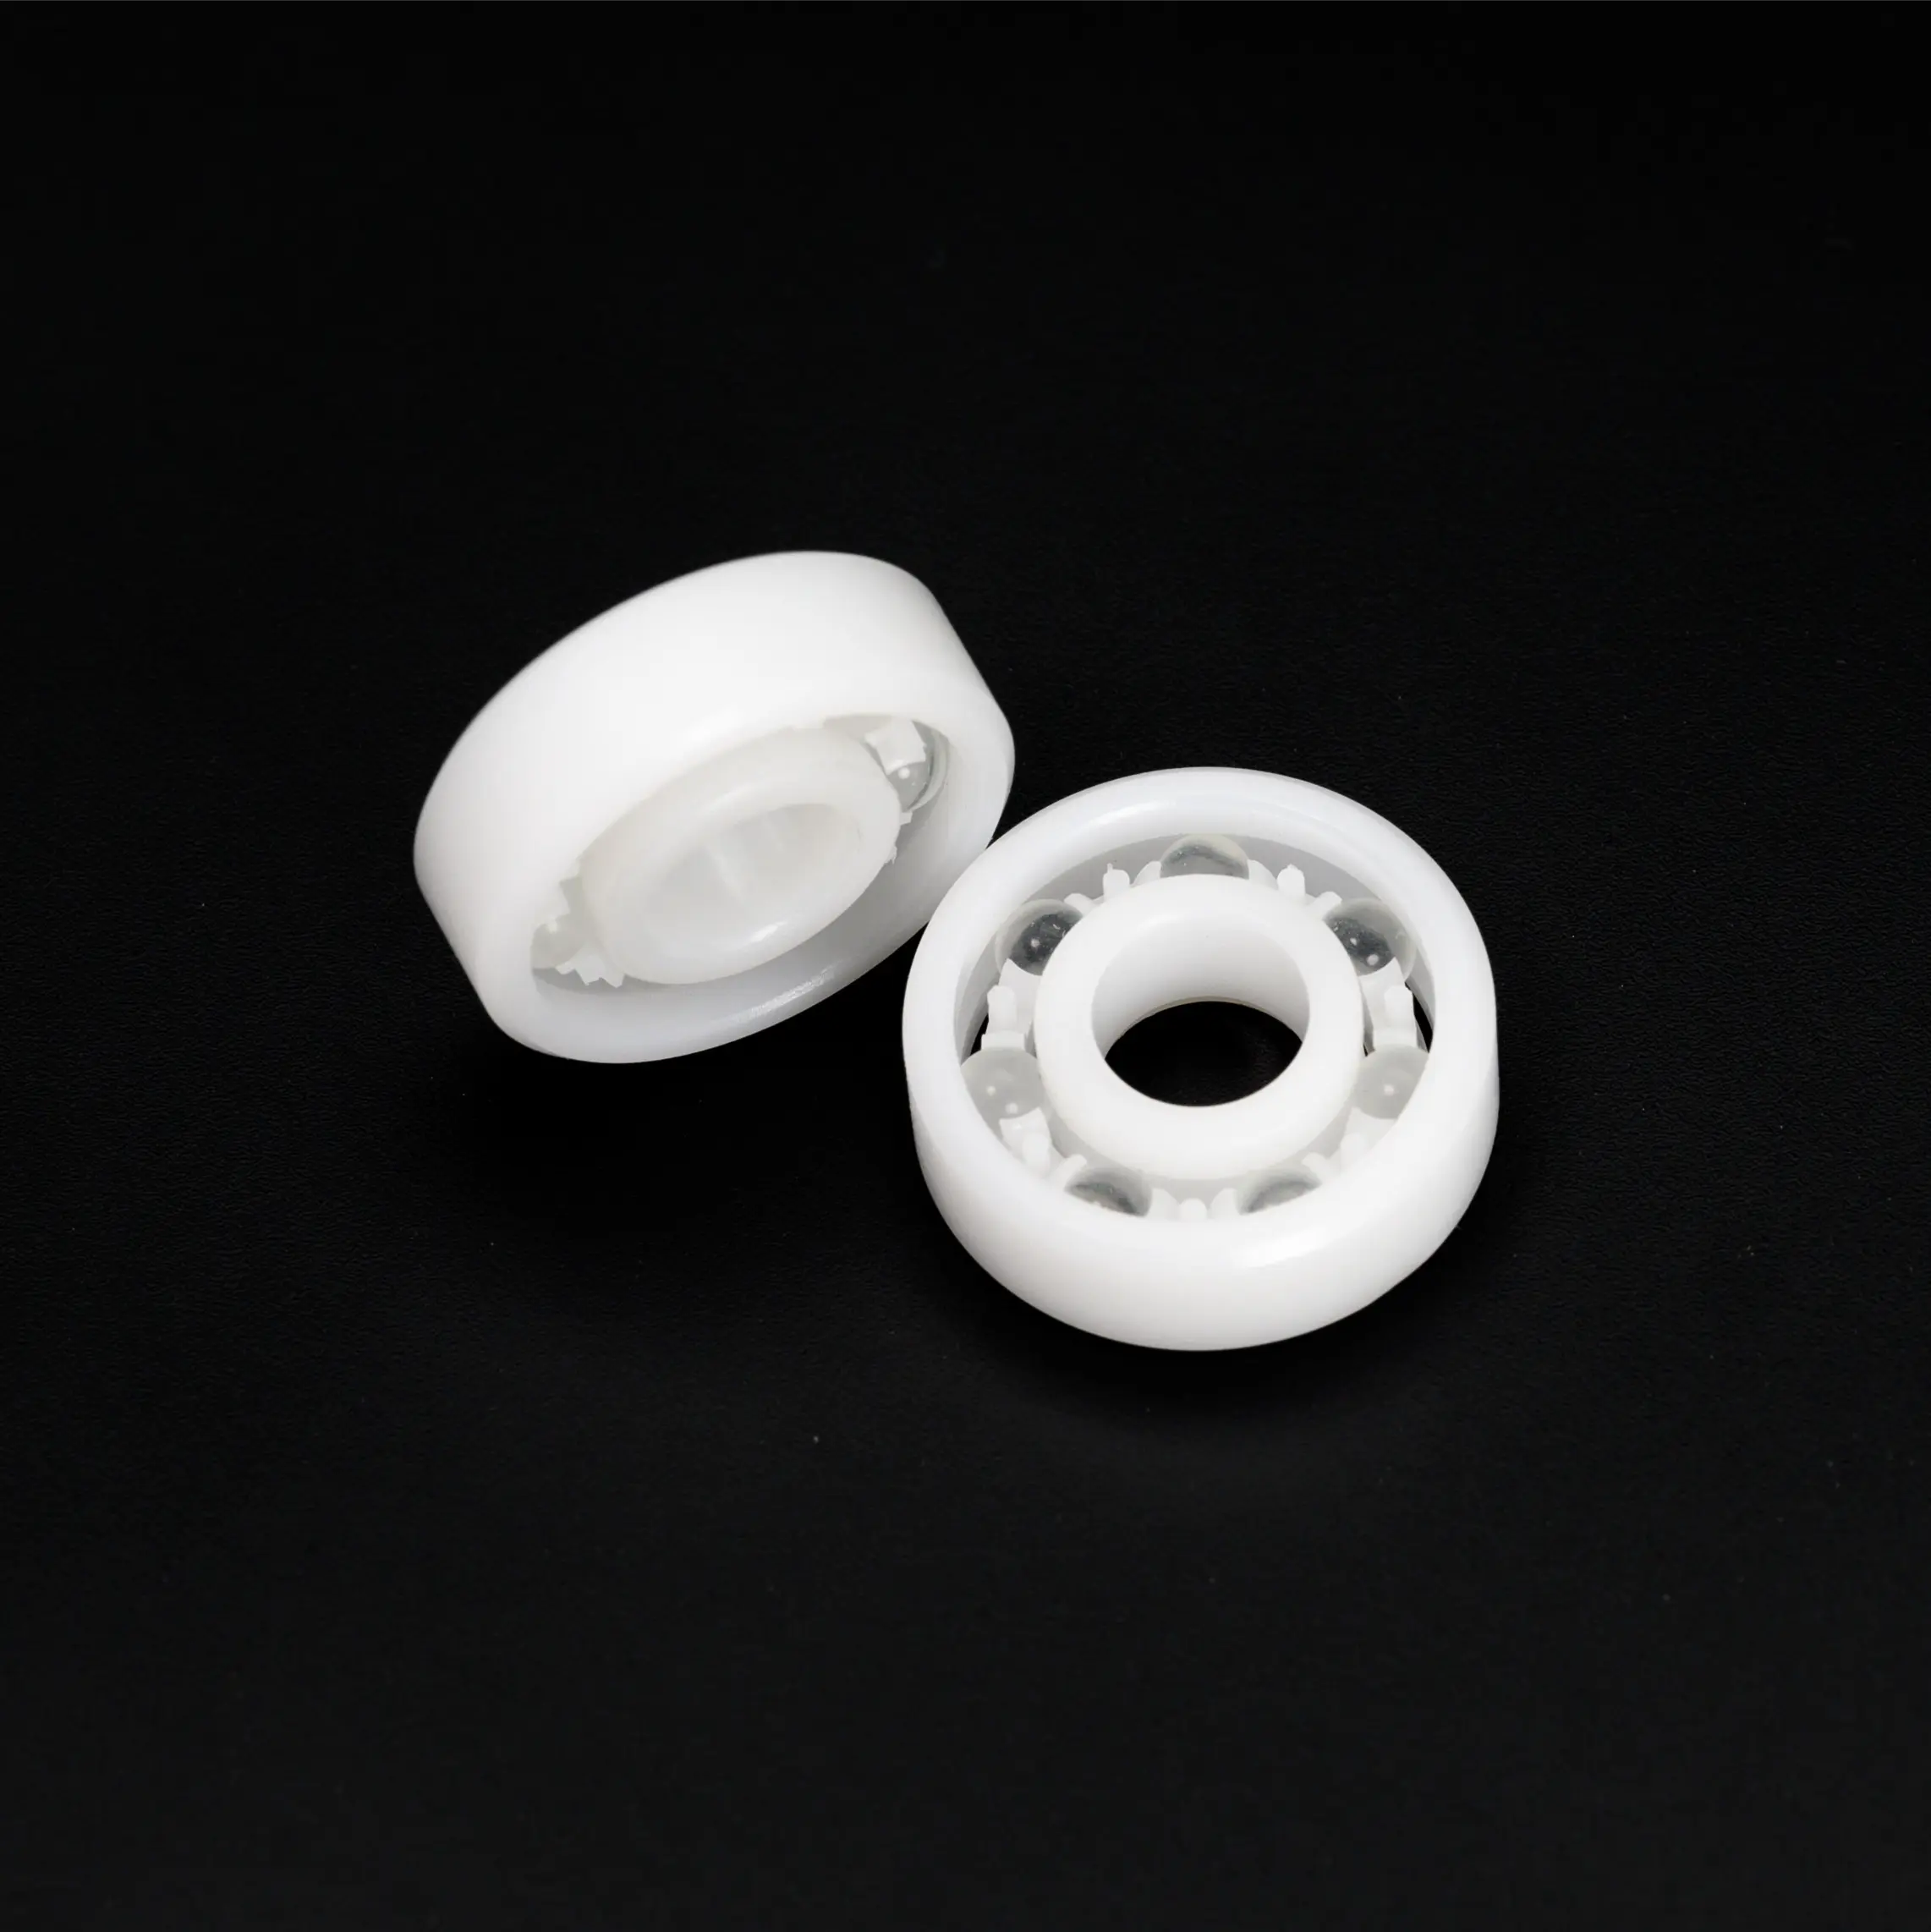
POM Акеталь Делрин ЧПУ Обработанные Шестерни Подшипники Автоматизация Детали
Трение.
0,1–0,3
POM ЧПУ Токарная Обработка Вставка Подшипника Слайдер Автоматизация
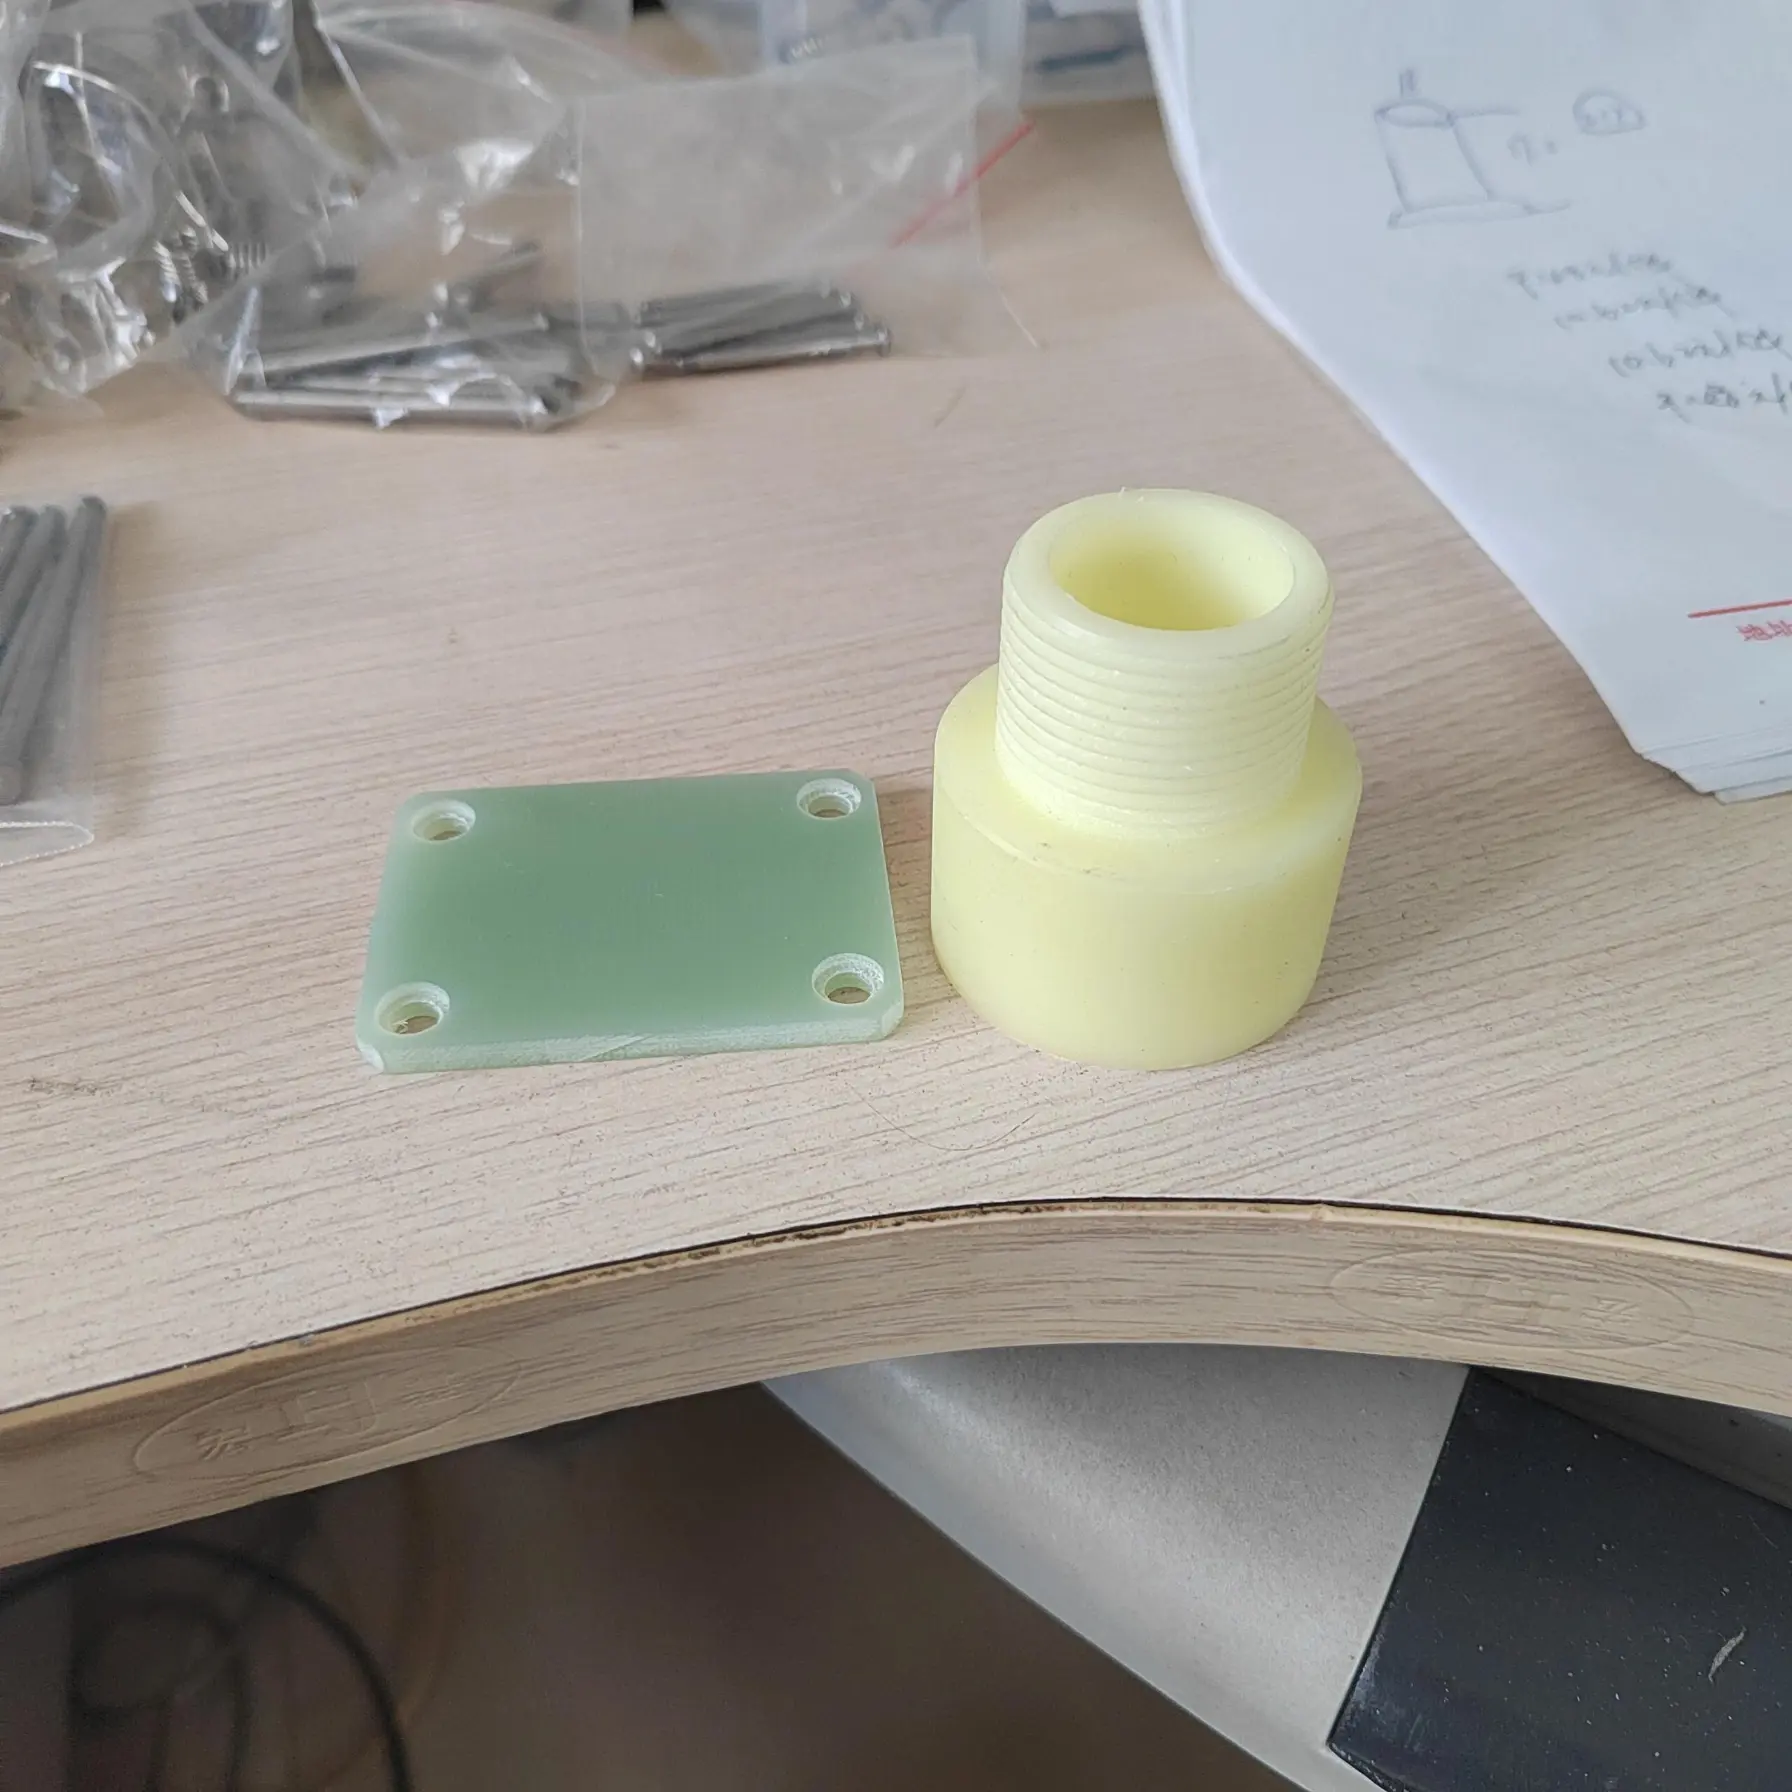
Acetal Delrin ЧПУ Фрезерованный Jig Шестерня
POM-H / POM-C
Два сорта на складе
±0.02 мм
Точность по tolerances
0,1–0,3
Коэффициент трения
24ч
Срок изготовления
POM-H Delrin гомополимер ✦ POM-C Ацетал Copolymer ✦ Компоненты автоматического оборудования ✦ Прецизионные пластиковые шестерни ✦ Линейные скольжения и каретки ✦ Самосмазывающиеся втулки ✦ Контрольные приспособления и оснастка ✦ Направляющие рельсы и элементы директора ✦ Сертификат FDA — контакт с пищевыми продуктами ✦ POM-H Delrin гомополимер ✦ POM-C Ацетал Copolymer ✦ Компоненты автоматического оборудования ✦ Прецизионные пластиковые шестерни ✦ Линейные скольжения и каретки ✦ Самосмазывающиеся втулки ✦ Контрольные приспособления и оснастка ✦ Направляющие рельсы и элементы директора ✦ Сертификат FDA — контакт с пищевыми продуктами ✦
Маркировка материалов

Два grades POM — Знайте, какой из них указывать

POM-H
DuPont Delrin® · ISO 9988 · ASTM D4181
Более высокая жесткость и прочность на усталость — предпочтительнее для шестерен
POM-гомополимер (торговое название Delrin, производитель DuPont) — вариант более высокой производительности: marginally stiffer, harder, and with better fatigue strength than POM copolymer — making it the preferred grade for precision gears, snap-fit mechanisms, and high-cycle mechanical parts. However, POM-H rod stock above approximately 50 mm diameter has inherent centerline porosity (a void at the geometric center created during extrusion) that can be exposed when machining parts with large center bores. For solid or near-solid cross-sections, POM-H is the first choice.
3 100 МПа
Гибкая модульность
68 МПа
Прочность на растяжение
M90 / R120
Твердость (Rockwell)
Отлично
Обрабатываемость
ШестерниСнап-фитингКамерыКлапанные седлаТвердые блоки
Просмотр деталей POM-H
Ключевые свойства
Плотность1,42 г/см³
Плавление175–180 °C
Максимальная рабочая температура90–100 °C (прод.)
Поглощение влаги0,21ТП3Т (24ч)
Коэффициент трения (сухой контакт)0,15–0,35
Доступные цветаНатуральный, Черный
Преимущества по сравнению с POM-C
Гораздо выше модуль изгиба — жестче под нагрузкой
Выше усталостная выносливость — лучше для циклической нагрузки
Немного лучшая твердость поверхности
⚠ Центролинейная пористость в стержне более 50 мм — избегать для деталей с большими центральными отверстиями
ПОМ-C
Ацеталь кополимер · Hostaform® · Celcon® · ISO 9988
Однородная структура — без пористости, лучшая химическая стойкость
Полифеновый copolymер (также называемый ацеталь-ко-полимер, торговые названия Hostaform и Celcon) имеет однородное поперечное сечение без центролинейной пористости — что делает его правильным выбором для деталей с большими центральными отверстиями, тонкими стенками или требованиями точной концентричности отверстие-внешний диаметр. Немного мягче и менее жесткий, чем POM-H, но разница в практике незначительная. POM-C обеспечивает лучшую химическую стойкость (особенно к щелочным чистящим средствам и некоторым органическим растворителям) и чуть менее склонен к разрушению от напряжений. Доступен в FDA-соответствующих натуральных и безопасных для пищи цветах.
2 800 МПа
Гибкая модульность
62 МПа
Прочность на растяжение
M80 / R115
Твердость (Rockwell)
Отлично
Обрабатываемость
ВтулкиСлайдерыДжигыДетали-путеводителиСкучные деталиКонтакт с пищевыми продуктами
Просмотр деталей POM-C
Ключевые свойства
Плотность1,41 г/см³
Плавление162–168 °C
Максимальная рабочая температура90–100 °C (прод.)
Поглощение влаги0,21ТП3Т (24ч)
Коэффициент трения (сухой контакт)0,15–0,35
Доступные цветаНатуральный, Черный, Синий, Красный
Преимущества по сравнению с POM-H
Нет пористости по оси — однородная структура по всей длине
Лучшая химическая стойкость — щелочные и растворительские среды
Менее склонны к остаточным напряжениям при агрессивных средах
Соответствуют требованиям FDA-grade (натуральный и цветной)
Града Blue для металлодетекции, для оборудования пищевой промышленности
✓ Выберите POM-H (Delrin), когда…
→ Максимальная жесткость для шестерен, кулачков и механизмов защелкивания
→ Твердые изделия с поперечным сечением без или с малыми центральными отверстиями
→ Высокочастотные циклические нагружения
→ Мягкие химические среды (не щелочные моющие средства)
✓ Выберите POM-C (кополимер), когда…
→ Части с большими центральными отверстиями или тонкими стенками — риск пористости отсутствует
→ Контакт с пищей, соответствие FDA или гигиенические условия
→ Воздействие щелочных cleaners, моющих средств или умеренных растворителей
→ Пластина пищевого качества синего цвета, обнаруживаемая металлоискателями для оборудования пищевой переработки
Области применения

Шесть применений, где POM Выделяется

POM Автоматическое Оборудование Компоненты ЧПУ Обработанные Автоматизация
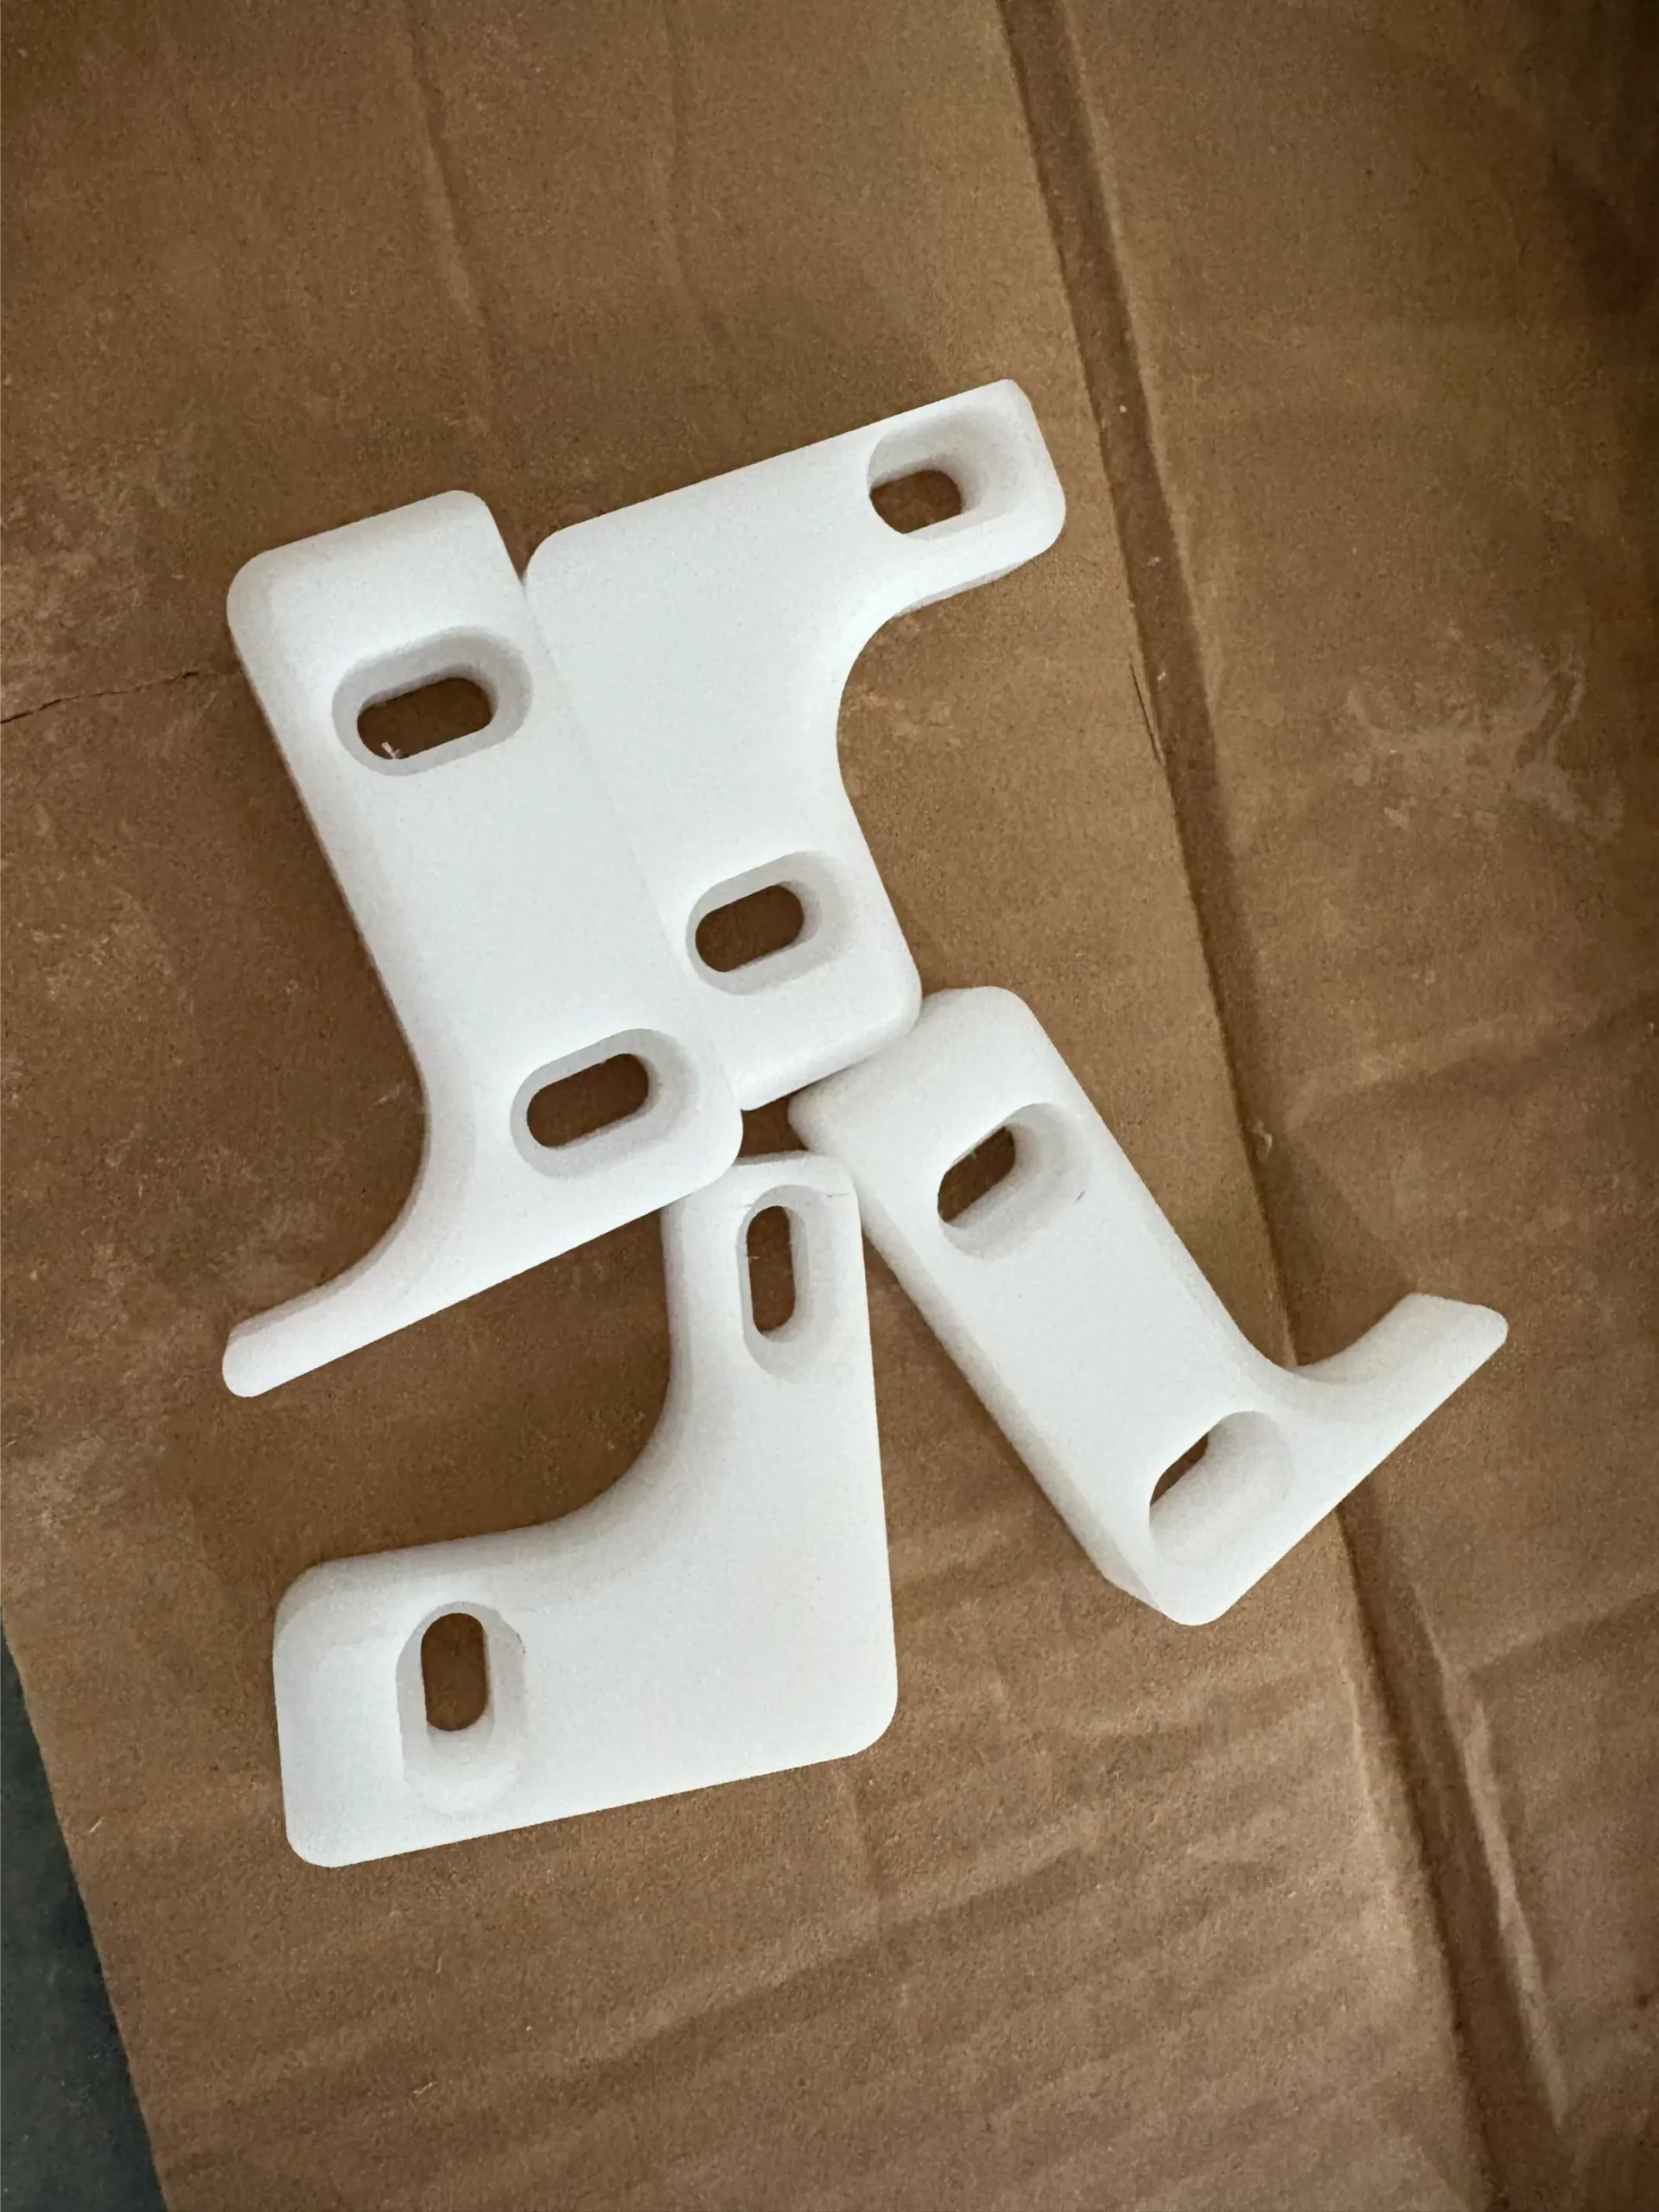
Компоненты автоматического оборудования
Головки захвата и укладки, направляющие конвейера, крепления датчиков, корпуса пневматических приводов и монтажные зажимы — сочетание POM легкости, размерной устойчивости и самосмазки делает его первым выбором пластика для автоматизированных сборочных и транспортировочных станций. Не ржавеет, не требует смазки и сохраняет размеры под циклическими нагрузками высокоскоростной автоматизации.
КлассPOM-C или POM-H
Допуск±0.03–0.05 мм типично
ПреимуществоЛегкий, жесткий, не корродирующий, самосмазывающийся
Пика и размещениеЧасти для конвейераКрепления для датчиковСтоп-блоки
POM Акетальная Пластиковая Шестерня ЧПУ Точная Обработка Шестерни
Прецизионные пластиковые шестерни
Шестерни цилиндрические, шестерни зубчатые косые, цилиндрические зубчатые и червячные колеса из POM-H (Delrin) для приводов с легким и средним уровнем нагрузки, где требуется бесшумная работа, устойчивость к коррозии и исключение смазки. Зубчатые передачи из POM работают с металлическими или пластиковыми парирующими зубьями с минимальным уровнем шума и без смазки в чистых условиях. Предпочтительнее нейлона для размерной стабильности при изменении влажности — зацепление зубьев не слабнет в мокрых условиях.
КлассPOM-H предпочтительнее (жестче)
ПроцессЧПУ токарная обработка + зубчатая модификация
ПреимуществоТихий, безмасляный, стабильное сцепление
Цепные передачиЦилиндрическийКоническийЧервячные колеса
POM Линейный Элемент Каретка ЧПУ Обработанная Автоматизация Слайдеры
Линейные скольжения и каретки
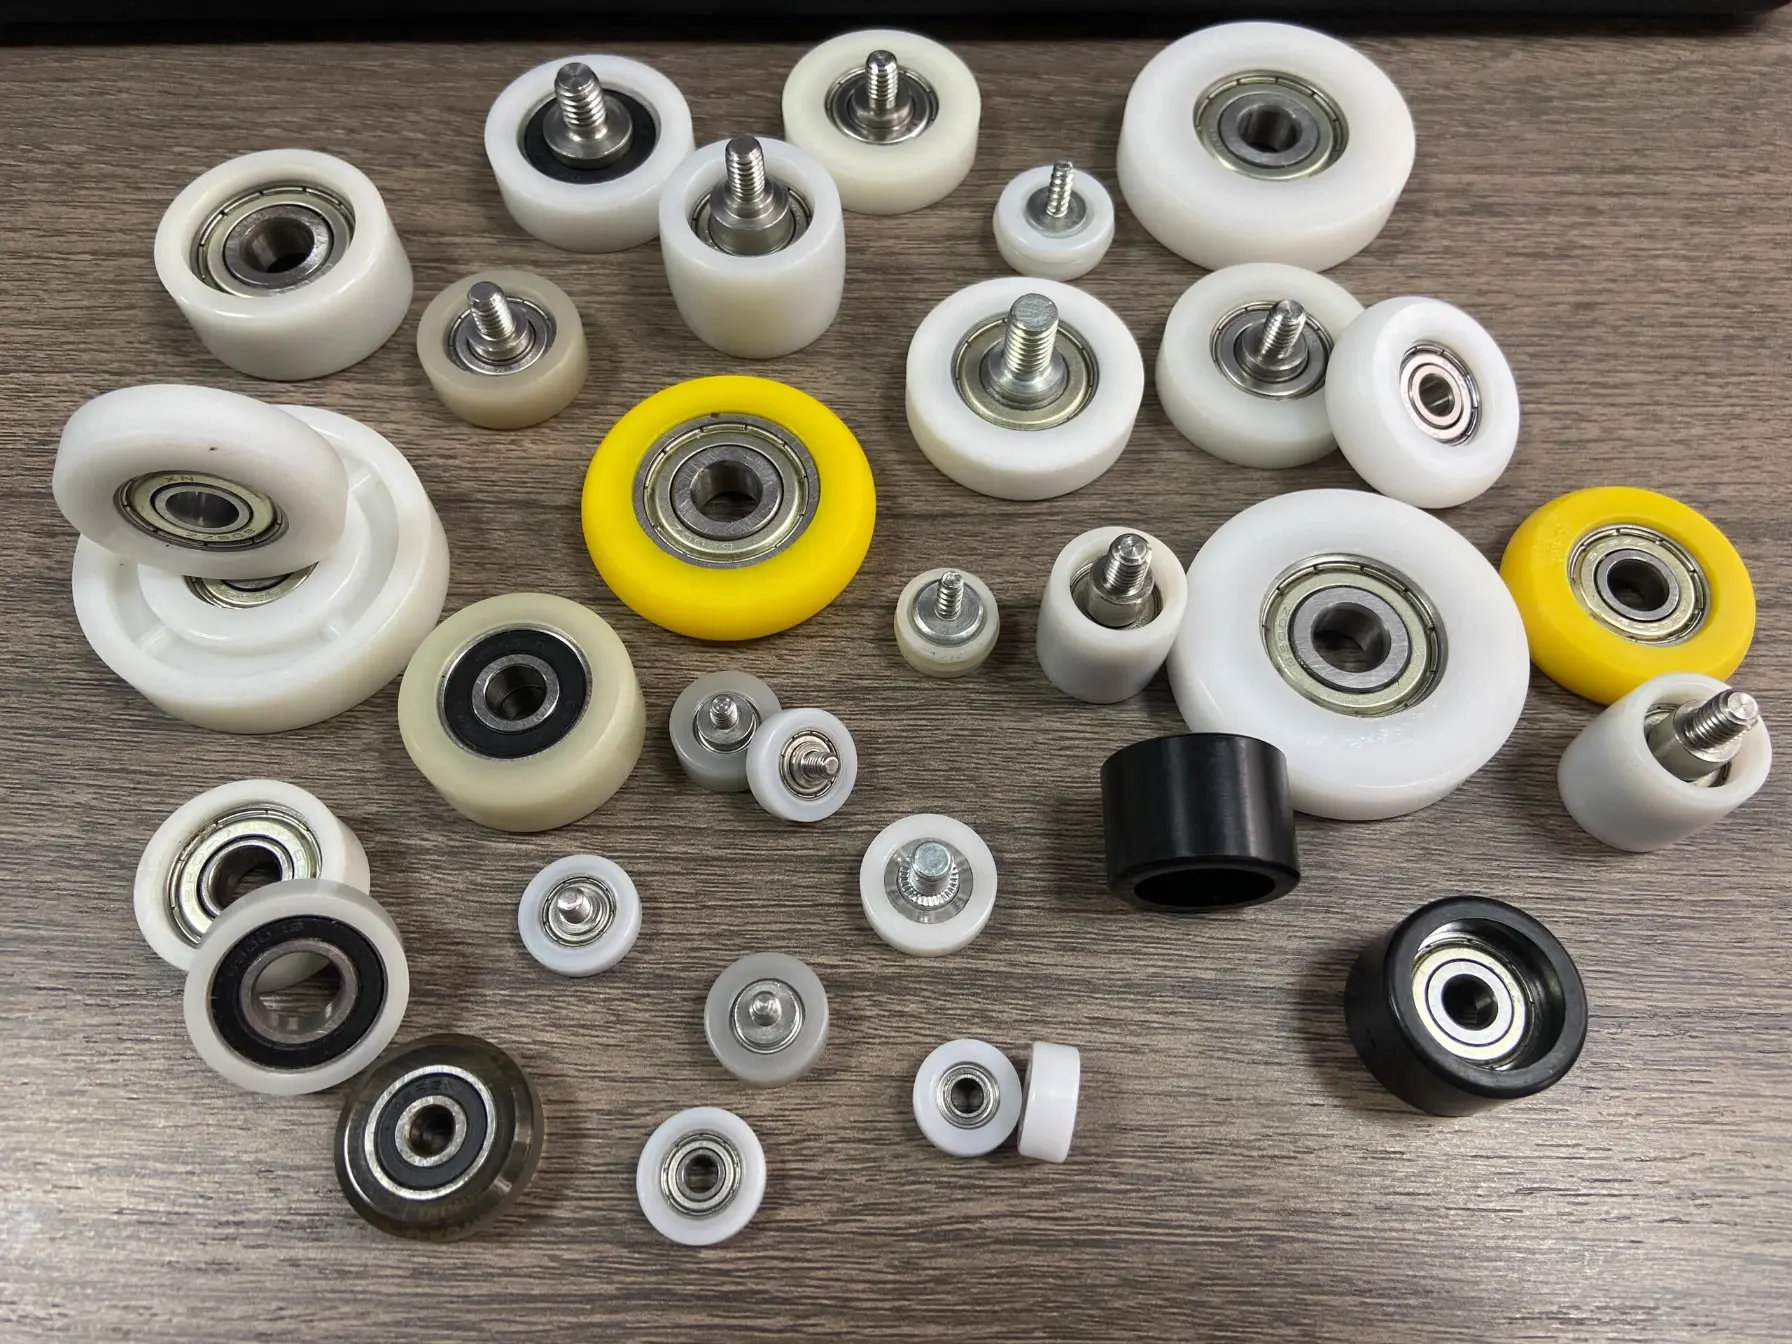
Линейные скольжения из блоков, ползуни-ласточки, каретки с пазом T и корпуса линейных подшипников, обработанные из POM-C. Низкое трение ПОМ (0,1–0,3 против стали) и превосходная износостойкость обеспечивают плавное скольжение по анодированному алюминию, нержавеющей стали и hard guide rails без смазки во многих случаях. Изменяемость размеров обеспечивает постоянный зазор скольжения при изменении температуры в условиях завода.
КлассПредпочитается POM-C (без пористости)
Допуск±0,02–0,03 мм по направляющим канавкам
ПреимуществоСамосмазывающийся, тихий, без коррозии
Линейные подвижкиЛасточьяБлоки с пазом T
POM Самосмазывающийся Вставка ЧПУ Токарная Обработка Вал Втулки
Самосмазывающиеся втулки и гильзы
Валовые втулки, фланцевые втулки, подшипники-гильзы и упорные шайбы из POM для легких и средних радиальных нагрузок, где медные втулки подвержены коррозии, образуют гальваническую пару или требуют регулярного смазывания. Втулки из POM работают сухо против стальных или алюминиевых валов в легких машинах, конвейерных приводах, оборудовании для пищевой промышленности и упаковочных машинах. В отличие от бронзы, смазка не требуется — и в отличие от PTFE POM сохраняет точные отверстия под нагрузкой.
КлассPOM-C (без пористости по отверстиям)
Допускпосадка по bore H7/H8, ±0,02 мм
ПреимуществоБезмасляный, легковесный, доступен категории FDA
Втулки валовФланцированныеТолкательные пружины
POM Акетальная Контрольная Набор Шаблон ЧПУ Фрезерованный Приспособления и оснастка
Контрольные и сборочныеjкие приспособления
Go/no-go измерители, узлы для сборки, ячейки для подбора и укладки, сварочные приспособления и держатели компонентов, обработанные из POM для контроля качества и сборки. Комбинация жесткости POM, стабильности размеров (исключительно низкое поглощение влаги — не набухает как нейлон), легкость обработки и непроводящие свойства делают его стандартным пластиком для точных инструментальных приспособлений. Размеры остаются стабильными как в сухом, так и влажном цеху.
КлассPOM-C или POM-H
Допуск±0.02–0.05 мм
ПреимуществоВлажностестойкий, непроводящий, обрабатываемый
Измерители Go/No-GoЯчейкиСогласование
POM Направляющая Рельс Директор Разрушающий Лента Конвейер ЧПУ Обработанный Детали-путеводители
Направляющие рельсы, износостойкие планки и направляющие детали
Конвейерные направляющие, направляющие продукции, износостойкие планки и разделители дорожек, обработанные или вырезанные из плит и стержня POM для конвейерных систем пищевой, медицинской и общей упаковки. POM плавно скользит под весом бутылок, банок и упаковки без смазки, устойчив к чистящим средствам и дезинфицирующим средствам, соответствует требованиям FDA к контакту с пищей в grade POM-C натурального цвета/белого. Заменяемые элементы изнашивания, превосходящие по долговечности большинство альтернативных пластиков в условиях скольжения.
Класснатуральный или синий POM-C (FDA)
ПроцессФрезерование ЧПУ · маршрутизация · сверление
ПреимуществоFDA-безопасный, самосмазывающийся, чистящийся
Краевые направляющие конвейераПолосы изнашиванияРуководителиGRADE FDA
Сравнение материалов

POM против Nylon против PTFE — Выберите подходящий пластик

Свойство POM-H (Delrin) POM-C (кополимер) PA6 Нейлон ПТФЭ
Прочность на растяжение 68 МПа — Самый жесткий 62 МПа 70–80 МПа 14–35 МПа
Гибкая модульность 3 100 МПа — Самая жесткость 2 800 МПа 2 500–3 000 МПа 650 МПа
Водопоглощение (за 24 ч) 0.2% — Отлично 0.2% — Отлично 1.5–3.0% — Значительное 0.01%
Дименсиональная стабильность Отлично Отлично Умеренная — набухает с влагой Хороший
Коэффициент трения (сухой контакт) 0,15–0,35 0,15–0,35 0.3–0.5 0,04–0,20 — Наименьшая
Обрабатываемость ★★★★★ Отлично ★★★★★ Отлично ★★★★ Хороший ★★★ Умеренная (липкая)
Достижимая толерантность ±0.02 мм ±0,02 мм (без пористости) ±0,05 мм (зависимо от влаги) ±0,05–0,10 мм
Максимальная рабочая температура 90–100 °C 90–100 °C 80–120 °C 260 °C
Плотность по оси центра Да — большой стержень >50 мм Нет — однородный Нет Нет
FDA Контакт с пищевыми изделиями Да (натуральный класс) Да — натуральный и цветной классы Да (пищевой класс PA) Да
Наилучшее для Шестерни, шкивы, защелки, цельные детали Втулки, направляющие, обработанные детали, контакт с пищей Детали высокой температуры и ударной вязкости Химическая стойкость, крайне низкое сопротивление трению
Примечания по обработке

Обработка POM / ацеталь — Ключевые соображения

⚠
Моменты к учету
!
Терморасширение — в 10 раз больше, чем у сталиУ ПОМ коэффициент термического расширения (CTE) примерно 110–140 ppm/K — примерно в 10 раз выше, чем у углеродистой стали. Детали, обработанные при 20°C, будут немного больше в условиях фабрики при 40°C. Для прецизионных заедений «диаметр по оси — вал» следует учитывать диапазон рабочих температур при расчете зазоров. 50 мм втулка из ПОМ expands примерно на 0,3 мм в диаметре при росте температуры на 10°C — существенно для зазоров с натягом против стальных валов.
!
центрирующая пористость ПОМ-H вдоль оси в больших прутках — указывать ПОМ-C для просверленных деталейПрутковая заготовка ПОМ-H диаметром выше примерно 50 мм развивает центральный пустот в процессе экструзии, когда внешний материал застывает раньше ядра. Когда отверстие просверливается через центр стержня (например, втулка с диаметром отверстия > 40% от диаметра стержня), эта пустота оказывается открытой — образуется шероховатая пористая поверхность отверстия. Всегда указывайте ПОМ-C для втулок, гильз и любых деталей с заметным центральным отверстием из крупных стержней.
!
укладки снятие напряжений перед прецизионной обработкой толстой заготовкиСтрессовые остатки в заготовке ПОМ присутствуют после экструзии или прессования. Детали, обработанные из толстых заготовок без предварительного снятия напряжений, могут деформироваться после обработки по мере релаксации внутренних напряжений — особенно тонкостенных или асимметричных деталей. Для прецизионных приспособлений, зажимов и заготовок для шестерен из толстых заготовок выполнить отжиг при 120°C в течение 2–4 часов до окончательной обработки.
!
управление стружкой — длинные стружки при некоторых режимахПОМ может образовывать длинные, непрерывные стружки при определённых сочетаниях скорости и подачи — особенно на глубоких отверстиях и канавках. Эти стружки могут повторно резать поверхность, если не удаляются. Спиральные сверла с флейтой, режимы противоразрезной обработки длинных отверстий и вставки-разрыхлители стружки при токарной обработке предотвращают застревание стружки и повреждение поверхности в серийном производстве.
!
Нет необходимости в заливке охлаждающей жидкостью — предпочтительнее сжатый воздух или туманПОМ обрабатывается наиболее эффективно при охлаждении с помощью сжатого воздуха или легкого тумана. Заливка охлаждающей жидкостью может вызвать термическое ударажение и размерные вариации на прецизионных деталях. Внутренняя низкая трение материала означает, что режущие температуры умеренные — воздушное охлаждение достаточно почти для всех операций обработки ПОМ и исключает размерное неопределение из-за изменений температуры от охлаждающей жидкости.
✓
Почему ПОМ приятно обрабатывать
✓
Одна из самых обрабатываемых инженерных пластиковПОМ образует чистые, ломящиеся стружки, стабильно держит зазоры и обеспечивает отличную отделку поверхности с остроделыми инструментами HSS или carbide. В отличие от нейлона (складывается и ломает фибры), PTFE (липкий и трудно держать допуски) или поликарбоната (склонен к трещинам из-за напряжений), ПОМ ведёт себя предсказуемо и повторяемо от первого изделия до десятитысячного.
✓
Гигроскопичность по отношению к влаге стабильна — допуски те, что вы обрабатываете, а не что на улицеПОМ впитывает менее 0.2% воды — по сравнению с 1.5–3% для нейлона. Это означает, что размеры на полевой площадке совпадают с размерами в цехе заказчика, независимо от того, лето или зима. Для прецизионных заготовок и автоматизационных компонентов это критическое преимущество перед нейлоном.
✓
Самолюбящееся — смазка не требуется в готовой деталиВрожденная низкая поверхностная энергия и кристаллическая структура POM обеспечивают поверхность с самосмазкой против пары металлов. Подшипники, скольжения и направляющие детали работают сухими по отношению к стали и алюминию без заедания или чрезмерного износа в большинстве легких нагрузочных применений — устраняя необходимость в отверстиях для смазки, смазочных глазках и графиках обслуживания.
✓
Быстрые циклы — экономичны для производства при любом объемеИзделия из POM обрабатываются значительно быстрее, чем инженерные металлы — времена обработки на токарной обработке и фрезеровании на ЧПУ обычно короче на 3–5× по сравнению с аналогичными деталями из алюминия и на 8–15× по сравнению с нержавеющей сталью. Это делает обработанные детали из POM экономически привлекательными даже для низко- и среднеобъемных партий, где расходы на инструментальную оснастку для литья под давлением не обоснованы.
✓
В большинстве применений secondary антикоррозионная обработка не требуетсяPOM машины формируют минимальные заусенцы при сохранении острого инструмента. Большинство деталей из POM требуют лишь легкой дефляшировки — без специальной операции очистки заусенцев. Это уменьшает количество этапов процесса, операции по транспортировке и риск повреждения деталей по сравнению с металлами, которые требуют обширной уборки заусенцев резьбовых отверстий и кромок.
Производственная мощность

Как мы обрабатываем Детали из POM

ПРОЦЕСС / 01
Токарная обточка на ЧПУ — втулки, валы и штифты
Точная токарная обработка POM-C и POM-H втулок, фланцевых гильз, проставок, шлицев и вращающихся компонентов. Допуски под Bore H7/H8 и посадочные отверстия для вала f7/g6 обычно удерживаются. Воздушное или туманное охлаждение. Отсутствие заусенцев на отверстиях или внешних диаметрах при наличии острого инструмента.
POM-C и POM-HПодгонка отверстия H7ВтулкиВтулки
ПРОЦЕСС / 02
Фрезерование на ЧПУ — зажимы, стопоры и плиты
Плоское фрезерование, фрезерование карманов и профилирование зажимов POM, контрольно-измерительных приспособлений, блоков автоматизации и монтажных пластин. Четкое грани edge с острым твердосплавным инструментом. Применена процедура снятия напряжений для толстых деталей перед окончательной обработкой, чтобы обеспечить размерную устойчивость после поставки.
Приспособления и оснасткаБлоки автоматизацииСтресс-Relieved
ПРОЦЕСС / 03
Зубодолбление — Пластиковые шестерни и червячные колеса
Зубодолбление шестерен из ПММ-Х типа spur, косозубые и червячные колеса по качеству DIN 6–8. Жёсткость POM-H и низкое поглощение влаги обеспечивают стабильность шага зубьев и зазора по всем условиям эксплуатации. Модуль 0,5–6 зубофрезерован в компании.
POM-HЦепь зубчатая и косозубаяDIN 6–8Червячные колеса
ПРОЦЕСС / 04
Сверление, резьбование и резьбовая фрезеровка
Прецизионное сверление отверстий, метрическая и UNC-резьба и резьбовая фрезеровка в POM. Резьба в POM хорошо держится при резьбовании спирально-луговыми плашками (предотвращает забивку стружки). Для высокоцикловых применений тарельчатые вставки (латунные или нержавеющие) можно ультразвуково устанавливать в POM для повышенной прочности удержания резьбы.
M2–M30Резьбовая фрезеровкаВставки из латуни
ПРОЦЕСС / 05
Маршрутизация и профильная резка — направляющие направляющие и износостойкие планки
ЧПУ-обработка плат и ленты POM для направляющих конвейера, износостойких планок и систем гида для полос в пищевой, напиточной и упаковочной промышленности. Приметочная маркировка FDA — естественный или синий POM-C. Заказы по индивидуальным профилям, отверстиям для крепления и выемкам по чертежу. Длинномерные направляющие до 2000 мм.
POM-C Натуральный/ГолубойGRADE FDAДлинные рельсыКонвейер
ПРОЦЕСС / 06
Контроль и документация по материалам
dimensional inspection с использованием CMM на прецизионных деталях из POM. Сертификаты материалов, ссылающиеся на ISO 9988, FDA 21 CFR 177.2470 (контакт с пищевыми продуктами) или соответствие RoHS предоставляются. Отчеты по входному контролю первой партии (FAI) по всем новым номерям деталей. Прослеживаемость партии для медицинских и пищевых клиентов.
Отчеты КМССертификат FDAISO 9988FAI
Обработанные отрасли

Где POM / Ацеталь Заменяет металл

🤖
Автоматизация
POM-C / POM-H
🍔
Еда и напитки
POM-C FDA
💊
Фармацевтика
POM-C FDA
📦
Упаковка
POM-C направляющие
🔬
Инструменты
POM-H зажимы
🚗
Автомобильный
POM-H шестерни
От стержня / пластины до готовой детали

Как мы производим Детали из POM

ШАГ 01
Класс и выбор заготовки
POM-H или POM-C выбираются на основе геометрии детали и требований. Формы стержня или пластины подтверждены. Риск пористости по центру для обрабатываемых резьбовых деталей POM-H оценивается. Сертификат FDA подтвержден, если требуется.
ШАГ 02
Уменьшение напряжений (при необходимости)
Заготовки толстых секций для сборочных станков и приспособлений отпускаются при 120°C в течение 2–4 часов перед окончательной обработкой. Освобождение от внутренних напряжений после Extrusion/pressing — предотвращает искажения после доставки на прецизионных деталях.
ШАГ 03
ЧПУ-обработка
Токарная обработка, фрезеровка, маршрутизация, затычка зубчатая, зенкование резьб с помощью острого твердосплавного инструмента. Приточная или туманная охлаждение. Постоянная очистка стружки. Контроль температуры на длинных сериях для подтверждения размерной стабильности.
ШАГ 04
Вторичные операции
Установка ультразвуковых вставок с резьбой, резьбонарезание, развёртывание до конечного диаметра отверстия и легкая дефляша. В большинстве случаев специальных циклей очистки не требуется — острый инструмент оставляет чистые кромки.
ШАГ 05
Инспекция и поставка
КТК проверка размеров, верификация по калибру bore, инспекция поверхности. Материальный сертификат (соответствие FDA при необходимости) и FAI-отчет отправляются вместе с заказом.
Постобработка

Варианты пост-обработки для Детали из POM

Детали из POM обычно поставляются как обработанные на станках — встроенные свойства поверхности материала являются функциональными требованиями. При необходимости дополнительной модификации поверхности, соединения или повышения прочности резьбы выбираются следующие варианты.

Резьбовые вставки (ультразвуковые)
Медные или нержавеющие резьбовые вставки устанавливаются ультразвуком в детали POM для приложений с высоким числом циклов крепления. Притягивание вставки прочностью в 5–10× выше, чем напрямую нарезанные резьбы POM. Стандартные размеры от M2 до M12. Требуются для деталей, где винты многократно затягиваются и ослабляются — карманы для автоматизации, блоки регулировки зажимов и панели оборудования.
M2–M12Латунь / НЖВысокий крутящий момент
Лазерная гравировка и маркировка деталей
Лазерная гравировка номеров деталей, серийных номеров, логотипов и размерных отметок непосредственно на заготовках и держателях из ПМЭ-пластика (POM). Белый POM-H и POM-C образуют четкую темную маркировку. Черный POM можно лазерно маркировать светло для контраста. Используется для отслеживаемости на инспекционных держателях, калибровочных инструментах и производственных держателях.
Номера деталейПрослеживаемостьНатуральный и черный
Безэлектролитное никелирование (специализированное)
Химическое никелирование без электролита на POM возможно после активации поверхности (плазменная или химическая обточка) для специализированных применений, требующих проводящего или более прочного поверхностного слоя — например, экранирующие крышки для автоматизации или износостойкие направляющие поверхности. Влияние на допуски по размерам (обычно осадок 10–25 мкм) должно быть учтено при размерах до процесса нанесения покрытий.
СпециализированныйПроводящийТребуется активация поверхности
Ультразвуковая и вращающаяся сварка
Две детали POM могут быть неразлучимо соединены ультразвуковой сваркой или спин-варкой — образуя герметичное уплотнение без клея. Используется для корпусов, герметичных портов для жидкостей и двухчастных сборок, которые должны быть запечатаны после установки внутренних компонентов. Прочность соединения приближается к прочности базового материала при правильном проектировании соединения (геометрия энергетического направляющего элемента).
Герметичное уплотнениеБез клеяКорпуса
ПОМ-H / C
Оба grades имеются на складе
±0,02mm
Точность по tolerances
0.2%
Поглощение влаги
24hr
Срок изготовления
Почему выбирают нас

Почему выбирают нас для Вырезка/токарная обработка POM

КЛП
Рекомендация по линейной пористости по центру — подходящая марка и подходящая деталь
Мы проверяем каждый заказ POM на риск пористости по центру перед трассировкой. Если деталь POM-H имеет отверстие, превышающее безопасное отношение к диаметру стержня, мы рекомендуем перейти на POM-C — что предотвращает поставку деталей с пористыми отверстиями, которые обнаруживаются только во время сборки у заказчика.
ФХР
Расчет сопряжения термического расширения — просветы, работающие в эксплуатации
Для зацепления втулок и ползунов мы рассчитываем зазоры отверстия и вала при вашей рабочей температуре — не только при комнатной температуре. POM растягивается в 10 раз быстрее стали; правильный зазор на чертеже должен соответствовать фактическим условиям станка, а не только мастерской.
FDA
Соответствующие требованиям FDA Grade с полной сертификацией
Натуральный и синие металлоопределяемые POM-C, соответствующие требованиям FDA 21 CFR 177.2470, в сертифицированных марках и наличие сертификации материалов. Клиенты в области пищевой переработки, фармацевтики и гигиенического оборудования получают полную документацию FDA с каждой поставкой — без поиска документов.
Объем
Высокие объёмы производства по конкурентной цене за штуку
Быстрые циклы POM делают его одной из самых экономичных пластиков на станках с ЧПУ при больших объёмах. Вращение стержня с подшипниками и направляющими от 2 000 до 10 000 шт/мес с устойчивым качеством — подходящая экономика для автоматизации OEM, закупающих стандартные износостойкие компоненты.
Часто задаваемые вопросы

Часто задаваемые Вопросы

Распространённые вопросы по POM, ацеталю и Delrin — выбор марки, пористость, допуски, соответствие контакту с пищевыми продуктами, особенности обработки и постобработки.

POM (полиметилентерефталат, также называемый ацеталем или Delrin — Delrin является торговым названием гомополимера ацеталя для DuPont) — это поликристаллический инженерный термопластик, известный своим исключительным сочетанием жесткости, низкого трения, отличной обрабатываемости и стабильности размеров. Это один из самых широко обрабатываемых пластиков, потому что он образует чистые стружки, сохраняет точные допуски и для большинства применений не требует вторичной доводки. POM применяется для зубчатых передач, втулок, направляющих, компонентов автоматизации, зажимов и направляющих деталей, где металл слишком тяжёл или подвержен коррозии, а более мягкие пластики не обеспечивают необходимую жёсткость и износостойкость.
POM-H (гомополимер, торговое название Delrin) обладает немного более высокой жесткостью, твердостью и усталостной прочностью — предпочтителен для зубчатых передач и механических деталей. Однако стержень POM-H диаметром выше примерно 50 мм имеет пористость по оси (пустота в геометрическом центре), которая может проявляться при обработке деталей с большими центральными отверстиями. POM-C (кополимер) более однороден — без пор в центре — что делает его предпочтительным для прецизионной обработки деталей с отверстиями и для деталей, требующих хорошей химической стойкости. POM-C также доступен в FDA-соответствующих и металлоопределяемых пищевых Grade-цветах. Для большинства автоматизационных компонентов, втулок и направляющих деталей подходит любой из этих grade.
Стандартная допуск по ЧПУ для POM равен ±0,05 мм. Для точной посадки по bore, диаметр-осей и размеров направляющих слайдера мы обычно держим ±0,02–0,03 мм. Обратите внимание, что POM имеет более высокий коэффициент теплового расширения по сравнению с металлами (примерно в 10 раз выше, чем сталь): для деталей, работающих в широком диапазоне температур, термическое расширение следует учитывать при расчёте зазоров. Втулка из POM диаметром 50 мм будет расширяться примерно на 0,3 мм в диаметре при росте температуры на 10°C — это существенно для точных по зазорам сидящих узлов на стальных валах.
Естественные (белые/слоновой кости)Grade POM-C и POM-H доступны в FDA-соответствующих формулах, пригодных для прямого контакта с пищей в рамках FDA 21 CFR 177.2470. Для пищевых производственных сред особенно полезен синий цвет POM-C, который может детектироваться металлодетекторами на линии переработки — если пластмассовый фрагмент отломится, он обнаружится металлодетекторами. Для медицинских изделий доступен медицинский POM с полной трассируемостью материалов и документами биосовместимости по ISO 10993. Всегда запрашивайте сертификат FDA у поставщика для запрещённых применений.
POM имеет лучшую размерную стабильность, чем нейлон (значительно меньшая поглощаемость влаги — нейлон впитывает 1.5–3% воды, что вызывает значительные изменения размеров и набухание), лучшую жёсткость, меньшую коэффициальент трения и лучшую обрабатываемость для точных допусков. Нейлон обладает лучшей ударопрочностью, большей усталостной прочностью и лучшей работой при повышенных температурах. Для применений, требующих стабильных размеров при изменении влажности — прецизионные зубья, направляющие и измерительные принадлежности — POM предпочтительнее нейлона. Для высоких ударов или высоких температур нейлон может быть более уместен.
POM — один из самых простых в обработке инженерных пластиков, но есть несколько важных моментов: (1) Термическое расширение — POM заметно расширяется под действием тепла; предпочтительно воздуха или туманный обдув по сравнению с ярко-жидким охлаждением. (2) Снятие остаточного напряжения — крупные детали POM следует отпустить после основной обработки, чтобы снять остаточные напряжения. (3) Поровость по оси в POM-H для деталей с крупными центральными отверстиями — для таких деталей указывайте POM-C, чтобы избежать образовавшегося центрального пустого пространства. (4) Острота инструментов — тупые инструменты вызывают размазывание; острые карбонитовые или быстрорежущие стальные инструменты дают наилучшие результаты. (5) Управление стружкой — инструмент с винтовой канавкой предотвращает повторную резку длинной стружкой в глубоких отверстиях.
POM доступен в натуральном (белом/слоновая кость), чёрном, синем, красном и других цветах. Натуральный POM является наиболее распространённым и имеет наибольшую чистоту для контакта с пищей и медицинских применений. Чёрный POM содержит пигмент углеродистого черного цвета, который обеспечивает UV-устойчивость для наружных применений. Синий и другие яркие цвета используются в оборудовании пищевой обработки для визуальной идентификации — некоторые синие grade также металлоопределяемы. Цвет не значительно влияет на базовые механические свойства (жесткость, твердость, износостойкость), но может влиять на UV-устойчивость и химическую стойкость.
POM имеет ограниченныеoptions связывания из-за своей низкой энергии поверхности. Адгезионное связывание возможно с цианоакрилатом после активации поверхности УФ/озоном или плазменной обработкой, но прочность соединения умеренная. Механическая фиксация (винты, вставки плотного прилегания, защёлки) — предпочтительный метод соединения. Вставки с резьбой можно устанавливать ультразвуком для достижения прочных точек крепления. POM может свариваться ультразвуковой сваркой, сваркой горячей пластиной или вращательной сваркой для соединения двух деталей из POM. Поверхностное покрытие обычно не наносится, так как POM обладает inherent низким коэффициентом трения и химической стойкостью.
Получить предложение

Отправьте ваш чертеж.
Получить предложение.

Каждое обращение включает DFM-обзор — проверку пригодности допусков, подтверждение материалов и подход процесса до начала производства. MOQ 1 штука.

24hr
Ответ по предложению
Минимальный заказ 1
Прототипы OK
ИСО
9001:2015
📐
DFM-обзор по каждому обращению
Проверка пригодности допусков, стратегия фиксации и подтверждение материалов. Конкретная, действенная обратная связь — без общего сопротивления.
🎯
Первичный контроль — стандарт
FAI-отчет по каждому новому запуску. Сертификаты материалов и сертификации покрытий включаются в каждую поставку.
🔄
Тот же процесс: от прототипа к производству
План процесса от вашего прототипа применяется к производственным партиям. Повторная квалификация не требуется при масштабировании.
⚙
3 / 4 / 5-ось CNC + токарная обработка
Сложные структурные детали, валы, корпуса и компоненты трансмиссий. Металлы и инженерные пластики.
ИСО 9001:2015 Фрезерование 3/4/5 осей Токарная обработка на станках с ЧПУ CMM-инспекция Глобальная доставка