
Відпал — це контрольований процес термічної обробки, який використовується для пом’якшення металу, відновлення пластичності, зменшення залишкових напружень та створення більш однорідної мікроструктури для подальшого виробництва.
Ковка, згинання, витягування, зварювання, лиття та обробка можуть залишити матеріал з ускладненим твердженням, нерівномірними напруженнями або нестабільними розмірами. Правильно спроектований тепловий цикл змінює цей внутрішній стан без зміни базової геометрії компонента.
Результат залежить набагато більше ніж від досягнення температури печі. Клас матеріалу, попередня обробка, товщина перерізу, атмосфера, час витримки, рівномірність нагріву та швидкість охолодження повинні працювати разом як один контрольований процес.
Мікроскопічна наука: що відбувається під час відпалу?
Виробництво змінює метал нижче видимої поверхні. Пластична деформація збільшує щільність дислокацій, тоді як теплові градієнти та нерівномірне формування можуть залишити закріплені залишкові напруження. Ці ефекти можуть підвищити міцність і твердість, але також зменшити пластичність, ускладнити обробку та зробити деталь більш схильною до деформації при додатковому видаленні матеріалу.
Кристалічна решітка та щільність дислокацій
Під час холодної обробки, металеві кристали деформуються, і дислокації множаться та взаємодіють. Оскільки рух дислокацій стає важчим, матеріал твердіє: міцність і твердість зростають, а пластичність зазвичай знижується.
Відпал забезпечує достатню теплову енергію для того, щоб структура рухалася до стану з нижньою енергією. Точна реакція залежить від металу, його попереднього напруження та обраного температурно-часового циклу.
Три етапи мікроструктурних змін
Відновлення
Дислокації реорганізовуються, і частково зменшуються залишкові напруження, зазвичай з обмеженими змінами форми зерен і механічних властивостей.
Рекристалізація
Нові, відносно безнапружені зерна нуклеюють і зростають, знижуючи твердість і відновлюючи пластичність після холодної обробки.
Зростання зерен
Продовжений час або надмірна температура дозволяють зернам грубшати, що може знизити міцність і пошкодити запланований баланс властивостей.
Фазові діаграми та критичні температури
Відпал сталі часто використовує фазову діаграму залізо-вуглець для визначення регіонів трансформації. Температура A1 позначає межу еутектоїдної трансформації, тоді як A3 застосовується до гіпоеутектоїдних сталей, а Acm — до гіпереутектоїдних сталей. Реальні температури трансформації під час нагрівання та охолодження також зміщуються залежно від складу та швидкості нагріву.
Повне відпалювання може нагріти відповідний клас сталі вище його відповідної критичної межі, утримувати його достатньо довго для встановлення необхідної аустенітної структури, а потім повільно охолоджувати. Підкриткове зняття напруги та процесове відпалювання працюють нижче цих меж трансформації. Це розрізнення важливе при виборі маршруту для обробка на ЧПУ з вуглецевої сталі.
Важливо: Температура відпалювання не є універсальним числом. Правильний цикл має визначатися точними характеристиками сплаву, попереднім станом, геометрією секції, можливостями печі та необхідними кінцевими властивостями.
Чому відпалювання? Основні переваги виробництва
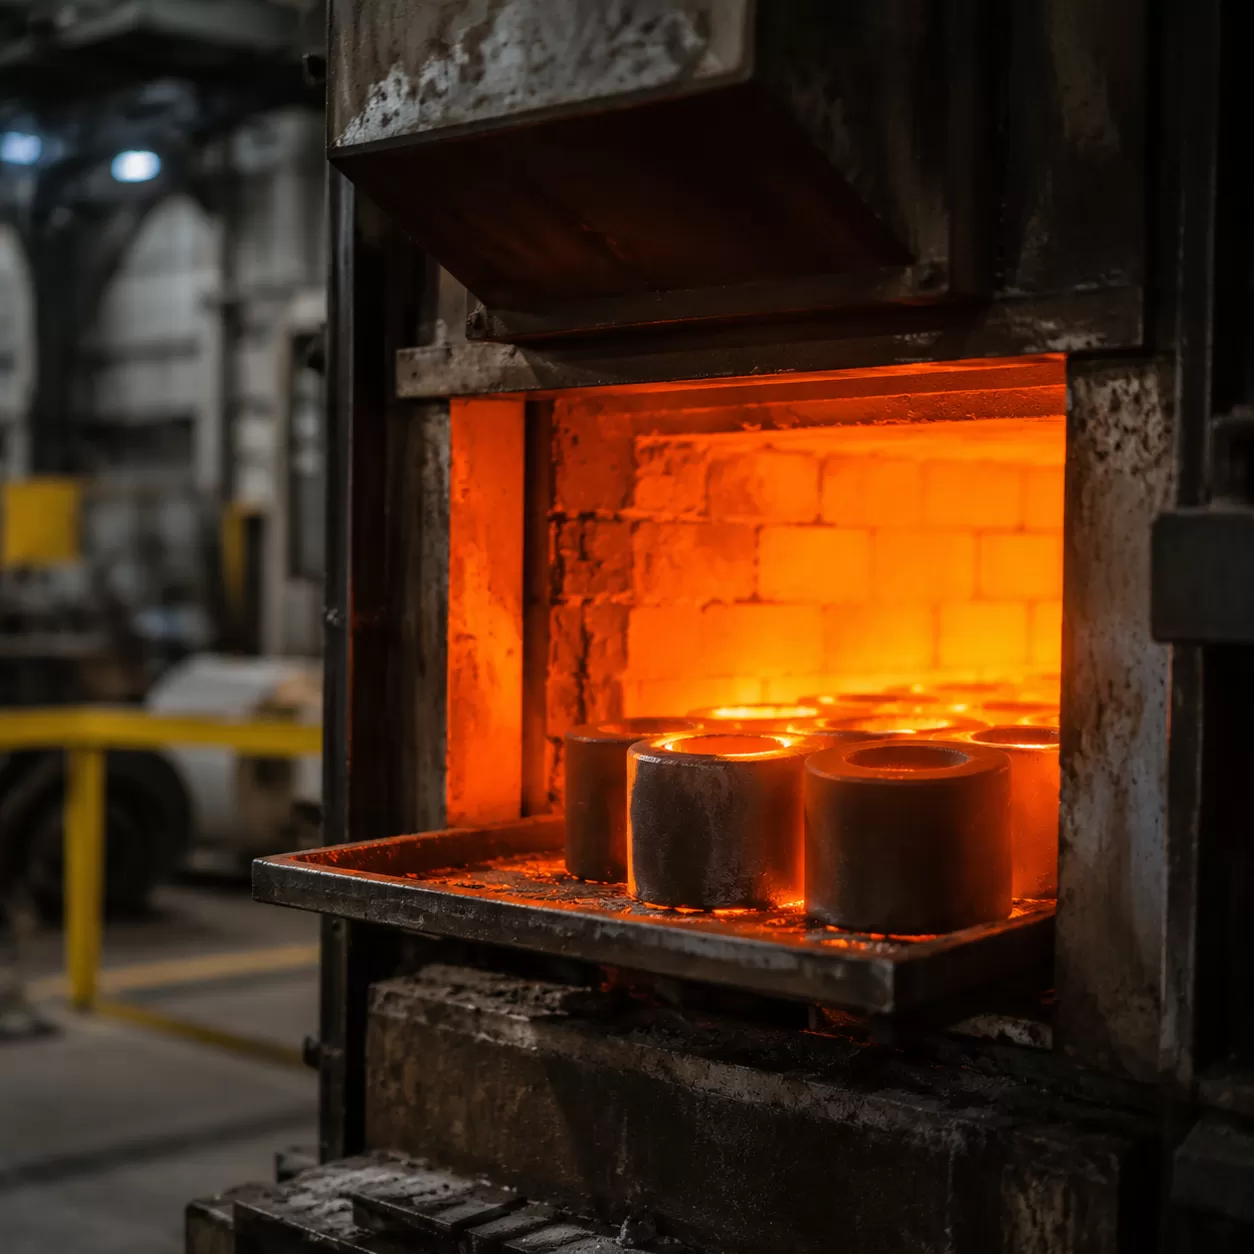
Відпалювання застосовується, коли поточний стан матеріалу створює ризик для формування, обробки, контролю розмірів або довгострокової експлуатації. Обробка не автоматично покращує кожну властивість; швидше, вона навмисно жертвує деякою твердістю або міцністю заради більшої оброблюваності та стабільності стану.
Ключові переваги у продуктивності
- Покращена оброблюваність: Пом’якшення обраних сталей може зменшити сили різання, покращити формування стружки та подовжити термін служби інструменту перед CNC фрезерування або обробкою на токарному верстаті.
- Зменшення залишкових напруг: Контрольований цикл зняття напруги може зменшити ризик деформації, спричиненої зварюванням, литтям, формуванням або великим зняттям матеріалу.
- Відновлена пластичність: Рекристалізація може зменшити холодне оброблення та дозволити подальше витягування, згинання, прокат або штампування.
- Однорідність мікроструктури: Правильний цикл може створити більш передбачувану поведінку матеріалу по всьому виробу.
- Електрична та магнітна настройка: Деякі застосування з міддю, електричною сталлю та спеціальними сплавами використовують відпалювання для покращення провідності або магнітної відповіді.
| Виробничий виклик | Відповідь на відпалювання | Можлива виробнича вигода |
|---|---|---|
| Високі сили різання | Зменшити твердість у відповідній марці | Більш стабільне оброблення та довший термін служби інструменту |
| Рух частини після розжарювання | Зменшити градієнти залишкових напружень | Краща розмірна стабільність за рахунок обробки |
| Тріщини під час формування | Відновлення пластичності після холодної обробки | Більша глибина формування та менше відхилених деталей |
| Змінна реакція матеріалу | Розробка більш однорідної мікроструктури | Більш передбачувані подачі, обробки та результати контролю |
Загальні типи процесів відпалу
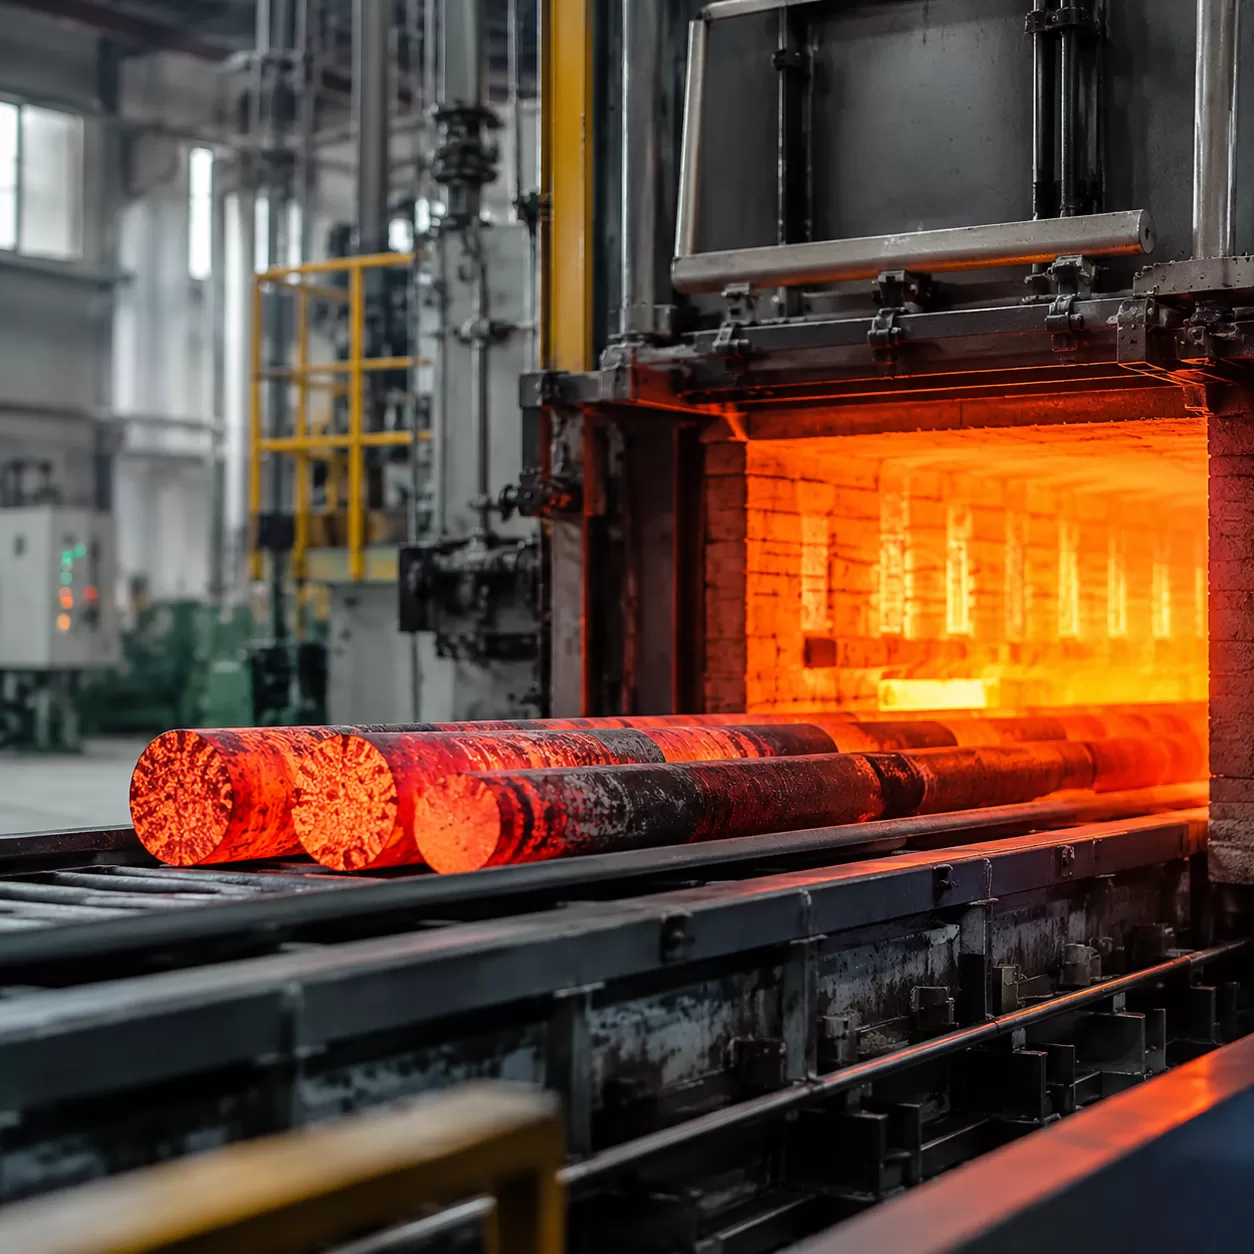
Жоден один цикл відпалу не вирішує всі виробничі проблеми. Процес обирається відповідно до сімейства сплавів, вмісту вуглецю, попередньої деформації, необхідної твердісті та наступного етапу виробництва.
Повний відпал
Для відповідних сталей повний відпал передбачає нагрівання до аустенітної зони, витримку для трансформації та рівномірності температури, а потім повільне охолодження, зазвичай у печі. В результаті утворюється груба перлітна структура, яка є м’якшою і зазвичай легше обробляється, ніж нормалізована або загартована станом.
Процес або проміжний відпал
Цей субкритичний обробіток зазвичай використовується між операціями холодної обробки у низьковуглецевих сталях та легких сплавах. Нагрівання вище за діапазон рекристалізації матеріалу відновлює пластичність без використання повного шляху фазової трансформації, характерного для повного відпалу сталі.
Відпал з зняття напружень
Відпал з зняття напружень використовує температуру нижче за основний діапазон трансформації для зменшення залишкових напружень при цьому обмежуючи зміни твердісті та мікроструктури. Це корисно для зварних конструкцій, литих виробів та важко оброблюваних компонентів, таких як деталі вакуумної камери.
Сфероїдизаційне відпускання
Вуглецеві та інструментальні сталі високого вмісту вуглецю можна утримувати або циклічно обробляти біля температури еутектоїду для перетворення морфології карбіду у округлі частки в феритній матриці. Це покращує оброблюваність і готує матеріал до подальшого загартовування. Це особливо актуально для інструментальної та формової сталі обробки.
Процес виробництва промислового відпускання
Рецепт відпускання — це контрольована взаємозалежність між температурою, часом, атмосферою, розташуванням навантаження та швидкістю охолодження. Графіки печі та термопари на деталях часто мають більше значення, ніж лише встановлена температура печі, оскільки товсті та тонкі секції нагріваються з різною швидкістю.
Поступово підвищуйте температуру навантаження, щоб обмежити теплові градієнти, викривлення та тріщини.
Утримуйте після досягнення потрібної температури в секції, щоб трансформація або зняття напруги могли відбуватися рівномірно.
Використовуйте піч, повітря або інший схвалений маршрут охолодження для досягнення бажаної кінцевої структури та властивостей.
Крок 1: Підготовка та рівномірне нагрівання
Деталі повинні бути чистими та розташованими так, щоб тепло могло циркулювати послідовно. Можуть використовуватися захисні атмосфери, вакуумні печі, покриття або допуски на обробку, коли потрібно контролювати окислення, утворення шлаку або декарбонізацію.
Занадто агресивне нагрівання може створити великі різниці температури між поверхнею та ядром. Ці градієнти можуть спотворити точну геометрію або тріскатися при високій обмеженості та здатності до загартовування матеріалів.
Крок 2: Замочування та вирівнювання температури
Час замочування починається, коли контрольна секція навантаження досягає заданої температури, а не просто коли дисплей печі досягає встановленої точки. Необхідний час залежить від сплаву, товщини секції, щільності навантаження, типу печі та мети процесу.
Звична фраза “одна година на дюйм” може бути приблизною історичною конвенцією для деяких обробок сталі, але вона не є універсальним правилом відпалу. Цикли виробництва повинні відповідати застосовним технічним характеристикам матеріалу, кваліфікованій процедурі або металургійним розрахункам.
Крок 3: Контрольне охолодження
- Охолодження у печі: Загальне для повного відпалу сталі, коли потрібно повільне охолодження для формування м'якшої ферит-перлітної структури.
- Охолодження у повітрі: Використовується у вибраних циклах зняття напруги та для неметалевих матеріалів, коли матеріал не потребує надзвичайно повільного охолодження у печі.
- Контрольоване або прискорене охолодження: Застосовується лише за вказівкою для сплаву та бажаного стану; метод охолодження може суттєво змінити кінцеві властивості.
Для великих, асиметричних деталей, таких як вакуумний колектор, рівномірність охолодження особливо важлива, оскільки різна товщина стінок може інакше знову викликати напругу та рухи.
Залізні проти алюмінієвих проти мідних сплавів
Залізні та неметалеві сплави реагують на нагрів по-різному. Цикли обробки сталі можуть включати перетворення в аустеніт і з нього, тоді як багато алюмінієвих, мідних і латунних відпусків здебільшого залежать від відновлення, рекристалізації та росту зерен після холодної обробки.
Залізні сплави: вуглець, карбіди та криві охолодження
У вуглецевих та легованих сталях хімічний склад і критичні температури контролюють фази, що утворюються під час нагрівання та охолодження. Повільне охолодження з аустенітної області може сприяти утворенню м'якшого фериту та перліту замість твердого мартенситу, що асоціюється з швидким загартовуванням. Високовуглецеві сталі можуть використовувати сфероїдизацію для покращення оброблюваності перед остаточним загартовуванням.
Ці відмінності важливі для обробки підшипникової сталі на ЧПУ, де стан карбідів, твердість і подальше термічне оброблення сильно впливають на маршрут процесу.
Неметалеві сплави: рекристалізація після холодної обробки
Алюміній, мідь і латунь зазвичай відпалюють шляхом відновлення та рекристалізації структури холодної обробки, а не за рахунок тих самих аустенітних перетворень, що спостерігаються у сталі. Діапазони температур можуть широко перекриватися між сім’ями сплавів, але правильний цикл залежить від складу, термічного режиму, попереднього зменшення та необхідного розміру зерна.
HXCNC планує окремі стратегії обробки для алюмінієвих сплавів, міді, та компонентів з латуні оскільки їхні теплові історії також впливають на утворення задирок, поведінку стружки та стабільність розмірів.
Загальна матриця відпалу
| Сімейство матеріалів | Типова логіка процесу | Розгляд охолодження | Основна мета |
|---|---|---|---|
| Вуглецева та низьколегована сталь | Зняття напруги під критичним рівнем, повний відпал або сферифікація відповідно до марки | Часто охолоджують у печі для повного відпалу | Зменшити твердість, напругу або ускладнення обробки через карбіди |
| Алюмінієві сплави | Нагрів до специфічного для марки відпалу діапазону після холодної обробки | Чутливість до охолодження варіюється; використовуйте зазначену процедуру термічної обробки | Відновити пластичність і зменшити робочу твердість |
| Мідь і латунь | Перерозплавлення та відпал на основі складу та попередньої деформації | Повітряне охолодження або швидке охолодження може бути прийнятним залежно від сплаву та процесу | Відновлення формової здатності та контроль залишкового напруження |
Як відпал підтримує точність обробки на ЧПУ
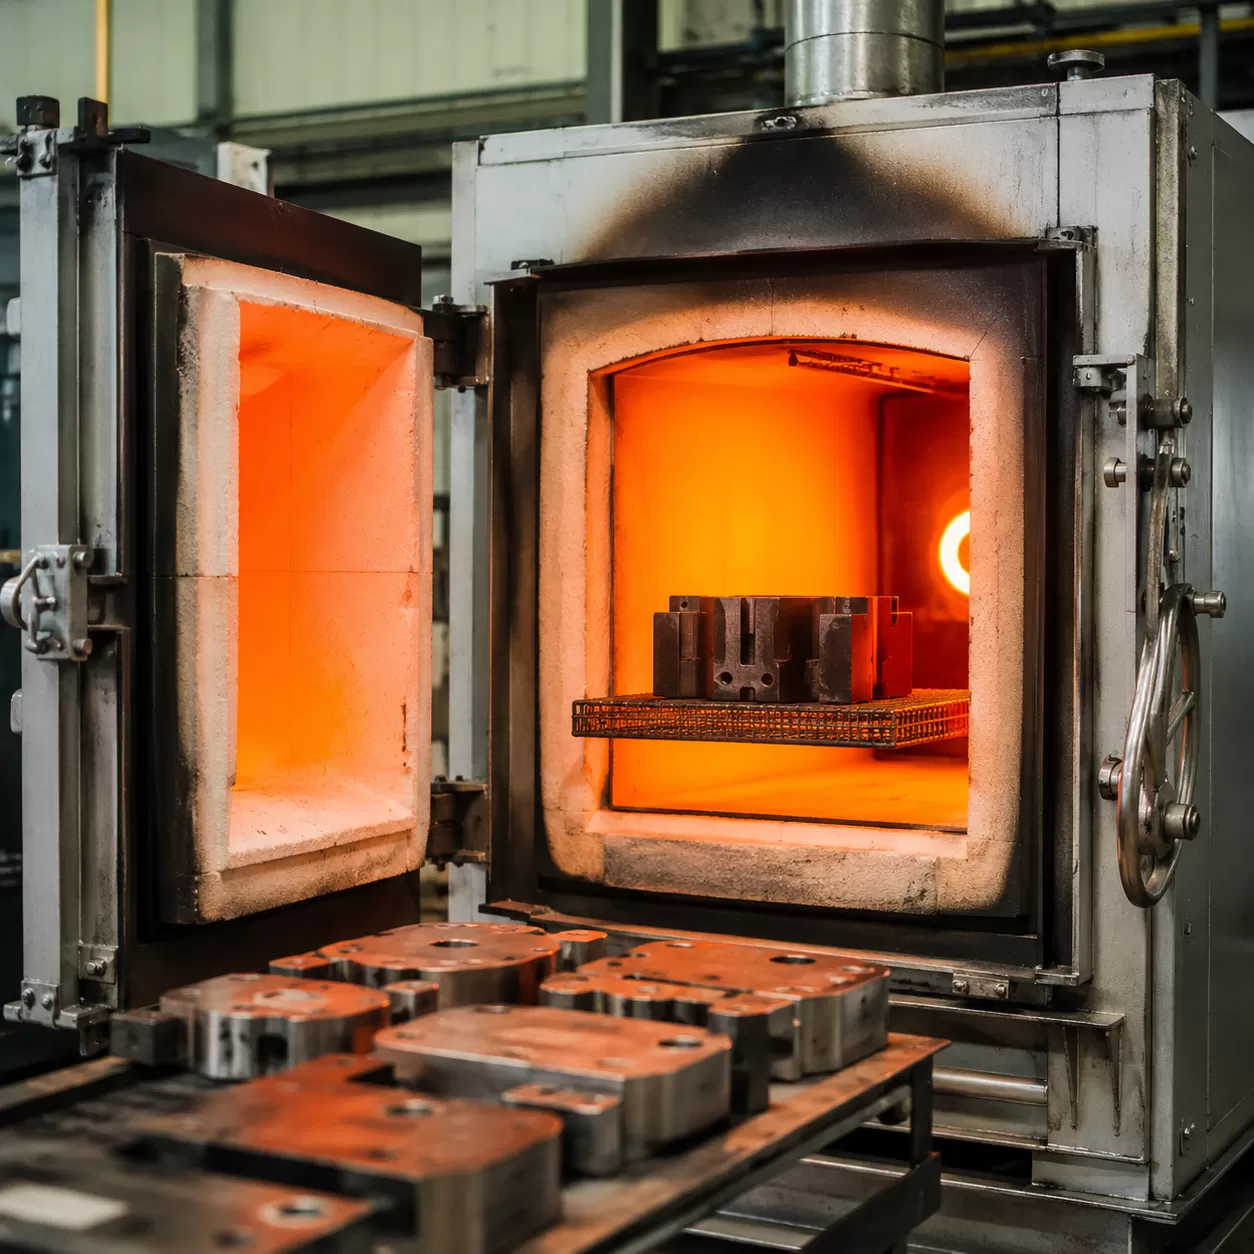
Для компонентів з високими допусками стабільність матеріалу може бути такою ж важливою, як і точність машини. Потужний центр обробки не може запобігти деформації, якщо заготовка містить сильне, асиметричне залишкове напруження. HXCNC враховує стан матеріалу та теплову історію у плануванні процесу для послуг точного оброблення на ЧПУ.
Зменшення відскоку та зміщення розмірів
Видалення матеріалу змінює баланс внутрішніх напружень. Тонкі стінки, глибокі кишені, довгі вали та монолітні структури можуть викривлятися або крутитися під час чорнової обробки або після зняття зажиму. Зняття напружень між чорновою та чистовою обробкою може зменшити цей ризик, хоча й не може компенсувати погане закріплення, надмірне нагрівання або нестабільний дизайн.
Цей підхід корисний для великих компонентів, таких як монолітну фрезеровану раму, де невеликі рухи по довгій відстані можуть зменшити доступний допуск GD&T.
Покращення тривалості інструменту та однорідності поверхні
- Більш рівномірна твердість: Зменшує раптові зміни в силі різання та відхиленні інструменту.
- Пристосована м’якість: Може зменшити знос абразивів та відколювання країв у складних умовах сталі.
- Передбачуване утворення стружки: Підтримує стабільні подачі, швидкості та якість поверхні.
- Менший ризик деформації: Допомагає зберегти припуск для обробки чистовою операцією.
Відпал не завжди створює дзеркальну поверхню сам по собі. Якість поверхні все ще залежить від марки матеріалу, включень, геометрії інструменту, жорсткості, охолоджувача, параметрів різання та обраного процесу обробки, такого як точне шліфування.
Довгострокова стабільність у критичних застосуваннях
Залишковий напруження може продовжувати перерозподілятися під час експлуатації, особливо при теплових циклах або вібраціях. Валідуване термічне оброблення у поєднанні зі стабільною обробкою та інспекцією допомагає зменшити довгострокове зміщення розмірів у частинах вакуумного обладнання для напівпровідників, аерокосмічних конструкціях, прецизійних інструментах та збірках, чутливих до метрології.
Часті запитання
Яка різниця між відпалом і відпуском?
Відпал зазвичай спрямований на пом’якшення матеріалу, відновлення пластичності, зменшення напружень або зміну мікроструктури шляхом контрольованого нагрівання та охолодження. Відпуск зазвичай виконується після загартування сталі шляхом швидкого охолодження; він зменшує крихкість і регулює баланс твердісті, міцності та ударної в’язкості.
Чи може метал бути перенагріваний?
Так. Надмірна температура або час утримання можуть спричинити небажане зростання зерен, окислення, декарбонізацію, втрату міцності, поганий стан поверхні або зміну розмірів. Точний режим несправності залежить від сплаву та середовища печі.
Скільки триває промислове відпалювання?
Цикл може тривати кілька годин або набагато довше. Швидкість нагріву, розмір навантаження, товщина секції, час вирівнювання, температура процесу та вимоги до охолодження — все це впливає. Тривалість слід розраховувати або кваліфікувати для конкретної деталі та печі, а не обирати за загальним правилом.
Чому для повного відпалу використовується пічне охолодження?
Повільне охолодження у печі дозволяє відповідним сталям перетворюватися у більш м’яку рівноважну структуру та зменшує ймовірність утворення твердіших продуктів перетворення. Необхідна швидкість охолодження залежить від марки та розміру секції, тому охолодження у печі має відповідати застосовній технологічній специфікації.