
Обробка на ЧПУ для Контроль рідини та компоненти запірних клапанів
Прецизійно оброблені деталі для клапанів, коллекторів, насосів, систем керування потоком та обладнання для роботи з рідинами.
Ми обробляємо корпуси клапанів, шахти (спули), седла, корпуси насосів, блоки коллекторів, елементи керування потоком та кронштейни форсунок для гідравлічних, пневматичних, процесних рідинних та висококисневих систем управління газами — із випробуванням на витік і повною відстежуваністю матеріалів.

Проблеми виробництва, з якими наші клієнти в цій галузі стикаються найчастіше — і як ми вирішуємо кожну з них до того, як вони стануть проблемою на вашій збірочній лінії.

Точність ущільнювальної поверхні для нульового пропуску
Визернини циліндричних отворів та міжоскональні поверхні седла клапана повинні оброблятися до точних діаметрів, циліндричності та оздоблення поверхні, щоб досягти заданого класу внутрішнього витоку. Стандартні токарні допуски недостатні — потрібні притирання та шліфування для критичних ущільнювальних поверхонь.
Точність внутрішніх каналів складної конфігурації
Блоки колекторів та роздільники потоку містять перехрещені отвори, кільцеві канавки та внутрішні канали, що вимагають багатокрокової обробки та 100% випробування на витік для забезпечення правильного траєкторій потоку та нульового перехресного забруднення між контурами.
Сумісність матеріалів з робочими середовищами
Компоненти керування рідиною стикаються з агресивними хімікатами, високодобутими газами, криогенними рідинами та високонапірною гідравлічною олією. Вибір матеріалів та обробка поверхні повинні відповідати конкретному середовищу перед початком обробки.
Надійна вимірювальна узгодженість для деталей, що з'єднуються
Запірні втулки, корпуси та седла клапанів — це з'єднувальні частини, їхні сукупні розміри визначають кінцеву продуктивність збирання. Послідовність розмірів у серійному виробництві є ключовою для передбачуваності роботи клапана на полі.
Корпуси клапанів, запірні втулки, розподільчі блоки, сітчасті plates, та кріплення насадок для гідравнічних, пневматичних та технологічних систем регулювання рідин.
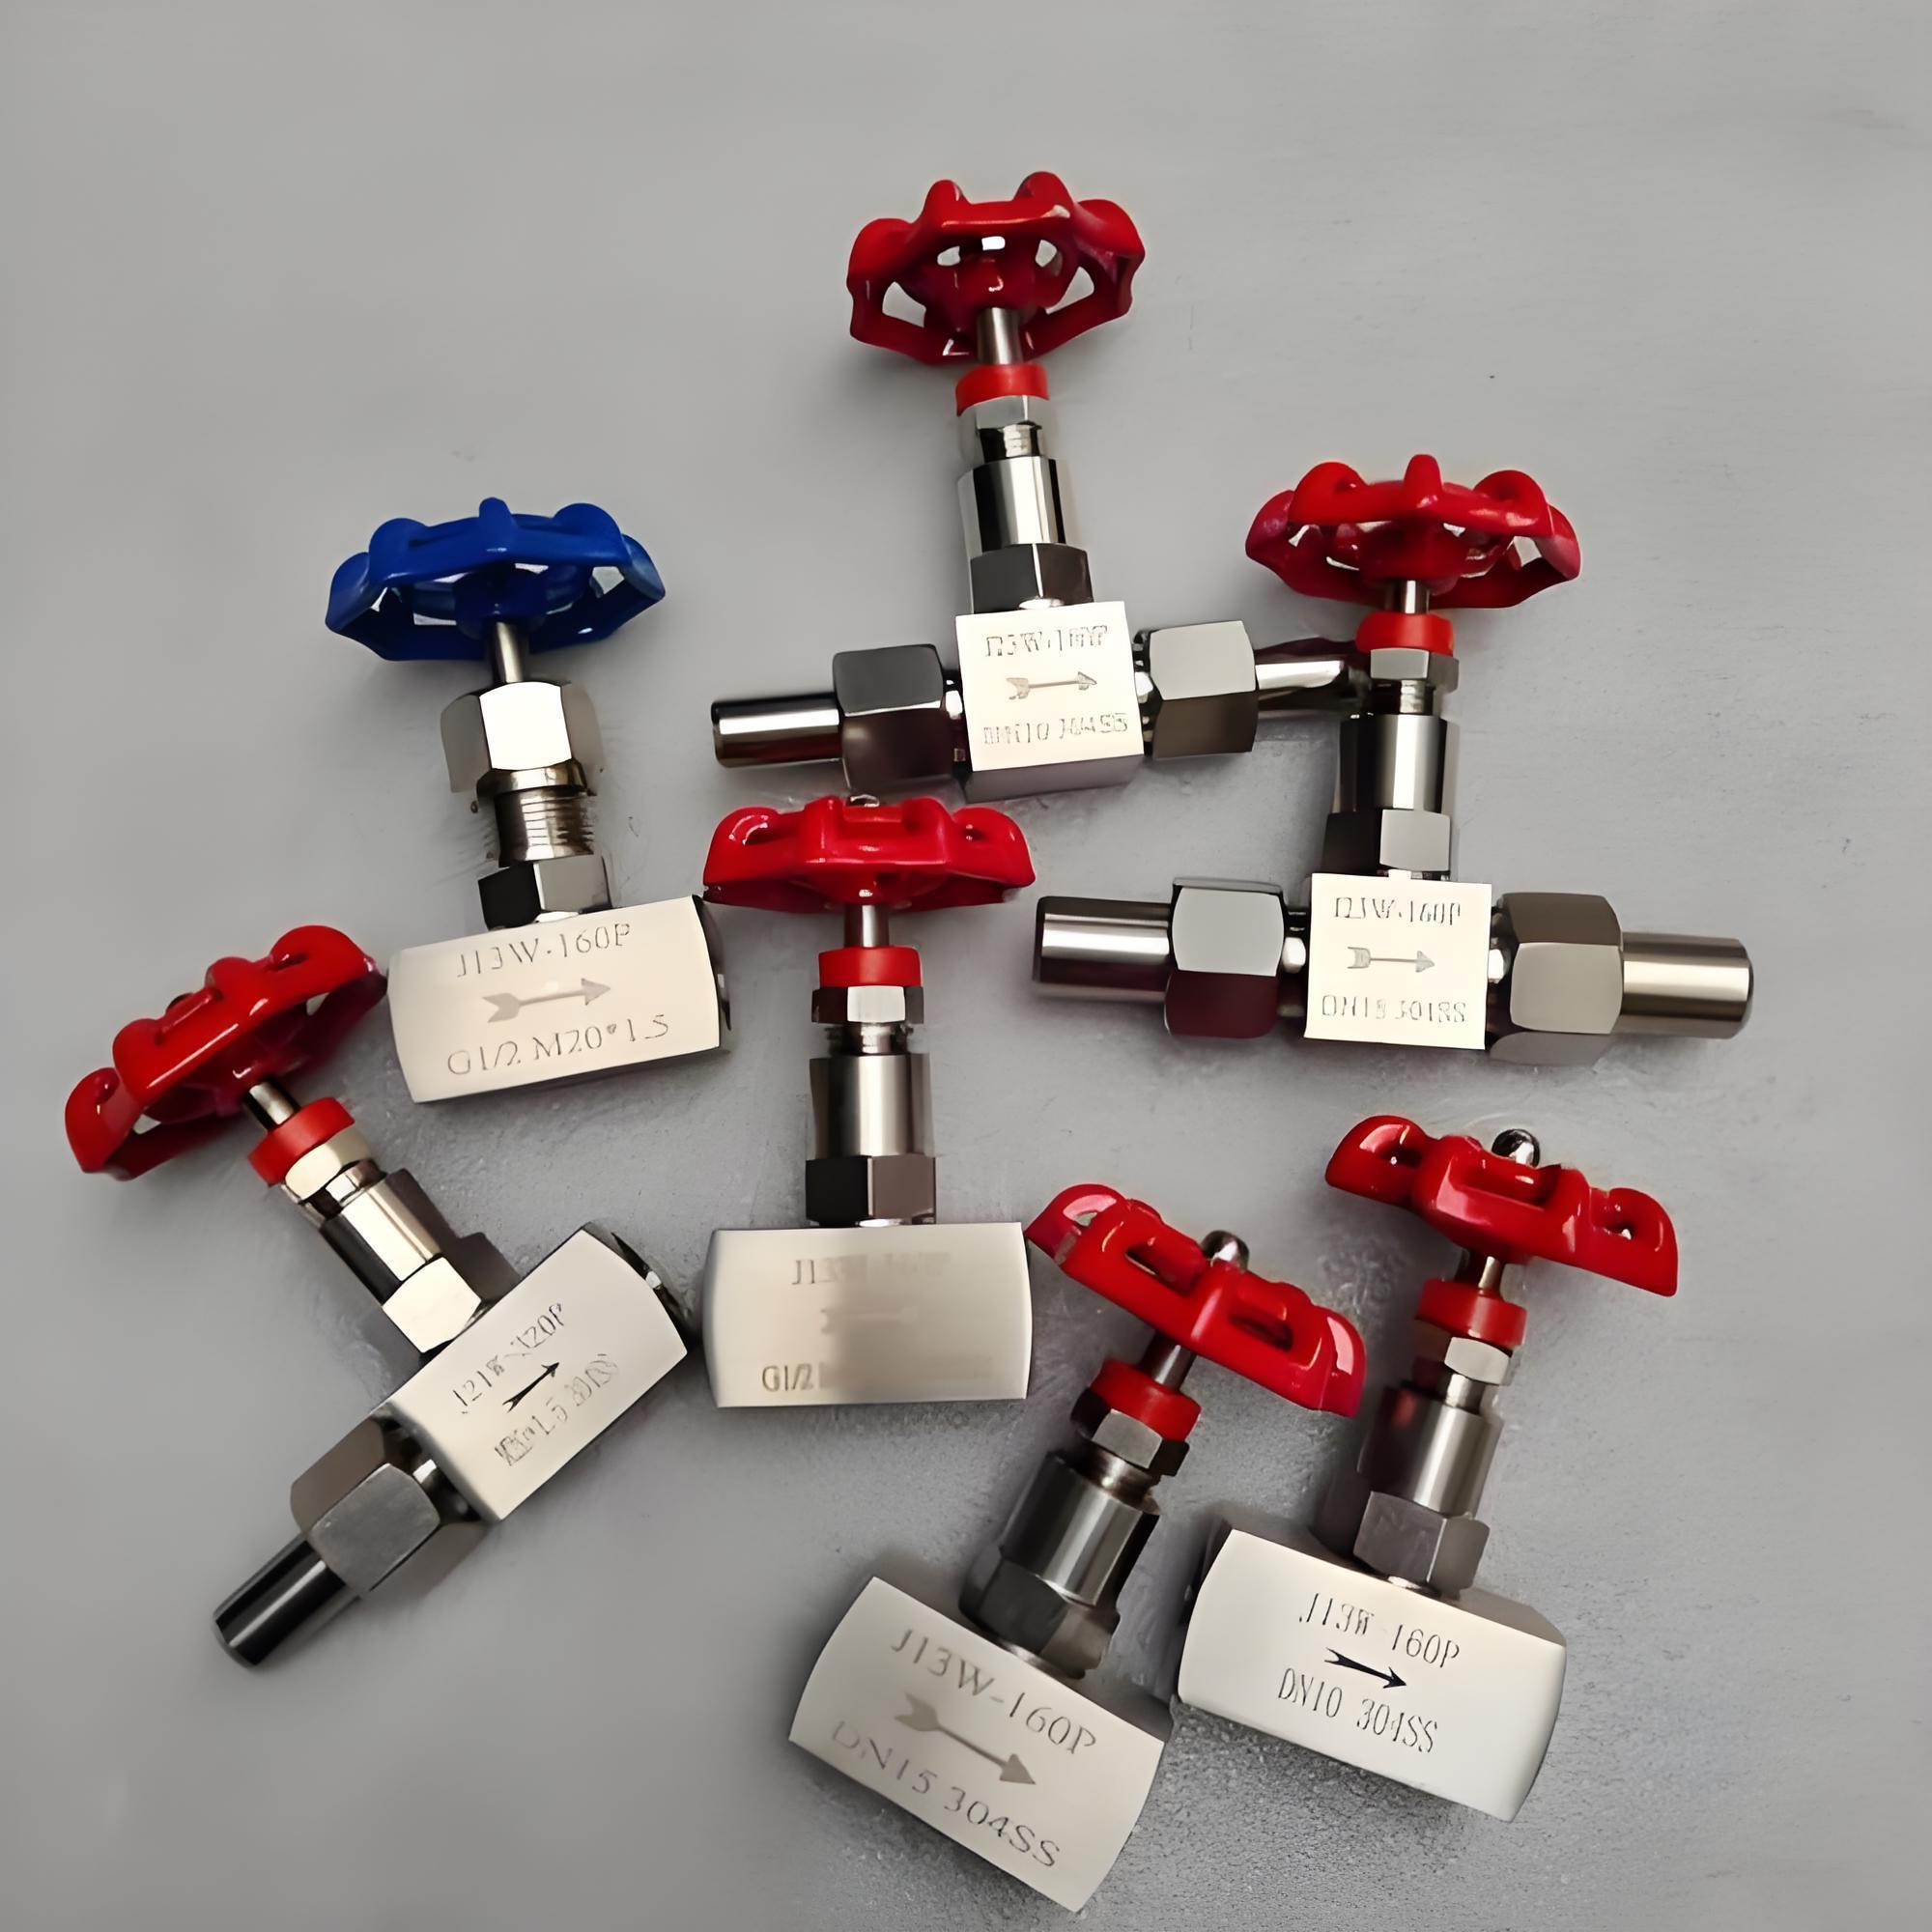
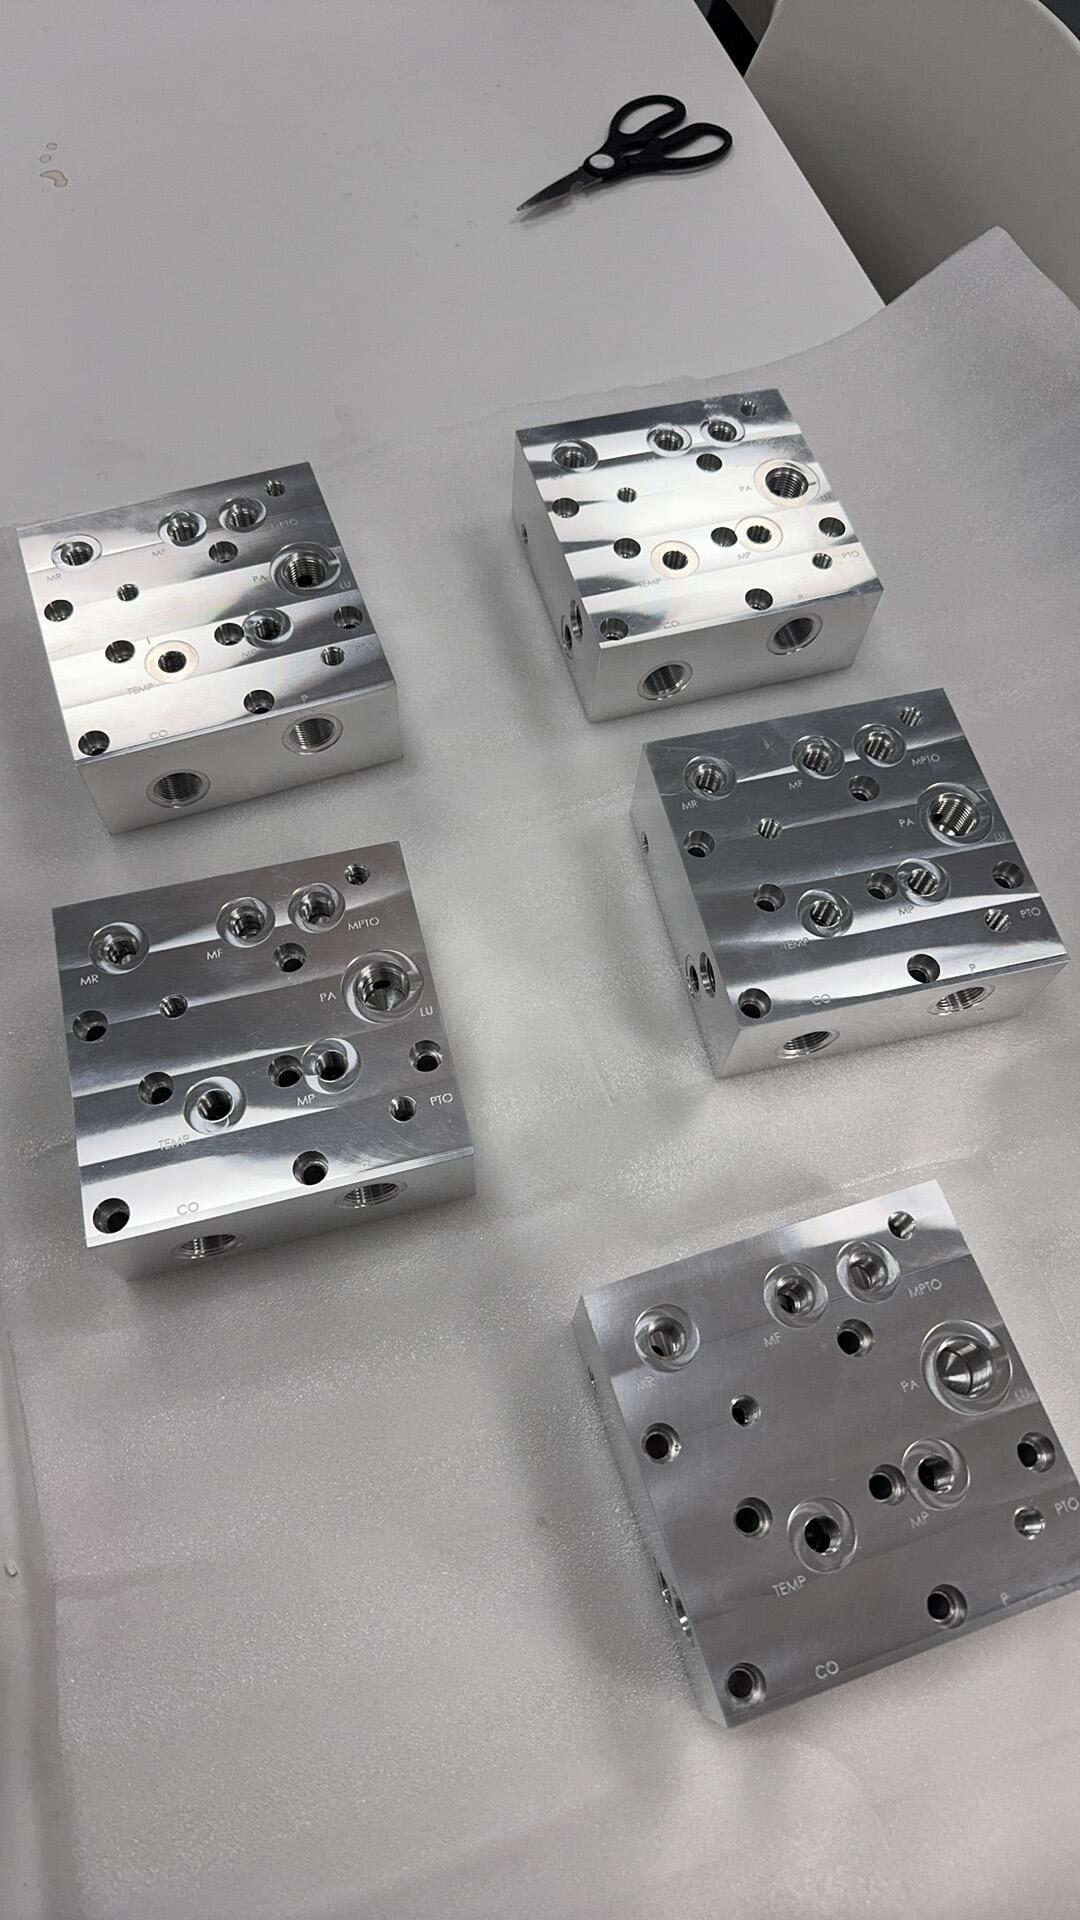

Специфічні можливості обробки, якості та підтримки проекту, що відповідають вимогам цієї галузі — не загальні заяви.


Експертиза мінімального зносу плунжерного каналу
Ми підтримуємо циліндричність плунжерної пари до 0.003 мм та шліфування седел клапанів до Ra 0.2 мкм — точність, необхідна для мінімального внутрішнього підтікань у гідравлічних та пневматичних регуляторах.
Можливості багатовісного г 요구мання блоків маніфолда
Складні блоки маніфолда з обробкою по 6 гранях, перетинаючими каналами та кількома формами різьблення портів — основна компетенція. Ми обробляємо та випробовуємо на витік маніфолди як єдине скоординоване виробниче замовлення.
Консультація з сумісності з середовищами
Перед обробкою ми переглядаємо ваше сервісне середовище та рекомендуємо відповідний матеріал, оздоблення поверхні та обробку пасивації або облицювання — запобігаючи дорогим позаексплуатаційним відмовам через несумісність матеріалів.
Тест на гідростатичний тиск перед доставкою
Усі компоненти, які контактують з рідиною під тиском, проходять гідростатичне або пневматичне випробування до 1,5× розрахункового робочого тиску. Випробувальні протоколи додаються до кожної поставки як стандарт — підтримуючи вимоги до документації вашого обладнання.
Від вашого першого креслення до стабільної поставки у виробництво — чіткий процес, який тримає ваш розробницький та виробничий графік під контролем.

Огляд середовища обслуговування та специфікацій
Ми розглядаємо робоче середовище застосування, тиск та діапазон температур перед підтвердженням вимог до матеріалу, допусків та обробки поверхні.
Калькуляція з планом процесів та випробувань
Ви отримуєте кошторис із зазначенням процесу обробки, стандарту різьблення отворів, обробки поверхні та протоколу випробувань на тиск — повний план процесу.
Обробка, фінішна обробка та тестування на пропускання
Деталі обробляють, доводять, піддають випробуванню на тиск та доставляють із випробувальними протоколами. Ні згоден із окремим постачальником випробувань.
Масове виробництво з стабільною якістю
Заблоковані програми та спеціалізовані пристрої забезпечують відбивку розмірних відхилень від партії до партії. Повний CoC та випробувальні протоколи з кожною поставкою.
Матеріал, процес обробки та поверхневе покриття координуються на стадії ціноутворення. Кожна комбінація нижче підтверджується на активних програмах замовника.
Підбірка завершених проєктів з цієї галузі. Кожна деталь поставлялася з повним протоколом CMM-інспекції та сертифікатом матеріалу.

Набір клапана сервоприводу: спул та корпус
Спули клапанів із 440C нержавіючої сталі + корпуси з 316L. Відповідність спуля квадратичній точності наскрізного отвору 0.002 мм, Ra 0.3 мкм. Гідростатичний випробування 350 бар. 100 комплектів із повними розмірами та записами випробувань.

6-портовий гідравлічний колектор
Колектор із алюмінію 6061-T6, 6 портів SAE ORB, 8 перерізних каналів. Перевірка видалення задирок повітрям 100%, анодування, гідростатичний тест на 250 бар. Перший зразок зібраний успішно.

Матриця прецизійних форок
Форки з 316L нержавіючої сталі з 12 прецизійними отворами діаметром 0.8 мм ±0.005 мм. Пропускна характеристика за заданим Cv, електрополіровка, пасивація. 200 пластин для OEM панелі газу для напівпровідників.

Корпус клапана Ti-6Al-4V для кріогенного використання
Корпуси клапанів Ti-6Al-4V для обслуговування LN₂. Отвір ±0.008 мм, процес очищення за стандартом ASTM G93 для кисневої чистоти, сертифікат очищення. 30 одиниць для OEM устаткування промислового газу.
Загальні запитання від інженерів та команд із закупівель у цій галузі. Не можете знайти відповідь? Задайте нам безпосередньо →