
Спеціальні та передові метали CNC
Спеціальний метал
Обробка на ЧПУ
Сплави кобальту (Стелліт)
Вольфрам та важкий сплав W
Молібден / TZM
Тантал
Нітінол (NiTi)
Точне CNC оброблення сплавів кобальту, вольфраму, молібдену, танталу та нітінолу для аерокосмічної, медичної, ядерної, оборонної та напівпровідникової промисловості, де екстремальні експлуатаційні властивості — твердість, стійкість до температури, зносостійкість, пам'ять форми — є непереговорними.

Температура плавлення W
3,422 °C

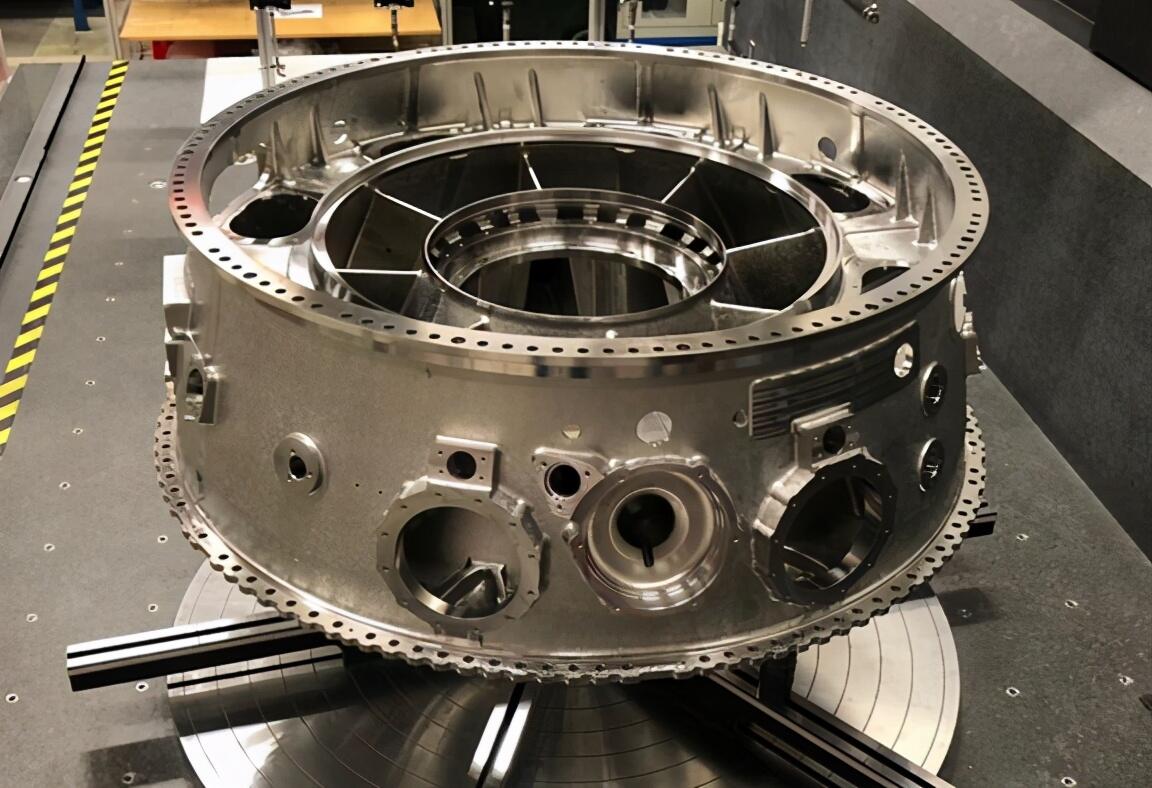
Сплави кобальту · Стелліт 6 / 21 ✦
Вольфрам · Важкий сплав W-Ni-Fe ✦
Молібден · Сплав TZM ✦
Тантал · Хімічна стійкість ✦
Нітінол · Пам'ять форми · Супереластичний ✦
Аерокосмічна · Медична · Ядерна · Оборонна ✦
PCD · CBN · Керамічні інструменти ✦
Сидіння клапанів · Імплантати · Радіаційний захист ✦
Сплави кобальту · Стелліт 6 / 21 ✦
Вольфрам · Важкий сплав W-Ni-Fe ✦
Молібден · Сплав TZM ✦
Тантал · Хімічна стійкість ✦
Нітінол · Пам'ять форми · Супереластичний ✦
Аерокосмічна · Медична · Ядерна · Оборонна ✦
PCD · CBN · Керамічні інструменти ✦
Сидіння клапанів · Імплантати · Радіаційний захист ✦
Марки materiaлів
П'ять спеціальних металів, П'ять екстремальних вимог
⚠ ДУЖЕ ВАЖКО ОБРОБЛЯТИ
Co-Cr
Stellite 6 · Stellite 21 · ASTM F75 (CoCrMo)
Стійкість до зносу, корозії та температури — одночасно
Сплави кобальт-хром-вольфрам (Stellite 6) та кобальт-хром-молібден (Stellite 21, ASTM F75), розроблені для стійкості до зносу, корозії та підвищених температур одночасно — комбінація, якій не має аналогів серед інших матеріалів. Використовуються в термічному обробленні газових турбін, вставках для сидінь клапанів, хірургічних імплантатах для стегна та коліна, а також на кінцях ріжучих інструментів. Швидко загартовується — потрібне безперервне різання.
~900 МПа
Розтягувальна міцність
HRC 36–46
Твердість
до 900°C
Робоча температура
Низький
Зварюваність
Вставки для сидінь клапанівІмплантати для стегнаКінці турбінРіжучі інструменти
Переглянути деталі кобальту
Склад (Stellite 6)
| Кобальт (Co) | Баланс (~60%) |
| Хром (Cr) | 26.0–32.0% |
| Вольфрам (W) | 3.0–6.0% |
| Вуглець (C) | 0.9–1.4% |
| Максимум нікелю (Ni) | 3.0% |
Ключові властивості
Екстремальна стійкість до зносу — як абразивного, так і адгезійного зносу
Зберігає твердість при підвищених температурах (гаряча твердість)
Сильно загартовується — не допускається затримка або повторна обробка
ASTM F75 (CoCrMo): біосумісний імплантаційний клас
⛔ ЕКСТРЕМАЛЬНИЙ — Чистий W
W / WHA
Чистий W · W-Ni-Fe · W-Ni-Cu · ASTM B760 / AMS 7725
Метал з найвищою температурою плавлення — щільність, захист та висока температура
Чистий вольфрам: температура плавлення 3,422°C, щільність 19.3 г/см³ — використовується для рентгенівських мішеней, елементів обігріву печей та сопел ракет. Крихкий при кімнатній температурі; вимагає обережної, безвібраційної обробки. Вольфрамові важкі сплави (WHA: 90–97% W, баланс Ni-Fe або Ni-Cu): дактильна зв'язуюча фаза робить їх значно легшими для обробки, зберігаючи близьку до вольфрамової щільність. Використовуються для радіаційного захисту, кінетичних енергетичних пробивників, противаг для гасіння вібрацій та медичних коліматорів.
3,422°C
Температура плавлення
19.3 г/см³
Щільність
HRC 30–36
Твердість WHA
Дуже низька
Зварюваність
Радіаційний захистКонтрвагиМішені для рентгенівських променівЧастини печі
Переглянути деталі вольфраму
Склад (W-Ni-Fe WHA)
| Вольфрам (W) | 90.0–97.0% |
| Нікель (Ni) | 2.0–5.0% |
| Залізо (Fe) | 1.0–3.0% |
| Щільність чистого W | 19.3 г/см³ |
| Щільність WHA | 17.0–18.5 г/см³ |
Ключові властивості
Найвища температура плавлення будь-якого металевого елемента
Виняткове ослаблення гамма / рентгенівського випромінювання
Чистий W крихкий при кімнатній температурі — WHA пластичний
Необхідні інструменти PCD для чистого W; карбід для WHA
⛔ ЕКСТРЕМАЛЬНИЙ — Чистий Mo
Mo / TZM
Чистий Мо · TZM (Mo-0.5Ti-0.08Zr) · ASTM B386
Висока температура міцності, теплопровідність та низьке розширення
Молібден та його сплав TZM (титан-цирконій зміцнений Мо) поєднують температуру плавлення 2,623°C з високою теплопровідністю, дуже низьким коефіцієнтом теплового розширення та хорошою міцністю при температурах, що перевищують 1,000°C. Використовується в теплових розподільниках напівпровідників (узгоджений CTE з кремнієм), елементах нагріву вакуумних печей та човнах, анодах рентгенівських трубок, соплах ракет та формувальних мандрелях. Крихкий при кімнатній температурі в чистій формі — TZM має покращену пластичність і є переважним обробленим класом.
2,623°C
Температура плавлення
138 В/м·К
Теплопров.
5,1 ppm/К
ТГК
Дуже низька
Зварюваність
Розсіювачі теплаЕлементи печіРентгенівські анодиРакетні сопла
Переглянути деталі молібдену
Склад (TZM)
| Молібден (Mo) | Баланс (~99.4%) |
| Титан (Ti) | 0.40–0.55% |
| Цирконій (Zr) | 0.06–0.12% |
| Вуглець (C) | 0.01–0.04% |
Ключові властивості
Дуже висока теплопровідність — найкраща підкладка для теплових розподільників
Практично нульове теплове розширення — CTE узгоджений з Si/GaAs чіпами
TZM: покращена пластичність і стійкість до повзучості в порівнянні з чистим Mo
Не повинно бути під впливом — ризик крихкого руйнування при кімнатній температурі
◆ ЖОРСТКИЙ — Жувальна поведінка при різанні
Ta
Чистий Ta · Ta-2.5W · ASTM B708 / B365
Універсальна кислотостійкість, біосумісність та вогнетривкі властивості
Тантал є винятковим з однієї визначальної причини: він стійкий практично до кожної кислоти в будь-якій концентрації до точки кипіння — включаючи HCl, H₂SO₄, HNO₃ та царську воду — що робить його матеріалом вибору для найбільш агресивних хімічних обробних середовищ, де жоден інший метал не виживає. Він також повністю біосумісний, щільний (16.6 г/см³) і має температуру плавлення 3,017°C. Тантал є відносно пластичним і оброблювальним у порівнянні з іншими вогнетривкими металами — основною проблемою є його жувальна, робоча поведінка при різанні, а не крихкість.
3,017°C
Температура плавлення
16.6 г/см³
Щільність
Універсальний
Кислотостійкість
Помірний
Зварюваність
Кислотні реакториХірургічні імплантатиАноди конденсаторівХімічні з'єднання
Переглянути деталі танталу
Склад (чистий Ta)
| Тантал (Ta) | ≥99,9% |
| Ніобій (Nb) макс | 0.10% |
| Вольфрам (W) макс | 0.005% |
| Кисень (O) макс | 0.015% |
Ключові властивості
Стійкий до всіх мінеральних кислот, включаючи HCl, H₂SO₄, HNO₃, HF
Повністю біосумісний — остеоінтеграція з кістковою тканиною
Дуктивний при кімнатній температурі — менш крихкий, ніж W і Mo
Гострий некритий карбід з рідинним охолодженням — запобігає утворенню наросту
Ta-2.5W: вища міцність, подібні корозійні характеристики
⛔ ЕКСТРЕМАЛЬНИЙ — Супереластичний
NiTi
Нітінол · ASTM F2063 · 55Ni-45Ti (wt%)
Сплав з пам'яттю форми та супереластичний — медичний та аерокосмічний
Нітінол — це близько еквівалентний нікель-титановий інтерметалічний сплав, який демонструє або ефект пам'яті форми (SME) — повертається до заданої форми при нагріванні — або супереластичну поведінку (SE) — відновлює великі еластичні деформації до 8% без постійної деформації. Це один з найскладніших сплавів для обробки: супереластичний відскок, екстремальне загартування, сильне виділення тепла та швидкий знос інструментів вимагають надзвичайно обережного контролю процесу. Використовується для ендоваскулярних стентів, провідників, ортодонтичних дуг, актуаторів та аерокосмічних кріплень.
До 8%
Еластична деформація
~900 МПа
Модуль міцності на розрив (UTS)
HRC 30–35
Твердість
Екстремальний
Складність
СтентиПровідникиОртодонтичні дротиАктуаториАерокосмічні кріплення
Переглянути деталі Нітінолу
Склад (Нітінол SE)
| Нікель (Ni) | 54.5–56.5% (ваг) |
| Титан (Ti) | Баланс |
| Кисень (O) макс | 0.05% |
| Вуглець (C) макс | 0.02% |
| Температура трансформації (Af) | Налаштований склад |
Ключові властивості
Супереластичний — відновлюється до 8% деформації еластично
Пам'ять форми — повертається до заданої форми при нагріванні
Біосумісний відповідно до ASTM F2063 для імплантованих пристроїв
Екстремальне відновлення під час обробки вимагає компенсації
Некритий карбід або PCD, охолодження під високим тиском, дуже повільні швидкості
Порівняння матеріалів
Повне порівняння властивостей — Усі п'ять спеціальних металів
| Властивість | Сплав кобальту | Вольфрам (WHA) | Молібден (TZM) | Тантал | Нітінол |
|---|---|---|---|---|---|
| Базова система | Co-Cr-W / Co-Cr-Mo | W-Ni-Fe (90–97% W) | Мо-Ті-Зр | Чистий Ta / Ta-2.5W | Ni-Ті (~55/45 мас.%) |
| Температура плавлення | ~1 350°C | 3,422°C (чистий W) | 2,623°C | 3,017°C | ~1 310°C |
| Щільність | 8.3–8.6 г/см³ | 17.0–19.3 г/см³ | 10.2 г/см³ | 16.6 г/см³ | 6.45 г/см³ |
| Розтягувальна міцність | ~900 МПа | 700–1,000 МПа (WHA) | 550–700 МПа (TZM) | ~270 МПа (відпущений) | ~900 МПа + 8% еластичний |
| Ключова риса | Знос + корозія + тепло | Щільність + екранування | Теплопровідність + CTE | Універсальна стійкість до кислоти | Пам'ять форми / супереластичність |
| Зварюваність | Дуже тверда — загартовується під час роботи | Екстремальна (чистий W) / Тверда (WHA) | Екстремальна — крихка, відколи | Тверда — клейка, ризик BUE | Екстремальна — пружинна деформація |
| Необхідна обробка | PVD AlTiN карбід | PCD (чистий W) / Карбід (WHA) | Гострий некритий карбід | Гострий некритий карбід | PCD / некритий карбід |
| Стратегія охолодження | Охолодження під високим тиском | Сухе (чистий W) / Затоплення (WHA) | Сухе / MQL | Вибір охолодження — затоплення | Охолодження під високим тиском |
| Основна галузь | Аерокосмічна, медична, нафта і газ | Оборона, ядерна, медична | Напівпровідники, аерокосмічна промисловість | Хімічна, медична, ядерна | Медична, аерокосмічна |
Примітки з обробки
Обробка спеціальних металів — Виклики інженерного рівня
⚠
Виклики, унікальні для цих матеріалів!
Кобальтові сплави: безперервне різання обов'язкове — робоче загартування є серйознимКласи Stellite загартовуються з швидкістю, що порівнюється або перевищує аустенітну нержавіючу сталь. Будь-яка затримка, повторне різання або тертя інструменту при нульовій подачі миттєво створює загартовану поверхню, яка значно твердіша за основний матеріал. Програми повинні підтримувати контакт стружки протягом усього часу — ніяких пауз у різанні за жодних обставин. Перервані різання прийнятні лише з агресивною геометрією очищення стружки.
!
Чистий вольфрам: крихка поломка є основним ризикомЧистий вольфрам переходить від крихкого до пластичного при температурах вище його DBTT (200–400°C). При кімнатній температурі вібрація або перерване різання викликають тріщини замість утворення стружки. Закріплення повинно повністю усувати вібрацію, а різання повинні бути м'якими (низька глибина різання, низька подача), щоб запобігти поломці. Тепле різання — попереднє нагрівання заготовки вище DBTT перед обробкою — використовується для складних частин з чистого W.
!
Молібден: критично важливо управляти відколами на вході та виходіMo і TZM є крихкими при кімнатній температурі — вхід і вихід інструмента з заготовки є найбільш ризикованими моментами. Кути ведення інструмента повинні бути максимізовані, щоб мінімізувати миттєву силу входу. Вихід з перерваних різань повинен відбуватися при зниженої подачі. Будь-який удар під час обробки може викликати мікротріщини на краях, які розповсюджуються під час наступних операцій різання.
!
Тантал: утворення наросту (BUE) через поведінку липкого матеріалуТантал поводиться подібно до чистого титану під час обробки — він пластичний і липкий, що сприяє адгезії матеріалу заготовки до ріжучої поверхні інструмента. Утворення наросту погіршує якість поверхні і може викликати раптову поломку інструмента. Гострий некритий карбід (без покриття TiAlN — Ti в покритті реагує з Ta) з рідинним охолодженням є правильним підходом. Швидкості різання повинні бути консервативними, щоб підтримувати температури нижче порогу адгезії.
!
Нітінол: супереластичне відновлення робить контроль розмірів надзвичайно складнимНітінол відновлює до 8% еластичної деформації після звільнення різальних сил — це означає, що діаметр, виміряний під різальною силою, може відрізнятися на 0.1–0.3 мм від остаточного розслабленого розміру. Усі програми обробки отворів і валів з нітінолу вимагають ітеративних проходів компенсації відновлення. Крім того, робоче загартування з кожного проходу робить наступні проходи поступово жорсткішими — зміни інструментів повинні бути заплановані між грубою обробкою та фінішною.
✓
Як ми вирішуємо виклики кожного матеріалу✓
Специфічна для матеріалу стратегія CAM — не загальний підхід до суперсплавівКожен з п'яти матеріалів має абсолютно різний режим відмови. Ми використовуємо спеціалізовані CAM постпроцесори та стратегії траєкторії інструмента для кожного: безперервне підйомне фрезерування для кобальтових сплавів, вібраційно-демпфовані траєкторії для крихких вогнетривких металів, алгоритми компенсації відновлення для нітінолу та стратегії запобігання утворенню наросту для танталу.
✓
Розширений інвентар інструментів — PCD, CBN, кераміка та некритий карбід на складі для кожного матеріалуМи підтримуємо окремий інвентар інструментів для кожного спеціального металу: вставки PCD для чистого W та Нітінолу; необроблений гострий карбід (K-клас) для Mo, Ta та чистих матеріалів, близьких до Ti; CBN для обробки кобальтових сплавів; кераміка SiAlON для грубої обробки кобальтових сплавів. Змішування інструментів між матеріалами заборонено — забруднення впливає на цілісність поверхні медичних та ядерних компонентів.
✓
Жорстке кріплення та аналіз вібрацій перед обробкою крихких вогнетривких металівДля чистих W та Mo заготовок ми виконуємо перевірку жорсткості кріплення перед кожною операцією — підтверджуючи, що налаштування не має резонансної частоти поблизу запланованого діапазону швидкостей шпинделя. Падіння вібрації та міцні резервні кріплення є стандартом для всіх вогнетривких металевих робіт.
✓
Компенсація пружного відскоку Нітінолу — ітераційне вимірювання та корекціяПрецизійні елементи Нітінолу (отвори, вали, ущільнюючі діаметри) обробляються поетапно з проміжним вимірюванням після кожного фінішного проходу. Відступ пружного відскоку вимірюється та враховується в корекції наступного проходу. Цей ітераційний підхід — на відміну від фіксованої програми — є єдиним надійним способом утримувати ±0,02 мм на прецизійних елементах Нітінолу.
✓
Протоколи біосумісності та ядерної чистотиДля медичних кобальтових сплавів (ASTM F75), Нітінолу (ASTM F2063) та компонентів імплантів з танталу: спеціалізовані кріплення для обробки, ріжучі рідини та контейнери для зберігання — повністю відокремлені від стандартного виробництва. Жодного перехресного забруднення з залізними стружками або стандартними ріжучими рідинами. Повна трасування від нагріву сировини до готової деталі.
Виробничі можливості
Як ми обробляємо Деталі спеціальних металів
ПРОЦЕС / 01
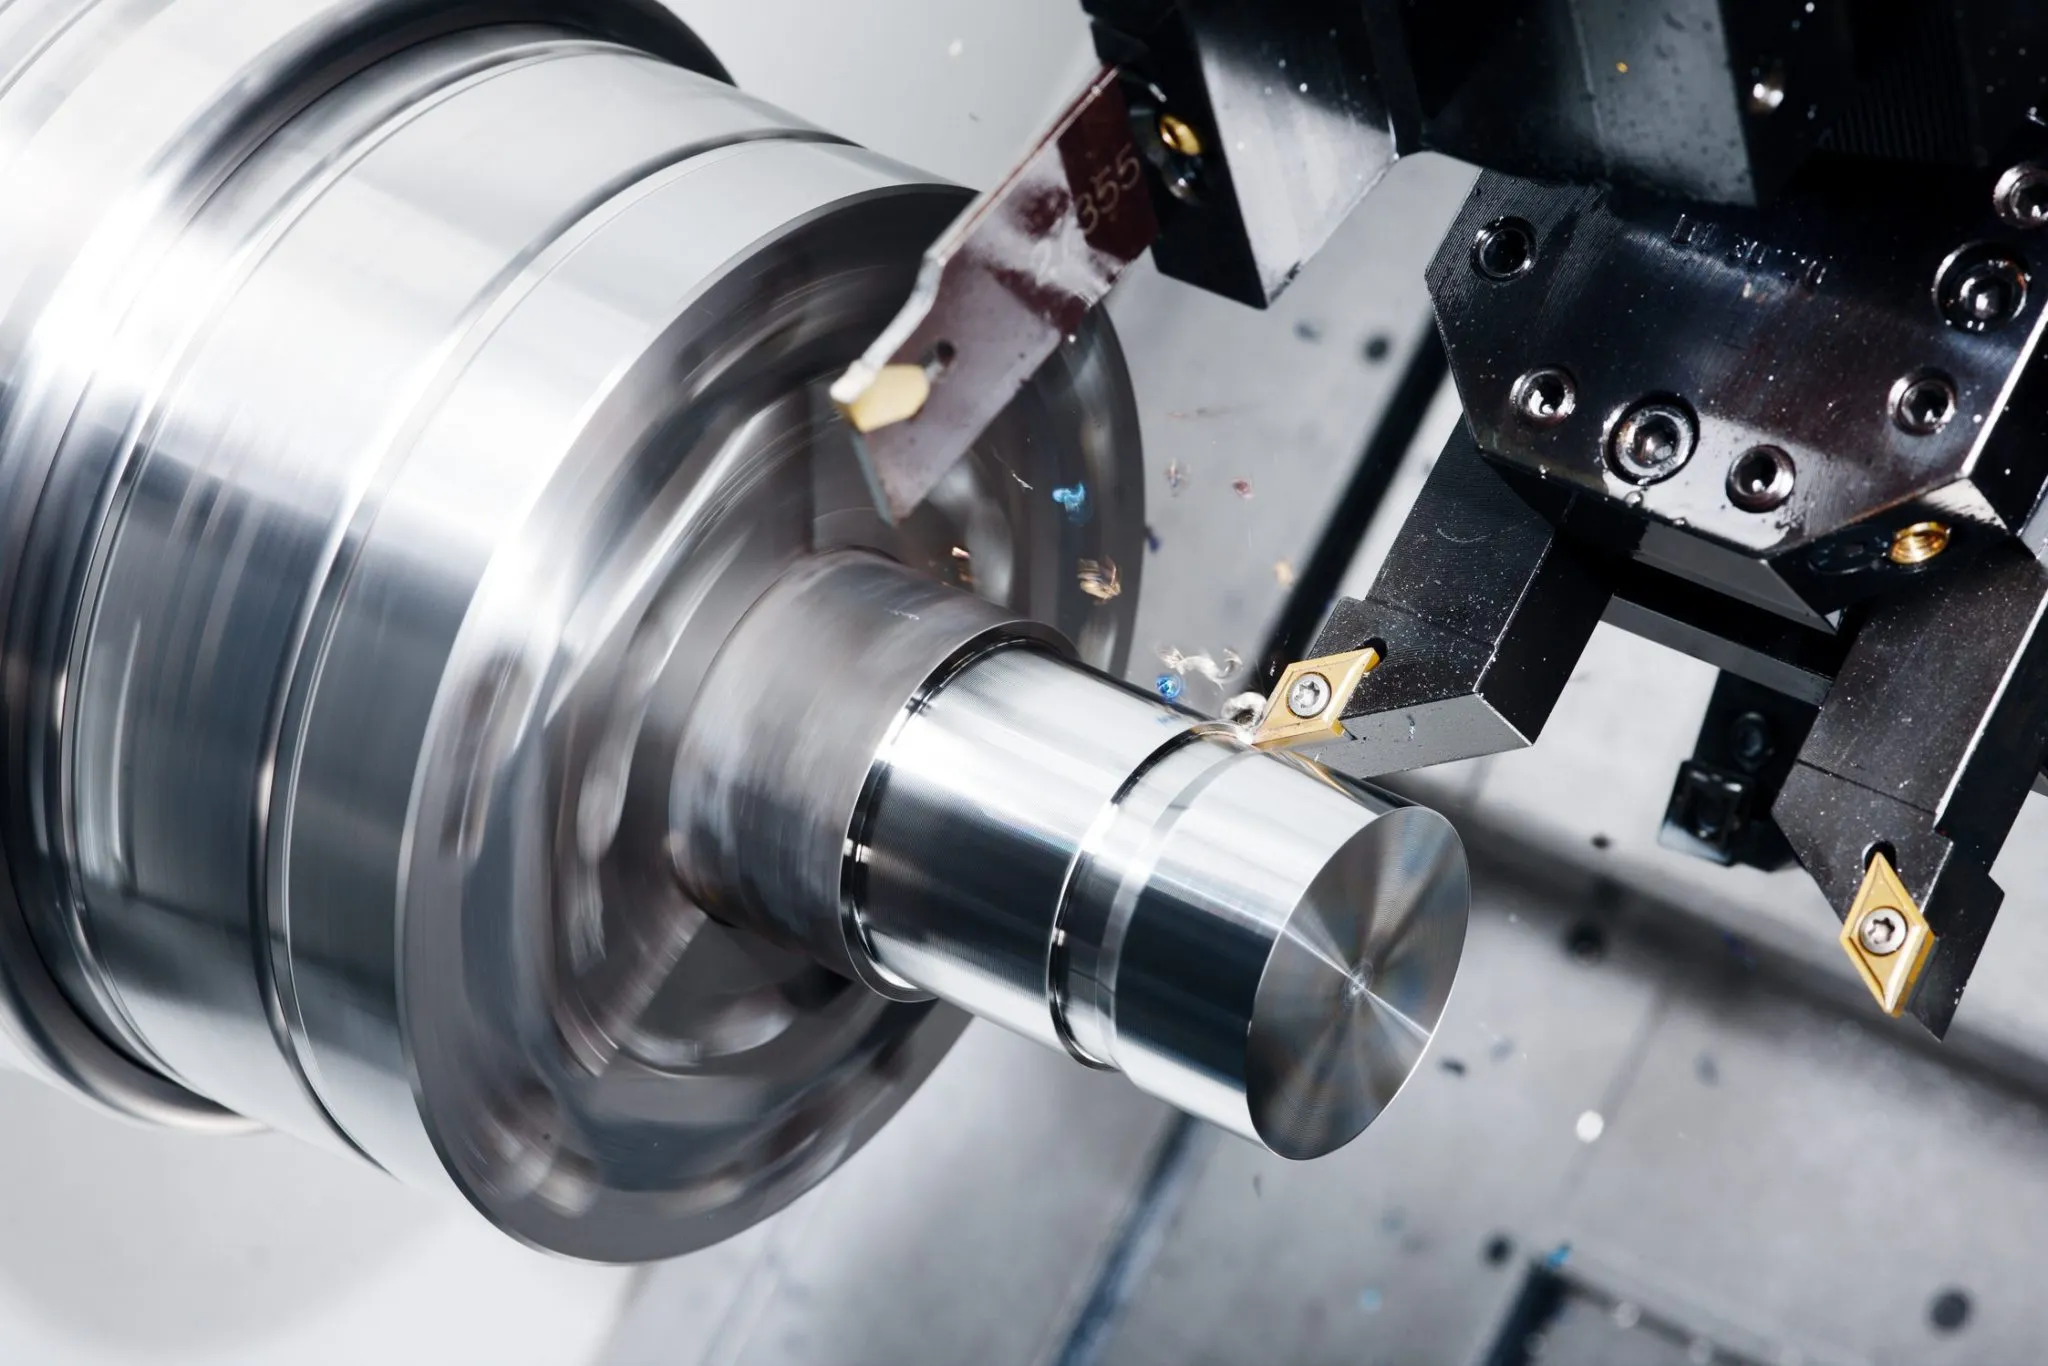
CNC токарна обробка — сідла клапанів, вали та заготовки імплантів
Прецизійна токарна обробка кобальтових сплавів (сідла клапанів Stellite), вали-актуатори Нітінолу, заготовки імплантів з танталу та циліндри контрваги з важкого вольфрамового сплаву. Спеціалізовані інструменти для матеріалів, охолодження під високим тиском та стратегії безперервного контакту стружки для кожного класу.

ПРОЦЕС / 02
CNC фрезерування — теплові розподільники, екрани та структурні частини
Плоске та контурне фрезерування молібденових теплових розподільників, блоків радіаційного захисту з вольфраму та вставок з кобальтового сплаву. Вібраційно-демпфуюче кріплення для вогнетривких металів. Фрезерування PCD на TZM для плоскості та шорсткості поверхні, відповідних напівпровідниковому класу.

ПРОЦЕС / 03
5-осева обробка — складна аерокосмічна та медична геометрія
5-осева обробка складних вставок турбін з кобальтового сплаву, пластин імплантів з танталу для черепно-лицевої хірургії та складань актуаторів Нітінолу. Завершення в одному налаштуванні мінімізує обробку крихких або супереластичних матеріалів між операціями — зменшуючи ризик тріщин та деформацій.
Галерея застосувань
Типові деталі спеціальних металів Ми виробляємо
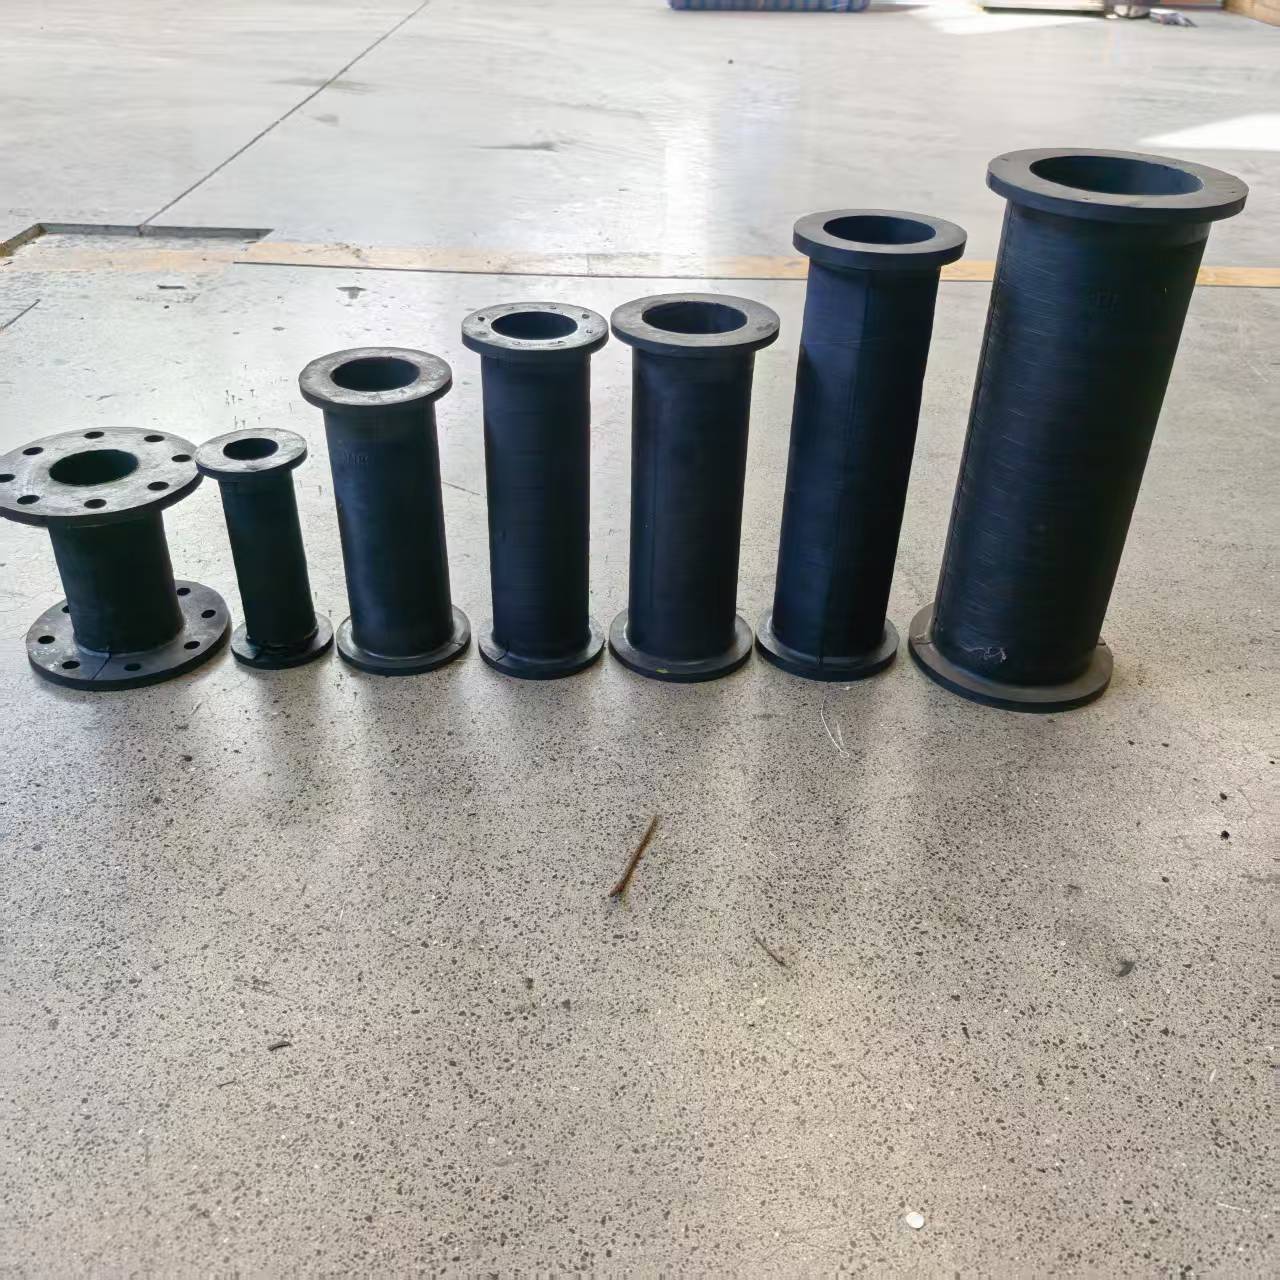 Кобальт / Стеліт
Вставки для сидінь клапанів
МатеріалСтеліт 6 / 21 — знос та температура
ПроцесCNC Токарство · Шліфування · Полірування
ПромисловістьНафта та газ · Генерація електроенергії · Клапани
 Вольфрам WHA
Коліматори для радіаційного захисту
МатеріалW-Ni-Fe 95% — медичний / ядерний
ПроцесCNC Фрезерування · Свердління · EDM
ПромисловістьМедична візуалізація · Ядерна
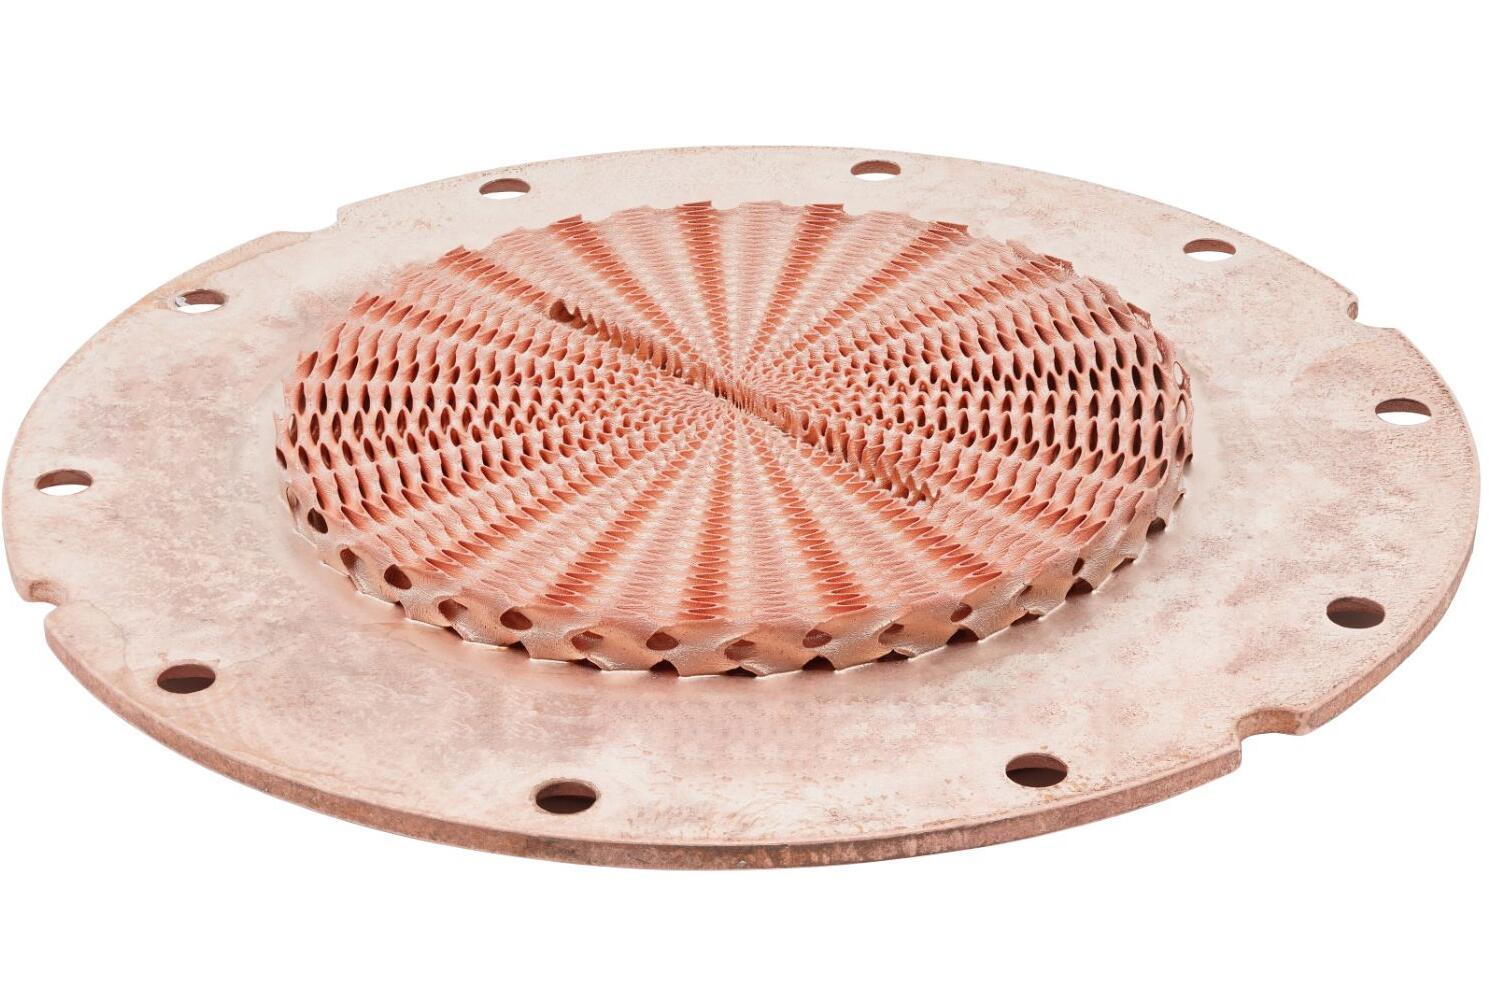 Молібден TZM
Тепловідводи для напівпровідників
МатеріалTZM — CTE, узгоджений з Si/GaAs
ПроцесPCD Фрезерування · Полірування
ПромисловістьНапівпровідники · Електроніка потужності
Послуги у галузях
Де жоден звичайний метал Не є достатнім
Авіакосмічна галузь
Co / W / Mo
Медичний
Co / NiTi / Ta
Ядерний
W / Ta / Mo
Захист
Важкий сплав
Полупровідник
Mo / TZM
Хімічний
Тантал
Від сировинного заготовки до сертифікованої деталі
Як ми виробляємо Деталі спеціальних металів
КРОК 01
Огляд матеріалів та сертифікації
Вхідна заготовка перевірена та сертифікована відповідно до застосовного стандарту (ASTM F75, F2063, B708, B386, B760). Хімічний склад, щільність та температура трансформації (Нітінол) перевірені перед випуском.
КРОК 02
Грубова обробка
Вибрані інструменти, специфічні для матеріалу: кераміка або PVD карбід (кобальтові сплави), карбід (WHA / Ta), некритий K-клас (Mo / чистий W), PCD (Нітінол). Контроль вібрацій для вогнетривких металів. Безперервне різання для кобальту та Нітінолу.
ЕТАП 03
Фінішна обробка
Фінальні розміри з новими інструментами. Нітінол: ітеративне вимірювання та корекція пружності. Вогнетривкі метали: шліфування або EDM для фінальних допусків, де різання забезпечує недостатній контроль розмірів.
ЕТАП 04
Обробка поверхні
Електрополірування (кобальтові сплави, Нітінол, тантал для медичних); пасивація; полірування до специфікації Ra. Захисне покриття від окислення для Mo та W при високотемпературному обслуговуванні. Чисте пакування для медичних компонентів.
ЕТАП 05
Інспекція та поставка
Повна верифікація CMM, звіт FAI, сертифікат матеріалу та документація про трасування тепла. Медичні компоненти: біосумісна упаковка, документація ISO 13485. Усі сертифікати відправляються з замовленням.
Пост-обробка
Поверхневі обробки для Деталі спеціальних металів
Спеціальні метали зазвичай постачаються з мінімальною обробкою поверхні — їхня вроджена корозійна стійкість або властивості при високих температурах є основною функціональною вимогою. Коли потрібна модифікація поверхні, наступні обробки сумісні з відповідними класами.
Електрополірування
Ультра-гладка пасивована поверхня для імплантаційних кобальтових сплавів (ASTM F75), Нітінолу (ASTM F2063) та танталових хірургічних компонентів. Видаляє мікрогребені та забруднення поверхні, покращує корозійну стійкість та зменшує тертя на артикуляційних поверхнях. Ra ≤ 0.05 μm досяжно на артикуляційних поверхнях кобальтового сплаву.
Пассивація
Пасивація нітратною або лимонною кислотою для відновлення природного оксидного шару після обробки на кобальтових сплавах, танталі та Нітінолі. Вимагається відповідно до ASTM F86 для імплантованих пристроїв. Видаляє забруднення вільним залізом з обробленої поверхні — критично важливо для відповідності біосумісності медичного класу.
Захист від окислення (Mo / W)
Молібден та вольфрам швидко окислюються при температурі вище 300–400°C в повітрі, утворюючи леткі оксиди (MoO₃, WO₃), які погіршують поверхню та зменшують розміри. Для високотемпературного обслуговування в окислювальних атмосферах компоненти Mo та W покриваються силіцидними (MoSi₂) або алюмінідними дифузійними покриттями, або експлуатуються в вакуумних або інертних атмосферних оболонках.
PVD тверде покриття (кобальт)
Фізичне осадження пари (PVD) покриття TiN, TiAlN або DLC (вуглець, подібний до алмаза), що застосовуються до зносостійких частин кобальтового сплаву, де вказано додаткову твердість поверхні або знижений коефіцієнт тертя. Використовується на сідлах клапанів Stellite та вставках різальних інструментів для подовження терміну служби в абразивних або корозійних середовищах, що перевищують можливості базового сплаву.
5
Спеціальні металеві марки
3,422°C
Температура плавлення W
±0,02mm
Точність допуску
24hr
Час розрахунку ціни

Чому варто з нами
Чому обирають нас для Обробка спеціальних металів
5×
П’ять різних матеріалів — п’ять абсолютно різних стратегій
Кобальтові сплави, вольфрам, молібден, тантал і Нітінол вимагають абсолютно різного інструментального, охолоджуючого, фіксуючого та параметричного підходу. Ми підтримуємо окремі запаси інструментів та документацію процесів для кожного — без перехресного забруднення матеріалів або здогадок щодо параметрів.
NiTi
Компенсація пружного відскоку Нітінолу — ітеративно, а не припущено
Ми вимірюємо та коригуємо відхилення пружного відскоку на кожній прецизійній деталі з Нітінолу, а не застосовуємо фіксоване програмне відхилення. Цей ітеративний підхід є єдиним надійним методом для утримання ±0.02 мм на супереластичному NiTi — і це те, що відрізняє майстерні, які можуть обробляти Нітінол, від тих, які не можуть.
ISO
Протокол медичного класу — документація ISO 13485
Кобальтовий сплав медичного класу (ASTM F75), Нітінол (ASTM F2063) та компоненти з танталу, оброблені відповідно до спеціального медичного протоколу: окремі фіксатори, біосумісні ріжучі рідини, упаковка в чистих приміщеннях та повна документація ISO 13485 для регуляторного подання.
МТР
Повна трасованість матеріалів від нагріву до готової деталі
Усі замовлення спеціальних металів постачаються з MTR, що підтверджує хімію, механічні властивості та відповідний стандарт (ASTM F75, F2063, B708, B386, B760). Трасованість за номером нагріву підтримується протягом усього процесу. Звіт CMM та документація FAI на всі нові номери деталей.
Поширені запитання
Часто задавані Питання
Загальні запитання про кобальтові сплави, вольфрам, молібден, тантал і Нітінол — стратегії обробки, допуски, інструменти, сертифікації матеріалів та обробка поверхні.
Спеціальні метали (також відомі як передові або вогнетривкі метали) включають кобальтові сплави, вольфрам, молібден, тантал і сплави пам’яті форми титану-нікелю. Вони мають екстремальні властивості: дуже високі температури плавлення, виняткова твердість або міцність та високу хімічну стійкість — що робить їх незамінними в аерокосмічній, медичній, ядерній та оборонній сферах. Вони є одними з найскладніших матеріалів для обробки через екстремальну твердість, дуже низьку теплопровідність, що концентрує тепло на ріжучому краю, швидке загартування та хімічну реакцію зі стандартними покриттями інструментів. Кожен сплав вимагає абсолютно різної стратегії інструментів та параметрів.
Кобальтові сплави (зазвичай відомі під торговою назвою Stellite) є сплавами кобальту-хрому-вольфраму або кобальту-хрому-молібдену, розробленими для екстремальної зносостійкості, міцності при високих температурах та корозійної стійкості одночасно. Stellite 6 та Stellite 21 є найбільш оброблюваними марками. Вони використовуються для вставок сідла клапанів, накладок для зносостійкості, ріжучих інструментів, хірургічних імплантів (сплави CoCrMo відповідно до ASTM F75) та покриттів для лопатей турбін. Кобальтові сплави сильно загартовуються — обробка повинна бути безперервною, а інструменти з карбіду з позитивним кутом різання є обов’язковими.
Чистий вольфрам має найвищу температуру плавлення серед усіх металів (3422°C) і є крихким при кімнатній температурі, переходячи в дужу поведінку лише вище температури переходу з дужої в крихку (приблизно 200–400°C). Обробка вимагає інструментів з PCD, дуже низьких швидкостей різання (5–25 м/хв для чистого W), жорсткого фіксування без вібрацій та обережного управління стружкою. Вольфрамові важкі сплави (90–97% W з Ni-Fe зв’язуючою фазою) значно легші для обробки завдяки дужій зв’язуючій фазі — стандартні карбідні інструменти на помірних швидкостях є ефективними. WHA є переважною формою для більшості оброблюваних застосувань.
Молібден є вогнетривким металом з температурою плавлення 2623°C, високою теплопровідністю (138 Вт/м·К), низьким тепловим розширенням (5,1 ppm/К) та відмінною міцністю при підвищених температурах. Він використовується в теплових розподільниках напівпровідників (CTE, що відповідає кремнієвим та GaAs чіпам), компонентах вакуумних печей, мішенях рентгенівських трубок та обшивках ракетних сопел. Чистий молібден та сплав TZM (Mo-0,5Ti-0,08Zr) є найбільш поширеними оброблювальними марками. Молібден крихкий при кімнатній температурі — для запобігання відколам країв потрібні різці з гострою непокритою карбідною поверхнею, низька вібрація та контрольовані глибини різання.
Тантал стійкий практично до всіх кислот при будь-якій концентрації до точки кипіння — включаючи HCl, H₂SO₄, HNO₃ та царську воду — що робить його матеріалом вибору для найбільш агресивних хімічних обробок. Він також повністю біосумісний і має температуру плавлення 3017°C. Тантал відносно пластичний у порівнянні з іншими вогнетривкими металами — основною проблемою обробки є його липка поведінка при різанні та схильність до накопичення на поверхні інструментів. Вибірковим підходом є використання гострого непокритого карбіду з рідким охолодженням. Він використовується для обшивок хімічних реакторів, хірургічних імплантів, анодів конденсаторів та ядерних застосувань.
Нітінол — це близькоеквівалентний сплав нікелю та титану з пам'яттю форми, який демонструє або ефект пам'яті форми, або супереластичну поведінку в залежності від складу та температури. Він використовується для медичних провідників, стентів, ортодонтичних дуг, актуаторів та авіаційних фіксаторів. Нітінол є одним з найскладніших сплавів для обробки: він супереластичний (значно відновлюється після різання), швидко загартовується, генерує екстремальне тепло в зоні різання та є дуже абразивним для інструментів. Обробка вимагає дуже гострих непокритих карбідних або PCD інструментів, охолодження під високим тиском, дуже повільних швидкостей, безперервних різів без затримок та ітеративного вимірювання та корекції відновлення для точних розмірних характеристик.
Досяжні допуски на спеціальні метали варіюються в залежності від матеріалу. Сплави кобальту (Stellite): ±0,02 мм стандарт, ±0,01 мм на точних характеристиках. Важкі сплави вольфраму: ±0,02 мм стандарт, більш жорсткі при шліфуванні. Чистий вольфрам: ±0,05 мм через крихкість. Молібден та TZM: ±0,02–0,03 мм. Тантал: ±0,02 мм. Нітінол: ±0,02–0,03 мм з компенсацією відновлення на точних характеристиках отворів та валів. Інспекція CMM та сертифікація матеріалів надаються для всіх компонентів спеціальних металів.
Так. Всі замовлення спеціальних металів постачаються з звітами про випробування матеріалів (MTR) відповідно до відповідного стандарту: ASTM F75 для кобальтових сплавів медичного класу, AMS 7725 або ASTM B760 для важких сплавів вольфраму, ASTM B386 для молібдену, ASTM B708 для танталу та ASTM F2063 для нітінолу в медичних застосуваннях. Номер термічного слідування підтримується протягом усього виробництва. Для медичних пристроїв та авіаційних застосувань доступні повні звіти про першу статтю інспекції (FAI), звіти про розміри CMM та підтвердження хімічного складу.