
Maxsus va ilgʻor metallar CNC
Maxsus metal
CNC ishlov berish
Kobalt alloylari (Stellite)
Tungaloy va W-ogʻir alloy
Molibden / TZM
Tantal
Nitinol (NiTi)
Kobalt alloylari, tungaloy, molibden, tantal va Nitinol ning aerokosmik, tibbiyot, yadro, mudofaa va yarimoʻtkazgich ilovalari uchun aniq CNC ishlov berish, qattiqlik, haroratga chidamlilik, aşınishga qarshilik, shaklni eslab qolish kabi ekstremal xususiyatlar — shart emas.

W erishish nuqtasi
3,422 °C

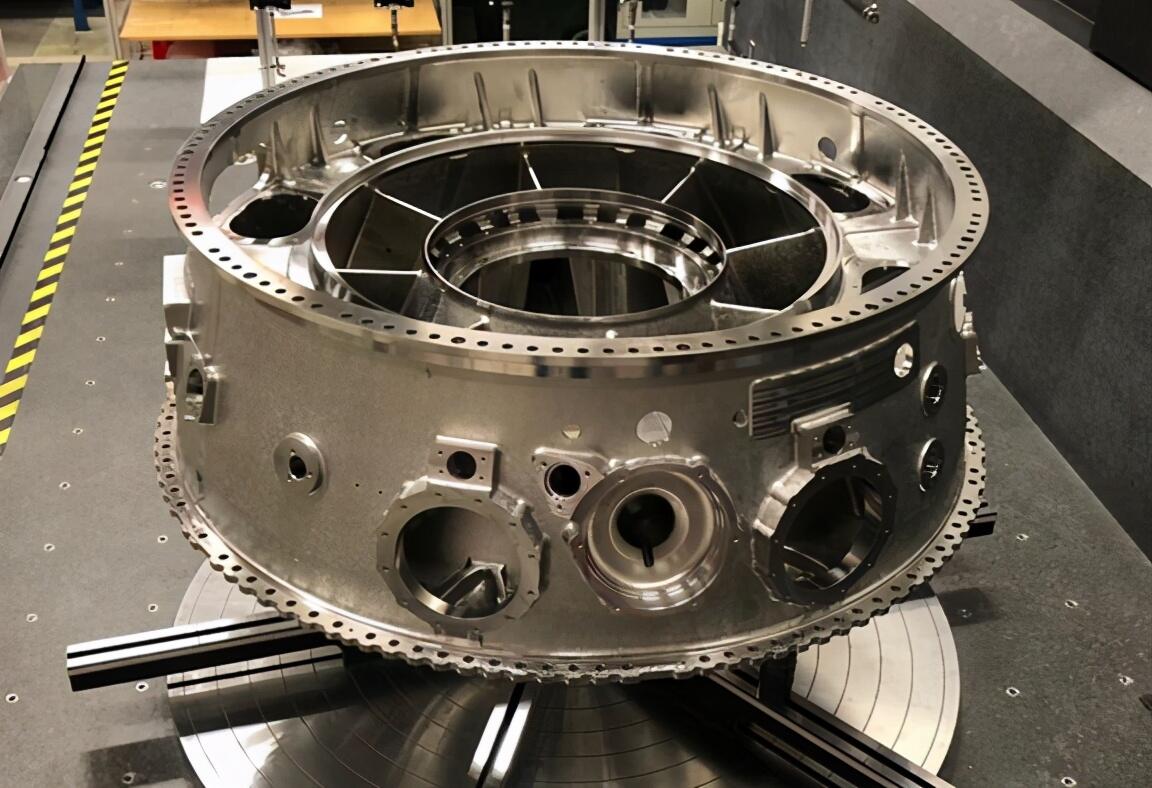
Kobalt alloylari · Stellite 6 / 21 ✦
Tungaloy · W-Ni-Fe ogʻir alloy ✦
Molibden · TZM alloy ✦
Tantal · Kimyoviy qarshilik ✦
Nitinol · Shaklni eslab qolish · Superelastik ✦
Havo kosmosi · Tibbiyot · Atom energetikasi · Mudofaa ✦
PCD · CBN · Keramikas asboblar ✦
Kuzov o'rindiqlari · Implantsiyalar · Nurlanishdan muhofaza qilish ✦
Kobalt alloylari · Stellite 6 / 21 ✦
Tungaloy · W-Ni-Fe ogʻir alloy ✦
Molibden · TZM alloy ✦
Tantal · Kimyoviy qarshilik ✦
Nitinol · Shaklni eslab qolish · Superelastik ✦
Havo kosmosi · Tibbiyot · Atom energetikasi · Mudofaa ✦
PCD · CBN · Keramikas asboblar ✦
Kuzov o'rindiqlari · Implantsiyalar · Nurlanishdan muhofaza qilish ✦
Material sinflari
Besh maxsus metall, Besh ekstremal talablar
⚠ Juda qattiq ishlov berish qiyin
Co-Cr
Stellite 6 · Stellite 21 · ASTM F75 (CoCrMo)
Yig‘ilish, korroziya va haroratga qarshilik — bir vaqtning o‘zida
Kobalt-krom-tungsten (Stellite 6) va kobalt-krom-molybden (Stellite 21, ASTM F75) alloylari, ishlash, korroziya va yuqori haroratlarga qarshi ishlab chiqilgan — boshqa material oilasiga mos keladigan kombinatsiya emas. Gaz turbinalarining qattiqlashtirish, valf o‘rindiqlari, jarrohlik bo‘yicha soniya va tizza implantlari, va kesish asboblarining uchlari uchun ishlatiladi. Tezda qattiqlashadi — doimiy kesish talab qilinadi.
~900 MPa
Tensile kuchi
HRC 36–46
Qattiqlik
900°C gacha
Xizmat harorati
Past
Mashinalashuvchanlik
Valf o‘rindiqlari uchun o‘rindiqlarTizza implantlariTurbina uchlariKesish asboblari
Kobalt tafsilotlarini ko'rish
Tarkibi (Stellite 6)
| Kobalt (Co) | Balans (~60%) |
| Krom (Cr) | 26.0–32.0% |
| Tungsten (W) | 3.0–6.0% |
| Karbon (C) | 0.9–1.4% |
| Nikel (Ni) maksimal | 3.0% |
Asosiy xususiyatlar
Juda yuqori aşınma qarshiligi — ham abrasiya, ham yopishqoq aşınishga qarshi
Yuqori haroratlarda qattiqligini saqlaydi (issiq qattiqlik)
Juda qattiqlashadi — to'xtash yoki qayta kesish mumkin emas
ASTM F75 (CoCrMo): biokompatibil implant sinfi
⛔ JUDDA — Toza W
W / WHA
Toza W · W-Ni-Fe · W-Ni-Cu · ASTM B760 / AMS 7725
Eng yuqori erish nuqtasiga ega metall — zichlik, ekranlash va yuqori harorat uchun
Toza volfram: erish nuqtasi 3422°C, zichligi 19.3 g/cm³ — rentgen nishonlari, pech isitish elementlari va raketa nozullari qoplamalarida ishlatiladi. Xonada qattiq; ehtiyotkorlik bilan, vibratsiyasiz ishlov berish talab etiladi. Volframning og'ir alloylari (WHA: 90–97% W, balans Ni-Fe yoki Ni-Cu): elastik yopishtiruvchi faza ularni ishlov berishni sezilarli darajada osonlashtiradi va deyarli volfram zichligini saqlaydi. Radiatsiya ekranlash, kinetik energiya penetratorlari, vibratsiya yengillashtiruvchi og'irliklar va tibbiy kolimatorlar uchun ishlatiladi.
3,422°C
Erish nuqtasi
19.3 g/cm³
Sichqonlik
HRC 30–36
WHA Qattiqligi
Juda Past
Mashinalashuvchanlik
Radiatsiya EkranishiQarshi og'irliklarRöntgen NishonlariFurnitura Detallari
Tungsten Tafsilotlarini Ko'rish
Tarkibi (W-Ni-Fe WHA)
| Tungsten (W) | 90.0–97.0% |
| Nikel (Ni) | 2.0–5.0% |
| Temir (Fe) | 1.0–3.0% |
| Toza W zichligi | 19.3 g/cm³ |
| WHA zichligi | 17.0–18.5 g/cm³ |
Asosiy xususiyatlar
Har qanday metall elementining eng yuqori erish nuqtasi
Ajoyib gamma / Röntgen nurlanishini kamaytirish
Toza W xona haroratida mo'rt — WHA elastik
Toza W uchun PCD asboblar kerak; WHA uchun karbid
⛔ EKSTREM — Toza Mo
Mo / TZM
Toza Mo · TZM (Mo-0.5Ti-0.08Zr) · ASTM B386
Yuqori haroratdagi kuch, issiqlik o'tkazuvchanligi va past kengayish
Molibden va uning TZM qotishmasi (titan-zirconiy kuchaytirilgan Mo) 2623°C erish nuqtasini yuqori issiqlik o'tkazuvchanligi, juda past issiqlik kengayish koeffitsienti va 1000°C dan yuqori haroratlarda yaxshi kuch saqlash bilan birlashtiradi. Semiconductorlardagi issiqlik tarqatuvchilarda (silicon bilan mos CTE), vakuum pechlari isitish elementlari va qayiq, rentgen nurlari trubkasi anodlari, raketa nozuli qovurg'asi va shisha shakllantiruvchi mandrelarda ishlatiladi. Toza shaklda xona haroratida mo'rt — TZM yaxshilangan elastiklikka ega va ishlov berish uchun afzal qilingan sintez grade.
2623°C
Erish nuqtasi
138 W/m·K
Issiqlik o'tkazuvchanligi.
5.1 ppm/K
CTE
Juda Past
Mashinalashuvchanlik
Issiqlik tarqatuvchilarPech elementlariRentgen anodlariRaketa nozullari
Molibden tafsilotlarini ko'rish
Tarkibi (TZM)
| Molibden (Mo) | Tenglik (~99.4%) |
| Titan (Ti) | 0.40–0.55% |
| Zirkonium (Zr) | 0.06–0.12% |
| Karbon (C) | 0.01–0.04% |
Asosiy xususiyatlar
Juda yuqori issiqlik o'tkazuvchanligi — eng yaxshi issiqlik tarqatuvchi substrat
Yaqin nol issiqlik kengayishi — Si/GaAs chiplariga mos CTE
TZM: toza Mo ga nisbatan yaxshilangan ductility va qattiqlashishga qarshilik
Ta'sir qilmasligi kerak — xona haroratida qattiqlik bo'laklanish xavfi
◆ QATIQ — Qattiq kesish xususiyati
Ta
Toza Ta · Ta-2.5W · ASTM B708 / B365
Universal kislota qarshiligi, biokompatibilitet va refractory xususiyatlar
Tantal juda muhim sababi bilan ajralib turadi: u deyarli har qanday konsentratsiyadagi kislotalarga, qaynash nuqtasigacha, qarshilik ko'rsatadi — HCl, H₂SO₄, HNO₃ va aqua regia ham kiradi — bu uni eng agressiv kimyoviy ishlov berish muhitlari uchun tanlangan materialga aylantiradi, bu yerda boshqa metall yashay olmaydi. Shuningdek, u to'liq biokompatibil, zich (16.6 g/cm³) va erish nuqtasi 3,017°C. Tantal boshqa refractory metallar bilan solishtirganda nisbatan ductile va ishlov berishga oson — asosiy muammo uning qattiqlashgan, yopishqoq kesish xususiyati, qattiqlik emas.
3,017°C
Erish nuqtasi
16.6 g/cm³
Sichqonlik
Umumiy
Kislota qarshiligi
O‘rtacha
Mashinalashuvchanlik
Kislota reaktorlarining ichki qismiOperatsion implantlarKondensator anodlariKimyoviy fitinglar
Tantalum tafsilotlarini ko'rish
Tarkibi (Toza Ta)
| Tantal (Ta) | ≥99.9% |
| Niobiy (Nb) maksimal | 0.10% |
| Vantan (W) maksimal | 0.005% |
| Oxygen (O) maksimal | 0.015% |
Asosiy xususiyatlar
HCl, H₂SO₄, HNO₃, HF kabi barcha mineral kislotalarga qarshilik ko'rsatadi
To'liq biokompatibil — suyak to'qimasiga osseointegratsiya
Xonada issiqlikda ductile — W va Mo ga qaraganda kamroq qattiq
Yorug' uncoated karbid bilan to'ldirilgan sovutgich — yig'ilgan chetni oldini oladi
Ta-2.5W: yuqori kuchlanish, o'xshash korroziya xususiyati
⛔ CHEKLI — Superelastik
NiTi
Nitinol · ASTM F2063 · 55Ni-45Ti (wt%)
Shakl xotira va superelastik alloy — Tibbiyot va Havo-kosmik
Nitinol — yaqin teng nikel-titaniy intermetalik bo'lib, shakl xotira effekti (SME) — isitilganda oldindan belgilangan shaklga qaytadi — yoki superelastik xususiyat (SE) — katta elastik deformatsiyalarni 8% gacha tiklash imkonini beradi, doimiy deformatsiya qilmaydi. Bu eng qiyin ishlov beriladigan alloylardan biri: superelastik spring-back, ekstremal ishqalanish, jiddiy issiqlik hosil bo'lishi va tez asbob eskirish bilan juda ehtiyotkorlik bilan jarayonni boshqarishni talab qiladi. Endovaskulyar stentlar, yo'riqnoma simlar, ortodontik arqonlar, aktuatorlar va havo-kosmik fastenerlar uchun ishlatiladi.
8% gacha
Elastik deformatsiya
~900 MPa
UTS
HRC 30–35
Qattiqlik
Juda yuqori
Qiyinchilik
StentlarQo‘llanma simlarOrtodontik simlarAktuatsiyalarHavo kosmik fastenerlar
Nitinol tafsilotlarini ko‘rish
Tarkibi (Nitinol SE)
| Nikel (Ni) | 54.5–56.5% (wt) |
| Titan (Ti) | Balanс |
| Oxygen (O) maksimal | 0.05% |
| Karbon (C) maksimal | 0.02% |
| Transformatsiya harorati (Af) | Tarkibga moslashtirilgan |
Asosiy xususiyatlar
Super elastik — elastik tarzda 8% gacha bo‘lgan zo‘riqishni tiklaydi
Shakl xotirasi — isitilganda oldindan belgilangan shaklga qaytadi
ASTM F2063 ga muvofiq implantatsiya qilinadigan qurilmalarga mos keladigan biokompatibil
Ishlab chiqarish davomida juda katta qaytish — kompensatsiya talab qiladi
Qoplamasiz karbid yoki PCD, yuqori bosimli sovutgich, juda sekin tezliklar
Materiallarni taqqoslash
To'liq Xususiyatlarni Taqqoslash — Barcha Besh Maxsus Metall
| Xususiyat | Kobalt Alloy | Volfram (WHA) | Molibden (TZM) | Tantal | Nitinol |
|---|---|---|---|---|---|
| Asosiy Tizim | Co-Cr-W / Co-Cr-Mo | W-Ni-Fe (90–97% W) | Mo-Ti-Zr | Toza Ta / Ta-2.5W | Ni-Ti (~55/45 wt%) |
| Erish nuqtasi | ~1,350°C | 3,422°C (toza W) | 2623°C | 3,017°C | ~1,310°C |
| Sichqonlik | 8.3–8.6 g/cm³ | 17.0–19.3 g/cm³ | 10.2 g/cm³ | 16.6 g/cm³ | 6.45 g/cm³ |
| Tensile kuchi | ~900 MPa | 700–1,000 МПа (WHA) | 550–700 МПа (TZM) | ~270 MPa (qayta ishlangan) | ~900 MPa + 8% elastik |
| Asosiy xususiyat | Chizish + korroziya + issiqlik | Qalinlik + ekranlash | Issiqlik o'tkazuvchanligi + CTE | Universal kislota qarshiligi | Shaklni eslab qolish / superelastiklik |
| Mashinalashuvchanlik | Juda qattiq — ishlash bilan qattiqlashadi | Ekstremal (toza W) / Qattiq (WHA) | Ekstremal — mo'rt, parchalanuvchi | Qattiq — yopishqoq, BUE xavfi | Ekstremal — qaytib o'z holiga kelish |
| Asbobsozlik talab qilinadi | PVD AlTiN karbid | PCD (toza W) / Karbid (WHA) | Qattiq, qoplamasiz karbid | Qattiq, qoplamasiz karbid | PCD / qoplamasiz karbid |
| Sovutish strategiyasi | Yuqori bosimli sovutgich | Quruq (toza W) / To'ldirilgan (WHA) | Quruq / MQL | To'ldirilgan sovutgich afzalroq | Yuqori bosimli sovutgich |
| Asosiy Sanoat | Havo kosmik, Tibbiyot, Neft va Gaz | Mudofaa, Atom, Tibbiyot | Yarim o'tkazgich, Havo kosmik | Kimyo, Tibbiyot, Atom | Tibbiyot, Havo kosmik |
Ishlov berish bo‘yicha eslatmalar
Ishlov berish maxsus metallar — Muhandislik darajasidagi muammolar
⚠
Ushbu materiallarga xos muammolar!
Kobalt alloylari: uzluksiz kesish majburiy — ish qattiqlashishi og'irStellite sinflari austenitik zanglamas po'latdan yoki undan yuqori darajada qattiqlashadi. Har qanday to'xtash, qayta kesish yoki asbobni surish nol oziqlashda darhol qattiqlashgan sirt hosil qiladi, bu esa katta qattiqlikdan ancha qattiqroq bo'ladi. Dasturlar chip bilan aloqani davom ettirishi kerak — hech qanday to'xtash bo'lmasin. To'xtashsiz kesish faqat agressiv chipni tozalash geometriyasi bilan qabul qilinadi.
!
Toza volfram: qattiqlashish sinishi asosiy xavfToza volfram qattiqlashishdan mo'rt bo'lishga o'tadi, DBTT (200–400°C) dan yuqori haroratlarda. Xona haroratida, titrash yoki to'xtashli kesish chipping emas, balki yorilishga olib keladi. Qattiqlashishni to'liq bartaraf etish uchun jihozlash vibratsiyani yo'q qilishi kerak, va kesish yumshoq bo'lishi (past chuqurlik, past oziqlash) shart. Isitilgan kesish — ishlov berishdan oldin ish parchasini DBTT dan yuqori haroratga qizdirish — murakkab toza W qismlari uchun qo'llaniladi.
!
Molibden: kirish va chiqishda qirralarning chippingi muhimMo va TZM xona haroratida mo'rt — asbobning ish parchasiga kirishi va chiqishi eng yuqori xavfli momentlar. Asbobning oldingi burchaklarini maksimal qilish kerak, shunda kirish kuchi kamayadi. To'xtashli kesishdan chiqish kamroq oziqlashda bo'lishi kerak. Har qanday tashqi ta'sir yoki ishlov berish davomida mikro-chirqalishlar yuzaga kelishi mumkin, ular keyingi kesish jarayonlarida kengayadi.
!
Tantal: yopishqoq material xususiyatidan kelib chiqadigan yig'ilgan qirra (BUE)Tantalum ishlov berishda sof titanga o'xshash ishlaydi — u egiluvchan va yopishqoq bo'lib, ishlov beriladigan materialning asbobning o'tkir yuzasiga yopishishini kuchaytiradi. Yig'ilgan qirralar sirtni yomonlashtiradi va asbobning to'satdan ishdan chiqishiga olib kelishi mumkin. To'g'ri yondashuv — toshqin sovutgich bilan o'tkir qoplamasiz karbid (TiAlN qoplamasiz — qoplamadagi Ti Ta bilan reaksiyaga kirishadi). Yopishqoqlik chegarasidan past haroratni saqlash uchun kesish tezligi konservativ bo'lishi kerak.
!
Nitinol: superelastik bahor kabi qaytishi o'lchov nazoratini juda qiyinlashtiradiNitinol kesish kuchlari bo'shatilgandan so'ng 81% gacha elastik deformatsiyani tiklaydi — bu kesish kuchi ostida o'lchangan diametr oxirgi bo'shashgan o'lchamdan 0,1–0,3 mm farq qilishi mumkinligini anglatadi. Barcha Nitinol teshik va mil dasturlari takroriy bahor kabi qaytishni kompensatsiya qilishni talab qiladi. Bundan tashqari, har bir bosqichdan ishlov berish qattiqlashuvi keyingi bosqichlarni tobora qiyinlashtiradi — qo'pol ishlov berish va tugatish o'rtasida asbobni almashtirishni rejalashtirish kerak.
✓
Har bir materialning muammolarini qanday hal qilamiz✓
Materialga xos CAM strategiyasi — umumiy super qotishma yondashuvi emasBeshta materialning har biri butunlay boshqacha ishdan chiqish rejimiga ega. Biz har biri uchun maxsus CAM post-protsessorlari va asbob yo'li strategiyalaridan foydalanamiz: kobalt qotishmalari uchun uzluksiz ko'tarilishli frezalash, mo'rt refrakter metallar uchun tebranish bilan amortizatsiya qilingan asbob yo'llari, Nitinol uchun bahor kabi qaytishni kompensatsiya qilish algoritmlari va tantal uchun BUE oldini olish strategiyalari.
✓
Rivojlangan asboblar inventarizatsiyasi — PCD, CBN, keramik va qoplamasiz karbid materiallar bo'yicha zaxiralanganBiz har bir maxsus metall uchun alohida asboblar inventarizatsiyasini saqlaymiz: sof W va Nitinol uchun PCD insertlari; Mo, Ta va sof Ti-ga yaqin materiallar uchun qoplamasiz o'tkir karbid (K-sinf); kobalt qotishmasini tugatish uchun CBN; kobalt qotishmasini qo'pol ishlov berish uchun SiAlON keramikasi. Materiallar o'rtasida asboblarni aralashtirish taqiqlanadi — ifloslanish tibbiy va yadroviy komponentlarda sirt yaxlitligiga ta'sir qiladi.
✓
Mo'rt refrakter metallarni ishlov berishdan oldin qattiq moslamalar va tebranish tahliliSof W va Mo ish qismlari uchun biz har bir operatsiyadan oldin moslamaning qattiqligini tekshiramiz — moslamaning mo'ljallangan shpindel tezligi diapazoniga yaqin rezonans chastotasi yo'qligini tasdiqlaymiz. Barcha refrakter metall ishlov berish uchun tebranishni amortizatsiya qiluvchi prokladkalar va qattiq tayanch moslamalar standartdir.
✓
Nitinol bahor kabi qaytishni kompensatsiya qilish — takroriy o'lchash va tuzatishNitinolning aniq xususiyatlari (teshiklar, millar, muhrlanish diametrlari) har bir tugatish bosqichidan keyin oraliq o'lchash bilan bosqichma-bosqich ishlov beriladi. Bahor kabi qaytish ofseti o'lchanadi va keyingi bosqich tuzatishiga kiritiladi. Ushbu takroriy yondashuv — statsionar dastur o'rniga — Nitinolning aniq xususiyatlarida ±0,02 mm ni ushlab turishning yagona ishonchli usuli hisoblanadi.
✓
Biokompatibil va yadroviy darajadagi tozalik protokollariTibbiy darajadagi kobalt qotishmalari (ASTM F75), Nitinol (ASTM F2063) va tantal implant komponentlari uchun: maxsus ishlov berish moslamalari, kesish suyuqliklari va saqlash konteynerlari — standart ishlab chiqarishdan butunlay alohida. Ferrous chiplari yoki standart kesish suyuqliklari bilan o'zaro ifloslanish yo'q. Xom ashyo partiyasidan tayyor qismgacha to'liq kuzatuvchanlik.
Ishlab chiqarish imkoniyatlari
Qanday qilib ishlov beramiz Maxsus metall qismlari
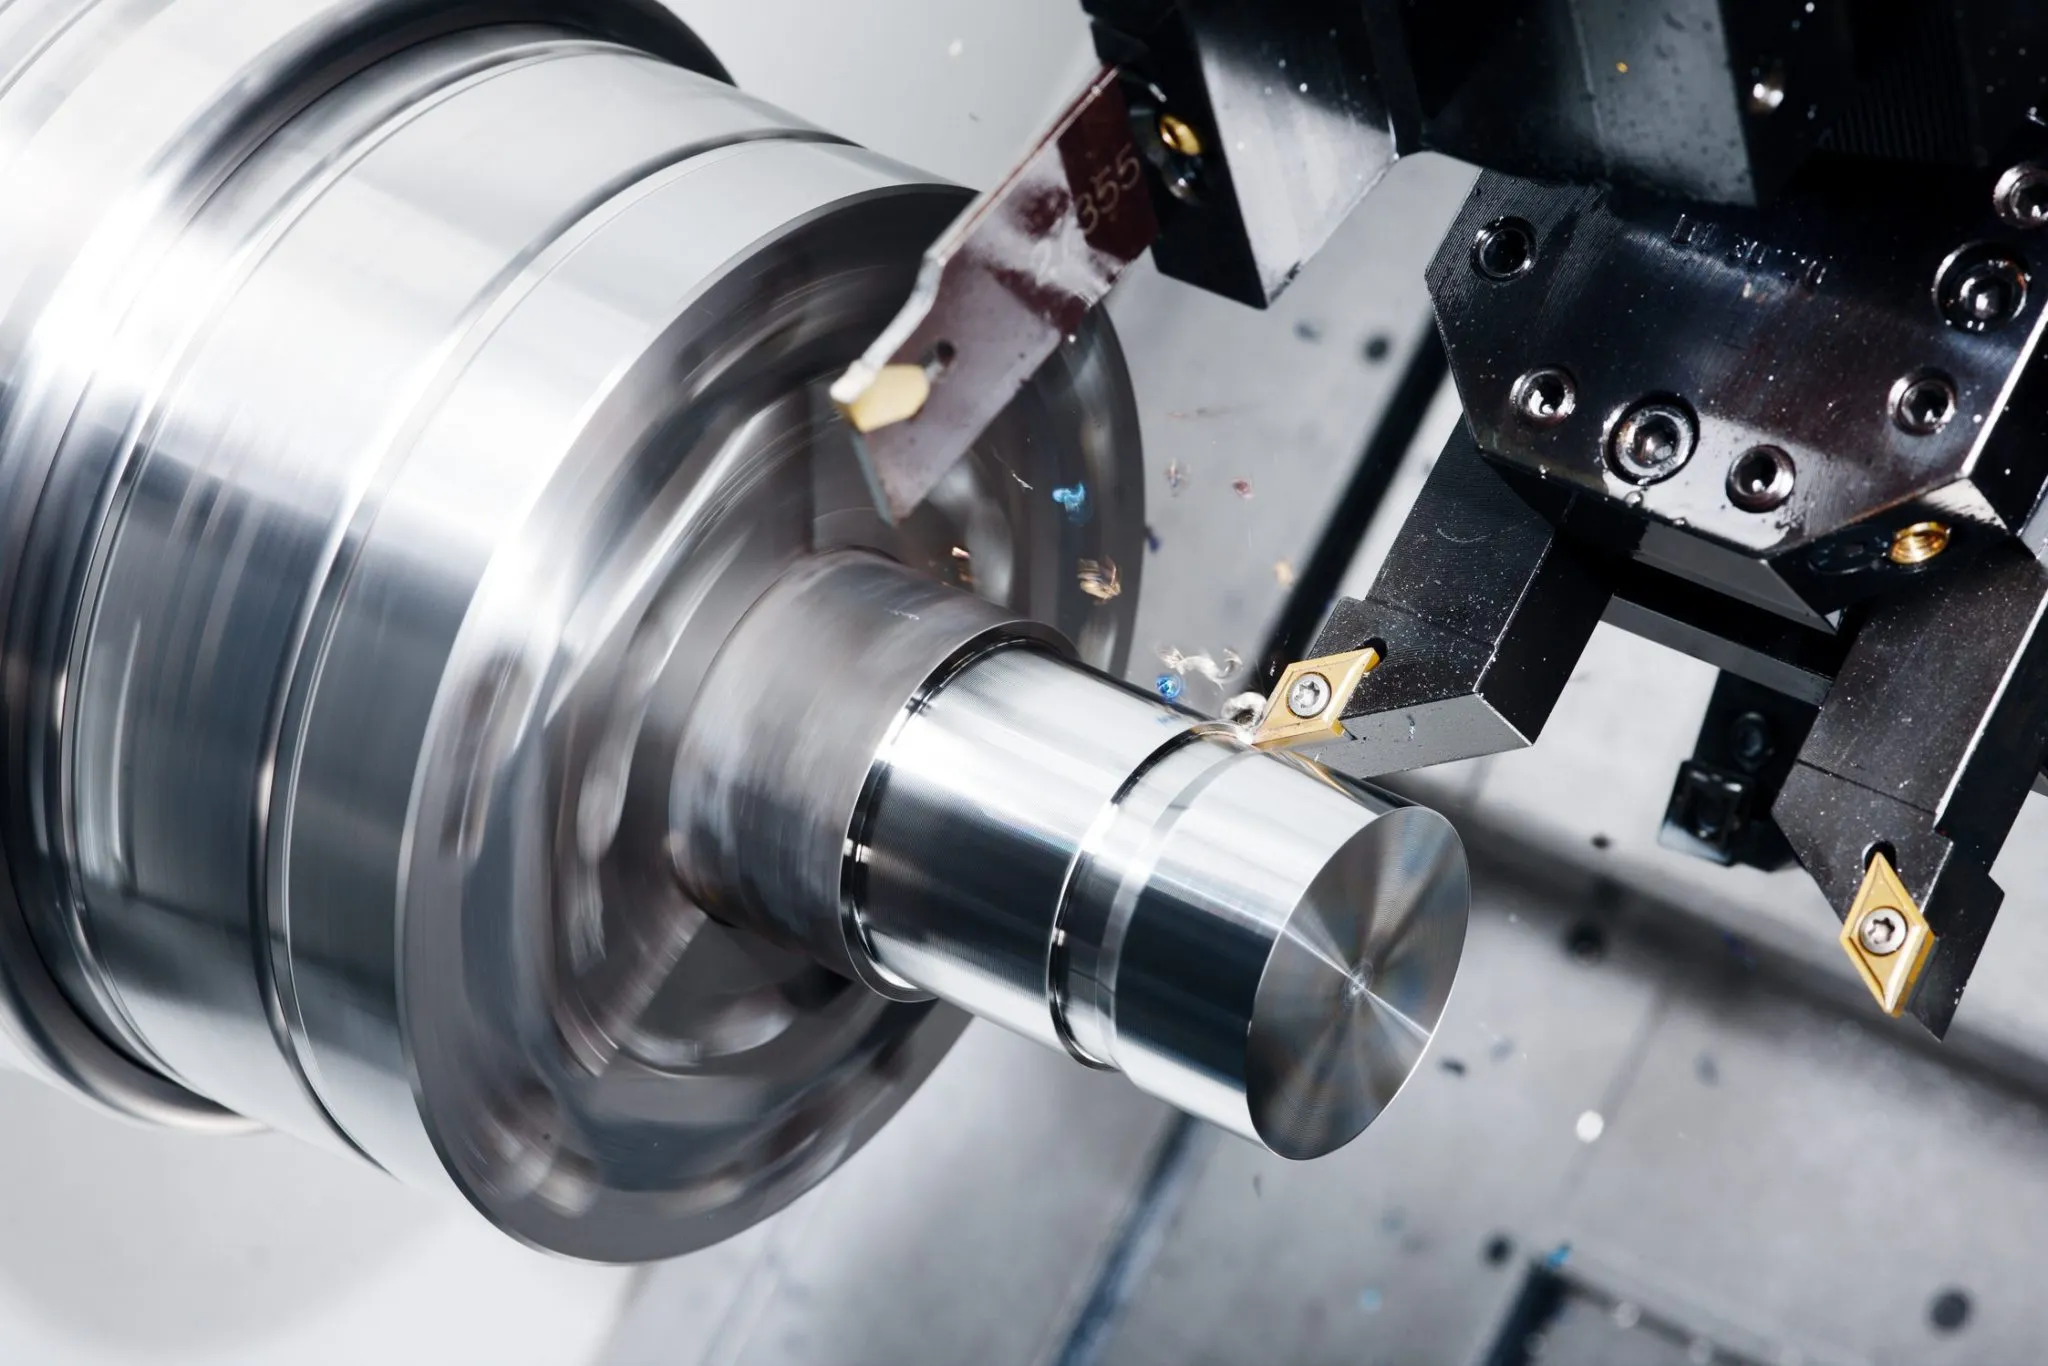
JARAYON / 01
CNC burama — Klapan o'rindiqlari, Millari va Implant blankalari
Kobalt qotishmalari (Stellite klapan o'rindiqlari), Nitinol aktuator millari, tantal implant blankalari va volfram og'ir qotishmasidan tayyorlangan qarshi og'irlik silindrlarining aniq CNC burama. Har bir tur uchun materialga xos asboblar, yuqori bosimli sovutgich va uzluksiz chipni jalb qilish strategiyalari.

JARAYON / 02
CNC frezalash — Issiqlik tarqatuvchilar, Ekranlash va Strukturali qismlar
Molibden isitish tarqatuvchilari, volfram nurlanishdan muhofaza qilish bloklari va kobalt alloy aşınma plitalarining tekislik va kontur frezalash. Qattiq metallar uchun tebranishga chidamli montaj. Semiconductorga mos tekislik va sirt qovurishi uchun TZM da PCD yuzasi frezalash.

JARAYON / 03
5-axesli ishlab chiqarish — Murakkab aviatsiya va tibbiyot geometriyasi
Murakkab kobalt alloy turbina uchlari, tantal kraniofasial implant plitalari va Nitinol aktuator yig‘ilmalari uchun 5-axesli ishlab chiqarish. Bir marta sozlash bilan buziladigan yoki superelastik materiallarni operatsiyalar o‘rtasida boshqarishni minimallashtirish — buzilish va deformatsiya xavfini kamaytiradi.
Ilova galereyasi
Oddiy maxsus metall qismlar Biz ishlab chiqaramiz
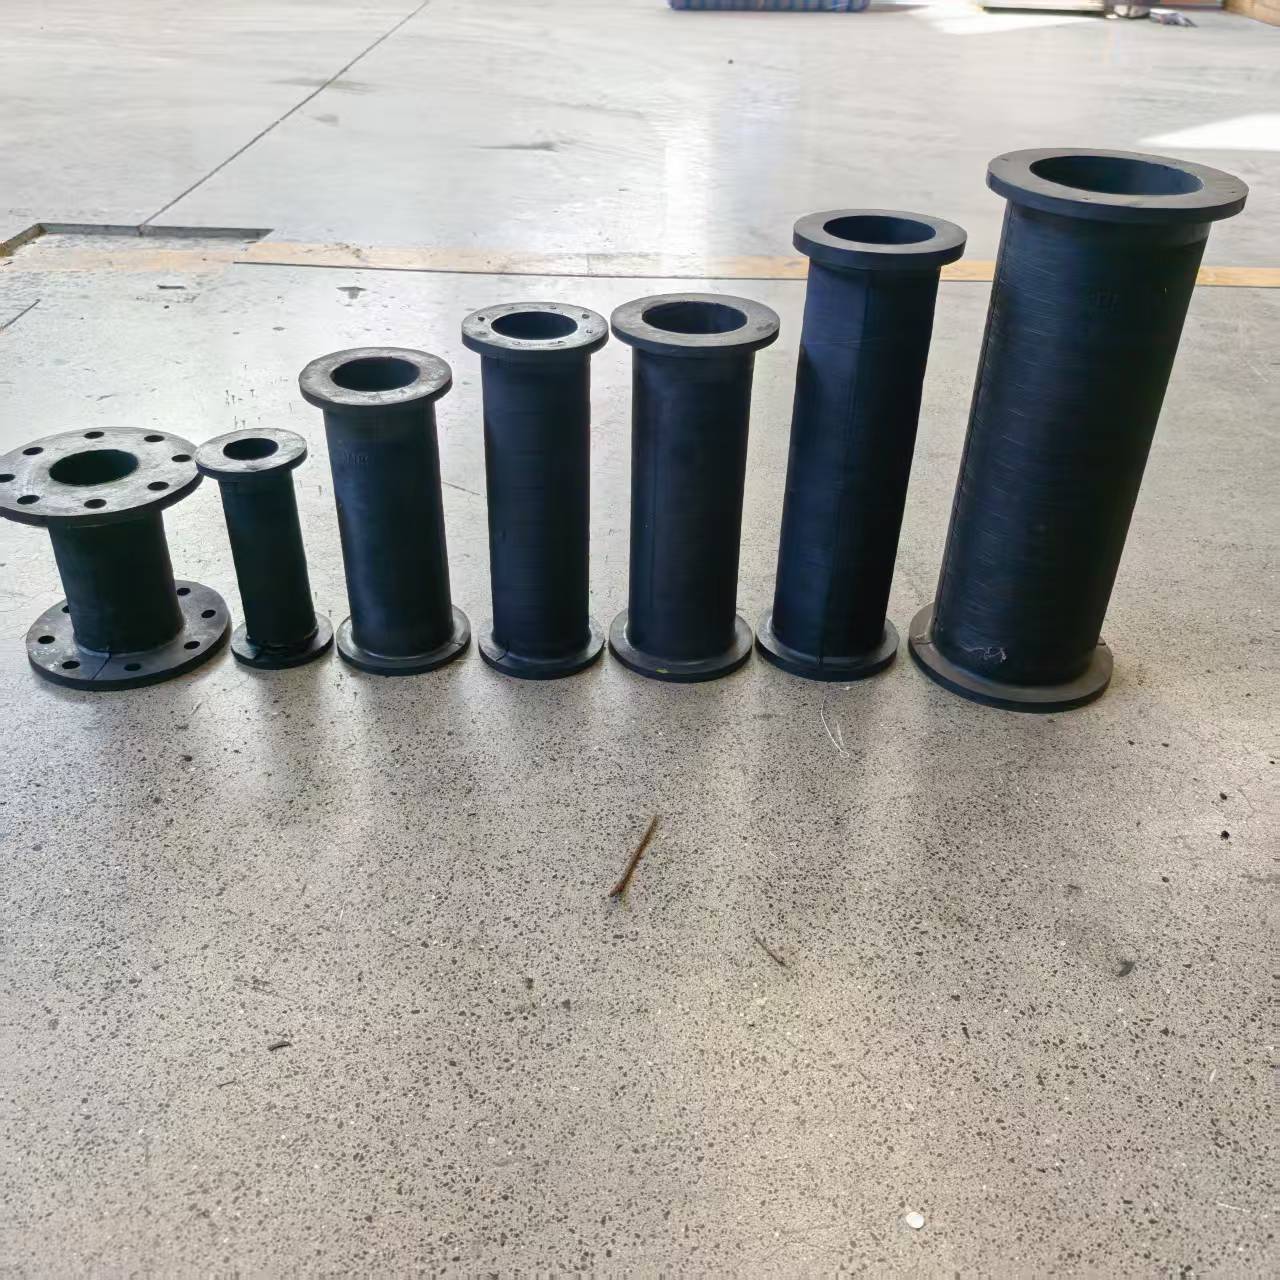 Kobalt / Stellite
Valf o‘rindiqlari uchun o‘rindiqlar
MaterialStellite 6 / 21 — aşınma va harorat
JarayonCNC frezalash · frezalash · lapping
SanoatNeft va gaz · Quvvat ishlab chiqarish · Kranlar
 Volfram WHA
Nurlanishdan muhofaza qilish kolimatorlari
MaterialW-Ni-Fe 95% — tibbiyot / yadroviy
JarayonCNC frezalash · burg‘ulash · EDM
SanoatTibbiy tasvirlash · yadroviy
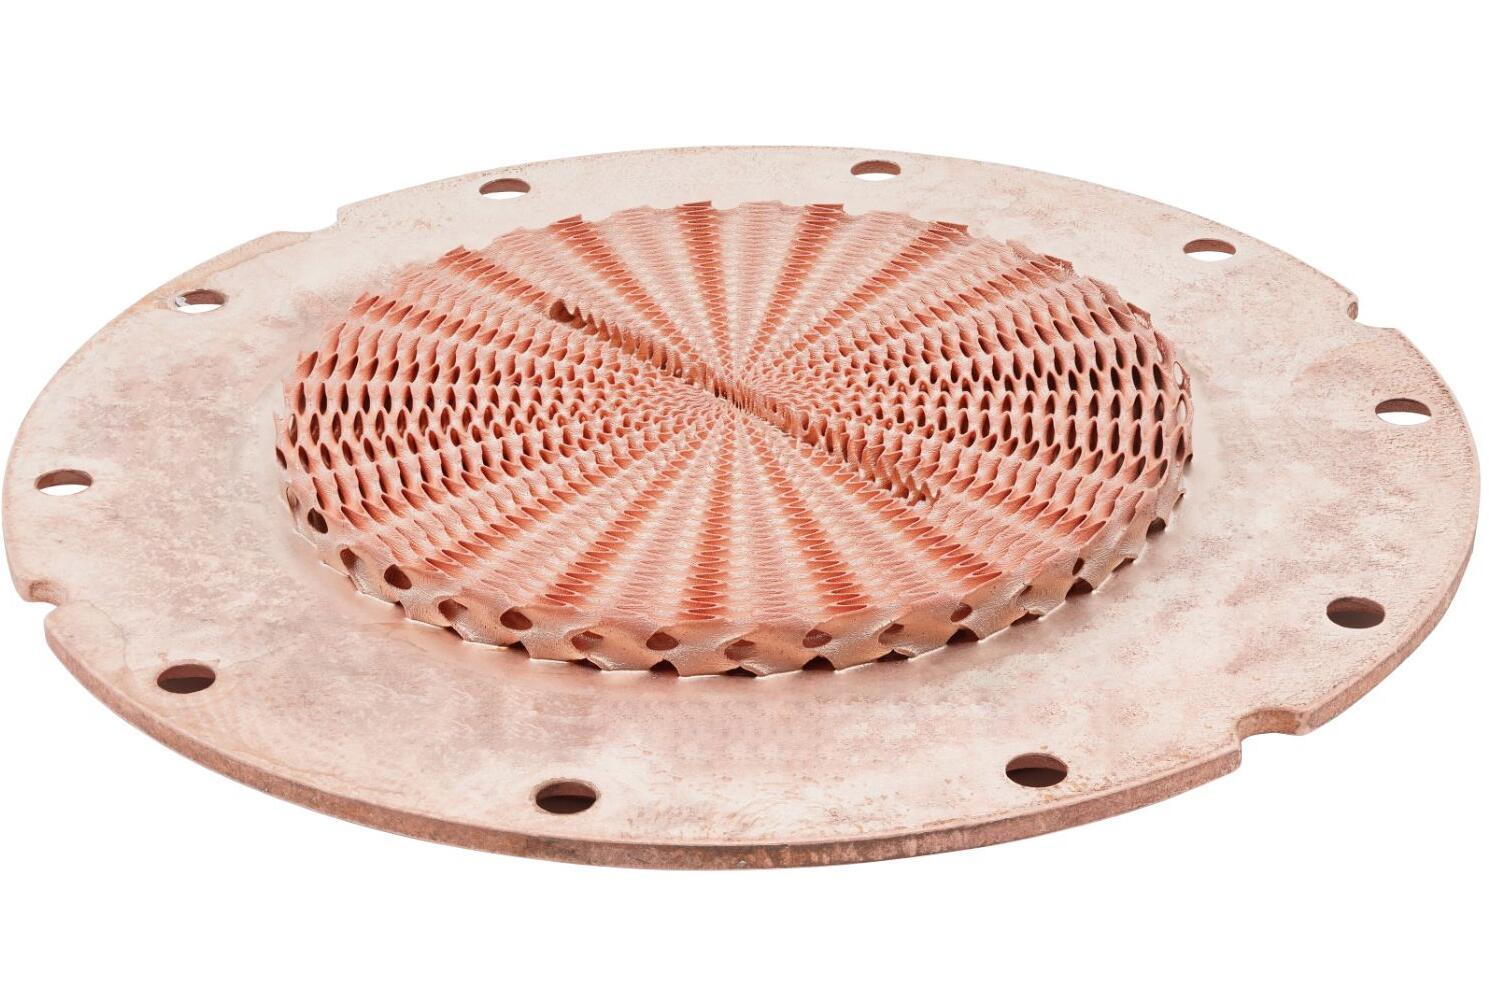 Molibden TZM
Yarim o'tkazgich issiqlik tarqatuvchilari
MaterialTZM — Si/GaAs bilan mos CTE
JarayonPCD yuzasini frezalash · Lapping
SanoatYarim o'tkazgich · Quvvat elektronikali
Xizmat ko‘rsatiladigan sanoatlar
Oddiy metall emas joyda Maqbul
Havo kosmik
Co / W / Mo
Tibbiyot
Co / NiTi / Ta
Yadro
W / Ta / Mo
Mudofaa
W og'ir alloy
Yarim o‘tkazgich
Mo / TZM
Kimyoviy
Tantal
Xom shishadan sertifikatlangan qismgacha
Qanday ishlab chiqaramiz Maxsus metall qismlari
Qadam 01
Material va sertifikatlashni ko'rib chiqish
Kiritilayotgan shishadan mos standartga (ASTM F75, F2063, B708, B386, B760) muvofiq tekshiriladi va sertifikatlanadi. Kimyoviy tarkibi, zichligi va transformatsiya harorati (Nitinol) chiqarilishdan oldin tasdiqlanadi.
Qadam 02
Qattiq ishlov berish
Materialga mos asbob-uskunalar tanlandi: keramika yoki PVD karbid (kobalt alloylari), karbid (WHA / Ta), qoplamasiz K-toifa (Mo / toza W), PCD (Nitinol). Refrakter metallarga vibratsiya nazorati. Kobalt va Nitinol uchun uzluksiz kesish.
Qadam 03
Yakuniy ishlov berish
Yangi asbob bilan yakuniy o'lchamlar. Nitinol: takroriy spring-back o'lchov va tuzatish. Refrakter metallarda: kesish bilan yetarli bo'lmagan o'lcham nazorati uchun yakuniy toleranslar uchun maydalash yoki EDM.
Qadam 04
Sirtni qayta ishlash
Elektropolishing (kobalt alloylari, Nitinol, tantalyum tibbiyot uchun); passivatsiya; Ra spetsifikatsiyasiga mos polishing. Mo va W uchun yuqori haroratli xizmatda oksidlanishga qarshi qoplama. Tibbiyot komponentlari uchun toza qadoqlash.
Qadam 05
Tekshiruv va Yetkazib berish
To'liq CMM tekshiruvi, FAI hisobot, material sertifikati va issiqlik izchiligi hujjatlari. Tibbiyot komponentlari: biokompatibil qadoqlash, ISO 13485 hujjatlari. Barcha sertifikatlar buyurtma bilan yuboriladi.
Keyinchalik ishlov berish
Yuzaki ishlov berish uchun Maxsus metall qismlari
Maxsus metallar odatda minimal sirt bilan ishlov berish bilan ta'minlanadi — ularning o'ziga xos korroziyaga qarshi yoki yuqori harorat xususiyatlari asosiy funksional talabdir. Sirtni o'zgartirish zarur bo'lsa, quyidagi ishlov berishlar tegishli darajalar bilan mos keladi.
Elektropolishing
Implant darajasidagi kobalt alloylari (ASTM F75), Nitinol (ASTM F2063) va tantalum jarrohlik komponentlari uchun ultra-yumshoq passivlangan sirt. Mikro-chig'anoqlar va sirt ifloslantiruvchilarini olib tashlaydi, korroziyaga qarshi chidamliligini oshiradi va artikulyatsiya qiluvchi sirtlarda qarshilikni kamaytiradi. Kobalt alloylari artikulyatsiya qiluvchi sirtlarda Ra ≤ 0.05 μm ga erishish mumkin.
Passivatsiya
Kobalt alloylari, tantalum va Nitinolda ishlov berishdan keyin tabiiy oksid qavatini tiklash uchun azotli kislota yoki sitrik kislota passivatsiyasi. Implantatsiya qilinadigan qurilmalar uchun ASTM F86 ga muvofiq talab qilinadi. Ishlov berilgan sirtdan erkin temir ifloslantiruvchilarini olib tashlaydi — tibbiyot darajasidagi biokompatibilitetga muvofiqlik uchun muhim.
Oksidlanishdan himoya (Mo / W)
Molibden va volfram 300–400°C dan yuqori havoda tez oksidlanadi, o'zgaruvchan oksidlar (MoO₃, WO₃) hosil qiladi, bu sirtni buzadi va o'lchamlarni kamaytiradi. Yuqori haroratli xizmat uchun oksidlovchi muhitlarda, Mo va W komponentlari silisid (MoSi₂) yoki aluminid diffuziya qoplamalari bilan qoplanadi yoki vakuum yoki inert muhitda ishlatiladi.
PVD Qattiq Qoplama (Kobalt)
Fizikaviy bug'lanish qoplamasi (PVD) TiN, TiAlN yoki DLC (oltingugurtga o'xshash karbon) qoplamalari kobalt alloylarining aşınma qismlariga qo'llaniladi, bunda qo'shimcha sirt qattiqligi yoki kamaytirilgan qarshilik koeffitsienti talab qilinadi. Ishlatiladi Stellite valf o'rindig'lari va kesish asboblarining uzaytirilgan xizmat muddati uchun, qattiq yoki korroziy muhitlarda asosiy alloydan tashqari.
5
Maxsus Metall Darajalari
3,422°C
W erishish nuqtasi
±0.02mm
Aniq tolerans
24hr
Narxni tasdiqlash vaqti

Nima uchun biz bilan ishlash
Nima uchun bizni tanlash Maxsus Metallni Ishlov Berish
5×
Besh turdagi material — beshta to'liq boshqacha strategiya
Kobalt alloylari, volfram, molibden, tantalum va Nitinol har biri uchun to'liq boshqacha asbob-uskunalar, sovutgichlar, jihozlar va parametrlar strategiyasi talab qilinadi. Biz har biri uchun alohida asbob-uskunalar inventarini va jarayon hujjatlarini saqlaymiz — hech qanday materiallararo ifloslanish yoki parametrlarni taxmin qilish yo'q.
NiTi
Nitinol G'ildirakni Qaytarish uchun Kompensatsiya — Takroriy, Faraz qilinmagan
Biz har bir Nitinol aniq xususiyatida qattiq dastur offsetini qoʻllash o'rniga, uni o'lchamiz va qayta tuzatamiz. Bu takroriy yondashuv superelastik NiTi uchun ±0.02 mm ni ushlab turish uchun yagona ishonchli usuldir — va bu Nitinolni ishlov beradigan ustaxonalardan ajratib turadigan narsa.
ISO
Tibbiy darajadagi protokol — ISO 13485 hujjatlari
Implant darajali kobalt alloyi (ASTM F75), Nitinol (ASTM F2063) va tantalum komponentlari maxsus tibbiy protokol asosida ishlangan: alohida montajlar, biokompatibil kesish suyuqliklari, toza xona qadoqlash va regulyator taqdimoti uchun to'liq ISO 13485 hujjatlari.
MTR
Qizib ketishdan tayyor qismgacha to'liq material izchiligi
Barcha maxsus metall buyurtmalar kimyoviy tarkibi, mexanik xususiyatlari va qo‘llaniladigan standart (ASTM F75, F2063, B708, B386, B760) ni tasdiqlovchi MTR bilan yuboriladi. Isitma raqami izchil kuzatiladi. Barcha yangi detal raqamlari uchun CMM hisobotlari va FAI hujjatlari taqdim etiladi.
Savollar va Javoblar
Tez-tez so‘raladigan Savollar
Kobalt alloylari, volfram, molibden, tantal va Nitinol haqida umumiy savollar — ishlov berish strategiyalari, toleranslar, asbob-uskunalar, material sertifikatlari va sirt muolajalari.
Maxsus metallar (shuningdek, rivojlangan yoki refractory metallar deb ham ataladi) kobalt alloylari, volfram, molibden, tantalum va titan-nikel shakl xotira alloylarini o'z ichiga oladi. Ular juda yuqori erish nuqtalari, ajoyib qattiqlik yoki kuch, va kuchli kimyoviy qarshilik bilan ajralib turadi — bu ularni aviatsiya, tibbiyot, atom va mudofaa sohalarida muhim qiladi. Ular juda qattiqligi, juda past issiqlik o'tkazuvchanligi bilan kesish qirrasida issiqlikni jamlaydi, tez ishlash qattiqlashuvi va standart asbob qoplamalari bilan kimyoviy reaktivligi sababli mashinalash uchun eng qiyin materiallar qatoriga kiradi. Har bir alloy butunlay boshqacha asbob va parametr strategiyasini talab qiladi.
Kobalt alloylari (odatda Stellite savdo nomi bilan tanilgan) kobalt-krom-tungsten yoki kobalt-krom-molybdenum alloylari bo‘lib, ular ekstremal aşınishga qarshi, yuqori haroratda kuchli va korroziyaga chidamli bo‘lish uchun ishlab chiqilgan. Stellite 6 va Stellite 21 eng keng ishlov beriladigan turlar hisoblanadi. Ular valf o‘tirg‘ichlari, qattiqlashtiruvchi qoplamalar, kesish asboblari, jarrohlik implantlari (ASTM F75 bo‘yicha CoCrMo alloylari) va turbina qanoti uchlari qoplamalarida qo‘llaniladi. Kobalt alloylari jiddiy ishlashga qattiq qarshilik ko‘rsatadi — kesish jarayoni doimiy bo‘lishi va ijobiy rake bilan karbid asboblar ishlatilishi shart.
Toza volfram har qanday metaldan eng yuqori erish nuqtasiga ega (3,422°C) va xona haroratida mo'rt bo'lib, faqat ductil-to-mohir o'tish haroratidan (taxminan 200–400°C) yuqori bo'lsa, ductil xususiyatga o'tadi. Ishlash uchun PCD asboblar, juda past kesish tezliklari (toza W uchun 5–25 m/min), qattiq tebranishsiz mahkamlagichlar va ehtiyotkorlik bilan chipni boshqarish talab qilinadi. Volfram og'ir alloylari (90–97% W Ni-Fe sirtli bog'lovchi bilan) ductil bog'lovchi faza tufayli ancha oson ishlov beriladi — odatiy karbid asboblar o'rtacha tezlikda samarali. WHA ko'pgina ishlov berish ilovalari uchun afzal shakldir.
Molibdeniya — qattiq metaldir, erishish nuqtasi 2623°C, yuqori issiqlik o'tkazuvchanligi (138 W/m·K), past issiqlik kengayishi (5.1 ppm/K) va yuqori haroratlarda a'lo darajada kuchga ega. U semikonduktor issiqlik tarqatuvchilarda (silicon va GaAs chiplariga mos CTE bilan), vakuum pech komponentlarida, rentgen nurlari trubkasi maqsadlarida va raketa nozuli qoplamalarida qo'llaniladi. Toza molibden va TZM alloy (Mo-0.5Ti-0.08Zr) eng ko'p ishlov beriladigan darajalar hisoblanadi. Molibden xona haroratida mo'rt — o'tkir qattiq karbid asboblar, kam vibratsiya va nazorat qilingan kesish chuqurliklari bilan ishlov berilishi kerak, chunki qirralarning chippingini oldini olish uchun.
Tantalum deyarli har qanday kislota, qaysi konsentratsiyada bo'lishidan qat'i nazar, qaynash nuqtasiga qadar — HCl, H₂SO₄, HNO₃ va aqua regia ham kiradi — qarshilik ko'rsatadi, bu uni eng agressiv kimyoviy ishlov berish muhitlari uchun eng yaxshi materialga aylantiradi. Shuningdek, u to'liq biokompatibil va erish nuqtasi 3,017°C. Tantalum boshqa qattiq metallar bilan solishtirganda nisbatan egiluvchan — asosiy ishlov berish muammosi uning yopishqoq kesish xususiyati va asbob yuzalarida to'planishga moyilligi. Qattiq qirqilgan, to'kiladigan sovutgich bilan qattiq karbid eng yaxshi yondashuv hisoblanadi. U kimyoviy reaktor qoplamalari, jarrohlik implantatsiya uskunalari, kondensator anodlari va atom energiyasi sohalarida qo'llaniladi.
Nitinol - bu kompozitsiya va haroratga qarab shaklni eslab qolish yoki superelastik xususiyatlarni namoyon qiladigan deyarli ekvivalent nikel-titanyum shakl xotira qotishmasidir. U tibbiy yo'riqnomalar, stentlar, ortodontik arqonlar, aktuatorlar va kosmik texnika uchun fastenerlar uchun ishlatiladi. Nitinol eng qiyin ishlov beriladigan qotishmalardan biridir: u superelastik bo'lib, kesilgandan keyin sezilarli darajada orqaga qaytadi, tezda ishlash qattiqlashadi, kesish zonasida ekstremal issiqlik hosil qiladi va asboblarni juda shovqinli qiladi. Ishlov berish uchun juda o'tkir, qoplamasiz karbid yoki PCD asboblar, yuqori bosimli sovutgich, juda sekin tezliklar, to'xtovsiz uzluksiz kesishlar va aniqlik uchun takroriy orqaga qaytish o'lchovlari va tuzatishlar talab qilinadi.
Maxsus metallar uchun mumkin bo'lgan toleranslar materialga qarab farq qiladi. Kobalt alloylari (Stellite): ±0.02 mm standart, aniqlik xususiyatlarida ±0.01 mm. Tungan og'ir alloylari: ±0.02 mm standart, maydalash bilan yanada torroq. Toza tungan: qattiqligi sababli ±0.05 mm. Molibden va TZM: ±0.02–0.03 mm. Tantal: ±0.02 mm. Nitinol: ±0.02–0.03 mm, aniqlik bo'shliq va shhaft xususiyatlarida spring-back kompensatsiyasi bilan. Barcha maxsus metall komponentlari uchun CMM tekshiruvi va material sertifikati taqdim etiladi.
Ha. Barcha maxsus metall buyurtmalari tegishli standartga muvofiq material sinov hisobotlari (MTR) bilan ta'minlanadi: implant darajali kobalt alloylari uchun ASTM F75, volfram og'ir alloylari uchun AMS 7725 yoki ASTM B760, molibden uchun ASTM B386, tantal uchun ASTM B708 va Nitinol uchun ASTM F2063 tibbiy qo'llanmalarda. Ishlab chiqarish davomida issiqlik raqami izchiligi saqlanadi. Tibbiy qurilma va kosmik texnika uchun to'liq birinchi maqola tekshiruvi (FAI) hisobotlari, o'lchovli CMM hisobotlari va kimyoviy tarkibni tasdiqlash mavjud.