
核心概念:理解尺寸、公差與配合
在機械組裝設計中,零件必須以絕對精度互相配合。沒有任何製造流程能每次都生產出完全相同的尺寸,因此了解 工程公差 以及零件如何組合,對於專案的成功至關重要。.
選擇正確的配合關係能確保軸在軸承中順暢旋轉,或永久鎖定於外殼。管理這些微小的尺寸變化可防止組裝失敗、過早磨損及CNC加工成本飆升。.
關鍵工程術語:基準尺寸與實際尺寸
為了設計可用的組件,必須區分設計意圖與製造現實。.
- 基準尺寸: 工程圖上標註的理論目標尺寸(例如20毫米軸),作為計算的基準。.
- 實際尺寸: 生產完成後實際零件的最終測量尺寸。.
- 公差區間: 最大與最小允許尺寸之間的允許變動範圍。.
解讀字母數字配合標註(H7/g6)
標準化的 極限與配合 依賴 ISO 286標準 以簡單的字母數字代碼(如 H7/g6.
| 代碼元件 | 意義 | 說明 |
|---|---|---|
| 字母大小寫 | 大寫與小寫 | 大寫 字母(例如:H)代表孔尺寸。. 小寫 字母(例如:g)代表軸尺寸。. |
| 字母位置 | 基本偏差 | 表示 公差帶 相對於 名義尺寸 (偏離基準零點的距離)。. |
| IT號碼 | 國際公差等級 | 定義公差帶的大小。數字越小(例如:6、7)表示公差越嚴格,精度越高。. |
例如,一個 H7 孔與一個 g6 軸產生標準滑動配合,確保軸能自由旋轉且不會過度晃動。.
公差與配合的相互依存關係
配合完全取決於兩個配合零件公差區的關係。若未直接限制製造範圍,無法選擇配合等級。.
- 縮緊公差會減少配合的變異,進而達到高度可預測的組裝效果。.
- 放寬公差可降低生產成本,但會造成最緊與最鬆組裝狀態之間的變異範圍變大。.
了解上偏差與下偏差
偏差決定了您的界限 公差帶 相對於基準尺寸。.
- 上偏差: 最大尺寸極限與基準尺寸之間的差值。.
- 下偏差: 最小尺寸極限與基準尺寸之間的差值。.
對於孔而言,達到 最大實體條件(MMC) 發生在其允許的最小尺寸極限。對於軸而言,MMC發生在其上偏差極限。正確計算這些偏差可確保零件在各種製造情境下都能完美組裝。.
間隙配合:當零件需要移動時

當您的機械組件設計需要零件能自由旋轉、滑動或擺動且不會卡住時,就需要使用間隙配合。其基本目標是保證無阻礙的運動。在間隙配合中,孔的加工尺寸總是大於軸,於配合零件間留有刻意的空隙或公差區。這個空隙可容納潤滑、熱膨脹及微小的誤差,確保在實際條件下運作順暢。.
主要子類型:從鬆配合到滑動配合
根據組裝所需的精度,間隙配合可分為幾個不同等級:
- 鬆配合: 這些提供最大的公差區域。它們非常適合對精度要求較低,且灰塵、碎屑或熱膨脹是主要考量的應用場合。.
- 自由運轉配合: 用於高速運轉且需要大量潤滑的場合,使零件能以最小摩擦自由旋轉。.
- 緊密運轉配合: 設計有較小間隙,為中速旋轉零件提供良好的切削導引。.
- 滑動配合: 這是間隙配合中最緊密的一種。零件可以滑動或旋轉,但保持高精度,且無法橫向移動。.
軸承與鉸鏈的實際應用
間隙配合是機械運動的基礎。從簡單的機械鉸鏈到高速旋轉零件,隨處可見。例如,我們的客製化產品 棘輪齒輪 依賴精確的間隙限制來實現順暢的定位與旋轉,不會卡住。同樣地,套筒軸承、導向襯套及製造設備中的滑動軸,都需要特定的CNC加工公差才能避免卡死。.
計算順暢旋轉的間隙限制
為了達到完美的間隙配合,工程師必須利用最大實體條件(MMC)來計算尺寸極限。這可確保即使軸達到最大允許尺寸、孔達到最小尺寸時,仍保有最小間隙。.
| 配合類型 | 最小間隙 | 最大間隙 | 主要功能 |
|---|---|---|---|
| 鬆動運轉 | 大 | 非常大 | 可抵抗腐蝕、碎屑及大量熱膨脹 |
| 自由運轉 | 中等 | 大 | 高速旋轉並持續潤滑 |
| 滑動配合 | 零 (目標) | 小型 | 高精度線性或旋轉導軌 |
透過嚴格遵守標準工程公差,例如 ISO 286 標準或 ANSI B4.1 配合等級,您可以為您的軸和孔建立所需的確切上限和下限偏差,確保每次都能獲得可靠、可重複的配合。.
過盈配合:建立永久性結合
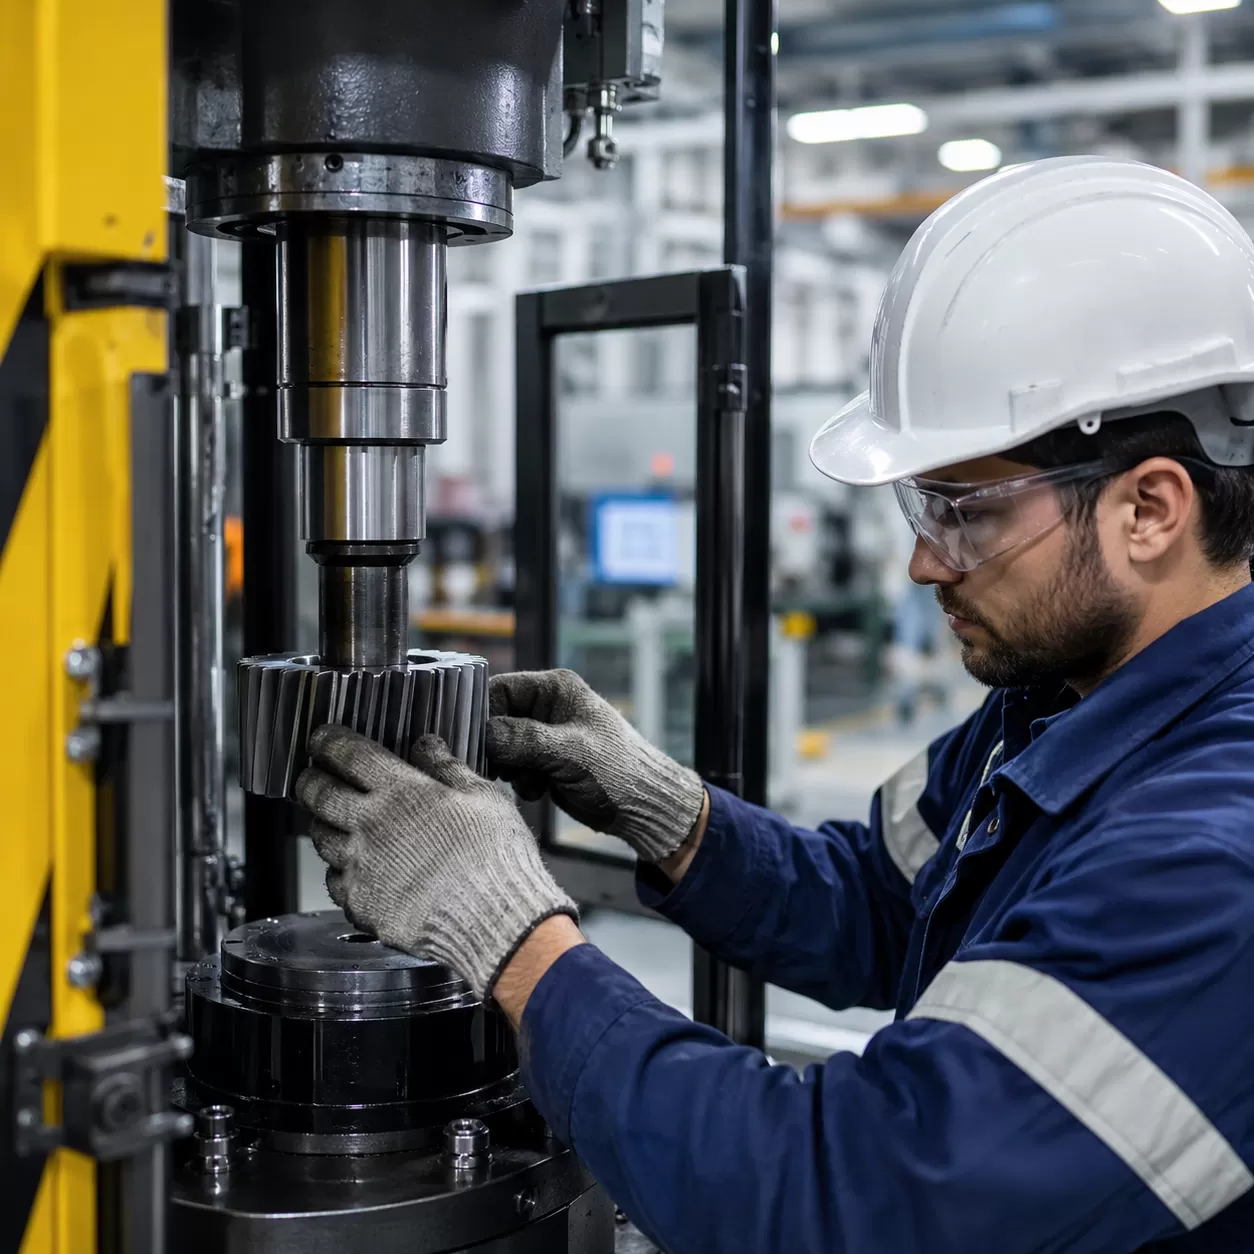
當您的設計要求兩個零件作為一個實心單元運作,而無需使用緊固件或黏合劑時, 過盈配合 是首選解決方案。在此配置中,軸直徑故意大於孔直徑,產生高摩擦力結合,防止零件之間發生任何相對運動。.
剛性鎖定的功能目標
過盈配合的主要目標是實現永久性或半永久性連接。透過利用緊密的 工程公差, 配合,我們確保零件即使在高扭矩或持續振動下也能保持連接。這對於維護 高速軸 的完整性至關重要,因為即使是微小的滑動也可能導致機械故障。.
壓入配合和強制配合子類型
根據所需的摩擦力等級,我們將這些配合分為特定的子類型:
- 壓入配合: 需要中等力才能組裝,通常使用壓床完成。.
- 強制配合: 需要顯著液壓或熱輔助的更嚴格公差。.
- 緊配合: 用於在運作期間必須保持固定,但日後可能需要專業工具拆卸的組裝。.
組裝方法:熱膨脹與壓床
將較大軸插入較小孔不僅僅靠蠻力。我們常使用 熱膨脹——加熱孔部件或冷凍軸,暫時改變尺寸以便更容易插入。對於標準機械組裝,液壓壓床提供受控力量,足以克服 最大實體條件(MMC) 配合零件的阻力而不損傷表面。.
齒輪與工具主軸的應用
過盈配合是高應力機械系統的基礎。因為它們不需要鍵或銷,所以非常適合:
- 齒輪與皮帶輪: 牢固鎖定在軸上以傳遞高扭矩。.
- 工具主軸: 確保CNC機械高精度旋轉且無跳動。.
- 軸承座圈: 牢固安裝於外殼內,防止外圈旋轉。.
- 軸套: 壓入定位,為旋轉零件提供穩定且耐磨的表面。.
我們在 CNC 軸加工 方面的專業技術,讓我們能夠穩定達到精確的過盈配合極限,確保您的組件在最嚴苛條件下都能牢固鎖定。.
過渡配合:高精度的中間選擇

當您的機械組裝設計需要精確對準但又不希望像壓入配合那樣永久鎖定時,過渡配合提供了理想的中間選擇。根據配合零件實際製造尺寸,這種配合可能產生微小間隙或輕微過盈。.
精確對準的功能目標
過渡配合的主要目標是確保精確的同軸對準。它消除了零件間不必要的間隙,同時確保配合零件仍可組裝或拆卸,而不會損壞機械。這種平衡使其成為在運作時必須保持完美居中但又需偶爾維護的零件不可或缺的選擇。.
輕壓入與中壓入配合子類型
過渡配合通常依組裝所需的力量分為幾類:
- 輕壓入配合: 這類配合具有最小的過盈和少量間隙。零件通常可用手或輕型手工具組裝或調整。.
- 中壓入配合: 這類配合較偏向過盈一側,提供更高的定位精度,通常需要橡膠槌或輕型壓床才能正確安裝零件。.
在定位銷與滾珠軸承的應用
您會經常在高精度組裝中遇到過渡配合。它們是使用定位銷定位配合面、固定 精密傳動元件的供應者 如軸與齒輪,以及將滾珠軸承安裝於軸同心度要求高的外殼中的產業標準。.
兼顧拆卸需求與精度
選擇過渡配合的關鍵在於平衡配合零件的公差區。透過仔細管理最大實體條件(MMC),可在運作時實現緊密且抗震的對準,同時保有拆卸維修的彈性,不會損壞零件的CNC加工公差。.
孔基制與軸基制系統:選擇您的配合標準
在設計機械組裝時,您必須決定以孔還是以軸作為極限與配合的基準。標準化這個選擇能讓製造流程有條理,並防止生產成本飆升。.
為什麼孔基制系統是全球標準
在絕大多數工程應用中,我們使用 孔基制系統. 在這個系統中,孔的名義尺寸保持不變(在零線上,標記為‘H’),我們會調整軸的尺寸來達到間隙配合、過渡配合或壓入配合。.
- 工具經濟性: 在車床上更改軸的直徑很簡單。更改孔的直徑則需要完全不同的鑽頭、擴孔器或拉刀。.
- 標準化: 調整外部輪廓的CNC加工公差比為每個細微設計變更購買專用內部切削工具便宜得多。.
何時選擇軸基準系統
雖然較不常見, 軸基準系統 將軸設定為固定尺寸(標記為‘h’),並變化孔的尺寸。當使用標準現成零件且外徑不易更改時,應選擇此系統。例如,若要將多個零件安裝在預磨精密棒上或安裝標準商用 鎖緊螺母座, ,修改軸是不切實際的。在這些情況下,調整配合零件的內部公差是唯一合理的選擇。.
對工具與CNC加工成本的影響
你選擇的系統會直接影響你的成本。採用孔基準系統可讓機械加工廠使用標準塞規和現成擴孔器,保持你的 CNC加工公差 精密且不需額外訂製工具費用。若無特定功能需求而偏離此標準,會引入不必要的製造複雜性並增加工廠的加工週期時間。.
依ISO 286與ANSI B4.1進行標準化
為確保全球互換性,請務必參考既定的國際標準。 ISO 286標準 採用公制字母數字標註(如H7/g6)來定義公差區的精確界限。對於英制專案,, ANSI B4.1配合等級 (如RC、LC、LT及FN配合)提供等效的標準化限制。運用這些架構可確保你的零件無論在本地或海外加工都能完美配合。.
如何為您的工程專案選擇合適的配合方式
選擇正確的機械配合方式決定了您的零件如何互動、運動以及隨時間的磨損情況。選錯配合方式會導致零件過早損壞、組裝困難或生產成本暴增。.
1. 定義功能需求:旋轉與對位
首先,明確組件需要完成的功能。.
- 若需持續旋轉或滑動: 選擇 間隙配合. 。這可確保活動零件有足夠空間運作,不會卡死。.
- 若需精確對位但不需永久鎖定: A 過渡配合 可提供精確定位,並在需要時能拆卸零件。.
- 若需剛性、承載的結合: An 過盈配合 可產生半永久或永久的機械鎖定,無需鍵或花鍵即可傳遞扭矩。.
2. 評估熱膨脹與振動因素
操作環境會大幅影響配合方式在現場的表現。.
配合選擇矩陣:環境因素
| 環境因素 | 對配合的影響 | 工程解決方案 |
|---|---|---|
| 高操作溫度 | 熱膨脹會縮小間隙或加劇壓配合。. | 增加初始間隙或使用膨脹係數相符的材料,例如 碳鋼CNC加工 以維持穩定性。. |
| 強烈振動與衝擊 | 會導致間隙配合產生鬆動,過渡配合隨時間變得鬆弛。. | 升級為較重的過盈配合或整合次級鎖定機構。. |
| 腐蝕性環境 | 會促使緊密公差間產生生鏽、卡死或摩擦腐蝕。. | 選擇耐腐蝕材料,例如 不鏽鋼零件 並施加適當的表面潤滑。. |
3. 分析製造流程與公差等級
您的製造方式決定了可實現的公差等級。嚴格公差需要精密CNC車削與研磨,這會自然增加生產時間。將設計標準化於ISO或ANSI標準公差區,能確保零件可在標準生產線上製造,而不需每次都使用專用的超高精度機械。.
4. 工程配合的經濟學:精度與成本
在製造中,公差越嚴格,成本越高。請選擇能安全滿足產品功能需求的最寬鬆配合。.
- 高精度(IT6 – IT7): 最適用於關鍵配合面,如軸承、工具主軸及高速軸。.
- 標準精度(IT8 – IT11): 適合一般機械、結構支架及間隙孔,性能不需絕對完美。.
使用HXCNC製造精密配合
要實現完美的機械組裝設計,需要一位了解極限與配合嚴格物理規範的製造夥伴。在HXCNC,我們專精於將您複雜的工程公差轉化為無瑕執行的實體零件。無論您的專案需要極小間隙還是嚴密壓配,我們的廠房都已最佳化,能每次都穩定交付高精度成果。.
達成IT6與IT7公差等級
我們經常達到IT6與IT7國際公差等級,這對高性能應用至關重要。.
- IT6公差: 非常適合精密圓柱配合,確保高速元件的順暢運動。.
- IT7公差: 業界可靠生產配合的標準,於精度與製造效率間取得絕佳平衡。.
為您的工程圖提供專業DFM建議
在我們啟動機台之前,工程團隊會審查您的CAD檔案與藍圖。我們提供實用的可製造性設計(DFM)回饋,確保您的孔基準或軸基準標註已最佳化以利生產。藉由及早發現潛在公差疊加問題,協助您避免後續昂貴的返工與組裝困擾。若您的組裝需要極致尺寸精度,我們經常整合專業 CNC 磨削 以實現超高精度表面光潔度與嚴格微米級極限。.
我們如何優化CNC銑削與車削以達到完美配合
我們不把精度交給運氣。我們的廠房運用先進CNC加工公差與專業切削策略,對每個工件維持絕對控制:
- 最先進的CNC車床與銑床: 配備動力刀具與高剛性主軸,防止偏擺變形。.
- 即時製程檢測: 高解析度探針系統於加工過程中驗證尺寸。.
- 熱穩定控制: 受控環境加工,防止材料膨脹影響關鍵尺寸。.
結合先進CNC銑削與車削及嚴格品質控管,我們確保每個軸、孔與外殼都能完美符合您的字母數字配合標註。.
工程配合常見問題
最常見的工程配合是什麼?
在製造業中最常用的工程配合是 間隙配合, ,特別是採用孔基準 H7/g6 或 H7/h6 分級。這種組合確保零件可以自由旋轉或滑動而不會卡住,這對標準機械組裝設計來說非常重要。.
我該如何選擇間隙配合或過渡配合?
當您的零件需要不受限制的相對運動時,例如軸或 CNC 精密傳動零件. ,請選擇間隙配合。當您需要精確定位且能夠拆卸組件而不損壞零件時,例如定位定位銷,請選擇過渡配合。.
工程中的 H7/h6 是什麼意思?
在 ISO 286 標準中,, H7/h6 定義了高精度定位間隙配合的特定公差區組合:
- H7: 代表孔的公差(大寫字母)。‘H’表示下偏差從名義尺寸開始,’7‘是 IT 等級。.
- h6: 代表軸的公差(小寫字母)。‘h’表示上偏差以名義尺寸為上限,’6‘表示製造公差更嚴格。.
溫度如何影響過盈配合?
溫度會直接透過熱膨脹與收縮改變組件的極限與配合。加熱外部零件(孔)或冷凍內部零件(軸)會暫時改變物理尺寸,使緊密 過盈配合 能輕鬆滑入,等溫度平衡後永久鎖定。.
3D 列印與 CNC 能達到過盈配合嗎?
雖然 3D 列印可以處理鬆配合,, CNC加工公差 對於成功的過盈配合來說是必須的。3D列印通常缺乏達到微米級位置精度的能力,無法實現剛性壓配,常導致接合鬆動或塑膠層裂開。精密CNC車削與銑削可提供所需的精確尺寸控制,確保機械結合的重複性。.