
Conceptele de bază: Înțelegerea dimensiunilor, toleranțelor și fiturilor
În proiectarea asamblajelor mecanice, piesele trebuie să interacționeze cu precizie absolută. Niciun proces de fabricație nu poate produce o dimensiune exactă de fiecare dată, motiv pentru care înțelegerea toleranțelor de inginerie și modul în care componentele se îmbină este critic pentru succesul proiectului tău.
Alegerea relației corecte între piesele de cuplare asigură ca un ax să se rotească lin într-un rulment sau să se blocheze permanent într-un carcasaj. Gestionarea acestor variații microscopice previne eșecurile în asamblare, uzura prematură și costurile în creștere ale prelucrării CNC.
Termeni cheie în inginerie: Dimensiunea nominală vs. Dimensiunea reală
Pentru a proiecta asamblaje funcționale, trebuie să distingi între intenția de proiectare și realitatea fabricației.
- Dimensiune nominală: Dimensiunea țintă teoretică specificată pe desenele tale inginerești (de exemplu, un ax de 20 mm). Aceasta servește ca punct de referință pentru calcul.
- Dimensiune reală: Dimensiunea finală măsurată a piesei fizice după producție.
- Zona de toleranță: Variația permisă între limitele maxime și minime admise.
Decodificarea indicațiilor alfanumerice pentru fituri (H7/g6)
Standardizate limite și fituri se bazează pe standardul ISO 286 pentru a comunica cerințe precise de asamblare la nivel global folosind un cod simplu alfanumeric, cum ar fi H7/g6.
| Componentă cod | Sens | Descriere |
|---|---|---|
| Caz literă | Majuscule vs. minuscule | Majuscule literele (de ex., H) desemnează dimensiunile ale găurilor. Minuscule literele (de ex., g) desemnează dimensiunile ale arborilor. |
| Poziție literă | Deviație fundamentală | Indică poziția zonei de toleranță relativ la dimensiunea nominală (cât de mult deviază de la zero de bază). |
| Număr IT | Clasă de toleranță internațională | Definește mărimea zonei de toleranță. Numerele mai mici (de ex., 6, 7) înseamnă toleranțe mai strânse și precizie mai mare. |
De exemplu, o H7 gaură combinată cu un g6 ax creează o potrivire standard glisantă, asigurând că axul poate rota liber fără wobbling excesiv.
Interdependența dintre toleranță și potrivire
O potrivire este determinată în întregime de relația dintre zonele de toleranță ale două piese de cuplu. Nu poți alege o clasă de potrivire fără a restricționa direct limitele de fabricație.
- Îngustarea toleranțelor tale reduce variația în potrivirea ta, conducând la asamblări extrem de previzibile.
- Lărgirea toleranțelor reduce costurile de producție, dar creează o variație mai mare între cele mai strânse și cele mai slabe condiții de asamblare posibile.
Înțelegerea deviațiilor superioare și inferioare
Devițiile dictează limitele zonei de toleranță în raport cu linia de bază nominală.
- Devierea superioară: Diferența dintre limita maximă a dimensiunii și dimensiunea nominală.
- Devierea Inferioară: Diferența dintre limita maximă a dimensiunii și dimensiunea nominală.
Pentru o gaură, atingerea condiției maxime a materialului (MMC) are loc la limita sa inferioară permisă de dimensiune. Pentru un arbore, MMC apare la limita sa superioară de deviație. Calcularea corectă a acestor deviații asigură că piesele tale se asamblează perfect în orice scenariu de fabricație.
Ajustări cu joc: Când piesele trebuie să se miște

Când proiectarea ansamblului tău mecanic necesită ca componentele să se rotească, să alunece sau să pivoteze liber fără blocare, ai nevoie de o ajustare cu joc. Obiectivul fundamental aici este de a garanta mișcare nelimitată. În cazul unei ajustări cu joc, gaura este întotdeauna prelucrată mai mare decât arborele, lăsând un spațiu de aer sau zonă de toleranță deliberat între piesele de cuplare. Acest spațiu permite lubrifierea, expansiunea termică și mici aliniamente greșite, asigurând o funcționare lină în condiții reale.
Subtipuri cheie: De la joc liber la ajustări glisante
În funcție de câtă precizie necesită ansamblul tău, ajustările cu joc sunt împărțite în mai multe clase distincte:
- Ajustări cu joc liber: Oferă cea mai mare zonă de toleranță. Sunt ideale pentru aplicații unde precizia este secundară, iar praful, resturile sau expansiunea termică sunt preocupări majore.
- Ajustări cu joc liber de funcționare: Utilizate acolo unde vitezele sunt mari și este necesară o lubrifiere intensă, permițând componentelor să se rotească cu frecare minimă.
- Ajustări cu joc strâns de funcționare: Proiectate pentru spații mai mici, oferind o ghidare bună pentru piese care se rotesc la viteze moderate.
- Ajustări glisante: Cele mai strânse dintre ajustările cu joc. Piesele pot aluneca sau roti, dar mențin o precizie înaltă și nu se pot mișca lateral.
Aplicații în lumea reală în rulmenți și balamale
Ajustările cu joc sunt coloana vertebrală a mașinilor mobile. Le veți găsi peste tot, de la balamale mecanice simple până la componente de rotație de înaltă viteză. De exemplu, rulmenții noștri personalizați roți dințate se bazează pe limite precise de joc pentru a indexa și roti liber fără a se bloca. În mod similar, rulmenții cu buza, ghidajele și arborele glisant din echipamentele de fabricație necesită toleranțe specifice de prelucrare CNC pentru a funcționa fără blocare.
Calcularea limitelor de degajare pentru rotație lină
Pentru a obține o potrivire perfectă cu degajare, inginerii trebuie să calculeze limitele de mărime folosind condiția maximă a materialului (MMC). Acest lucru asigură că chiar și atunci când arborele are cea mai mare dimensiune permisă și gaura cea mai mică, rămâne o degajare minimă.
| Tip de potrivire | Degajare minimă | Degajare maximă | Funcție principală |
|---|---|---|---|
| Funcționare liberă | Mare | Foarte mare | Rezistă la coroziune, resturi și creștere termică intensă |
| Funcționare liberă | Moderată | Mare | Rotație la viteză mare cu lubrifiere continuă |
| Potrivire glisantă | Zero (Țintit) | Mică | Ghidare liniară sau rotativă de înaltă precizie |
Prin respectarea strictă a toleranțelor standard de inginerie, precum standardul ISO 286 sau clasele de potrivire ANSI B4.1, puteți stabili deviațiile exacte superioare și inferioare necesare pentru arbori și găuri, garantând o potrivire fiabilă și repetabilă de fiecare dată.
Potriviri de interferență: Crearea de legături permanente
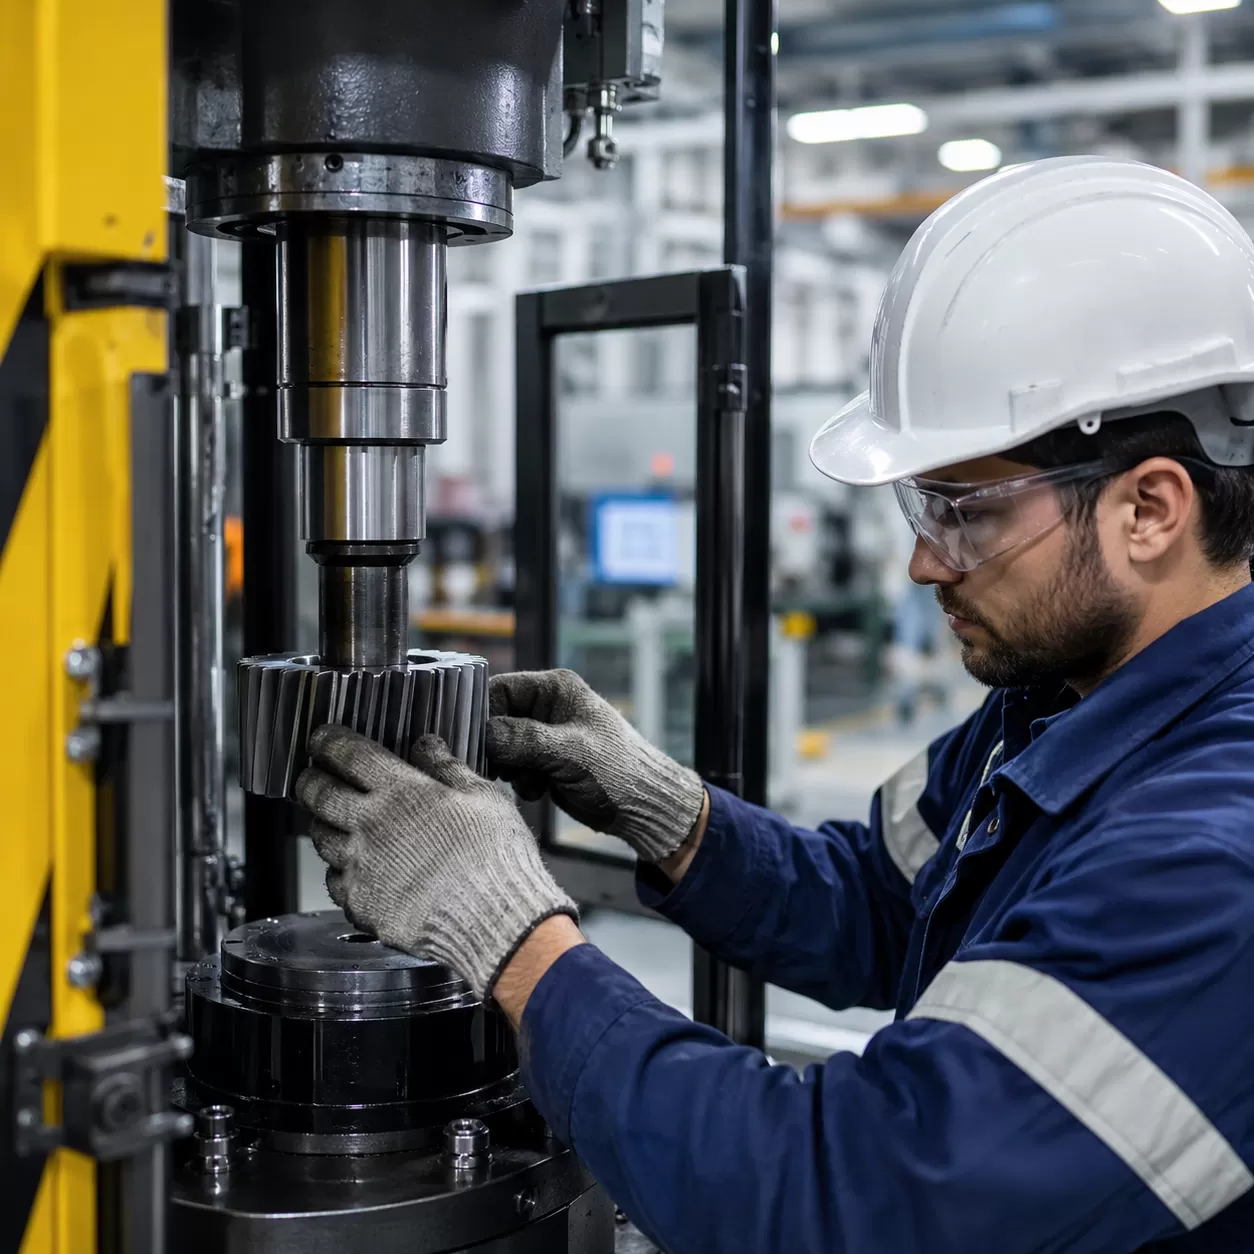
Când designul dumneavoastră necesită ca două piese să acționeze ca o singură unitate solidă fără utilizarea de elemente de fixare sau adezivi, o potrivire de interferență este soluția de bază. În această configurație, diametrul arborelui este intenționat mai mare decât diametrul găurii, creând o legătură cu frecare ridicată care împiedică orice mișcare relativă între componente.
Obiective funcționale pentru blocarea rigidă
Obiectivul principal al unei potriviri de interferență este de a realiza o conexiune permanentă sau semi-permanentă. Prin utilizarea unei potriviri strânse toleranțelor de inginerie, asigurăm ca piesele să rămână unite chiar și sub cuplu mare sau vibrații constante. Acest lucru este critic pentru menținerea integrității unui ax de înaltă viteză unde chiar și o micro-milimetru de alunecare ar putea duce la defecte mecanice.
Subtipuri de potriviri prin presare și forță
În funcție de nivelul de frecare necesar, clasificăm aceste potriviri în subtipuri specifice:
- Potrivire prin presare: Necesită o forță moderată pentru asamblare, de obicei realizată cu ajutorul unei prese de arbore.
- Potrivire prin forță: O toleranță mult mai strânsă care necesită presiune hidraulică semnificativă sau asistență termică.
- Potrivire strânsă: Folosit pentru ansambluri care trebuie să rămână fixe în timpul funcționării, dar care pot fi dezasamblate ulterior cu unelte specializate.
Metode de asamblare: Expansiune termică și prese cu arbore
Includerea unui ax mai mare într-o gaură mai mică necesită mai mult decât forță brută. Adesea utilizăm expansiune termică—încălzirea componentului cu gaura sau înghețarea axului—pentru a modifica temporar dimensiunile pentru o inserție mai ușoară. Pentru asamblarea mecanică standard, prese hidraulice cu arbore oferă forța controlată necesară pentru a depăși condiției maxime a materialului (MMC) ale celor două piese de cuplare fără a deteriora suprafețele.
Aplicații în roți dințate și arbori de scule
Fixările de interferență sunt coloana vertebrală a sistemelor mecanice supuse la stres ridicat. Deoarece elimină necesitatea cheilor sau pinilor, sunt perfecte pentru:
- Roți dințate și curele: Fixate ferm pe axe pentru a transmite cuplu mare.
- Axe de scule: Asigurând o rotație de înaltă precizie în utilaje CNC fără orice joc.
- Coroane de rulmenți: Fixate ferm în carcase pentru a preveni rotirea inelului exterior.
- Bucșe: Presate în loc pentru a oferi o suprafață stabilă și rezistentă la uzură pentru părțile rotative.
Expertiza noastră în Prelucrare pe arbore CNC ne permite să atingem aceste limite precise de interferență în mod constant, asigurând că ansamblurile dvs. rămân strâns fixate în cele mai exigente condiții.
Fixări de tranziție: Soluția de precizie medie de înaltă performanță

Când proiectarea ansamblului mecanic necesită aliniere precisă fără blocarea permanentă a unei potriviri cu presiune, potrivirile de tranziție oferă un echilibru ideal. În funcție de dimensiunile reale de fabricație ale pieselor de cuplare, acest tip de potrivire poate crea fie o mică libertate, fie o interferență minoră.
Obiective funcționale pentru aliniere precisă
Obiectivul principal al unei potriviri de tranziție este de a garanta o aliniere coaxială precisă. Elimină jocul nedorit între componente, asigurând în același timp posibilitatea de asamblare sau dezasamblare fără a deteriora mașinăria. Acest echilibru face ca această metodă să fie indispensabilă pentru componentele care trebuie să rămână perfect centrate în timpul funcționării, dar care necesită întreținere ocazională.
Subtipuri de potriviri cu apăsare ușoară și medie
Potriviri de tranziție sunt în general clasificate în funcție de efortul necesar pentru asamblare:
- Potriviri cu apăsare ușoară: Acestea prezintă o interferență minimă și o mică libertate. Piesele pot fi de obicei asamblate sau ajustate manual sau cu unelte ușoare.
- Potriviri cu apăsare medie: Acestea se apropie mai mult de partea de interferență. Oferă o precizie mai mare a poziției și, de obicei, necesită un ciocan de cauciuc sau o presiune ușoară pentru a fixa corect componentele.
Aplicații în dibluri și rulmenți cu bile
Veți întâlni frecvent potriviri de tranziție în configurații de înaltă precizie. Sunt standardul industriei pentru poziționarea fețelor de cuplare cu dibluri de cuplare, fixarea componente de transmisie de precizie a axelor și angrenajelor, și montarea rulmenților cu bile în carcase, unde concentricitatea axului este critică.
Echilibrarea nevoilor de dezmembrare cu precizia
Alegerea unei potriviri de tranziție depinde de echilibrarea zonei de toleranță a pieselor de cuplare. Prin gestionarea atentă a condiției maxime a materialului (MMC), obțineți o aliniere strânsă, rezistentă la vibrații, în timpul funcționării, menținând în același timp flexibilitatea de a demonta ansamblul pentru service fără a deteriora toleranțele de prelucrare CNC ale componentelor dvs.
Sisteme bazate pe gaura vs. sisteme bazate pe ax: Alegerea standardului de potrivire
Atunci când proiectați un ansamblu mecanic, trebuie să decideți dacă să vă bazați limitele și potrivirile pe gaură sau pe ax. Standardizarea acestei alegeri menține organizată fabricația și previne creșterea explozivă a costurilor de producție.
De ce sistemul bazat pe gaură este standardul global
În majoritatea aplicațiilor inginerești, utilizăm sistemul bazat pe gaură. În acest sistem, dimensiunea nominală a alezajului rămâne constantă (la linia zero, denumită ‘H’), iar noi modificăm dimensiunea arborelui pentru a obține o potrivire cu joc, de tranziție sau presată.
- Economia sculelor: Schimbarea diametrului unui arbore pe strung este simplă. Schimbarea diametrului unui alezaj necesită burghie, alezoare sau broșe complet diferite.
- Standardizare: Este mult mai ieftin să ajustezi toleranțele de prelucrare CNC pe un profil extern decât să cumperi scule de tăiere interne specializate pentru fiecare mică modificare de proiectare.
Când să alegi un sistem bazat pe arbore
Deși mai puțin comun, sistemul bazat pe arbore stabilește arborele la o dimensiune constantă (denumită ‘h’) și variază dimensiunea alezajului. Ar trebui să optezi pentru acest sistem atunci când folosești componente standard, disponibile pe piață, unde diametrul exterior nu poate fi modificat ușor. De exemplu, dacă montezi mai multe componente pe o bară de precizie pre-rectificată sau instalezi elemente comerciale standard scaune pentru piulițe de blocare, modificarea arborelui este nepractică. În aceste scenarii, ajustarea toleranțelor interne ale pieselor de îmbinare este singura alegere logică.
Impactul asupra costurilor de scule și prelucrare CNC
Alegerea sistemului dumneavoastră influențează direct rezultatul financiar. Menținerea sistemului de bază pentru găuri permite atelierelor de prelucrare să utilizeze măsurători standard de tip plug și reamers de stoc, menținându-vă toleranțele de prelucrare CNC strânse fără a adăuga suprataxe pentru unelte personalizate. Devierea de la acest standard fără un motiv funcțional specific introduce o complexitate inutilă în fabricație și crește timpii de ciclu pe linia de producție.
Standardizarea cu ISO 286 și ANSI B4.1
Pentru a asigura interschimbabilitatea globală, întotdeauna faceți referire la standardele internaționale stabilite. The standardul ISO 286 folosește indicatoare alfanumerice metrice (cum ar fi H7/g6) pentru a defini limitele exacte ale unei zone de toleranță. Pentru proiectele imperial, clasele de potrivire ANSI B4.1 (cum ar fi potrivirile RC, LC, LT și FN) oferă limitele standardizate echivalente. Utilizarea acestor cadre garantează că piesele dumneavoastră vor avea o potrivire perfectă, fie că sunt prelucrate local sau în străinătate.
Cum să alegeți potrivirile potrivite în inginerie pentru proiectul dumneavoastră
Selectarea potrivirii mecanice corecte determină modul în care componentele interacționează, se mișcă și se uzează în timp. Alegerea greșită duce la defectarea prematură a pieselor, asamblare dificilă sau costuri de producție în creștere.
1. Definiți Cerințele Funcționale: Rotire vs. Aliniere
În primul rând, stabiliți exact ce trebuie să facă ansamblul.
- Pentru rotație continuă sau alunecare: Optați pentru o potrivire cu joc. Aceasta asigură că piesele mobile au suficient spațiu pentru a funcționa fără a se bloca.
- Pentru aliniere precisă fără blocare permanentă: A potrivirea de tranziție oferă poziționare precisă cu posibilitatea de a dezasambla componentele atunci când este necesar.
- Pentru legături rigide, portante: An potrivire de interferență creează o blocare mecanică semi-permanentă sau permanentă capabilă să transmită cuplu fără chei sau splines.
2. Evaluați factorii de Expansiune Termică și Vibrații
mediile de operare influențează puternic modul în care o potrivire performează pe teren.
Matricea de selecție a potrivirii: Factori de mediu
| Factor de mediu | Impact asupra potrivirii | Soluție de inginerie |
|---|---|---|
| Temperaturi de funcționare ridicate | Expansiunea termică reduce spațiile de joc sau intensifică potrivirile prin presare. | Creșteți spațiul inițial sau utilizați materiale cu coeficienți de expansiune compatibili, precum prelucrare CNC a oțelului carbon pentru a menține stabilitatea. |
| Vibrații și șocuri puternice | Cauzează zgomot la potrivirile cu joc și pot slăbi potrivirile prin presare în timp. | Actualizați la o potrivire cu interferență mai mare sau integrați mecanisme secundare de blocare. |
| Medii corozive | Favorizează rugina, blocarea sau frecarea coroziunii între toleranțe strânse. | Selectați materiale rezistente la coroziune, precum piese din oțel inoxidabil și aplicați lubrifiere corespunzătoare pe suprafață. |
3. Analiza Proceselor de Fabricare și Clasele de Toleranță
Metoda ta de fabricare dictează clasele de toleranță pe care le poți realiza realist. Toleranțele stricte necesită turnare și rectificare CNC precise, ceea ce crește în mod natural timpul de producție. Standardizarea designurilor tale în jurul zonelor de toleranță ISO sau ANSI standard asigură ca piesele tale să rămână fabricabile pe linii de producție standard, fără a necesita utilaje specializate, de ultra-înaltă precizie, pentru fiecare lot.
4. Economia Ajustărilor de Inginerie: Precizie vs. Cost
În fabricare, toleranțele mai stricte înseamnă costuri mai mari. Obiectivul tău trebuie să fie cea mai largă ajustare posibilă care să îndeplinească în siguranță cerințele funcționale ale produsului tău.
- Precizie Ridicată (IT6 – IT7): Rezervată pentru suprafețele critice de cuplare, precum rulmenți, arbori de sculă și axe de mare viteză.
- Precizie Standard (IT8 – IT11): Ideal pentru utilaje generale, suporturi structurale și găuri de joc unde perfecțiunea absolută nu este necesară pentru performanță.
Ajustări de Precizie în Fabricare cu HXCNC
Obținerea unui design perfect pentru asamblarea mecanică necesită un partener de fabricare care înțelege fizica strictă a limitelor și ajustărilor. La HXCNC, specializăm în transformarea toleranțelor tale complexe de inginerie în piese fizice executate impecabil. Indiferent dacă proiectul tău necesită spații strânse sau ajustări rigide, facilitățile noastre sunt optimizate pentru a oferi rezultate consistente, de înaltă precizie, de fiecare dată.
Obținerea Nivelurilor de Toleranță IT6 și IT7
Reușim frecvent să atingem clasele de toleranță internaționale IT6 și IT7, care sunt critice pentru aplicații de înaltă performanță.
- Toleranțe IT6: Ideal pentru ajustări cilindrice precise, asigurând o mișcare lină în componentele de înaltă viteză.
- Toleranțe IT7: Standardul industriei pentru ajustări fiabile de producție, oferind un echilibru excelent între precizie și eficiența fabricării.
Sfaturi experte DFM pentru desenele dvs. inginerești
Înainte de a porni mașinile noastre, echipa noastră de ingineri revizuiește fișierele CAD și planurile dvs. Oferim feedback practic de proiectare pentru manufacturabilitate (DFM) pentru a asigura că indicațiile dvs. pentru găuri sau axe sunt optimizate pentru producție. Prin identificarea din timp a potențialelor probleme de toleranță, vă ajutăm să evitați reparațiile costisitoare și problemele de asamblare pe termen lung. Dacă asamblarea dvs. necesită o precizie dimensională extremă, integrăm adesea Măcinare CNC pentru a obține finisaje ultra-precise ale suprafeței și limite strânse la nivel de micron.
Cum optimizăm frezarea și strunjirea CNC pentru ajustări perfecte
Nu lăsăm precizia la întâmplare. Spațiile noastre de lucru utilizează toleranțe avansate de prelucrare CNC și strategii specializate de tăiere pentru a menține controlul absolut asupra fiecărui piesă:
- Strunguri și freze CNC de ultimă generație: Echipate cu unelte mobile și axe rigide pentru a preveni deformarea.
- Inspecție în timp real în timpul procesului: Sisteme de sondare de înaltă rezoluție verifică dimensiunile în timpul ciclului de prelucrare.
- Stabilizare termică: Prelucrare în mediu controlat pentru a preveni expansiunea materialului care ar putea modifica dimensiunile critice.
Prin combinarea frezării și strunjirii CNC avansate cu controlul riguros al calității, asigurăm că fiecare ax, gaură și carcasă corespund perfect indicațiilor dvs. exacte de ajustare alfanumerică.
Întrebări frecvent puse despre ajustările inginerești
Care este cea mai comună potrivire în inginerie?
Cel mai comun ajustament inginerește utilizat în fabricare este potrivire cu joc, utilizând în mod specific clasificarea bazată pe gaura H7/g6 sau H7/h6. Această combinație asigură că piesele pot roti sau aluneca liber fără a se bloca, ceea ce este esențial pentru proiectarea standard a asamblării mecanice.
Cum aleg între o potrivire cu joc și o potrivire de tranziție?
Alege o potrivire de tip clearance atunci când componentele tale necesită mișcare relativă nelimitată, cum ar fi axe sau . Componente de transmisie CNC de precizie. Optează pentru o potrivire de tranziție atunci când ai nevoie de aliniere precisă și de posibilitatea de a demonta ansamblul fără a deteriora piesele, precum știfturi de poziționare.
Ce înseamnă H7/h6 în inginerie?
În standardul ISO 286, H7/h6 se definește o combinație specifică de zone de toleranță pentru potriviri de poziționare cu clearance de înaltă precizie:
- H7: Reprezintă toleranța găurii (literă majusculă). ‘H’ înseamnă că deviația inferioară începe de la dimensiunea nominală, iar ‘7’ este clasa IT.
- h6: Reprezintă toleranța axului (literă minusculă). ‘h’ înseamnă că deviația superioară se încheie la dimensiunea nominală, iar ‘6’ indică o toleranță de fabricație mai strânsă.
Cum afectează temperatura fitingurile de interferență?
Temperatura modifică direct limitele și potrivirile unei ansambluri prin expansiune și contracție termică. Încălzirea componentului exterior (gaură) sau înghețarea componentului interior (ax) alterează temporar dimensiunile fizice, permițând o potrivire strânsă presare să se potrivească fără efort înainte de a se bloca permanent pe măsură ce temperaturile se egalează.
Pot obține fixări de interferență prin imprimare 3D față de CNC?
În timp ce imprimarea 3D poate gestiona potriviri slabe, toleranțele de prelucrare CNC sunt obligatorii pentru potrivirile de interferență de succes. Imprimarea 3D în general nu are acuratețea pozițională la nivel de microni necesară pentru o potrivire rigidă, ceea ce duce adesea la îmbinări slabe sau straturi de plastic crăpate. Turnarea și frezarea CNC de precizie oferă controlul dimensional exact de care este nevoie pentru legături mecanice repetabile.