
Les concepts fondamentaux : Comprendre les dimensions, tolérances et ajustements
Dans la conception d'assemblages mécaniques, les pièces doivent interagir avec une précision absolue. Aucun processus de fabrication ne peut produire une dimension exacte à chaque fois, c'est pourquoi la compréhension des tolérances d'ingénierie et la façon dont les composants se fusionnent sont essentielles au succès de votre projet.
Choisir la relation correcte entre les pièces en contact garantit qu’un arbre tourne en douceur dans un roulement ou se verrouille définitivement dans un logement. La gestion de ces variations microscopiques évite les défaillances d’assemblage, l’usure prématurée et la hausse exponentielle des coûts d’usinage CNC.
Terminologie clé en ingénierie : Taille nominale vs. Taille réelle
Pour concevoir des assemblages fonctionnels, vous devez distinguer entre l’intention de conception et la réalité de fabrication.
- Taille nominale : La dimension cible théorique spécifiée sur vos dessins d’ingénierie (par exemple, un arbre de 20 mm). Elle sert de référence pour le calcul.
- Taille réelle : La dimension finale mesurée de la pièce physique après production.
- Zone de tolérance : La variation permise entre les limites maximales et minimales autorisées.
Décodage des indications d’ajustement alphanumériques (H7/g6)
Normé limites et ajustements se basent sur le standard ISO 286 pour communiquer les exigences précises d’assemblage à l’échelle mondiale en utilisant un code alphanumérique simple, tel que H7/g6.
| Composant de code | Signification | Description |
|---|---|---|
| Casse des lettres | Majuscule vs. Minuscule | Majuscule les lettres (par exemple, H) désignent les dimensions du trou. Minuscule les lettres (par exemple, g) désignent les dimensions de l'arbre. |
| Position de la lettre | Déviation fondamentale | Indique la position de la zone de tolérance par rapport à la taille nominale (à quel point elle s'écarte de zéro de référence). |
| Numéro IT | Classe de tolérance internationale | Définit la taille de la zone de tolérance. Des numéros plus faibles (par exemple, 6, 7) signifient des tolérances plus strictes et une précision plus élevée. |
Par exemple, un H7 trou combiné avec un g6 arbre crée un ajustement coulissant standard, garantissant que l'arbre peut tourner librement sans oscillation excessive.
L'interdépendance de la tolérance et de l'ajustement
Un ajustement est entièrement déterminé par la relation entre les zones de tolérance de deux pièces en contact. Vous ne pouvez pas choisir une classe d'ajustement sans contraindre directement vos limites de fabrication.
- Régler vos tolérances réduit la variance de votre ajustement, conduisant à des assemblages très prévisibles.
- Élargir les tolérances réduit les coûts de production mais crée une variance plus large entre les conditions d'assemblage les plus serrées et les plus lâches.
Comprendre les déviations supérieures et inférieures
Les déviations dictent les limites de votre zone de tolérance par rapport à la ligne de base nominale.
- Déviation supérieure : La différence entre la limite maximale de taille et la taille nominale.
- Déviation inférieure : La différence entre la limite minimale de taille et la taille nominale.
Pour un trou, atteindre la condition matérielle maximale (CMM) se produit à sa limite de taille la plus basse autorisée. Pour un arbre, la CMM se produit à sa limite de déviation supérieure. Calculer correctement ces déviations garantit que vos pièces s'assemblent parfaitement dans toutes les situations de fabrication.
Montages avec jeu : lorsque les pièces doivent bouger

Lorsque la conception de votre assemblage mécanique nécessite que les composants tournent, glissent ou pivotent librement sans bloquer, vous avez besoin d’un montage avec jeu. L’objectif fondamental ici est de garantir un mouvement sans restriction. Dans un montage avec jeu, le trou est toujours usiné plus grand que l’arbre, laissant un espace d’air ou une zone de tolérance délibérée entre les pièces en contact. Cet espace permet la lubrification, l’expansion thermique et les légères défaillances d’alignement, assurant un fonctionnement fluide dans des conditions réelles.
Sous-types clés : du jeu lâche aux montages à glissement
Selon le niveau de précision requis pour votre assemblage, les montages avec jeu sont divisés en plusieurs classes distinctes :
- Montages à jeu lâche : Ils offrent la plus grande zone de tolérance. Ils sont idéaux pour des applications où la précision est secondaire, et où la poussière, les débris ou l’expansion thermique sont des préoccupations majeures.
- Montages à jeu libre : Utilisés lorsque les vitesses sont élevées et qu’une lubrification intensive est nécessaire, permettant aux composants de tourner avec un minimum de friction.
- Montages à jeu serré : Conçus pour des jeux plus petits, offrant une bonne guidance pour les pièces tournant à des vitesses modérées.
- Montages à glissement : Les plus serrés des montages avec jeu. Les pièces peuvent glisser ou tourner, mais elles maintiennent une haute précision et ne peuvent pas se déplacer latéralement.
Applications concrètes dans les roulements et les charnières
Les montages avec jeu sont la colonne vertébrale des machines en mouvement. Vous les trouverez partout, des charnières mécaniques simples aux composants rotatifs à haute vitesse. Par exemple, nos roues à cliquet s’appuient sur des limites de jeu précises pour indexer et tourner librement sans accrocher. De même, les roulements à manchon, les bagues de guidage et les arbres coulissants dans les équipements de fabrication nécessitent tous des tolérances de usinage CNC spécifiques pour fonctionner sans se bloquer.
Calcul de la limite de dégagement pour une rotation fluide
Pour obtenir un ajustement de dégagement parfait, les ingénieurs doivent calculer les limites de taille en utilisant la condition de matériau maximale (CMM). Cela garantit qu même lorsque l'arbre est à sa taille maximale autorisée et que le trou est à sa taille minimale, un dégagement minimum est maintenu.
| Type d'ajustement | Dégagement minimum | Dégagement maximum | Fonction principale |
|---|---|---|---|
| Mou en fonctionnement | Grand | Très grand | Résiste à la corrosion, aux débris et à la forte expansion thermique |
| Liberté de mouvement | Modéré | Grand | Rotation à haute vitesse avec lubrification continue |
| Ajustement glissant | Zéro (ciblé) | Petit | Guidage linéaire ou rotatif de haute précision |
En respectant strictement les tolérances d'ingénierie standard telles que la norme ISO 286 ou les classes d'ajustement ANSI B4.1, vous pouvez établir les déviations maximales et minimales nécessaires pour vos arbres et trous, garantissant un ajustement fiable et reproductible à chaque fois.
Ajustements de force : créer des liaisons permanentes
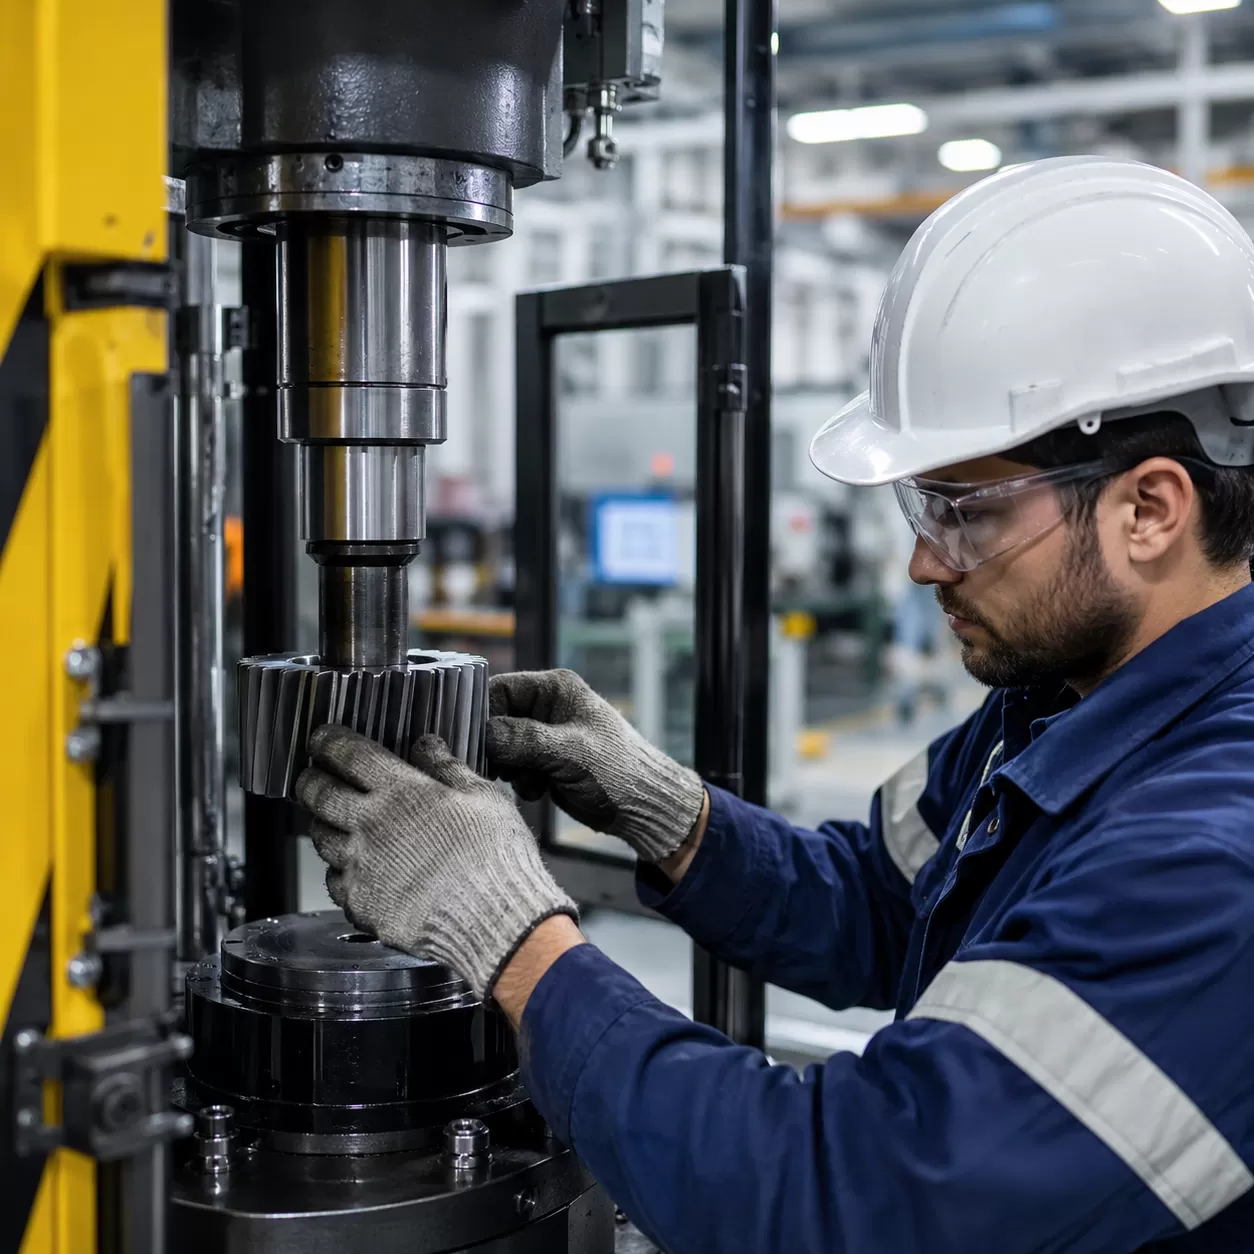
Lorsque votre conception nécessite que deux pièces agissent comme une seule unité solide sans l'utilisation de fixations ou d'adhésifs, un ajustement de force est la solution de référence. Dans cette configuration, le diamètre de l'arbre est intentionnellement plus grand que le diamètre du trou, créant une liaison à haute friction qui empêche tout mouvement relatif entre les composants.
Objectifs fonctionnels pour le verrouillage rigide
L'objectif principal d'un ajustement par interference est d'obtenir une connexion permanente ou semi-permanente. En utilisant un ajustement serré des tolérances d'ingénierie, nous garantissons que les pièces restent assemblées même sous un couple élevé ou en cas de vibration constante. Cela est crucial pour maintenir l'intégrité d'un arbre à haute vitesse où même un micro-millimètre de glissement pourrait entraîner une défaillance mécanique.
Sous-types d'ajustement par pression et force
Selon le niveau de friction requis, nous classons ces ajustements en sous-types spécifiques :
- Ajustement par pression : Nécessite une force modérée pour l'assemblage, généralement réalisée à l'aide d'une presse à arbre.
- Ajustement par force : Une tolérance beaucoup plus serrée qui nécessite une pression hydraulique importante ou une assistance thermique.
- Ajustement serré : Utilisé pour des assemblages qui doivent rester en place pendant le fonctionnement mais qui pourraient nécessiter un démontage avec des outils spécialisés ultérieurement.
Méthodes d'assemblage : Expansion thermique et presses à arbre
Insérer un arbre plus grand dans un trou plus petit nécessite plus que de la force brute. Nous utilisons souvent l'expansion thermique— chauffer la pièce avec le trou ou congeler l'arbre — pour modifier temporairement les dimensions afin de faciliter l'insertion. Pour l'assemblage mécanique standard, les presses à arbre hydrauliques offrent la force contrôlée nécessaire pour surmonter le condition matérielle maximale (CMM) des pièces en contact sans endommager les surfaces.
Applications dans les engrenages et les broches d'outils
Les ajustements par interference sont la colonne vertébrale des systèmes mécaniques soumis à de fortes contraintes. Parce qu'ils éliminent le besoin de clés ou de goupilles, ils sont parfaits pour :
- Engrenages et poulies : Fixés solidement sur les arbres pour transmettre un couple élevé.
- Broches d'outils : Garantissant une rotation de haute précision dans les machines CNC sans aucun jeu.
- Cages de roulements : Installées fermement dans les logements pour empêcher la rotation de la bague extérieure.
- Bagues : Pressées en place pour fournir une surface stable et résistante à l'usure pour les pièces en rotation.
Notre expertise en Usinage d'arbre CNC nous permet d'atteindre ces limites d'interférence précises de manière cohérente, garantissant que vos assemblages restent bien verrouillés dans les conditions les plus exigeantes.
Ajustements de transition : le compromis de haute précision

Lorsque la conception de votre assemblage mécanique nécessite un alignement précis sans le verrouillage permanent d'un ajustement presse, les ajustements de transition offrent le compromis idéal. En fonction des tailles de fabrication réelles des pièces en contact, ce type d'ajustement peut créer soit un léger jeu, soit une interference mineure.
Objectifs fonctionnels pour un alignement précis
L'objectif principal d'un ajustement de transition est de garantir un alignement coaxial précis. Il élimine le jeu indésirable entre les composants tout en assurant que les pièces en contact peuvent toujours être assemblées ou désassemblées sans endommager la machine. Cet équilibre le rend indispensable pour les composants qui doivent rester parfaitement centrés lors du fonctionnement mais nécessitent un entretien occasionnel.
Sous-types d'ajustements de pression légers et moyens
Les ajustements de transition sont généralement classés selon la quantité d'effort requise pour l'assemblage :
- Ajustements de pression légers : Ils présentent une interference minimale et un petit espace de jeu. Les pièces peuvent généralement être assemblées ou ajustées à la main ou avec des outils manuels légers.
- Ajustements de pression moyens : Ils se rapprochent davantage du côté de l'interférence. Ils offrent une meilleure précision de positionnement et nécessitent généralement un maillet en caoutchouc ou une presse à arbre légère pour bien enfoncer les composants.
Applications dans les goupilles d'arrêt et les roulements à billes
Vous rencontrerez fréquemment des ajustements de transition dans des configurations de haute précision. Ils sont la norme dans l'industrie pour le positionnement des faces en contact avec des goupilles d'arrêt, la fixation composants de transmission de précision de arbres et de engrenages, et le montage de roulements à billes dans des logements où la concentricité de l'arbre est critique.
Équilibrer les besoins de démontage avec la précision
Le choix d'un ajustement de transition dépend de l'équilibre entre la zone de tolérance de vos pièces en contact. En gérant soigneusement la condition maximale du matériau (MMC), vous obtenez un alignement précis, résistant aux vibrations lors du fonctionnement, tout en conservant la flexibilité de démonter l'installation pour la maintenance sans endommager les tolérances de fabrication CNC de vos composants.
Systèmes à base de trou vs. à base d'arbre : choisir votre norme d'ajustement
Lors de la conception d'un assemblage mécanique, vous devez décider si vous basez vos limites et ajustements sur le trou ou sur l'arbre. La standardisation de ce choix permet d'organiser votre fabrication et d'éviter des coûts de production exponentiels.
Pourquoi le système à base de trou est la norme mondiale
Dans la grande majorité des applications d'ingénierie, nous utilisons le système à base de trou. Dans ce système, la taille nominale du trou reste constante (au niveau de la ligne zéro, désignée par ‘ H ’), et nous modifions la taille de l’arbre pour obtenir un jeu, une transition ou un ajustement presse.
- Économie des outils : Changer un diamètre d’arbre sur un tour est simple. Changer un diamètre de trou nécessite des forets, alésoirs ou broches complètement différents.
- Standardisation : Il est beaucoup moins coûteux d’ajuster les tolérances d’usinage CNC sur un profil externe que d’acheter des outils de coupe internes spécialisés pour chaque petite modification de conception.
Quand opter pour un système à base d’arbre
Bien que moins courant, le système à base d’arbre fixe la taille de l’arbre à une valeur constante (désignée par ‘ h ’) et fait varier la dimension du trou. Vous devriez choisir ce système lorsque vous utilisez des composants standard, prêts à l’emploi, dont le diamètre extérieur ne peut pas être facilement modifié. Par exemple, si vous montez plusieurs composants sur une barre de précision pré-travaillée ou si vous installez des sièges d’écrou de blocage, il est peu pratique de modifier l’arbre. Dans ces scénarios, ajuster les tolérances internes des pièces d’accouplement est le seul choix logique.
Impact sur les coûts d'outillage et d'usinage CNC
Votre choix de système influence directement votre résultat financier. S'en tenir au système basé sur le trou permet aux ateliers d'utiliser des jauges de contrôle standard et des tarauds en stock, ce qui maintient votre tolérances d'usinage CNC serrées sans ajouter de surtaxes pour les outillages personnalisés. S'écarter de cette norme sans raison fonctionnelle spécifique introduit une complexité de fabrication inutile et augmente les temps de cycle en atelier.
Standardisation avec ISO 286 et ANSI B4.1
Pour garantir une interchangeabilité mondiale, il faut toujours se référer aux normes internationales établies. La standard ISO 286 utilise des repères alphanumériques métriques (comme H7/g6) pour définir précisément les limites d'une zone de tolérance. Pour les projets impériaux, les classes d'ajustement ANSI B4.1 (telles que RC, LC, LT et FN) fournissent les limites standardisées équivalentes. L'utilisation de ces cadres garantit que vos pièces s'ajusteront parfaitement, qu'elles soient usinées localement ou à l'étranger.
Comment choisir les bons ajustements en ingénierie pour votre projet
Sélectionner le bon ajustement mécanique détermine comment vos composants interagissent, se déplacent et s'usent avec le temps. Faire le mauvais choix conduit à une défaillance prématurée des pièces, à un assemblage difficile ou à des coûts de production exorbitants.
1. Définir les exigences fonctionnelles : Rotation vs. Alignement
Tout d'abord, établissez précisément ce que doit faire l'assemblage.
- Pour une rotation ou un glissement continu : Optez pour un ajustement avec jeu. Cela garantit que les pièces mobiles disposent de suffisamment d'espace pour fonctionner sans se bloquer.
- Pour un alignement précis sans verrouillage permanent : A ajustement de transition offre un positionnement précis avec la capacité de démonter les composants si nécessaire.
- Pour les joints rigides porteurs de charge : An ajustement de force crée un verrou mécanique semi-permanent ou permanent capable de transmettre un couple sans clés ni splines.
2. Évaluer les facteurs d'expansion thermique et de vibration
Les environnements d'exploitation influencent fortement la performance d'un ajustement sur le terrain.
Matrice de sélection d'ajustement : Facteurs environnementaux
| Facteur environnemental | Impact sur l'ajustement | Solution d'ingénierie |
|---|---|---|
| Températures de fonctionnement élevées | L'expansion thermique réduit les jeux de tolérance ou intensifie les ajustements pressés. | Augmenter le jeu initial ou utiliser des matériaux avec des coefficients d'expansion correspondants comme usinage CNC d'acier au carbone pour maintenir la stabilité. |
| Vibrations et chocs importants | Provoquent des jeux de tolérance qui vibrent et des ajustements serrés qui se desserrent avec le temps. | Passer à un ajustement par interference plus lourd ou intégrer des mécanismes de verrouillage secondaires. |
| Environnements corrosifs | Favorise la rouille, le blocage ou la corrosion par frottement entre des tolérances serrées. | Sélectionner des matériaux résistants à la corrosion tels que pièces en acier inoxydable et appliquer une lubrification de surface appropriée. |
3. Analyser les processus de fabrication et les classes de tolérance
Votre méthode de fabrication détermine les classes de tolérance que vous pouvez atteindre de manière réaliste. Des tolérances serrées nécessitent un tournage et un rectifiage CNC précis, ce qui augmente naturellement le temps de production. Standardiser vos conceptions autour des zones de tolérance ISO ou ANSI standard garantit que vos pièces restent réalisables sur des lignes de production standard sans nécessiter de machines spécialisées à ultra-haute précision pour chaque série.
4. L'économie des ajustements d'ingénierie : précision vs coût
En fabrication, des tolérances plus strictes entraînent des coûts plus élevés. Visez l'ajustement le plus lâche possible qui répond toujours en toute sécurité aux exigences fonctionnelles de votre produit.
- Haute précision (IT6 – IT7) : Réservé aux surfaces d'accouplement critiques comme les roulements, les broches d'outils et les arbres à grande vitesse.
- Précision standard (IT8 – IT11) : Idéal pour la machinerie générale, les supports structurels et les trous de dégagement où la perfection absolue n’est pas nécessaire pour la performance.
Ajustements de précision en fabrication avec HXCNC
Obtenir la conception d'assemblage mécanique parfaite nécessite un partenaire de fabrication qui comprend la physique stricte des limites et des ajustements. Chez HXCNC, nous sommes spécialisés dans la transformation de vos tolérances d'ingénierie complexes en pièces physiques parfaitement exécutées. Que votre projet exige des dégagements serrés ou des ajustements par presse rigides, notre installation est optimisée pour fournir des résultats cohérents et de haute précision à chaque fois.
Atteindre les niveaux de tolérance IT6 et IT7
Nous atteignons régulièrement les grades de tolérance internationaux IT6 et IT7, qui sont essentiels pour les applications haute performance.
- Tolérances IT6 : Idéal pour des ajustements cylindriques précis, garantissant un mouvement fluide dans les composants à haute vitesse.
- Tolérances IT7 : La norme industrielle pour des ajustements de production fiables, offrant un excellent équilibre entre précision et efficacité de fabrication.
Conseils d'expert en DFM pour vos dessins d'ingénierie
Avant de mettre en marche nos machines, notre équipe d'ingénierie examine vos fichiers CAO et plans. Nous fournissons des retours pratiques en conception pour la fabricabilité (DFM) afin d'optimiser vos appels de référence basés sur les trous ou les arbres pour la production. En détectant tôt les éventuels empilements de tolérances, nous vous aidons à éviter des reprises coûteuses et des problèmes d'assemblage à long terme. Si votre assemblage nécessite une précision dimensionnelle extrême, nous intégrons souvent des Meulage CNC pour obtenir des finitions de surface ultra-précises et des limites micrométriques strictes.
Comment nous optimisons le fraisage et le tournage CNC pour des ajustements parfaits
Nous ne laissons pas la précision au hasard. Nos ateliers utilisent des tolérances de usinage CNC avancées et des stratégies de coupe spécialisées pour maintenir un contrôle absolu sur chaque pièce :
- Tournages et fraiseuses CNC de pointe : Équipés d'outils rotatifs et de broches rigides pour éviter toute déviation.
- Inspection en cours de processus en temps réel : Des systèmes de sondage haute résolution vérifient les dimensions pendant le cycle d'usinage.
- Stabilisation thermique : Usinage en environnement contrôlé pour éviter que l'expansion du matériau ne modifie les dimensions critiques.
En combinant un usinage CNC avancé et un contrôle qualité rigoureux, nous garantissons que chaque arbre, trou et logement correspond parfaitement à vos appels de tolérance alphanumériques précis.
Questions fréquemment posées sur les ajustements d'ingénierie
Quelle est la fixation d'ingénierie la plus courante ?
L'ajustement d'ingénierie le plus couramment utilisé dans la fabrication est le ajustement avec jeu, utilisant spécifiquement la classification à base de trou H7/g6 ou H7/h6. Cette combinaison garantit que les pièces peuvent tourner ou glisser librement sans coincement, ce qui est essentiel pour la conception standard d'assemblage mécanique.
Comment choisir entre une fixation avec jeu et une fixation de transition ?
Choisissez un ajustement avec jeu lorsqu vos composants nécessitent un mouvement relatif non restreint, comme les essieux ou composants de transmission de précision CNC. Optez pour un ajustement de transition lorsque vous avez besoin d’un alignement précis et de la possibilité de démonter l’assemblage sans endommager les pièces, comme pour les goupilles de positionnement.
Que signifie H7/h6 en ingénierie ?
Dans la norme ISO 286, H7/h6 définit une combinaison spécifique de zones de tolérance pour des ajustements avec jeu de localisation de haute précision :
- H7 : Représente la tolérance du trou (lettre majuscule). Le ‘H’ signifie que la déviation inférieure commence à la taille nominale, et ‘7’ est la classe IT.
- h6 : Représente la tolérance de l’arbre (lettre minuscule). Le ‘h’ indique que la déviation supérieure se termine à la taille nominale, et ‘6’ indique une tolérance de fabrication plus stricte.
Comment la température influence-t-elle les ajustements par interference?
La température modifie directement les limites et les ajustements d’un assemblage par expansion et contraction thermiques. Chauffer la pièce extérieure (trou) ou congeler la pièce intérieure (arbre) modifie temporairement les dimensions physiques, permettant un ajustement serré Pression à ajustement de s’emboîter sans effort avant de se verrouiller définitivement lorsque les températures s’équilibrent.
Puis-je obtenir des ajustements par serrage avec l'impression 3D par rapport à l'usinage CNC ?
Alors que l’impression 3D peut gérer des ajustements lâches, tolérances d'usinage CNC sont obligatoires pour réussir des ajustements avec interference. L’impression 3D manque généralement de la précision micronique requise pour un ajustement par force rigide, ce qui entraîne souvent des joints lâches ou des couches de plastique fendues. Le tournage et le fraisage CNC de précision offrent le contrôle dimensionnel exact nécessaire pour des liaisons mécaniques répétables.