
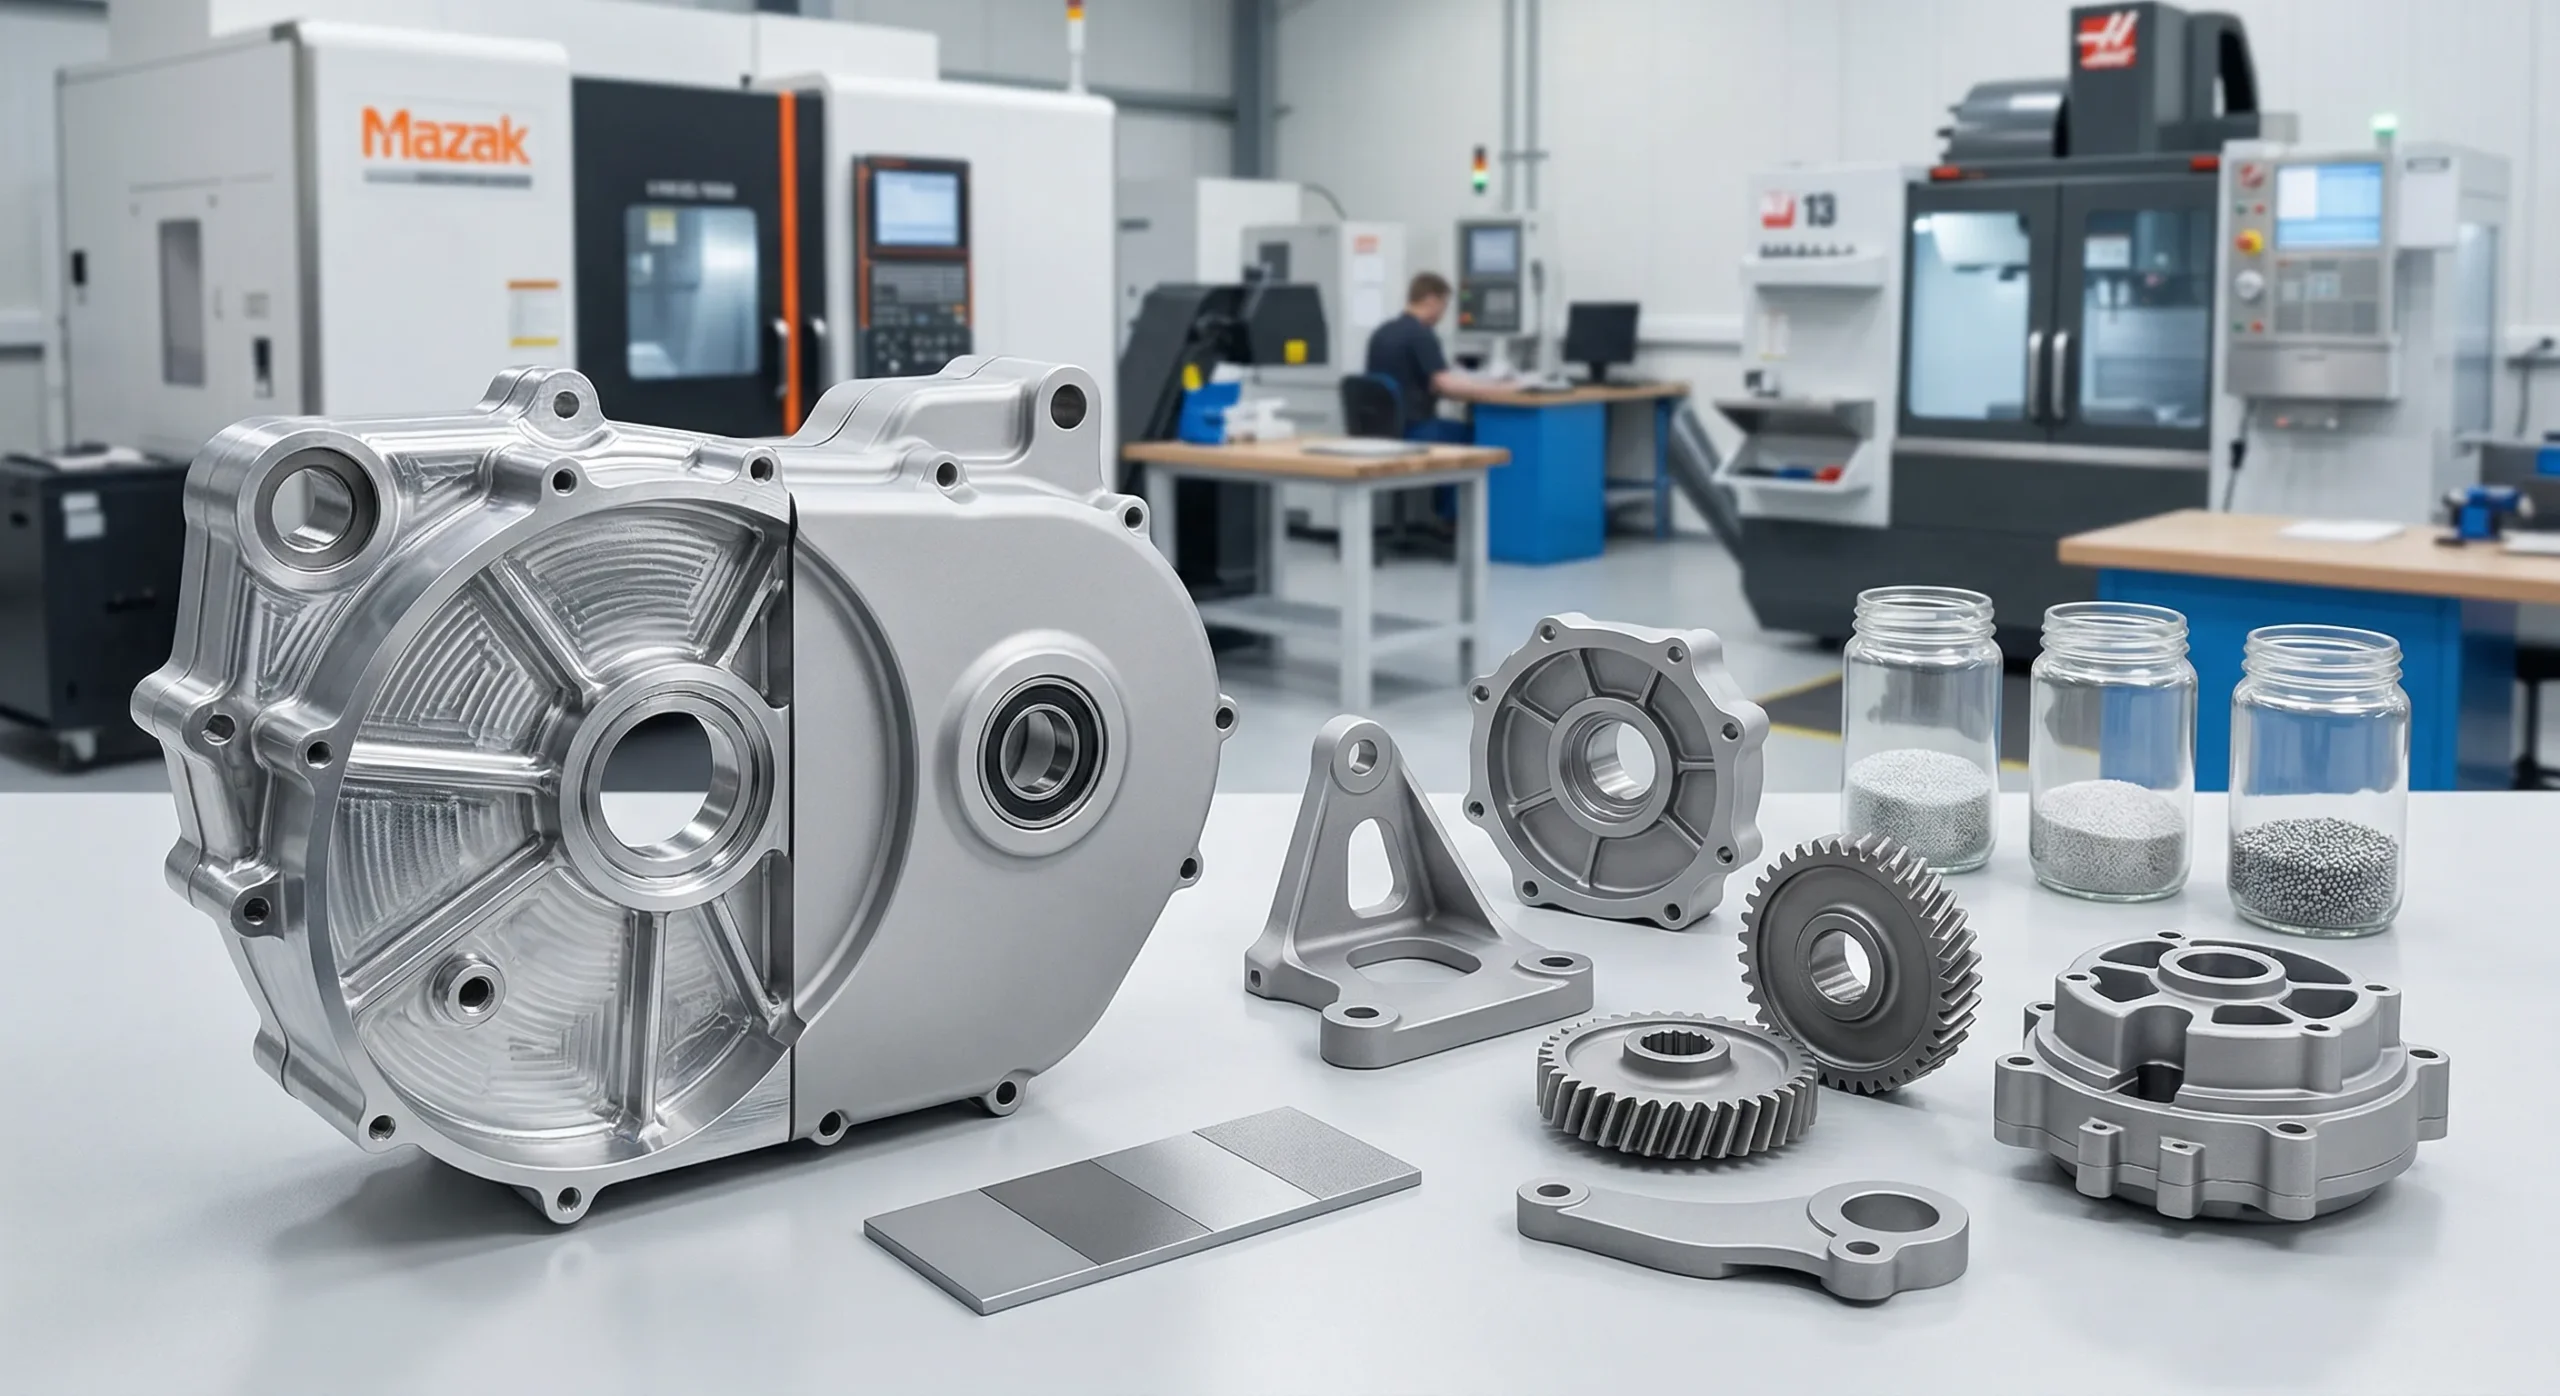
36
產品線
5
SS 類別
1310兆帕
17-4PH H900
Ra ≤0.4μm
電解拋光
24hr
報價處理時間
SS316L 軸心 ✦
閥體 ✦
歧管塊 ✦
醫療手柄 ✦
外科器械 ✦
食品接觸部件 ✦
衛生配件 ✦
17-4PH 結構件 ✦
15-5PH 連接件 ✦
440C 導柱 ✦
420 工件 ✦
SS 法蘭 ✦
噴嘴座 ✦
泵體 ✦
SS316L 軸心 ✦
閥體 ✦
歧管塊 ✦
醫療手柄 ✦
外科器械 ✦
食品接觸部件 ✦
衛生配件 ✦
17-4PH 結構件 ✦
15-5PH 連接件 ✦
440C 導柱 ✦
420 工件 ✦
SS 法蘭 ✦
噴嘴座 ✦
泵體 ✦
完整產品系列
36 不銹鋼部件
5 類產品分類
選擇一個分類標籤 · SS304 · SS316L · 17-4PH · 440C · 被鈍化與電解拋光 · 最小訂單量 1 件
產品分類
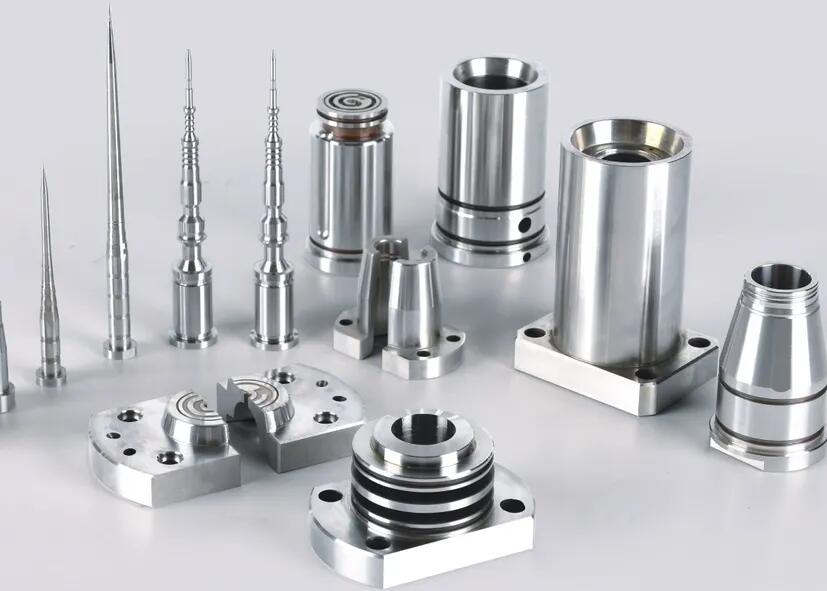
十個 SS316L 與 SS304 耐腐蝕結構部件 — 軸、套筒、法蘭、配件、緊固件、連接塊、安裝座、支架、外殼與端蓋。 在氯離子腐蝕存在時必須使用 SS316L;在淡水與輕度化學環境中使用 SS304。所有部件按 ASTM A967 標準進行被鈍化處理。所有部件皆可電解拋光,以增強耐腐蝕性與表面加工度。.
SST-001→010
耐腐蝕 / 001–010 — 類別概覽
SS316L / SS304 結構與外罩部件
完整系列 SS316L 耐腐蝕結構件:精密車削軸(外徑 h6/h7,Ra ≤0.4μm)、套筒與軸承座(H7 孔,外徑/內徑同心度 ≤0.005mm)、客製法蘭(螺栓孔型 ±0.01mm、端面平整度 ±0.02mm)、螺紋配件(NPT/BSP/G,雙層化處理)、緊固件本體(M2–M24,六角/內六角)、連接塊(端面平整度 ±0.01mm)、裝配座(榫つ H7、端面與垂直度 ≤0.01mm)、支架、符合 ISO 3601 的 O 型圈溝槽外殼,以及端蓋的密封端面平整度 ±0.01mm。所有零件均按照 ASTM A967 標準進行被動化處理。提供化學成分材質證明。針對此類別的任一部件可提供電解拋光 — 提升至 Ra ≤0.4μm 的表面粗糙度並改善被動化。.
SS316L · SS304 · SS303報價

SST-001/002
腐蝕/ 001–002
SS 軸與套筒
精密 SS316L/SS303 軸(h6/h7,Ra ≤0.4μm)與套筒(H7 孔,同心度 ≤0.005mm)。SS303 適用於需最佳表面精度的車加工件;在需要高耐腐蝕性之處選用 SS316L。Ø1–Ø20mm 的瑞士式車削。標準被動化處理。.
SS316L · SS303 · SS304報價

SST-003→006
腐蝕 / 003–006
SS 法蘭、配件與連接件
Custom SS316L 法蘭(螺栓模式 ±0.01mm),螺紋配件(NPT/BSP/G,壓力測試),緊固件本體(M2–M24),以及連接塊(端面平整度 ±0.01mm)。皆經陽極化處理 ASTM A967。螺紋通過/不通過檢查。.
SS316L · SS304報價
SST-007→010
腐蝕 / 007–010
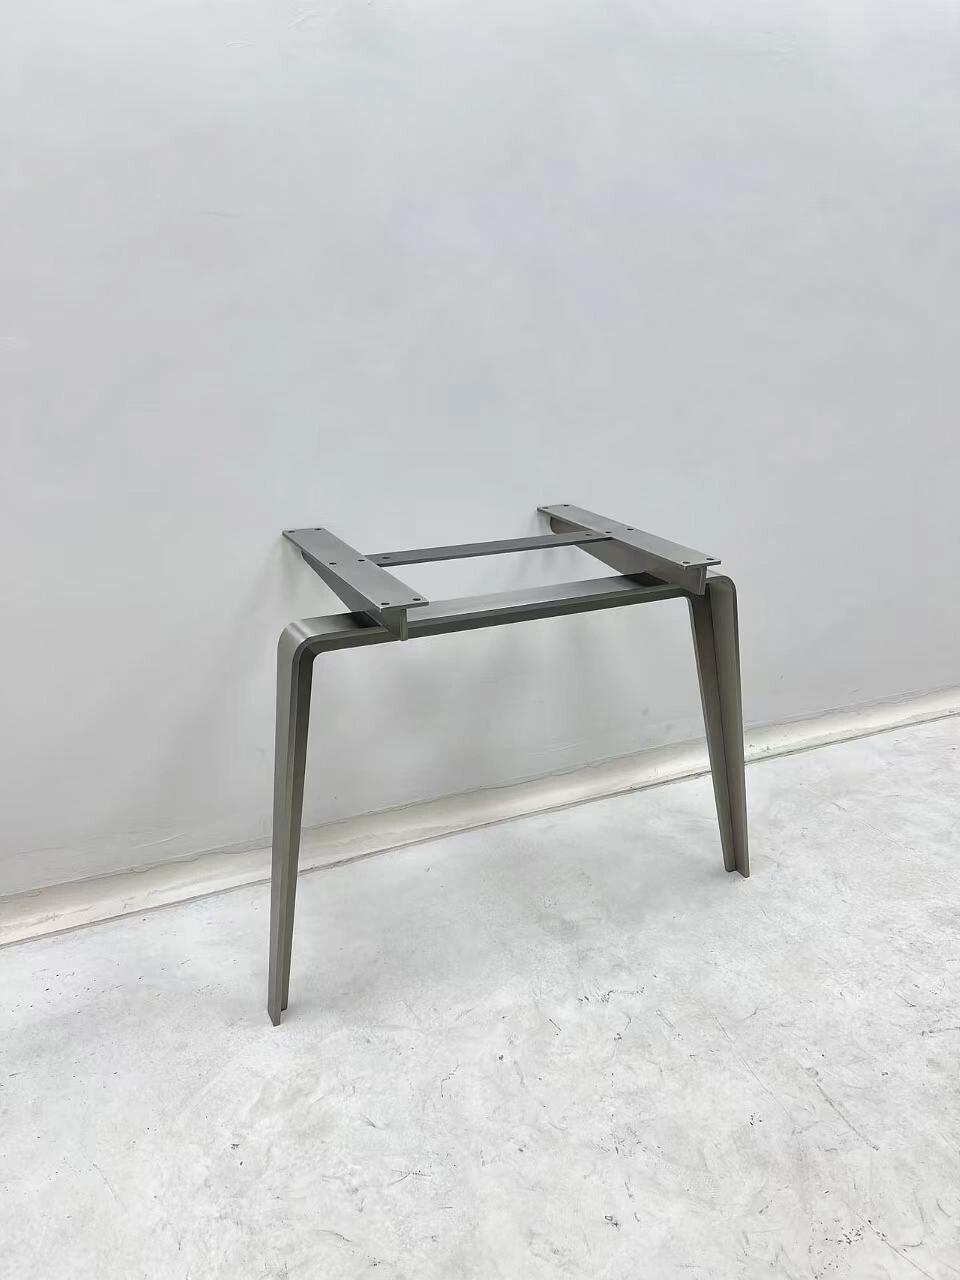
SS 安裝座、支架、外殼與蓋
SS316L 安裝座(H7 銷釘,端面垂直 ≤0.01mm),支架(任意型材),機加工外殼(IP 等級密封槽),以及端蓋(O-ring 槽依 ISO 3601,端面平整度 ±0.01mm)。經陽極化處理。需求時可電解拋光。.
SS316L · SS304報價
材料: SS316L · SS316 · SS304 · SS303 · SS303 SE
全部 10 →
十個 SS316L 閥門與流體控制部件 — 閥體、滑閥、座圈、泵體、噴嘴、噴嘴座、流量控制孔、管件、推入式連接件,以及歧流塊。所有與流體接觸的表面均經鈍化或電解拋光處理。孔徑公差 ±0.002mm;閥座錐度 ±0.1°;歧流塊多孔位於一次性五軸 CNC 設定中進行多孔位加工,並附有 CMM 多特徵報告。可依需求進行 1.5×工作壓力的壓力測試。.
SST-020
閥門與流體 / 020 — 精選
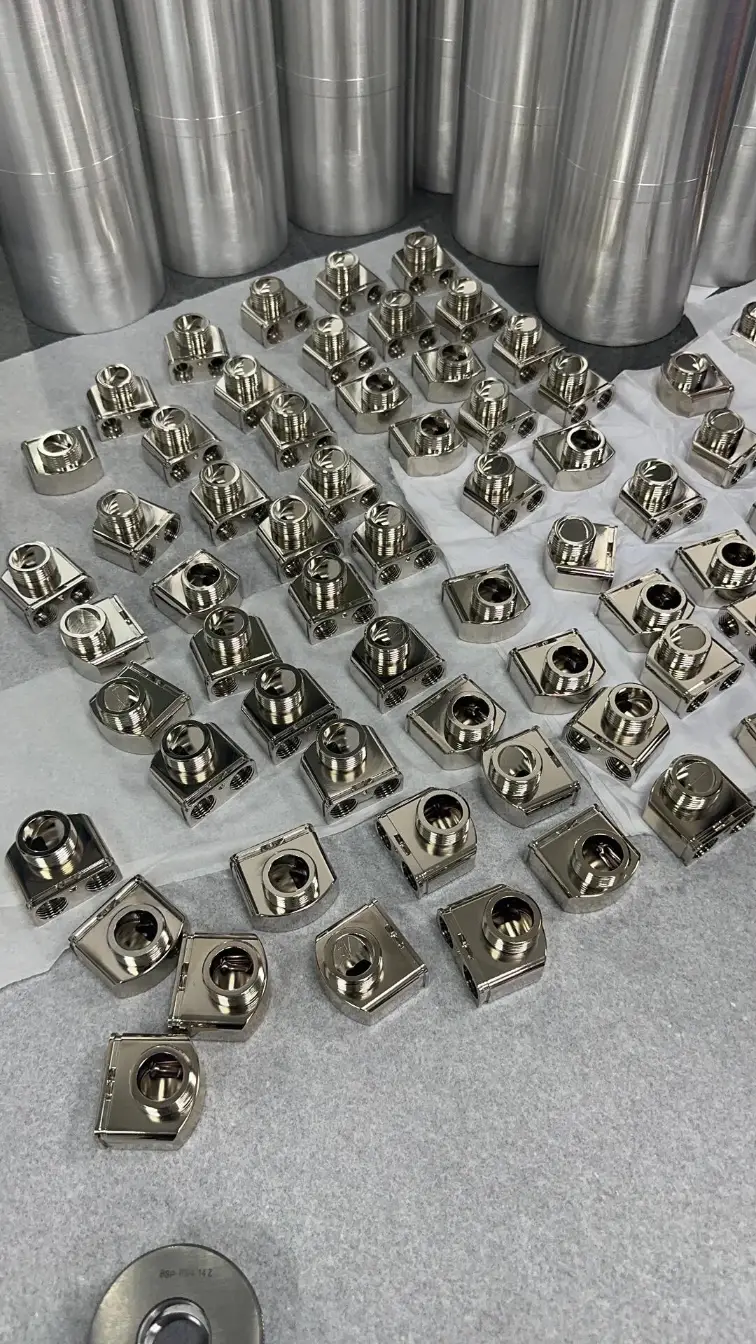
SS316L 歧流塊
用於客製化流體分配系統的多孔 SS316L 液壓與氣動歧流塊 — 以單個配件替代歧流組件,降低洩漏點。單次五軸 CNC 設定中自多個面方向的孔孔位加工,以維持孔間定位精度並消除跨孔加工毛刺。螺紋孔口嵌件:NPT、BSP、G 牙或 SAE 直螺紋。內部通道經去毛刺處理並經筒穴鏡檢查於交付前確認。符合客戶圖紙之壓力等級 — 所有歧流塊皆進行 1.5×WP 壓力測試並附測試證書。內部通道經電解拋光處理, Ra ≤0.4μm 以提升耐腐蝕性與清潔性。CMM 多特徵尺寸報告:所有孔位、面平整度與螺紋深度均已驗證。標準尺寸可自訂至 300×200×150mm。.
SS316L · SS316 · 雙相 2205報價
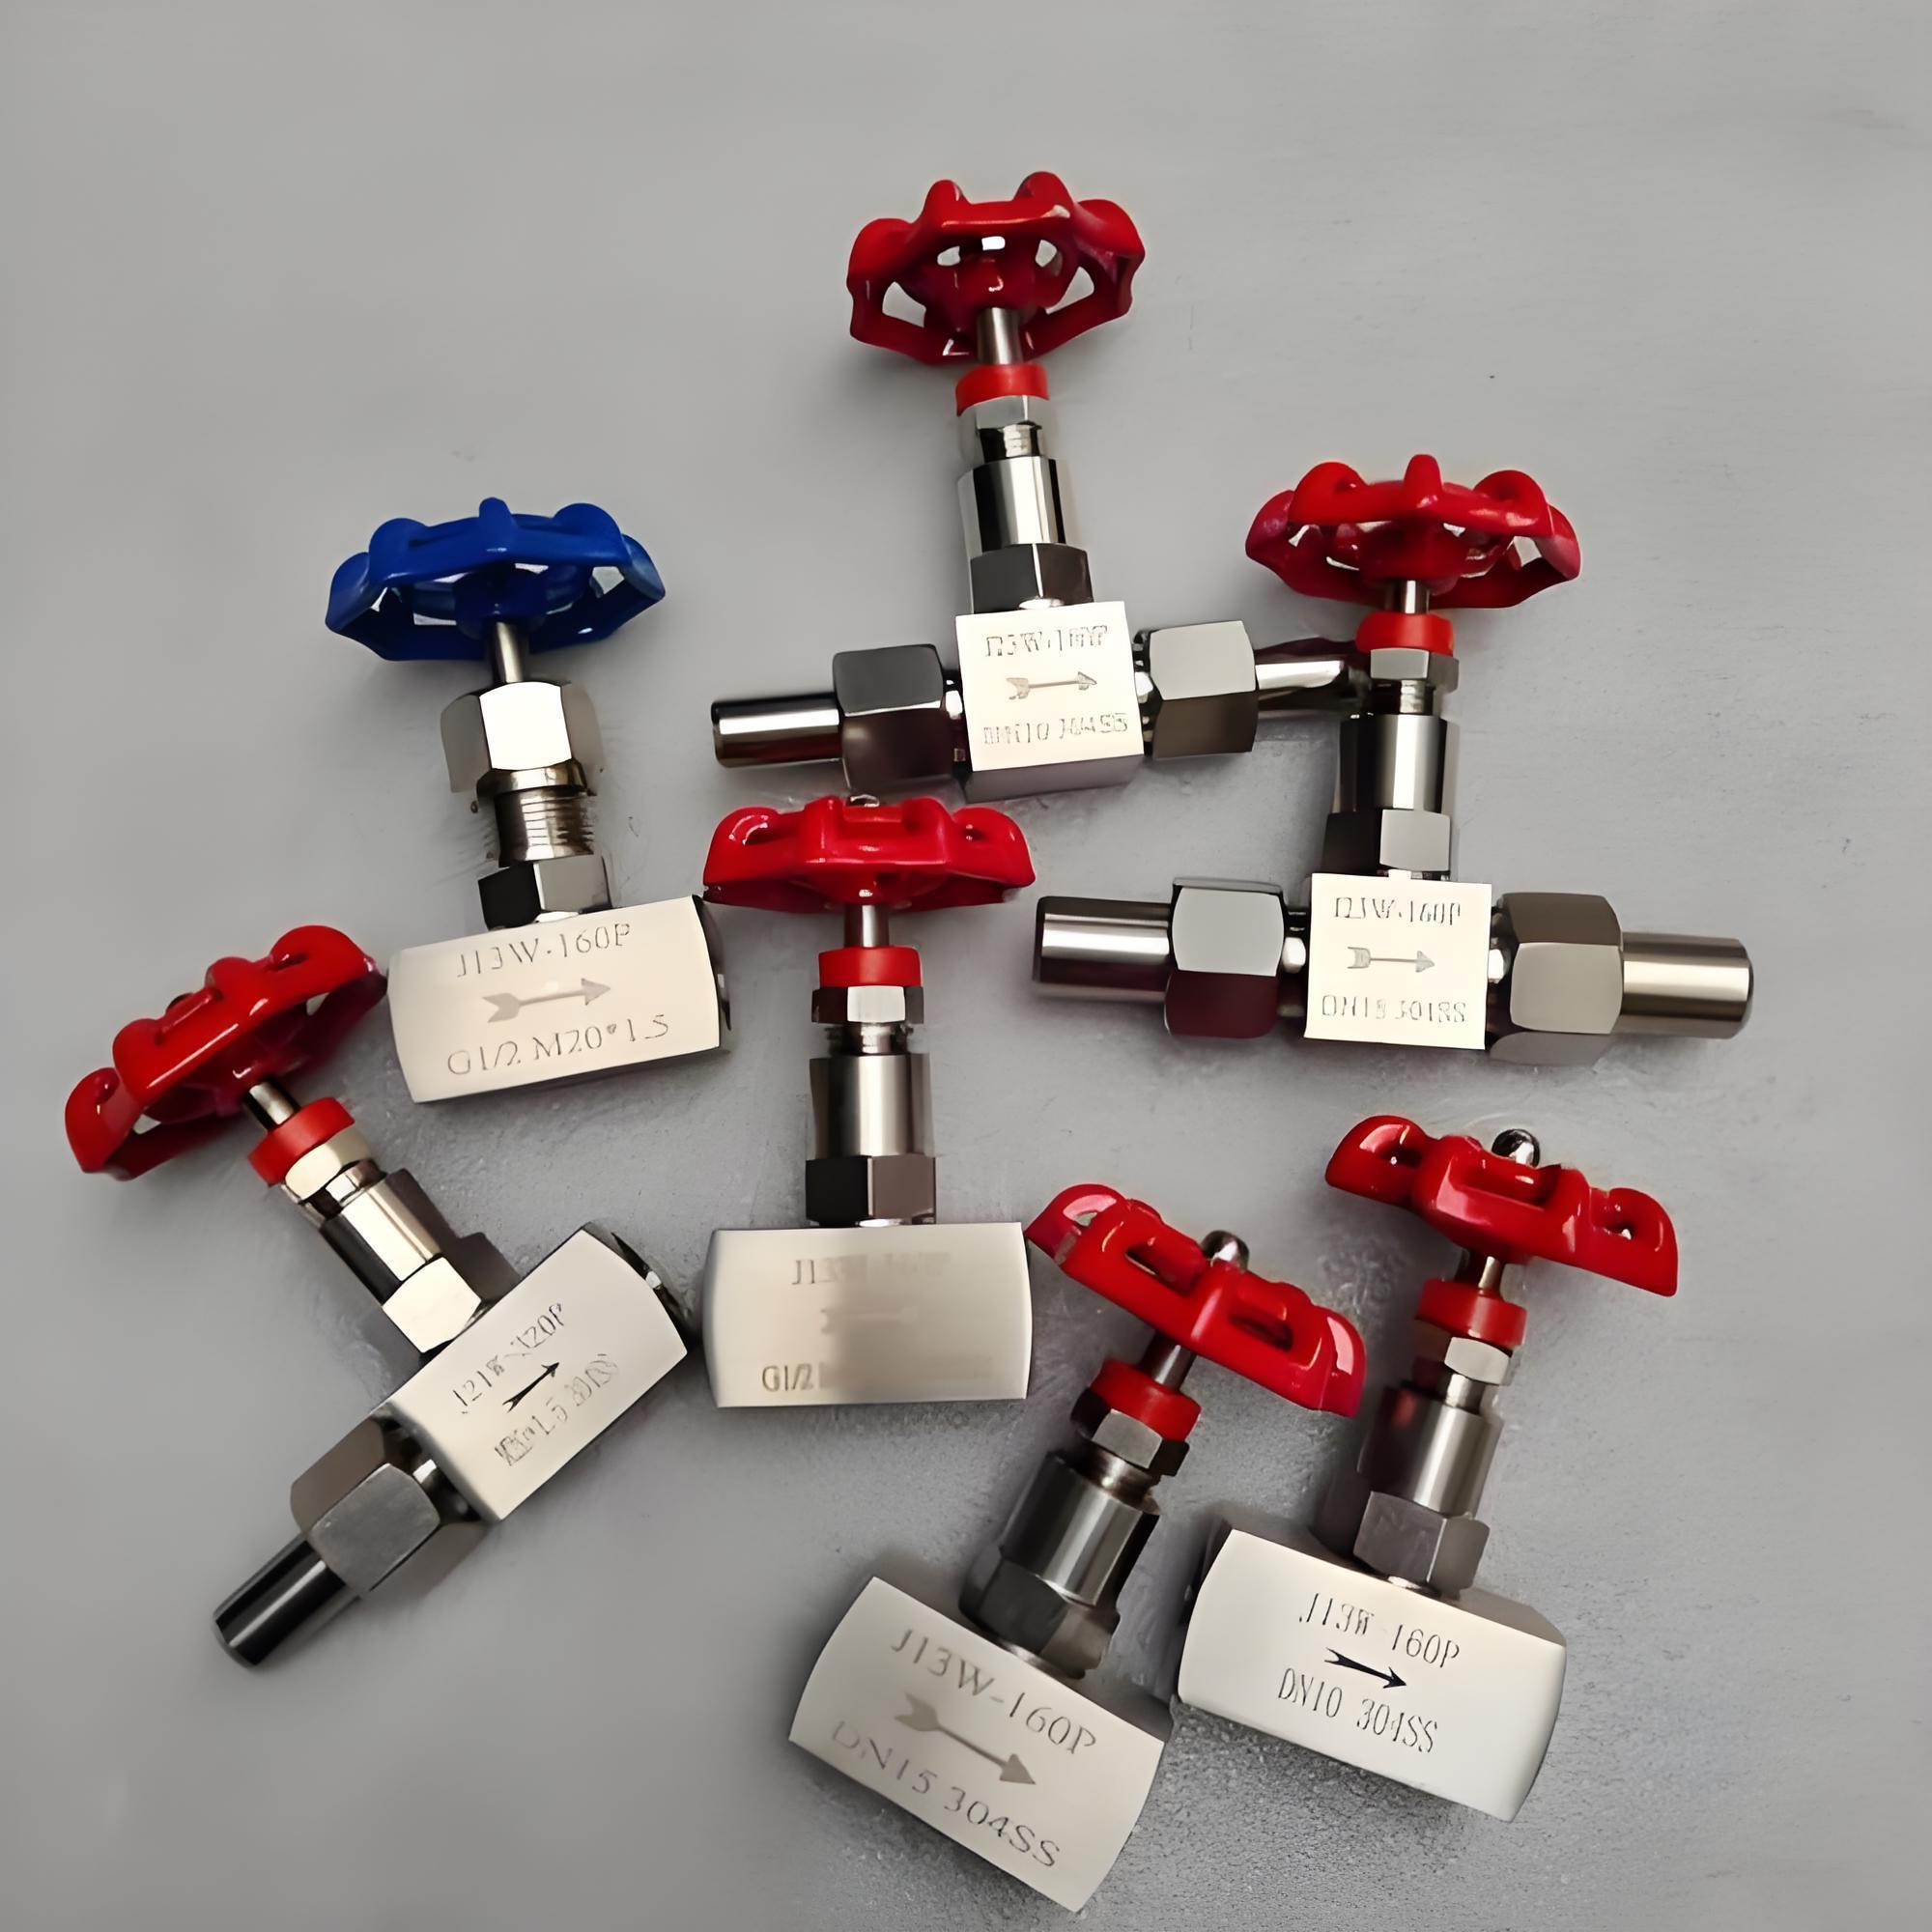
SST-011→013
閥門 / 011–013
閥體、閥芯與座圈
SS316L閥體(螺紋/法蘭端口,任意壓力)、閥芯(外徑公差 h6、O 型圈槽符合 ISO 3601、Ra ≤0.4μm)及閥座(裝配錐角 ±0.1°、Ra ≤0.2μm 封嚴面)。鈍化或電解拋光。所有螺紋均進行通/不通檢驗。.
SS316L · SS316報價
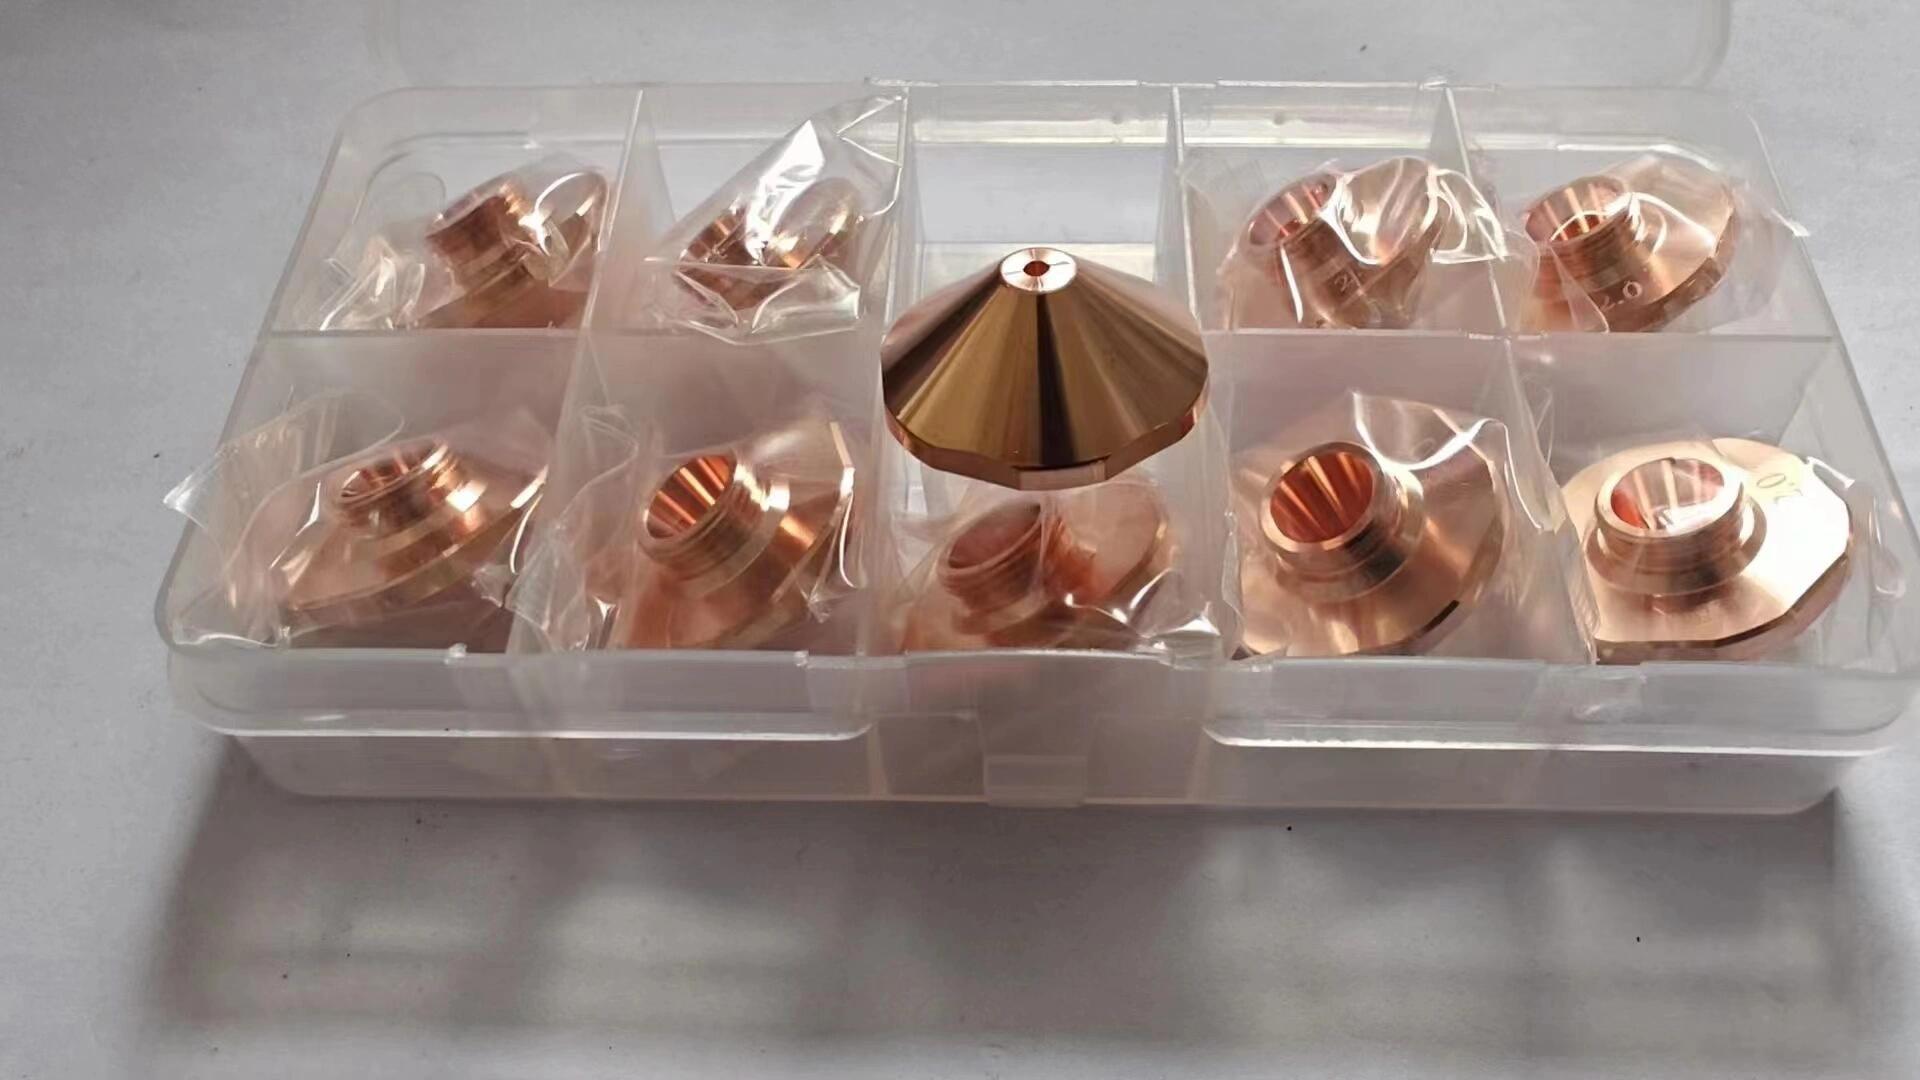
SST-015→017
閥門 / 015–017
噴嘴與流量控制部件
SS316L 噴嘴(孔徑 ±0.002mm、孔徑內徑 Ra ≤0.1μm)、噴嘴座體(錐角 ±0.1°)、及精密流量控制孔插件(孔徑 ±0.002mm、電解拋光)。各部件流量系數一致。鈍化或電解拋光。.
SS316L · SS304報價

SST-014,018→019
阀 / 014, 018–019
泵体、管件与推入式连接件
SS316L 泵体(孔径 H7,Ra ≤0.4μm)、螺纹管件(NPT/BSP/G,已压力测试)、以及推入式连接体(孔径 H8,Ra ≤0.4μm,O 型圈沟槽)。钝化处理。可应要求提供压力测试证书。.
SS316L · SS316報價
材料: SS316L · SS316 · 双相不锈钢 2205 · SS304
全部 10 →
七款 SS316L 医疗设备与食品设备部件—医疗器械手柄、设备外壳、手术器械组件、精密夹持部件、食品接触部件、卫生型配件及检验仪器组件。全部电解抛光至 Ra ≤0.4 μm。提供 ISO 10993 文件。EHEDG/3-A 兼容几何形状(无缝隙,内部拐角半径 ≥1.5mm)。SS316L 按 ASTM F138(植入级)或 ASTM A276(手术级),视应用而定。.
SST-026
醫療與食品 / 026 — 精選
衛生型配件與食品接觸部件
SS316L 衛生型配件(DIN 11851、BS 4825/SMS 標準剖面)及定制食品接觸設備部件,適用於奶製、飲料、藥品及食品加工應用。材料為 SS316L,依 ASTM A276 或 ASTM A479,硫含量 ≤0.005%,以獲得最佳電解拋光表面品質。抛光至 Ra ≤0.4 μm — 符合 EHEDG 與 3-A 衛生標準表面處理。裂縫無設計:所有內部拐角半徑 ≥ R1.5 mm 以防止細菌微生物群落形成;無死角;所有螺紋採整體式啮合無部分螺紋入口。經電解拋光後依 ASTM A967 進行鈍化。提供符合性證書。夾箍法蘭、聯接件與彎頭等型材亦可根據圖紙提供。.
SS316L ASTM A276 (低 S)報價
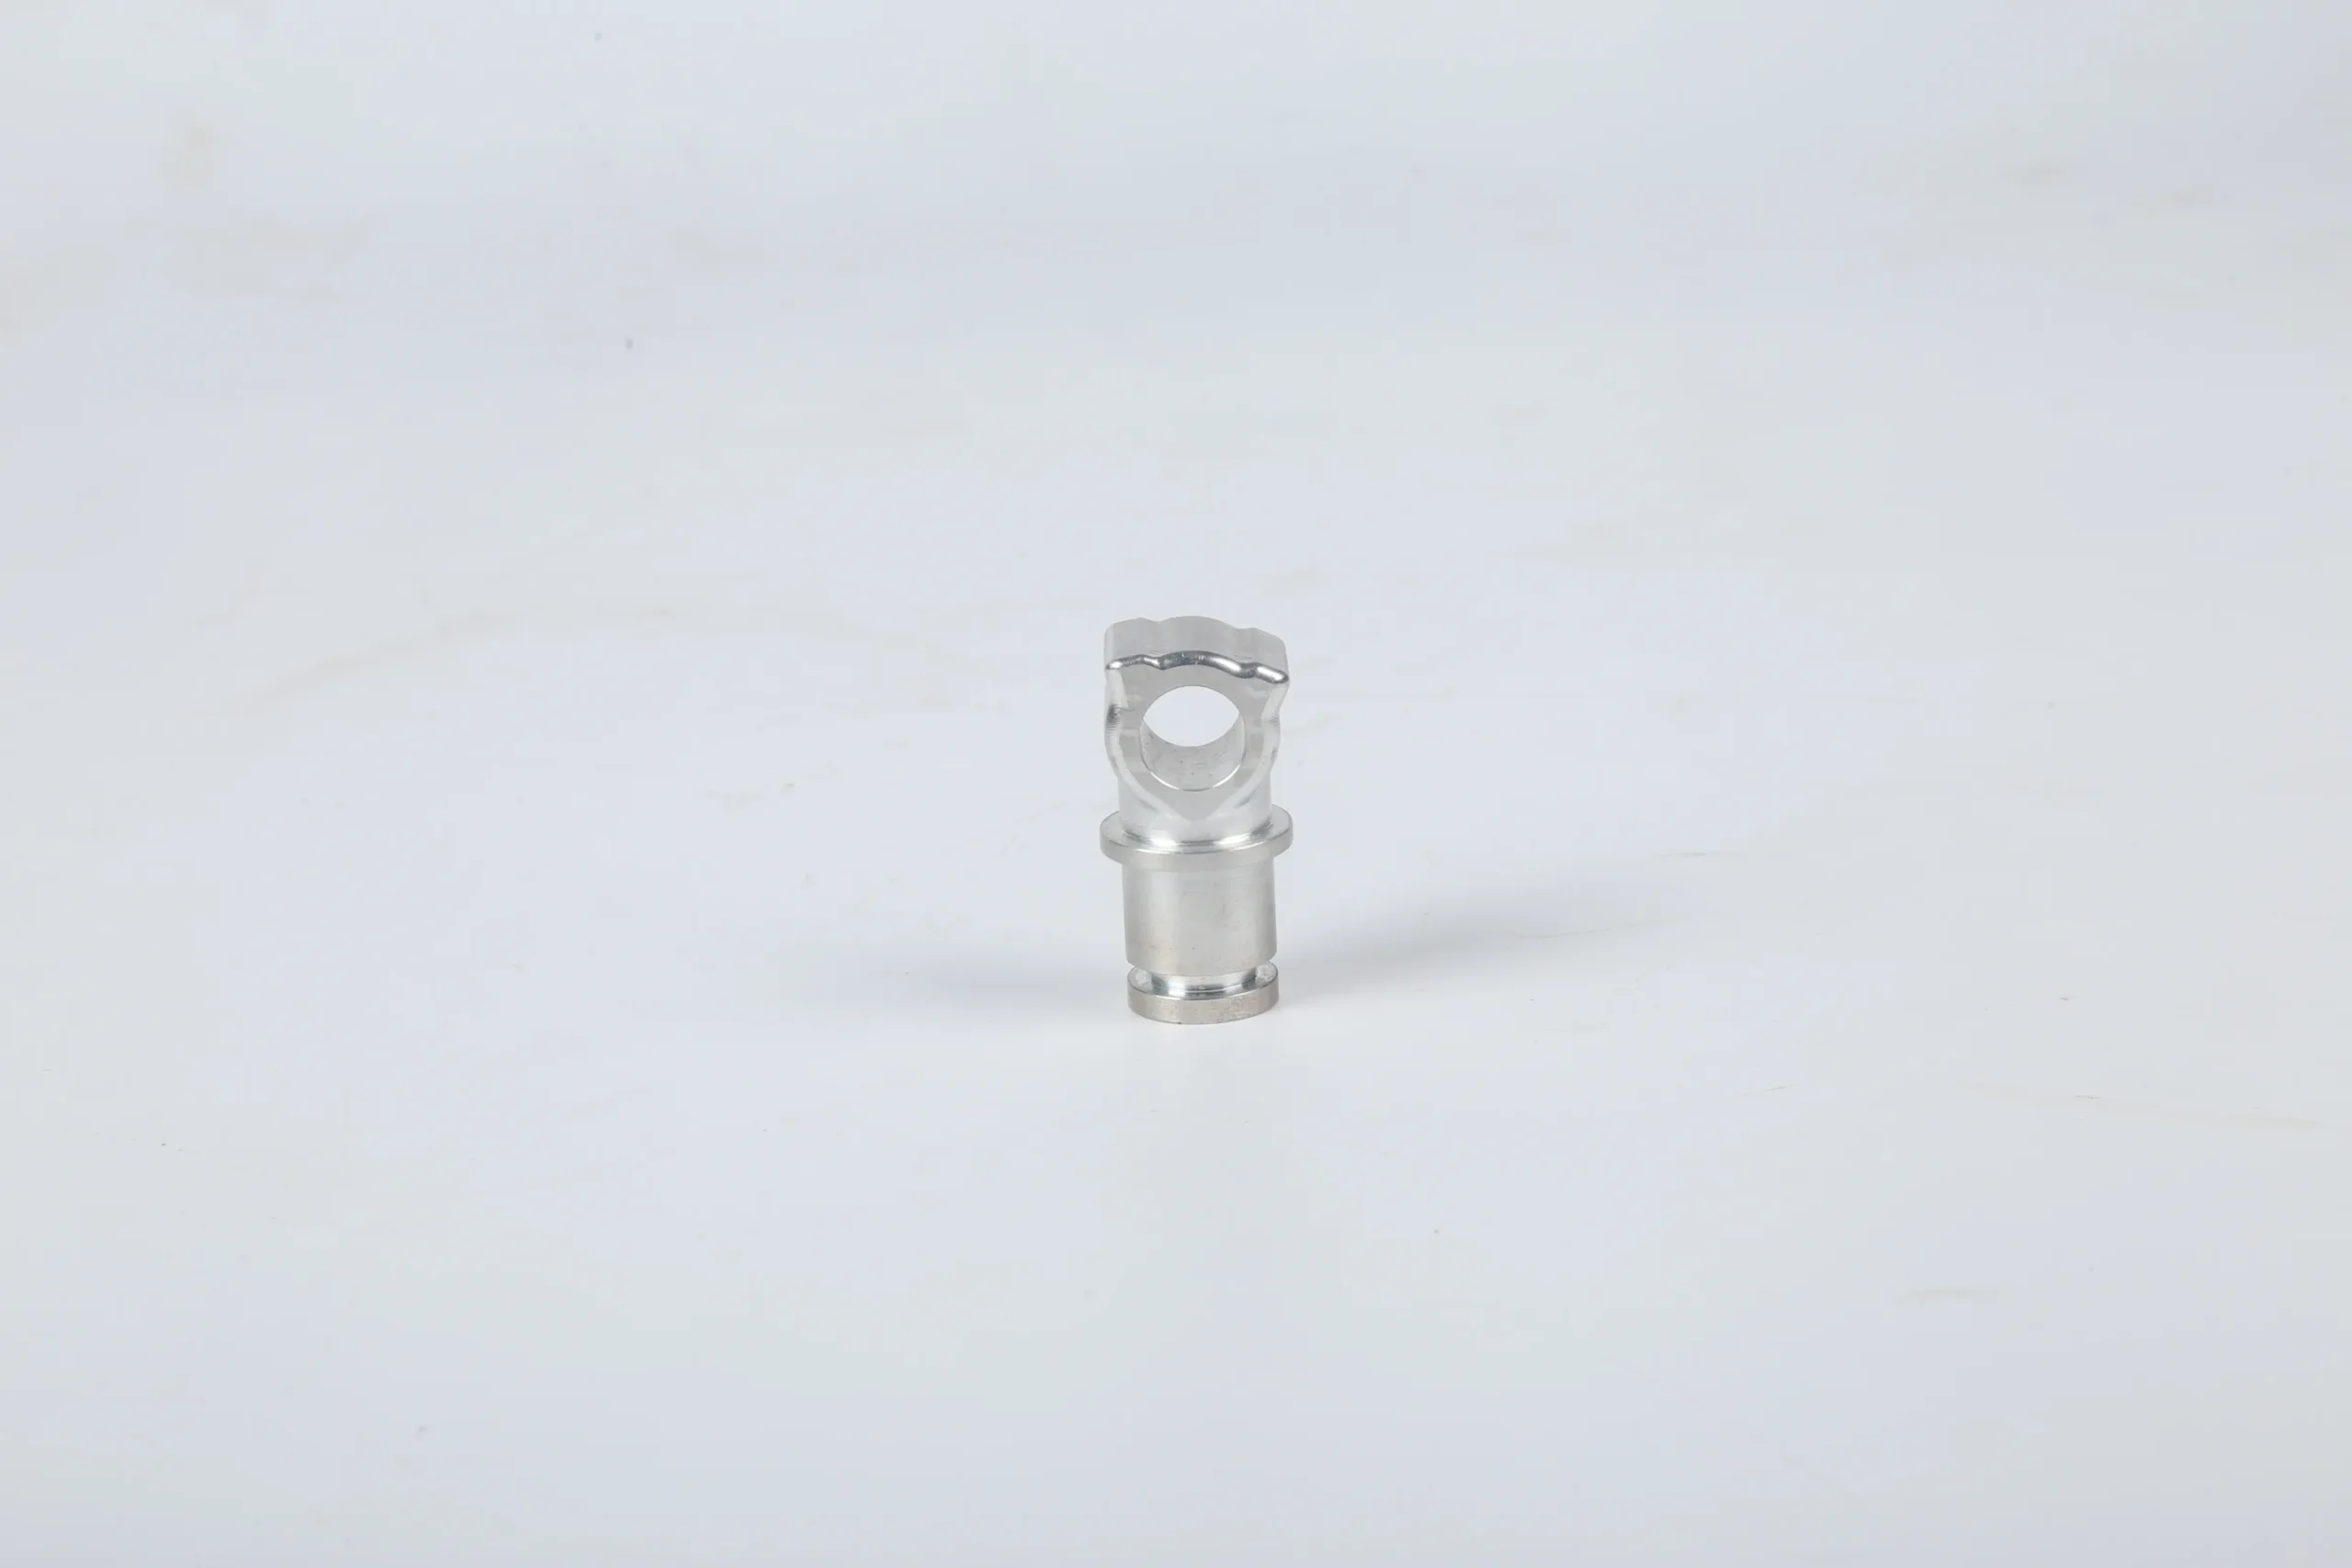
SST-021→023
醫療 / 021–023
醫療把手、外殼與外科部件
SS316L 醫療儀器把手(電解拋光,ISO 10993)、裝置外殼(IP 密封槽,EP)、以及外科儀器零件(SS420/SS316L,鈍化或 EP)。按熱號提供材質證明。Ra ≤0.4μm 由輪廓測量儀記錄。提供 ISO 10993 生物相容性文件。.
SS316L ASTM F138 · SS420報價
材料: SS316L ASTM F138 · SS316L ASTM A276 · SS420 · SS304(食品選擇)
請求全部 7 →
六种 17-4PH(H900/H1025)和 15-5PH(H900)高強度不銹鋼零件——結構件、軸部件、高強度安裝座、航太連接器、精密致動器本體與穩定結構部件。17-4PH H900:抗拉強度 1310 MPa,HRC 40,耐腐蝕性≈SS304。機加工後進行時效硬化——變形極小(0.05–0.1%),在硬化前可進行緊公差加工。五軸 CNC 適用於多面航太連接器。提供完整 GD&T CMM 報告。.
SST-031
17-4PH / 028–033 — 特色
17-4PH 航太與高強度連接器
17-4PH(ASTM A564 Grade 630)航太級結構連接器與高強度致動部件,於 H900(HRC 40,1310 MPa)或 H1025(HRC 35,1000 MPa)條件下。以解決時效退火狀態(Condition A)加工至近淨尺寸——易加工,刀具磨耗小。加工後進行時效硬化,尺寸變化通常為 0.05–0.1%——比鋁合金的 Q&T 硬化變形低許多。因變形低,經時效硬化後的保持座外徑公差 k6/h6。五軸 CNC 適用於多面連接器部件。孔同軸度 ≤0.005mm。提供完整 GD&T CMM 報告:孔徑、圓度、同軸度、垂直度——所有航太連接器訂單標準。經 ASTM A967 被被鉻化。材料依 AMS 5643(棒材/鋁坯)或 ASTM A564——如需航太材料證書可另行提出。.
17-4PH (630) · 15-5PH (632)報價

SST-028→030
17-4PH / 028–030
17-4PH 結構件與軸
17-4PH H900 精密結構件(平面度 ±0.01mm,CMM 報告)、軸件(軸承座 k6,TIR ≤0.01mm)與高強度安裝座(H7 植件,面平度 ±0.01mm)。皆為加工後時效硬化。經鉻酸鹽處理。.
17-4PH H900/H1025報價
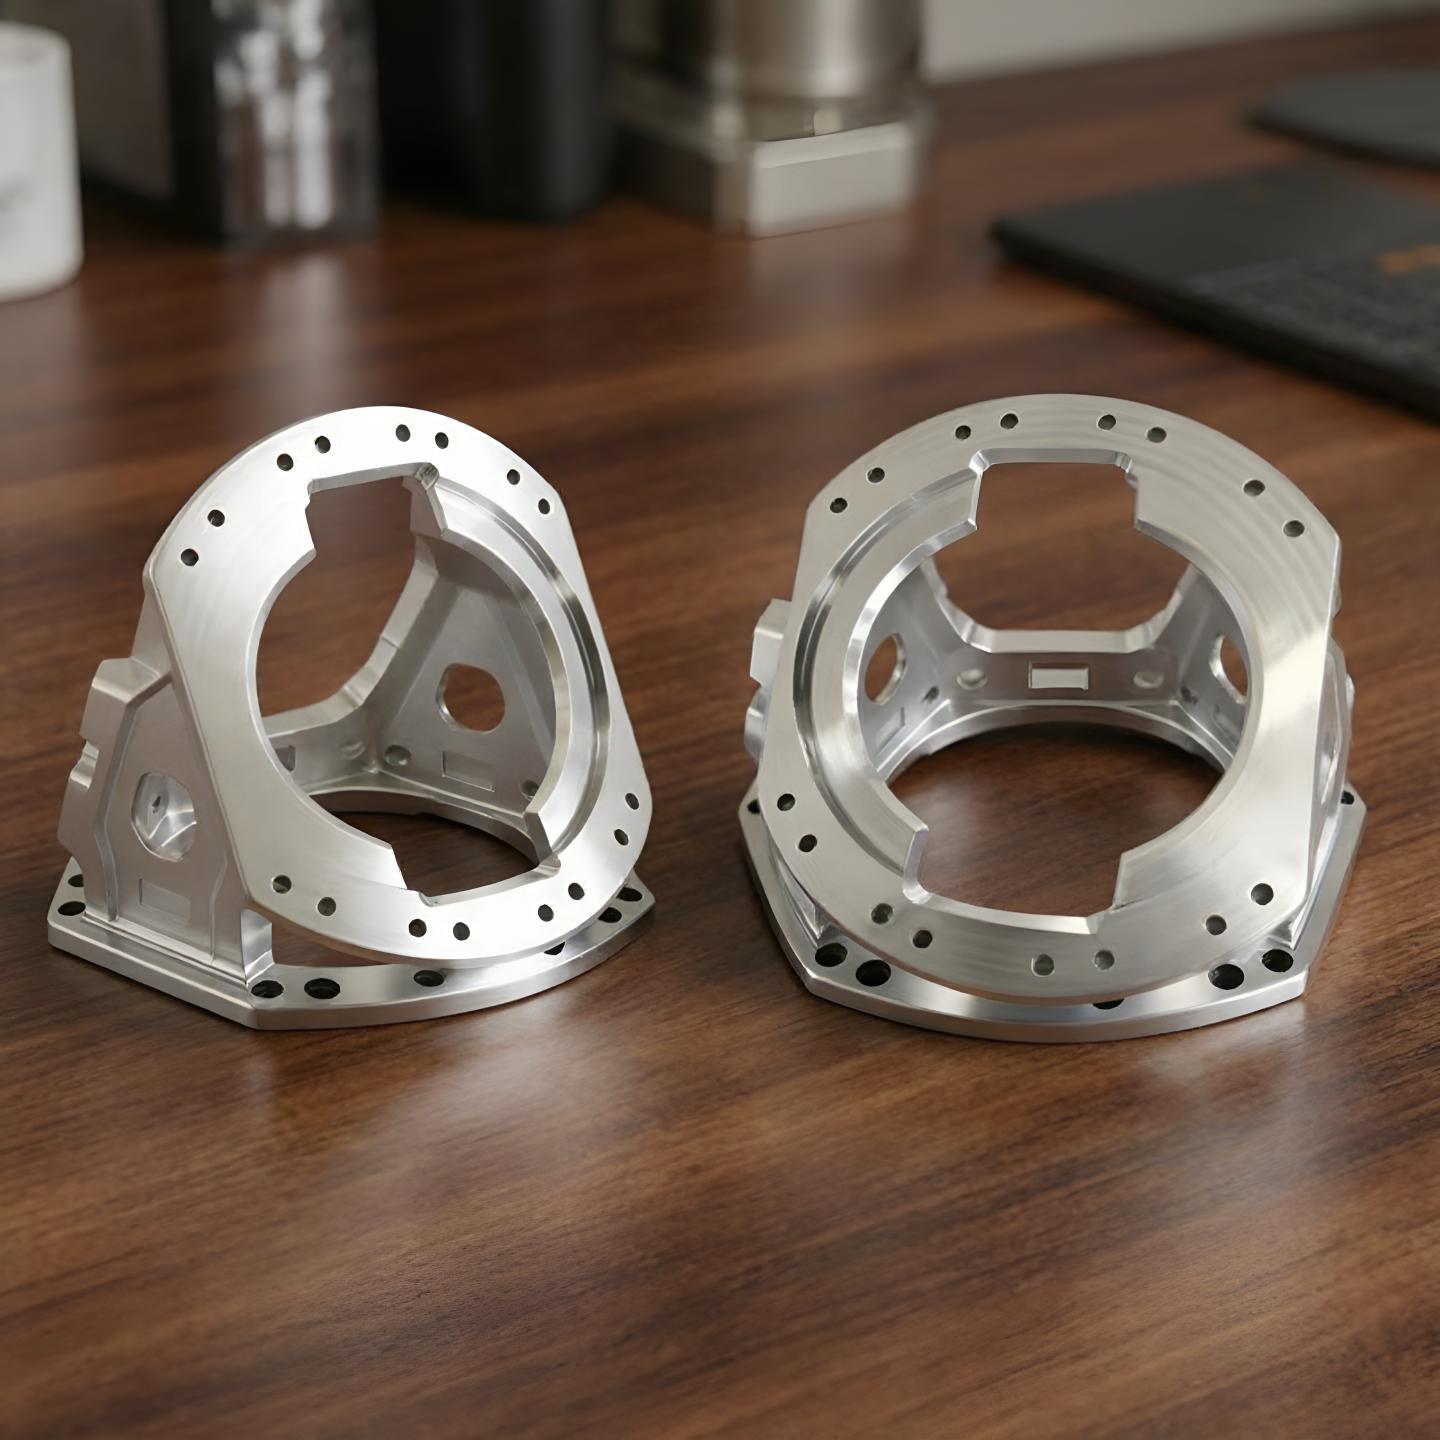
SST-032→033
17-4PH / 032–033
精密致動件與 15-5PH 結構
17-4PH H900 精密致動本體(孔徑 H6,同軸度 ≤0.005mm,5 軸)與 15-5PH H900 穩定結構件(1170 MPa,韌性勝於 17-4PH,CMM GD&T 報告)。兩者經被動化處理,含材料證書。.
17-4PH H900 · 15-5PH H900報價
材料: 17-4PH (630) AMS 5643 / ASTM A564 · 15-5PH (632)
請求全部 6 個 →製造能力
哪些不銹鋼件需要
超越標準 CNC 加工
⚗
電化拋光 — Ra ≤0.4μm + 優越鈍化
電拋光 — Ra ≤0.4μm + 卓越鈍化層.
🔬
Ra ≤0.4μm
Ra ≤0.4μm.
💧
ISO 10993 文件-醫療等級
組裝件塊式密封於工作壓力的1.5×下進行水壓測試,並附測試證書。內部通道經電抛光 Ra ≤0.4μm,經內鏡去毛刺。多口位元件經CMM驗證定位。所有端口螺紋均進行通過/不通過檢驗。DFM審核確認無 Dead-leg 的通路走向。.
💪
17-4PH時效淬火 — 低變形,1310 MPa
17-4PH 在條件A加工後再時效至H900或H1025。時效變形通常0.05–0.1% — 遠低於鋁合金淬火時的變形。軸承座與孔在大多數情況下時效後仍保持h6/H6公差,通常不需二次磨削。時效記錄包含在案。.
🥗
EHEDG / 3-A 食品安全幾何形狀
具密縫無裂縫幾何的衛生部件:所有內部角 R≥1.5mm,無死角,完整螺紋,無部分螺紋啟動點。SS316L 含硫量≤0.005% 以取得最佳電抛光效果。幾何形狀在DFM階段審核符合EHEDG與3-A標準。.
🔩
440C 研磨後的鈍化 — 重新獲得耐蝕性
圓柱研磨將440C不銹鋼表面的被動鉻氧化層移除。所有440C部件在最後研磨後立即進行鈍化處理—在交付前重新建立耐腐蝕被動層。若未進行研磨後鈍化,在潮濕環境中幾天內會生鏽。.
精密規格
公差與等級參考 — 不銹鋼零件
📐
特徵公差
軸徑向外徑 (車削)
公差 h6 / h7
440C 軸 (打磨)
h6
孔槽 (H)
H6 / H7
閥座錐形
±0.1°
噴嘴孔徑
±0.002 毫米
機器人關節同軸.
≤0.005 毫米
表面 (EP)
Ra ≤0.4 μm
一般尺寸.
±0.05 毫米
🔩
等級與強度參考
SS316L 抗拉強度
515 兆帕
耐腐蝕標準。最佳的 Mo 增強氯化物耐性。被動化/電解拋光。.
17-4PH H900
1310 兆帕
時效硬化。低變形時效硬化。≈SS304 耐腐蝕性。.
15-5PH H900
1170 兆帕
比 17-4PH 更好韌性。航太結構應用。.
440C 硬化
HRC 58–60
最硬的不鏽鋼標準。耐磨+中等耐腐蝕性。熱處理後研磨。.
420 硬化
HRC 48–55
比 440C 更好韌性。手術器械與衝擊負荷工具部件。.
電解拋光 Ra
≤0.4μm
醫療、食品與閥門孔徑標準。以輪廓儀測量並有記錄。.
表面處理
表面拋光處理 不銹鋼零件
不鏽鋼表面處理選擇決定耐腐蝕性、表面光潔度與適用性合規性——不只是外觀。.
⚗
電解拋光(EP)
Ra ≤0.4μm、富鉻被動層、亮麗反射表面。醫療、食品接觸與精密閥門孔表面所必需。去除材料量為10–30μm。由輪廓儀測量的Ra數據。所有醫療與食品部件標準配備。.
醫療食品 / 閥門
🛡
鈍化處理(ASTM A967)
檸檬酸或硝酸鈍化可恢復鉻被動氧化層——提升機加工不鏽鋼表面的耐腐蝕性。附有證書。所有SS316L與SS304部件皆標準。440C與420在研磨作業後為必要(研磨會移除被動層)。.
所有不鏽鋼等級440C / 420
🔲
原加工+油潤
高精度加工 Ra ≤0.4μm 的車削表面,覆有抗腐蝕油膜以做運輸保護。不是耐腐蝕處理——適用於出貨後不再做其他表面處理的部件。終使用前建議鈍化處理以適用於所有應用場合。.
僅限運輸
✦
振動拋光
外部不鏽鋼表面之振動拋光——將機加工痕跡混合,產生一致的霧面或半光亮表面。用於外觀需表面一致性的外殼與支架。Ra 0.4–0.8μm 可根據媒介與時間而定。.
外殼支架
💎
PVD TiN / TiAlN
對於 440C 與 420 不鏽鋼工具與磨耗件的 2–4μm PVD 塗層——增加 HV 2300+ 的表面硬度,並在不損害耐腐蝕性的情況下降低摩擦。用於外科手術刀片、導向銷與需要硬度與耐腐蝕性之工具部件,超越被動化能提供的範圍。.
440C / 420外科
🌟
鏡面拋光(Ra ≤0.1μm)
手動鏡面拋光,對可見不銹鋼表面達到 Ra ≤0.1μm,適用於外觀要求超過電解拋光標準的醫療器械與食品設備。勞動密集型——逐一報價。不替代流體接觸孔的電解拋光。.
醫療外觀美容
材料選擇
不銹鋼等級適用於 各種應用
五個不銹鋼等級族群——針對不同的耐腐蝕性、強度與硬度組合最佳化。.
材料 / 01
SS316L / SS316
515 MPa · 2% Mo · 最佳的氯離子耐侵蝕性
適用於耐腐蝕性 CNC 零件的通用選擇。鉬(2–3%)在對比 SS304 時提供遠超級的氯化物點蝕耐性。對於海洋、化工、製藥與食品加工應用為必需。醫療與食品接觸用已經電解拋光處理。.
材料 / 02
SS304 / SS303
515 MPa · 無 Mo · 通用型
標準奧氏體不銹鋼,適用於淡水、輕度化學及室內環境,氯離子缺席。SS303(含硫增強)用於車削件的最佳加工性。SS304 用於焊接與成型件。請勿在含氯環境中使用——請指定 SS316L。.
材料 / 03
17-4PH (630)
1310 MPa H900 · HRC 40 · 低熱處理變形
在不鏽鋼家族中最佳的強度與耐腐蝕性之組合。先以條件 A 加工再時效硬化—變形最小,便於熱處理前保持嚴格公差。航空用 AMS 5643 材料。H900 為最大強度;H1025 提高韌性。.
材料 / 04
15-5PH (632)
1170 MPa H900 · 比 17-4PH 具有更好韌性
類似於 17-4PH 的時效硬化不鏽鋼,但具有改良的橫向韌性——更適用於承受衝擊載荷的航空連接件與結構件。標準條件為 H900。條件 A 的加工性良好。.
材料 / 05
SS440C
HRC 58–60 · 最硬的標準不銹鋼
<<div class=\"mat-card__desc\">標準不銹鋼中的最大硬度——指導銷、滾輪、閥芯在潮濕環境中需要耐磨性,GCr15 會腐蝕。前熱處理硬化至 HRC 58–60。退火後磨光。比工具鋼具有更好的耐腐蝕性,但不及奧氏體不銹鋼。.生產工作流程
從圖樣到 電解拋光、認證不銹鋼件
01
製造可行性檢討
級別、EP 與鈍化、ISO 10993 範圍、密封性幾何結構確認。24 小時回應。.
02
材料
SS316L / 17-4PH / 440C 以每批次熱號附帶的鋳造證明書入件。等級已驗證。.
03
CNC 加工
加工至淨尺寸。醫療/食品件保持密封性幾何。歧管通道鏡檢去毛刺。.
04
熱處理
17-4PH時效處理(H900/H1025)或在規定時進行440C/420的全硬化。記錄已生成。.
05
表面處理
電解拋光(Ra輪廓儀測量)或依 ASTM A967進行鈍化。證書已生成。表面已 documented。.
06
檢驗與交貨
CMM檢測。材料證書 + EP/鈍化證書 + Ra 記錄。醫療用ISO 10993 文件。潔淨室包裝。.
我們的優勢
為何工程師指定我們 不銹鋼零件
EP
電解拋光 Ra ≤0.4μm — 測量、文檔化
每個電解拋光件在出貨前皆由輪廓儀測量Ra。表面處理證明書中記錄 Ra ≤0.4μm — 不僅僅依賴工藝控制。對於表面光潔度為法規要求的醫療和食品零件,文檔不是可選項。.
316L 不銹鋼
遇氯化物時始終指定 SS316L
無論在海洋、製藥、化工、戶外等風險區域,我們預設採用 SS316L(非 SS304)。使316L與304之區別的鉬添加,正是為了提高氯離子穿孔耐受性。我們在設計評審(DFM)階段就會就等級選擇提出建議——而不只是照機械規格而不加評述。.
EHEDG
食品級幾何形狀 — 無窄縫、R≥1.5mm的喉道
設計符合 EHEDG/3-A 的食品與衛生部件幾何形狀:內部角R≥1.5mm、無死角、螺紋全形。採用低硫含量的 SS316L 以獲得最佳電解拋光效果。幾何合規在DFM階段審查——避免在加工後才發現需要重新設計新零件。.
440C
440C後研磨鈍化—始終如此
440C與420不銹鋼部件在最終圓柱研磨後立即進行鈍化——恢復研磨所移除的鈍化層。大多數供應商否認此步驟。經過研磨的不銹鋼在潮濕環境中幾天內可能出現可見的銹斑——此缺陷在交付後出現,歸因於材料,而非遺漏的鈍化。.
常見問答
不銹鋼 CNC 零件 — 常見問題
不锈钢等级、表面处理、医疗文档和阀门加工的技术问题。.
SS316L 是任何含氯环境的默认选项(海洋、化工、医药、食品)。钼(2–3%)相比SS304提供远超的氯化物点蚀电阻。. SS304 适用于无氯的淡水和温和化学环境。 高强度+耐腐蚀:指定17-4PH或15-5PH — 在保持≈SS304耐腐蚀性的同时,强度可达1000–1310 MPa。 硬度+中等耐腐蚀性:SS440C(HRC 58–60)或SS420(HRC 48–55).
电解抛光可移除10–30 μm材料,产生 Ra ≤0.4 μm 表面处理并形成富铬的钝化氧化层,相较于单纯钝化具有更优越的耐腐蚀性。适用于: 医疗器械部件 (ISO 10993 — 表面需抗蛋白质粘附和灭菌;); 食品接触部件 (EHEDG/3-A — Ra ≤0.8 μm 最低值,电解抛光可达到≤0.4 μm并消除微裂缝);以及 精密流道 在部件之间需要保持一致的流量系数时,我们通过轮廓仪测量 Ra 并在表面处理证明书中记录。.
17-4PH(ASTM A564 Grade 630)是一种时效硬化的不锈钢,达到 在 H900 条件下的 1310 MPa 的抗拉强度 — 以软态 A 条件加工,然后在 480°C 下时效硬化,尺寸变化仅为 0.05–0.1%。相比合金钢的淬火时效硬化,这种变形要低得多——在时效硬化前加工成 h6 的轴承座通常在硬化后仍保持在公差范围内,无需二次磨削。耐腐蚀性 ≈ SS304。用于 航空航天及承载能力高的结构件 需要不锈钢耐腐蚀性和高强度,17-4PH 是标准选择。可提供 AMS 5643 材料证明书。.
SS420 (HRC 48–55):碳含量较低、韧性较好——用于需要冲击韧性的外科手术器械和工具部件。. SS440C (HRC 58–60):碳含量较高(0.95–1.2%),标准不锈钢中最佳硬度——用于在潮湿环境中需要最大耐磨性的导向销、滚轮、阀芯等。关键权衡:440C 比 420 更硬但韧性更差;两者在活性氯环境中的耐腐蚀性均不如 316L。选择 420 以韧性 + 中等硬度; ;选择 440C 以最大硬度 + 中等耐腐蚀性.
EHEDG (歐洲): SS316L, Ra ≤0.8μm (我們供應 Ra ≤0.4μm),無縫隙幾何結構。. 3-A 衛生標準 (台灣): SS316L, Ra ≤0.8μm, 無裂隙。. DIN 11851 (德國奶用品配件) 與 BS 4825 / 傳輸 (英國/斯堪的納維亞地區): 試件尺寸標準。所有食品部件:SS316L 低硫,陽極化 Ra ≤0.4μm,內部角落 R≥1.5mm,無死角,依 ASTM A967 釐定鈍酸化,提供符合證明書。.
完整 SS316L 閥門與流體範圍: 閥體 (螺紋/法蘭,任意壓力,已鈍化);; 芯軸 (h6,ISO 3601 的 O 型圈槽,Ra ≤0.4μm);; 座位 (錐形 ±0.1°,Ra ≤0.2μm); 泵体 (H7 精度孔,Ra ≤0.4μm); 噴嘴 (孔口 ±0.002mm,Ra ≤0.1μm EP); 歧管块 (多端口 5 轴,压力测试 1.5×WP,CMM 报告); 与 法兰 (NPT/BSP/G,钝化处理)。以 1.5× WP 进行压力测试,出具测试证书可按请求提供。.
yes。对于医疗用不锈钢部件: 材料研磨證書 (SS316L 按 ASTM F138 植入級或 ASTM A276 手術級,化學成分依序號分號); 表面處理證書 (依 ASTM A967 進行電解拋光或鈍化); Ra 測量 以輪廓儀對所有醫療零件進行紀錄;以及 ISO 10993-1 生產文件 包裝(材料等級、表面處理、製造過程資料)為啟動生物評估所需。我們不提供完成的生物評估報告—這需要生物測試。所有文件與生產同步準備—不需額外前置時間。.
最低訂購量: 1 件 適用於所有不鏽鋼零件。交期:簡易車削零件(軸、套、接頭): 5–10 個工作日. 複雜車削零件(閥體、歧管塊、外殼): 7–14個工作日. 電解拋光或鈍化: 再加 3–5 個工作日. 17-4PH 時效化: 再加 3–5 個工作日. 440C/420 硬化 + 研磨: 增加 5–7 個工作日. 醫療文件:平行準備 — 無額外前置時間。每份報價皆已確認確切交期。.
結構化資料(FAQPage + ItemList + Product schema)嵌入頁頭 · 適用於 Google FAQ 富結果