


12
產品線
±0.01mm
精密等級
±0.05mm
標準等級
1 件
最小訂購量
24hr
報價處理時間
安裝支架 ✦
連接支架 ✦
固定板 ✦
裝配基板 ✦
適配板 ✦
連接塊 ✦
夾塊 ✦
支撐底座 ✦
框架零件 ✦
横梁部件 ✦
端蓋 ✦
機床架零件 ✦
安裝支架 ✦
連接支架 ✦
固定板 ✦
裝配基板 ✦
適配板 ✦
連接塊 ✦
夾塊 ✦
支撐底座 ✦
框架零件 ✦
横梁部件 ✦
端蓋 ✦
機床架零件 ✦
完整產品系列
12 結構元件
產品線
選擇類別 · 全部零件 CNC 加工至您的圖紙 · 最小訂購量 1 件 · CMM 檢驗標準
產品分類

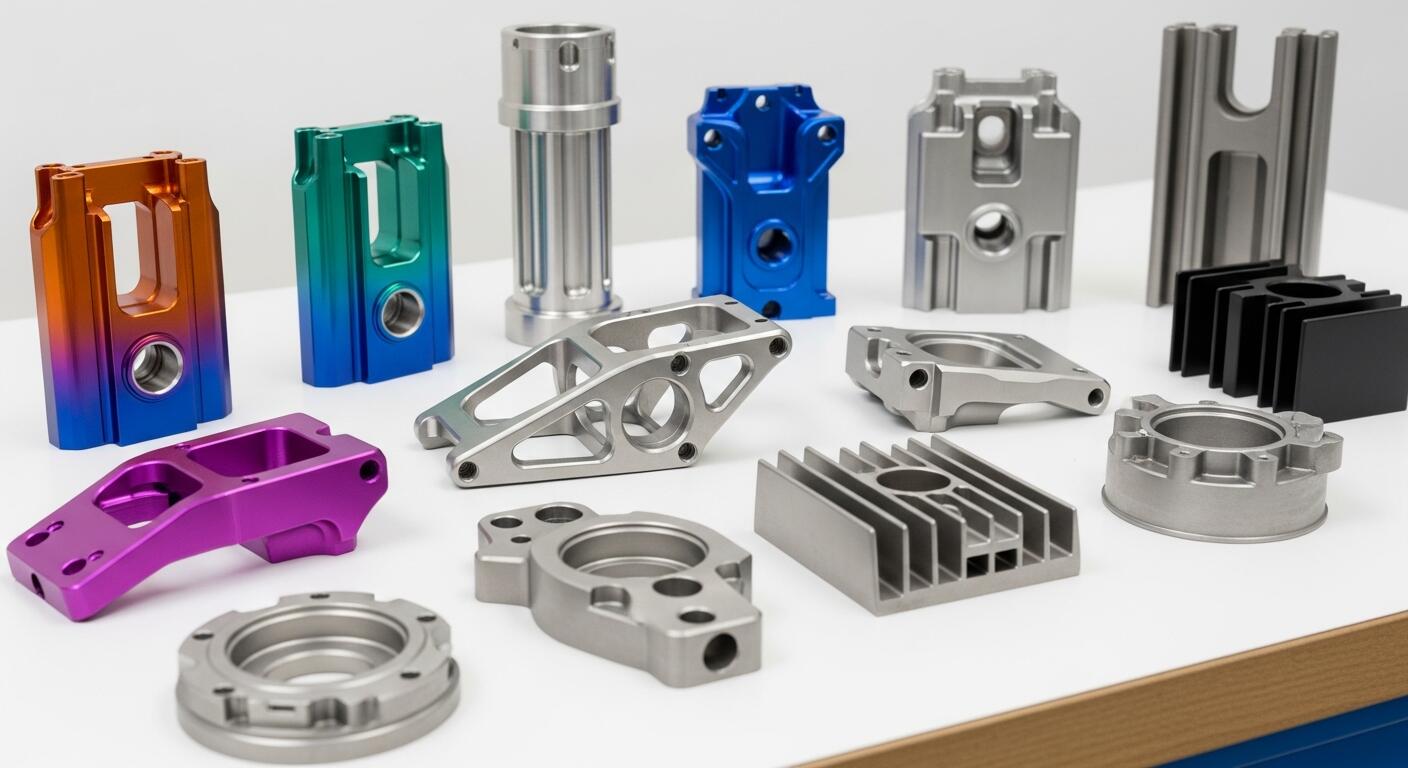
安裝支架、連接支架與固定板——在自動化、機器人、工業設備與機床領域最廣泛使用的結構介面硬件。CNC 以整塊實心材或應力釋放板材依客戶圖樣加工。一般尺寸公差 ±0.05 mm;在關鍵孔位與配合面上 ±0.01 mm。硬質陽極氧化(鋁)與鋅鍍(鋼)為標準表面處理。任意尺寸、任意孔位圖樣、任意材質——從單件原型到量產批次。.
STC-001
安裝與連接 / 001 — 特色
安裝支架
用於將馬達、感測器、氣缸、致動器、面板與設備分裝件固定於框架、導軌與結構上的自訂安裝支架。L 型支架、Z 型支架,以及依工件圖紙加工的自訂型材支架。關鍵特徵上的孔位位置公差 ±0.01 mm。平整安裝面平行/垂直公差在 0.02 mm 內。鋁質支架採用低質量倉地幫助降低質量,同時保持剛性。材質可為 Al6061、Al7075、鋼(Q235/S235/低碳鋼)以及 SS304/316。標準表面處理為硬質陽極氧化 Type III(鋁)或鋅磷酸鹽(鋼)。任意尺寸、任意孔數、任意材質——最小起訂量 1 件。.
Al6061 · Al7075 · Q235/S235 · SS304/316
報價
STC-002
安裝與連接 / 002
連接支架
結構接頭介面支架,在定義角度下連接兩個或以上的結構件。一次加工多面裝配孔位,可在同一工序中加工出連接結構之準確角度關係。角度公差 ±0.1°。自訂介面圖樣可由 DXF 或 3D 模型提供。.
Al6061 · 鋼材 · SS304報價

STC-003
安裝與連接 / 003
固定板
用於將組件螺栓固定到框架與外殼的精密固定板。兩個表面平整且平行公差為 ±0.02 mm。穿孔模式的定位公差為 ±0.01 mm。可選沉頭或鑽頭孔。邊緣斜角以便安全處理。可提供厚度從 3 mm 起的任意厚度。.
Al6061 · Al7075 · 鋼材 · SS304報價
材料: Al6061 · Al7075 · Q235/S235 鋼材 · SS304 · SS316
請求全部 3 →

安裝底座板用於機械裝配、馬達-減速機單元及自動化模組的結構基礎;其平整度與孔位精度直接決定上方每個元件的對位。轉接板橋接兩個元件或系統之不相容孔型或接口幾何,以便非標準元件能在不重新設計的情況下整合。.

STC-004
底座與適配板 / 004 — 精選
裝配基板
用於馬達-減速機組裝、泵浦單元、輸送機驅動站、機器人底座與自動化設備基座的裝配底板。上表面平整度標準為 ±0.02 mm;高精度級別適用於高精度工作台為 ±0.005 mm。經應力釋放的 Al6061-T651 原板材可避免大板件的加工後拱起與變形——對於大於 300 mm 的板材尤其重要。穿孔模式定位於 ±0.01 mm。可選水平校平墊或灌漿孔。重型鋼版本採用 S355 或 4140。對於高精度訂單附帶 CMM 平整度掃描。.
Al6061-T651 · S355 鋼 · 4140 · SS304
報價

STC-005
底座與適配板 / 005
適配板
介面適配板 bridg ing 不相容螺栓孔型式 — 馬達與齒輪箱、齒輪箱與機架、機器人法蘭與末端效應器,以及非標準元件介面。兩個面型在同一 CNC 設置中保證互相同心與平整。任意兩種型面 — 由 2D DXF 或 PDF 圖紙提供。.
Al6061 · Al7075 · 鋼 · SS304 · Ti報價

STC-005B
底座與適配板 / 005B
機器人法蘭適配板
ISO 9283 機器人手腕適配板,可在不同法蘭尺寸(ISO 25/40/50/63/100/125 mm)之間轉換,或轉換至非標準自訂工具型面。法蘭面跳動 ≤0.01 mm。孔位公差 ±0.005 mm。適用於各大機器人品牌。.
Al6061 · Al7075 · SS304 · 鋼報價
材料: Al6061-T651 · Al7075 · S355 鋼 · 4140 · SS304 · 鈦
請求全部 3 →

連接塊作為多面結構節點,連接來自不同方向的構件。夾塊提供對軸、導軌、管與結構型材的受控夾持力。支撐底座承載壓縮荷載並將受支撐元件的力傳遞至基座結構。全部於實心鋳塊加工而成,具有一致的特性——無鑄造空洞、無孔隙、無隱藏弱點。.
STC-006
塊與支撐 / 006 — 精選
連接塊
多面結構連接塊——設備框架與機械結構的接點。每個面有三至六個加工面,承載可連接不同方向的結構元件的螺栓圖樣、槽孔或孔徑。所有加工面在一個或兩個設定中加工,以保持面與面的垂直度與位置誤差在±0.02 mm 內。面對面垂直度 ≤0.02 mm 為標準;精度等級 ≤0.01 mm。內部布線通道或氣動通道在規定時整體加工。鋁製版本為硬質陽極氧化處理;鋼製版本為鋅鎂磷化與底漆。可依 3D 模型或尺寸草圖定制塊。.
Al6061 · Al7075 · 鋼材 · SS304
報價

STC-007
支撐件與支架 / 007
夾塊
分割夾塊用於軸、導軌、直線導軌型材、管材與擠出型材。孔徑公差為 H7 至 H8,與軸徑相匹配。夾緊槽寬度與深度受控,以在指定螺栓扭矩下達成目標夾緊力。軸接觸孔表面 Ra ≤0.8 μm 標準。.
Al6061 · Al7075 · 鋁合金 · 不鏽鋼報價
材料: Al6061 · Al7075 · Q235/S235 鋼 · 不鏽鋼304/316 · 4140
請求全部 3 →

框架結構件、橫梁與水平梁構件、端蓋與閉合罩,以及一般機械框架元件——工業機器、自動化系統與設備機櫃的骨架與閉合硬件。由整錠棒材或結構板材加工而成。框架元件可單件供應或成組合的匹配件,並以 CMM 驗證互件定位公差。機械框架件在所有介面表面均以單一坐標系統機加工並驗證。.
STC-009
框架與機械件 / 009 — 精選
框架結構件
為自動化設備、測試裝置、機床與工業系統加工的結構框架構件——當型材擠出或焊接鋼材無法滿足尺寸精度、承載能力或介面幾何需求時需要經過機加工以提升精度。由 Al6061-T651 板材或結構鋼鋁坯料加工而成。關鍵介面表面加工至公差 ±0.02 mm 的平整度。以單一 CNC 坐標系統的基準面定義,確保跨件組裝的準確性。單件供應或成套框架組件,並在 CMM 報告中記錄互件定位公差。如適用,透過腔室幾何減重 — 根據有限元素分析(FEA)指導,按需提供。.
Al6061-T651 · Al7075 · S355 · 4140 · SS304
報價

STC-012
框架與機械零件 / 012
機床架零件
通用機架結構件—滑座、立柱升降座、龍門軌道座與機台底座介面墊。線性導軌安裝面經平行度公差 ≤ 0.01 mm/每 500 mm。高磨耗表面採硬化鋼選項。所有精度級機架件提供完整的 CMM 報告。.
Al6061 · S355 · 4140 · 鐵鑄件 · SS報價
材料: Al6061-T651 · Al7075 · S355 鋼 · 4140 · SS304 · 鐵鑄件
全部 4 件 → 請求
製造能力
精准結構的特點
加工 除一般製造外
📐
孔徑位置誤差 ±0.01 毫米
固定支架與底板孔圖由 CNC 定位至 ±0.01 毫米——不得用手工鑽孔或手動鑽床鑽孔。定位精度決定螺栓裝配是否對齊或需要墊片與槽孔。.
±0.01mm 位置誤差不需要墊片全孔 CNC 加工
🔄
多面件 — 單一座標系統
連接塊與框架件在單次或兩次設定中於多個面具加工,使用單一基準面。所有表面共用一個坐標系統——不會因多次重新定位而累積誤差。面間垂直度標準為 ≤0.02 mm。.
單一基準點面間 ≤0.02mm最小重裝作業
🏗
配對件集 — CMM 驗證裝配
框架結構件與橫梁組件作為配對裝配提供,部件間位置公差通過 CMM 驗證。您會得到一組能正確組裝的部件——不是各自通過獨立檢驗,但組裝時不累積誤差。.
匹配組CMM 部件間可裝配完成
🔩
夾持塊孔徑 H7 — 接觸 Ra ≤0.8 μm
加工至 H7 公差的夾持塊孔徑,孔表面 Ra ≤0.8 μm — 控制滑移-卡滯行為與軸與軌道上的夾持力分佈。夾持槽幾何尺寸為指定螺栓扭矩下的設計夾持力。.
H7 孔徑公差Ra ≤0.8μm 接觸槽位力設計
📊
應力釋放板 — 無後加工變形
以應力釋放的 T651 鋁板或正規化結構鋼加工的大型底板與框架零件,以消除加工後的剩餘應力引起的變形。機加工後仍保持平整的底板在使用中也必須保持平整—這需要應力釋放的原材料。.
T651 鋁板正規化鋼使用中不變形
⚙
表面處理 — 覆蓋所有材料
硬質陽極氧化 Type III(鋁材 — 耐磨與耐腐蝕)、鋅酸鹽轉漬 + 底漆(鋼材 — 防腐)、通過酸化處理 ASTM A967(不鏽鋼)、黑色陽極氧化(鋁材 — 外觀)。所有表面處理皆在內部完成。零件交付時即為完整處理完畢 — 無需另外尋找表面處理。.
硬質陽極氧化 T3鋅酸鹽轉漬被動化
精密規格
各零件類型的公差 — 結構件
📐
按特徵的尺寸公差
孔位位置 (CNC)
±0.01 毫米
面平度
±0.02 毫米
面平行。.
±0.02 毫米
面垂直。.
≤0.02 毫米
夾緊孔
H7 / H8
基地平面公差.
±0.005 毫米
一般尺寸
±0.05 毫米
角度公差
±0.1°
🏭
等級與材質參考
標準等級
±0.05mm
一般結構尺寸、孔位與外形輪廓。.
精密等級
±0.01mm
關鍵孔形與配合面,以及底板表面。.
鋁板料
T651
應力釋放板。大量板材之後加工無翹曲或扭曲。.
鋼板料
標準.
標準化結構用鋼。現貨 S235 / S355 / Q235 / Q345。.
最小訂購量
1 件
從原型到量產批次。無最低訂單量。.
交貨時間
7–14 天
標準零件。複雜多面組件分別報價。.
材料選擇
適用材料 結構件
向下滾動以瀏覽所有現貨結構材料——出於強度、重量、表面可加工性與應用環境的考量而精選。.
材料 / 01
Al6061-T651
310 MPa · 2.70 g/cm³ · 志忍化應力釋放
用於安裝支架、底板與框架部件的標準結構用鋁。T651 念力應力釋放板可避免加工後變形。三型硬氧化處理(Hard anodize Type III)提供耐磨與耐腐蝕保護。70% 較鋼輕。.
材料 / 02
Al7075-T6
503 MPa · 2.81 g/cm³ · 最高強度鋁
用於結構框架部件、跨梁與承載臨界支架的高強度鋁,當 6061 強度不足、重量需保持低時使用——自動化門架、機械臂連桿、航太支架等。.
材料 / 03
Q235 / S235 低碳鋼
370 MPa · 7.85 g/cm³ · 可焊接
低成本一般結構鋼,用於重型安裝支架、基板與機械框架部件,重量不是限制因素。鋅鋅酸鹽磷酸鹽處理 + 底漆以防腐。若需要進行次級焊接作業,仍可焊接。.
材料 / 04
S355 / Q345 鋼
490 MPa · 7.85 g/cm³ · 高強度
高強度結構鋼,用於重載框架、跨梁與機械底座部件。30% 相較於 S235/Q235 較強 — 在相同載荷下可使用較輕的截面。經正火板材以確保性質穩定與最小殘餘應力。.
材料 / 05
SS304 / SS316
515 MPa (304) · 570 MPa (316) · 可鈍化
在腐蝕性、食品級、藥品級或海洋環境中的結構部件用不銹鋼。SS304 提供一般耐腐蝕性;SS316 適用於氯離子環境。依 ASTM A967 進行鈍化處理。無塗層脫落風險。.
MAT / 06
4140 / 42CrMo 鋼
650–1100 MPa (淬火+回火) · 高疲勞壽命
高強度連接塊、夾塊與機架零件在動態或衝擊負載下使用的合金鋼。粗加工後淬火回火至目標硬度。夾具孔表面可進行淬火硬化處理。.
表面處理
表面處理 結構件耐久性
內部表面處理能力 — 不需要委外,處理在交貨前完成。.
🔩
硬質陽極氧化 Type III
鋁材表面的 25–75 μm 氧化層。硬度 400–600 HV。適用於夾具孔、基板表面與支架安裝面之耐磨,亦提供 PTFE 掺雜以增強耐腐蝕密封。.
鋁支架底板
🎨
黑陽極氧化(Type II)
鋁材的裝飾性與功能性黑色氧化層。 Ra 輕微高於機加工表面之水平。UV 穩定色彩。用於外觀要求高且低反射性的支架與機架部件。.
鋁機架機殼
🛡
鋅磷酸鹽+底漆
鋼構件的鋅錳磷酸鹽轉換塗層+環氧底漆。適用於室內與遮蔽的戶外環境,提供卓越的耐腐蝕保護。可選上層塗裝。.
鋼機架底板
⚗
鈍化處理(ASTM A967)
SS304/316 結構件的檸檬酸酸洗鈍化。去除機加工表面的游離鐵;恢復 Cr₂O₃ 被動層,於食品級與化學環境中提供最大耐腐蝕性。.
不銹鋼支架食品級
💧
無電鎳鍍(EN)
鋁材或鋼材均勻的 25–75 μm 無電鍍鎳電鍍層。卓越耐腐蝕性、硬度約 500 HV ,摩擦係數低。用於夾具孔、基板表面與耐腐蝕環境結構件。.
夾具孔徑腐蝕性環境.
✦
粉體塗層
鋁與鋼結構框架件及機殼元件之電泳粉末塗裝,可於任意 RAL 顏色使用。乾膜厚度約 60–120 μm。具衝擊抗性之工業機械框架表面。.
機械框架機殼
🔲
噴砂+清漆
玻璃珠或氧化鋁沙粒噴砂,於鋁與鋼材表面形成均勻啞光飾面。再以清漆覆蓋以防氧化,於可見的結構框件部件提供一致、整潔的美觀外觀。.
框架零件可見部件
生產工作流程
從圖樣到 尺寸驗證結構件
01
DFM 評審 — 公差與材料確認
繪圖已審核以確保可達公差、材料等級與表面處理選擇。確認應力釋放與否與標準板材之決策。檢討孔樣式複雜度與多面可行性。於 24 小時內回覆報價與 DFM 意見。.
02
材料採購與庫存驗證
選用並驗證 T651 鋁板或正規化鋼板——在切割前由工廠證明書確認應力釋放與材料等級。不對大面板訂單使用非應力釋放之材料替代。.
03
CNC 加工 — 所有特徵皆可由單一基準完成加工
安裝面、孔位模式與連接器特徵以最少的設定次數從單一基準座標加工。多面連接塊在一個或兩個索引設定中加工,以維持面間的精度。.
04
去毛邊與邊緣處理
所有尖銳邊緣皆做倒角或圓角至 ≥R0.3 mm。所有內部角均確保無毛刺。螺紋孔以通過/不通過量規測試。零件在檢驗與表面處理前清洗。.
05
座標測量儀檢驗
關鍵孔位、面度平整度/平行度/垂直度以 CMM 測量。配對框架組成一套進行檢查,並核實零件間位置。產生並歸檔尺寸報告。高精度件獲得完整的 GD&T CMM 報告。.
06
表面處理與交付
按規定進行表面處理——硬質陽極氧化、鋅磷酸鹽、鈍化、EN 或粉末塗層。處理後對涂層厚度與外觀進行檢查。隨附 CMM 報告與材料證書。鋼件採 VCI 包裝。.


我們的優勢
為何工程師指定我們 結構件
±0.01
孔位 ±0.01 mm — CNC,非手件鑽孔
每個孔位圖樣均由 CNC 定位,公差為 ±0.01 mm — 非手工或使用手動鑽孔機鑽孔。首次對位的組裝與需要使用槽孔與間隙調整以容納位置誤差的組裝之間差異。.
組
成套匹配 — 已驗證組裝,而非僅個別零件
框架結構組以組裝件進行檢查 — 使用 CMM 驗證零件間位置。個別通過檢驗的零件仍可能累積誤差,影響正確組裝。我們驗證整套,而非僅零件。.
T651
應力消除板 — 加工時保持平整,使用時保持平坦
所有大板材均以 T651 應力釋放鋁材或正規化結構鋼加工。未經應力釋放的材料在加工後仍會釋放殘餘應力,造成板材翹曲。T651 能消除此問題。機加工中的平底板必須在您的設備中保持平坦。.
1 件
最小訂購量 1 — 從樣機到量產,無最低量
單一樣機到完整生產量 — 相同的加工品質、相同的 CMM 檢驗、相同的文件。沒有最低訂購量,結構件不再只有「分批定價」。需要時就定製零件,數量按需。.