
產品類別
k5 齒輪 · IT5 連接 · G1.0 平衡 · 零背隙
ST / 001 — 008
零背隙地面
伺服傳動軸
精密 CNC 磨削的伺服傳動軸,適用於零背隙伺服驅動系統 — 軸承座 k5(壓入),花鍵和連接介面 IT5,動態平衡 ISO 1940-1 G1.0,Ra 0.4 µm 磨削。專為伺服電機齒輪箱、 直驅軸、機器人減速器和精密定位平台設計。.
k5
軸承座配合
IT5
花鍵 / 連接
G1.0
平衡級別
零件圖 · ST-000 伺服傳動軸 · 42CrMo4 IH HRC 58
ISO 9001 · k5 磨削 · G1.0 平衡
零背隙 · k5
G1.0 平衡
伺服 · 齒輪箱 · 機器人 · CNC · 直接驅動 · 主軸
驅動系統
42CrMo4 · 20CrMnTi · GCr15 · SUS440C · Al 7075
材料
48hr 報價 · 5 天原型
服務
k5
軸承座配合
標準伺服等級
標準伺服等級
IT5
花鍵 / 連接
零背隙介面
零背隙介面
G1.0
動態平衡
ISO 1940-1 標準
ISO 1940-1 標準
5 天
最快交付
原型軸
原型軸
我們的工作
请求相似零件 →
我們製造的伺服傳動軸
精密 CNC 加工的伺服傳動軸,適用於汽車、機器人、航空航天、醫療和工業應用。.
 42CrMo4 · 工業
伺服傳動軸 — 工業
42CrMo4 · 硬化 · 200 件
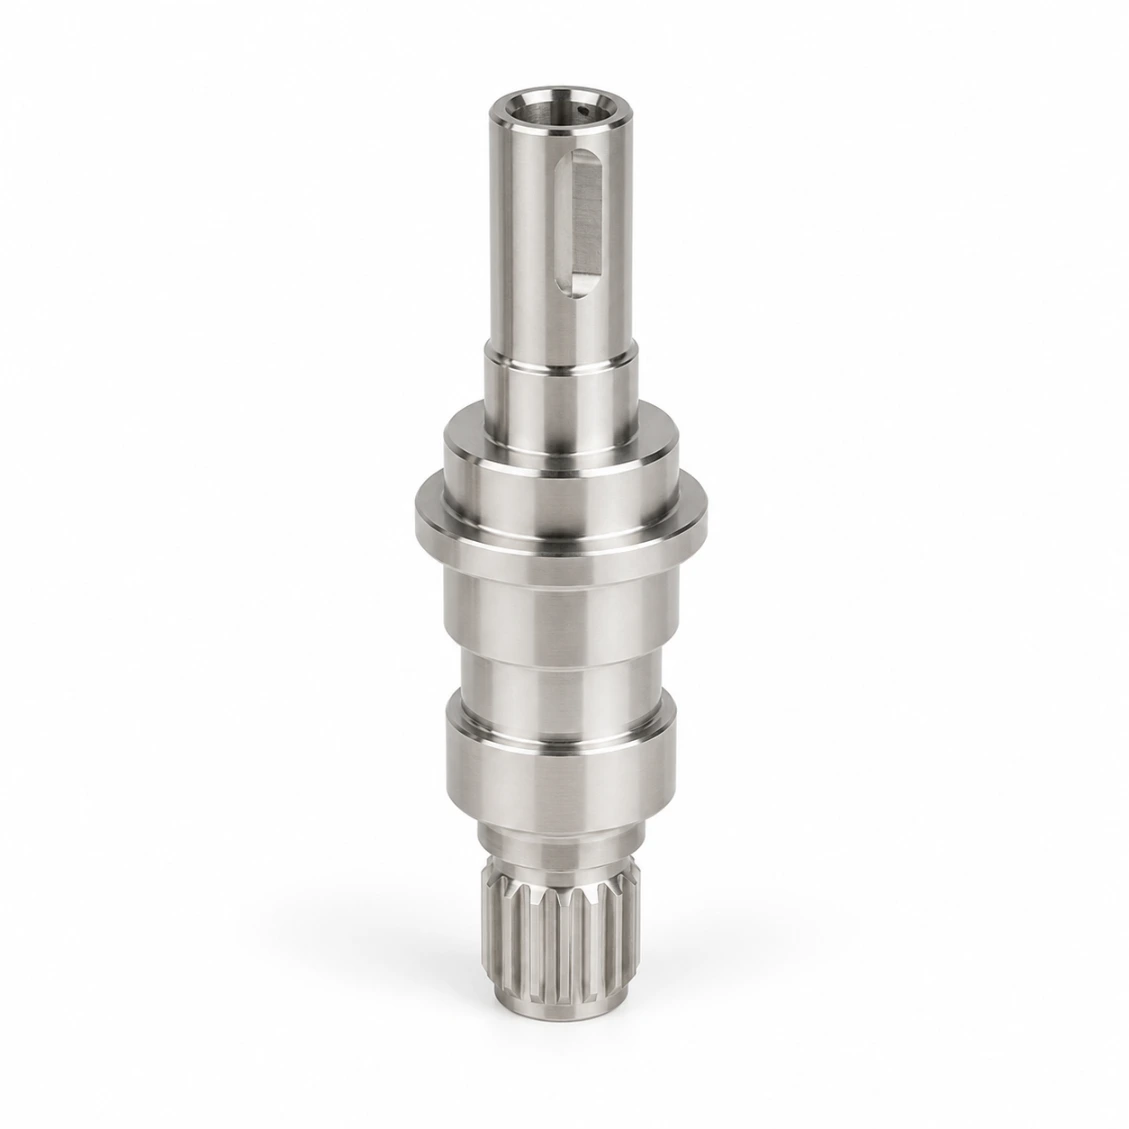 SUS316L · 醫療
伺服傳動軸 — 醫療設備
SUS316L · 被動化 · 50 件
 Al 7075 · 機器人
伺服傳動軸 — 機器人
Al 7075 · 陽極氧化 · 80 件
 Ti Grade 5 · 航空
伺服傳動軸 — 航空航天
Ti 5級 · 15 件
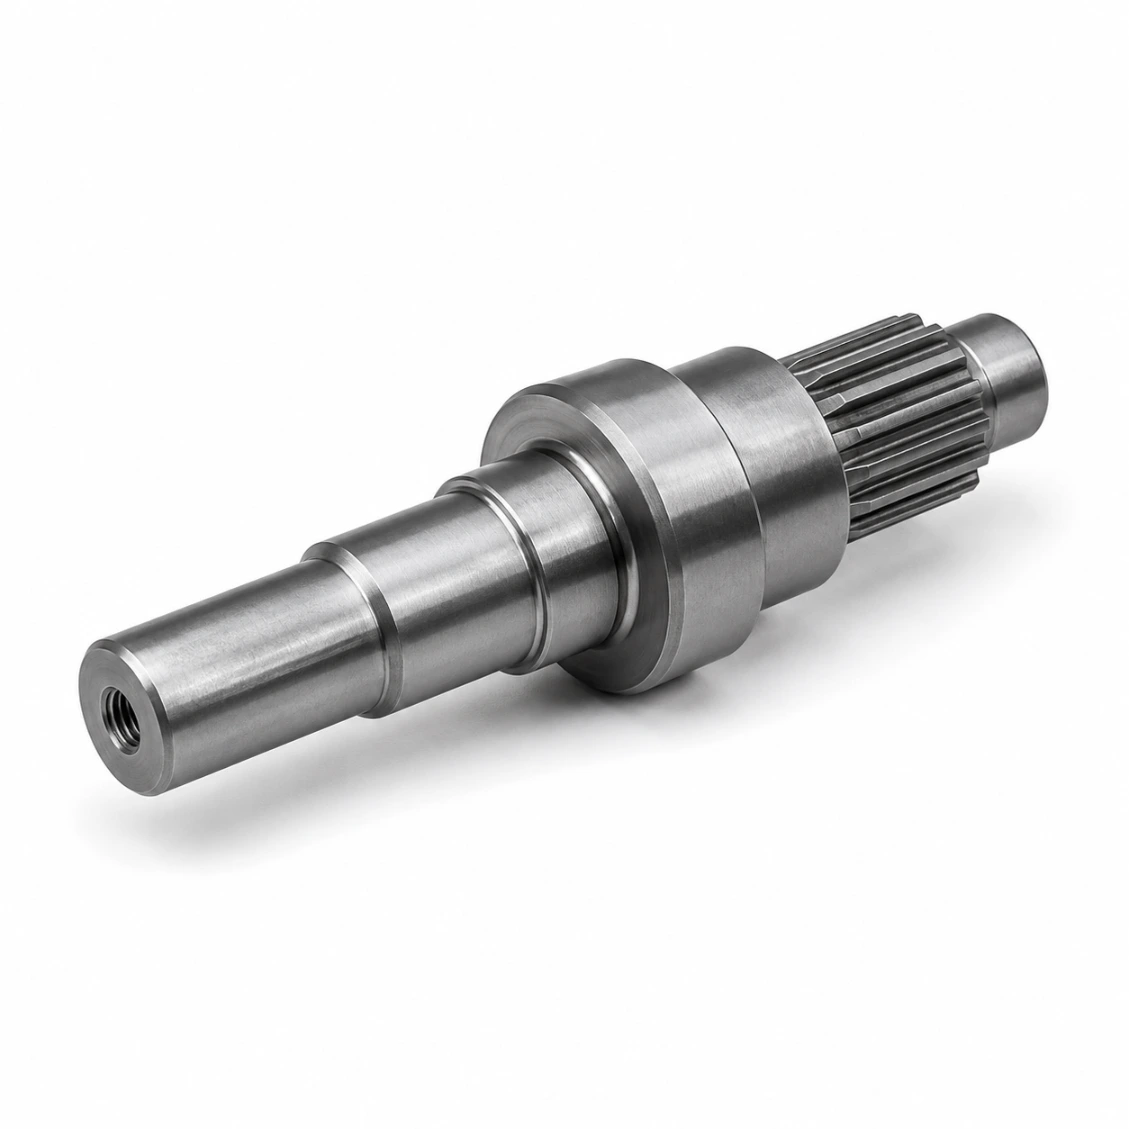 C45 · 一般
伺服傳動軸 — 一般
C45 · 300 件
 SUS303 · 儀器
伺服傳動軸 — 儀器
SUS303 · Ra 0.2µm · 100 件
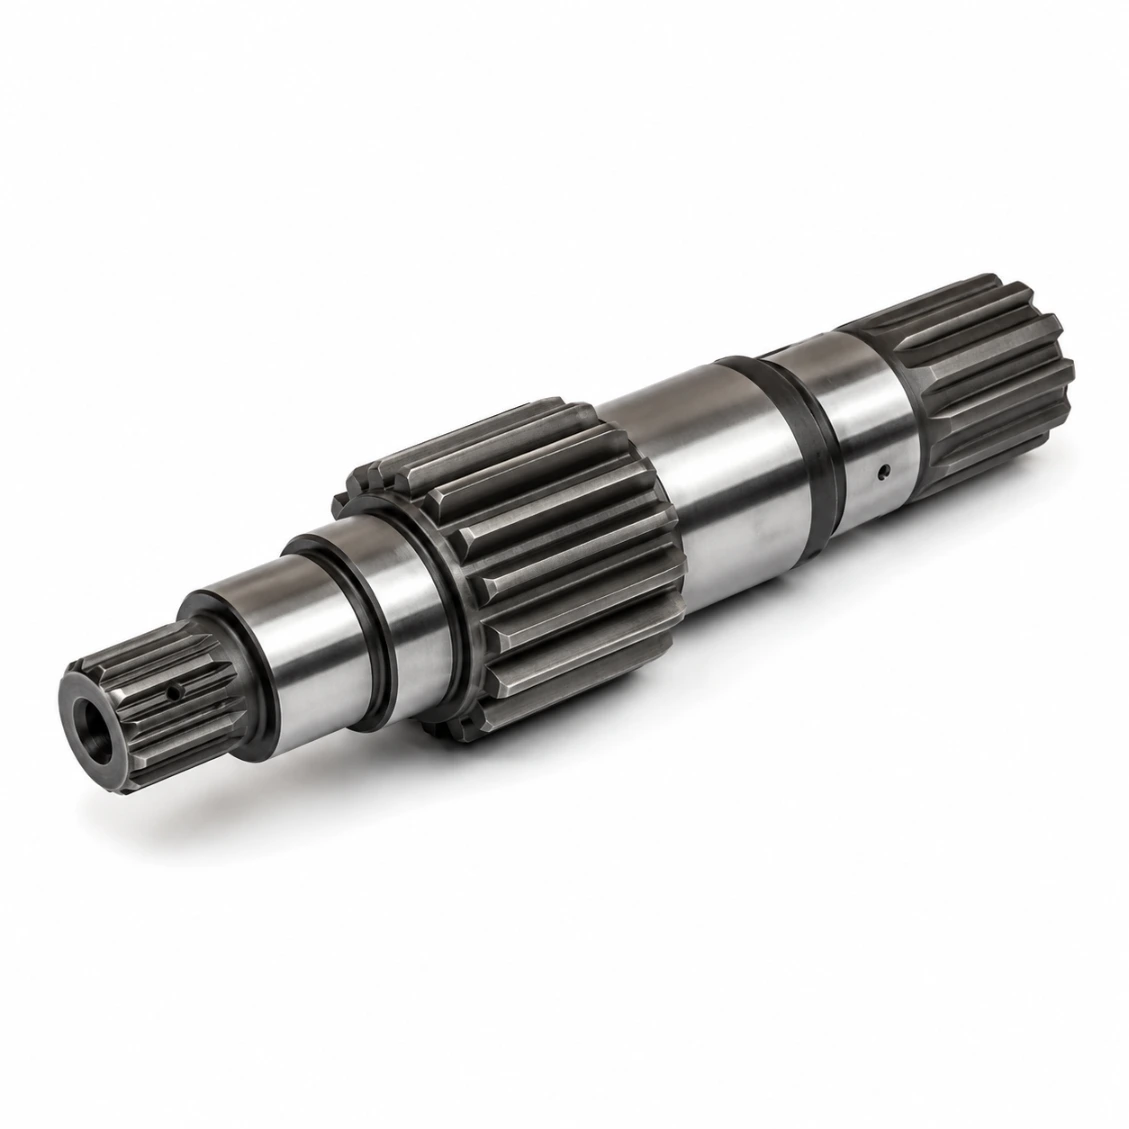 20CrMnTi · 驱动
伺服傳動軸 — 高扭矩
20CrMnTi · 碳化 · 150 件
 經 CMM 驗證
伺服傳動軸 — 完整的 CMM 報告
每一件都經過 CMM + 平衡驗證
原理
從圖樣到成品部件
上傳您的圖樣 — 材料、公差與表面處理。48 小時內報價。.
01
上傳圖樣
STEP、DXF、PDF,或是含關鍵尺寸與公差的草圖。.
02
48小時報價
材料、加工、表面處理與穩定的交貨時間。.
03
CNC加工與檢驗
精密車削、研磨、CMM 驗收、表面處理。.
04
全球運送
全尺寸報告。DHL / FedEx / 海運運輸。.
評價
值得信賴的伺服傳動軸製造商
★★★★★
"在每一批次中均具有出色的一致性。CMM 報告與我們的 incoming 檢驗完美對應。交付如承諾。"
AK
Alex K.
機械工程師 · 德國
★★★★★
"HXC 的 DFM 評審在量產前發現了兩個設計問題。成品一次成型就完美。強烈推薦。"
SL
蘇菲 L.
設計工程師 · 法國
★★★★★
"三年來從 HXC 採購精密軸。品質穩定、交期可靠、工程師始終回覆迅速。"
JT
詹姆斯 T.
高級工程師 · 英國
常見問題
伺服傳動軸 — 常見問題
由我們的工程師解答的技術與採購相關問題。.
伺服傳動軸是一種精密軸, 通過零間隙驅動系統將伺服馬達連接到其驅動負載 — 通常由軸承座、電動機端的聯軸器介面以及負載端的齒輪/花鍵/皮帶介面組成。軸必須具備:準確的軸承座公差 (k5) 以防止磨損;正確的聯軸器介面以實現零間隙傳輸;以及動態平衡 G1.0 以確保在伺服速度下平穩、安靜的運行。.
常見的伺服聯軸器介面: 鍵槽 (簡單、低成本,但因鍵槽間隙而有間隙 — 不適合零間隙); 夾緊式聯軸器 (零間隙,徑向夾緊 — 需要 h6 軸外徑); 花鍵 (DIN 5480 等級 5–6 以實現零間隙); 波紋管/盤式聯軸器法蘭 (螺栓固定,零間隙,適應不對中)。對於伺服軸,建議使用夾緊式或盤式聯軸器而非鍵槽以實現零間隙。.
伺服驅動器在速度下運行時,殘餘的軸不平衡會產生顯著的振動。在 3,000 RPM 時,5 kg 軸上的 1 克·毫米不平衡會產生約 5 N 的力 — 足以在精密機械中引起可檢測的振動。在 6,000 RPM 時,相同的不平衡會產生 20 N — 導致可測量的軸位置噪音。HXC 將所有伺服傳動軸的平衡調整至 G1.0(或應要求的 G0.4),以保持振動在可測量水平以下。.
該 軸的第一臨界速度 (共振速度) 必須高於最大操作速度 — 理想情況下安全係數為 1.3 倍或以上。臨界速度與軸直徑成正比,與軸長成反比。對於大多數伺服傳動軸,臨界速度在典型的伺服速度下(低於 6,000 RPM)並不是問題;對於高速直驅主軸(高於 20,000 RPM),需要進行轉子動力學分析,HXC 工程師可以提供軸尺寸建議。.
原型(1–5 件,硬化 + 磨削 + 平衡):5–8 天。小批量(10–50 件):8–12 天。生產(100–1,000 件):10–16 天。不銹鋼或鈦:增加 2–4 天。G0.4 平衡等級:增加 1–2 天。可提供加急生產。.
42CrMo4 (感應硬化) 用於一般伺服齒輪箱 — 最常見的選擇。. 20CrMnTi (碳化) 用於機器人減速器和高循環驅動系統。. GCr15(SUJ2 / 100Cr6) 全硬化軸承鋼用於直驅軸。. SUS440C 可硬化不銹鋼用於無塵室和真空腔伺服。. SUS303/316L 用於製藥和實驗室自動化。. 鋁 7075 硬陽極化的實驗室自動化輕量化軸。.
標準磨削外徑:Ra 0.4 µm。精密軸承座:Ra 0.2 µm。高速密封座的鏡面光潔度:Ra 0.1 µm。所有數據均由接觸式輪廓儀測量並在檢驗證書上報告。.
是的 — DIN 5480 齒槽、DIN 6885 鍵槽、螺紋端、交叉孔、D型平面和錐形端均在同一5軸車銑加工設置中加工。聯軸器端、軸承頸和負載輸出之間的同心度保持在0.003 mm TIR內 — 單一設置使得零間隙傳動成為可能。.
是的 — 而且它們通常會這樣。典型的伺服傳動軸在 馬達端有夾緊 hub 接口 (光滑 h6 外徑) 和在 負載端有齒槽 (DIN 5480 IT5)。或者一端有 鍵槽驅動齒輪,另一端有圓盤聯軸器法蘭. 。請在您的圖紙上分別指定每個端 — HXC 工程師將在報價前確認幾何形狀。.