
Catégorie de produit
k5 Bride · IT5 Couple · G1.0 Équilibré · ZERO BL
ST / 001 — 008
Zero-Jeu au Sol
Arbres de transmission servo
Arbres de transmission servo usinés avec précision CNC pour trains d'entraînement servo sans jeu — sièges de roulements k5 (pression-fitte), interfaces de spline et de coupleur IT5, équilibrage dynamique ISO 1940-1 G1.0, Ra 0,4 µm usiné. Conçu pour les boîtes de vitesses de moteurs servo, axes à entraînement direct, réducteurs de robot, et tables de positionnement de précision.
k5
Ajustement du siège de roulement
IT5
Spline / Coupleur
G1.0
Classe d'équilibrage
PLAN D'OBJET · ST-000 ARBRE DE TRANSMISSION SERVO · 42CrMo4 IH HRC 58
ISO 9001 · GROUND k5 · ÉQUILIBRÉ G1.0
Zero-Jeu · k5
ÉQUILIBRÉ G1.0
Servo · Boîte d'engrenages · Robot · CNC · Entraînement direct · Broche
Chaînes d'entraînement
42CrMo4 · SUS440C · 20CrMnTi · GCr15 · Al 7075
Matériaux
48hr Devis · Prototype en 5 jours
Service
k5
Ajustement du siège du roulement
niveau servo standard
niveau servo standard
IT5
Spline / Coupleur
interface sans jeu
interface sans jeu
G1.0
Équilibrage dynamique
norme ISO 1940-1
norme ISO 1940-1
5 Jours
Livraison la plus rapide
arbres prototypes
arbres prototypes
Notre travail
Demander une pièce similaire →
Arbres de transmission servo que nous avons fabriqués
Arbres de transmission servo usinés avec précision CNC pour applications automobiles, robotique, aéronautique, médicales et industrielles.
 42CrMo4 · Industriel
Arbre de transmission servo — Industriel
42CrMo4 · Durci · 200 pièces
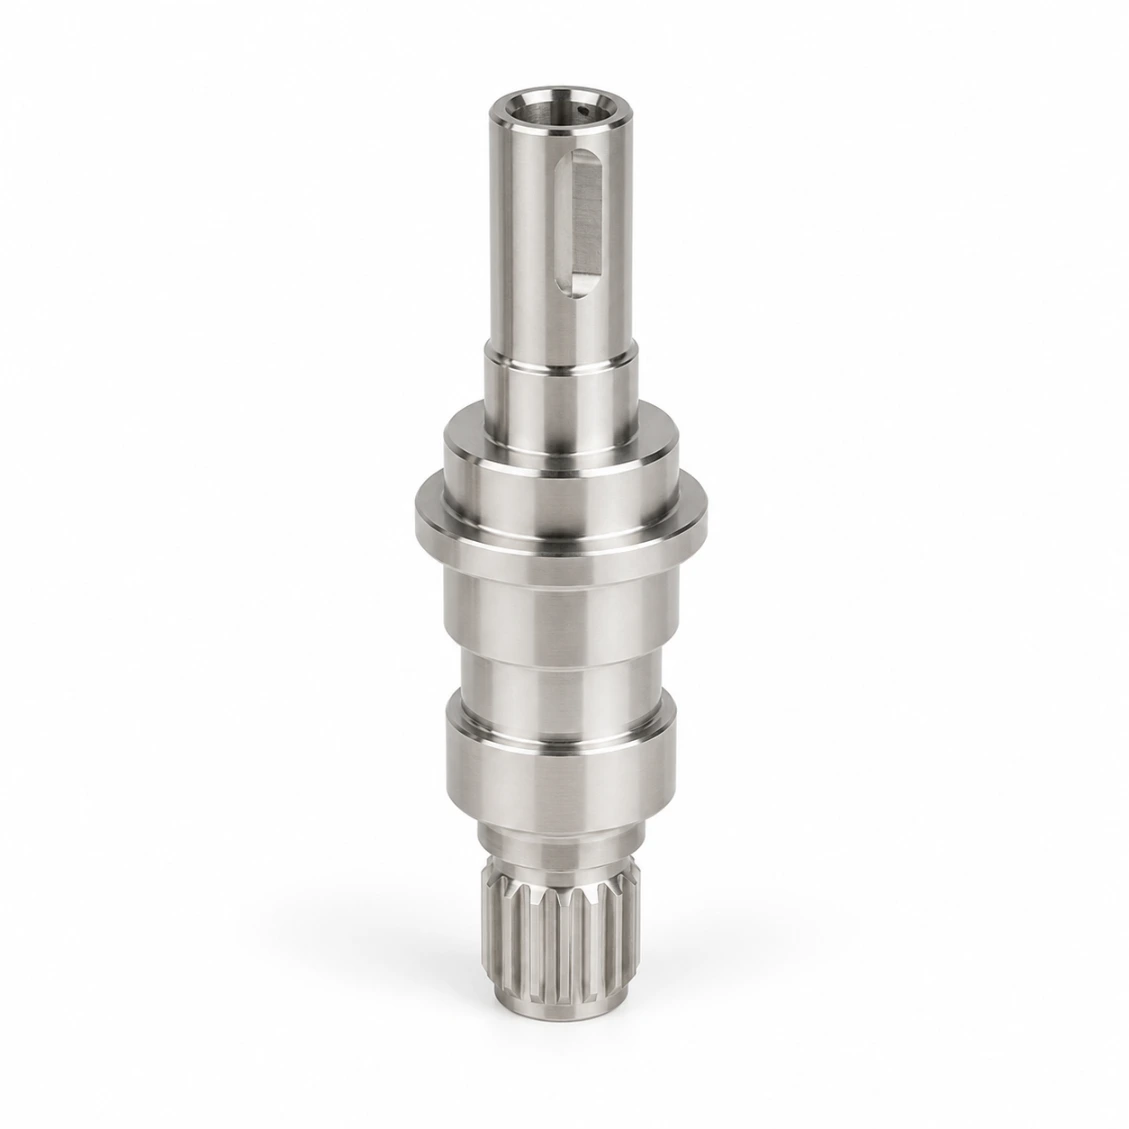 SUS316L · Médical
Arbre de transmission servo — Dispositif médical
SUS316L · Passivé · 50 pièces
 Al 7075 · Robot
Arbre de transmission servo — Robot
Al 7075 · Anodisé · 80 pièces
 Ti Grade 5 · Aéro
Arbre de transmission servo — Aérospatial
Ti Grade 5 · 15 pièces
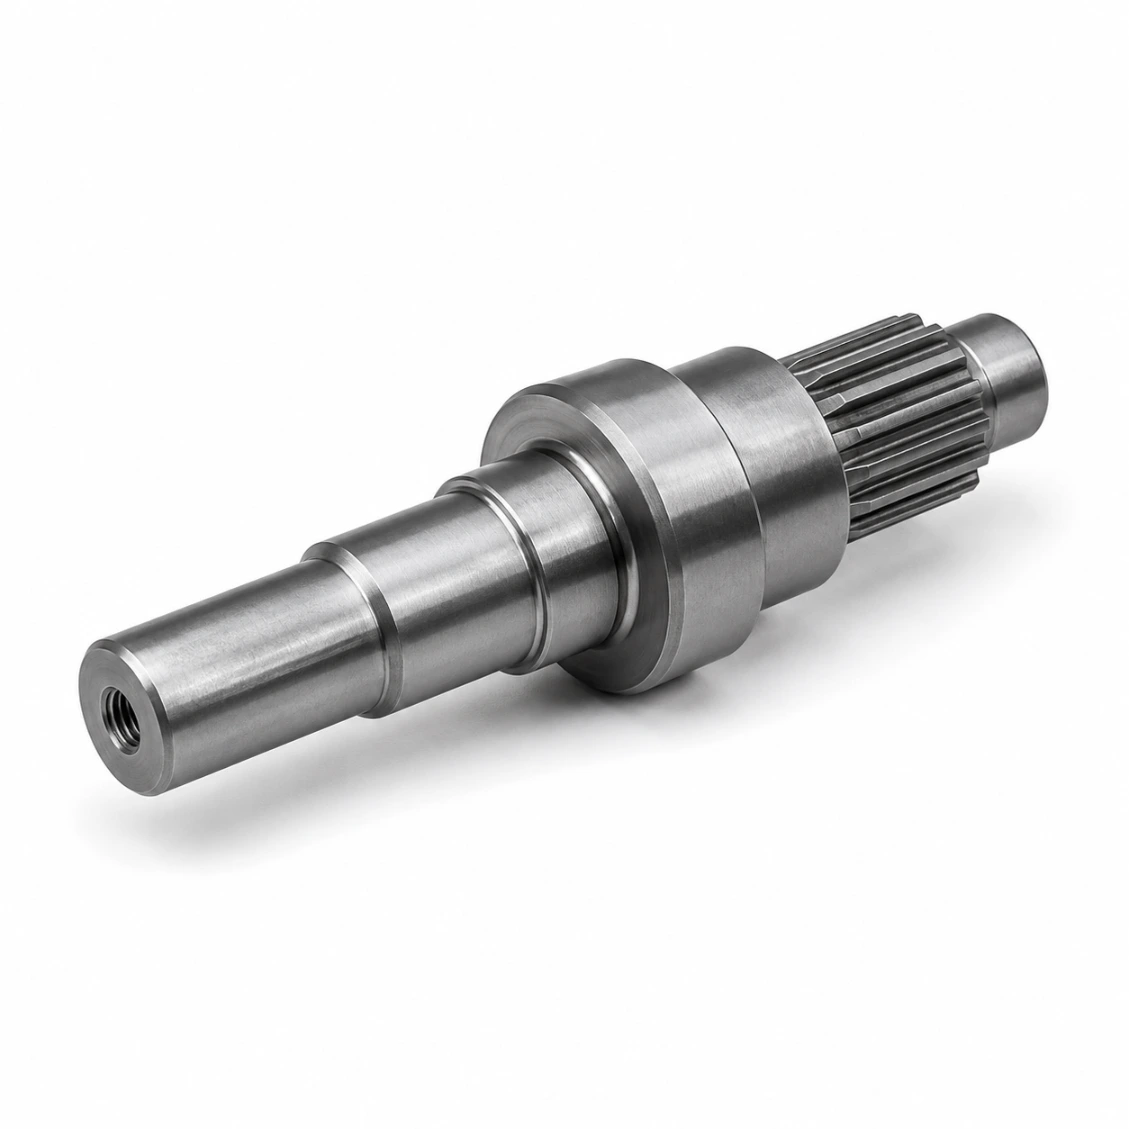 C45 · Général
Arbre de transmission du servo — Général
C45 · 300 pièces
 SUS303 · Instrument
Arbre de transmission du servo — Instrument
SUS303 · Ra 0,2µm · 100 pièces
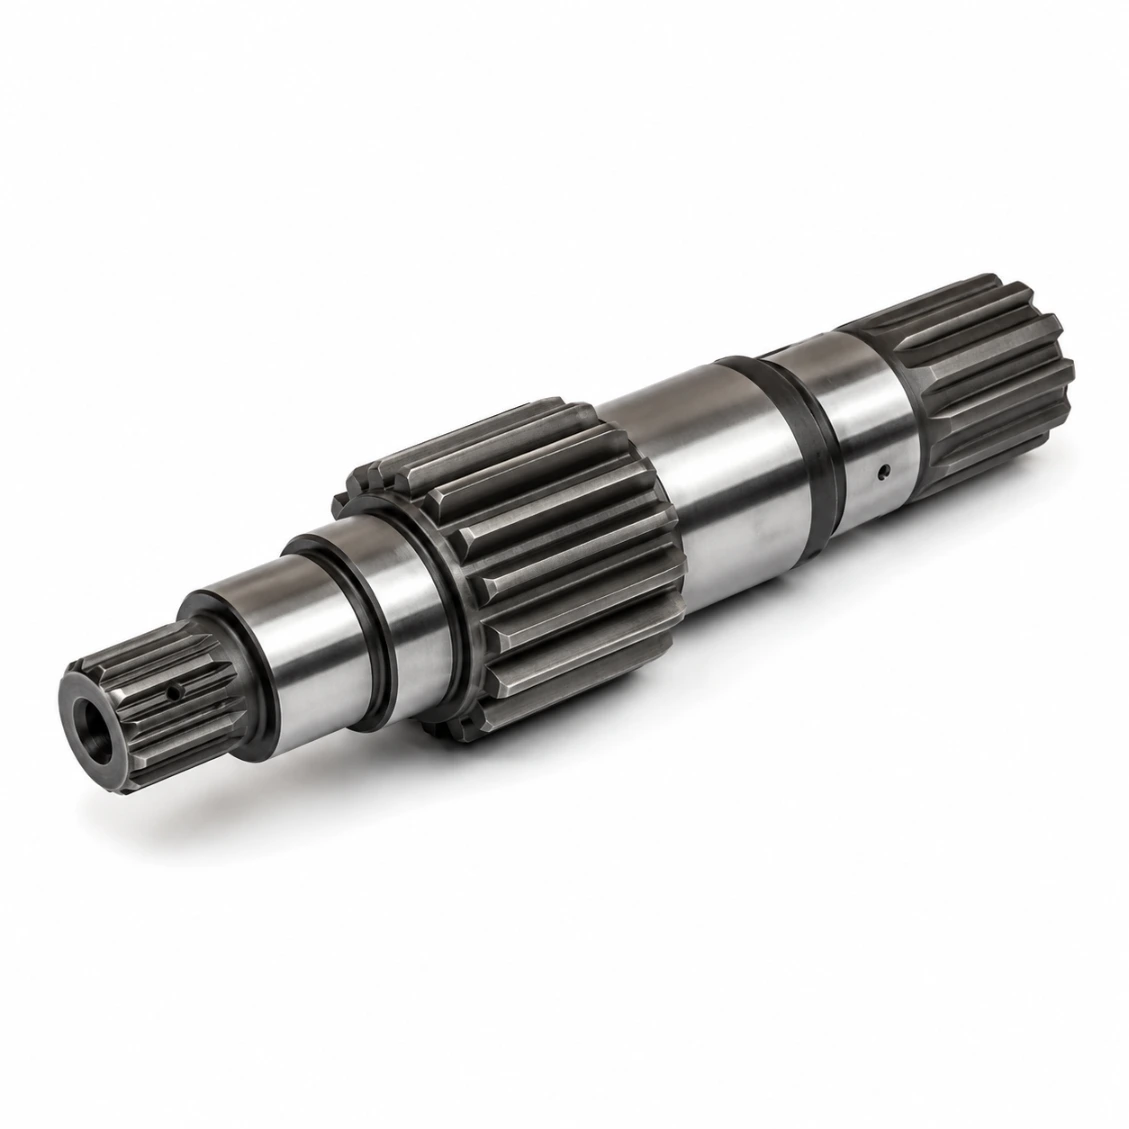 20CrMnTi · Actionneur
Arbre de transmission du servo — Couple élevé
20CrMnTi · Trempé en carburisant · 150 pièces
 Vérifié par CMM
Arbre de transmission du servo — Rapport CMM complet
Chaque pièce vérifiée par CMM + équilibrage
Comment ça fonctionne
De dessin à pièce finie
Téléchargez votre dessin — matériau, tolérances et traitement de surface. Devis en 48 heures.
01
Télécharger le dessin
STEP, DXF, PDF, ou croquis avec dimensions clés et tolérances.
02
Devis en 48h
Matériau, processus, traitement de surface, et délai ferme.
03
Machine CNC & Inspection
Tournage de précision, rectification, vérification CMM, traitement de surface.
04
Expédition dans le monde entier
Rapport dimensionnel complet. DHL / FedEx / fret maritime.
Avis
Fabricant de arbres de transmission du servo de confiance
★★★★★
"Excellente cohérence dimensionnelle à chaque lot. Le rapport CMM correspond parfaitement à notre inspection d'entrée. Délai de livraison respecté."
AK
Alex K.
Ingénieur Mécanique · France
★★★★★
"La revue DFM de HXC a détecté deux problèmes de conception avant la production. Les pièces finies étaient parfaites dès la première fois. Fortement recommandé."
SL
Sophie L.
Ingénieur Conception · France
★★★★★
"Trois ans à sourcer des arbres de précision chez HXC. Qualité constante, délais fiables, ingénieurs toujours réactifs."
JT
James T.
Ingénieur Senior · France
FAQ
Arbres de transmission du servo — Foire aux questions
Questions techniques et de sourcing répondues par nos ingénieurs.
Un arbre de transmission du servo est un arbre de précision qui relie un moteur servo à sa charge entraînée via un train d'engrenages sans jeu — comprenant généralement des paliers, une interface de couplage à l'extrémité du moteur, et une interface d'engrenage / spline / courroie à l'extrémité de la charge. L'arbre doit avoir : des tolérances précises pour les sièges de roulement (k5) afin d'éviter le fretting ; des interfaces de couplage correctes pour une transmission sans jeu ; et un équilibrage dynamique G1.0 pour un fonctionnement fluide et silencieux à la vitesse du servo.
Interfaces de couplage courantes pour servo : Rainure (simple, à faible coût, mais présente un jeu dû au dégagement de la rainure de clavette — pas idéal pour une transmission sans jeu) ; Couplage à moyeu de serrage (sans jeu, serré radialement — nécessite un diamètre extérieur de l'arbre h6) ; Spline (DIN 5480 grade 5–6 pour une transmission sans jeu) ; Bride de couplage à soufflets / disque (boulonnée, sans jeu, tolère le désalignement). Pour les axes de servo, il est recommandé d'utiliser un couplage à moyeu de serrage ou à disque plutôt que des rainures de clavette pour obtenir une transmission sans jeu.
Les entraînements de servo fonctionnent à des vitesses où le déséquilibre résiduel de l'arbre crée des vibrations importantes. À 3 000 tr/min, un déséquilibre de 1 gramme·mm sur un arbre de 5 kg produit une force d'environ 5 N — suffisamment pour provoquer des vibrations détectables dans une machine de précision. À 6 000 tr/min, le même déséquilibre génère 20 N — provoquant un bruit mesurable de la position de l'axe. HXC équilibre tous les arbres de transmission de servo à G1.0 (ou G0.4 sur demande) pour maintenir les vibrations en dessous des niveaux mesurables.
Le première vitesse critique (vitesse de résonance) de l'arbre doit être supérieure à la vitesse maximale de fonctionnement — idéalement par un facteur de 1,3 ou plus pour la sécurité. La vitesse critique est proportionnelle au diamètre de l'arbre et inversement proportionnelle à la longueur de l'arbre. Pour la plupart des arbres de transmission de servo, la vitesse critique n'est pas une préoccupation à des vitesses de servo typiques (moins de 6 000 tr/min) ; pour les broches à entraînement direct à haute vitesse (plus de 20 000 tr/min), une analyse de la dynamique du rotor est nécessaire et les ingénieurs de HXC peuvent conseiller sur la dimensionnement de l'arbre.
Prototype (1–5 pièces, durci + rectifié + équilibré) : 5–8 jours. Petite série (10–50 pièces) : 8–12 jours. Production (100–1 000 pièces) : 10–16 jours. Acier inoxydable ou titane : ajouter 2–4 jours. Grade d'équilibrage G0.4 : ajouter 1–2 jours. Production urgente disponible.
42CrMo4 (trempé par induction) pour les boîtes de vitesses de servo générales — le choix le plus courant. 20CrMnTi (carburé) pour les réducteurs de robots et les trains d'entraînement à haute cadence. GCr15 (SUJ2 / 100Cr6) acier à roulement trempé par traversée pour les axes à entraînement direct. SUS440C inoxydable durcissable pour les servos en salle blanche et en chambre à vide. SUS303/316L pour l'automatisation pharmaceutique et de laboratoire. Al 7075 anodisé dur pour les axes légers d'automatisation de laboratoire.
Diamètre extérieur usiné standard : Ra 0,4 µm. Sièges de roulements de précision : Ra 0,2 µm. Finition miroir pour les sièges de joints à haute vitesse : Ra 0,1 µm. Tous mesurés par profilomètre de contact et reportés sur le certificat d'inspection.
Oui — les arbres DIN 5480, les rainures DIN 6885, les extrémités filetées, les trous traversants, les D-flats et les extrémités coniques sont tous usinés dans la même configuration de tournage-fraisage 5 axes. La concentricité entre l'extrémité de l'accouplement, les journaux de roulement et la sortie de charge reste inférieure à 0,003 mm TIR — la configuration unique permet de réaliser une transmission sans jeu.
Oui — et c'est souvent le cas. Un arbre de transmission de servo typique possède une interface de moyeu de serrage à l'extrémité du moteur (diamètre extérieur h6 lisse) et une rainure DIN 5480 IT5 à l'extrémité de la charge (engrenage à rainure DIN 5480 IT5). Ou une roue dentée entraînée par rainure et une bride de couplage à disque à l'autre extrémité. Spécifiez chaque extrémité séparément sur votre dessin — les ingénieurs HXC confirmeront la géométrie avant de fournir un devis.