
產品類別
h5 外徑 · ≤0.003 跳動 · Ra 0.2µm · 光碟準備
ES / 001 — 010
跳動限制
編碼器軸
高精度 CNC 研磨編碼器軸及編碼器短軸 — 外徑公差 h5,跳動 ≤ 0.003 mm TIR,Ra 0.2 µm。適用於伺服驅動、CNC 機台及精密儀器上的光學、磁性及電容式旋轉編碼器 — 跳動即為編碼器誤差,因此我們嚴格控管。.
h5
外徑公差
≤0.003mm
跳動 TIR
Ra 0.2µm
磨光表面
零件圖 · ES-000 編碼器短軸 · SUS303 · Ø6 h5 · 2048 PPR 光碟
ISO 9001 · TALYROND · 三次元量測儀
跳動 = 編碼器誤差
h5 · 0.003 TIR · Ra 0.2
伺服器・CNC・機器人・手術・無人機・輸送帶
應用領域
SUS303・42CrMo4・鋁 6061・SUS316L・鈦 5
材料
48hr 報價 · 4 天原型
服務
h5
軸外徑公差
光學編碼器等級
光學編碼器等級
≤0.003毫米
軸跳動 TIR
直接編碼器讀取誤差
直接編碼器讀取誤差
Ra 0.2µm
磨光表面
編碼器輪轂孔配合
編碼器輪轂孔配合
4 天
最快交付
原型訂單
原型訂單
我們的工作
请求相似零件 →
我們製作過的編碼器軸
用於伺服驅動器、CNC 機台、機器人、醫療設備及精密儀器的精密 CNC 研磨編碼器軸。.
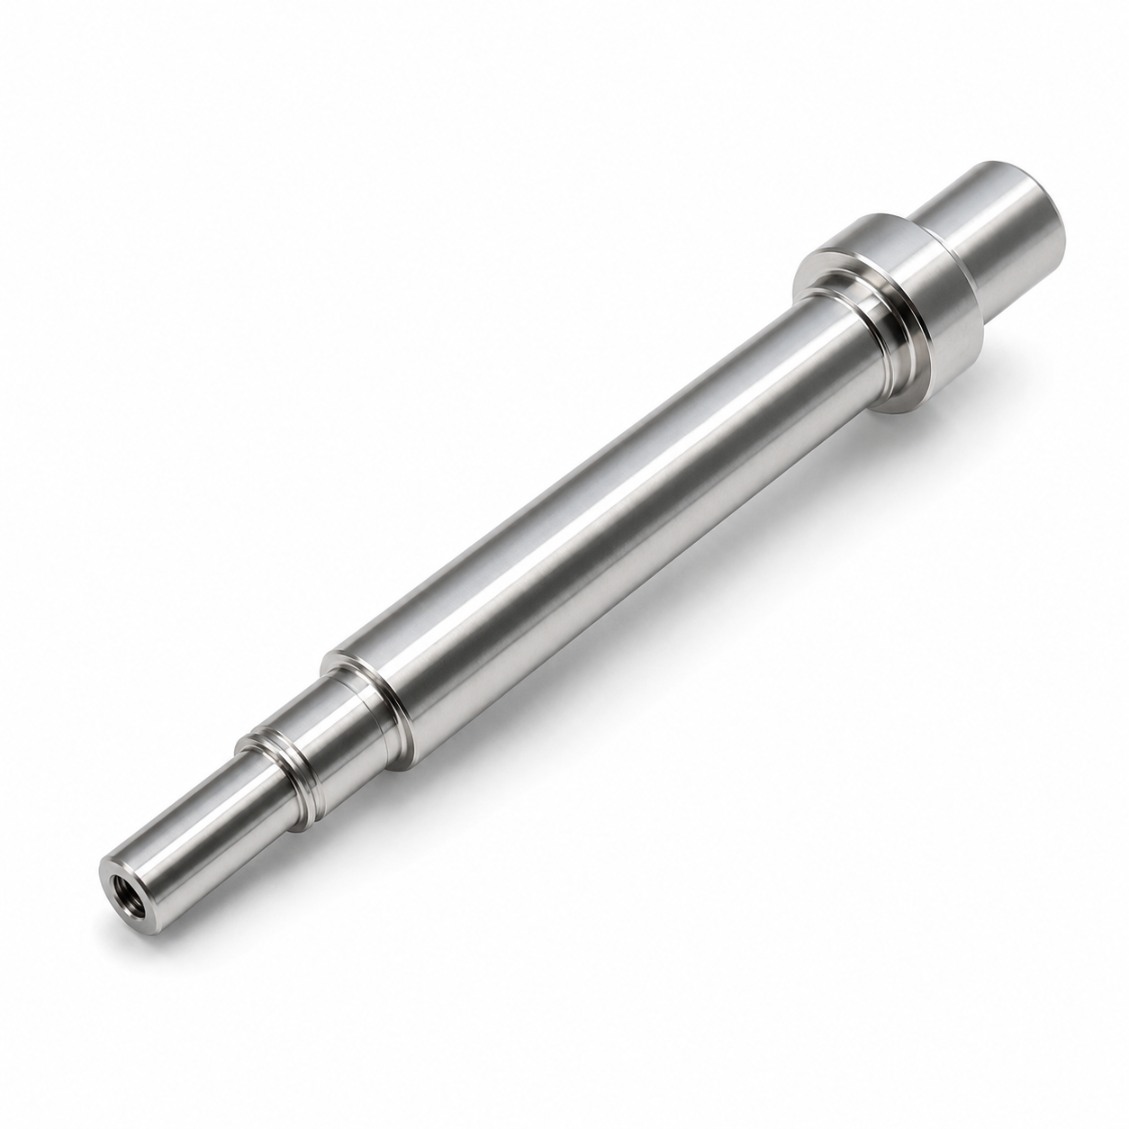 SUS303・伺服器
編碼器軸 — 伺服馬達
Ø6・h5・Ra 0.2µm・500 支
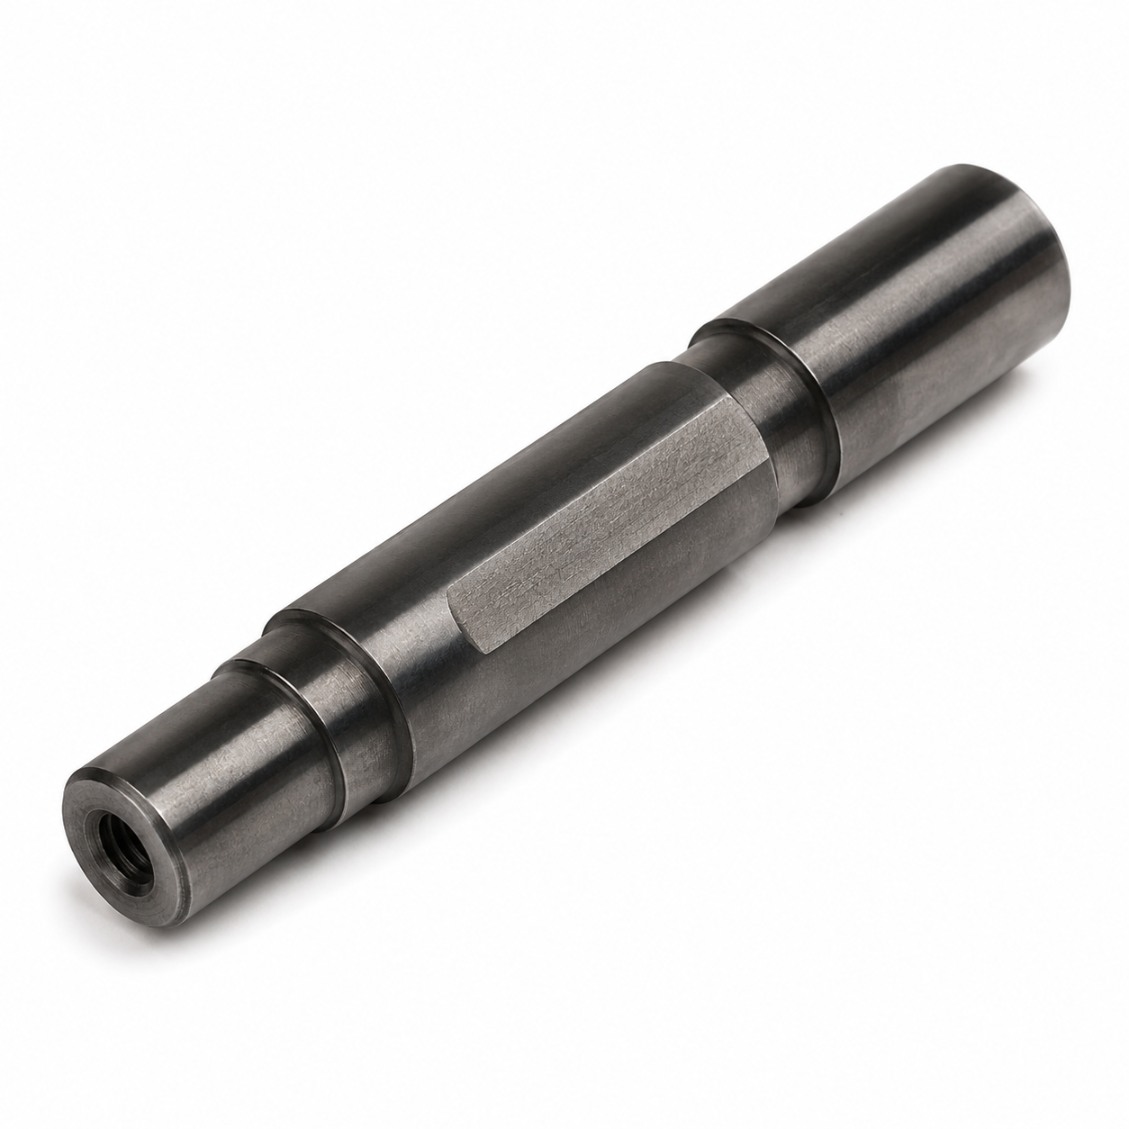 42CrMo4 · CNC加工
編碼器軸 — CNC 機台
Ø10 · 降D · 硬化處理 · 200件
 Al 6061 · 機器人
編碼器短軸 — 機器人關節
Ø8 · 陽極處理 · 100件
 SUS316L · 醫療
編碼器軸 — 醫療設備
Ø5 · 鈍化處理 · 60件
 Ti Grade 5 · 航空
編碼器軸 — 飛行控制
Ø8 · G0.4 動平衡 · 15件
 C45 · 輸送帶
編碼器軸 — 輸送帶驅動
Ø12 · 黑色氧化 · 300件
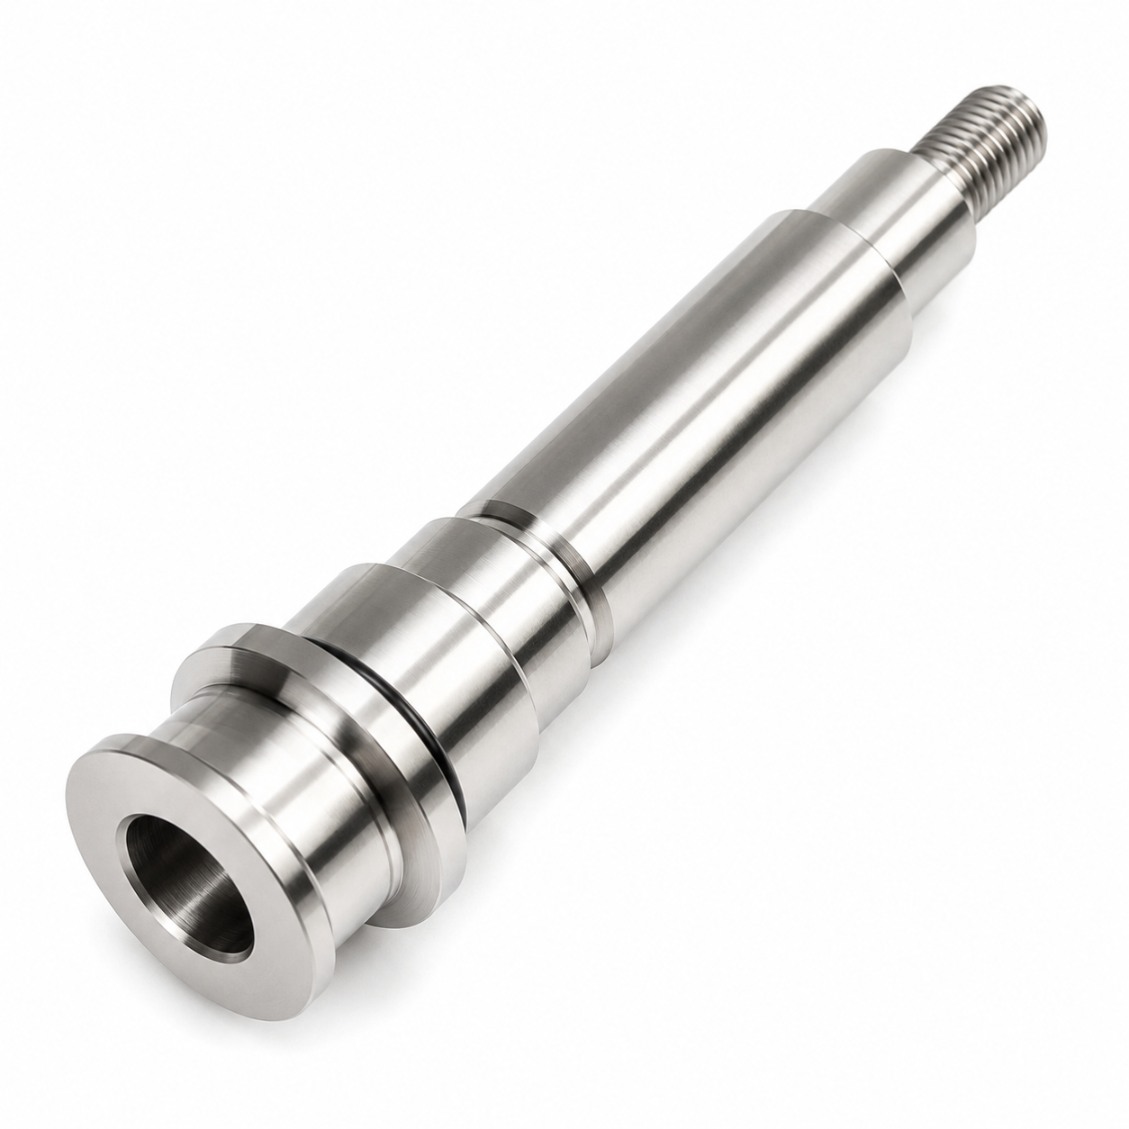 SUS303 · 儀器
編碼器軸 — 旋轉工作台
Ø14 · IT4 · Ra 0.1µm · 40件
 Talyrond 驗證
每件跳動 ≤ 0.003
提供完整 Talyrond 報告
原理
從圖樣到成品部件
上傳您的圖面 — 編碼器型號、外徑、跳動要求。48小時內報價。.
01
上傳圖樣
STEP、DXF、PDF,或是含關鍵尺寸與公差的草圖。.
02
48小時報價
材料、加工、表面處理與穩定的交貨時間。.
03
車削 + 研磨 + Talyrond
精密車削、研磨、拋光及 Talyrond 跳動驗證。.
04
全球運送
完整尺寸及跳動報告。DHL / FedEx / 海運。.
評價
值得信賴的編碼器軸製造商
★★★★★
"Talyrond報告將我們的來料檢驗精確匹配到微米級。編碼器安裝在這些軸上現在可以在各批次間重複且直接安裝。"
AK
Alex K.
機電工程師 · 台灣
★★★★★
"HXC的DFM審查在我們切削之前就發現了編碼器輪轂孔徑等級不匹配。省了一次返工。成品第一次就完美。"
SL
蘇菲 L.
設計工程師 · 法國
★★★★★
"三年來從 HXC 採購精密軸。品質穩定、交期可靠、工程師始終回覆迅速。"
JT
詹姆斯 T.
高級工程師 · 英國
常見問題
編碼器軸 — 常見問題解答
由我們的工程師解答的技術與採購相關問題。.
編碼器軸(或編碼器短軸)是一種 專為與旋轉編碼器配合設計的精密研磨短軸段 — 光學、磁性或電容式。編碼器讀取軸的旋轉並將其轉換為位置或速度信號。軸的任何跳動都會直接增加編碼器誤差,因此跳動公差比標準馬達軸更嚴格:光學編碼器標準為≤0.003 mm TIR,最高精度電容式為≤0.001 mm。.
跳動會直接增加編碼器的位置誤差。. 如果編碼器盤或磁鐵安裝在跳動為0.010 mm的軸上,編碼器輸出將包含一次每轉的正弦位置誤差,與跳動成正比——在高解析度編碼器(如2,048計數/轉)中,10 mm軸上的0.010 mm跳動可能產生每轉數個計數的誤差。這就是為什麼編碼器軸規格使用h5公差和≤0.003 mm跳動,而標準馬達軸使用k5和≤0.010 mm。.
帶夾緊輪轂的光學編碼器:軸外徑h5(微小間隙),編碼器由螺絲或分體夾具夾緊。. 帶壓入式盤輪轂的編碼器:軸外徑p5或r5(微小過盈)。. 帶黏合盤的編碼器:軸外徑h6(間隙)。編碼器製造商的組裝規範會定義所需的軸外徑公差——請務必查閱資料表。HXC可將編碼器軸研磨至上述任何公差等級。.
可以——最緊湊的設計是 馬達軸後端整合編碼器座:一端為馬達軸承頸(k5 配合),中間為轉子配合,後端為編碼器座(h5,Ra 0.2 µm)。所有特徵於同一次五軸加工設定完成,確保馬達軸承與編碼器座同心度在 0.003 mm 以內——這對伺服回饋精度至關重要。.
原型(1–5 件,車削 + 研磨):4–7 天。小批量(10–50 件):7–12 天。量產(100–
1,000 件):10–16 天。不銹鋼或鈦合金:額外增至 2–4 天。可提供急件生產。.
SUS303 (易切削不鏽鋼):伺服與機器人編碼器軸的標準用料。. 42CrMo4 (感應淬火)適用於 CNC 與重型機械。. Al 6061-T6 (硬質陽極處理)適用於協作型機器人與輕量化應用。. SUS316L (鈍化處理)適用於醫療與食品用途。. 鈦 五級 適用於航太及高精密儀器,對最小質量有嚴格要求。.
標準研磨編碼器座:Ra 0.2 µm。壓入式盤座:Ra 0.1 µm(鏡面拋光)。軸承頸:Ra 0.4 µm。全部由接觸式輪廓儀測量,並於檢驗證書上附上 Talyrond 跳動曲線。.
是的——D 形平面、止付螺絲平面、鍵槽、螺紋、馬達軸承頸、編碼器座及線材穿孔皆於同一次五軸車銑複合加工完成,確保馬達軸承與編碼器座同心度在 0.003 mm TIR 以內。.