
Категория продукта
h5 OD · ≤0,003 биение · Ra 0,2 мкм · Готово к установке диска
ES / 001 — 010
Ограничено биением
Валы энкодера
Точные шлифованные на ЧПУ валы энкодера и укороченные валы энкодера — допуск по наружному диаметру h5, биение ≤ 0,003 мм TIR, Ra 0,2 мкм. Для оптических, магнитных и емкостных вращающихся энкодеров на сервоприводах, станках с ЧПУ и прецизионных приборах — биение является ошибкой энкодера, поэтому мы его контролируем.
h5
Допуски по наружному диаметру
≤0,003mm
Беговой люфт TIR
Ø Допускµm
Заточка поверхности
ЧЕРТЕЖ ДЕТАЛИ · ES-000 УКОР. ВАЛ ЭНКОДЕРА · SUS303 · Ø6 h5 · ДИСК 2048 PPR
ISO 9001 · TALYROND · КИМ
Биение = Ошибка энкодера
h5 · 0,003 TIR · Ra 0,2
Серво · ЧПУ · Робот · Хирургия · БПЛА · Конвейер
Применения
SUS303 · 42CrMo4 · Al 6061 · SUS316L · Ti 5
Материалы
48hr Смета · прототип за 4 дня
Сервис
h5
Допуск наружного диаметра вала
оптический энкодерный класс
оптический энкодерный класс
≤0,003 мм
Биение вала TIR
ошибка прямого считывания энкодера
ошибка прямого считывания энкодера
Ra 0.2 мкм
Заточка поверхности
посадка ступицы энкодера
посадка ступицы энкодера
4 дня
самая быстрая доставка
заказы прототипов
заказы прототипов
Наша работа
Запросить аналогичную деталь →
Валы энкодеров, которые мы изготовили
Точные шлифованные на ЧПУ валы энкодеров для сервоприводов, станков с ЧПУ, роботов, медицинских устройств и прецизионных приборов.
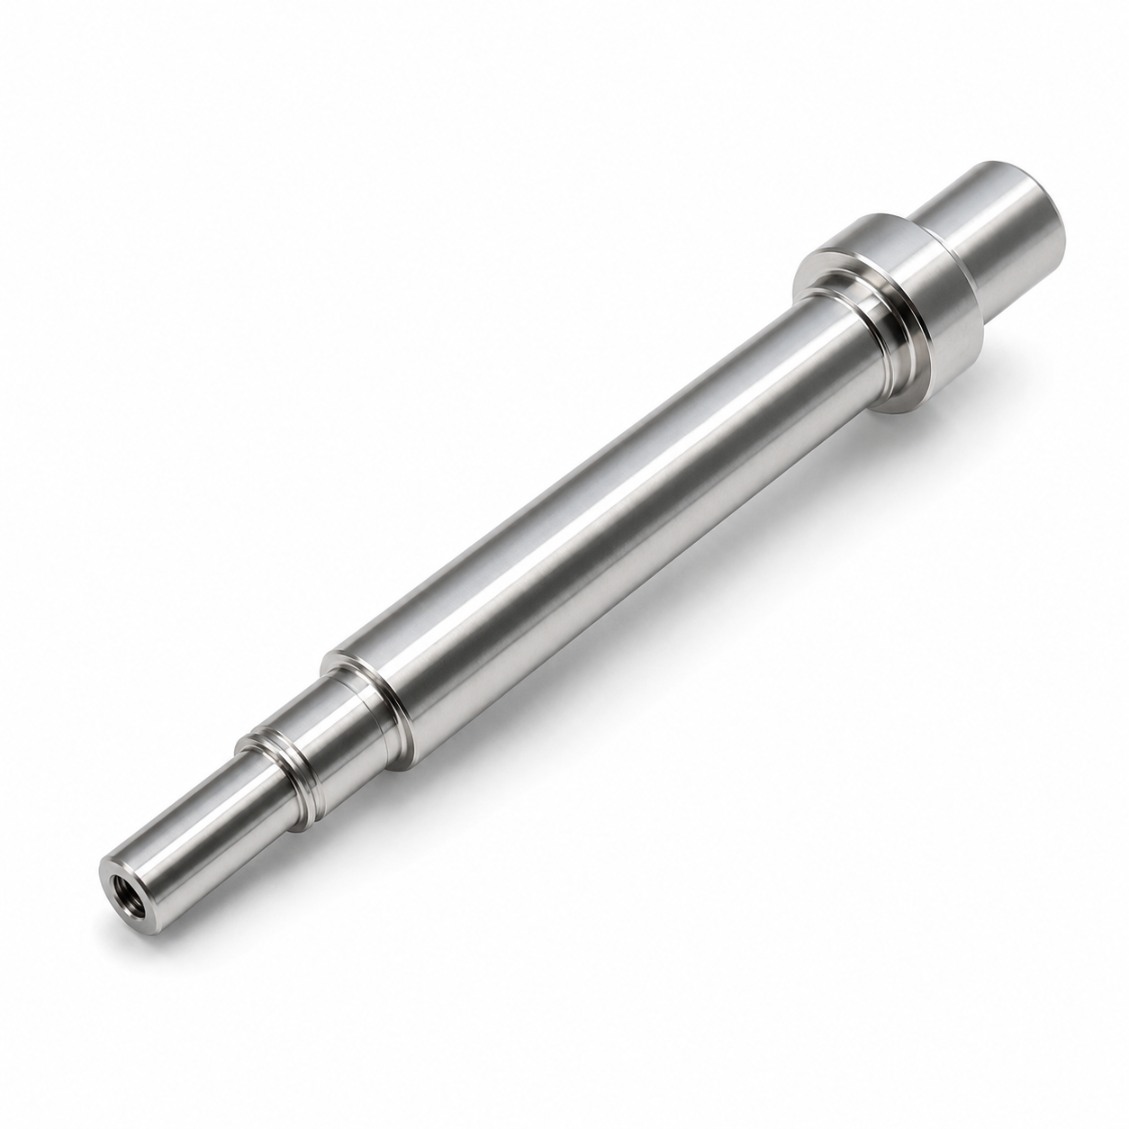 SUS303 · Серво
Вал энкодера — серводвигатель
Ø6 · h5 · Ra 0,2 мкм · 500 шт.
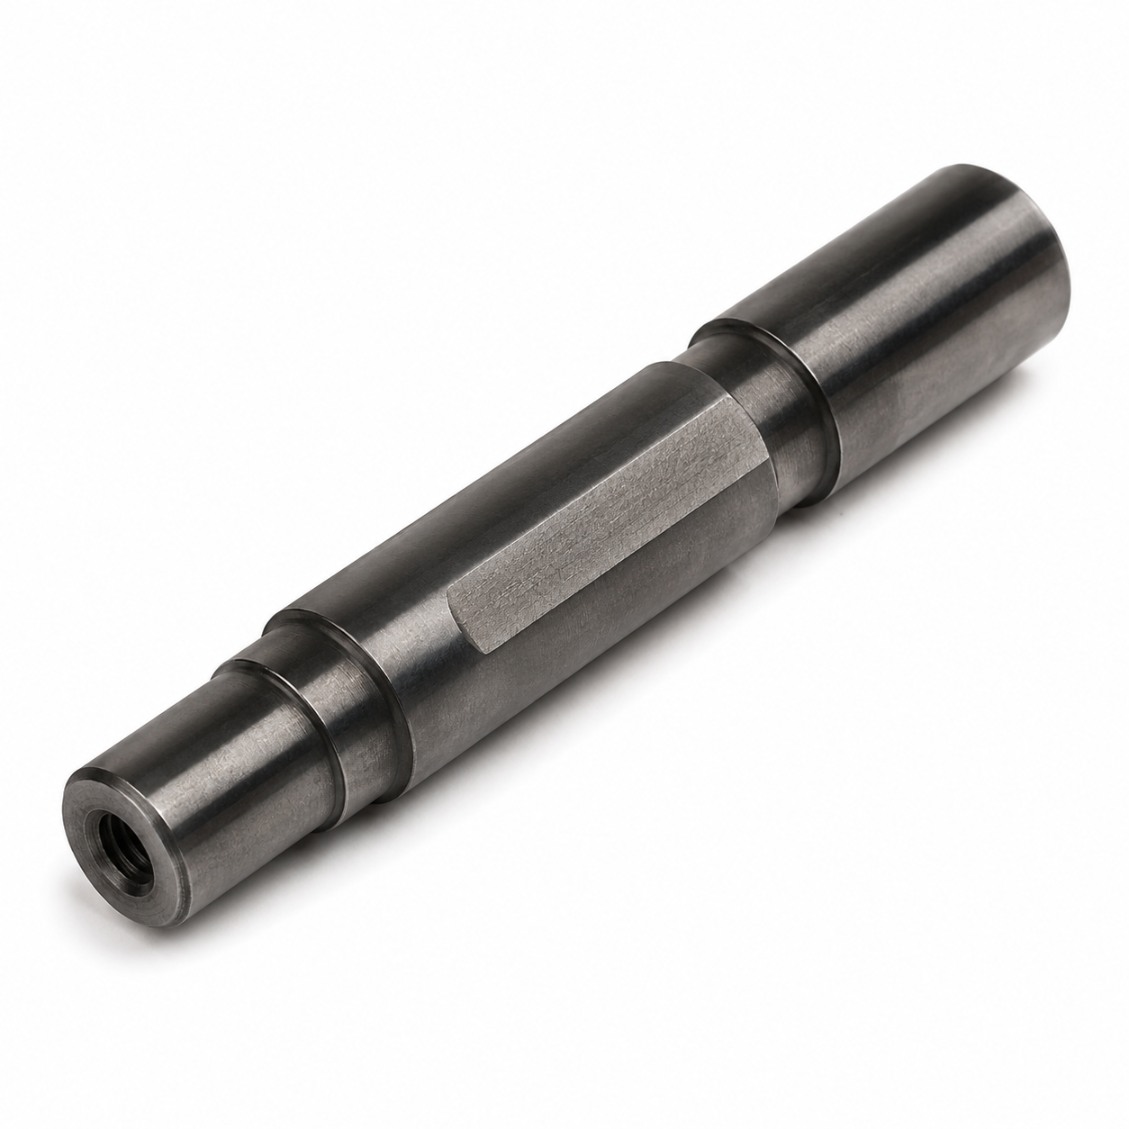 42CrMo4 · ЧПУ
Вал энкодера — станок с ЧПУ
Ø10 · плоская D · закалённая · 200 шт.
 Al 6061 · Робот
Вал энкодера — соединение робота
Ø8 · анодированный · 100 шт.
 SUS316L · Медицинский
Вал энкодера — медицинское устройство
Ø5 · пассивированный · 60 шт.
 Ti Grade 5 · Аэро
Вал энкодера — управление полётом
Ø8 · сбалансирован G0.4 · 15 шт.
 C45 · конвейер
Вал энкодера — привод конвейера
Ø12 · черный оксид · 300 шт.
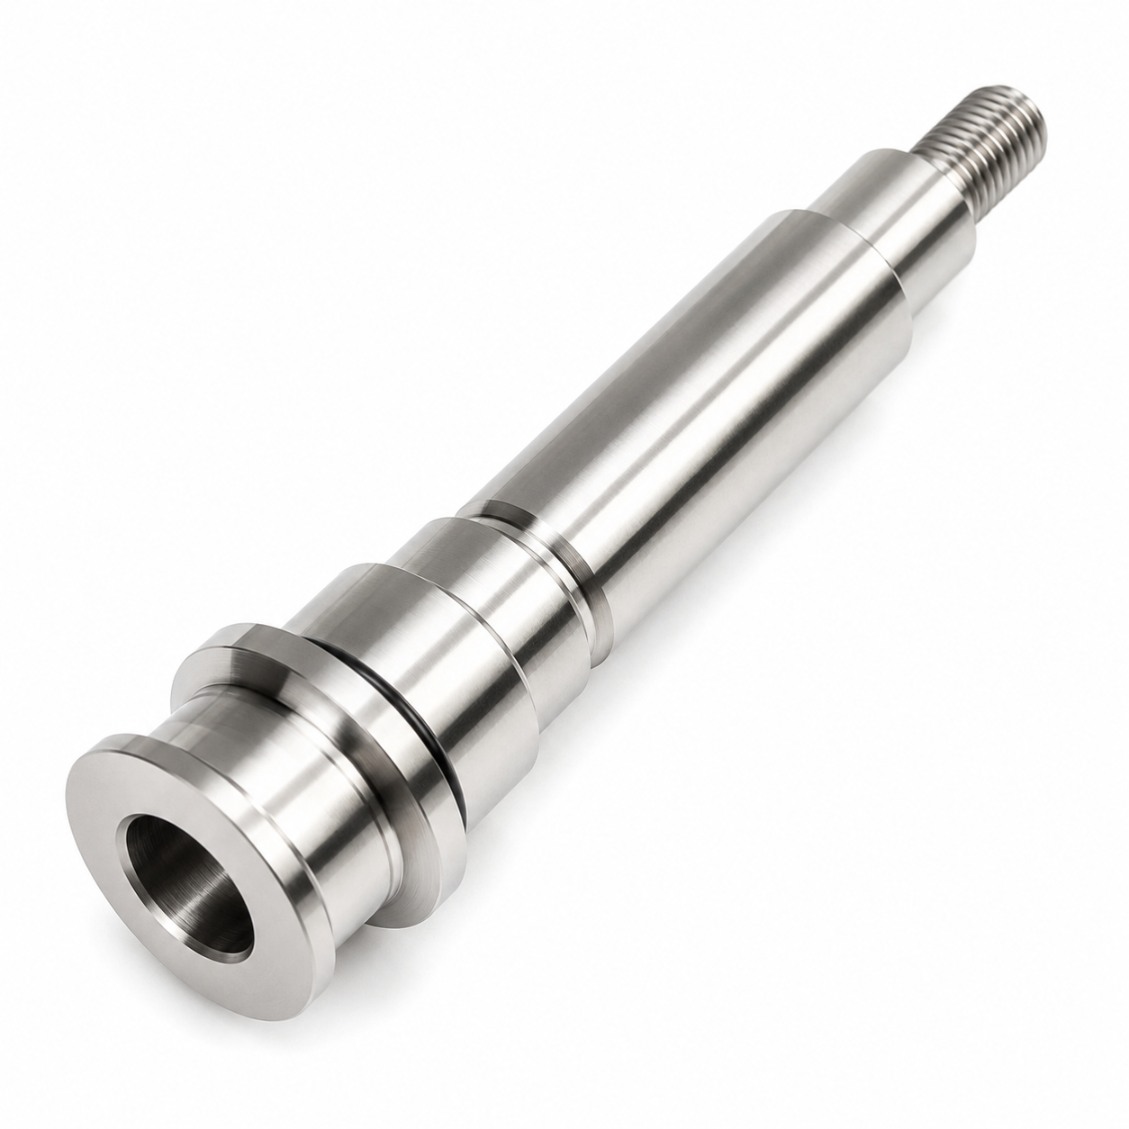 SUS303 · Инструмент
Вал энкодера — поворотный стол
Ø14 · IT4 · Ra 0,1 мкм · 40 шт.
 Проверено Talyrond
Биение ≤ 0,003 на каждом изделии
Полный отчет Talyrond предоставляется
Как работает
От чертежа до готового изделия
Загрузите ваш чертёж — тип энкодера, внешний диаметр, требование по биению. Расчёт стоимости за 48 часов.
01
Загрузить чертеж
STEP, DXF, PDF или эскиз с ключевыми размерами и допусками.
02
Котировка за 48 часов
Материал, процесс, обработка поверхности и твердый срок выполнения.
03
Токарная обработка + шлифовка + Talyrond
Точная токарная обработка, шлифовка, притирка и проверка биения Talyrond.
04
Доставка по всему миру
Полный отчет по размерам и биению. DHL / FedEx / морская доставка.
Отзывы
Надёжный производитель валов энкодера
★★★★★
"Отчет Talyrond подтвердил наш входной контроль до микрометра. Установка энкодера на этих валах теперь повторяется без ошибок во всех партиях."
AK
Алекс К.
Инженер-мехатроник · Россия
★★★★★
"DFM-анализ HXC выявил несоответствие класса отверстия ступицы энкодера до начала обработки. Избежали переделки. Готовые детали идеальны с первого раза."
SL
Софи Л.
Инженер-конструктор · Франция
★★★★★
"Три года закупки прецизионных осей у HXC. Качество стабильно, сроки надежны, инженеры всегда реагируют."
JT
Джеймс Т.
Старший инженер · Великобритания
Часто задаваемые вопросы
Валы энкодера — Часто задаваемые вопросы
Технические и операционные вопросы отвечают наши инженеры.
Вал энкодера (или короткий вал энкодера) — это точно шлифованный короткий участок вала, специально предназначенный для соединения с вращающимся энкодером — оптическим, магнитным или емкостным. Энкодер считывает вращение вала и преобразует его в сигнал положения или скорости. Любое биение вала напрямую увеличивает ошибку энкодера, поэтому допуски на биение строже, чем для стандартного моторного вала: ≤ 0,003 мм TIR — стандарт для оптических энкодеров, ≤ 0,001 мм — для самых точных емкостных типов.
Биение напрямую увеличивает ошибку положения энкодера. Если диск или магнит энкодера установлен на вал с биением 0,010 мм, выход энкодера будет содержать синусоидальную ошибку положения на каждом обороте, пропорциональную биению — в высокоразрешающем энкодере (например, 2 048 отсчетов/оборот), биение 0,010 мм на валу 10 мм может вызвать ошибку положения в несколько отсчетов за оборот. Поэтому для валов энкодера применяют допуск h5 и ≤ 0,003 мм биения, тогда как для стандартных моторных валов — k5 и ≤ 0,010 мм.
Оптические энкодеры с зажимными ступицами: наружный диаметр вала h5 (небольшой зазор), энкодер фиксируется винтом или разрезным зажимом. Энкодеры с запрессованными ступицами диска: наружный диаметр вала p5 или r5 (небольшое натяжение). Энкодеры с приклеенным диском: наружный диаметр вала h6 (зазор). Спецификация сборки производителя энкодера определяет необходимый допуск по наружному диаметру вала — всегда проверяйте технический паспорт. HXC шлифует валы энкодера под любой из этих классов допусков.
Да — самый компактный вариант — вал двигателя с интегрированным посадочным местом энкодера на заднем конце: шейка подшипника двигателя с одной стороны (посадка k5), посадка ротора посередине и посадочное место энкодера сзади (h5, Ra 0,2 мкм). Все элементы обрабатываются за одну установку на 5-осевом станке, что обеспечивает соосность между подшипниками двигателя и посадочным местом энкодера в пределах 0,003 мм — критично для точности обратной связи сервопривода.
Прототип (1–5 шт., токарная обработка + шлифовка): 4–7 дней. Малый выпуск (10–50 шт.): 7–12 дней. Производство (100–1 000 шт): 10–16 дней. Нержавеющая сталь или титан: добавить 2–4 дня. Срочное производство доступно.
Нержавеющая сталь 303 (легкообрабатываемая нержавеющая сталь): стандарт для валов энкодеров сервоприводов и роботов. 20CrMnTi (индукционно закалённая) для станков с ЧПУ и тяжёлого оборудования. Al 6061-T6 (твёрдоанодированная) для коботов и легких конструкций. SUS316L (пассивация) для медицины и пищевой промышленности. Ti Группа 5 для аэрокосмической отрасли и высокоточных приборов, где критична минимальная масса.
Стандартное шлифованное посадочное место энкодера: Ra 0,2 мкм. Посадочное место под запрессовку диска: Ra 0,1 мкм (зеркальная доводка). Шейка подшипника: Ra 0,4 мкм. Все параметры измеряются контактным профилометром и указываются в сертификате контроля вместе с графиком биения Talyrond.
Да — D-грани, плоские поверхности под винты, шпоночные пазы, резьбы, шейки подшипников двигателя, посадочные места энкодеров и поперечные отверстия под кабели обрабатываются за одну установку на 5-осевом токарно-фрезерном станке, что обеспечивает соосность между подшипниками двигателя и посадочным местом энкодера в пределах 0,003 мм TIR.
Готовы заказать индивидуальные валы энкодеров?
Загрузите чертёж вала энкодера — внешний диаметр, биение, чистота поверхности и тип энкодера. Расчёт стоимости за 48 часов. Гарантированное биение ≤ 0,003 мм с сертификатом Talyrond.
Принято: STEP · DXF · DWG · PDF · IGES · SolidWorks · CATIA