
產品類別
一體成型 · 五軸加工 · 同心度≤0.005 · 輪廓公差±0.03
BL / 001 — 010
一體成型五軸加工
整體葉盤(整體葉片盤)
整體葉片盤(blisk)加工——葉片與輪轂由單一毛胚以五軸聯動銑削切削成型。無安裝槽,無榫接結構,比組裝式葉片盤輕20–40%,葉片與盤同心度≤0.005 mm。適用於航太燃氣渦輪、渦輪增壓器、無人機推進及高性能壓縮機。.
一體成型
無葉片接合
≤0.005mm
葉片/盤同心
-30%
重量對比組裝式
零件圖 · BL-000 整體葉盤 · Ti 5級 · 外徑Ø180 · 16片葉片 · 輪廓公差±0.03
ISO 9001 · CMM葉片掃描 · 認證
葉片+盤 · 1塊毛胚
五軸同時加工
航空渦輪 · 無人機 · 渦輪增壓器 · 壓縮機 · 空調
應用領域
鈦 5 · Inconel 718/625 · 鋁 7075 · SUS316L
材料
48hr 報價 · 10天原型
服務
一體成型
無安裝槽
無燕尾槽/燕尾榫
無燕尾槽/燕尾榫
≤0.005毫米
葉片/盤同心
整體結構
整體結構
-30%
減重
對比組裝式葉盤
對比組裝式葉盤
10 天
最快交付
鈦/鋁原型 · 超合金+5–7天
鈦/鋁原型 · 超合金+5–7天
为何困难
為什麼葉盤加工極具挑戰性
一個葉盤將所有葉輪與渦輪葉片的挑戰集中於一個零件——再加上完整的圓盤結構、連接幾何形狀,以及葉片間通道的加工——全部由單一毛胚製成,無法透過更換零件進行返工。.
🌀
複雜的葉片間通道
葉盤上的每個葉片通道兩側(相鄰葉片)及圓盤底部均為封閉——類似於封閉式葉輪。所有通道表面都必須能夠以 五軸同動傾斜與長伸刀具加工 無碰撞。.
💎
報廢風險
一體式葉盤是由單一高價材料毛胚加工而成。若在最後一片葉片出現錯誤,整個零件都會報廢。HXC採用 製程中探測與分階段首件檢驗 在問題成為報廢前即時發現偏差。.
⚙️
材料挑戰
航太一體式葉盤使用鈦或鎳基超合金。低進給速率下長時間加工會產生熱量,影響材料特性。. 受控切削策略、溫度監控及CBN刀具 是所有超合金葉盤的必要條件。.
我們的工作
请求相似零件 →
我們製作的一體式葉盤
用於壓縮機、渦輪及高性能流體機械的一體式葉盤——單件成型,CMM驗證。.
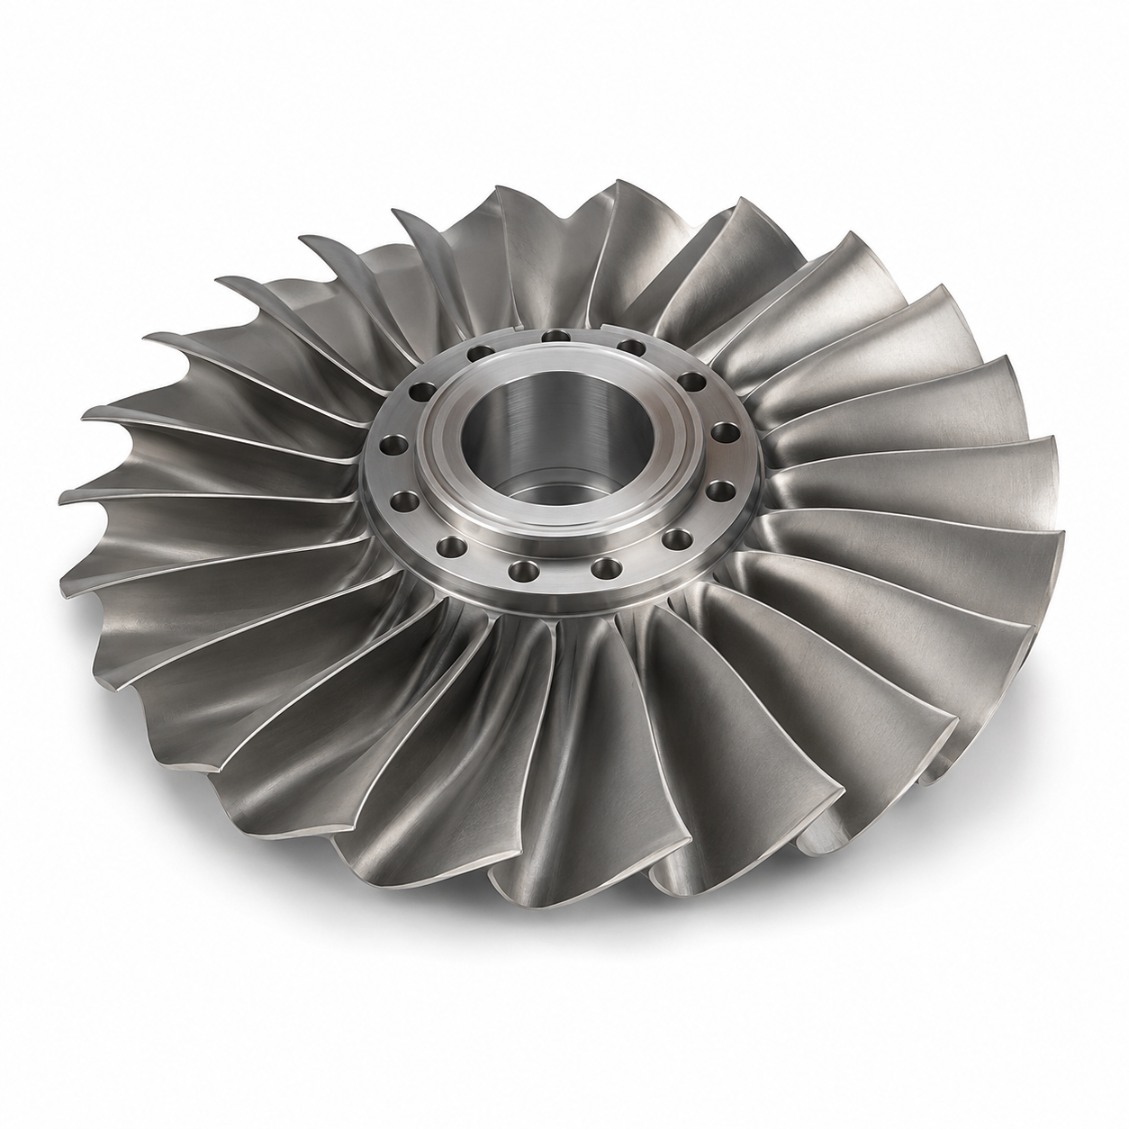 Ti Grade 5 · 航空
航太壓縮機一體式葉盤
18片葉片 · ±0.02mm · 3件
 Inconel 718
燃氣渦輪一體式葉盤
12片葉片 · 超合金 · 2件
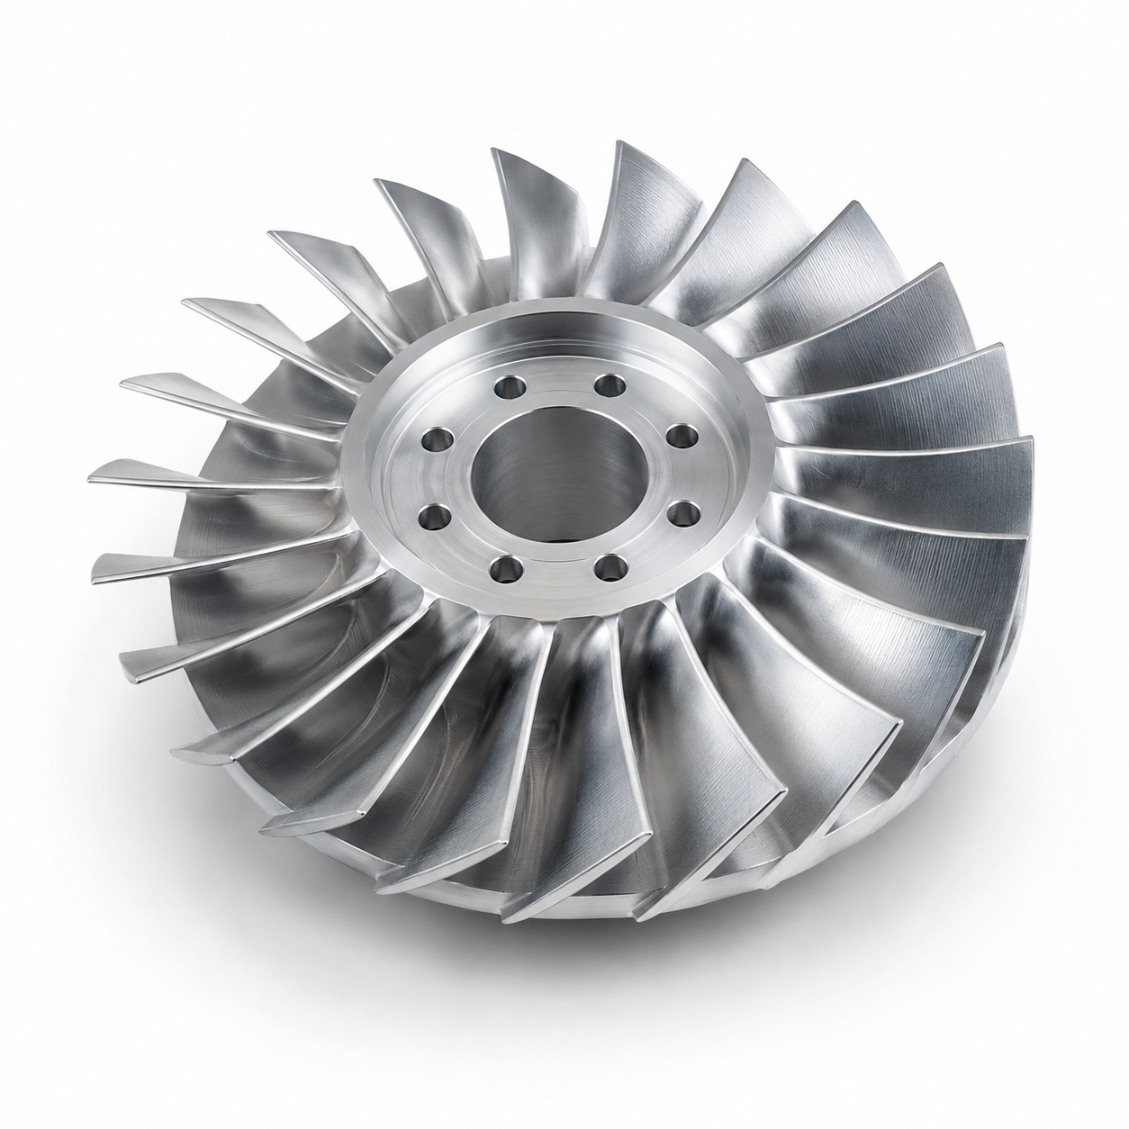 Al 7075 · 研究
研究用葉盤 — 風洞測試
20片葉片 · 5件
 Ti五級 · 無人機
無人機渦噴葉盤
16片葉片 · 輕量化 · 4件
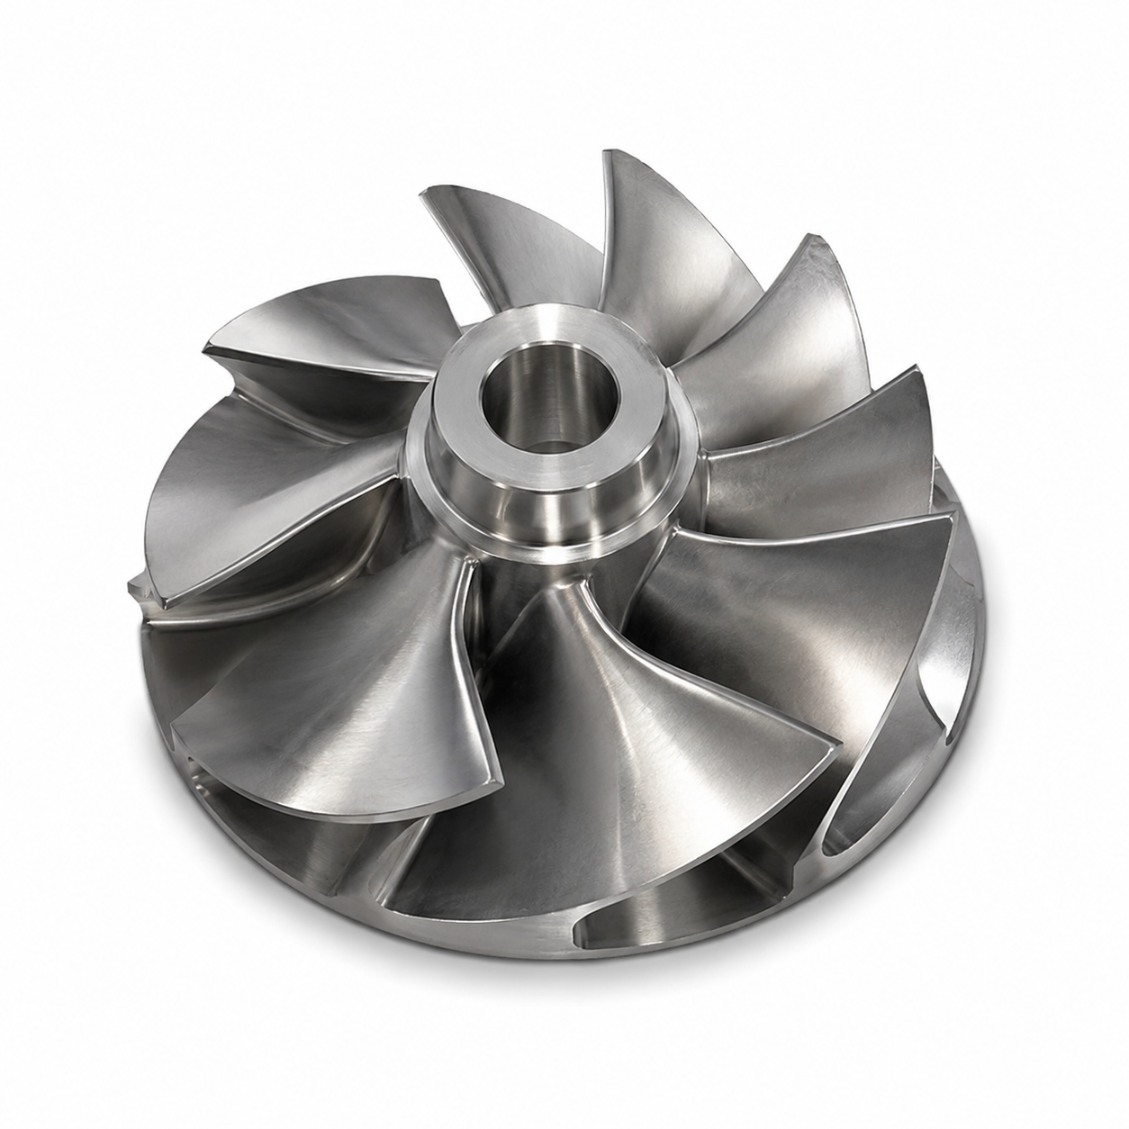 SUS316L · 工業用
工業用壓縮機葉盤
10片葉片 · 6件
 Al 7075 · 空調
空調離心葉盤
8片葉片 · 陽極處理 · 15件
 Ti五級 · 渦輪
渦輪增壓器壓縮機葉盤
高速 · 3件
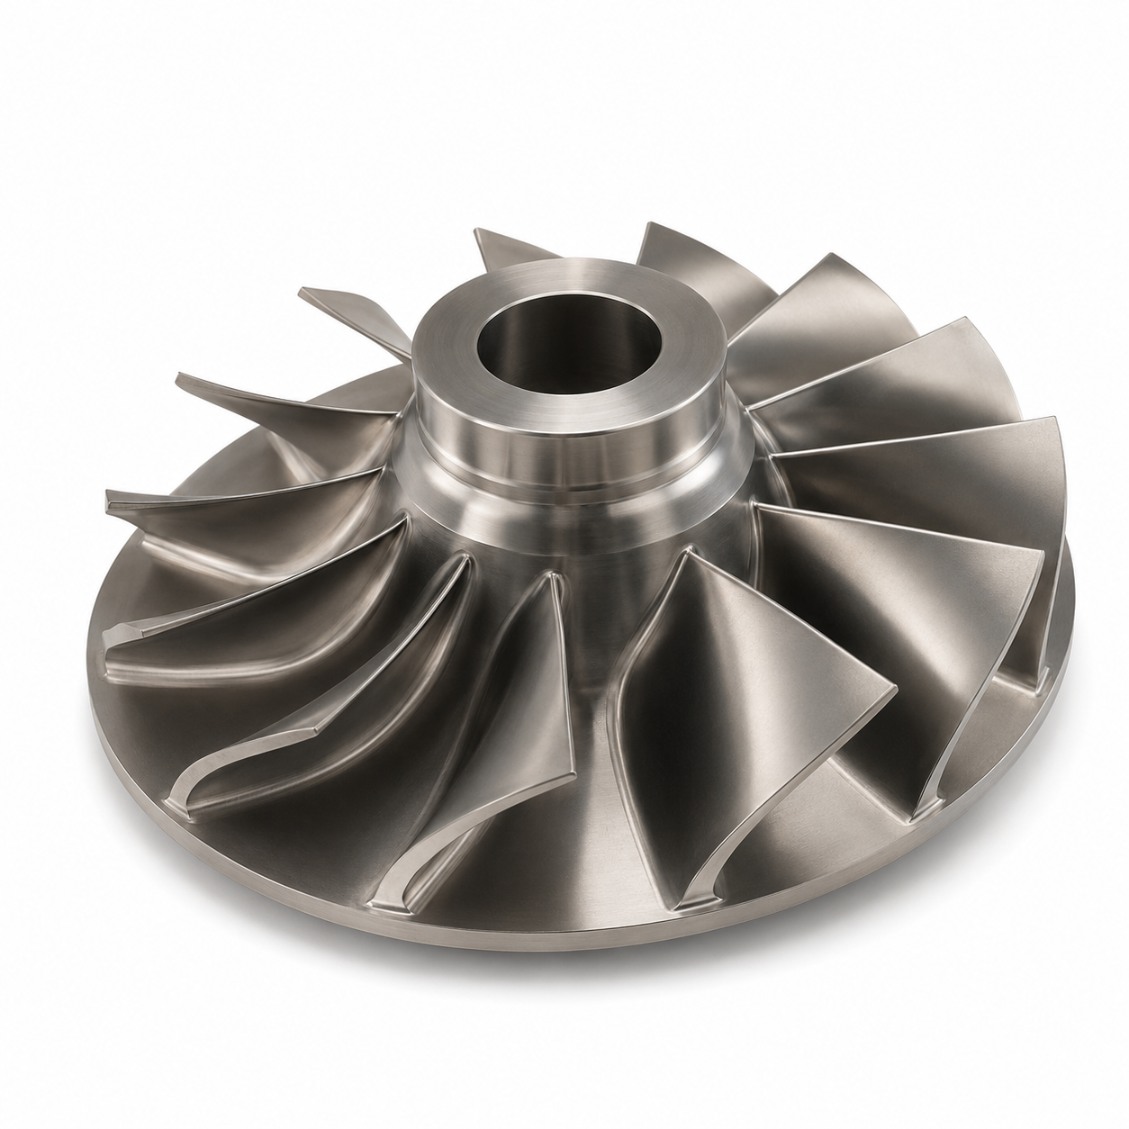 Inconel 625
高溫渦輪葉盤
超合金 · 2件
能力與公差
我們可以交付的項目
此產品類型的典型規格。請在詢問時確認確切需求。.
| 葉片數量 | 6–36片葉片 |
| 最大外徑 | 直徑350毫米 |
| 葉片剖面公差。. | ±0.03 毫米 |
| 葉片間通道寬度 | ≥ 3毫米 |
| 盤片同心度 | ≤ 0.005 毫米 TIR |
| 表面光潔度(氣流通道) | 表面粗糙度 0.4 µm |
| 材料 | 鈦、Inconel、鋁、不銹鋼 |
| 加工 | 五軸同時 |
| 製程中探測 | 強制性 |
| 檢驗 | 三次元量測儀(CMM)+ 全葉片掃描 |
| 交期(樣件) | 10–16 天 |
| 高温超合金添加 | +5–7 天 |
原理
從圖樣到成品部件
上傳你的 2D/3D 文件 — DFM 反饋、刀具路径规划,以及在 48 小时内確認交期。.
01
上傳圖樣
STEP、IGES、DXF 或 PDF。包含表面品質與公差標註。.
02
DFM 與 加工路徑審查
免費 DFM 評估 — 介面下偏、薄壁、流路存取、表面策略。.
03
五軸加工与品質控制
5軸 CNC、加工中探針檢測、坐標量測機(CMM)或光學表面掃描。.
04
全球運送
完整尺寸報告已附。DHL / FedEx / 海運貨運。.
評價
全球工程師信任的選擇
★★★★★
"刀片輪廓精度卓越—每個部件首次就通過進料CMM檢測。流道表面的表面粗糙度超過我們的Ra 0.4 µm 規格。"
AK
Alex K.
流體系統工程師 · 德國
★★★★★
"HXC 立即理解了五軸刀路的挑戰。它們的 DFM 回饋捕捉到我們忽略的下斜問題。交期如報價。"
SL
蘇菲 L.
設計工程師 · 法國
★★★★★
"我們已透過 HXC 完成三批複雜彎曲零件的生產。批次間的尺寸一致性是我們從任何供應商中見過的最佳表現。"
JT
詹姆斯 T.
高級採購經理 · 英國
常見問題
關於葉盤加工的常見問題
由我們的五軸加工團隊回答的工程與採購問題。.
可以 — HXC 使用五軸聯動加工機,從單一毛胚整體加工一體成型葉盤(blisk)。葉片與盤體從未分離過 — 整個結構都是由一塊材料切削而成。這樣可消除葉片連接接頭(榫槽或燕尾),減少零件數量,並實現 葉片與盤體同心度 ≤ 0.005 mm 這是組裝式葉盤無法達到的。.
所有葉片都在同一個旋轉基準下於單次裝夾中加工完成。一個 加工中量測程序 會在半精加工後量測第一片葉片,並在精加工所有葉片前調整刀具補正。CMM 檢驗會在多個橫截面檢查每一片葉片 — 葉片間輪廓偏差 ≤ 0.015 mm,並於檢驗報告中呈現。.
HXC 使用 五軸聯動 CNC 加工中心 採用工作台傾斜 + 主軸旋轉(搖籃式配置)進行葉盤加工 — 這能提供完整的角度自由度,以便加工所有葉片間通道表面及葉根圓角。針對超合金葉盤,我們使用高剛性機台、CBN 刀具及專用振動監控,能在損壞零件前偵測並防止顫振。.
四階段風險控制: (1)模擬 — 所有刀路在切削前都經過防碰撞檢查與模擬;; (2)首片葉片檢驗 — 第一片葉片在加工其餘葉片前會進行完整的CMM掃描;; (3) 分階段製程中探針檢測 — 在進行最終切削前,會於半精加工時確認刀具補正;; (4) 材料驗收 — 原始鋁錠在加工前會進行光譜驗證。這些措施綜合起來,將報廢風險降至接近零。.
(1) 無連接槽 — 沒有榫槽或燕尾槽,葉根不會產生應力集中;(2) 更輕量 — 透過去除連接結構及盤緣,可減輕20–40%重量;(3) 更佳空氣動力效能 — 葉根無洩漏間隙;(4) 更高葉片與盤的精度 — 同心度為加工而成,非組裝;(5) 零件數更少 — 一個整體葉盤可取代一個盤加N片葉片及N個固定結構。.
整體葉盤為一體成型結構—無法單獨更換葉片。若葉片損壞: (1) 若損壞在允許修整範圍內, ,HXC可重新加工受損葉片以恢復外型;; (2)針對較嚴重的損壞, 可採用雷射金屬沉積(LMD/DED)修復葉片材料,之後再對修復區域進行二次加工。修復可行性取決於材料及損壞程度—請聯絡我們的工程師。.
最小整體葉盤外徑: Ø30 毫米 (適用於無人機或醫療應用的微型葉盤)。我們五軸搖籃機最大可加工的整體葉盤外徑: 直徑350毫米. 。對於 Ø350–500 毫米的葉盤,我們採用龍門式五軸機搭配加長刀具—請聯絡我們確認可行性。.
Ti 5 級原型整體葉盤(新專案,全檢): 10–16 天. 。Al 7075 整體葉盤:8–12 天。Inconel 超合金整體葉盤: 16–24 天. 。小批量(3–10 件):每件加 5–8 天。每個葉盤皆進行全刀具量測掃描—此為強制要求。.