
產品類別
1×10⁻⁸ · Ra 0.8µm · ≤0.01mm 平Flat · EP + 焊接預備
VCH / 001 — 008
超潔淨 CNC
真空腔件
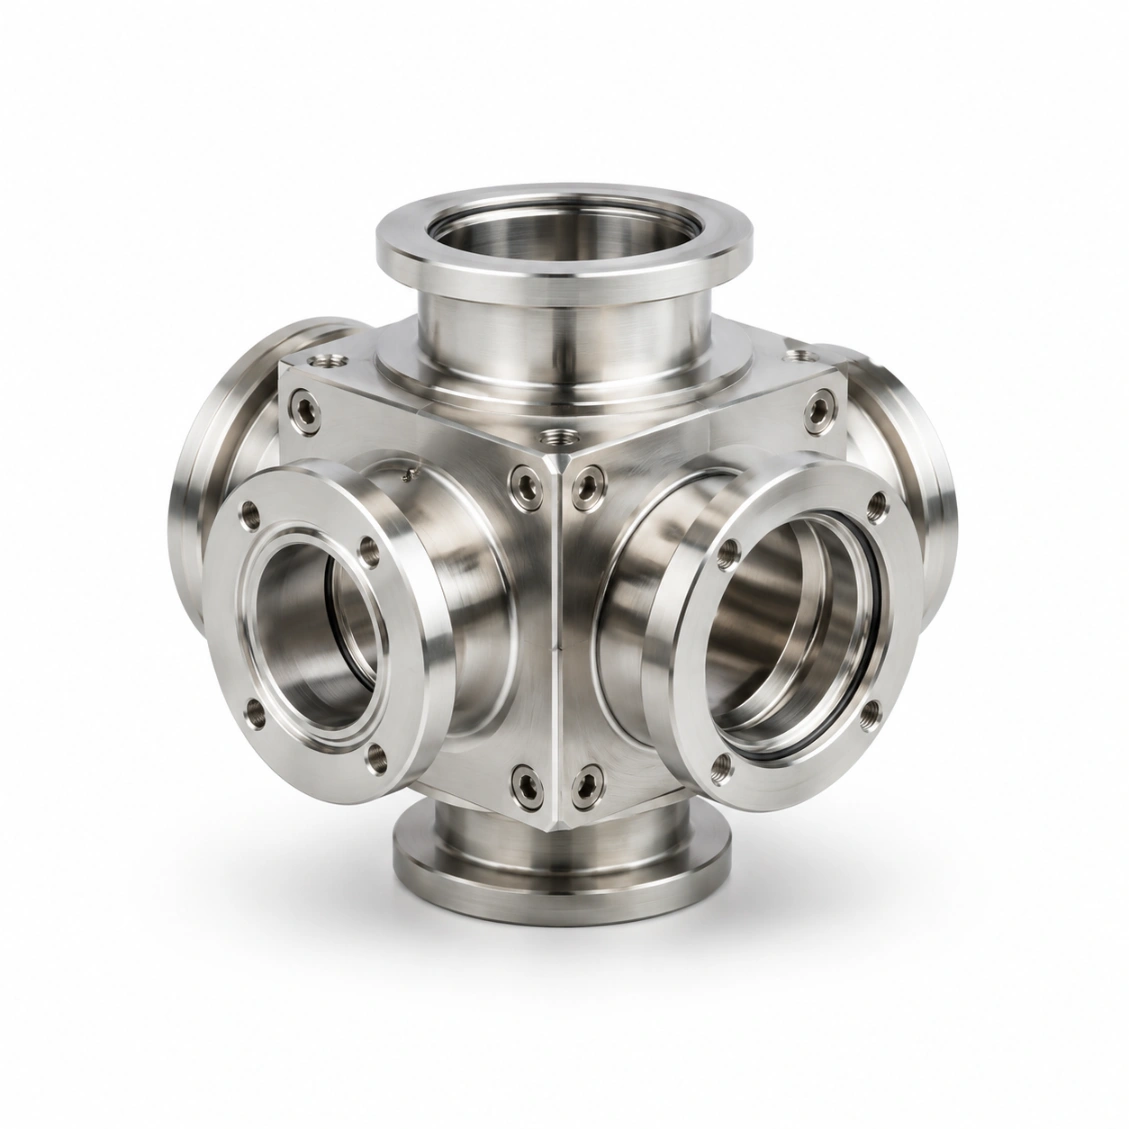
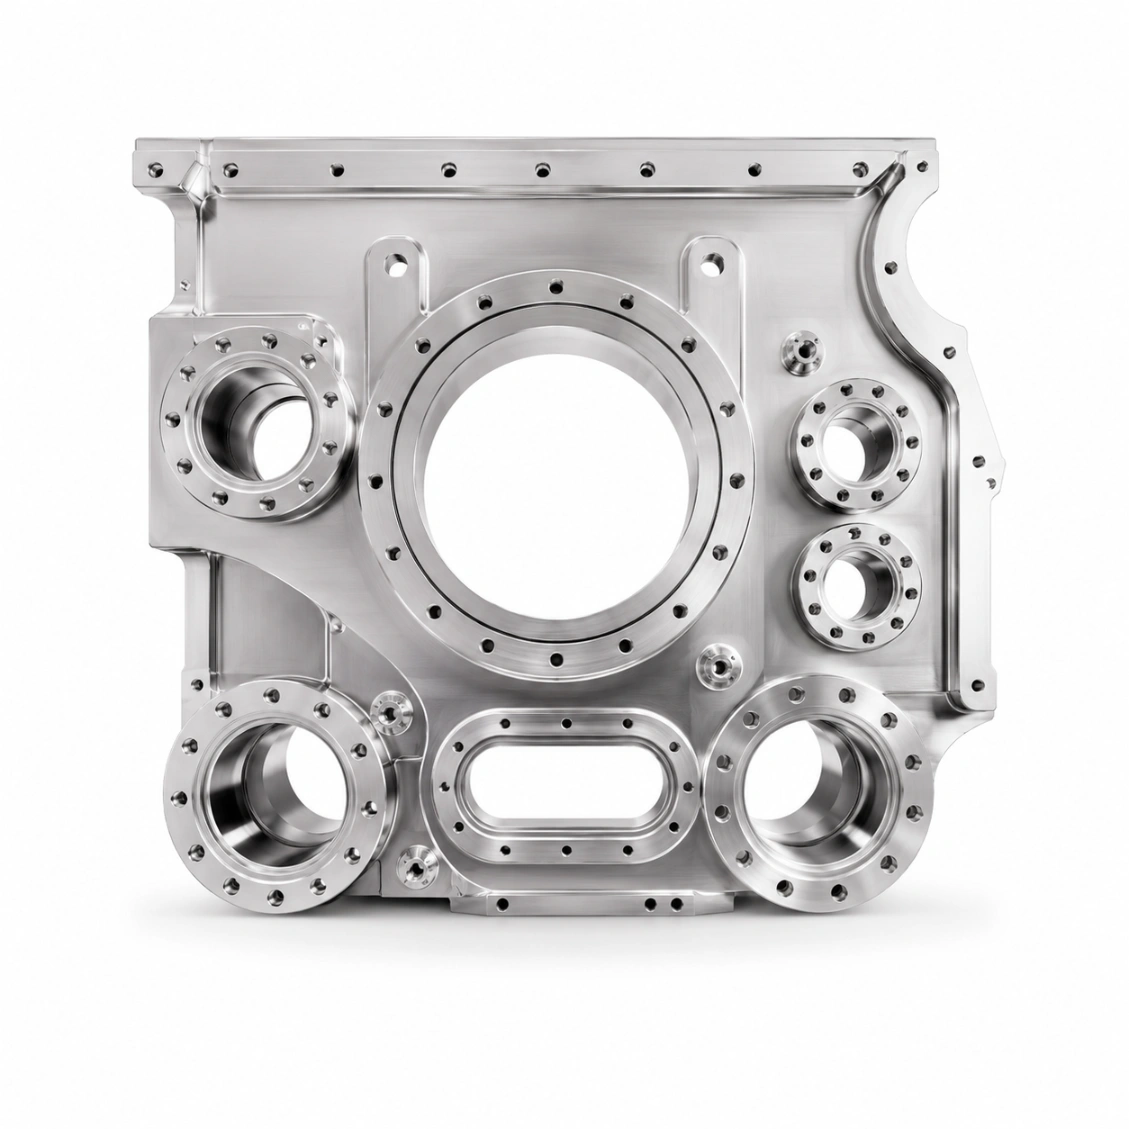
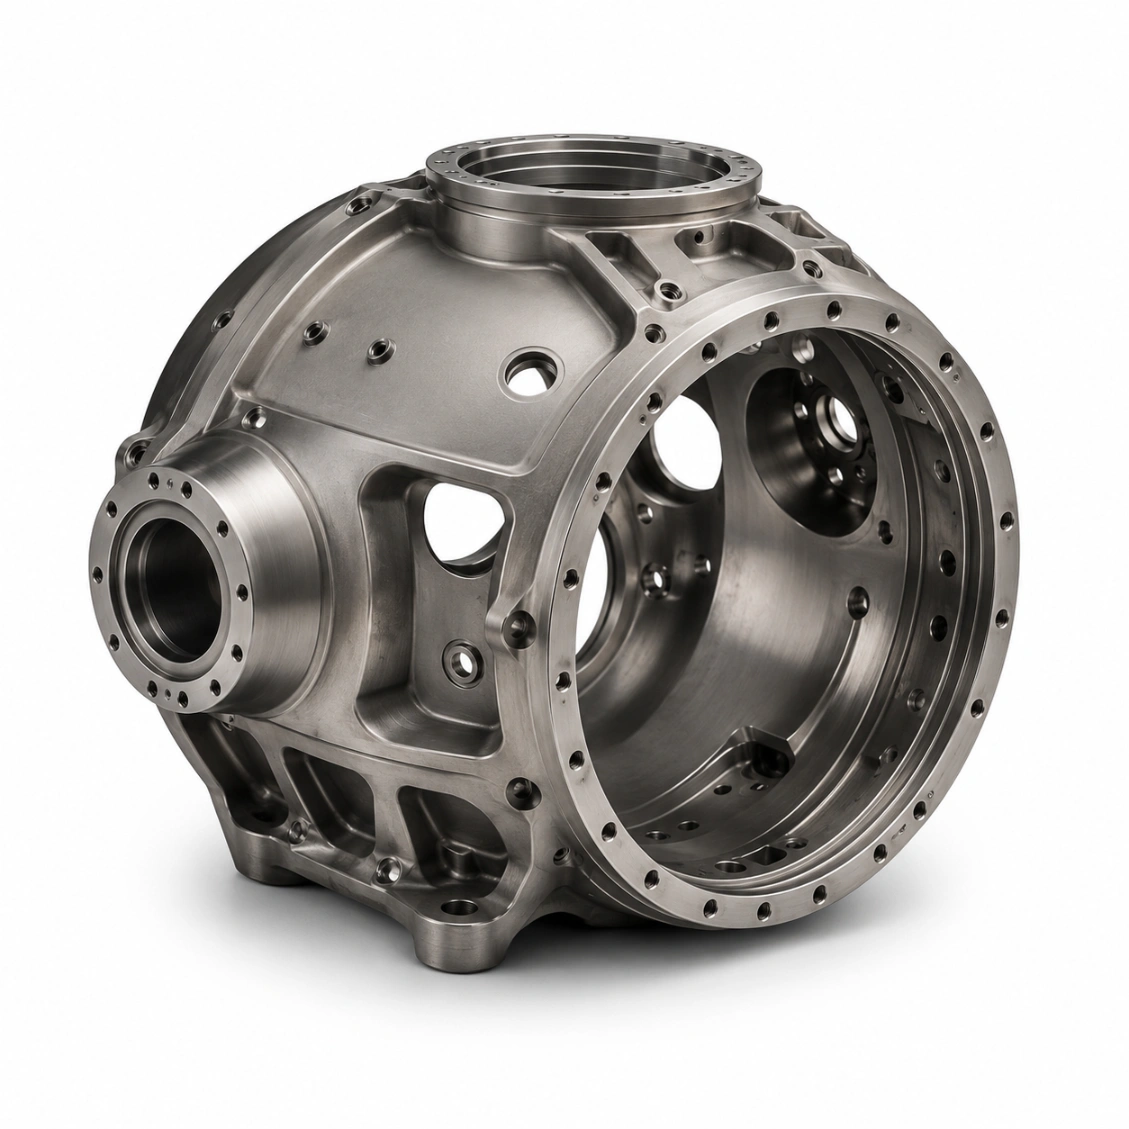
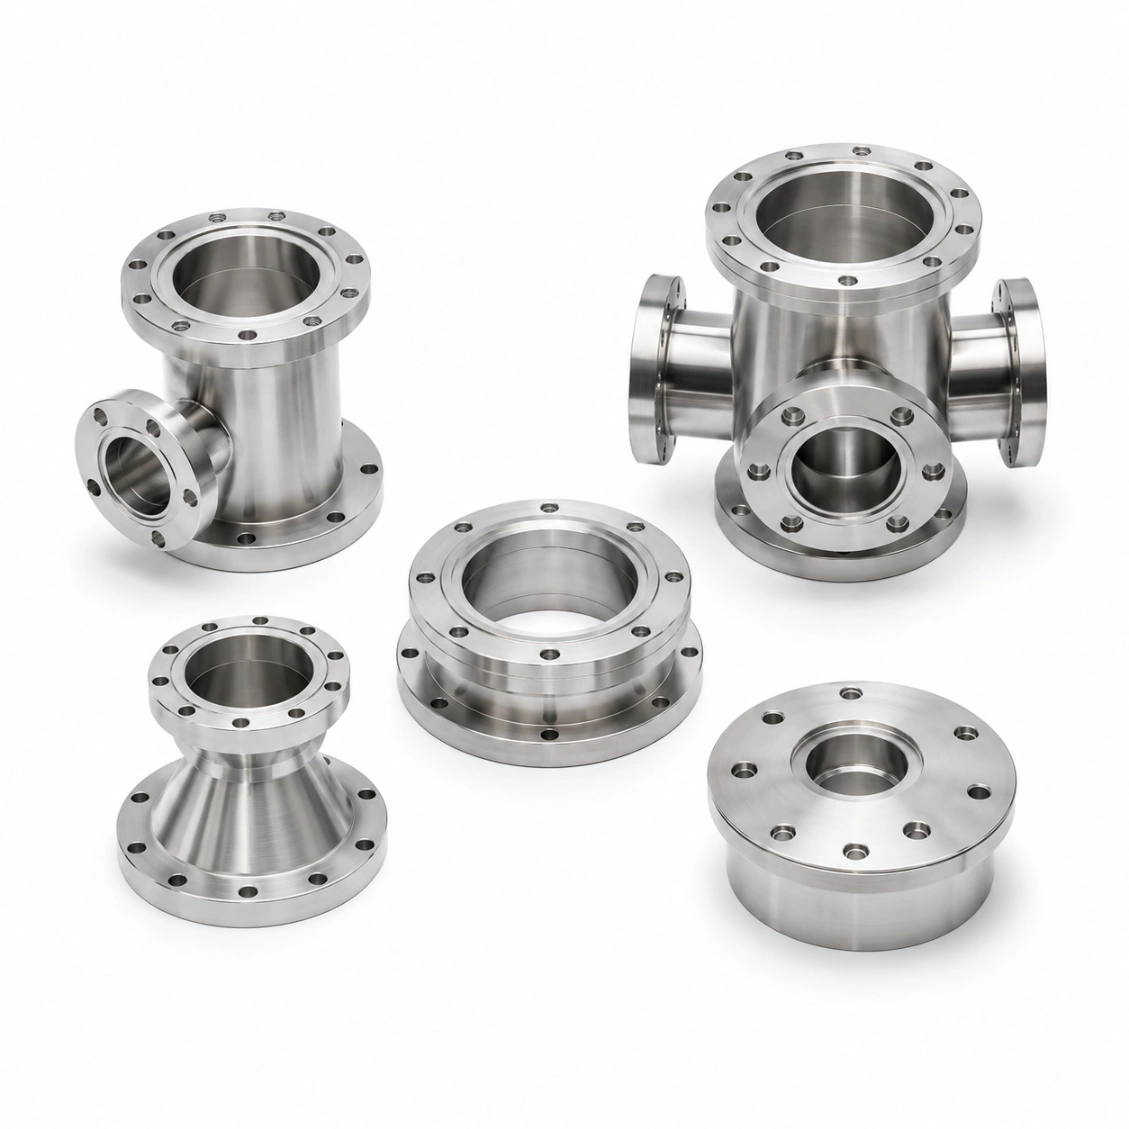
精密 CNC 加工真空腔結構件 — 法蘭平面 Ra 0.8 µm,平整度 ≤ 0.01 mm,所有焊接前序幾何形狀均加工至規格。SUS316L 電化學拋光,氦氣滲透測試 <1×10⁻⁸ mbar·l/s。適用於半導體加工腔、研究用真空系統及工業真空設備。.
<10⁻⁸
氦氣洩漏
Ra 0.8µm
法蘭面
≤0.01mm
平整度
零件圖 · VCH-000 PROCESS CHAMBER WALL · SUS316L EP
ISO 9001 · 烘焙出廠 300°C
1 bar 大氣壓
CF + KF 端口
半導體 · 研究 · 光學 · 太空 · 醫療 · 工業
使用案例
SUS316L EP · 304 · 鋁合金 6061 · 鈦合金 5 級
材料
48hr 報價 · 8 天原型
服務
<1×10⁻⁸
泄漏率
毫巴·秒 對氦氣測試
毫巴·秒 對氦氣測試
Ra 0.8µm
法蘭面
密封面等級
密封面等級
≤0.01mm
平整度
法蘭面等級
法蘭面等級
8 天
最快交付
原型訂單
原型訂單
機加工挑戰
真空腔部件加工挑戰
真空腔體元件必須在承受1巴大氣壓差的同時,保持密封表面不漏,需謹慎平衡結構完整性、尺寸精度與表面清潔度。.
⛨
壁厚與壓力
真空腔體壁必須在不鼓脹或屈曲的情況下承受1巴差壓(約10 N/cm²)。HXC 的 DFM 審查會根據腔體直徑與材料屈服強度檢查壁厚——太薄會變形,太厚會增加重量與離氣表面積。.
▱
法蘭端面平整度
腔體元件上的所有法蘭面必須平整至 ≤ 0.01 mm——任何偏差都會使墊圈不均勻進行密封,造成洩漏路徑。HXC 使用精密表面磨床或大床數控加工中心對所有法蘭面進行加工。.
⚒
焊接準備幾何形狀
許多真空腔體部件需與其他元件焊接。焊接前的準備(槽角、根部平面、斜角深度)必須符合 AWS 或 ISO 9692 規範,焊接工藝可產生真空密封的完整滲透接頭。.
我們的工作
请求相似零件 →
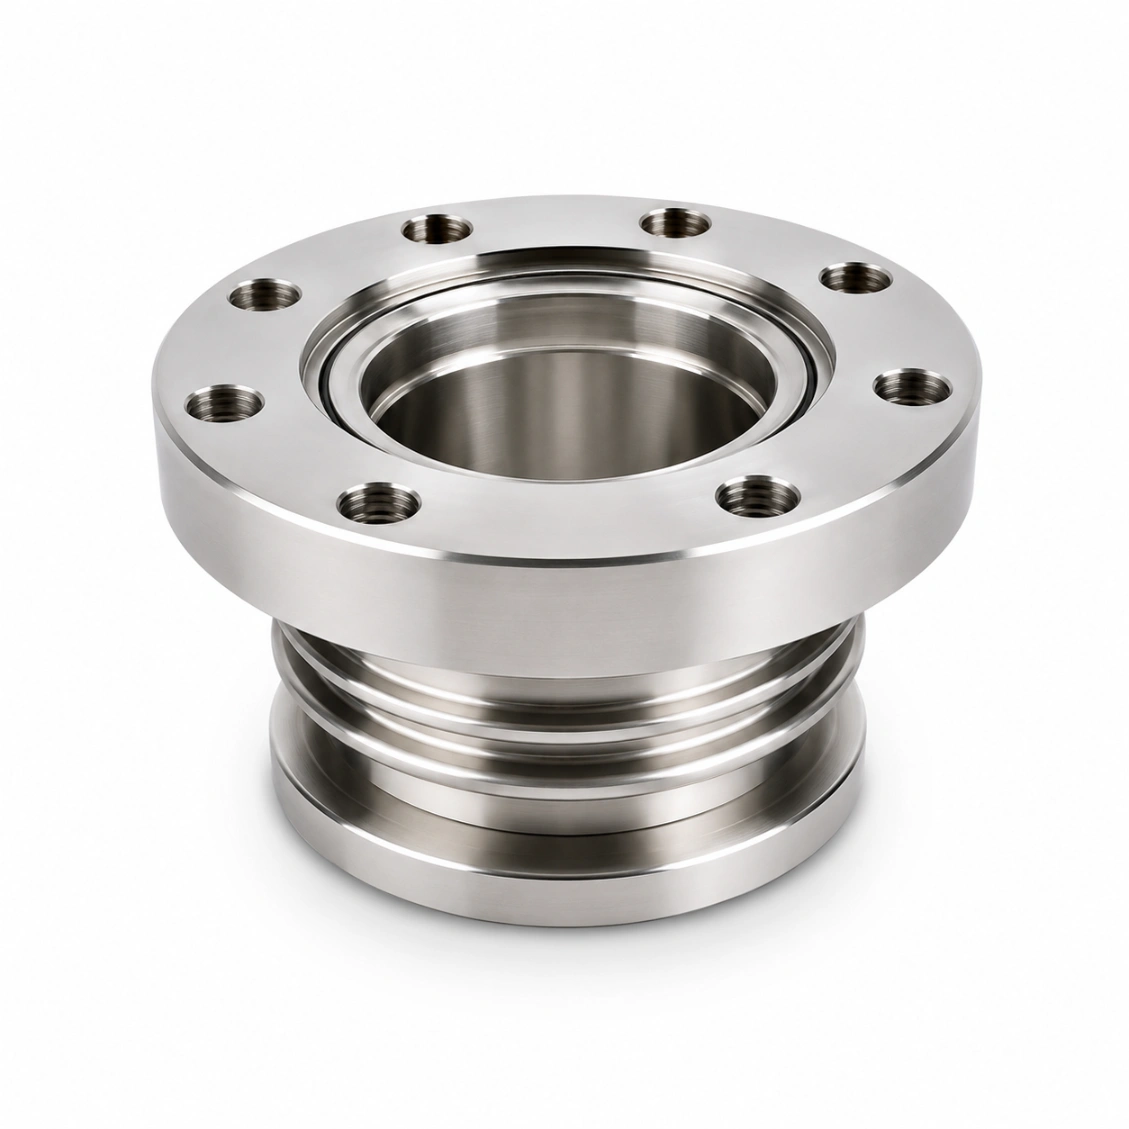
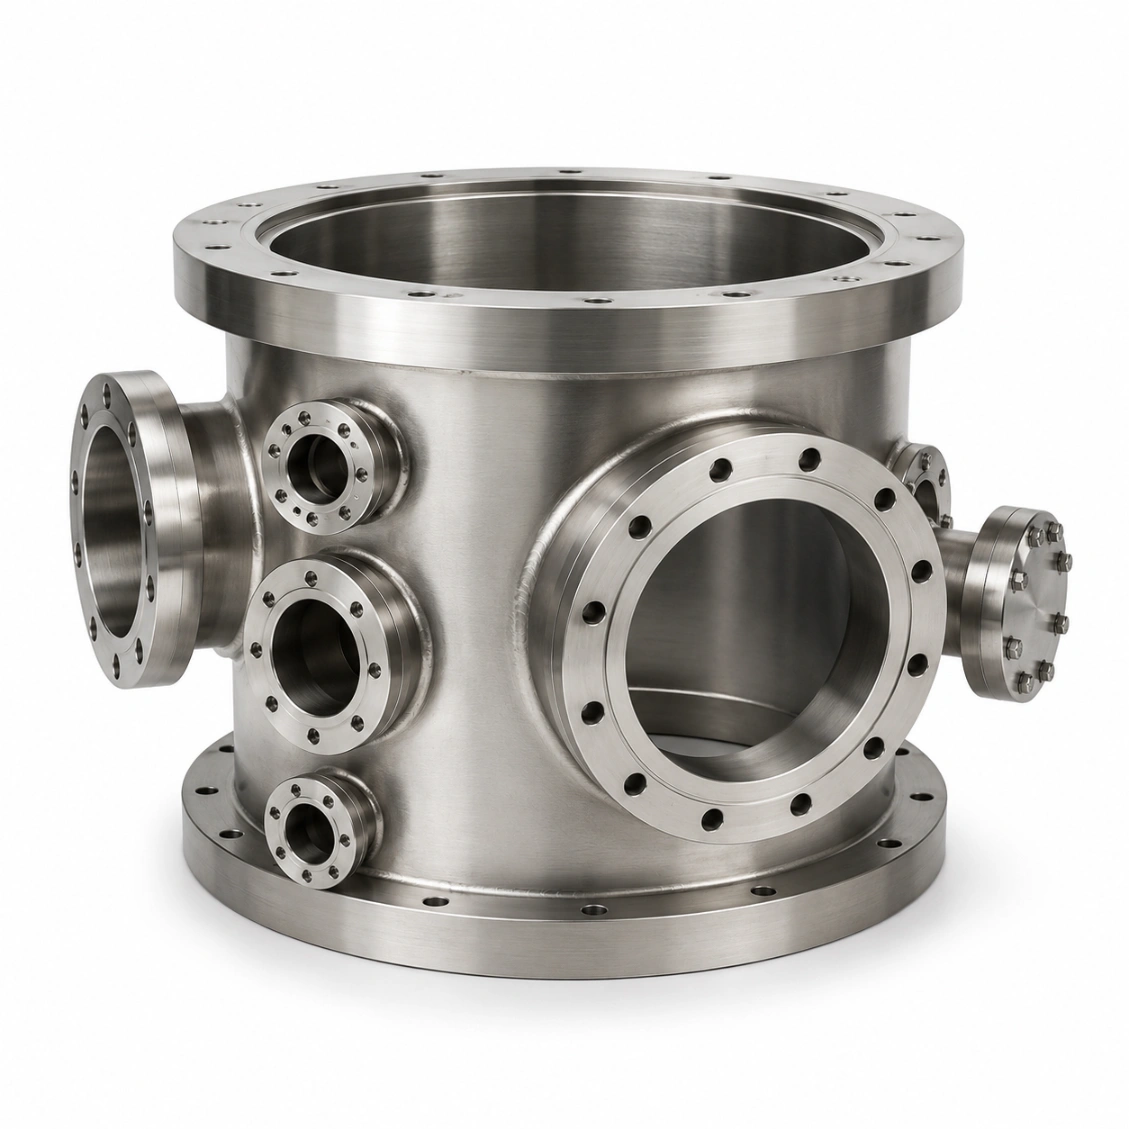
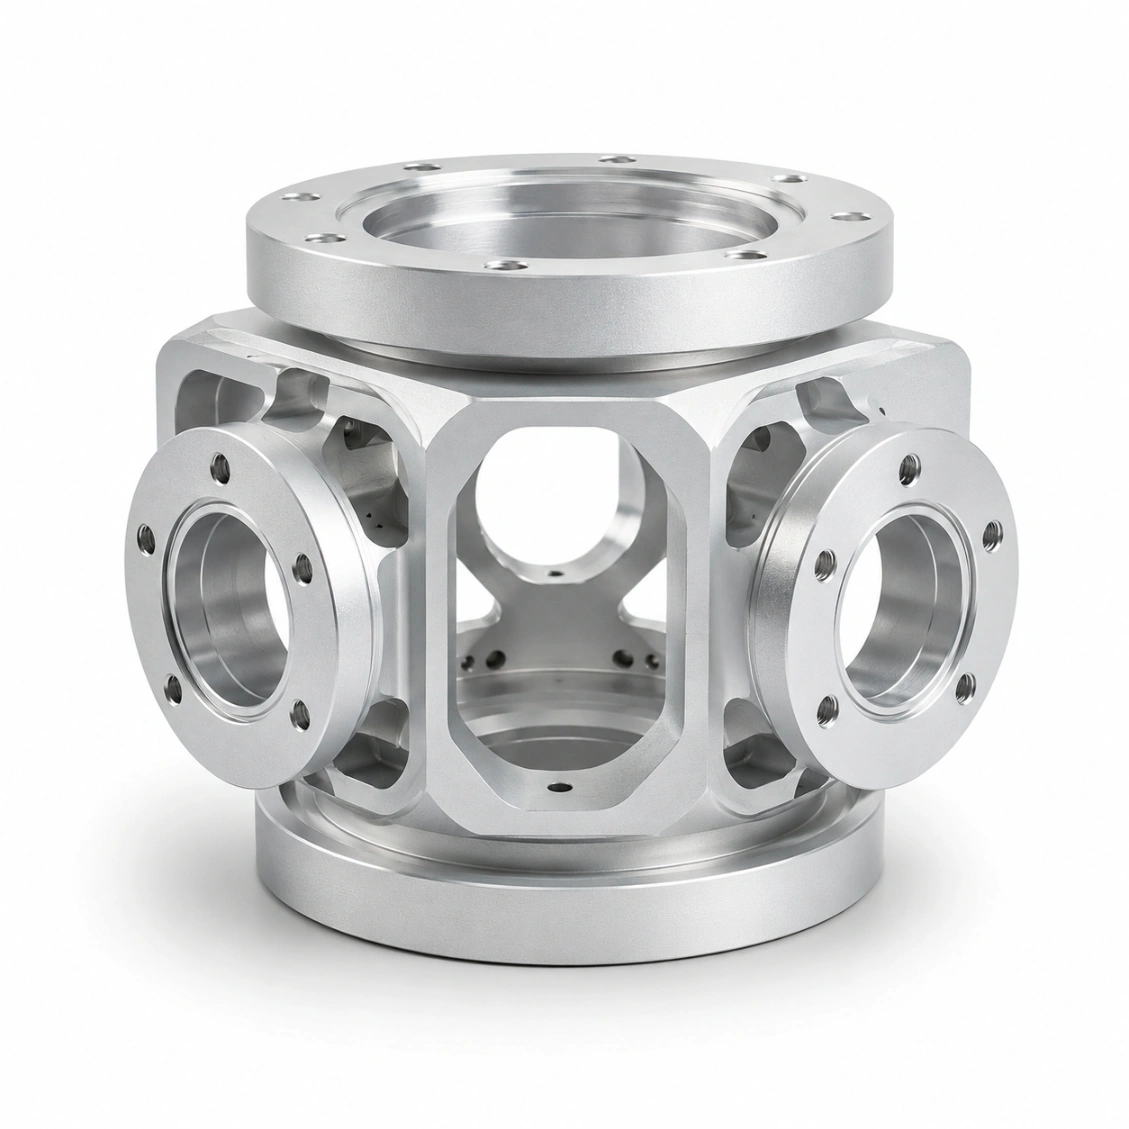
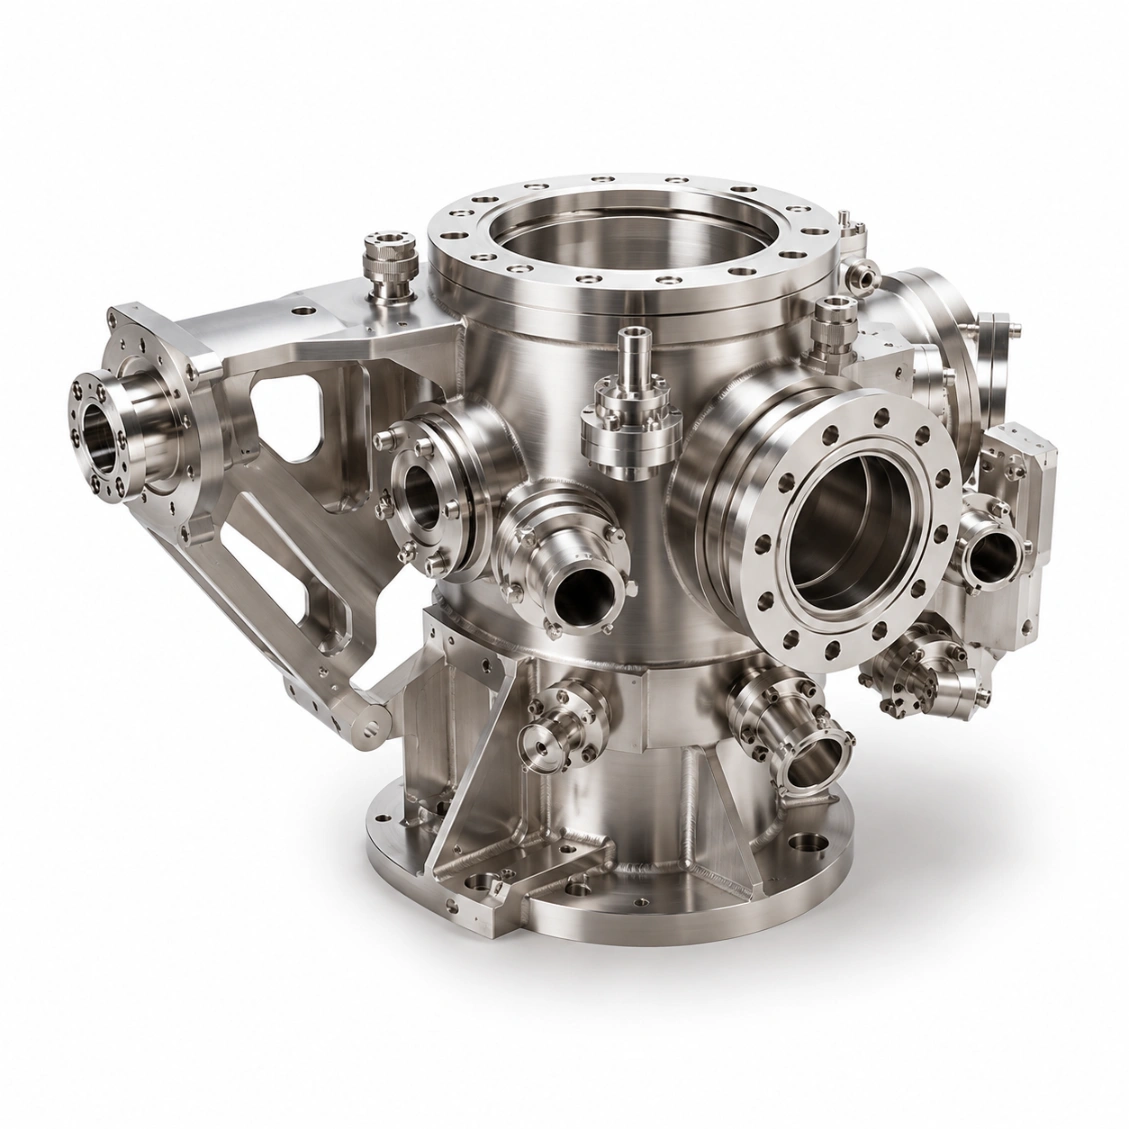
我們製作的真空腔體元件
用於半導體、研究與工業系統的結構性真空腔體元件。.
能力與公差
我們可以交付的項目
此產品類型的典型規格。請在詢問時確認確切需求。.
| 洩漏率 | <1×10⁻⁸ mbar·l/s(氦氣測試) |
| 法蘭面平整度 | ≤ 0.01 mm |
| 法蘭面 Ra | 0.8 微米 |
| 壁厚 | 從 6 毫米開始(腔直徑依賴) |
| 最大件包絡 | 800 × 800 × 600 毫米 |
| 法蘭標準 | CF、KF、ISO-K、客製化 |
| 材料 | SUS316L、SUS304、Al 6061、Ti Grade 5 |
| 坡口焊前處理 | AWS / ISO 9692 规范 |
| 表面處理 | EP、陽極氧化、硬質陽極化 |
| 氦氣泄漏測試 | 出貨前標準 |
| 交期(樣件) | 8–14 天 |
| 交貨期(批次) | 14–24 天 |
原理
從圖紙到真空就緒零件
上傳您的圖紙 — DFM 審查、加工、表面處理、洩漏測試,並在約定的交期內出貨。.
01
上傳圖樣
STEP、DXF、PDF。包含法蘭標準、洩漏等級與表面要求。.
02
DFM 與報價
免費 DFM 審查 — 墻厚、焊接預備、法蘭可行性。48 小時內報價。.
03
加工、處理與測試
CNC 加工、表面處理(EP / 陽極氧化)、CMM 檢測、氦洩漏測試。.
04
全球運送
附檢驗報告及洩漏測試證明。DHL / FedEx / 海運。.
評價
獲得真空系統工程師的信任
★★★★★
"腔室壁法蘭平整度極佳 — 首次組裝就以我們的刀刃密封墊完美密封。洩漏測試結果為 4×10⁻¹⁰ mbar·l/s,遠低於規格。"
MK
馬丁 K.
真空系統工程師 · 德國
★★★★★
"焊接前处理几何形状严格符合 ISO 9692 — 我们的焊工第一次就能实现真空密封接头。文档包完整且可追溯."
SL
蘇菲 L.
France 的工藝設備工程師
★★★★★
"HXC 从一開始就理解了我們研究腔體的超高真空要求。內部電位層、氦氣泄漏證書、潔淨室包裝——全部處理完畢。"
JT
詹姆斯 T.
研究工程師 · 台灣
常見問題
關於真空腔體部件加工的常見問題
由我們的真空系統團隊回答的工程與採購問題。.
牆厚取決於腔體直徑與材料。不銹鋼的典型數值: DN100:最小 6mm;DN160:8 mm;DN250:10 mm;DN400:12–15 mm. 對於鋁材,為在相同直徑下維持相同結構裕度,牆厚必須比鋼材增加約 ~30%。HXC 的 DFM 評估會對大氣壓差與材料屈服強度進行審核。.
HXC 將所有標準真空法蘭標準加工為腔體元件: CF(ConFlat) — 鈎邊,適用於 UHV; KF(Klein 法兰) — O 形圈,用于中等真空;; ISO-K / ISO-F — 大直径;以及 VCR — 气体管线。也支持非标准定制法兰接口与专有设备用法兰。所有法兰尺寸均由 CMM 验证。.
腔体部件与空白法兰组装(为每个法兰标准使用相应的垫片类型),对外加压为 氦气, ,并在真空侧由 质谱探头 检测是否有氦通过。灵敏度:1×10⁻¹⁰ mbar·l/s。提供带校准参考、日期和测得泄漏率的测试证书。.
可以——HXC 常规按照 AWS 或 ISO 9692 在腔体部件上加工焊接准备几何形状(V 形沟、U 形沟、J 形沟)。客户的焊工再将部件与配对组件连接。当需要时,我们也与 TIG 焊接伙伴协作,提供完整腔体子组件。焊接后进行氦气泄漏测试以检测焊缝。.
适用于 UHV 半导体与研究腔体: 電解拋光內部表面(Ra 0.4 µm)— 相較於僅機加工,降低出佈氣速率 5–10 倍。. 適用於 HV 工業腔體: 被鉻化處理的 SUS316L 已足夠。. 適用於鋁腔體: 內部表面硬質陽極氧化可提高硬度並降低吸濕。所有處理均符合潔淨室要求。.
單次裝夾的最大部件包絡 800 × 800 × 600 毫米 。更大尺寸的元件以分段加工並焊接。對於特大型腔體(DN1000+),HXC 與卷制與焊接專家合作;腔體成形後,HXC 進行精密法蘭面與通孔加工。.
SUS316L: HV 與 UHV 的標準——低出佈氣、可烘烤至 300°C、電解拋光、可焊接。. SUS304: 工業真空應用,成本較低。. Al 6061硬质阳极氧化: 輕量化腔體(光學、移動設備),烘烤極限 150°C。. 鈦 五級: 非磁性且耐腐蝕應用。提供材料成分證明。.
原型: 8–14 天. 小批量(5–20 件):14–24 天。生產:18–30 天。帶有 EP 與完整文件的超高真空腔室:再加 3–4 天。.