info@hxcnc.com Shenzhen, Китай Відповідь протягом 24 годин
Категорія продукції
Ra 0.1µm · ±0.05° · ≤0.003mm Конц. · IT5
VLS / 001 — 008

Прецизійно оброблено
Сидіння клапанів

Точно оброблені на ЧПУ та шліфовані сідла клапанів — поверхня сидіння Ra 0.1 µm, допуск кута сидіння ±0.05°, концентричність OD/ID ≤ 0.003 мм. Варіанти з твердим хромом або керамічним покриттям. Для кульових клапанів, зворотних клапанів, голчастих клапанів та клапанів скидання тиску.

Ra 0.1µm
Поверхня сидіння.
±0.05°
Кут сидіння
≤0.003mm
Концентричність
ЧАСТИНА DWG · VLS-000 СІДЛО КУЛЬОВОГО КЛАПАНА · SUS440C HRC58 ISO 9001 · ШЛІФОВАНИЙ Ra 0.1µm
Куля над сидінням
Кут конуса 45°
45° ±0.05° КУЛЯ SUS440C HRC58 Контакт 360° ✓ ⊙ ⌀0.003 А концентричність OD: h5 / IT5 пресове з'єднання СЕКЦІЯ · Ra 0.1µm ШЛІФОВАНА · 45° СІДЛО Ra · ФІНІШ СІДЛА Обертання Ra 1.6µм Шліфування Ra 0.4µм Шліфування ◀ Ra 0.1µм Лапування Ra 0.05µм КОНТАКТ З ЧЕРНІЛОМ · 360° ~270° УТЕЧА ✗ 360° УПЛИВ ◀ ✓ СТЕЛІТ ХАРДФЕЙС ПІД PTA КЛАД ШЛІФУВАТИ ПОЛІРУВАННЯ ПІД · SUS316L або 42CrMo4 КЛАД · Стеліт 6, 1.5-3мм ШЛІФУВАННЯ · конус Ra 0.4 ПОЛІРУВАННЯ · Ra 0.1 · ±0.05° HV 500-650 МАТЕРІАЛ · ЗА СЕРВІСОМ МАТЕРІАЛ Макс °C СЕРВІС SUS440C ◀ 200 кульовий клапан SUS316L 400 хімічний Stellite 6 800 пар / гарячий Inconel 718 700 HP/HT газ Ti Грейд 5 350 аеро / O₂ МАСШТАБ 2 : 1 · ММ
Кулька · Розвантаження · Перевірка · Голка · Аеро
Випадки використання
SUS440C · 316L · Стеліт · Інконель · Ті
Матеріали
48hr К quote · 6-денний прототип
Послуга
Ra 0.1µм
Поверхня сидіння
критичне до витоків покриття
±0.05°
Кут сидіння
клас допустимості
≤0.003мм
концентрисність OD/ID
контроль витоків
6 днів
Найшвидша доставка
макети замовлення
Виклики обробки

Виклики обробки сідла клапана

Сідло клапана є найкритичнішою ущільнювальною поверхнею в збірці клапана — його обробка, точність кута та концентрисність визначають швидкість витоку в закритому положенні.

✨
Поверхня сидіння Ra 0.1µm
Поверхня сидіння повинна бути достатньо гладкою, щоб утворити герметичний контакт з кулькою, голкою або клапаном. Ra 0.1 µm є стандартом для метал-до-металу — досягається за допомогою спеціального шліфування або суперфінішування після токарної обробки.
⦿
Кут сідла та концентрисність
Кут конуса сідла повинен відповідати елементу клапана з точністю ±0.05°. Концентрисність між ID сідла, поверхнею сидіння та OD повинна бути ≤ 0.003 мм — будь-яка ексцентрисність викликає односторонній контакт і локалізовані витоки.
🔩
Пресове з'єднання та інтерфейс корпусу
Сідла клапанів пресуються або нарізаються в корпуси клапанів. Діаметр пресового з'єднання OD повинен бути точним до IT5 — запобігаючи розхитуванню сідла під час циклів тиску або термічного шоку.
Наша Робота

Сідла клапанів, які ми виготовили

Справжні проекти з ЧПУ — перевірені та доставлені.
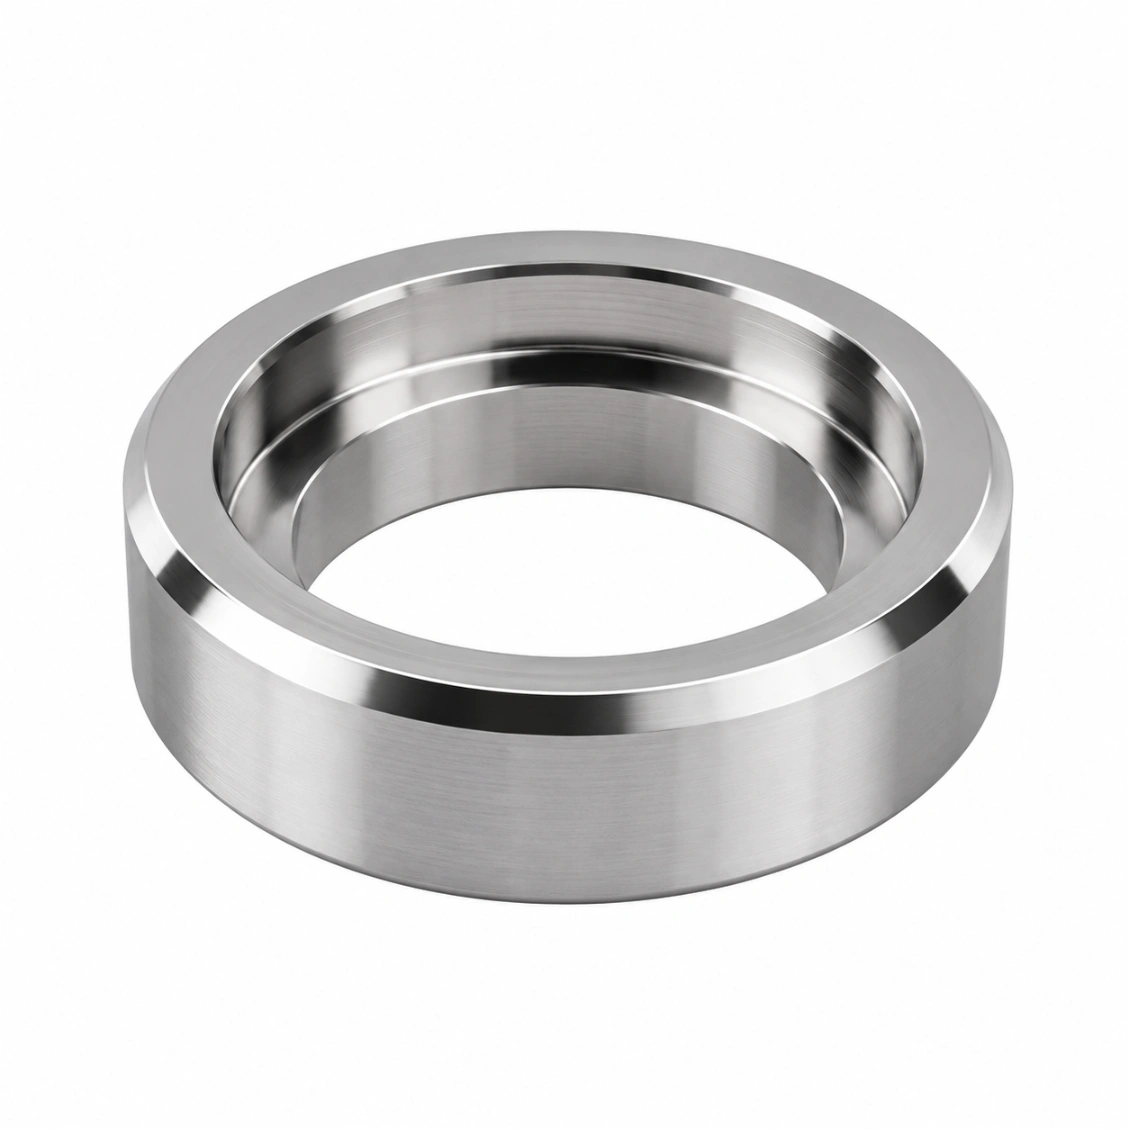
Замовити Подібну Деталь →
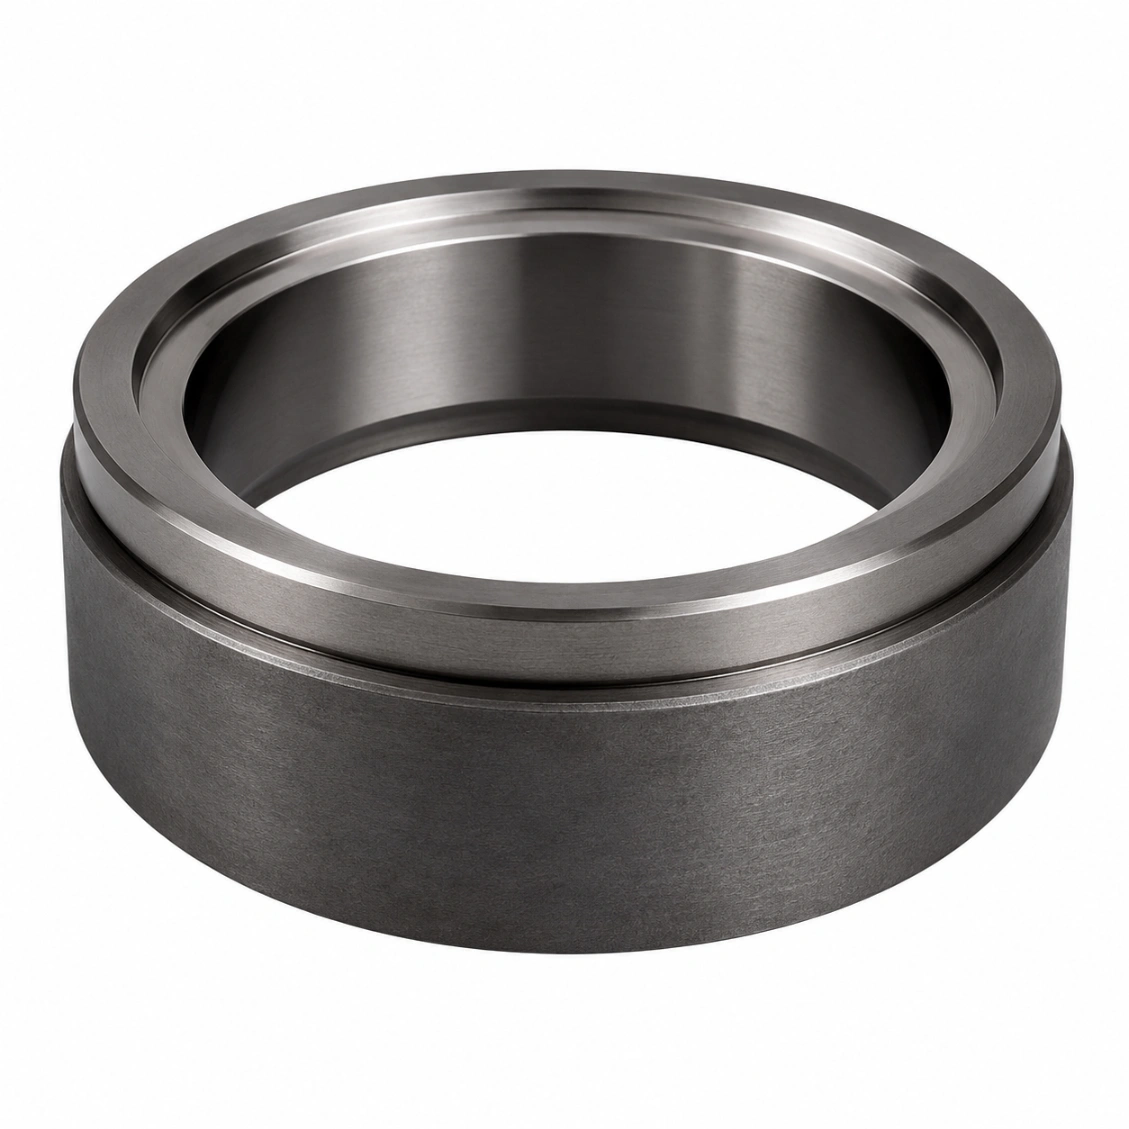
Сідло кульового клапана SUS440C
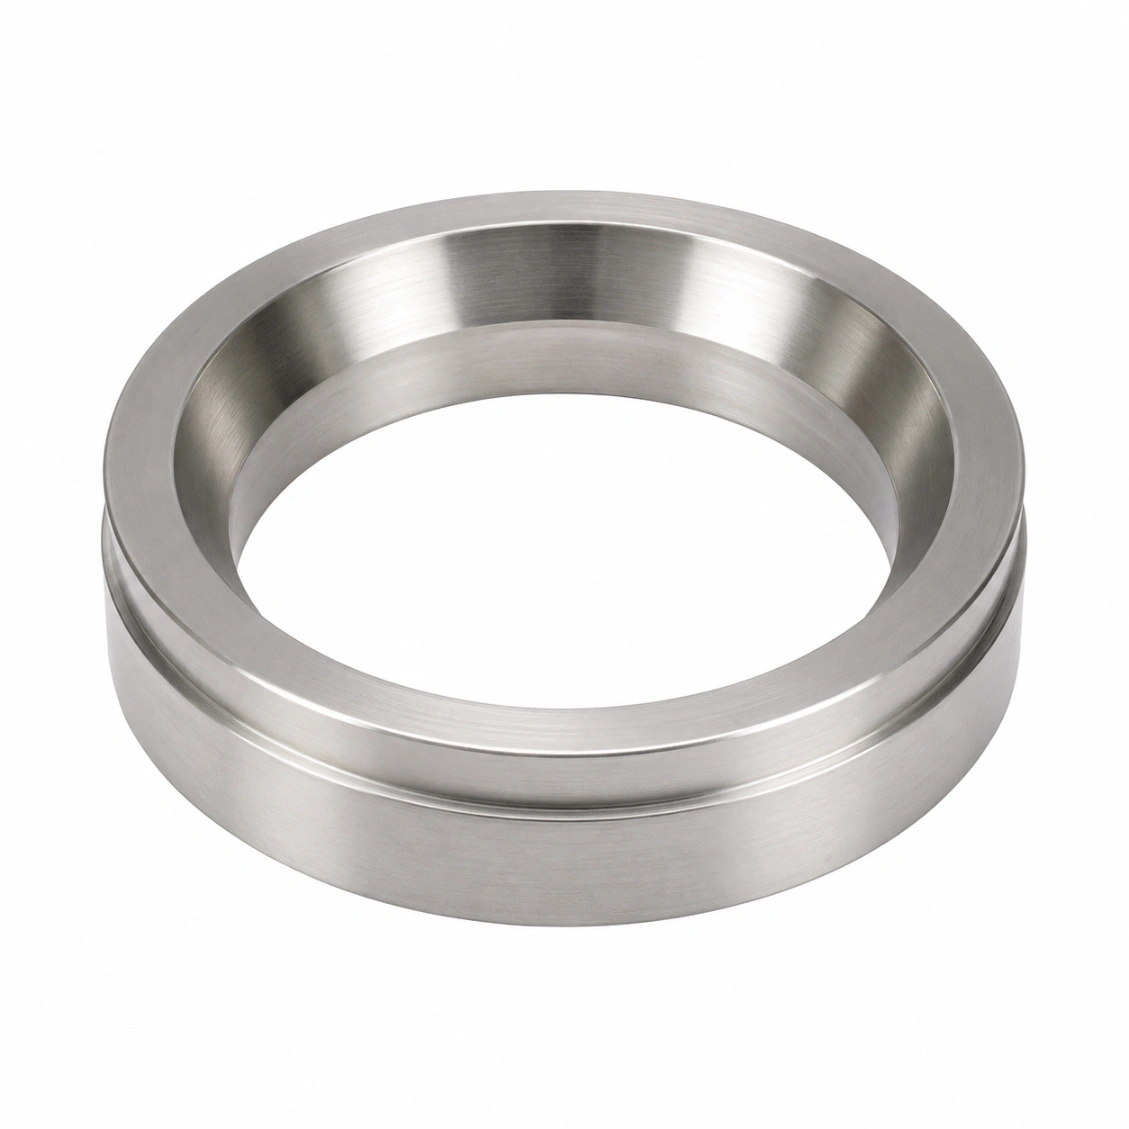
Сідло клапана високої температури з твердим покриттям Стеліт 6 · Висока температура
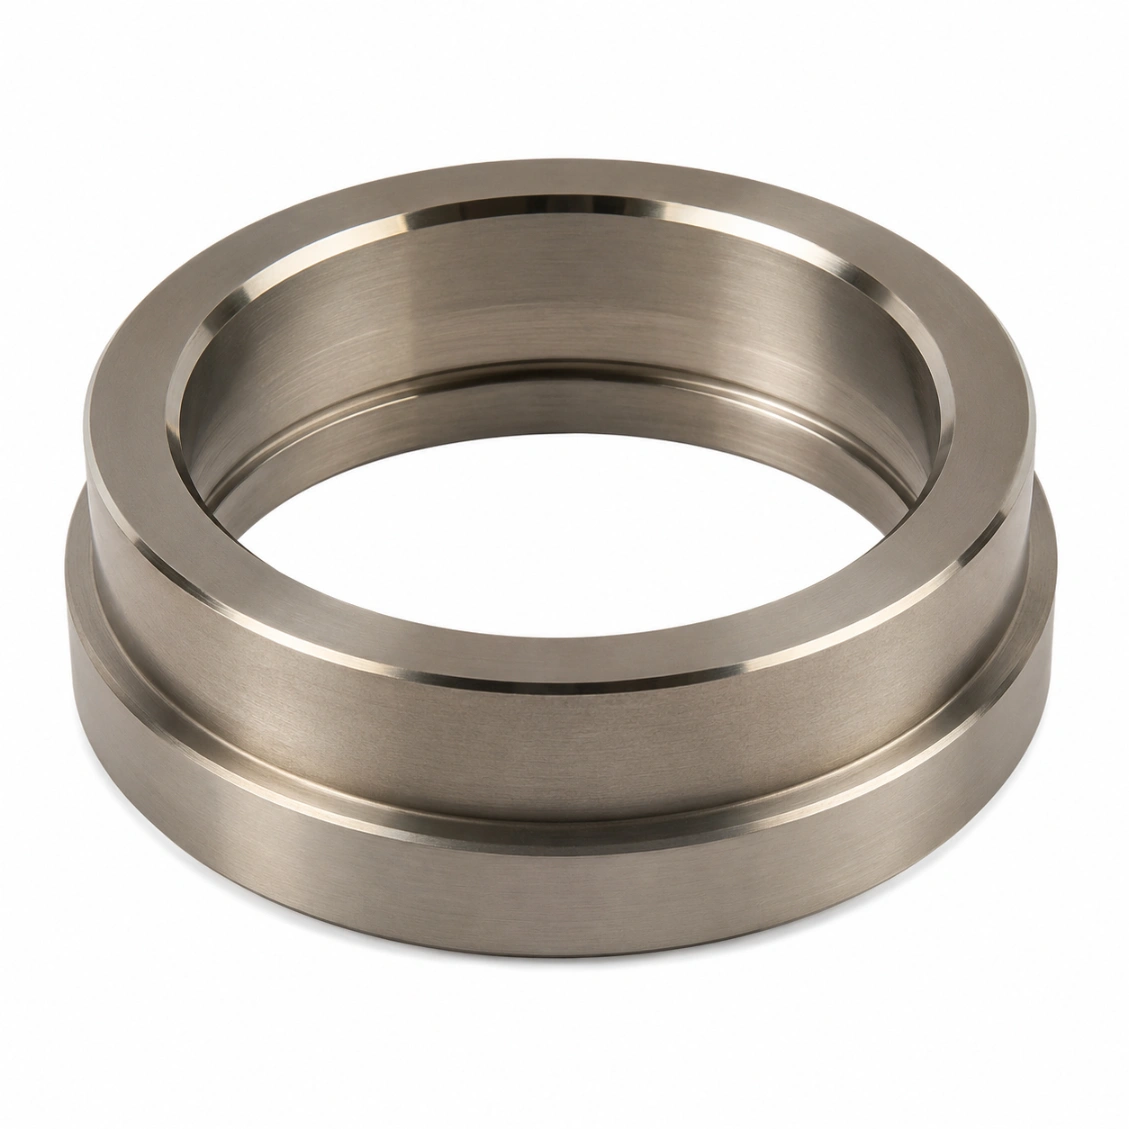
Сідло клапана, стійке до хімікатів
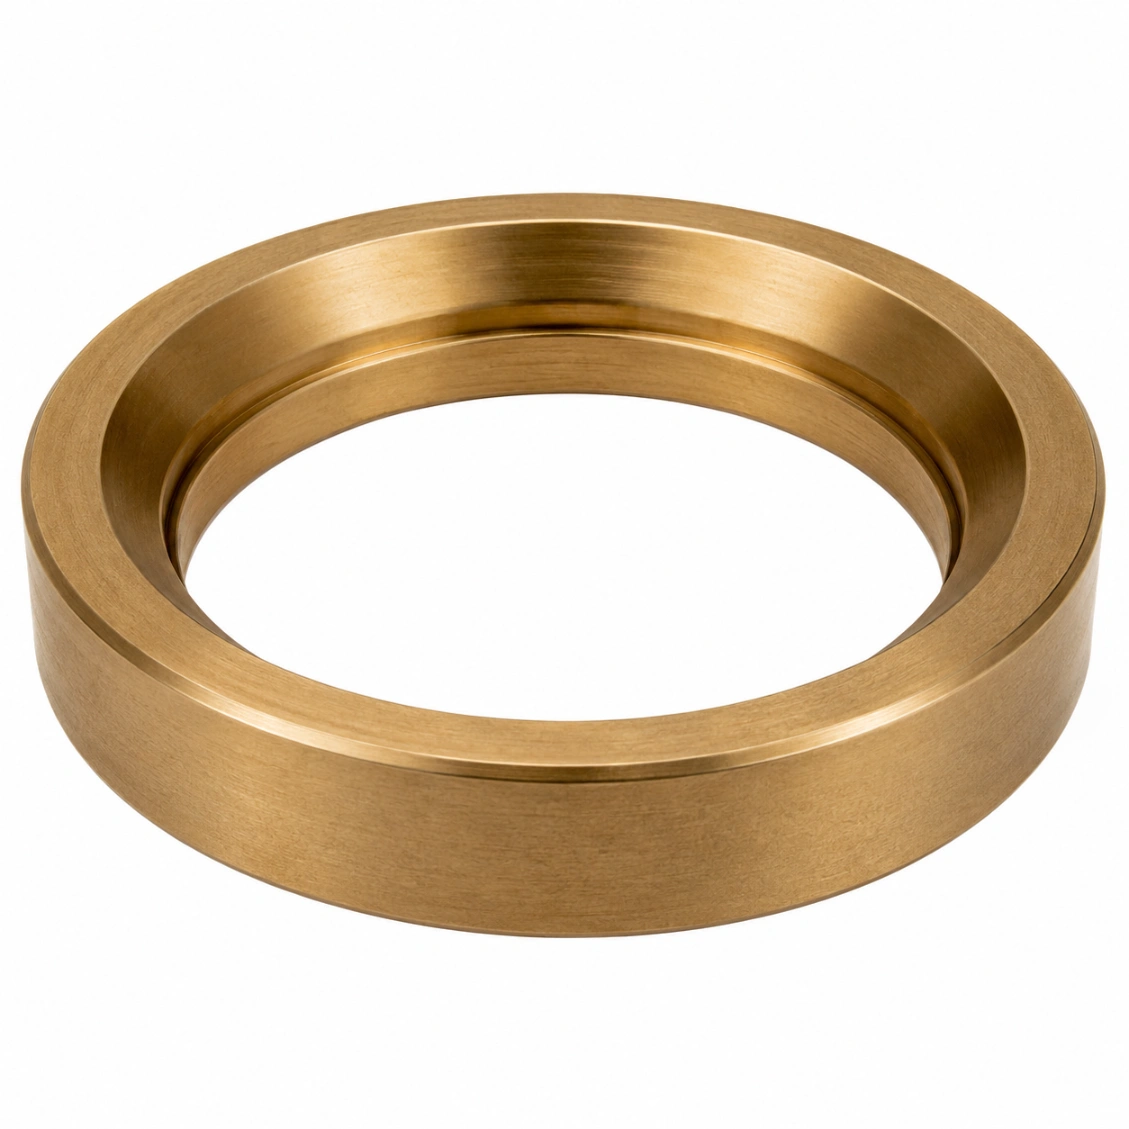
Сідло клапана скидання, нітрироване
Сідло клапана для аерокосмічної промисловості
Сідло високого тиску та високої температури
Сідло зворотного клапана серії
Сідло морського клапана
Можливості та допуски

Що Ми Можемо Доставити

Типові характеристики для цього типу продукту — підтверджуйте точні вимоги за запитом.

Поверхня сидіння Ra0.1 мкм стандарт (шліфований)
Допуск кута сідла±0.05°
Концентричність OD/ID≤ 0.003 мм
Допуск пресування ODIT5 (h5/h6)
МатеріалиSUS440C, Stellite, Inconel, Ti
ІнспекціяCMM + профілометр сідла Ra
Обробка поверхніТверде хромування, кераміка, наплавка Stellite
Діапазон кута сідлаСтандарт 15°–90°; доступний будь-який кут
Термін виготовлення (прототип)6–9 днів
Час виготовлення (партія)10–16 днів
Сумісні париСідло + кулька/голка доступні
Тестування на тискТест на витік при 1.5× номінальному тиску
Як це працює

Від креслення до готового виробу

Завантажте ваш креслення — перевірка DFM, токарна обробка, випробування тиском/витоку за потреби та відвантаження в узгоджений термін.

01
Завантажити малюнок
STEP, DXF, PDF. Включити специфікацію каналу, стандарти різьби та вимоги до герметизації.
02
DFM та цитата
Безкоштовна перевірка DFM — доступ до каналу, можливість зняття заусенців, стратегія поверхні герметизації. Комерційна пропозиція через 48 год.
03
Машина та випробування
Обробка на ЧПУ, зняття заусенців, очищення, інспекція CMM, випробування тиском/витоком за вказівками.
04
Доставляємо по всьому світу
Звіт інспекції + запис тестів додаються. DHL / FedEx / морські перевезення.
Відгуки

Довіра інженерів по всьому світу

★★★★★
"Глибокі перехресні канали були відшліфовані до ідеалу — жодних задирів при входящому контролі. Тест на витоку пройшов з першого разу. Доставка точно за графіком."
MK
Мартін К.
Інженер гідравічних систем · Німеччина
★★★★★
"Ми постачаємо прецизійні корпуси клапанів та колекторні блоки з HXC. Коаксіальність просвердлювання стабільно в межах 0,005 мм, сорбована поверхня ущільнення Ra перевіряється у кожній партії."
SL
Софі Л.
Менеджер із закупівель · Франція
★★★★★
"HXC миттєво зрозумів вимоги до чистоти наших розподільчих пластин газу для напівпровідників. Пакет документації був повним та прослідковуваним."
JT
Джеймс Т.
Процесний інженер
Поширені запитання

Часто задавані питання про обробку сідла клапана

Питання з інженерії та постачання, відповідають нашою командою.

Металеві сідла клапанів: Ra 0.1 мкм на поверхні сідла — досягається за допомогою спеціального шліфування після токарної обробки. Для застосувань з наднизьким рівнем витоку (газове обслуговування, високий тиск кріогенних): Ra 0.05 мкм з поліруванням. Клапани з еластомірним сідлом: Ra 0.8–1.6 мкм є прийнятним. Обробка поверхні вимірюється профілометром в 3 кутах на конусі сідла.
Кут сідла вимірюється за допомогою CMM з використанням прецизійного сферичного зонда відстеження конуса сідла — кут конуса обчислюється з даних точкової хмари та порівнюється з номінальним. Допуск ±0.05° (3 дугові хвилини). Для клапанів високої точності: ±0.02° досяжно з додатковими вимірюваннями та корекційними проходами.
Тверде покриття Stellite 6: наноситься плазмовою дугою (PTA) або лазерним напиленням на основу 316L або 42CrMo4, потім шліфується до Ra 0.1 мкм. Використовується для парових, гарячомасляних та високочастотних клапанів. Inconel 718: для газового обслуговування під високим тиском і високою температурою. Керамічне покриття (Al₂O₃ або WC): для корозійних або абразивних рідин. HXC обробляє всі матеріали підкладки; покриття наноситься нашими партнерами по процесу.
Так — відповідні пари виробляються, де куля або голка шліфуються до специфічної геометрії сідла. Кут контакту перевіряється за допомогою перевірки переносу чорнила — потрібен безперервний контакт 360°. Надано звіт про перевірку відповідної пари.
Прес-фіт сідла: OD оброблено до IT5 (h5/p5) — відповідне втручання для матеріалу корпусу та робочої температури. Різьбові сідла: клас різьби 4H/6g, перевірено за допомогою калібру. Також доступні сідла з фланцем та з кільцем O. Вкажіть метод утримання на вашому кресленні, і ми підтвердимо сумісність під час перегляду DFM.
Так — твердий хром (15–35 мкм, HRC 68–72) доступний для гідравлічних сідел клапанів, що вимагають високої зносостійкості та корозійної стійкості. PVD покриття TiN або DLC доступні для застосувань з низьким тертям. Всі покриття наносяться партнерами HXC, а розмірна перевірка проводиться після покриття.
(1) Вимірювання CMM OD, ID, концентричності та кута сідла; (2) Вимірювання профілометром поверхні сідла Ra; (3) Перевірка твердості (Роквелл або Вікерс); (4) Візуальна перевірка під 10× збільшенням на наявність дефектів поверхні сідла; (5) Тест на витік при 1.5× номінальному тиску (відповідна пара). Усі результати звітуються.
Прототип: 6–9 днів. Партія (100–1,000 шт.): 10–16 днів. Сідла з твердим покриттям Stellite: додати 4–6 днів.
Отримати кошик

Надішліть свій малюнок.
Отримати пропозицію.

Кожне звернення включає перевірку DFM — перевірку толерантності, підтвердження матеріалу та підхід до процесу, підтверджені до початку виробництва. Мінімальний обсяг замовлення 1 шт.

24hr
Відповідь на пропозицію
Мінімальне замовлення 1
Прототипи OK
ISO
9001:2015
📐
Огляд DFM кожного запиту
Допустимість допусків, стратегія фіксації та підтвердження матеріалу. Конкретні, actionable відгуки — не загальна відмова.
🎯
Перша серія випробувань — стандарт
звіт FAI на кожен новий запуск. Сертифікати на матеріал та обробку поверхні включені з кожною поставкою.
🔄
Той самий процес: від прототипу до виробництва
План процесу з вашого прототипу застосовується до виробничих партій. Ніякої повторної атестації при масштабуванні.
⚙
КНЦ з 3 / 4 / 5 осей + токарна обробка
Складні структурні деталі, валу, корпуси та компоненти трансмісії. Метали та інженерні пластмаси.
ISO 9001:2015 Фрезерування 3/4/5 осей ЧПУ точіння КІМП (CMM) інспекція Глобальна доставка