info@hxcnc.com Shenzhen, China Răspunde în termen de 24 de ore
Categorie Produs
Ra 0.1µm · ±0.05° · ≤0.003mm Conc. · IT5
VLS / 001 — 008

Șlefuire de precizie
Supape de supapă

Scaune de valvă prelucrate și rectificate de precizie CNC — suprafață de așezare Ra 0.1 µm, toleranță unghi scaun ±0.05°, concentricitate diametru exterior/interior ≤ 0.003 mm. Opțiuni placate cu crom dur sau ceramic. Pentru supape cu bilă, supape de reținere, supape cu ac și supape de siguranță.

Ra 0.1µm
Suprafață așezare.
±0.05°
Unghi scaun
≤0.003mm
Concentricitate
DESEN PIESĂ · SCAUN SUPAPĂ CU BILĂ VLS-000 · SUS440C HRC58 ISO 9001 · HONED Ra 0.1µm
Bilă deasupra scaunului
Unghi con 45°
45° ±0.05° BILĂ SUS440C HRC58 Contact 360° ✓ ⊙ ⌀0.003 A concentricitate Diametru exterior: h5 / IT5 presare SECȚIUNE · Ra 0.1µm HONED · SCAUN 45° Finisaj Ra · SCAUN Rotește Ra 1.6µm Măcinare Ra 0,4µm Ascuțire ◀ Ra 0.1µm Lăcuire Ra 0.05µm CONTACT CULORI · 360° ~270° SCURGERE ✗ 360° ETANȘARE ◀ ✓ FAȚĂ DURĂ STELLITE SUB PTA CLAD ȘLEFUIRE Ascuțire SUB · SUS316L sau 42CrMo4 CLAD · Stellite 6, 1.5-3mm MĂCINARE · con Ra 0.4 ASCUȚIRE · Ra 0.1 · ±0.05° HV 500-650 MATERIAL · DE CĂTRE SERVICIU MATERIAL MAX °C SERVICIU SUS440C ◀ 200 supapă cu bilă SUS316L 400 chimical Stellite 6 800 abur / cald Inconel 718 700 gaz HP/HT Ti Gradul 5 350 aero / O₂ SCALĂ 2 : 1 · MM
Bilă · Sigurantă · Verificare · Ace · Aero
Cazuri de utilizare
SUS440C · 316L · Stellite · Inconel · Ti
Materiale
48hr Ofertă · Proto 6 Zile
Serviciu
Ra 0.1µm
Suprafața de așezare
finisaj critic pentru scurgere
±0.05°
Unghi scaun
Clasă de toleranță
≤0.003mm
Concentricitatea OD/ID
controlul scurgerii
6 Zile
Livrare cea mai rapidă
comenzi pentru prototipuri
Provocări în prelucrare

Provocări în prelucrarea suprafeței seat-ului

Seat-ul valvei este cea mai critică suprafață de etanșare din ansamblul valvei — finisajul suprafeței, precizia unghiului și concentricitatea determină rata de scurgere în poziția închisă.

✨
Ra de suprafață de așezare 0,1 µm
Suprafața de așezare trebuie să fie suficient de netedă pentru a forma un contact etanș cu bila, acul sau poppet-ul. Ra 0,1 µm este standard pentru așezarea metal pe metal — realizat prin rectificare dedicată sau finisare superfinisată după prelucrare.
⦿
Unghiul și concentricitatea seat-ului
Unghiul conului seat-ului trebuie să corespundă elementului de valvea de potrivire cu ±0,05°. Concentricitatea între ID-ul seat-ului, suprafața de așezare și OD-ul trebuie să fie ≤ 0,003 mm — orice eccentricitate cauzează contact unilateral și scurgeri locale.
🔩
Fixare prin presiune și interfața carcasei
Seat-urile valvei sunt fixate prin presiune sau filetate în corpul valvei. Diametrul de fixare prin presiune OD trebuie să fie precis conform standardului IT5 — prevenind slăbirea seat-ului sub cicluri de presiune sau șoc termic.
Lucrările noastre

Seat-uri de valve pe care le-am realizat

Proiecte reale prelucrate cu CNC — inspectate și livrate.
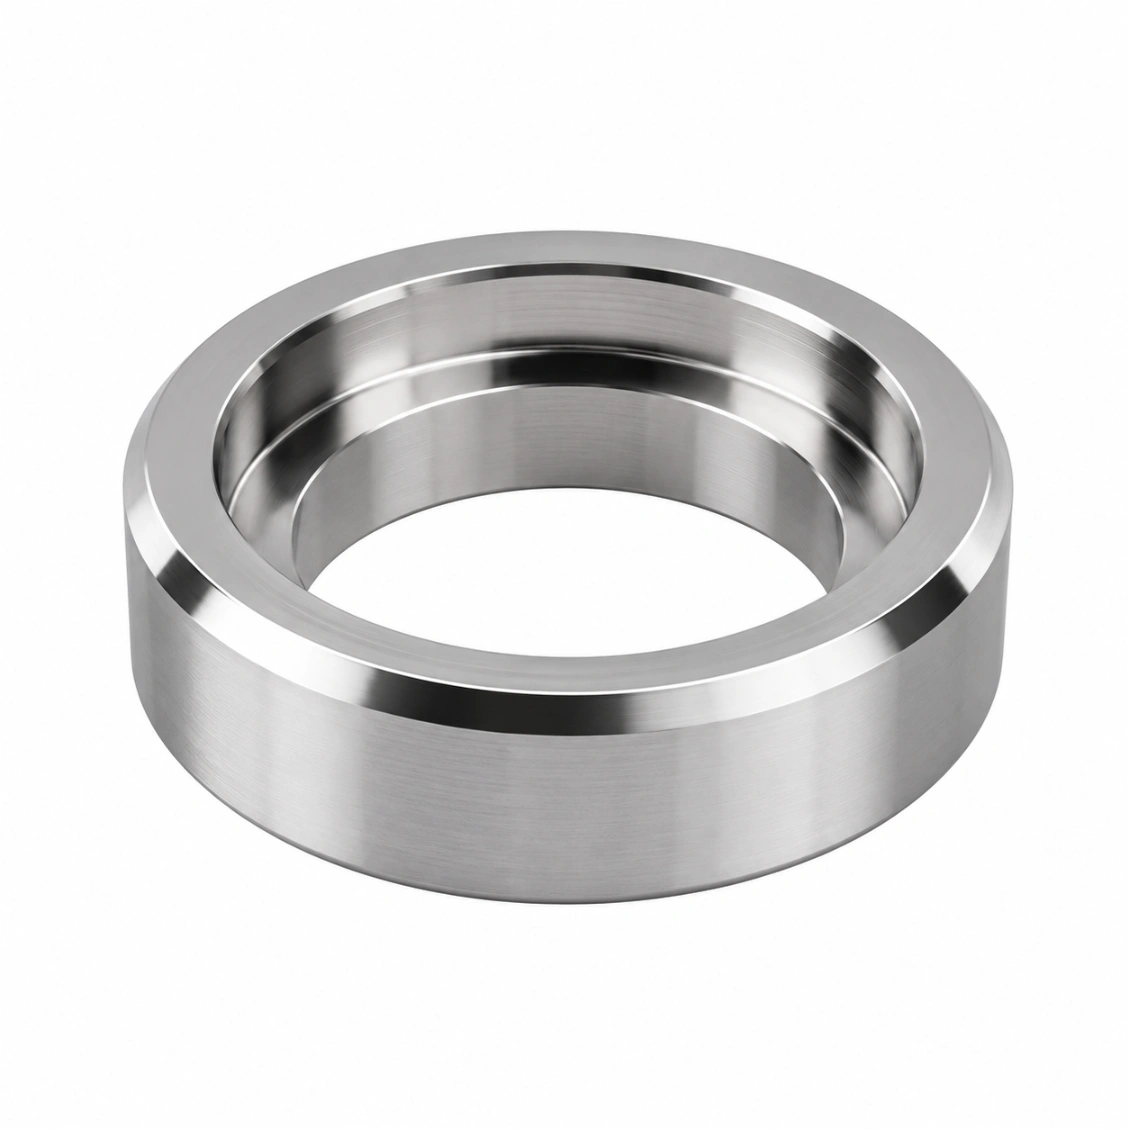
Solicită piesă similară →
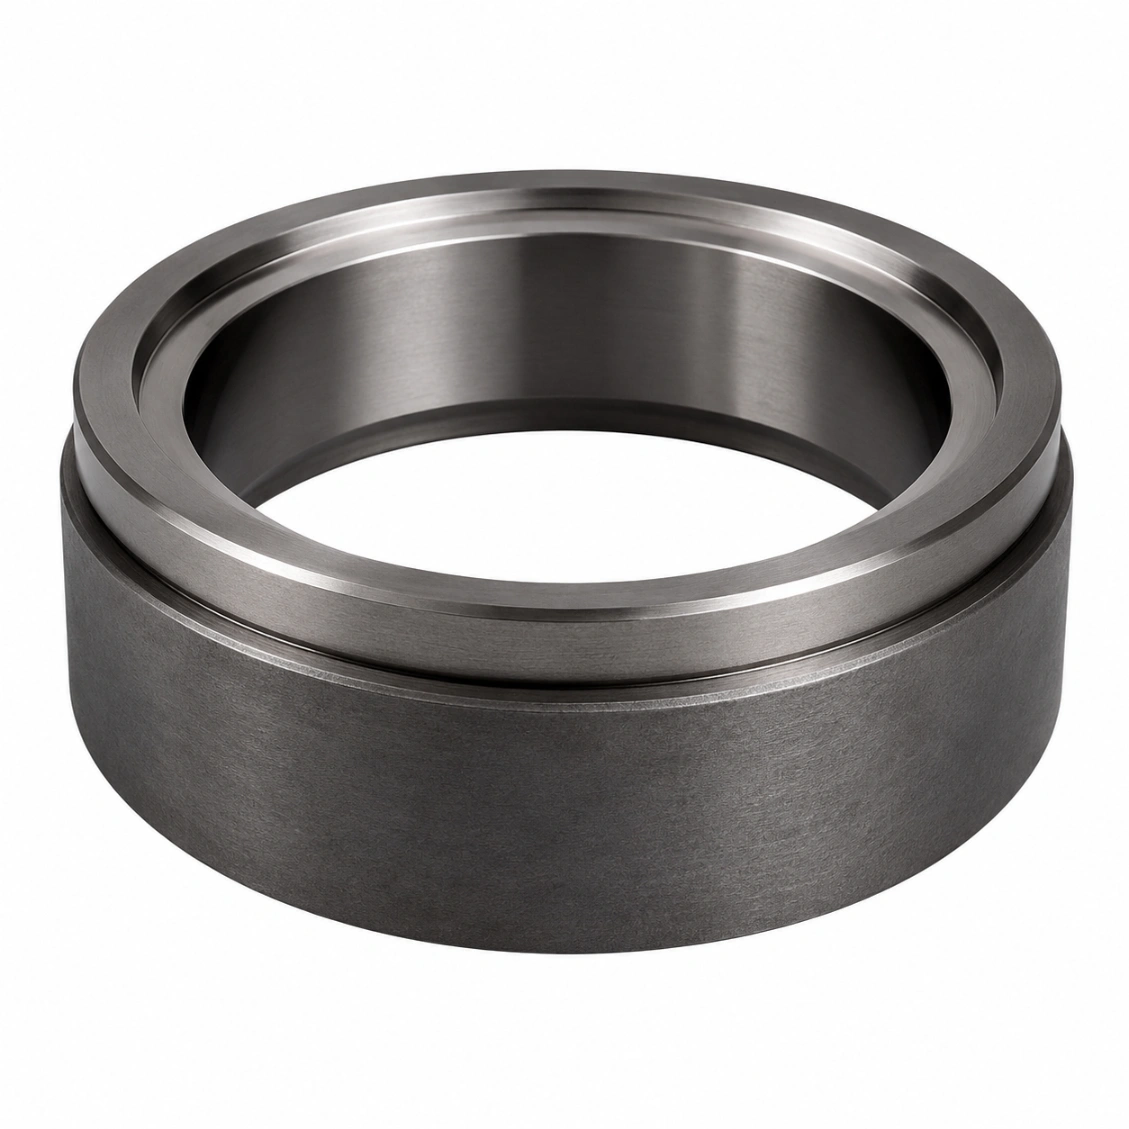
Seat pentru supapă cu bilă SUS440C
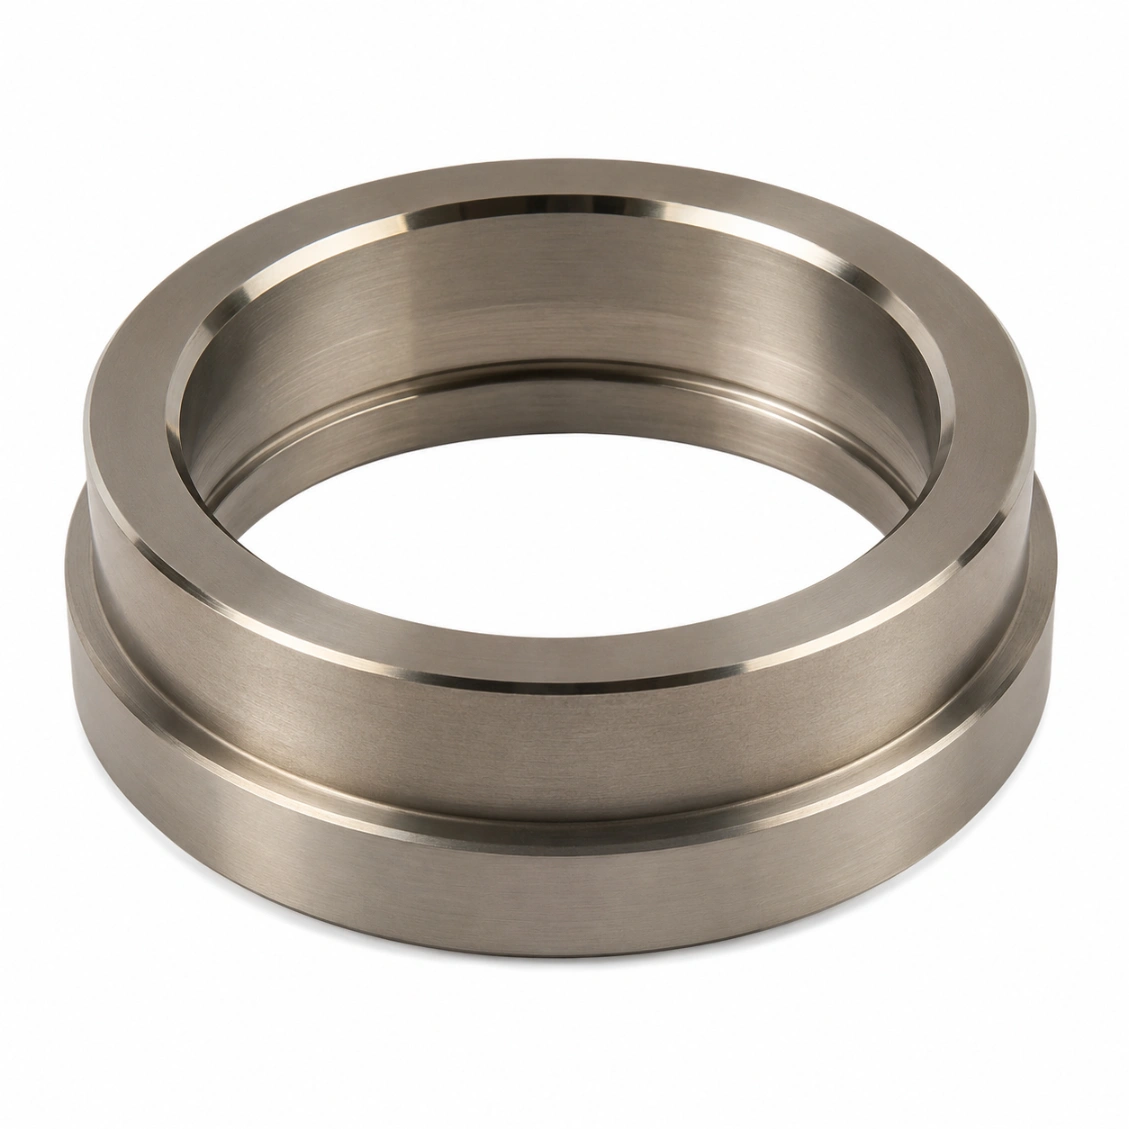
Seat pentru supapă cu temperatură înaltă hardfaced Stellite 6 · Temperatură înaltă
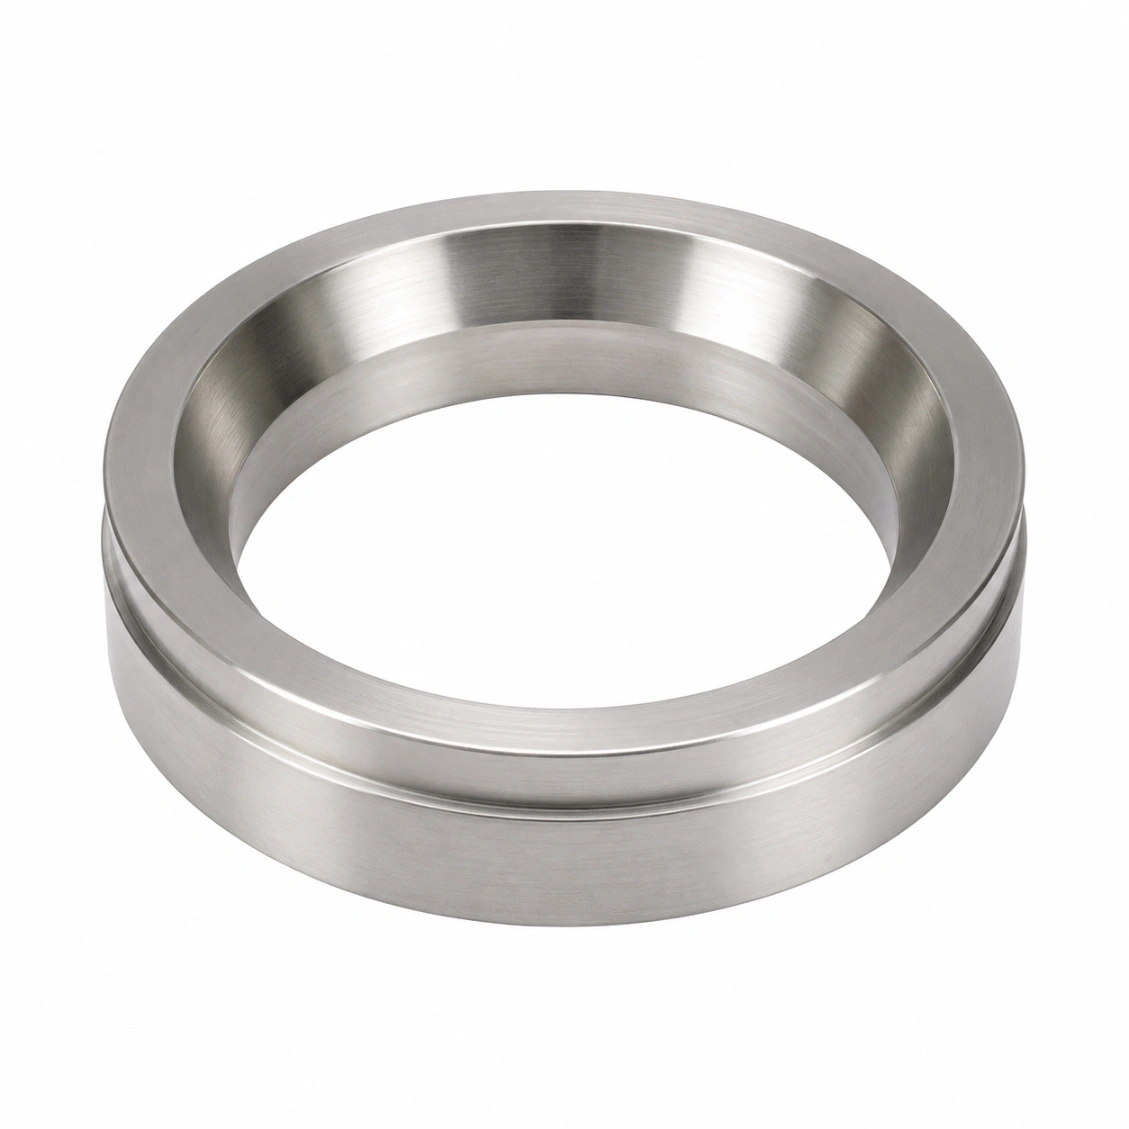
Seat pentru supapă rezistent la substanțe chimice
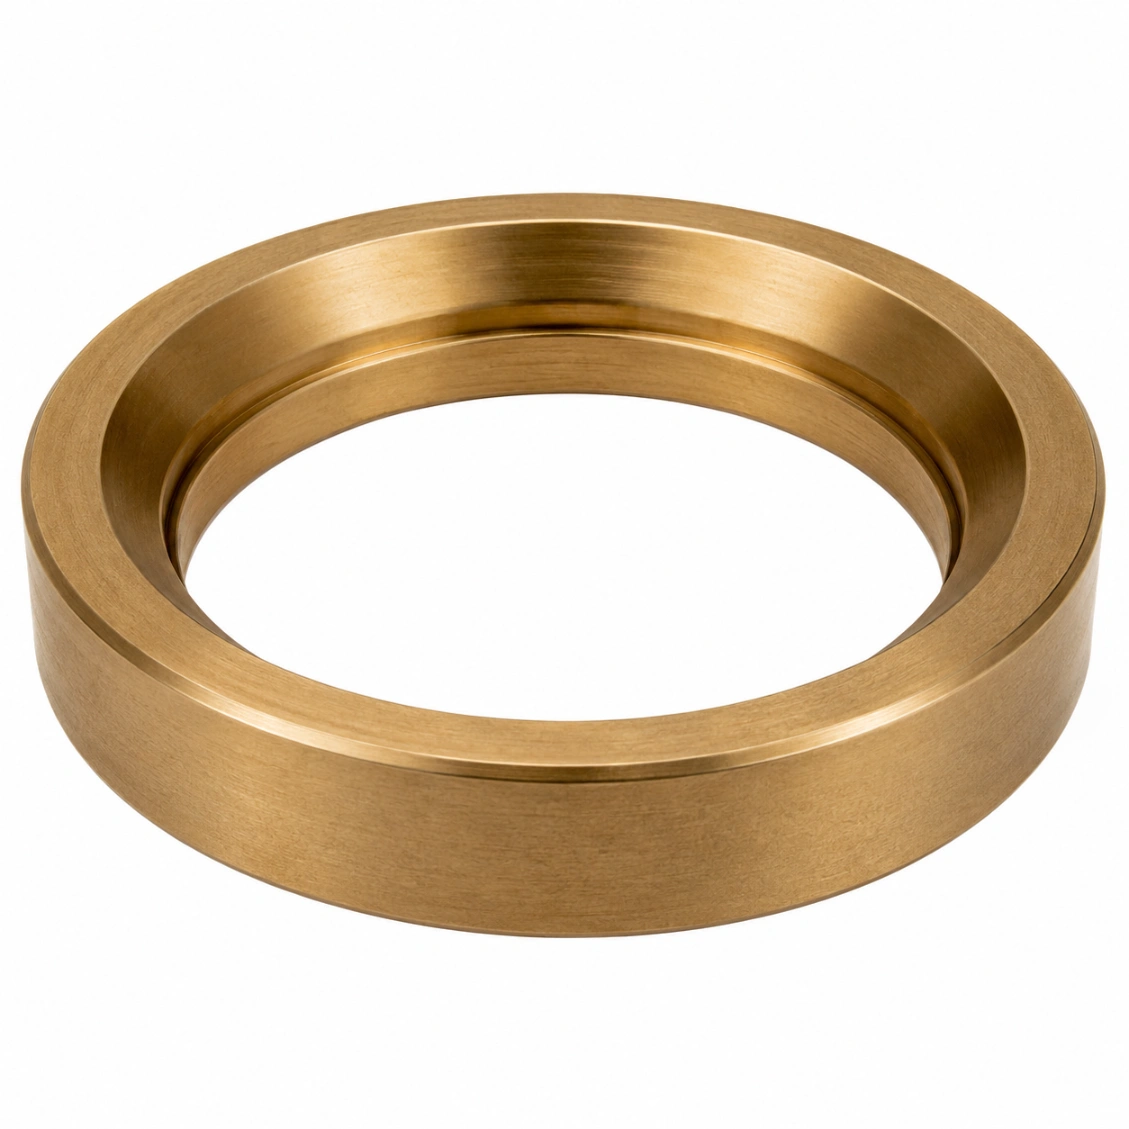
Seat pentru supapă nitrurat pentru supape de siguranță
Seat pentru supapă aerospațială
Seat pentru supapă de înaltă presiune și temperatură înaltă
Seria de seat-uri pentru supape de verificare
Seat pentru supapă maritimă
Capacități și toleranțe

Ce putem livra

Specificații tipice pentru acest tip de produs. Confirmă cerințele exacte la solicitare.

Ra suprafață de așezareStandard 0,1 µm (rectificat)
Toleranța unghiului seat-ului±0.05°
Concentricitatea OD/ID≤ 0.003 mm
Toleranța de fixare prin presiune ODIT5 (h5/h6)
MaterialeSUS440C, Stellite, Inconel, Ti
InspecțieCMM + profilometru pentru șezut Ra
Tratament de suprafațăCrom dur, ceramică, acoperire dură Stellite
Intervalul unghiului șezutului15°–90° standard; orice unghi disponibil
Timp de livrare (proto)6–9 zile
Timp de livrare (lot)10–16 zile
Perechi compatibileȘezut + bilă/ace disponibile
Test de presiuneTest de etanșeitate la 1,5× presiunea nominală
Cum funcționează

De la desen la piesa finalizată

Încărcați desenul dvs. — revizuire DFM, prelucrare, test de presiune/scurgere dacă este necesar și livrare în termenul convenit.

01
Încărcați desenul
STEP, DXF, PDF. Include specificațiile canalului, standardele filetelor și cerințele de etanșare.
02
DFM & Ofertă
Revizuire DFM gratuită — acces la canal, fezabilitatea deburring, strategia suprafeței de etanșare. Ofertă în 48 de ore.
03
Mașinare și Testare
Prelucrare CNC, deburring, curățare, inspecție CMM, test de presiune/scurgere conform specificațiilor.
04
Livrare în întreaga lume
Raport de inspecție + înregistrări de testare incluse. DHL / FedEx / transport maritim.
Recenzii

De încredere pentru ingineri din întreaga lume

★★★★★
"Canalele adânc perforate au fost deburrate perfect — zero bavuri găsite la inspecția noastră de recepție. Testul de scurgere a trecut din prima încercare. Livrare exact la timp."
MK
Martin K.
Inginer Sisteme Hidraulice · România
★★★★★
"Achiziționăm corpuri de valve de precizie și blocuri manifold de la HXC. Coaxialitatea găurilor este constant sub 0,005 mm, suprafața de etanșare Ra verificată pentru fiecare lot."
SL
Sophie L.
Manager Achiziții · România
★★★★★
"HXC a înțeles imediat cerințele de curățenie pentru plăcile noastre de distribuție a gazelor pentru semiconductori. Pachetul de documentație a fost complet și trasabil."
JT
James T.
Inginer Proces · România
Întrebări frecvente

Întrebări frecvente despre prelucrarea șezutului supapei

Întrebări despre inginerie și achiziții răspunse de echipa noastră.

Șezuturi metal-metal: Ra 0,1 µm pe suprafața de așezare — realizat printr-o trecere dedicată de rectificat după aschiere. Pentru aplicații cu rată ultra-scăzută de scurgere (serviciu cu gaze, criogenică de înaltă presiune): Ra 0,05 µm cu lustruire. Valve cu șezut din elastomer: Ra 0,8–1,6 µm este acceptabil. Finisajul suprafeței măsurat cu profilometru în 3 poziții unghiulare pe conul șezutului.
Unghiul șezutului este măsurat de CMM folosind o sondă sferică de precizie urmărind conul șezutului — unghiul conului este calculat din datele punct cu punct și comparat cu valoarea nominală. Toleranță ±0,05° (3 minute arc). Pentru supape de verificare de înaltă precizie: ±0,02° realizabil cu măsurări și corecții suplimentare.
Acoperire dură Stellite 6: depus prin arc transferat cu plasmă (PTA) sau cladding cu laser pe bază 316L sau 42CrMo4, apoi șlefuit la Ra 0,1 µm. Utilizat pentru valve de abur, ulei fierbinte și cicluri înalte. Inconel 718: pentru servicii de gaz la presiune și temperatură înaltă. Strat ceramic (Al₂O₃ sau WC): pentru scaune de fluide corozive sau abrazive. Mașinile HXC lucrează toate materialele de substrat; stratul este aplicat de partenerii noștri de procesare.
Da — perechile de potrivire sunt produse unde bila sau acul sunt șlefuite conform geometriei specifice a scaunului. Unghiul de contact este verificat prin test de transfer de cerneală — contact continuu de 360° necesar. Se furnizează raport de inspecție pentru perechea de potrivire.
Scaune cu presiune: OD prelucrat la IT5 (h5/p5) — interferență adecvată pentru materialul găurii carcasei și temperatura de funcționare. Scaune filetate: clasă de filet 4H/6g, verificată cu ajutorul unui calibru. De asemenea, sunt disponibile scaune conice și cu garnitură O-ring. Specificați metoda de retenție în desenul dvs. și vom confirma compatibilitatea în timpul revizuirii DFM.
Da — placare cu crom dur (15–35 µm, HRC 68–72) este disponibilă pentru scaune de valve hidraulice care necesită rezistență ridicată la uzură și coroziune. Straturi PVD TiN sau DLC sunt disponibile pentru aplicații cu frecare redusă. Toate straturile sunt aplicate de partenerii noștri de acoperire și verificarea dimensională se realizează după aplicare.
(1) Măsurare CMM a diametrului exterior, interior, concentricitate și unghiul seat-ului; (2) Măsurare profilometru a suprafeței de așezare Ra; (3) Verificare duritate (Rockwell sau Vickers); (4) Inspecție vizuală sub mărire de 10× pentru defecte ale suprafeței seat-ului; (5) Test de scurgere la 1,5× presiunea nominală (pereche compatibilă). Toate rezultatele raportate.
Prototip: 6–9 zile. Lot (100–1.000 buc): 10–16 zile. Seat-uri cu suprafață hardfaced din Stellite: adăugați 4–6 zile.
Solicită o ofertă

Trimite-ți desenul.
Obține o ofertă.

Fiecare solicitare include o revizuire DFM — fezabilitatea toleranței, confirmarea materialului și abordarea procesului înainte de începerea producției. MOQ 1 piesă.

24hr
Răspuns la ofertă
MOQ 1
Prototipuri OK
ISO
9001:2015
📐
Revizuire DFM pentru fiecare solicitare
Fezabilitatea toleranței, strategia de fixare și confirmarea materialului. Feedback specific și acționabil — nu respingeri generice.
🎯
Inspecția primului articol — Standard
Raport FAI pentru fiecare lot nou. Certificări de material și tratament de suprafață incluse cu fiecare livrare.
🔄
Același proces: prototipare până în producție
Planul de proces din prototipul dumneavoastră se aplică loturilor de producție. Fără re-qualificare atunci când scalați.
⚙
Frezare CNC 3 / 4 / 5-Axis + Strunjire
Piese structurale complexe, arbori, carcase și componente de transmisie. Metale și plastice de inginerie.
ISO 9001:2015 Frezare 3/4/5-Axis Frezare în strung CNC Inspecție CMM Livrare globală