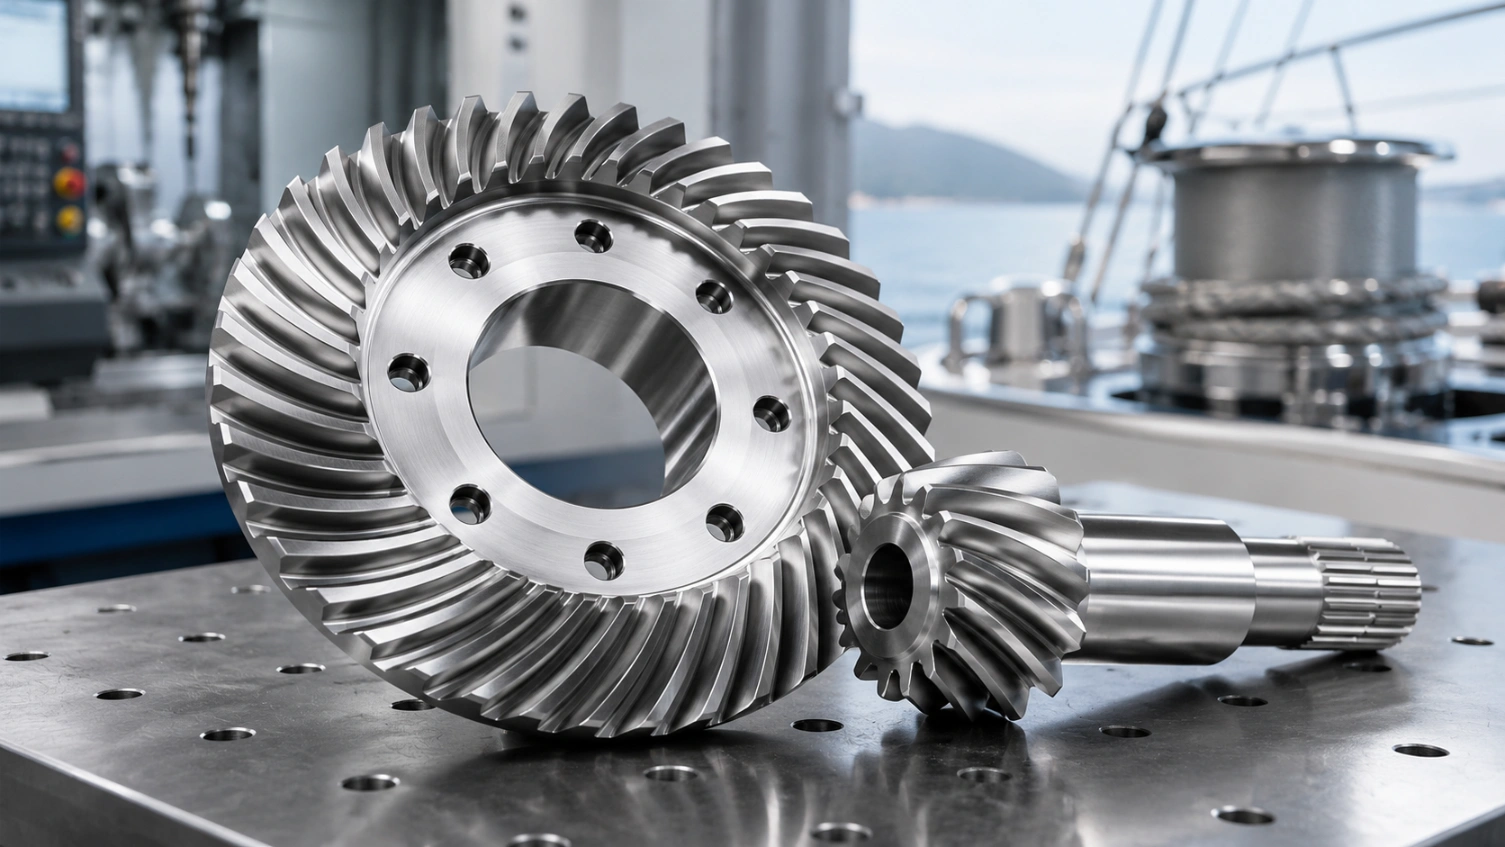
Індивідуальні конічні зубчасті колеса Прямі, спіральні та нульові
Високоточні прямозубі, спіральні, Zerol і мітрові конічні шестерні — а також конічні шестерні-пініони, вали конічних шестерень і підібрані комплекти — для приводів з кутом між валами 90° і не 90°. Модуль 0,5–16, кути між валами 45°–135°. Шліфовані на Gleason & Klingelnberg до AGMA 10 / DIN 6, притерті та перевірені за контактним малюнком. Виготовлено на нашому заводі в Китаї, індивідуальна пропозиція за 48 годин.
Зубчасті пари заточені та перевірені на контактний малюнок
7 днів
Найшвидший термін виготовлення прототип прямого конічного зубчастого колеса
Наша Робота
Конусні шестерні, які ми виготовили
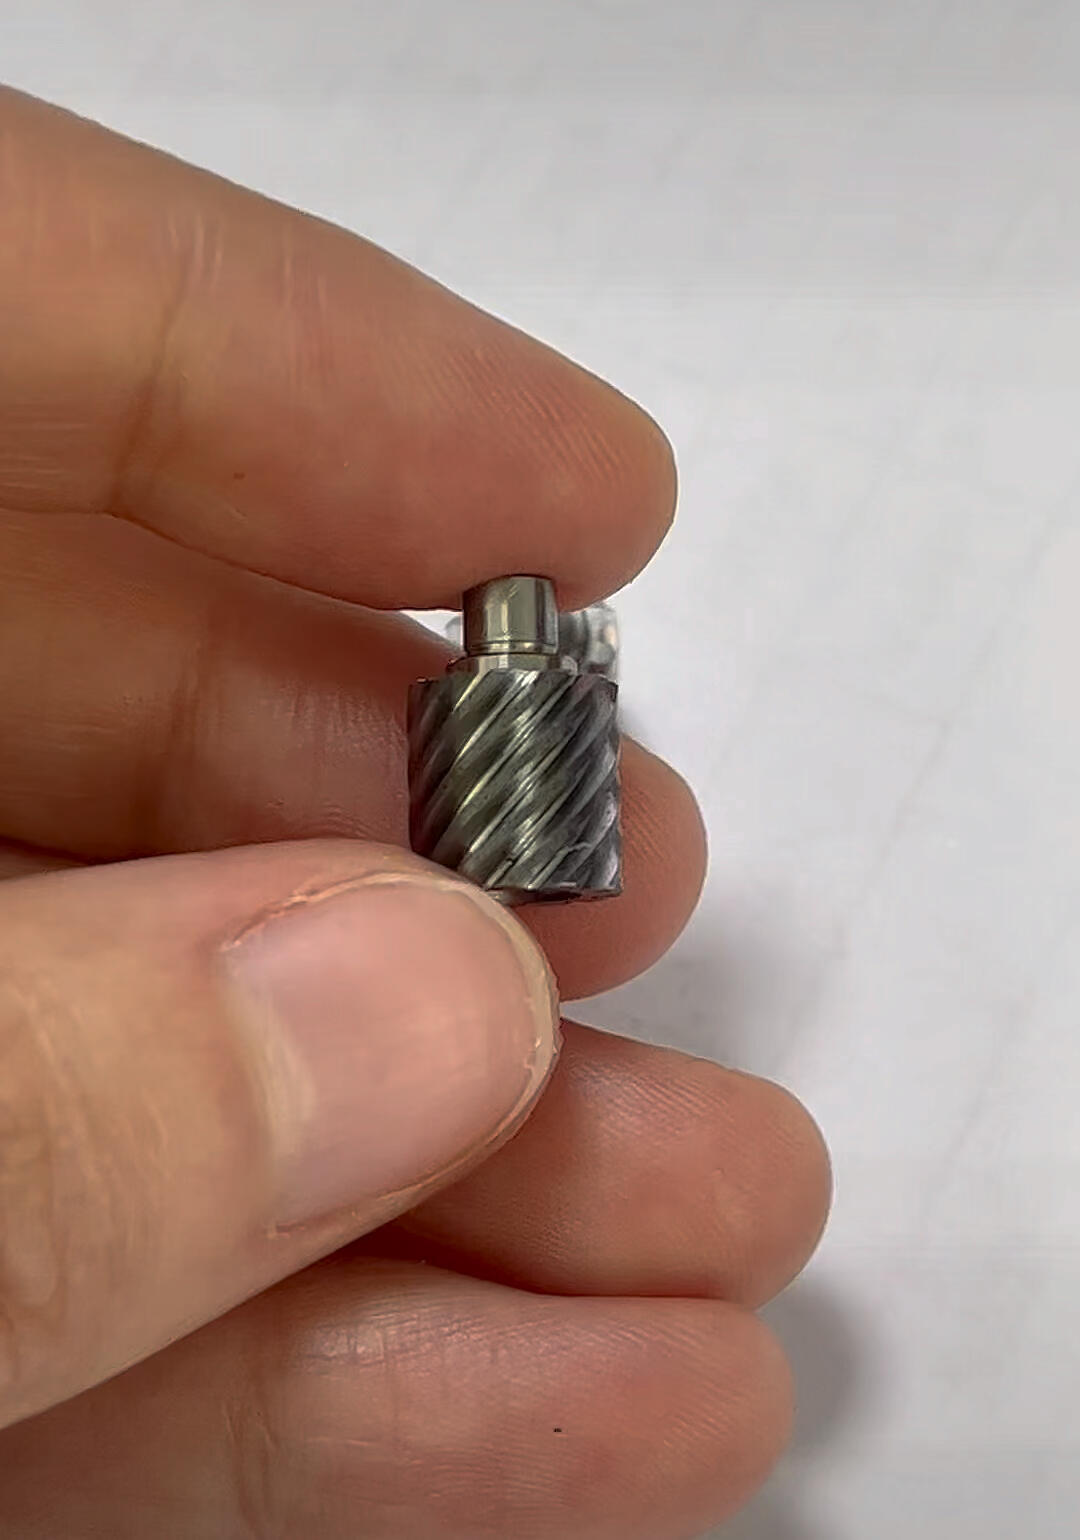
Комплекти спіральних конічних шестерень, пари прямозубих конічних шестерень, мітрові шестерні, вали конічних пініонів і Zerol конічні шестерні — реальні замовлення відправляються з нашого заводу в Китаї для автомобільної, морської, промислової та аерокосмічної галузей.
Спіральні, прямозубі, Zerol, мітрові, вали конічних пініонів, комплекти під кутом 90° і не 90°, з компенсацією люфту, мініатюрні та великого діаметра — будь-яка конфігурація конічних шестерень, яку вимагає ваш проєкт.
Спіральні коничні шестерні
Зігнуті, нахилені зуби (стандартний спіральний кут 35°) для поступового, малошумного зачеплення. Основний вибір для автомобільних диференціалів, високошвидкісних промислових приводів під кутом і аерокосмічних редукторів. Індивідуальні спіральні конічні шестерні у підібраних парах.
GleasonПритерта пара
Прямозубі конічні шестерні
Прямозубі, прямозрізані конічні шестерні, що розходяться від вершини. Виготовляються на верстатах Coniflex або Revacycle. Простіші та дешевші за спіральні конічні шестерні — кращий вибір для ручного інструменту, низькошвидкісних приводів і застосувань, де головну роль відіграє вартість.
ConiflexНизькошвидкісний
Zerol конічні шестерні
Зігнуті зуби з нульовим спіральним кутом — поєднують низьке осьове навантаження прямозубих конічних шестерень із плавнішим зачепленням зігнутих зубів. Тихіші за прямозубі, дешевші за спіральні конічні шестерні. Індивідуальні пари Zerol конічних шестерень, нарізані на верстатах Gleason.
Нульовий спіральний кутНизьке осьове навантаження
Мітрові конічні шестерні (співвідношення 1:1)
Пари конічних шестерень з однаковою кількістю зубів і кутом між валами 90° — використовуються виключно для зміни напрямку обертання, а не швидкості. Завжди замінюються як підібрана мітрова пара. Поширені у головках верстатів під кутом, приводах панорамування камер і кутових конвеєрних вузлах.
1:1Зміна напрямку
Конусні шестерні та вали-шестерні
Конусна шестерня і вал виготовлені як єдина деталь для максимальної співвісності (TIR ≤ 0,010 мм) — усуває накопичення допусків при складанні. Стандартне рішення для вузлів спіральних конусних шестерень у автомобільних диференціалах та роботизованих зап'ястях.
Конусна шестерня + ВалКонцентричний
Конусні пари під прямим і непрямим кутом
Конусні шестерні під кутом 90° є стандартом, але ми регулярно виготовляємо конусні шестерні під кутами 45°, 60°, 75° та 135° для спеціальних приводів — хірургічних інструментів, поворотних маховиків та індивідуальних з'єднань роботів. І шестерня, і вал переробляються під заданий кут.
90° · 45°Нестандарт
Анти-люфт і безлюфтові конусні шестерні
Роздільні конструкції з пружинним навантаженням або точно шліфовані/притерті пари з люфтом менше однієї кутової хвилини. Для сервоприводів під прямим кутом, оптичних приладів, хірургічної робототехніки та індексних столів, де люфт конусної шестерні безпосередньо впливає на точність позиціонування.
СервопривідМенше 1 кутової хвилини
Мініатюрні, малі та великі конусні шестерні
Від мікро/мініатюрних конусних шестерень (M 0,3, зовнішній діаметр менше 15 мм) для медичних та оптичних приладів до великих конусних шестерень (зовнішній діаметр до 600 мм) для важких промислових редукторів і морських приводів. Повний розмірний ряд зі сталі, латуні, нержавіючої сталі, алюмінію та пластику.
M 0,3–16ЗД ≤ 600мм
Технічні характеристики
Можливості обробки конусних шестерень
Від фрезерування та довбання спіральних конусних шестерень до довбання прямих конусних шестерень і 5-осьового ЧПК-фрезерування — чотири спеціалізовані процеси виготовлення конусних шестерень для будь-якого типу та вимог до точності. Повний спектр послуг з виготовлення конусних шестерень від прототипу до серійного виробництва.
🔄
Спіральний конус (Глісон)
Фрезерування та шліфування
⚙️
Хоббінг прямих конусних шестерень
Виробництво великої кількості
🏭
5-осеве фрезерування
Прототипи та складні
🔬
Шліфування та перевірка
Контактний малюнок та шум
Спіральна конусна шестерня — фрезерування та шліфування Gleason
Наші ЧПК-верстати формату Gleason для нарізання та шліфування спіральних конусних шестерень виготовляють спарені комплекти з оптимізованим контактом зубців. За запитом також доступне довбання Klingelnberg. Шестерня і вал завжди нарізаються, шліфуються та притираються як спарена пара — перевірений процес виготовлення спіральних конусних шестерень для автомобільних диференціалів, морських приводів і промислових редукторів під прямим кутом.
Діапазон модулів
1 – 16 мм
Максимальний OD (шестерня)
600 мм
Кут валу
60°–120° (стандарт 90°)
Спіральний кут
25°–35° (стандарт Глісон 35°)
Ступінь якості
AGMA 9–10 / DIN 6 точність
Точність профілю
±0.006 мм
Шліфування включено
Так — контактний малюнок перевірено
Термін виготовлення
12 – 22 дні
Довбання та нарізання прямих конусних шестерень
Прямі конусні шестерні (включаючи мітрові шестерні з передаточним числом 1:1) виготовляються на ЧПК-верстатах для довбання конусних шестерень за технологією Coniflex або Revacycle. Виробництво прямих конусних шестерень простіше та дешевше, ніж спіральних, і переважно використовується для малошвидкісних, нечутливих до шуму застосувань. Шліфування прямих конусних шестерень доступне для точності AGMA 9 за потреби.
Діапазон модулів
0.5 – 12 мм
Максимальний OD (шестерня)
400 мм
Кут валу
45°–135° (стандарт 90°)
Ступінь якості
AGMA 7–9 / DIN 7–8
Точність профілю
±0.010 мм
Скошене зубчасте колесо (1:1)
Так
Типова кількість
50 – 20,000 пар
Термін виготовлення
8 – 14 днів
5-осьове ЧПК-фрезерування конусних шестерень — прототипи та спеціальні вироби
5-осьове ЧПУ фрезерування конічних зубчастих коліс формує зуби безпосередньо з суцільної заготовки або кування — спеціальна машина для конічних зубчастих коліс не потрібна. Найшвидший шлях для прототипних кількостей (1–20 шт.) будь-якої форми зуба: прямий, спіральний, Zerol або нестандартні кути валів. ЧПУ обробка конічних зубчастих коліс також є єдиним життєздатним процесом для оброблених пластикових конічних зубчастих коліс.
Діапазон модулів
1 – 16 мм
Кут валу
Будь-яка — нестандартна ОК
Форма зуба
Пряма, спіральна, Zerol, індивідуальна
Ступінь якості
AGMA 7–8 / DIN 8
Мінімальне замовлення
1 шт
Термін виготовлення (прототип)
5 – 10 днів
Матеріали
Усі метали + інженерні пластики
Інтегровані функції
Вал, хаб, канавка в одному процесі
Притирання, інспекція та вимірювання конічних зубчастих коліс
Кожна парна спіральна конічна зубчаста пара проходить обкатку на машині для притирання зубчастих коліс. Контактний візерунок наноситься фарбою, фотографується та порівнюється зі специфікацією підшипника перед відправкою. Притерті конічні зубчасті колеса працюють тихо та ефективно з першої збірки — без проб і помилок для клієнта. Повний звіт про інспекцію та вимірювання конічних зубчастих коліс додається до кожного замовлення.
Контактний малюнок
Фарбується та фотографується по парі
Цільовий підшипник
Згідно з Gleason / специфікацією замовника
Перевірка шуму
Обкатка на номінальній швидкості в масляній ванні
Зворотний зазор
Вимірюється та звітується згідно з DIN 3967
Перевірка CMM
Профіль, виворот, кут обличчя
Звіт надано
Так — за пару, з фотографіями
Застосовується до
Всі спіральні та нульові конічні пари
Матеріали
50+ сертифікованих матеріалів
Повні сертифікати млина та спектральний аналіз кожної партії — металеві конічні зубчасті колеса зі сталі, нержавіючої сталі, латуні, бронзи, алюмінію, а також пластикові конічні зубчасті колеса з POM, нейлону та PEEK.
Метали
Інженерні пластмаси
Сталь 20CrMnTi
Загартована поверхня, HRC 58–62. Стандарт для загартованих сталевих конічних зубчастих коліс у автомобільних диференціалах та важких спіральних конічних наборах.
Висока навантажуваністьЗахищенийАвтомобільна промисловість
Сталь 42CrMo4
Суцільні ковані конічні заготовки для великодіаметрових промислових спіральних конічних зубчастих коліс, де глибина цементації недостатня.
Висока міцністьКована заготовка
Al 6061-T6 / 7075
Легкі алюмінієві конічні зубчасті колеса, анодовані. Актуатори для авіації, зап’ясткові з’єднання роботів та прецизійні інструменти, де важлива маса.
ЛегкістьАнодований
Латунь C36000
Конічні зубчасті колеса з легкорізної латуні, тихий режим роботи. Стандарт для малих пар конічних та мітрових зубчастих коліс у годинниках та інструментах.
Низький шумКорозійностійкість.
Фосфорна бронза
Самозмащувані проти сталевого партнера. Бронзові конічні зубчасті колеса відмінно підходять як зносостійкий елемент у повільних промислових конічних приводах.
СамозмащувальнийЗносостійкість.
Нержавіюча сталь SUS304 / 316L
Індивідуальні конічні зубчасті колеса з нержавіючої сталі — для харчової, морської та медичної сфери. Пасивовані для повної стійкості до корозії.
МорськийМедичний
POM (Delrin)
Самозмащувані конічні зубчасті колеса з Delrin, низьке тертя, часто працюють без мастила. Стандартний матеріал пластикових конічних зубчастих коліс для сервісних роботів, споживчих товарів та тихих приводів під прямим кутом.
СамовсмазуючийНизький шум
Нейлон PA66-GF30
Конічні зубчасті колеса з нейлону 30%, армованого склом, з більшою вантажопідйомністю, ніж POM. Оброблені пластикові конічні зубчасті колеса для точності зуба, а не литі.
Висока міцністьЛегкість
ПЕК
Пластикові конічні зубчасті колеса з PEEK для високих температур, розраховані до 260°C. Хімічно стійкі, стерилізовані для хірургічних та лабораторних інструментів — включаючи пластикові спіральні конічні пари, виготовлені 5-осьовою обробкою.
Висока ТемператураХімічна стійкість.
Референс
Стандартні специфікації конічних зубчастих коліс
Модуль, кут валу, спіральний кут, допуск — стандартні специфікації конічних зубчастих коліс, які повинні бути визначені на кожному кресленні. Робочий довідник для інженерів при підготовці CAD, запитів та комерційних пропозицій на конічні зубчасті колеса.
Згідно з ISO 678 / DIN 780, розміри модулів конічних зубчастих коліс відповідають тому ж стандартному ряду, що й прямозубі та косозубі — модуль завжди відноситься до великого кінця (задній конус) для конічних зубчастих передач:
Серія I
Серія II
Типове використання конічних передач
0.5, 0.8, 1, 1.25, 1.5
0.7, 0.9, 1.125
Мініатюрні та інструментальні конічні зубчасті передачі
2, 2.5, 3, 4, 5
2.25, 2.75, 3.5, 4.5
Промислові конічні зубчасті передачі, зап’ястя робота
6, 8, 10, 12, 16
5.5, 7, 9, 11, 14
Автомобільні диференціали, важка промисловість
∠Довідник кута валу (Σ)
З кут валу (Σ) це кут між осями шестерні та пініона. 90° (прямий кут) є найбільш поширеним, але інші кути також є допустимими конфігураціями конічних передач:
Кут валу Σ
Статус
Звичайне використання
90° (прямий кут)
За замовчуванням
Автомобільна, промислова, робототехніка — 95% використання
45° / 60°
Спеціалізоване
Приводи ручних коліс, шарнірні головки
120° / 135°
Спеціалізоване
Хірургічні інструменти, індексація
≠ 90°
Індивідуальний
Обидва зубчасті колеса потребують нестандартних кутів конуса ділення
🔄Посилання на кут спіралі та сторону
Кут спіралі (β) визначає криву зубів на спіральному конічному колесі. Сторона (ліва або права) визначає напрям осьового зусилля — колесо та шестерня повинні мати протилежні сторони:
Кут спіралі β
Тип зубчастого колеса
Примітки
0°
Прямозубе конічне
Coniflex/Revacycle, прямий зуб, прямий зріз
0° (вигнуте)
Zerol-конічне
Плавніше за пряме, немає осьового зусилля
35°
Спіральне конічне
Стандарт Gleason — автомобільна, промислова
25°–45°
Спіральне конічне
Klingelnberg / спеціальне
✓Класи якості AGMA / DIN
Стандарти конічних зубчастих коліс згідно з AGMA 2005-D03 / ISO 17485 / DIN 3971–3978. Класи з більш високою точністю вимагають шліфування Глісона після гартування:
Клас AGMA
DIN
Застосування
7 – 8
8 – 9
Ручні інструменти, конвеєри, низькошвидкісні
9
7
Промислові конічні редуктори, стандарт автомобільної промисловості
Кут конуса ділильної поверхні для кута валів 90° — визначає половину кута конуса для кожної шестерні в парі:
δ₁ = arctan(z₁ / z₂) · δ₂ = arctan(z₂ / z₁)
Середня відстань конуса Rm = Re − b/2 (де Re = зовнішня відстань конуса, b = ширина зуба). Ділильний діаметр на великому кінці: d = m × z. Рекомендація щодо ширини зуба: b ≤ Re/3 для збереження правильних пропорцій зуба.
📐Контрольний список для креслення конічної шестерні
Повне креслення конічної шестерні повинно містити всі наведені нижче пункти. Відсутність спіральна сторона or кут валу буде блокувати цитування:
• Модуль (m) — великий кінець
Обов’язково
• Кількість зубців (z₁ / z₂)
Обов’язково
• Кут валу (Σ)
Обов’язково
• Форма зуба (пряма / спіральна / Zerol)
Обов’язково
• Спіральний кут і напрям (якщо спіраль)
Обов’язково
• Кут тиску (стандарт 20°)
Обов’язково
• Ширина вінця (b)
Обов’язково
• Відстань монтажу
Обов’язково
• Клас точності AGMA / DIN
Обов’язково
• Матеріал, термічна обробка, обробка поверхні
Обов’язково
Чому HXC
Чому обирають HXC як виробника конічних шестерень
Фабрика конічних шестерень у Китаї з власною обробкою Gleason, шліфуванням, притиркою та перевіркою контактного шаблону — прямі заводські ціни, індивідуальна пропозиція за 48 годин, без посередників.
🏭
Фабрика конічних шестерень у Китаї в Дунгуані
Наша фабрика конічних шестерень HXC у Дунгуань, Китай працює з фрезами Gleason, шліфувальними машинами Gleason, аналізаторами Klingelnberg та спеціалізованими машинами для притирки конічних шестерень — все під одним дахом. Вироблено в Китаї з 2008 року, експортує до 35+ країн як прямий виробник конічних шестерень у Китаї.
💬
Індивідуальна пропозиція на конічні шестерні за 48 годин
Завантажте свій креслення — ми повернемо індивідуальну пропозицію на конічні шестерні з матеріалом, процесом (Gleason чи 5-осьова обробка), класом AGMA, специфікацією доведення, терміном виготовлення та ціною за одиницю. Пряма пропозиція від нашої інженерної команди — без передачі продавцю, без націнки посередника на ціну конічної шестерні.
🎯
Gleason і Klingelnberg — Власне виробництво
Більшість постачальників конічних шестерень передають різання та шліфування Gleason на аутсорсинг. Ми цього не робимо. Наш завод спіральних конічних шестерень має власні різці Gleason 463 / 600HC та шліфувальні верстати Gleason 600G, а також аналізатори Klingelnberg — повний виробничий цикл спіральних конічних шестерень в одному приміщенні.
🧩
Усі типи · Мінімальне замовлення 1 шт.
Індивідуальні спіральні конічні шестерні, прямозубі конічні шестерні, індивідуальні Zerol-конічні шестерні, пари мітричних шестерень, пластикові спіральні конічні шестерні, конічні шестерні з валом — один завод, усі типи. Зазвичай виробники конічних шестерень спеціалізуються на одному процесі; ми виконуємо всі чотири паралельно. Мінімальне замовлення 1 шт. для прототипів.
Кейс-стадії
Проекти реальних конічних шестерень
Комплекти спіральних конічних шестерень, пари прямозубих конічних шестерень та спеціальні конічні шестерні для складних застосувань — усе виготовляється на нашому заводі в Китаї.
Автомобільна промисловість
Спіральний конічний набір — диференціал SUV
Матеріал
20CrMnTi
Зубці
8 / 39Т
Процес
Gleason + Lap
Кількість
800 комплектів
✓ AGMA 10 · Специфікація, що відповідає контактному малюнку · Немає скарг на шум
Робототехніка
Конічна шестерня — 6-DOF роботизований зап’ясток
Матеріал
Al 7075-T6
Кут валу
90°
Клас
AGMA 9
Кількість
40 комплектів
✓ 5-осевий + Тверде анодування · Зазор < 0.018 мм · Затверджено FAI
Морський
Спіральний конічний набір — морський лебідка
Матеріал
SUS316L
Співвідношення
1:3
Обробка
Пасивований
Кількість
50 комплектів
✓ Випробувано на соляний спрей протягом 3 років · Немає корозії в експлуатації після 18 місяців
Як це працює
Від креслення до вашого дверного відвідування
Завантажте креслення вашої конічної шестерні — вкажіть кут між валами, модуль, кількість зубців, спіральний кут і напрям (якщо потрібно), а також клас точності. Ми виконуємо різання, шліфування, доведення та перевірку контактного плями.
01
Завантажити малюнок
Включіть кут валу, модуль, Z, спіральний кут, руку та клас AGMA/DIN.
02
Індивідуальна комерційна пропозиція за 48 годин
Пряма пропозиція від нашої інженерної команди — рекомендація процесу Gleason чи 5-осьового, матеріал, чіткий термін виготовлення та заводська ціна.
03
Виробництво та шліфування
Різання, термічна обробка, шліфування, доведення та перевірка контактного плями для кожної підібраної пари конічних шестерень.
04
Доставка по всьому світу з Китаю
Підібрані пари маркуються та пакуються разом. Додається повний звіт про перевірку та фото контактного плями. DHL / FedEx / морське перевезення.
Якість
Зобов'язання до нульових дефектів
Кожна пара конічних шестерень, що залишає наш завод у Китаї, проходить вимірювання профілю, перевірку на КІМ та перевірку контактного плями перед відправкою.
Сертифікації та обладнання
✓
ISO 9001:2015
Усі процеси виробництва конічних зубчастих коліс сертифіковані відповідно до нашої системи управління якістю.
📐
Стандарти AGMA 2005 / DIN 3971
Допуски конічних зубчастих коліс відповідно до AGMA 2005-D03 та DIN 3971 — спіральний кут, кут конуса, товщина зуба — всі дані надані.
🔭
Аналізатор Gleason 300GMM
Спеціалізований аналізатор конічних зубчастих коліс вимірює топографію поверхні зуба, відхилення форми бічної грані та спіральний кут для кожної виробничої партії.
📄
Фотографії контактного малюнка
Кожна парна спіральна конічна пара полірується, контактний малюнок наноситься чорнилом, фотографується та затверджується перед відправкою.
Протокол перевірки в 4 етапи
1
Перевірка матеріалу та заготовки
Спектральний аналіз підтверджує сплав. Кут обличчя заготовки, кут конуса та відстань до заднього конуса перевіряються перед початком обробки зубців.
2
Вимірювання після обробки
Аналізатор Gleason перевіряє топографію поверхні зуба — крок, форму бічної грані та спіральний кут на зубці та пініоні перед загартуванням.
3
Після шліфування та полірування
Після термічної обробки та шліфування Gleason, парна пара запускається на полірувальному верстаті. Контактний малюнок наноситься чорнилом і повинен показувати центральний підшипник правильного розміру перед затвердженням.
4
Остаточна вихідна перевірка
CMM перевіряє монтажні розміри, отвір та кути обличчя. Вимірюється та записується люфт. Повний звіт з фотографіями контактного малюнка відправляється з кожним замовленням.
Відгуки
Надійний виробник конічних шестерень з Китаю
★★★★★
"800 комплектів спіральних конічних шестерень для нашої програми диференціалів SUV. Оброблені на верстатах Gleason, полірування, фотографії контактних схем надаються з кожною партією. Нульові шумові відмови в виробничій збірці. Система якості HXC така ж хороша, як у наших постачальників 1-го рівня — за набагато кращою ціною."
RH
Роберт Х.
Інженер трансмісії · Україна
★★★★★
"Конічні шестерні Al 7075 для нашого роботизованого зап'ястя — нестандартний кут валу 110°, AGMA 9, обробка на 5 осях. HXC був єдиним постачальником, готовим надати ціну на цю геометрію в прототипних кількостях. Доставлено за 8 днів. Контактна схема була ідеальною."
MT
Марко Т.
Головний інженер з робототехніки · Італія
★★★★★
"Комплекти спіральних конічних шестерень SUS316L для підводного актуатора. Критичні вимоги до корозії — пасивовані, сертифіковані на соляний туман, повна трасованість матеріалів. HXC виконав усі вимоги. Ми використовуємо їх вже для трьох поколінь продуктів."
AK
Анніка К.
Інженер підводних систем · Норвегія
Поширені запитання
Конічні шестерні — Часто задавані питання
Поширені питання від інженерів та покупців щодо конічних шестерень, спіральних конічних шестерень, індивідуальних пропозицій та виробництва конічних шестерень.
Конічна шестерня — це шестерня з зубцями, вирізаними на конічній поверхні, призначена для передачі потужності між перехресними валами — найчастіше під кутом 90° (прямий кут), але можливі й інші кути валу. Зубці можуть бути прямими (пряма конічна шестерня), спіральними (спіральна конічна шестерня) або вигнутими з нульовим спіральним кутом (Zerol конічна шестерня). Конічні шестерні є стандартним рішенням для передачі потужності під прямим кутом у автомобільних диференціалах, промислових редукторах під прямим кутом, суглобах роботизованих зап'ясть і ручних інструментах.
Прямі кулачкові зірочки мають зубці, які радіально виходять прямо з вершини, забезпечуючи одночасний повний контакт зубців — просто, недорого, але шумно і обмежено низькими швидкостями (нижче ~5 м/с швидкості подачі). Спіральні кулачкові зірочки мають вигнуті, кутові зубці (спіральний кут зазвичай 35°), які поступово взаємодіють, як гвинтові шестерні, забезпечуючи тихішу роботу, вищу вантажопідйомність і придатність для високих швидкостей. Практично всі автомобільні диференціали та високошвидкісні промислові редуктори під прямим кутом використовують спіральні конічні шестерні. Прямі конічні шестерні віддають перевагу для ручних інструментів, низькошвидкісних приводів і застосувань, де домінує вартість.
Ціна конічної шестерні залежить від шести змінних: (1) модуль і зовнішній діаметр шестерні — більші шестерні коштують дорожче; (2) форма зуба — прямий конічний найдешевший, Zerol середнього цінового діапазону, спіральний конічний найдорожчий через різання та доведення Gleason; (3) матеріал — 20CrMnTi цементований дорожчий, ніж 42CrMo4 наскрізь загартований; (4) клас точності AGMA — AGMA 10 (шліфований і доведений) приблизно у 2–3 рази дорожчий за AGMA 8 (тільки нарізаний); (5) термічна обробка — цементація + шліфування додає 25–40%; (6) кількість замовлення — прототипи по 1 штуці коштують дорожче за одиницю, ніж партії по 100 комплектів. Надішліть свій креслення для безкоштовної індивідуальної пропозиції — зазвичай ми відповідаємо протягом 48 годин із точною ціною та терміном виготовлення спіральної конічної шестерні.
Мітрова шестерня — це пряма або спіральна конічна шестерня з співвідношенням 1:1 — обидва зубчасті колеса в парі мають однакову кількість зубців, а кут валу точно 90°. Конічні зубчасті колеса використовуються виключно для зміни напрямку обертання, а не для зміни швидкості. Вони виготовляються в парних наборах і завжди повинні замінюватися як пара. Загальні застосування включають кути правого кута для верстатів, приводи панорамних камер та куточки конвеєрів. HXC виробляє пари конічних зубчастих коліс у всіх стандартних модулях від M0.5 до M12.
З Система Глісона є домінуючим американським методом проектування та виготовлення спіральних конічних зубчастих коліс, використовуючи фрезерування обличчя (один зубцевий проміжок за раз з чашоподібним різцем). Зубчасті колеса Глісона мають звужену глибину зуба і виготовляються як парні набори — зубчасте колесо та підіймач повинні використовуватися разом і не є взаємозамінними. Альтернативна система Клінгенберга (Паллоїд) використовує фрезерування обличчя з конічним фрезою, що забезпечує постійну глибину зуба та теоретично взаємозамінні зубчасті колеса. HXC використовує машини формату Глісона для більшості виробництв спіральних конічних зубчастих коліс — вкажіть "Глісона" або "Клінгенберг" на вашому кресленні, якщо у вас є перевага.
З контактний малюнок (або малюнок підшипника) — це область боковини зуба, яка фактично контактує під навантаженням — виявляється шляхом запуску пари зубчастих коліс разом з маркувальним складом та перевіркою чорнильного знака. Для спіральних конічних зубчастих коліс проектний контактний малюнок повинен бути центральним овалом, що займає 50–60% боковини зуба. Контакт по краю (підшипник на носику або п’яті) концентрує навантаження і викликає раннє втомне руйнування. Правильний контактний малюнок вказує на правильну відстань монтажу та зміщення. HXC маркує, фотографує та записує контактний малюнок для кожної парної спіральної конічної пари перед відправкою.
Так — конічні шестерні з компенсацією люфту використовують або пружинні розділені конструкції (дві половини шестерні попередньо навантажені одна до одної), або точно шліфовані/доведені пари з контрольованою товщиною зуба. Конічні шестерні без люфту у строгому сенсі досягають люфту менше однієї хвилини дуги за допомогою доведення та селективного складання. Компенсація люфту використовується у сервоприводах під прямим кутом, оптичних приладах, хірургічній робототехніці та індексуючих столах, де люфт конічної шестерні безпосередньо впливає на точність позиціонування. Вкажіть максимально допустимий люфт (наприклад, ≤0,015 мм) у вашому кресленні; ми порекомендуємо відповідну технологію.
Прямі конічні зубчасті колеса є найгучнішим типом зубчастих коліс — їх одночасне повне зчеплення зубців створює імпульсне навантаження, подібне до зубчастих коліс з прямими зубцями, але посилене конічною геометрією. Спіральні кулачкові зірочки значно тихіші — зчеплення зубців є поступовим, а контактна лінія проходить по боковині, згладжуючи навантаження. Заточені та шліфовані спіральні конічні пари (AGMA 10 / DIN 6) у правильно попередньо навантаженому корпусі є одними з найтихіших варіантів приводу під прямим кутом. Зубчасті колеса з нульовим кутом (нульовий спіральний кут з вигнутими зубцями) є проміжними — тихіші, ніж прямі конічні, дешевші у виробництві, ніж спіральні конічні.
Так — конічні зубчасті колеса можуть бути спроектовані для будь-якого кута валу між 45° і 135°. Стандартний кут — 90° (правий кут), але 45° (використовується в приводах ручних коліс), 60° та 120° також регулярно виробляються. Нестандартні кути валу вимагають індивідуального проектування зубчастих коліс — кути конуса, спіральний кут та кути обличчя всі змінюються. Інженери HXC проектують нестандартні набори конічних зубчастих коліс відповідно до ваших вимог до кута валу та співвідношення. Для прототипів нестандартних конічних зубчастих коліс використовується 5-осеве фрезерування з ЧПУ; для виробничих кількостей створюються спеціалізовані налаштування машин Глісона або Клінгенберга.
Конічні шестерні потребують трансмісійного мастила (не підшипникового мастила), оскільки швидкості ковзання зубів на бокових поверхнях спіральних конічних шестерень значні. Для автомобільних диференціалів: гіпоїдне трансмісійне мастило SAE 75W-90 або 80W-140 (присадки EP є обов'язковими — стандартне трансмісійне мастило спричинить піттинг на бокових поверхнях спіральних конічних шестерень). Для промислових прямокутних редукторів: ISO VG 220–320 мінеральне або синтетичне трансмісійне мастило. Для низькошвидкісних прямозубих конічних шестерень: мастильне змащення є прийнятним. Пластикові конічні шестерні (ПОМ, нейлон) можуть працювати всуху в легких умовах. Конічні шестерні з нержавіючої сталі в харчовій промисловості використовують харчове трансмісійне мастило NSF H1.
Завод конічних шестерень HXC розташований у Дунгуань, Гуандун, Китай — великому центрі високоточного виробництва в дельті річки Перлина. Ми є виробником конічних шестерень у Китаї з 2008 року, експортуємо клієнтам в Україну, Японію, Францію, Італію, Корею та понад 30 інших країн. Всі операції з нарізання зубів, термообробки, шліфування Gleason, доведення та контролю Klingelnberg виконуються на власному виробництві — без аутсорсингу підрядникам. Відвідування заводу та відео-аудити вітаються для закупівельних команд, які кваліфікують нових постачальників спіральних конічних шестерень з Китаю.
Гвинтові передачі передавати потужність між паралельними валами використовуючи кутові зуби на циліндричному тілі. Конусні зубчасті колеса передавати потужність між перехресними валами використання зубів на конічному тілі. Для паралельних валів стандартними є косозубі шестерні; для прямокутних приводів використовуються конічні шестерні. А гвинтовий схилений шестерень or конічно-циліндричний редуктор поєднує обидва: конічний ступінь змінює кут вала (зазвичай 90°), а циліндричний ступінь забезпечує основне зниження швидкості. Це домінуюча конфігурація в промислових багатоступінчастих прямокутних редукторах.
Обидва передають потужність під кутом 90°, але з фундаментальними відмінностями: Конусні зубчасті колеса працюють на осях, що перетинаються (вали зустрічаються, якщо їх продовжити), є високоефективними (97–99% на зачеплення), повністю реверсивними та обмеженими помірними передавальними числами (зазвичай від 1:1 до 1:6 на ступінь). Черв'ячні передачі працюють на осях, що не перетинаються та не є паралельними (вали зміщені), можуть досягати високих передавальних чисел за один ступінь (від 5:1 до 100:1), є самогальмівними при малих кутах підйому, але менш ефективні (50–90% залежно від передавального числа та кута підйому). Обирайте конічні для ефективності та реверсивності; обирайте черв'ячні для високого передавального числа, компактності та самогальмування.
Спіральні конічні шестерні системи Глісона виготовляються як підібрані комплекти, тому що виправлення різання та шліфування, застосовані до одного зубчастого колеса, компенсуються зчепленим колесом. Зубчасті поверхні зубчастого колеса та підіймального колеса розроблені разом для створення правильного контактного малюнка та зазору — підіймальне колесо не є взаємозамінним з підіймальним колесом з іншого комплекту, навіть якщо його номінальні розміри ідентичні. Замінюючи лише одне колесо з зношеної пари, ви отримаєте неправильний контактний малюнок, надмірний шум і швидке виходження з ладу. Завжди замінюйте зубчасте колесо та підіймальне колесо разом. HXC маркує відповідні пари з однаковим серійним номером перед відправкою.
Вимоги до точності для конічних зубчастих коліс: AGMA 7–8 / DIN 8–9 для загальних промислових прямих конічних зубчастих коліс — ручні інструменти, конвеєри, низькошвидкісні приводи. AGMA 9 / DIN 7 для промислових спіральних конічних редукторів, стандартних автомобільних застосувань. AGMA 10 / DIN 6 для високошвидкісних спіральних конічних приводів, прецизійних верстатів, продуктивних автомобільних диференціалів. AGMA 11+ / DIN 5 для аерокосмічних та прецизійних інструментальних конічних зубчастих коліс — вимагає шліфування профілю Глісона після загартування. Вищий клас точності значно збільшує терміни виконання та вартість через етапи шліфування та полірування. Наші інженери рекомендуватимуть відповідний клас для ваших вимог до швидкості, навантаження та шуму.
Напрямок (ліворуч або праворуч) спіралі на конічному зубчастому колесі визначає напрямок осьової сили під навантаженням. Для правостороннього спірального зубчастого колеса: при перегляді з задньої сторони зуби вигинаються вправо. Для ліворуч спірального зубчастого колеса: зуби вигинаються вліво. У стандартній парі конічних зубчастих коліс зубчасте колесо та підіймальне колесо мають протилежні напрямки (одне праве, одне ліве). Вибір напрямку впливає на напрямок навантаження підшипників — вказуйте на основі вашого дизайну корпусу, щоб осьові навантаження були спрямовані до (а не від) монтажних підшипників. Включіть специфікацію напрямку у вашому кресленні; якщо пропущено, HXC зв'яжеться з вами для підтвердження перед різанням.
Практичні передавальні співвідношення конічних шестерень коливаються від 1:1 (зубчасті шестерні) до приблизно 1:6 в одному ступені. Співвідношення вище 1:5 можливі, але призводять до дуже великої шестерні та маленького піна — піна стає крихким, а різниця в розмірах ускладнює парне шліфування. Для високих співвідношень правокутних приводів (>6:1) більш практично використовувати спіральний конічний ступінь у поєднанні з гвинтовим редукційним ступенем (як у гвинтово-конічній коробці передач). Альтернативно, черв'ячні передачі забезпечують високі співвідношення в одному ступені за рахунок нижчої ефективності. HXC виробляє набори конічних шестерень до приблизно 1:8 — зв'яжіться з нашими інженерами для отримання більших співвідношень.
Терміни виготовлення конічних шестерень: Прототип прямої конічної пари (5-осеве фрезерування): 5–8 днів. Малосерійна пряма конічна (50–200 пар, нарізка): 8–14 днів. Прототип спіральної конічної (5-осеве): 7–12 днів. Виробництво спіральних конічних (Gleason, загартовані + оброблені + шліфовані): 14–22 днів. Великі спіральні конічні (>Ø200мм): 18–28 днів. Шліфування та перевірка контактного малюнка додають 3–5 днів у порівнянні з не-шліфованим виробництвом. Доступне термінове виробництво — обговоріть ваш графік при завантаженні вашого креслення.
Для максимального контактного опору втомі (стійкість до ямкової корозії) та втоми на вигин у спіральних конічних шестернях: 20CrMnTi карбюризовані та загартовані до HRC 58–62 є світовим автомобільним стандартом. Для більших шестерень, де глибина загартування недостатня через карбюризацію: 42CrMo4 загартовані до HRC 50–55. Для авіаційних та гоночних конічних шестерень, які вимагають найкращої специфічної міцності: M50 або 9310 авіаційна сталь з вакуумною дуговою переплавкою (VAR). Для корозійних середовищ: нержавіюча сталь, загартована осадом (17-4PH) пропонує найкраще поєднання міцності та корозійної стійкості для конічних шестерень.
Отримати кошик
Надішліть свій малюнок. Отримати пропозицію.
Кожне звернення включає перевірку DFM — перевірку толерантності, підтвердження матеріалу та підхід до процесу, підтверджені до початку виробництва. Мінімальний обсяг замовлення 1 шт.
24hr
Відповідь на пропозицію
Мінімальне замовлення 1
Прототипи OK
ISO
9001:2015
📐
Огляд DFM кожного запиту
Допустимість допусків, стратегія фіксації та підтвердження матеріалу. Конкретні, actionable відгуки — не загальна відмова.
🎯
Перша серія випробувань — стандарт
звіт FAI на кожен новий запуск. Сертифікати на матеріал та обробку поверхні включені з кожною поставкою.
🔄
Той самий процес: від прототипу до виробництва
План процесу з вашого прототипу застосовується до виробничих партій. Ніякої повторної атестації при масштабуванні.
⚙
КНЦ з 3 / 4 / 5 осей + токарна обробка
Складні структурні деталі, валу, корпуси та компоненти трансмісії. Метали та інженерні пластмаси.
ISO 9001:2015Фрезерування 3/4/5 осейЧПУ точінняКІМП (CMM) інспекціяГлобальна доставка